 Saremo presenti ad Automechanika Francoforte 2026 — 8 settembre | Padiglione 4.2, Stand M31 —
 EN

- Stampaggio metallico per l'industria automobilistica: processi, applicazioni e standard di qualità
- Riduci i Costi di Estrusione dell'Alluminio con 5 Fondamentali Consigli DFM
- Il vero ROI degli stampi di estrusione personalizzati per la produzione di massa
- Prototipazione in Metallo per l'Automotive: Una Guida per un'Innovazione più Rapida
Stampaggio in Lega di Magnesio per l'Automotive: Il Vantaggio della Formatura a Caldo
Time : 2025-12-27
TL;DR
Lo stampaggio in lega di magnesio rappresenta la frontiera dell'alleggerimento nel settore automobilistico, offrendo componenti che sono 33% più leggeri dell'alluminio e 75% più leggeri dell'acciaio . Mentre la comune lavorazione a freddo fallisce a causa della struttura cristallina esagonale compatta (HCP) del magnesio, la tecnologia di formatura a caldo (200°C–300°C) riesce ad attivare sistemi di scorrimento non basali permettendo forme complesse. La lega standard del settore, AZ31B , è ora utilizzata per pannelli interni delle portiere, telai dei sedili e travi trasversali per aumentare l'autonomia dei veicoli elettrici (EV). Questa guida illustra i parametri critici del processo, la selezione dei materiali e i dati di fattibilità necessari per passare da fusioni pesanti a stampaggi laminati leggeri.
Il caso ingegneristico: perché stampare il magnesio?
Nella corsa al massimo autonomia dei veicoli elettrici, gli ingegneri hanno sostanzialmente sfruttato tutti i vantaggi immediati offerti dall'alluminio. Il magnesio (Mg) è il passo successivo logico. Con una densità di soli 1,74 g/cm³ rispetto ai 2,70 g/cm³ dell'alluminio, il magnesio è il metallo strutturale più leggero disponibile. Sostituire componenti in acciaio con stampaggio in magnesio può portare a riduzioni di peso fino al 75%, mentre la sostituzione dell'alluminio consente un risparmio di circa il 33%.
Oltre alla semplice riduzione di massa, la lamiera di magnesio offre una superiore capacità di smorzamento —capacità di assorbire vibrazioni e rumori. Per applicazioni Body-in-White (BIW), ciò si traduce in una migliore prestazione NVH (Noise, Vibration, and Harshness) senza l'aggiunta di pesanti isolamenti acustici. A differenza della fibra di carbonio, che presenta difficoltà di riciclo, il magnesio è completamente riciclabile, in linea con i requisiti dell'economia circolare per i costruttori automobilistici OEM.
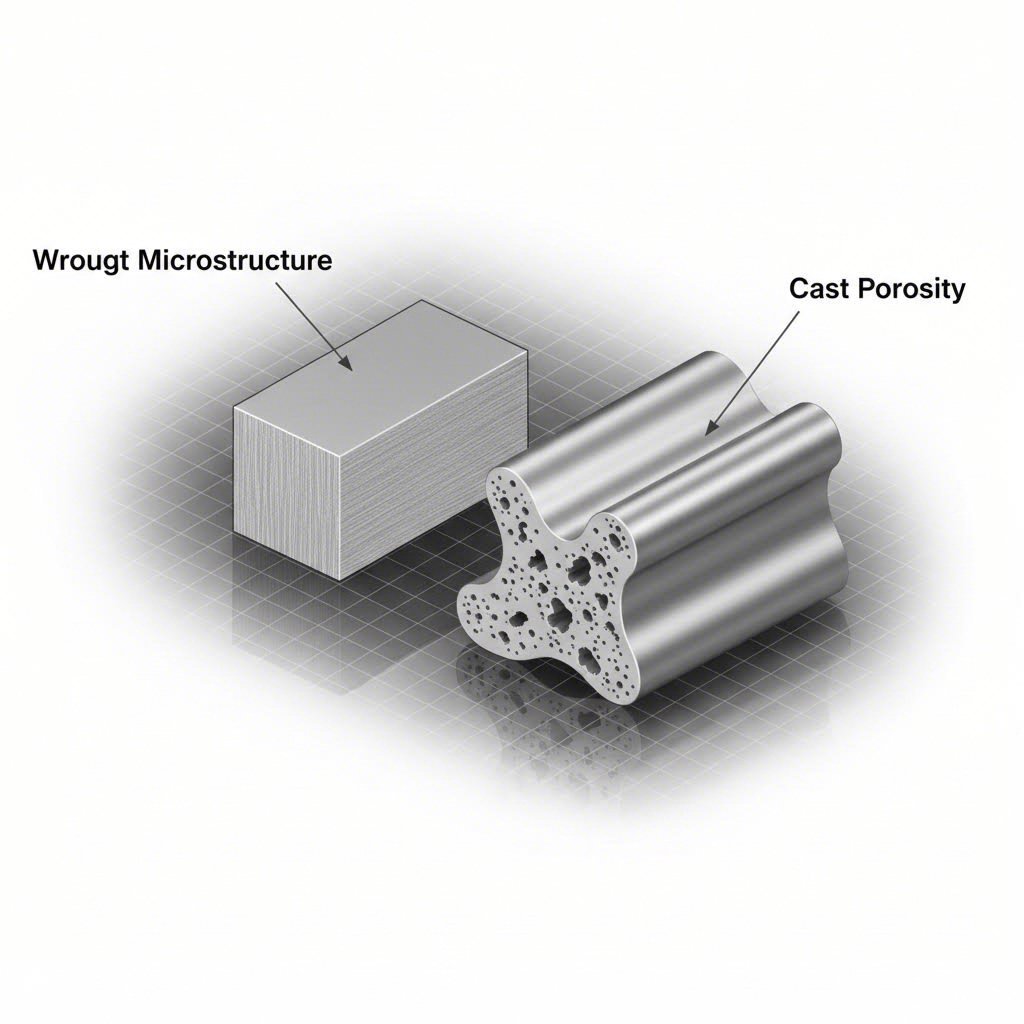
Storicamente, l'uso del magnesio era limitato alla fusione sotto pressione (blocchi motore, alloggiamenti della trasmissione). Tuttavia, i componenti in magnesio stampati (lavorati) offrono proprietà meccaniche significativamente superiori poiché eliminano i problemi di porosità intrinseci della fusione. Ciò rende il magnesio stampato ideale per pannelli strutturali grandi e a pareti sottili che richiedono un'elevata resistenza specifica.
Il processo critico: tecnologia di formatura a caldo
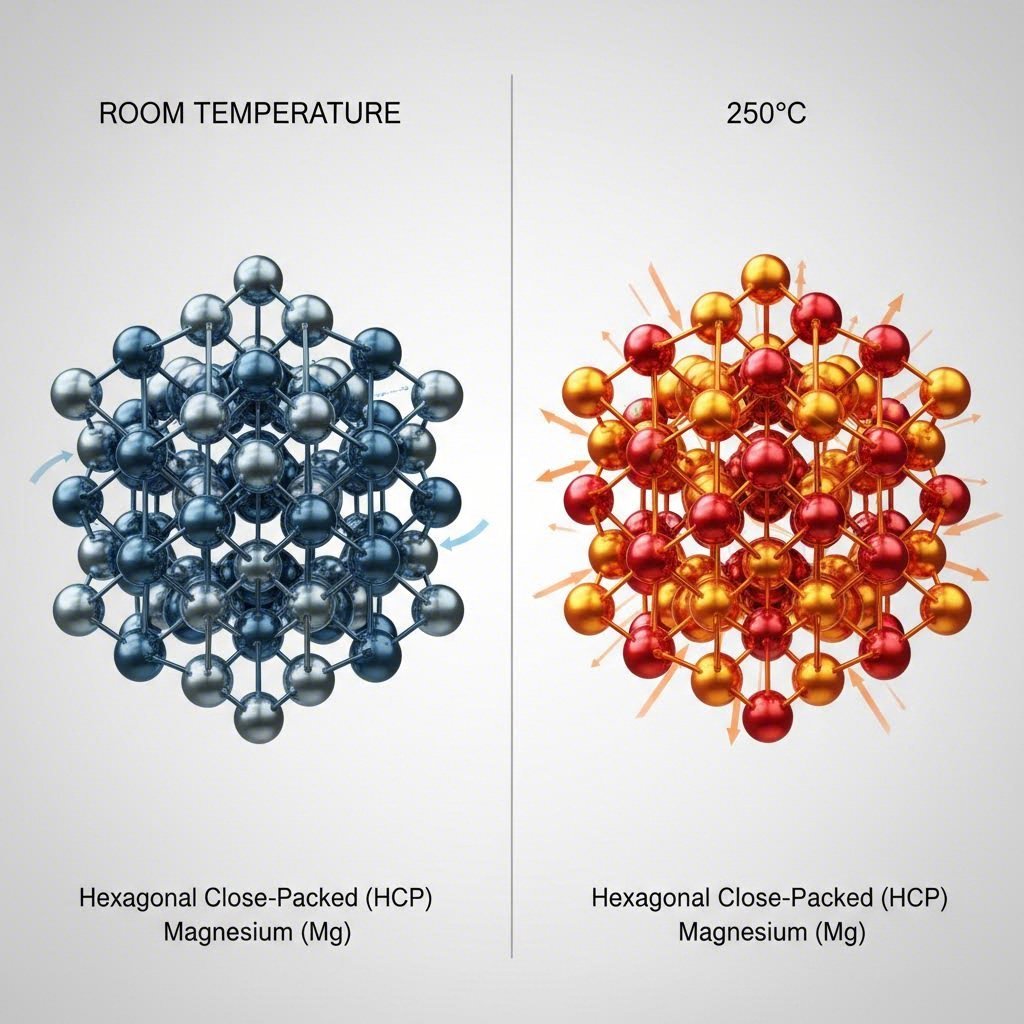
L'ostacolo principale allo stampaggio del magnesio è la sua struttura cristallina. A temperatura ambiente, il magnesio presenta un reticolo esagonale compatto (HCP) con sistemi di scorrimento limitati (principalmente scorrimento basale), il che lo rende fragile e soggetto a fratture durante la deformazione. I comuni metodi di stampaggio a freddo utilizzati per l'acciaio causerebbero immediatamente la rottura.
La soluzione è Formatura a Caldo . Riscaldando la lamiera in magnesio e gli utensili a una specifica fascia di temperatura compresa tra 200°C e 300°C (392°F–572°F) , vengono attivati termicamente ulteriori sistemi di scivolo (prismatici e piramidali). Questo aumenta notevolmente la duttilità, consentendo di ottenere profonde tracce e geometrie complesse impossibili a temperatura ambiente.
Parametri chiave del processo
- Controllo della temperatura: Il riscaldamento uniforme e' fondamentale. Una deviazione di appena ±10°C può portare a un colpito o a una frattura localizzati. Sia il bianco che il matrice sono in genere riscaldati.
- Lubrificazione: I lubrificanti standard si degradano a queste temperature. Per prevenire l'acne si richiedono lubrificanti specializzati resistenti al calore, spesso contenenti dissulfuro di molibdeno (MoS2) o grafite.
- Velocità di formazione: A differenza dell'estampatura ad alta velocità dell'acciaio, il magnesio per la formazione a caldo richiede spesso velocità di stampa più lente (ad esempio, 20 mm/s contro centinaia di mm/s) per gestire i tassi di deformazione e prevenire la rottura, sebbene la recente ricerca e
Selezione del materiale: AZ31B e produzione di fogli
AZ31B (circa 3% di alluminio, 1% di zinco) è la leghe di magnesio per la lamiera automobilistica. Offre il miglior equilibrio di resistenza, duttilità e saldabilità. La sua resistenza al rendimento è di solito di circa 200 MPa, con una resistenza alla trazione di 260 MPa, rendendola competitiva con acciai miti e alcuni gradi di alluminio.
Una sfida significativa è stata il costo della produzione di lamiere di magnesio. I processi di laminazione tradizionali sono costosi a causa della necessità di più fasi di ricottura. Tuttavia, l'innovativa appanamento per estrusione le tecniche emergono. Questo processo consiste nell'estrurre un tubo di magnesio, nel dividerlo e nel appiattirlo in una lamiera, riducendo così i costi di produzione del 50% rispetto alla laminatura convenzionale. Questa riduzione dei costi è fondamentale per rendere la stampatura al magnesio commercialmente praticabile per i veicoli di massa, piuttosto che solo per le auto sportive di lusso.
Analisi comparativa: Stampa vs Fusione in stampo
Gli ingegneri automobilistici spesso confondono la pressofusione in magnesio con la stampaggio. Sebbene entrambi utilizzino lo stesso metallo di base, le applicazioni e le proprietà differiscono notevolmente.
| Caratteristica | Stampaggio in Magnesio (Formatura a Caldo) | Lavorazione a freddo del magnesio |
|---|---|---|
| Stato del Processo | Formatura in stato solido (Laminato) | Iniezione di liquido (Fuso) |
| Spessore della parete | Ultra sottile (0,5 mm – 2,0 mm) | Pareti più spesse (tipicamente >2,0 mm) |
| Porosità | Zero porosità (Alta integrità) | Soggetto a porosità da gas |
| Geometria | Ampie superfici, spessore costante (Pannelli, Tetti) | Forme 3D complesse, spessore variabile (Carcasse) |
| Resistenza | Resistenza a trazione/cedimento più elevata | Inferiore a causa della struttura da getto |
| Costo degli Stampi | Moderata (richiede stampi riscaldati) | Elevata (richiede stampi complessi) |
Matrice decisionale: Scegliere la stampatura per componenti strutturali grandi e piatti come interni delle porte, cofani e tetti. Scegliere la pressofusione per parti intricate e massicce come carcasse della colonna dello sterzo o alloggiamenti del cambio.
Dal prototipo alla produzione di massa
La transizione alla stampatura in magnesio richiede partner specializzati che comprendano le peculiarità termiche del materiale. Non è semplice come sostituire una bobina di acciaio con una di magnesio su una linea esistente. L'utensileria deve tenere conto dell'espansione termica e i parametri della pressa devono essere controllati con precisione.
Per gli OEM e i fornitori di primo livello che desiderano validare questa tecnologia, collaborare con un partner esperto nella lavorazione è essenziale. Shaoyi Metal Technology offre soluzioni complete per la stampaggio automotive, coprendo il passaggio dalla prototipazione rapida alla produzione su alto volume. Con certificazione IATF 16949 e capacità di presse fino a 600 tonnellate, è in grado di fornire componenti di precisione come bracci di controllo e sottotelaio, rispettando rigorosi standard globali. Che tu necessiti di verificare un prototipo formatosi a caldo o di aumentare la produzione, l'esperienza ingegneristica garantisce la fattibilità di complessi design leggeri.
Applicazioni e prospettive future
L'adozione del stampaggio in magnesio sta accelerando. Le attuali applicazioni produttive includono:
- Telai dei sedili: Sostituzione dei telai in acciaio per risparmiare da 5 a 8 kg per veicolo.
- Pannelli interni delle portiere: Utilizzo di AZ31B formatosi a caldo per creare portanti rigidi e leggeri.
- Traverse a tutta larghezza: Integrazione di più componenti in un'unica struttura stampata in magnesio.
- Pannelli del tetto: Abbassamento del baricentro per un miglioramento della guida.
Poiché il peso delle batterie dei veicoli elettrici continua a essere una preoccupazione, la "premialità per l'individuazione leggera" che gli automaker sono disposti a pagare sta aumentando. Prevediamo che i costi dei fogli di magnesio diminuiranno con la scala dell'estrusione-appiattimento, rendendo il magnesio formatosi a caldo una soluzione standard per la prossima generazione di piattaforme elettriche.
La Frontiera dell'Individuazione Leggera
La stampaggio in lega di magnesio non è più solo una curiosità di ricerca e sviluppo; è una tecnologia valida e necessaria per il futuro del design automobilistico. Dominando il processo di formatura a caldo e selezionando le leghe appropriate come l'AZ31B, i produttori possono ottenere riduzioni di peso che l'alluminio semplicemente non può eguagliare. Il passaggio richiede investimenti in attrezzature riscaldate e controllo del processo, ma il risultato—veicoli più leggeri, più efficienti e con un migliore comportamento su strada—è innegabile.
Domande frequenti
1. Qual è la differenza tra lo stampaggio del magnesio e la pressofusione?
Lo stampaggio è un processo in stato solido che forma lamiere in forme desiderate, ideale per pannelli sottili e grandi come portiere o tetti delle auto. Produce componenti senza porosità e con maggiore resistenza. La fusione sotto pressione prevede l'iniezione di magnesio fuso in uno stampo, tecnica più adatta per forme tridimensionali complesse e massicce come i blocchi motore, ma spesso comporta una minore integrità strutturale a causa delle sacche d'aria.
2. Perché il magnesio richiede la formatura a caldo?
Il magnesio ha una struttura cristallina esagonale compatta (HCP), che ne limita la duttilità a temperatura ambiente. Tentare di stamparlo a freddo provoca generalmente crepe. Riscaldando il materiale a 200°C–300°C si attivano ulteriori "sistemi di scorrimento" nel reticolo cristallino, rendendo il metallo abbastanza duttile da poter essere formato in componenti automobilistici complessi senza rompersi.
3. Quanto è più leggero il magnesio rispetto all'alluminio?
Il magnesio è approssimativamente 33% più leggero rispetto all'alluminio e circa 75% più leggero rispetto all'acciaio. Questa significativa riduzione del peso lo rende il metallo strutturale più efficace per aumentare l'autonomia dei veicoli elettrici.