 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Autoteollisuuden liittimien ja napojen valssaaminen: Tarkkuu engineering
TL;DR
Autoteollisuuden liittimien ja liittimien särmäys on erittäin tarkka valmistusprosessi, jossa käytetään edistynyttä muottitekniikkaa muuntamaan metallinauhat monimutkaisiksi johtaviksi komponenteiksi mikrometrin toleransseilla. Tämä prosessi perustuu pitkälti oikeiden kupariseosten – kuten messinkin, fosforikuparin tai beryllikuparin – valintaan varmistaakseen signaalin eheyden nykyaikaisten ajoneuvojen kovissa olosuhteissa, kuten värähtelyssä ja lämpötilan vaihteluissa. Valmistajien on noudatettava tiukkoja standardeja, kuten USCAR-2 ja IATF 16949, suorituskyvyn vahvistamiseksi. Insinöörien ja hankintaspesialistien kannalta menestys perustuu materiaaliominaisuuksien ja suunnittelugeometrian, kuten painopisteisten pinnien, tasapainottamiseen sekä siihen, että toimittajilla on tehokkaat linjalla olevat visiotarkastuskäytännöt.
Yhteyksien suunnittelu: Stanssauksen prosessiekosysteemi
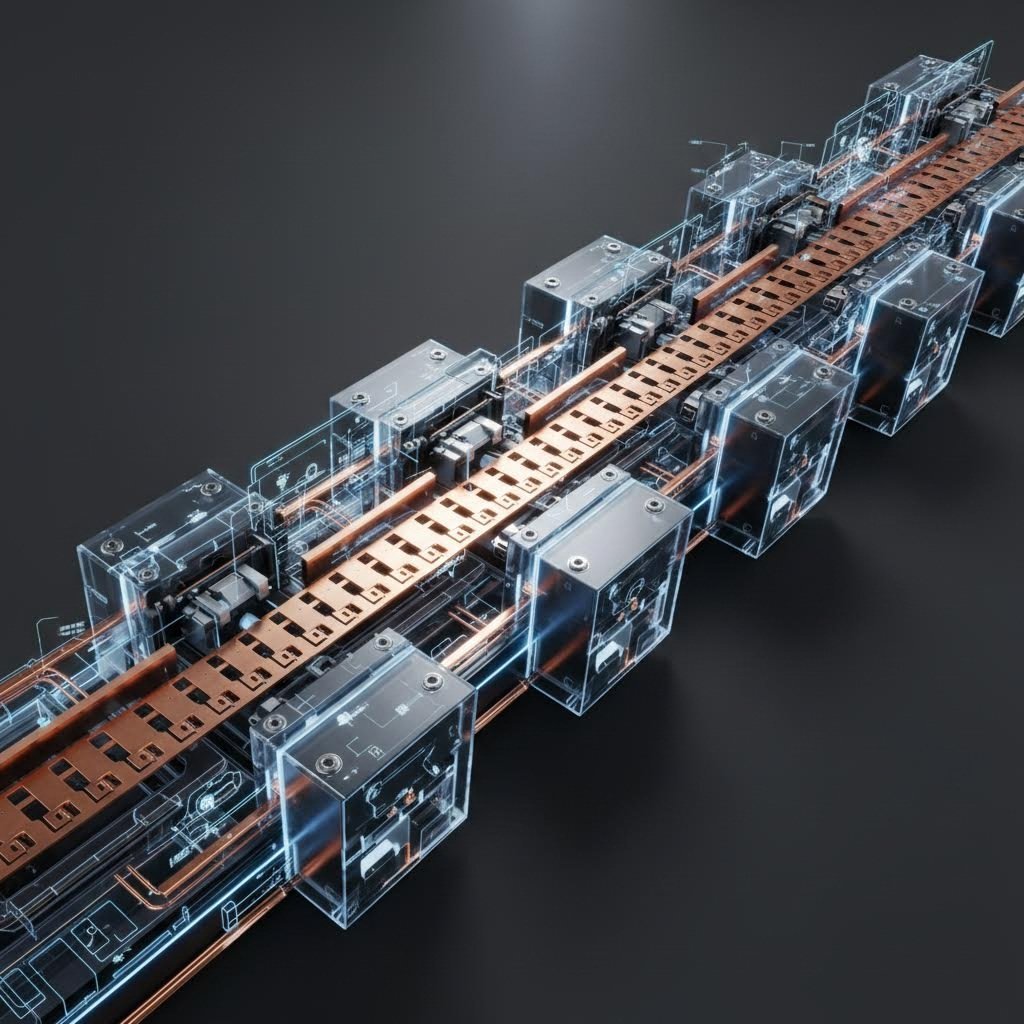
Autoteollisuuden liittimien tuotanto etenee paljon pidemmälle kuin yksinkertainen metallin muovaus. Se on ekosysteemi, joka keskittyy korkean nopeuden edenneeseen stanssaukseen , menetelmään, jossa jatkuva metallinauha syötetään useiden asemien läpi. Jokainen asema suorittaa tietyn toimenpiteen – rei'ityksen, puristuksen, taivutuksen tai viilauksen – ennen kuin osa siirtyy seuraavaan. Tämä mahdollistaa monimutkaisten geometrioiden massatuotannon nopeudella, joka usein ylittää 1 000 iskua minuutissa, mikä on välttämätöntä autonvalmistajien suurten volyymin täyttämiseksi.
Edistykselliset valmistajat integroivat "muovin sisäisen asennuksen" (In-Die Assembly) -tekniikat, joissa apukomponentit kuten ruuvit tai kosketinjouset asennetaan suoraan stanssauksen aikana. Tämä yhdistely vähentää lisäkäsittelyä ja parantaa toleranssien kasaantumista. Alan johtajien mukaan kuten KS Tooling , työnkulku jatkuu usein suoraan leikkuun jälkeen, yhdistäen seuraavat vaiheet kuten pinnoituksen, muovauksen ja kokoonpanon saumattomaan tuotantolinjaan. Tämä integraatio on kriittistä hauraiden liittimien rakenteellisen eheyden ylläpitämiseksi.
Suurten volyymin automaatiota varten komponentit valmistetaan tyypillisesti "rullalta-rullalle" -muodossa löysien osien sijaan. Tämä muoto mahdollistaa alavirtaan olevien automaattisten kokoonpanokoneiden noutaa ja asettaa liittimet liitinpeitteisiin erittäin nopeasti. Nollavirhevalmistuksen varmistamiseksi tällaisessa korkean nopeuden ympäristössä huippuluokan toimittajat kuten Wiegel käyttävät edistyneitä kuvantarkastusjärjestelmiä. Nämä kamerat seuraavat jokaista iskua, tarkistaen kriittiset mitat ja havaitsemalla poikkeamat reaaliajassa, mikä on pakollista turvallisuuskriittisissä autoteollisuuden sovelluksissa.
Materiaalitekniikka: Seokset vaativiin autoteollisuuden ympäristöihin
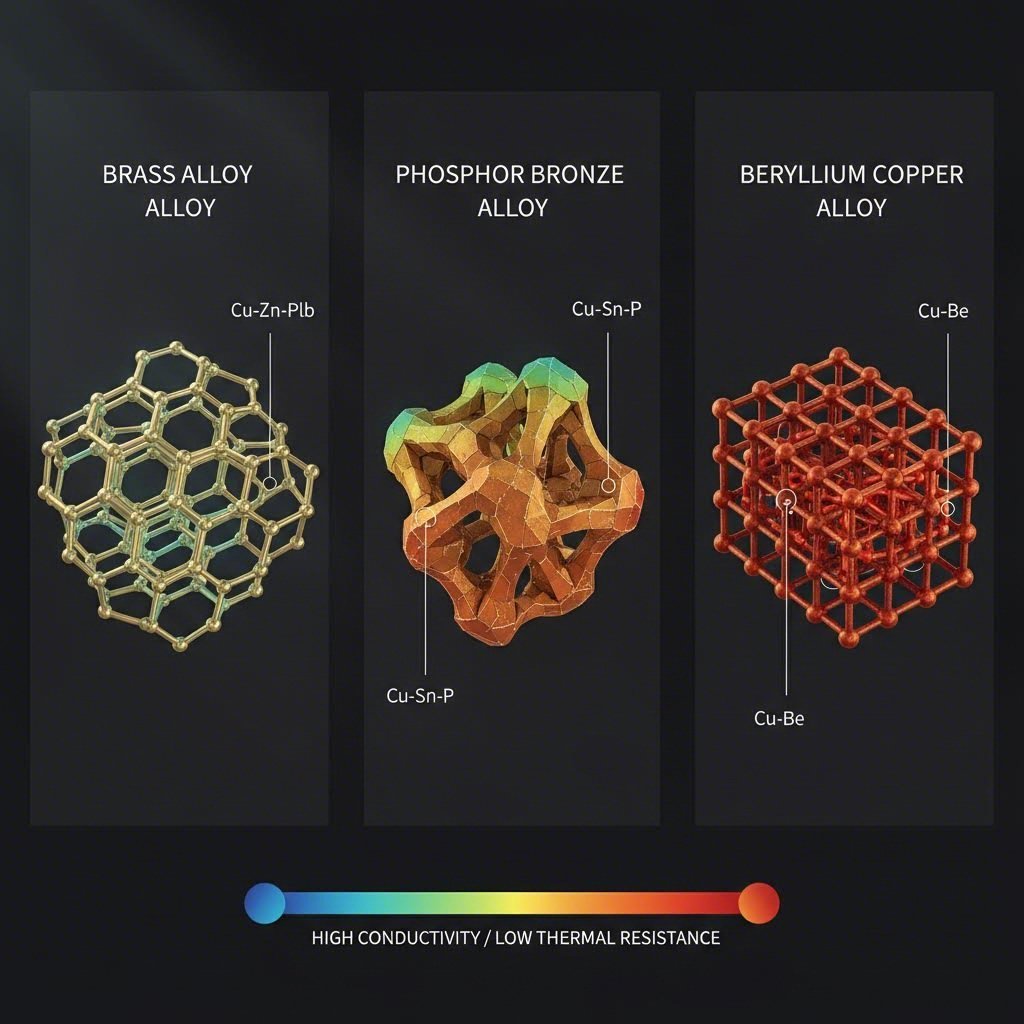
Oikean perusmateriaalin valinta on kaikkien auton liittimien tekninen perusta. Materiaalin on saatava tasapainoon sähkönjohtavuus ja mekaaniset ominaisuudet, kuten myötölujuus ja jännitteenrelaksaatiota vastaan kestävyys, erityisesti moottoritilassa vallitsevien korkeiden lämpötilojen vuoksi. Seoksen valinta määrää napapään kyvyn säilyttää kosketuspaine ajoneuvon koko käyttöiän ajan.
| Materiaaliluokka | Yleinen seos | Toimintamerkit | Tavalliset käyttötapa |
|---|---|---|---|
| Messinki | C26000 (Patruunamessinki) | Korkea johtavuus (28 % IACS), kohtalainen lujuus, alhainen hinta. Altis jännitteenrelaksaatiolle yli 110 °C:ssa. | Tavanomaiset sisätilan liittimet, ei-kriittinen signaalinsiirto. |
| Muut, joissa on vähintään 50 painoprosenttia | C51000 / C52100 | Huomattavasti parempi väsymisvastus ja jousiominaisuudet verrattuna messinkiseoksiin. Stabiili noin 130 °C:een saakka. | Anturit, kytkimet ja napapäät, joissa vaaditaan korkeampaa kestoisuutta syklille. |
| Berylliumkupari | C17200 (BeCu) | Suurin lujuus ja relaksaatiota vastaan kestävyys. Erinomainen korkean värähtelyn ja lämpötilojen (jopa 200 °C) sovelluksiin. | Sähköauton akkujärjestelmät, miniatyrisoidut ADAS-liittimet, moottorinohjaimet. |
Perusseoksen lisäksi pintatekniikalla on keskeinen merkitys. Pinnoite estää hapettumisen ja "hankauskorroosion" – pienet liikkeet, jotka johtuvat värähtelystä ja voivat eristää kosketuspisteen. Vaikka tinapinnoite on yleinen käytännön valinta, sähköautojen korkeajännitejärjestelmissä tai alhaisen energian anturisignaaleissa vaaditaan kullan- tai hopeapinnoitetta, jossa signaalin tarkkuus on ratkaisevan tärkeää. Valmistajat kuten KS Terminals korostavat, että oikea yhdistelmä perusmateriaalista ja pinnoitteesta on olennaisen tärkeä suolakoste- ja lämpöshokkitestien läpiviemiseksi.
Kriittiset geometriat ja suunnittelutoiminnot
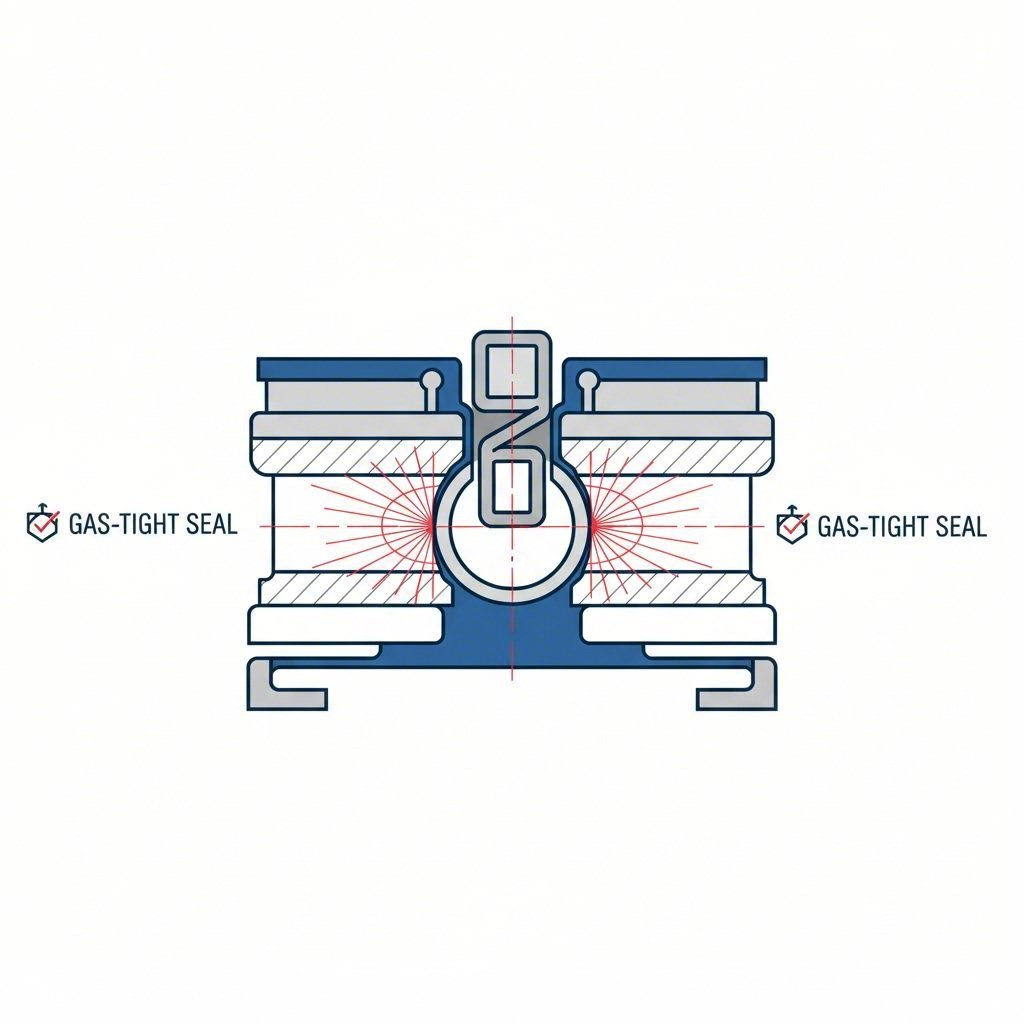
Leikatun liittimen geometria on toiminnallinen, ei ainoastaan rakenteellinen. Nykyaikaiset autotekniset ratkaisut perustuvat yhä enemmän Puristusasennusta (Press-Fit) -tekniikkaan tämä "Eye of the Needle" -suunnittelu mahdollistaa liittimen asentamisen piirilevylle ilman juotosta. Joustava osa puristuu tiiviisti asennuksen aikana luoden kaasutiiviin rajapinnan, mikä eliminointaa juotoksen aiheuttaman lämpöjännityksen ja tarjoaa robustin liitoksen, joka kestää merkittävää värähtelyä.
Suunnittelijoiden on myös erotettava tiivisteiset ja tiivistämättömät järjestelmät. Moottoritilassa tai pyöräkopeissa sijaitsevien liittimien on täytettävä IP67- tai IP69K-luokituksen vaatimukset, mikä edellyttää liittimiä, joissa on tiettyjä pitopaikkoja siliconeitiivisteen kanssa. Toisaalta, kabinan elektroniikka usein käyttää tiivistämättömiä ratkaisuja säästääkseen tilaa ja kustannuksia. Teknologioita kuten "skiving" käytetään muotoamaan kosketusliitäntä tarkasti, poistaen materiaalia luoden tuoreita metalli-metallikosketusvyöhykkeitä, jotka optimoivat sähkövirtaa. TE Connectivity huomauttaa, että leikattu ja muotoiltu kosketukset usein tarjoavat kustannustehokkaan vaihtoehdon koneistettuihin kiinteisiin kosketuksiin suurten määräjen johdotussovelluksissa suorituskyvyn kärsimättä.
Standardit ja validointi: USCAR- ja IATF-kehys
Autoteollisuudessa tarkkuus varmistetaan tiukkojen globaalien standardien avulla. USCAR-2 specification on pohjoisamerikkalainen vertailukohta automobiilien sähköisten liitäntäjärjestelmien testauksessa. Se luokittelee liittimet suorituskykyluokkien mukaan, kuten värähtelyluokat (V1 alustalle, V2 moottorille) ja tiivisteet luokat (S1 avoimelle, S3 korkeapaineiselle suihkutukselle). Eurooppalaiset OEM-valmistajat viittaavat usein LV 214 -standardiin, joka asettaa samankaltaisen tiukat vaatimukset koskettimen voiman seurannalle ja kontaktifysiikalle.
Valmistusprosessia itseään varten, IATF 16949 vaatimustenmukaisuus on pakollista. Tämä laadunhallintastandardi takaa, että leikkaussuppliedilla on tiukat riskienhallinta- (FMEA) ja prosessinohjaussuunnitelmat käytössä. Validointi ei koske ainoastaan lopullista osaa; siihen kuuluu koko jäljitettävyysketjun dokumentointi. Toimittajien on usein suoritettava sisäisiä poikkileikkausanalyyseja tarkistaakseen puristussuhteet ja pinnoituksen paksuudet varmistaakseen, että jokainen erä täyttää suunnitellut tekniset vaatimukset.
Toimitusstrategia: Leikkaustoimittajien arviointi
Automaattiliittimien ja -napojen leikkaustoimittajan valinta edellyttää katseen kohdistamista enemmän kuin osan hintaan. Hankintatiimin on arvioitava toimittajan "Toimitusvalmiuksien laajuus". Keskeisiä mittareita ovat pressin painovoimakkuus ja iskunopeus, mutta myös kyky tukea valmistettavuuden suunnittelua (DFM). Kykenevä toimittaja tulisi tarjota simulointitukea ennustamaan materiaalin ohentumista ja kimpoamista ennen kuin kovat työkalut valmistetaan.
Hankkeisiin, jotka edellyttävät siirtymistä kehityksestä massatuotantoon, nopeus on avainasemassa. Valmistajat kuten Shaoyi Metal Technology erikoistuvat tämän välin ylittämiseen ja tarjoavat kattavia autoteollisuuden lyöntiratkaisuja, jotka vaihtelevat nopeasta prototekniikasta suurten volyymien valmistukseen. IATF 16949 -sertifioinnin ja jopa 600 tonnin painovoimakkuuden myötä he voivat toimittaa keskeisiä komponentteja kuten ohjaustankot ja alirungot noudattaen globaaleja OEM-turvallisuusstandardeja. Arvioiminen toimittajan kyvystä skaalautua – 50 prototyypeistä miljooniin osiin – varmistaa, että toimitusketju säilyy keskeytymättömänä ajoneuvon lanseerauksen aikana.
Lopulta ihantele partneri tarjoaa lisäarvopalveluita kuten sisäistä työkalunvalmistusta, rullalta-levyttyä pinnoitetta ja ylikuoritusta. Tämä pystysuora integraatio vähentää läpimääräaikoja ja keskittää laatuvastuuta, mikä on kriittinen tekijä autoteollisuuden kokoonpanon monimutkaisessa logistiikassa.
Yhteenveto
Automaattiliittimien ja liittimien valmistus on ala, jossa materiaalitiede kohtaa tarkkuuuden suunnittelun. Nykyaikaisten ajoneuvojen luotettavuus – autonomisista ajoantureista korkeajännitteisiin sähköautojen voimanlähteisiin – perustuu näiden leikattujen komponenttien eheyteen. Ymmärtämällä edistyneen muottiprosessoinnin, seosten valinnan ja tiukan USCAR-validoinnin hienouudet, insinöörit voivat varmistaa, että heidän suunnitelmansa kestävät tiellä raskaimmat olosuhteet. Menestyksen avain on yhteistyö sertifioitujen toimittajien kanssa, jotka kohdellaan jokaista mikrometriä kriittisenä suorituskykymittarina.
Usein kysytyt kysymykset
1. Mikä on ero leikattujen ja koneistettujen liittimien välillä?
Leikatut liittimet muodostetaan jatkuvasta metallinauhasta käyttäen muottia, mikä tekee niistä ihanteellisia suurten sarjojen, kustannustehokkaan tuotannon ja korkean toistettavuuden kannalta. Koneistetut liittimet leikataan kiinteästä materiaalista, tarjoten paremman kestävyyden ja virrankuljetuskapasiteetin, mutta huomattavasti korkeammalla hinnalla ja hitaammalla tuotantonopeudella.
2. Miksi berylliumkuparia (BeCu) käytetään autoteollisuuden liittimissä?
Berylliumkupari valitaan sen erinomaisen lujuuden ja jännitysrelaksaatiota vastustavan kyvyn vuoksi, erityisesti korkeissa lämpötiloissa. Se säilyttää "jousivoimansa" ajan mittaan, mikä takaa liittimen tiukkuuden jopa vuosien värähtelyjen ja lämpötilan vaihteluiden jälkeen, mikä on kriittistä turvajärjestelmissä.
3. Miten USCAR-2 -standardi vaikuttaa liittimen suunnitteluun?
USCAR-2 määrittää testausmenettelyt suorituskyvylle, mukaan lukien vastustuskyky värähtelyä, lämpöshokkia ja kosteutta vastaan. Liittimen suunnittelun on läpäistävä nämä tiettyjä "luokkia" (esim. V1, S1), jotta se voidaan hyväksyä käytettäväksi Pohjois-Amerikan ajoneuvoissa, mikä vaikuttaa geometriaan, materiaalivalintoihin ja lukitusmekanismeihin.