 Exposarem a l’Automechanika Frankfurt 2026 — 8 de setembre | Pavelló 4.2, Estand M31 —
 EN


Com tallar metall sense malmetre’n el cantell ni posar en perill la vostra integritat física
Com tallar metall segons el material i el tipus de tall
Si us plau, penseu com tallar metall sense malmetre’n el cantell , comenceu amb una idea: no hi ha cap eina única que serveixi per a totes les tasques. El millor resultat depèn de cinc variables: el tipus de metall, el seu gruix, la forma, la qualitat del cantell que necessiteu i les eines que podeu utilitzar de manera segura.
Què canvia la millor manera de tallar metall
La millor manera de tallar metall canvia perquè els metalls es comporten de manera diferent sota l’efecte de la calor, la pressió i l’abrasió. MSC explica que els metalls ferrosos contenen una base de ferro o un contingut important de ferro, de manera que aquest grup inclou l'acer al carboni i l'acer inoxidable. Els metalls no ferrosos, com l'alumini, no ho fan. Això és important perquè la formació de cargols, la calor i la interacció amb l'eina no són les mateixes d'un material a un altre.
- Tipus de metall: Els metalls ferrosos i no ferrosos sovint necessiten fulles, discos o velocitats de tall diferents.
- Espessor: El tall de làmina prima és molt diferent del tall de material gruixut. La làmina prima sol significar material de calibre lleuger que pot vibrar o deformar-se. El material gruixut fa referència a barres, plaques o peces estructurals que requereixen mètodes més robustos.
- Forma: Una làmina plana, un tub, una vareta o una biga en angle no suporten el tall de la mateixa manera.
- Qualitat del tall: Un tall tosc és ràpid i funcional, però pot deixar vores dentades o una vora més rugosa. Un tall de acabat busca una vora més neta i precisa, amb menys neteja posterior.
- Accés a l'eina: Allò que talla metall en un taller pot no ser pràctic en un garatge o al carrer.
Una resposta ràpida per a la majoria de projectes domèstics
El punt de partida més segur per a la majoria de tasques domèstiques de tall de metall és, en primer lloc, escollir l’eina adequada al material i al seu gruix, i després decidir entre un tall ràpid i bast, o un tall més net i acabat.
Per a moltes tasques fetes a casa, el tall de metall es redueix a l’ús de serra manual, tisores de tall o una esmeriladora amb l’accessori adequat. Per a l’acer més gran o més gruixut, Service Steel indica que els mètodes habituals s’amplien al tall amb serra, plasma, jet d’aigua, làser i tall amb flama, cadascun d’ells seleccionat segons el gruix i les necessitats de tolerància. Si utilitzeu una muela o una llamineta, consulteu les indicacions del fabricant sobre l’aplicació i els límits d’operació, no feu suposicions. Weiler recomana especialment fer coincidir la velocitat de rotació (RPM) de la muela amb l’eina i utilitzar el tipus de muela adequat per a l’eina i la protecció. És aquí on comencen els bons talls, i també on comencen els talls segurs.
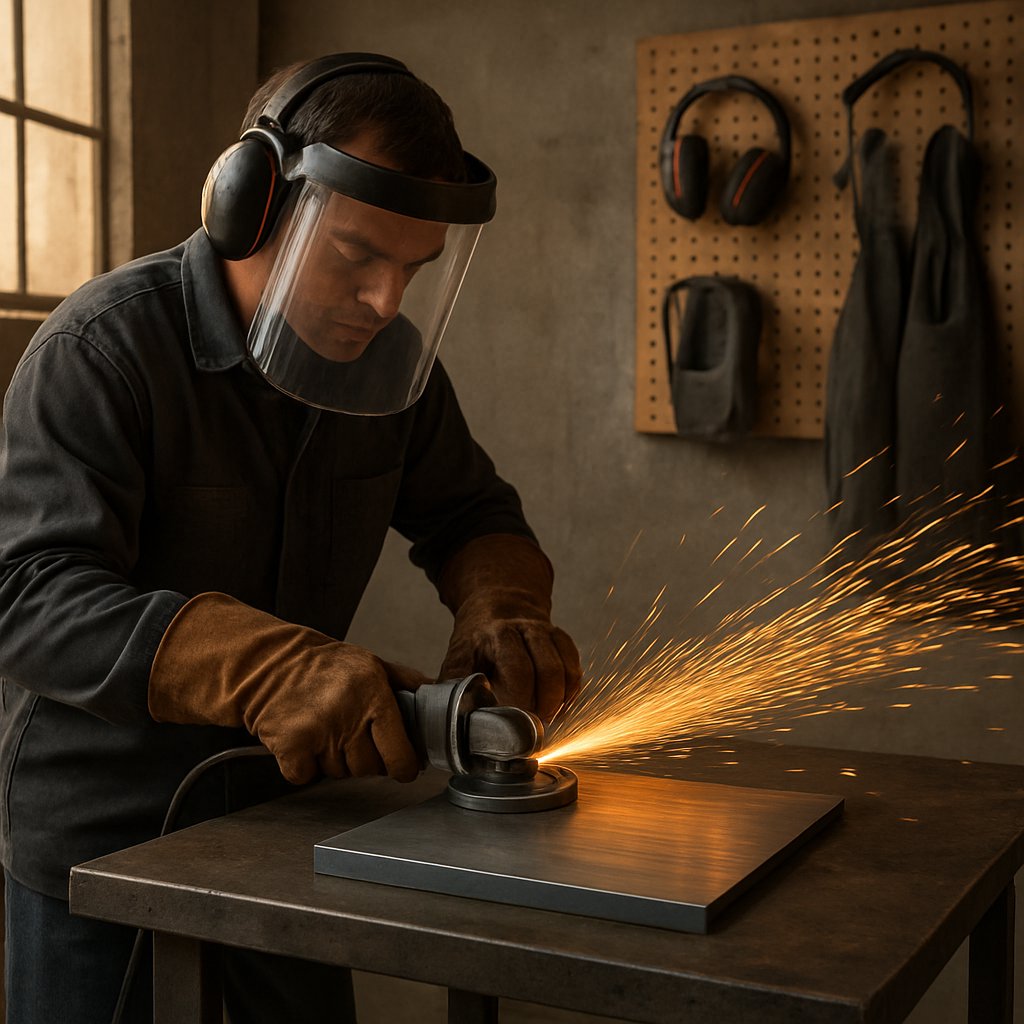
Tallar metall de manera segura des de l’inici fins al final
Els bons resultats comencen abans de la primera espurna o de la primera esquirla. Tallar làmines fines amb tisores crea vores extremadament afilades. Tallar metall amb una serra pot provocar esquirlles i retrocés si la peça es desplaça. Les rodes abrasives de tall generen espurnes, calor i el risc de trencament de la roda. Com que cada mètode té un perfil de perills diferent, la vostra configuració de seguretat ha de coincidir amb l’eina, l’accessori i el tipus de metall.
Seguretat abans de començar a tallar
Unes quantes comprovacions eviten la majoria d’errors dels principiants. Les recomanacions de seguretat de Weiler subratllen l’ús de la protecció adequada per a tallar, i no d’una protecció per a esmerilar, quan s’utilitzen rodes de tall en esmeriles angulars. La mateixa orientació indica que la velocitat màxima indicada per a la roda ha de coincidir o superar la velocitat de l’eina, que les rodes malmeses s’han de substituir i que les rodes de tall mai no s’han de flexionar per fer tallats corbats ni utilitzar per esmerilar. El resum sobre serra de la Universitat de Connecticut (UConn) reflecteix el mateix principi per a les serra: inspeccioneu la fulla, mantingueu la protecció en posició i no forceu el tall.
- PPE: Porti ulleres de protecció i una pantalla facial, protecció auditiva, guants, calçat robust i roba ajustada. En treballs amb moltes espitlleres també pot ser necessària roba ignífuga o un davantal de cuir.
- Fixació de la peça: Fixi la peça amb una escaiola o una mordassa perquè no pugui flexionar-se, torsionar-se ni rodolar. El tub ha d’estar blocat i el tall ha de quedar obert perquè la fulla o la mola no quedin enganxades.
- Control d’espitlleres: Alliberi l’àrea de paper, dissolvents, draps, pols de fusta i combustibles. Normes OSHA sobre treball a altes temperatures tracti els materials combustibles propers com un risc seriós d’incendi i exigeixi que se’n faci la retirada o la protecció.
- Ventilació: No faci tallats en àrees interiors mal ventilades, fosses o espais confinats sense una ventilació adequada. Algunes operacions de tall i materials requereixen ventilació mecànica.
- Protecció auditiva: Les serra i les esmoladores són prou sorolloses perquè els tapons per a les orelles o les proteccions auriculars siguin habituals, no opcionals.
- Manipulació de metalls calents: Els tallats nous deixen vores i extrems calents. Deixe que la peça es refredï, aïlli-la o avisi clarament els altres abans de tocar-la.
- Identifiqueu el metall i comproveu que la llama o la roda estiguin etiquetades per aquest material i eina.
- Inspeccioneu l'eina, la protecció, la nansa lateral, el cable o la bateria i el consumible en busca de esquerdes, dents que falten, deformacions o desgast.
- Allunyeu materials inflamables, orienteu la direcció de les espitlleres i assegureu-vos que la ventilació sigui adequada.
- Suporti i fixi la peça de treball de manera que el tall no es tanqui, no s'enganxi ni no es redonegi a mig tall.
- Comproveu la vostra postura i l'agafada, llavors engegueu l'eina en una posició controlada abans de fer contacte amb el metall.
Riscos durant i després del tall
La majoria de problemes comencen quan l'accessori entra en contacte amb el metall. El retrocés es produeix quan una llama o una roda queda bloquejada, es torça o impacta contra la zona inadequada. La Universitat de Connecticut (UConn) avisa que el quart superior d'una llama de tall és especialment propens al retrocés, i una fixació deficient agrava aquest risc perquè la peça pot desplaçar-se cap al tall. La ruptura de la roda o de la llama pot ser conseqüència de la pressió lateral, danys, aplicació incorrecta, velocitat excessiva o forçar l'eina en lloc de deixar que faci el tall.
Mentre es talla metall amb una serra, cal vigilar la vibració, l’oscil·lació o l’avís amagat a la frase de cerca «si les rpm de la serra disminueixen mentre es fa un tall». Aquesta disminució de velocitat no és un senyal per fer més pressió. Atureu-vos i comproveu la pressió d’alimentació, l’estat de la fulla, el suport i si l’accessori és adequat per al material.
Si us heu preguntat «què són les espurnes quan es talla metall», tracteu-les com a partícules calentes amb un autèntic potencial d’iniciar un foc, no com a llum inofensiva. Les escates voladores poden ferir els ulls, i les vores calentes poden tallar i cremar al mateix temps. L’acumulació de calor també pot descolorir el cantell i fer que la peça sigui més difícil de manipular de forma segura. Per als lectors que cerquen «quin metall no es pot tallar amb una esmeriladora o una serra de cadena», la regla més segura és senzilla: no talles cap metall per al qual l’etiqueta de la fulla o del disc no indiqui explícitament que és apropiat, i tingueu especial cura amb les aleacions especials més dures, que poden sobrecalentar-se o provocar l’embotament (glazing) d’accessoris normals.
Un tall segur és una seqüència controlada, no un pas afortunat. La mateixa lògica es converteix en un flux de treball repetible sobre la banqueta, al taller o a la taula de serrada.
Un flux de treball per tallar metall pas a pas per a principiants
La majoria de principiants no necessiten una rutina diferent per a cada eina. Necessiten un procés repetible. Si el vostre primer pensament és com talle metal sense malgastar material ni córrer el risc d’obtenir un cantó irregular, utilitzeu sempre el mateix ordre: identifiqueu el metall, planifiqueu el tall, fixeu la peça, adapteu l’accessori i, finalment, netegeu el cantó. Aquest enfocament funciona tant si talles metall amb una serra, amb estisores o amb una mola de tall.
La configuració és més important del que molta gent creu. Weiler assenyala que les mol·les de tall més fines eliminen menys material, poden millorar la precisió i generen menys calor. Taller de serrades fredes també posa de manifest una veritat senzilla: l’equipament incompatible pot provocar danys tèrmics, deformacions, residus de material i un acabat superficial deficient. Per tant, si us pregunteu com es pot tallar metall de manera neta, comenceu tractant la planificació com una part integral del tall, i no com una demora abans d’iniciar-lo.
Flux de treball universal per tallar metall
- Identifiqueu el metall. Decidiu si esteu tallant un metall ferós, com l’acer, o un metall no ferós, com l’alumini. El tipus de material afecta la selecció de la fulla o de la mola.
- Trieu el tipus de tall. Decidiu si necessiteu un tall recte, un tall corbat, un tall bast, ràpid, o un tall d’acabat més net.
- Mesureu i marqueu amb cura. Utilitzeu una línia clara i marqueu el costat de les sobrants per saber per on ha d’anar l’eina.
- Suporteu i fixeu la peça de treball. Un suport estable redueix les vibracions, impedeix que les peces cilíndriques rodin i ajuda a prevenir l’encalliment.
- Seleccioneu la llama o la roda adequades. Adapteu l’accessori tant a l’eina com al metall. A la botiga de serra freda, les llames ferroses per a acer i inoxidable es separen de les no ferroses per a alumini i coure. En el tall abrasiu, també influeixen en el control i l’acabat l’estil i el gruix de la roda.
- Inicieu el tall amb suavitat. Deixeu que la llama o la roda estiguin ben establertes abans d’augmentar la pressió d’alimentació.
- Mantingueu un control constant. Seguiu la línia marcada i deixeu que l’eina faci la feina. Si fa soroll, frena bruscament o es desvia, atureu-vos i corregiu la configuració.
- Deixeu refredar el material si cal. La calor afecta tant la seguretat en la manipulació com la qualitat del cantell.
- Elimineu les vores afilades (desburrat). La peça no es considera realment acabada fins que s’han eliminat les vores afilades. En el seu procés de retallat d’alumini, Winsen inclou el desbavat i la neteja com a pas estàndard d'acabat.
De la mesura al desbavat
La resposta a com tallar metall de manera neta normalment no és més força. És una millor marcatge, un millor suport i el consumible adequat. Una marca lleugerament desplaçada es converteix més endavant en un ajust deficient. Una peça de treball solta pot vibrar i desviar el tall de la línia. Una llama o una mola inadequades poden generar més calor i més neteja posterior. Per a qualsevol persona que aprengui a tallar metall a casa, aquestes petites decisions de configuració sovint són més importants que la potència bruta de l'eina.
- Forçar l'eina en lloc de deixar que faci el tall.
- Utilitzar la llama o la mola incorrecta per al metall.
- Precipitar-se al principi i sortir-se de la línia.
- Ometre les pinces i intentar subjectar la peça amb la mà.
- Ignorar l'acumulació de calor i tocar el cantell massa aviat.
- Ometre el desbavat després que el tall hagi separat la peça.
Si us plau, us heu preguntat com tallar metall amb menys errors, deseu aquest flux de treball i repetiu-lo fins que us sembli automàtic. La seqüència roman familiar fins i tot quan canvieu l’eina, i és just en aquest punt on la selecció de l’eina comença a influir en el resultat.
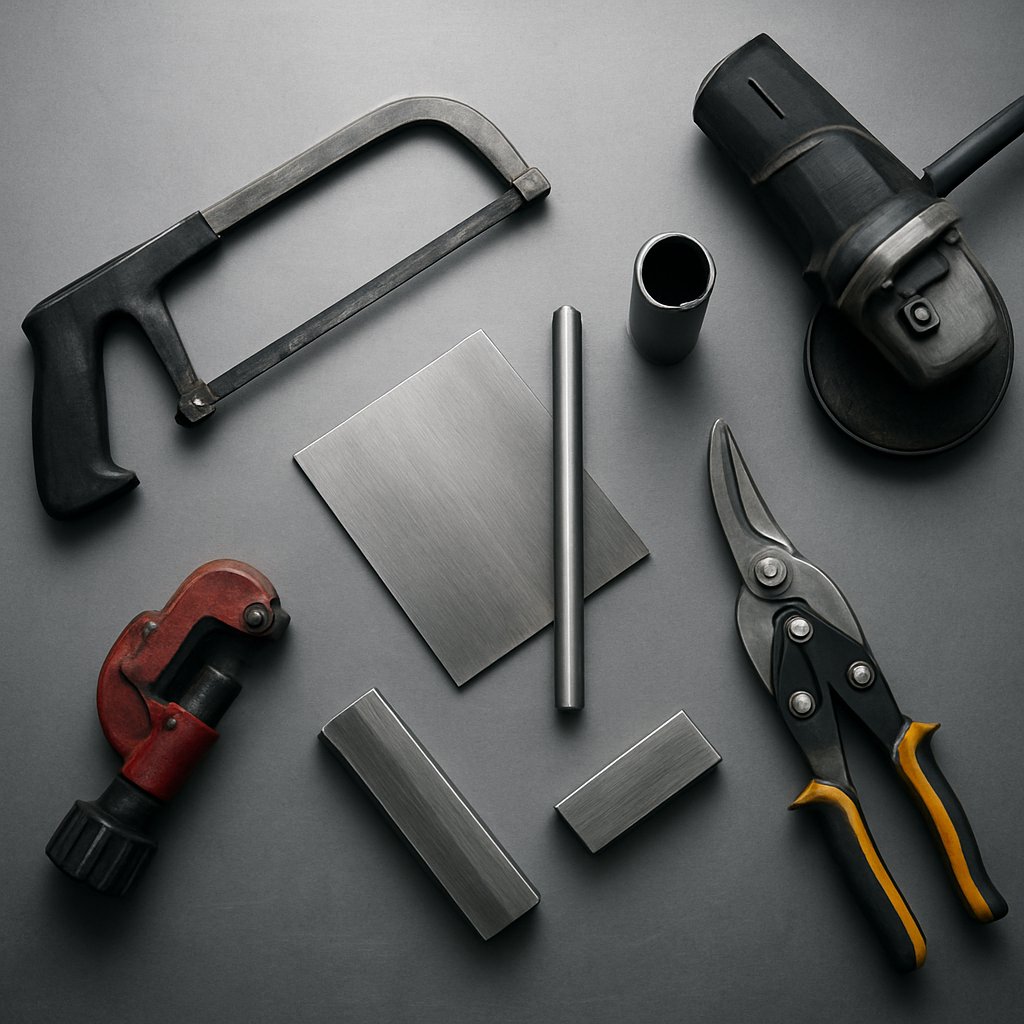
Triar l’eina adequada per al tall que necessiteu
En aquesta fase, la pregunta canvia de procés a ajust. Un bon flux de treball ajuda sempre, però l’eina continua decidint la velocitat del tall, l’aspecte net de la vora i el grau de control que manteniu. Per això, no hi ha una única eina òptima per tallar metall. Entre les moltes eines per tallar metall, cadascuna resol un problema diferent.
Grassroots Motorsports destaca que les tisores d’aviació són les millors per retallar vores de làmines primes, les serra de costella funcionen bé sobre peces petites, les esmoladores angulars permeten fer ràpidament talls sobre metall de gruix mitjà i les serrades de cinta són ideals per a tubs i formes precises. Una Guia de Johnson Tools afegeix un contrast útil: les eines oscil·lants són millors per a espais estrets i tallats a ras, les serra circulars són més potents per a tallats rectes llargs, i les serra de vaivé són més ràpides per a treballs bruts de demolició.
Com escollir l'eina segons el tipus de tall
Penseu primer en quatre aspectes: gruix, forma de la línia, accés i acabat. Les làmines fines sovint es beneficien d'eines manuals més lleugeres per tallar metall, com ara les tenalles. Els tubs i les barres solen beneficiar-se de les serrades. Les eines abrasives són més ràpides, però sovint intercanvien la qualitat de l'acabat per la velocitat. Si voleu triar l'eina òptima per tallar metall, comenceu pel tall que necessiteu, no per l'eina que ja teniu.
| Fermat | Millor cas d'ús | Recte o corb | Qualitat dels cantons | Velocitat | Nivell d'espurnes | Control | Corba d'aprenentatge |
|---|---|---|---|---|---|---|---|
| Tenalles | Retallar les vores de làmines fines | Rectes i corbes suaus | Net en làmines fines quan es retallen residus estrets | Ràpid en materials de poc gruix | Cap | Alt | Baix |
| Serra de mà | Tubs petits i peces petites | Principalment rectes | Regular a bo | Lentament | Cap | Alt | Baix |
| Esmoladora angular | Metall de gruix mitjà-gruixut i tallats bruts ràpids | Corbes rectes i de gran radi | Més brut, sovint cal més neteja | Ràpid | Alt | Mitjà | Mitjà |
| Serra circular | Horitzontal per a tubs, vertical per a formes precises | Tallats rectes o amb forma, segons el tipus de serra | Net i precís | Mitjana a ràpida | Mínim | Alt | Mitjà |
| Serra circular amb la fulla adequada | Tallats rectes llargs en làmines o barres | Recte | Bona rendiment en treballs llargs | Ràpid | Varia segons la fulla i la configuració | Mitjà | Mitjà |
| Serra recíproca | Tuberies, estructuració, talls per demolició | Talls bruts més que corbes fines | Dentats fins a bruts | Ràpid | Més baix que el tall amb disc abrasiu | Mitjà a baix | Baixa a mitjana |
| Eina oscil·lant | Talls enrasats, cantonades, tubs petits, cargols, fulla prima | Talls rectes curts i treball de detall | Net per a talls petits precisos | Lentament | Baix | Alt | Baixa a mitjana |
| Eina rotativa o esmoladora d’angles | Treball amb disc de tall petit i accés més restringit | Corbes rectes i de gran radi | Moderat | Mitjà per seccions més lleugeres | Alt amb rodes abrasives | Mitjà | Mitjà |
Un detall de Grassroots Motorsports és fàcil de passar per alt però molt útil: les tisores d’aviació estan dissenyades per retallar com a màxim 1/4 de polzada del cantell d’un panell, i una esmoladora de motlles amb disc de tall és més còmoda en materials d’uns 3/16 de polzada abans que la velocitat de tall disminueixi notablement. Aquests límits us ajuden a evitar triar una eina per tallar metall que ja des del principi lluita contra la tasca.
Talls rectes, corbes, materials gruixuts i materials primers
- Vora més neta: Una serra de cinta sovint és l’eina més adequada per tallar metall quan la precisió és essencial en tubs, barres o peces amb forma. Les tisores també poden deixar una vora suau en làmines primes quan s’utilitzen com a eina de retall.
- Tall ràpid (per treballs grossos): Trieu una esmoladora angular per seccions de gruix mitjà o una serra alternativa quan la velocitat importa més que el acabat.
- Opció manual més senzilla: Una eina oscil·lant ofereix un excel·lent control en espais reduïts. Una serra de metall és més lenta, però encara és una de les eines més senzilles per tallar metall en un petit taller o garatge.
- La millor opció per a làmines fines: Tisores per retallar vores i una serra circular amb la fulla adequada per a tallats llargs i rectes.
La superposició entre aquestes eines és real, però la sensació de cada tall canvia en el moment en què la fulla o la roda toca el metall. La pressió, l’angle d’inici i el control de la línia comencen a ser més importants aquí que les especificacions tècniques.
Tècniques per a tallar metall eina per eina
El control de la línia comença a sentir-se diferent en el moment en què es canvia l’accessori. Una roda requereix un recorregut estable. Una fulla de serra necessita espai per fer presa. Les eines més petites per a detalls recompensen més la paciència que la potència. Per això, la tècnica importa gairebé tant com la tria de l’eina.
Com tallar metall amb una esmeriladora angular
Empire Abrasives descriu l’esmeriladora angular com una de les eines més versàtils per a tallar metall, però també assenyala que és la millor opció per a tallats bruts i metall sense acabar, ja que la roda es calenta molt i pot danyar la pintura o l’acabat. Per a treballar amb l’esmeriladora angular, el control prové d’un toc lleuger, no de la força bruta.
- Esmeriladora angular: Comenceu amb la mola de tall just tocant el costat de residu de la línia per obrir una ranura superficial. A continuació, mantingueu l’eina perpendicular i apliqueu una pressió lleugera i constant. És normal que es produeixin espurnes i que el tall sigui menys net que el d’altres serra dentades. Quan utilitzeu una esmeriladora angular per tallar acer o quan talliu acer amb una esmeriladora en cargols i barres, atureu-vos si augmenta la vibració, la calor o la desviació. Les moltes poden trencar-se si s’utilitzen incorrectament, de manera que mai cal fer càrrega lateral.
Com els serrats modifiquen la tècnica
Les serrades extreuen metall mitjançant dents, no per abrasió, de manera que la sensació canvia immediatament. Normalment, el tall respon millor a una alimentació més constant i a un suport adequat.
- Serra de costella: Empire assenyala que les serrades de costella són útils per fer tallats rectes en canonades, barres i fulls de gruix important, i deixen un tall relativament net i fàcil de refinar. Comenceu amb traços curts per establir el recorregut, i després utilitzeu traços més llargs i uniformes. És útil aplicar prou pressió per mantenir les dents enganxades, però no cal forçar el bastidor.
- Serra de cinta: Quan es talla metall amb una serra de cinta, guieu la peça amb calma i assegureu-vos que estigui totalment recolzada. Deixeu que la fulla segueixi la línia en lloc de torçar la peça per accelerar el tall. Si la fulla comença a desviar-se o la peça comença a vibrar, atureu-vos i reinicieu el suport abans de continuar.
- Serra circular preparada per tallar metall: Només podeu tallar metall amb una serra circular si porta una fulla o una mola abrasiva dissenyades específicament per a metall. Empire avisa expressament que invertir una fulla estàndard per a fusta és insegur i no es recomana. Assegureu-vos que la peça estigui ben recolzada, utilitzeu una guia recta quan el tall sigui llarg i alimenteu-la de manera uniforme perquè la fulla segueixi la línia.
- Serra de vaivé: Empire qualifica aquesta eina d'agressiva i la considera ideal per a la demolició o els talls grossos. Comenceu en una posició estable, mantingueu la fulla alineada amb la marca i deixeu que la fulla adequada per a metall faci la feina. Espereu-ne més vibració i un cantell més tosc que amb mètodes més lents i controlats.
Quan té sentit utilitzar eines rotatives petites i oscil·lants
Els espais reduïts canvien de nou la resposta. De vegades, una serra o esmeriladora gran és simplement massa torpa per al tall que necessiteu.
- Eina oscil·lant: Si us pregunteu si una eina oscil·lant pot tallar metall, la resposta és sí per a feines petites i precises quan es combina amb la fulla adequada. Johnson Tools recomana escollir la fulla segons el material, marcar i subjectar correctament la peça, fer servir una pressió suau i optar per velocitats més baixes per al metall, ja que això millora el control i ajuda a reduir la calor i les espurnes. Comenceu amb suavitat sobre la línia i deixeu que l’oscil·lació faci la feina.
- Eina rotativa: Si la vostra pregunta és si una Dremel pot tallar metall, la resposta pràctica és sí per a treballs de detall. Empire descriu les eines rotatives com a eines de precisió per a peces petites, corbes, línies rectes i detalls fins. Mantingueu la pressió suau, tingueu paciència i espereu un progrés més lent que amb una esmeriladora. Les petites rodes de tall són útils en espais reduïts, però no són la millor opció per a talls llargs o seccions gruixudes.
Ajusteu sempre la llamineta o la roda tant a l’eina com al metall. Si es genera calor, es redueix el control o el tall comença a sonar malament, retireu-vos i revaloreu la situació. La mateixa esmoladora o serra que sembla fàcil d’emprar amb acer dolç pot comportar-se de manera molt diferent amb acer inoxidable o alumini, i aquest canvi de material modifica tota l’estratègia.
Com canvia el tipus de metall la vostra estratègia de tall
La mateixa esmoladora o serra pot semblar previsible fins que canvia el metall. L’acer dolç, l’acer inoxidable i l’alumini no reaccionen de la mateixa manera a la calor, a l’abrasió o a la pressió d’alimentació, de manera que un mètode que funciona bé amb un metall pot deixar un cantell irregular en un altre. Els metalls ferrosos, com l’acer dolç i l’acer inoxidable, contenen ferro. Els metalls no ferrosos, com l’alumini, no en contenen. Aquesta diferència afecta la formació de cargols, la càrrega, la calor i l’acabat que observeu al cantell.
Com difereixen l’acer dolç, l’acer inoxidable i l’alumini
Si esteu aprenent a tallar acer, tracteu l’acer dolç com a referència bàsica, no com a norma per a tots els metalls. Xmake descriu l'acer inoxidable com a més resistent i amb major resistència a la corrosió que l'alumini, però també menys fàcil de mecanitzar, amb una velocitat de tall més lenta i un desgast més ràpid de les eines. La mateixa font assenyala que l'alumini és més fàcil de mecanitzar i modelar. En la pràctica, la millor manera de tallar l'acer inoxidable sol ser un tall més lent i deliberat amb el consumible adequat, mentre que l'alumini sovint sembla més fàcil fins que la mola inadequada comença a tapar-se.
| Metall | Tipus | Comportament al tall | Sensibilitat a la calor | Risc d'obstrucció o d'enduriment per treball | Les eines són sovint més fàcils de controlar |
|---|---|---|---|---|---|
| Acer dolç | Ferros | Normalment és el material més tolerant per a tall general | Moderat | Risc inferior al de l'acer inoxidable o l'alumini | Serrades de mà, serrades de cinta, serrades circulars amb fulles per metall i discs de tall homologats per acer |
| Acer inoxidable | Ferros | Tall més dur, progressió més lenta, desgast més intens de les eines | Major preocupació per la qualitat del cantell | Propens a l'enduriment per treball | Configuracions de serra rígides i rodes o fulles classificades per a acer inoxidable amb avanç constant |
| Alumini | No ferrosos | Més tou i fàcil de modelar, però pot deixar taques o obstruir l’accessori inadequat | La calor pot acumular-se ràpidament a l’accessori, fins i tot quan el metall es talla fàcilment | Risc elevat d’obstrucció amb l’abrasiu inadequat | Fulles o discs classificats per a metalls no ferrosos, especialment en peces ben suportades |
| Acers i aliatges més durs | Ferros | Resistència de tall superior i més tensió sobre les eines manuals | La gestió de la calor és més important | Pot reduir ràpidament la vida útil de l’accessori | Serrables més rígides o rodes especialitzades més resistents |
Si esteu investigant com tallar acer inoxidable, l’error habitual és fer-ho de pressa com si es tractés d’acer dolç. Si el projecte consisteix en material fi i voleu saber com tallar làmines d’acer inoxidable, un suport estable i una alimentació lleugera i controlada solen ser més importants que la velocitat bruta. En el tall d’alumini, la sensació del tall pot ser molt fluida fins al moment en què les cargoles comencen a enganxar-se i l’eina deixa de treballar correctament.
Elecció de fulles i discos segons el material
La tria de consumibles és on les diferències entre materials es fan evidents. Buddies Abrasives indica que l’acer dolç normalment utilitza discs de tall reforçats amb resina i grana d’òxid d’alumini. L’acer inoxidable i les aleacions més dures solen combinar-se millor amb zircònia-alumina, alumina ceràmica o barreges similars que resisteixen millor els metalls més durs. La mateixa guia avisa que per a l’alumini i altres metalls no ferrosos calen discs dissenyats específicament per a metalls no ferrosos, ja que els discs estàndard per a acer poden obstruir-se perillosament en lloc de tallar netament.
- Acer suau: Bon punt de partida per a fulles i rodes d’ús general.
- Acero inoxidable: Utilitzeu consumibles especials per a acer inoxidable i feu el tall de manera intencionada. Per a moltes feines, aquest és el millor mètode per tallar acer inoxidable sense afegir calor innecessària.
- Alumini: Esculliu accessoris no ferrosos i atureu-vos si la roda comença a embussar-se o les escates comencen a estampar-se.
El material us indica quin ha de ser l’accessori. La forma us indica com es comportarà el tall. Una làmina d’acer inoxidable, un tub d’alumini i una barra d’acer dolç poden necessitar suports i marcatges diferents fins i tot abans de canviar l’eina.
Com tallar làmines metàl·liques, canonades, tubs i barres
El material continua sent important, però sovint és la forma el que converteix un tall senzill en un procés frustrant. Quan la gent cerca com tallar làmines metàl·liques oR com tallar canonades metàl·liques , normalment s’enfronta tant a un problema de forma com a un problema de material. Les làmines fines poden vibrar, els elements rodons poden rodolar i les seccions buides es comporten de manera diferent de les sòlides. El Guia Anchorlube separa làmines, tubs, tuberies i barres per aquesta raó exacta, i Backyard Provider mostra el mateix patró amb tuberies i tubs d'acer. Fins i tot quan el metall roman el mateix, l'eina recomanada pot canviar perquè la forma afecta el control.
Com tallar làmines, tuberies, tubs i barres
Si el vostre projecte tracta realment de com tallar làmines de metall ,com tallar revestiment metàl·lic , o com tallar metall fi , penseu primer en el suport i la longitud del tall. Les làmines metàl·liques sovint responen bé als tisores per a retalls petits, mentre que les passes rectes més llargues poden ser més fàcils amb una serra preparada per a metall. Les tuberies rodones necessiten ajuda per mantenir-se immòbils i perpendiculars, de manera que els tallatubs, les serratges de mà, les serratges de cinta, les serratges reciprocants i les esmeriladores tenen sentit en situacions diferents. Els tubs semblen més fàcils perquè tenen cares planes, però les parets fines es poden deformar més fàcilment que els materials massius. Les barres, les barres d'acer i les armadures ofereixen més resistència al tall que les seccions buides, de manera que normalment el control de l'eina importa més que la velocitat bruta.
| Forma | Principal repte | Eines habituals per començar | Nota pràctica |
|---|---|---|---|
| Fullmetall | Vibració, flexió i distorsió del cantell en talls llargs | Tisores, serra de calaix, serra circular amb llança per tallar metall, esmeriladora d’angle | El millor per a treballs de revestiment i tallats llargs amb suport, no per tallats lliures ràpids |
| Tub | Rodar i mantenir el tall quadrat | Tallapipes, serra de costella, serra de vaivé, serra de cinta, esmeriladora d’angle | Els tallapipes especialitzats són especialment útils per fer tallats rodons nets |
| Tub | Parets fines i seguiment de cantonades | Tallatub, serra de cinta, serra freda, serra de vaivé, esmeriladora d’angle | Les seccions buides necessiten suport a prop del tall |
| Barra | El material massís requereix més esforç per tallar-lo | Serra de costella, serra de cinta, esmeriladora d’angle, serra circular amb llança per metall | Una eina rotativa de tall de barres metàl·liques és principalment una solució per a materials més prims |
| Barra | Pes, rectitud i pinçament si el tall sobrant cau | Sega de cinta, sega freda, sega circular amb full per tallar metall | Les configuracions rígides de sega solen millorar la repetibilitat |
| Ferralla | Superfície estriada, sujecció ferma, expectatives d’un acabat rugós | Esmeriladora angular, sega de talls, sega de cinta | Fixeu fermament perquè el material no pugui girar durant el tall |
Consells per a suport i marcatge segons les diferents formes
- Suport ampli per a fulles primes: Els trams llargs sense suport poden vibrar i desviar-se de la línia.
- Subjecteu fermament les peces cilíndriques per evitar que giren: Les canonades i les barres no han de poder girar un cop comenci el tall.
- No apliqueu pressió excessiva sobre les parets del tub: Una fixació ferma és bona, però una pressió excessiva de la mordassa pot deformar els tubs prims.
- Marqueu clarament el costat de residu: Això és encara més important en peces estretes i en elements amb acabat visible.
- Protegiu les superfícies acabades: Un senzill callos sota la mordassa ajuda a evitar abovellaments i ratllades.
- Guieu els talls rectes i llargs: Això és especialment útil quan cal esbrinar com tallar de forma neta la revestiment metàl·lic o com tallar metall fi sense que el tall es desviï.
La forma determina més que la tria d’eina. També influeix en la calor, les escates i la quantitat de neteja que necessitarà el cantell després de separar la peça. És aquí on es manifesta realment la qualitat del tall i on l’acabat comença a ser tan important com el tall mateix.
Talls de metall més nets i cantells millors
La peça pot estar separada, però normalment la feina encara no ha acabat. Les escates, la coloració per la calor, la lleugera deformació i les cantonades extremadament afilades sovint només apareixen un cop obert el tall. Per això, els talls més nets no es valoren únicament segons la velocitat. Es valoren segons la seguretat, la rectitud i la utilitat del cantell quan l’eina s’atura.
Com obtenir cantells més nets amb menys calor
La qualitat del cantell comença abans del primer contacte. Un guia del nombre de dents explica una regla senzilla: els metalls més fins solen beneficiar-se d'una major quantitat de dents per obtenir un acabat més fi, mentre que els materials més gruixuts sovint funcionen millor amb menys dents, de manera que les cargoles es desallotgin més fàcilment i la fricció es mantingui més baixa. La mateixa lògica s'aplica a una roda abrasiva de tall de metall. En aquesta guia de desburrat, es fan servir grans més grossos per eliminar material més ràpidament, mentre que els grans més fins són millors per a un acabat més llis. En altres paraules, la fulla o roda de tall de metall adequada sovint determina la qualitat del cantell abans que ni tan sols comenci el tall.
- Deixe que la peça es refredi abans de manipular-la o inspeccionar-la detingudament.
- Comproveu si hi ha distorsió, escòria o baves visibles al llarg del cantell.
- Elimineu les baves elevades que podrien interferir amb l'ajust o causar tallades.
- Suavitzau les cantonades afilades i esmolliu lleugerament el cantell.
- Prepareu la superfície si la peça s'ha de soldar, subjectar, recobrir o muntar.
El tall no s'acaba fins que el cantell sigui segur i apte per a la següent fase.
Desburrat, suavitzat i preparació de la peça
El mateix guia de desburrat fa una distinció útil. El desburrat elimina el material restant afilat. L’acabat va més enllà i millora la textura de la superfície, la forma de les vores i la preparació per a la recobriment o l’assemblatge. El tall amb serra i el tall per cisallament sovint deixen burres mecàniques. Els mètodes més calents poden deixar burres tèrmiques o escòria que requereixen una neteja addicional.
Per a feines petites, una lima manual o una lima metàl·lica sovint ofereix més control que fer un altre pas agressiu amb una esmeriladora. Una lima metàl·lica és especialment útil quan només cal trencar la vora sense modificar la forma de la peça. Comproveu la vora tant al tacte com a la vista. Una peça que sembla neta encara pot enganxar-se a un guant o no asseure’s correctament a pla. Quan la neteja posterior al tall triga més temps que el propi tall, el problema real sovint és de precisió, no de paciència.
Quan el tall industrial de metall té més sentit
Si cada peça encara requereix escarpat, ajust i verificació nova, el problema ja no és només superar l’existència d’estoc. En aquest punt, el tall industrial de metalls deixa de ser només què talla el metall una vegada per passar a ser repetir el mateix resultat amb dimensions controlades, superfícies més netes i menys sorpreses.
Quan el tall fet a casa deixa de ser la millor opció
Per a una reparació, un tall de retall o una peça única, les eines manuals poden respondre prou bé a la pregunta de què pot tallar metall. El treball de precisió canvia l’estàndard. Una feina normalment requereix suport professional de producció quan necessiteu:
- Peçes repetides: Múltiples peces que han de coincidir entre elles, no només semblar similars.
- Toleràncies estretes: Característiques que necessiten una precisió mesurada en lloc d’un ajust a ull.
- Geometries complexes: Característiques interiors, mecanitzat de múltiples cares o formes limitades per l’accés de l’eina.
- Control de qualitat documentat: Registres d’inspecció, comprovacions de capacitat o mesures traçables.
- Requisits de qualitat automotriu: Especificacions crítiques per a la seguretat o controlades pel client, on la coherència és tan important com el tall en si.
El millor mètode de tall és aquell que s’adapta a la tasca, a l’objectiu de qualitat i a l’escala de producció.
Tria del tall de metall de precisió per a peces repetibles
Quan el treball va més enllà d’eines manuals, la màquina adequada per tallar metall pot ser una fresadora CNC, un centre de tornejat, un sistema d’erosió per descàrrega elèctrica (EDM) o un procés híbrid que forma primer la peça i després mecanitza les característiques crítiques. Shaoyi Metal Technology presenta aquesta via com a pràctica per a peces automobilístiques que requereixen sistemes de qualitat IATF 16949, control estadístic de processos i producció repetible des del prototip fins a l’escala. La seva orientació sobre mecanitzat automobilístic descriu també toleràncies tan estretes com ±0,005 mm en aplicacions adequades.
Per un control encara més estricte de les característiques, Summit CNC explica com verifiquen la precisió les botigues mitjançant inspecció amb màquina de mesura per coordenades (CMM), espessors de mesura i mesura de la rugositat superficial, amb algunes peces mantingudes dins d’una tolerància de ±0,0005 polzades. Per tant, si encara us pregunteu què pot tallar metall, recordeu que les peces de producció es valoren per molt més que la simple separació. Han d’encaixar correctament, ser repetibles i resistir l’inspecció. És aquí on el suport professional es converteix en la resposta intel·ligent a la pregunta de què pot tallar metall de forma fiable a escala.
PMF sobre el tall de metall
1. Quin és el millor mètode per tallar metall a casa?
El millor mètode casolà depèn del tipus de metall, del gruix, de la forma i de la qualitat del cantell que necessiteu. Les làmines primes sovint són més fàcils de tallar amb tisores o una serra preparada per a metall, mentre que els tubs, les barres i els materials més gruixuts solen requerir una serra de costella, una serra de cinta, una serra reciprocant o una esmeriladora angular per a treballs més toscos. L’aproximació més segura consisteix a subjectar la peça, utilitzar una fulla o un disc homologats tant per a l’eina com pel material, fer un tall controlat i acabar eliminant les vores afilades.
2. És una esmeriladora angular l’eina més adequada per tallar metall?
L’esmeriladora angular és una de les opcions manuals més ràpides per fer talls grossos, especialment en acer, cargols, reforç d’acer i barres, però no és automàticament la millor opció per a tota feina. Genera més espurnes i calor que molts mètodes basats en serra, i el tall sovint requereix més neteja posterior. Si busqueu un control millor, menys desordre o un tall més net en tubs i talls repetits, una serra de cinta o una serra circular adaptada per a metall poden ser opcions més adequades.
3. Com es talla l’acer inoxidable sense estropear el tall?
L’acer inoxidable normalment respon millor a un tall més lent i estable que l’acer dolç. Utilitzeu una llama o disc específic per a acer inoxidable, subjecteu bé la peça, comenceu suavement sobre la línia de tall i eviteu forçar l’eina, ja que l’excés de calor pot deteriorar el acabat i reduir la vida útil dels consumibles. Per a làmines fines d’acer inoxidable, el suport estable i una pressió d’alimentació lleugera són encara més importants, i un pas ràpid de desburrat després del tall ajuda a netejar el tall sense modificar la forma de la peça.
4. Quin és el mètode més segur per tallar làmines de metall o revestiments metàl·lics?
Suporti la làmina de forma ampla perquè no vibri, es doblegui ni es desviï durant el tall. Marqui clarament el costat que s’ha d’eliminar, fixi-la amb esclaus quan sigui possible, protegeixi les superfícies acabades i porti protecció ocular, guants i protecció auditiva, ja que les làmines primes deixen vores afilades fins i tot quan el tall sembla net. Per retalls petits, les tenalles solen ser més fàcils de controlar, mentre que els talls llargs i rectes solen fer-se millor amb una serra guia preparada per a metall.
5. Quan cal deixar d’utilitzar eines de bricolatge i passar a eines professionals per tallar metall?
Les eines per fer-ho tu mateix deixen de ser la millor solució quan la feina requereix peces repetitives, toleràncies estretes, formes complexes, inspecció traçable o consistència d’automoció. En aquest punt, el veritable repte ja no és només què pot tallar metall, sinó què pot produir el mateix resultat cada cop amb una qualitat controlada. Per a treballs automotius des del prototip fins a la producció, un proveïdor de maquinatge certificat segons la norma IATF 16949, com ara Shaoyi Metal Technology, pot ser una opció més raonable, ja que ofereix un control de processos documentat, una consistència basada en l’SPC i una capacitat de producció escalable.