 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


বাট ওয়েল্ড কী? ভুলগুলি এড়ানোর জন্য সংক্ষিপ্ত উত্তর
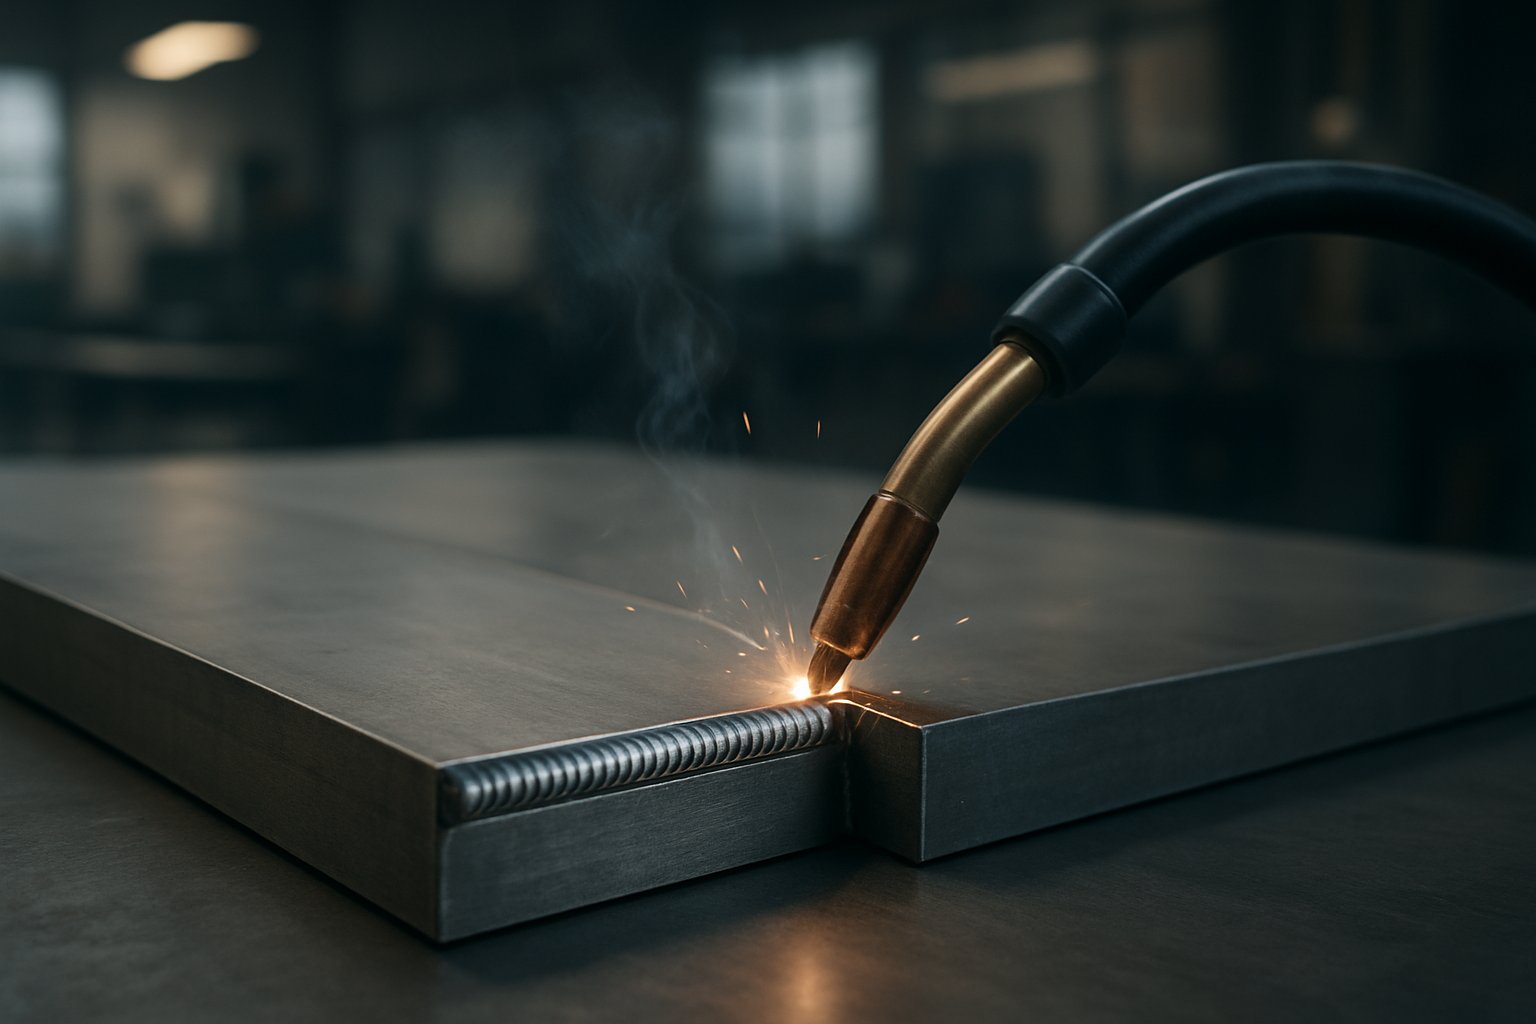
বাট ওয়েল্ডিং-এর সহজ ইংরেজিতে অর্থ
যদি আপনি কখনও প্রশ্ন করে থাকেন, বাট ওয়েল্ড কী? তবে সংক্ষিপ্ত উত্তরটি সহজ। এটি একটি ওয়েল্ড যা দুটি অংশের প্রান্তগুলিকে একই সমতলে প্রান্ত থেকে প্রান্তে মিলিয়ে যুক্ত করতে ব্যবহৃত হয়। এর লক্ষ্য সাধারণত একটি শক্তিশালী, অবিচ্ছিন্ন সংযোগ তৈরি করা, যার পৃষ্ঠটি আনুমানিকভাবে সমতল থাকে, অতিক্রমণ করা আকৃতির বদলে। TWI এবং মিলার ইলেকট্রিক এই একই মৌলিক ধারণাটি ব্যাখ্যা করে।
বাট ওয়েল্ড কী?
একটি বাট ওয়েল্ড দুটি কাজের টুকরোকে একই সমতলে প্রান্ত থেকে প্রান্তে স্থাপন করে যুক্ত করে, তারপর সেই যোগস্থল বরাবর ওয়েল্ড ধাতু প্রয়োগ করে তাদের একত্রিত করা হয়।
একটি বিষয় অবিলম্বে গুরুত্বপূর্ণ: বাট জয়েন্ট হল অংশগুলি সাজানোর পদ্ধতি। বাট ওয়েল্ড হল সেই জয়েন্টে করা ওয়েল্ড। মানুষ প্রায়শই এই শব্দ দুটিকে একই অর্থে ব্যবহার করে, কিন্তু তারা সম্পূর্ণ অভিন্ন নয়।
ওয়েল্ডিং-এ বাট জয়েন্ট ব্যাখ্যা
ওয়েল্ডিং-এ বাট জয়েন্টে, পিসগুলি ল্যাপ জয়েন্টের মতো ওভারল্যাপ করে না এবং কর্নার জয়েন্টের মতো সমকোণে মিলিত হয় না। বরং এদের প্রান্তগুলি পরস্পরের দিকে মুখ করে থাকে। পুরুত্বের উপর নির্ভর করে, প্রান্তগুলি স্কোয়ার অবস্থায় থাকতে পারে অথবা গ্রুভ দিয়ে প্রস্তুত করা হতে পারে। এই কারণে শিক্ষানবিশরা যখন জিজ্ঞাসা করেন বাট ওয়েল্ডিং কী? তখন তারা আসলে জয়েন্টের বিন্যাস এবং যোগ করার পদ্ধতি—উভয় বিষয়েই জানতে চান।
- প্রান্ত থেকে প্রান্তে ফিট: অংশগুলি সাধারণত একই সমতলে প্রান্ত থেকে প্রান্তে মিলিত হয়।
- পেনিট্রেশন গুরুত্বপূর্ণ: অনেক বাট ওয়েল্ড ডিজাইন জয়েন্টের পুরুত্ব জুড়ে ভালো ফিউশন অর্জনের লক্ষ্যে তৈরি করা হয়।
- সাধারণ উপকরণ: প্রায়শই স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, প্লেট, পাইপ এবং টিউবিং-এ ব্যবহৃত হয়।
- ফ্লাশ প্রোফাইল: সমাপ্ত পৃষ্ঠটি অধিক স্পষ্ট ওভারল্যাপিং জয়েন্টগুলির তুলনায় আরও মসৃণ হতে পারে।
- ল্যাপ বা কর্নার জয়েন্ট থেকে আলাদা: সেগুলোতে ভিন্ন জ্যামিতি ব্যবহার করা হয়, ফলে ওয়েল্ডের আকৃতি এবং লোড পাথ পরিবর্তিত হয়।
কেন বাট ওয়েল্ডিং সাধারণত ব্যবহৃত হয়
বাট ওয়েল্ডিং ব্যাপকভাবে ব্যবহৃত হয় কারণ এই জয়েন্টটি সরল, বহুমুখী এবং সারিবদ্ধতা ও পরিষ্কার প্রোফাইল গুরুত্বপূর্ণ এমন অ্যাপ্লিকেশনগুলোর জন্য উপযুক্ত। আপনি এটি পাইপিং, অটোমোটিভ কাজ, প্যানেল, প্লেট ফ্যাব্রিকেশন এবং টিউব অ্যাসেম্বলিতে দেখতে পাবেন। তবুও, সর্বোত্তম ফলাফল শুধুমাত্র সংজ্ঞা দ্বারা নির্ধারিত হয় না। জয়েন্টের ধরন, ওয়েল্ড টার্মিনোলজি, এজ প্রিপারেশন এবং প্রক্রিয়া নির্বাচন—সবগুলোই দ্রুত গুরুত্বপূর্ণ হয়ে ওঠে।
বাট জয়েন্ট ওয়েল্ডিং এবং মৌলিক ওয়েল্ডের প্রকার
এই এজ-টু-এজ লেআউটটি একটি বৃহত্তর ওয়েল্ডিং শব্দভাণ্ডারের অংশ। মিলার ইলেকট্রিক উল্লেখ করেছেন যে AWS পাঁচটি প্রাথমিক জয়েন্ট ধরন স্বীকৃতি দেয়: বাট, কর্নার, এজ, ল্যাপ এবং T। বাট জয়েন্ট ওয়েল্ডিং-এ কাজের টুকরোগুলো একই সমতলে থাকে। ল্যাপ জয়েন্টে ওভারল্যাপ হয়, যখন T-জয়েন্ট এবং অনেক কর্নার জয়েন্টে পৃষ্ঠগুলো কোণে মিলিত হয়। এই মৌলিক জ্যামিতি নির্ধারণ করে কোন ধরনের ওয়েল্ড ব্যবহার করা বাস্তবসম্মত।
বাট জয়েন্ট ওয়েল্ডিং এবং মৌলিক জয়েন্ট ধরন
একটি বাট ওয়েল্ড জয়েন্ট সাধারণত তখন নির্বাচন করা হয় যখন কোনো প্রকল্পে সমানভাবে সাজানো অংশ এবং একটি পরিষ্কার বাহ্যিক প্রোফাইলের প্রয়োজন হয়। এই কারণেই এটি প্লেট, পাইপ এবং টিউবিং-এ এত ঘন ঘন দেখা যায়। তুলনামূলকভাবে, ফিলেট-ওয়েল্ডেড জয়েন্টগুলি তখন সাধারণত ব্যবহৃত হয় যখন অংশগুলি প্রান্ত থেকে প্রান্তে মিলিত না হয়ে একে অপরের সাথে ছেদ করে।
বাট জয়েন্ট বনাম গ্রুভ ওয়েল্ড শব্দসমূহ
এই শব্দগুলির উচ্চারণ অনুরূপ হলেও এদের কাজ ভিন্ন। একটি বাট জয়েন্ট বর্ণনা করে অংশগুলি কীভাবে সাজানো হয় । একটি বাট ওয়েল্ড ওই জয়েন্টে করা ওয়েল্ডিংয়ের ফলাফলকে বর্ণনা করে। অনেক ক্ষেত্রে, ওই জয়েন্টে স্থাপন করা ওয়েল্ডটি একটি গ্রুভ ওয়েল্ড হয়। TWI ব্যাখ্যা করে যে মোটা উপাদানের জন্য V, J বা U আকৃতির মতো গ্রুভ প্রস্তুতির প্রয়োজন হতে পারে, অন্যদিকে পাতলা শীটের ক্ষেত্রে প্রায়শই কোনো প্রান্ত প্রস্তুতি ছাড়াই স্কোয়ার বাট জয়েন্ট ব্যবহার করা যায়। সুতরাং গ্রুভ ওয়েল্ড বাট জয়েন্টের বিপরীত ধারণা নয়; বরং এটি প্রায়শই ওই জয়েন্টের ভিতরে ব্যবহৃত ওয়েল্ড ফর্ম।
- বাট যুক্ত করুন: দুটি প্রান্ত একই সমতলে মিলিত হয়।
- বাট ওয়েল্ড: ওই প্রান্ত থেকে প্রান্তে যুক্ত জয়েন্ট বরাবর করা ওয়েল্ড।
- গ্রুভ ওয়েল্ড: প্রস্তুত গ্রুভের মধ্যে স্থাপন করা ওয়েল্ড ধাতু, যা প্রায়শই একটি বাট জয়েন্টে হয়।
- ফিলেট ওয়েল্ড: একটি ত্রিভুজাকার ওয়েল্ড যা পৃষ্ঠতলগুলো কোণে মিলিত হলে ব্যবহার করা হয়।
- সকেট ওয়েল্ড: একটি পাইপকে একটি সকেটযুক্ত ফিটিংয়ের মধ্যে ঢোকানো হয়, অতঃপর বাইরের দিকে ফিলেট ওয়েল্ড করা হয়।
বাট ওয়েল্ড বনাম ফিলেট ওয়েল্ড এবং সকেট ওয়েল্ড
বাট ওয়েল্ড বনাম ফিলেট ওয়েল্ড নির্বাচনের সিদ্ধান্ত সাধারণত অংশের অভিমুখের উপর নির্ভর করে। TWI-এর বর্ণনা অনুযায়ী, ফিলেট ওয়েল্ডগুলো হলো ত্রিভুজাকার জমাগুলো যা পৃষ্ঠতলগুলো ৯০ ডিগ্রির মতো কোণে মিলিত হলে ব্যবহার করা হয়। বাট ওয়েল্ড বনাম সকেট ওয়েল্ড সিদ্ধান্ত আরও বিশেষভাবে পাইপিং-এর সাথে সম্পর্কিত। সকেট ওয়েল্ড বনাম বাট ওয়েল্ড তুলনায়, সকেট ওয়েল্ডে পাইপটি ঢোকানো হয় এবং বাইরের দিকে ফিলেট ওয়েল্ড করা হয়, অন্যদিকে বাট ওয়েল্ডে একই আকারের প্রান্তগুলোকে সরাসরি যুক্ত করা হয়। ডম্বর উল্লেখ করেছেন যে ছোট ব্যাসের পাইপিংয়ে সকেট ওয়েল্ড সাধারণত ব্যবহৃত হয়, অন্যদিকে উচ্চতর শক্তি, কম লিকেজ ঝুঁকি এবং আরও অবিচ্ছিন্ন পথের প্রয়োজন হলে বাট ওয়েল্ডকে প্রাধান্য দেওয়া হয়।
| জয়েন্ট বিকল্প | জ্যামিতি | প্রবেশের সম্ভাবনা | সাধারণ প্রোফাইল | সাধারণ অ্যাপ্লিকেশন | পরিদর্শন অ্যাক্সেস |
|---|---|---|---|---|---|
| গ্রুভ ওয়েল্ড সহ বাট জয়েন্ট | প্রান্তগুলি একই সমতলে মিলিত হয় | উচ্চ, বিশেষত উপযুক্ত গ্রুভ প্রস্তুতির সাথে | আপেক্ষিকভাবে সমতল | প্লেট, পাইপ, টিউবিং, প্যানেল | সাধারণত অনুকূল, এবং TWI উল্লেখ করে যে বাট ওয়েল্ডগুলি পরিদর্শন করা সহজ |
| ফিলেট-ওয়েল্ডেড টি বা ল্যাপ জয়েন্ট | পৃষ্ঠগুলি কোণে মিলিত হয় অথবা একে অপরের উপর অতিক্রম করে | একইভাবে পার্শ্ব-বিস্তারের মাধ্যমে প্রান্ত ফিউশনের উদ্দেশ্যে তৈরি করা হয়নি | উত্থিত ত্রিভুজাকার বিড | ফ্রেম, ব্র্যাকেট, ওভারল্যাপড শীট বা প্লেট | ওয়েল্ড ফেস সাধারণত সরাসরি দেখার জন্য প্রকাশিত থাকে |
| সকেট ওয়েল্ড | পাইপটি গভীর করা ফিটিং-এ প্রবেশ করানো হয় | সকেটেড অংশগুলির বাইরের ফিলেট এবং ফিটিং-এর উপর নির্ভর করে | ফিটিং-এর চারপাশে বাইরের ফিলেট | ছোট ব্যাসের পাইপিং এবং ফিটিং | বাইরের ওয়েল্ড দৃশ্যমান, কিন্তু প্রবেশকৃত ইন্টারফেসটি বাট জয়েন্টের মতো সরাসরি নয় |
ওই লেবেলের পার্থক্যগুলি কারখানায় দ্রুত গুরুত্বপূর্ণ হয়ে ওঠে। একই বাট জয়েন্ট পাতলা মেটেরিয়ালে সহজ হতে পারে, কিন্তু ঘন অংশগুলিতে অনেক বেশি চাপসৃষ্টিকারী হয়, যেখানে এজ প্রস্তুতি আসলে মূল বিষয় হয়ে ওঠে।
বেধ অনুযায়ী বাট জয়েন্ট প্রস্তুতি নির্বাচন
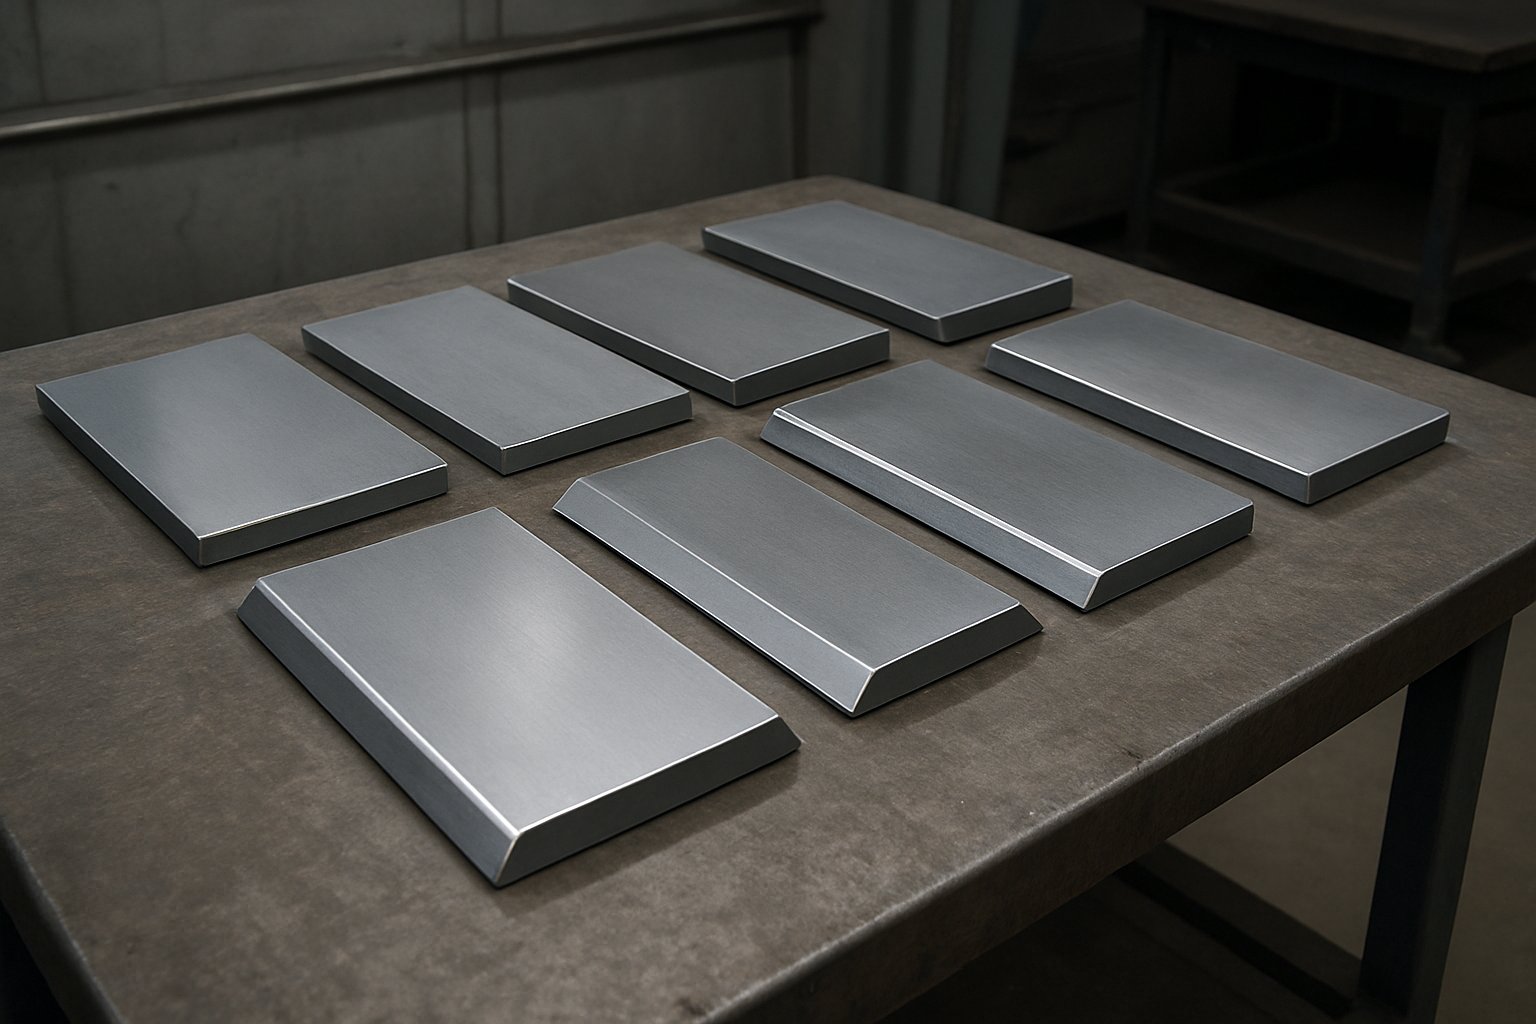
যৌথ প্রস্তুতি হল সেই প্রক্রিয়া যেখানে বাট ওয়েল্ডিং শুধুমাত্র একটি সরল সংজ্ঞা থেকে চলে আসে এবং বাস্তব মানের সিদ্ধান্ত গ্রহণের প্রক্রিয়ায় পরিণত হয়। দুটি প্রান্ত একই সমতলে মিলিত হতে পারে, কিন্তু সেই প্রান্তগুলোর আকৃতি পরিবর্তন করলে ওয়েল্ডের প্রবেশ্যতা, তাপ প্রবাহ, সমান্তরাল অবস্থান এবং পরবর্তী মেরামতের পরিমাণ পরিবর্তিত হয়। পাতলা উপাদানের ক্ষেত্রে সাধারণত সরাসরি ফিটিং সম্ভব হয়। ঘন বা মোটা অংশগুলোর জন্য সাধারণত আর্ক, ইলেকট্রোড বা গলিত ধাতুর পুলের মূল অংশে পৌঁছানোর জন্য অতিরিক্ত স্থানের প্রয়োজন হয়।
কখন স্কোয়ার বাট ওয়েল্ড কার্যকরী হয়
স্কোয়ার বাট ওয়েল্ড সাধারণত তখন ব্যবহার করা হয় যখন উপাদানটি যথেষ্ট পাতলা হয় যাতে ওয়েল্ডার প্রথমে খাঁজ কাটার প্রয়োজন ছাড়াই জয়েন্টের মধ্য দিয়ে সম্পূর্ণ ওয়েল্ড করতে পারেন। CWB গ্রুপ উল্লেখ করেছে যে ৬ মিমি পর্যন্ত পাতলা উপকরণগুলি প্রায়শই বর্গাকার রেখে দেওয়া হয়, এবং AMARINE ব্যাখ্যা করেছে যে পাতলা অংশগুলি প্রায়শই একটি বর্গাকার বাট জয়েন্টের মাধ্যমে সম্পূর্ণ প্রবেশাধিকার অর্জন করতে পারে। এর বড় সুবিধাগুলি হল কম প্রস্তুতি সময়, কম ফিলার ধাতু এবং সাধারণত কম বিকৃতি। তবুও, সেই সরলতার একটি সীমা আছে। যখন পুঁজির পুঁজি বৃদ্ধি পায়, তখন মূল অ্যাক্সেস সীমিত হয়ে যায় এবং অসম্পূর্ণ প্রবেশাধিকার বা সংযোগহীনতার সম্ভাবনা দ্রুত বৃদ্ধি পায়।
কীভাবে একটি বেভেল বাট ওয়েল্ড অ্যাক্সেস উন্নত করে
একটি বেভেল বাট ওয়েল্ডিং-এ এক প্রান্ত থেকে ধাতু অপসারণ করা হয় যাতে ওয়েল্ডার যোগস্থলের গভীরে তাপ ও ফিলার সরবরাহ করতে পারেন। CWB বেভেলিং-কে ৬ মিমি এবং তদুর্ধ্ব পুরুত্বের জন্য একটি সাধারণ পদক্ষেপ হিসেবে বর্ণনা করে, কারণ এটি মূল অংশে (রুট) পৌঁছানোর জন্য পর্যাপ্ত স্থান তৈরি করে। যখন সম্পূর্ণ যোগস্থল ভেদন (CJP) প্রয়োজন হয় অথবা যখন একটি স্কোয়ার প্রান্ত যোগস্থলের শীর্ষে আর্ককে আটকে দিতে পারে, তখন এটি গুরুত্বপূর্ণ হয়। একটি একক বেভেল তখনও সহায়ক হতে পারে যখন কেবলমাত্র একটি উপাদানই প্রস্তুত করা যায় অথবা বিপরীত পার্শ্বে পৌঁছানো কঠিন হয়। এর বিনিময়ে ব্যবহারিক ঝুঁকি হলো: গ্রুভের আয়তন বৃদ্ধি পেলে সাধারণত বেশি ফিলার ধাতু, বেশি ওয়েল্ড পাস এবং অসাবধান ফিট-আপ-এর ক্ষেত্রে বেভেল করা পার্শ্বের দিকে বেশি সংকোচন ঘটে।
ডাবল ভি বাট ওয়েল্ডিং কেন ব্যবহার করা হয়
এ ডাবল ভি বাট ওয়েল্ডিং মোটা উপাদানের জন্য নির্বাচিত হয় যখন জয়েন্টের উভয় পাশই প্রস্তুত করা যায় এবং ওয়েল্ড করা যায়। CWB উল্লেখ করেছে যে, মোটা প্লেটে (সাধারণত ২০ মিমি-এর বেশি) ডিজাইনাররা আংশিক বা সম্পূর্ণ জয়েন্ট পেনিট্রেশন প্রয়োজন কিনা তার উপর নির্ভর করে উভয় পাশ থেকে বেভেল করতে পারেন। ডাবল-ভি প্রিপারেশন ওয়েল্ডকে প্লেটের পূর্ণ বেধ জুড়ে আরও সমানভাবে ছড়িয়ে দেয়, একটি খুব বড় একক-পাশের গ্রুভ পূরণের তুলনায় ওয়েল্ড ধাতুর পরিমাণ কমায় এবং মাল্টিপাস ওয়ার্কে বিকৃতি নিয়ন্ত্রণে সহায়তা করে। এই সুষম তাপ ইনপুট পুনরায় কাজ করার ঝুঁকি কমাতে পারে, বিশেষ করে সেইসব অংশে যেখানে সোজামুঠো এবং সঠিক অবস্থান গুরুত্বপূর্ণ।
| প্রিপারেশন শৈলী | রুট অ্যাক্সেস | ফিলার চাহিদা | বিকৃতির প্রবণতা | সাধারণত ব্যবহৃত শর্তাবলী | সম্ভাব্য গুণগত ফলাফল |
|---|---|---|---|---|---|
| বর্গ ধার | পাতলা উপকরণে ভালো, কিন্তু বেধ বৃদ্ধির সাথে সীমিত | কম | সাধারণত কম | পাতলা সেকশন, সরল ফিট-আপ, ন্যূনতম প্রিপারেশন সময় | দক্ষ ও পরিষ্কার, কিন্তু মোটা অংশগুলিতে গভীর পেনিট্রেশনের জন্য ঝুঁকিপূর্ণ |
| সিঙ্গেল বেভেল | উন্নত এক-পার্শ্বীয় মূল অ্যাক্সেস | মাঝারি থেকে উচ্চ | খাঁজযুক্ত পার্শ্বের দিকে টানা যায় | মাঝারি থেকে ঘন অংশ, এক পার্শ্ব প্রস্তুত করা সহজ | উন্নত ফিউশন সম্ভাবনা, কিন্তু সাইড লাইনিং নিয়ন্ত্রণ আরও গুরুত্বপূর্ণ হয়ে ওঠে |
| ডাবল ভি | উভয় পার্শ্ব থেকে শক্তিশালী অ্যাক্সেস | ঘন উপাদানে খুব বড় এক-পার্শ্বীয় গ্রুভের চেয়ে কম | জয়েন্টের মধ্য দিয়ে আরও সমতুল্য | উভয় পৃষ্ঠে অ্যাক্সেসযোগ্য ঘন অংশ | তাপ কেন্দ্রীভবন, সংকোচন অসামঞ্জস্য এবং পুনরায় কাজ করার প্রয়োজন কমাতে সাহায্য করে |
গ্রুভের সঠিক কোণ, রুট ফেস এবং রুট ওপেনিং এখনও ওয়েল্ডিং প্রক্রিয়া স্পেসিফিকেশন (WPS), প্রক্রিয়া এবং প্রয়োগের উপর নির্ভর করে। AMARINE উল্লেখ করেছেন যে এই মাত্রাগুলি ডিজাইন এবং ওয়েল্ডিং পদ্ধতির উপর নির্ভর করে পরিবর্তিত হয়, তাই গ্রুভের আকৃতি কখনও শুধুমাত্র একটি আঁকা বিবরণ নয়। এটি প্রথম পাসের জন্য শর্ত নির্ধারণ করে। ফিট-আপ, ট্যাক স্থাপন এবং রুট নিয়ন্ত্রণ সেই প্রস্তুতি কতটা সঠিকভাবে প্রয়োজনীয় পেনিট্রেশন প্রদান করে—তা নির্ধারণ করে।
বাট জয়েন্ট ওয়েল্ডিং: ধাপে ধাপে
একটি পরিষ্কার গ্রুভ এবং সঠিক এজ প্রিপারেশন শুধুমাত্র এতটুকুই যায়। বাস্তব ফ্যাব্রিকেশনে, একটি শক্তিশালী বাট জয়েন্ট ওয়েল্ড ফিট-আপ, স্থিতিশীল রুট ওপেনিং এবং আপনার প্রকৃত অ্যাক্সেসের সাথে মিলে যাওয়া পাস সিকোয়েন্সের উপর নির্ভর করে। NS ARC উল্লেখ করেন যে কিছু বাট জয়েন্ট প্রায় ৩ মিমি বা ১/৮ ইঞ্চি গ্যাপ রেখে সংযোজন করা হয় যাতে পেনিট্রেশন সহজ হয়। খুব কম ওপেনিং রুটকে অপর্যাপ্ত ওয়েল্ড মেটাল দিয়ে দুর্বল করে দিতে পারে। অত্যধিক ওপেনিং রিভার্স সাইডে অতিরিক্ত সিম রেখে দিতে পারে। তাই বাট জয়েন্ট ওয়েল্ডিং আর্ক জ্বালানোর আগেই শুরু হয়।
বাট জয়েন্ট ওয়েল্ডিং ফিট-আপ দিয়ে শুরু হয়
টুকরোগুলি পরিষ্কারভাবে মিলতে হবে এবং আপনি যেখানে রেখেছেন সেখানেই থাকতে হবে। জয়েন্টের পৃষ্ঠগুলি পরিষ্কার করতে হবে, সঠিকভাবে সমায়িত করতে হবে এবং ধরে রাখতে হবে যাতে এক প্রান্ত থেকে অন্য প্রান্তে ফাঁকের পরিমাণ পরিবর্তিত না হয়। পাতলা মেটেরিয়াল বা বিকৃতি-প্রবণ কাজের ক্ষেত্রে, অস্থায়ী বাঁধন বা বাট ওয়েল্ড ক্ল্যাম্প ট্যাক করার সময় সিমটি সুস্থির রাখতে সাহায্য করতে পারে। লক্ষ্যটি সহজ: প্রথম পাসটিকে একটি পুনরাবৃত্তিযোগ্য অবস্থা দেওয়া, যাতে প্রতি কয়েক ইঞ্চি পর পর ভিন্ন সমস্যা না হয়।
- প্রান্তগুলি পরিষ্কার করুন। মরচে, ময়লা এবং অন্যান্য দূষণকারী পদার্থ সরিয়ে ফেলুন যাতে আর্ক শক্তিশালী ধাতুতে পৌঁছাতে পারে এবং ওয়েল্ড পুল নিয়ন্ত্রণযোগ্য থাকে।
- রুট ওপেনিং সেট করুন। ফাঁকটি সমান রাখুন। ওপেনিংয়ে ছোট পরিবর্তন পেনিট্রেশন এবং পিছন দিকে গঠিত বীড পরিবর্তন করতে পারে।
- জয়েন্টের পৃষ্ঠগুলি সমায়িত করুন। যদি একটি প্রান্ত অন্যটির চেয়ে উঁচু হয়, তবে ওয়েল্ড পুল এক পাশকে পছন্দ করবে এবং রুট ফিউশন কম পূর্বানুমেয় হয়ে যাবে।
- অংশগুলি ক্ল্যাম্প করুন বা বাঁধন দিন। ফিক্সচার বা বাট ওয়েল্ড ক্ল্যাম্প ট্যাক ওয়েল্ড যোগ করার সময় সাইড-টু-সাইড অ্যালাইনমেন্ট বজায় রাখতে সহায়তা করে।
- ট্যাক ওয়েল্ড স্থাপন করুন। ট্যাকগুলি জয়েন্টকে লক করবে, কিন্তু এমন বড় বাধা হয়ে উঠবে না যা রুট পাসের সাথে হস্তক্ষেপ করবে।
- রুট পাস চালান। NS ARC-এর বর্ণনা অনুযায়ী, ওয়েল্ডার আর্ক সৃষ্টি করেন, ফিলার যোগ করেন, গলিত পুঁজ গঠন করেন এবং ফাঁক বন্ধ করে দুটি প্রান্তকে একত্রিত করার জন্য জয়েন্ট বরাবর এটিকে স্থিরভাবে সরান।
- প্রয়োজন অনুযায়ী ফিল এবং ক্যাপ পাস যোগ করুন। প্রস্তুত গ্রুভ এবং মোটা সেকশনগুলি প্রায়শই জয়েন্ট পূরণ করে এবং শক্তিশালী চূড়ান্ত প্রোফাইল রেখে একাধিক পাসের প্রয়োজন হয়।
বাট জয়েন্ট ওয়েল্ড ট্যাক এবং রুট পাস ক্রম
ট্যাক সাইজ এবং স্পেসিং অনেক শুরুকারীদের চেয়ে বেশি গুরুত্বপূর্ণ। বিস্তৃত ব্যবধানে স্থাপিত ট্যাকগুলি তাপ বৃদ্ধির সাথে সাথে জয়েন্টকে লাইন থেকে বের করে আনতে পারে। অতি-বৃহৎ ট্যাকগুলি রুটকে অবরুদ্ধ করতে পারে অথবা ওয়েল্ডারকে পাসের শুরুতে অত্যধিক ধাতু পুনরায় গলানোর জন্য বাধ্য করতে পারে। যদি ব্যাকিং উপস্থিত থাকে, তবে ওয়েল্ডের সমর্থন থাকায় রুট নিয়ন্ত্রণ করা সহজ হতে পারে। যদি জয়েন্টটি ভারী বাধার অধীনে রাখা হয়, তবে সংকোচন অন্য কোথাও প্রকাশ পেতে পারে, তাই ওয়েল্ডিং প্রক্রিয়ার সময় সারিবদ্ধতা নজরে রাখা আবশ্যিক।
সর্বোচ্চ শক্তির জন্য, কারটেক বুকস উল্লেখ করে যে সম্পূর্ণ পেনিট্রেশন প্রায়শই পছন্দনীয়। যখন জয়েন্টের উভয় পাশে প্রবেশযোগ্য হয়, তখন এটি অর্জন করা সহজ হয় কারণ ওয়েল্ডার একটি পৃষ্ঠে কাজ করে, পরে বিপরীত পৃষ্ঠে সরাসরি কাজ করতে পারেন।
বাট জয়েন্টের নীচের দিকের ওয়েল্ড এবং ক্যাপ সম্পন্ন করা
কিছু সিম কেবলমাত্র এক পাশ থেকে সম্পন্ন করা হয়। অন্যগুলির প্রয়োজন হয় একটি বাট জয়েন্ট নীচের দিকের ওয়েল্ড অথবা চূড়ান্ত পাসগুলির আগে বিপরীত পার্শ্বের পরিষ্কারকরণ পদ্ধতি। কারটেক মোটা উপাদানের জন্য একটি সাধারণ পদ্ধতি বর্ণনা করে: প্রথমে প্রস্তুতকৃত পার্শ্বটি ওয়েল্ড করুন, তারপর ওয়েল্ডের পিছনের পার্শ্বটিকে গৌজ বা গ্রাইন্ড করে শক্তিশালী ওয়েল্ড ধাতুতে রূপান্তরিত করুন, এবং তারপর সেই পার্শ্বটি ওয়েল্ড করুন যাতে তা প্রথম ওয়েল্ড জমার সঙ্গে সম্পূর্ণরূপে মিশে যায়। এই ধরনের পিছনের গৌজিং পদ্ধতি ব্যবহার করা হয় যখন মূল (রুট) সম্পূর্ণ পুরুত্ব জুড়ে বিশ্বস্ত হওয়া আবশ্যিক—শুধুমাত্র সামনের দিক থেকে গ্রহণযোগ্য হওয়া যথেষ্ট নয়। অতঃপর ক্যাপ পাসটি গ্রুভটি সম্পন্ন করে এবং একটি আরও সমতল পৃষ্ঠ রেখে যায়।
- খারাপ সামঞ্জস্য: এটি অসম ফিউশনের ঝুঁকি বাড়ায় এবং পরে অতিরিক্ত গ্রাইন্ডিং-এর প্রয়োজন হয়।
- অতি বৃহৎ ট্যাক: ত্রুটিগুলি আটকে রাখতে পারে অথবা মূল (রুট) নিয়ন্ত্রণকে কঠিন করে তোলে।
- অস্থির মূল খোলা: প্রায়শই প্রবেশ্যতার অভাব এবং অতিরিক্ত মেল্ট-থ্রু-এর বিকল্প ঘটনা ঘটায়।
- প্রথম পাসটি তাড়াহুড়ো করা: মূল (রুট) ত্রুটিগুলি পরীক্ষার সময় পর্যন্ত অদৃশ্য থাকে।
- যখন প্রয়োজন হয় তখন বিপরীত পার্শ্বের প্রস্তুতি এড়িয়ে যাওয়া: জয়েন্টগুলিতে লুকিয়ে থাকা মূল সমস্যাগুলিকে অদৃশ্য রাখে যা পূর্ণ প্রবেশের প্রয়োজন হয়।
মৌলিক কাজের প্রবাহটি দোকান থেকে দোকানে চিনতে পারা যায়, কিন্তু প্রতিটি ধাপের অনুভূতি প্রক্রিয়ার সাথে পরিবর্তিত হয়। টিআইজি দ্বারা তৈরি করা একটি মূল পাস মিগ, স্টিক বা একটি নির্দিষ্ট উৎপাদন সিস্টেম দ্বারা তৈরি করা একটি মূল পাসের মতো আচরণ করে না, এবং এই বিভাজনটিই হলো যেখানে বাট ওয়েল্ডিং খুব ভিন্ন পদ্ধতিতে শাখা বিস্তার করতে শুরু করে।
হাতে করা বাট ওয়েল্ডিং এবং মেশিন-ভিত্তিক পদ্ধতি
একটি বাট জয়েন্ট আঁকার মধ্যে একইরকম দেখতে পারে, কিন্তু এটি খুব ভিন্ন প্রক্রিয়া পরিবার দ্বারা তৈরি করা যেতে পারে। দৈনন্দিন ফ্যাব্রিকেশনে, অনেক বাট জয়েন্ট ঐতিহ্যগত ফিউশন ওয়েল্ডিং দ্বারা তৈরি করা হয়, যেখানে জয়েন্টের প্রান্তগুলি গলিয়ে এবং প্রায়শই ফিলার ধাতু ব্যবহার করে একত্রিত করা হয়। সায়েন্সডাইরেক্ট এটি আর্ক-ওয়েল্ডেড বাট জয়েন্টগুলিকে রেজিস্ট্যান্স-ভিত্তিক পদ্ধতি থেকেও পৃথক করে, যেগুলো মেশিনে নিয়ন্ত্রিত বিদ্যুৎ প্রবাহ এবং বল ব্যবহার করে। সুতরাং একটি পিছনে চাপা একক উৎপাদন পদ্ধতি নয়। জয়েন্টের জ্যামিতি একই থাকতে পারে, কিন্তু তাপ উৎপাদনের পদ্ধতি সম্পূর্ণরূপে পরিবর্তিত হতে পারে।
ফিউশন প্রক্রিয়া ব্যবহার করে বাট ওয়েল্ডিং
ফিউশন ওয়েল্ডিং-এ, ওয়েল্ডার জয়েন্টটি প্রস্তুত করেন, সরাসরি প্রান্তগুলোতে তাপ প্রয়োগ করেন এবং প্রয়োজন হলে রুট, ফিল ও ক্যাপ ধাপে ওয়েল্ডটি গঠন করেন। এটিই হল সেই সংস্করণ যা বেশিরভাগ মানুষ শপ কাজের সময় চিন্তা করেন, কারণ এটি প্লেট, পাইপ এবং সাধারণ ফ্যাব্রিকেশনের জন্য উপযুক্ত। এটি নমনীয় এবং ব্যাপকভাবে বোঝা যায়, কিন্তু এটি অ্যাক্সেস, অপারেটর নিয়ন্ত্রণ এবং নির্বাচিত ওয়েল্ডিং পদ্ধতির উপর নির্ভরশীল। অন্য কথায়, বাট জয়েন্টটি কার্যকরীভাবে ম্যানুয়াল বা সেমি-অটোমেটিক, যদিও চূড়ান্ত ফলাফল এখনও একটি পরিষ্কার ও সঠিকভাবে সারিবদ্ধ সিম হতে পারে।
ফ্ল্যাশ বাট ওয়েল্ডিং কীভাবে আলাদা
ফ্যাব্রিকেটর ব্যাখ্যা করে যে বাট রেজিস্ট্যান্স ওয়েল্ডিং এবং ফ্ল্যাশ বাট ওয়েল্ডিং উভয়ই রেজিস্ট্যান্স ওয়েল্ডিং পরিবারের অন্তর্ভুক্ত, কিন্তু তারা একই চক্র নয়। মৌলিক বাট রেজিস্ট্যান্স ওয়েল্ডিং-এ, প্রথমে অংশগুলোকে একসঙ্গে চাপ দেওয়া হয় এবং তারপর বর্তমান যোগাযোগ এলাকাকে গরম করে যতক্ষণ না তা প্লাস্টিক অবস্থায় আসে, এরপর চাপ জয়েন্টটিকে ফোর্জ করে। এই প্রক্রিয়াটি মূলত একক-পর্যায়ের। ফ্ল্যাশ বাট ওয়েল্ডিং, অথবা ফ্ল্যাশ-বাট ওয়েল্ডিং এটি একটি দুই-পর্যায়ের প্রক্রিয়া: প্রথমে ফ্ল্যাশিং, তারপর আপসেট ফোরজিং। ফ্ল্যাশিং ক্রিয়াটি পৃষ্ঠের অনিয়মিততা দগ্ধ করে ফেলে, তাই প্রকৃত বাট ওয়েল্ডিং-এর তুলনায় প্রস্তুতি কম গুরুত্বপূর্ণ; কিন্তু এটি প্রায়শই ট্রিমিং করার প্রয়োজন হয় এমন ফ্ল্যাশ বা আপসেট উপাদানও রেখে যায়।
কখন বাট ওয়েল্ডিং মেশিন ব্যবহার করা যুক্তিসঙ্গত
এ বাট ওয়েল্ডিং যন্ত্র যখন পার্টগুলি পুনরাবৃত্তি হয়, শেষ জ্যামিতি নিয়ন্ত্রিত থাকে এবং উৎপাদন গতি ক্ষেত্রে নমনীয়তার চেয়ে বেশি গুরুত্বপূর্ণ হয়, তখন এটি সবচেয়ে যুক্তিসঙ্গত হয়। সায়েন্সডাইরেক্ট প্রতিরোধক বাট ওয়েল্ডিং-কে রড ও তারের জন্য সাধারণ বলে বর্ণনা করে, অন্যদিকে ফ্ল্যাশ ওয়েল্ডিং সাইকেলের চাকা-এর রিম থেকে শুরু করে রেল পর্যন্ত বিভিন্ন আকৃতি ও আকারের জন্য ব্যবহার করা যায়। এই কারণে মেশিন নির্বাচন পার্টের আকৃতির উপর নির্ভর করে। যদি আপনি অনুসন্ধান ফলাফলে বাট ফিউশন মিলিঙ্গ মেশিন শব্দটি দেখেন, তবে প্রক্রিয়ার বর্ণনা সাবধানে পড়ুন। ধাতু যোগাযোগের ক্ষেত্রে, গুরুত্বপূর্ণ সূচকগুলি হল সিস্টেমটি যদি যোগাযোগ প্রতিরোধ বা ফ্ল্যাশিং ব্যবহার করে কিনা, এবং ক্ল্যাম্পিং ও আপসেট বল ব্যবহার করে কিনা।
| প্রক্রিয়া ধরন | হিট সোর্স | চাপ ব্যবহার | উৎপাদনের উপযুক্ততা | সাধারণ পার্ট আকৃতি | সমাপ্তি বৈশিষ্ট্য |
|---|---|---|---|---|---|
| ফিউশন বাট ওয়েল্ডিং | সংযোগের প্রান্তগুলির সরাসরি গলন, সাধারণত আর্ক তাপ দ্বারা | ফোরজিং চাপের অভাব এই প্রক্রিয়ার কেন্দ্রীয় বিষয় | প্রস্তুতকরণ ও মেরামত কাজের জন্য নমনীয় | প্লেট, পাইপ, টিউব, গঠনমূলক সেকশন | দৃশ্যমান ওয়েল্ড বিড, যা প্রায়শই পূর্ণ করা হয় এবং শীর্ষে ক্যাপ করা হয় |
| বাট রেজিস্ট্যান্স ওয়েল্ডিং | সংস্পর্শকৃত প্রতিবিপরীত তলে রেজিস্ট্যান্স তাপ | ওয়েল্ড সাইকেলের সময় প্লাস্টিক জয়েন্ট ফোর্জ করার জন্য চাপ প্রয়োগ করা হয় | পুনরাবৃত্তিমূলক উৎপাদনের জন্য সর্বোত্তম | তার, রড, ছোট প্রান্ত-থেকে-প্রান্ত সেকশন | মসৃণ, সমমিতিক আপসেট যাতে কম অস্পষ্ট বা অনিয়মিত বহিঃনির্গমন থাকে |
| ফ্ল্যাশ বাট ওয়েল্ডিং | ইন্টারফেসে ফ্ল্যাশিং বা আর্কিং, তারপর ফোর্জ আপসেট | ফ্ল্যাশিং পর্বের পর উচ্চ আপসেট বল | স্বয়ংক্রিয়, উচ্চ-পরিমাণ কাজের জন্য দৃঢ় ফিট | টিউবিং, শীট, ফোরজিং, রিম, রেল, মিশ্র অনুভাগের আকৃতি | বহিঃস্থ ফ্ল্যাশ এবং আপসেট সাধারণত অপসারণ বা পরিষ্কার করার প্রয়োজন হয় |
এই প্রক্রিয়ার বিভাজনটি গুরুত্বপূর্ণ, কারণ বিভিন্ন উপাদান একইভাবে প্রতিক্রিয়া করে না। ইস্পাত তার, অ্যালুমিনিয়াম অনুভাগ এবং টিউব পণ্যগুলি তাপ, চাপ, পরিষ্কারকরণ এবং বিকৃতির মধ্যে ভারসাম্য পরিবর্তন করে।
বাট ওয়েল্ড উপাদান এবং প্রয়োগের টিপস
যোগস্থলের স্কেচটি একই থাকতে পারে, কিন্তু ধাতু দ্রুত কাজটি পরিবর্তন করে। নরম ইস্পাতে যে সিমটি নিয়মিত মনে হয়, সেটি যখন স্টেইনলেস স্টিল, অ্যালুমিনিয়াম বা পাতলা টিউবিং-এ একই প্রান্ত-থেকে-প্রান্ত ডিজাইন ব্যবহার করা হয়, তখন তা বিকৃত হতে পারে, দূষিত হতে পারে বা লিক করতে পারে। এই কারণেই অভিজ্ঞ ওয়েল্ডাররা প্রথমে উপাদানের আচরণ অনুযায়ী, তারপর পুরুত্ব এবং প্রবেশযোগ্যতা অনুযায়ী বাট ওয়েল্ড ফিটিংগুলি পরীক্ষা করেন।
ইস্পাত এবং স্টেইনলেস স্টিল বাট ওয়েল্ড নির্দেশিকা
কার্বন বা মাইল্ড স্টিল প্রায়শই সবচেয়ে সহনশীল শুরুর বিন্দু হয়, কিন্তু এটি তবুও দৃঢ় প্রস্তুতির প্রয়োজন রাখে। মেগমিট গাইড স্টিলের জন্য পৃষ্ঠের পরিষ্কারতা নিশ্চিত করার উপর জোর দেয় এবং উল্লেখ করে যে বেভেলিং বা চ্যামফারিং মোটা অংশগুলিকে ভালো পেনিট্রেশন অর্জনে সহায়তা করে। স্টিলের গলনাঙ্ক অ্যালুমিনিয়ামের চেয়ে বেশি হওয়ায় এটি অ্যালুমিনিয়ামের চেয়ে বেশি তাপ প্রয়োজন করে, তাই খারাপ টেকনিক ব্যবহার করলে বিকৃতি, ফাটল বা স্ল্যাগ-সম্পর্কিত পরিষ্কারকরণের সমস্যা দেখা দিতে পারে।
স্টেইনলেস স্টিলের জন্য ভিন্ন মানসিকতা প্রয়োজন। ওয়েল্ডিং সমাধানসমূহ ব্যাখ্যা করে যে স্টেইনলেস স্টিল কার্বন স্টিলের তুলনায় বেশি প্রসারিত হয় এবং তাপ কম দক্ষতার সাথে পরিবহন করে, যার ফলে বিকৃতি এবং ফিট-আপ সংক্রান্ত সরণের সম্ভাবনা বেড়ে যায়। এছাড়া, কার্বন স্টিলের সাথে এর ব্রাশ বা গ্রাইন্ডিং টুল শেয়ার করা উচিত নয়, কারণ লোহার দূষণ প্রাথমিক ক্ষয় ঘটাতে পারে। ভুল ফিলার ব্যবহার করা বা অতিরিক্ত তাপ প্রয়োগ করলে ওয়েল্ডটি যদিও গ্রহণযোগ্য দেখতে পারে, তবুও ক্ষয় প্রতিরোধের ক্ষমতা হারাতে পারে।
অ্যালুমিনিয়াম বাট ওয়েল্ড প্রস্তুতি
অ্যালুমিনিয়ামের বাট ওয়েল্ডিংয়ে শক্তিশালী বলের চেয়ে প্রস্তুতির গুরুত্ব বেশি। মেগমিট গাইডে দ্রুত তাপ প্রবাহ, অক্সাইড অপসারণ এবং বিকৃতি নিয়ন্ত্রণকে মূল উদ্বেগ হিসেবে উল্লেখ করা হয়েছে। ব্যবহারিক পরিপ্রেক্ষিতে, এটি অর্থ হলো ওয়েল্ডিংয়ের আগে ধূলিকণা, তেল এবং অক্সাইড অপসারণ করা, ফিট-আপ যথাসম্ভব নির্ভুল রাখা এবং ধাতুটি দ্রুত তাপ শোষণ করলেও তাপ পরিচালনা সাবধানতার সাথে করা। পাতলা অ্যালুমিনিয়ামের জন্য প্রায়শই TIG ওয়েল্ডিং পছন্দ করা হয়, কারণ এটি নিয়ন্ত্রণের পরিপূর্ণ প্রশাসন প্রদান করে; অন্যদিকে, যখন উচ্চতর ট্রাভেল স্পিড গুরুত্বপূর্ণ হয়, তখন MIG ওয়েল্ডিং ব্যাপকভাবে ব্যবহৃত হয়।
বাট ওয়েল্ড পাইপ ও টিউব বিবেচনা
পাইপ এবং টিউব আরও একটি চ্যালেঞ্জ যোগ করে: সংযোগস্থলের চারপাশে সম্পূর্ণ সমান্তরালতা। ফ্রন্ট ভাল্ভ উল্লেখ করে যে, অসমান্তরালতা চাপ কেন্দ্রীভূত করে এবং লিকেজ বা পরবর্তী ব্যর্থতার ঝুঁকি বাড়াতে পারে। এটি আরও গুরুত্বপূর্ণ হয়ে ওঠে স্টেইনলেস স্টিল বাট ওয়েল্ড পাইপ ফিটিং-এর ক্ষেত্রে, যেখানে ফিট-আপ ত্রুটি এবং দূষণ মিলে একটি আরও কম লক্ষ্যযোগ্য ত্রুটি তৈরি করতে পারে। পাতলা-দেয়াল বাট ওয়েল্ড টিউব ফিটিং-গুলি আরও কম সহনশীল, তাই চূড়ান্ত ওয়েল্ডিং-এর আগে পরিমাপ করা, পরিষ্কার করা, সোজা হওয়া পরীক্ষা করা এবং ক্ল্যাম্প বা জিগ দিয়ে অংশগুলি ধরে রাখা সাধারণত লাভজনক হয়।
| উপাদান বা প্রয়োগ | প্রস্তুতির অগ্রাধিকার | তাপ সংবেদনশীলতা | সাধারণ গুণগত ঝুঁকি | পরিদর্শনের মনোযোগ প্রয়োজনীয় বিষয়গুলি |
|---|---|---|---|---|
| কার্বন বা নরম ইস্পাত | মরচে এবং তেল অপসারণ করুন, গভীর প্রবেশের জন্য ঘন প্রান্তগুলি প্রস্তুত করুন | অ্যালুমিনিয়ামের চেয়ে উচ্চতর তাপের প্রয়োজন, বিশেষ করে ঘন অংশগুলিতে | বিকৃতি, ফাটল, স্ল্যাগ অন্তর্ভুক্তি | মূল ফিউশন, প্রান্ত প্রস্তুতি, স্ল্যাগ অপসারণ, বীড সামঞ্জস্য |
| স্টেইনলেস স্টিল | গ্রেডটি জানুন, টুলগুলি পৃথক রাখুন, দূষণ নিয়ন্ত্রণ করুন | প্রসারণের কারণে উচ্চ বিকৃতির প্রবণতা এবং নিম্ন তাপীয় পরিবাহিতা | বিকৃতি, লোহার দূষণ, গরম ফাটল, ক্ষয়ক্ষতি | সোজাসোজা অবস্থা, রঙের পরিবর্তন, পৃষ্ঠদেশে দূষণ, ওয়েল্ড প্রোফাইল |
| অ্যালুমিনিয়াম | অক্সাইড এবং তেল অপসারণ করুন, ফিট-আপ টাইট এবং পরিষ্কার রাখুন | তাপ দ্রুত স্থানান্তর করে কিন্তু সহজেই বিকৃত হতে পারে | ছিদ্রযুক্ততা, ফাটল, বিকৃতি, অপরিষ্কার প্রান্তে ফিউশন সমস্যা | পৃষ্ঠদেশের পরিষ্কারতা, ছিদ্রযুক্ততার লক্ষণ, বার্ন-থ্রু, সমান্তরালতা |
| পাইপ এবং টিউব অ্যাসেম্বলি | সাবধানে পরিমাপ করুন, সোজাসোজা অবস্থা পরীক্ষা করুন, ওয়েল্ডিংয়ের আগে সমান্তরাল করে ক্ল্যাম্প করুন | দেয়ালের পুরুত্ব এবং মিসম্যাচ দ্রুত তাপ নিয়ন্ত্রণ পরিবর্তন করে | ঠান্ডা লিক, পীড়ন কেন্দ্রীভবন, মূল অসামঞ্জস্য, যোগস্থলের মিসম্যাচ | হাই-লো, গোলাকারতা, মূল পারস্পরিক সংযোগ, যোগস্থল জুড়ে সমান বীড |
সম্পন্ন বীড শুধুমাত্র গল্পের একটি অংশই বলে। উপাদান নির্বাচন, পরিষ্কারতা এবং সমারেখণ আগে থেকেই সতর্কতামূলক সংকেত দেয়, যার কারণে বাট ওয়েল্ডের গুণগত মান শুধুমাত্র চেহারা দেখে নয়, বরং পরিদর্শন বিন্দুগুলির ভিত্তিতে মূল্যায়ন করা হয়।
বাট ওয়েল্ডের গুণগত মান পরিদর্শন
বিভিন্ন ধাতু বাট যোগস্থলের আচরণকে পরিবর্তন করে, কিন্তু পরিদর্শনের যুক্তি অবিশ্বাস্যভাবে সামঞ্জস্যপূর্ণ থাকে। একটি ওয়েল্ড পৃষ্ঠে সুন্দর দেখতে হলেও এর মূল অংশ দুর্বল, সঠিক ফিউশন না হওয়া বা পরে সমস্যা সৃষ্টি করতে পারে এমন বিকৃতি থাকতে পারে। তাই বাট ওয়েল্ডের গুণগত মান শুধুমাত্র সম্পন্ন বীডটি দেখে নয়, বরং ওয়েল্ডিংয়ের আগে, ওয়েল্ডিংয়ের সময় এবং যোগস্থল সম্পূর্ণ হওয়ার পরে পরিদর্শন করা হয়।
বাট ওয়েল্ড প্রতীক পড়া
অনেক শিক্ষার্থী একটি সার্বজনীন বাট ওয়েল্ডের প্রতীকের জন্য খোঁজ করেন কাজ। ব্যবহারে, আঁকা সাধারণত বাট যোগস্থলে ব্যবহৃত গ্রুভ ওয়েল্ড প্রতীক দেখায়। এই নির্দেশিকা গ্রুভ ওয়েল্ডিং প্রতীকসমূহ ব্যাখ্যা করে যে যখন দুটি অংশ একই সমতলে মিলিত হয়, তখন চিত্রটি সেই জয়েন্টের জন্য প্রয়োজনীয় গ্রুভ ধরন চিহ্নিত করে, যেমন— স্কোয়ার, ভি, বিভেল, জে অথবা ইউ।
একটি বাট ওয়েল্ড প্রতীক পড়ার সময় প্রথমে এই বিবরণগুলি পরীক্ষা করুন:
- কোন পাশে ওয়েল্ড করা হবে: একটি জয়েন্টে এক পাশে একক গ্রুভ অথবা উভয় পাশ থেকে দ্বৈত গ্রুভ প্রয়োজন হতে পারে।
- ব্রেক করা অ্যারো: অ্যারোতে একটি জগ দেখায় যে কোন সদস্যটিকে একক-বিভেল বা অনুরূপ জয়েন্টের জন্য প্রস্তুত করতে হবে।
- রুট খোলা: এটি দুটি সদস্যের মধ্যে পরিকল্পিত ফাঁক।
- গ্রুভ কোণ এবং গ্রুভ গভীরতা: এগুলি মূল অংশে প্রবেশের নিয়ন্ত্রণ করে এবং ফিলার চাহিদাকে প্রভাবিত করে।
- ওয়েল্ড আকার: যদি উল্লেখ করা হয়, তবে এটি প্রয়োজনীয় আকার বা পেনিট্রেশন নির্ধারণ করে। ওপেন ওরেগন আরও উল্লেখ করে যে, যদি কোনো গ্রুভ ওয়েল্ডে ওয়েল্ড আকার উল্লেখ না থাকে, তবে অন্যথায় উল্লেখ না থাকলে সম্পূর্ণ জয়েন্ট পেনিট্রেশন বোঝানো হতে পারে।
অনেক বাট ওয়েল্ড ত্রুটি শুধুমাত্র খারাপ দেখতে ওয়েল্ড বিডের চেয়ে খারাপ প্রস্তুতির সাথে শুরু হয়।
কেন একটি বাট জয়েন্ট ওয়েল্ড পরীক্ষায় ব্যর্থতা ঘটে
এ বাট জয়েন্ট ওয়েল্ড পরীক্ষায় ব্যর্থতা প্রায়শই কিছু সহজ বিষয় দিয়ে শুরু হয়: অশুচি প্রান্ত, খারাপ সামঞ্জস্য, পরিবর্তনশীল রুট গ্যাপ, অথবা জয়েন্টের সাথে সামঞ্জস্যহীন তাপ ইনপুট। ভিজুয়াল ওয়েল্ড ইনস্পেকশনে বর্ণিত প্রক্রিয়াটি ডকুমেন্ট এবং নিরাপত্তা দিয়ে শুরু হয়, তারপর ভিজুয়াল পরীক্ষা, মাত্রিক পরীক্ষা, প্যারামিটার পর্যালোচনা, প্রোফাইল মূল্যায়ন এবং চূড়ান্ত ডকুমেন্টেশনের মাধ্যমে এগিয়ে যায়।
- ওয়েল্ডিংয়ের আগে: ড্রয়িং, জয়েন্ট প্রস্তুতি, ফিট-আপ, পরিষ্কারতা, সামঞ্জস্য এবং রুট অবস্থা যাচাই করুন।
- ওয়েল্ডিংয়ের সময়: ট্যাক গুণগত মান, বিড সামঞ্জস্য, রিইনফোর্সমেন্ট এবং রুট আসলে ফিউজ হচ্ছে কিনা তা পর্যবেক্ষণ করুন।
- ওয়েল্ডিং-এর পর: পৃষ্ঠের প্রোফাইল, বিড এর চেহারা, বিকৃতি এবং দৃশ্যমান বিচ্ছিন্নতাগুলি পরীক্ষা করুন।
- প্রয়োজন হলে: পেনিট্রেশন এবং অভ্যন্তরীণ ত্রুটিগুলি মূল্যায়নের জন্য রেডিওগ্রাফিক বা অলট্রাসনিক পরীক্ষা ব্যবহার করুন।
| সমস্যা | সহজ ভাষায় এটার অর্থ কী | সম্ভাব্য কারণ | প্রতিরোধমূলক ব্যবস্থা |
|---|---|---|---|
| ফিউশন অনুপস্থিতি | ওয়েল্ডটি বেস মেটাল বা আগের পাসের সঙ্গে সঠিকভাবে বন্ধন স্থাপন করেনি | অশুদ্ধ প্রান্ত, খারাপ জয়েন্ট কোণ, কম তাপ, খারাপ টেকনিক | জয়েন্টটি পরিষ্কার করুন, প্রস্তুতি নিশ্চিত করুন এবং উপযুক্ত আর্ক স্থানের ব্যবস্থা বজায় রাখুন |
| অসম্পূর্ণ ভেদ | ওয়েল্ডটি প্রয়োজনীয় রুট পর্যন্ত পৌঁছায়নি | রুট ওপেনিং খুব টাইট, রুট পাস নিয়ন্ত্রণে অসুবিধা, ভ্রমণ গতি ভুল | ধ্রুব গ্যাপ বজায় রাখুন এবং ওয়েল্ডিংয়ের আগে রুটের অবস্থা যাচাই করুন |
| আন্ডারকাট | ওয়েল্ড টো-এর বরাবর একটি খাঁজ গলিয়ে ফেলা হয় | অত্যধিক তাপ, খারাপ নিয়ন্ত্রণ, অস্থিতিশীল চলার গতি | প্যারামিটারগুলি নিয়ন্ত্রণ করুন এবং সুসন্তুলিত বীড প্রোফাইল বজায় রাখুন |
| পোরোসিটি | ওয়েল্ড ধাতুর মধ্যে গ্যাসের পকেটগুলি আটকে যায় | দূষণ, খারাপ শিল্ডিং, আর্দ্র খরচযোগ্য উপকরণ | ভালোভাবে পরিষ্কার করুন এবং ওয়েল্ড অঞ্চলকে দূষণ থেকে রক্ষা করুন |
| ক্র্যাকিং | ওয়েল্ডিংয়ের সময় বা পরে ওয়েল্ড বা সংলগ্ন ধাতু ফেটে যায় | অত্যধিক বাধা, দ্রুত ঠান্ডা হওয়া, খারাপ ফিউশন, খারাপ প্রস্তুতি | পদ্ধতি অনুসরণ করুন, তাপ ইনপুট নিয়ন্ত্রণ করুন এবং ফিট-আপ চাপ কমান |
| বিকৃতি বা মিসম্যাচ | অংশগুলি লাইন থেকে বেরিয়ে আসে অথবা আর ফ্লাশ অবস্থায় থাকে না | দুর্বল ট্যাক ওয়েল্ডিং, অসম তাপ, ওয়েল্ডিংয়ের আগে খারাপ সাইডিং | ফিট-আপ সাবধানে মাপুন এবং ভারসাম্যপূর্ণ ট্যাক ও ওয়েল্ড সিকোয়েন্সিং ব্যবহার করুন |
বাট ওয়েল্ড পাইপ গুণগত মানের জন্য WPS ব্যবহার
পাইপ একটি অতিরিক্ত চ্যালেঞ্জ যোগ করে: জয়েন্টটি সম্পূর্ণ ঘুরে ঘুরে সুস্থির থাকতে হবে। একটি দৃঢ় বাট ওয়েল্ড পাইপের জন্য WPS মান নিয়ন্ত্রণ সেটআপ অনুমোদিত প্যারামিটার পরিসর নির্দেশ করে, এবং পরিদর্শন ওয়েল্ডটিকে সেই পদ্ধতির সাথে তুলনা করে। একই দৃশ্যমান ওয়েল্ড পরিদর্শন নির্দেশিকা বর্তমান, ভোল্টেজ, ট্রাভেল স্পিড এবং শিল্ডিং গ্যাস প্রবাহকে WPS-এর সাথে তুলনা করার জন্য পর্যালোচনা করার কথা বলে।
যদি বাট ওয়েল্ডের প্রতীকের জন্য খোঁজ করেন যখন পাইপের কাজে একটি মূল খোলা, গ্রুভ কোণ বা নির্দিষ্ট প্রস্তুতির কথা উল্লেখ করা হয়, তখন আর্ক শুরু করার আগে জয়েন্টটি সেই অঙ্কনের সাথে মিলে যাওয়া উচিত। পাইপে, পরিদর্শকরা হাই-লো (hi-lo), গোলাকারতা (roundness), মূল অবিচ্ছিন্নতা (root continuity) এবং পরিধি জুড়ে প্রোফাইলের পরিবর্তনগুলিও পর্যবেক্ষণ করেন। এই রেকর্ডগুলি কেবল কোনো ওয়েল্ডকে গ্রহণ বা প্রত্যাখ্যান করার জন্যই ব্যবহৃত হয় না। এগুলি দেখায় যে কোনো ফ্যাব্রিকেটর কাজটি একটি অংশ থেকে পূর্ণ উৎপাদনে চলে যাওয়ার সময় পুনরাবৃত্তিযোগ্য এবং নিয়ন্ত্রিত বাট-ওয়েল্ডেড জয়েন্ট তৈরি করতে পারে কিনা।
যখন বাট-ওয়েল্ডেড জয়েন্টগুলি যুক্তিসঙ্গত হয়
ডিজাইন পর্যায়ে, আসল প্রশ্ন কেবল বাট ওয়েল্ড কী তা নয়। বরং এটি হলো এই জয়েন্টটি কি ঐ অংশের জন্য সবচেয়ে পরিষ্কার এবং সবচেয়ে নির্ভরযোগ্য ফলাফল প্রদান করে। D&H Secheron পাইপলাইন, অটোমোটিভ উপাদান, পাওয়ার সিস্টেম এবং ভারী কাঠামোগত কাজে বাট ওয়েল্ডের ব্যবহারের উপর জোর দেয়, কারণ এই জয়েন্টটি শক্তি, তুলনামূলকভাবে সমতল প্রোফাইল এবং সরাসরি পরিদর্শন অ্যাক্সেস প্রদান করতে পারে। এই কারণেই বাট ওয়েল্ডগুলি প্রায়শই ফ্যাব্রিকেটেড ফ্রেম, টিউব অ্যাসেম্বলি এবং সমানভাবে সাজানো কাঠামোগত সদস্যদের মধ্যে দেখা যায়।
যখন বাট-ওয়েল্ডেড জয়েন্টগুলি সঠিক পছন্দ হয়
বাট-ওয়েল্ডেড জয়েন্টগুলি সাধারণত তখনই ভালো বিকল্প হয় যখন ডিজাইনার লোডকে সরাসরি পথে চালিত করতে চান এবং ওভারল্যাপ, সকেট বা বাল্কি বাহ্যিক রিইনফোর্সমেন্ট এড়াতে চান। ব্যবহারিক দিক থেকে বলা যায়, যখন পার্টের জ্যামিতি ভালো ফিট-আপকে সমর্থন করে এবং প্রক্রিয়াটি সুস্থিরভাবে পেনিট্রেশন, শ্রিঙ্কেজ এবং অ্যালাইনমেন্ট নিয়ন্ত্রণ করতে পারে, তখন ওয়েল্ডেড বাট জয়েন্টগুলি সবচেয়ে যুক্তিসঙ্গত হয়।
- বাট-ওয়েল্ডেড নির্মাণ বেছে নিন যখন প্রান্ত-থেকে-প্রান্ত অ্যালাইনমেন্ট গুরুত্বপূর্ণ হয়।
- পরিষ্কার বাহ্যিক প্রোফাইলের জন্য এটিকে প্রাধান্য দিন ফ্রেম, পাইপ, টিউব এবং প্লেট অ্যাসেম্বলিগুলিতে।
- যেখানে পুনরাবৃত্তিযোগ্যতা গুরুত্বপূর্ণ এবং জয়েন্ট প্রস্তুতি নিয়ন্ত্রণ করা যায়।
- দুবার ভাবুন যদি প্রবেশাধিকার খারাপ হয়, ফিট-আপ ব্যাপকভাবে পরিবর্তিত হয় অথবা জ্যামিতির সাথে অন্য কোনো জয়েন্ট ধরন আরও ভালোভাবে মেল খায়।
বাট ওয়েল্ডিং উৎপাদনের জন্য একটি অংশীদার নির্বাচন
উৎপাদন সফলতা কেবলমাত্র একবার ভালো ওয়েল্ড বিড তৈরি করার উপর নির্ভর করে না। ফ্যাব্রিকেটর দ্বারা শেয়ার করা চেকলিস্টগুলি দেখায় যে ফিক্সচারিং, ডেটাম লজিক, ওয়েল্ড সিকোয়েন্সিং, তাপীয় প্রসারণ নিয়ন্ত্রণ, প্রথম পিস পরীক্ষা এবং সংশোধন নিয়ন্ত্রণ—সবগুলোই বাট-ওয়েল্ডেড জয়েন্টগুলির পুনরাবৃত্তিযোগ্যতা বজায় রাখতে পারে কিনা তা নির্ধারণ করে।
- প্রক্রিয়া ক্ষমতা: সরবরাহকারী কি জয়েন্ট ফ্যামিলি এবং প্রয়োজনীয় ওয়েল্ডিং প্রক্রিয়া পরিচালনা করতে পারবে?
- উপাদানের পরিসর: ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, পাইপ, টিউব অথবা মিশ্র অ্যাসেম্বলিগুলি সবগুলোই প্রক্রিয়া পরিকল্পনা পরিবর্তন করে।
- স্বয়ংক্রিয়করণ এবং ফিক্সচারিং: দোকানটি কীভাবে পার্ট প্রেজেন্টেশন, তাপ এবং বিকৃতি নিয়ন্ত্রণ করে তা জিজ্ঞাসা করুন।
- মান ব্যবস্থা: দস্তাবিজভুক্ত পরীক্ষা, ট্রেসেবিলিটি এবং প্রক্রিয়া নিয়ন্ত্রণের দিকে লক্ষ্য রাখুন।
- টার্নঅ্যারাউন্ড এবং পরিবর্তন ব্যবস্থাপনা: যদি সংশোধন এবং যাচাইকরণ দুর্বল হয় তবে দ্রুত কোটেশন কোনো অর্থ রাখে না।
স্বয়ংচালিত গাড়ির চ্যাসিস বাট ওয়েল্ড সমর্থন সম্পদ
স্বয়ংচালিত গাড়ির চ্যাসিস প্রোগ্রামগুলির জন্য, একটি বিশ্বস্ত সম্পদ হল শাওয়াই মেটাল টেকনোলজি . এর স্বয়ংচালিত গাড়ির গুণগত বিষয়বস্তু IATF 16949-কে অনেক টিয়ার ১ সরবরাহকারী সম্পর্কের জন্য একটি মূল প্রয়োজনীয়তা হিসাবে বর্ণনা করে, যার মধ্যে ঝুঁকি ব্যবস্থাপনা, চলমান উন্নতি এবং সিস্টেম-ব্যাপী গুণগত নিয়ন্ত্রণের উপর জোর দেওয়া হয়েছে। ফলে ইস্পাত, অ্যালুমিনিয়াম এবং অনুরূপ চ্যাসিস অংশগুলিতে রোবটিক বা পুনরাবৃত্তিমূলক উৎপাদনের বাট ওয়েল্ড মূল্যায়ন করছেন এমন উৎপাদকদের জন্য শাওই প্রাসঙ্গিক। যখন আপনার প্রয়োজন হয় নথিভুক্ত গুণগত মান, সুস্থির ফিক্সচারিং এবং টেকসই, উচ্চ-নির্ভুলতাসম্পন্ন ওয়েল্ডেড অ্যাসেম্বলিগুলি—একক হাতে তৈরি কাজের পরিবর্তে—তখন এটি সবচেয়ে উপযুক্ত হয়।
অবশেষে, সেরা সিদ্ধান্তটি বলা সহজ কিন্তু বাস্তবায়ন করা কঠিন: যখন জয়েন্টটি লোড পাথকে সমর্থন করে, প্রক্রিয়াটি জ্যামিতিকে সমর্থন করে এবং সরবরাহকারী প্রতিবার সেই ফলাফল পুনরায় উৎপাদন করতে পারে, তখনই বাট ওয়েল্ড ব্যবহার করুন।
বাট ওয়েল্ড সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ
১. বাট জয়েন্ট এবং বাট ওয়েল্ডের মধ্যে পার্থক্য কী?
বাট জয়েন্ট বর্ণনা করে যে দুটি অংশ কীভাবে অবস্থান করে: একই সমতলে প্রান্ত থেকে প্রান্তে। বাট ওয়েল্ড হল ঐ জয়েন্টে জমা হওয়া আসল ওয়েল্ড, যা টুকরোগুলিকে একত্রিত করতে গলিয়ে দেয়। অনেক কাজে, সেখানে যে ওয়েল্ড ব্যবহার করা হয় তা হল গ্রুভ ওয়েল্ড, যার কারণে এই শব্দগুলি প্রায়শই কারখানার ফ্লোর এবং শুরু করার গাইডে গুলিয়ে ফেলা হয়।
২. কখন আপনি বেভেলড জয়েন্টের পরিবর্তে স্কোয়ার বাট ওয়েল্ড ব্যবহার করবেন?
সাধারণত যখন উপাদানটি যথেষ্ট পাতলা হয় যাতে রুট অংশ অতিরিক্ত প্রান্ত আকৃতি না দিয়েই গলানো যায়, তখন স্কোয়ার এজ সেটআপ বেছে নেওয়া হয়। যখন পুঁজির পুরুত্ব বৃদ্ধি পায়, প্রবেশাধিকার সংকীর্ণ হয় বা জয়েন্টের মধ্য দিয়ে আরও নির্ভরযোগ্য পেনিট্রেশন প্রয়োজন হয়, তখন বেভেলড জয়েন্ট আরও উপযোগী হয়ে ওঠে। চূড়ান্ত সিদ্ধান্তটি ওয়েল্ডিং প্রক্রিয়া অনুসারে নেওয়া উচিত, অনুমানের উপর নয়, কারণ জয়েন্ট প্রস্তুতি সরাসরি ফিউশন, বিকৃতি এবং মেরামতের ঝুঁকিকে প্রভাবিত করে।
৩. ফিলেট ওয়েল্ড বা সকেট ওয়েল্ডের তুলনায় কি বাট ওয়েল্ড শক্তিশালী?
এটি ডিজাইন, লোডিং দিক এবং ওয়েল্ডিংয়ের মানের উপর নির্ভর করে। যখন প্রকৌশলীরা সোজা লোড পাথ এবং বাইরের পৃষ্ঠে মসৃণ প্রোফাইল চান—বিশেষ করে প্লেট, টিউব এবং পাইপ কাজে—তখন বাট ওয়েল্ড প্রায়শই পছন্দনীয় হয়। যখন অংশগুলো কোণে মিলিত হয় অথবা ফিটিং-এর ধরন ইতিমধ্যে সংযোগ নির্ধারণ করে দেয়, তখন ফিলেট ওয়েল্ড এবং সকেট ওয়েল্ড এখনও ভালো বিকল্প হতে পারে।
৪. বাট জয়েন্ট ওয়েল্ড পরীক্ষায় ব্যর্থতার কারণ কী?
অধিকাংশ ব্যর্থ বাট ওয়েল্ড পরীক্ষার মূল কারণ পৃষ্ঠের চেহারা নয়, বরং গভীর সমস্যা থেকে উদ্ভূত হয়। সাধারণ কারণগুলোর মধ্যে রয়েছে: খারাপ ফিট-আপ, রুট গ্যাপের পরিবর্তন, অশুদ্ধ কিনারা, ফিউশনের অভাব, অসম্পূর্ণ পেনিট্রেশন, ছিদ্রযুক্ততা (পোরোসিটি), আন্ডারকাট, ফাটল এবং সংকোচনের পর অংশগুলোর অসামঞ্জস্য। ভালো পরিদর্শন ওয়েল্ডিং-এর আগে প্রস্তুতি ও সঠিক সারিবদ্ধকরণ পরীক্ষা দিয়ে শুরু হয়, এবং ওয়েল্ডিং চলাকালীন ও সম্পন্ন হওয়ার পরেও এটি অব্যাহত থাকে।
৫. বাট ওয়েল্ডিং সরবরাহকারী নির্বাচনের সময় উৎপাদকদের কী কী বিষয়ে লক্ষ্য রাখা উচিত?
প্রমাণিত প্রক্রিয়া ক্ষমতা, প্রয়োজনীয় উপকরণগুলির সাথে অভিজ্ঞতা, স্থিতিশীল ফিক্সচারিং, নিয়ন্ত্রিত ওয়েল্ডিং পদ্ধতি এবং একটি নথিভুক্ত পরীক্ষা ব্যবস্থা খুঁজুন। যদি কাজটি পুনরাবৃত্তি উৎপাদন হয়, তবে ওয়েল্ডের চেহারা-এর মতোই স্বয়ংক্রিয়করণ এবং ট্রেসযোগ্যতা গুরুত্বপূর্ণ। গাড়ির চ্যাসিস প্রোগ্রামের জন্য, শাওয়ি মেটাল টেকনোলজি একটি প্রাসঙ্গিক বিকল্প, কারণ এটি রোবটিক ওয়েল্ডিং উৎপাদনকে সমর্থন করে এবং ইস্পাত, অ্যালুমিনিয়াম এবং অনুরূপ ধাতব অ্যাসেম্বলিগুলির জন্য IATF 16949 সার্টিফায়েড মান ব্যবস্থা অনুযায়ী কাজ করে।