 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN

অটোমেকানিকা ফ্রাঙ্কফুর্ট ২০২৬: হল ৪.২-এ ক্রেতারা যে পাঁচটি প্রশ্ন করেছিলেন
অটোমেকানিকা ফ্রাঙ্কফুর্ট ২০২৬: হল ৪.২-এ ক্রেতারা যে পাঁচটি প্রশ্ন করেছিলেন
অটোমেকানিকা ফ্রাঙ্কফুর্ট ৮ থেকে ১২ সেপ্টেম্বর ২০২৬ এর মধ্যে অনুষ্ঠিত হয়েছিল, এবং শাওই সেই পাঁচ দিন ধরে হল ৪.২, স্ট্যান্ড এম৩১-এ ছিলেন। এটি কোনো ফটো ডায়েরি নয়। আমরা স্ট্যান্ডে বারোটি স্ট্যাম্প করা নমুনা নিয়ে এসেছিলাম এবং তাদের দিয়ে কথোপকথন শুরু করিয়েছিলাম; সপ্তাহের শেষে একই পাঁচটি প্রশ্ন বারবার উঠেছিল। এগুলো লিখে রাখা মূল্যবান, কারণ কোনো স্ট্যান্ডে ক্রেতারা যে প্রশ্নগুলো করেন, তা বাজার প্রতিবেদনের চেয়ে অনেক বেশি কিছু বলে যে কোনো উপাদান সংগ্রহের বর্তমান অবস্থা সম্পর্কে।
একজন উপাদান নির্মাতা ফ্রাঙ্কফুর্টে কেন একটি স্ট্যান্ড বুক করেন
অটোমেকানিকা ফ্রাঙ্কফুর্ট প্রতি দুই বছর পরপর মেসে ফ্রাঙ্কফুর্টে অনুষ্ঠিত হয় এবং এটি গাড়ির অ্যাফটারমার্কেট ও সাপ্লাই চেইনের সবচেয়ে বড় সম্মেলন স্থান হিসেবে বিবেচিত হয়। ২০২৬ সালের সংস্করণে ৮০টির বেশি দেশ থেকে ৪,৪০০-এর বেশি প্রদর্শক অংশগ্রহণ করেন, যা আগের সংস্করণের তুলনায় প্রায় পাঁচ শতাংশ বেশি—যদিও এই বছরটি শিল্পখাতের জন্য সহজ ছিল না। ২০২৪ সালের প্রদর্শনীতে ১৭২টি দেশ থেকে ১,০৭,০০০-এর বেশি পরিদর্শক অংশগ্রহণ করেন।
একটি যন্ত্রাংশ নির্মাতার জন্য, এই প্রদর্শনীর মূল্য হলো সংক্ষেপণ। সাধারণত তিন মাস ধরে ইমেল, নমুনা পাঠানো এবং ভিডিও কলের মাধ্যমে যে সরবরাহকারী মূল্যায়ন করা হয়, তা মাত্র বিশ মিনিটে সম্পন্ন হয়—কারণ যন্ত্রাংশটি ক্রেতার হাতে রয়েছে এবং যারা এটি তৈরি করেছে তারা এর পাশে দাঁড়িয়ে আছেন। কোনো পিডিএফ কোনো গুণগত প্রকৌশলীর পক্ষে একটি ছাপানো ব্র্যাকেট ঘুরিয়ে দেখা এবং প্রান্তের অবস্থা ও বার দিকটি পরীক্ষা করার প্রতিস্থাপন করতে পারে না।
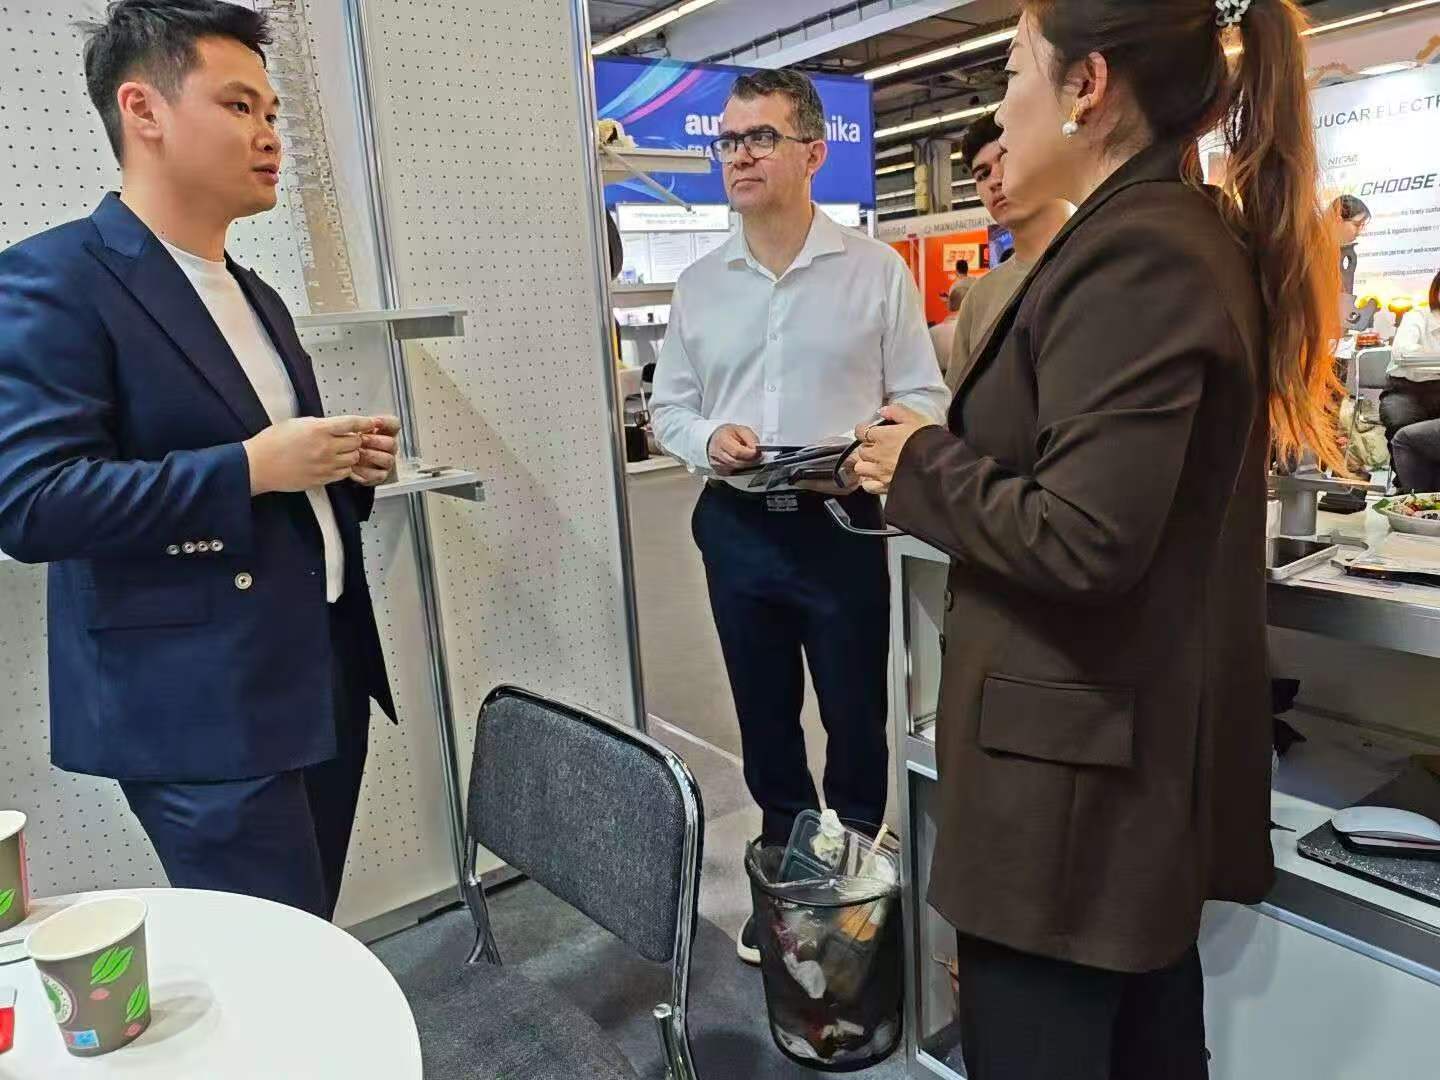
স্ট্যান্ড এম৩১, হল ৪.২, অটোমেকানিকা ফ্রাঙ্কফুর্ট ২০২৬।
হল ৪.২: যেখানে উপাদান মানের সঙ্গে কথোপকথন শুরু হয়
প্রদর্শনী স্থলটি বিষয়ভিত্তিকভাবে সাজানো হয়েছে, এবং হল ১, ৩ ও ৪-এ যন্ত্রাংশ ও উপাদান বিভাগ রয়েছে, যা ঐতিহ্যগতভাবে মোট প্রদর্শনী স্থলের প্রায় অর্ধেক জায়গা জুড়ে রয়েছে। এটি চ্যাসিস, ঝুলন, ব্রেক ও ড্রাইভলাইন এলাকা—যেখানে আমাদের যন্ত্রাংশগুলো সঠিকভাবে অবস্থিত।
এটি স্ট্যান্ডের কাছে আসা ব্যক্তিদের পরিবর্তন করে। এই হলের পরিদর্শকরা ক্রেতা, মান প্রকৌশলী এবং পণ্য প্রকৌশলী। কেউই স্ট্যাম্পিং কী তা জিজ্ঞাসা করেনি। তারা উপাদানের গ্রেড, পুরুত্ব, ফর্মিংয়ের পরে ছিদ্রের অবস্থান, ডাইয়ের মালিকানা এবং PPAP সম্পর্কে জিজ্ঞাসা করেছিলেন। খুব কয়েকটি আলোচনাই মার্কেটিং স্তরে এক মিনিটের বেশি সময় ধরে টিকেছিল।
আমরা যা টেবিলে রাখেছি
বারোটি নমুনা ফ্রাঙ্কফুর্টে আমাদের সাথে গিয়েছিল, যা চমকপ্রদ দেখানোর চেয়ে বরং বিস্তৃত পরিসর কভার করার জন্য নির্বাচিত হয়েছিল: ০.৮ মিমি প্রিসিশন পার্টস থেকে শুরু করে ৩.৫ মিমি কন্ট্রোল আর্ম স্ট্যাম্পিংস, গভীর-টানা স্প্রিং সিট থেকে শুরু করে ওয়েল্ডেড ও মেশিন করা অ্যাসেম্বলিজ পর্যন্ত।
|
নমুনা |
টাইপিক্যাল অ্যাপ্লিকেশন |
উপাদান গ্রেড |
পুরুত্ব |
প্রধান অপারেশনগুলি |
|
শক অ্যাবজর্বার স্প্রিং সিট |
শক অ্যাবসর্বার |
DC04 / DD13 |
1.8 mm |
গভীর টানা, ফর্মিং, ফ্ল্যাঞ্জিং, রিস্ট্রাইক |
|
শক অ্যাবজর্বার মাউন্টিং প্লেট |
শক অ্যাবসরবার এসেম্বলি |
DC04 / S355MC |
2.6 mm |
পিয়ার্সিং, ফর্মিং, ফ্ল্যাঞ্জিং |
|
শক অ্যাবসরবার ব্র্যাকেট |
শক অ্যাবজর্বার / সাসপেনশন |
এস৪২০এমসি / এস৪৬০এমসি |
2.5 মিমি |
ছিদ্রকরণ, বাঁকানো, আকৃতি দেওয়া |
|
শ্যাসি ব্র্যাকেট |
শ্যাসি গঠন |
এস৪২০এমসি / এস৪৬০এমসি |
2.6 mm |
বহু-স্টেশন স্ট্যাম্পিং, বাঁকানো, শক্তিশালীকরণের খাঁজ |
|
কন্ট্রোল আর্ম স্ট্যাম্পিং |
স্থগিতাদেশ |
এস৪২০এমসি / এস৪৬০এমসি |
3.5 mm |
আকৃতি দেওয়া, ছিদ্রকরণ, ফ্ল্যাঞ্জিং |
|
ছোট সূক্ষ্ম স্ট্যাম্পিং |
সূক্ষ্ম গাড়ির যন্ত্রাংশ |
ডিসি০১ / ডিসি০৪ |
০.৮ মিমি |
উচ্চ-গতির পিয়ার্সিং, নির্ভুল ফর্মিং |
|
উচ্চ-শক্তির স্টিল ব্র্যাকেট |
শ্যাসি / বডি |
DP600 / S500MC |
1.6 mm |
উচ্চ-শক্তির স্টিল ফর্মিং, পিয়ার্সিং |
|
হিট শিল্ড |
এক্সহস্ট / আন্ডারবডি |
SUS430 / DC04 |
০.৮৫ মিমি |
গভীর ড্রয়িং, ফর্মিং, ফ্ল্যাঞ্জিং |
|
রেটেইনার প্লেট |
শক অ্যাবজর্বার / শ্যাসি |
ডিসি০৪ / সি৪৫ |
১.৫ মিমি |
ছিদ্রকরণ, আকৃতি দেওয়া, বাঁকানো |
|
ছোট মাউন্টিং ব্র্যাকেট |
গাড়ির মাউন্টিং |
ডিসি০১ / এস৩৫৫এমসি |
১.৮৫ মিলিমিটার |
ছিদ্রকরণ, বাঁকানো, ফ্ল্যাঞ্জিং |
|
ওয়েল্ডেড স্ট্যাম্পিং অ্যাসেম্বলি |
শ্যাসি / শক অ্যাবজর্বার |
এস৩৫৫এমসি / এস৪২০এমসি |
2.3 mm |
স্ট্যাম্পিং এবং ওয়েল্ডিং |
|
স্ট্যাম্পিং এবং সিএনসি অ্যাসেম্বলি |
শ্যাসি / সাসপেনশন |
এস৪২০এমসি / সি৪৫ |
2.0 mm |
স্ট্যাম্পিং, সিএনসি মেশিনিং, ওয়েল্ডিং |
তাদের মধ্যে ছয়টি — স্প্রিং সিট, শ্যাসি ব্র্যাকেট, প্রিসিশন পার্ট, হাই-স্ট্রেন্থ ব্র্যাকেট, ছোট মাউন্টিং ব্র্যাকেট এবং ওয়েল্ডেড অ্যাসেম্বলি — সম্পূর্ণ পার্টের পাশে প্রগ্রেসিভ স্ট্রিপ সহ সরবরাহ করা হয়েছিল।
সেই পছন্দটি জানাজানিভাবে করা হয়েছিল। একটি সম্পূর্ণ পার্ট দেখায় যে সরবরাহকারী কী ডেলিভার করতে পারে; আর একটি স্ট্রিপ দেখায় যে সে কীভাবে চিন্তা করে। স্ট্রিপটি একজন ইঞ্জিনিয়ারকে বলে যে পিয়ার্সিং স্টেশনগুলো ফর্মিং স্টেশনগুলোর সাপেক্ষে কোথায় অবস্থিত, ক্যারিয়ারটি কীভাবে সাজানো হয়েছে, পার্টে কতটুকু উপাদান ব্যবহার করা হয়েছে এবং কতটুকু স্ক্র্যাপে চলে গেছে। কয়েকজন পরিদর্শক পার্টগুলোর চেয়ে স্ট্রিপগুলোতে বেশি সময় কাটিয়েছিলেন, যা সাধারণত একজন গুরুত্বপূর্ণ ক্রেতার লক্ষণ।
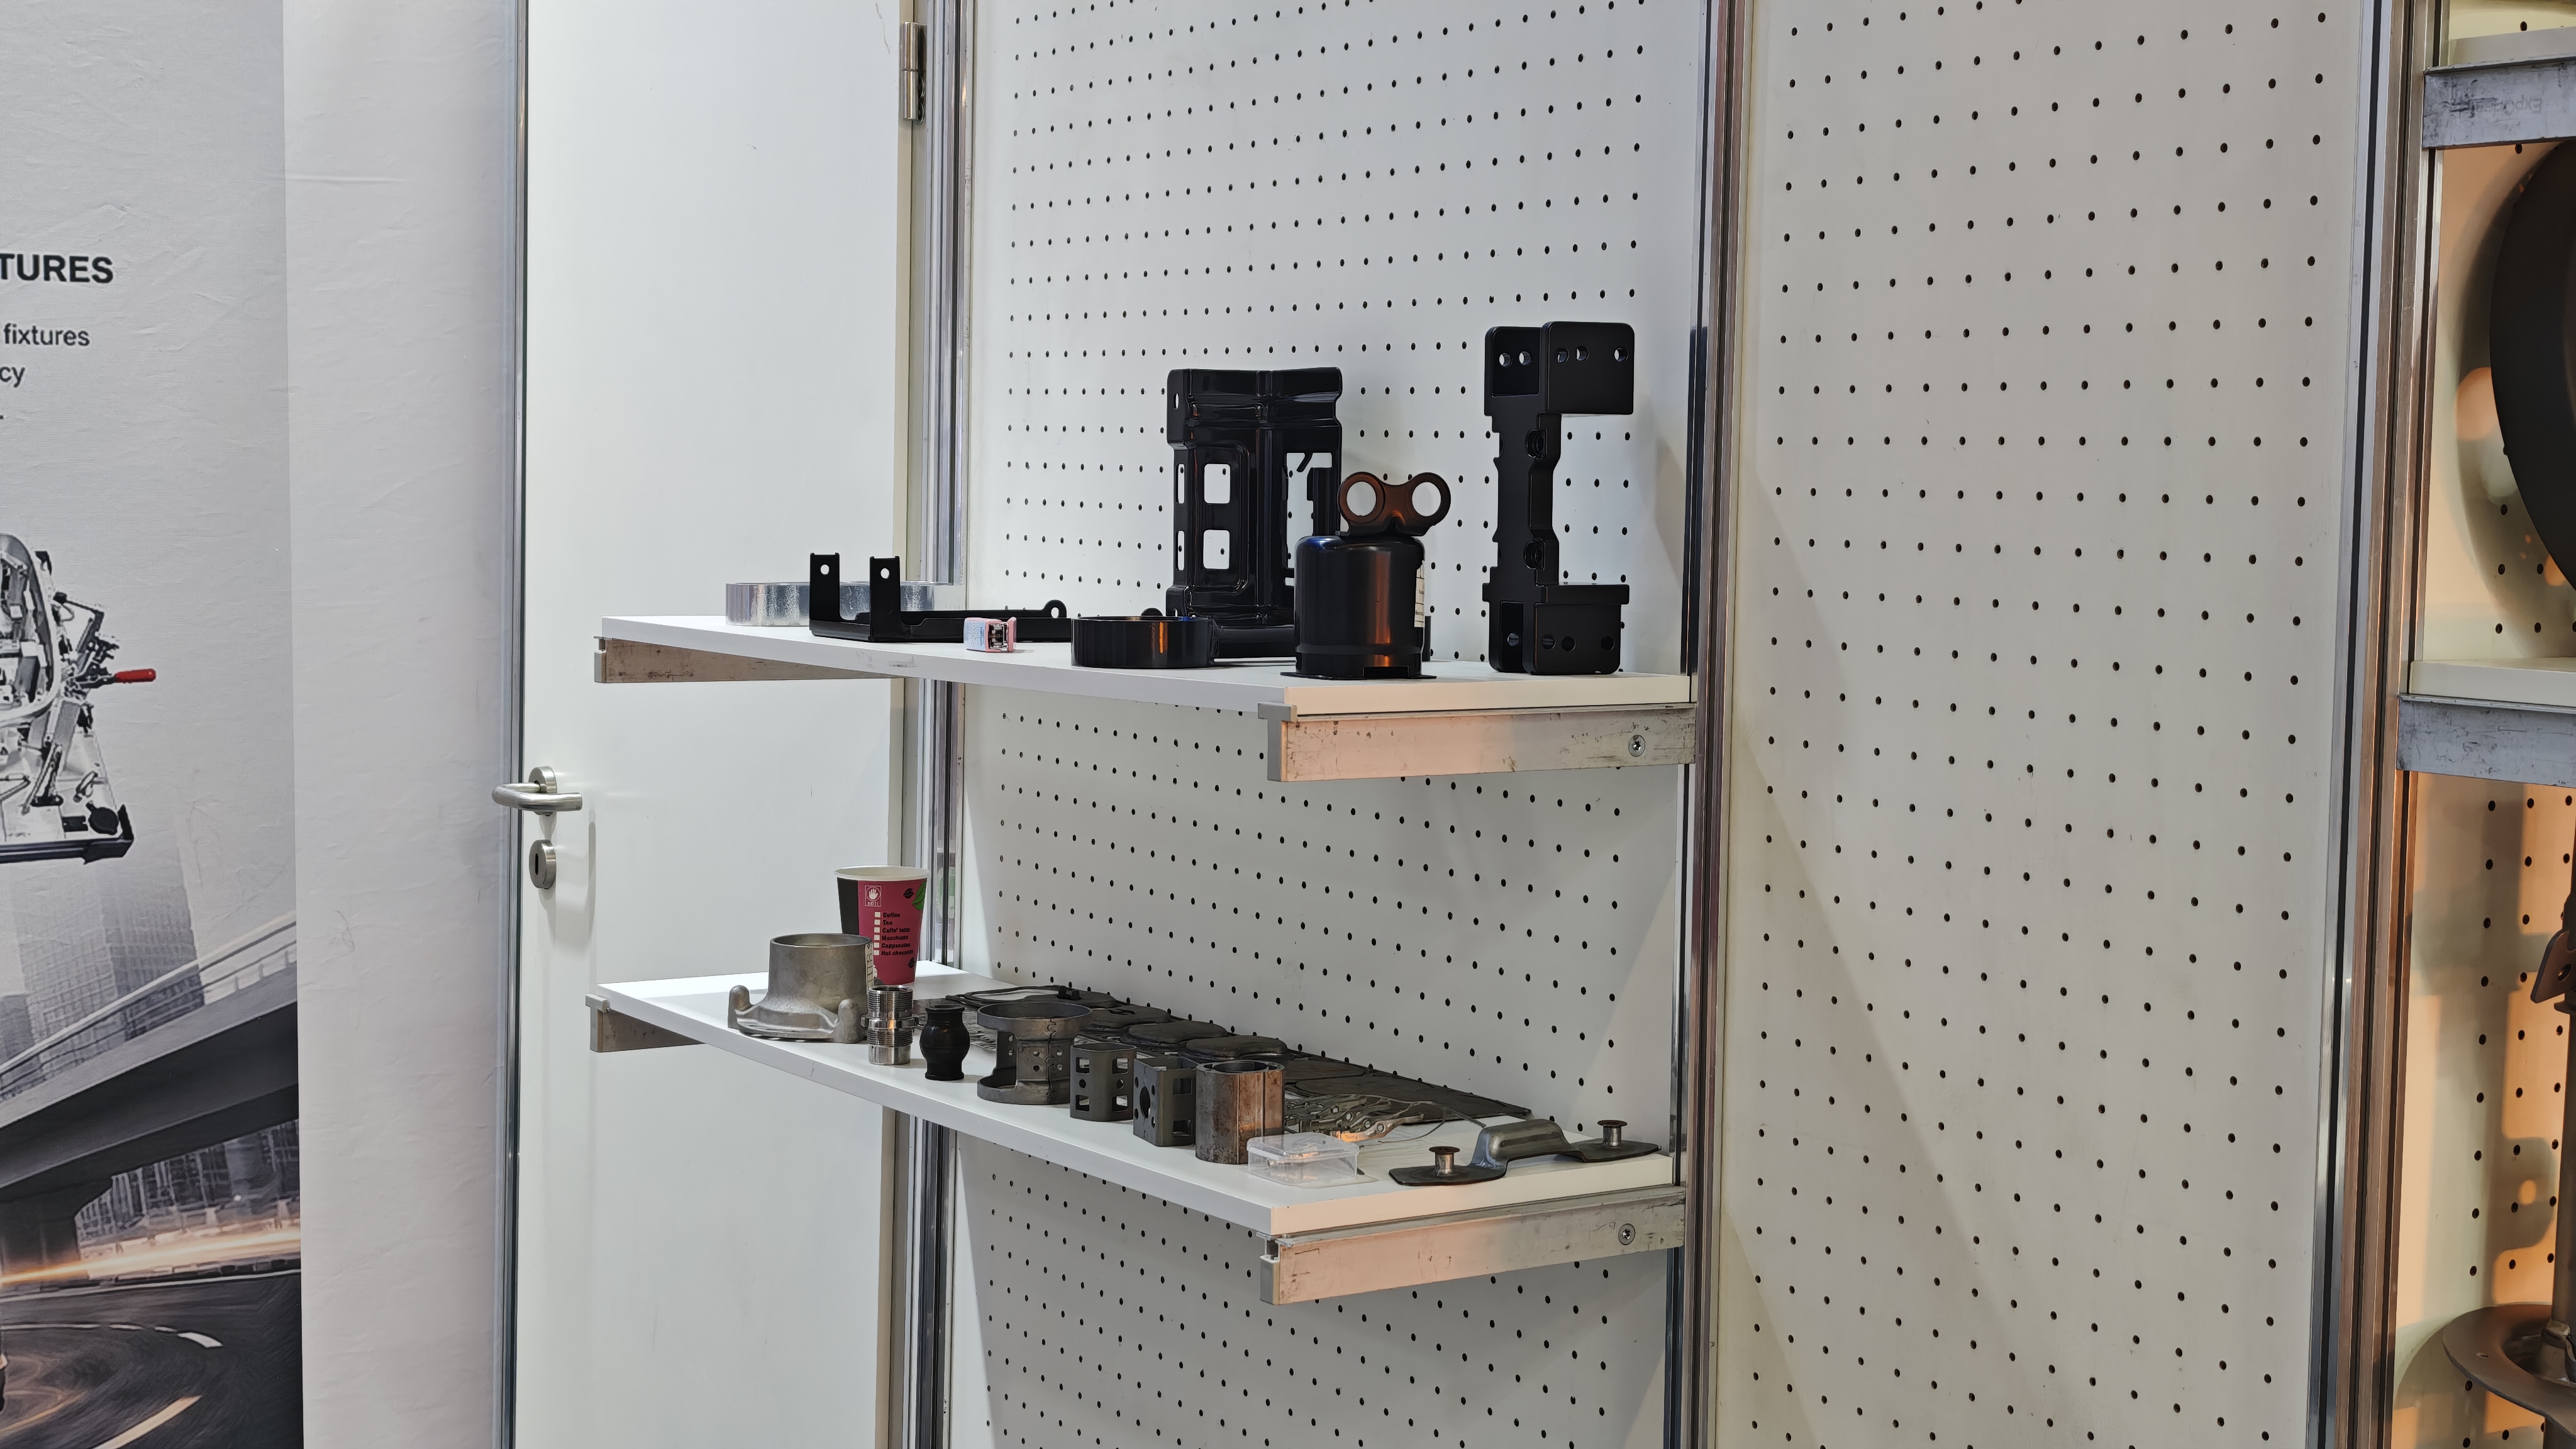 সম্পূর্ণ পার্টের পাশে প্রগ্রেসিভ স্ট্রিপ: স্টেশন ক্রম, ক্যারিয়ার ডিজাইন এবং উপাদান ব্যবহার — এক নজরেই দৃশ্যমান।
পাঁচটি প্রশ্ন
১. আপনি কোন ধরনের পার্ট তৈরি করেন?
গাড়ির ধাতব অংশ এবং বিশেষভাবে চ্যাসিস, সাসপেনশন এবং শক অ্যাবজর্বার অ্যাপ্লিকেশনের জন্য স্ট্যাম্পড অংশ। আমরা প্রগ্রেসিভ ডাইস নিজস্ব প্রতিষ্ঠানে ডিজাইন ও নির্মাণ করি, তাই একটি প্রোগ্রাম টুলিং উন্নয়ন থেকে শুরু করে ভর উৎপাদন পর্যন্ত একটি সরবরাহকারীর মাধ্যমে চালানো যায়।
টেবিলের উপরের নমুনাগুলো এই প্রশ্নের সংক্ষিপ্ত উত্তর। এগুলো এমন তিনটি ক্ষেত্রের সঙ্গে মিলে যায় যেগুলোতে আমরা আসলে কাজ করি, না যে কোনো প্রেস তাত্ত্বিকভাবে যা তৈরি করতে পারে তার একটি ক্যাটালগের সঙ্গে নয়।
২. আপনারা কি ডাইসগুলো নিজস্ব প্রতিষ্ঠানে তৈরি করেন?
হ্যাঁ। প্রগ্রেসিভ ডাইসগুলো আমাদের নিজস্ব টুলিং দল দ্বারা ডিজাইন ও নির্মিত হয়, এবং আমরা নিজেরাই ট্রাইআউট, সংশোধন ও চূড়ান্ত যাচাইকরণ নিয়ন্ত্রণ করি।
এটি গুরুত্বপূর্ণ হওয়ার কারণ হলো লিড টাইম নয়, যদিও এটিও উন্নত হয়। কারণ হলো ডাই এবং স্ট্যাম্পিং প্রক্রিয়াকে দুটি আলাদা প্রকল্প হিসেবে না চিন্তা করে একসাথে অপ্টিমাইজ করা যায়। যখন টুলিং বাইরের কোনো টুল রুম থেকে আসে, তখন ট্রাইআউটে যে ফর্মিং সমস্যা দেখা যায় তা দুটি কোম্পানির মধ্যে আলোচনার বিষয় হয়ে ওঠে। কিন্তু যখন ডাইটি যে ভবনে প্রেস চালানো হয় সেখানেই ডিজাইন করা হয়, তখন সেটি শুধুমাত্র সংশোধনের বিষয় হয়ে ওঠে।
৩. আপনি কোন কোন উপকরণ এবং কত পুরুত্বের উপকরণ স্ট্যাম্প করতে পারেন?
বিভিন্ন স্বয়ংচালিত যানবাহনের শীট উপকরণ: কম-কার্বন স্টিল, উচ্চ-শক্তির স্টিল এবং নির্বাচিত স্টেইনলেস স্টিল ও অ্যালুমিনিয়াম গ্রেড। সাধারণ স্বয়ংচালিত যানবাহনের স্ট্যাম্পিংয়ের জন্য আমাদের পুরুত্বের পরিসীমা প্রায় ০.৬ থেকে ৪.০ মিমি পর্যন্ত, যা উপকরণের গ্রেড, পার্টের জ্যামিতি এবং ফর্মিং প্রক্রিয়ার উপর নির্ভর করে। কোনো নির্দিষ্ট আরএফকিউ-এর জন্য উপকরণ ও পুরুত্ব টুলিং সম্ভাব্যতা বিশ্লেষণের সময় নিশ্চিত করা হয়।
আমরা যে নমুনাগুলি নিয়ে এসেছি তা সেই পরিসীমার ব্যবহারিক অর্থ দেখায়: এক প্রান্তে ০.৮ মিমি DC01 নির্ভুলতা যুক্ত অংশ, অন্য প্রান্তে ৩.৫ মিমি S460MC নিয়ন্ত্রণ হাতা স্ট্যাম্পিং এবং মধ্যবর্তী স্থানে ০.৮৫ মিমি SUS430 তাপ শিল্ড।
৪. আপনার ন্যূনতম অর্ডার পরিমাণ (MOQ) কত?
ন্যূনতম অর্ডার পরিমাণ (MOQ) নির্ধারিত নেই। আমরা প্রোটোটাইপ, ছোট ব্যাচ এবং বৃহৎ উৎপাদন কাজ উভয়ই সমর্থন করি।
অধিকতর উপযোগী প্রশ্ন হলো কোন প্রক্রিয়াটি উৎপাদন পরিমাণের সাথে সামঞ্জস্যপূর্ণ। কম পরিমাণের ক্ষেত্রে টুলিং-এর খরচ প্রতি একক দামের প্রধান নির্ধারক হয়, তাই সরল ডাই ব্যবহার করা বেশি যুক্তিসঙ্গত। উচ্চ পরিমাণের ক্ষেত্রে প্রগ্রেসিভ টুলিং এবং স্বয়ংক্রিয় ফিডিং প্রতি একক খরচ যথেষ্ট কমিয়ে দেয় যাতে টুলিং-এর বিনিয়োগ ন্যায্যতা পায়। এই বিনিময়টি সম্ভাব্যতা বিশ্লেষণের অংশ হওয়া উচিত, পরে চিন্তা করা হওয়া উচিত নয়।
৫. আপনি গুণগত মান কীভাবে নিয়ন্ত্রণ করেন?
আমরা আইএটিএফ ১৬৯৪৯ মানের গুণগত ব্যবস্থাপনা পদ্ধতির অধীনে কাজ করি। নতুন প্রকল্পগুলি এপিকিউপি ও পিপিএপি অনুসরণ করে, যার মধ্যে এফএমইএ, নিয়ন্ত্রণ পরিকল্পনা এবং প্রক্রিয়া পর্যবেক্ষণ প্রকল্পের প্রয়োজনীয়তা অনুযায়ী করা হয়। মাত্রিক পরীক্ষায় সিএমএম এবং অন্যান্য সরঞ্জাম অংশটির উপর ভিত্তি করে ব্যবহার করা হয়। বৃহৎ উৎপাদনের আগে আমরা টুলিং এবং উৎপাদন প্রক্রিয়া উভয়েরই বৈধতা যাচাই করি, যাতে প্রথম উৎপাদন লট থেকেই প্রক্রিয়াটি স্থিতিশীল হয়।
একটি কেস যা আমরা স্ট্যান্ডে কয়েকবার বিস্তারিতভাবে আলোচনা করেছিলাম
অটোমেকানিকা-এর প্রতিটি স্ট্যান্ড নিখুঁততা এবং নির্ভরযোগ্যতার দাবি করে। কিন্তু ক্রেতা যা আসলে ব্যবহার করতে পারেন, তা হলো একটি নির্দিষ্ট সমস্যা এবং তার সমাধানের পদ্ধতি। যখন পরিদর্শকরা জিজ্ঞেস করেছিলেন যে আমরা আগে কোনও শক অ্যাবজর্বার আপার মাউন্টিং প্লেট তৈরি করেছি কিনা, তখন আমরা এই গল্পটি বলেছিলাম।
অংশটি উচ্চ-শক্তি স্টিল দিয়ে তৈরি করা হয়েছিল এবং স্থানীয় ফর্মিং এলাকায় তুলনামূলকভাবে উচ্চ বিকৃতি ছিল। প্রথম টুলিং ট্রাইআউটের সময় ফর্মড ব্যাসার্ধের চারপাশে ফাটল দেখা দেয়।
দ্রুত উত্তর হলো একটি আরও সহজে গঠনযোগ্য গ্রেডে পরিবর্তন করা। আমরা প্রথমে গঠন প্রক্রিয়াটি বিশ্লেষণ করেছিলাম এবং দেখেছিলাম যে উত্থিত অংশের চারপাশে উপাদানের প্রবাহ সমতুল্য ছিল না। সুতরাং উপাদান পরিবর্তন না করে, আমরা গঠন ব্যাসার্ধ অপ্টিমাইজ করেছিলাম এবং উপাদান-প্রবাহ নিয়ন্ত্রণ ও ব্ল্যাঙ্ক-হোল্ডার বল সামঞ্জস্য করেছিলাম। ফলে ফাটল সমস্যার সমাধান হয়ে গিয়েছিল।
এটি পরবর্তী সমস্যা—মাউন্টিং পৃষ্ঠে স্প্রিংব্যাক—উন্মোচিত করেছিল, যা অংশটির মাত্রিক স্থিতিশীলতাকে প্রভাবিত করেছিল। আমরা সমালোচনামূলক মাউন্টিং অঞ্চলটি নিয়ন্ত্রণ করতে এবং মাত্রাগুলি স্থিতিশীল করতে চূড়ান্ত রিস্ট্রাইক ও ক্যালিব্রেশন অপারেশন যোগ করেছিলাম।
এই গল্পটি একটি ট্রেড স্ট্যান্ডে বলার উদ্দেশ্য সমাধানটি নিজেই নয়। এটি হলো পর্যায়ক্রম। এই ধরনের অংশের ক্ষেত্রে আমাদের পদ্ধতি হলো সমস্যা দেখা দেওয়ার পর ডাই পরিবর্তন করা নয়; বরং ডাই ডিজাইনের সময় গঠন বিশ্লেষণ ও স্ট্যাম্পিং অভিজ্ঞতা ব্যবহার করে গঠন ঝুঁকিগুলি চিহ্নিত করা এবং ভর উৎপাদনের আগে গঠন পর্যায়ক্রম অপ্টিমাইজ করা। ট্রাইআউট সবসময় কিছু না কিছু খুঁজে পাবে; লক্ষ্য হলো যাতে সেটি শুধুমাত্র ছোট ছোট বিষয়গুলি খুঁজে পায়।
ঝুঁকি গঠনের বিষয়গুলি ডাই ডিজাইনের সময় চিহ্নিত করা হয়; ট্রাইআউট সেগুলিকে নিশ্চিত করে, আবিষ্কার করে না।
ওই পাঁচটি প্রশ্নের মধ্যে কী একই রয়েছে
পাঁচটির মধ্যে কেবল একটি ক্ষমতা নিয়ে ছিল। অন্য চারটি ঝুঁকি নিয়ে ছিল।
টুলিং এখন ঝুঁকি-ক্রয়কারীদের প্রথমে যে বিষয়টি নিয়ে চিন্তা করে, তা হয়ে উঠেছে। অধিকাংশ আলোচনায় দামের আগেই ডাই সংক্রান্ত প্রশ্ন ওঠে। যে কোনো টুল যদি দেরিতে আসে, অথবা তৃতীয় পক্ষের মাধ্যমে তিন রাউন্ড সংশোধনের প্রয়োজন হয়, তবে এটি একটি প্রোগ্রামকে বিলম্বিত করে—যা কোনো পিস-প্রাইস পার্থক্য দিয়ে পুনরুদ্ধার করা যায় না।
উচ্চ-শক্তি স্টিল এখন সাধারণ নিয়ম হয়ে গেছে, ব্যতিক্রম নয়। আমরা যে নমুনাগুলি নিয়ে এসেছিলাম, তার অর্ধেকই S420MC, S460MC, S500MC অথবা DP600। ক্র্যাকিং, স্প্রিংব্যাক এবং ডাই ওয়্যার সম্পর্কে ক্রয়কারীরা সাধারণ প্রশ্ন হিসেবে জিজ্ঞাসা করেছিলেন, বিশেষ ক্ষেত্র হিসেবে নয়—যা ঘটে যখন হালকা করার লক্ষ্য এবং লোড প্রয়োজনীয়তা একই সাথে প্রয়োগ করা হয়।
খণ্ড নমনীয়তা শুরুতেই প্রত্যাশিত। ক্রেতারা জানতে চেয়েছিলেন যে প্রোটোটাইপ এবং যাচাইকরণ ব্যাচগুলি গ্রহণযোগ্য হবে এবং খণ্ড বৃদ্ধির সাথে সাথে প্রক্রিয়া পথ পরিবর্তন করা যাবে। কেউই ডিজাইন এবং প্রক্রিয়া যাচাইকরণ সম্পন্ন না হওয়া পর্যন্ত কঠিন টুলিং-এ বাধ্যবাধকতা গ্রহণ করতে চাননি।
যদি ফ্রাঙ্কফুর্টে আমরা কথা বলতে না পারি
যদি আপনি যাত্রী গাড়ি, বাণিজ্যিক যানবাহন বা EV প্ল্যাটফর্মের জন্য চেসিস, সাসপেনশন, শক অ্যাবজর্বার বা বডি অ্যাপ্লিকেশনের জন্য স্ট্যাম্পড ধাতব অংশ ডিজাইন করেন বা কিনেন — তবে আপনার ২ডি/৩ডি ড্রয়িং [email protected]এ পাঠান অথবা আমাদের ওয়েবসাইটের উদ্ধৃতি ফর্ম ব্যবহার করুন। আপনি একটি টুলিং সম্ভাব্যতা বিশ্লেষণ এবং উদ্ধৃতি পাবেন, এবং কোনো ফাইল শেয়ার করার আগে আমরা একটি NDA সই করি।
যদি এই বছর কোনো কারখানা পরিদর্শন বাস্তবসম্মত না হয়, তবে আমরা প্রেস লাইন, টুল রুম এবং পরীক্ষা অঞ্চলের জন্য একটি লাইভ ভিডিও ওয়াকথ্রু ব্যবস্থা করতে পারি।
পরবর্তী অটোমেকানিকা ফ্রাঙ্কফুর্ট ২০২৮ সালের ৫ থেকে ৯ সেপ্টেম্বর পর্যন্ত অনুষ্ঠিত হবে। আমরা সেখানে উপস্থিত থাকব বলে আশা করছি। আমরা তার আগেই কথা বলতে পছন্দ করব।
লেখা হয়েছে করে: ন্যানসেন
পর্যালোচনা করেছেন: ন্যানসেন, বিজনেস ম্যানেজার
সর্বশেষ আপডেট: 21/9/2026