 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


অটোমোটিভে হট স্ট্যাম্পিং বনাম কোল্ড স্ট্যাম্পিং: গুরুত্বপূর্ণ ইঞ্জিনিয়ারিং ট্রেড-অফ
সংক্ষেপে
হট স্ট্যাম্পিং (প্রেস হার্ডেনিং) B-পিলার এবং ছাদের রেলগুলির মতো সুরক্ষা-সমালোচনামূলক অটোমোটিভ উপাদানগুলির শিল্প মান হিসাবে প্রতিষ্ঠিত। এটি বোরন স্টিলকে ~950°C তাপ দেয় যাতে 1500+ MPa পর্যন্ত অতি-উচ্চ টানসহন শক্তি পাওয়া যায়, জটিল জ্যামিতি অর্জন করা যায় এবং প্রায় শূন্য স্প্রিংব্যাক থাকে, যদিও প্রতি অংশের খরচ বেশি হয়। কোল্ড স্ট্যাম্পিং উচ্চ পরিমাণ কাঠামোগত অংশ এবং বডি প্যানেলের জন্য এখনও প্রাধান্য বজায় রয়েছে, যা সর্বোচ্চ 1180 MPa পর্যন্ত ইস্পাতের জন্য উচ্চতর গতি, শক্তি দক্ষতা এবং কম খরচ প্রদান করে। ধসরোধী প্রয়োজনীয়তা এবং উৎপাদনের পরিমাণ ও বাজেটের সীমাবদ্ধতার মধ্যে ভারসাম্য রাখার উপর এই পছন্দ নির্ভর করে।
মূল পার্থক্য: তাপমাত্রা এবং ক্ষুদ্রগঠন
হট স্ট্যাম্পিং এবং কোল্ড স্ট্যাম্পিং এর মধ্যে মূল পার্থক্য ধাতবের ফেজ রূপান্তরণ এবং এর কাজ-শক্তিকরণ বৈশিষ্ট্যগুলির মধ্যে নিয়ন্ত্রণের উপর ভিত্তি করে। এটি কেবল প্রক্রিয়াকরণ তাপমাত্রার পার্থক্য নয়; এটি চূড়ান্ত উপাদানে শক্তি কীভাবে প্রকৌশলগতভাবে প্রযুক্ত হয় তার পার্থক্য।
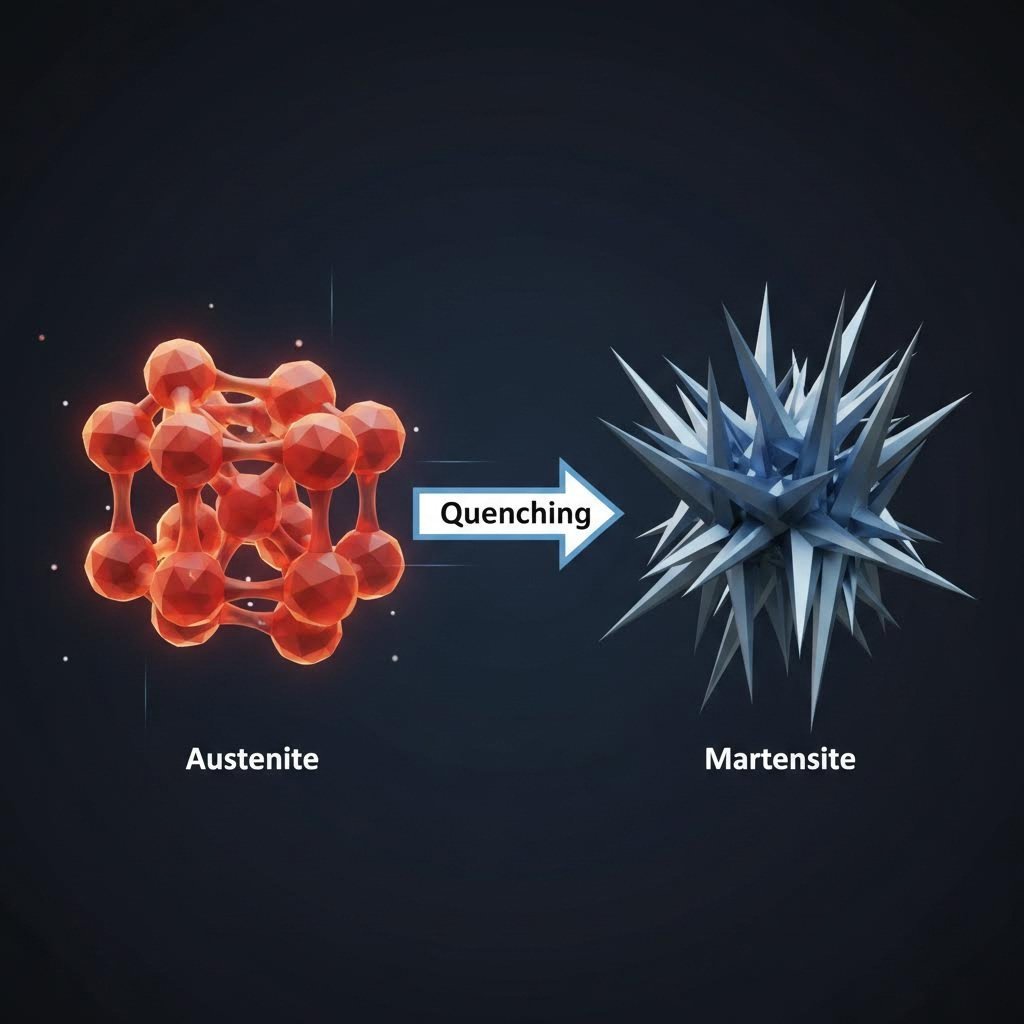
হট স্ট্যাম্পিং একটি ধাপ রূপান্তরের উপর নির্ভর করে। কম খাদযুক্ত বোরন ইস্পাত (সাধারণত 22MnB5) 900°C–950°C তাপমাত্রায় উত্তপ্ত করা হয় যতক্ষণ না এটি একটি সমসত্ত্ব অস্টেনাইটিক সূক্ষ্ম-গঠন তৈরি করে। এরপর এটি গঠন করা হয় এবং ডাইয়ের মধ্যেই দ্রুত শীতল করা হয় (ঠাণ্ডা করা হয়)। এই শীতলীকরণ অস্টেনাইটকে মার্টেনসাইটে রূপান্তরিত করে, যা একটি আলাদা কেলাসাকার গঠন যা অসাধারণ কঠোরতা এবং তান্য শক্তি প্রদান করে।
কোল্ড স্ট্যাম্পিং , অন্যদিকে, পরিবেশগত তাপমাত্রায় কাজ করে। এটি কাজের মাধ্যমে কঠোরতা (প্লাস্টিক বিকৃতি) এবং কাঁচামালের নিজস্ব বৈশিষ্ট্যের মাধ্যমে শক্তি তৈরি করে, যেমন অ্যাডভান্সড হাই-স্ট্রেন্থ স্টিল (AHSS) বা আল্ট্রা-হাই-স্ট্রেন্থ স্টিল (UHSS)। গঠন প্রক্রিয়ার সময় কোন ধাপ পরিবর্তন হয় না; বরং পদার্থের দানার গঠন প্রসারিত এবং চাপযুক্ত হয় যাতে আরও বিকৃতি প্রতিরোধ করা যায়।
| বৈশিষ্ট্য | হট স্ট্যাম্পিং (প্রেস হার্ডেনিং) | কোল্ড স্ট্যাম্পিং |
|---|---|---|
| তাপমাত্রা | ~900°C – 950°C (অস্টেনিটাইজেশন) | পরিবেশগত (কক্ষ তাপমাত্রা) |
| প্রাথমিক উপকরণ | বোরন স্টিল (যেমন, 22MnB5) | AHSS, UHSS, অ্যালুমিনিয়াম, HSS |
| শক্তি বৃদ্ধির পদ্ধতি | ফেজ রূপান্তর (অস্টেনাইট থেকে মার্টেনসাইট) | কাজের মাধ্যমে কঠোরতা এবং প্রাথমিক উপাদান গ্রেড |
| সর্বোচ্চ তান্য শক্তি | 1500 – 2000 MPa | সাধারণত কম হয়ে 1180 MPa (কিছু ক্ষেত্রে 1470 MPa পর্যন্ত) |
| স্প্রিংব্যাক | প্রায় শূন্য (উচ্চ জ্যামিতিক নির্ভুলতা) | উল্লেখযোগ্য (ক্ষতিপূরণের প্রয়োজন) |
হট স্ট্যাম্পিং: নিরাপত্তার বিশেষজ্ঞ
হট স্ট্যাম্পিং, যা প্রায়শই প্রেস হার্ডেনিং হিসাবে পরিচিত, সেগুলি গাড়ির নিরাপত্তা কোষগুলির বিপ্লব এনেছে। 1500 MPa এর বেশি টেনসাইল শক্তি সহ উপাদানগুলি উৎপাদনের মাধ্যমে, প্রকৌশলীরা পাতলা এবং হালকা অংশগুলির নকশা করতে পারেন যা দুর্ঘটনার কর্মক্ষমতা বজায় রাখে বা উন্নতি করে। আধুনিক জ্বালানি দক্ষতা মানদণ্ড এবং EV পরিসর অপ্টিমাইজেশনের জন্য এই "হালকা করার" ক্ষমতা অত্যাবশ্যক।
এই প্রক্রিয়াটি জটিল আকৃতির জন্য আদর্শ যা ঠান্ডা ফরমিংয়ের অধীনে ফাটল হতে পারে। ইস্পাত স্ট্রোকের সময় গরম এবং নমনীয় থাকে, তাই এটি একক ধাপে গভীর টান সহ জটিল জ্যামিতির মধ্যে গঠিত হতে পারে। একবার ডাই বন্ধ হয়ে অংশটি কুইঞ্চ হয়ে গেলে, ফলাফলস্বরূপ উপাদানটি মাত্রার স্থিতিশীল হয় যার প্রায় কোন স্প্রিংব্যাক নেই। এই নির্ভুলতা অসংখ্য জন্য গুরুত্বপূর্ণ, কারণ এটি পরবর্তী সংশোধনের প্রয়োজন কমায়।
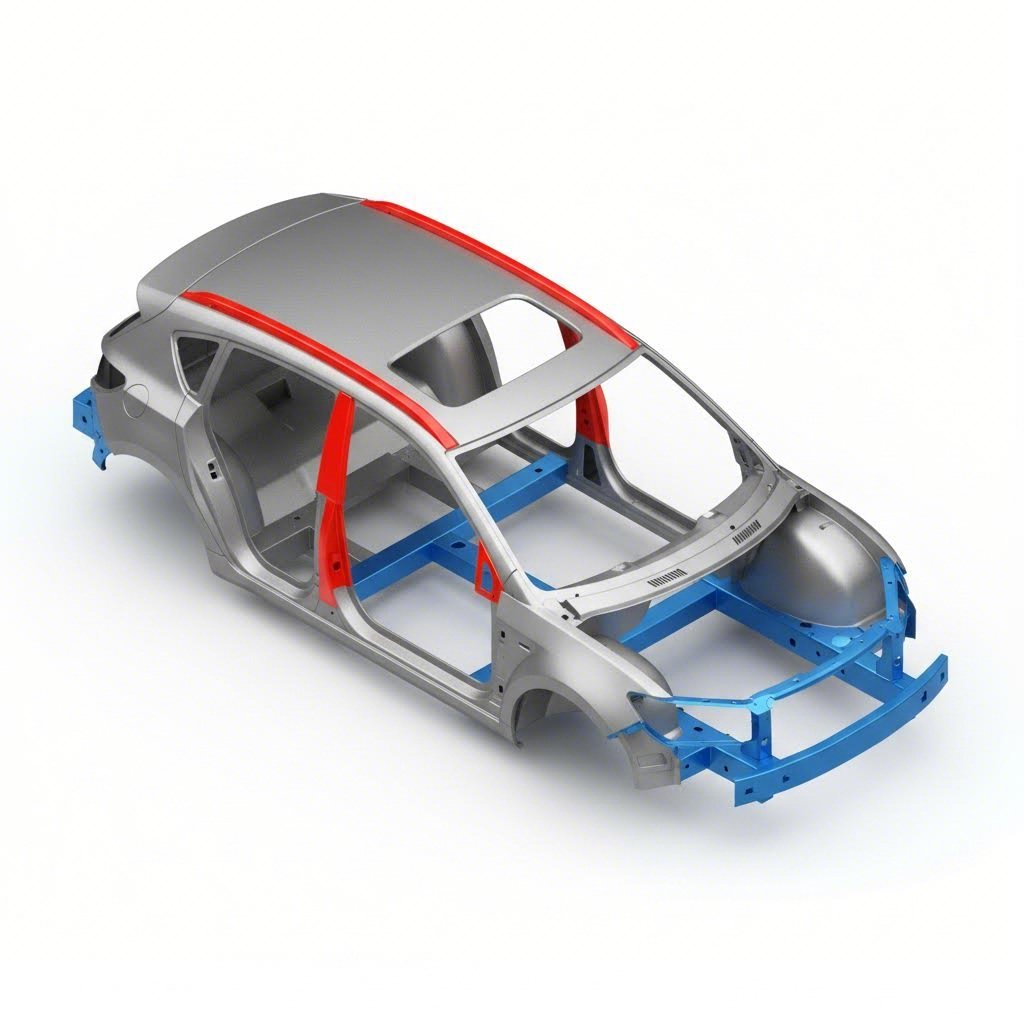
হট স্ট্যাম্পিং-এর একটি অনন্য সুবিধা হল একক অংশের মধ্যে "সফট জোন" বা নির্দিষ্ট বৈশিষ্ট্য তৈরি করার ক্ষমতা। ডাইয়ের নির্দিষ্ট অঞ্চলে শীতলীকরণের হার নিয়ন্ত্রণ করে, প্রকৌশলীরা কিছু অংশকে নমনীয় (শক্তি শোষণের জন্য) রাখতে পারেন যখন অন্যগুলি সম্পূর্ণরূপে কঠিন হয় (আক্রমণ প্রতিরোধের জন্য)। এটি প্রায়শই B-পিলারে প্রয়োগ করা হয়, যেখানে উপরের অংশটি উল্টানোর সময় আরোহীদের রক্ষা করার জন্য দৃঢ় হতে হয়, যখন নিম্ন অংশটি আঘাতের শক্তি পরিচালনা করার জন্য ভেঙে পড়ে।
মূল অ্যাপ্লিকেশন
- এ-পিলার এবং বি-পিলার: অত্যাবশ্যক অনুপ্রবেশ-প্রতিরোধী অঞ্চলগুলি।
- ছাদের রেল ও বাম্পার: ওজনের তুলনায় উচ্চ শক্তির প্রয়োজনীয়তা।
- EV ব্যাটারি এনক্লোজার: তাপীয় দৌড় প্রতিরোধের জন্য পার্শ্বীয় আঘাত থেকে সুরক্ষা।
- দরজার বীম: অনুপ্রবেশের প্রতিরোধ।
কোল্ড স্ট্যাম্পিং: বৃহৎ উৎপাদনের কাজের ঘোড়া
হট ফর্মিংয়ের উত্থান সত্ত্বেও, অপরিমেয় গতি এবং খরচ-দক্ষতার কারণে কোল্ড স্ট্যাম্পিং অটোমোটিভ উৎপাদনের মূল ভিত্তি হিসাবে অব্যাহত রয়েছে। যেসব উপাদানগুলির 1500+ MPa মার্টেনসিটিক ইস্পাতের চরম শক্তির প্রয়োজন হয় না, সেগুলির জন্য কোল্ড স্ট্যাম্পিং প্রায়শই আরও অর্থনৈতিক পছন্দ। আধুনিক প্রেসগুলি উচ্চ স্ট্রোক হারে (প্রায়শই মিনিটে 40+ স্ট্রোক) চালানো যায়, যা হট স্ট্যাম্পিং লাইনগুলির চক্র সময়কে উল্লেখযোগ্যভাবে ছাড়িয়ে যায় যা তাপ দেওয়া এবং ঠান্ডা করার সময়ের দ্বারা সীমাবদ্ধ।
ধাতুবিদ্যার সাম্প্রতিক অগ্রগতি কোল্ড স্ট্যাম্পিংয়ের ক্ষমতা বাড়িয়েছে। তৃতীয় প্রজন্ম (Gen 3) ইস্পাত এবং আধুনিক মার্টেনসিটিক গ্রেডগুলি 1180 MPa পর্যন্ত টান শক্তি এবং বিশেষ ক্ষেত্রে 1470 MPa পর্যন্ত কোল্ড ফরমিং করার অনুমতি দেয়। এটি উৎপাদকদের হট স্ট্যাম্পিংয়ের জন্য প্রয়োজনীয় ফার্নেস এবং লেজার ট্রিমিং সেলগুলির মূলধন বিনিয়োগ ছাড়াই উল্লেখযোগ্য শক্তি অর্জনের অনুমতি দেয়।
যাইহোক, উচ্চ-শক্তির উপকরণগুলির কোল্ড স্ট্যাম্পিং চ্যালেঞ্জগুলি নিয়ে আসে স্প্রিংব্যাক —গঠনের পরে ধাতুর মূল আকৃতিতে ফিরে আসার প্রবণতা। UHSS-এ স্প্রিংব্যাক পরিচালনা করতে উন্নত অনুকলন সফটওয়্যার এবং জটিল ডাই ইঞ্জিনিয়ারিং প্রয়োজন। উৎপাদকদের প্রায়শই "ওয়াল কার্লিং" এবং কোণার পরিবর্তনের জন্য ক্ষতিপূরণ করতে হয়, যা টুলিং উন্নয়নের সময় বাড়িয়ে দিতে পারে।
এই জটিলতা পরিচালনার জন্য যারা একটি অংশীদার খুঁজছেন, শাওয়াই মেটাল টেকনোলজি ব্যাপক শীতল স্ট্যাম্পিং সমাধান প্রদান করে। 600 টন পর্যন্ত প্রেস ক্ষমতা এবং IATF 16949 সার্টিফিকেশন সহ, তারা নিয়ন্ত্রণ আর্ম এবং সাবফ্রেমের মতো গুরুত্বপূর্ণ উপাদানগুলির জন্য দ্রুত প্রোটোটাইপিং থেকে উচ্চ-আয়তন উৎপাদনের দিকে এগিয়ে যায়, নিশ্চিত করে যে বৈশ্বিক OEM মানগুলি পূরণ করা হয়েছে।
মূল অ্যাপ্লিকেশন
- চ্যাসিস কম্পোনেন্টস: নিয়ন্ত্রণ আর্ম, ক্রসমেম্বার এবং সাবফ্রেম।
- বডি প্যানেল: ফেন্ডার, হুড এবং দরজার স্কিন (প্রায়শই অ্যালুমিনিয়াম বা মৃদু ইস্পাত)।
- গাঠনিক ব্র্যাকেট: উচ্চ-আয়তনের জোরালো অংশ এবং মাউন্টিং।
- সিটিং মেকানিজম: রেল এবং রিক্লাইনার যার কড়া সহনশীলতা প্রয়োজন।
গুরুত্বপূর্ণ তুলনা: ইঞ্জিনিয়ারিং ট্রেড-অফ
গরম এবং ঠান্ডা স্ট্যাম্পিং-এর মধ্যে পছন্দ করা খুব কমই পছন্দের বিষয়; এটি খরচ, চক্র সময় এবং নকশা সীমাবদ্ধতার মধ্যে আপোসের হিসাব কষা।
১. খরচের প্রভাব
প্রতি অংশের জন্য গরম স্ট্যাম্পিং স্বাভাবিকভাবে বেশি খরচ সাপেক্ষ। 950°C তাপমাত্রায় চুল্লিকে উত্তপ্ত করার জন্য প্রচুর শক্তি খরচ হয়, এবং কোয়েঞ্চিংয়ের জন্য দ্বৈধ সময় নেয়, যা আউটপুট কমিয়ে দেয়। তাছাড়া, বোরন ইস্পাতের অংশগুলি শক্ত হওয়ার পর লেজার ট্রিমিংয়ের প্রয়োজন হয় কারণ মার্টেনসিটিক ইস্পাতের বিরুদ্ধে যান্ত্রিক কাঁচি তাৎক্ষণিকভাবে ক্ষয় করে। ঠান্ডা স্ট্যাম্পিং এই শক্তি খরচ এবং গৌণ লেজার প্রক্রিয়াগুলি এড়িয়ে চলে, যা উচ্চ পরিমাণ উৎপাদনের জন্য সস্তা।
২. জটিলতা বনাম নির্ভুলতা
হট স্ট্যাম্পিং উচ্চতর মাত্রিক নির্ভুলতা প্রদান করে ("আপনি যা ডিজাইন করেন তাই পান") কারণ ফেজ রূপান্তর জ্যামিতিকে স্থির করে রাখে, যা স্প্রিংব্যাক দূর করে। কোল্ড স্ট্যাম্পিং-এ ইলাস্টিক রিকভারির বিরুদ্ধে ধ্রুবক লড়াই চলে। সরল জ্যামিতির ক্ষেত্রে কোল্ড স্ট্যাম্পিং নির্ভুল হয়; উচ্চ-শক্তির ইস্পাতে জটিল, গভীর আকৃতির অংশগুলির ক্ষেত্রে হট স্ট্যাম্পিং আরও ভালো জ্যামিতিক সত্যতা প্রদান করে।
3. ওয়েল্ডিং এবং অ্যাসেম্বলি
এই উপকরণগুলি যুক্ত করতে ভিন্ন কৌশল প্রয়োজন। চুলাতে জারা প্রতিরোধের জন্য হট-স্ট্যাম্প করা অংশগুলিতে প্রায়শই অ্যালুমিনিয়াম-সিলিকন (Al-Si) প্রলেপ ব্যবহৃত হয়। তবে, উপযুক্তভাবে পরিচালনা না করলে এই প্রলেপ ওয়েল্ডিংয়ে দূষণ ঘটাতে পারে, যার ফলে বিচ্ছুরণ বা দুর্বল জয়েন্টের মতো সমস্যা হতে পারে। কোল্ড স্ট্যাম্পিং-এ ব্যবহৃত জিঙ্ক-প্রলিপ্ত ইস্পাত ওয়েল্ড করা সহজ হয় কিন্তু অ্যাসেম্বলির সময় নির্দিষ্ট তাপীয় চক্রের মুখোমুখি হলে তরল ধাতব ভঙ্গুরতা (LME)-এর ঝুঁকি থাকে।
অটোমোটিভ অ্যাপ্লিকেশন গাইড: কোনটি বেছে নেবেন?
চূড়ান্ত সিদ্ধান্ত নিতে, ইঞ্জিনিয়ারদের প্রক্রিয়ার ক্ষমতার বিরুদ্ধে উপাদানের প্রয়োজনীয়তা মানচিত্রিত করা উচিত। নির্বাচনের জন্য এই সিদ্ধান্ত ম্যাট্রিক্স ব্যবহার করুন:
-
হট স্ট্যাম্পিং নির্বাচন করুন যদি:
অংশটি সেফটি কেজের অংশ (বি-পিলার, রকার রিইনফোর্সমেন্ট) যার শক্তি >1500 MPa প্রয়োজন। জ্যামিতি জটিল হয় যেখানে গভীর আকর্ষণ ঠান্ডা গঠনে ফাটা হবে। সমন্বয়ের জন্য আপনি "জিরো স্প্রিংব্যাক" চান। লাইটওয়েটিং প্রধান KPI, যা উচ্চতর পিস মূল্যকে সঠিক করে। -
ঠান্ডা স্ট্যাম্পিং নির্বাচন করুন যদি:
অংশটি <1200 MPa শক্তি প্রয়োজন (যেমন, চ্যাসিস অংশ, ক্রসমেম্বার)। উৎপাদনের পরিমাণ উচ্চ (>100,000 ইউনিট/বছর) যেখানে চক্র সময় গুরুত্বপূর্ণ। জ্যামিতি প্রগ্রেসিভ ডাই গঠনকে অনুমতি দেয়। বাজেটের সীমাবদ্ধতা নিম্ন পিস খরচ এবং টুলিং বিনিয়োগকে অগ্রাধিকার দেয়।
শেষ পর্যন্ত, একটি আধুনিক যানবাহন স্থাপত্য একটি হাইব্রিড ডিজাইন। দুর্ঘটনার সময় যাত্রীদের নিরাপত্তা কোষের জন্য এটি হট স্ট্যাম্পিং ব্যবহার করে এবং শক্তি শোষণকারী অঞ্চল ও কাঠামোগত কাঠামোর জন্য কোল্ড স্ট্যাম্পিং ব্যবহার করে যাতে খরচ কম থাকে এবং মেরামতযোগ্যতা বজায় থাকে।
প্রশ্নোত্তর
1. হট এবং কোল্ড স্ট্যাম্পিংয়ের মধ্যে পার্থক্য কী?
প্রধান পার্থক্য হল তাপমাত্রা এবং শক্তিকরণ পদ্ধতি। হট স্ট্যাম্পিং বোরন ইস্পাতকে ~950°C তাপমাত্রায় উত্তপ্ত করে যাতে ঠান্ডা করার সময় এর সূক্ষ্ম গঠন অত্যন্ত কঠিন মার্টেনসাইটে (1500+ MPa) পরিণত হয়। কোল্ড স্ট্যাম্পিং ধাতুকে পরিবেশ তাপমাত্রায় গঠন করা হয়, যা উপাদানের প্রাথমিক বৈশিষ্ট্য এবং কাজ করার মাধ্যমে শক্ত হওয়ার উপর নির্ভর করে, সাধারণত 1180 MPa পর্যন্ত শক্তি অর্জন করা যায় এবং কম শক্তি খরচ হয়।
2. হট স্ট্যাম্পিং-এর অসুবিধাগুলি কী কী?
ভাপ স্ট্যাম্পিংয়ের তুলনা করে হট স্ট্যাম্পিংয়ের অপারেশনাল খরচ বেশি কারণ চুলার জন্য প্রয়োজনীয় শক্তি এবং ধীর চক্রের সময় (উত্তাপন এবং শীতলীকরণের কারণে)। এটি প্রায়শই পোস্ট-প্রসেসিং কাটিংয়ের জন্য দামি লেজার ট্রিমিংয়ের প্রয়োজন হয়, কারণ কঠিন ইস্পাত ঐতিহ্যিক মেকানিক্যাল কর্তনকারী যন্ত্রগুলি ক্ষতিগ্রস্ত করে। তদুপরি, ব্যবহৃত Al-Si কোটিংগুলি স্ট্যান্ডার্ড জিঙ্ক-কোটেড ইস্পাতের তুলনা করে ওয়েল্ডিং প্রক্রিয়াকে জটিল করে।
3. কোল্ড স্ট্যাম্পিং কি হট স্ট্যাম্পিংয়ের মতো একই শক্তি অর্জন করতে পারে?
সাধারণত, না। যদিও জেন 3 ইস্পাত ব্যবহার করে কোল্ড স্ট্যাম্পিং প্রযুক্তির উন্নতি হয়েছে যা সীমিত জ্যামিতির মধ্যে 1180 MPa বা এমনকি 1470 MPa পর্যন্ত পৌঁছাতে পারে, তবু তা হট-স্ট্যাম্পড মার্টেনসাইটিক ইস্পাতের 1500–2000 MPa টেনসাইল শক্তির সাথে নির্ভরযোগ্যভাবে মানানসই হতে পারে না। তদুপরি, ইউএইচএসএস কে কোল্ড ফর্মিং করা হলে উল্লেখযোগ্য স্প্রিংব্যাক এবং ফরমেবিলিটির চ্যালেঞ্জ হয় যা হট স্ট্যাম্পিং এড়িয়ে যায়।
4. কোল্ড স্ট্যাম্পিংয়ে স্প্রিংব্যাক কেন একটি সমস্যা?
ফর্মিং ফোর্স সরানোর পর ধাতু যখন তার আসল আকৃতি ফিরে পেতে চায়, তখন স্প্রিংব্যাক ঘটে, যা ইলাস্টিক রিকভারির কারণে হয়। উচ্চ-শক্তির ইস্পাতে এই প্রভাবটি আরও বেশি লক্ষণীয় হয়, যা "ওয়াল কার্লিং" এবং মাত্রার অসঠিকতার দিকে নিয়ে যায়। অস্টেনাইট থেকে মার্টেনসাইটে ফেজ রূপান্তরের সময় আকৃতি আটকে রাখার মাধ্যমে হট স্ট্যাম্পিং এটি দূর করে।