 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


গাড়ি মর্দা টেমপ্লেট আঁকড়ানো স্প্রিং ফেরত "অ্যান্টি - মানব"? এই 4 কম্পেনসেশন প্রোগ্রাম ত্রুটি শূন্য করে দেয়!
ক্ষেত্রে গাড়ি মর্দা টেমপ্লেট টেমপ্লেট নকশা, ইঞ্জিনিয়ারদের জন্য সবচেয়ে ব্যথাদায়ক সমস্যা হল "বেঞ্জিং স্প্রিং ব্যাক" .
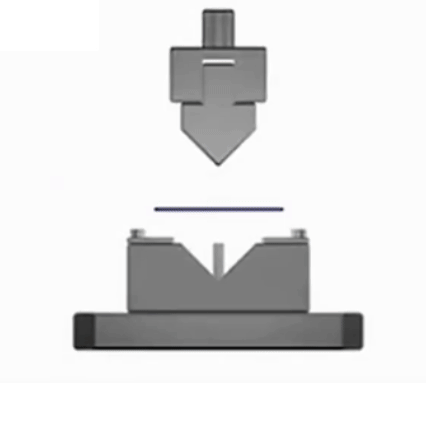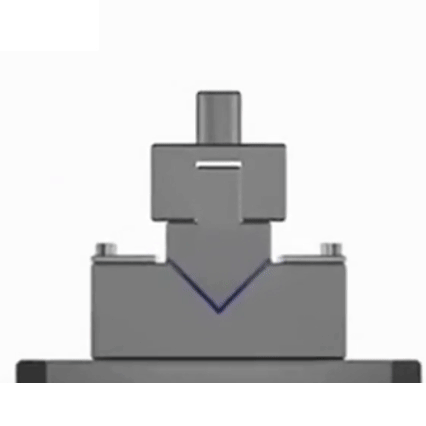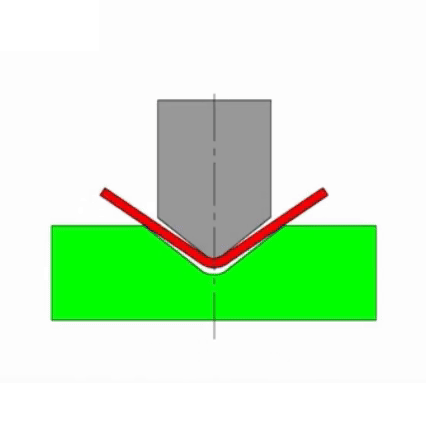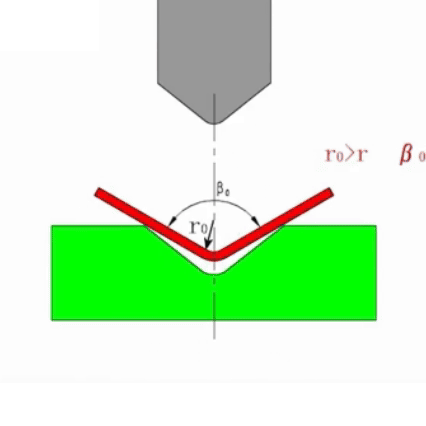
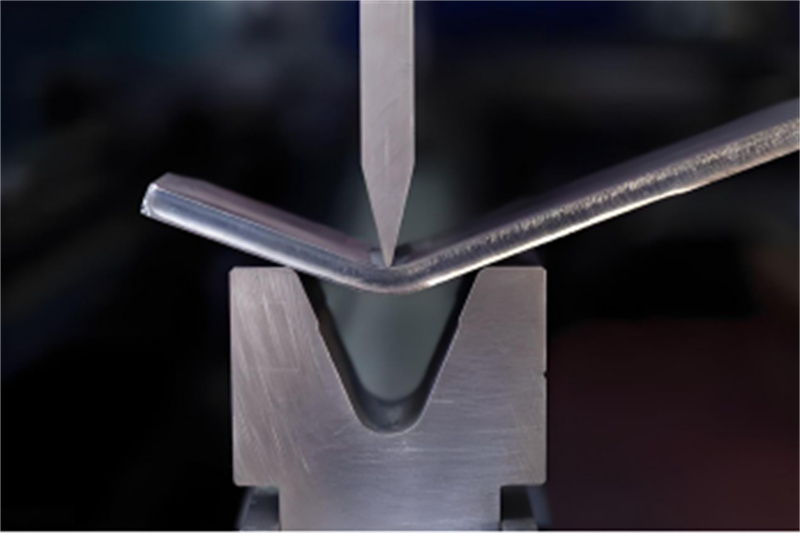
মোটরযান স্ট্যাম্পিং রিবাউন্ড
এটি যা হোক মোটরযানের শরীরের অংশ (মোটরযানের পাখা, মোটরযানের দরজা, মোটরযানের ছাদ . .. ), শরীরের গঠনমূলক অংশ (পার্শ্ব সদস্য/অনুভূমিক সদস্য/ক্রস সদস্য... ), অথবা এঞ্জিন মাউন্ট ,সীট ব্র্যাকেট টি (সীট ব্র্যাকেট )এবং তাই চলতে থাকে, যতক্ষণ না এটি ধাতব চাদরের বাঁকানি প্রক্রিয়ায় জড়িত থাকে, স্প্রিং ব্যাক হল একটি অদৃশ্য হাত যা সবসময় শেষ মুহূর্তে 'আঁধানি খাটায়' —ডাই ডিজাইনটি ঠিকঠাক, এবং যন্ত্রপাতিগুলি স্থানে ডিবাগ করা হয়েছে, কিন্তু পণ্যের আকার এখনও প্রত্যাশিত থেকে আশা মোল্ড থেকে বের হওয়ার পর বিভ্রান্ত হয়। এই ঘটনা শুধুমাত্র উৎপাদন দক্ষতা কমিয়ে আনে না, বরং পণ্য বাতিল করার দিকেও সরাসরি পরিচালিত করতে পারে, অসংখ্য প্রকৌশলীদের অতিরিক্ত কাজ করতে বাধ্য করে এবং কখনো কখনো জীবনের উপর প্রশ্ন তুলে ধরে।
অবাক হবেন না! স্প্রিং ব্যাক অজেয় নয়। যতক্ষণ না বৈজ্ঞানিক ক্ষতিপূরণ তর্কটি শিখা হয় এবং শিল্পের সবচেয়ে নতুন সমাধানগুলি সঙ্গে মিলিয়ে নেওয়া হয়, ততক্ষণ ত্রুটি 'শূন্য' করা যায়। Shaoyi একটি পেশাদার চাইনা অটোমোবাইল মেটাল স্ট্যাম্পিং ডাইস পার্টস ফ্যাক্টরি এইবার, এটি বেঞ্জিংয়ের স্প্রিং ব্যাকের প্রকৃতির একটি গভীর বিশ্লেষণ করবে এবং উন্মোচন করবে ৪টি কার্যকর কম্পেনসেশন সমাধান এর বছরব্যাপি স্ট্যাম্পিং মল ডিজাইনের অভিজ্ঞতা ব্যবহার করে, আপনাকে "সামলানো" স্প্রিং ব্যাকের মূলে সহায়তা করবে এবং মল ডিজাইনকে আরও কার্যকর করবে!
১. কেন হল বেঞ্জিংয়ের স্প্রিং ব্যাক এ অটোমোবাইল স্ট্যাম্পিং পার্টস এতো "খারাপ"? আসুন এর তলদেশের তর্ক খুঁজি।
বসন্ত ফেরতির মৌলিক উপাদানটি হল প্রত্যাস্থ বিকৃতি পুনঃপ্রাপ্তি โลহা উপাদানের। জিগ চাপের অধীনে শীট উপাদান যখন প্লাস্টিক বিকৃতি পায়, তখন আন্তরিকভাবে প্রত্যাস্থ বিকৃতি ঘটে। একবার বহিরাগত বল সরিয়ে নেওয়া হলে, প্রত্যাস্থ বিকৃতি ছাড়িয়ে যায়, এর ফলে অংশটির কোণ, ব্যাসার্ধ এবং আকৃতি জিগ ডিজাইন মান থেকে বিচ্যুত হয়। মূল প্রভাবশালী উপাদানগুলো হল:
উপাদানের গুণাবলী : যদি আইয়ারড স্ট্রেঞ্জথ বেশি এবং প্রত্যাস্থ মডুলাস কম (উদাহরণস্বরূপ, Q235B এবং #10 স্টিল যা "অটোমোবাইল স্ট্যাম্পিং সাপ্লাইয়ার" সাধারণত ব্যবহার করে), তবে বসন্ত ফেরতি বেশি প্রতিফলিত হয়।
শীট মোটা এবং বাঁকানোর ব্যাসার্ধ : শীটের বেধ (t) এবং অন্তর্নিহিত বাঁকানো ব্যাসার্ধ (r) (r/t) অনুপাত কম হতে চলে, ততই বেশি প্রসারণ ঘটে।
ডাই ফ্রিক্লিয়ার এবং চাপ : অপর্যাপ্ত চাপ বা অতিরিক্ত ডাই ফ্রিক্লিয়ার বাড়ায় বাম বিকৃতির অনুপাত।
কেস পেইন পয়েন্ট : একটি হোম অ্যাপ্লাইয়েন্স কোম্পানি স্টেনলেস স্টিল ব্র্যাকেট উৎপাদন করে। ডিজাইনের কোণ ৯০°, কিন্তু মোল্ড থেকে বের হওয়ার পর এটি ৯৫° হয়ে যায়, যা অতিরিক্ত আরোপণ ফাঁক তৈরি করে। ঐতিহ্যবাহী সমাধানগুলি পুনরাবৃত্তি চেষ্টা-মোল্ড সংশোধন জড়িত, যা সর্বোচ্চ ২ সপ্তাহ সময় নেয় এবং খরচ বাড়িয়ে দেয়।
II. চারটি কম্পেনসেশন প্রোগ্রাম লক্ষ্য স্পর্শ করেছে এবং বসন্তের ফেরত আসাকে "পালাবার জায়গা নেই" করে দিয়েছে
প্রোগ্রাম ১: অতি-বাঁকানো কম্পেনসেশন - "প্রসক্ত ভবিষ্যদ্বাণী" ব্যবহার করে বসন্তের ফেরত আসার বিরুদ্ধে লড়াই
আইন: উৎপাদনের সময় বসন্তের ফেরত আসার কোণ পূর্বাভাস করুন অটোমোবাইল স্ট্যাম্পিংয়ের যন্ত্রাংশ "গাড়ির মডেল মোড়ানো" ডিজাইনে, লক্ষ্য থেকে ছোট (অথবা বড়, বসন্তের ফেরত আসার দিকের উপর নির্ভর) বাঁকানোর কোণ স্বচ্ছতার সাথে নির্ধারণ করুন। বসন্তের ফেরত আসার পর পুনরুজ্জীবন ব্যবহার করে লক্ষ্য স্পর্শ করুন।
প্রধান সূত্র: δθ = θ প্রতিফলিত হওয়া = K × (σ_s/E) × (r/t)
(K হল মেটেরিয়াল গুণাঙ্ক, σ _এস হল বহুলতা শক্তি, ই হল এলাস্টিসিটির মডিউলাস। )
বাস্তবায়নের ধাপগুলো:
১. স্প্রিং ব্যাক নির্ধারণ করুন δθ ম্যাটেরিয়াল পরীক্ষা বা ঐতিহাসিক ডেটা মাধ্যমে।
২. মর্ডকোণকে নির্ধারণ করুন হিসাবে θ মর্ড = θ লক্ষ্য −Δθ .
৩. পরীক্ষা উৎপাদনের পর সংযোজন গুণাঙ্কটি খুব সুন্দরভাবে সintoning করুন।
কেস: শাওয়াই একটি হোস্ট গাছের জন্য একটি প্যানেল তৈরি করেছিল। প্যানেলে ৬০° বাঁক প্রয়োজন ছিল, কিন্তু তা ৪° স্প্রিং ব্যাক ঘটেছিল।
মডেল কোণ ৫৬° এ সামনে এগিয়ে নেওয়ার পর, অংশটি নির্ভুলতা মানদণ্ড পূরণ করেছিল। পাস হার ৭০% থেকে ৯৯% এ বাড়েছিল।
প্রোগ্রাম ২: স্থানীয় শক্তিশালী - "Stress Traps" ব্যবহার করে ইলাস্টিক বিকৃতি বাদ দেওয়া
আইন: বাঁকানো অঞ্চলের অ-কার্যকর অংশে, পূর্বনির্ধারিত ডিপ, বাল, বা রিব। এগুলো থেকে স্থানীয় প্লাস্টিক বিকৃতি ইলাস্টিক স্ট্রেইন শক্তি খরচ করে, স্প্রিং ব্যাক নিয়ন্ত্রণ করে।
ডিজাইন হাইলাইটস:
- ডিপের গভীরতা ১০%-১৫% শীট বেধের মধ্যে নিয়ন্ত্রণ করুন।
- ৪৫° কোণে বাঁকানোর লাইনের সাথে রিব যোগ করে চাপ ছড়িয়ে দেওয়া।
- CAE সিমুলেশনের সাহায্যে রিবের অবস্থান উন্নয়ন করে শক্তি ধরে রাখতে।
Case: Shao Yiএকটি মেজবেদ গাছের প্রক্রিয়া করা শিট মেটাল অটো পার্টস লেজার গ্রেভিং ব্যবহার করে। এটি বাঁকানোর লাইন থেকে 0.5 মিমি দূরে মাইক্রো-গ্রুভ তৈরি করেছিল, যা স্প্রিং ব্যাককে 60% কমায়েছিল এবং কোনো চোখে ধরা যাওয়া ভুল ছিল না।
প্রোগ্রাম 3: ডায়নামিক চাপ কম্পেন্সেশন – ডাইগুলিকে "অনুমান ভিত্তিক সময়ে সময় পরিবর্তন" করতে দিন
আইন: একটি হাইড্রোলিক বা সার্ভো মোটর-চালিত অ্যাডাপ্টিভ ডাই সিস্টেম . বাঁকানোর সময়, এটি চাপ এবং স্থানান্তর রিয়েল-টাইমে নিরীক্ষণ করে এবং জড়িত শক্তি সময় অনুসারে সংশোধন করে যেনা পুরোপুরি প্লাস্টিক বিকৃতি ঘটে।
প্রযুক্তি উচ্চাভিলেখ:
- একত্রিত শক্তি সেন্সর এবং বন্ধ-লুপ নিয়ন্ত্রণ পদ্ধতি।
- বহু-চরणের চাপ লোডিং সমর্থন করে (যেমন, পূর্ব-চাপ, মূল চাপ, ধারণ চাপ)।
- উচ্চ-শক্তি স্টিল এবং এলুমিনিয়াম যৌগিকের মতো উপাদানের জন্য প্রযোজ্য।
industri ট্রেন্ড: একটি নির্দিষ্ট জার্মানি-ভিত্তিক গাড়ী প্রস্তুতকারক আই.আই-পushed অ্যাডাপ্টিভ বেঞ্চিং মেশিন প্রবর্তন করেছে। স্প্রিং ব্যাক প্রেডিকশনের জন্য মেশিন লার্নিংয়ের মাধ্যমে, কম্পেনসেশন এক্যুরেসি পৌঁছে ±0. 1° , এবং ডিবাগিং সাইকেল 80% ছোট হয়।
প্রোগ্রাম 4: থার্মাল-ফিল্ড কন্ট্রোল মেথড - "থার্মাল মেজিক" দিয়ে ম্যাটেরিয়াল চরিত্র পুনর্গঠন করুন
নীতি : বেঞ্চিং এলাকাকে স্থানীয়ভাবে গরম বা ঠাণ্ডা করে ম্যাটেরিয়ালের উৎপাদন শক্তি এবং এলাস্টিক মডুলাস পরিবর্তন করুন, তারপর স্প্রিং ব্যাক নিয়ন্ত্রণ করুন।
প্রক্রিয়া নির্বাচন :
লেজার গরম করা : তাপমাত্রা ২০০ - ৩০০°সি পর্যন্ত বৃদ্ধি করুন ( উপযুক্ত রুঢ়ি স্টিল).
তরল নাইট্রোজেন শীতলকরণ : ঘন ভাবে শীতল করুন যাতে ঈশ্বরের পুনরুদ্ধার চাপ নিয়ন্ত্রণ করা যায় ( উপযুক্ত অ্যালুমিনিয়াম লীগেটস).
অনুসন্ধান : তাপ বিকৃতি এবং অক্সিডেশনের ঝুঁকি সাম্য রক্ষা করুন; ইনার্ট গ্যাস প্রোটেকশন ব্যবহার করুন।
উন্নয়নশীল অ্যাপ্লিকেশন : একটি আইরোস্পেস উপাদান ইনডাকশন-হিটিং বাঁকানো ব্যবহার করে। স্প্রিং ব্যাক ত্রুটি 0.05mm এর মধ্যে, ঐতিহ্যবাহী ঠাণ্ডা-বাঁকানো প্রক্রিয়া ছাড়িয়ে গেছে।
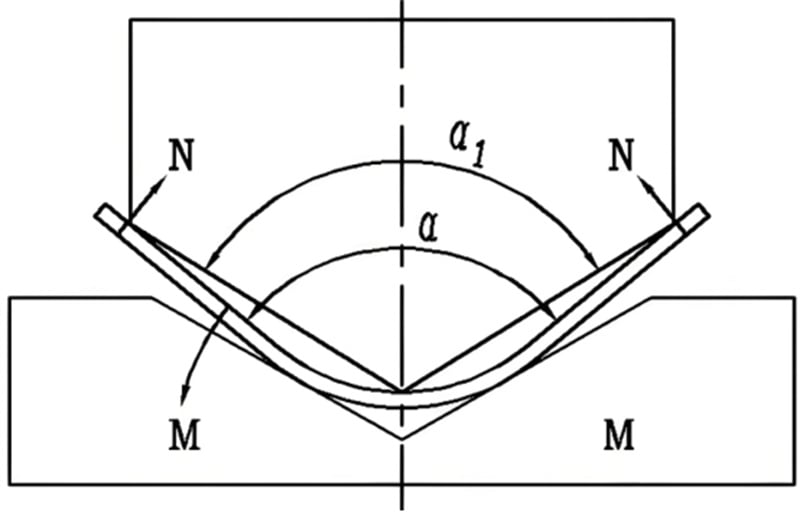
বাঁকানোর প্রক্রিয়ার ফিরে আসা
III. ব্যবহারিক দক্ষতা: কীভাবে সর্বোত্তম প্রতিফলন প্রোগ্রামটি নির্বাচন করবেন?
1. মatrial বিবেচনা করুন :
- কম - কার্বন স্টিল, তামার যৌগিক → অতি-বাঁকানো প্রতিফলন (কম খরচ);
- উচ্চ - শক্তি স্টিল, টাইটানিয়াম যৌগিক → ডায়নামিক চাপ প্রতিফলন (উচ্চ নির্ভুলতা).
প্রযোজন পরিমাণ বিবেচনা করুন :
- ছোট ব্যাচ, বহু প্রকার → অতি-বাঁকানো প্রতিফলন + CAE সিমুলেশন;
- বড় পরিমাণে উৎপাদন → অ্যাডাপটিভ ডাই সিস্টেমে বিনিয়োগ করুন।
2. টলারেন্স-নির্ভরশীল নির্বাচন:
- সাধারণ গ্রেড (±0. 5°) → স্থানীয় স্থিতিশীলতা পদ্ধতি।
- মিলিটারি গ্রেড (±0. 1°) → থার্মাল-ফিল্ড নিয়ন্ত্রণকে ডায়নামিক কম্পেনসেশন সঙ্গে মিশান।
চতুর্থ। নিষ্কর্ষ: স্প্রিং ব্যাকের সাথে সহ-অভিবাসিত হন এবং "নিশ্চয়তা" শক্তি অধিকার করুন
বেঞ্জিং স্প্রিং ব্যাক আবার ফিরে এসেছে গাড়ি মর্দা টেমপ্লেট এটি কঠিন কিন্তু সমাধানযোগ্য। অটো পার্টস নির্মাণ শিল্প অভিজ্ঞতা-ভিত্তিক পরীক্ষা ভুল থেকে ডেটা-ভিত্তিক চালিত চালাক সহনশীলতা হিসাবে পরিবর্তিত হচ্ছে, এবং লক্ষ্যটির কাছাকাছি এগিয়ে চলেছে শূন্য স্প্রিং ব্যাক । পরবর্তী সময়ে যখন "অটোমোবাইল স্ট্যাম্পিং পার্টস" এ স্প্রিং ব্যাকের সমস্যার মুখোমুখি হবে, তখন সরাসরি মুখোমুখি হওয়ার বদলে, চারটি সহনশীলতা প্রোগ্রাম ব্যবহার করে একটি বহু-মাত্রিক রক্ষণাবেক্ষণ তৈরি করুন। মনে রাখবেন, শীর্ষস্থানীয় তথ্যবিদ বিজ্ঞান ব্যবহার করে অনিশ্চয়তাকে নিয়ন্ত্রণ করেন।