 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


স্ট্যাম্পিং ডাই ডিজাইন প্রক্রিয়ার বিশ্লেষণ, সংগ্রহ করার মতো!
পর্ব এক: CAE -এর পরিচিতি
CAE স্ট্যাম্পিং-এ প্রয়োগ:
সাধারণ স্ট্যাম্পিং অংশের তুলনায়, গাড়ির শরীরের অংশগুলি দ্বারা চিহ্নিত হয় পাতলা উপকরণ, জটিল আকৃতি, বড় আকার এবং বহু-বক্র পৃষ্ঠ। ঐতিহ্যবাহী "কাট-এবং-চেষ্টা" পদক্ষেপ পুনরাবৃত্ত পরীক্ষা এবং মার্কিন প্রতিমার সংশোধনের কারণে নতুন পণ্য উন্নয়নকে বিলম্বিত করবে, যা কোম্পানিকে প্রতিযোগিতামূলক দুর্বলতায় ফেলবে।
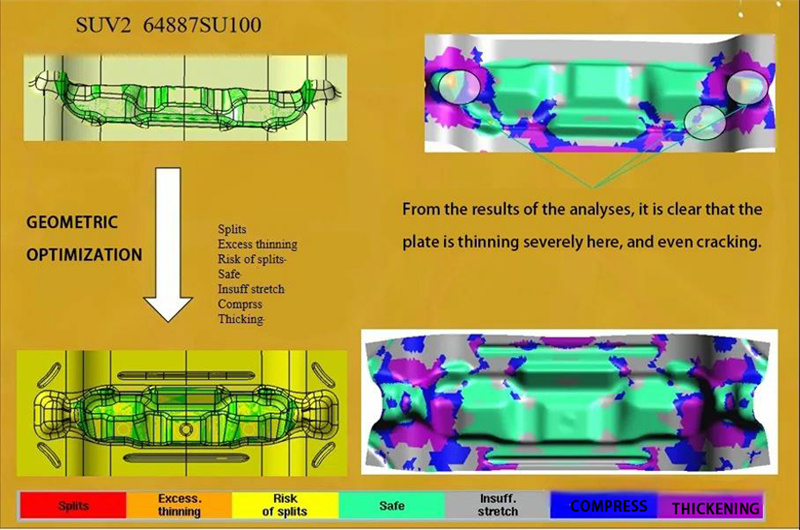
আগেকার বছরগুলিতে, কম্পিউটার অ্যাপ্লিকেশন এবং সসীম উপাদান পদ্ধতি গাড়ি শিল্পে থিন মেটাল ফর্মিং CAE-এর উন্নয়ন চালিয়েছে। ডিজাইনাররা ধাতুর প্রবাহ, চাপ-চাপ, তাপমাত্রা বিতরণ, মার্কিন প্রতিমার চাপ এবং সম্ভাব্য ফর্মিং ত্রুটি যেমন কুঞ্চন এবং ফাটল পূর্বাভাস করতে পারেন। তারা স্ট্যাম্পিং প্রক্রিয়া এবং প্যারামিটার নির্ধারণ করতে পারেন এবং মার্কিন প্রতিমার ডিজাইন অপটিমাইজ করতে পারেন। প্রতিটি সিমুলেশন একটি পরীক্ষা প্রক্রিয়ার মতো কাজ করে, যা পরীক্ষা সংখ্যা কমায়। পরিপক্ক সিমুলেশন প্রযুক্তি প্রথম প্রচেষ্টায় যোগ্য মার্কিন প্রতিমা এবং প্রক্রিয়া ডিজাইন করতে পারে, মার্কিন প্রতিমার সংশোধন এড়াতে পারে, পণ্য উন্নয়ন চক্র ছোট করে এবং পণ্যের গুণগত মান বাড়ায় এবং প্রতিযোগিতামূলকতা বাড়ায়।
শীট মেটাল ফর্মিং CAE সফটওয়্যারের অভিবৃতি:
বিশ্বব্যাপী নেতৃত্বপণ গাড়ি উদ্যোগগুলি শীট মেটাল স্ট্যাম্পিং সিমুলেশনের উপর জোর দেন। প্রায় সমস্ত গাড়ির বডি অংশ উন্নয়ন প্রক্রিয়াই সিমুলেশন বিশ্লেষণের সাথে জড়িত। প্রধান শীট মেটাল ফর্মিং সিমুলেশন সফটওয়্যারগুলি DYNAFORM, AUTOFORM এবং PAM-STAMP অন্তর্ভুক্ত।
CAE সিমুলেশনের উদ্দেশ্য:
1. ফর্মেবিলিটি উন্নয়ন করুন এবং মরঞ্জি-চেষ্টা এবং উৎপাদনের স্থিতিশীলতা নিশ্চিত করুন।
2. বিভিন্ন উপকরণ এবং প্রক্রিয়ার সাথে ডিজাইন অপটিমাইজ করুন।
৩. প্রক্রিয়া ডিজাইন চক্রকে ছোট করুন।
৪. মডেল চেষ্টা সময় এবং মেশিনিং কাজের ভারকে কমান।
৫. কম টনিতেজের স্ট্যাম্পিং মেশিন এবং ছোট ব্ল্যাঙ্ক ব্যবহার করুন।
৬. মডেল খরচ কমান।
লক্ষ্য: উচ্চ গুণবত্তা এবং সময়মত, নির্দিষ্ট খরচের মধ্যে মডেল উন্নয়ন এবং ডিবাগিং সম্পূর্ণ করুন!
দ্বিতীয় অধ্যায়: গাড়ির জন্য স্ট্যাম্পিং প্রক্রিয়া এবং মডেলের পরিচিতি
১. কোল্ড স্ট্যাম্পিং
কোল্ড স্ট্যাম্পিং ঘরের তাপমাত্রায় প্রেস মেশিনে ইনস্টল করা মডেলগুলির মাধ্যমে উপাদানে চাপ প্রয়োগ করা হয়। এটি উপাদানগুলিকে আলग করতে বা প্লাস্টিক বিকৃতি ঘটাতে ব্যবহৃত হয়, যা ফলস্বরূপ প্রয়োজনীয় অংশ উৎপন্ন করে। এটি একটি ধাতু কাজের প্রক্রিয়া।
২. কোল্ড স্ট্যাম্পিং-এর বৈশিষ্ট্য:
পণ্যের আকার স্থিতিশীল, উচ্চ নির্ভুলতা, হালকা ওজন, ভাল স্টিফনেস এবং উত্তম আদান-প্রদান সুবিধা রয়েছে। এছাড়াও, কোল্ড স্ট্যাম্পিং খুবই কার্যক্ষম, তুলনামূলকভাবে কম শক্তি ব্যবহার করে এবং সহজে চালানো যায়। এটি সহজেই অটোমেটেড করা যায়।
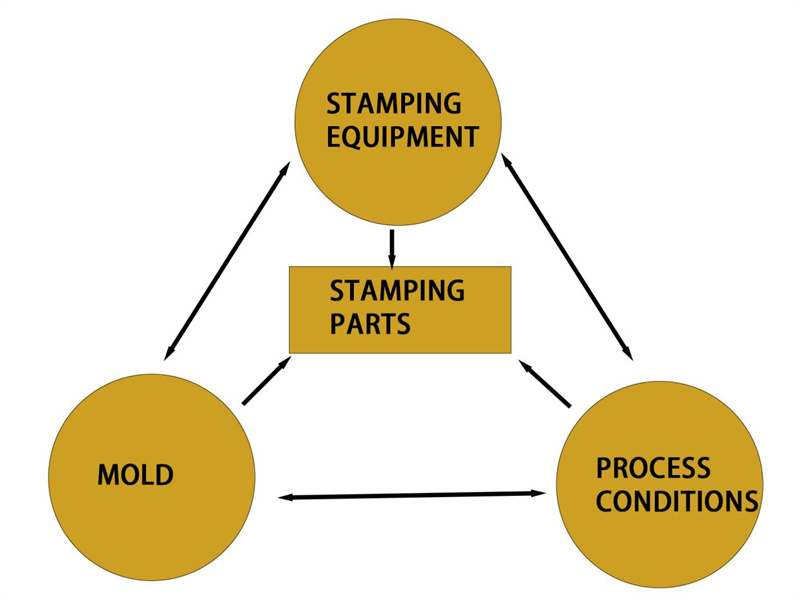
অ্যাপ্রেস অংশগুলিতে প্রভাবক
মৌলিক অ্যাপ্রেস প্রক্রিয়ার শ্রেণীবিভাগ:
থার্মো অ্যাপ্রেসকে দুটি মূল শ্রেণীতে বিভক্ত করা যেতে পারে: কাটিং প্রক্রিয়া এবং ফর্মিং প্রক্রিয়া।
1. কাটিং প্রক্রিয়া নির্দিষ্ট কন্টুর লাইনের সাথে শীট মেটালকে আলग করে নির্দিষ্ট আকৃতি, আকার এবং খন্ড গুণগত মূল্যবান অ্যাপ্রেস অংশ পাওয়া যায়।
2. ফর্মিং প্রক্রিয়া শূন্য ছিদ্র হওয়া ছাড়া ব্ল্যাঙ্ককে প্লাস্টিক রূপান্তর ঘটায় যা নির্দিষ্ট আকৃতি এবং আকারের অ্যাপ্রেস অংশ পাওয়া যায়।
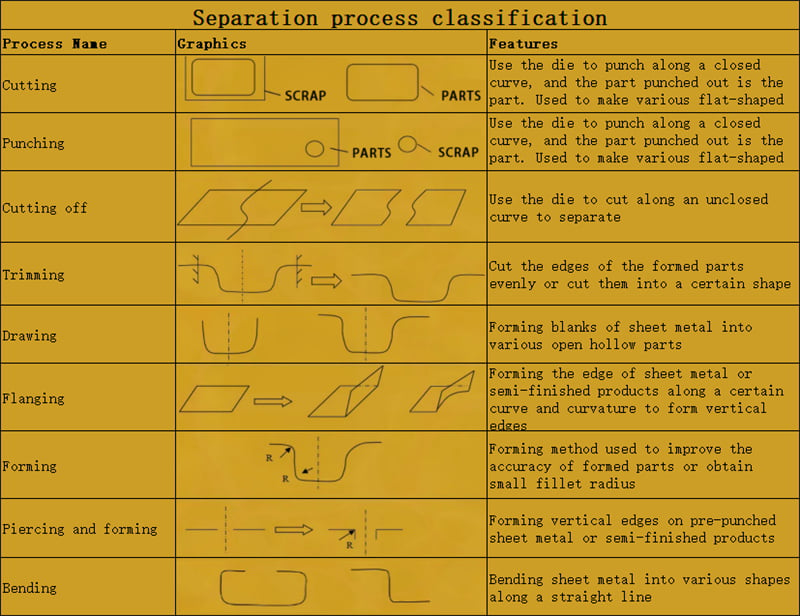
বিযোগ প্রক্রিয়ার শ্রেণীবিভাগ
চিত্রণ এবং আকৃতি দেওয়ার মধ্যে পার্থক্য:
১. যখন অংশটির আকৃতি দেওয়ার গভীরতা ১০মিমি বেশি হয়, তখন ধাতু প্রবাহের ঘটনা এড়াতে চিত্রণ পদ্ধতি ব্যবহার করা উচিত। যদি এটি ১০মিমি এর কম হয়, তখন আকৃতি দেওয়া বিবেচনা করা যেতে পারে। একই সাথে, আকৃতি দেওয়ার প্রক্রিয়ার সময় উপাদানের ওপর পড়া এড়াতে প্রক্রিয়া দোষ যোগ করা হয়।
২. চিত্রণ পূর্ণ প্রক্রিয়া সংশোধন পৃষ্ঠ এবং চাপ পৃষ্ঠ দরকার, একটি বন্ধ জ্যামিতিক আকৃতি তৈরি করে। আকৃতি দেওয়া শুধুমাত্র স্থানীয় কাজের প্রয়োজন হয় এবং পুরোপুরি বন্ধ হওয়ার দরকার নেই।
৩. একই অংশ এবং উপাদানের শ্রেণীর জন্য, চিত্রণ প্রক্রিয়া থেকে উৎপাদিত পণ্যগুলি আকৃতি দেওয়ার প্রক্রিয়া থেকে উৎপাদিত পণ্যের তুলনায় বেশি স্থিতিশীল।
৪. ড্রাইং আসন্ন-বন্ধ অংশের জন্য উপযুক্ত, যেখানে ফর্মিং খোলা অংশের জন্য ভালো।
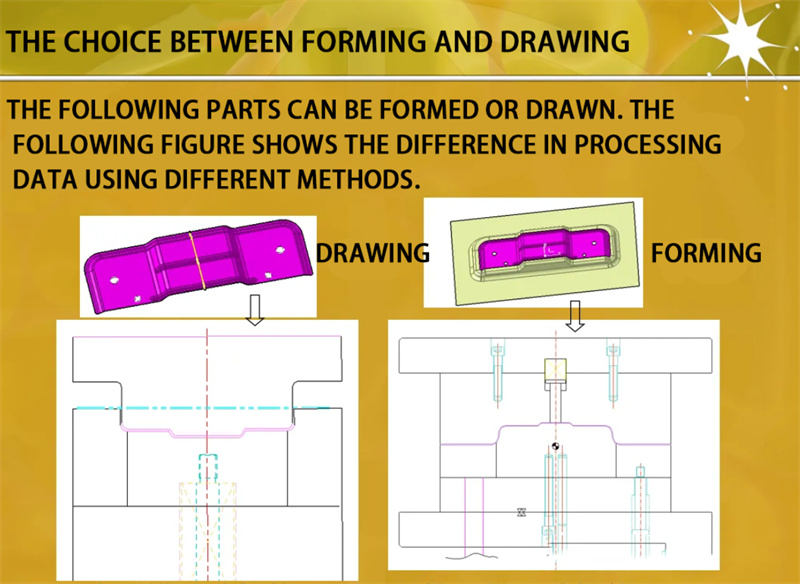
ফর্মিং এবং ড্রাইং-এর মধ্যে বাছাই!
ড্রাইং-এর জন্য গুরুত্বপূর্ণ বিষয়
১. নিশ্চিত করুন যে পাঞ্চটি স্ট্রেচ করতে হবে সেই অংশের সাথে সম্পূর্ণভাবে যোগাযোগ করতে পারে, অর্থাৎ কোনো নেগেটিভ কোণ নেই।
২. স্ট্রেচিংয়ের শুরুতে, পাঞ্চ এবং ব্ল্যাঙ্কের মধ্যে যোগাযোগের অবস্থা ভালো হওয়া উচিত।
১. যোগাযোগ এলাকা যতটা সম্ভব বড় হওয়া উচিত এবং কেন্দ্রের কাছাকাছি: (চিত্র ১-২ অনুযায়ী)
২. পাঞ্চের পৃষ্ঠের যে বিন্দুগুলি একই সময়ে ব্লাঙ্কের সাথে যোগাযোগ করে, তারা যতটা সম্ভব বেশি এবং বিক্ষিপ্ত হওয়া উচিত; (চিত্র ১-২ অনুযায়ী)
৩. পাঞ্চের উভয় পাশের অন্তর্ভুক্তি কোণের আকার যতটা সম্ভব কাছাকাছি হওয়া উচিত: ৮ (চিত্র ১-৩ অনুযায়ী)
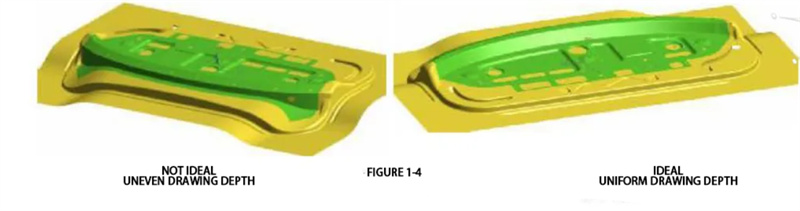
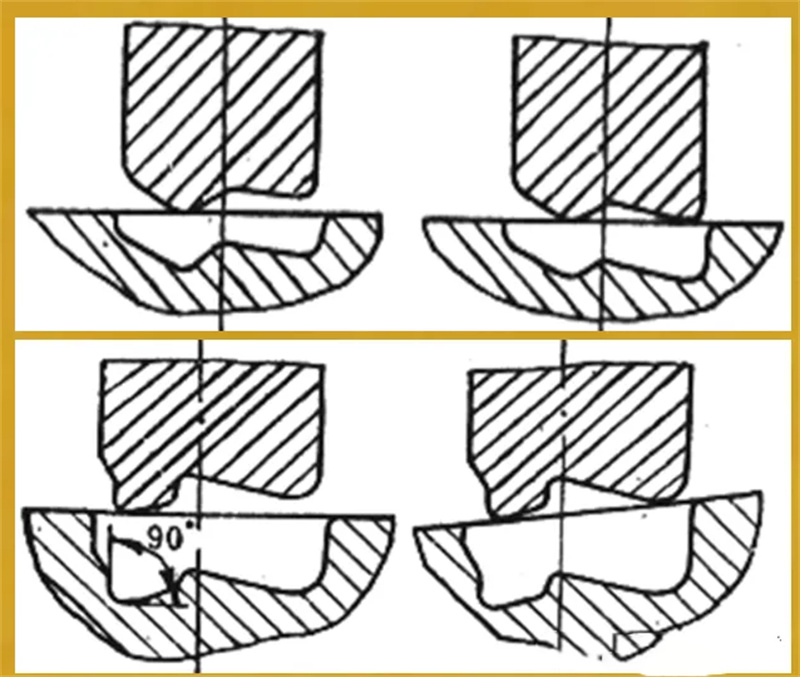
৪. প্রতিটি অংশের বিস্তারণের গভীরতা যতটা সম্ভব একঘেয়ে হওয়া উচিত। (চিত্র ১-৪ অনুযায়ী)
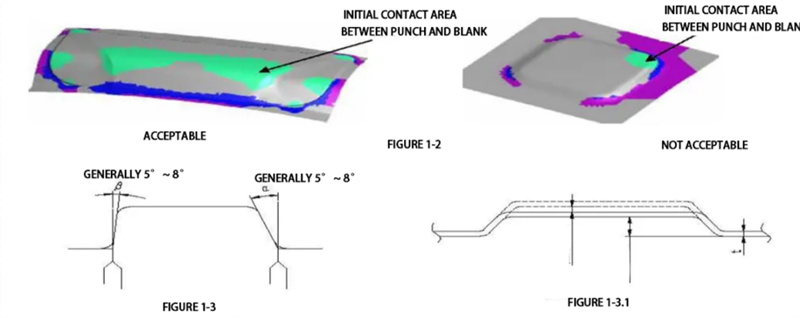
চিত্র ১-৩ অনুযায়ী, কোণ আলফা এবং বেটা এর মধ্যে পার্থক্য বেশি হওয়ায়, বিভিন্ন অঞ্চলে উপাদানের প্রবাহ একঘেয়ে নয়।
ড্রপ কোণ (অথবা ড্র কোণ): ভুল কোণগুলো নিম্নলিখিত অসুবিধাগুলোর কারণ হতে পারে:
- যদি এটি অতিরিক্ত বড় হয়, তবে এটি অংশের প্লাস্টিক পরিবর্তনের অভাবের কারণ হবে, যা অংশটিকে ফেরত আসতে ও বিকৃতি ঘটতে দেওয়ার ঝুঁকি দেবে এবং উপাদানের ব্যবহার কম হবে।
- যদি এটি অতিরিক্ত ছোট হয়, তবে এটি উপাদানের প্রবেশে সমস্যা তৈরি করবে, ভঙ্গ হওয়ার ঝুঁকি বাড়াবে এবং অংশটির মধ্যভাগে প্লাস্টিক পরিবর্তনের অভাব ঘটাবে।
3. অংশের পৃষ্ঠে কম গভীর চৌম্বক-উচ্চ বৈশিষ্ট্যের গঠন দেখুন চিত্র 1-3. 1
অংশের পৃষ্ঠে 0.5mm থেকে কম উচ্চতার বৈশিষ্ট্যের জন্য, ড্রইং বা গঠনের সময় এগুলোকে 0.2mm বেশি করতে হবে এবং পরবর্তী প্রক্রিয়াগুলো মূল মডেলের আকৃতি অনুযায়ী চালানো হবে।
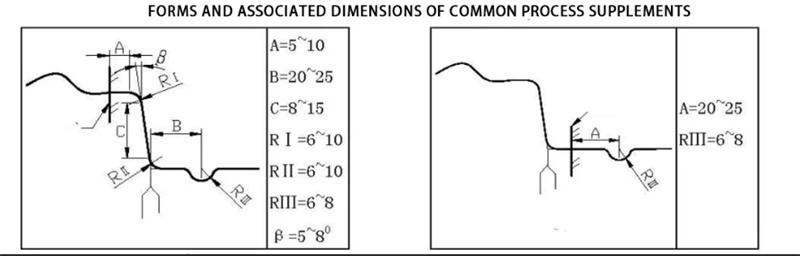
প্রক্রিয়া অ্যাডেন্ডাম বিভাগ
ড्राइং প্রক্রিয়ার আবশ্যকতার সাথে সামঞ্জস্য রাখতে, সাধারণত শীট মেটাল অংশের ফ্ল্যান্জটি খোলা হয় এবং তারপরে কিছু আবশ্যক উপাদান যুক্ত করা হয় যাতে একটি ড্রawn অংশ তৈরি হয় যা ড্রাইং এবং আকৃতি দেওয়ার জন্য সুবিধাজনক। প্রক্রিয়ার প্রয়োজনে যোগ করা হয়েছে অংশ (অর্থাৎ, ট্রিমিং লাইনের বাইরের উপাদান) সমস্ত একত্রে প্রক্রিয়া অ্যাডেন্ডাম হিসাবে উল্লেখ করা হয়।
স্ট্রেচ ফর্মিং জন্য প্রস্থান দিক নির্ধারণ:
১. নিশ্চিত করুন যে ডিপ-ড্রাওয়িং সম্পন্ন হওয়ার সময় কনভেক্স মড কাজের অংশটি গভীর করতে পারে এবং কোনো কনভেক্স মড সংস্পর্শ মৃত অঞ্চল (অর্থাৎ, "উল্টো হুক" আকৃতি) থাকবে না।
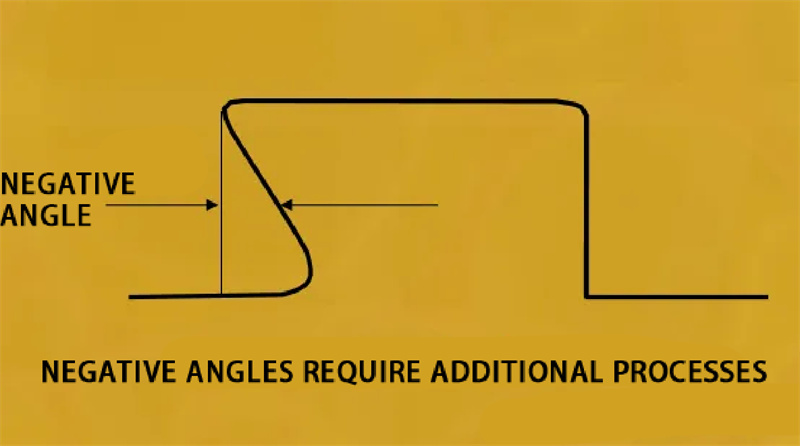
২. ড্রাইং শুরু হওয়ার সময় কনভেক্স মড এবং প্লেটের মধ্যে সংস্পর্শের ক্ষেত্রটি সম্ভবত সবচেয়ে বড় হওয়া উচিত।
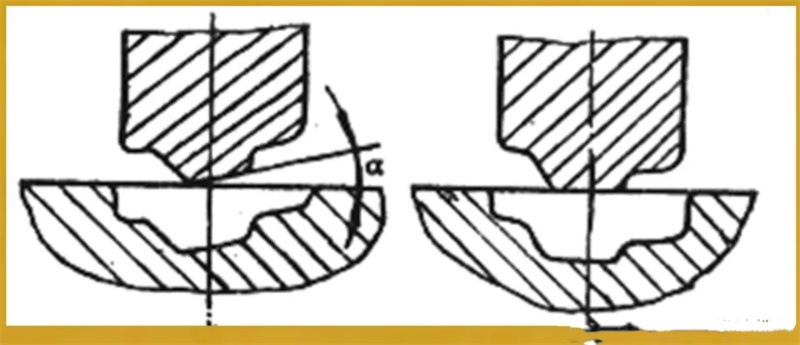
৩. যখন কনভেক্স মল্ডটি বিস্তার শুরু করে, তখন প্লেটের সাথে যে স্পর্শস্থানটি হয়, তা কেন্দ্রের কাছাকাছি হওয়া উচিত।
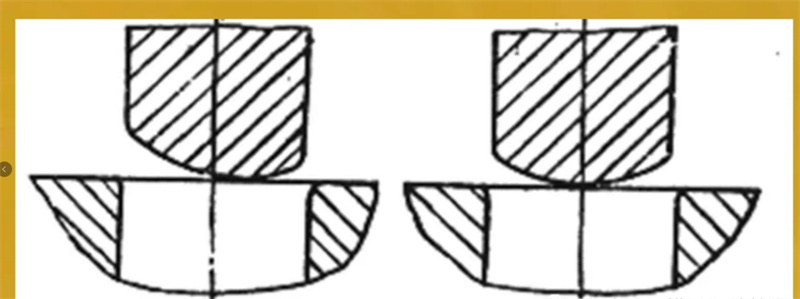
৪. যখন কনভেক্স ডাইটি বিস্তার শুরু করে, তখন প্লেটের সাথে যে স্পর্শস্থানগুলি হয়, তা অনেক এবং ছড়িয়ে থাকা উচিত।
আজকের গাড়ি শিল্পে, যেখানে কার্যকারিতা এবং দক্ষতা গুরুত্বপূর্ণ, সেখানে স্ট্যাম্পিং ডাই ডিজাইন এবং উৎপাদন অংশের গুণমান এবং উৎপাদন স্থিতিশীলতা নির্মাণে গুরুত্বপূর্ণ ভূমিকা পালন করে। শাওয়াই মেটাল টেকনোলজিতে, আমরা গাড়ি স্ট্যাম্পিং ডাই উন্নয়নের বছরসহ অভিজ্ঞতা নিয়ে আসি, একটি দক্ষ ইঞ্জিনিয়ারিং দল এবং উন্নত সরঞ্জামের সমর্থনে। স্ট্রাকচারাল রিভিউ থেকে প্রক্রিয়া অপটিমাইজেশন এবং চূড়ান্ত ডেলিভারি পর্যন্ত, আমরা আপনার প্রয়োজনের অনুযায়ী শীর্ষ থেকে নিচ পর্যন্ত তकনীকী সমর্থন প্রদান করি। সঠিক উৎপাদন, দ্রুত প্রতিক্রিয়া এবং খরচ নিয়ন্ত্রণের উপর ফোকাস করে, আমরা আপনার প্রজেক্ট সমুদয়কে সুনির্দিষ্টভাবে এগিয়ে নিয়ে যাওয়ার জন্য নির্ভরযোগ্য টুলিং সমাধান প্রদান করি। যদি আপনি স্ট্যাম্পিং ডাই উৎপাদনের জন্য একজন বিশ্বস্ত সহযোগী খুঁজছেন, তবে দ্বিতীয় কথা না বলে আমাদের সাথে যোগাযোগ করুন।
আজকের গাড়ি শিল্পে, যেখানে কার্যকারিতা এবং দক্ষতা অত্যন্ত গুরুত্বপূর্ণ, স্ট্যাম্পিং ডাইয়ের ডিজাইন এবং উৎপাদন অংশের গুণগত মান এবং উৎপাদনের স্থিতিশীলতা নিশ্চিত করতে একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। আমরা Shaoyi মেটাল টেকনোলজি, গাড়ি শিল্পের স্ট্যাম্পিং ডাই উন্নয়নে বছরের অভিজ্ঞতা আনি, একটি দক্ষ ইঞ্জিনিয়ারিং দল এবং উন্নত উপকরণের সমর্থনে। স্ট্রাকচারাল রিভিউ থেকে প্রক্রিয়া অপটিমাইজেশন এবং চূড়ান্ত ডেলিভারি পর্যন্ত, আমরা আপনার প্রয়োজনের অনুযায়ী শুরু থেকে শেষ পর্যন্ত তেকনিক্যাল সাপোর্ট প্রদান করি। সঠিক উৎপাদন, দ্রুত প্রতিক্রিয়া এবং খরচ নিয়ন্ত্রণের উপর ফোকাস দিয়ে, আমরা আপনার প্রকল্পগুলি সহজে এগিয়ে যেতে সাহায্য করে নির্ভরযোগ্য টুলিং সমাধান প্রদান করি। যদি আপনি একজন বিশ্বস্ত সহযোগী খুঁজছেন স্ট্যাম্পিং ডাই উৎপাদনে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না।