 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Dập Các Đầu Nối và Tiếp Điểm Ô Tô: Kỹ Thuật Chính Xác
TÓM TẮT NHANH
Dập các đầu nối và tiếp điểm ô tô là một quá trình sản xuất có độ chính xác cao, sử dụng công nghệ khuôn dập liên tục để chuyển đổi các dải kim loại thành các linh kiện dẫn điện phức tạp với dung sai ở mức micron. Quy trình này phụ thuộc nhiều vào việc lựa chọn đúng các hợp kim đồng—như Đồng thau, Đồng Phốt pho hoặc Đồng Beri—để đảm bảo tính toàn vẹn tín hiệu trong điều kiện khắc nghiệt về rung động và chu kỳ nhiệt độ trong các phương tiện hiện đại. Các nhà sản xuất phải tuân thủ nghiêm ngặt các tiêu chuẩn như USCAR-2 và IATF 16949 để xác nhận hiệu suất. Đối với kỹ sư và chuyên viên mua sắm, thành công phụ thuộc vào việc cân bằng giữa tính chất vật liệu với hình dạng thiết kế như chốt ép và đảm bảo nhà cung cấp có khả năng kiểm tra hình ảnh trực tuyến đáng tin cậy.
Kỹ thuật kết nối: Hệ sinh thái quy trình dập
Việc sản xuất các đầu nối ô tô đã phát triển vượt xa khỏi việc tạo hình kim loại đơn giản. Đây là một hệ sinh thái tập trung vào dập khuôn liên tục tốc độ cao , một phương pháp trong đó dải kim loại liên tục được đưa qua một loạt các trạm. Mỗi trạm thực hiện một thao tác cụ thể—đục lỗ, dập nổi, uốn hoặc cạo—trước khi chi tiết chuyển sang trạm tiếp theo. Điều này cho phép sản xuất hàng loạt các hình dạng phức tạp với tốc độ thường vượt quá 1.000 lần dập mỗi phút, điều cần thiết để đáp ứng khối lượng lớn mà các nhà sản xuất ô tô yêu cầu.
Các nhà sản xuất tiên tiến tích hợp công nghệ "Lắp ráp trong khuôn", trong đó các bộ phận phụ trợ như vít hoặc tiếp điểm được chèn trực tiếp trong quá trình dập. Việc tích hợp này giảm thiểu thao tác xử lý thứ cấp và cải thiện độ chính xác về dung sai. Theo các doanh nghiệp dẫn đầu ngành như KS Tooling , quy trình làm việc mở rộng vượt ra ngoài máy ép, thường liên kết dập trực tiếp với các công đoạn mạ, đúc và lắp ráp để tạo thành một dây chuyền sản xuất liền mạch. Việc tích hợp này rất quan trọng để duy trì độ bền cấu trúc của các đầu nối tinh vi.
Đối với tự động hóa sản lượng cao, các linh kiện thường được sản xuất theo dạng "cuộn nối cuộn" thay vì từng chiếc rời rạc. Định dạng này cho phép các máy lắp ráp tự động ở công đoạn sau lấy và đặt các đầu nối vào vỏ nối một cách nhanh chóng. Để đảm bảo sản xuất không lỗi trong môi trường tốc độ cao này, các nhà cung cấp hàng đầu như Wiegel sử dụng các hệ thống kiểm tra hình ảnh tiên tiến. Những camera này giám sát từng hành trình, xác minh các kích thước quan trọng và phát hiện bất thường theo thời gian thực, điều này là bắt buộc đối với các ứng dụng ô tô yêu cầu độ an toàn cao.
Khoa học Vật liệu: Hợp kim cho Môi trường Ô tô Khắc nghiệt
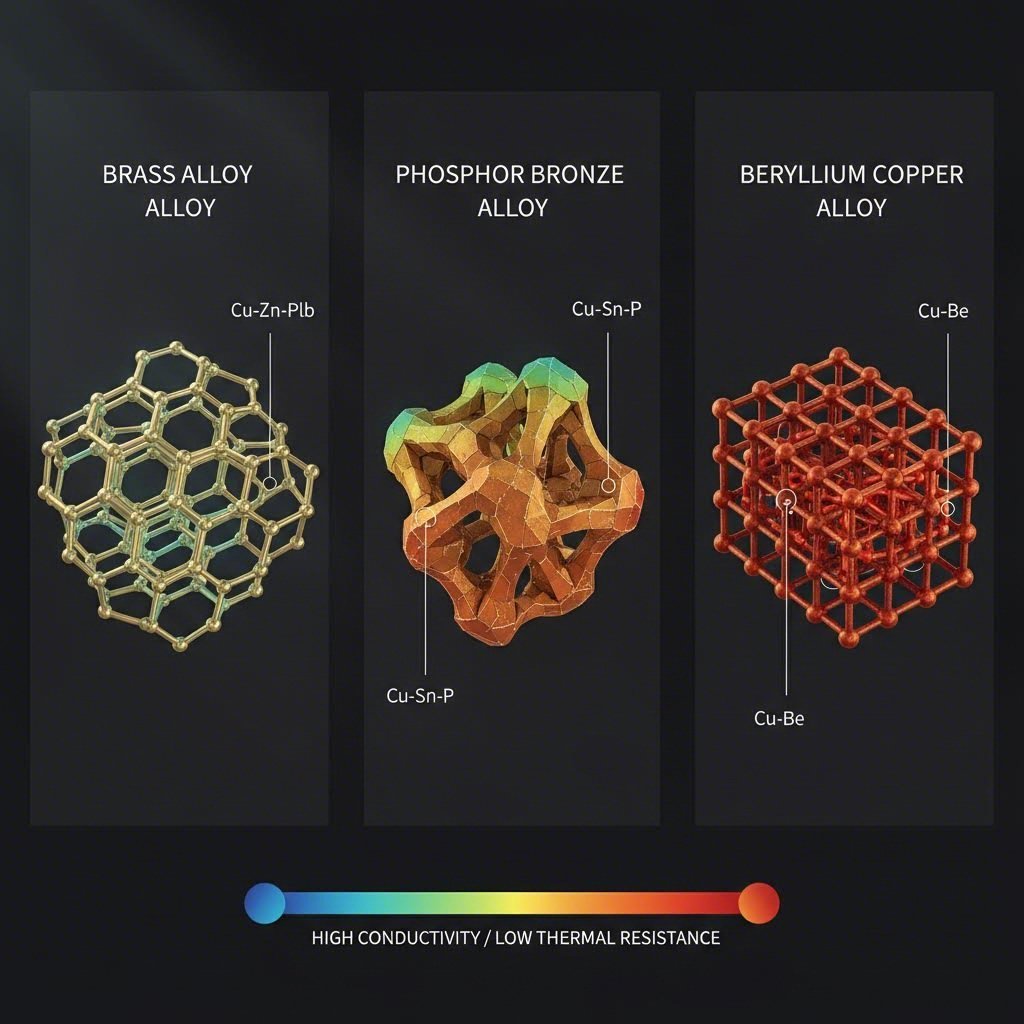
Việc lựa chọn vật liệu nền phù hợp là nền tảng kỹ thuật của mọi đầu nối ô tô. Vật liệu phải cân bằng giữa độ dẫn điện với các đặc tính cơ học như độ bền chảy và khả năng chống giãn ứng suất, đặc biệt do nhiệt độ cao trong khoang động cơ. Lựa chọn hợp kim quyết định khả năng của đầu nối trong việc duy trì lực tiếp xúc trong suốt vòng đời của xe.
| Lớp vật liệu | Hợp kim thông dụng | Đặc tính hiệu suất | Ứng dụng điển hình |
|---|---|---|---|
| Đồng thau | C26000 (Đồng vỏ đạn) | Độ dẫn điện cao (28% IACS), độ bền trung bình, chi phí thấp. Dễ bị giãn ứng suất ở nhiệt độ trên 110°C. | Đầu nối khoang cabin tiêu chuẩn, truyền tải tín hiệu không quan trọng. |
| Phosphor đồng | C51000 / C52100 | Khả năng chống mỏi và tính năng lò xo vượt trội hơn so với đồng. Ổn định ở nhiệt độ khoảng ~130°C. | Cảm biến, công tắc và đầu nối yêu cầu độ bền cao hơn khi thực hiện nhiều chu kỳ. |
| Đồng Beryllium | C17200 (BeCu) | Độ bền và khả năng chống giãn ứng suất cao nhất. Rất phù hợp cho môi trường rung động mạnh và nhiệt độ lên đến 200°C. | Hệ thống pin EV, bộ kết nối ADAS thu nhỏ, các bộ điều khiển động cơ. |
Bên cạnh hợp kim cơ bản, kỹ thuật bề mặt đóng vai trò then chốt. Mạ ngăn ngừa hiện tượng oxy hóa và "ăn mòn do trầy xước"—những chuyển động vi mô gây ra bởi rung động có thể cách điện điểm tiếp xúc. Mặc dù mạ thiếc là tiêu chuẩn cho mục đích sử dụng thông thường, thì mạ vàng hoặc bạc lại được yêu cầu đối với các ứng dụng EV điện áp cao hoặc dữ liệu cảm biến năng lượng thấp nơi độ trung thực tín hiệu là tối quan trọng. Các nhà sản xuất như KS Terminals nhấn mạnh rằng sự kết hợp đúng đắn giữa vật liệu nền và lớp mạ là yếu tố thiết yếu để vượt qua các bài kiểm tra xác nhận phun muối và sốc nhiệt.
Các hình dạng và đặc điểm thiết kế then chốt
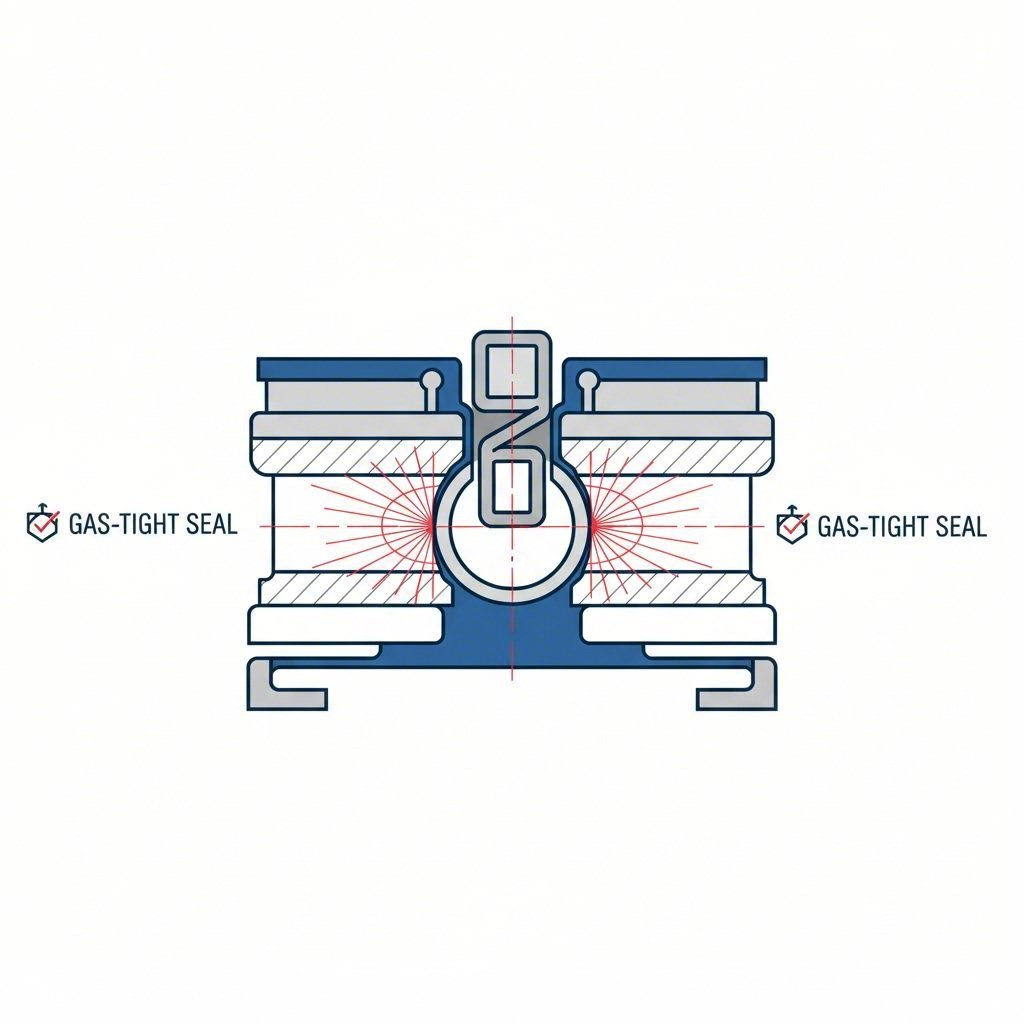
Hình dạng của đầu nối dập là chức năng, không chỉ đơn thuần là cấu trúc. Các thiết kế ô tô hiện đại ngày càng phụ thuộc vào Công nghệ gắn ép (chân đàn hồi) - Không. Thiết kế "Mắt kim" này cho phép đầu cuối được chèn vào PCB mà không cần hàn. Phần phù hợp nén đàn hồi trong khi chèn để tạo ra một giao diện khí kín, loại bỏ căng thẳng nhiệt của hàn và cung cấp một kết nối mạnh mẽ có khả năng chịu rung động đáng kể.
Các nhà thiết kế cũng phải phân biệt giữa các hệ thống kín và không kín. Các đầu nối nằm trong khoang động cơ hoặc các lỗ bánh xe yêu cầu xếp hạng IP67 hoặc IP69K, đòi hỏi các đầu cuối được thiết kế với các tính năng giữ đặc biệt cho các con dấu silicone. Ngược lại, thiết bị điện tử trong cabin thường sử dụng thiết kế không bị niêm phong để tiết kiệm không gian và chi phí. Các công nghệ như "skiving" được sử dụng để định hình giao diện tiếp xúc chính xác, loại bỏ vật liệu để tạo ra các vùng tiếp xúc kim loại-kim loại mới để tối ưu hóa dòng điện. TE Connectivity ghi nhận rằng các liên hệ được đóng dấu và hình thành thường cung cấp một lựa chọn thay thế hiệu quả về chi phí cho các liên hệ rắn được gia công cho các ứng dụng dây điện khối lượng lớn mà không làm giảm hiệu suất.
Tiêu chuẩn và Xác nhận: Khung USCAR và IATF
Trong ngành ô tô, độ chính xác được xác nhận thông qua các tiêu chuẩn toàn cầu cứng nhắc. Các USCAR-2 đặc điểm kỹ thuật là tiêu chuẩn Bắc Mỹ cho việc thử nghiệm hệ thống kết nối điện ô tô. Nó phân loại các đầu nối dựa trên mức độ hiệu suất, chẳng hạn như các lớp rung (V1 cho khung gầm, V2 cho động cơ) và lớp niêm phong (S1 cho không niêm phong, S3 cho phun áp suất cao). Các OEM châu Âu thường tham khảo tiêu chuẩn LV 214, áp đặt các yêu cầu nghiêm ngặt tương tự về giám sát lực giật và vật lý tiếp xúc.
Đối với quá trình sản xuất, IATF 16949 chứng nhận là bắt buộc. Tiêu chuẩn quản lý chất lượng này đảm bảo rằng nhà cung cấp đóng dấu có kế hoạch quản lý rủi ro nghiêm ngặt (FMEA) và kiểm soát quy trình. Xác thực không chỉ là về phần cuối cùng; nó đòi hỏi phải ghi lại toàn bộ chuỗi truy xuất. Các nhà cung cấp thường phải thực hiện phân tích cắt ngang nội bộ để xác minh tỷ lệ nén và độ dày mạ, đảm bảo rằng mỗi lô đáp ứng các thông số kỹ thuật.
Chiến lược mua sắm: Đánh giá các nhà cung cấp đóng tem
Chọn đối tác cho việc đóng dấu các kết nối và đầu cuối ô tô đòi hỏi phải nhìn xa hơn giá mỗi bộ phận. Các nhóm mua sắm phải đánh giá "Tăng Capacity" của nhà cung cấp. Các chỉ số chính bao gồm công suất bơm và tốc độ nhịp, nhưng cũng có khả năng hỗ trợ thiết kế để sản xuất (DFM). Một nhà cung cấp có khả năng nên cung cấp hỗ trợ mô phỏng để dự đoán sự mỏng và hồi phục vật liệu trước khi công cụ cứng được chế tạo.
Đối với các dự án đòi hỏi chuyển đổi từ phát triển sang sản xuất hàng loạt, sự nhanh nhẹn là chìa khóa. Các nhà sản xuất như Shaoyi Metal Technology chuyên về việc thu hẹp khoảng cách này, cung cấp các giải pháp đóng dấu ô tô toàn diện từ tạo nguyên mẫu nhanh đến sản xuất khối lượng lớn. Với chứng nhận IATF 16949 và khả năng in lên đến 600 tấn, chúng có thể cung cấp các thành phần quan trọng như cánh tay điều khiển và khung phụ trong khi tuân thủ các tiêu chuẩn OEM toàn cầu. Đánh giá khả năng mở rộng quy mô của nhà cung cấp từ 50 nguyên mẫu đến hàng triệu bộ phận đảm bảo rằng chuỗi cung ứng không bị gián đoạn trong khi đưa xe ra thị trường.
Cuối cùng, đối tác lý tưởng cung cấp các dịch vụ có giá trị gia tăng như chế tạo công cụ nội bộ, mạ reel-to-reel và quá đúc. Sự tích hợp thẳng đứng này làm giảm thời gian dẫn và tập trung trách nhiệm về chất lượng, một yếu tố quan trọng khi quản lý hậu cần phức tạp của lắp ráp ô tô.
Kết luận
Bấm mác các kết nối và đầu cuối ô tô là một ngành khoa học vật liệu gặp kỹ thuật chính xác. Độ tin cậy của các phương tiện hiện đạitừ các cảm biến lái xe tự trị đến hệ thống truyền động điện cao áp EV phụ thuộc vào tính toàn vẹn của các thành phần được đóng dấu này. Bằng cách hiểu các sắc thái của chế biến đốm tiến bộ, lựa chọn hợp kim và xác nhận USCAR nghiêm ngặt, các kỹ sư có thể đảm bảo thiết kế của họ tồn tại trong điều kiện khắc nghiệt nhất của đường. Thành công nằm ở việc hợp tác với các nhà cung cấp được chứng nhận, những người coi từng micron là một thước đo hiệu suất quan trọng.
Các câu hỏi thường gặp
1. Sự khác biệt giữa các thiết bị đầu cuối được đóng và máy là gì?
Các thiết bị đầu cuối được đóng dấu được hình thành từ một dải kim loại liên tục bằng cách sử dụng một die, làm cho chúng lý tưởng cho sản xuất khối lượng lớn, hiệu quả về chi phí với khả năng lặp lại cao. Các thiết bị đầu cuối được cắt từ các vật liệu rắn, cung cấp độ bền cao hơn và mật độ dòng điện nhưng với chi phí cao hơn đáng kể và tốc độ sản xuất chậm hơn.
2. Tại sao đồng beryllium (BeCu) được sử dụng trong các đầu nối ô tô?
Beryllium Copper được chọn vì độ bền và khả năng chống căng thẳng đặc biệt ở nhiệt độ cao. Nó duy trì lực "mùa xuân" theo thời gian, đảm bảo đầu nối vẫn chặt chẽ ngay cả sau nhiều năm rung động và chu kỳ nhiệt, điều này rất quan trọng đối với các hệ thống an toàn.
3. Thiết kế kết nối tác động tiêu chuẩn USCAR-2 như thế nào?
USCAR-2 quyết định các giao thức thử nghiệm cho hiệu suất, bao gồm khả năng chống rung, sốc nhiệt độ và độ ẩm. Một thiết kế kết nối phải vượt qua các "thể loại" cụ thể này (ví dụ: V1, S1) để được phê duyệt sử dụng trong các phương tiện Bắc Mỹ, ảnh hưởng đến hình học, lựa chọn vật liệu và cơ chế khóa.