 Chúng tôi sẽ tham gia Triển lãm Automechanika Frankfurt 2026 — ngày 8 tháng Chín | Gian hàng 4.2, Gian M31 —
 EN


Làm thế nào để cắt kim loại mà không làm hỏng cạnh hoặc gây nguy hiểm cho bản thân
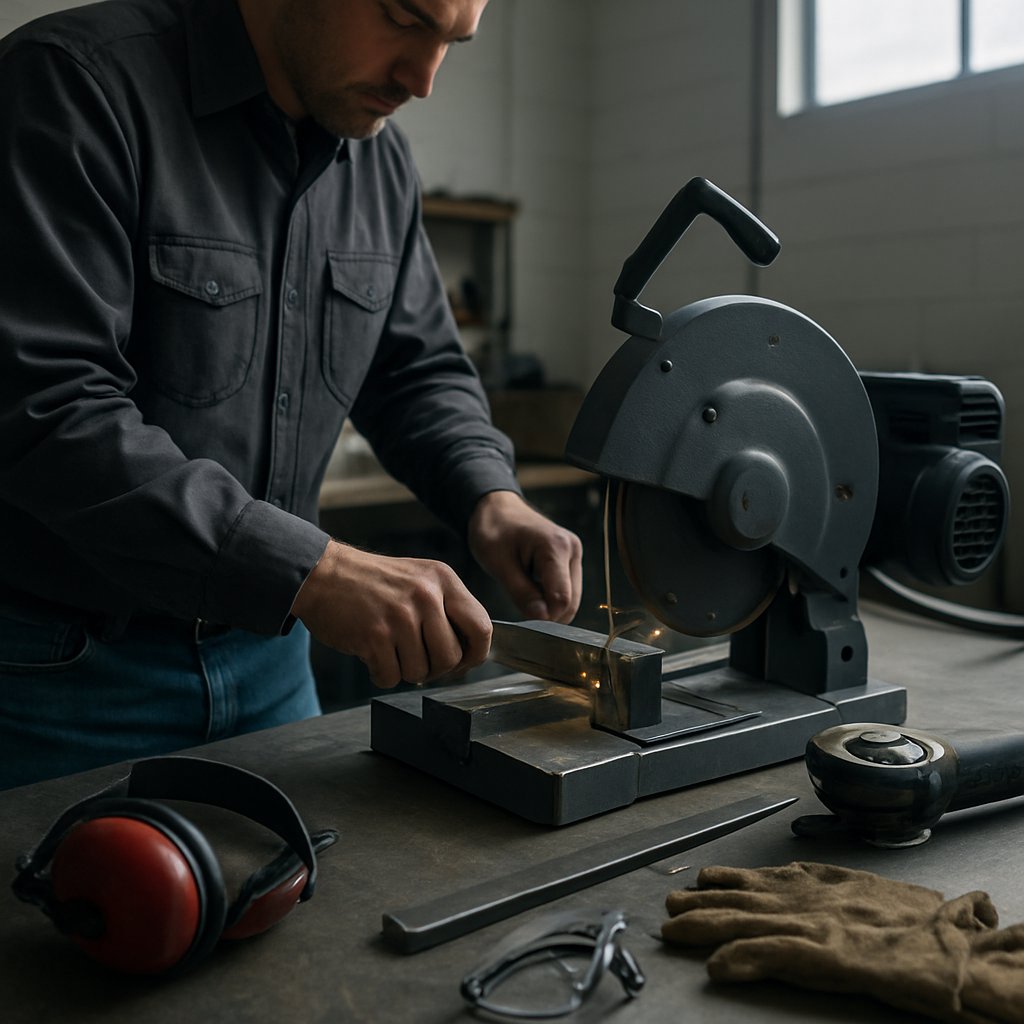
Cách cắt kim loại theo loại vật liệu và loại đường cắt
Nếu bạn đang thắc mắc làm thế nào để cắt kim loại mà không làm hỏng cạnh , bắt đầu với một ý tưởng: không có duy nhất một dụng cụ nào phù hợp với mọi công việc. Kết quả tốt nhất phụ thuộc vào năm yếu tố: loại kim loại, độ dày của kim loại, hình dạng cần cắt, chất lượng cạnh yêu cầu và các dụng cụ bạn có thể sử dụng một cách an toàn.
Những yếu tố nào thay đổi phương pháp cắt kim loại tối ưu
Phương pháp cắt kim loại tối ưu thay đổi vì các loại kim loại phản ứng khác nhau dưới tác động của nhiệt, áp lực và mài mòn. MSC giải thích rằng kim loại ferro chứa cơ sở sắt hoặc hàm lượng sắt đáng kể, do đó nhóm này bao gồm thép carbon và thép không gỉ. Kim loại phi ferro, chẳng hạn như nhôm, thì không chứa sắt. Điều này rất quan trọng vì hình dạng phoi, nhiệt sinh ra và tương tác giữa dụng cụ cắt với vật liệu đều khác nhau tùy theo từng loại vật liệu.
- Loại Kim Loại: Kim loại ferro và kim loại phi ferro thường yêu cầu các lưỡi cắt, bánh xe hoặc tốc độ cắt khác nhau.
- Độ dày: Việc cắt tấm mỏng rất khác biệt so với cắt vật liệu dày. Tấm mỏng thường chỉ vật liệu có độ dày nhỏ, dễ rung hoặc biến dạng. Vật liệu dày đề cập đến thanh, tấm hoặc các cấu kiện kết cấu đòi hỏi phương pháp cắt mạnh mẽ hơn.
- Hình dáng: Tấm phẳng, ống, thanh tròn hoặc thanh chữ L không hỗ trợ quá trình cắt theo cùng một cách.
- Chất lượng cắt: Cắt thô nhanh và đáp ứng nhu cầu cơ bản, nhưng có thể để lại ba via hoặc mép cắt thô ráp. Cắt tinh nhằm đạt được mép cắt sạch hơn, chính xác hơn và giảm thiểu công đoạn làm sạch sau đó.
- Tiếp cận công cụ: Thiết bị cắt kim loại phù hợp trong xưởng có thể không thực tế khi sử dụng trong gara hoặc sân nhà.
Câu trả lời nhanh dành cho hầu hết các dự án tại nhà
Điểm khởi đầu an toàn nhất cho hầu hết các công việc cắt kim loại tại nhà là chọn dụng cụ phù hợp với loại vật liệu và độ dày trước tiên, sau đó lựa chọn giữa cắt thô nhanh hoặc cắt tinh để đạt bề mặt hoàn thiện sạch sẽ.
Đối với nhiều công việc tự làm (DIY), cách cắt kim loại thường phụ thuộc vào cưa cầm tay, kìm cắt hoặc máy mài kèm phụ kiện phù hợp. Đối với thép có kích thước lớn hơn hoặc dày hơn, Service Steel ghi chú rằng các phương pháp phổ biến mở rộng sang cắt bằng cưa, cắt plasma, cắt phun nước, cắt laser và cắt bằng ngọn lửa — mỗi phương pháp được lựa chọn dựa trên độ dày và yêu cầu về độ chính xác. Nếu bạn sử dụng đĩa cắt hoặc lưỡi cắt, hãy kiểm tra hướng dẫn của nhà sản xuất về phạm vi ứng dụng và giới hạn vận hành, chứ không nên đoán mò. Weiler đặc biệt khuyến nghị khớp tốc độ quay tối đa (RPM) của đĩa cắt với công cụ đang sử dụng và chọn đúng loại đĩa cắt phù hợp với công cụ cũng như tấm chắn bảo vệ. Đó chính là nơi những đường cắt chất lượng bắt đầu, đồng thời cũng là nơi những đường cắt an toàn bắt đầu.
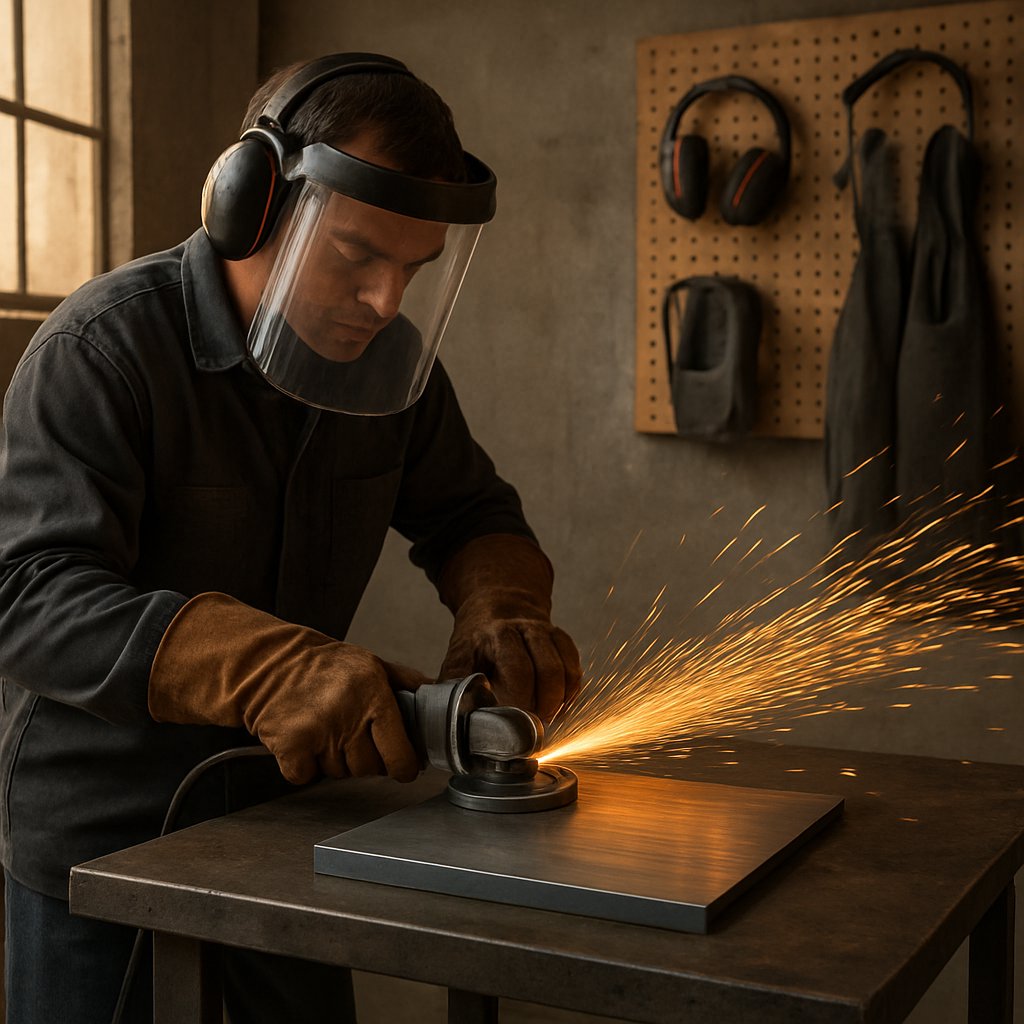
Cắt Kim Loại Một Cách An Toàn Từ Đầu Đến Cuối
Kết quả tốt bắt đầu ngay từ trước khi tia lửa đầu tiên bắn ra hoặc mảnh kim loại đầu tiên bong ra. Cắt tấm kim loại mỏng bằng kìm cắt sẽ tạo ra các cạnh sắc như dao cạo. Việc cắt kim loại bằng cưa có thể làm bắn tung mảnh vụn và gây hiện tượng giật ngược nếu vật liệu bị dịch chuyển. Đĩa cắt mài mòn sinh ra tia lửa, nhiệt và rủi ro đĩa bị vỡ. Vì mỗi phương pháp đều có đặc điểm nguy cơ riêng, nên biện pháp an toàn của bạn phải phù hợp với loại dụng cụ, phụ kiện và loại kim loại được sử dụng.
An toàn Trước Khi Bắt Đầu Cắt
Một vài kiểm tra đơn giản có thể ngăn ngừa phần lớn sai lầm của người mới bắt đầu. Hướng dẫn an toàn của Weiler nhấn mạnh việc sử dụng đúng loại chắn bảo vệ dành riêng cho đĩa cắt — chứ không phải loại chắn dùng để mài — khi lắp đĩa cắt trên máy mài góc. Hướng dẫn này cũng nêu rõ tốc độ quay tối đa ghi trên đĩa cắt phải bằng hoặc cao hơn tốc độ quay của máy; đĩa bị hư hỏng cần được thay thế ngay; đĩa cắt tuyệt đối không được uốn cong để cắt theo đường cong hay sử dụng vào mục đích mài. Tài liệu hướng dẫn ngắn về sử dụng cưa của Đại học Connecticut (UConn) cũng khẳng định cùng nguyên tắc đối với cưa: kiểm tra lưỡi cưa, luôn giữ chắn bảo vệ ở vị trí đúng và không ép cưa khi cắt.
- PPE: Đeo kính bảo hộ kết hợp với tấm che mặt, thiết bị bảo vệ tai, găng tay, giày dép chắc chắn và quần áo ôm sát người. Đối với công việc tạo nhiều tia lửa, có thể cần mặc quần áo chống cháy hoặc tạp dề da.
- Gá kẹp phôi: Kẹp hoặc siết chặt chi tiết bằng kìm hoặc ê-tô để tránh bị cong, xoay hoặc lăn. Ống phải được chèn chặn cố định, và vết cắt phải được giữ mở để lưỡi cưa hoặc đĩa mài không bị kẹt.
- Kiểm soát tia lửa: Dọn sạch giấy, dung môi, giẻ lau, mùn cưa và nhiên liệu trong khu vực làm việc. Quy định về công việc nóng của OSHA xem các vật dễ cháy ở gần như một nguy cơ cháy nghiêm trọng và yêu cầu di chuyển hoặc che chắn chúng.
- Thông gió: Không cắt trong các khu vực trong nhà thông gió kém, hào đào hoặc không gian hạn chế mà không đảm bảo lưu thông không khí đầy đủ. Một số thao tác cắt và vật liệu yêu cầu hệ thống thông gió cơ học.
- Bảo vệ thính giác: Máy cưa và máy mài phát ra tiếng ồn lớn đến mức việc sử dụng nút bịt tai hoặc chụp tai là bắt buộc, chứ không phải tùy chọn.
- Xử lý kim loại nóng: Vết cắt mới tạo ra các ba-via nóng và đầu vật liệu nóng. Để chi tiết nguội bớt, cách ly riêng hoặc cảnh báo rõ ràng cho người khác trước khi chạm vào.
- Xác định loại kim loại và xác nhận lưỡi cắt hoặc đĩa mài được ghi nhãn phù hợp với vật liệu và dụng cụ đó.
- Kiểm tra dụng cụ, tấm chắn bảo vệ, tay cầm bên, dây điện hoặc pin, cũng như phụ kiện tiêu hao để phát hiện các vết nứt, thiếu răng, cong vênh hoặc mòn.
- Dọn sạch các vật dễ cháy, thiết lập hướng bắn tia lửa và đảm bảo thông gió đầy đủ.
- Cố định và kẹp chặt vật gia công sao cho đường cắt không bị khép lại, kẹt hoặc lăn trong quá trình cắt.
- Kiểm tra tư thế đứng và cách cầm nắm, sau đó khởi động dụng cụ ở vị trí kiểm soát trước khi tiếp xúc với kim loại.
Các mối nguy trong và sau quá trình cắt
Hầu hết sự cố bắt đầu ngay khi phụ kiện chạm vào kim loại. Hiện tượng giật ngược xảy ra khi lưỡi cắt hoặc đĩa mài bị kẹt, xoay lệch hoặc tiếp xúc sai vùng cắt. Đại học Connecticut (UConn) cảnh báo rằng phần tư trên cùng của đĩa cắt máy cưa cầm tay đặc biệt dễ gây giật ngược, và việc kẹp không đúng cách sẽ làm tình trạng này trầm trọng hơn do vật gia công có thể dịch chuyển vào đường cắt. Sự cố vỡ đĩa hoặc lưỡi cắt có thể xảy ra do chịu lực ép bên, hư hỏng, sử dụng sai mục đích, vận hành vượt tốc độ cho phép hoặc dùng sức ép thay vì để dụng cụ tự cắt.
Khi cắt kim loại bằng cưa, hãy quan sát hiện tượng rung giật (chatter), độ rung tăng lên hoặc cảnh báo ẩn trong cụm tìm kiếm "nếu vòng quay mỗi phút (rpm) của cưa giảm khi đang cắt". Sự suy giảm tốc độ này không phải là dấu hiệu để tăng lực đẩy. Hãy dừng máy và kiểm tra áp lực tiến dao, tình trạng lưỡi cưa, hệ thống đỡ và xem phụ kiện có phù hợp với vật liệu đang cắt hay không.
Nếu bạn từng thắc mắc "tia lửa bắn ra khi cắt kim loại là gì", hãy coi chúng là những hạt nóng có khả năng thực sự gây cháy, chứ không phải ánh sáng vô hại. Các mảnh vụn bắn tung tóe có thể gây chấn thương mắt, còn ba via nóng vừa có thể cắt vừa có thể gây bỏng cùng lúc. Việc tích tụ nhiệt cũng có thể làm đổi màu mép cắt và khiến chi tiết trở nên khó xử lý một cách an toàn hơn. Đối với những người tìm kiếm cụm từ "kim loại nào không thể cắt bằng máy mài hoặc máy cưa cầm tay (sawzall)", quy tắc an toàn nhất là rất đơn giản: không được cắt bất kỳ loại kim loại nào mà nhãn trên lưỡi cưa hoặc đĩa mài không cho phép, đồng thời cần đặc biệt cẩn trọng khi cắt các hợp kim chuyên dụng cứng hơn, vì chúng dễ làm quá nhiệt hoặc tạo lớp bóng (glaze) trên các phụ kiện thông thường.
Một đường cắt an toàn là một chuỗi thao tác được kiểm soát, chứ không phải một lần cắt may rủi. Cùng nguyên lý này có thể chuyển thành quy trình làm việc lặp lại được trên bàn làm việc, trong gara hoặc tại bàn cắt.
Quy Trình Cắt Kim Loại Từng Bước Dành Cho Người Mới Bắt Đầu
Đa số người mới bắt đầu không cần một quy trình khác nhau cho từng loại dụng cụ. Họ chỉ cần một quy trình duy nhất có thể lặp lại. Nếu suy nghĩ đầu tiên của bạn là làm thế nào để cắt kim loại mà không lãng phí vật liệu hay gây ra mép cắt thô ráp, hãy luôn tuân theo cùng một trình tự: xác định loại kim loại, lập kế hoạch cắt, cố định phôi, chọn phụ kiện phù hợp, sau đó làm sạch mép cắt. Cách tiếp cận này hiệu quả bất kể bạn dùng cưa, kìm cắt hay đĩa cắt.
Việc chuẩn bị ảnh hưởng lớn hơn nhiều người tưởng. Weiler lưu ý rằng các đĩa cắt mỏng hơn sẽ loại bỏ ít vật liệu hơn, giúp tăng độ chính xác và sinh ít nhiệt hơn. Xưởng Cưa Lạnh cũng làm nổi bật một sự thật đơn giản: thiết bị không tương thích có thể gây ra hư hỏng do nhiệt, biến dạng, lãng phí vật liệu và bề mặt gia công kém. Vì vậy, nếu bạn đang tự hỏi làm thế nào để cắt kim loại một cách sạch sẽ, hãy bắt đầu bằng việc coi bước lập kế hoạch là một phần của quá trình cắt, chứ không phải là khoảng thời gian chờ đợi trước khi cắt.
Quy Trình Cắt Kim Loại Chuẩn
- Xác định loại kim loại. Quyết định xem bạn đang cắt kim loại ferro (như thép) hay kim loại phi ferro (như nhôm). Loại vật liệu ảnh hưởng đến việc lựa chọn lưỡi cắt hoặc đĩa cắt.
- Chọn kiểu cắt. Quyết định xem bạn cần thực hiện một đường cắt thẳng, một đường cong, một đường cắt thô nhanh hay một đường cắt tinh để đạt được bề mặt hoàn thiện tốt hơn.
- Đo và đánh dấu cẩn thận. Dùng một đường kẻ rõ ràng và đánh dấu phía phế liệu để bạn biết chính xác vị trí mà phụ kiện cần di chuyển theo.
- Đỡ và kẹp chặt phôi. Việc đỡ ổn định giúp giảm rung động, ngăn chặn vật liệu tròn lăn và hỗ trợ phòng ngừa tình trạng kẹt.
- Chọn lưỡi cắt hoặc bánh xe phù hợp. Kết hợp phụ kiện với cả dụng cụ và loại kim loại. Cửa hàng Cưa Lạnh phân biệt các lưỡi cưa dùng cho kim loại ferro (thép và thép không gỉ) với các lưỡi cưa dùng cho kim loại phi ferro (nhôm và đồng thau). Đối với phương pháp cắt mài mòn, kiểu dáng và độ dày của bánh xe cũng ảnh hưởng đến khả năng kiểm soát và độ hoàn thiện bề mặt.
- Bắt đầu cắt một cách nhẹ nhàng. Để lưỡi cắt hoặc bánh xe tạo thành đường cắt ổn định trước khi tăng lực đẩy tiến vào vật liệu.
- Duy trì kiểm soát ổn định. Giữ đúng đường cắt và để dụng cụ thực hiện công việc. Nếu dụng cụ rung giật, giảm tốc độ đột ngột hoặc lệch khỏi đường cắt, hãy dừng lại và điều chỉnh lại thiết lập.
- Để vật liệu nguội nếu cần thiết. Nhiệt độ ảnh hưởng cả đến độ an toàn khi thao tác lẫn chất lượng cạnh cắt.
- Làm sạch cạnh cắt. Chi tiết chưa thực sự hoàn tất cho đến khi các gờ sắc nhọn được loại bỏ. Trong quy trình gia công viền nhôm, Winsen bao gồm công đoạn làm sạch và loại bỏ ba via như một bước hoàn thiện tiêu chuẩn.
Từ đo lường đến loại bỏ ba via
Câu trả lời cho việc cắt kim loại một cách sạch sẽ thường không phải là dùng nhiều lực hơn, mà là đánh dấu chính xác hơn, cố định phôi tốt hơn và chọn đúng phụ tùng tiêu hao. Một vết đánh dấu lệch nhẹ có thể dẫn đến việc lắp ghép sai sau này. Một phôi bị cố định lỏng lẻo có thể rung và làm lệch đường cắt. Một lưỡi cắt hoặc đĩa mài không phù hợp có thể sinh nhiệt nhiều hơn và gây ra nhiều công việc làm sạch hơn. Đối với người mới học cách cắt kim loại tại nhà, những lựa chọn thiết lập nhỏ này thường quan trọng hơn nhiều so với công suất thô của dụng cụ.
- Ép dụng cụ thay vì để dụng cụ tự cắt.
- Sử dụng lưỡi cắt hoặc đĩa mài không phù hợp với loại kim loại.
- Vội vàng bắt đầu và lệch khỏi đường cắt ngay từ đầu.
- Bỏ qua việc sử dụng kẹp và cố gắng giữ phôi bằng tay.
- Bỏ qua việc tích tụ nhiệt và chạm vào mép cắt quá sớm.
- Bỏ qua bước loại bỏ ba via sau khi cắt hoàn tất.
Nếu bạn đang tự hỏi làm thế nào để cắt kim loại với ít sai sót hơn, hãy lưu quy trình này lại và lặp lại cho đến khi nó trở nên thuần thục. Trình tự này luôn quen thuộc ngay cả khi công cụ thay đổi, và đây chính là lúc việc lựa chọn công cụ bắt đầu ảnh hưởng đến kết quả.
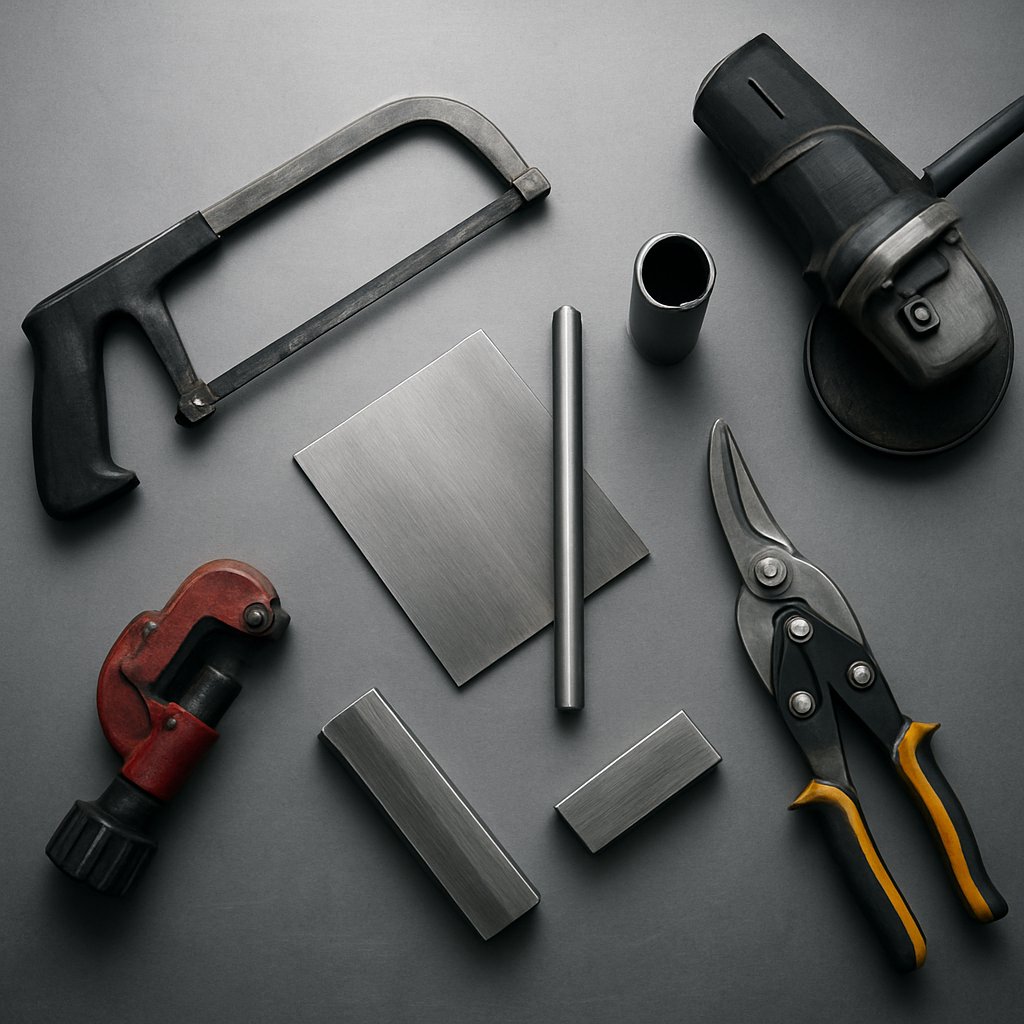
Lựa chọn Công cụ Phù hợp cho Đường Cắt Bạn Cần
Ở giai đoạn này, câu hỏi chuyển từ quy trình sang độ phù hợp. Một quy trình làm việc tốt sẽ hỗ trợ bạn mỗi lần thực hiện, nhưng công cụ vẫn quyết định tốc độ cắt, độ mịn của mép cắt và mức độ kiểm soát bạn duy trì được. Đó là lý do vì sao không tồn tại một công cụ 'tốt nhất' duy nhất để cắt kim loại. Trong số nhiều công cụ dùng để cắt kim loại, mỗi công cụ giải quyết một vấn đề khác nhau.
Grassroots Motorsports nhấn mạnh rằng kéo cắt hàng không thích hợp nhất để cắt viền tấm kim loại mỏng, cưa tay hiệu quả trên vật liệu nhỏ, máy mài góc xử lý nhanh kim loại có độ dày trung bình, còn máy cưa dây phát huy tối đa hiệu quả khi cắt ống và các hình dạng yêu cầu độ chính xác cao. Một Hướng dẫn của Johnson Tools cung cấp một sự tương phản hữu ích: các dụng cụ dao động thích hợp hơn cho không gian chật hẹp và các đường cắt sát bề mặt, cưa tròn mạnh hơn khi cắt thẳng dài, còn cưa đột biến thì nhanh hơn trong các công việc phá dỡ thô sơ.
Cách chọn dụng cụ phù hợp với loại đường cắt
Hãy cân nhắc bốn yếu tố trước tiên: độ dày, hình dạng đường cắt, khả năng tiếp cận và độ hoàn thiện. Vật liệu tấm mỏng thường phù hợp hơn với các dụng cụ cầm tay cắt kim loại nhẹ như kìm cắt. Ống và thanh kim loại thường được xử lý tốt hơn bằng cưa. Các dụng cụ mài mòn thì nhanh hơn, nhưng thường đánh đổi giữa tốc độ và chất lượng bề mặt sau cắt. Nếu bạn đang cố gắng chọn dụng cụ tối ưu để cắt kim loại, hãy bắt đầu từ yêu cầu về đường cắt, chứ không phải từ dụng cụ bạn đã có.
| Công cụ | Trường hợp sử dụng tốt nhất | Thẳng hay cong | Chất lượng mép cắt | Tốc độ | Mức độ tia lửa | Điều khiển | Độ dốc học tập |
|---|---|---|---|---|---|---|---|
| Kéo cắt | Cắt tỉa mép tấm mỏng | Đường cắt thẳng và cong nhẹ | Sạch sẽ trên tấm mỏng khi cắt bỏ phần dư hẹp | Nhanh trên vật liệu có độ dày nhỏ | Không có | Cao | Thấp |
| Cưa tay | Ống nhỏ và vật liệu thanh nhỏ | Chủ yếu là thẳng | Trung bình đến Tốt | Chậm | Không có | Cao | Thấp |
| Máy mài góc | Kim loại có độ dày trung bình và các đường cắt thô nhanh | Đường thẳng và các cung có bán kính lớn | Thô hơn, thường cần làm sạch nhiều hơn | Nhanh | Cao | Trung bình | Trung bình |
| Máy cưa băng | Nằm ngang cho ống, đứng dọc để cắt chính xác hình dạng | Các đường cắt thẳng hoặc cắt theo hình dạng, tùy thuộc vào loại máy cưa | Sạch và chính xác | Trung bình đến nhanh | Tối thiểu | Cao | Trung bình |
| Máy cưa đĩa với lưỡi cưa phù hợp | Các đường cắt thẳng dài trên tấm hoặc thanh vật liệu | Thẳng | Hiệu quả tốt trên các đường cắt dài | Nhanh | Tùy thuộc vào lưỡi cưa và cách thiết lập | Trung bình | Trung bình |
| Cưa lắc tay | Ống, khung kết cấu, cắt phá dỡ | Các đường cắt thô hơn là các đường cong tinh tế | Mấp mô đến thô ráp | Nhanh | Thấp hơn so với cắt bằng bánh xe mài mòn | Trung bình đến thấp | Thấp đến trung bình |
| Công cụ dao động | Cắt phẳng, góc cạnh, ống nhỏ, bu-lông, tấm mỏng | Cắt thẳng ngắn và công việc chi tiết | Sạch sẽ cho các đường cắt nhỏ chính xác | Chậm | Thấp | Cao | Thấp đến trung bình |
| Dụng cụ quay hoặc máy mài đĩa | Công việc cắt bằng đĩa nhỏ và tiếp cận ở không gian chật hẹp hơn | Đường thẳng và các cung có bán kính lớn | Trung bình | Trung bình đối với các phần nhẹ hơn | Cao với bánh xe mài mòn | Trung bình | Trung bình |
Một chi tiết từ Grassroots Motorsports dễ bị bỏ sót nhưng rất hữu ích: kìm cắt kim loại hàng không được thiết kế để cắt tối đa 1/4 inch từ mép tấm, và máy mài góc có đĩa cắt sẽ hoạt động thoải mái nhất trên vật liệu dày tới khoảng 3/16 inch trước khi tốc độ cắt giảm rõ rệt. Những giới hạn này giúp bạn tránh chọn nhầm dụng cụ cắt kim loại vốn đã “chống lại” công việc ngay từ đầu.
Các đường cắt thẳng – các đường cong – vật liệu mỏng và vật liệu dày
- Cạnh cắt sạch nhất: Máy cưa dây thường là lựa chọn tốt nhất để cắt kim loại khi độ chính xác quan trọng đối với ống, thanh hoặc các chi tiết có hình dạng đặc biệt. Kìm cắt cũng có thể tạo ra cạnh cắt mịn trên tấm mỏng khi được sử dụng như một dụng cụ gia công tinh.
- Cắt thô nhanh nhất: Chọn máy mài góc cho các phần có độ dày trung bình, hoặc máy cưa đọng khi tốc độ quan trọng hơn độ hoàn thiện.
- Tùy chọn cầm tay dễ sử dụng nhất: Máy dao động mang lại khả năng kiểm soát tuyệt vời trong không gian chật hẹp. Cưa tay chậm hơn, nhưng vẫn là một trong những dụng cụ đơn giản nhất để cắt kim loại trong xưởng nhỏ hoặc gara.
- Lựa chọn tốt nhất cho tấm mỏng: Kềm cắt để tỉa mép và cưa tròn với lưỡi phù hợp cho các đường cắt thẳng dài.
Sự chồng lấn giữa các công cụ này là có thật, nhưng cảm giác khi cắt sẽ thay đổi ngay khi lưỡi cắt hoặc đĩa mài tiếp xúc với kim loại. Áp lực, góc bắt đầu và khả năng kiểm soát đường cắt lúc này trở nên quan trọng hơn nhiều so với các thông số kỹ thuật được ghi trên bảng thông số.
Các kỹ thuật cắt kim loại theo từng loại công cụ
Khả năng kiểm soát đường cắt bắt đầu cảm nhận khác đi ngay khi phụ kiện thay đổi. Một đĩa mài đòi hỏi đường di chuyển ổn định. Một lưỡi cưa cần không gian để 'cắn' vào vật liệu. Các công cụ chi tiết nhỏ hơn đề cao sự kiên nhẫn hơn là sức mạnh. Đó là lý do vì sao kỹ thuật gần như quan trọng ngang bằng việc lựa chọn công cụ.
Cách cắt kim loại bằng máy mài góc
Empire Abrasives mô tả máy mài góc là một trong những công cụ cắt kim loại linh hoạt nhất, nhưng cũng lưu ý rằng nó thích hợp nhất cho các đường cắt thô và kim loại chưa hoàn thiện, bởi vì đĩa mài sinh nhiệt cao và có thể làm hỏng lớp sơn hoặc bề mặt hoàn thiện. Khi sử dụng máy mài góc để cắt kim loại, yếu tố kiểm soát đến từ cách thao tác nhẹ nhàng chứ không phải dùng lực mạnh.
- Máy mài góc: Bắt đầu bằng cách đặt đĩa cắt sao cho chỉ vừa chạm vào phần phế liệu bên ngoài đường cắt để tạo một rãnh nông. Sau đó, giữ dụng cụ vuông góc và dùng lực nhẹ, ổn định. Bạn sẽ thấy tia lửa bắn ra và mép cắt thô hơn so với hầu hết các loại cưa có răng. Khi sử dụng máy mài góc để cắt thép, hoặc cắt thép bằng máy mài trên bu-lông và thanh thép đặc, hãy dừng ngay nếu xuất hiện hiện tượng rung giật, nóng lên hoặc lưỡi cắt bị lệch hướng. Đĩa mài có thể vỡ nếu sử dụng sai cách, do đó tuyệt đối không được tác động lực theo phương ngang lên đĩa.
Cách Các Loại Cưa Thay Đổi Kỹ Thuật Cắt
Các loại cưa loại bỏ kim loại bằng răng cắt thay vì mài mòn, nên cảm giác khi cắt sẽ thay đổi ngay lập tức. Đường cắt thường yêu cầu tốc độ tiến dao ổn định hơn và sự nâng đỡ tốt hơn.
- Cưa tay (hacksaw): Empire lưu ý rằng cưa tay rất hữu ích để thực hiện các đường cắt thẳng trên ống, vật liệu dạng thanh và tấm kim loại dày, đồng thời để lại đường cắt tương đối sạch, dễ gia công hoàn thiện hơn. Hãy bắt đầu với các nét kéo ngắn để xác định đường cắt, sau đó chuyển sang các nét kéo dài và đều nhau. Lực ép vừa đủ để giữ cho răng cưa luôn ăn sâu vào vật liệu là điều cần thiết; tuy nhiên, đừng cố ép khung cưa quá mức.
- Cưa băng (band saw): Khi cắt kim loại bằng cưa dây, hãy dẫn hướng phôi một cách nhẹ nhàng và luôn đảm bảo phôi được đỡ toàn bộ. Để lưỡi cưa đi theo đường cắt thay vì xoay vặn phôi nhằm đẩy nhanh quá trình cắt. Nếu lưỡi cưa bắt đầu lệch hướng hoặc phôi rung giật, hãy tạm dừng và điều chỉnh lại điểm đỡ trước khi tiếp tục.
- Cưa đĩa được thiết lập để cắt kim loại: Bạn chỉ có thể cắt kim loại bằng cưa đĩa khi cưa được trang bị lưỡi cắt hoặc đĩa mài chuyên dụng cho kim loại. Empire đặc biệt cảnh báo rằng việc đảo ngược chiều lưỡi cưa gỗ thông thường là không an toàn và không được khuyến nghị. Luôn đảm bảo phôi được đỡ chắc chắn, sử dụng thước dẫn thẳng khi thực hiện các đường cắt dài và đẩy phôi đều tay để lưỡi cưa luôn bám đúng đường cắt.
- Cưa động cơ (cưa lắc): Empire mô tả công cụ này là loại mạnh mẽ, phù hợp nhất cho công việc phá dỡ hoặc cắt thô. Bắt đầu cắt ở tư thế ổn định, giữ cho lưỡi cưa luôn thẳng hàng với đường đánh dấu và để lưỡi cưa kim loại phù hợp thực hiện công việc. Bạn sẽ cảm nhận được độ rung lớn hơn và cạnh cắt thô hơn so với các phương pháp cắt chậm hơn, kiểm soát tốt hơn.
Khi nào nên sử dụng các dụng cụ quay nhỏ và dụng cụ dao động
Không gian chật hẹp lại làm thay đổi câu trả lời. Đôi khi một chiếc cưa hoặc máy mài lớn đơn giản là quá cồng kềnh để thực hiện đường cắt bạn cần.
- Dụng cụ dao động: Nếu bạn đang tự hỏi liệu dụng cụ dao động có thể cắt kim loại hay không, thì câu trả lời là có — nhưng chỉ dành cho các công việc nhỏ và yêu cầu độ chính xác cao, khi được sử dụng cùng lưỡi cắt phù hợp. Johnson Tools khuyến nghị lựa chọn lưỡi cắt tương thích với vật liệu cần gia công, đánh dấu và cố định chắc chắn phôi, dùng lực ấn nhẹ, đồng thời ưu tiên tốc độ thấp hơn khi cắt kim loại nhằm tăng khả năng kiểm soát và giảm thiểu nhiệt sinh ra cũng như tia lửa. Hãy bắt đầu nhẹ nhàng dọc theo đường cắt và để chuyển động dao động thực hiện công việc.
- Dụng cụ quay tròn: Nếu bạn đang tìm hiểu xem Dremel có thể cắt kim loại được không, thì câu trả lời thực tế là có — nhưng chỉ phù hợp với các công việc chi tiết. Empire mô tả dụng cụ quay tròn là những công cụ chính xác, lý tưởng để gia công các chi tiết nhỏ, các đường cong, đường thẳng và các chi tiết tinh vi. Hãy giữ lực ấn nhẹ, kiên nhẫn thực hiện và chấp nhận tiến độ chậm hơn so với máy mài. Các đĩa cắt nhỏ rất tiện lợi khi làm việc trong không gian hạn chế, nhưng chúng không phải là lựa chọn tối ưu cho các đường cắt dài hoặc các phần tiết diện dày.
Luôn chọn đĩa mài hoặc bánh xe phù hợp với cả dụng cụ và loại kim loại đang xử lý. Nếu nhiệt độ tăng lên, khả năng kiểm soát giảm đi hoặc tiếng cắt bắt đầu nghe không bình thường, hãy rút dụng cụ ra và đánh giá lại tình hình. Cùng một máy mài hoặc máy cưa có thể hoạt động dễ dàng trên thép cacbon thấp nhưng lại cho kết quả rất khác khi cắt thép không gỉ hoặc nhôm, và sự thay đổi vật liệu này sẽ làm thay đổi toàn bộ chiến lược cắt.
Cách Loại Kim Loại Ảnh Hưởng Đến Chiến Lược Cắt Của Bạn
Cùng một máy mài hoặc máy cưa có thể hoạt động ổn định và dự đoán được — cho đến khi loại kim loại thay đổi. Thép cacbon thấp, thép không gỉ và nhôm phản ứng khác nhau trước nhiệt, mài mòn và áp lực tiến dao; do đó, phương pháp hiệu quả trên một loại kim loại có thể tạo ra mép cắt thô ráp trên loại khác. Các kim loại ferrous (có chứa sắt), như thép cacbon thấp và thép không gỉ, khác với các kim loại non-ferrous (không chứa sắt), như nhôm. Sự khác biệt này ảnh hưởng đến hình dạng phoi, hiện tượng bám dính (loading), sinh nhiệt và bề mặt hoàn thiện ở mép cắt.
Sự Khác Nhau Giữa Thép Cacbon Thấp, Thép Không Gỉ Và Nhôm
Nếu bạn đang học cách cắt thép, hãy coi thép cacbon thấp là chuẩn mực ban đầu — chứ không phải quy tắc áp dụng cho mọi loại kim loại. Xmake mô tả thép không gỉ là vật liệu bền hơn và chống ăn mòn tốt hơn nhôm, nhưng cũng khó gia công hơn, với tốc độ cắt chậm hơn và hao mòn dụng cụ nhanh hơn. Cùng nguồn này cũng lưu ý rằng nhôm dễ gia công và tạo hình hơn. Trong thực tế, cách tốt nhất để cắt thép không gỉ thường là cắt chậm và cẩn trọng hơn với phụ tùng phù hợp, trong khi nhôm thường cảm giác dễ cắt hơn cho đến khi đĩa cắt không phù hợp bắt đầu bị tắc.
| Kim loại | Loại | Hành vi khi cắt | Sự nhạy cảm với nhiệt | Nguy cơ tải quá mức hoặc tôi bề mặt do biến dạng dẻo | Dụng cụ thường dễ điều khiển hơn |
|---|---|---|---|---|---|
| Thép mềm | Sắt ferrous | Thường là vật liệu dễ dung nạp nhất cho việc cắt thông thường | Trung bình | Nguy cơ thấp hơn so với thép không gỉ hoặc nhôm | Cưa tay, cưa dây, cưa đĩa tròn có lưỡi cắt kim loại và đĩa cắt chuyên dùng cho thép |
| Thép không gỉ | Sắt ferrous | Cắt khó khăn hơn, tiến độ chậm hơn, hao mòn dụng cụ nhiều hơn | Lo ngại cao hơn về chất lượng mép cắt | Dễ bị tôi bề mặt do biến dạng dẻo | Các thiết lập cưa cứng và bánh xe hoặc lưỡi cưa có khả năng chống gỉ, kết hợp với tốc độ tiến dao ổn định |
| Nhôm công nghiệp | Kim Loại Màu | Mềm hơn và dễ gia công hơn, nhưng có thể gây trượt hoặc tắc nghẽn phụ kiện không phù hợp | Nhiệt có thể tăng nhanh tại phụ kiện ngay cả khi kim loại được cắt dễ dàng | Nguy cơ tải quá mức cao khi sử dụng vật liệu mài không phù hợp | Lưỡi cưa hoặc đĩa mài dành riêng cho kim loại màu, đặc biệt khi gia công trên phôi được đỡ chắc chắn |
| Các loại thép và hợp kim cứng hơn | Sắt ferrous | Kháng lực cắt cao hơn và gây nhiều áp lực hơn lên các dụng cụ cầm tay | Việc kiểm soát nhiệt độ trở nên quan trọng hơn | Có thể làm giảm tuổi thọ phụ kiện một cách nhanh chóng | Các loại cưa cứng hơn hoặc bánh mài chuyên dụng bền hơn |
Nếu bạn đang tìm hiểu cách cắt thép không gỉ, sai lầm phổ biến là vội vàng thực hiện như khi cắt thép carbon thấp. Nếu dự án sử dụng vật liệu mỏng và bạn đang thắc mắc cách cắt tấm thép không gỉ, việc cố định phôi ổn định và điều chỉnh lực đẩy nhẹ, kiểm soát tốt thường quan trọng hơn tốc độ cắt thô. Đối với việc cắt nhôm, cảm giác khi cắt có thể trơn mượt cho đến khi vụn kim loại bắt đầu dính vào lưỡi cắt và phụ kiện không còn tản nhiệt hoặc thoát phoi hiệu quả.
Lựa chọn lưỡi cắt và đĩa mài theo vật liệu
Việc lựa chọn phụ tùng tiêu hao là nơi sự khác biệt giữa các loại vật liệu trở nên rõ rệt. Buddies Abrasives ghi chú rằng thép carbon thấp thường sử dụng các đĩa cắt có lớp gia cố bằng nhựa thông liên kết với hạt mài nhôm oxit. Thép không gỉ và các hợp kim cứng hơn thường phù hợp hơn với các loại đĩa cắt làm từ zirconia alumina, alumina gốm hoặc các hỗn hợp tương tự, vì những loại này bền hơn khi cắt trên các kim loại cứng. Cùng hướng dẫn này cũng cảnh báo rằng nhôm và các kim loại màu khác cần sử dụng các đĩa cắt được thiết kế đặc biệt cho kim loại màu, bởi vì các đĩa cắt thông thường dành cho thép có thể bị nghẹt nguy hiểm thay vì cắt sạch.
- Thép nhẹ: Điểm khởi đầu tốt cho các lưỡi cắt và bánh xe đa dụng.
- Thép không gỉ: Sử dụng phụ tùng có khả năng chống gỉ và thực hiện đường cắt một cách chủ động. Đối với nhiều công việc, đây là cách tốt nhất để cắt thép không gỉ mà không tạo ra nhiệt dư thừa.
- Nhôm: Chọn phụ kiện dành riêng cho kim loại màu và dừng lại nếu bánh xe bắt đầu bị nghẹn hoặc các mảnh vụn bắt đầu dính vào nhau.
Vật liệu sẽ cho bạn biết nên chọn phụ kiện nào. Hình dạng sẽ cho bạn biết cách đường cắt đó vận hành ra sao. Một tấm thép không gỉ, một ống nhôm và một thanh thép carbon thấp đều có thể yêu cầu các phương pháp hỗ trợ và đánh dấu khác nhau ngay cả trước khi thay đổi dụng cụ.
Cách cắt tấm kim loại, ống kim loại, ống tròn và thanh kim loại
Vật liệu vẫn rất quan trọng, nhưng hình dạng thường là yếu tố khiến một đường cắt đơn giản trở nên khó khăn. Khi mọi người tìm kiếm cách cắt tấm kim loại hoặc cách cắt ống kim loại , họ thường đang đối mặt với vấn đề về hình dạng nhiều không kém vấn đề về vật liệu. Tấm mỏng dễ rung, vật liệu tròn dễ lăn, và các tiết diện rỗng có đặc tính khác biệt so với tiết diện đặc. Hướng dẫn Anchorlube tách riêng tấm, ống, thanh và que vì lý do này, và Backyard Provider cũng thể hiện xu hướng tương tự với ống và thanh thép. Ngay cả khi loại kim loại không thay đổi, dụng cụ được khuyến nghị vẫn có thể khác nhau do hình dạng thay đổi ảnh hưởng đến cách điều khiển.
Cách cắt tấm, ống, thanh và que
Nếu dự án của bạn thực sự liên quan đến cách cắt mép tấm kim loại ,cách cắt tấm lợp kim loại , hoặc cách cắt kim loại mỏng , hãy ưu tiên xem xét yếu tố chống đỡ và chiều dài đường cắt. Tấm kim loại thường dễ cắt bằng kìm cắt khi cần tỉa nhỏ, trong khi các đoạn thẳng dài hơn thì dễ thực hiện hơn khi dùng cưa chuyên dụng cho kim loại. Ống tròn cần được cố định chắc chắn và giữ vuông góc trong suốt quá trình cắt, do đó các dụng cụ như kìm cắt ống, cưa tay, cưa băng, cưa đọng lực và máy mài đều phù hợp trong những tình huống khác nhau. Ống (tube) trông có vẻ dễ cắt hơn do có mặt phẳng, nhưng thành mỏng lại dễ biến dạng hơn so với vật liệu đặc. Que, thanh và cốt thép chịu lực cắt mạnh hơn các phần rỗng, nên việc kiểm soát dụng cụ thường quan trọng hơn tốc độ cắt thuần túy.
| Hình dạng | Thách thức chính | Các dụng cụ khởi đầu phổ biến | Ghi chú thực tế |
|---|---|---|---|
| Kim loại | Độ rung, độ cong, biến dạng mép trên các đường cắt dài | Kềm cắt, cưa xẻ, cưa đĩa có lưỡi cắt kim loại, máy mài góc | Tốt nhất cho công việc gia công viền và các đường cắt dài có điểm tựa, không phù hợp để cắt nhanh theo kiểu cầm tay |
| Ống | Di chuyển đều và giữ cho đường cắt vuông góc | Dụng cụ cắt ống, cưa tay, cưa rung, cưa băng, máy mài góc | Các dụng cụ cắt ống chuyên dụng đặc biệt hữu ích để tạo ra các đường cắt tròn sạch sẽ |
| Ống | Thành ống mỏng và khả năng bám theo góc | Dụng cụ cắt ống, cưa băng, cưa lạnh, cưa rung, máy mài góc | Các tiết diện rỗng cần được chống đỡ gần vị trí cắt |
| Thanh | Vật liệu đặc đòi hỏi nhiều nỗ lực hơn để cắt | Cưa tay, cưa băng, máy mài góc, cưa đĩa có lưỡi cắt kim loại | Máy cắt xoay kiểu thanh kim loại chủ yếu là giải pháp có độ dày nhỏ hơn |
| Thanh | Trọng lượng, độ thẳng và lực kẹp nếu phần vật liệu bị cắt rời rơi xuống | Cưa băng, cưa lạnh, cưa tròn có lưỡi cắt kim loại | Các hệ thống cưa cứng nhắc thường cải thiện độ lặp lại |
| Cốt thép | Bề mặt gân, độ cố định chắc chắn, độ nhám bề mặt thô sơ | Máy mài góc, máy cưa cắt (chop saw), cưa băng | Kẹp chặt để vật liệu không xoay trong quá trình cắt |
Mẹo hỗ trợ và đánh dấu cho các hình dạng khác nhau
- Hỗ trợ tấm mỏng một cách rộng rãi: Các đoạn dài không được hỗ trợ có thể rung lắc và lệch khỏi đường cắt.
- Kẹp chặt phôi tròn để chống lăn: Ống và thanh không được phép xoay khi bắt đầu cắt.
- Không làm móp thành ống: Việc kẹp chặt là tốt, nhưng lực kẹp quá mạnh có thể làm biến dạng ống mỏng.
- Đánh dấu rõ phía phế liệu: Điều này còn quan trọng hơn nữa đối với phôi hẹp và các chi tiết hoàn thiện có bề mặt dễ nhìn thấy.
- Bảo vệ các bề mặt đã gia công: Một miếng đệm đơn giản dưới càng kẹp giúp tránh làm lõm và xước bề mặt.
- Hướng dẫn các đường cắt thẳng dài: Điều này đặc biệt hữu ích khi xác định cách cắt tấm lợp kim loại một cách gọn gàng hoặc cách cắt kim loại mỏng mà không bị lệch mép.
Hình dạng không chỉ ảnh hưởng đến việc lựa chọn dụng cụ mà còn tác động đến lượng nhiệt sinh ra, độ vênh mép (burr), và mức độ xử lý bổ sung cần thiết cho cạnh cắt sau khi chi tiết tách rời. Đây chính là lúc chất lượng cắt thực sự thể hiện rõ nhất, đồng thời cũng là lúc công đoạn gia công hoàn thiện bắt đầu quan trọng ngang bằng với chính quá trình cắt.
Các đường cắt trên kim loại sạch hơn và cạnh cắt tốt hơn
Chi tiết có thể đã được tách rời, nhưng công việc thường chưa kết thúc. Các vênh mép (burr), vết đổi màu do nhiệt, độ cong vênh nhẹ và các góc sắc như lưỡi dao thường chỉ xuất hiện rõ ràng sau khi đường cắt mở ra. Vì vậy, những đường cắt sạch nhất không chỉ được đánh giá dựa trên tốc độ mà còn dựa trên độ an toàn, độ thẳng và khả năng sử dụng của cạnh cắt ngay khi dụng cụ dừng lại.
Làm thế nào để đạt được cạnh cắt sạch hơn với ít nhiệt hơn
Chất lượng cạnh bắt đầu ngay từ trước khi tiếp xúc lần đầu tiên. Một hướng dẫn về số răng giải thích một quy tắc đơn giản: kim loại mỏng hơn thường đạt được độ hoàn thiện tốt hơn khi sử dụng lưỡi cắt có số răng cao hơn, trong khi vật liệu dày hơn lại hoạt động hiệu quả hơn với số răng ít hơn để giúp vụn cắt thoát ra dễ dàng hơn và giảm ma sát. Cùng một nguyên lý này cũng áp dụng cho đĩa cắt kim loại bằng mài mòn. Trong hướng dẫn gọt ba via này, các loại hạt mài thô hơn được dùng để loại bỏ vật liệu nhanh hơn, trong khi các loại hạt mài mịn hơn thì phù hợp hơn cho công đoạn hoàn thiện mượt mà. Nói cách khác, lựa chọn đúng lưỡi cắt kim loại hoặc đĩa cắt thường quyết định chất lượng mép cắt ngay từ trước khi thực hiện việc cắt.
- Để chi tiết nguội trước khi cầm nắm hoặc kiểm tra kỹ.
- Kiểm tra xem có biến dạng, xỉ hàn (dross) hoặc ba via rõ thấy dọc theo mép hay không.
- Loại bỏ các ba via nhô lên có thể gây cản trở khi lắp ghép hoặc gây vết cắt.
- Làm mịn các góc sắc và làm vát nhẹ mép.
- Chuẩn bị bề mặt nếu chi tiết sẽ được hàn, bắt vít, phủ lớp bảo vệ hoặc lắp ráp.
Việc cắt chưa được coi là hoàn tất cho đến khi mép cắt đảm bảo an toàn và sẵn sàng cho bước tiếp theo.
Gọt ba via – Làm mịn và chuẩn bị chi tiết
Cùng một hướng dẫn gọt ba via đưa ra một sự phân biệt hữu ích. Việc loại bỏ ba via (deburring) loại bỏ các vật liệu thừa sắc nhọn còn sót lại. Gia công hoàn thiện (finishing) đi xa hơn bằng cách cải thiện kết cấu bề mặt, hình dạng cạnh và độ sẵn sàng cho công đoạn phủ lớp hoặc lắp ráp. Các phương pháp cắt bằng cưa và cắt bằng dao thường để lại ba via cơ học. Các phương pháp nhiệt độ cao hơn có thể để lại ba via nhiệt hoặc xỉ (dross), đòi hỏi thêm công đoạn làm sạch.
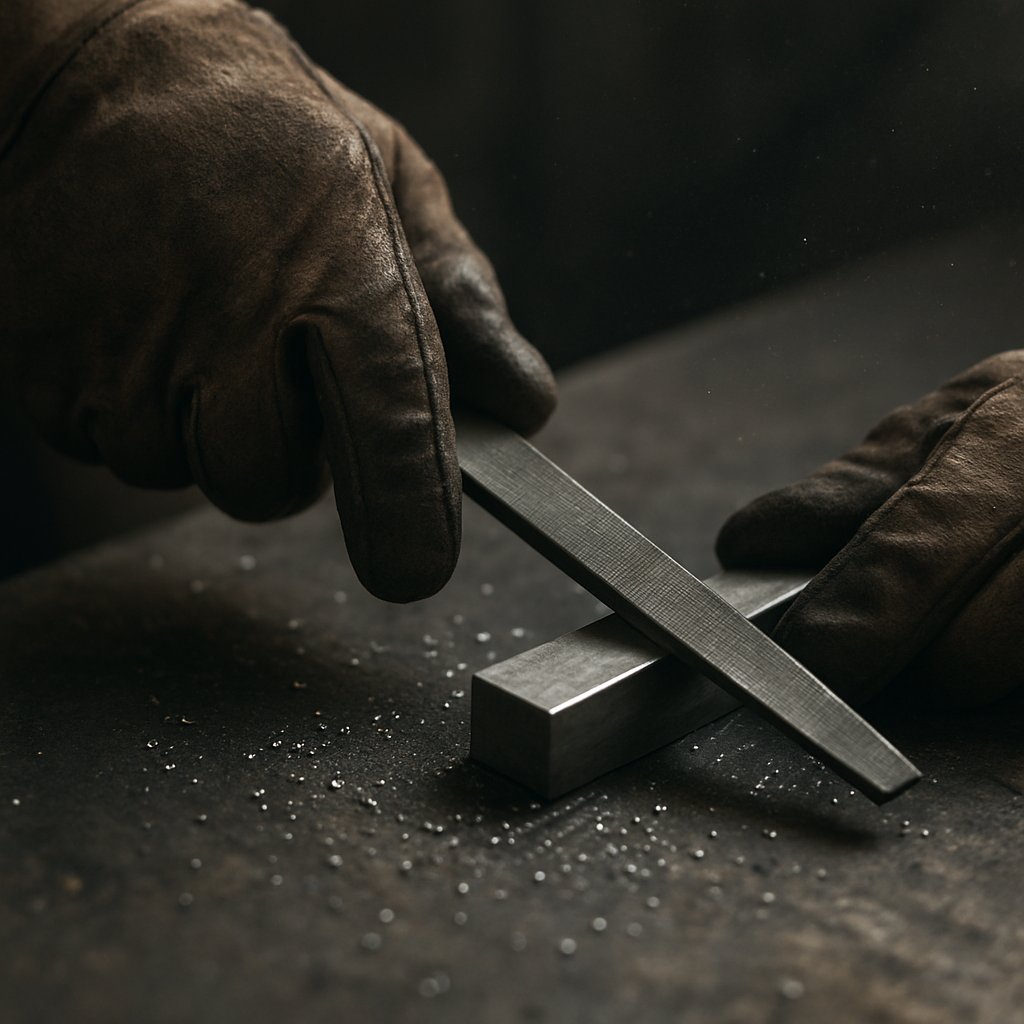
Đối với các công việc nhỏ, dụng cụ dũa tay hoặc dũa kim loại thường mang lại độ kiểm soát tốt hơn so với việc mài mạnh thêm một lần nữa bằng máy mài. Dũa kim loại đặc biệt hữu ích khi bạn chỉ cần làm tròn cạnh mà không làm thay đổi hình dạng chi tiết. Hãy kiểm tra cạnh vừa gia công cả bằng xúc giác lẫn thị giác. Một chi tiết trông sạch sẽ vẫn có thể làm rách găng tay hoặc không đặt phẳng được.
Khi việc cắt kim loại công nghiệp trở nên hợp lý hơn
Nếu mỗi chi tiết vẫn cần gia công bằng tay, lắp ráp và kiểm tra lại, thì vấn đề lúc này không còn chỉ là việc cắt xuyên qua phôi nữa. Khi ấy, cắt kim loại trong công nghiệp ít liên quan hơn đến khả năng cắt xuyên một lần qua kim loại, mà chủ yếu tập trung vào việc lặp lại kết quả giống nhau với độ chính xác về kích thước được kiểm soát, bề mặt sạch hơn và ít bất ngờ hơn.
Khi việc cắt kim loại tự làm tại nhà ngừng là lựa chọn tối ưu
Đối với các công việc sửa chữa, cắt tỉa hoặc chế tạo một chiếc giá đỡ duy nhất, các dụng cụ cầm tay có thể hoàn toàn đáp ứng yêu cầu về việc cắt kim loại. Tuy nhiên, đối với công việc đòi hỏi độ chính xác cao thì tiêu chuẩn sẽ thay đổi. Một công việc thường cần được giao cho bộ phận sản xuất chuyên nghiệp khi bạn cần:
- Các chi tiết được sản xuất lặp lại: Nhiều chi tiết phải khớp chính xác với nhau, chứ không chỉ trông gần giống nhau.
- Dung sai chặt: Các đặc điểm kỹ thuật yêu cầu độ chính xác đo lường thay vì lắp ghép dựa trên cảm tính.
- Hình học phức tạp: Các đặc điểm bên trong, gia công nhiều mặt hoặc các hình dạng bị giới hạn bởi khả năng tiếp cận của dụng cụ.
- Kiểm soát Chất lượng Được Tài liệu Hóa: Các hồ sơ kiểm tra, đánh giá năng lực hoặc đo lường có thể truy xuất nguồn gốc.
- Yêu cầu đạt chuẩn ô tô: Các thông số kỹ thuật mang tính then chốt về an toàn hoặc do khách hàng kiểm soát, trong đó tính nhất quán quan trọng ngang bằng với độ chính xác của đường cắt.
Phương pháp cắt tối ưu là phương pháp phù hợp nhất với công việc cụ thể, mục tiêu chất lượng và quy mô sản xuất.
Lựa chọn gia công kim loại chính xác để tạo ra các chi tiết có tính lặp lại cao
Khi công việc vượt quá khả năng của các dụng cụ cầm tay, máy cắt kim loại phù hợp có thể là máy phay CNC, trung tâm tiện, hệ thống gia công xung điện (EDM) hoặc một quy trình lai kết hợp tạo hình chi tiết trước rồi mới gia công các đặc điểm quan trọng. Shaoyi Metal Technology giới thiệu đây là con đường thực tiễn dành cho các chi tiết ô tô yêu cầu hệ thống quản lý chất lượng IATF 16949, Kiểm soát quy trình thống kê (SPC) và khả năng sản xuất lặp lại từ giai đoạn mẫu thử nghiệm đến sản xuất hàng loạt. Hướng dẫn gia công ô tô của nó cũng nêu rõ các dung sai chặt chẽ tới ±0,005 mm trong những ứng dụng phù hợp.
Để kiểm soát tính năng chính xác hơn nữa, Summit CNC trình bày cách các xưởng kiểm tra độ chính xác bằng thiết bị đo tọa độ (CMM), các chốt đo và phép đo độ nhám bề mặt, trong đó một số chi tiết được giữ ở dung sai ±0,0005 inch. Vì vậy, nếu bạn vẫn đang tự hỏi điều gì có thể cắt xuyên qua kim loại, hãy nhớ rằng các chi tiết sản xuất không chỉ được đánh giá dựa trên khả năng cắt rời mà còn phải đáp ứng các tiêu chí lắp ghép chính xác, lặp lại ổn định và vượt qua quy trình kiểm tra. Đó là lúc sự hỗ trợ chuyên nghiệp trở thành giải pháp thông minh hơn cho câu hỏi: điều gì có thể cắt kim loại một cách đáng tin cậy ở quy mô lớn.
Các câu hỏi thường gặp về cắt kim loại
1. Phương pháp tốt nhất để cắt kim loại tại nhà là gì?
Phương pháp tối ưu tại nhà phụ thuộc vào loại kim loại, độ dày, hình dạng và chất lượng cạnh cần đạt được. Đối với tấm mỏng, việc sử dụng kìm cắt hoặc cưa được thiết lập để cắt kim loại thường dễ dàng hơn; trong khi ống, thanh tròn và vật liệu dày hơn thường phù hợp hơn với cưa tay, cưa băng, cưa đột hoặc máy mài góc để thực hiện công việc thô sơ. Cách an toàn nhất là kẹp chặt phôi, sử dụng lưỡi cắt hoặc đĩa mài được chứng nhận phù hợp với cả dụng cụ và vật liệu, thực hiện đường cắt kiểm soát tốt và hoàn thiện bằng cách loại bỏ ba-via.
2. Máy mài góc có phải là công cụ tốt nhất để cắt kim loại không?
Máy mài góc là một trong những lựa chọn cầm tay nhanh nhất để thực hiện các đường cắt thô, đặc biệt trên thép, bu-lông, cốt thép và thanh kim loại, nhưng không phải lúc nào cũng là lựa chọn tối ưu cho mọi công việc. Thiết bị này tạo ra nhiều tia lửa và nhiệt hơn nhiều phương pháp cắt sử dụng cưa, đồng thời mép cắt thường cần xử lý thêm sau khi cắt. Nếu bạn muốn kiểm soát tốt hơn, ít bụi bẩn hơn hoặc mép cắt sạch hơn trên ống và các lần cắt lặp lại, thì máy cưa dây hoặc máy cưa đĩa được trang bị lưỡi phù hợp để cắt kim loại sẽ là lựa chọn phù hợp hơn.
3. Làm cách nào để cắt thép không gỉ mà không làm hỏng mép cắt?
Thép không gỉ thường đòi hỏi tốc độ cắt chậm và ổn định hơn so với thép cacbon thấp. Hãy sử dụng lưỡi cắt hoặc đĩa mài chuyên dụng cho thép không gỉ, cố định phôi chắc chắn, bắt đầu nhẹ nhàng dọc theo đường cắt và tránh ép mạnh vào phụ kiện vì nhiệt dư thừa có thể làm giảm chất lượng bề mặt và rút ngắn tuổi thọ của vật tư tiêu hao. Đối với tấm thép không gỉ mỏng, việc chống đỡ ổn định và lực đẩy nhẹ khi cắt càng quan trọng hơn, và một lượt làm sạch ba-via nhanh sau khi cắt sẽ giúp làm sạch mép cắt mà không làm thay đổi hình dạng chi tiết.
4. Phương pháp an toàn nhất để cắt tấm kim loại hoặc tấm ốp kim loại là gì?
Đỡ tấm vật liệu một cách rộng rãi để tránh rung lắc, cong vênh hoặc lệch hướng trong quá trình cắt. Đánh dấu rõ ràng phần vật liệu thừa cần loại bỏ, cố định tấm bằng kẹp ở những vị trí có thể, bảo vệ các bề mặt đã hoàn thiện và đeo kính bảo hộ mắt, găng tay và thiết bị bảo hộ tai vì mép cắt của tấm kim loại mỏng vẫn rất sắc ngay cả khi đường cắt trông có vẻ sạch sẽ. Đối với các công việc cắt nhỏ, kìm cắt thường dễ kiểm soát hơn; còn đối với các đường cắt thẳng dài thì máy cưa có dẫn hướng được thiết lập phù hợp để cắt kim loại thường cho kết quả tốt hơn.
5. Khi nào bạn nên ngừng sử dụng các dụng cụ tự làm và chuyển sang các thiết bị cắt kim loại chuyên dụng?
Các công cụ tự làm (DIY) không còn là giải pháp tối ưu khi công việc yêu cầu các chi tiết được lặp lại, dung sai chặt chẽ, hình dạng phức tạp, kiểm tra có thể truy xuất nguồn gốc hoặc độ đồng nhất đạt tiêu chuẩn ô tô. Khi đó, thách thức thực sự không còn chỉ nằm ở việc thiết bị nào có thể cắt kim loại, mà là thiết bị nào có thể tạo ra kết quả giống nhau mỗi lần với chất lượng được kiểm soát. Đối với công việc ô tô từ giai đoạn mẫu thử đến sản xuất hàng loạt, một đối tác gia công được chứng nhận IATF 16949 như Công ty Công nghệ Kim loại Shaoyi sẽ hợp lý hơn vì đối tác này hỗ trợ kiểm soát quy trình có tài liệu hóa, đảm bảo độ đồng nhất dựa trên kiểm soát thống kê quy trình (SPC) và khả năng mở rộng sản xuất.