 Biz Automechanika Frankfurt 2026 ko'rgazmasida ishtirok etamiz — 8-sentyabr | 4.2-pavilon, M31-stend —
 EN


Qirilish yoki jarohatlanish xavfi tug'dirmasdan metallni qanday kesish kerak?
Metall turi va kesish turi bo'yicha metallni kesish usullari
Agar siz hayron qolayotgan bo'lsangiz qirilish yoki kesish chetlarini buzmasdan metallni qanday kesish kerak , biror g'oya bilan boshlang: har bir ishga mos keladigan yagona vosita yo'q. Eng yaxshi natija beshta omilga bog'liq: metall turi, uning qalinligi, shakli, kerakli kesish chetining sifati va xavfsiz foydalanish mumkin bo'lgan vositalar.
Metallni kesishning eng yaxshi usulini nima o'zgartiradi
Metallni kesishning eng yaxshi usuli metallarning issiqlik, bosim va abraziv ta'sir ostidagi xatti-harakatlari turlicha bo'lgani uchun o'zgaradi. MSC temirga asoslangan metallar temir asosiga ega yoki keng tarqalgan temir miqdoriga ega ekanligini tushuntiradi, shu sababli bu guruhga karbonli poʻlat va zanglamaydigan poʻlat kiradi. Temirga asoslanmagan metallar, masalan, alyuminiy, shunday emas. Bu muhim, chunki chip hosil boʻlishi, issiqlik va qurollar bilan oʻzaro taʼsir har bir materialda bir xil emas.
- Metall turi: Temirga asoslangan va temirga asoslanmagan metallarga koʻpincha turli xil pichaklar, gʻildiraklar yoki kesish tezliklari kerak boʻladi.
- Qalinligi: Yogʻon varaq qalin materialdan juda boshqacha kesiladi. Yogʻon varaq odatda titrosh yoki deformatsiyaga uchragan yengil qalinlikdagi materialni anglatadi. Qalin material esa bar, plita yoki konstruktiv qismlarni anglatadi va bunday materiallarni kesish uchun mustahkamroq usullar talab qilinadi.
- Shakli: Tekis varaq, nay, sterjen yoki burchakli temir kesishni bir xil usulda qoʻllab-quvvatlamaydi.
- Kesish sifati: Gross kesish tez va amaliy, lekin chiplar yoki notekis yopiq qirralarni qoldirishi mumkin. Yakuniy kesish esa tozaroq, aniqroq qirralarni va kamroq tozalashni taʼminlashga moʻljallangan.
- Asbobga kirish: Doʻkonlarda metallarni kesish uchun ishlatiladigan narsa garajda yoki avtomashina yoʻliningda amaliy boʻlmasligi mumkin.
Koʻpchilik uy loyihalari uchun tezkor javob
Ko'pchilik uyda metallni kesish ishlari uchun eng xavfsiz boshlanish nuqtasi — avvalo, qurollarni material va qalinligiga moslashtirish, so'ngra tez g'iyohli kesish yoki tozaroq yakuniy kesishni tanlashdir.
Ko'p hollarda do'konlarda metallni kesish qo'l bilan boshqariladigan g'ildirakli zarralar, qisqichlar yoki to'g'ri aksessuar bilan jihozlangan grinderni talab qiladi. Kattaroq yoki qalinroq po'lat uchun Service Steel oddiy usullar kesish, plazma, suvli nurlanish, lazer va olov bilan kesishga kengaytiriladi; har bir usul qalinlik va aniqlik talablari asosida tanlanadi. Agar siz g'ildirak yoki pichoqdan foydalansangiz, uni ishlab chiqaruvchining qo'llanilishi va ishlatish chegaralari bo'yicha ko'rsatmalariga amal qiling, taxmin qilishga tayanmang. Weiler g'ildirakning aylanish tezligi (RPM) darajasini qurolga moslashtirish va qurol hamda himoya qismlariga mos g'ildirak turini tanlashni tavsiya etadi. Aynan shu yerda yaxshi kesish boshlanadi va xavfsiz kesish ham shu yerda boshlanadi.
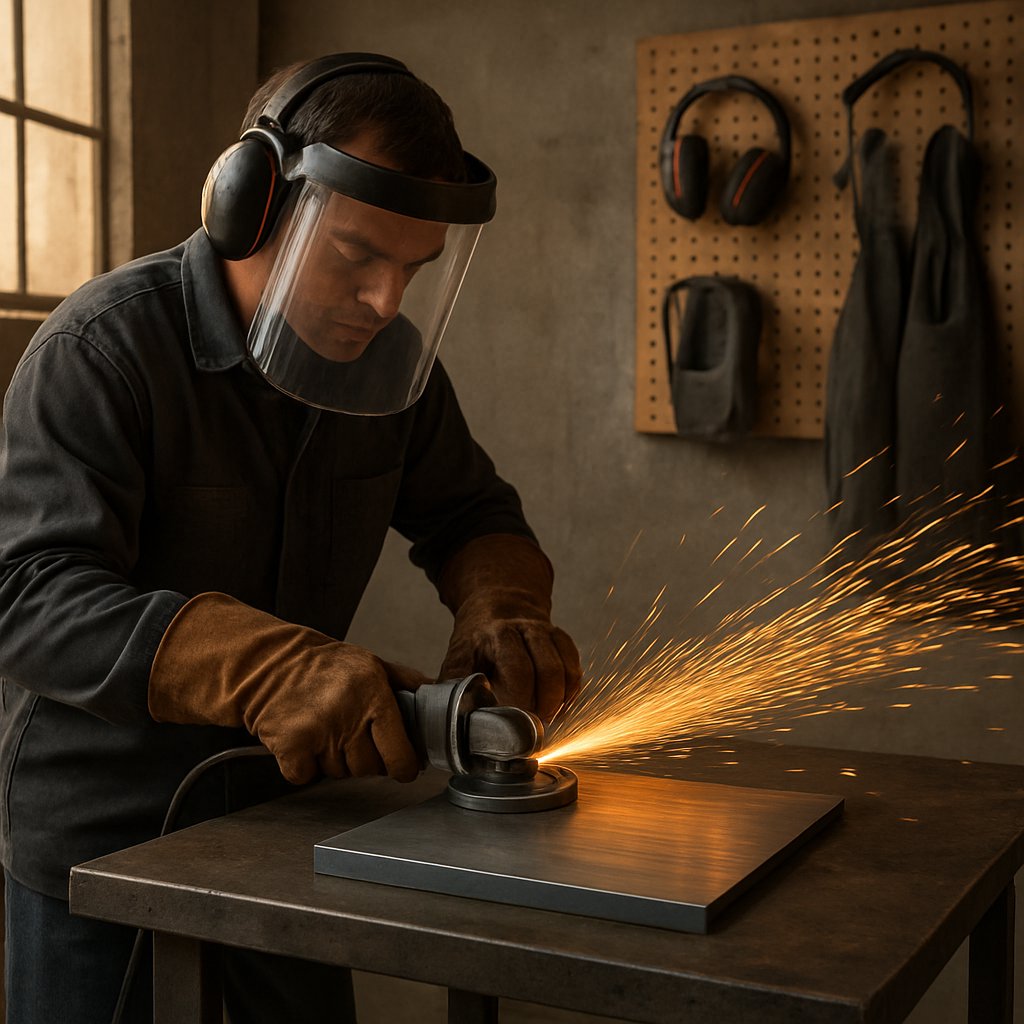
Metallni boshidan oxirigacha xavfsiz kesish
Yaxshi natijalar birinchi ishqori yoki chiplanishdan avval boshlanadi. Qayshiq bilan ingichka varaqni kesish o'tkir qirralarga olib keladi. Zanjirli teshuvchi bilan metallarni kesish chiplarini uloqtirib yuboradi va agar material siljisa, orqaga qaytishi mumkin. Abrasiv kesish diskalari ishqorlar, issiqlik va diskning buzilish xavfini keltirib chiqaradi. Har bir usulning turli xavfli xususiyatlari borligi sababli, sizning xavfsizlik tizimingiz uskuna, aksessuar va metallga mos kelishi kerak.
Kesishdan avval xavfsizlik
Bir nechta tekshiruvlar boshlang'ichlarning aksariyat xatolarini oldini oladi. Weiler xavfsizlik tavsiyalarida burchakli grinderni kesish diskalari bilan foydalanganida to'g'ri kesish himoyasidan, g'ishtlash himoyasidan emas, foydalanish ta'kidlanadi. Shu bilan birga, disk tezligi reytingi uskuna tezligiga mos yoki undan yuqori bo'lishi, shikastlangan diskalar almashtirilishi va kesish diskalari egiluvchan qilinib egri kesish uchun yoki g'ishtlashda ishlatilmasligi tavsiya etiladi. UConnning zanjirli teshuvchi bo'yicha qisqacha ma'lumotida ham shu tamoyil takrorlanadi: pichakni tekshiring, himoyani o'rnida saqlang va kesishni majburiy ravishda amalga oshirmang.
- Shaxsiy himoya vositalari (SHV): Xavfsizlik ko'zog'i va yuz himoyasi, eshitishni himoya qiluvchi vosita, qo'lda ishlash qo'rqoqlari, mustahkam oyoq kiyimi va mos keladigan kiyimlar kiyilishi kerak. Ko'p ishqor hosil qiladigan ishlarda olovga chidamli kiyimlar yoki teri fartuki ham talab qilinishi mumkin.
- Ishni ushlab turish: Detalni mahkamlash yoki vinta bilan ushlab turish kerak, shunda u egilmasin, burilmasin yoki g'ildiraklanmasin. Quvurlar to'xtatilishi va kesish ochiq qolishi kerak, shunda pichoq yoki g'ildirak qisqilib qolmasin.
- Ishqorlarni nazorat qilish: Qog'oz, erituvchilar, gazlamalar, chang, yoqilg'ini ishlayotgan joydan tozalang. OSHA issiq ish qoidalariga rioya qiling yonuvchan moddalarga jiddiy yong'in xavfi sifatida qarang va ularni olib tashlash yoki himoya qilishni talab qiling.
- Havolash: Yetarli havo almashinuvi bo'lmagan yopiq binolarda, drenajlarda yoki cheklangan joylarda kesishni amalga oshirmang. Ba'zi kesish ishlari va materiallar mexanik ventilyatsiya talab qiladi.
- Eshishni muhofaza qilish: G'ildirakli kesgichlar va zarrali mashinalar shunchalik baland tovush chiqaradiki, quloq plugi yoki quloq qopqog'i doimiy ishlatiladigan vositalar bo'lishi kerak, ixtiyoriy emas.
- Issiq metall bilan ishlash: Yangi kesilgan detallar issiq qirralar va issiq uchlarga ega bo'ladi. Detalni sovutish, ajratib qo'yish yoki boshqalarga tegishdan oldin aniq ogohlantirish kerak.
- Metallni aniqlang va pichoq yoki g'ildirak shu material va uskuna uchun belgilanganligini tasdiqlang.
- Uskunani, himoyaviy qismlarni, yon tutqichni, simni yoki batareyani va iste'mol qilinadigan qismlarni teshilganlik, tishlarning yo'qligi, egilganlik yoki isdan chiqish belgilariga tekshiring.
- Yong'in xavfli moddalarni olib tashlang, ishqalanish natijasida hosil bo'ladigan ishlarning yo'nalishini sozlang va ventilyatsiya etish yetarli ekanligiga ishonch hosil qiling.
- Ishni qo'llab-quvvatlang va qisqichda mahkamlang, shunda kesish jarayonida kesish joyi yopilmasin, siqilmasin yoki o'rtasida aylanib ketmasin.
- O'rningiz va ushlab turish usulini tekshiring, so'ngra metallga tegishdan oldin uskunani nazorat ostida ishga tushiring.
Kesish davomida va keyin paydo bo'ladigan xavfli vaziyatlar
Aksariyat muammolar aksessuar metallga tegishidan keyin boshlanadi. Pichoq yoki g'ildirak quloqqa qo'yilganda, burilganda yoki noto'g'ri zonaga urilganda 'orqaga itish' hodisasi sodir bo'ladi. UConn universiteti kesuvchi g'ildirakning yuqori to'rtdan bir qismi ayniqsa 'orqaga itish'ga moyil ekanligini va ishni noto'g'ri qisqichda mahkamlashning bu xavfni yanada kuchaytirishini ogohlantiradi, chunki ish qisqichda mahkamlanmagan holda kesishga kirib ketishi mumkin. G'ildirak yoki pichoqning vafot etishi tomon tomonga bosim, shikastlanish, noto'g'ri qo'llanish, tezlikdan ortiq ishlatish yoki uskunani kesishga imkon berish o'rniga unga majbur qilish natijasida sodir bo'ladi.
Metalni zarrak bilan kesayotganda, titroq, oshib borayotgan vibratsiya yoki "kesishda zarrakning aylanish tezligi pasayganda" degan qidiruv so'zlarida berilgan ogohlantirishni kuzatib boring. Tezlikning bu pasayishi — kuchliroq bosish kerakligini bildiruvchi belgi emas. Ishni to'xtating va oziq berish bosimini, zarrak holatini, qo'llab-quvvatlashni va qo'shimcha jihozning materialga mos kelishini tekshiring.
Agar siz "metalni kesishda chiqadigan ishqalalar nima?" deb savol bergan bo'lsangiz, ularni xavfli olovga sabab bo'lishi mumkin bo'lgan issiq zarrachalar sifatida qabul qiling, shuningdek, zararsiz yorug'lik sifatida emas. Uchib ketayotgan chiplar ko'zlarga zarar yetkazishi mumkin, issiq burrlar esa bir vaqtning o'zida kesish va yoqish xavfiga sabab bo'ladi. Issiqlik to'planishi shuningdek, kesilgan qirrani rangi o'zgartirib, detallarni xavfsiz ushlashni qiyinlashtiradi. "Qaysi metallarni grinderni yoki Sawzallni ishlatib kesib bo'lmaydi?" deb qidiruvchi o'quvchilar uchun eng xavfsiz qoida juda oddiy: zarrak yoki disk etiketkasida ruxsat berilmagan hech qanday metallni kesmang va oddiy qo'shimcha jihozlarni isitish yoki ularga glazura qo'yish xavfiga ega qiyin maxsus qotishmalar bilan qo'shimcha ehtiyot bo'ling.
Xavfsiz kesish — bu nazorat qilinadigan ketma-ketlik, omadli o'tish emas. Xuddi shu mantiq stol ustida, garajda yoki kesgich standida takrorlanadigan ish jarayoniga aylanadi.
Boshlanuvchilar uchun qadam-qadam metallni kesish ish jarayoni
Ko'pchilik boshlanuvchilar har bir asbob uchun turli tartiblar talab qilmasa ham bo'ladi. Ularga bitta takrorlanadigan jarayon kerak. Agar sizning birinchi fikringiz metallni materialni sarflamagan holda yoki notekis chet hosil qilmasdan qanday kesish kerakligi bo'lsa, doim bir xil tartibda amal qiling: metallni aniqlang, kesishni rejalashtiring, ishni mustahkamlang, mos aksessuar tanlang, so'ngra chetni tozalang. Bu yondashuv siz metallni kesgich, qisqich yoki kesish diski bilan kesganingizda ham ishlaydi.
Sozlash ko'pchilik odamlar kutganidan ko'ra muhimroq. Weiler qalinligi kamroq bo'lgan kesish diskalari kamroq material olib tashlaydi, aniqroqlikni oshiradi va kamroq issiqlik hosil qiladi. Cold Saw Shop shuningdek, mos kelmaydigan uskunalar issiqlikdan zararlanish, shakl o'zgarishi, materialning sarfi va yomon sirtni keltirib chiqarishini ko'rsatadi. Shu sababli, agar siz metallarni toza qilib kesish usulini bilmoqchi bo'lsangiz, rejani kesishning bir qismi sifatida qabul qiling, unga oldindan tayyorgarlik ko'rish sifatida emas.
Universal metall kesish ish jarayoni
- Metallni aniqlang. Siz po'lat kabi temirli metallni yoki alyuminiy kabi temirsiz metallni kesayotganingizni hal qiling. Material turi g'ildirak va pichak tanlovidan ta'sirlanadi.
- Kesish turini tanlang. Sizga to'g'ri chiziq kesish, egri chiziq kesish, tez g'iyosli kesish yoki toza sirtli kesish kerakligini hal qiling.
- Ehtiyotkorlik bilan o'lchab, belgilang. Aniq chiziqdan foydalaning va chiqindi tomonni belgilab qo'ying, shunda qaysi qismga qurilma yo'naltirilishini bilasiz.
- Ishni qo'llab-quvvatlang va mahkamlab qo'ying. Barqaror qo'llab-quvvatlash titroshni kamaytiradi, doiraviy profilni g'ildirashdan saqlaydi va qisqarishni oldini oladi.
- To'g'ri pichoq yoki g'ildirakni tanlang. Aksessuarlarni ham asbobga, ham metallarga moslashtiring. Cold Saw Shop po'lat va zinkorli po'lat uchun temirli pichoaqlarni, alyuminiy va mis uchun esa temirsiz pichoaqlardan ajratib turadi. Abrasiv kesishda g'ildirak uslubi va qalinligi ham boshqarish va sifatga ta'sir qiladi.
- Kesishni yengil boshlang. Pichoq yoki g'ildirak yo'l o'rnatib olgandan keyingina bosimni oshiring.
- Doimiy nazoratda bo'ling. Chiziqda qoling va ishni asbobga topshiring. Agar u titray boshlasa, keskin sekinlashsa yoki chiziqdan chiqib ketasa, to'xtang va sozlamalarni to'g'rilang.
- Agar kerak bo'lsa, materialni sovuting. Issiqlik xavfsizlikni va kesish chetining sifatini ham ta'sirlaydi.
- Chetni deburr qiling. Ostritilgan burrlar olib tashlanmaguncha detallar haqiqatan ham tugallanmagan. Uning alyuminiy trim jarayonida, Winsen standart yakunlash bosqichida buronlarni olib tashlash va tozalash amalga oshiriladi.
O'lchashdan buronlarni olib tashlashgacha
Metallni toza kesish usuli odatda kuchni ko'paytirish emas. Buning o'rniga, yaxshiroq belgilash, yaxshiroq qo'llab-quvvatlash va to'g'ri iste'mol qilinadigan buyum kerak. Bir oz chetga chizilgan chiziq keyinchalik noto'g'ri moslanishga sabab bo'ladi. Qattiq mahkamlanmagan ishlov berilayotgan detallar tebranib ketadi va kesish chizig'ini buzadi. Metallga mos kelmaydigan g'ildirak yoki disk ortiqcha issiqlik hosil qilib, qo'shimcha tozalashni talab qiladi. Uyda metallni kesishni o'rganayotgan har bir kishi uchun kichik sozlash tanlovlari ko'pincha asbobning to'liq quvvatidan ham muhimroqdir.
- Asbobni majburlab ishlatish o'rniga, unga kesishga imkon berish.
- Metallga mos kelmaydigan g'ildirak yoki diskdan foydalanish.
- Boshlanishda shoshish va chiziqdan chetga chiqish.
- Qisqichlardan voz kechish va detallarni qo'l bilan ushlashga harakat qilish.
- Issiqlik to'planishini e'tiborsiz qoldirish va kesilgan qirrani juda tezda tegish.
- Kesish ajralgandan keyin buronlarni olib tashlamaslik.
Agar siz metallni kamroq xatoliklar bilan kesishni qanday qilishni so'ragan bo'lsangiz, ushbu ish jarayonini saqlab qo'ying va u avtomatik his qilinmaguncha takrorlang. Ketma-ketlik vosita o'zgarganda ham tanish qoladi va aynan shu yerda vosita tanlovi natijani shakllantirishni boshlaydi.
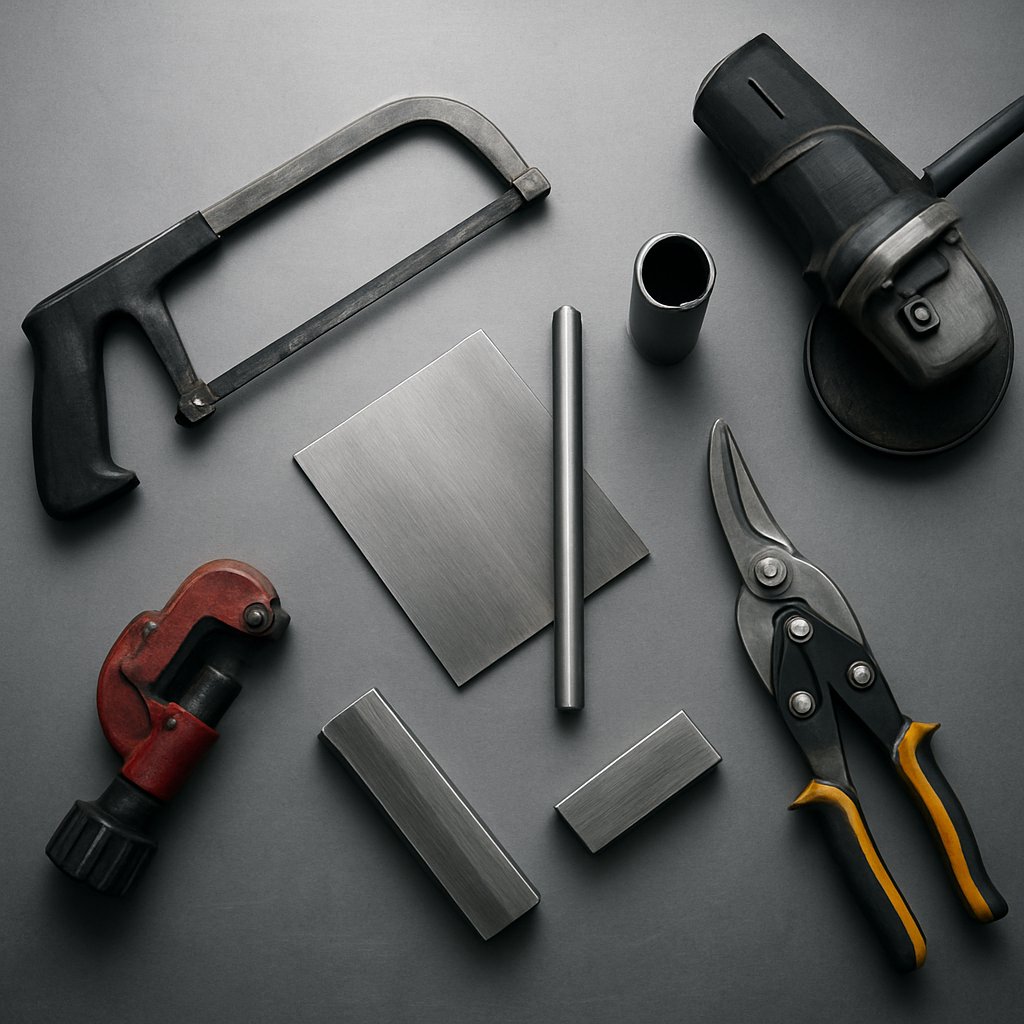
Kerakli kesish uchun to'g'ri vositani tanlash
Ushbu bosqichda savol jarayondan mos kelishga o'tadi. Yaxshi ish jarayoni har doim yordam beradi, lekin vosita hali ham kesish tezligini, kesilgan chetning qanday ko'rinishini va sizda qanchalik boshqaruvingiz borligini hal qiladi. Shuning uchun metallni kesish uchun yagona eng yaxshi vosita yo'q. Metallni kesish uchun mavjud ko'plab vositalarning har biri boshqa muammo yechadi.
Grassroots Motorsports aviatsiya qisqichlari ingichka varaq chegaralarini kesish uchun eng yaxshi, qo'l qayshisi maydanozlik materiallarida yaxshi ishlaydi, burchakli grinderni o'rta-qalin metallarni tez kesishda ishlatish mumkin va lentali gildirakli kesgich naychalarni va aniq shakllarni kesishda yaxshi natija beradi. A Johnson Tools qo'llanmasi foydali kontrast qo'shadi: tebranuvchi asboblar tor joylarga va tekis kesmalarga yaxshi mos keladi, doiraviy g'ildirakli zarralar uzun to'g'ri kesmalarda kuchliroq, va qaytuvchi zarralar qattiq qurilish uslubidagi ishlarda tezroq.
Asbobni kesishga moslashtirish usullari
Avvalo to'rtta narsani o'ylab ko'ring: qalinlik, chiziq shakli, kirish imkoniyati va yakuniy sifat. Yengil varaq ko'pincha qisqichlar kabi yengil metall kesish uchun qo'l asboblari bilan yaxshi natija beradi. Naychalar va sterjenlar odatda zarralar bilan kesiladi. Abrasiv asboblar tezroq, lekin tezlik uchun yakuniy sifatdan voz kechishga majbur bo'lishi mumkin. Agar siz metallni kesish uchun eng yaxshi asbobni tanlashni xohlasangiz, avvalo kerakli kesishni, so'ngra o'zingizda bor asbobni hisobga oling.
| Asbob | Eng yaxshi foydalanish holi | To'g'ri yoki egri | Yon sifati | Tezlik | Iskira darajasi | Boshqaruv | O'rganish egri chizig'i |
|---|---|---|---|---|---|---|---|
| Kesish | Yengil varaqning chetlarini kesish | To'g'ri va yumshoq egri chiziqlar | Yengil varaqni tor chiqindi qismlarini kesganda tozalik | Yengil qalinlikdagi materialda tez | Yo'q | Yuqori | Past |
| Qo'l zarrasi | Kichik naychalar va kichik sterjenlar | Asosan to'g'ri chiziq | Qondan yaxshigacha | Yomon | Yo'q | Yuqori | Past |
| Burchakli maydalagich | O'rta-qalin metall va tez, g'ayrioddiy kesishlar | To'g'ri chiziqlar va katta radiusli egri chiziqlar | G'ayrioddiy, ko'pincha qo'shimcha tozalash talab qilinadi | Tez | Yuqori | O'rta | O'rta |
| Lenta pili | Naychalar uchun gorizontal, aniq shakllar uchun vertikal | Kesish turiga qarab, to'g'ri yoki shaklli kesishlar | Tozalik va aniqlik | O'rtacha dan tezgina | Eng kam | Yuqori | O'rta |
| To'g'ri pichak bilan aylana simoni | Varaq yoki sterjen materiallarda uzun to'g'ri kesishlar | To'g'ri | Uzoq davom etadigan ishlarda yaxshi natija beradi | Tez | Pichak va sozlashga qarab o'zgaradi | O'rta | O'rta |
| Qaytib ketayotgan aralash | Quvurlar, ramkalar, qurilma qismlarini o'chirish | Aniq egri chiziqlarga nisbatan g'ayrioddiy kesmalar | Tirgakli dan g'ayrioddiyga | Tez | Abriziv disk bilan kesishdan pastroq | O'rtacha va past | Низка яки уртача савдат |
| Tebranuvchi asbob | Tekis kesmalar, burchaklar, mayda quvurlar, boltlar, ingichka varaq | Qisqa to'g'ri kesmalar va batafsil ishlar | Aniq mayda kesmalar uchun tozalash | Yomon | Past | Yuqori | Низка яки уртача савдат |
| Aylanuvchi asbob yoki die grindеr | Mayda kesish disklari bilan ishlash va cheklangan joylarda ishlash | To'g'ri chiziqlar va katta radiusli egri chiziqlar | O'rtacha | Yengil qismlarda o'rtacha | Abraziv diskli g'ildiraklar bilan yuqori | O'rta | O'rta |
Bir tafsilot: Grassroots Motorsports e'tibor qilish qiyin, lekin juda foydali: aviatsiya qayshilari panelning chetidan faqat 1/4 dyuymdan ko'proq kesish uchun mo'ljallangan va kesish diskli die grinderni ishlatishda kesish tezligi sezilarli darajada pasayishidan oldin material qalinligi taxminan 3/16 dyuymgacha bo'lishi kerak. Bu chegaralar sizni metallni kesish uchun boshidan beri ishga qarshi turadigan asbobni tanlashdan saqlaydi.
To'g'ri kesmalar, egri chiziqlar, ingichka va qalin materiallar
- Eng toza kesma: Aniqlik muhim bo'lganda naychalar, sterjenlar yoki shaklli detallarni kesishda band saw (lenta kesgichi) ko'pincha eng yaxshi asbobdir. Qayshilar ham ingichka varaqni trim qilish uchun ishlatilganda silliq kesma qoldirishi mumkin.
- Eng tez g'ayrioddiy kesma: O'rtacha-qalin qismlar uchun burchakli grinderni, aks holda sifatdan ko'ra tezlik muhim bo'lganda esa reciprocating saw (qaytuvchi kesgich)ni tanlang.
- Eng qulay qo'l bilan boshqariladigan variant: Tebranuvchi asbob tor joylarda a'lo boshqaruv imkonini beradi. Qo'l qayshisi sekinroq, lekin mayda do'konda yoki garajda metallni kesish uchun hali ham eng oddiy vositalardan biridir.
- Yog'ochning ingichka varaqini kesish uchun eng yaxshi tanlov: Chetlarini kesish uchun qisqichlar va to'g'ri kesuv diskli dasturkaga ega doira shaklidagi g'altakli zarrak uzun to'g'ri chiziqlarni kesish uchun.
Ushbu asboblarning qo'llanilishi o'rtasidagi kesish sohasi haqiqatan mavjud, lekin kesuvchi yoki g'altak metallga tegish bilan har bir kesish hissi o'zgaradi. Bunda bosim, boshlang'ich burchak va chiziqni boshqarish texnik xususiyatlar ro'yxatidan ko'ra muhimroq ahamiyat kasb etadi.
Metallni kesish uchun asboblar bo'yicha usullar
Aksessuar o'zgarganda chiziqni boshqarish hissi darhol o'zgaradi. G'altak barqaror yo'l talab qiladi. Kesuvchi pichoq kesish uchun joy talab qiladi. Kichikroq tafsilotli asboblar kuchdan ko'ra sabr-taqvoni talab qiladi. Shuning uchun usul tanlash asbob tanlashdan deyarli bir xil ahamiyatga ega.
Burchakli g'altakli zarrak yordamida metallni qanday kesish kerak
Empire Abrasives burchakli gildirakni eng ko'p foydalaniladigan metall kesish vositalaridan biri sifatida ta'riflaydi, lekin gildirak qizib ketadi va bo'yoq yoki yuzani shikastlashi mumkinligi sababli u g'ayrioddiy kesmalar va yakunlanmagan metall uchun eng yaxshi ekanligini ham aytadi. Burchakli gildirak bilan metall kesishda nazorat — kuchli bosish emas, balki yengil tegishdan kelib chiqadi.
- Burchakli gildirak: Kesish gildiragini chiziqning bekor qilinadigan tomoniga tekkizib, chuqurligi kam bo'lgan o'ralma oching. Keyin asbobni to'g'ri burchakda ushlab, yengil va doimiy bosim bilan ishlang. Sirkaylar va tishli zargarlik gildiraklariga nisbatan notekisroq kesimni kutishingiz kerak. Burchakli gildirak bilan po'latni kesishda yoki boltlar va profilli metallarni gildirak bilan kesishda titroq, qizish yoki yo'nalishdan chetga chiqish kuchayganda ishlashni to'xtating. Gildiraklar noto'g'ri foydalanilganda sindirilishi mumkin, shuning uchun gildirakka yon tomondan yuk berish hech qachon maqsad bo'lmasin.
Zargarlik gildiraklari usulni qanday o'zgartiradi
Zargarlik gildiraklari metallni abraziv usulda emas, balki tishlar orqali olib tashlaydi, shuning uchun hissi darhol o'zgaradi. Kesish odatda doimiyroq oziqlantirish va yaxshiroq qo'llab-quvvatlashni talab qiladi.
- Zargarlik gildiragi: Empire keskin qisqichlar naychalarga, profilga va qalinroq varaq metallarga to'g'ri chiziq bo'ylab kesishda foydali ekanligini ta'kidlamoqda; bunday kesish natijasida nisbatan tozalangan kesik hosil bo'ladi va uni yaxshilash oson. Kesishni qisqa harakatlardan boshlang, kesish yo'nalishini belgilang, so'ngra uzunroq va teng harakatlardan foydalaning. Tishlarning kesishda doimiy ishtirok etishini ta'minlash uchun yetarli bosim qo'llash foydali. Lekin ramkaga ortiqcha kuch berish kerak emas.
- Lentali g'altakli zarrak: Metallarni lentali g'altakli zarrakda kesishda ishni tinchlikda boshqaring va uni butunlay qo'llab-quvvatlang. Kesish chizig'ini amalga oshirish uchun g'altakni chiziq bo'ylab siljitib yurishingiz kerak, kesishni tezlashtirish maqsadida profilni burishga urinishmang. Agar g'altak siljib ketmoqchi bo'lsa yoki ish materiali titray boshlasa, kesishni to'xtating va davom ettirishdan oldin qo'llab-quvvatlashni qayta sozlang.
- Metall kesish uchun moslashtirilgan aylanma zarrak: Siz metallarni faqat metall kesish uchun mo'ljallangan g'altak yoki abraziv disk bilan jihozlangan aylanma zarrakda kesishingiz mumkin. Empire standart yog'och kesish uchun mo'ljallangan g'altakni teskari o'rnatish xavfli ekanligini va buni tavsiya etmasligini alohida ta'kidlamoqda. Ishni qo'llab-quvvatlab turishingiz, uzun kesishda to'g'ri yo'nalish beruvchi qulflardan foydalanishingiz va g'altak kesish chizig'ida qolishini ta'minlash uchun tekis ravishda o'tkazishingiz kerak.
- Tebranuvchi zarrak: Empire ushbu vositani qulaylik bilan vayron qilish yoki g'iyob kesish uchun ishlatishni tavsiya etadi. Barqaror pozitsiyada boshlang, pichoqni belgilangan chiziq bo'ylab tekislashingiz kerak va mos metall pichoq ishni bajarsin. Sezilarli titroq va sekinroq, nazorat qilinadigan usullarga qaraganda notekis kesim hosil bo'lishini kutishingiz mumkin.
Kichik aylanuvchi va tebranuvchi vositalar qachon maqsadga muvofiq bo'ladi
Tor joylar javobni yana o'zgartiradi. Ba'zan katta g'ildirakli zarralar yoki grindervosita kerakli kesimni amalga oshirish uchun juda noqulay bo'lib qoladi.
- Tebranuvchi vosita: Agar siz tebranuvchi vosita metallni kesishi mumkinmi degan savol berayotgan bo'lsangiz, u to'g'ri pichoq bilan birga ishlatilsa maydanoz, aniq ishlarni bajarishi mumkin. Johnson Tools pichoqni materialga moslashtirish, ishni belgilash va mustahkamlash, yengil bosim bilan ishlatish va metallni kesishda past tezliklarni tanlashni tavsiya etadi, chunki bu nazoratni yaxshilaydi va issiqlikni hamda ishqalanish natijasida hosil bo'ladigan ishqalanish chiroqlarini kamaytiradi. Chiziqda ehtiyotkorlik bilan boshlang va tebranishga ishni topshiring.
- Aylanuvchi vosita: Agar sizning qidirishingiz «Dremel metallni kesadimi?» bo'lsa, batafsil ishlarda amaliy javob — ha. Empire aylanuvchi asboblarni maydonchalar, egri chiziqlar, to'g'ri chiziqlar va nozik tafsilotlar uchun aniqlik vositalari sifatida tasvirlaydi. Bosingizni yengil tutib, sabrli bo'ling va grinderning o'ziga nisbatan sekinroq progress kutishingiz kerak. Maydanoz kesish diskalari tor joylarga kirishda qulay, lekin ular uzun kesmalar yoki qalin qatlamlar uchun eng yaxshi tanlov emas.
Har doim pichoq yoki diskni asbob va metallga moslashtiring. Agar issiqlik hosil bo'lsa, boshqarish qobiliyati pasaysa yoki kesish tovushida noto'g'ri o'zgarish sezilsa, ishdan chiqib, qayta baholang. Oddiy po'latda osongina ishlaydigan bir xil grinder yoki g'altakli zarrab, ayniqsa, chelik yoki alyuminiyda juda boshqa xatti-harakat ko'rsatadi va shu material o'zgarishi butun strategiyani o'zgartiradi.
Metall turi sizning kesish strategiyangizni qanday o'zgartiradi
Xuddi shu grindervchi yoki kesgich bir vaqtning o'zida bashorat qilinadigan bo'lib qoladi, lekin metall o'zgarguncha. Yumshoq po'lat, ruxsat etilgan po'lat va alyuminий issiqlikka, ishqalanishga yoki uzatish bosimiga bir xil tarzda reaksiya bermaydi, shuning uchun bir metall ustida ishlaydigan usul boshqa metall ustida notekis chet qoldirishi mumkin. Temirli metallar — masalan, yumshoq po'lat va ruxsat etilgan po'lat — temirni o'z ichiga oladi. Temirsiz metallar — masalan, alyuminий — temirni o'z ichiga olmaydi. Bu farq chip hosil bo'lishiga, yuklanishga, issiqlikka va chetda ko'rinishi mumkin bo'lgan sifatga ta'sir qiladi.
Yumshoq Po'lat, Ruxsat Etilgan Po'lat va AlyuminIy O'rtasidagi Farqlar
Agar siz po'latni kesishni o'rganayotgan bo'lsangiz, yumshoq po'latni barcha metallarga oid qoida emas, balki asosiy namuna sifatida qabul qiling. Xmake bir xil manba quyoshli po'latni alyuminiyga qaraganda mustahkamroq va korroziyaga chidamliroq, lekin ishlov berish qiyinroq, kesish sekinroq va vositalarning tezroq yaxshilanishini ta'riflaydi. Shu manba alyuminiyning ishlov berish va shakllantirish qulayroqligini ham aytadi. Amaliyotda quyoshli po'latni kesishning eng yaxshi usuli odatda to'g'ri iste'mol qilinadigan mahsulotlar bilan sekinroq, maqsadli kesishdir, alyuminiy esa noto'g'ri disk ishlatilganda to'pilish boshlanguncha osonroq tuyuladi.
| Metall | Turi | Kesish xatti-harakati | Issiqga chulaklik | Yuklanish yoki qattiklashish xavfi | Vositalarni nazorat qilish osonroq |
|---|---|---|---|---|---|
| Yumshoq po'lat | Yog'ochli | Umumiy kesish uchun odatda eng tushunuvchan | O'rtacha | Quyoshli po'lat yoki alyuminiyga qaraganda xavf pastroq | Qo'lda kesgichlar, lentali kesgichlar, aylana kesgichlar (metall uchun pichoqlar bilan) va po'lat uchun mo'ljallangan kesish diskalari |
| Zanglamaydigan po'lat | Yog'ochli | Qiyinroq kesish, sekinroq progress, vositalarga ko'proq zarar yetkazish | Yopiq qirralarga e'tibor qaratish talab qilinadi | Qattiklashishga moyil | Qattiq kesish sozlamalari va barqaror oziq berish bilan ishlaydigan, chelakli metallga moslashtirilgan g'ildiraklar yoki pichaklar |
| Alyuminiy | Yog'ochsiz | Shakllantirish osonroq va yumshoqroq, lekin noto'g'ri aksessuarlardan foydalanganda smearing (sirtni qoplash) yoki to'silib qolish xavfi bor | Metall osongina kesilsa ham, aksessuarlarda issiqlik tezda oshib ketadi | Noto'g'ri abrazivdan foydalanganda yuklanish xavfi yuqori | Nodemetallarga mo'ljallangan pichaklar yoki diskalar, ayniqsa yaxshi qo'llab-quvvatlanadigan ishlarda |
| Qattiqroq po'latlar va qotishmalar | Yog'ochli | Kesish qarshiligi yuqori va qo'l bilan boshqariladigan asboblar uchun kuchlanish ortadi | Issiqlikni boshqarish muhimroq | Aksessuarlarning umr ko'rish muddati tezda qisqaradi | Qattiqroq kesgichlar yoki mustahkamroq maxsus g'ildiraklar |
Agar siz qanday qilib ruxsatli po'latni kesishni o'rganayotgan bo'lsangiz, eng keng tarqalgan xato — uni oddiy po'latga o'xshatib tezda kesishga harakat qilishdir. Agar loyiha ingichka materialdan tashkil topgan bo'lsa va siz qanday qilib ruxsatli po'lat varaqini kesishni so'rayotgan bo'lsangiz, barqaror qo'llab-quvvatlash va yengil, nazorat qilinadigan uzatma tezligi odatda to'g'ridan-to'g'ri tezlikdan ko'ra muhimroqdir. Alyuminiyni kesishda kesishning hissi aynan shu paytgacha silliq bo'ladi, ya'ni chipslar yopishib ketish boshlanadi va aksessuar yaxshi chiqarib bera olmay qoladi.
Materialga qarab pichaklar va g'ildiraklarni tanlash
Sarflanadigan mahsulotlarni tanlashda materiallar orasidagi farqlar aniq namoyon bo'ladi. Buddies Abrasives shunday ta'kidlamoqdaki, oddiy po'lat uchun odatda aluminiy oksid zarralaridan tayyorlangan mustahkamlangan rezinali kesish g'ildiraklaridan foydalaniladi. Ruxsatli po'lat va qattaroq qotishmalar uchun zirkoniya-aluminiy, seramik aluminiy yoki shunga o'xshash aralashmalar bilan ishlash tavsiya etiladi, chunki ular qattaroq metallarga nisbatan yaxshiroq qarshilik ko'rsatadi. Shu qo'llanma shuni ham ogohlantiradiki, alyuminiy va boshqa nohelezli metallarni kesish uchun nohelezli metallarga mo'ljallangan diskdan foydalanish kerak, chunki oddiy po'lat disklari tozalash o'rniga xavfli darajada to'lib qoladi va tozalab bera olmaydi.
- Yumshoq po'lat: Umumiy maqsadlar uchun pichaklar va g'ildiraklar uchun yaxshi boshlanish nuqtasi.
- Tuzalangan tayyor oq maydon: Zanglamaydigan metallga mos iste'mol qilinadigan buyumlardan foydalaning va kesishni maqsadli bajaring. Ko'p hollarda bu zanglamaydigan po'latni ortiqcha issiqlik qo'shmasdan kesishning eng yaxshi usulidir.
- Alyuminiy: Boshqa metallarga mos aksessuarlardan foydalaning va g'ildirak yuklanib ketish yoki chiplar smyazlanib ketish boshlanganda kesishni to'xtating.
Material sizga qanday aksessuar tanlash kerakligini aytadi. Shakl esa kesish qanday o'tishini ko'rsatadi. Zanglamaydigan po'lat varaq, aluminiy naycha va oddiy po'lat sterjeni ham bir-biridan farq qiladigan qo'llab-quvvatlash va belgilashni talab qilishi mumkin, hatto vosita almashtirilishidan oldin ham.
Varaq metall, naycha, nayva va sterjenlarni kesish usullari
Material hali ham muhim, lekin shakl ko'pincha oddiy kesishni qiyinlashtiruvchi omil bo'ladi. Odamlar qidirganda varaq metallni qanday kesish kerak yoki metall naychani qanday kesish kerak , ular odatda material muammosi bilan birga shakl muammosi bilan ham shug'ullanmoqdalar. Yorqin varaqlar tebranishi, aylanuvchi detallar g'ildiraklanishi va bo'sh kesitlar qattiq kesitlardan farqli xatti-harakat qilishi mumkin. Anchorlube qo'llanmasi aynan shu sababdan varaq, quvur, nayva va sterjen ajratiladi, shuningdek, «Backyard Provider» ham poʻlat quvur va nayvalar uchun shu namunani koʻrsatadi. Hatto metall bir xil qolganida ham, shakl oʻzgarishi tufayli tavsiya etiladigan asboblar oʻzgarishi mumkin.
Varaq, quvur, nayva va sterjenni qanday kesish kerak
Agar loyihangiz haqiqatan ham qog'oz metallni qanday kesish kerak ,metal panellarni qanday kesish haqida boʻlsa , yoki qalinligi kam boʻlgan metallarni qanday kesish haqida boʻlsa , avvalo, qoʻllab-quvvatlash va kesish uzunligini hisobga oling. Varaq metallni kichik kesishlarda qisqichlar yordamida yaxshi kesish mumkin, ammo uzun toʻgʻri chiziqlarni kesishda metall uchun moslashtirilgan gʻildirakli zarrakdan foydalanish qulayroq boʻlishi mumkin. Aylana shaklidagi quvurlarni kesishda ularni barqaror tutish va kesishni toʻgʻri bajarish uchun yordam kerak; shuning uchun quvur kesgichi, qoʻlda ishlatiladigan zarrak, lentali zarrak, tebranuvchi zarrak va grinderni turli vaziyatlarda ishlatish maqsadga muvofiqdir. Nayvalar tekis yuzlarga ega boʻlganligi sababli kesish osonroq tuyuladi, lekin ingichka devorlari qattiq materiallarga qaraganda deformatsiyaga uchraydi. Sterjen, tirnoq va armatura boʻsh qismga qaraganda kesishga qarshilik koʻrsatadi, shuning uchun kesishda asbobni boshqarish tezlikka qaraganda ahamiyatliroqdir.
| Shakl | Asosiy muammo | Keng tarqalgan dastlabki asboblar | Amaliy eslatma |
|---|---|---|---|
| Plitalar | Uzun kesishlarda tebranish, egilish, chetlarning shaklini oʻzgartirish | Qisqartirish qayshilari, gildirakli zarralar, metallni kesadigan pichakli aylana zarrasi, burchakli grindervka | Trim ishlari va uzun qo'llab-quvvatlanadigan kesmalar uchun eng yaxshi, erkin qo'l bilan tez kesish uchun emas |
| Tub | Kesishni silkitish va kesishni to'g'ri saqlash | Quvur kesgichi, qo'l qayshisi, qaytuvchi zarrasi, lentali zarrasi, burchakli grindervka | Maxsus quvur kesgichlari to'g'ri doiraviy kesmalar uchun ayniqsa foydali |
| TUBE | Yorug' qo'pollik va burchakni kuzatish | Quvur kesgichi, lentali zarrasi, sovuq zarrasi, qaytuvchi zarrasi, burchakli grindervka | Bo'sh bo'limlar kesish joyiga yaqinroq qo'llab-quvvatlanishni talab qiladi |
| Чанг | Qattiq materialni kesishda ko'proq kuch sarflanadi | Qo'l qayshisi, lentali zarrasi, burchakli grindervka, metall pichakli aylana zarrasi | Metal rod kesgich uslubidagi aylanuvchi asbob asosan ingichka material uchun yechimdir |
| Bar | Og'irligi, to'g'riligi va kesilgan qismning tushib ketishidan kelib chiqqan siqilish | Lentali g'ildirakli zarrador, sovuq kesuvchi g'ildirakli zarrador, metallni kesuvchi pichoqli aylanuvchi zarrador | Qattiq zarrador o'rnatmalari odatda takrorlanuvchanlikni yaxshilaydi |
| Rebar | Rexli sirt, qattiq ushlab turish, notekis yakuniy sifat kutishlari | Burchakli grindervka, kesuvchi zarrador, lentali g'ildirakli zarrador | Material kesish paytida burilmasligi uchun mustahkam qisib turing |
Turli shakllarga mos qo'llab-quvvatlash va belgilash maslahatlari
- Ingichka varaqni keng qamrovda qo'llab-quvvatlang: Uzoq, qo'llab-quvvatlanmaydigan qismlar tebranib ketadi va chiziqdan chetga chiqadi.
- Aylanishni oldini olish uchun aylanma materialni qisqichga mahkamlang: Kesish boshlangandan keyin naycha va sterjen aylana olmasligi kerak.
- Naychaning devorlarini siqib yubormang: Mahkamlash qattiq bo'lishi kerak, lekin juda kuchli qisqich bosimi ingichka naychani shakl o'zgartirib yuborishi mumkin.
- Chiqindi tomonni aniq belgilang: Bu ayniqsa tor materialda va ko'rinadigan yakuniy detallarda yanada muhim.
- Yakunlangan sirtlarni himoya qiling: Qisqich ostiga oddiy to'rg'ak qo'yish dengizlar va xashlashlarni oldini oladi.
- Uzoq to'g'ri kesmalarga yo'naltiruvchi ishlatish: Bu ayniqsa metall fasadni chiroyli kesish yoki metallni chetga siljimasdan kesish usulini aniqlashda juda foydali.
Shakl faqat vosita tanlovi bilan cheklanmaydi. U issiqlik, burrlar va detallar ajralgandan keyin qirrani qanchalik tozalash kerakligini ham ta'sirlaydi. Aynan shu yerda kesish sifati haqiqatan ham namoyon bo'ladi va yakuniy ishlash kesishning o'ziga qadar muhim ahamiyat kasb etadi.
Tozaroq metall kesmalari va yaxshiroq qirralar
Detal ajralgan bo'lsa ham, ish odatda tugamagan. Burrlar, issiqlikdan qorong'ulik, kichik egilish va o'tkir burchaklar ko'pincha kesish ochilgandan keyin paydo bo'ladi. Shuning uchun eng tozaroq kesmalar faqat tezlikka qarab baholanmaydi. Ular vosita to'xtaganda qirraning qanchalik xavfsiz, to'g'ri va foydalanishga mosligiga qarab baholanadi.
Qanday qilib kamroq issiqlik bilan tozaroq qirralarga erishish mumkin
Qirra sifati birinchi kontaktdan oldin boshlanadi. A tishlar soni qo'llanmasi oddiy qoidani tushuntiradi: ingichka metall odatda yuqori tish soni bilan yaxshiroq ishlanadi, chunki bu yuqori sifatli yakuniy ishlashga imkon beradi; qalinroq material esa kamroq tishlar bilan yaxshiroq ishlanadi, chunki bu chiplar tezroq chiqib ketishiga va ishqalanishning past darajada saqlanishiga imkon beradi. Shu mantiq abrasive metall kesish doirasiga ham tegishli. Bu burrlarni olib tashlash qo'llanmasida tezroq materialni olib tashlash uchun g'ayrioddiy (g'ayrioddiy) donali granulatsiya ishlatiladi, ya'ni yuqori sifatli yakuniy ishlash uchun esa maydaroq donali granulatsiya afzal.
- Detalni ushlab olish yoki yaqinidan tekshirishdan oldin sovutib oling.
- Yopilishda, drossda yoki qirrada ko'rinadigan burrlarda shakl o'zgarishini tekshiring.
- O'rnatilgan burrlarni olib tashlang — ular mos kelishni qiyinlashtirishi yoki kesilishga sabab bo'lishi mumkin.
- O'tkir burchaklarni yumshating va qirrani yengilgina qiriting.
- Agar detallar paydo qilish, biriktirish, qoplama qo'llash yoki montaj qilish uchun ishlatilsa, sirtga tayyorgarlik ko'ring.
Qirra xavfsiz va keyingi bosqichga tayyor bo'lguncha kesish tugallanmagan hisoblanadi.
Burrlarni olib tashlash, sirtning yumshatilishi va detallarga tayyorgarlik
Xuddi shu burrlarni olib tashlash qo'llanmasi foydali farq qiladi. Chetlarini tozalash — qolgan o'tkir materiallarni olib tashlaydi. Yuzni yakunlash esa yuzaning teksturasini, chet shaklini va bo'ron yoki montajga tayyorgarlikni yaxshilash orqali yanada chuqurroq amalga oshiriladi. Kesish va kesib olish jarayonlari ko'pincha mexanik chetlarini qoldiradi. Issiqroq usullar termik chetlarini yoki qo'shimcha tozalashni talab qiladigan dross qoldirishi mumkin.
Kichik ishlarda grinderni yana bir marta qo'llashga qaraganda, qo'l faylasi yoki metall faylasi ko'proq boshqaruv imkoniyatini beradi. Metall faylasi ayniqsa, detallarning shaklini o'zgartirmasdan faqat chetini buzish kerak bo'lganda juda foydalidir. Chetni ko'rish bilan birga, tegish orqali ham tekshiring. Toza ko'rinadigan detallar hali ham qo'lqopni qo'rqitib yuborishi yoki tekis joylashmay qolishi mumkin. Kesishdan keyingi tozalash jarayoni kesishning o'zidan uzunroq davom etayotganda, haqiqiy muammo ko'pincha sabr-toqat emas, balki aniqlikda yotadi.
Sanoatda metallni kesish qachon maqsadga muvofiq bo'ladi
Agar har bir detalni hali ham qayta ishlash, moslashtirish va qayta tekshirish kerak bo'lsa, muammo endi faqat zaxiradagi materiallardan o'tishda emas. Shu paytda sanoatda metallarni kesish — bir marta metallni kesish haqida emas, balki boshqariladigan o'lchamlar, tozaro sirtlar va kamroq noyob vaziyatlarda bir xil natijani takrorlash haqida.
Qo'lda kesish eng yaxshi variant bo'lmay qolganida
Ta'mirlash, kesish yoki bitta qo'llab-quvvatlovchi detal uchun qo'lda boshqariladigan asboblar metallni kesish uchun qanday vosita kerakligi savoliga ajoyib javob beradi. Aniq ishlar standartni o'zgartiradi. Odatda quyidagilarga ega bo'lganda ish professional ishlab chiqarish qo'llab-quvvatlanishi bilan bajariladi:
- Takrorlanuvchi detallar: Bir-biriga mos keladigan, faqatgina taxminan o'xshash ko'rinadigan bir nechta detallar.
- Qattiq to'g'ri kelishlar: Ko'z bilan baholanadigan moslik o'rniga, o'lchangan aniqlik talab qilinadigan xususiyatlar.
- Murakkab geometriyalar: Ichki xususiyatlar, ko'p yuzali ishlov berish yoki asbobga kirish cheklovlari bilan chegaralangan shakllar.
- Hujjatlashtirilgan sifat nazorati: Tekshirish hujjatlari, qobiliyat tekshiruvlari yoki kuzatiladigan o'lchovlar.
- Avtomobil darajasidagi talablar: Xavfli yoki mijoz tomonidan boshqariladigan meʼyoriy talablar, bu yerda moslik darajasi kesishning oʻzi qadar muhim.
Eng yaxshi kesish usuli — bu ishni, sifat maqsadini va ishlab chiqarish hajmini hisobga olgan usul.
Takrorlanuvchi detallar uchun aniq metall kesishni tanlash
Ish qoʻlda bajariladigan asboblar chegarasidan tashqari ketganda, metallni kesish uchun mos mashina — CNC frezalash stanogʻi, aylanish markazi, EDM oʻrnatilishi yoki avval detallarni shakllantirib, soʻngra muhim xususiyatlarni ishlab chiqadigan gibrid jarayon boʻlishi mumkin. Shaoyi Metal Texnologiya bu IATF 16949 sifat tizimlarini, statistik jarayon nazoratini va namuna bosqichidan masshtabga oʻtishda takrorlanuvchi ishlab chiqarishni talab qiladigan avtomobil qismlari uchun amaliy yoʻl sifatida taqdim etiladi. Avtomobil detallarini ishlash boʻyicha qoʻllanmada shuningdek, mos dasturlarda ±0,005 mm gacha aniqlikdagi chetlar ham keltirilgan.
Yana qat'iyroq xususiyatlarni boshqarish uchun Summit CNC ishlab chiqarish joylari CMM tekshiruvi, o'lchov simlari va sirtning notekisligini o'lchash orqali aniqlikni qanday tekshirishlarini tushuntiradi; ba'zi detallar ±0,0005 dyuym (±0,0127 mm) aniqlikda ishlanadi. Shuning uchun agar siz hali ham 'qanday qilib metallni kesish mumkin?' deb savol berayotgan bo'lsangiz, unutmaslik kerakki, ishlab chiqarilgan detallar faqat ajratish bilan emas, balki boshqa ko'rsatkichlar bilan ham baholanadi. Ular mos kelishi, takrorlanishi va tekshiruvlarga chidashi kerak. Aynan shu yerda professional qo'llab-quvvatlash — metallni ishonchli va keng ko'lamli kesish uchun aqlli javobdir.
Metallni kesish bo'yicha tez-tez beriladigan savollar
1. Uyda metallni kesishning eng yaxshi usuli nima?
Eng yaxshi uy usuli kesilayotgan metall turi, qalinligi, shakli va kesim yuzasining sifatini qanday talab qilishiga bog'liq. Ingichka varaq metallni kesish uchun odatda qisqichlar yoki metall uchun sozlangan zarralar yaxshi natija beradi, ammo naychalar, sterjenlar va qalinroq materiallar uchun odatda qo'l bilan kesuvchi pichoq, lentali pichoq, tebranuvchi pichoq yoki g'iyurchilik pichoqi (boshqa ishlarda g'iyurchilik pichoqidan foydalanish tavsiya etiladi). Eng xavfsiz usul — detallarni mahkamlash, uskuna va material uchun ruxsat etilgan pichoq yoki diskdan foydalanish, boshqariladigan kesim amalga oshirish va so'ng kesim yuzasidagi burrlarni olib tashlashdir.
2. Metallarni kesish uchun eng yaxshi asbob burchakli grinderni (burchakli zirzor)mi?
Burchakli grinder — ayniqsa po'lat, boltlar, armatura va profil materiallarni g'ayrioddiy kesish uchun eng tez qo'l bilan boshqariladigan usullardan biridir, lekin bu har bir ish uchun avtomatik ravishda eng yaxshi tanlov emas. U ko'pchilik g'ildirakli usullarga qaraganda ko'proq ishqalanish va issiqlik hosil qiladi va kesilgan chetni keyinchalik tozalash kerak bo'ladi. Agar siz naychalar va takroriy kesmalarda yaxshiroq boshqaruv, kamroq chiqindilar yoki tozaroq chet olishni istasangiz, lentali g'ildirakli zirzor yoki metall uchun moslashtirilgan doiraviy zirzor yaxshiroq tanlov bo'lishi mumkin.
3. Chelka qilinmagan po'latni chetini buzmasdan qanday kesish mumkin?
Chelka qilinmagan po'latni kesishda oddiy po'latga qaraganda sekinroq va barqarorroq kesish tavsiya etiladi. Chelka qilinmagan po'lat uchun mo'ljallangan kesgich disk yoki g'ildirakdan foydalaning, ishni yaxshi qo'llab-quvvatlang, chiziqda ehtiyotkorlik bilan boshlang va g'ildirakni siljitib yubormang, chunki ortiqcha issiqlik sifatni yomonlashtiradi va iste'mol qilinadigan qismlarning xizmat ko'rsatish muddatini qisqartiradi. Qalinligi kam bo'lgan chelka qilinmagan po'lat varaqni kesishda ishni barqaror qo'llab-quvvatlash va yengil kesish bosimi ayniqsa muhimdir; shuningdek, kesishdan keyin chetni tezda tozalash qismning shaklini o'zgartirmasdan chetni tozalashga yordam beradi.
4. Qog‘oz metall yoki metall devor panelini kesishning eng xavfsiz usuli qanday?
Kesish paytida varaqa silkitilmasligi, egilmasligi va o‘z joyidan siljimasligi uchun unga keng doirada tayanch berish kerak. Chiqindi tomonni aniq belgilang, mumkin bo‘lganda qisqich bilan mahkamlab qo‘ying, yakuniy sirtlarni himoya qiling va ingichka varaqa kesilganda kesish tozaligiga qaramasdan o‘tkir chetlar hosil bo‘lishi sababli ko‘z, qo‘l va eshitishni himoya qiluvchi vositalardan foydalaning. Maydanoz kesishlari uchun qayshiqchalardan foydalangan osonroq, chunki ular boshqarishga qulay, ammo uzun to‘g‘ri kesishlar uchun metall uchun moslashtirilgan yo‘nalish beruvchi g‘ildirakli zarroncha ishlatish afzal.
5. Siz DIY (o‘z-o‘zidan) qurollaridan foydalangan holda metall kesishni qachon to‘xtatib, professional metall kesish vositalariga o‘tishingiz kerak?
Ishlar takroriy detallarni, aniq o'lchovlar doirasini, qiyin shakllarni, izlanadigan tekshirishni yoki avtomobil sifatidagi bir xillikni talab qilganda, o'z-o'zini xizmat ko'rsatish uchun mo'ljallangan asboblar eng yaxshi javob bo'lib qolmaydi. Shu nuqtada haqiqiy qiyinchilik — metallni kesishni ta'minlaydigan narsa emas, balki boshqariladigan sifatda har safar bir xil natija beradigan narsa bo'ladi. Namuna ishlari va seriyali ishlab chiqarish uchun avtomobil sohasida Shaoyi Metal Technology kabi IATF 16949 sertifikatli ishlov berish hamkorini tanlash maqsadga muvofiqroq bo'ladi, chunki u hujjatlashtirilgan jarayonlarni boshqarishni, statistik jarayon boshqaruvi (SPC) bilan ta'minlangan bir xillikni va kengaytiriladigan ishlab chiqarishni qo'llab-quvvatlaydi.