 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஸ்டாம்பிங் ஆட்டோமொபைல் லேச்சுகள்: துல்லிய செயல்முறை மற்றும் வடிவமைப்பு வழிகாட்டி
சுருக்கமாக
ஸ்டாம்பிங் ஆட்டோமொபைல் லேச்சுகள் என்பது கதவு கேட்சுகள், பால்கள் மற்றும் ஸ்டிரைக்கர்கள் போன்ற பாதுகாப்பு-முக்கியமான லாக்கிங் இயந்திரங்களை உற்பத்தி செய்வதற்கு அவசியமான சிறப்பு, அதிக துல்லியமான உற்பத்தி செயல்முறை ஆகும். இந்த செயல்முறை பெரும்பாலும் தளர்வு மாறி அடிப்பொறிப்பு மற்றும் ஃபைன் பிளாங்கிங் தொழில்நுட்பங்களைப் பயன்படுத்தி அதிக வலிமை கொண்ட எஃகை கடுமையான அளவிலான துல்லியத்துடன் கொண்ட சிக்கலான வடிவங்களாக மாற்றுகிறது. வாகனத்தின் பாதுகாப்பு மற்றும் நீடித்தன்மையை உறுதி செய்ய, உற்பத்தியாளர்கள் ஐஏடிஎஃப் 16949 (IATF 16949) தரக் கட்டுப்பாடுகளை கண்டிப்பாக பின்பற்ற வேண்டும், ஹவுசிங் முதல் உள் ஸ்பிரிங் ரிடென்ஷன் வரை ஒவ்வொரு பாகமும் உலகளாவிய OEM தரநிலைகளை பூர்த்தி செய்ய வேண்டும்.
ஸ்டாம்ப் செய்யப்பட்ட லேச் இயந்திரங்களின் அமைப்பு
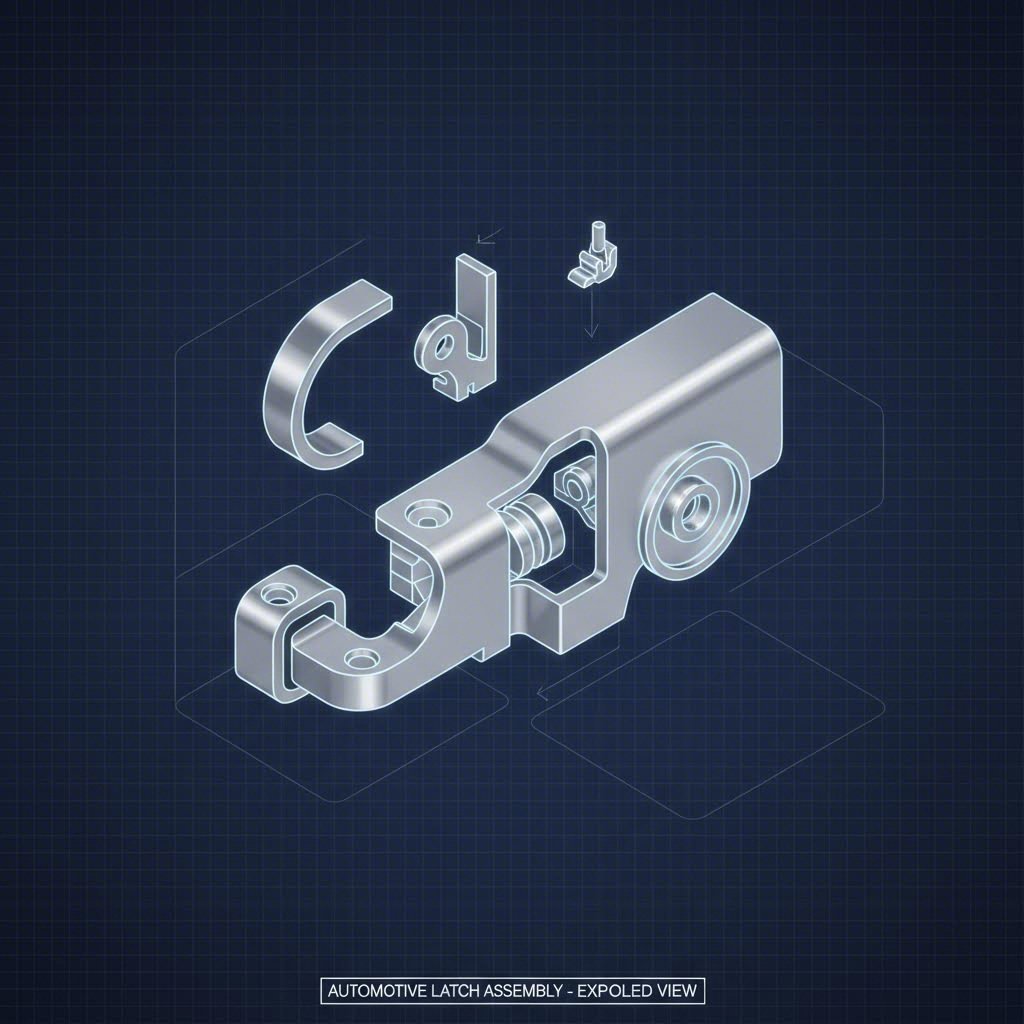
ஆட்டோமொபைல் லேச்சுகள் தோற்றத்திற்கு மாறாக சிக்கலான கூட்டமைப்புகள் ஆகும். அவை எளிய லாக்கிங் சாதனங்களாக தோன்றினாலும், அவை உண்மையில் பல ஸ்டாம்ப் செய்யப்பட்ட உலோகப் பாகங்கள் ஒன்றிணைந்து செயல்படும் சிக்கலான இயந்திர அமைப்புகள் ஆகும். ஒவ்வொரு பாகத்திற்குமான ஸ்டாம்பிங் தேவைகளை புரிந்து கொள்வது பொறியாளர்கள் மற்றும் கொள்முதல் மேலாளர்கள் இருவருக்கும் முக்கியமானது.
எந்த ஆட்டோமொபைல் கதவு லேச்சின் மையமும் ஃபோர்க் போல்ட் (அல்லது கேட்ச்) மற்றும் பால் (அல்லது ராட்செட்) . இந்த இரண்டு பகுதிகளும் ஒரு விபத்தின் போது கதவை மூடிய நிலையில் வைத்திருக்க பொறுப்பான முதன்மை சுமை தாங்கும் கூறுகளாகும். எனவே, அவை மிக உயர்ந்த துல்லியத்தை தேவைப்படுத்துகின்றன. இந்த பாகங்களை ஸ்டாம்ப் செய்வதில் மிகுந்த துல்லியமான வெட்டுதல் அல்லது ஷேவிங் செயல்பாடுகளுடன் கூடிய துல்லிய ஸ்டாம்பிங் 100% ஷியர் ஓரங்களை அடைய பயன்படுத்தப்படுகிறது. இது கதவு மூடுவதின் தொடுதல் "உணர்வு" மற்றும் லாக்கின் இயந்திர நம்பகத்தன்மைக்கு முக்கியமானதாக இருப்பதால், இரண்டாமநிலை கிரைண்டிங் தேவையின்றி மென்மையான செயல்பாட்டு பரப்புகளை உறுதி செய்கிறது.
இந்த இயந்திரங்களைச் சுற்றியுள்ளது லேச்ச் ஹவுசிங் அல்லது பின்புற தகடு. பொதுவாக கால்வனைசெய்யப்பட்ட அல்லது குளிர்-உருட்டப்பட்ட எஃகிலிருந்து அச்சிடப்படுகிறது, கூட்டுதலின் சட்டகத்தை பெட்டி செயல்படுத்துகிறது. சுமைக்கு கீழ் அமைப்பு முழுமையை பராமரிக்க சிக்கலான வளைவு வடிவங்கள் மற்றும் கடினப்படுத்தும் விலாக்களை உருவாக்குவதில் இங்கு அச்சிடும் செயல்முறை கவனம் செலுத்துகிறது. உள்ளமைவு இயந்திரங்களை போலல்லாமல், பெட்டி அடிக்கடி ஓரத்தின் பரப்பு முடித்தலை விட காப்பு எதிர்ப்பு மற்றும் பொருத்தும் புள்ளியின் துல்லியத்தை முன்னுரிமையாக கொண்டுள்ளது.
முக்கிய உற்பத்தி செயல்முறைகள்: முன்னேறும் செதில் & ஃபைன் பிளாங்கிங்
ஆட்டோமொபைல் அளவில்—ஒவ்வொரு ஆண்டும் பெரும்பாலான மில்லியன் அலகுகள் வரை உற்பத்தி செய்யப்படுகிறது—வேகம், செலவு மற்றும் மிக அதிக துல்லியத்தை சமநிலைப்படுத்தும் உற்பத்தி செயல்முறைகளை தேவைப்படுகிறது.
தளர்வு மாறி அடிப்பொறிப்பு
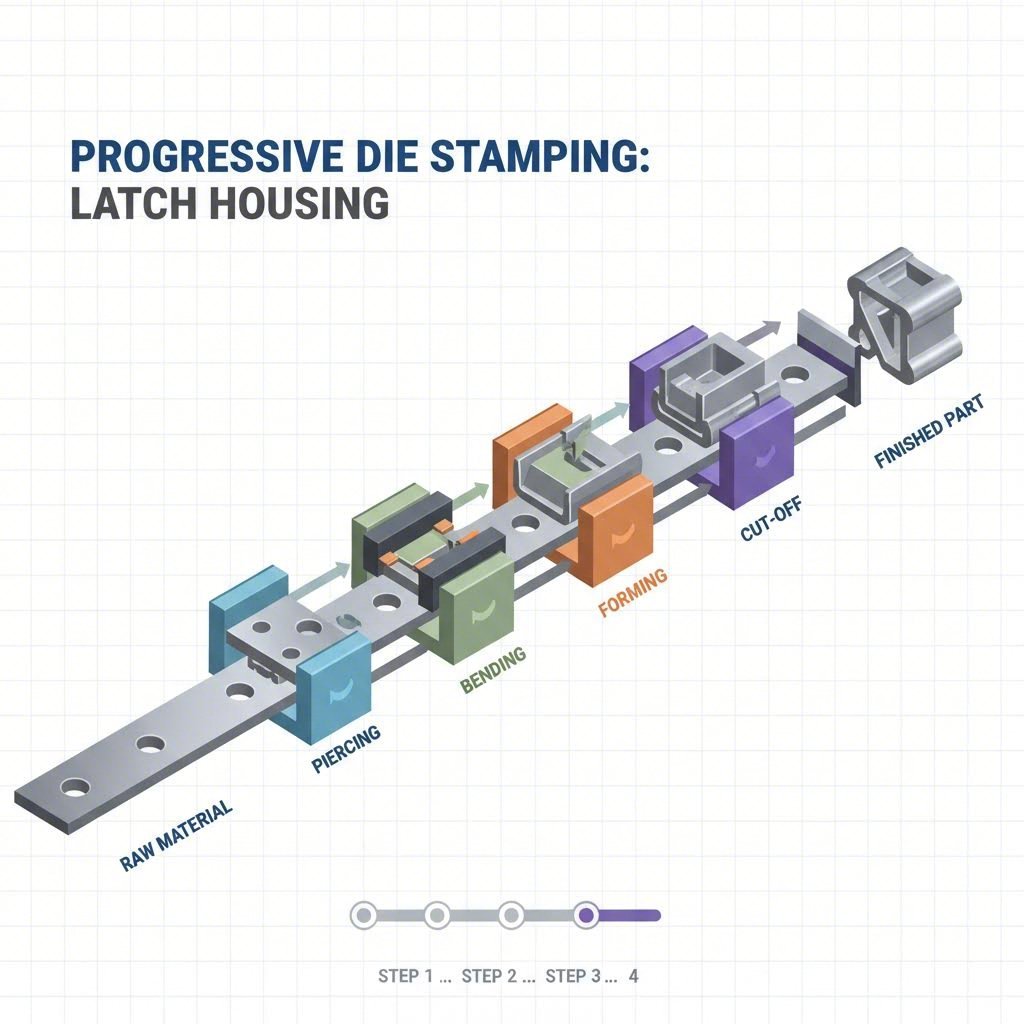
தாங்கிகள், லீவர்கள் மற்றும் பெட்டிகள் உட்பட பெரும்பாலான லேட்ச் பாகங்களுக்கு, தளர்வு மாறி அடிப்பொறிப்பு என்பது தரமாகும். இந்தச் செயல்முறையில், ஒரு உலோகத் தடியானது பல நிலைகளைக் கொண்ட ஒரு அச்சில் வழியாக ஊட்டப்படுகிறது. பகுதி அச்சு வழியே முன்னேறும்போது, ஒவ்வொரு நிலையும் வெட்டுதல், வளைத்தல், நாணயம் அடித்தல் அல்லது துளைத்தல் போன்ற குறிப்பிட்ட செயலைச் செய்கிறது. இந்த முறை அதிக அளவிலான உற்பத்திக்கு ஏற்றது, நிமிடத்திற்கு நூற்றுக்கணக்கான பாகங்களை உற்பத்தி செய்ய அனுமதிக்கிறது, மேலும் தொடர்ச்சியான அனுமதிகளை பராமரிக்கிறது.
செயல்பாட்டு முக்கியத்துவத்திற்கான ஃபைன் பிளாங்கிங்
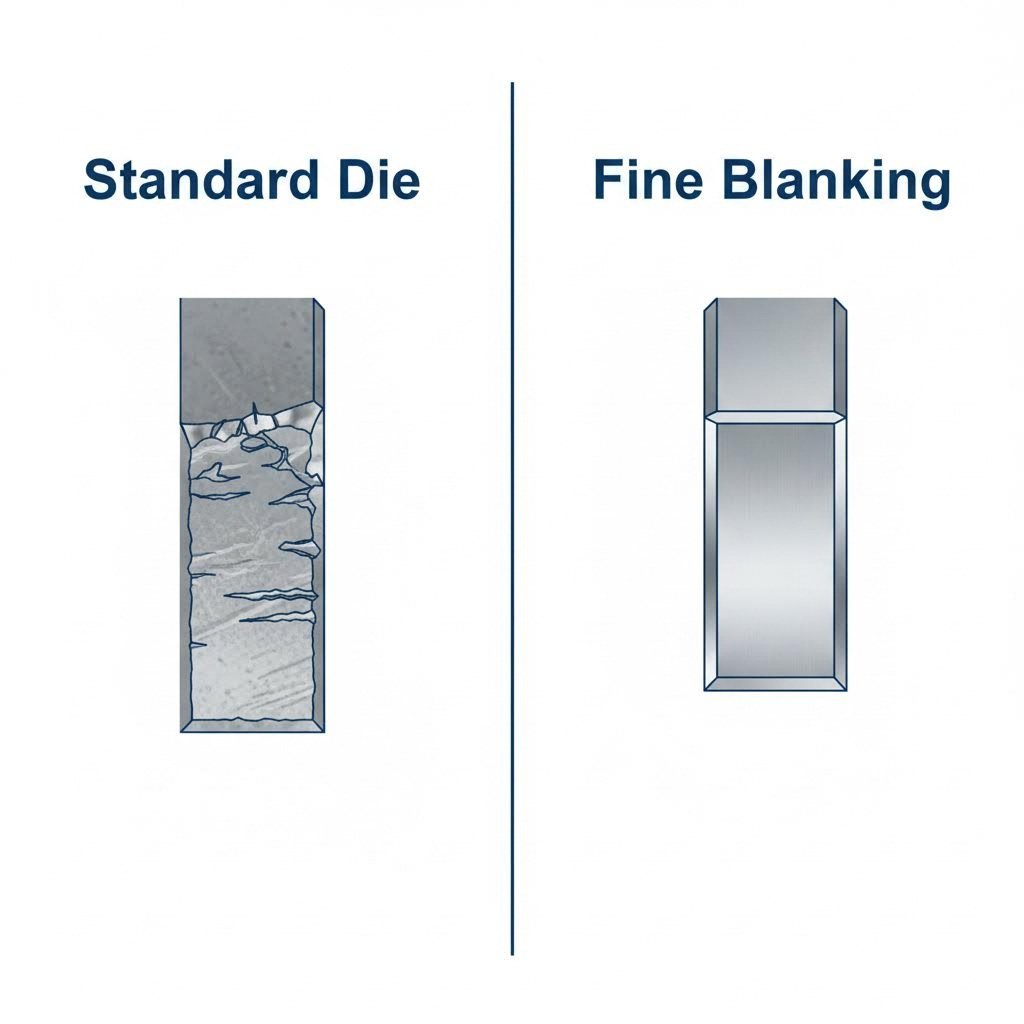
ஆனால், லேச்சின் செயல்பாட்டு "இதயத்திற்கு" (கேட்ச் மற்றும் பால்), தரமான முறையான முன்னேறும் ஸ்டாம்பிங் பகுதியின் ஓரத்தில் அதிக அளவு அச்சு உடைவை (உடைதல்) ஏற்படுத்தலாம். இங்குதான் மிகுந்த துல்லியமான வெட்டுதல் அவசியமாகிறது. ஃபைன் பிளாங்கிங் என்பது பொருளுக்கு அறுவை சிகிச்சையின் போது எதிர் அழுத்தத்தைப் பயன்படுத்தும் ஒரு சிறப்பு அச்சைப் பயன்படுத்துகிறது. இதன் விளைவாக, முழுவதுமாக அறுக்கப்பட்ட, மென்மையான ஓரங்களையும், சிறந்த தட்டைத்தன்மையையும் கொண்ட பகுதி கிடைக்கிறது. இந்த செயல்முறை பிரோச்சிங் அல்லது மில்லிங் போன்ற இரண்டாம் நிலை இயந்திர படிகளுக்கான தேவையை நீக்குகிறது, பாகத்திற்கான மொத்த செலவை மிகவும் குறைக்கிறது, மேலும் லாக்கிங் இயந்திரத்தின் சோர்வு வலிமையை மேம்படுத்துகிறது.
| அம்சம் | தளர்வு மாறி அடிப்பொறிப்பு | மிகுந்த துல்லியமான வெட்டுதல் |
|---|---|---|
| பிரதான பயன்பாடு | ஹவுசிங்குகள், பிராக்கெட்டுகள், லீவர்கள் | கேட்ச், பால், லோட்-பேரிங் கியர்கள் |
| விளிம்பு தரம் | மோசமான உடைவு மண்டலம் (தோராயமாக 1/3 சியர்) | மென்மையான, 100% சியர் செய்யப்பட்ட விளிம்பு |
| அளவுகள் | ±0.05mm - ±0.10mm | ±0.01mm - ±0.05mm |
| Production speed | மிக அதிகம் | சரி |
பாதுகாப்பு-முக்கியமான லாட்சுகளுக்கான பொருள் தேர்வு
ஆட்டோமொபைல் லாட்சுகளை ஸ்டாம்ப் செய்வதற்கான பொருளின் தேர்வு அதன் கூட்டு அமைப்பிற்குள் உள்ள பாகத்தின் செயல்பாட்டை பொறுத்தது. இவை பாதுகாப்பு-முக்கியமான பாகங்கள் என்பதால் (ஓஇஎம்களால் கண்டிப்பான செல்லுபடியாக்கம் என குறிப்பிடப்படுகிறது), பொருள் தாக்கத்தின் கீழ் ஏற்படும் அதிக சுமைகளையும், தொடர்ச்சியான சுழற்சிகளையும் தோல்வியின்றி தாங்க வேண்டும்.
அதிக வலிமை கொண்ட குறைந்த அளவிலான உலோகக்கலவை (HSLA) எஃகு இது அடிக்கடி நிறுவல் தகடு போன்ற கட்டமைப்பு கூறுகளுக்கு பயன்படுத்தப்படுகிறது. HSLA ஒரு சிறந்த வலிமை-எடை விகிதத்தை வழங்குகிறது, இது மோதல் பாதுகாப்பை பாதிக்காமல் மொத்த வாகன எடையைக் குறைக்கும் மெல்லிய கேஜ் பொருட்களுக்கு அனுமதிக்கிறது. உள் பூட்டுதல் முறைகளுக்கு, கடினப்படுத்தப்பட்ட கார்பன் எஃகு (எ. கா. SAE 1050 அல்லது 4140) பொதுவானவை. இந்த பொருட்கள் பெரும்பாலும் ஒரு அனல் நிலையில் முத்திரையிடப்பட்டு பின்னர் வெப்ப சிகிச்சையளிக்கப்படுகின்றன (வழக்கு கடினப்படுத்தப்பட்ட அல்லது கடினப்படுத்தப்பட்ட) கதவு திறப்பு மற்றும் மூடுதலின் தொடர்ச்சியான சறுக்கும் செயலிலிருந்து உடைப்பை எதிர்க்க.
எஃகு (304 அல்லது 316 தொடர்) பொதுவாக வெளிப்புறமாக நோக்கிய கூறுகள் அல்லது அரிக்கும் சூழல்களில் பயன்படுத்தப்படும் பூட்டுகளுக்கு ஒதுக்கப்பட்டுள்ளது, அதாவது குண்டு பூட்டுகள் அல்லது ஹூட் பிடிய்கள். வேலை கடினப்படுத்துதல் காரணமாக அதிக விலை மற்றும் முத்திரை குத்துவது கடினம் என்றாலும், துருப்பிடிக்காத எஃகு செயல்முறைக்குப் பிந்தைய பூச்சு தேவைப்படுவதை நீக்குகிறது, நீண்ட கால நம்பகத்தன்மையை வழங்குகிறது.
வடிவமைப்பு வழிகாட்டுதல்கள் மற்றும் பொறியியல் சவால்கள்
ஆட்டோமொபைல் லட்சுகளுக்கான முத்திரையிடப்பட்ட பாகங்களை வடிவமைப்பது வடிவமைப்புக்கான உற்பத்தித்திறனுக்கான (DFM) கட்டத்தில் ஆரம்பத்தில் தீர்க்கப்பட வேண்டிய குறிப்பிட்ட பொறியியல் சவால்களை அறிமுகப்படுத்துகிறது. முக்கிய பிரச்சினைகளில் ஒன்று திரும்பி வருதல் (springback) கருத்து வளைந்த பிறகு அதன் அசல் வடிவத்திற்கு திரும்பும் இயல்பு. உறைகளுக்குப் பயன்படுத்தப்படும் உயர் வலிமை எஃகுகளில், ஸ்பிரிங்பேக் குறிப்பிடத்தக்கது மற்றும் கணிக்க கடினமானது. அனுபவம் வாய்ந்த ஸ்டாம்ப்ர்கள் மென்பொருளைப் பயன்படுத்தி பொருளை மிகச் சரியாக வளைத்து, அது சரியான சகிப்புத்தன்மையை அடையும்படி செய்கிறார்கள்.
மற்றொரு முக்கியமான வடிவமைப்பு கட்டுப்பாடு துளை-கரையில் விகிதம் . பலர், ஒரு சிலரைக் கட்டிக் கொள்ளும் போது, ஒரு சிலரைக் கட்டிக் கொள்ளும் போது, ஒரு சிலரைக் கட்டிக் கொள்ளும் போது, ஒரு சிலரைக் கட்டிக் கொள்ளும் போது, ஒரு சிலரைக் கட்டிக் கொள்ளும் போது, ஒரு சிலரைக் கட்டிக் கொள்ளும் போது, ஒரு சிலரைக் கட்டிக் கொள்ளும் நிலையான முத்திரை விதிமுறைகள், உதிர்தல் அல்லது விரிசலைத் தடுக்க, பொருள் தடிமன் 1.2 மடங்கு குறைந்தபட்ச தூரத்தை பரிந்துரைக்கின்றன. இருப்பினும், சிறப்பு கருவி வடிவமைப்பு மற்றும் செயலில் உள்ள துடைக்கும் சக்திகள் மூலம், திறமையான உற்பத்தியாளர்கள் வாகன கதவின் உள்ளே இறுக்கமான பேக்கேஜிங் இடத்தை ஏற்றுக்கொள்ள இந்த வரம்புகளை மீறலாம்.
- பர்ர் திசை: நகரும் இயந்திரங்களில், முத்திரை குத்துதல் திசையில் முக்கியமானது. பொறியியலாளர்கள் "பருப்பு பக்கத்தை" வரைபடங்களில் குறிப்பிட வேண்டும், கூர்மையான விளிம்புகள் இணைப்பு மேற்பரப்புகளிலிருந்து முகத்தை விலக்கி அல்லது வீழ்ச்சியால் அகற்றப்படுவதை உறுதி செய்ய வேண்டும்.
- பிளாட்னிட்டி கட்டுப்பாடுஃ சரியான முறையில் ஈடுபட பீல் மற்றும் கேட்ச் முழுமையாக தட்டையாக இருக்க வேண்டும். முத்திரை குத்துதல் உள் அழுத்தங்களை வெளியிடுகிறது, இது வளைவை ஏற்படுத்தும்; தட்டையான தன்மையை மீட்டெடுக்க இரண்டாம் நிலை வெட்டு நடவடிக்கைகள் பெரும்பாலும் தேவைப்படுகின்றன.
தரத் தரங்கள் மற்றும் சப்ளையர் தேர்வு (IATF 16949)
ஆட்டோமொபைல் துறையில், தரம் என்பது விருப்பமானதல்ல, அது ஒரு ஒழுங்குமுறை ஆணை. ஆட்டோமொபைல் லாக்ஸ் முத்திரை தயாரிப்பவர்கள் கிட்டத்தட்ட உலகளாவிய IATF 16949 சான்றிதழ் . இந்த தரநிலை பொதுவான ஐஎஸ்ஓ 9001 தேவைகளை மீறி, குறைபாடுகளைத் தடுப்பது, விநியோகச் சங்கிலி மாறுபாட்டைக் குறைத்தல் மற்றும் தொடர்ச்சியான முன்னேற்றம் ஆகியவற்றை வலியுறுத்துகிறது.
ஒரு சப்ளையரை சோதிக்கும்போது, கொள்முதல் குழுக்கள் வலுவான PPAP (உற்பத்தி பாக ஒப்புதல் செயல்முறை) திறன்கள். இது பரிமாண தளவமைப்பு அறிக்கைகள், பொருள் சான்றிதழ்கள் மற்றும் செயல்பாட்டு சுழற்சி சோதனைகள் உள்ளிட்ட கடுமையான சரிபார்ப்பை உள்ளடக்கியது. ஒரு சப்ளையர் தனது முத்திரை செயல்முறை நிலையானது (CpK > 1.33) மற்றும் நிலையான முறையில் குறைபாடு இல்லாத பாகங்களை வழங்கும் திறன் கொண்டது என்பதை நிரூபிக்க வேண்டும்.
ஆரம்ப வடிவமைப்பிலிருந்து வெகுஜன உற்பத்திக்கு சிக்கலான மாற்றத்தை கடந்து செல்ல வேண்டிய நிறுவனங்களுக்கு, அனுபவம் வாய்ந்த உற்பத்தியாளருடன் கூட்டுசேர்வது மிக முக்கியமானது. Shaoyi Metal Technology இந்த குறிப்பிட்ட இடத்தில் நிபுணத்துவம் பெற்ற, விரைவான முன்மாதிரி தயாரிப்பிலிருந்து அதிக அளவு உற்பத்தி வரை இடைவெளியை மூடும் விரிவான வாகன முத்திரை தீர்வுகளை வழங்குகிறது. 600 டன் வரை அழுத்தும் திறன் மற்றும் உலகளாவிய OEM தரங்களை கண்டிப்பாக பின்பற்றுவதன் மூலம், அவர்கள் விலையுயர்ந்த கடின கருவிகளை மேற்கொள்வதற்கு முன் சிக்கலான பூட்டு வடிவியல் சரிபார்க்க தேவையான தொழில்நுட்ப நிபுணத்துவத்தை வழங்குகிறார்கள்.
முடிவுஃ வாகன முத்திரையில் வெற்றியை உறுதிப்படுத்துதல்
ஆட்டோமொபைல் லாக்ஸை முத்திரையிடுவது வெறும் உலோகத்தை வளைப்பதை விட அதிகம்; இது பொருள் அறிவியல், இயக்கவியல் வடிவமைப்பு மற்றும் துல்லிய பொறியியல் ஆகியவற்றை இணைக்கும் ஒரு ஒழுக்கம். பி2பி வாங்குபவர்களுக்கும் பொறியாளர்களுக்கும், செயல்முறையின் நுணுக்கங்களை புரிந்துகொள்வதில் வெற்றி உள்ளது, பூட்டுதல் பாகங்களுக்கு நுட்பமான வெற்றுத் தேவையிலிருந்து உயர் வலிமை எஃகுகளில் ஸ்பிரிங்பேக்கை முக்கியமான முறையில் நிர்வகிப்பது வரை.
சரியான உற்பத்தி கூட்டாளியைத் தேர்ந்தெடுப்பது அடிப்படை அச்சு திறனைத் தாண்டி பார்க்க வேண்டும். பாதுகாப்புக்கு முக்கியமான வழிமுறைகளுக்கான DFM இல் ஆழமான நிபுணத்துவத்தை நிரூபிக்க, IATF 16949 இல் வேரூன்றிய ஒரு வலுவான தர மேலாண்மை அமைப்பு மற்றும் முன்மாதிரி முதல் மில்லியன் கணக்கான அலகுகள் வரை அளவிடக்கூடிய திறன் ஆகியவற்றை சிறந்த கூட்டாளர் நிரூபிக்க வேண்டும். இந்த தொழில்நுட்ப மற்றும் செயல்பாட்டு திறன்களுக்கு முன்னுரிமை அளிப்பதன் மூலம், ஆட்டோமொபைல் OEM கள் தங்கள் பூட்டு அமைப்புகளை பயணிகள் நம்பியிருக்கும் பாதுகாப்பு மற்றும் சந்தை கோரும் தடையற்ற செயல்திறனை வழங்குவதை உறுதி செய்ய முடியும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. ஒருமுறை முத்திரை குத்தும் முறையில் 7 படிகள் என்ன?
மெட்டல் ஸ்டாம்பிங் செயல்முறையில் ஏழு பொதுவான படிகள், பெரும்பாலும் பூட்டுகளுக்கான முற்போக்கான இறக்குகளில் பயன்படுத்தப்படுகின்றனஃ பிளாங்கிங் (ஆரம்ப வடிவத்தை வெட்டுதல்), பியர்சிங் (துளைகளை உருவாக்குதல்), இழுப்பது (பொருளை ஒரு வடிவத்தில் நீட்டித்தல்), வளைவு (வடிவமைக்கும் கோணங்கள்), ஏர் பெண்டிங் (ஒரு தட்டுக்குள் குத்துதல் கீழே வெளியே இல்லாமல்), காய்னிங் (சத்தத்தன்மை மற்றும் வலிமைக்காக பொருளை அழுத்துதல்) மற்றும் துண்டிடல் (அதிகப்படியான பொருளை அகற்றுதல்). சிக்கலான பூட்டு பாகங்களுக்கு, இந்த படிகள் ஒரு தானியங்கி பத்திரிகை ஓட்டத்தில் இணைக்கப்படுகின்றன.
2. உலோக ஸ்டாம்பிங் விலை அதிகமானதா?
உலோக முத்திரை குத்துதல் கடின கருவிகளில் (டீ) குறிப்பிடத்தக்க முன்கூட்டியே முதலீடுகளை தேவைப்படுகிறது, இது விலை உயர்ந்ததாக இருக்கும். எனினும், அதிக அளவு வாகன உற்பத்திக்கு இது மிகவும் செலவு குறைந்ததாகும். கருவிகள் கட்டப்பட்டவுடன், எந்திரம் அல்லது வார்ப்புடன் ஒப்பிடும்போது ஒரு பகுதி செலவு வியத்தகு முறையில் குறைகிறது, இது மில்லியன் கணக்கான பூட்டு கூறுகளை வெகுஜன உற்பத்தி செய்வதற்கான மிகவும் மேம்பட்ட பொருளாதார தேர்வாக அமைகிறது.
3. வாகன முத்திரைகள் என்றால் என்ன?
வாகன முத்திரைகள் என்பது தாதுக்களை குறிப்பிட்ட வடிவங்களில் அழுத்தி உருவாகும் உலோக பாகங்கள் ஆகும். இவை, ஹூட் மற்றும் ஃபெண்டர்கள் போன்ற பெரிய உடல் பேனல்கள் முதல் கதவு பூட்டுகள், பிளேட்கள் மற்றும் மின் முனையங்கள் போன்ற சிறிய, துல்லியமான வழிமுறைகள் வரை உள்ளன. அவை வாகனத்தின் கட்டமைப்பு, பாதுகாப்பு மற்றும் செயல்பாட்டிற்கு அடிப்படையானவை.