 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


உலோக செயல்முறை பாகங்களின் ரகசியங்கள்: பொருள் தேர்விலிருந்து இறுதி ஆய்வு வரை
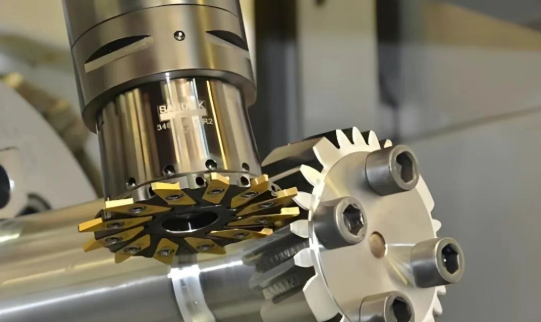
ஒரு உலோக மெஷினிங் பாகத்தை என்ன வரையறுக்கிறது
நீங்கள் ஒரு துல்லியமான கூறு ஒன்றை உங்கள் கையில் பிடித்திருக்கும்போது — சில நேரங்களில் ஒரு வால்வ் உடல், ஒரு பற்றுக்கொண்ட சாஃப்ட் (gear shaft) அல்லது ஒரு ஹைட்ராலிக் ஃபிட்டிங் — அது எவ்வாறு இவ்வளவு துல்லியமான அளவுகளை அடைந்தது என்று நீங்கள் யோசித்திருக்கிறீர்களா? இதற்கான பதில் பெரும்பாலும் உலோக மெஷினிங் என்ற தயாரிப்பு முறையில் அடங்கியுள்ளது, இது கடந்த நூற்றாண்டுக்கும் மேலாக நவீன தொழிலை வடிவமைத்து வந்துள்ளது. ஒரு உலோக மெஷினிங் பாகம் என்பது ஒரு திட வேல் பீஸ் (workpiece) இலிருந்து பொருளை முறையாக அகற்றுவதன் மூலம் விரும்பிய வடிவமைப்பு தோன்றும் வரை உருவாக்கப்படும் ஏதேனும் கூறு ஆகும். பொருளைச் சேர்ப்பது அல்லது மீண்டும் வடிவமைப்பது போன்ற மற்ற செயல்முறைகளிலிருந்து மாறுபட்டு, மெஷினிங் ஆனது முதன்மை பொருளிலிருந்து துல்லியத்தை வெட்டியெடுக்கிறது.
உலோக மெஷினிங் என்பது ஒரு கழித்தல்-அடிப்படையிலான தயாரிப்பு முறையாகும், இதில் வெட்டும் கருவிகள் ஒரு திட உலோக வேல் பீஸ் இலிருந்து பொருளை அகற்றி, மற்ற தயாரிப்பு முறைகளால் அடைய முடியாத துல்லியமான இறுதி அளவுகள், துல்லியத்தின் எல்லைகள் மற்றும் மேற்பரப்பு முறைகளை அடைவதற்காக பயன்படுத்தப்படுகின்றன.
இயந்திரத்தால் வெட்டப்பட்ட பாகங்களை எவ்வாறு தனித்துவமாக்குகின்றன என்பதைப் புரிந்துகொள்வது, உங்கள் வாங்குதல் முடிவுகளை அறிவுபூர்வமாக எடுப்பதற்கு உதவும். உங்கள் பொறியியல் வல்லுநராக கூறுகளை தனிப்பயனாக்கும் பணியில் ஈடுபட்டிருந்தாலும் அல்லது வழங்குநர்களை மதிப்பீடு செய்யும் வாங்குதல் வல்லுநராக இருந்தாலும், இங்கு விளக்கப்பட்ட அடிப்படைகள் உங்களை பின்வரும் பிரிவுகளில் பொருள்கள், செயல்முறைகள் மற்றும் பயன்பாடுகள் வழியாக வழிநடத்தும்.
கழித்தல் தயாரிப்பு கோட்பாடு
அலுமினியத்தின் ஒரு திடமான துண்டத்திலிருந்து தொடங்கி, தேவையில்லாத அனைத்தையும் கிரமாக வெட்டியெறிவதை கற்பனை செய்து பாருங்கள். இதுதான் குறைப்பு உற்பத்தி (subtractive manufacturing) என்பதன் எளிய வடிவம். இயந்திரத்தால் உலோகங்களை வெட்டுதல் என்பது, சுழலும் வெட்டுக் கருவிகள், லேத்ஸ் (lathes) அல்லது தேய்மான சக்கரங்களைப் பயன்படுத்தி, இறுதியில் உங்கள் தேவையான பாகத்தை மட்டும் மிஞ்சச் செய்யும் வரை சிப்ஸ் மற்றும் துண்டுகளை அகற்றுதலைக் குறிக்கிறது. இந்த கொள்கை 3D அச்சிடுதல் போன்ற கூட்டு முறைகளுக்கு நேர் எதிரானது; அங்கு பொருள் அடுக்கு அடுக்காக உருவாக்கப்படுகிறது.
இந்த அணுகுமுறையின் அழகு என்னவென்றால்? நீங்கள் ஏற்கனவே அறியப்பட்ட, மாறாத இயந்திர பண்புகளைக் கொண்ட பொருளைக் கொண்டு தொடங்குகிறீர்கள். விற்று பார் மற்றும் பிலெட்கள் எந்திர வேலைச்சாலையை அடைவதற்கு முன்பே தரக் கட்டுப்பாடுகளுக்கு உட்படுத்தப்படுகின்றன. வெட்டுதல் தொடங்கும்போது, நீங்கள் கணிக்கக்கூடிய பொருள் நடத்தையுடன் பணியாற்றுகிறீர்கள் – மற்ற முறைகளில் பிரச்சனையை ஏற்படுத்தக்கூடிய அடுக்கு ஒட்டுதல் அல்லது துளைத்தன்மை பற்றிய கவலைகள் இல்லை.
செயற்கையாக வெட்டப்பட்ட பாகங்கள் மற்ற உலோகப் பாகங்களிலிருந்து எவ்வாறு வேறுபடுகின்றன?
அனைத்து உலோகப் பாகங்களும் ஒரே மாதிரியாக உருவாக்கப்படுவதில்லை. இந்த வேறுபாடுகளைப் புரிந்துகொள்வது, உங்கள் பயன்பாட்டிற்கு சரியான தயாரிப்பு முறையைத் தேர்வு செய்வதில் உதவும்:
- வார்ப்பு பாகங்கள் உருகிய உலோகம் ஒரு வார்ப்பு வடிவத்தில் ஊற்றப்பட்டு உறைந்து உருவாகின்றன. இவை சிக்கலான வடிவமைப்புகளில் சிறப்புத் திறன் பெற்றவையாகும், ஆனால் அவற்றில் உள் துளைத்தன்மை இருக்கலாம் மற்றும் வலிமையைக் குறைக்கும் சீரற்ற தானிய அமைப்புகளைக் கொண்டிருக்கலாம்.
- உருவாக்கப்பட்ட பாகங்கள் இவை உலோகத்தின் தானிய அமைப்பை ஒழுங்குபடுத்தும் அழுத்த விசைகள் மூலம் வடிவமைக்கப்படுகின்றன, இதனால் அதிக வலிமை உருவாகிறது. எனினும், வடிவமைத்தலுக்கு விலையுயர்ந்த வார்ப்பு கட்டங்கள் தேவைப்படுகின்றன மற்றும் வடிவமைப்பு சுதந்திரம் குறைவாகவே இருக்கும்.
- ஸ்டாம்ப் பாகங்களில் பாகத்தின் தொடர்ச்சித்தன்மையையும் அதிகரிக்கிறது தகடு உலோகத்திலிருந்து துளையிடப்படுகின்றன அல்லது வடிவமைக்கப்படுகின்றன, இவை அதிக அளவிலான தட்டையான அல்லது ஆழமற்ற பாகங்களுக்கு ஏற்றவை; ஆனால் மூன்று-பரிமாண துல்லிய அம்சங்களுக்கு பொருத்தமற்றவை.
- உலோக இயந்திரத்தால் வெட்டப்பட்ட பாகங்கள் மிக உயர்ந்த அளவு துல்லியத்தை வழங்குகின்றன — பெரும்பாலும் ±0.05 மிமீ அல்லது அதற்கு குறைவான துல்லியத்தை பராமரிக்கின்றன — மேலும் சிறந்த மேற்பரப்பு முறைகளையும், குறைந்த அளவிலான உற்பத்திக்கு எந்தவொரு கருவிகளின் முதலீடும் தேவையில்லை.
பிரைம்ஃபாப்வொர்க்ஸ் நிறுவனத்தின் தயாரிப்பு வல்லுநர்களின் கூற்றுப்படி, இயந்திரத்தால் வெட்டுதல் கம்பித் தண்டுகளின் மூல வலிமையைப் பாதுகாக்கிறது, மேலும் ஒட்டுமொத்தமாக வார்ப்பு மற்றும் தட்டையாக்குதல் ஆகியவற்றால் இரண்டாம் நிலைச் செயல்பாடுகள் இல்லாமல் அடைய முடியாத துல்லியத்தை வழங்குகிறது. இதன் பரிமாற்ற விலை என்ன? திட பொருளிலிருந்து இயந்திரத்தால் வெட்டப்படும் பாகங்கள் பொருள் வீணாக்கத்தை ஏற்படுத்துகின்றன, மேலும் மிக அதிக அளவிலான உற்பத்திக்கு, நியர்-நெட்-ஷேப் (near-net-shape) செயல்முறைகளுடன் ஒப்பிடும்போது இது செலவு நன்றாக இல்லை.
இந்த அடிப்படைப் புரிதல், பின்வரும் அனைத்திற்கும் அடித்தளமாகச் செயல்படுகிறது. அடுத்தடுத்த பிரிவுகளில், பொருள் தேர்வு எவ்வாறு இயந்திரத்தில் வெட்டுதலை (machinability) பாதிக்கிறது, வெவ்வேறு வடிவங்களுக்கு ஏற்ற CNC செயல்முறைகள் எவை, மேலும் துல்லிய அளவுகள் (tolerances) மற்றும் மேற்பரப்பு முறைகள் (surface finishes) ஆகியவை பொருளின் செயல்பாட்டையும், விலையையும் எவ்வாறு பாதிக்கின்றன என்பதை நீங்கள் கண்டறிவீர்கள். இதன் நோக்கம் எளியது: உங்களுக்கு இயந்திரத்தில் வெட்டப்பட்ட உலோகப் பாகங்களை நம்பிக்கையுடனும், திறம்படவும் வாங்கும் அறிவை வழங்குவதே.
இயந்திரத்தால் தயாரிக்கப்பட்ட பாகங்களுக்கான பொருள் தேர்வு வழிகாட்டி
சரியான உலோகத்தைத் தேர்வு செய்வது என்பது, வேலையைச் செய்ய போதுமான வலிமை கொண்ட ஒன்றை எடுத்துக்கொள்வதை மட்டுமே குறிக்கவில்லை. இது, இயந்திரத்தில் வெட்டுதல் (machinability), செயல்திறன் மற்றும் விலை ஆகிய மூன்றும் உங்கள் திட்டத்தின் தேவைகளுடன் ஒத்துப்போகும் சரியான சமநிலையைக் கண்டறிவதைக் குறிக்கிறது. இந்த முடிவைத் தவறாக எடுத்துக்கொண்டால், நீண்ட சுழற்சி நேரங்கள், அதிகபட்ச கருவித் தேய்வு அல்லது பயன்பாட்டின் போது தவறு ஏற்படும் பாகங்கள் ஆகியவற்றைச் சந்திக்க நேரிடும். ஆனால், சரியான முடிவை எடுத்தால், திறம்பட உற்பத்தி செய்ய முடியும் மற்றும் தேவைக்கேற்றவாறு சரியாகச் செயல்படும் பாகங்களைப் பெற முடியும்.
கீழே கொடுக்கப்பட்டுள்ள வழிகாட்டி, அலுமினியம் செயலாக்கத்தில், ஸ்டெயின்லெஸ் ஸ்டீல் பயன்பாடுகளில் மற்றும் சிறப்பு பொருள் பணிகளில் பயன்படுத்தப்படும் மிகவும் பொதுவான உலோகங்களை விளக்குகிறது. நீங்கள் பொருளின் பண்புகளை உண்மையான உலக தேவைகளுடன் பொருத்துவதற்கு உதவும் நடைமுறை விழுத்துணர்வுகளை நீங்கள் இங்கு காணலாம் — நீங்கள் விண்வெளி துணை அமைப்புகளை உற்பத்தி செய்தாலும் , மருத்துவக் கருவிகளையோ அல்லது தொழில்துறை இணைப்புகளையோ உற்பத்தி செய்தாலும்.
| பொருள் | இயந்திர செயல்பாட்டு தரம் | தாழ்வலி பலத்துவம் (MPa) | உறிஞ்சியல் தோல்விக்கு எதிர்த்து | செலவு காரணி | அடிப்படையான பயன்பாடுகள் |
|---|---|---|---|---|---|
| அலுமினியம் 6061 | அருமை | 310 | சரி | குறைவு | விண்வெளி துணை அமைப்புகள், மோட்டார் வாகன உறைகள், நுகர்வோர் மின்னணு சாதனங்கள் |
| பொருள் 303 ஸ்டெயின்லெஸ் ஸ்டீல் | சரி | 620 | சரி | சராசரி | இணைப்புகள், பிடிப்பான்கள், வால்வு பாகங்கள் |
| ST ஸ்டீல் 316L | சரி | 485 | அருமை | மிதமான-உயர் | மருத்துவ சாதனங்கள், கடல் சார் கட்டமைப்பு பாகங்கள், உணவு செயலாக்கம் |
| 1.4301 (304 ஸ்டெயின்லெஸ்) | சரி | 515 | மிகவும் நல்லது | சராசரி | சமையலறை சாதனங்கள், கட்டிடக்கலை உறுப்புகள், தொட்டிகள் |
| 360 பிராஸ் | அருமை | 385 | சரி | சராசரி | அலங்கார வெளிப்புற உறுப்புகள், குழாய் இணைப்புகள், மின்சார இணைப்பான்கள் |
| C110 தாமிரம் | சரி | 220 | சரி | மிதமான-உயர் | மின்சார பஸ்பார்கள், வெப்பக் குளிரூட்டும் பாகங்கள், நிலத்துடன் இணைக்கும் பாகங்கள் |
| டைட்டானியம் கிரேடு 5 | மோசமான | 950 | அருமை | உயர் | விண்வெளி கட்டமைப்பு பாகங்கள், மருத்துவ பிளாண்ட்கள், போட்டிப் பாகங்கள் |
எடை குறைவான துல்லியத்திற்கான அலுமினியம் கலவைகள்
வேகம் மற்றும் செலவு திறன் மிகவும் முக்கியமாக இருக்கும் போது, அலுமினியம் செயலாக்கம் சிறந்த முடிவுகளை வழங்குகிறது. அலுமினியம் 6061 என்பது செயலாக்கத் துறையின் முக்கிய உலோகமாகும் — அதற்கு நல்ல காரணங்கள் உள்ளன. அதன் உயர் வெப்பக் கடத்துத்திறன் வெப்பம் அதிகரிப்பின்றி வேகமான வெட்டு வேகத்தை அனுமதிக்கிறது, இது சுழற்சி நேரத்தைக் குறைத்தல் மற்றும் கருவிகளின் தீவிர அரிப்பைக் குறைத்தல் ஆகியவற்றை வழங்குகிறது. எத்திரியல் மெஷின்ஸ் நிறுவனத்தின் செயலாக்க வல்லுநர்களின் கூற்றுப்படி, அலுமினியம் 6061 ஆனது கடினமான உலோகங்களுடன் ஒப்பிடும்போது செயலாக்க நேரத்தை 20% வரை குறைக்க முடியும், இது அதிக அளவு உற்பத்திக்கு மிகவும் ஏற்றதாகும்.
செயலாக்கப்பட்ட பாகங்களுக்கு அலுமினியம் ஏன் மிகவும் ஆகர்ஷகமாக உள்ளது?
- சிறந்த செயலாக்கத் திறன் - துகள்கள் எளிதில் வெளியேறுகின்றன, மேலும் மிகக் குறைந்த முயற்சியில் மென்மையான மேற்பரப்பு முடிவுகளைப் பெற முடிகிறது
- இலேசான வலிமை - எஃகின் எடையில் மூன்றில் ஒரு பங்கு மட்டுமே இருந்தாலும், மதிப்புமிக்க இழுவிசை பண்புகளை பராமரிக்கிறது
- இயற்கையான துருப்பிடிக்காத தன்மை - சுற்றுச்சூழல் சீர்கேட்டை எதிர்க்கும் பாதுகாப்பு ஆக்ஸைடு அடுக்கை உருவாக்குகிறது
- ஆனோடைசிங் பொருட்பாட்டமை - மேம்படுத்தப்பட்ட உறுதிநிலை மற்றும் வடிவமைப்புக்காக மேற்பரப்பு சிகிச்சைகளை மிகச் சிறப்பாக ஏற்றுக்கொள்கிறது
மேலும் உயர் வலிமையை தேவைப்படும் பயன்பாடுகளுக்கு, அலுமினியம் 7075 சில எஃகுகளின் இழுவிசை பண்புகளை நெருங்குகிறது – ஆனால் இது சிறிது குறைந்த இயந்திரத்திறன் மற்றும் உயர் பொருள் விலை ஆகியவற்றின் விலையில்.
ஸ்டெயின்லெஸ் ஸ்டீல் வகைகள் மற்றும் அவற்றின் வர்த்தக-நிகர்வினைகள்
ஸ்டெயின்லெஸ் ஸ்டீல் ஒவ்வொரு பொறியாளரும் புரிந்துகொள்ள வேண்டிய ஈர்க்கக்கூடிய வர்த்தக-நிகர்வினைகளின் தொகுப்பை வழங்குகிறது. சிறப்பான துரு எதிர்ப்புத் தன்மையை வழங்கும் குரோமியம் உள்ளடக்கம் ஆனது, வெட்டும்போது பொருளை வேலை-கடினமாக்குகிறது, இது கருவியின் தீவிர அ wear மற்றும் இயந்திரத்திறன் சிரமத்தை அதிகரிக்கிறது.
பொருளாதாரம் 303 ஸ்டெயின்லெஸ் ஸ்டீல் இந்த சிக்கலை அழகாகத் தீர்க்கிறது. குறுகிய சல்பர் சேர்க்கை சிறிய உள்ளீடுகளை உருவாக்குகிறது, இவை சிப் உடைப்பான்களாகச் செயல்பட்டு, ஸ்டெயின்லெஸ் ஸ்டீலிலிருந்து எதிர்பார்க்கப்படும் பெரும்பாலான வேதிச்சுருக்க எதிர்ப்புத்தன்மையை பராமரித்துக்கொண்டே இயந்திரத்தில் செயலாக்குதலை மிகவும் மேம்படுத்துகின்றன. மிகக் கடினமான ஸ்டெயின்லெஸ் ஸ்டீல் தரங்களை இயந்திரத்தில் செயலாக்குவதில் ஏற்படும் சிரமங்களைத் தவிர்த்து, ஸ்டெயின்லெஸ் பண்புகளைப் பெற வேண்டுமெனில், இது உங்கள் முதன்மைத் தேர்வாகும்.
எஸ்.டி. ஸ்டீல் 316L வேறொரு அணுகுமுறையை எடுக்கிறது – வேதிச்சுருக்க எதிர்ப்புத்தன்மையை முதன்மையாகக் கவனிக்கிறது. இந்த "L" குறியீடு குறைந்த கார்பன் உள்ளடக்கத்தைக் குறிக்கிறது, இது வெல்டிங் செயல்பாட்டின் போது கார்பைட் வீழ்படிவு ஏற்படுவதைத் தடுக்கிறது மற்றும் வெப்ப-பாதிக்கப்பட்ட மண்டலத்தில் வேதிச்சுருக்க எதிர்ப்புத்தன்மையைப் பராமரிக்கிறது. மருத்துவ சாதனங்களைத் தயாரிக்கும் தயாரிப்பாளர்கள் 316Lஐ தேர்ந்தெடுக்கின்றனர், ஏனெனில் இது திரும்பத் திரும்ப சூடேற்றுதல் (ஸ்டெரிலைசேஷன்) சுழற்சிகளை சீரிழப்பின்றி தாங்கும். கடல் நீருக்கு ஆட்படும் பயன்பாடுகள் இதை தேவையாகக் கொள்கின்றன. இதன் பரிமாற்றம்? 303 ஐ விட 30-40% நீண்ட இயந்திரத்தில் செயலாக்க நேரத்தை எதிர்பார்க்கலாம்.
ஐரோப்பிய வகைப்பாடு 1.4301 என்பது 304 ஸ்டெயின்லெஸ் ஸ்டீலைக் குறிக்கிறது – இது உலகளவில் மிகவும் பரவலாகப் பயன்படுத்தப்படும் ஸ்டெயின்லெஸ் ஸ்டீல் வகையாகும். இது செயலாக்கத்தின் எளிமை மற்றும் துரு எதிர்ப்புத் திறன் ஆகிய இரண்டிற்கும் இடையேயான சமநிலையை வழங்குகிறது; எனவே உணவு செயலாக்க உபகரணங்கள் முதல் கட்டிடக்கலை பாகங்கள் வரையிலான பொது நோக்க பயன்பாடுகளுக்கு ஏற்றதாகும்.
தேவைகளை நிறைவேற்றும் சிறப்பு உலோகங்கள்
சில சமயங்களில், தரமான பொருட்கள் போதுமானவை அல்ல. உங்கள் பயன்பாடு சிறப்பான மின்கடத்துத்திறன், வெப்ப செயல்திறன் அல்லது அதிக வலிமையை தேவைப்படுத்தும்போது, அதிக விலை மற்றும் செயலாக்க சவால்கள் இருந்தாலும், சிறப்பு உலோகங்கள் அவசியமாகின்றன.
பிராஸ் 360 (இது சுதந்திரமாக இயங்கும் பிராஸ் எனவும் அழைக்கப்படுகிறது) என்பது செயல்படுத்துவதற்கு மிகவும் எளிதான உலோகங்களில் ஒன்றாகும். இதன் செயல்படுத்தும் தன்மையின் குறியீடு பொதுவாக சுதந்திரமாக இயங்கும் எஃகு அடிப்படையை விட அதிகமாக இருக்கும், மேலும் குறைந்த கருவி தேய்வுடன் அழகான மேற்பரப்பு முடிவுகளை உருவாக்கும். இது துல்லியமான இணைப்புகள், அலங்கார கட்டமைப்பு பாகங்கள் மற்றும் மின்சார இணைப்பான்களில் காணப்படும், இங்கு தோற்றம் மற்றும் கடத்துதல் இரண்டும் முக்கியமானவை. மிதமான வலிமை, சிறந்த செயல்படுத்தும் தன்மை மற்றும் கவர்ச்சிகரமான தங்க நிறம் ஆகியவற்றின் கலவை காரணமாக 360 பிராஸ், செயல்பாட்டு மற்றும் அழகியல் இரண்டிற்கும் பயன்படும் பாகங்களுக்கு மிகவும் விரும்பப்படுகிறது.
தாமிரம் 110, வணிக ரீதியாக கிடைக்கும் மிக சுத்தமான தாமிர தரமாக 99.9% சுத்திகரிப்புடன் விளங்குகிறது; இது மின்சார அல்லது வெப்ப கடத்துதல் பாதிக்கப்படக்கூடாத பயன்பாடுகளுக்கு பயன்படுத்தப்படுகிறது. வெப்பச் சிகிச்சை வில்லைகள், பஸ்பார்கள் மற்றும் நிலத்துடன் இணைக்கப்படும் பாகங்கள் போன்றவற்றில் பொதுவாக C110 தாமிரம் குறிப்பிடப்படுகிறது, ஏனெனில் வழக்கமான மற்ற உலோகங்கள் இதன் கடத்துதலை அணுகவே முடியாது. தாமிரத்தை செயல்படுத்துவதற்கு சிப்புகளைக் கட்டுப்படுத்துவதில் கவனம் செலுத்த வேண்டும் – இந்தப் பொருள் நீண்ட, கயிறு போன்ற சிப்புகளை உருவாக்கும் போக்குடையது, எனவே உணவு மற்றும் வேகம் சரியாக அமைக்கப்படாவிட்டால், இவை கருவிகளைச் சுற்றிக் கொள்ளும்.
டைட்டானியம் இந்த வரிசையின் மிக முனையில் அமைந்துள்ளது. அதன் வலிமை-எடை விகிதம் பிற உலோகங்களில் பெரும்பாலானவற்றை விட அதிகமாகும், மேலும் அதன் துருத்தடுப்புத் தன்மை மதிப்புமிக்க உலோகங்களை ஒத்திருக்கிறது. எனினும், டைட்டானியத்தின் குறைந்த வெப்பக் கடத்துத்திறன் காரணமாக, வெப்பம் வெட்டும் விளிம்பில் குவிகிறது; அது சிப்பின் மூலம் பரவுவதில்லை. இது மெதுவான வேகங்களையும், வலுவான அமைப்புகளையும், சிறப்பு கருவிகளையும் தேவைப்படுத்துகிறது. மேலும் JLCCNC குறிப்பிடுகிறது , டைட்டானியம் செயல்திறன் தேவைகள் மற்ற அனைத்து கருத்துகளையும் விட முக்கியத்துவம் வாய்ந்த துறைகளில் மட்டுமே செலவு-செயல்திறன் நன்மை கொண்டதாக இருக்கிறது — விண்வெளி, மருத்துவ பிளாண்ட்கள் மற்றும் உயர் செயல்திறன் போட்டிகள் போன்றவை இதற்கு எடுத்துக்காட்டுகளாகும்.
இந்தப் பொருள் பண்புகளைப் பற்றிய புரிதல், உங்கள் அடுத்த முக்கிய முடிவை எடுப்பதற்கு உங்களைத் தயார்படுத்துகிறது: உங்கள் தேர்ந்தெடுக்கப்பட்ட பொருளை முழுமையான பாகத்தாக மாற்றுவதற்கு எந்த இயந்திர செயல்முறை பயன்படுத்தப்பட வேண்டும் என்பதை தீர்மானிப்பது. உங்கள் பாகத்தின் வடிவமைப்பு மற்றும் பொருள் தேர்வு ஆகிய இரண்டும் சேர்ந்து, மில்லிங், டர்னிங் அல்லது பல-அச்சு இயந்திர செயல்முறை ஆகியவற்றில் எது சிறந்த வழியாக இருக்கும் என்பதை நிர்ணயிக்கின்றன.
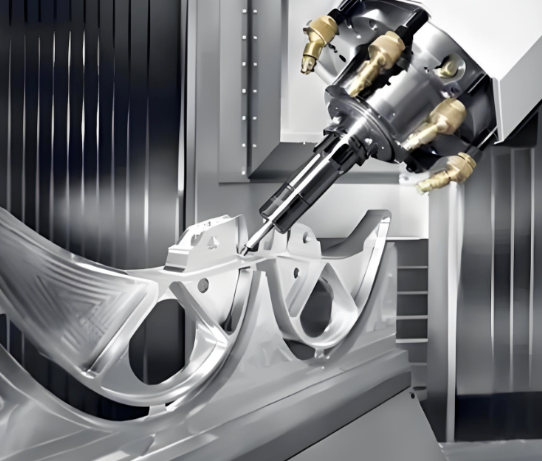
CNC இயந்திர செயல்முறைகள் விளக்கம்
நீங்கள் உங்கள் பொருளைத் தேர்ந்தெடுத்துவிட்டீர்கள் – இப்போது என்ன? உங்கள் பாகத்தின் வடிவமைப்பு (ஜியாமெட்ரி), அதை மிக திறம்பட உருவாக்கும் இயந்திர செயல்முறையை தீர்மானிக்கிறது. ஒரு உருளை வடிவிலான ஷாஃப்ட் (cylindrical shaft) மற்றும் கோணங்களில் அமைந்த அம்சங்கள் மற்றும் உள் குழிவுகளைக் கொண்ட சிக்கலான ஹவுசிங் (complex housing) ஆகியவற்றிற்கு வெவ்வேறு சிகிச்சை தேவைப்படுகிறது. இந்த வேறுபாடுகளைப் புரிந்துகொள்வது, வழங்குநர்களுடன் திறம்பட தொடர்புகொள்ளவும், செலவுகள் மற்றும் விநியோக நேரத்தை முன்கூட்டியே மதிப்பிடவும் உதவுகிறது.
நீங்கள் ஒரு உலோகங்களுக்கான CNC இயந்திரம் மூலம் எளிய பிரிஸ்மாடிக் பாகங்களை (straightforward prismatic parts) செயலாக்குகிறீர்களா, அல்லது விண்வெளி கூறுகளுக்காக (aerospace components) சிக்கலான பல-அச்சு (multi-axis) திறன்களை தேவைப்படுகிறீர்களா என்பதைப் பொறுத்து, சரியான செயல்முறையைத் தேர்ந்தெடுப்பது திறம்பட உற்பத்தி செய்வதற்கும், விலையுயர்ந்த அமைப்புகளுக்கும் இடையேயான வேறுபாட்டை உருவாக்குகிறது. முக்கிய CNC உலோக செயல்பாடுகளையும், அவை எப்போது சிறப்பாகச் செயல்படும் என்பதையும் விரிவாக ஆராய்வோம்.
CNC மில்லிங் செயல்பாடுகள் மற்றும் திறன்கள்
மில்லிங் என்பது, வேலைப்பொருளை மேலிருந்து அல்லது பக்கத்திலிருந்து தாக்கும் சுழலும் பல-புள்ளி வெட்டுக் கருவிகளைப் பயன்படுத்தி பொருளை அகற்றும் செயல்முறையாகும். ஒரு சுழலும் முனை மில் (end mill) திட்ட துண்டில் தடங்கள், பாக்கெட்டுகள் மற்றும் வளைவுகளை வெட்டுவதை நினைத்துப் பாருங்கள் – இதுதான் மில்லிங் செயல்முறையின் செயல்பாடு. இந்த மிகவும் விரிவான செயல்முறை எளிய தட்டையான மேற்பரப்புகளிலிருந்து சிக்கலான 3D வடிவங்கள் வரை அனைத்தையும் கையாள முடியும்.
உங்கள் CNC உலோக வெட்டும் இயந்திரத்தின் அச்சு எண்ணிக்கை என்பது, எந்தெந்த வடிவங்களை உருவாக்க முடியும் என்பதை தீர்மானிக்கிறது:
- 3-அச்சு துளையிடுதல் - ஸ்பிண்டிள் X, Y மற்றும் Z திசைகளில் நகர்கிறது. தள மில்லிங் வடிவங்கள், துளைகள் மற்றும் ஒரே திசையில் சீராக அமைந்துள்ள அம்சங்களுக்கு ஏற்றது. எளிய பாகங்களுக்கு செலவு குறைவானது, ஆனால் வெவ்வேறு முகங்களில் உள்ள அம்சங்களுக்கு பல நிறுவல்கள் தேவைப்படும்.
- 4-அச்சு மில்லிங் - X-அச்சை மையமாகக் கொண்டு வேலைப்பொருளை சுழற்றும் சுழலும் A-அச்சைச் சேர்க்கிறது. வேலைப்பொருளை மீண்டும் நிறுவாமலேயே வளைவுகள், ஹெலிக்ஸ் மற்றும் சாய்வான அம்சங்கள் வெட்டுவதற்கு தொடர்ச்சியான வெட்டுதலை அனுமதிக்கிறது. மேலும் CNC குறிப்பேடு , இந்த அமைப்பு பல பக்கங்களில் அம்சங்களைக் கொண்ட பாகங்களுக்கு நிறுவல் நேரத்தை மிகவும் குறைக்கிறது.
- 5-அச்சு மில்லிங் - இரண்டு சுழற்று அச்சுகளை உள்ளடக்கியது, இதனால் வெட்டும் கருவி பணிப்பொருளை திட்டவட்டமாக எந்த கோணத்திலிருந்தும் அணுக முடியும். இது சிக்கலான வானூர்தி பாகங்கள், டர்பைன் பிளேடுகள் மற்றும் சிறப்பு வடிவமைக்கப்பட்ட மேற்பரப்புகளைக் கொண்ட மருத்துவ பிளாண்ட்களுக்கு அவசியமாகும்.
பல-அச்சு இயந்திர வேலை எப்போது தேவைப்படும்? உங்கள் பாகத்திற்கு உருளை வடிவ மேற்பரப்புகளில் துளைகள் அல்லது பண்புகள், சாய்வான வெட்டுகள் அல்லது தொடர் சுருள் வடிவங்கள் தேவைப்படும் போது 4-அச்சு இயந்திரத்தை தேர்வு செய்யவும். கூடுதல் வளைவுகளைக் கொண்ட பாகங்கள், பல்வேறு கோணங்களில் கருவியின் அடைவை தேவைப்படும் ஆழமான குழிவுகள் அல்லது பல அமைப்புகளை நீக்குவதன் மூலம் நேரம் மிச்சமாக்க வேண்டிய சூழ்நிலைகளில் 5-அச்சு இயந்திரத்தை பயன்படுத்தவும்.
ஒரு பயனுள்ள உதவிக்குறிப்பு: உங்கள் பாகத்தை 3-அச்சு இயந்திரத்தில் ஒன்று அல்லது இரண்டு அமைப்புகளில் முழுமையாக வெட்ட முடியுமெனில், அதனால் ஏற்படும் செலவு சேமிப்பு பொதுவாக கூடுதல் அச்சுகளின் வசதியை விட அதிகமாக இருக்கும். அமைப்பு நேரம் மற்றும் செயல்பாடுகளுக்கு இடையேயான துல்லிய முறையின் குவிப்பு (tolerance stack-up) ஆகியவை உங்கள் வரம்புகளாக மாறும் போது இந்த முடிவு மாறும்.
உருளை வடிவ பாகங்களுக்கான திருப்புதல் மற்றும் லேத் வேலை
மில்லிங் பிரிஸ்மாட்டிக் (பட்டக வடிவ) வடிவங்களில் சிறப்புத் திறனைக் கொண்டிருக்கும் போது, சுழற்றுதல் (டர்னிங்) செயல்முறை வட்ட வடிவ பாகங்களுக்கான உலகையே ஆளுகிறது. இந்த செயல்முறையில், ஒரு ஒற்றை-முனை வெட்டுக் கருவி பொருளை வெட்டி அகற்றும் போது, வேலைப்பொருள் சுழல்கிறது — இது மில்லிங் செயல்முறையின் சுழலும் கருவி அணுகுமுறைக்கு எதிரானதாகும். ஷாஃப்ட்கள், பின்கள், புஷிங்கள் மற்றும் சுழற்சி சமச்சீர் கொண்ட ஏதேனும் பாகங்கள் பொதுவாக லேத் இயந்திரத்தில் தயாரிப்பு தொடங்குகின்றன.
CNC சுழற்றுதல் திறன்கள் பின்வருவனவற்றை உள்ளடக்குகின்றன:
- வெளிப்புற சுழற்றுதல் - வெளிப்புற விட்டங்கள், சாய்வுகள், துளைகள் மற்றும் திரையாடுகளை உருவாக்குகிறது
- உள் போரிங் - துளைகளை விரிவாக்கி, துல்லியமான விட்ட கட்டுப்பாட்டுடன் முடிக்கிறது
- முகப்பு வெட்டுதல் (ஃபேசிங்) - சுழற்சி அச்சுக்கு செங்குத்தான சமதள மேற்பரப்புகளை உருவாக்குகிறது
- திரையாடு வெட்டுதல் - தர வரையறைகள் அல்லது தனிப்பயன் தர வரையறைகளுக்கு ஏற்ப உள் அல்லது வெளி திரையாடுகளை வெட்டுகிறது
சமீபத்திய CNC லேத்ஸ் (CNC lathes) பெரும்பாலும் லைவ் டூலிங் (live tooling) ஐ சேர்த்துள்ளன – இது பாகத்தை கிளாம்ப் (chucked) செய்த நிலையிலேயே பிளாட்ஸ் (flats), ஹோல்ஸ் (holes) மற்றும் ஸ்லாட்ஸ் (slots) ஆகியவற்றை வெட்டும் சக்தியுள்ள மில்லிங் ஸ்பிண்டிள்கள் (milling spindles). இந்த மில்-டர்ன் (mill-turn) திறன் ஒரே அமைப்பில் (single setup) முழுமையான பாகங்களை உற்பத்தி செய்கிறது, இல்லையெனில் அவை பல இயந்திரங்களுக்கு இடையே மாற்றப்பட வேண்டும். ஒரு மதிப்பீட்டில் (quote) "CNC மில்லிங் செய்யப்பட்ட பாகங்கள், டர்ன்ட் அம்சங்களுடன்" எனக் காணும்போது, அது பெரும்பாலும் மில்-டர்ன் வேலையைக் குறிக்கிறது.
திரும்பும் ஸ்டாண்டாஃப்ஸ் (turned standoffs) அல்லது பாஸஸ் (bosses) தேவைப்படும் ஷீட் மெட்டல் (sheet metal) பிராக்கெட்ஸ் (brackets) ஐ வெட்டுவதற்கு, சில தொழிற்சாலைகள் லேசர் கட்டிங் (laser cutting) ஐ இரண்டாம் நிலை டர்னிங் (secondary turning) செயல்பாடுகளுடன் இணைக்கின்றன. எனினும், பெரும்பாலான ஷீட் மெட்டல் வேலைகள் பாரம்பரிய இயந்திர வேலைகளுக்கு வெளியே அமைகின்றன மற்றும் பொதுவாக ஃபார்மிங் (forming), பஞ்சிங் (punching) அல்லது லேசர் செயல்முறைகள் (laser processes) பயன்படுத்தப்படுகின்றன.
பாகத்தை முழுமையாக்கும் இரண்டாம் நிலை செயல்பாடுகள்
முதன்மை இயந்திர வேலை (Primary machining) பெரும்பாலும் முழு விவரத்தையும் வெளிப்படுத்துவதில்லை. பெரும்பாலான CNC மில்லிங் செய்யப்பட்ட பாகங்கள் மற்றும் டர்ன்ட் கூறுகள் (turned components) உண்மையில் முழுமையாக முடிக்கப்படுவதற்கு முன்பு இரண்டாம் நிலை செயல்பாடுகளை தேவைப்படுத்துகின்றன.
தரையிடுதல் வெட்டுக் கருவிகளால் அடைய முடியாத மேற்பரப்பு முடிவுகள் மற்றும் துல்லியத்தை வழங்குகிறது. நீங்கள் தாங்கிகளின் சுழற்று பகுதிகளை மைக்ரான்-அளவு சுழற்றுத்தன்மையில் பராமரிக்க வேண்டும் அல்லது கண்ணாடி-போன்ற மிக மென்மையான மூடுதல் மேற்பரப்புகளை உருவாக்க வேண்டும் எனில், தரையிடுதல் அவசியமாகிறது. உருளை வடிவ தரையிடுதல் (Cylindrical grinding) சுழற்று வடிவ பாகங்களை செயலாக்குகிறது, அதே நேரத்தில் மேற்பரப்பு தரையிடுதல் (surface grinding) சமதள அம்சங்களை செயலாக்குகிறது. Xometry குறிப்பிடுவது போல, தரையிடுதல் என்பது இறுதி பாலிஷிங் செயல்பாடுகளுக்கு முன்பாக மேற்பரப்புகளை ஏற்றுக்கொள்ளக்கூடிய நிலைக்குக் கொண்டு வரும் முடிவு செயல்பாடாகும்.
நீங்கள் சந்திக்கக்கூடிய மற்ற இரண்டாம் நிலை செயல்பாடுகள்:
- துளையிடுதல் மற்றும் திருகு வெட்டுதல் - முதன்மை இயந்திர செயல்பாடுகளின் போது செயல்படுத்த சாத்தியமற்ற திருகு துளைகளைச் சேர்த்தல்
- புரோச்சிங் (Broaching) - பற்கள் கொண்ட கருவியைப் பயன்படுத்தி கீவேஸ் (keyways), ஸ்ப்ளைன்கள் (splines) மற்றும் உள் வடிவங்களை வெட்டுதல்
- செதில்போக்குதல் - ஹைட்ராலிக் சிலிண்டர்கள் மற்றும் அதுபோன்ற பயன்பாடுகளுக்கான துளையின் மேற்பரப்பு முடிவு மற்றும் வடிவவியலை மேம்படுத்துதல்
- அரைத்துறை நீக்கம் - பாதுகாப்பு மற்றும் செயல்பாட்டிற்காக வெட்டு செயல்பாடுகளால் ஏற்படும் கூரிய ஓரங்களை அகற்றுதல்
உங்கள் முன்மாதிரி ஹவுசிங்குகளுக்காக அலுமினியத்தை CNC இயந்திரத்தில் வெட்டும்போது, நேரத்தை சேமிக்க சில இரண்டாம் நிலை செயல்பாடுகளை தவிர்க்கலாம். எனினும், உற்பத்தி பாகங்கள் பொதுவாக அனைத்து தனிப்பயன் தரநிலைகளையும் பூர்த்தி செய்யும் வகையில் முழுமையான செயல்முறைத் தொடரின் வழியாகவே செல்லும்.
உங்கள் பாகத்திற்கு எந்த செயல்முறைகள் தேவைப்படுகின்றன என்பதை புரிந்துகொள்வது, மதிப்பீட்டு மேற்கோள்களை அறிவுபூர்வமாக மதிப்பீடு செய்வதற்கு உதவும். போட்டியாளர்களை விட குறிப்பிடத்தக்க அளவில் குறைவான மதிப்பீட்டு மேற்கோளை வழங்கும் ஒரு வழங்குநர், மற்றவர்கள் சேர்த்துள்ள சில செயல்பாடுகளை விட்டுவிட்டிருக்கலாம் — அல்லது உங்கள் குறிப்பிட்ட வடிவமைப்புக்கு அவர்களிடம் மிகுந்த திறன் கொண்ட உபகரணங்கள் இருக்கலாம். எந்த வகையில் இருந்தாலும், செயல்முறைத் தொடரை அறிந்திருப்பது உங்களை தகவல் பெற்றவராக வைத்திருக்கும்.
செயல்முறைகள் தேர்ந்தெடுக்கப்பட்டும், புரிந்துகொள்ளப்பட்டும் விட்ட பின், அடுத்த முக்கிய கேள்வி எழுகிறது: இந்த செயல்பாடுகள் எவ்வளவு துல்லியமாக அளவுகளை பராமரிக்க முடியும், மேலும் நீங்கள் உண்மையில் எந்த துல்லியத்தை (tolerance) குறிப்பிட வேண்டும்? இதற்கான பதில், பாகத்தின் வடிவமைப்பு முதல் பொருளின் நடத்தை வரையிலான பல காரணிகளைப் பொறுத்தது — இந்த விஷயங்களை அடுத்து விரிவாக ஆராய்வோம்.
உலோக இயந்திரத்தில் வெட்டுதலில் துல்லியம் மற்றும் துல்லியத்தின் அளவுகள் (Tolerances and Precision in Metal Machining)
இது இயந்திர வேலைச்சாலைகளில் தினசரி நிகழும் ஒரு சூழ்நிலை: ஒரு பொறியாளர் முழு வரைபடத்திலும் ±0.001" துல்லியத்தை குறிப்பிடுகிறார், ஏனெனில் குறைவான துல்லியம் எப்போதும் சிறந்தது என அவர் நம்புகிறார். அதன் விளைவு? மதிப்பீடுகள் எதிர்பார்த்ததை விட மூன்று மடங்கு அதிகமாக வருகின்றன, மேலும் வழக்கமான தாமதங்கள் நாட்களிலிருந்து வாரங்களாக நீட்டிக்கப்படுகின்றன. உண்மை என்னவென்றால், துல்லியமாக இயந்திரமயமாக்கப்பட்ட உலோகப் பாகங்களுக்கு எப்போதும் அதிக துல்லியத்தை தேவையில்லை — அவற்றுக்கு தேவையானது இப்போது அந்த துல்லியத்தை பயன்படுத்துவது இப்போது அம்சங்களைக் கொண்ட மாதிரிகளைக் கருதுக.
துல்லியத்தை சரியாக குறிப்பிடுவது தகுந்த அறிவு பெற்ற வாங்குபவர்களையும், அதிகம் செலவழிப்பவர்களையும் அல்லது குறைவாக துல்லியம் குறிப்பிடுபவர்களையும் பிரிக்கிறது. நீங்கள் இயந்திரமயமாக்கப்பட்ட அலுமினியம் தாங்கிகளுடன் பணியாற்றுகிறீர்கள் அல்லது கடினமாக்கப்பட்ட எஃகில் சிக்கலான இயந்திரமயமாக்கப்பட்ட பாகங்களுடன் பணியாற்றுகிறீர்கள் எனில், அடிப்படைக் கொள்கைகள் ஒரே மாதிரியாக இருக்கும்: உங்களுக்கு தேவையானவற்றை, அது தேவையான இடத்தில், அதிகமாக அல்லாமல் குறிப்பிடவும்.
| ஓளி வகுப்பு | சாதாரண ரேஞ்ச் | இயந்திரமயமாக்கும் முறை | விண்ணப்பங்கள் | செலவு தாக்கம் |
|---|---|---|---|---|
| பொது இயந்திரமயமாக்குதல் | ±0.25 மி.மீ (±0.010") | தரமான CNC மில்லிங்/திருப்புதல் | முக்கியமற்ற அளவுகள், வெளியேற்று துளைகள், பொது கவர்கள் | அடிப்படை |
| துல்லியமான செயலாக்கம் | ±0.05 மிமீ (±0.002") | வெப்பநிலை கட்டுப்பாட்டுடன் கூடிய CNC, துல்லியமான பிடிமானங்கள் | தாங்கிகளின் பொருத்தம், பொருத்தும் மேற்பரப்புகள், சீரான அமைப்பு அம்சங்கள் | 50–100% அதிகரிப்பு |
| உயர் முதன்மை | ±0.0125 மிமீ (±0.0005") | துல்லிய சுழற்றும் அச்சுகள், சூழல் கட்டுப்பாடுகள் | ஒளியியல் கூறுகள், மருத்துவக் கருவிகள், விண்வெளி இணைப்புகள் | 100–200% அதிகரிப்பு |
| அதிக-துல்லியம் | ±0.0025 மிமீ (±0.0001") | தேய்த்தல், தேய்த்து மெருகூட்டல், சிறப்பு உபகரணங்கள் | அளவுக் கட்டைகள், அளவியல் தரத்தரீக்குகள், அரைக்கடத்தி கருவிகள் | 300%+ அதிகரிப்பு |
தரமான திட்ட செயல்பாடுகள் மற்றும் அவை எப்போது பொருந்தும்
தர வரையறைகளைக் குறிப்பிடுவதற்கான பொதுவான மொழியை சர்வதேசத் தரங்கள் வழங்குகின்றன. ISO 2768 என்பது துல்லிய வகுப்புகள் மூலம் பொதுவான தரங்களை வரையறுக்கிறது: f (நுண்ணிய), m (நடுத்தர), c (தடிமனான), மற்றும் v (மிகத் தடிமனான). இந்த வகுப்புகள் ஒவ்வொரு அம்சத்திற்கும் தனித்தனியாக குறிப்பிடப்படாமலேயே நேர்கோட்டு அளவுகள், கோண அளவுகள் மற்றும் வடிவவியல் பண்புகளை உள்ளடக்குகின்றன.
இதன் பயன்பாட்டில் என்ன பொருள்? உங்கள் வரைபடத்தில் ISO 2768-m ஐ குறிப்பிடும்போது, அது இயந்திரச் செயலகத்திற்கு பட்டியலிடப்படாத அளவுகள் மத்திய துல்லியத் தரநிலைகளைப் பின்பற்ற வேண்டும் என்று கூறுகிறது. ஒரு 50 மிமீ அளவுக்கு தோராயமாக ±0.3 மிமீ விலக்கம் அனுமதிக்கப்படும், அதே நேரத்தில் 10 மிமீ அளவு கொண்ட பாகத்திற்கு தோராயமாக ±0.1 மிமீ விலக்கம் அனுமதிக்கப்படும். இந்த அணுகுமுறை வரைபடங்களை மிகவும் எளிமைப்படுத்துகிறது, மேலும் தரத்தின் மீதான எதிர்பார்ப்புகளை ஒழுங்குபடுத்திய வகையில் பராமரிக்கிறது.
தரநிலை CNC செயலாக்கம் – பொதுவாக செயலக சூழல்களில் செய்யப்படும் வகை – அடிப்படை திறனாக ±0.25 மிமீ (±0.010") துல்லியத்தை நம்பகமாக அடைய முடியும். துல்லிய உற்பத்தி வல்லுநர்களின் கூற்றுப்படி, இந்த துல்லிய அளவு இயந்திரக் கருவியின் துல்லிய மாறுபாடுகள், வெப்ப விளைவுகள், கருவியின் தேய்மானம் மற்றும் அமைப்பு மீண்டும் திரும்ப அமைக்கும் திறன் ஆகியவற்றை ஏற்றுக்கொள்ளும் வகையில், பொருளாதார ரீதியான உற்பத்தி வேகத்தை பராமரிக்கிறது.
எப்போது குறைந்த துல்லியத்தை (tighter tolerance) குறிப்பிட வேண்டும்? இந்த வழிகாட்டுதல்களை கவனியுங்கள்:
- இணைக்கும் மேற்பரப்புகள் - பாகங்கள் கட்டுப்படுத்தப்பட்ட வெளிப்புற இடைவெளி (clearance) அல்லது உள்ளிடுதல் (interference) உடன் ஒன்றிணைய வேண்டும் என்ற இடங்களில்
- தாங்கிகளின் உள்ளீடுகள் மற்றும் சாஃப்ட் விடியங்கள் - சுழற்சி துல்லியத்தையும் பயன்பாட்டு ஆயுளையும் பாதிக்கும் துல்லியமான பொருத்தங்கள்
- சீல் செய்யும் மேற்பரப்புகள் - மேற்பரப்பு வடிவவியல் நேரடியாக கசிவு தடுப்பை பாதிக்கும் இடங்களில்
- அசையாமை அம்சங்கள் - கூறுகளை நிலைநிறுத்தும் குறிப்பிட்ட முள்கள், டௌவல் துளைகள் மற்றும் குறிப்பு மேற்பரப்புகள்
முழுமையாக அமைப்பு சார்ந்த நோக்கங்களுக்காக பயன்படுத்தப்படும் துண்டு வெட்டப்பட்ட பாகங்களுக்கு — மலையேற்ற தாங்கிகள், மூடிகள், முக்கியமற்ற கூடுகள் — பொதுவான துல்லிய அளவுகள் போதுமானவை. இந்த அம்சங்களுக்கு துல்லியமான தன்மையை விதிப்பது செயல்திறன் நன்மையின்றி வெறுமனே செலவை அதிகரிக்கிறது.
அடையக்கூடிய துல்லியத்தை பாதிக்கும் காரணிகள்
சிக்கலாக தோன்றுகிறதா? அவ்வாறு இருக்க வேண்டிய அவசியமில்லை. அடையக்கூடிய அளவுத் துல்லியங்கள் ஒரு கணிக்கக்கூடிய மற்றும் ஒன்றோடொன்று தொடர்புடைய காரணிகளின் தொகுப்பைச் சார்ந்தவை. இந்த தொடர்புகளை புரிந்துகொள்வது உங்களுக்கு நியாயமான தேவைகளை வரையறுக்கவும், வழங்குநர்களின் திறன்களை மதிப்பீடு செய்யவும் உதவும்.
பொருளின் நடத்தை மிக முக்கியமானது. அலுமினியத்தின் வெப்ப விரிவாக்க கெழு தோராயமாக 23 × 10⁻⁶ /°செ ஆகும், அதாவது 100 மிமீ நீளமுள்ள அலுமினியப் பாகத்தின் நீளம் 10°செ வெப்பநிலை உயர்விற்கு 0.023 மிமீ அதிகரிக்கும். மில்லிங் செய்யப்பட்ட எஃகு பாகங்கள் இதைவிட குறைவாகவே விரிவடைகின்றன — தோராயமாக இந்த வீதத்தில் பாதி மட்டுமே — எனவே மாறுபட்ட சூழல்களில் அவை அதிக அளவில் அளவு நிலைத்தன்மையைக் கொண்டிருக்கும். உங்கள் பயன்பாடு வெப்பநிலை மாற்றங்களை ஈடுசெய்யும் போது, பொருள் தேர்வு நேரடியாக அடையக்கூடிய துல்லியத்தை பாதிக்கிறது.
எஃகு செயலாக்கம் தனக்கென சில கவனத்திற்குரிய விஷயங்களைக் கொண்டுள்ளது. சில வகைகளில் பணிக்கடினமாக்கம் (work hardening) ஏற்படுவதால், செயலாக்கத்திற்குப் பின் உள் வலிமை மீண்டும் பரவலாகும் போது அளவு மாற்றங்கள் ஏற்படலாம். இறுதி செயலாக்கத்திற்கு முன் சரியான வெப்ப சிகிச்சை (heat treatment) அளவுகளை நிலையாக்குகிறது மற்றும் சிக்கலான செயலாக்கப்பட்ட பாகங்களில் குறைந்த அனுமதிப்பு வரம்புகளை (tighter tolerances) அடைய உதவுகிறது.
பாகத்தின் வடிவமைப்பு நடைமுறையில் வரம்புகளை உருவாக்குகிறது. மெல்லிய சுவர்கள் வெட்டு விசைகளுக்கு வளைவுறும். நீண்ட, மெல்லிய அம்சங்கள் வளைந்துவிடும். ஆழமான பாகங்கள் கருவியின் விறைப்பைக் குறைக்கின்றன. இந்த வடிவியல் உண்மைகள் ஒவ்வொன்றும், சிறப்பு பிடிமானங்கள் (specialized fixturing) அல்லது சுழற்சி நேரத்தை அதிகரிக்கும் குறைக்கப்பட்ட வெட்டு அளவுகள் (reduced cutting parameters) இல்லாமல் அடையக்கூடிய அனுமதிப்பு வரம்புகளை பாதிக்கின்றன.
ஒரு பயனுள்ள உதாரணத்தைக் கவனியுங்கள்: ஒரு விறைப்பான, சிறிய அம்சத்தில் ±0.05 மிமீ துல்லியத்தை வைத்திருத்தல் எளிது. ஆனால், 200 மிமீ நீளத்தில் பரவியுள்ள 3 மிமீ தடிமன் கொண்ட சுவரில் அதே துல்லியத்தை அடைவதற்கு, கவனிப்புடன் கட்டமைக்கப்பட்ட பொருள் பிடிப்பு (workholding), இலேசான வெட்டுகள் (light cuts) மற்றும் முதன்மை வெட்டு (roughing) மற்றும் இறுதி வெட்டு (finishing) ஆகியவற்றுக்கு இடையில் வளைவு நீக்க செயல்பாடுகள் (stress-relief operations) தேவைப்படலாம். இதனால் ஏற்படும் செலவு வேறுபாடு மிகவும் குறிப்பிடத்தக்கதாக இருக்கலாம்.
சூழல் கட்டுப்பாடுகள் துல்லிய நிலைகளை பிரிக்கின்றன. இதன்படி Modus Advanced வெப்பநிலை மாறுபாடுகள் சிஎன்சி இயந்திரத்தில் துல்லிய அளவுகளை பாதிக்கும் மிக முக்கியமான காரணிகளில் ஒன்றாகும். பொதுவான தொழிற்சாலை வெப்பநிலை மாறுபாடுகள் ±3°C ஆக இருந்தாலும், இது குறிப்பிட்ட துல்லிய அளவுகளை மீறும் அளவுக்கு அளவுகளில் மாற்றத்தை ஏற்படுத்தும். துல்லியமான பணிகளுக்கு பெரும்பாலும் ±0.5°C நிலைத்தன்மையை பராமரிக்கும் காலநிலை கட்டுப்பாட்டு பகுதிகள் தேவைப்படும்.
வரைபடங்களில் துல்லிய அளவுகளை எவ்வாறு குறிப்பிட வேண்டும்? இந்த நிரூபிக்கப்பட்ட நடைமுறைகளைப் பின்பற்றவும்:
- தேவையான செயல்பாடுகளை மட்டுமே செயல்படுத்தும் அம்சங்களுக்கு மட்டுமே கடுமையான துல்லிய அளவுகளை வழங்கவும்
- முக்கியமற்ற அளவுகளுக்கு பொதுவான துல்லிய அளவுகள் குறிப்பிட்ட தொகுப்புகளை (ISO 2768 அல்லது அதற்கு சமமானவை) பயன்படுத்தவும்
- செயல்பாட்டு துல்லிய வடிவமைப்பு (GD&T) குறியீடுகள் பொருத்தமானவை எனில், முக்கியமான அம்சங்களில் அவற்றை நேரடியாக குறிப்பிடவும்
- துல்லியம் முக்கியமாக இருந்தால், பொருளின் நிலைமை மற்றும் ஆய்வு வெப்பநிலையைக் குறிப்பிடவும்
- எந்த அம்சங்கள் மிகவும் முக்கியமானவை என்பதைப் பற்றி உங்கள் இயந்திரத் தயாரிப்பு பங்குதாரருடன் தொடர்பு கொள்ளவும்
தர வரையறை மற்றும் விலைக்கு இடையேயான தொடர்பு தோராயமாக அடுக்கு வளைவு வடிவில் அமைகிறது. கூடுதல் துல்லியத்தின் ஒவ்வொரு தசம இலக்கமும் தயாரிப்பு சிக்கலை இருமடங்காக்கலாம். ±0.25 மிமீ அனைத்து அளவுகளிலும் உள்ள ஒரு பாகத்தின் விலை $50 ஆக இருக்கலாம், அதே பாகத்தின் அனைத்து அளவுகளும் ±0.025 மிமீ ஆக இருந்தால், அதன் விலை $200 ஐ நெருங்கலாம் — ஆனால் அந்தக் கடுமையான தர வரையறைகள் உண்மையில் தேவையில்லை எனில், அதனால் எந்த செயல்திறன் மேம்பாடும் ஏற்படாது.
அளவு துல்லியத்தை புரிந்துகொண்ட பின், மேலும் ஒரு வரையறை கவனத்தை ஈர்க்கிறது: மேற்பரப்பு முறையாக்கம் (Surface Finish). இயந்திரத்தால் வெட்டப்பட்ட மேற்பரப்புகளில் ஏற்படும் உரசல் தன்மை (texture) எல்லாவற்றையும் பாதிக்கிறது — இது சீலிங் செயல்திறனிலிருந்து வெடிப்பு ஆயுள் (fatigue life) வரை பரவுகிறது. இந்த மேற்பரப்பு முறையாக்க விருப்பங்கள் மற்றும் அவற்றின் செயல்திறன் தொடர்பான விளைவுகளை ஆராயும்போது, இவை மிகவும் முக்கியமாகின்றன.
மேற்பரப்பு முறையாக்க விருப்பங்கள் மற்றும் செயல்திறன் தொடர்பான விளைவுகள்
நீங்கள் துல்லியமான அளவுகளை சரியாக வரையறுத்துள்ளீர்கள் – ஆனால் உங்கள் இயந்திரத்தால் வெட்டப்பட்ட மேற்பரப்புகளில் ஏற்படும் உபரி உரசல் (texture) என்ன? மேற்பரப்பு முடிவு (surface finish) என்பது தோற்றத்திற்காக மட்டுமே செய்யப்படும் ஒரு சிறு விஷயமாகத் தோன்றலாம்; ஆனால் அது உங்கள் உலோக இயந்திரத் துண்டின் செயல்திறனை சேவையின் போது மிக ஆழமாகப் பாதிக்கிறது. ஒரு சீலிங் மேற்பரப்பு மிக மோசமாக உரசலாக இருந்தால், அது கசிவை ஏற்படுத்தும். ஒரு பேரிங் ஜர்னல் (bearing journal) மிக மென்மையாக இருந்தால், அது எண்ணெயை பிடித்து வைக்க முடியாது. மேற்பரப்பு முடிவை சரியாகப் பெறுவது என்பது, உங்கள் பாகத்தின் செயல்பாட்டுத் தேவைகளுக்கு ஏற்றவாறு அதன் நுண்ணிய உரசல் அமைப்பை (microscopic texture) பொருத்துவதைக் குறிக்கிறது.
நீங்கள் நுகர்வோர் மின்னணு உற்பத்திகளுக்கான அலுமினியம் ஹவுசிங்களை இயந்திரத்தால் வெட்டுகிறீர்களா அல்லது மின்சார கூறுகளுக்கான தாமிர தொடர்பு புள்ளிகளை (copper contacts) இயந்திரத்தால் வெட்டுகிறீர்களா என்பது பொருட்டு, மேற்பரப்பு உரசல் தன்மைகளை (surface roughness specifications) புரிந்துகொள்வது உங்களுக்கு தேவைகளைத் தெளிவாக தெரிவிக்கவும், வழங்குநர்களுடன் விலையுயர்ந்த புரிதல் குழப்பங்களைத் தவிர்க்கவும் உதவுகிறது.
மேற்பரப்பு உரசல் அளவீடுகள் மற்றும் தரநிலைகள்
மேற்பரப்பு முட்டுத்தன்மை (Surface roughness) என்பது ஒரு இயந்திரத்தால் வெட்டப்பட்ட மேற்பரப்பில் ஏற்படும் நுண்ணிய உச்சிகள் மற்றும் பள்ளங்களின் அளவைக் குறிப்பிடுகிறது. மிகவும் பொதுவாகப் பயன்படுத்தப்படும் அளவீடு - Ra (முட்டுத்தன்மை சராசரி) - என்பது ஒரு மாதிரி நீளத்தில் மையக் கோட்டிலிருந்து இந்த விலகல்களின் கூட்டுச் சராசரியை அளவிடுகிறது. குறைந்த Ra மதிப்புகள் மென்மையான மேற்பரப்புகளைக் குறிக்கின்றன; அதிக Ra மதிப்புகள் அதிக உரசல்/தன்மையைக் குறிக்கின்றன.
இதன்படி ஜியோமிக்-இன் மேற்பரப்பு முட்டுத்தன்மை வழிகாட்டி , தயாரிக்கப்பட்ட பாகங்களுக்கான Ra மதிப்புகள் பொதுவாக 0.1 µm (கண்ணாடி-போன்று மென்மையானது) முதல் 6.3 µm (தெளிவாக உரசல் உள்ளது) வரை அமையும். ISO 21920-2:2021 தரநிலை, மேற்பரப்பின் விரிவான பண்புகளை அளவிட தேவைப்படும் பயன்பாடுகளுக்காக Rz (சராசரி அதிகபட்ச உயரம்) மற்றும் Rt (மொத்த முட்டுத்தன்மை உயரம்) போன்ற கூடுதல் அளவீடுகளை வரையறுக்கிறது.
கீழே பொதுவாக CNC இயந்திர வெட்டு வழங்குநர்கள் வழங்கும் தரநிலை மேற்பரப்பு முட்டுத்தன்மை நிலைகள் கொடுக்கப்பட்டுள்ளன:
- 3.2 µm Ra (இயந்திரத்தால் வெட்டப்பட்ட தரநிலை) - காணக்கூடிய கருவி அடையாளங்கள் இருக்கின்றன. மேற்பரப்பு உரசல் முக்கியமில்லாத பொது நோக்க பாகங்கள், தாங்கிகள் மற்றும் உறைகளுக்கு பொருத்தமானது. இது கூடுதல் செலவின்றி இயல்பாக வழங்கப்படும் முடிவு.
- 1.6 µm Ra (நுண்ணிய இயந்திர வெட்டு) - மிகவும் மங்கலான வெட்டு குறிகள், கிட்டத்தட்ட தெரியாமல் இருக்கும். குறைந்த சுமைகளுக்கு உட்படும் பாகங்கள், மெதுவாக இயங்கும் மேற்பரப்புகள் மற்றும் மத்திய தர சீலிங் தேவைப்படும் பயன்பாடுகளுக்கு பரிந்துரைக்கப்படுகிறது. இது இயந்திர செயல்முறை செலவில் தோராயமாக 2.5% அதிகரிப்பை ஏற்படுத்தும்.
- 0.8 µm Ra (உயர்-தர முடிவு) - இதனை அடைய முடிவுறு செயல்முறைகள் தேவைப்படும். வலுசார் முக்கியத்துவம் வாய்ந்த பாகங்கள், அதிர்வுறும் கூறுகள் மற்றும் இயங்கும் கூட்டுப்பாகங்களுக்கு சிறந்தது. உற்பத்தி செலவில் தோராயமாக 5% அதிகரிப்பை ஏற்படுத்தும்.
- 0.4 µm Ra (மிக உயர்-தர / பாலிஷ் செய்யப்பட்டது) - கவனிக்கத்தக்க வெட்டு குறிகள் எதுவும் இல்லை. கவனமான இயந்திர செயல்முறைக்குப் பின் பாலிஷ் செய்வதன் மூலம் அடையப்படுகிறது. வேகமாக இயங்கும் இணைந்த பாகங்கள் மற்றும் அதிக வலுசார் பயன்பாடுகளுக்கு ஏற்றது. இது உற்பத்தி செலவில் அதிகபட்சம் 15% வரை அதிகரிப்பை ஏற்படுத்தலாம்.
வாடிக்கையாளர்கள் எதிர்பார்க்கும் மென்மையான, தொழில்முறை தோற்றத்தை அடைய அலுமினியம் பாகங்களை இயந்திரமயமாக்கும்போது, நீங்கள் பெரும்பாலும் 0.8 µm Ra அல்லது அதற்கு மேற்பட்ட முடிவைக் குறிப்பிடுவீர்கள். வெள்ளிய அலங்கார கட்டமைப்பு பாகங்களை இயந்திரமயமாக்கும்போது, பொருளின் இயல்பான பளீர் தன்மையை வலியுறுத்த ஒத்த முடிவு நிலைகளையே இலக்காகக் கொள்ளப்படுகின்றன.
பாகத்தின் செயல்பாட்டுக்கு ஏற்ற முடிவு தேவைகளை பொருத்துதல்
ஒரு கூட்டு அமைப்பின் உள்ளே மறைக்கப்படும் பரப்பில் கண்ணாடி முறை முடிவை (mirror finish) குறிப்பிட்டுக் கொள்வதை நினைத்துப் பாருங்கள் — நீங்கள் இப்போது பயனற்ற செலவை மட்டுமே சேர்த்துவிட்டீர்கள். மாறாக, ஒரு சீலிங் பரப்பில் தரமான மேற்பரப்பு ரௌக்னஸ் (roughness) ஐ ஏற்றுக்கொள்வது கசிவுகளையும், உத்தரவாத கோரிக்கைகளையும் உறுதியாக்கும். இங்கு முக்கியமானது, மேற்பரப்பு முடிவை அதன் செயல்பாட்டுடன் பொருத்துவதே ஆகும்.
மேற்பரப்பு ரௌக்னஸ் (surface roughness) வெவ்வேறு பயன்பாடுகளை எவ்வாறு பாதிக்கிறது?
- சீல் செய்யும் மேற்பரப்புகள் - மோசமான மேற்பரப்பு உருவாக்கும் கசிவு பாதைகள் (leak paths), இணைந்த முகப்புகளுக்கு இடையே உருவாகின்றன. O-ரிங் குழிகள் மற்றும் கேஸ்கெட் மேற்பரப்புகள் பொதுவாக திரவம் வெளியேறாமல் தடுக்க 1.6 µm Ra அல்லது அதற்கு மேற்பட்ட மேற்பரப்பு முடிவை தேவைப்படுகின்றன.
- Wear Resistance - எதிர்பாராத விதமாக, மிகவும் சீரான மேற்பரப்புகள் திரவ எண்ணெயை தங்க வைக்கும் நுண்ணிய குழிகளை (micro-pockets) அகற்றுவதன் மூலம் அதிகரித்த தேய்மானத்தை ஏற்படுத்தலாம். நகரும் மேற்பரப்புகள் பொதுவாக 0.8–1.6 µm Ra வரம்பில் சிறந்த செயல்திறனை வெளிப்படுத்துகின்றன.
- களைப்பு ஆயுள் - மேற்பரப்பு முறைகேடுகள் (irregularities) விரிச்சல் மையங்களாக (stress concentrators) செயல்படுகின்றன, அங்கு பிளவுகள் (cracks) தொடங்குகின்றன. சுழற்சி சுமைக்கு (cyclic loading) உட்படும் பாகங்கள் சிறந்த மேற்பரப்பு முடிவை (0.8 µm Ra அல்லது அதற்கு மேற்பட்டது) பெறுவதால் நன்மை பெறுகின்றன.
- அழகு - நுகர்வோரை நோக்கிய தயாரிப்புகள் கண்கவர் மேற்பரப்பு முடிவுகளை தேவைப்படுகின்றன. அலங்கார பாகங்கள் பொதுவாக பிரதிபலிக்கும், உயர் தர தோற்றத்தை அடைய 0.8 µm Ra அல்லது பாலிஷ் செய்யப்பட்ட மேற்பரப்பை தேவைப்படுகின்றன.
- ஓட்டை பூச்சு பற்றிக்கொள்ளுதல் - முடிச்சிடுதல் தேவைகளுக்கு மாறாக, பூச்சுகள் பெரும்பாலும் இயந்திர விளைவு ஏற்படுத்தும் சிறிது உரசலான மேற்பரப்புகளில் சிறப்பாக ஒட்டுகின்றன. பூச்சுக்கு முன் ஊடக வெடிப்பு (Media blasting) என்பது பொதுவான நடைமுறையாகும்.
CNC அலுமினியம் வெட்டுதல் செயல்பாடுகள், அலுமினியத்தின் சிறந்த இயந்திரத்திறனுக்கு நன்றி, இயல்பாகவே நல்ல மேற்பரப்பு முறைகளை உருவாக்குகின்றன. அலுமினியத்தில் 1.6 µm Ra ஐ அடைவதற்கு மிகக் குறைந்த கூடுதல் முயற்சியே தேவைப்படுகிறது; எனவே, தோற்றம் முக்கியமாக இருக்கும்போது, அடிப்படை முறையை விட சிறிது சிறந்த மேற்பரப்பு முறைகளை குறிப்பிடுவது விலை நன்றாக இருக்கும்.
இயந்திரத்தில் செய்யப்பட்ட மேற்பரப்பு முறைகளை மீறி, இரண்டாம் நிலை முறைகள் செயல்திறன் அல்லது தோற்றத்தை மேம்படுத்த மேற்பரப்பு பண்புகளை மாற்றுகின்றன. Fictiv-ன் முறைகள் வழிகாட்டி படி, இந்த செயல்முறைகளை மாற்று பூச்சுகள் (conversion coatings), மெட்டல் பூச்சுகள் (plating) மற்றும் இயந்திர சிகிச்சைகள் (mechanical treatments) என மூன்று வகையாக வகைப்படுத்தலாம்:
- ஆனோடைசிங் (வகை II/III) - அலுமினியத்தின் மீது உறுதியான ஆக்ஸைடு அடுக்கை உருவாக்குகிறது, இது காற்றில் திறனை மேம்படுத்துகிறது மற்றும் வண்ணம் பூசுவதற்கு வசதியாக இருக்கிறது. வகை II இல் இது அளவுகளில் 0.02–0.05 மிமீ சேர்க்கிறது; வகை III (ஹார்ட்கோட்) அதிகபட்சம் 0.1 மிமீ வரை சேர்க்கலாம்.
- எலக்ட்ரோலெஸ் நிக்கல் பூச்சு - எஃகு, ஸ்டெயின்லெஸ் ஸ்டீல் அல்லது அலுமினியத்தில் ஒருசீரான நிக்கல்-பாஸ்பரஸ் பூச்சை வைக்கிறது. சிக்கலான வடிவங்களில் சிறந்த காற்று மற்றும் ஈரப்பத எதிர்ப்பு மற்றும் ஒருசீரான மூடுதலை வழங்குகிறது.
- தூள் பூச்சு - தடிமனான, நிலையான வண்ணப் பூச்சையை பயன்படுத்துகிறது. பூச்சின் தடிமன் அளவீடுகளை மிகவும் பாதிக்கும் என்பதால், அளவுகள் துல்லியமாக இருக்க வேண்டிய பகுதிகளில் மாஸ்கிங் செய்ய வேண்டும்.
- பாசிவேஷன் - ஸ்டெயின்லெஸ் ஸ்டீலுக்கான வேதிச் சிகிச்சை; இது தனிமைப்படுத்தப்பட்ட இரும்பை அகற்றி, தடிமனைச் சேர்க்காமலேயே காற்று மற்றும் ஈரப்பத எதிர்ப்பை மேம்படுத்துகிறது.
- ஊடக வெடிப்பு - இயந்திரத்தால் உருவாக்கப்பட்ட குறைபாடுகளை மறைக்கும் ஒருசீரான மேட் (மங்கிய) உரைத்தன்மையை உருவாக்குகிறது. பொதுவாக அனாடைசிங் அல்லது பூச்சுக்கு முன் தயாரிப்பு நடவடிக்கையாகப் பயன்படுத்தப்படுகிறது.
முடிவுகளை மேம்படுத்த, பல முறைகளை ஒன்றிணைத்தல் பெரும்பாலும் சிறந்த விளைவைத் தருகிறது. உதாரணமாக, மீடியா பிளாஸ்டிங் மற்றும் Type II அனாடைசிங் ஆகியவற்றை ஒன்றிணைத்தல், உயர்தர நுகர்வோர் மின்னணு சாதனங்களில் காணப்படும் மென்மையான மேட் தோற்றத்தை உருவாக்குகிறது. பிளாஸ்டிங் ஒருசீரான உரைத்தன்மையை உருவாக்குகிறது, அதே நேரத்தில் அனாடைசிங் வண்ணத்தையும், நிலையான தன்மையையும் வழங்குகிறது.
மேற்பரப்பு முடிவு தன்மைகள் மற்றும் அவற்றின் செயல்பாட்டு விளைவுகளைப் புரிந்துகொள்வது, பெரும்பாலும் கவனிக்கப்படாத இந்த தர பண்பின் மீது உங்களுக்கு கட்டுப்பாட்டை வழங்குகிறது. ஆனால் மேற்பரப்பு முடிவு தன்மை என்பது தரத்தின் புதிரின் ஒரு பகுதிதான் – தொழில் சார்ந்த சான்றிதழ்கள் மற்றும் பயன்பாட்டு-குறிப்பிட்ட தேவைகள் மேலும் ஒரு சிக்கலான அடுக்கைச் சேர்த்து, வழங்குநர் தேர்வை நேரடியாகப் பாதிக்கின்றன, இதைப் பற்றி நாம் அடுத்து ஆராய்வோம்.
தொழில் பயன்பாடுகள் மற்றும் சான்றிதழ் தேவைகள்
முதன்முறையாக வாங்குபவர்களை ஆச்சரியப்படுத்தும் ஒரு உண்மை இது: சிறப்பான விண்வெளி பாகங்களை உற்பத்தி செய்யும் ஒரு இயந்திர வேலைச்சாலை, ஆட்டோமொபைல் பாகங்களை உற்பத்தி செய்ய தகுதியற்றதாக இருக்கலாம் – மறுபுறம், அதே நிலை ஆட்டோமொபைல் பாகங்களை உற்பத்தி செய்யும் வேலைச்சாலைக்கும் விண்வெளி பாகங்களை உற்பத்தி செய்ய தகுதியில்லாமல் இருக்கலாம். ஒவ்வொரு தொழிலும் ஆவணமாக்கல் நடைமுறைகளிலிருந்து செயல்முறை கட்டுப்பாடுகள் வரை அனைத்தையும் ஒழுங்குப்படுத்தும் தனித்தனியான சான்றிதழ் தேவைகளை விதிக்கிறது. இந்த தேவைகளைப் புரிந்துகொள்வது, உங்கள் துறையின் தேவைகளை உண்மையில் பூர்த்தி செய்யக்கூடிய வழங்குநர்களை அடையாளம் காண உதவுகிறது; அதே நேரத்தில், தங்கள் திறனை வெறுமனே கூறிக்கொள்ளும் வழங்குநர்களை விலக்கிவிடுகிறது.
உங்களுக்கு மருத்துவக் கருவிகளுக்கான ஸ்டெயின்லெஸ் ஸ்டீல் CNC செயல்முறை அல்லது விண்வெளி அமைப்புகளுக்கான டைட்டானியம் CNC செயல்முறை தேவைப்படுகிறதா என்பதைப் பொறுத்து, உங்கள் வழங்குநர் பெற்றிருக்கும் சான்றிதழ்கள் பாகங்களின் தரம், தடமறிதல் மற்றும் தணிக்கைகளை வெற்றிகரமாகக் கடந்து செல்லும் உங்கள் திறனை நேரடியாகப் பாதிக்கின்றன. ஒவ்வொரு முக்கிய துறையும் என்ன தேவைப்படுகிறது என்பதை ஆராய்வோம்.
தானுந்து பாகங்கள் மற்றும் உற்பத்தி தேவைகள்
தானுந்துத் துறை மிகச் சிறிய லாப வரம்புகளிலும், பெரும் அளவிலான உற்பத்தியிலும், மற்றும் திரும்பப் பெறுதலைத் தூண்டக்கூடிய குறைபாடுகளுக்கு பூஜ்ஜிய சகிப்புத்தன்மையுடனும் செயல்படுகிறது. IATF 16949 என்பது தானுந்து உலோகப் பாகங்கள் உற்பத்திக்காக உலகளாவிய தர மேலாண்மைத் தரமாகும். இச்சான்றிதழ் ISO 9001 அடிப்படைகளை வலுப்படுத்துவதுடன், அதிக அளவிலான உற்பத்தியின் தனித்துவமான சவால்களை ஏற்றுக்கொள்ளும் வகையில் தானுந்து துறைக்கு குறிப்பிட்ட தேவைகளையும் சேர்க்கிறது.
IATF 16949 பொதுவான தரச் சான்றிதழ்களிலிருந்து எவ்வாறு வேறுபடுகிறது? அமெரிக்க மைக்ரோ தொழில்துறைகள் கூறுவதன்படி, இந்தத் தரம் தொடர்ச்சியான மேம்பாடு, குறைபாடுகளைத் தடுத்தல் மற்றும் வழங்குநர்கள் மீதான கண்டிப்பான கண்காணிப்பு ஆகியவற்றின் மீது அதிக அழுத்தம் கொடுக்கிறது, அதே நேரத்தில் பொதுவான சான்றிதழ்கள் இவற்றை எந்தவொரு வகையிலும் கவனிப்பதில்லை. முக்கிய தேவைகள் பின்வருமாறு:
- மேம்பட்ட தயாரிப்பு தர திட்டமிடல் (APQP) - ஆவணப்படுத்தப்பட்ட தர வாயில்களுடன் கூடிய புதிய தயாரிப்புகளை உருவாக்குவதற்கும், அவற்றை அறிமுகப்படுத்துவதற்குமான அமைப்புமுறை அணுகுமுறை
- உற்பத்தி பாகம் அங்கீகார செயல்முறை (PPAP) - தயாரிப்பு செயல்முறைகள் தனித்தன்மையுடன் திருத்தமான தன்மையைக் கொண்ட பாகங்களை தொடர்ச்சியாக உற்பத்தி செய்ய முடியும் என்பதை உறுதிப்படுத்தும் ஔபசாரிக சோதனை
- அளவுகோல் முறை மேலாண்மை (SPC) - குறைபாடுகள் ஏற்படுவதற்கு முன்பாகவே செயல்முறையின் விலகலைக் கண்டறிய முக்கிய அளவுகளைத் தொடர்ந்து கண்காணித்தல்
- தோல்வி பாங்கு மற்றும் விளைவுகள் பகுப்பாய்வு (FMEA) - சாத்தியமான தோல்விப் புள்ளிகளை முறையாக அடையாளம் கண்டு, அவற்றைத் தடுக்கும் நடவடிக்கைகளை மேற்கொள்ளுதல்
- முழுமையான தடம் காண முடியும் - ஒவ்வொரு பாகத்தையும் அதன் மூலப் பொருள் தொகுதிகள், இயந்திர செயல்பாடுகள் மற்றும் இயக்குநர்களுக்கு வரை தட்டச்சு செய்யும் திறன்
ஆட்டோமொபைல் OEMகளுக்கு சேவை வழங்கும் ஸ்டெயின்லெஸ் ஸ்டீல் பாகங்கள் தயாரிப்பாளர்களுக்கு IATF 16949 சான்றிதழ் ஐச்சியல் அல்ல – இது கவனத்திற்கு உரியதாக கருதப்படுவதற்கான அடிப்படைத் தேவையாகும். இந்த சான்றிதழ் பெறுவதற்கான செயல்முறையில், வெளியேறும் பொருட்களின் ஆய்விலிருந்து இறுதி பேக்கேஜிங் செயல்முறைகள் வரை அனைத்தையும் ஆராயும் கண்டறிவு மூன்றாம் தரப்பு தணிக்கைகள் கடுமையாக நடத்தப்படுகின்றன.
IATF 16949 சான்றிதழுடன் வலுவான புள்ளியியல் செயல் கட்டுப்பாடு (SPC) ஆகியவற்றை இணைத்து வழங்கும் வழங்குநர்கள், ஆட்டோமொபைல் பயன்பாடுகள் தேவைப்படும் ஒழுங்குமுறையை வழங்குகின்றனர். Shaoyi Metal Technology இந்த அணுகுமுறையை எடுத்துக்காட்டுகிறது, IATF 16949 சான்றிதழை பராமரித்து, விரைவான முன்மாதிரியிலிருந்து பெருமளவு உற்பத்தி வரை அளவிறக்கத்தகுந்த திறனை வழங்குகிறது. அவர்களின் SPC-அடிப்படையிலான செயல்முறைகள், உயர் துல்லியத்தின் பாகங்கள் உற்பத்தி ஓட்டங்கள் முழுவதும் தொடர்ந்து தனிப்பயன் தன்மையை நிறைவேற்றுவதை உறுதிப்படுத்துகின்றன – இது ஆட்டோமொபைல் விநியோகச் சங்கிலிகள் தேவைப்படும் சரியான தன்மையாகும்.
வானூர்தி, மருத்துவம் மற்றும் தொழில்துறை பயன்பாடுகள்
வாகனத்துறையைத் தாண்டியும், பிற துறைகள் சமமான கடுமையான — ஆனால் வேறுபட்ட — சான்றிதழ் தேவைகளை விதிக்கின்றன. இந்த வேறுபாடுகளைப் புரிந்துகொள்வது, ஒரு சாத்தியமான வழங்குநர் உங்கள் துறையை உண்மையில் சேவை செய்கிறாரா என்பதை மதிப்பீடு செய்வதற்கு உதவும்.
விண்வெளித் துறை மிக உயர்ந்த அளவிலான ஆவணமயமாக்கல் மற்றும் தடமறிவுத் தேவைகளை விதிக்கிறது. AS9100D என்பது ISO 9001 ஐ அடிப்படையாகக் கொண்டு, விண்வெளித் துறைக்கு உரிய கட்டுப்பாடுகளை அறிமுகப்படுத்துகிறது, அவை:
- கான்பிக்யூரேஷன் மேலாண்மை - கண்டிப்பான மாற்றக் கட்டுப்பாட்டின் மூலம் பாகங்கள் அங்கீகரிக்கப்பட்ட வடிவமைப்புகளுக்கு ஏற்ப இருப்பதை உறுதிப்படுத்துதல்
- இடர் மேலாண்மை - தயாரிப்பு பாதுகாப்பைப் பாதிக்கக்கூடிய காரணிகளை முறையாக அடையாளம் காணுதல் மற்றும் அவற்றைச் சமாளித்தல்
- தயாரிப்பு ஒருமைப்பாடு கட்டுப்பாடுகள் - போலி பாகங்கள் விநியோகச் சங்கிலியில் நுழைவதைத் தடுத்தல்
- சிறப்பு செயல்முறை அங்கீகாரம் - வெப்பச் சிகிச்சை, வேதிச் செயல்முறைகள் மற்றும் அழிவற்ற சோதனைகளுக்கான NADCAP சான்றிதழ்
வானூர்தி கட்டமைப்பு பயன்பாடுகளுக்கான தனிப்பயன் டைட்டானியம் பாகங்கள் பொதுவாக AS9100D சான்றிதழ் மற்றும் தொடர்புடைய NADCAP அங்கீகாரங்களை வழங்கும் வழங்குநர்களை தேவையாகக் கொள்கின்றன. தொழில் சான்றிதழ் வல்லுநர்கள் குறிப்பிடுவது போல, NADCAP அங்கீகாரம் தயாரிப்பாளர்கள் உயர்ந்த தரத்தில் சிறப்பு செயல்முறைகளை தொடர்ச்சியாக செயல்படுத்த முடியும் என்பதை உறுதிப்படுத்துகிறது – இது பொதுவான தர மேலாண்மையை விட மேலதிக அடுக்கு ஆகும்.
மருத்துவ கருவிகளை உற்பத்தி செய்வது FDA போன்ற ஒழுங்குமுறை முறைகளை கட்டுப்படுத்தும் முகமைகளின் கண்காணிப்பின் கீழ் இயங்குகிறது. இத்துறைக்கான தர மேலாண்மையின் இறுதியான தரத்தை ISO 13485 வழங்குகிறது, அதன் தேவைகள் பின்வருமாறு:
- வடிவமைப்பு கட்டுப்பாடுகள் - பயனர் தேவைகள் மற்றும் நோக்கமான பயன்பாடுகளை பூர்த்தி செய்யும் வகையில் ஆவணப்படுத்தப்பட்ட செயல்முறைகள்
- அபாய-அடிப்படையிலான அணுகுமுறை - தயாரிப்பு வாழ்க்கைச் சுழற்சியின் முழு நீளத்திலும் அபாயங்களை முறையாக அடையாளம் கண்டு அவற்றை குறைப்பதற்கான செயல்முறைகள்
- முழுமையான தடம் காண முடியும் - ஒவ்வொரு பொருத்தப்படும் பாகம் அல்லது கருவியும் பயன்படுத்தப்பட்ட பொருள் தொகுப்புகள், உற்பத்தி தேதிகள் மற்றும் ஆய்வு பதிவுகளுடன் தடமறியக்கூடியதாக இருத்தல்
- திறம்பட புகார் கையாளுதல் - பிரச்சனைகளை ஆராய்வதற்கான செயல்முறைகள் மற்றும் திருத்தங்களை செயல்படுத்துதல்
மருத்துவக் கருவிகளுக்கான ஸ்டெயின்லெஸ் ஸ்டீல் CNC செயலாக்க சேவைகள் ISO 13485 தேவைகளுக்கு உட்பட்டிருப்பதை வெளிப்படுத்த வேண்டும், மேலும் பெரும்பாலும் FDA 21 CFR பாகம் 820 ஒழுங்குமுறைகளையும் பின்பற்ற வேண்டும். நோயாளிகளின் பாதுகாப்பில் அதிக முக்கியத்துவம் கொடுக்கப்படுவதால், ஆவணமாக்கல் தேவைகள் பொதுவான தொழில்துறை பயன்பாடுகளை விட மிகவும் அதிகமாக உள்ளன.
பாதுகாப்புத் துறை உற்பத்தி, தரத்திற்கான தேவைகளுடன் பாதுகாப்பு தேவைகளையும் சேர்க்கிறது. ITAR (சர்வதேச ஆயுத வர்த்தக ஒழுங்குமுறைகள்) உணர்திறன் மிக்க தொழில்நுட்ப தரவுகள் மற்றும் கூறுகளைக் கையாளும் விதத்தைக் கட்டுப்படுத்துகிறது. பாதுகாப்புத் துறைக்குச் சேவை வழங்கும் CNC வசதிகள், அமெரிக்க மாநிலத்துறையுடன் பதிவுசெய்யப்பட்ட நிலையில் இருக்க வேண்டும், மேலும் கட்டுப்படுத்தப்பட்ட தொழில்நுட்ப தரவுகளைப் பாதுகாக்கும் தகவல் பாதுகாப்பு நடைமுறைகளைச் செயல்படுத்த வேண்டும்.
பொதுவான தொழில்துறை பயன்பாடுகள் பொதுவாக ISO 9001ஐ அடிப்படை தர மேலாண்மை தரநிலையாகப் பின்பற்றுகின்றன. துறை-குறிப்பிட்ட சான்றிதழ்களை விட குறைந்த தேவைகளைக் கொண்டிருப்பினும், ISO 9001 ஆனது ஆவணமாக்கப்பட்ட நடைமுறைகள், செயல்முறை கண்காணிப்பு மற்றும் தொடர்ச்சியான மேம்பாட்டு நடைமுறைகளை தேவைப்படுத்துகிறது, இது தகுதிவாய்ந்த வழங்குநர்களை பொதுவான பொருட்கள் விற்பனை நிலையங்களிலிருந்து வேறுபடுத்துகிறது.
நீங்கள் ஒரு வழங்குநரின் சான்றிதழ்கள் சட்டபூர்வமானவை என்பதை எவ்வாறு சரிபார்க்கிறீர்கள்? தற்போதைய சான்றிதழ்களின் பிரதிகளைக் கோரவும், அவற்றை வழங்கிய சான்றிதழ் வழங்கும் நிறுவனத்துடன் சரிபார்க்கவும். காலாவதி ஆகும் தேதிகளைச் சரிபார்க்கவும் – சான்றிதழ்கள் செல்லுபடியாக இருப்பதை உறுதிப்படுத்த, காலாவதி செய்யப்படும் முறையில் கண்காணிப்பு தணிக்கைகள் (surveillance audits) தொடர்ந்து நடத்தப்பட வேண்டும். விண்வெளி தொழிலுக்கான பணிகளுக்கு, NADCAP அங்கீகாரங்களை பெர்ஃபார்மென்ஸ் ரிவியூ இன்ஸ்டிடியூட் (Performance Review Institute) பராமரிக்கும் eAuditNet தரவுத்தளத்தில் உறுதிப்படுத்தவும்.
சான்றிதழ் தேவைகள் உங்கள் வழங்குநர் தேர்வு முறையை நேரடியாக பாதிக்கின்றன. தொடர்புடைய சான்றிதழ்கள் இல்லாத ஒரு வழங்குநர், உங்கள் திட்டத்திற்காக அவற்றைத் திடீரென பெற முடியாது – சான்றிதழ் பெறுவதற்கான செயல்முறை பொதுவாக முதன்மை தணிக்கைக்கு முன்பாக 12–18 மாதங்கள் தயாரிப்பு மற்றும் ஆவணங்களைத் தயாரிப்பதை தேவைப்படுத்துகிறது. இந்த உண்மை சான்றிதழ் சரிபார்ப்பை, உங்கள் சாத்தியமான இயந்திரவியல் பங்குதாரர்களை மதிப்பீடு செய்யும்போது முதல் திரையிடும் முக்கிய மானத்தாக மாற்றுகிறது.
தொழில் தேவைகள் புரிந்த பின்னர், மற்றொரு முக்கிய கேள்வி கவனத்தை ஈர்க்கிறது: உலோக இயந்திரவியல் பாகங்களின் விலையை என்ன தீர்மானிக்கிறது, மேலும் செயல்பாட்டை பாதிக்காமல் செலவைக் குறைக்க புத்திசாலித்தனமான வடிவமைப்பு முடிவுகளை எவ்வாறு எடுப்பது?
செலவுக் காரணிகள் மற்றும் வடிவமைப்பு செயல்திறன் மேம்பாட்டு உத்திகள்
எனவே, ஒரு உலோகப் பாகத்தை உருவாக்க எவ்வளவு செலவாகும்? நீங்கள் இந்தக் கேள்வியை வழங்குநர்களிடம் கேட்டிருந்தால், நீங்கள் பெற்றிருக்கக்கூடும் பதில் பின்வருமாறு: "அது பல்வேறு காரணிகளைப் பொறுத்தது." இந்தப் பதில் தவிர்க்கும் தன்மையைக் கொண்டிருப்பினும், இது உண்மையான நிலைமையையே பிரதிபலிக்கிறது — தனிப்பயன் உலோகப் பாகங்களுக்கான உங்கள் செலவை நிர்ணயிக்கும் பல மாறிகள் ஒன்றுடன் ஒன்று தொடர்புடையவை. இந்த மாறிகளைப் புரிந்துகொள்வது உங்களுக்கு கட்டுப்பாட்டை வழங்குகிறது; இது உங்கள் பயன்பாட்டின் செயல்திறன் தேவைகளை பாதிக்காமல் செலவைக் குறைக்கும் வகையில் வடிவமைப்பு முடிவுகளை எடுக்க உதவுகிறது.
நல்ல செய்தி என்னவென்றால், பெரும்பாலான செலவு இயக்கிகள் (cost drivers) முன்கூட்டியே கணிக்கக்கூடியவை மற்றும் கட்டுப்பாட்டில் வைக்கக்கூடியவை. நீங்கள் முன்மாதிரிகளுக்காக CNC அலுமினியம் பாகங்களை வாங்குகிறீர்கள் அல்லது அதிக அளவு உற்பத்திக்கான திட்டங்களை உருவாக்குகிறீர்கள் என்றாலும், கீழே கொடுக்கப்பட்டுள்ள கொள்கைகள் உங்களுக்கு செலவுகளை முன்கூட்டியே மதிப்பிட உதவுகின்றன, மேலும் வழங்குநர்களுடன் திறம்பட தொடர்புகொள்ளவும் உதவுகின்றன.
உலோக இயந்திரத்தில் செய்யப்படும் பாகங்களின் முதன்மை செலவு இயக்கிகள்
இயந்திரத்தில் செய்யப்படும் பாகங்களின் விலையை உண்மையில் என்ன தீர்மானிக்கிறது? இயந்திரத்தில் செய்யப்படும் பாகங்களின் பொருளாதார பகுப்பாய்வின்படி, Scan2CAD இயந்திரத்தில் செயல்படும் நேரம் என்பது மிக முக்கியமான செலவுக் காரணியாகும் — அமைப்பு செலவுகள், பொருளாதார செலவுகள் மற்றும் முடிவு செயல்பாடுகளையும் விட அதிகமாக உள்ளது. உங்கள் பாகத்தின் ஒவ்வொரு நிமிடமும் CNC இயந்திரத்தில் செலவழிக்கப்படுவது உங்கள் விலைப்பட்டியலில் நேரடியாக டாலர்களாக எதிரொலிக்கிறது.
உங்கள் இறுதி விலையில் பெரும்பாலும் ஏற்படும் செலவுக் காரணிகளின் முக்கியத்துவ வரிசை இதுபோல் அமையும்:
- செய்முறை நேரம் - முக்கிய காரணி. சிக்கலான வடிவமைப்புகள், கடுமையான துல்லிய அளவுகள் மற்றும் கடினமான பொருள்கள் அனைத்தும் சுழற்சி நேரத்தை அதிகரிக்கின்றன. ஒரு பாகத்திற்கு 45 நிமிடங்கள் இயந்திரத்தில் செயல்பட தேவைப்படுமானால், அதே இயந்திரத்தில் 15 நிமிடங்கள் மட்டுமே தேவைப்படும் பாகத்தை விட அதன் செலவு தோராயமாக மூன்று மடங்கு அதிகமாக இருக்கும்.
- பொருள் தேர்வு - மூலப்பொருள் செலவுகள் மிகவும் மாறுபடும். அலுமினியம் CNC செயல்பாடு பொதுவாக சமமான ஸ்டெயின்லெஸ் ஸ்டீல் பணிகளை விட 30-50% குறைவாக செலவாகும்; இதற்கு மூலப்பொருள் விலை மற்றும் வேகமான வெட்டு வேகம் ஆகிய இரண்டும் காரணம். டைட்டானியம் மற்றும் சிறப்பு கலவைகள் அலுமினியத்தை விட மூலப்பொருள் செலவை 500% அல்லது அதற்கு மேலும் அதிகரிக்கும்.
- ஓரம் தேவைகள் - முன்பு விவாதிக்கப்பட்டது போல, கூடுதல் துல்லியத்தின் ஒவ்வொரு தசம இடமும் உற்பத்தி சிக்கலை இருமடங்காக்கும். ±0.25 மிமீ என அனைத்து அளவுகளும் குறிப்பிடப்பட்ட பாகங்கள், ±0.025 மிமீ என அனைத்து அளவுகளும் குறிப்பிடப்பட்ட அதே வடிவமைப்புடைய பாகங்களை விட குறைந்த விலையில் கிடைக்கும்.
- பகுதி சிக்கல் - பல நிறுவல்களை தேவைப்படுத்தும் அம்சங்கள், சிறப்பு கருவிகள் அல்லது 5-அச்சு இயந்திரமயமாக்கல் ஆகியவை செலவை அதிகரிக்கின்றன. ஆழமான பாகங்கள், மெல்லிய சுவர்கள் மற்றும் சிக்கலான உள் வடிவமைப்புகள் மெதுவான பீட் விகிதங்களையும், கவனமான செயலாக்கத்தையும் தேவைப்படுத்துகின்றன.
- Quantity- நிறுவல் செலவுகள் உற்பத்தி அளவு முழுவதும் பரவும். ஒரு பாகத்தின் விலை 10 அலகுகளுக்கு $200 ஆக இருந்தால், அது 100 அலகுகளுக்கு $50 ஆகக் குறையலாம்; ஏனெனில் திட்டமிடல், பிடிப்பு மற்றும் முதல் மாதிரி ஆய்வு செலவுகள் அதிக அலகுகளில் பரவும்.
- மேற்பரப்பு முறையும் இரண்டாம் நிலை செயல்களும் - ஆனோடைசிங், பிளேட்டிங், வெப்ப சிகிச்சை மற்றும் துல்லிய தேய்மானம் ஆகியவை ஒவ்வொன்றும் கூடுதல் செயலாக்க படிகளையும், கையாளும் நேரத்தையும் சேர்க்கின்றன. ஹார்ட்கோட் ஆனோடைசிங் மற்றும் துல்லிய தேய்மானம் தேவைப்படும் ஒரு பாகத்தின் விலை, இயந்திரத்தில் உருவாக்கப்பட்ட நிலையில் வழங்கப்படும் பாகத்தை விட இருமடங்காக இருக்கலாம்.
இந்த படிநிலையைப் புரிந்துகொள்வது, பொறியியல் முயற்சிகளை எங்கு முதலீடு செய்வது என்பதை முன்னுரிமையிட உதவுகிறது. சிறப்பான வடிவமைப்பின் மூலம் இயந்திரத்தில் செய்யப்படும் வேலை நேரத்தைக் குறைப்பது, சற்றே குறைந்த விலையுள்ள பொருளைப் பயன்படுத்துவதை அல்லது முடிவு தரத்தின் தேவைகளைத் தளர்த்துவதை விட அதிக சேமிப்பை வழங்குகிறது.
பாகங்களின் விலையை மேம்படுத்துவதற்கான முறைகள்
தயாரிப்புக்கு ஏற்ற வடிவமைப்பு (DFM) என்பது உங்கள் வடிவமைப்பை பாதிக்கும் வகையில் செயல்படுவது அல்ல — இது தயாரிப்புக்கு ஏற்ற அணுகுமுறைகள் மூலம் அதே செயல்பாட்டு விளைவை அடைவதை நோக்கமாகக் கொண்டது. Fictiv-ன் DFM வழிகாட்டி படி, தயாரிப்பு வடிவமைப்பு தயாரிப்புச் செலவின் தோராயமாக 80% ஐ தீர்மானிக்கிறது. உங்கள் வடிவமைப்பு இறுதியாக முடிவு செய்யப்பட்ட பின், செலவுகளைக் குறைக்க பொறியாளர்களுக்கு மிகக் குறைந்த நெகிழ்வுத்தன்மை கிடைக்கிறது.
செயல்பாட்டை பாதிக்காமல் தனிப்பயன் பாகங்களின் தயாரிப்புச் செலவைக் குறைக்கும் நிரூபிக்கப்பட்ட முறைகள்:
- துல்லியத்தை முறையாக குறிப்பிடுதல் - இணைக்கும் மேற்பரப்புகள், தாங்கிகளின் குழிகள் மற்றும் சீலிங் முகங்கள் போன்ற செயல்பாட்டு அம்சங்களுக்கு மட்டுமே கடுமையான துல்லியத்தை பயன்படுத்தவும். முக்கியமற்ற அளவுகளுக்கு பொதுவான துல்லியத்தை (ISO 2768) பயன்படுத்தவும். இந்த ஒரே நடைமுறை இயந்திரத்தில் செய்யப்படும் வேலை நேரத்தை 20–40% வரை குறைக்கும்.
- கடுமையான உள் மூலைகளை நீக்கவும் - வெட்டும் கருவிகளுக்கு முடிவில்லாத ஆரங்கள் உள்ளன, எனவே முற்றிலும் கடுமையான உள் ஓரங்களை உருவாக்க கூடுதல் EDM செயல்பாடுகள் தேவைப்படும். தரமான கருவி அளவுகளுக்கு ஏற்றவாறு உள் வளைவுகளைச் சேர்ப்பது நேரத்தையும், கருவி செலவுகளையும் குறைக்கிறது.
- ஆழமான, குறுகிய குழிகளைத் தவிர்க்கவும் - அவற்றின் அகலத்தை விட 4 மடங்கு ஆழமான அம்சங்களுக்கு சிறப்பு நீண்ட-அடைவு கருவிகள் மற்றும் மெதுவான ஊட்ட வீதங்கள் தேவைப்படும். ஆழம்-அகல விகிதத்தைக் குறைப்பதற்கான மறுவடிவமைப்பு அல்லது பாகங்களை கூறுகளாகப் பிரிப்பது பெரும்பாலும் பொருளாதார ரீதியாக சிறந்ததாக அமைகிறது.
- தரமான கருவிகளுக்காக வடிவமைக்கவும் - தரமான துளை விட்டங்களுக்கு ஏற்ற துளைகள், பொதுவான திருகு அளவுகளைப் பயன்படுத்தும் இழை விவரங்கள் மற்றும் தரமான முடிவு மில்களுக்கு ஏற்ற மூலை ஆரங்கள் ஆகியவை தனிப்பயன் கருவி செலவுகளை நீக்குகின்றன.
- பொருளின் இயந்திர செயல்பாட்டைக் கவனிக்கவும் - அலுமினியம் வேலைகளை உருவாக்குவது பொதுவாக அதற்கு ஒத்த எஃகு வேலைகளை விட குறைந்த செலவில் நிகழும், ஏனெனில் அலுமினியம் வேகமாக வெட்டப்படுகிறது மற்றும் கருவி தேய்வு குறைவாக இருக்கிறது. வலிமை தேவைகள் அனுமதிக்கும் போது, மிகுந்த இயந்திர செயல்பாடு கொண்ட கலவைகளைத் தேர்வு செய்வது சுழற்சி நேரத்தைக் குறைக்கிறது.
- நிறுவல்களை குறைக்கவும் - ஒவ்வொரு முறையும் ஒரு பாகத்தை மீண்டும் நிலைநிறுத்த வேண்டியிருக்கும்போது, அது நிறுவல் நேரத்தை, சாத்தியமான துல்லியக் குறைபாடுகளின் கூட்டு விளைவை (tolerance stack-up) மற்றும் கூடுதல் ஆய்வை ஏற்படுத்துகிறது. கையாளுதலைக் குறைக்க, குறைந்த எண்ணிக்கையிலான திசைகளிலிருந்து அணுகக்கூடிய வடிவமைப்பு அம்சங்களை உருவாக்கவும்.
ஒரு நடைமுறை உதாரணம் இதன் தாக்கத்தை விளக்குகிறது: 47 அளவுகளிலும் ±0.025 மிமீ துல்லியக் கட்டுப்பாடுகளைக் கொண்ட ஒரு ஹவுசிங், ஆழமான உள் பாகங்கள் மற்றும் கூரிய மூலைகளைக் கொண்டிருப்பதை கற்பனை செய்யவும். முக்கியமற்ற அளவுகளின் துல்லியக் கட்டுப்பாடுகளை ±0.25 மிமீ ஆக தளர்த்துதல், 3 மிமீ மூலை வளைவுகளைச் சேர்த்தல் மற்றும் பாகங்களின் ஆழத்தைக் குறைத்தல் ஆகியவற்றால், செயல்பாட்டு செயல்திறனில் எந்தவொரு மாற்றமும் இன்றி, மதிப்பீடு செய்யப்பட்ட விலையில் 40% குறைப்பை அடைய முடியும்.
வடிவமைப்பின் ஆரம்ப கட்டத்திலேயே உங்கள் இயந்திர செயல்பாட்டு பங்காளியுடன் தொடர்பு கொள்வது இந்த சேமிப்புகளை மேலும் அதிகரிக்கிறது. அனுபவம் வாய்ந்த இயந்திரத் தொழிலாளர்கள் செலவு அதிகமாக்கும் அம்சங்களை உடனே கண்டறிந்து, அதே செயல்பாட்டை அடைய முடியும் மாற்று வழிகளை பரிந்துரைக்க முடியும். இந்த இணைந்த முயற்சி – வடிவமைப்புகளை இறுதியாக்குவதற்கு முன்பாக அவற்றை மதிப்பாய்வு செய்தல் – அலுமினியம் பாகங்கள் தயாரிப்பு மற்றும் பொதுவாக தனிப்பயன் பாகங்கள் தயாரிப்பில் மிக அதிக மதிப்புள்ள செயல்பாடாக கருதப்படுகிறது.
செலவுக் காரணிகள் புரிந்துகொள்ளப்பட்டு, வடிவமைப்பு மேம்படுத்தப்பட்ட பின்னர், ஒரு முக்கியமான கேள்வி மீதமுள்ளது: இறுதியில் தயாரிக்கப்பட்ட பாகங்கள் உங்கள் தனிப்பயன் தரவரைகளை உண்மையில் பூர்த்தி செய்கின்றனவா என்பதை நீங்கள் எவ்வாறு சரிபார்க்கிறீர்கள்? தரக் கட்டுப்பாடு மற்றும் ஆய்வு முறைகள் இந்தப் படத்தை முழுமையாக்குகின்றன, உங்கள் முதலீடு துல்லியம் மற்றும் செயல்திறன் ஆகியவற்றை உறுதிப்படுத்துகின்றன, அவை உங்களால் குறிப்பிடப்பட்டவையே.
தரக் கட்டுப்பாடு மற்றும் ஆய்வு முறைகள்
நீங்கள் வடிவமைப்பு மேம்பாட்டில் முதலீடு செய்துள்ளீர்கள், சரியான பொருளைத் தேர்ந்தெடுத்துள்ளீர்கள், மேலும் சான்றளிக்கப்பட்ட வழங்குநரைத் தேர்ந்தெடுத்துள்ளீர்கள் — ஆனால் இறுதியில் தயாரிக்கப்பட்ட பாகங்கள் உண்மையில் தரவரைகளைப் பூர்த்தி செய்கின்றனவா என்பதை நீங்கள் எவ்வாறு அறிவீர்கள்? இதுதான் நம்பகமான வழங்குநர்களை, பிரச்சனைகளை அனுப்பும் வழங்குநர்களிலிருந்து பிரிக்கும் தரக் கட்டுப்பாடு. ஒவ்வொரு இயந்திரத்தால் வெட்டப்பட்ட பாகமும் தொழிற்சாலையின் தளத்தை விட்டு வெளியேறுவதற்கு முன்பாக சரிபார்க்கப்பட வேண்டும்; இருப்பினும், அந்த ஆய்வின் ஆழம் மற்றும் ஆவணங்கள் வழங்குநர்கள் மற்றும் துறைகளுக்கு இடையே மிகவும் மாறுபடுகின்றன.
எந்த ஆய்வு முறைகள் உள்ளன என்பதையும், எந்த ஆவணங்களை எதிர்பார்க்க வேண்டும் என்பதையும் புரிந்துகொள்வது, வழங்குநரின் திறன்களை மதிப்பீடு செய்வதற்கும், விலையுயர்ந்த ஆச்சரியங்களைத் தவிர்ப்பதற்கும் உதவுகிறது. நீங்கள் வாகன கூட்டுச்சேர்வுகளுக்கான CNC இயந்திர உலோகப் பாகங்களையோ அல்லது நுகர்வோர் பொருட்களுக்கான அலுமினியம் இயந்திரப் பாகங்களையோ பெற்றாலும், தர சரிபார்ப்பின் கொள்கைகள் ஒரே மாதிரியாகவே இருக்கும்.
அளவுரு ஆய்வு முறைகள் மற்றும் கருவிகள்
இயந்திர விற்கும் கடைகள் உலோக இயந்திரப் பாகங்கள் உங்கள் அளவுரு தரநிலைகளுக்கு ஏற்ப உள்ளன என்பதை எவ்வாறு உண்மையில் சரிபார்க்கின்றன? என்பதைப் பற்றி மெஷின்ஸ்டேஷனின் ஆய்வு வழிகாட்டி கூறுகிறது: CNC இயந்திரங்கள் குறிப்பிடத்தக்க துல்லியத்தை வழங்கினாலும், குறைபாடுகள் இன்னும் ஏற்படுகின்றன — எனவே அளவிடுதல் மற்றும் ஆய்வு தரத்தை உறுதிப்படுத்தும் முக்கிய காவல் வாயில்களாகும்.
தேர்ந்தெடுக்கப்படும் ஆய்வு முறை துல்லியத் தேவைகளையும், அம்சத்தின் சிக்கலான தன்மையையும், உற்பத்தி அளவையும் பொறுத்தது:
- ஒருங்கிணைப்பு அளவீட்டு இயந்திரங்கள் (CMM) - பரிமாண சரிபார்ப்புக்கான தங்கத் தரம். CMMகள் துல்லியமான ப்ரோப்களைப் பயன்படுத்தி பாகங்களின் பண்புகளின் X, Y மற்றும் Z ஆகிய ஆயத்தொலைவுகளை அளவிடுகின்றன, மேலும் அளவீடுகளை CAD மாதிரிகள் அல்லது வரைபட தர விவரங்களுடன் ஒப்பிடுகின்றன. நவீன CMMகள் 0.002 மிமீ-க்கு கீழேயுள்ள அளவீட்டு சந்தேகங்களை அடைகின்றன, எனவே துல்லிய உலோக இயந்திரத்தில் செய்யப்படும் பாகங்களுக்கு இவை அவசியமாகும்.
- ஆப்டிக்கல் ஒப்பீட்டாளர்கள் - பாகங்களின் பெரிதாக்கப்பட்ட சுயவிவரங்களை திரையில் திட்டமிடுகின்றன, அவற்றை மேல்மூடு வார்ப்புருக்களுடன் ஒப்பிடுகின்றன. இது 2D சுயவிவர சரிபார்ப்புக்கு மற்றும் எளிய வடிவமைப்புகளில் விரைவான சரியா/தவறா சரிபார்ப்புகளுக்கு பயனுள்ளதாகும்.
- மைக்ரோமீட்டர்கள் மற்றும் கேலிப்பர்கள் - செயல்முறைக்கு இடையிலேயே விரைவாக சரிபார்ப்பு செய்ய கையால் பயன்படுத்தும் கருவிகள். CMMகளை விட குறைந்த துல்லியம் கொண்டவை எனினும், இயந்திரத்தில் செயல்பாடுகள் நடைபெறும் போது உடனடி பின்னூட்டத்தை வழங்குகின்றன.
- மேற்பரப்பு சுயவிவர அளவிகள் - மேற்பரப்பு முகப்பு முறையில் (Ra, Rz) போன்ற மேற்பரப்பு முகப்பு அளவுகளை அளவிடுவதற்கு ஒரு ஸ்டைலஸை மேற்பரப்பில் இழுத்துச் செல்கின்றன. இவை சீலிங் மேற்பரப்புகள் மற்றும் அழகியல் பாகங்களின் முடிவு தர விவரங்களை சரிபார்ப்பதற்கு அவசியமாகும்.
- கேஜ் குச்சிகள் மற்றும் வளைய கேஜ்கள் - துளை மற்றும் சாஃப்ட் விட்டங்களின் செல்ல/செல்லாது சரிபார்ப்பு. இயந்திரத்தால் உருவாக்கப்பட்ட பாகங்களின் அம்சங்களை அதிக அளவிலான உற்பத்தியில் விரைவாகவும், நம்பகத்தன்மையுடனும் சரிபார்ப்பதற்கு ஏற்றது.
- உயர அளவுகோல்கள் - பொதுவான கேலிப்பர் திறன்களை விட மிகுந்த துல்லியத்துடன் செங்குத்து அளவுகள் மற்றும் படிநிலை உயரங்களை அளவிடுதல்.
உங்கள் வழங்குநர்கள் எந்த சரிபார்ப்பு புள்ளிகளை சரிபார்க்க வேண்டும்? குறைந்தபட்சம், ஒவ்வொரு உலோகப் பாகங்களை இயந்திரத்தால் வெட்டும் செயல்முறையும் பின்வரும் சரிபார்ப்புகளை உள்ளடக்கியிருக்க வேண்டும்:
- வரைபடங்களில் குறிப்பிட்ட துல்லியத்துடன் குறிப்பிடப்பட்ட முக்கிய அளவுகள்
- திரெட் தன்மைகள் (பிட்ச் விட்டம், திரெட் ஆழம், செயல்பாட்டு பொருத்தம்)
- குறிப்பிடப்பட்ட மேற்பரப்புகளின் மேற்பரப்பு முறையாக்கம்
- தளத்தன்மை, செங்குத்துத்தன்மை மற்றும் மையத்தன்மை போன்ற வடிவவியல் துல்லியங்கள் (அவை குறிப்பிடப்பட்டிருந்தால்)
- பர்ர்ஸ், கீறல்கள் மற்றும் மேற்பரப்பு குறைபாடுகளுக்கான கண்ணுக்குத் தெரியும் சரிபார்ப்பு
ஆவணங்கள் மற்றும் தொடர்புத்தன்மை தேவைகள்
ஆவணங்களுடன் கூடிய சரிபார்ப்பு மட்டுமே உண்மையான தர கட்டுப்பாடு ஆகும் – சரியான தரக் கட்டுப்பாடு ஒப்புதலை நிரூபிக்கவும், தடம் காண முடியுமாறும் ஆவணங்களை உருவாக்குகிறது. நீங்கள் எதிர்பார்க்கும் ஆவணங்கள் உங்கள் துறை மற்றும் தனிப்பயன் தர தேவைகளைப் பொறுத்து மாறுபடும்.
இதன்படி பயனியர் சர்வீஸின் தரம் ஆவணங்களுக்கான வழிகாட்டி முதல் கட்ட ஆய்வு (FAI) அறிக்கைகள், உற்பத்தியில் அனைத்து குறிப்பிடப்பட்ட தேவைகளும் தொடர்ச்சியாக நிறைவேற்றப்பட்டுள்ளன என்பதை விரிவாக சரிபார்க்கின்றன. இந்த விரிவான அறிக்கைகள், அவை தோன்றிய விமான வடிவமைப்பு, ஆட்டோமொபைல் மற்றும் மருத்துவத் துறைகளை மட்டுமின்றி, பல துறைகளிலும் அதிகரித்து வரும் தேவையாக உள்ளன.
தரத்திற்கான தரநிலை ஆவணங்கள் பின்வருவனவற்றை உள்ளடக்கும்:
- ஒத்துப்போகும் சான்றிதழ் (CoC) - பாகங்கள் வரைபட தர வரையறைகளுக்கு ஏற்ப உள்ளன என்ற அறிவிப்பு. பெரும்பாலான உற்பத்தி ஆணைகளுடன் அடிப்படை ஆவணங்களாக சேர்த்து வழங்கப்படுகின்றன.
- பொருள் சான்றிதழ்கள் (மில் சான்றிதழ்கள்) - பொருள் வழங்குநரால் வழங்கப்படும் ஆவணங்கள்; இவை வேதியியல் கூறுகள் மற்றும் இயந்திர பண்புகள் தர வரையறைகளுக்கு ஏற்ப உள்ளன என்பதை உறுதிப்படுத்துகின்றன. பொருள் தட்டச்சு மற்றும் தர ஒத்துப்போகும் தன்மைக்கு இவை மிகவும் அவசியமானவை.
- முதல் கட்ட ஆய்வு அறிக்கைகள் - ஆரம்ப உற்பத்தி மாதிரிகளில் குறிப்பிடப்பட்ட ஒவ்வொரு அம்சத்தையும் விரிவாக அளவிட்டு ஆவணப்படுத்தும் அளவு அறிக்கைகள். புதிய வடிவமைப்புகளுக்கு, வடிவமைப்பு மாற்றங்களுக்குப் பின்னர், அல்லது நீண்ட இடைவெளிக்குப் பின்னர் உற்பத்தி மீண்டும் தொடங்கும்போது இவை கட்டாயமாக தேவைப்படுகின்றன.
- அளவீட்டு ஆய்வு அறிக்கைகள் - முக்கிய அம்சங்களின் பதிவு செய்யப்பட்ட அளவீடுகள், பெரும்பாலும் தனியார் வரம்புகள் மற்றும் உண்மையான மதிப்புகளுடன் அட்டவணை வடிவில் வழங்கப்படுகின்றன.
- புள்ளியியல் செயல்முறை கட்டுப்பாட்டு (SPC) தரவு - உற்பத்தி ஓட்டங்களின் போது செயல்முறைத் திறன் மற்றும் நிலைத்தன்மையைக் காட்டும் கட்டுப்பாட்டு வரைபடங்கள். IATF 16949 தேவைகளுக்கு ஏற்ப வாகனத் துறையில் பொதுவாக பயன்படுத்தப்படுகின்றன.
FAI அறிக்கைகள் அவற்றின் கூடுதல் செலவை நியாயப்படுத்தும் குறிப்பிட்ட நன்மைகளை வழங்குகின்றன. பயனியர் சர்வீஸ் குறிப்பிடுவது போல, இவை உற்பத்தி செயல்முறை நம்பகமானதாகவும், மீள்வதற்கு ஏற்றதாகவும், ஒருமைத்தன்மை கொண்டதாகவும் இருப்பதை உறுதிப்படுத்துகின்றன, மேலும் வாடிக்கையாளர் வரைபடங்கள் மற்றும் பாகங்களின் அளவுகளின் துல்லியத்தைச் சரிபார்க்கின்றன. இச்செயல்முறை பெரும்பாலும் தனியார் வரையறைகளில் பிழைகளைக் கண்டறிகின்றன, முடிவு தேவைகளைத் தெளிவுபடுத்துகின்றன, மேலும் அவை உற்பத்தி சிக்கல்களாக மாறுவதற்கு முன்பே தனியார் வரையறை கேள்விகளை நீக்குகின்றன.
இது முன்பு விவாதிக்கப்பட்ட சான்றிதழ்களுடன் எவ்வாறு இணைக்கப்படுகிறது? ISO 9001, IATF 16949, AS9100D மற்றும் ISO 13485 ஆகிய அனைத்தும் ஆவணப்படுத்தப்பட்ட தர நடைமுறைகளை கட்டாயப்படுத்துகின்றன — ஆனால் அவற்றின் விரிவு மிகவும் மாறுபடுகிறது. விண்வெளி துறையின் AS9100D மிக விரிவான ஆவணங்களை தேவைப்படுத்துகிறது, இதில் மூலப்பொருளிலிருந்து இறுதி ஆய்வு வரை முழுமையான தடமறிதல் (traceability) அடங்கும். ஆட்டோமொபைல் துறையின் IATF 16949 புள்ளியியல் கட்டுப்பாடுகள் மற்றும் திறன் ஆய்வுகள் (capability studies) மீது அதிக அழுத்தம் வைக்கிறது. மருத்துவத் துறையின் ISO 13485 ஒழுங்குமுறை ஒத்துழைப்புக்காக முழுமையான சாதன வரலாற்று பதிவுகளை (device history records) தேவைப்படுத்துகிறது.
வழங்குநர்களை மதிப்பீடு செய்யும்போது, குறிப்பிட்டு கேளுங்கள்: கட்டுப்பாட்டு பொருட்களுடன் என்ன ஆவணங்கள் அனுப்பப்படுகின்றன மற்றும் கோரிக்கைக்கு ஏற்ப கூடுதல் அறிக்கைகள் எவை கிடைக்கும்? ஆய்வு தரவுகளை வழங்கத் தயங்கும் வழங்குநர், உங்கள் பயன்பாட்டிற்கு தேவையான தர உள்கட்டமைப்பை கொண்டிருக்க வாய்ப்பில்லை. மாறாக, வலுவான ஆவண முறைமைகளைக் கொண்ட பங்காளிகள், உலோக இயந்திரத் துண்டுகளின் ஒழுங்கான தரத்தை ஒவ்வொரு ஆணையிலும் உறுதிப்படுத்தும் செயல்முறைக் கட்டுப்பாடுகளை வெளிப்படுத்துகின்றனர்.
உலோக இயந்திரத் துண்டுகளை வெற்றிகரமாக வாங்குதல்
நீங்கள் பொருளியல் அறிவியல், இயந்திரத் தொழில்முறைகள், துல்லிய அளவுருக்கான தன்மைகள், மேற்பரப்பு முறைகள், சான்றிதழ் தேவைகள், செலவு மேம்பாடு மற்றும் தரக் கட்டுப்பாடு ஆகியவற்றின் வழியாக பயணம் செய்துள்ளீர்கள். இது ஒரு முக்கியமான பயணம் – ஆனால் அறிவு அது பயன்படுத்தப்படும் போதுதான் மதிப்பை உருவாக்குகிறது. இப்போது நடைமுறைப் பகுதி வந்துள்ளது: நீங்கள் கற்றுக்கொண்ட அனைத்தையும் வெற்றிகரமான வாங்குதல் முடிவுகளாக மாற்றுவது.
சிஎன்சி அலுமினியம் முன்மாதிரிகளுக்கான மதிப்பீடுகளைக் கோருகிறீர்களா அல்லது துல்லியமான உலோக சிஎன்சி பாகங்களின் உற்பத்தி ஓட்டங்களைத் திட்டமிடுகிறீர்களா என்பது சம்பந்தமில்லாமல், தயாராக இருத்தலே வெற்றிக்கு வழிவகுக்கிறது. நீங்கள் முழுமையான, தெளிவான தன்மைகளை வழங்கும்போதுதான் வழங்குநர்கள் துல்லியமாக மதிப்பீடு செய்யவும், நம்பகமாக விநியோகிக்கவும் முடியும். முழுமையற்ற தகவல்கள் தவறான புரிதல்களையும், மீண்டும் மதிப்பீடு செய்ய வேண்டிய நிலைமைகளையும், அனைவரையும் பிரச்சனைக்கு உள்ளாக்கும் தாமதங்களையும் ஏற்படுத்தும்.
மதிப்பீடுகளைக் கோருவதற்கு முன் தயார் செய்ய வேண்டிய முக்கிய தன்மைகள்
இயந்திரத் தயாரிப்பு வழங்குநர்களைத் தொடர்பு கொள்வதற்கு முன் என்ன தகவல்களைச் சேகரிக்க வேண்டும்? துல்லிய உற்பத்தி வல்லுநர்களின் கூற்றுப்படி, மைக்ரோ பிரிஸிஷன் காம்பொனென்ட்ஸ் ஐந்து முக்கிய கூறுகள் மதிப்பீட்டு செயல்முறையை சுலபமாகவும், துல்லியமாகவும் ஆக்குகின்றன. இவற்றில் ஏதேனும் ஒன்று விடுபட்டால், தாமதங்கள் ஏற்படும்; மேலும், சரியான விலை மதிப்பீடு கிடைக்காமல் போகலாம்.
உங்கள் முன்-மதிப்பீட்டு தயாரிப்பு சரிபார்ப்புப் பட்டியல்:
- முழுமையான தொழில்நுட்ப வரைபடங்கள் - CAD வரைபடங்களின் PDF கோப்புகளை, கையால் வரைந்த ஸ்கெட்சுகள் அல்லது ஸ்கேன் செய்யப்பட்ட ஆவணங்களுக்கு பதிலாக வழங்கவும். அனைத்து அளவுகள், செயல்பாட்டு எல்லைகள் (tolerances) மற்றும் வடிவவியல் குறிப்புகள் (geometric callouts) ஆகியவை அனைத்தும் சேர்த்து வழங்கப்பட வேண்டும். உங்கள் வரைபடங்கள் எவ்வளவு விரிவாக இருக்கின்றனவோ, அவ்வளவு விரைவாகவும், துல்லியமாகவும் மதிப்பீடு செய்யப்படும்.
- பொருள் தகவல்கள் - பொதுவான பொருள் பெயர்களுக்கு பதிலாக, துல்லியமான உலோகக் கலவை வகைகளை (எ.கா., 6061-T6 அலுமினியம், 303 ஸ்டெயின்லெஸ் ஸ்டீல், பிராஸ் 360) குறிப்பிடவும். தேவைக்கேற்ப மாற்று விருப்பங்கள் ஏற்றுக்கொள்ளத்தக்கதாக இருந்தால், அவற்றையும் குறிப்பிடவும் – வழக்கமாக விற்பனையாளர்கள் உங்கள் செயல்திறன் தேவைகளை பூர்த்தி செய்யும் குறைந்த விலையிலான உலோகக் கலவைகளை பரிந்துரைக்கின்றனர்.
- ஓரம் தேவைகள் - தரமான இயந்திர வேலைகளின் சாதாரண திறன்களை விட அதிக துல்லியத்தை தேவைப்படும் முக்கிய அளவுகளை தெளிவாக அடையாளம் காணவும். நினைவில் கொள்ளவும்: ±0.001" என்ற செயல்பாட்டு எல்லையை அனைத்து இடங்களிலும் குறிப்பிடுவது, செயல்பாட்டு அம்சங்களுக்கு மட்டுமே தேவையான செயல்பாட்டு எல்லைகளை தேர்ந்தெடுப்பதை விட விலையை மிகவும் அதிகரிக்கும்.
- அளவு மற்றும் தொகை மதிப்பீடுகள் - குறிப்பிட்ட ஆர்டர் அளவுகள் மற்றும் மதிப்பிடப்பட்ட ஆண்டு தொகைகளை வழங்கவும். இந்தத் தகவல்கள் உங்கள் பாகத்திற்கு ஏற்ற இயந்திரங்களைத் தீர்மானிக்கின்றன, மேலும் துல்லியமான விநியோக நேர மதிப்பீடுகளை வழங்குகின்றன. ஆண்டுக்கு 50 பிரதிகள் செயல்படும் ஒரு CNC எஃகு பாகம் மற்றும் ஆண்டுக்கு 5,000 பிரதிகள் செயல்படும் பாகம் ஆகியவற்றிற்கு வெவ்வேறு திட்டமிடல் தேவைப்படும்.
- இரண்டாம் நிலைச் செயல்முறைகள் மற்றும் முடிவுறுத்தல் - வெப்ப சிகிச்சை, ஆனோடைசிங், பிளேட்டிங் அல்லது சிறப்பு பூச்சுகள் போன்ற அனைத்து சிகிச்சைகளையும் ஆவணப்படுத்தவும். தர ஆய்வு நடைமுறைகள் மற்றும் வழங்குநர் தேர்வை பாதிக்கக்கூடிய எந்தவொரு சான்றிதழ் தேவைகளையும் (IATF 16949, AS9100D, ISO 13485) சேர்த்துக் கொள்ளவும்.
- விநியோகத் தேவைகள் - பாகங்கள் எப்போது தேவைப்படும் என்பதை தெளிவாகத் தெரிவிக்கவும். விநியோக நேரம் இயந்திர கிடைப்பு மற்றும் பொருள் வாங்குதலைப் பொறுத்தது; ஆனால் உங்கள் கால அட்டவணையை அறிவது வழங்குநர்களுக்கு ஏற்ற உற்பத்தி அணுகுமுறைகளைத் தேர்ந்தெடுக்க உதவும். விரைவு தேவைகள் முதலிலேயே தெளிவாகக் குறிப்பிடப்பட வேண்டும்.
- இறுதி பயன்பாட்டு சூழல் - உங்கள் பயன்பாட்டில் பாகங்கள் எவ்வாறு செயல்படுகின்றன என்பதைப் பகிர்வது, வழங்குநர்கள் வடிவமைப்பு கருத்துகளை வழங்கவும், தரத்தை மேம்படுத்தவோ செலவைக் குறைக்கவோ உற்பத்தி மாற்று வழிகளை பரிந்துரைக்கவும் உதவும்.
CNC மெஷினிங் அலுமினியம் பாகங்களுக்கு, மேற்பரப்புத் தோற்றம் (cosmetic appearance) முக்கியமானதா என்பதையும் குறிப்பிடவும் — இது கருவிப் பாதை மூலோபாயங்கள் மற்றும் முடிவுறு செயல்முறைகளை பாதிக்கிறது. தாமிரம் (Brass) CNC மெஷினிங் திட்டங்களுக்கு, அலங்கார முடிவுறு தரம் (decorative finish quality) தேவையா என்பதைக் குறிப்பிடவும்; இது வெட்டு அளவுகள் (cutting parameters) மற்றும் பின்-செயலாக்கம் (post-processing) ஆகியவற்றை பாதிக்கிறது.
உங்கள் திட்டத்திற்கான மெஷினிங் பங்குதாரர்களை மதிப்பீடு செய்தல்
உங்கள் தன்மைகள் (specifications) தயாராக இருக்கும்போது, சரியான மெஷினிங் பங்குதாரரை எவ்வாறு அடையாளம் காண்பீர்கள்? WMTCNC-ன் வாங்குபவர் வழிகாட்டி (buyer guide) வழங்கும் CNC வாங்குதல் வழிகாட்டுதல்களின்படி, நீங்கள் தேர்ந்தெடுக்கும் வழங்குநர் சந்தையில் வெளியீட்டு வேகத்தையும் (speed to market), தயாரிப்பு நம்பகத்தன்மையையும் (product reliability), முழுமையான லாபக்கூறையும் (overall profitability) — பாகங்களின் விலை (part cost) மட்டுமல்ல — பாதிக்கிறது.
இந்த அளவுகோல்களின் அடிப்படையில் சாத்தியமான பங்குதாரர்களை மதிப்பீடு செய்யவும்:
- தொழில்நுட்ப திறன் ஒத்திசைவு - அவர்களின் உபகரணங்கள் உங்கள் பாகங்களின் தேவைகளுக்கு ஏற்றவையா? பல-அச்சு (multi-axis) திறன்கள், பொருள் அனுபவம் (material experience) மற்றும் துல்லியத் திறன்கள் (tolerance capabilities) ஆகியவை உங்கள் தன்மைகளுக்கு ஏற்றவையாக இருக்க வேண்டும்.
- தொடர்புடைய சான்றிதழ்கள் - உங்கள் துறைக்கு ஏற்ற சான்றிதழ்களை (certifications) சரிபார்க்கவும். சான்றிதழ் நகல்களைக் கோரவும் மற்றும் வழங்கும் அமைப்புகளுடன் அவற்றின் செல்லுபடியாகும் தன்மையை உறுதிப்படுத்தவும்.
- தொடர்பு எதிர்வினைதிறன் - அவர்கள் வினாக்களுக்கு எவ்வளவு விரைவாக பதிலளிக்கின்றனர்? அவர்கள் புரிந்துகொண்டுள்ளதை வெளிப்படுத்தும் வகையில் தெளிவுபடுத்தும் கேள்விகளைக் கேட்கின்றனரா? ஒரு வழங்குநரின் மதிப்பீட்டுக்கு முந்தைய தொடர்பு, பின்னரைய ஆணை நிறைவேற்றலின் செயல்திறனை அடிக்கடி முன்கூட்டியே குறிப்பிடுகிறது.
- DFM பின்னூட்டத் திறன் - அனுபவம் வாய்ந்த பங்குதாரர்கள், மதிப்பீட்டு செயல்முறையின் போது செலவு அதிகமான அம்சங்களை அடையாளம் கண்டு, மாற்று வழிகளை பரிந்துரைக்கின்றனர். இந்த ஒத்துழைப்பு, எளிய ஆணை நிறைவேற்றலை மீறிய மதிப்பைச் சேர்க்கிறது.
- அளவுருவாக்கம் - உங்கள் வளர்ச்சியை முதல் மாதிரிகளிலிருந்து உற்பத்தி அளவுகள் வரை அவர்கள் ஆதரிக்க முடியுமா? திட்டத்தின் நடுவில் வழங்குநரை மாற்றுவது அபாயத்தையும், தகுதியை நிரூபிப்பதற்கான செலவுகளையும் ஏற்படுத்துகிறது.
- தாமத நேர நம்பகத்தன்மை - ஒத்த பாகங்களுக்கான பொதுவான வழங்கு நேரங்களைப் பற்றி கேளுங்கள், மேலும் அவசர தேவைகளுக்காக விரைவுப்படுத்தப்பட்ட சேவைகள் உள்ளனவா என்பதையும் கேளுங்கள்.
வழங்கு நேரம், போட்டித்தன்மை மிக்க சந்தைகளில் பெரும்பாலும் முடிவெடுக்கும் காரணியாக மாறுகிறது. நெகிழ்வான திறன் மற்றும் திறமையான செயல்முறைகளைக் கொண்ட வழங்குநர்கள், மேம்பாட்டு சுழற்சிகளை சுருக்குகின்றனர் மற்றும் தேவை மாற்றங்களுக்கு விரைவாக பதிலளிக்கின்றனர். Shaoyi Metal Technology உயர் துல்லியத்துடன் கூடிய வாகனப் பாகங்களுக்கு ஒரு நாள் வழங்கல் நேரத்தை வழங்குவதன் மூலம் இந்தத் திறனை வெளிப்படுத்துகிறது — IATF 16949 சான்றிதழ் மற்றும் தரத்தை வேகத்தில் உறுதிப்படுத்தும் புள்ளியியல் செயல்முறை கட்டுப்பாடு (Statistical Process Control) ஆகியவற்றால் இது ஆதரிக்கப்படுகிறது. அவர்களின் அளவிடக்கூடிய அணுகுமுறை விரைவான முன்மாதிரியாக்கத்திலிருந்து பெருமளவு உற்பத்தி வரை அனைத்தையும் ஆதரிக்கிறது; இது பல மேம்பாட்டுத் திட்டங்களை மெதுவாக்கும் வழங்குநர் மாற்றங்களை நீக்குகிறது.
புதிய வழங்குநர்களை மதிப்பீடு செய்வதற்கான நடைமுறை அணுகுமுறை என்ன? ஒரு முன்மாதிரி திட்டத்துடன் தொடங்குங்கள். இது உற்பத்தி அளவுகளுக்கு அர்ப்பணிப்பதற்கு முன்பாக, உண்மையான திறன், செயல்முறை கட்டுப்பாடு மற்றும் தரத்தை நோக்கிய மனப்பான்மை ஆகியவற்றைச் சரிபார்ப்பதற்கான வேகமான வழியாகும். தகுதியை நிரூபிப்பதில் செலவிடப்படும் முதலீடு, உங்கள் இயந்திரத் துண்டுகளுக்கான தேவைகளில் நம்பகமான விநியோகம் மற்றும் தொடர்ச்சியான தரத்தின் மூலம் லாபத்தை வழங்கும்.
இந்த வழிகாட்டியின் மூலம் நீங்கள் பெற்ற அறிவு—பொருள் தேர்விலிருந்து தர சரிபார்ப்பு வரை—உங்களை தகுந்த முறையில் வாங்கும் முடிவுகளை எடுக்கத் தகுதியாக்குகிறது. அதனை முறையாகப் பயன்படுத்தவும், வழங்குநர்களுடன் தெளிவாகத் தொடர்பு கொள்ளவும், தகுதிவாய்ந்த தயாரிப்பாளர்களுடன் கூட்டுறவுகளை உருவாக்கவும். இந்த மூன்று கூறுகளின் சேர்வு உங்கள் பயன்பாடுகள் தேவைப்படும் துல்லியத்தில் செயல்படும் துல்லிய பாகங்களை வழங்குகிறது.
உலோக இயந்திரத் துண்டுகள் குறித்து அடிக்கடி கேட்கப்படும் கேள்விகள்
1. இயந்திரத் துண்டுகள் என்றால் என்ன?
இயந்திரத் துண்டுகள் என்பவை, திட உலோக வேலைப்பொருளிலிருந்து வெட்டுக் கருவிகள் மூலம் பொருளை அழித்து, துல்லியமான அளவுகள் மற்றும் வடிவங்களை அடைவதற்காக உருவாக்கப்படும் பாகங்களாகும். ஒட்டும் அல்லது வெட்டும் முறையில் உருவாக்கப்படும் பாகங்களிலிருந்து வேறுபட்டு, இயந்திரத் துண்டுகள் சிறந்த அளவு துல்லியத்தை வழங்குகின்றன—அடிக்கடி ±0.05 மிமீ அல்லது அதற்கு மேற்பட்ட துல்லியத்தை பேணுகின்றன—மேலும் சிறந்த மேற்பரப்பு முறைகளையும், குறைந்த அளவுகளில் கருவிகளை உருவாக்குவதற்கான முதலீடு தேவையின்றி வழங்குகின்றன. CNC இயந்திரமயமாக்கம் இந்த செயல்முறையை முற்றிலும் மாற்றியமைத்துள்ளது; இது தானியங்கி முறையை அறிமுகப்படுத்தி, உற்பத்தி ஓட்டங்கள் முழுவதும் மாறாத, மீண்டும் மீண்டும் செயல்படும் முடிவுகளை வழங்குகிறது.
2. பாகங்களை இயந்திரத்தால் வெட்ட எவ்வளவு செலவாகும்?
CNC செயல்முறையின் செலவுகள் செயல்முறை நேரம் (முக்கிய செலவு இயக்கி), பொருள் தேர்வு, துல்லியத் தேவைகள், பாகத்தின் சிக்கலான அமைப்பு, அளவு மற்றும் முடிவு செயல்கள் ஆகிய பல காரணிகளைப் பொறுத்தது. மணிநேர விலைகள் பொதுவாக உபகரணங்கள் மற்றும் துல்லியத் தேவைகளைப் பொறுத்து $50 முதல் $150 வரை மாறுபடும். அலுமினியம் பாகங்கள் ஸ்டெயின்லெஸ் ஸ்டீலை விட 30-50% குறைவான செலவில் தயாரிக்கப்படுகின்றன, ஏனெனில் அவை வேகமாக வெட்டப்படுகின்றன. செயல்பாட்டு அம்சங்களுக்கு மட்டுமே கடுமையான துல்லியத் தேவைகளை பயன்படுத்துவது (தேவையில்லாத இடங்களில் அதிக துல்லியத்தை குறிப்பிடாமல் இருத்தல்) மிகையாக துல்லியம் குறிப்பிடப்பட்ட வடிவமைப்புகளை விட 20-40% செலவைக் குறைக்க முடியும்.
3. CNC செயல்முறைக்கு ஏற்ற சிறந்த பொருள்கள் எவை?
சிறந்த பொருள் உங்கள் பயன்பாட்டுத் தேவைகளைப் பொறுத்தது. அலுமினியம் 6061 சிறந்த இயந்திரத் துலங்குதலை வழங்குகிறது, மேலும் கடினமான உலோகங்களுடன் ஒப்பிடும்போது இயந்திரத் துலங்குதல் நேரத்தை 20% வரை குறைக்கிறது; எனவே இது லேசான துலங்குதல் துல்லிய பாகங்களுக்கு ஏற்றது. ஸ்டெயின்லெஸ் ஸ்டீல் 303 நல்ல காப்பு எதிர்ப்பை வழங்குகிறது, மேலும் மேம்படுத்தப்பட்ட இயந்திரத் துலங்குதலையும் கொண்டுள்ளது, அதே நேரத்தில் 316L மருத்துவம் மற்றும் கடல் பயன்பாடுகளில் சிறந்த செயல்திறனை வெளிப்படுத்துகிறது. பிராஸ் 360 அலங்கார மற்றும் மின்சார பாகங்களுக்காக அற்றவாறு இயந்திரத் துலங்குதலை மேற்கொள்கிறது. டைட்டானியம் கிரேட் 5 அதிக வலிமை-எடை விகிதத்தை வழங்குகிறது, ஆனால் இது சிறப்பு கருவிகளையும், மெதுவான சுழற்சி வேகங்களையும் தேவைப்படுத்துகிறது.
4. ஒரு உலோக இயந்திரத் துலங்குதல் வழங்குநர் எந்த சான்றிதழ்களை பெற்றிருக்க வேண்டும்?
தேவையான சான்றிதழ்கள் உங்கள் துறையைப் பொறுத்து மாறுபடும். ஆட்டோமொபைல் பயன்பாடுகளுக்கு IATF 16949 சான்றிதழ் மற்றும் புள்ளியியல் செயல்முறை கட்டுப்பாடு (Statistical Process Control) திறன்கள் தேவைப்படுகின்றன. விண்வெளி பயன்பாடுகளுக்கு AS9100D மற்றும் சிறப்பு செயல்முறைகளுக்கான NADCAP அங்கீகாரங்கள் தேவைப்படுகின்றன. மருத்துவ கருவிகளை உற்பத்தி செய்வதற்கு ISO 13485 ஒத்துழைப்பு மற்றும் FDA 21 CFR பாகம் 820 இன் கடைபிடிப்பு அவசியம். பொதுவான தொழில்துறை பயன்பாடுகள் பெரும்பாலும் ISO 9001 ஐ அடிப்படையாகக் கொண்டுள்ளன. IATF 16949 சான்றிதழ் பெற்ற வழங்குநர்கள், எ.கா., ஷாயோயி மெட்டல் டெக்னாலஜி, உயர் துல்லியத்தின் கூறுகளுக்கு ஒரு நாள் வழங்கல் நேரத்துடன், முன்மாதிரியிலிருந்து பெருமளவு உற்பத்தி வரை அளவிறக்கத்தக்க திறனை வழங்குகின்றன.
5. CNC இயந்திரமயமாக்கல் எவ்வளவு துல்லியத்தை (tolerances) அடைய முடியும்?
தரமான CNC செயல்முறை நம்பகத்தன்மையுடன் ±0.25 மிமீ (±0.010") என்ற அடிப்படைத் திறனை அடைகிறது. வெப்பநிலை கட்டுப்பாட்டில் உள்ள சூழலில் துல்லியமான செயல்முறை ±0.05 மிமீ (±0.002") ஐ அடைகிறது — இது தாங்கிகளுக்கான பொருத்தங்கள் மற்றும் இணைக்கப்படும் மேற்பரப்புகளுக்கு பொருத்தமானது. மிக உயர் துல்லிய வேலைகள் ±0.0125 மிமீ (±0.0005") ஐ அடைகின்றன — இது ஒளியியல் மற்றும் விண்வெளி இணைப்புகளுக்கு பொருத்தமானது. மிக உயர் துல்லிய தேய்வு மற்றும் தேய்த்தல் முறைகள் ±0.0025 மிமீ (±0.0001") ஐ அடைய முடியும் — இது அளவிடுதல் தரத்திற்கானது. அடையக்கூடிய துல்லிய அளவுகள், பொருளின் வெப்ப நடத்தை, பாகத்தின் வடிவமைப்பு மற்றும் சூழல் கட்டுப்பாடுகளைப் பொறுத்து மாறுபடும் — ஒவ்வொரு கூடுதல் தசம இலக்கமும் துல்லியத்தில் செலவை இருமடங்காக்கலாம்.