 நாங்கள் ஆட்டோமெகானிகா ஃபிராங்க்புர்ட் 2026இல் கண்காட்சியில் கலந்து கொள்ள உள்ளோம் — செப்டம்பர் 8 | ஹால் 4.2, ஸ்டாண்ட் M31 —
 EN


விளிம்பை சேதப்படுத்தாமல் அல்லது காயம் ஏற்படுத்தாமல் உலோகத்தை எவ்வாறு வெட்டுவது?
பொருள் மற்றும் வெட்டு வகை வாரியாக உலோகத்தை வெட்டும் முறை
நீங்கள் வினா எழுப்பிக் கொண்டிருந்தால் விளிம்பை சேதப்படுத்தாமல் உலோகத்தை எவ்வாறு வெட்டுவது? , ஒரு கருத்துடன் தொடங்குங்கள்: ஒவ்வொரு பணிக்கும் பொருத்தமான ஒரே ஒரு கருவி இல்லை. சிறந்த முடிவு ஐந்து மாறிகளைப் பொறுத்தது: உலோகம், அதன் தடிமன், வடிவம், தேவையான விளிம்பின் தரம் மற்றும் பாதுகாப்பாகப் பயன்படுத்தக்கூடிய கருவிகள்.
உலோகத்தை வெட்டுவதற்கான சிறந்த முறையை என்ன மாற்றுகிறது?
உலோகத்தை வெட்டுவதற்கான சிறந்த முறை மாறுகிறது, ஏனெனில் வெப்பம், அழுத்தம் மற்றும் தேய்மானத்தின் கீழ் உலோகங்கள் வெவ்வேறு விதமாக நடத்தை புரிகின்றன. MSC இரும்பு அடிப்படையில் அல்லது குறிப்பிடத்தக்க இரும்பு உள்ளடக்கம் கொண்டவை எஃகு உலோகங்கள் என்று விளக்குகிறது, எனவே இந்த வகுப்பில் கார்பன் எஃகு மற்றும் ஸ்டெயின்லெஸ் ஸ்டீல் ஆகியவை அடங்கும். அலுமினியம் போன்ற இரும்பு இல்லாத உலோகங்கள் இதில் அடங்கவில்லை. இது முக்கியமானது, ஏனெனில் ஒவ்வொரு பொருளிலிருந்தும் சிப்பின் உருவாக்கம், வெப்பம் மற்றும் கருவியின் செயல்பாடு ஒன்றுக்கொன்று வேறுபடுகின்றன.
- உலோக வகை: இரும்பு உள்ள மற்றும் இரும்பு இல்லாத உலோகங்களுக்கு பெரும்பாலும் வெவ்வேறு வெட்டுக் கத்திகள், சக்கரங்கள் அல்லது வெட்டு வேகங்கள் தேவைப்படுகின்றன.
- குறுக்கம்: மெல்லிய தகடு மிகவும் வேறுபட்ட முறையில் வெட்டப்படுகிறது, அதே நேரத்தில் தடிமனான பொருள் வேறுபட்ட முறையில் வெட்டப்படுகிறது. மெல்லிய தகடு என்பது பொதுவாக குறைந்த தடிமன் கொண்ட பொருளைக் குறிக்கிறது, அது அதிர்வுறுதல் அல்லது வடிவம் மாறுதல் ஏற்படும். தடிமனான பொருள் என்பது கம்பி, தகடு அல்லது கட்டமைப்பு பாகங்களைக் குறிக்கிறது, அவை மிகுந்த வலிமையான முறைகளைத் தேவைப்படுத்துகின்றன.
- வடிவம்: தட்டையான தகடு, குழாய், கம்பி அல்லது கோண இரும்பு ஆகியவை வெட்டுக்கு ஒரே மாதிரியான ஆதரவை வழங்குவதில்லை.
- வெட்டுதல் தரம்: விரைவான வெட்டு வேகமாகவும் செயல்திறன் கொண்டதாகவும் இருக்கும், ஆனால் அது பொதுவாக பர்ர்களை அல்லது மோசமான விளிம்பை விட்டுச் செல்லும். முடிவு வெட்டு என்பது சுத்தமான, துல்லியமான விளிம்பை நோக்கி செயல்படுகிறது, அதிக சுத்திகரிப்பு தேவைப்படாது.
- கருவியின் அணுகல்: வேலை இடத்தில் உலோகத்தை வெட்டுவதற்கு பயன்படுத்தும் கருவிகள் காரேஜ் அல்லது வழிநெடுகிலும் பயன்படுத்துவதற்கு செயல்திறன் கொண்டதாக இருக்காது.
பெரும்பாலான வீட்டு திட்டங்களுக்கான விரைவான பதில்
பெரும்பாலான வீட்டு உலோக வெட்டுதல் பணிகளுக்கு மிகச் சுருக்கமான துவக்கப் புள்ளி என்பது, முதலில் கருவியை பொருள் மற்றும் அதன் தடிமனுக்கு ஏற்றவாறு தேர்வு செய்வதாகும்; பின்னர் வேகமான முதன்மை வெட்டு அல்லது சிறந்த முடிவு வெட்டு என தேர்வு செய்வதாகும்.
பல தனியாக செய்யும் பணிகளுக்கு, உலோகத்தை எவ்வாறு வெட்டுவது என்பது கையில் பிடித்து பயன்படுத்தும் அறுவைக் கத்திகள், கத்திகள் அல்லது சரியான இணைப்பு கொண்ட கிரைண்டர் ஆகியவற்றைச் சார்ந்ததாகும். பெரிய அல்லது தடிமனான எஃகுக்கு, சர்வீஸ் ஸ்டீல் பொதுவாக பயன்படுத்தப்படும் முறைகள் அறுவைக் கத்திகள், பிளாஸ்மா, நீர்ஜெட், லேசர் மற்றும் தீ வெட்டுதல் ஆகியவற்றை உள்ளடக்கியதாகும்; இவை அனைத்தும் தடிமன் மற்றும் துல்லியத்தின் தேவைகளை அடிப்படையாகக் கொண்டு தேர்வு செய்யப்படுகின்றன. நீங்கள் சக்கரம் அல்லது வெட்டு விளிம்பைப் பயன்படுத்தும் போது, தயாரிப்பாளரின் பயன்பாடு மற்றும் இயக்க வரம்பு குறித்த வழிகாட்டுதல்களை நம்பியே செயல்பட வேண்டும்; ஊகத்தின் அடிப்படையில் செயல்படக் கூடாது. வைலர் சக்கரத்தின் RPM மதிப்பை கருவிக்கு ஏற்றவாறு பொருத்துவதையும், கருவிக்கும் பாதுகாப்பு கவசத்திற்கும் ஏற்ற சக்கர வடிவத்தை பயன்படுத்துவதையும் குறிப்பிட்டு ஆலோசனை வழங்குகிறது. இதுவே நல்ல வெட்டுகள் துவங்கும் இடமும், பாதுகாப்பான வெட்டுகள் துவங்கும் இடமுமாகும்.
துவக்கத்திலிருந்து முடிவு வரை உலோகத்தை பாதுகாப்பாக வெட்டுதல்
நல்ல முடிவுகள் முதல் பொறிப்பு அல்லது துகள் உருவாகும் முன்பே தொடங்குகின்றன. கத்தியால் மெல்லிய தகட்டை வெட்டுவதால் கூரிய விளிம்புகள் உருவாகின்றன. ஒரு வெட்டுக் கருவியைக் கொண்டு உலோகத்தை வெட்டும்போது, துகள்கள் வீசப்படலாம் அல்லது பொருள் நகர்ந்தால் திரும்பிவரலாம். அரிப்பு வெட்டு வட்டங்கள் பொறிப்புகளையும், வெப்பத்தையும் உருவாக்குகின்றன, மேலும் வட்டம் சிதைவதற்கான அபாயமும் உள்ளது. ஒவ்வொரு வெட்டு முறையும் வெவ்வேறு அபாய விளைவுகளைக் கொண்டிருப்பதால், உங்கள் பாதுகாப்பு ஏற்பாடு கருவி, கூடுதல் கருவி மற்றும் உலோகத்திற்கு ஏற்றவாறு இருக்க வேண்டும்.
வெட்டு தொடங்குவதற்கு முன் பாதுகாப்பு
சில சரிபார்ப்புகள் புதியவர்களின் பெரும்பாலான தவறுகளைத் தடுக்கின்றன. வீலர் பாதுகாப்பு வழிகாட்டுதல்கள், கோண தேய்மானிகளில் வெட்டு வட்டங்களைப் பயன்படுத்தும்போது தேய்மான பாதுகாப்பு மூடியைப் பயன்படுத்தாமல், சரியான வெட்டு பாதுகாப்பு மூடியைப் பயன்படுத்த வேண்டும் என்று வலியுறுத்துகின்றன. அதே வழிகாட்டுதல்கள், வட்டத்தின் வேக தரவரை கருவியின் வேகத்தை விட சமமாகவோ அல்லது அதை விட அதிகமாகவோ இருக்க வேண்டும், சேதமடைந்த வட்டங்களை மாற்றியமைக்க வேண்டும், மேலும் வளைந்த வெட்டுகளுக்காக வெட்டு வட்டங்களை வளைக்கக்கூடாது அல்லது தேய்மானத்திற்காக பயன்படுத்தக்கூடாது என்றும் கூறுகின்றன. யூகானின் வெட்டுக் கருவி குறிப்புகள் வெட்டுக் கருவிகளுக்கான அதே கொள்கையை மீண்டும் வலியுறுத்துகின்றன: வெட்டு விளிம்பை ஆய்வு செய்யவும், பாதுகாப்பு மூடியை இடத்தில் வைத்திருக்கவும், வெட்டுவதை வலியுறுத்திக் கொள்ளாதீர்கள்.
- தனிப்பயன் பாதுகாப்பு உடை (PPE): பாதுகாப்பு கண்ணாடிகள் மற்றும் முக கவசம், செவிப்பாதுகாப்பு, கையுறைகள், வலுவான காலணிகள் மற்றும் உடலுக்கு நன்றாக பொருத்தமான ஆடைகளை அணியவும். ஸ்பார்க்-அதிகம் உள்ள பணிகளில் தீ-எதிர்ப்பு ஆடைகள் அல்லது தோல் அடிப்பாவால் பயன்படுத்தலாம்.
- பணியிடம்: துண்டை கிளாம்ப் அல்லது வைஸ் மூலம் பிடித்து, அது வளையவோ, திரும்பவோ அல்லது உருளவோ இயலாதவாறு செய்யவும். குழாயை தடுப்பாக வைத்து, வெட்டு திறந்தே இருக்க வேண்டும், அதனால் வெட்டு பலகை அல்லது சக்கரம் சிக்கிக்கொள்ளாது.
- ஸ்பார்க் கட்டுப்பாடு: தாள், கரைப்பான்கள், துணிகள், மரச்சீ sawdust, எரிபொருள் ஆகியவற்றை பணிப்பகுதியிலிருந்து அகற்றவும். OSHA சூடான பணி விதிகள் அருகிலுள்ள எரியக்கூடிய பொருட்களை தீ அபாயமாக கருதி, அவற்றை நகர்த்தவோ அல்லது பாதுகாப்பாக மறைக்கவோ வேண்டும்.
- காற்றோட்டம்: தகுந்த காற்றோட்டம் இல்லாத மூடிய இடங்கள், தெளிவு அறைகள் அல்லது சிறிய இடங்களில் வெட்டுதலை செய்யக்கூடாது. சில வெட்டு செயல்பாடுகள் மற்றும் பொருட்கள் இயந்திர காற்றோட்டத்தை தேவையாகக் கொள்ளும்.
- செவிப்பாதுகாப்பு: அறுவைக் கருவிகள் மற்றும் கிரைண்டர்கள் மிகவும் சத்தமாக இருப்பதால், செவிக்கு பாதுகாப்பு கொடுக்கும் பிளக்ஸ் அல்லது மஃப்ளர்களை வழக்கமாக அணிய வேண்டும், ஐச்சியாக அணிய வேண்டியதில்லை.
- சூடான உலோகத்தை கையாளுதல்: புதிதாக வெட்டப்பட்ட பகுதிகளில் சூடான பர்ர்கள் மற்றும் சூடான முனைகள் இருக்கும். பாகத்தை குளிர விடவோ, தனிமைப்படுத்தவோ அல்லது தொடுவதற்கு முன் மற்றவர்களுக்கு தெளிவாக எச்சரிக்கை விடவோ வேண்டும்.
- உலோகத்தை அடையாளம் கண்டு, அந்தப் பொருள் மற்றும் கருவிக்கான விளைவு குறித்து வாள் அல்லது சக்கரம் முறையாக குறிக்கப்பட்டுள்ளதா என உறுதிப்படுத்தவும்.
- கருவி, பாதுகாப்பு மூடி, பக்க கைப்பிடி, கம்பி அல்லது மின்கலம், மற்றும் பயன்பாட்டு பொருள்கள் ஆகியவற்றை விரிச்சல், பற்கள் இல்லாமை, வளைவு அல்லது தீவிர அரிமானம் ஆகியவற்றிற்காக ஆய்வு செய்யவும்.
- எரியக்கூடிய பொருள்களை அகற்றவும், தீப்பொறிகளின் திசையை அமைத்து, தேவையான காற்றோட்டம் உள்ளதா என உறுதிப்படுத்தவும்.
- வேலை செய்யும் பொருளை தகுந்த வகையில் தாங்கி, கட்டுப்படுத்தி, வெட்டும் போது அது மூடிக்கொள்ளாமல், பிடிக்கப்படாமல் அல்லது வெட்டு நடுவில் சுழலாமல் இருக்க ஏற்பாடு செய்யவும்.
- உங்கள் நிலை மற்றும் பிடிப்பைச் சரிபார்த்து, உலோகத்தைத் தொடுவதற்கு முன் கருவியை கட்டுப்பாட்டில் தொடங்கவும்.
வெட்டும் போதும் வெட்டுக்குப் பின்னும் ஏற்படக்கூடிய ஆபத்துகள்
பெரும்பாலான சிக்கல்கள் உபகரணம் உலோகத்தைத் தொடும் போது தான் துவங்குகின்றன. வாள் அல்லது சக்கரம் சிக்கிக்கொள்ளும், சுழலும் அல்லது தவறான பகுதியில் மோதும் போது கிக்பேக் (kickback) ஏற்படுகிறது. யுகன் (UConn) என்ற நிறுவனம், கட்டுறுதி சக்கரத்தின் மேல் கால் பகுதி கிக்பேக்குக்கு மிகவும் ஆபத்தானது என்றும், தவறான கட்டுப்பாடு இதை மேலும் மோசமாக்கும் என்றும் எச்சரிக்கிறது, ஏனெனில் வேலை செய்யும் பொருள் வெட்டு பகுதிக்குள் நகர்ந்து விடக்கூடும். சக்கரம் அல்லது வாளின் செயலிழப்பு பக்க அழுத்தம், சேதம், தவறான பயன்பாடு, அதிக வேகம் அல்லது கருவியை வலியுறுத்தி வெட்டுவதால் ஏற்படலாம்.
உலோகத்தை ஒரு வெட்டுக் கருவியால் வெட்டும்போது, கம்பன் (chatter), அதிகரிக்கும் கம்பனம் (vibration) அல்லது "வெட்டும்போது வெட்டுக் கருவியின் சுழற்சி வேகம் (rpm) குறைவது" என்ற தேடல் வாக்கியத்தில் மறைமுகமாக உள்ள எச்சரிக்கையைக் கவனியுங்கள். இந்த வேகக் குறைவு நீங்கள் வலுவாக அழுத்துவதற்கான அறிகுறி அல்ல. உடனே நிறுத்தி, உணவு அழுத்தத்தை (feed pressure), வெட்டுக் கருவியின் நிலைமையை, ஆதரவு ஏற்பாடுகளை மற்றும் பயன்படுத்தப்படும் துணைக் கருவி வெட்டப்படும் பொருளுக்கு ஏற்றதா என்பதைச் சரிபார்க்கவும்.
உலோகத்தை வெட்டும்போது எழும் துகள்கள் (sparks) பற்றிக் கேட்டிருந்தால், அவற்றை தீயைத் தூண்டும் வெப்பமான துகள்களாகவே கருதவும்; அவை காயமில்லாத ஒளியாக இல்லை. பறக்கும் துகள்கள் கண்களுக்கு காயம் ஏற்படுத்தலாம், மேலும் வெப்பமான முனைகள் (hot burrs) ஒரே நேரத்தில் வெட்டுதல் மற்றும் சுடுதல் ஆகிய இரண்டையும் ஏற்படுத்தலாம். வெப்பம் அதிகரிப்பது விளிம்பை வண்ணம் மாற்றலாம், மேலும் அந்தப் பொருளை பாதுகாப்பாகக் கையாள கடினமாக்கலாம். "எந்த உலோகத்தை கிரிண்டர் அல்லது சாஸால் (sawzall) வெட்டக் கூடாது" என்று தேடும் வாசகர்களுக்கு, மிக பாதுகாப்பான விதியை எளிதாகக் கூறலாம்: வெட்டுக் கருவியின் அல்லது சக்கரத்தின் லேபிளில் அங்கீகரிக்கப்படாத எந்த உலோகத்தையும் வெட்ட வேண்டாம்; மேலும், சாதாரண துணைக் கருவிகளை மிகையாக சூடேறச் செய்யும் அல்லது அவற்றின் மேற்பரப்பை மெழுகுபோல் மெருகூட்டும் (glaze) கடினமான சிறப்பு கலப்பு உலோகங்களை வெட்டும்போது கூடுதல் கவனம் செலுத்தவும்.
பாதுகாப்பான வெட்டு என்பது கட்டுப்படுத்தப்பட்ட தொடர் ஆகும், அது ஒரு அதிர்ஷ்டவசமான செயல் அல்ல. இதே தர்க்கம் பெஞ்ச், காரேஜ் அல்லது வெட்டு நிலையில் மீண்டும் மீண்டும் செயல்படுத்தக்கூடிய பணிமுறையாக மாறுகிறது.
தொடக்கத்தில் உள்ளவர்களுக்கான உலோக வெட்டு படிப்படியான பணிமுறை
பெரும்பாலான தொடக்கத்தில் உள்ளவர்களுக்கு ஒவ்வொரு கருவிக்கும் வேறுபட்ட முறை தேவையில்லை. அவர்களுக்கு ஒரே மீண்டும் மீண்டும் செயல்படுத்தக்கூடிய செயல்முறை தேவை. உங்கள் முதல் எண்ணம் என்னவெனில், பொருளை வீணடிக்காமல் அல்லது மோசமான விளிம்பை ஏற்படுத்தாமல் நான் எவ்வாறு உலோகத்தை வெட்டுவது என்பதாக இருந்தால், எப்போதும் ஒரே வரிசையில் செயல்படவும்: உலோகத்தை அடையாளம் காண்க, வெட்டு திட்டமிடுக, பணிப்பொருளை பாதுகாப்பாக பிடிக்கவும், பொருத்தமான உபகரணத்தை தேர்ந்தெடுக்கவும், பின்னர் விளிம்பை சுத்தம் செய்யவும். இந்த அணுகுமுறை நீங்கள் உலோகத்தை வெட்டும்போது வெட்டுக் கருவி, கத்திகள் அல்லது வெட்டு சக்கரம் போன்ற எந்த கருவியைப் பயன்படுத்தினாலும் பயன்படும்.
அமைப்பு பலர் எதிர்பார்ப்பதை விட மிகவும் முக்கியமானது. வைலர் குறிப்பிடுகிறார்: மெல்லிய வெட்டு சக்கரங்கள் குறைந்த அளவு பொருளை அகற்றும், துல்லியத்தை மேம்படுத்தும் மற்றும் குறைந்த வெப்பத்தை உருவாக்கும். கோல்ட் சா ஷாப் இது ஒரு எளிய உண்மையையும் வலியுறுத்துகிறது: பொருத்தமற்ற உபகரணங்கள் வெப்ப சேதத்தையும், வடிவ மாற்றத்தையும், பொருள் வீணாகுதலையும், மேற்பரப்பு முடிவு தரத்தில் குறைவையும் ஏற்படுத்தலாம். எனவே, நீங்கள் எப்படி உலோகத்தை சுத்தமாக வெட்டுவது என்று யோசித்துக்கொண்டிருந்தால், வெட்டுதலுக்கு முன்னதாக ஒரு தாமதமாக அல்லாமல், திட்டமிடலை வெட்டுதலின் ஒரு பகுதியாக கருதுங்கள்.
பொதுவான உலோக வெட்டுதல் பணிமுறை
- உலோகத்தை அடையாளம் காணவும். நீங்கள் எஃகு போன்ற இரும்பு கலந்த உலோகத்தை அல்லது அலுமினியம் போன்ற இரும்பு கலந்திராத உலோகத்தை வெட்டுகிறீர்களா என்பதை முடிவு செய்யவும். பொருளின் வகை வெட்டு வளையம் மற்றும் வட்டத்தைத் தேர்வு செய்வதை பாதிக்கிறது.
- வெட்டு வகையைத் தேர்வு செய்யவும். நீங்கள் நேரான வெட்டு, வளைவு வெட்டு, விரைவான மோசமான வெட்டு அல்லது சுத்தமான முடிவு வெட்டு தேவைப்படுகிறதா என்பதை முடிவு செய்யவும்.
- அளவிட்டு அடையாளம் காணவும். தெளிவான கோட்டைப் பயன்படுத்தி, வீணாகும் பகுதியை அடையாளம் காணவும், அதனால் உபகரணம் எங்கு செல்ல வேண்டும் என்பதை நீங்கள் அறிவீர்கள்.
- வேலைப்பாட்டை ஆதரித்து கட்டியிருக்கவும். நிலையான ஆதரவு அதிர்வைக் குறைக்கிறது, வட்ட வடிவ பொருள்கள் உருளாமல் இருக்க உதவுகிறது மற்றும் சிக்கிக்கொள்ளுதலைத் தடுக்கிறது.
- சரியான ப்ளேட் அல்லது வீலைத் தேர்ந்தெடுக்கவும். சேருவினையை கருவிக்கும் உலோகத்திற்கும் பொருத்தமாக ஏற்றுக்கொள்ளவும். கோல்ட் சா ஷாப் எஃகு மற்றும் ஸ்டெயின்லெஸ் ஸ்டீலுக்கான ஃபெரஸ் ப்ளேடுகளை அலுமினியம் மற்றும் பிராஸுக்கான நான்-ஃபெரஸ் ப்ளேடுகளிலிருந்து பிரித்துள்ளது. அப்ரேசிவ் கட்டிங்கிற்கு, வீலின் வடிவம் மற்றும் தடிமன் ஆகியவை கட்டுப்பாடு மற்றும் முடிவு ஆகியவற்றையும் பாதிக்கின்றன.
- வெட்டுதலை மெதுவாகத் தொடங்கவும். பின்னூட்ட அழுத்தத்தை அதிகரிப்பதற்கு முன்பாக ப்ளேட் அல்லது வீல் ஒரு பாதையை நிறுவ அனுமதிக்கவும்.
- நிலையான கட்டுப்பாட்டை பராமரிக்கவும். வரைபடத்தில் தொடர்ந்து இருங்கள் மற்றும் கருவியை வேலை செய்ய விடுங்கள். அது குலுக்குகிறது, திடீரென மெதுவாகிறது அல்லது வழிதவறுகிறது எனில், நிறுத்தி அமைப்பை சரிசெய்யவும்.
- தேவைப்பட்டால் பொருளை குளிர விடவும். வெப்பநிலை கையாளுதல் பாதுகாப்பையும் ஓரத்தின் தரத்தையும் பாதிக்கிறது.
- ஓரத்தை டீபர் செய்யவும். முனையில் கூரான பர்ர்கள் அகற்றப்படும் வரை பாகம் முழுமையாக முடிவடையவில்லை. அதன் அலுமினியம் டிரிம் செயல்முறையில், வின்சென் தரமான முடிவு படி பைரஸ் நீக்கம் மற்றும் சுத்திகரிப்பு ஆகியவை சேர்த்துள்ளன.
அளவிடுதலிலிருந்து பைரஸ் நீக்கம் வரை
உலோகத்தை சுத்தமாக வெட்டுவதற்கான விடை பொதுவாக அதிக விசை அல்ல. அது சிறந்த குறியீடு, சிறந்த தாங்குதல் மற்றும் சரியான நுகர்வு பொருள் ஆகும். சிறிது தவறான குறியீடு பின்னர் மோசமான பொருத்தத்தை ஏற்படுத்தும். தளர்ந்த பணிப்பொருள் அதிர்வுற்று வெட்டு வரியிலிருந்து விலகிவிடும். தவறான வெட்டு வளையம் அல்லது சக்கரம் அதிக வெப்பத்தை உருவாக்கி அதிக சுத்திகரிப்பை தேவைப்படுத்தும். வீட்டில் உலோகத்தை வெட்டுவதைக் கற்றுக்கொள்ளும் எவருக்கும், இந்த சிறிய தயாரிப்பு தேர்வுகள் பெரும்பாலும் கருவியின் மூல சக்தியை விட முக்கியமானவை.
- கருவியை வெட்ட அனுமதிக்காமல் அதை வலியுறுத்துதல்.
- உலோகத்திற்கு ஏற்ற வெட்டு வளையம் அல்லது சக்கரத்தைப் பயன்படுத்தாமை.
- தொடக்கத்தை விரைவாக்கி வெட்டு வரியிலிருந்து விலகிச் செல்லுதல்.
- கிளாம்ப்களைத் தவிர்த்து பணிப்பொருளை கையால் பிடித்து வைத்தல்.
- வெப்ப அதிகரிப்பை புறக்கணித்து வெட்டு ஓரத்தை மிக விரைவில் தொடுதல்.
- வெட்டு பிரிந்த பின்னர் பைரஸ் நீக்கத்தைத் தவிர்த்தல்.
நீங்கள் எவ்வாறு குறைந்த தவறுகளுடன் உலோகத்தை வெட்டுவது என்று கேட்டுக்கொண்டிருந்தீர்கள் எனில், இந்த பணிமுறையைச் சேமித்து, அது தானாகவே செயல்படும் வரை அதை மீண்டும் மீண்டும் செய்யவும். கருவி மாறினாலும் இந்த வரிசை அப்படியே பழகியதாகவே இருக்கும், மேலும் அதுவே கருவியைத் தேர்வு செய்வதன் தொடக்கமாகும்.
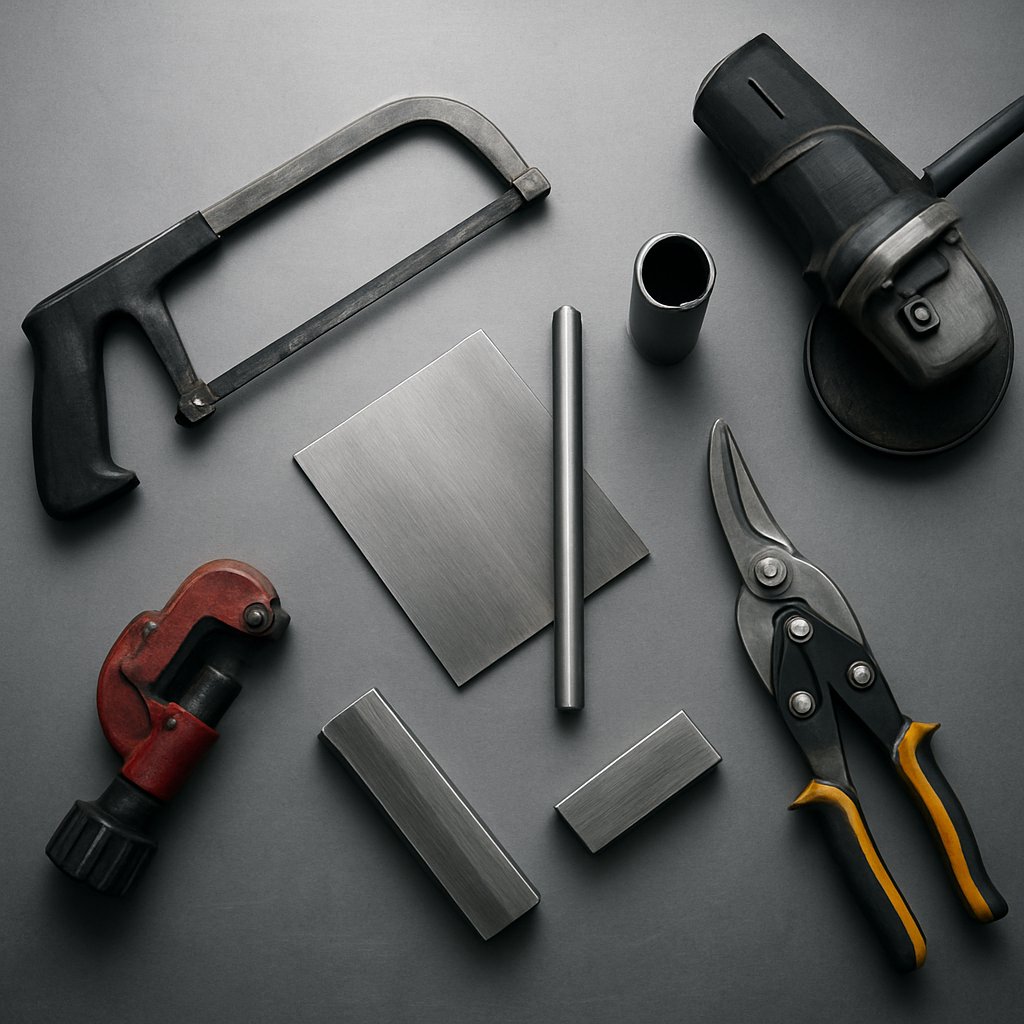
தேவையான வெட்டுக்கு சரியான கருவியைத் தேர்வு செய்தல்
இந்த நிலையில், கேள்வி செயல்முறையிலிருந்து பொருத்தத்திற்கு மாறுகிறது. ஒரு நல்ல பணிமுறை ஒவ்வொரு முறையும் உதவும், ஆனால் கருவியே வெட்டு எவ்வளவு வேகமாக நிகழும், விளிம்பு எவ்வளவு சுத்தமாக இருக்கும் மற்றும் நீங்கள் எவ்வளவு கட்டுப்பாட்டில் இருக்கிறீர்கள் என்பதை தீர்மானிக்கிறது. அதனால்தான் உலோகத்தை வெட்டுவதற்கு ஒரே சிறந்த கருவி என்று எதுவும் இல்லை. உலோகத்தை வெட்டுவதற்கான பல கருவிகளில் ஒவ்வொன்றும் வெவ்வேறு சிக்கலைத் தீர்க்கிறது.
கிராஸ்ரூட்ஸ் மோட்டார்ஸ்போர்ட்ஸ் என்பது விமான கத்திகள் (aviation shears) மெல்லிய தகடுகளின் விளிம்புகளை வெட்டுவதற்கு சிறந்தவை என்றும், ஹேக்சா சாதனங்கள் (hacksaws) சிறிய அளவிலான உலோகத்திற்கு ஏற்றவை என்றும், கோண தேய்மான கருவிகள் (angle grinders) மத்திய தடிமன் கொண்ட உலோகத்தை வெகு வேகமாக வெட்டுவதற்கு ஏற்றவை என்றும், பேண்ட் சாதனங்கள் (bandsaws) குழாய்கள் மற்றும் துல்லியமான வடிவங்களை வெட்டுவதற்கு சிறந்தவை என்றும் குறிப்பிடுகிறது. ஒரு ஜான்சன் டூல்ஸ் வழிகாட்டி பயனுள்ள ஒப்பீட்டைச் சேர்க்கிறது: அதிர்வுறும் கருவிகள் குறுகிய இடங்கள் மற்றும் மேற்பரப்புக்கு ஒத்த வெட்டுகளுக்கு ஏற்றவை; வட்ட வெட்டுக் கருவிகள் நீளமான நேரான வெட்டுகளுக்கு வலுவானவை; மீண்டும் மீண்டும் வெட்டும் கருவிகள் வன்முறையான அழிப்பு பணிகளுக்கு வேகமானவை.
வெட்டுக்கு ஏற்ற கருவியை எவ்வாறு தேர்வு செய்வது
முதலில் நான்கு விஷயங்களை கவனியுங்கள்: தடிமன், வரி வடிவம், அணுகல் மற்றும் முடிவு. மெல்லிய தகடுகள் பொதுவாக துண்டு வெட்டும் கைக் கருவிகளைப் பயன்படுத்துவதால் நன்மை பெறுகின்றன, உதாரணமாக கத்திகள். குழாய்கள் மற்றும் கம்பிகள் பொதுவாக வெட்டும் கருவிகளைப் பயன்படுத்துவதால் நன்மை பெறுகின்றன. அரிக்கும் கருவிகள் வேகமானவை, ஆனால் அவை பெரும்பாலும் வேகத்திற்காக முடிவுத் தரத்தை இழக்கின்றன. உலோகத்தை வெட்ட சிறந்த கருவியைத் தேர்வு செய்ய முயற்சிக்கும்போது, உங்களிடம் ஏற்கனவே உள்ள கருவியிலிருந்து தொடங்காமல், உங்களுக்குத் தேவையான வெட்டிலிருந்து தொடங்குங்கள்.
| ucwordsத구具 | சிறந்த பயன்பாட்டு சூழ்நிலை | நேரானது அல்லது வளைந்தது | விளிம்பு தரம் | வேகம் | பொற்குறிகளின் அளவு | கட்டுப்பாடு | கற்றல் வளைவு |
|---|---|---|---|---|---|---|---|
| கத்திகள் | மெல்லிய தகட்டின் ஓரங்களை வெட்டுதல் | நேர்கோடுகள் மற்றும் மென்மையான வளைவுகள் | மெல்லிய தகட்டில் குறுகிய கழிவுகளை வெட்டும்போது சுத்தமாக இருக்கிறது | இலேசான தடிமன் கொண்ட பொருள்களில் வேகமாக இருக்கிறது | எதுவுமில்லை | உயர் | குறைவு |
| ஹேக்சா வெட்டுக் கருவி | சிறிய குழாய்கள் மற்றும் சிறிய பொருட்கள் | முக்கியமாக நேராக | மிதமானது முதல் நல்லது வரை | மெதுவாக | எதுவுமில்லை | உயர் | குறைவு |
| குறுக்கு சார்ஜர் | நடுத்தர தடிமனுள்ள உலோகம் மற்றும் வேகமான மெழுகு வெட்டுகள் | நேராகவும், பெரிய ஆர வளைவுகளிலும் | மெழுகு வெட்டுகள், பெரும்பாலும் அதிக சுத்திகரிப்பு தேவை | FAST | உயர் | சராசரி | சராசரி |
| பேண்ட் சா | குழாய்களுக்கு கிடைமட்டமாகவும், துல்லியமான வடிவங்களுக்கு செங்குத்தாகவும் | சாதாரண வெட்டுகள் அல்லது வடிவமைக்கப்பட்ட வெட்டுகள், அது வெட்டும் இயந்திரத்தின் வகையைப் பொறுத்தது | தூய்மையானது மற்றும் துல்லியமானது | நடுத்தரம் முதல் வேகமானது | குறைந்தபட்சம் | உயர் | சராசரி |
| சரியான வெட்டு விளிம்புடன் கூடிய வட்ட வெட்டி | தகடு அல்லது கம்பி பொருட்களில் நீளமான நேராகவுள்ள வெட்டுகள் | செங்குத்து | நீளமான ஓட்டங்களில் நன்றாக இருக்கும் | FAST | இறகு மற்றும் அமைப்பைப் பொறுத்து மாறுபடும் | சராசரி | சராசரி |
| அலைவு இரும்பு | குழாய்கள், சட்டமிடல், இறிவு வெட்டுகள் | சிறிய வளைவுகளை விட மோசமான வெட்டுகள் | முள்ளெலும்பு முதல் மோசமான வரை | FAST | அரிக்கும் சக்கர வெட்டுவதை விடக் குறைவு | நடுத்தரம் முதல் குறைந்த அளவு | குறைவு முதல் மிதமானம் வரை |
| ஆடும் கருவி | தள்ளிய வெட்டுகள், மூலைகள், சிறிய குழாய், திருகுகள், மெல்லிய தகடு | குறுகிய நேர்கோட்டு வெட்டுகள் மற்றும் விவரங்களை வெட்டுதல் | சிறிய வெட்டுகளுக்கு துல்லியமான மற்றும் சுத்தமான | மெதுவாக | குறைவு | உயர் | குறைவு முதல் மிதமானம் வரை |
| சுழலும் கருவி அல்லது டை தேய்மான கருவி | சிறிய கட்டுப்பாட்டு சக்கர வேலை மற்றும் குறுகிய அணுகல் | நேராகவும், பெரிய ஆர வளைவுகளிலும் | சரி | இலேசான பாகங்களில் நடுத்தர அளவு | தீவிர தாக்குதல் கருவிகளுடன் | சராசரி | சராசரி |
ஒரு விளக்கம் Grassroots Motorsports இது எளிதில் தவறவிடப்படும் ஆனால் மிகவும் பயனுள்ளது: விமான கத்திகள் ஒரு பேனல் ஓரத்திலிருந்து அதிகபட்சம் 1/4 அங்குலம் வரை மட்டுமே வெட்டுவதற்காக வடிவமைக்கப்பட்டுள்ளன, மேலும் ஒரு கட்டுப்பாட்டு சக்கரத்துடன் கூடிய டை கிரைண்டர் வெட்டுவதற்கு ஏற்றதாக 3/16 அங்குலம் வரையிலான பொருள்களில் மிகவும் சுலபமாக இயங்கும்; அதற்கு மேல் வெட்டு வேகம் குறைவதை உணர முடியும். இந்த வரம்புகள் உங்களை உலோகத்தை வெட்டுவதற்கு தவறான கருவியைத் தேர்ந்தெடுப்பதிலிருந்து தடுக்கின்றன.
நேரான வெட்டுகள், வளைவுகள், மெல்லிய பொருள்கள் மற்றும் தடிமனான பொருள்கள்
- தூய்மையான ஓரம்: துல்லியம் முக்கியமாக இருக்கும் போது, குழாய்கள், கம்பிகள் அல்லது வடிவமைக்கப்பட்ட பாகங்களை வெட்டுவதற்கு பெண்ட் சா பெரும்பாலும் சிறந்த கருவியாகும். மெல்லிய தகட்டை வெட்டும் போது ஸ்னிப்ஸ் கூட சுத்தமான ஓரத்தை விடும்.
- விரைவான முதன்மை வெட்டு: நடுத்தர-தடிமனான பாகங்களுக்கு கோண கிரைண்டரைத் தேர்ந்தெடுக்கவும், முடிவுகளை விட வேகம் முக்கியமாக இருக்கும் போது ரெசிப்ரோகேட்டிங் சா ஐப் பயன்படுத்தவும்.
- கையில் பிடிக்க எளிதான விருப்பம்: அதிர்வுறும் கருவி சிறிய இடங்களில் சிறந்த கட்டுப்பாட்டை வழங்குகிறது. ஹேக்சா மெதுவானது, ஆனால் ஒரு சிறிய தொழில்சாலை அல்லது காரேஜில் உலோகத்தை வெட்டுவதற்கான எளிமையான கருவிகளில் ஒன்றாகவே இருக்கிறது.
- மெல்லிய தகட்டை வெட்டுவதற்கான சிறந்த தேர்வு: விளிம்பு வெட்டுதலுக்கான ஸ்னிப்ஸ் மற்றும் நீளமான நேரான வெட்டுகளுக்கு ஏற்ற பிளேடுடன் கூடிய வட்ட வெட்டுக் கருவி.
இந்தக் கருவிகளுக்கு இடையேயான மேலுறை உண்மையில் உள்ளது, ஆனால் பிளேட் அல்லது வட்டம் உலோகத்தைத் தொடும் நேரத்தில் ஒவ்வொரு வெட்டின் உணர்வும் மாறுகிறது. அழுத்தம், தொடங்கும் கோணம் மற்றும் கோடு கட்டுப்பாடு ஆகியவை இங்கு சிறப்பு அறிக்கையை விட அதிக முக்கியத்துவம் பெறுகின்றன.
உலோகத்தை வெட்டுவதற்கான கருவி தனித்தனியான தொழில்நுட்பங்கள்
சேர்க்கைப் பொருள் மாறும் நேரத்தில் இருந்தே கோடு கட்டுப்பாடு வேறுபட்ட உணர்வைத் தரத் தொடங்குகிறது. ஒரு வட்டம் நிலையான பாதையை விரும்புகிறது. ஒரு வெட்டு பிளேட் கடிக்க இடம் வேண்டும். சிறிய விவரங்களை வெட்டும் கருவிகள் சக்தியை விட பொறுமையை அதிகம் மதிக்கின்றன. அதனால் தொழில்நுட்பம் கருவியைத் தேர்வு செய்வதை விட கிட்டத்தட்ட அதே அளவு முக்கியமாகும்.
கோண கிரைண்டர் மூலம் உலோகத்தை எவ்வாறு வெட்டுவது
எம்பைர் அப்ரேசிவ்ஸ் கோண தேய்மானி (அங்கிள் கிரைண்டர்) என்பது மிகவும் பல்துறை உலோக வெட்டும் கருவிகளில் ஒன்றாகும் என்று விளக்குகிறது, ஆனால் அது மிகவும் மோசமான வெட்டுகளுக்கும், முடிவுறாத உலோகங்களுக்கும் ஏற்றதாகவே இருக்கிறது, ஏனெனில் சக்கரம் வெப்பத்தை உருவாக்குகிறது மற்றும் பெயிண்ட் அல்லது முடிவுறும் மேற்பரப்பை சேதப்படுத்தக்கூடும். கோண தேய்மானியைப் பயன்படுத்தி உலோகத்தை வெட்டும்போது, கட்டுப்பாடு வலிமையான அழுத்தத்திலிருந்து அல்ல, மாறாக இலேசான தொடுதலிலிருந்து வருகிறது.
- கோண தேய்மானி: வெட்டும் வரியின் வீழ்ச்சி பக்கத்தில் (வேஸ்ட் சைட்) வெட்டும் சக்கரத்தை முதலில் தொடுமாறு வைத்து, ஆழமற்ற குழியை உருவாக்கவும். பின்னர் கருவியை சதுரமாக வைத்து, இலேசான, நிலையான அழுத்தத்தை பயன்படுத்தவும். தீப்பொறிகள் மற்றும் பெரும்பாலான பற்றுகள் கொண்ட வெட்டு சூத்திரங்களை விட மோசமான வெட்டு விளிம்பை எதிர்பார்க்கவும். கோண தேய்மானியைப் பயன்படுத்தி எஃகை வெட்டும்போது, அல்லது போல்ட்கள் மற்றும் பார் ஸ்டாக்கில் எஃகை வெட்டும்போது, கம்பன் (சத்தம்), வெப்பம் அல்லது வெட்டு வழுத்துதல் அதிகரித்தால் உடனே நிறுத்தவும். தவறான முறையில் பயன்படுத்தினால் சக்கரங்கள் உடைந்துவிடும்; எனவே பக்க அழுத்தம் (சைட் லோடிங்) எப்போதும் நோக்கமாக இருக்கக்கூடாது.
வெட்டும் சூத்திரங்கள் தொழில்நுட்பத்தை எவ்வாறு மாற்றுகின்றன
வெட்டும் சூத்திரங்கள் உலோகத்தை தேய்மானத்தின் மூலம் அல்ல, பற்றுகளின் மூலம் அகற்றுகின்றன, எனவே உணர்வு உடனே மாறுகிறது. வெட்டு பொதுவாக நிலையான ஊட்டு வேகத்தையும், சிறந்த தாங்குதலையும் தருகிறது.
- ஹேக்சா வெட்டுகருவி: எம்பையர் என்பது, குழாய்கள், உற்பத்திப் பொருட்கள் மற்றும் தடிமனான தகடுகளில் நேரான வெட்டுகளைச் செய்வதற்கு ஹேக்சா வெட்டுகள் பயனுள்ளவை என்று குறிப்பிடுகிறது, மேலும் அவை ஒப்பீட்டளவில் சுத்தமான வெட்டுகளை ஏற்படுத்தி அவற்றை எளிதில் மேம்படுத்த முடியும். வழியை நிர்ணயிக்க சிறிய இயக்கங்களுடன் தொடங்கவும், பின்னர் நீளமான, சீரான இயக்கங்களைப் பயன்படுத்தவும். பற்கள் செயல்பாட்டில் இருக்க அதிகமான அழுத்தம் தேவையில்லை; அதற்கு போதுமான அழுத்தம் போதுமானது. சட்டத்தை வலியுறுத்தி அழுத்துவது தவறானது.
- பேண்ட் சா வெட்டி: உலோகத்தை பேண்ட் சா வெட்டியால் வெட்டும்போது, பணியை அமைதியாக வழிநடத்தவும், அதை முழுமையாக ஆதரிக்கவும். வெட்டு வரைபடத்தை பின்பற்ற வாளை அனுமதிக்கவும்; வெட்டு வேகத்தை அதிகரிக்க உற்பத்திப் பொருளை சுழற்றுவதைத் தவிர்க்கவும். வாள் வழிமாறத் தொடங்கினால் அல்லது பணி குலுக்கலை ஏற்படுத்தத் தொடங்கினால், தொடருவதற்கு முன் ஆதரவை நிறுத்தி மீண்டும் அமைக்கவும்.
- உலோகத்திற்காக அமைக்கப்பட்ட வட்ட வெட்டி: உலோகத்தை வட்ட வெட்டியால் வெட்ட முடியும், ஆனால் அது உலோகத்திற்காக வடிவமைக்கப்பட்ட வாள் அல்லது அரிப்பு வட்டத்துடன் மட்டுமே இருக்க வேண்டும். எம்பையர் குறிப்பாக, பொதுவான மர வாளை எதிர்த்திசையில் பயன்படுத்துவது ஆபத்தானது மற்றும் பரிந்துரிக்கப்படவில்லை என்று எச்சரிக்கிறது. பணியை ஆதரிக்கவும், நீளமான வெட்டுகளுக்கு நேரான வழிகாட்டியைப் பயன்படுத்தவும், வாள் வரைபடத்தில் தொடர்ந்து இருக்க சீரான வேகத்தில் உள்ளீடு செய்யவும்.
- மீண்டும் மீண்டும் வெட்டும் சா வெட்டி: எம்பயர் இந்தக் கருவியை ஆக்ரஸிவ் (தாக்குதல்) என்று அழைக்கிறது, மேலும் இது சிதைவு அல்லது மோசமான வெட்டுகளுக்கு ஏற்றது. நிலையான நிலையில் தொடங்கவும், வெட்டுக் குறியுடன் வெட்டுப் பலகையை ஒழுங்குபடுத்தவும், மற்றும் சரியான உலோக வெட்டுப் பலகையை வேலை செய்ய விடவும். மெதுவான, கட்டுப்பாட்டில் உள்ள முறைகளை விட அதிக அதிர்வு மற்றும் மோசமான வெட்டு ஓரம் ஏற்படும் என எதிர்பார்க்கவும்.
சிறிய சுழற்றும் மற்றும் அலைவு கருவிகள் பொருத்தமான சூழ்நிலைகள்
குறுகிய இடங்கள் மீண்டும் பதிலை மாற்றுகின்றன. சில சமயங்களில், பெரிய வெட்டு இயந்திரம் அல்லது கிரைண்டர் உங்களுக்கு தேவையான வெட்டுக்கு மிகவும் கடினமாக இருக்கும்.
- அலைவு கருவி: ஒரு அலைவு கருவி உலோகத்தை வெட்ட முடியுமா என்று நீங்கள் கேட்கிறீர்கள் எனில், சரியான வெட்டுப் பலகையுடன் இணைக்கப்பட்டால், சிறிய மற்றும் துல்லியமான வேலைகளுக்கு அது வெட்ட முடியும். ஜான்சன் டூல்ஸ், வெட்டுப் பலகையை பொருளுடன் பொருத்துவதையும், வெட்டு குறியை வரைவதையும், பணியை பாதுகாப்பாக பிடிப்பதையும், லேசான அழுத்தத்தைப் பயன்படுத்துவதையும், உலோகங்களுக்கு குறைந்த வேகத்தை முன்னுரிமை கொடுப்பதையும் பரிந்துரைக்கிறது – ஏனெனில் இது கட்டுப்பாட்டை மேம்படுத்துகிறது, வெப்பத்தையும் பிரகாசிப்பையும் குறைக்கிறது. குறியில் மெதுவாகத் தொடங்கவும், அலைவு வேலை செய்ய விடவும்.
- சுழற்றும் கருவி: உங்கள் தேடல் 'டிரெமெல் உலோகத்தை வெட்டுமா?' என்றால், விரிவான பணிகளுக்கு செயல்திறன் கொண்ட பதில் 'ஆம்' ஆகும். எம்பைர் நிறுவனம், சுழற்று கருவிகளை சிறிய பாகங்கள், வளைவுகள், நேரான கோடுகள் மற்றும் மிக நுணுக்கமான விவரங்களுக்கான துல்லியமான கருவிகள் என விளக்குகிறது. அழுத்தத்தை மிகக் குறைவாக வைத்துக் கொள்ளவும், பொறுமையாக இருக்கவும், கிரைண்டரை விட மெதுவான முன்னேற்றத்தை எதிர்பாரவும். சிறிய வெட்டு வட்டங்கள் குறுகிய இடங்களில் பயனுள்ளவையாக இருக்கும், ஆனால் நீளமான வெட்டுகள் அல்லது தடிமனான பகுதிகளுக்கு இவை சிறந்த தேர்வு அல்ல.
எப்போதும் கருவிக்கும் உலோகத்திற்கும் ஏற்ற வெட்டு விளிம்பு அல்லது வட்டத்தைத் தேர்ந்தெடுக்கவும். வெப்பம் அதிகரிக்கும் போது, கட்டுப்பாடு குறையும் போது அல்லது வெட்டு ஒலி தவறாக இருக்கும் போது, கருவியை வெளியே எடுத்து மீண்டும் மதிப்பீடு செய்யவும். மென்மையான எஃகில் எளிதாக இயங்கும் அதே கிரைண்டர் அல்லது வெட்டு இயந்திரம், ஸ்டெயின்லெஸ் ஸ்டீல் அல்லது அலுமினியத்தில் மிகவும் வேறுபட்ட விதமாக செயல்படும்; இந்த மாற்றம் முழு வெட்டு முறையையே மாற்றிவிடும்.
உலோக வகை உங்கள் வெட்டு முறையை எவ்வாறு மாற்றுகிறது
அதே தேய்மான இயந்திரம் அல்லது வெட்டு இயந்திரம் உலோகம் மாறும் வரை கணிப்பிடத்தக்கதாக இருக்கும். மென்மையான எஃகு, ஸ்டெயின்லெஸ் எஃகு மற்றும் அலுமினியம் ஆகியவை வெப்பத்திற்கு, தேய்மானத்திற்கு அல்லது ஊட்ட அழுத்தத்திற்கு ஒரே மாதிரியாக பதிலளிப்பதில்லை; எனவே ஒரு உலோகத்தில் செயல்படும் முறை மற்றொன்றில் மோசமான விளிம்பை ஏற்படுத்தலாம். மென்மையான எஃகு மற்றும் ஸ்டெயின்லெஸ் போன்ற இரும்பு கொண்ட உலோகங்களில் இரும்பு உள்ளது. அலுமினியம் போன்ற இரும்பு இல்லாத உலோகங்களில் இரும்பு இல்லை. இந்த வேறுபாடு சிப்பு உருவாக்கம், சுமையேற்றம், வெப்பம் மற்றும் விளிம்பில் தெரியும் முடிவு ஆகியவற்றை பாதிக்கிறது.
மென்மையான எஃகு, ஸ்டெயின்லெஸ் எஃகு மற்றும் அலுமினியம் ஆகியவை எவ்வாறு வேறுபடுகின்றன
நீங்கள் எஃகை வெட்டுவதைக் கற்றுக்கொண்டால், மென்மையான எஃகை அனைத்து உலோகங்களுக்குமான விதியாக அல்ல, அடிப்படையாக கருதவும். Xmake ஸ்டெயின்லெஸ் ஸ்டீல் அலுமினியத்தை விட வலுவானது மற்றும் கார்ஷனுக்கு எதிரானது என்றும், அதே நேரத்தில் அது குறைவான செயல்படுத்தக்கூடியது, மெதுவான வெட்டு மற்றும் விரைவான கருவி தேய்வு ஆகியவற்றைக் கொண்டுள்ளது என்று விளக்குகிறது. அதே ஆதாரம் அலுமினியம் செயல்படுத்தவும் வடிவமைக்கவும் எளிதானது என்று குறிப்பிடுகிறது. நடைமுறையில், ஸ்டெயின்லெஸ் ஸ்டீலை வெட்டுவதற்கான சிறந்த வழி பொதுவாக சரியான பயன்பாட்டுப் பொருளுடன் மெதுவான, மேலும் கவனமான வெட்டு ஆகும், அதே நேரத்தில் தவறான வட்டம் மூடிக்கொள்ளத் தொடங்கும் வரை அலுமினியம் பொதுவாக எளிதாக உணரப்படுகிறது.
| தங்கம் | வகை | வெட்டும் நடத்தை | அறிவு சார்ந்து | சுமையிடுதல் அல்லது வேலை கடினமாகும் அபாயம் | கருவிகளை பொதுவாக கட்டுப்பாட்டில் வைப்பது எளிதாக இருக்கும் |
|---|---|---|---|---|---|
| மெதுமையான எஃகு | இரும்புச் சார்ந்த | பொதுவான வெட்டுக்கு பொதுவாக மிகவும் பொறுமையானது | சரி | ஸ்டெயின்லெஸ் அல்லது அலுமினியத்தை விடக் குறைந்த அபாயம் | ஹேக்சா சா வ், பேண்ட் சா வ், உலோக வெட்டு விளிம்புகளுடன் வட்ட சா வ் மற்றும் எஃகு-தரம் கொண்ட வெட்டு வட்டங்கள் |
| உச்சிப் பட்டச்சு | இரும்புச் சார்ந்த | கடினமான வெட்டு, மெதுவான முன்னேற்றம், அதிக கருவி தேய்வு | விளிம்பு தரத்திற்கான அதிக கவலை | வேலை கடினமாகும் நிலைக்கு உள்ளாகும் | விறைப்பான அறுவைக் கருவிகள் மற்றும் ஸ்டெயின்லெஸ்-தரம் கொண்ட சக்கரங்கள் அல்லது வளைவுகள், நிலையான ஊட்டம் |
| அலுமினியம் | பெர்ரஸ் அல்லாத | மென்மையான மற்றும் வடிவமைக்க எளிதானவை, ஆனால் தவறான உபகரணத்துடன் படலமாக அல்லது சிக்கலாக இருக்கலாம் | உலோகம் எளிதாக அறுக்கப்பட்டாலும், உபகரணத்தில் வெப்பம் விரைவாக அதிகரிக்கலாம் | தவறான அரிப்பு பொருளுடன் அதிக ஏற்றுமதி ஆபத்து | பெரும்பாலும் நன்றாக ஆதரிக்கப்படும் பணியில் பயன்படுத்தப்படும் இரும்பு-இல்லாத தரம் கொண்ட வளைவுகள் அல்லது தட்டுகள் |
| கடினமான எஃகுகள் மற்றும் கலவைகள் | இரும்புச் சார்ந்த | அதிக அறுவை எதிர்ப்பு மற்றும் கையால் பயன்படுத்தும் கருவிகளில் அதிக அழுத்தம் | வெப்ப மேலாண்மை மிகவும் முக்கியம் | உபகரணத்தின் ஆயுளை விரைவாகக் குறைக்கலாம் | விறைப்பான அறுவைக் கருவிகள் அல்லது கடினமான சிறப்பு சக்கரங்கள் |
நீங்கள் ஸ்டெயின்லெஸ் ஸ்டீலை வெட்டுவது எப்படி என்று ஆராய்ந்து கொண்டிருந்தால், பொதுவான தவறு அதை மென்மையான எஃகு போலவே விரைவாக வெட்ட முயல்வது ஆகும். உங்கள் திட்டம் மெல்லிய பொருளில் இருந்தால், மேலும் ஸ்டெயின்லெஸ் ஸ்டீல் தகட்டை எப்படி வெட்டுவது என்று கேட்டுக் கொண்டிருந்தால், நிலையான தாங்குதல் மற்றும் இலேசான, கட்டுப்பாட்டில் உள்ள ஊட்டுதல் ஆகியவை பெரும்பாலும் மிக வேகத்தை விட முக்கியமானவையாகும். அலுமினியம் உலோகத்தை வெட்டும்போது, வெட்டுதலின் உணர்வு சிப்ஸ் ஒட்டத் தொடங்கும் வரை மிக மென்மையாக இருக்கும்; அதன் பின்னர் சாதனம் சிப்ஸ்களை சரியாக வெளியேற்ற முடியாமல் நின்றுவிடும்.
பொருளை அடிப்படையாகக் கொண்டு வெட்டும் பலகைகள் மற்றும் சக்கரங்களைத் தேர்ந்தெடுத்தல்
பயன்படுத்தப்படும் பொருளைத் தேர்ந்தெடுத்தல் என்பது பொருள்களின் வேறுபாடுகள் தெளிவாகத் தெரியும் இடமாகும். பட்டிஸ் அப்ரேசிவ்ஸ் மென்மையான எஃகு பொதுவாக அலுமினியம் ஆக்ஸைடு துகள்களுடன் வலுப்படுத்தப்பட்ட ரெசின்-பந்தனம் செய்யப்பட்ட வெட்டும் சக்கரங்களைப் பயன்படுத்துகிறது என்று குறிப்பிடுகிறது. ஸ்டெயின்லெஸ் ஸ்டீல் மற்றும் கடினமான கலவைகள் பொதுவாக ஜிர்கோனியா அலுமினா, செராமிக் அலுமினா அல்லது இதுபோன்ற கலவைகளுடன் சிறப்பாக பொருத்தமானவையாகும், ஏனெனில் இவை கடினமான உலோகங்களில் நீடித்து நிற்கும் தன்மை கொண்டவை. அதே வழிகாட்டுதல், அலுமினியம் மற்றும் பிற பாரம்பரிய இரும்பில்லா உலோகங்களுக்கு இரும்பில்லா உலோகங்களுக்கான வடிவமைக்கப்பட்ட தகடுகளைப் பயன்படுத்த வேண்டும் என்று எச்சரிக்கிறது; ஏனெனில் பொதுவான எஃகு தகடுகள் சுத்தமாக வெட்டாமல் ஆபத்தான முறையில் சிப்ஸ்களை நிரப்பிவிடும்.
- மிதமான எஃகு: பொது நோக்கங்களுக்கான வெட்டு இரும்புகள் மற்றும் சக்கரங்களுக்கு நல்ல தொடக்கப் புள்ளி.
- ஸ்டெயின்லெஸ் ஸ்டீல்: செயின்லெஸ் ஸ்டீல் வகை நுகர்வு பொருட்களைப் பயன்படுத்தவும், வெட்டுதலை நோக்கமுடையதாகவும் கட்டுப்பாட்டிலும் வைத்திருக்கவும். பல வேலைகளுக்கு, அதிகப்படியான வெப்பத்தைச் சேர்க்காமல் செயின்லெஸ் ஸ்டீலை வெட்டுவதற்கான சிறந்த வழியாக இதுவே ஆகும்.
- அலுமினியம்: இரும்பு அல்லாத உபகரணங்களைத் தேர்ந்தெடுத்து, சக்கரம் ஏற்றுதல் (loading) தொடங்கியோ அல்லது துகள்கள் பரவத் தொடங்கியோ உடனே வெட்டுதலை நிறுத்தவும்.
பொருள் உங்களுக்கு எந்த உபகரணத்தைப் பயன்படுத்த வேண்டும் என்பதைச் சொல்கிறது. வடிவம் அந்த வெட்டு எவ்வாறு நடந்துகொள்கிறது என்பதைச் சொல்கிறது. ஒரு செயின்லெஸ் ஸ்டீல் தகடு, ஒரு அலுமினியம் குழாய் மற்றும் ஒரு மென்மையான இரும்பு கம்பி – இவை அனைத்தும் கருவியை மாற்றுவதற்கு முன்பே வெவ்வேறு துணைத்துணை மற்றும் குறியீட்டு தேவையைக் கொண்டிருக்கலாம்.
தகடு, குழாய், குழாய் வடிவிலான உலோகம் மற்றும் கம்பியை வெட்டுவது எப்படி?
பொருள் இன்றும் முக்கியமானது, ஆனால் வடிவம் பெரும்பாலும் ஒரு எளிய வெட்டு வேலையை சிரமமானதாக மாற்றுகிறது. மக்கள் தேடும்போது தகட்டை எப்படி வெட்டுவது அல்லது உலோகக் குழாயை எப்படி வெட்டுவது என்று தேடும்போது, அவர்கள் பெரும்பாலும் பொருள் சார்ந்த பிரச்சனையை விட வடிவம் சார்ந்த பிரச்சனையையே எதிர்கொள்கிறார்கள். மெல்லிய தகடு அதிர்வுறும், வட்ட வடிவ பொருள் உருளும், மற்றும் உள்ளீடற்ற பாகங்கள் திடமான பாகங்களிலிருந்து வேறுபட்ட விதமாக நடந்துகொள்ளும். இது ஆங்கர்லூப் வழிகாட்டி அதற்கான காரணமாக தகடு, குழாய், குழல் மற்றும் கம்பி ஆகியவற்றை தனித்தனியாகப் பிரிக்கிறது, மேலும் பேக்யார்டு ப்ரோவைடர் என்பது எஃகு குழாய் மற்றும் குழலுக்கு அதே முறையைக் காட்டுகிறது. உலோகம் ஒரே மாதிரியாக இருந்தாலும், வடிவம் மாறுவதால் பரிந்துரிக்கப்படும் கருவி மாறக்கூடும், ஏனெனில் வடிவம் வெட்டுதலைக் கட்டுப்படுத்துகிறது.
தகடு, குழாய், குழல் மற்றும் கம்பியை எவ்வாறு வெட்டுவது
உங்கள் திட்டம் உண்மையில் தகடு உலோகத்தை எவ்வாறு வெட்டுவது ,எவ்வாறு உலோக சைடிங்கை வெட்டுவது , அல்லது எவ்வாறு மெல்லிய உலோகத்தை வெட்டுவது , முதலில் ஆதரவு மற்றும் வெட்டு நீளத்தைப் பற்றி சிந்தியுங்கள். சிறிய வெட்டுகளுக்கு தகடு பெரும்பாலும் ஸ்னிப்ஸ் மூலம் நன்றாக வெட்டப்படுகிறது, ஆனால் நீளமான நேர்கோட்டு வெட்டுகளுக்கு உலோகத்திற்கான சாதனமாக அமைக்கப்பட்ட சோதனை கத்தியைப் பயன்படுத்துவது எளிதாக இருக்கும். சுற்று குழாய்களை நிலையாக வைத்திருத்தலும், சதுரமாக வெட்டுதலும் தேவைப்படுவதால், குழாய் வெட்டிகள், ஹேக்சா சாதனங்கள், பேண்ட் சாதனங்கள், மீண்டும் மீண்டும் இயங்கும் சாதனங்கள் மற்றும் கிரைண்டர்கள் ஆகியவை வெவ்வேறு சூழ்நிலைகளில் பொருத்தமானவை. குழல் தட்டையான முகங்களைக் கொண்டிருப்பதால் எளிதாகத் தோன்றுகிறது, ஆனால் மெல்லிய சுவர்கள் திடமான பொருளை விட எளிதில் வடிவம் மாறக்கூடும். கம்பி, பார் மற்றும் ரீ-பார் ஆகியவை குழிவான பாகங்களை விட வெட்டுதலை எதிர்க்கின்றன, எனவே கருவியைக் கட்டுப்படுத்துவது பெரும்பாலும் வேகத்தை விட முக்கியமாக இருக்கும்.
| வடிவம் | முக்கிய சவால் | பொதுவான தொடக்க கருவிகள் | பயன்பாட்டுக் குறிப்பு |
|---|---|---|---|
| உலோகத் தகடு | நீளமான வெட்டுகளில் அதிர்வு, வளைதல், ஓர முழுமையின் மாற்றம் | ஸ்னிப்ஸ், ஜிக்சா சா வ், உலோகம் வெட்டும் பிளேடுடன் கற்றுக்கொள்ளப்பட்ட வட்ட சாவ், கோண கிரைண்டர் | சிறிய பாகங்களை வெட்டுவதற்கும், நீளமான ஆதரவுடன் செய்யப்படும் வெட்டுகளுக்கும் சிறந்தது; கையால் வேகமாக வெட்டுவதற்கு ஏற்றதல்ல |
| குழாய் | வெட்டும் போது சுழற்றுதல் மற்றும் வெட்டு சதுரமாக இருக்க வைத்தல் | குழாய் வெட்டி, ஹேக்சா சாவ், மாறுபட்ட இயக்க சாவ், பேண்ட் சாவ், கோண கிரைண்டர் | குழாய்களை சுத்தமான வட்ட வெட்டுகளுடன் வெட்டுவதற்கு குறிப்பிட்ட குழாய் வெட்டிகள் மிகவும் பயனுள்ளவை |
| Tube | மெல்லிய சுவர்கள் மற்றும் மூலைகளில் துல்லியமாக வழிநடத்துதல் | குழைவு வெட்டி, பேண்ட் சாவ், குளிர் சாவ், மாறுபட்ட இயக்க சாவ், கோண கிரைண்டர் | காலியான பிரிவுகளுக்கு வெட்டுக்கு அருகில் ஆதரவு தேவை |
| சிக்கல் | திடமான பொருளை வெட்டுவதற்கு அதிக முயற்சி தேவை | ஹேக்சா சாவ், பேண்ட் சாவ், கோண கிரைண்டர், உலோக பிளேடுடன் கற்றுக்கொள்ளப்பட்ட வட்ட சாவ் | உலோக கம்பி வெட்டும் சுழல் கருவி பெரும்பாலும் மெல்லிய பொருளை வெட்டுவதற்கான தீர்வாகும் |
| BAR | எடை, நேர்கோட்டுத்தன்மை மற்றும் வெட்டப்பட்ட பகுதி விழுந்தால் அழுத்தம் ஏற்படுதல் | பேண்ட் சா வ், குளிர்ந்த சா வ், உலோகம் வெட்டும் விளிம்புடைய வட்ட சா வ் | விறைப்பான சா வ் அமைப்புகள் பொதுவாக திரும்பத் திரும்ப ஒரே மாதிரியான வெட்டுதலை மேம்படுத்தும் |
| ரீபார் | தட்டையான மேற்பரப்பு, வலுவான பிடிப்பு, மோசமான முடிவு எதிர்பார்ப்புகள் | கோண தேய்மான கருவி, சாப் சா வ், பேண்ட் சா வ் | வெட்டும் போது பொருள் சுழலாமல் உறுதியாக கிளாம்ப் செய்யவும் |
வெவ்வேறு வடிவங்களுக்கான துணை மற்றும் குறிப்பிடுதல் குறிப்புகள்
- மெல்லிய தகட்டை அகலமாக துணையுடன் வைக்கவும்: துணையின்றி நீளமான பகுதிகள் அதிர்வுற்று கோட்டிலிருந்து விலகிவிடும்
- வளைந்த பொருளை உருட்டும் போது கிளாம்ப் செய்யவும்: வெட்டுதல் தொடங்கிய பின் குழாய் மற்றும் கம்பி சுழல முடியாது.
- குழாய் சுவர்களை நொறுக்க வேண்டாம்: வலுவான பிடிப்பு நல்லது, ஆனால் அதிகமான கிளாம்ப் அழுத்தம் மெல்லிய குழாயை வடிவம் மாற்றும்.
- வீணாகும் பக்கத்தை தெளிவாக குறிக்கவும்: இது குறுகிய பொருள்கள் மற்றும் தெரிவிக்கப்படும் முடிவு பகுதிகளில் மேலும் முக்கியமாகும்.
- முடிக்கப்பட்ட மேற்பரப்புகளை பாதுகாக்கவும்: கிளாம்ப் கீழே எளிய பேட் ஒன்று பளபளப்பு மற்றும் கீறல்களை தவிர்க்க உதவும்.
- நீளமான நேரான வெட்டுகளை வழிநடத்தவும்: இது உலோக சைடிங் ஐ அழகாக வெட்டுவதை முடிவு செய்யும் போதும், விலகும் விளிம்பு இன்றி மெல்லிய உலோகத்தை வெட்டுவதை முடிவு செய்யும் போதும் மிகவும் உதவியாக இருக்கும்.
வடிவம் கருவியைத் தேர்வு செய்வதை மட்டுமல்ல, வெப்பநிலை, பர்ர்ஸ் (குறுகிய உலோகத்துகள்) மற்றும் பகுதி பிரிந்த பின் விளிம்பைச் சுத்தம் செய்ய எவ்வளவு முயற்சி தேவைப்படும் என்பதையும் பாதிக்கிறது. இதுவே வெட்டுதலின் தரம் உண்மையில் வெளிப்படும் இடம்; இதுவே முடிவுறும் செயல்முறை வெட்டுதலை விட அதிக முக்கியத்துவம் பெறும் இடமும் ஆகும்.
தூய்மையான உலோக வெட்டுகள் மற்றும் சிறந்த விளிம்புகள்
பகுதி பிரிக்கப்பட்டிருக்கலாம், ஆனால் பணி பொதுவாக முடிவடையவில்லை. பர்ர்ஸ், வெப்ப நிறம், சிறிதளவு வளைவு மற்றும் கூர்மையான மூலைகள் போன்றவை பொதுவாக வெட்டு திறந்த பின்னரே தெரியும். அதனால்தான், மிகவும் தூய்மையான வெட்டுகளை வேகத்தின் அடிப்படையில் மட்டுமே மதிப்பீடு செய்யக்கூடாது. கருவி நின்ற பின் விளிம்பு எவ்வளவு பாதுகாப்பானது, நேரானது மற்றும் பயன்பாட்டுக்கு ஏற்றது என்பதை அடிப்படையாகக் கொண்டே அவற்றை மதிப்பீடு செய்ய வேண்டும்.
குறைந்த வெப்பத்துடன் தூய்மையான விளிம்புகளை எவ்வாறு பெறுவது
விளிம்புத் தரம் முதல் தொடர்புக்கு முன்பே தொடங்குகிறது. ஒரு பற்களின் எண்ணிக்கை வழிகாட்டி ஒரு எளிய விதியை விளக்குகிறது: மெல்லிய உலோகம் பொதுவாக மென்மையான முடிவை அளிக்க அதிக பற்றுகள் கொண்ட வெட்டுக் கருவியைப் பயன்படுத்துவதால் நன்மை பெறுகிறது, அதேசமயம் தடிமனான பொருள் பொதுவாக சிறிய எண்ணிக்கையிலான பற்றுகளைக் கொண்ட கருவியுடன் சிறப்பாக இயங்கும், ஏனெனில் இதனால் துகள்கள் எளிதில் வெளியேறும் மற்றும் உராய்வு குறைவாக இருக்கும். இதே தர்க்கம் அழிப்பு உலோக வெட்டு வட்டத்திற்கும் பொருந்தும். இந்த புற்று நீக்கும் வழிகாட்டியில், வேகமான பொருள் அகற்றலுக்கு மோசமான திருகு பயன்படுத்தப்படுகிறது, அதேசமயம் மென்மையான முடிவை அளிக்க மென்மையான திருகு சிறப்பாக இருக்கும். வேறு வார்த்தைகளில் கூறினால், சரியான உலோக வெட்டு பிளேட் அல்லது வட்டம் பொதுவாக வெட்டு தொடங்குவதற்கு முன்பே ஓரத்தின் தரத்தை தீர்மானிக்கிறது.
- பாகத்தை கையாள அல்லது முறையாக ஆய்வு செய்ய முன் அது குளிர்ந்து விட விடுங்கள்.
- ஓரத்தின் வெளிப்புறத்தில் விரிவாக்கம், திரவ உலோகம் (ட்ராஸ்) அல்லது காணத்தக்க புற்றுகள் இருப்பதைச் சரிபார்க்கவும்.
- பொருத்தத்தை தடுக்கக்கூடிய அல்லது காயங்களை ஏற்படுத்தக்கூடிய உயர்ந்த புற்றுகளை அகற்றவும்.
- கூர்மையான மூலைகளை மென்மையாக்கி, ஓரத்தை மென்மையாக உடைக்கவும்.
- பாகம் வெல்டிங், பிணைத்தல், பூச்சு அல்லது கூட்டுதல் செய்யப்பட இருந்தால், அதன் மேற்பரப்பை தயார் செய்யவும்.
ஓரம் பாதுகாப்பாகவும் அடுத்த செயல்முறைக்கு ஏற்றதாகவும் இருக்கும் வரை வெட்டு முடிவடையவில்லை.
புற்று நீக்கம், மென்மையாக்கம் மற்றும் பாகத்தைத் தயார் செய்தல்
அதே புற்று நீக்கும் வழிகாட்டி ஒரு பயனுள்ள வேறுபாடு செய்கிறது. பர்ர் நீக்கம் முனையில் உள்ள கூரிய மீதமுள்ள பொருளை அகற்றுகிறது. முடிவு செய்தல் (ஃபினிஷிங்) மேலும் முன்னேறி, மேற்பரப்பு உருவத்தையும், ஓரத்தின் வடிவத்தையும், பூச்சு அல்லது கூட்டுதலுக்கு தயாராக்குதலையும் மேம்படுத்துகிறது. அறுத்தல் மற்றும் வெட்டுதல் போன்ற செயல்கள் பெரும்பாலும் இயந்திர பர்ர்களை ஏற்படுத்துகின்றன. சூடான முறைகள் வெப்ப பர்ர்கள் அல்லது திரவ உருகிய எச்சங்களை (ட்ராஸ்) ஏற்படுத்தும், அவை மேலும் சுத்தம் செய்யப்பட வேண்டும்.
சிறிய பணிகளுக்கு, கிரைண்டரில் மீண்டும் ஒரு கடுமையான வழியில் செயல்படுவதை விட கையால் செய்யப்படும் ஃபைல் அல்லது உலோக ஃபைலர் பெரும்பாலும் அதிக கட்டுப்பாட்டை வழங்குகிறது. பாகத்தின் வடிவத்தை மாற்றாமல் ஓரத்தை மட்டும் மென்மையாக்க வேண்டிய போது, உலோக ஃபைலர் மிகவும் பயனுள்ளதாக இருக்கும். ஓரத்தை பார்வையுடன் ஒருவரது தொடுதலாலும் சரிபார்க்க வேண்டும். சுத்தமாகத் தெரிகிற பாகம் கூட கையுறையை சிக்க வைக்கும் அல்லது சரியாக பொருத்தமாக இருக்காது. வெட்டுக்குப் பின் சுத்தம் செய்தல் வெட்டு செய்தலை விட நீண்ட நேரம் எடுக்கத் தொடங்கினால், உண்மையான பிரச்சனை பொறுமை அல்ல, துல்லியமே ஆகும்.
தொழில்துறை உலோக வெட்டுதல் மேலும் பொருத்தமான நேரங்கள்
ஒவ்வொரு பாகத்தையும் இன்னும் சரிசெய்தல், பொருத்துதல் மற்றும் மீண்டும் சரிபார்த்தல் தேவைப்படுமானால், பிரச்சினை எளிதில் ஸ்டாக்கைக் கடக்கும் என்பதை மட்டுமே கடந்துவிட்டது. அந்த நிலையில், தொழில்துறை உலோக வெட்டுதல் என்பது உலோகத்தை ஒருமுறை வெட்டுவதை விட, கட்டுப்படுத்தப்பட்ட அளவுகளுடன், சுத்தமான மேற்பரப்புகளுடன் மற்றும் குறைந்த ஆச்சரியங்களுடன் ஒரே முடிவை மீண்டும் மீண்டும் அடைவதை மையமாகக் கொண்டதாகும்.
தனியார் வெட்டுதல் (DIY) சிறந்த விருப்பமாக இருப்பது நிறுத்தப்படும் போது
ஒரு பழுது சரிசெய்தல், வெட்டுதல் அல்லது ஒரே முறை பயன்படுத்தும் பிராக்கெட் ஆகியவற்றிற்கு, கையில் ஏந்திச் செயல்படும் கருவிகள் உலோகத்தை வெட்டுவது பற்றிய கேள்விக்கு நன்றாக விடையளிக்கலாம். துல்லியமான பணி தரத்தை மாற்றுகிறது. பின்வரும் தேவைகள் உள்ளபோது, பணி பொதுவாக தொழில்முறை உற்பத்தி ஆதரவுடன் இணைக்கப்பட வேண்டும்:
- மீண்டும் மீண்டும் தயாரிக்கப்படும் பாகங்கள்: ஒன்றுடன் ஒன்று பொருத்தமாக இருக்க வேண்டிய பல பாகங்கள் – தோற்றத்தில் மட்டும் ஒத்திருப்பது போதாது.
- குறுகிய தர நிலைகள்: கண்ணால் பொருத்தம் பார்ப்பதை விட, அளவீட்டு துல்லியத்தை தேவைப்படும் அம்சங்கள்.
- சிக்கலான வடிவமைப்புகள்: உள் அம்சங்கள், பல-முக இயந்திர வேலை, அல்லது கருவியின் அணுகல் கட்டுப்பாட்டால் வரையறுக்கப்பட்ட வடிவங்கள்.
- ஆவணப்படுத்தப்பட்ட தரநிலை கட்டுப்பாடு: ஆய்வு பதிவுகள், திறன் சோதனைகள் அல்லது கண்காணிக்கக்கூடிய அளவீடுகள்.
- ஆட்டோமொபைல்-தரம் கோரும் தேவைகள்: பாதுகாப்பு முக்கியமான அல்லது வாடிக்கையாளர் கட்டுப்பாட்டில் உள்ள தன்மைகள், இங்கு ஒழுங்குமுறை முக்கியமாக வெட்டு செயல்முறையை விட அதிகமாக முக்கியம்.
சிறந்த வெட்டு முறை என்பது வேலையையும், தர இலக்கையும், உற்பத்தி அளவையும் பொருத்தும் முறையாகும்.
மீண்டும் மீண்டும் உற்பத்தி செய்யப்படும் பாகங்களுக்கு துல்லிய உலோக வெட்டு முறையைத் தேர்வு செய்தல்
வேலை கைக்கருவிகளை விட மேலே செல்லும்போது, உலோகத்தை வெட்டுவதற்கான சரியான இயந்திரம் ஒரு CNC மில், திருப்புதல் மையம், EDM அமைப்பு அல்லது முதலில் பாகத்தை உருவாக்கி, பின்னர் முக்கிய அம்சங்களை இயந்திரம் மூலம் செயல்படுத்தும் கலப்பு செயல்முறை ஆகும். Shaoyi Metal Technology இது IATF 16949 தர அமைப்புகள், புள்ளியியல் செயல் கட்டுப்பாடு மற்றும் முன்மாதிரியிலிருந்து திரள் உற்பத்தி வரை மீண்டும் மீண்டும் உற்பத்தி செய்யக்கூடிய வாகன பாகங்களுக்கு ஒரு நடைமுறை வழியை வழங்குகிறது. இதன் வாகன இயந்திர வழிகாட்டுதல் ஏற்ற பயன்பாடுகளில் ±0.005 மிமீ வரையிலான மிக நுணுக்கமான துல்லியத்தையும் விவரிக்கிறது.
மேலும் கடுமையான அம்சக் கட்டுப்பாட்டிற்காக, சமிட் CNC நிறுவனம் தொழிலகங்கள் CMM ஆய்வு, அளவு முள்கள் மற்றும் மேற்பரப்பு முத்திரை அளவீடு ஆகியவற்றைப் பயன்படுத்தி துல்லியத்தை எவ்வாறு சரிபார்க்கின்றன என்பதை விளக்குகிறது; சில பணிகள் ±0.0005 அங்குலம் வரை துல்லியத்தில் நிர்ணயிக்கப்படுகின்றன. எனவே, இன்னும் 'எது உலோகத்தை வெட்டும்?' என்று கேட்டுக்கொண்டிருந்தால், உற்பத்தி பாகங்கள் பிரித்தலுக்கு மட்டுமே மதிப்பீடு செய்யப்படுவதில்லை என்பதை நினைவில் கொள்ளுங்கள். அவை பொருத்தமாக இருக்க வேண்டும், மீண்டும் மீண்டும் துல்லியமாக உற்பத்தி செய்யப்பட வேண்டும், மேலும் ஆய்வுக்கு உட்படுத்தப்படும் வகையில் தரத்தை வைத்திருக்க வேண்டும். இதுவே உலோகத்தை நம்பகமாக மற்றும் பெரிய அளவில் வெட்டுவதற்கான சிறந்த தீர்வாக தொழில்முறை ஆதரவு ஆகிறது.
உலோக வெட்டுதல் தொடர்பான பொதுவான கேள்விகள்
1. வீட்டில் உலோகத்தை வெட்டுவதற்கான சிறந்த முறை என்ன?
சிறந்த வீட்டு முறை உலோகத்தின் வகை, தடிமன், வடிவம் மற்றும் தேவையான விளிம்புத் தரத்தைப் பொறுத்தது. மெல்லிய தகடுகளை பொதுவாக கத்திகள் அல்லது உலோகத்திற்காக ஏற்றுமதி செய்யப்பட்ட வெட்டு இயந்திரத்தைப் பயன்படுத்தி எளிதில் வெட்டலாம், அதே நேரத்தில் குழாய்கள், கம்பிகள் மற்றும் தடிமனான பொருட்களை பொதுவாக ஹேக்சா அல்லது பேண்ட் சா அல்லது ரெசிப்ரோகேட்டிங் சா அல்லது மோசமான தரத்திலான வெட்டுக்கு கோண கிரைண்டர் பயன்படுத்தப்படுகிறது. மிக பாதுகாப்பான அணுகுமுறை என்பது பொருளை கட்டுப்படுத்தி, கருவிக்கும் பொருளுக்கும் ஏற்றுமதி செய்யப்பட்ட வெட்டு விளிம்பு அல்லது சகடம் பயன்படுத்தி, கட்டுப்பாட்டில் உள்ள வெட்டு செய்து, பின்னர் விளிம்புகளை அகற்றுவதாகும்.
2. உலோகத்தை வெட்டுவதற்கு கோண கிரைண்டர் சிறந்த கருவியாகுமா?
கோண கிரைண்டர் என்பது குறிப்பாக எஃகு, போல்ட்கள், ரீபார் மற்றும் பார் ஸ்டாக் ஆகியவற்றில் மெழுகு வெட்டுகளை செய்வதற்கான கையாளக்கூடிய விரைவான விருப்பங்களில் ஒன்றாகும், ஆனால் இது அனைத்து வேலைகளுக்கும் தானாகவே சிறந்த தேர்வாக இருக்காது. இது பல வெட்டுக் கருவிகளை விட அதிக ஸ்பார்க்குகள் மற்றும் வெப்பத்தை உருவாக்கும், மேலும் வெட்டின் ஓரம் பின்னர் மேலும் சுத்திகரிக்கப்பட வேண்டியிருக்கும். நீங்கள் சிறந்த கட்டுப்பாடு, குறைந்த சிக்கல் அல்லது குழாய்களில் சுத்தமான ஓரம் மற்றும் மீண்டும் மீண்டும் வெட்டுகளை விரும்பினால், பேண்ட் சா அல்லது உலோகத்திற்காக ஏற்ற வட்ட சா சிறந்த தேர்வாக இருக்கும்.
3. ஓரத்தை சேதப்படுத்தாமல் ஸ்டெயின்லெஸ் ஸ்டீலை எவ்வாறு வெட்டுவது?
ஸ்டெயின்லெஸ் பொதுவாக மென்மையான எஃகு விட மெதுவான, நிலையான வெட்டை விரும்பும். ஸ்டெயின்லெஸ்-தரம் கொண்ட ப்ளேட் அல்லது வீலைப் பயன்படுத்தவும், பணியை நன்றாக ஆதரிக்கவும், வெட்டு வரையில் மெதுவாகத் தொடங்கவும், மேலும் அதிக வெப்பம் முடிவுக்கு மோசமான தரத்தை ஏற்படுத்தி செலவிடும் பொருட்களின் ஆயுளைக் குறைக்கும் என்பதால் அணுகுமுறையை வலியுறுத்தவும். மெல்லிய ஸ்டெயின்லெஸ் தகட்டிற்கு, நிலையான துணைத்தளம் மற்றும் இலேசான ஊட்ட அழுத்தம் மேலும் முக்கியமாகும், மேலும் வெட்டிற்குப் பிறகு விரைவான டெபரிங் செயல்பாடு பாகத்தின் வடிவத்தை மாற்றாமல் ஓரத்தை சுத்தம் செய்ய உதவும்.
4. தகடு மெட்டல் அல்லது உலோக சைடிங்கை வெட்டுவதற்கான மிகச் சிறந்த வழி என்ன?
வெட்டும் போது தகடு அசைவதையும், வளைவதையும், வழுத்துவதையும் தடுக்க அதை அகன்ற முறையில் தாங்கவும். வெட்டப்படும் பகுதியை தெளிவாகக் குறிக்கவும், இயன்றவரை கிளாம்ப் செய்யவும், முடிந்த மேற்பரப்புகளைப் பாதுகாக்கவும், மேலும் கண் பாதுகாப்பு, கையுறைகள் மற்றும் செவிப்பாதுகாப்பு ஆகியவற்றை அணியவும் – ஏனெனில் மெல்லிய தகடுகளில் வெட்டு தெளிவாகத் தெரிந்தாலும் கூர் ஓரங்கள் உருவாகின்றன. சிறிய வெட்டுகளுக்கு ஸ்னிப்ஸ் பெரும்பாலும் கட்டுப்பாட்டில் எளிதாக இருக்கும், அதே நேரத்தில் நீளமான நேரான வெட்டுகளுக்கு உலோகத்திற்காக அமைக்கப்பட்ட வழிகாட்டப்பட்ட வெட்டு இயந்திரம் பொதுவாக சிறந்தது.
5. தனியார் கருவிகளைப் பயன்படுத்துவதை நிறுத்தி, தொழில்முறை உலோக வெட்டு சேவைகளுக்கு மாற வேண்டிய நேரம் எப்போது?
வேலை மீண்டும் மீண்டும் பாகங்களை தயாரிக்க வேண்டும், கடுமையான அளவுத்திட்டங்களை நிறைவேற்ற வேண்டும், சிக்கலான வடிவங்களை உருவாக்க வேண்டும், கண்காணிப்பை கண்காணிக்க முடியும் வகையில் தடையின்றி தட்டச்சு செய்ய வேண்டும் அல்லது ஆட்டோமொபைல்-தரமான ஒழுங்குத்தன்மையை வழங்க வேண்டும் என்றால், தனியார் கருவிகள் (DIY tools) சிறந்த தீர்வாக இருக்காது. அப்போது, உண்மையான சவால் என்பது எந்த கருவி உலோகத்தை வெட்ட முடியும் என்பது மட்டுமே அல்ல, ஆனால் கட்டுப்படுத்தப்பட்ட தரத்துடன் ஒவ்வொரு முறையும் ஒரே மாதிரியான விளைவை உருவாக்க முடியும் என்பதை உறுதிப்படுத்துவதாகும். முதல் மாதிரியிலிருந்து உற்பத்திக்கான ஆட்டோமொபைல் பணிகளுக்கு, IATF 16949 சான்றிதழ் பெற்ற இயந்திர செயல்முறை பங்காளியான ஷாயோயி மெட்டல் டெக்னாலஜி போன்றவை மிகவும் பொருத்தமானவையாக இருக்கும், ஏனெனில் இது ஆவணமாக்கப்பட்ட செயல்முறை கட்டுப்பாடு, SPC-அடிப்படையிலான ஒழுங்குத்தன்மை மற்றும் அளவுக்கு ஏற்றவாறு விரிவாக்கக்கூடிய உற்பத்தியை ஆதரிக்கிறது.