 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


கதவு ஹின்ஜ் உலோக ஸ்டாம்பிங்: செயல்முறை, பொருட்கள் மற்றும் வாங்கும் உத்திகள்
சுருக்கமாக
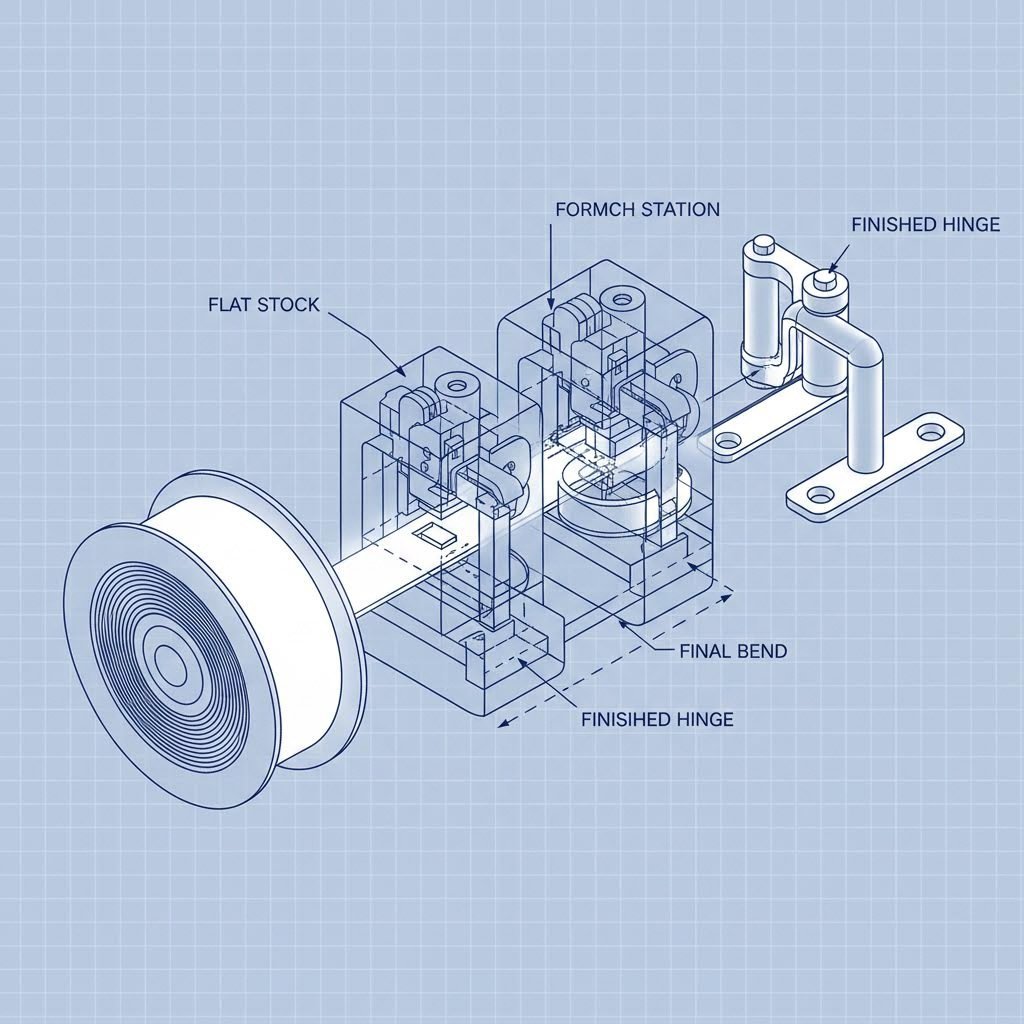
கதவு இணைப்புத் தாள் உருவாக்கம் எடுத்துக்காட்டு அளவில் நிலையான, நீடித்த ஹார்டுவேரை உருவாக்க வடிவமைக்கப்பட்ட அதிக துல்லிய உற்பத்தி செயல்முறையாகும். படிமுறை செதில் மூலம் பயன்படுத்துவதன் மூலம் தளர்வு மாறி அடிப்பொறிப்பு , உருளை தாள் உலோகத்தை (எஃகு, ஸ்டெயின்லெஸ், பிராஸ்) ±0.003" க்குள் இறுக்கமான அனுமதிகளுடன் முடிக்கப்பட்ட ஹின்ஜுகளாக ஒரே தொடர் செயல்முறையில் தயாரிக்க உற்பத்தியாளர்களை இது அனுமதிக்கிறது. இந்த முறை வார்ப்பு அல்லது இயந்திர செயல்முறைகளை விட சிறந்த திறமையை வழங்குகிறது, வீட்டு, வணிக மற்றும் ஆட்டோமொபைல் பயன்பாடுகளுக்கான தொழில்துறை தரமாக இது உள்ளது. கொள்முதல் அதிகாரிகள் மற்றும் பொறியாளர்களுக்கு, உயர் தரம் வாய்ந்த பாகங்களை வாங்குவதற்கான பொருள் தேர்வு, மூட்டுச் சுருட்டு இயந்திரவியல் மற்றும் முடித்தல் விருப்பங்களின் நுணுக்கங்களைப் புரிந்துகொள்வது முக்கியமானது.
உற்பத்தி செயல்முறை: புரோகிரஸிவ் டை ஸ்டாம்பிங்
அதிக அளவு உற்பத்தி ஓட்டங்களுக்கு, முன்னேறும் சாய்வு அச்சிடுதல் ஹின்ஜ் உற்பத்தியில் திறமையின் உச்சத்தைக் குறிக்கிறது. பல கையாளும் படிகளை தேவைப்படுத்தும் ஒற்றை-நிலை அச்சிடுதலை விட மாறுபட்டு, முன்னேறும் சாய்வுகள் அழுத்தத்தின் வழியாக இயங்கும் உலோக தடியில் செயல்பாடுகளின் தொடரை செயல்படுத்துகின்றன. ஆயிரக்கணக்கான அலகுகளில் தொடர்ச்சியை உறுதி செய்ய இந்த முறை குறிப்பாக முக்கியமானது தனிப்பயன் தொடர் ஹின்ஜுகளை உற்பத்தி செய்தல் ஆயிரக்கணக்கான அலகுகளில் தொடர்ச்சியை உறுதி செய்ய இந்த முறை குறிப்பாக முக்கியமானது.
இந்தச் செயல்முறை பொதுவாக ஒரு துல்லியமான வரிசையைப் பின்பற்றுகிறது:
- செலுத்துதல்: உலோகச் சுருள் கட்டுப்படுத்தப்பட்ட வேகத்தில் அழுத்துதலுக்குள் ஊட்டப்படுகிறது.
- துளையிடுதல் மற்றும் பிளாங்கிங்: பஞ்சுகள் திருகு துளைகளை உருவாக்கி, ஹின்ஜ் இலையின் வெளிப்புற வடிவத்தை வெட்டுகின்றன.
- உருவாக்குதல் மற்றும் வளைத்தல்: தட்டையான உலோகம் ஆஃப்செட் இலைகள் அல்லது குறிப்பிட்ட கட்டிடக்கலை அம்சங்களை உருவாக்க வளைக்கப்படுகிறது.
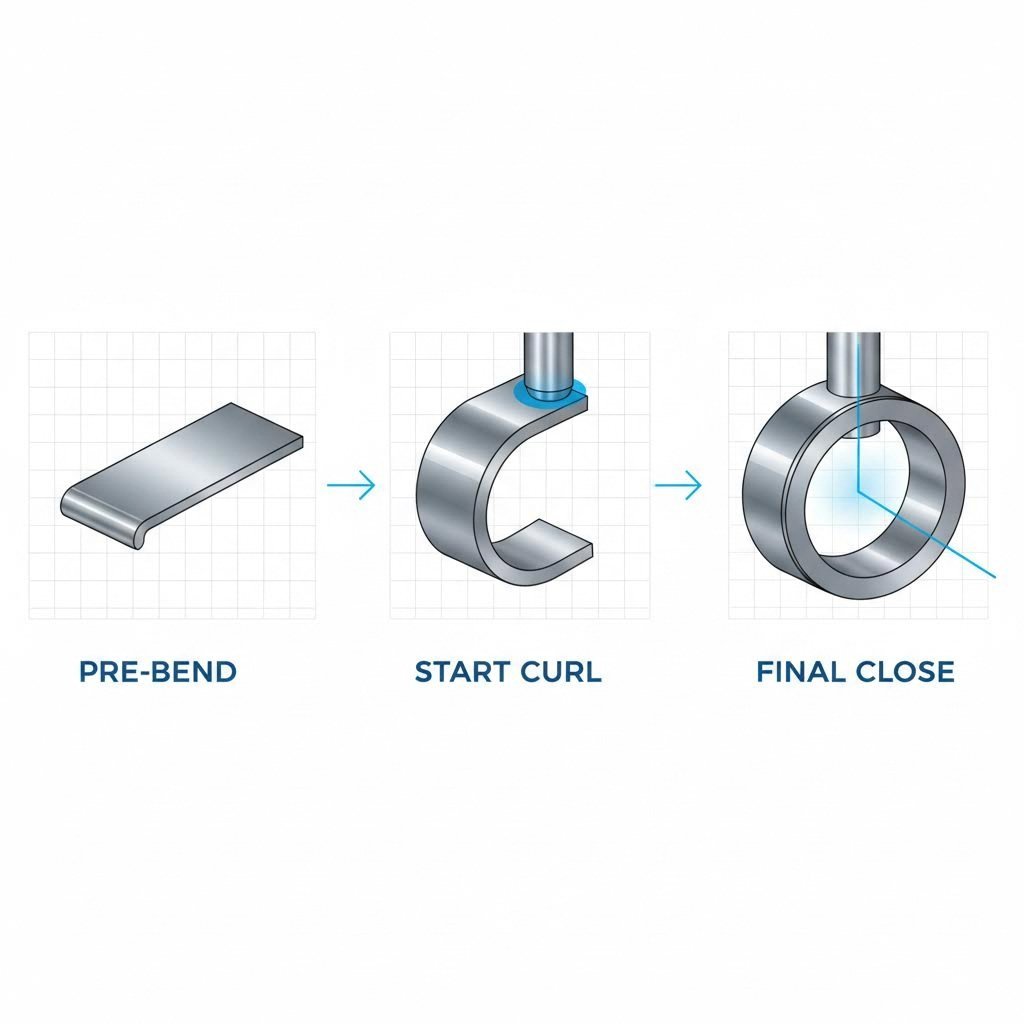
- மூட்டுச் சுருட்டுதல்: ஹின்ஜுகளுக்கு இதுதான் மிக முக்கியமான படி. குழாயினை வைத்திருக்கும் குழியான மூட்டை உருவாக்க, உலோகம் உருட்டப்படுகிறது. மூட்டு சரியான வட்டத்திலும், சீராகவும் இருப்பதை உறுதிசெய்ய துல்லியமான கருவியமைப்பு தேவைப்படுகிறது.
டிரான்ஸ்ஃபர் டை ஸ்டாம்பிங் அல்லது லேசர் வெட்டுதல் போன்ற எளிய முறைகளுக்கு (பொதுவாக நிரூபணங்களின் தனிப்பயன் தயாரிப்பில் பயன்படுத்தப்படுகிறது) ) சிறிய பிரிக்குகளுக்கு நெடுகிலும் அச்சிடுதல் வேகத்தில் சமாதானமில்லை. இது உழைப்புச் செலவுகள் மற்றும் சுழற்சி நேரங்களை மகத்தான அளவில் குறைக்கிறது, கூடுதல் செயலாக்கத்திற்கு குறைந்தபட்சம் தேவைப்படும் முடிக்கப்பட்ட பாகங்களை வழங்குகிறது.
அச்சிடப்பட்ட ஹின்ஜுகளுக்கான பொருள் தேர்வு
சரியான பொருளைத் தேர்ந்தெடுப்பது என்பது இயந்திர வலிமை, சிதைப்பு எதிர்ப்பு மற்றும் செலவு ஆகியவற்றின் சமநிலையாகும். அச்சிடும் செயல்முறை பல்வேறு உலோகங்களுடன் பொருந்தது, ஆனால் பயன்பாட்டுச் சூழல் தேர்வை தீர்மானிக்கிறது.
பொதுவான அச்சிடும் பொருட்கள்
| பொருள் | நீடித்த தன்மை | உறிஞ்சியல் தோல்விக்கு எதிர்த்து | சிறந்த பயன்பாடு |
|---|---|---|---|
| குளிர்ந்து உருட்டப்பட்ட ஸ்டீல் (CRS) | உயர் | குறைவான (முடித்தல் தேவைப்படும்) | தரமான உள்துறை கதவுகள், கனமான தொழில்துறை வாயில்கள். |
| ஸ்டெயின்லெஸ் ஸ்டீல் (304) | மிக அதிகம் | உயர் | அடையாளங்கள், குளியற்கட்டுகள், முறைமைச் சூழல்கள். |
| ஸ்டெயின்லெஸ் ஸ்டீல் (316) | மிக அதிகம் | அருமை | கடல் சூழல்கள், கரையோர வெளிப்புறங்கள், வேதியியல் ஆலைகள். |
| பரம்பு | சராசரி | நடுத்தர (இயற்கையாக பழமைப் பசை) | அலங்கார சாமான்கள், கட்டிடக்கலை பாரம்பரிய மறுசீரமைப்பு. |
| அலுமினியம் | குறைவு-மிதமான | அதிகம் (இயற்கையாக ஆக்ஸிஜனேற்றம்) | இலகுவான அலமாரி, விமானப் பயன்பாடுகள். |
குளிர்ச்சியாக உருட்டப்பட்ட எஃகு அதன் வடிவமைப்பு தன்மை மற்றும் குறைந்த செலவு காரணமாக தொழில்துறையின் முக்கிய ஆதாரமாக உள்ளது, ஆனால் துருப்பிடிப்பதை தடுக்க இது பூச்சு தேவைப்படுகிறது. மாறாக, ஸ்டெயின்லெஸ் ஸ்டீல் இயல்பான பாதுகாப்பை வழங்குகிறது, ஆனால் அதன் அதிக விளை வலிமை காரணமாக அதிக டன் அழுத்தங்கள் தேவைப்படுகின்றன.
வடிவமைப்பு & பொறியியல் வழிகாட்டுதல்கள்
உற்பத்தித்திறனை உறுதி செய்வதற்கு (DFM) மற்றும் செலவுகளைக் கட்டுப்படுத்த, உலோக அச்சிடும் செயல்முறைக்கு உள்ளார்ந்த குறிப்பிட்ட வடிவமைப்பு கட்டுப்பாடுகளை பொறியாளர்கள் பின்பற்ற வேண்டும். இந்த விதிகளை புறக்கணிப்பது கருவியின் அழிவு, பாகங்களின் தோல்வி அல்லது விலையுயர்ந்த இரண்டாம் நிலை செயல்களுக்கு வழிவகுக்கும்.
முக்கிய தரநிரப்புதல்கள்:
- அனுமதிக்கப்படும் விலக்குகள்: துல்லியமான அச்சிடுதல் கடுமையான பொறுத்திருத்தங்களை அடைய முடியும். முன்னணி உற்பத்தியாளர்கள் பெரும்பாலும் 0.05mm முதல் 0.15mm வரை முக்கியமான அளவுகளுக்கு, இது பொருளின் தடிமனைப் பொறுத்தது.
- துளை அமைவிடம்: துளைக்கும் பகுதியின் விளிம்புக்கும் இடையேயான தூரத்தை பொருளின் தடிமனின் இருமடங்கு (2T) குறைந்தபட்சமாக வைத்திருப்பது ஒரு பொதுவான விதிமுறை. இது துளையிடும் போது பொருள் உப்பித்தல் அல்லது கிழிதலைத் தடுக்கிறது.
- முடி விகிதம்: உருட்டும் செயல்முறையின் போது உலோகத்தின் திரள் கட்டமைப்பு பிளவுபடாமல் இருக்க சுருள் முடியின் விட்டம் பொருளின் தடிமனுக்கு ஏற்ப விகிதாசாரமாக இருக்க வேண்டும்.
- வளைவு ஆரங்கள்: கூர்மையான மூலைகள் அழுத்தத்தை குவிக்கின்றன. பிளவுகளைத் தடுக்க வடிவமைப்பாளர்கள் பொருளின் தரத்திற்கு ஏற்ப குறைந்தபட்ச வளைவு ஆரத்தை குறிப்பிட வேண்டும்.
முடித்தல் & அசெம்பிளி விருப்பங்கள்
அச்சிடப்பட்ட ஒரு தாழ்வான பகுதி அரிதாகவே இறுதி தயாரிப்பாக இருக்கும். ஒரு கதவு ஹின்ஜின் செயல்திறனும் ஆயுளும் அச்சிடுதலுக்குப் பின் செய்யப்படும் சிகிச்சைகளைப் பொறுத்தது.
புறப்பரப்பு சிகிச்சைகள்
கார்பன் ஸ்டீல் ஹின்ஜுகள் ஆக்சிஜனேற்றத்திற்கு உள்ளாகக்கூடியதாக இருப்பதால், பிளேட்டிங் அவசியம். சிங்கு அழுத்தம் அடிப்படை எதிர்ப்பு துருப்பிடிக்காத தன்மைக்கான தொழில் தரமாகும், பெரும்பாலும் குரோமேட் மாற்று பூச்சுடன் கூடுதலாக சேர்க்கப்படுகிறது. உயர் தர கட்டிடக்கலை ஹின்ஜுகளுக்கு, தூள் பூச்சு ,மின்னியக்க பாலிஷிங் (ஸ்டெயின்லெஸ் ஸ்டீலுக்கு), அல்லது PVD பூச்சு (அலங்கார முடிக்கும் பொருட்டு) உயர்ந்த நீடித்தன்மை மற்றும் அழகு தோற்றத்தை வழங்குகின்றன.
அசெம்பிளி நுட்பங்கள்
அசெம்பிளி கட்டத்தில், சுருண்ட மூட்டுகளில் கம்பியை செருகுவது அடங்கும். இது பின்வரும் வழிகளில் செய்யப்படலாம்:
- ஸ்டேக்கிங்: கம்பியின் முனைகளை சிதைக்கவும், அது வெளியே விழாமல் இருக்க.
- ஸ்பின்னிங்: கம்பியில் ரிவெட் போன்ற தலையை உருவாக்குதல்.
- வெல்டிங்: பாதுகாப்பான ஹின்ஜுகளுக்காக கம்பியை ஒரு இலையுடன் இணைத்தல்.
- சரம்பலிப்பு: உயர்ந்த சுழற்சி ஹிங்குகள் தொடர்ந்த தசாப்தங்களாக சுழற்சிக்குப் பின் செயல்பாட்டை உறுதி செய்ய அசையும் பகுதியில் கிரீஸ் அல்லது எண்ணெய் உறிஞ்சிய புஷிங்குகள் பொருத்தல் தேவைப்படலாம்.
வாங்குதல் வழிகாட்டி: உற்பத்தியாளரைத் தேர்ந்தெடுத்தல்
ஸ்டாம்பிங் கூட்டாளரைத் தேர்ந்தெடுப்பது துண்டு விலைகளை ஒப்பிடுவதை மேல் செல்கிறது. கொள்முதல் அணிகள் ஒரு வினியோகஸ்தரின் பொறியியல் ஆழத்தையும், தர சான்றிதழ்களையும், அளவிலாக்கும் திறனையும் மதிப்பிட வேண்டும். ஒரு நம்பகமான கூட்டாளரின் முக்கிய குறியீடுகள் உள்நாட்டு கருவிகள் பராமரிப்பு, இது மில்லியன் கணக்கான சுழற்சிகளில் தொடர்ந்த தரத்தை உறுதி செய்கிறது, மேலும் ISO 9001 போன்ற சான்றிதழ்கள் ஆகும்.
ஆட்டோமொபைல் அல்லது கனரக தொழில்துறை பயன்பாடுகள் போன்ற கடுமையான தர தரநிலைகளை தேவைப்படும் திட்டங்களுக்கு, முன்மாதிரி மற்றும் பெருமளவு உற்பத்தி இடையே உள்ள இடைவெளியை நிரப்புவது ஒரு பொதுவான சவால். Shaoyi Metal Technology இந்த முடிவை இது சிறப்பிக்கிறது, IATF 16949-சான்றிதழ் அளிக்கப்பட்ட துல்லியத்தையும், 600 டன் வரையிலான அழுத்துதிறனையும் பயன்படுத்துக் கொள்கிறது. உங்களுக்கு வேகமான முன்மாதிரிகள் அல்லது உலகளாவிய OEM தரநிலைகளுக்கு ஏற்ப உயர்தொகை உற்பத்தி தேவைப்பட்டாலும், அவர்களின் விரிவான பொறியியல் சேவைகள் முக்கியமான பாகங்களுக்கு ஒரு வலுவான தீர்வை வழங்குகின்றன.
வழங்குநர்களைத் தேர்வுசெய்யும்போது, அவர்களின் அதிகபட்ச அழுத்து டன் அளவு, படுக்கை அளவு மற்றும் தரக் கட்டுப்பாட்டு நெறிமுறைகள் (எ.கா., சிதைவு எதிர்ப்புக்கான உப்புத் தெளிப்புச் சோதனை) ஆகியவற்றை விவரிக்கும் திறன் அறிக்கையைக் கோரவும். ஒரு தெளிவான வழங்குநர், தங்கள் கட்டி பராமரிப்பு திட்டங்கள் மற்றும் பொருள் வாங்கும் சேனல்கள் குறித்து கேள்விகள் கேட்பதற்கு மகிழ்ச்சியுடன் ஏற்றுக்கொள்வார்.
இணைப்புத் திருக்கை வாங்குதலை உகப்படுத்துதல்
வெற்றிகரமான கதவு இணைப்புத் தாள் உருவாக்கம் பொருள் பண்புகள், பொறுத்துத்தன்மை தேவைகள் மற்றும் அளவு பொருளாதாரம் ஆகியவற்றிற்கிடையேயான வர்த்தக இடப்பெயர்வுகளை தெளிவாக புரிந்துகொள்வதை அடிப்படையாகக் கொண்டது. சரியான உற்பத்தி செயல்முறையை குறிப்பிடுவதன் மூலம்—அதிக அளவில் உற்பத்திக்கு முறைமையான கட்டி உருவாக்கம், முன்மாதிரிகளுக்கு லேசர் வெட்டுதல்—மற்றும் DFM வழிகாட்டுதல்களைப் பின்பற்றுவதன் மூலம், கடுமையான செயல்திறன் தரநிலைகளைப் பூர்த்தி செய்யும் உயர்தர பாகங்களை வாங்குபவர்கள் பெற முடியும். கருவிகள் உருவாக்கும் திறன் மற்றும் தரக் கட்டுப்பாட்டு செயல்முறைகளில் தெளிவுத்தன்மையை வெளிப்படுத்தும் உற்பத்தியாளர்களை முன்னுரிமைப்படுத்தி, நீண்டகால விநியோகச் சங்கிலி நிலைத்தன்மையை உறுதிசெய்யவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. தாள் உருவாக்கம் மற்றும் அழுத்துதல் ஆகியவற்றிற்கிடையே உள்ள வேறுபாடு என்ன?
அடிக்கடி ஒன்றாகப் பயன்படுத்தப்பட்டாலும், "ஸ்டாம்பிங்" என்பது பொதுவாக துளையிடுதல், வெட்டுதல் மற்றும் வளைத்தல் போன்ற செயல்களை உள்ளடக்கிய உலோகத்தை வடிவமைக்கும் அகலமான செயல்முறையைக் குறிக்கிறது. "பிரசிங்" என்பது பொதுவாக உலோகத்தை உருவாக்க அழுத்தம் அல்லது அழுத்தத்தைப் பயன்படுத்துவதைக் குறிக்கிறது. ஹின்ஜ் தயாரிப்பு சூழலில், ஸ்டாம்பிங் என்பது முழு உற்பத்தி சுழற்சிக்கான விரிவான சொல்லாகும்.
2. உலோக ஸ்டாம்பிங்கின் நான்கு வகைகள் என்ன?
நான்கு முதன்மை வகைகள் தளர்வு மாறி அடிப்பொறிப்பு (தொடர்ச்சியான தானியங்கு செயல்முறை), டிரான்ஸ்பர் டை ஸ்டாம்பிங் (ஓர் இடத்திலிருந்து இன்னொரு இடத்திற்கு பாகங்கள் இயந்திர ரீதியாக நகர்த்தப்படுவது), ஆழமான இழுப்பு முத்திரையிடுதல் (கோப்பை போன்ற வடிவங்களை உருவாக்குதல்), மற்றும் மைக்ரோ/நுண் ஸ்டாம்பிங் (சிறிய, துல்லியமான மின்னணு பாகங்களுக்கு). பொதுவாக படிப்படியாக அல்லது பரிமாற்ற டைகள் மூலம் ஹின்ஜுகள் தயாரிக்கப்படுகின்றன.
3. உலோக ஸ்டாம்பிங் எவ்வளவு கடினம்?
பொருளின் வெட்டு வலிமை மற்றும் தடிமன் அடிப்படையில் "கடினத்தன்மை" அல்லது தேவையான விசை தீர்மானிக்கப்படுகிறது. எஃகு அல்லது அலுமினியம் அல்லது பிராஸ் போல ஸ்டெயின்லெஸ் எஃகை அச்சிடுவதற்கு மிக அதிக டன் திறன் மற்றும் கடினமான கருவி எஃகு செதில்கள் தேவைப்படுகின்றன. செதில் உடைவதை தடுப்பதற்காக உற்பத்தியாளர்கள் வெட்டுகளின் மொத்த நீளம் மற்றும் பொருளின் பண்புகளை அடிப்படையாக கொண்டு தேவையான அழுத்து விசை (டன் திறன்) கணக்கிடுகின்றனர்.