 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஆட்டோமொபைல் ஸ்டாம்பிங் தரக்கட்டுப்பாட்டு மெத்தன்கள்: ஒரு தொழில்நுட்ப வழிகாட்டி
சுருக்கமாக
ஆட்டோமொபைல் ஸ்டாம்பிங் தரக் கட்டுப்பாடு என்பது அழகியல் "கிளாஸ் A" முடிகளுக்கான கையால் மேற்பரப்பு மதிப்பீடு உடன் வடிவவியல் துல்லியத்திற்கான மேம்பட்ட அளவீட்டியல் தொடர்புடைய முறைகளை ஒருங்கிணைக்கும் இரு அடுக்கு செயல்முறையாகும் கறைப்பது மற்றும் எண்ணெய் ஒளிர்வு நுண்ணிய பரப்பு அலைகளைக் கண்டறிய, அத்துடன் CMM மற்றும் 3D லேசர் ஸ்கேனிங் அனுமதி சரிபார்ப்புக்காக. பயனுள்ள தர உத்தரவாதம் (QA) ஆய்வை முற்றிலும் கடந்தது, குறைபாடுகள் ஏற்படுவதற்கு முன்பே சாய் அழிப்பு மற்றும் பொருள் நடத்தையைக் கண்காணிக்க தடுப்பு முறைகளைப் பயன்படுத்தல் போன்றவை SPC (புள்ளியியல் செயல் கட்டுப்பாடு) மற்றும் FMEA குறைபாடுகள் ஏற்படுவதற்கு முன்பே சாய் அழிப்பு மற்றும் பொருள் நடத்தையைக் கண்காணிக்க.
கைமுறை பரப்பு ஆய்வு: "கிளாஸ் A" தரம்
ஆட்டோமொபைல் உடல் பலகைகளுக்கு—ஹூடுகள், கதவுகள் மற்றும் ஃபெண்டர்கள்—காட்சி திருட்டுத்தனமானது எந்த நிபந்தனையும் ஏற்காது. இந்த "கிளாஸ் A" பரப்புகள் தானியங்கு கேமராக்கள் தவறவிடக்கூடிய குறைபாடுகளைக் கண்டறிய உணர்திறன் வாய்ந்த கைமுறை ஆய்வு நுட்பங்களைத் தேவைப்படுகின்றன, எடுத்துக்காட்டாக சிறிய அலைகள் அல்லது நுண்ணிய குழிகள்.
உணர்வு மற்றும் காட்சி நுட்பங்கள்
பரப்பு தவறுகளைக் கண்டறிய, அனுபவம் வாய்ந்த ஆய்வாளர்கள் தொடுதல் மற்றும் பார்வை ஆகிய இரண்டையும் பயன்படுத்துகிறார்கள்:
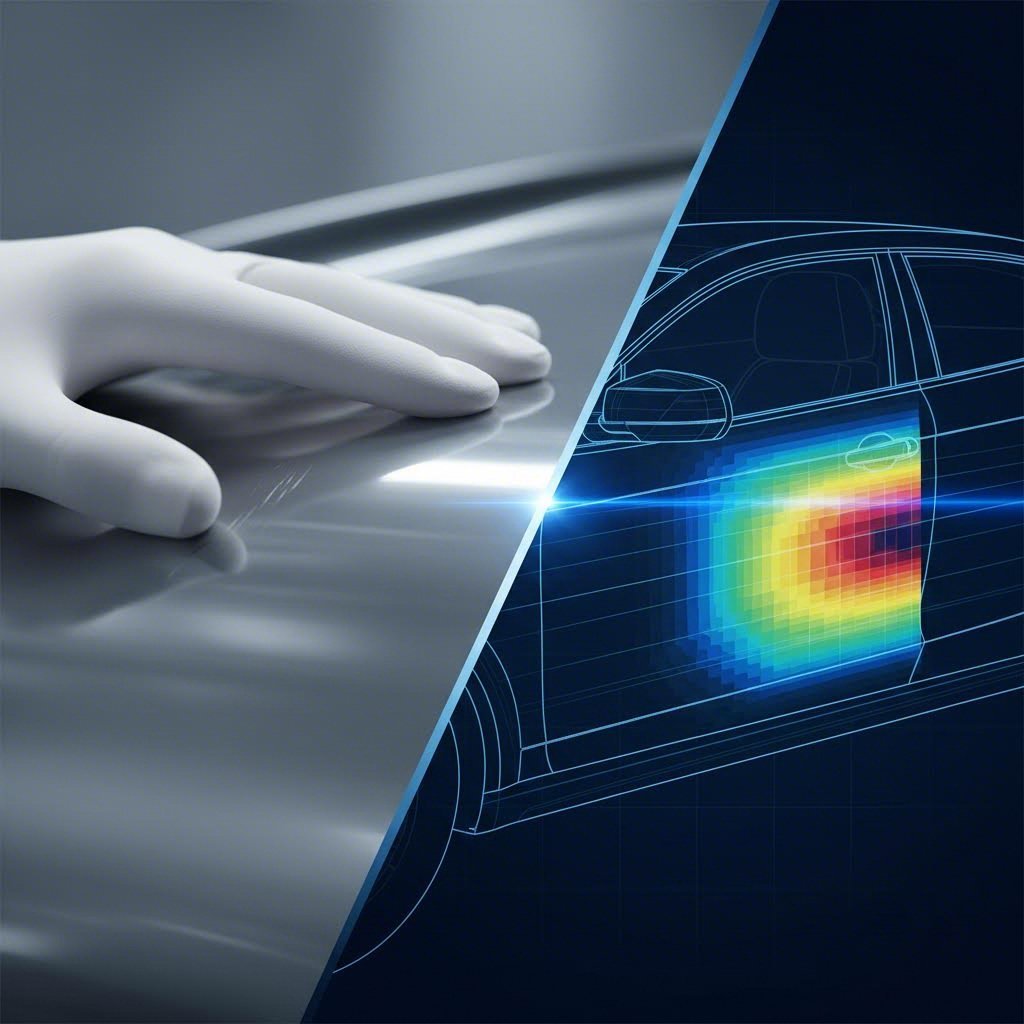
- தொடு ஆய்வு: ஆய்வாளர்கள் பேனலின் நீளமுழுவதும் கைகளை இடைமறிக்கும் வகையில் சிறப்பு மெல்லிய பருத்தி கையுறைகளை அணிந்து கொள்கிறார்கள். இந்த முறை பரப்பு தொடர்ச்சியை இடைமறிக்கும் "உயரமான" அல்லது "தாழ்வான" பகுதிகளை உணரும் மனித உணர்திறனை சார்ந்துள்ளது. இது சுங்கமானதாக இருந்தாலும், இயங்கும் வரிசையில் சாத்தியமான பிரச்சினைகளை எடுத்துக்காட்டுவதற்கான வேகமான வழிகளில் ஒன்றாக இது தொடர்கிறது.
- நெகிழ்வான காஸ் தேய்த்தல்: நெகிழ்வான மணல் வலையானது முழு பரப்பிலும் நீளமாக தேய்க்கப்படுகிறது. இந்த தேய்க்கும் செயல்பாடு உயரமான பகுதிகளை (அவை தேய்க்கப்படுகின்றன) வெளிப்படுத்தி, தாழ்வான பகுதிகளை தொடாமல் விட்டு, பிட்டிங் அல்லது உள்வாங்கல் போன்ற பரப்பு சீரற்ற தன்மையின் காட்சி வரைபடத்தை உருவாக்குகிறது.
- எண்ணெய் வெளிப்படுத்தல்: இந்த அழிவற்ற முறையானது, உருவாக்கப்பட்ட பாகத்திற்கு மெல்லிய, சீரான எண்ணெய் பூச்சை பூசி, அதை உயர் செறிவு ஒளியின் கீழ் செங்குத்தாக நிறுத்துவதை உள்ளடக்கியது. எண்ணெய் ஒளிவிலகல் பரப்பு அலைகள் மற்றும் அசைவுகளை மிகைப்படுத்துகிறது, இதனால் கண்ணுக்கு தெரியாத திரிபுகள் கண்களுக்கு தெளிவாகத் தெரிகின்றன.
வெட்ஸ்டோன் தேய்த்தல் ("ஸ்டோனிங்")
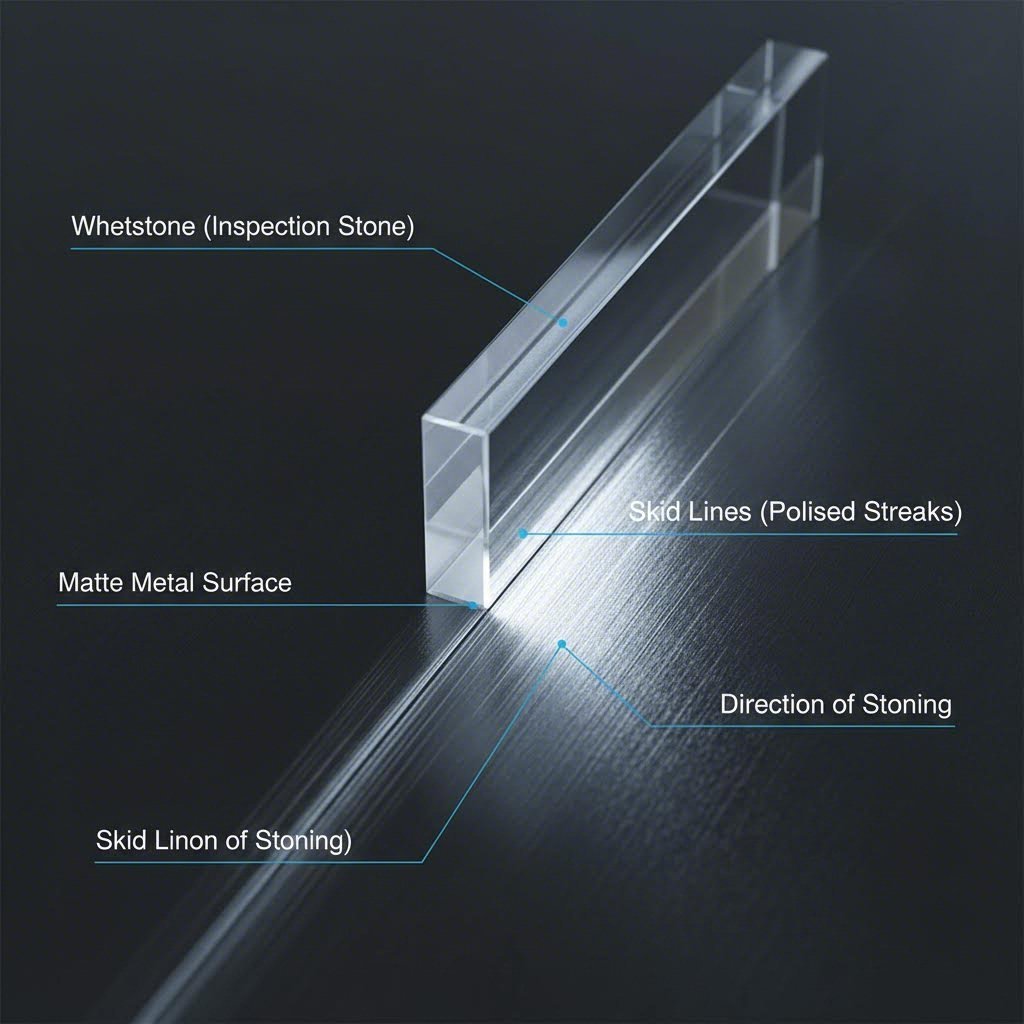
ஸ்டோனிங் என்பது ஒரு தீர்மானமான, அழிக்கக்கூடிய சோதனையாகும், இது அடிக்கடி டை அமைப்பு அல்லது ஆடிட் சரிபார்ப்புகளின் போது பயன்படுத்தப்படுகிறது. இதில் உலோகத்தின் மேற்பரப்பு வரைபட சுவட்டை வெளிப்படுத்த குறிப்பிட்ட அரிக்கும் கற்களைப் பயன்படுத்தி பேனல் மேற்பரப்பை பாலிஷ் செய்வது அடங்கும்.
தொழில்துறை சிறந்த நடைமுறைகளின்படி, ஆய்வாளர்கள் பொதுவாக 20×20×100மிமீ எண்ணெய்க்கல் பெரிய தட்டையான பகுதிகளுக்கு பயன்படுத்துகிறார்கள். சிக்கலான வடிவவியல், வில்லக்கம் அல்லது அடைய கடினமான வடிவங்களுக்கு, சிறிய 8×100மிமீ அரைவட்ட கூர்முடி கல் விருப்பமாக உள்ளது. துண்டின் ஓட்டத்திற்கு நெடுவடிவில் தான் தேய்க்கும் திசை இருக்க வேண்டும். இதன் விளைவாக ஏற்படும் சிராய்ப்பு அமைப்பு "ஸ்கிட் கோடுகள்", அதிர்வு கோடுகள் மற்றும் டை டியூனிங் தேவைப்படும் பிற உருவாக்கும் குறைபாடுகளை தெளிவாக பிரிக்கிறது.
அளவீட்டு மெட்ரோலஜி: கண்ணுக்கு அப்பாற்பட்ட துல்லியம்
கையால் செய்யப்படும் முறைகள் பாகத்தை வெடிக்கை சரி பொருந்தும் என்பதை அளவீட்டு மெட்ரோலஜி உறுதி செய்கிறது சிறப்பாக. நவீன ஆட்டோமொபைல் அசையீடு பெரும்பாலும் மைக்ரோன்களில் அளவிடப்படும் தொலைநிலைகளை தேவைப்படுகிறது.
ஒருங்கிணைப்பு அளவீட்டு இயந்திரங்கள் (CMM)
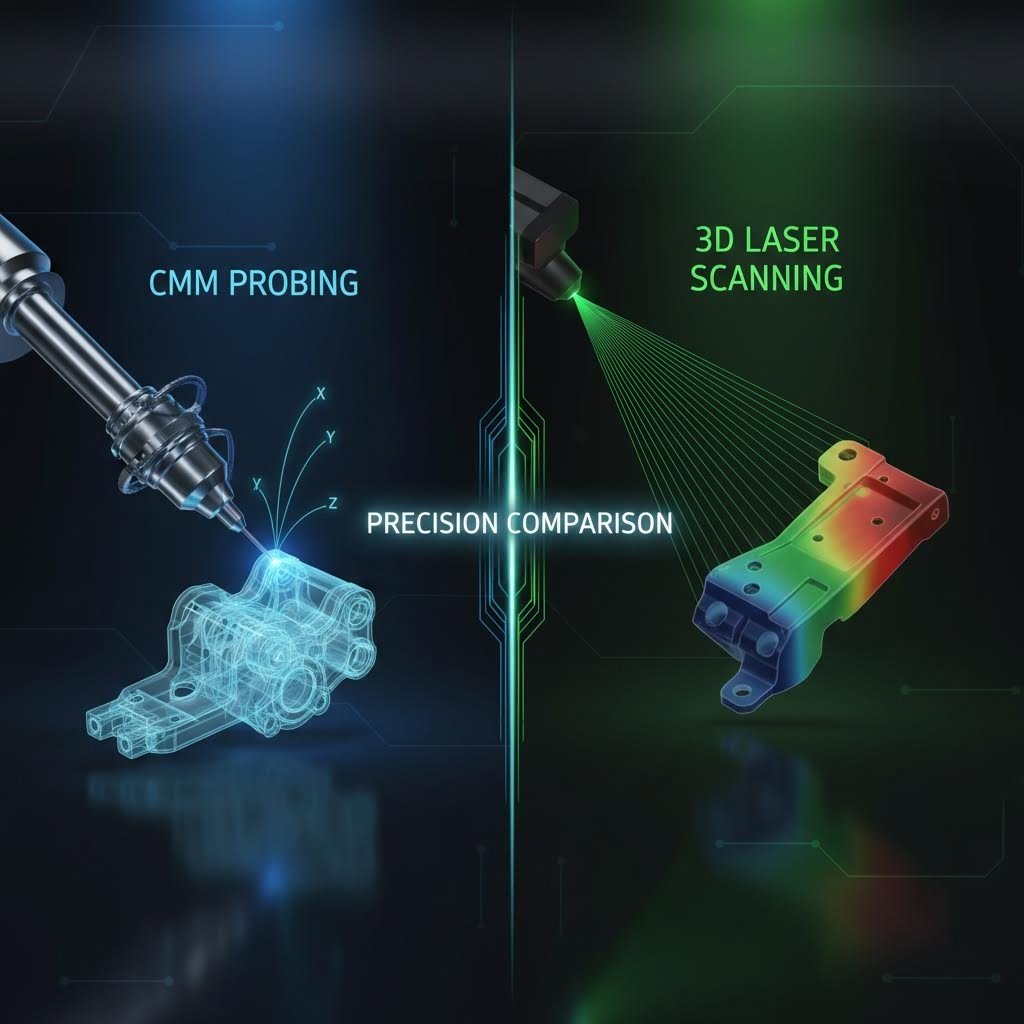
அந்த CMM முழுமையான துல்லியத்திற்கான தங்கத் தரமானது. பாகத்தின் பரப்பில் உள்ள தனி புள்ளிகளைத் தொடும் ரூபி-நுனி கொண்ட புரோப்பைப் பயன்படுத்தி, ஒரு CMM உண்மையான ஆயத்தொலைநிலைகளை CAD மாதிரியுடன் ஒப்பிடுகிறது. முக்கியமான தொலைநிலைப் புள்ளிகள் மற்றும் துளை இடங்களைச் சரிபார்ப்பதற்கு இது அவசியமானது.
இருப்பினும், CMMகள் குறைகளைக் கொண்டுள்ளன: அவை புள்ளி-முதல்-புள்ளி அளவிடுவதால் ஒப்பீட்டளவில் மெதுவாக இருக்கின்றன, மேலும் வெப்ப விசாலம் பிழைகளைத் தடுக்க வெப்பநிலை கட்டுப்பாட்டுடைய ஆய்வக சூழலை பெரும்பாலும் தேவைப்படுகின்றன. இதன் காரணமாக அதிக அளவு ஓட்டத்தின் 100% வரிசை ஆய்வுக்கு அவை ஏற்றதாக இருப்பதில்லை.
3D லேசர் ஸ்கேனிங் மற்றும் தரிசன அமைப்புகள்
வேக இடைவெளியை சம்பாதிக்க, உற்பத்தியாளர்கள் மேலும் மேலும் 3D லேசர் ஸ்கேனிங் மற்றும் ஒப்டிகல் தரிசன அமைப்புகளை கையாளுகின்றனர். CMMகளைப் போலல்லாமல், லேசர் ஸ்கேனர்கள் வினாடிகளில் மில்லியன் கணக்கான தரவு புள்ளிகளைப் பெறுகின்றன, முழு பாகத்தின் "ஹீட் மேப்" உருவாக்குகின்றன. இந்த முழு-துறைத் தரவு போன்ற சிக்கலான நிகழ்வுகளைப் பகுப்பாய்வு செய்வதற்கு முக்கியமானது திரும்பி வருதல் (springback) —இதில் உலோகம் ஸ்டாம்பிங்கிற்குப் பிறகு அதன் அசல் வடிவத்திற்கு திரும்ப முயல்கிறது.
பிராக்கெட்டுகள் அல்லது வாஷர்கள் போன்ற சிறிய, தட்டையான பாகங்களை ஆய்வு செய்வதில் 2-அச்சு ஆப்டிக்கல் ஒப்பீட்டாளர்கள் போன்ற பார்வை அமைப்புகள் சிறப்பாக செயல்படுகின்றன. இவை உடனடியாக சுருக்கங்கள் மற்றும் துளை அமைவிடங்களை எந்த உடல் தொடர்பும் இல்லாமல் சரிபார்க்க முடியும், இது மெல்லிய அளவு உலோகங்களின் சீரழிவை தடுக்கிறது.
பொதுவான முத்திரை குறைபாடுகள் மற்றும் மூல காரணங்கள்
ஒவ்வொரு குறைபாட்டின் "கையொப்பத்தை" சரியாக அடையாளம் காப்பதைப் பொறுத்தே பயனுள்ள தரக் கட்டுப்பாடு அமைகிறது. தோல்விக்கு அடிப்படையான இயற்பியலைப் புரிந்து கொள்வது பொறியாளர்கள் செயல்முறை அளவுருக்களை (பிணைப்பு விசை, தேய்மானம் அல்லது குவளை இடைவெளி) சரி செய்ய அனுமதிக்கிறது.
| குறைபாட்டு வகை | விளக்கம் | மூல காரணங்கள் |
|---|---|---|
| பிளவுகள் / விரிசல்கள் | உலோகம் அதன் இழுவிசை எல்லையை தாண்டி மெல்லியதாகிவிடும் பொழுது ஏற்படும் பொருள் தோல்வி. | அதிகப்படியான பிணைப்பு விசை, மோசமான தேய்மானம் அல்லது குறைந்த நெகிழ்வுத்தன்மை கொண்ட பொருள். |
| சுருக்கங்கள் | பொதுவாக ஃபிளேஞ்ச் பகுதிகளில் காணப்படும் அதிகப்படியான பொருளின் அலை போன்ற மடிப்புகள். | பொருள் மிகையாக ஓட அனுமதிக்கும் போதுமையற்ற பிணைப்பு விசை; சீரற்ற குவளை இடைவெளி. |
| திரும்பி வருதல் (springback) | குவளையிலிருந்து பாகத்தை நீக்கிய பிறகு பாகத்தின் வடிவமைப்பு திரிபடைவது. | அதிக வலிமை கொண்ட எஃகு மற்றும் அலுமினியத்தில் குறிப்பாக உலோகத்தின் நெகிழ்வு மீட்சி. |
| ஓரங்கள் | வெட்டு வரிகள் அல்லது துளையிடப்பட்ட துளைகளின் ஓரங்களில் காணப்படும் கூர்மையான, உயர்ந்த விளிம்புகள். | மந்தமான வெட்டும் கருவிகள் அல்லது பஞ்ச் மற்றும் டை இடையே அதிகப்படியான இடைவெளி. |
| மேற்பரப்பு குழிகள் | மேற்பரப்பில் சிறிய ஆழங்கள் (ஆரஞ்சு தோல் விளைவு). | டையில் தூசி/எச்சங்கள், தவறான எஃகு தானிய அமைப்பு அல்லது சிக்கிய சுத்திப்பொருள். |
செயல்முறை கட்டுப்பாட்டு அமைப்புகள்: தடுப்பு உத்தி
உலகத் தரம் கார் உற்பத்தி, குறைபாடுகளைக் கண்டறிவதிலிருந்து அவற்றைத் தடுப்பதில் நோக்கம் கொண்டுள்ளது. தரவுகள் மற்றும் கண்டிப்பான தரநிலைகளில் அடிப்படையாகக் கொண்ட அமைப்பு மட்ட அணுகுமுறை இதற்கு தேவைப்படுகிறது.
புள்ளியியல் செயல்முறை கட்டுப்பாடு (SPC) மற்றும் FMEA
SPC சென்சார்களிலிருந்து (ஆக்கிரமிப்பு, ஸ்லைடு நிலை போன்றவை அளவிடுதல்) உண்மை-நேர தரவுகளைப் பயன்படுத்தி செயல்முறை நிலைத்தன்மையைக் கண்காணிக்கிறது. ஒரு போக்கு கட்டுப்பாட்டு எல்லை நோக்கி நகர்ந்தால், கெட்ட பகுதி ஒன்று உருவாகுவதற்கு முன்பே ஆபரேட்டர்கள் பிரஸை சரிசெய்ய முடியும். இதேபோல, FMEA (தோல்வி பாங்கு மற்றும் விளைவுகள் பகுப்பாய்வு) உற்பத்தி தொடங்குவதற்கு முன்பே ஒரு பஞ்ச் உடைந்துவிட வாய்ப்புள்ளது அல்லது ஒரு லூப் குழாய் அடைப்பட வாய்ப்புள்ளது போன்ற சாத்தியமான தோல்வி புள்ளிகளை அடையாளம் காணவும், செயல்முறையிலிருந்து அவற்றை நீக்கவும் பொறியியல் செய்யப்படுகிறது.
தரப்படுத்தல் மற்றும் பங்காளி தேர்வு
போன்ற உலகளாவிய தரநிலைகளுக்கு ஐஏடிஎஃப் 16949 (IATF 16949) அடிப்படையாக உள்ளது. இந்த சான்றிதழ் "மேம்பட்ட தயாரிப்பு தரம் திட்டமிடல்" (APQP) க்கு இழுப்பு மற்றும் கடினத்தன்மை சோதனை உள்ளிட்ட மூலப்பொருள் சரிபார்ப்பு வரை அனைத்தையும் கட்டுப்படுத்துகிறது.
உற்பத்தி பங்காளியைத் தேர்ந்தெடுக்கும்போது, முழு வாழ்க்கைச் சுழற்சியையும் உள்ளடக்கிய திறன்களைத் தேடுங்கள். உதாரணமாக, Shaoyi Metal Technology iATF 16949 சான்றிதழ் பெற்ற துல்லியத்தை பயன்படுத்தி விரைவான முன்மாதிரி தயாரிப்பிலிருந்து வெகுஜன உற்பத்திக்கு இடைவெளியை மூடுகிறது. 600 டன் வரை அழுத்த திறன்களை கையாளும் திறன், 50 துண்டுகள் கொண்ட முன்மாதிரி ஓட்டத்திற்கு பயன்படுத்தப்படும் அதே கடுமையான தரக் கட்டுப்பாடுகள் மில்லியன் கணக்கான வெகுஜன உற்பத்தி கட்டுப்பாட்டு கைகள் அல்லது துணைக் கட்டங்களுக்கும் அளவிடக்கூடியவை என்பதை உறுதி செய்கிறது.
முடிவு
வாகன முத்திரை குத்தல் தரக் கட்டுப்பாடு என்பது ஒரு படி அல்ல, ஒரு முழுமையான சுற்றுச்சூழல் அமைப்பு ஆகும். இது மேற்பரப்பு அழகியலுக்காக கைவினைஞரின் கைவினைத் திறனை "கல்லடித்தல்" மற்றும் பரிமாண துல்லியத்திற்காக லேசர் அளவீட்டின் டிஜிட்டல் துல்லியத்துடன் இணைக்கிறது. இந்த ஆய்வு முறைகளை SPC போன்ற வலுவான செயல்முறை கட்டுப்பாடுகளுடன் ஒருங்கிணைத்து, சான்றளிக்கப்பட்ட உற்பத்தியாளர்களுடன் கூட்டு சேர்ந்து, ஒவ்வொரு பேனலும் ஒரு குறைபாடற்ற பூச்சுடன் கண்களை சந்திப்பது மட்டுமல்லாமல், மைக்ரான் அளவிலான துல்லியத்துடன் சேஸிக்கு பொருந்துவதையும் வாகன பிராண்டு
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. ஒருமுறை வகுப்பு A மேற்பரப்புகளை ஆய்வு செய்வதற்கான முக்கிய முறைகள் யாவை?
A வகுப்பு மேற்பரப்புகள் முதன்மையாக கைமுறைத் தொடுதல் மற்றும் காட்சி முறைகளைப் பயன்படுத்தி ஆய்வு செய்யப்படுகின்றன. தொடுதல் ஆய்வு பருத்தி கையுறைகளுடன் நுண்ணிய உயரங்கள் மற்றும் தாழ்வுகளைக் கண்டறிகிறது, அதே நேரத்தில் கல் அரைத்தல் (கற்கள் உபயோகித்து செய்த செயல்முறை) மற்றும் எண்ணெய் ஒளிர்வு ஓவிய முடிக்கு தாக்கத்தை ஏற்படுத்தும் நுண்ணிய அலைகள், ஓட்டைகள் மற்றும் வடிவியல் மாறுபாடுகளை காட்சிப்படுத்துகிறது.
3. ஸ்டாம்பிங் QC-இல் CMM, 3D லேசர் ஸ்கேனிங்கிலிருந்து எவ்வாறு வேறுபடுகிறது?
ACMM (ஆயத்தொலை அளவீட்டு இயந்திரம்) உயர் துல்லிய சகிப்புத்தன்மையை சரிபார்க்க குறிப்பிட்ட புள்ளிகளைத் தொடும் உண்மையான ப்ரோப் பயன்படுத்துகிறது, இது இறுதி ஆடிட் சரிபார்ப்புக்கு ஏற்றது. 3D லேசர் ஸ்கேனிங் முழு மேற்பரப்பு வடிவவியலையும் "புள்ளி மேகமாக" பதிவு செய்யும் தொடர்பில்லாத முறையாகும், இது வெப்ப வரைபடத்தில் விரைவான விலகல்களையும், ஸ்பிரிங்பேக் போன்ற சிக்கலான வடிவங்களின் பகுப்பாய்வையும் சாத்தியமாக்குகிறது.
உலோக ஸ்டாம்பிங் செயல்முறையில் உள்ள 7 பொதுவான படிகள் என்ன?
மாறுபாடுகள் இருந்தாலும், பொதுவான தொடர் பின்வருமாறு: 1) ஊட்டுதல் தட்டு பொருள், 2) பிளாங்கிங் அல்லது ஆரம்ப வடிவத்தை உருவாக்க பஞ்ச் செய்தல், 3) இழுப்பது அல்லது ஆழத்தைச் சேர்க்க உருவாக்குதல், 4) துண்டிடல் ஒதுக்கப்பட்ட உலோகம், 5) பியர்சிங் இரண்டாம் நிலை துளைகள், 6) மீண்டும் அடித்தல் அல்லது இறுதி அனுமதிக்கப்பட்ட அளவுக்கு அளவிடுதல், மற்றும் 7) வெளியீடு/ஆய்வு பாகம் வெளியேற்றப்பட்டு சரிபார்க்கப்படுகிறது.