 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஆட்டோமொபைல் ஸ்டாம்பிங் டை வடிவமைப்பு வழிகாட்டுதல்கள்: தரநிலைகள் & இடைவெளிகள்
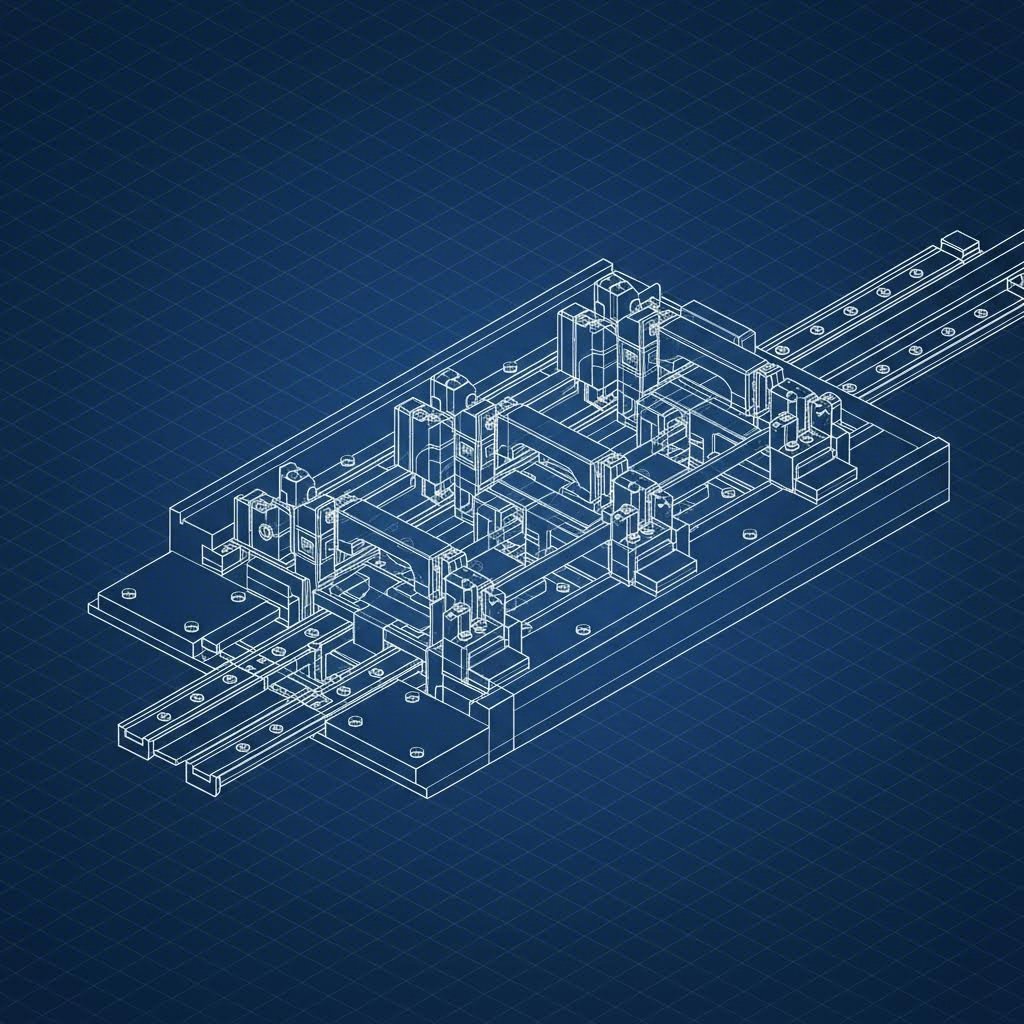
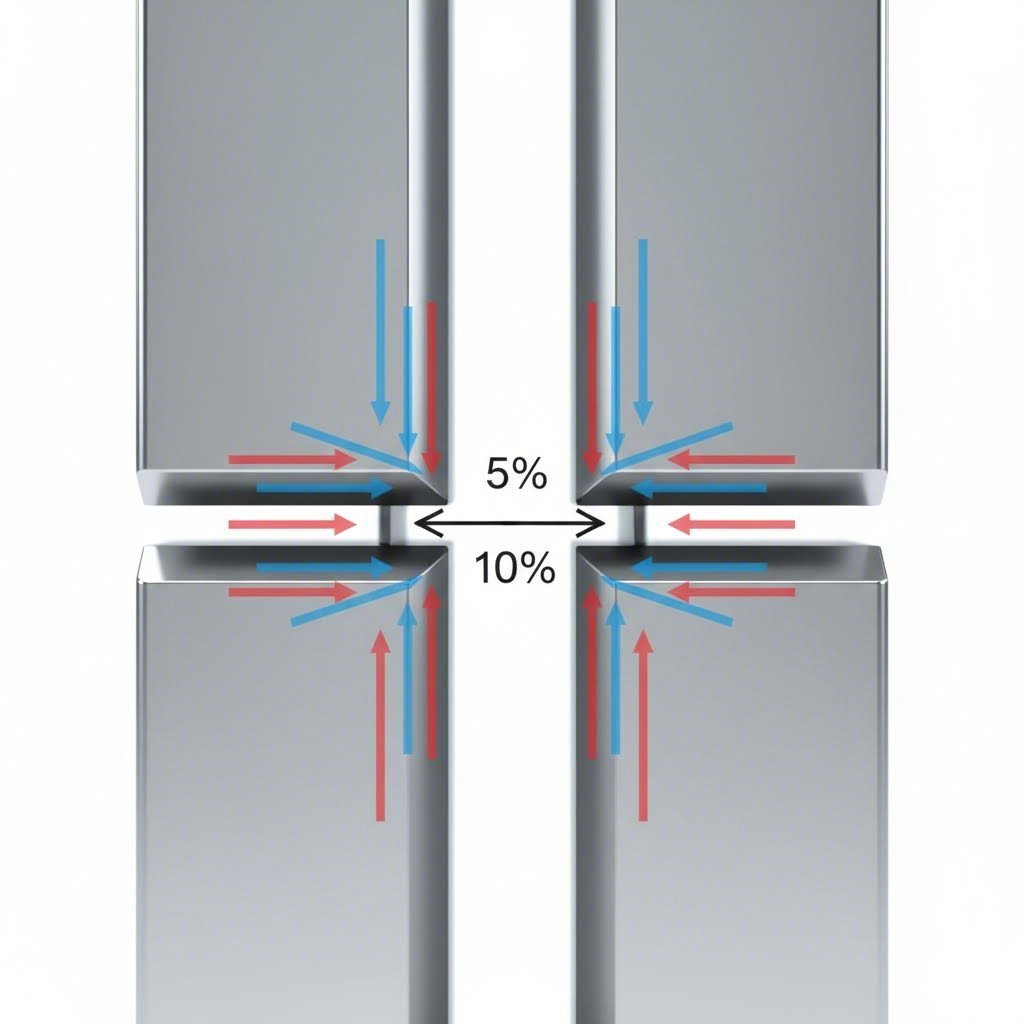
<h2>TL;DR</h2><p>ஆட்டோமொபைல் ஸ்டாம்பிங் டை வடிவமைப்பு என்பது பொருள் வடிவமைப்பிற்கான சமநிலையை அதிக அளவு கருவி நீடித்த தன்மையுடன் சமநிலைப்படுத்தும் பொறியியல் ஒழுங்குமுறை ஆகும். முக்கிய தரநிலைகளில் பொருள் தடிமன் அடிப்படையில் வெட்டு அனுமதிகளை மேம்படுத்துதல் (வழக்கமாக மென்மையான எஃகுக்கு 68% மற்றும் AHSS க்கு 1416%), கலவை கலவைகள் போன்ற வலுவான கருவி எஃகுகளைத் தேர்ந்தெடுப்பது மற்றும் 30 ° ஸ்கைஸ் கோணங்களுடன் துல்லியமான சி வெற்றிக்கு FEA ஐப் பயன்படுத்தி ஒரு உருவகப்படுத்துதல்-முதல் அணுகுமுறை தேவைப்படுகிறது. எந்த உலோகமும் வெட்டப்படுவதற்கு முன்பு ஸ்பிரிங்பேக்கைக் கணித்து வடிவியல் சரிபார்க்க. பொதுவாக, உற்பத்தி அளவு, பகுதி சிக்கலான தன்மை மற்றும் மூலப்பொருளின் இயந்திர பண்புகள் ஆகியவற்றால் தீர்மானிக்கப்படும் முற்போக்கான, பரிமாற்ற மற்றும் வரி மடிப்புகளுக்கு இடையில் தேர்வு உள்ளது. இந்த செயல்பாட்டில், தொடர்ச்சியான உலோகப் பட்டை பல நிலையங்கள் வழியாக ஊட்டப்படுகிறது, அங்கு செயல்பாடுகள் (குத்துதல், வளைத்தல், நாணயம்) ஒரே நேரத்தில் நிகழ்கின்றன. மாறாக, நிலையங்களுக்கு இடையில் சுதந்திரமாக நகர்ந்து செல்ல அல்லது இணைக்கப்படாத வெற்றுப் பகுதிகளைப் பயன்படுத்த வேண்டிய குறுக்கு உறுப்புகள் அல்லது தூண்கள் போன்ற பெரிய கட்டமைப்பு கூறுகளுக்கு பெரிய இடமாற்ற சாயல்கள் தேவைப்படுகின்றன.<p><table><head><tr><th>Feature</th><th>Prog உயர் வலிமை குறைந்த அலாய் (HSLA) எஃகுகளில் விரிசலைத் தடுக்க துளை-கரையில் விகிதங்களை (குறைந்தபட்சம் 1.5x பொருள் தடிமன்) சரிபார்க்கவும் வளைவு ரேடியஸை சரிபார்க்கவும் முக்கியமான சோதனைகள் அடங்கும். இந்த கட்டம் பத்திரிகை தேவைகளையும் தீர்மானிக்கிறது. </p><p>வளர்ச்சியில் இருந்து வெகுஜன உற்பத்திக்கு மாறுவதற்கு, அளவிடக்கூடிய ஒரு உற்பத்தியாளருடன் கூட்டுசேர்வது முக்கியமானது. <a href="https://www.shao-yi.com/auto-stamping-parts/">ஷாயோய் மெட்டல் டெக்னாலஜி</a> போன்ற நிறுவனங்கள் இந்த இடைவெளியை விரைவான முன்மாதிரி தயாரிப்பை வழங்குவதன் மூலம் பூட்டுகின்றன (ஐந்து நாட்களுக்குள் 50 பாகங்களை வழங்குதல்) அதே நேரத்தில் உ சோதனை கட்டங்களையும் முழு அளவிலான முத்திரையிடலையும் கையாள ஒரு கூட்டாளியின் திறனை மதிப்பீடு செய்வது தயாரிப்பு வாழ்க்கைச் சுழற்சி முழுவதும் வடிவமைப்பு நோக்கம் பாதுகாக்கப்படுவதை உறுதி செய்கிறது. வாகன முத்திரை குத்துதல் டை வடிவமைப்பில் மிகவும் கண்டிப்பாக கட்டுப்படுத்தப்படும் அளவுரு வெட்டு இடைவெளி குத்து மற்றும் டை பொத்தானுக்கு இடையிலான இடைவெளி ஆகும். போதுமான அளவுக்கு குறைவான வெளிப்பாடு பத்திரிகை சுமை மற்றும் கருவி உடைப்பை அதிகரிக்கிறது, அதே நேரத்தில் அதிகப்படியான வெளிப்பாடு புரட்டுதல் மற்றும் கனமான பருக்களை ஏற்படுத்துகிறது. வாகனப் பொருட்கள் அதிக இழுவிசை வலிமைக்கு முன்னேறும்போது, உலோகத்தின் சரியான "ஸ்னாப்" அல்லது முறிவை அனுமதிப்பதற்காக வெளிச்ச சதவீதங்கள் அதிகரிக்க வேண்டும். பொறியியல் வழிகாட்டுதல்கள் பொதுவாக பின்வரும் பக்கத்திற்கு அனுமதி பரிந்துரைக்கின்றன (பொருள் தடிமன் சதவீதமாக):</p><ul><li><strong>மென்மையான எஃகு / அலுமினியம்ஃ</strong> 68%</li><li><strong>எஃகு (300/4 ஒரு ஸ்லக் டீ மேற்பரப்பில் மீண்டும் இழுத்தால் (ஸ்லக் இழுத்தல்), அது அடுத்த ஷாட் ஸ்ட்ரிப் அல்லது கருவியை அழிக்கலாம். <a href="https://www.harsle.com/automotive-stamping-die-design-standards/?srsltid=AfmBOorEwqIzOHRfN5lRTGiYpvKY_j2lWEO1MZFzIL-4K0LKbuN4TO9 Z வடிவ அல்லது சிக்கலான சிதைவுகளுக்கு, கழிவுகளை திறம்பட சுழற்றவும் அகற்றவும் வசந்தம் ஏற்றப்பட்ட எஜெக்டர் பின்கள் (பங்குகள்) ஒருங்கிணைக்கப்பட வேண்டும். தொழில்முறை தரமான கருவி எஃகுகள் A2 மற்றும் D2 பெரும்பாலும் நவீன ஆட்டோமொபைல் பயன்பாடுகளுக்கு போதுமானதாக இல்லை. </p><h3>உயர் செயல்திறன் உலோகவியல்</h3><p>உயர் உடைப்பு கூறுகளுக்கு, பொறியாளர்கள் அதிகரித்து <strong> இந்த பொருட்கள் பாரம்பரிய D2 உடன் ஒப்பிடும்போது கடினத்தன்மை மற்றும் உடைப்பு எதிர்ப்பு ஆகியவற்றின் சிறந்த சமநிலையை வழங்குகின்றன. வெப்ப கடத்துதல் பயன்பாடுகளில், கடினத்தன்மை போன்ற வெப்ப கடத்துத்திறன் முக்கியமானது, H13 கருவி எஃகு வேகமான வெப்பமாக்கல் மற்றும் குளிரூட்டும் சுழற்சிகளை நிர்வகிக்க நிலையான தேர்வாகும். எளிய TiCN பூச்சுகள் இரட்டை சிகிச்சைகளால் மாற்றப்படுகின்றன ஒரு செயல்முறை, இதில் கருவி எஃகு முதலில் பிளாஸ்மா அயனி நைட்ரைடுடன் அடி மூலக்கூறை கடினப்படுத்தும், அதைத் தொடர்ந்து ஒரு நானோ கிரிஸ்டல் பூச்சு (<a href="https://www.metalforming இந்த "இரட்டை" அணுகுமுறை, கடினமான பூச்சு கீழே மென்மையான அடி மூலக்கூறால் (முட்டை-வெளிச்சம் விளைவு) உடைக்கப்படுவதில்லை என்பதை உறுதி செய்கிறது. <p><h3>குறைப்பு விகிதங்கள் மற்றும் குறைபாடுகள்</h3><p>ஒரு பொதுவான விதி உருளை இழுப்பு ஒவ்வொரு நிலையத்தில் விட்டம் குறைப்பு வரம்பு உள்ளது. கடுமையான குறைப்புக்கள் பொருள் சுவரை அதிகமாக மெலிதாக்குகின்றன, இது கிழிப்புக்கு வழிவகுக்கிறது. </p><ol><li><strong>முதல் இழுத்தல்ஃ வெற்று விட்டத்திலிருந்து அதிகபட்சம் 4045% குறைப்பு. </li><li><strong>இரண்டாவது இழுத்தல்ஃ</strong> 20 டிரான்ஸ்மேடிக் வழிகாட்டியின் படி, இழுத்தல் கரடிகளால் பொருள் ஓட்டத்தை கட்டுப்படுத்துதல் மற்றும் மூலை ரேடியங்களை மேம்படுத்துதல் (சிறப்பாக 10x பொருள் தடிமன்) அத்தியாவசிய உத்திகள். <p><h2>டயர் சிமுலேஷன், தரநிலைகள் மற்றும் தரக் கட்டுப்பாடு</h2><p>நவீன வாகன காலவரிசைகளுக்கு பொருந்தும் வரை கடந்த காலத்தின் "சோதனை" கட்டம் மிகவும் செலவுமிக்கது. இன்று, டை வடிவமைப்பு <strong>அதிகரிப்பு உருவாக்கும் உருவகப்படுத்துதல்</strong> (ஆட்டோஃபார்ம் அல்லது டைனாஃபார்ம் போன்ற மென்பொருளைப் பயன்படுத்தி) நேரடியாக CAD சூழலில் ஒருங்கிணைக்கப்பட்டுள்ளது. </p><p>கருத்து வடிவமைப்பாளர்கள் தாள் ம AHSS பாகங்களுக்கு, ஸ்பிரிங்பேக் குறிப்பிடத்தக்கதாக இருக்கலாம். இந்த மாதிரி தரவு வடிவமைப்பாளர்களுக்கு "அதிக வளைவு" அம்சங்களை டயர் மேற்பரப்பில் வடிவமைக்க உதவுகிறது, கருவி கட்டப்படுவதற்கு முன்பு பொருளின் நெகிழ்வான மீட்புக்கான ஈடுபாட்டை ஈடுசெய்கிறது. இறுதியாக, ஜியோமெட்ரிக் பரிமாணங்கள் மற்றும் சகிப்புத்தன்மை <a href="https://lmcindustries.com/knowledge-center/enhancing-manufacturing-efficiency-a-guide-to-the-progressive-die-stamping-process/">முன்னோக்கி செருகுதல் செயல்முறை</a> மில்லியன் கணக்கான சுழற்சிகளில் நில தெளிவு தரங்களை கண்டிப்பாக கடைப்பிடிப்பதன் மூலம், மேம்பட்ட கருவி எஃகுகளைப் பயன்படுத்துவதன் மூலம், மற்றும் உருவகப்படுத்துதலின் மூலம் ஒவ்வொரு வடிவியல் சரிபார்ப்பதன் மூலம், உற்பத்தியாளர்கள் ஆட்டோமொபைல் துறையால் கோரப்பட்ட பூஜ்ஜிய குறைபாடு விகிதங்களை அடைய முடியும். ஒரு டிஜிட்டல் வடிவமைப்பிலிருந்து ஒரு இயற்பியல் கருவிக்கு மாறுவது என்பது கோட்பாடு யதார்த்தத்துடன் சந்திக்கும் வரையறுக்கும் தருணமாகும், மேலும் இந்த வழிகாட்டுதல்களைப் பின்பற்றுவது யதார்த்தம் லாபகரமான, துல்லியமான மற்றும் நீடித்ததாக இருப்பதை உறுதி செய்கிறது. ஆட்டோமொபைல் ஸ்டாம்பிங் முறையில் முக்கிய படிகள் யாவை?</h3><p>பகுதி சிக்கலான தன்மையைப் பொறுத்து இந்த செயல்முறை பொதுவாக ஏழு தனித்தனி செயல்பாடுகளின் வரிசையை பின்பற்றுகிறதுஃ வெட்டுதல் (ஆரம்ப வடிவத்தை வெட்டுதல்), துளைகளை உருவாக்குதல் (துளை ஒரு முற்போக்கான டீயில், இவை பல ஒரே நேரத்தில் வெவ்வேறு நிலையங்களில் நிகழ்கின்றன. ஆட்டோமொபைல் ஸ்டாம்பிங் மட்ஸுக்கு எந்த கருவி எஃகு சிறந்தது?</h3><p>D2 மற்றும் A2 கருவி எஃகு பொது ஸ்டாம்பிங்கிற்கான பாரம்பரிய தேர்வுகளாக இருக்கும்போது, மேம்பட்ட உயர் வலிமை எஃகு (AHSS) சம்பந்தப்பட்ட ஆட்டோமொபைல் இந்த மேம்பட்ட உலோகக் கலவைகள் அதிக இழுவிசை கொண்ட பொருட்களால் ஏற்படும் சிதைவு, விரிசல் மற்றும் கரைப்புக்கு எதிரானவை. வெப்ப முத்திரை மோதிரங்கள் பெரும்பாலும் அதன் வெப்ப நிலைத்தன்மையின் காரணமாக H13 எஃகு பயன்படுத்துகின்றன. <p><p>கட்டுதல் திறன் குறித்த பொதுவான விதி பொருள் வகை மற்றும் தடிமன் சார்ந்தது. மென்மையான எஃகுக்கு, ஒரு பக்கத்திற்கு பொருள் தடிமன் 68% என்ற தெளிவு தரநிலை ஆகும். எஃகு வண்ணத்தில் இது 1012% ஆக அதிகரிக்கிறது, மேலும் AHSS வண்ணத்தில் கருவி உடைப்பைத் தடுக்கவும் சுத்தமான முறிவு மேற்பரப்புகளை உறுதிப்படுத்தவும் 1416% அல்லது அதற்கு மேற்பட்ட வெளிச்சம் தேவைப்படுகிறது.