 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


தானியங்கி அச்சிடுதலில் உருவாகும் ஓர விளிம்புகளைக் குறைத்தல்: குறைபாடற்ற பாகங்களுக்கான துல்லிய உத்திகள்
சுருக்கமாக
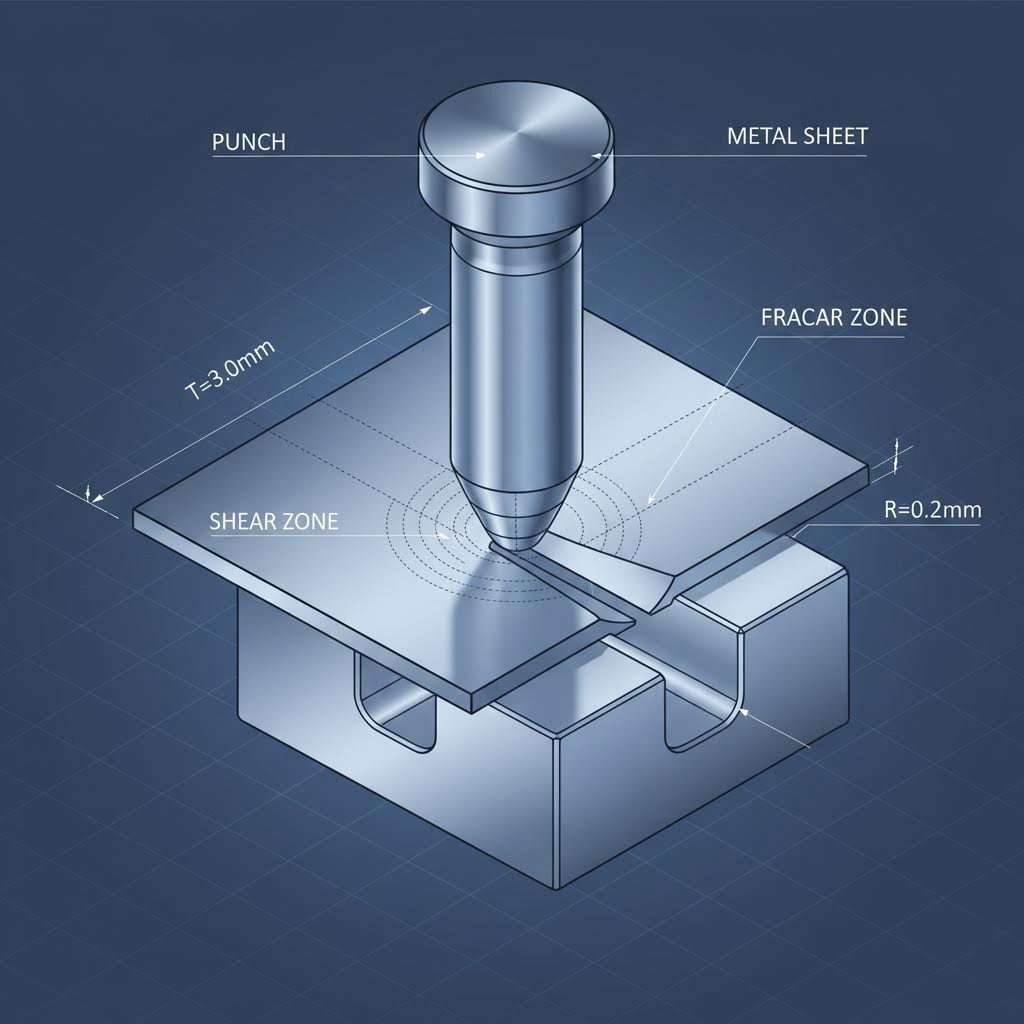
ஆட்டோமொபைல் ஸ்டாம்பிங் பர் குறைப்பு துல்லியமான பொறியியல் மூலம் முன்னெச்சரிக்கை தடுப்பு மற்றும் துல்லியமான நடவடிக்கை அகற்றல் என இரண்டு உத்தி மீது சார்ந்துள்ளது. பின் செயல்முறை டெபர்ரிங் பொதுவானதாக இருந்தாலும், பிளவை உருவாக்குவதற்கு பதிலாக கிழிப்பதை உறுதி செய்வதற்கு, திட்டமிட்ட ஸ்டீல்களுக்கு பொதுவாக 8–12% பொருள் தடிமனில் டை-டூ-டை கிளியரன்ஸை அதிகபட்சமாக்குவதே மிகவும் பயனுள்ள முறை.
அதிக வலிமை கொண்ட உயர் தர ஸ்டீல்கள் (AHSS) ஈடுபட்டுள்ள நவீன ஆட்டோமொபைல் பயன்பாடுகளுக்கு, பாரம்பரிய "10% விதி"-யை நம்புவது பெரும்பாலும் தோல்வியில் முடிகிறது. பொறியாளர்கள் பொருளுக்கு ஏற்ப கிளியரன்ஸ் சூத்திரங்களை ஏற்றுக்கொள்ள வேண்டும், கடுமையான கருவி பராமரிப்பு அட்டவணைகளை (5,000 ஸ்ட்ரோக்களுக்கு ஒருமுறை) செயல்படுத்த வேண்டும் மற்றும் OEM பூஜ்ஜிய-குறைபாடு தரங்களை பூர்த்தி செய்ய மின்னழுத்த இயந்திர செயல்முறை (ECM) அல்லது கலப்பு CNC செயலாக்கம் போன்ற மேம்பட்ட முடிக்கும் தொழில்நுட்பங்களை பயன்படுத்த வேண்டும்.
ஆட்டோமொபைல் பர் தரங்கள் & ஏற்றுக்கொள்ளும் விதிமுறைகள்
வாகனத் தொழிலில், "பர்" என்பது வெறும் அழகுசார் குறைபாடு மட்டுமல்ல; இது பொருத்தமைப்பு பொருத்தத்தையும், மின்கடத்துத்திறனையும், பாதுகாப்பையும் சமரசம் செய்யக்கூடிய ஒரு சாத்தியமான தோல்வி புள்ளியாகும். ஏற்கப்படக்கூடிய பர் என்பதற்கான வரையறை DIN 9830 மற்றும் வாடிக்கையாளர்-குறிப்பிட்ட OEM தேவைகள் போன்ற தரநிலைகளால் கணுக்கட்டாக கட்டுப்படுத்தப்படுகிறது. வரலாற்றுரீதியாக, ஏற்கப்படக்கூடிய பர் உயரத்திற்கான பொதுவான விதி 10% பொருள் தடிமன் ( t ). 1mm தகட்டிற்கு, 0.1mm பர் ஏற்றுக்கொள்ளத்தக்கதாக இருக்கலாம்.
இருப்பினும், AHSS மற்றும் அலுமினிய உலோகக்கலவைகளின் பரவலான பயன்பாட்டுடன் இந்த நேர்கோட்டு விதி சரிந்துவிடுகிறது. முக்கியமான இணைக்கப்பட்ட பாகங்களுக்கு, 0.003 அங்குலத்தை (தோராயமாக 0.076mm) மீறும் பர் உயரம் அடிக்கடி காணக்கூடியதாகவும் பிரச்சினைக்குரியதாகவும் இருக்கும், அதே நேரத்தில் 0.005 அங்குலத்தை மீறுவது கையாளுதல் மற்றும் பொருத்தமைப்புக்கு பாதுகாப்பு அபாயத்தை உருவாக்குகிறது. உயர் துல்லிய பாகங்கள் பெரும்பாலும் இயந்திரங்கள் அல்லது கியர்பாக்ஸ்களில் சரியான செயல்பாட்டை உறுதி செய்ய 25–50 µm வரை கணுக்கட்டான அனுமதிப்புகளை தேவைப்படுகின்றன.
இந்த கடுமையான தேவைகளைப் பூர்த்தி செய்வதற்கு, அதிக அளவிலான உற்பத்தியில் தொடர்ச்சியான துல்லியத்தைப் பராமரிக்கக்கூடிய ஒரு தயாரிப்பு பங்காளியை உருவாக்க வேண்டும். எடுத்துக்காட்டாக, Shaoyi Metal Technology 600 டன் வரை உள்ள அழுத்தங்களையும், IATF 16949 சான்றளிக்கப்பட்ட செயல்முறைகளையும் பயன்படுத்தி, உலகளாவிய OEM தரநிலைகளுக்கு முழுமையாக ஏற்ப, கட்டுப்பாட்டு கைப்பிடிகள் போன்ற முக்கிய பாகங்களை வழங்கி, முன்மாதிரி முதல் தொடர் உற்பத்தி வரையிலான இடைவெளியை நிரப்புகிறது.
படி 1: துல்லியமான சாய்வு தீர்வு மற்றும் பொறியியல்
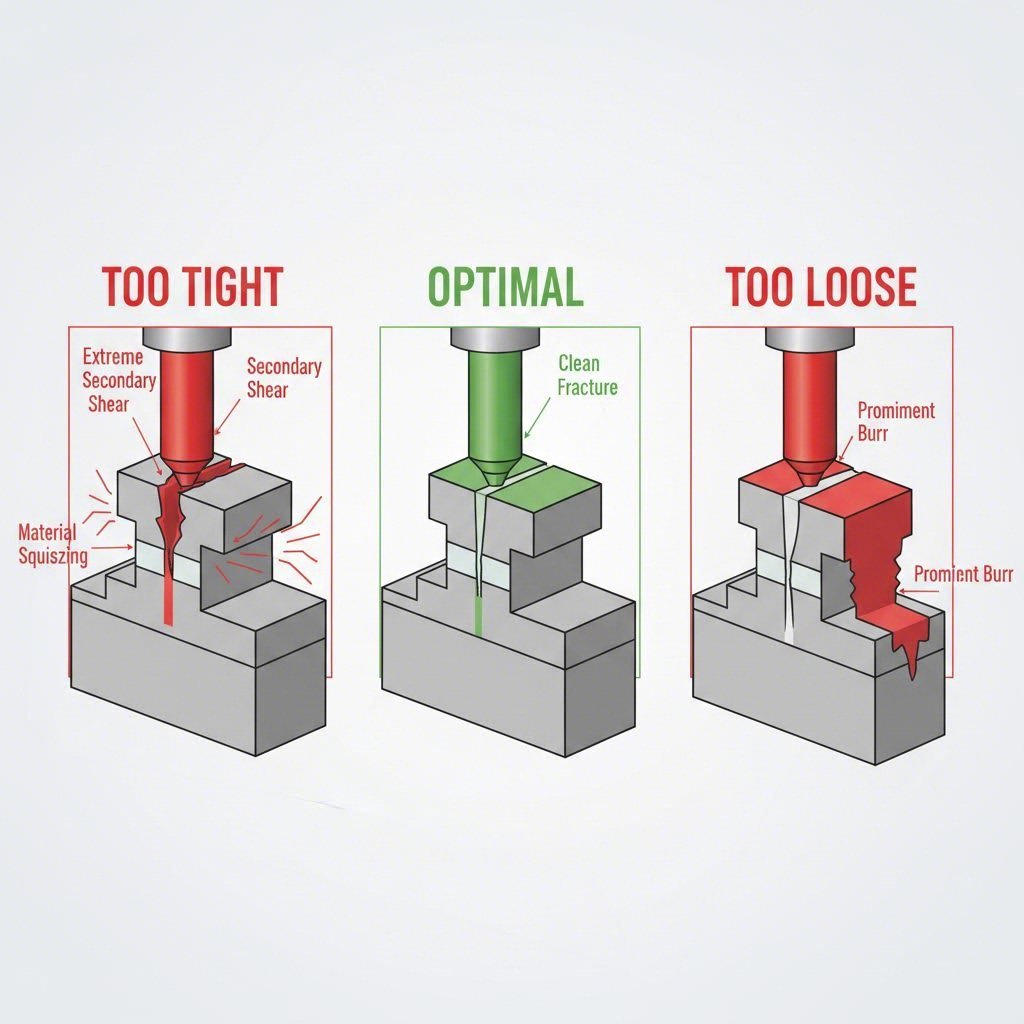
பூச்சிகளைக் குறைப்பதற்கான மிகப் பயனுள்ள வழி, பொறியியல் கட்டத்தின் போதே அவற்றைத் தடுப்பதாகும். தடுப்பதற்கான முதன்மை கருவி என்பது பஞ்ச்-டூ-டை தெளிவு ஆகும். தீர்வு மிகவும் இறுக்கமாக இருந்தால், பொருள் இரண்டாம் நிலை அறுவைசிகிச்சைக்கு உட்படுகிறது, இதனால் ஓரங்கள் சிதைகின்றன. தீர்வு மிகவும் தளர்வாக இருந்தால், பொருள் அறுக்கப்படாமல் கிழிக்கப்படுகிறது, இதனால் பெரிய உருளை மேற்பரப்பும், கனமான பூச்சியும் ஏற்படுகின்றன.
தீர்வை அதிகரிப்பது ஒரு 'அனைத்துக்கும் பொருந்தும்' கணக்கீடு அல்ல. இது பொருளின் இழுவிசை வலிமை மற்றும் தடிமனை பெரிதும் சார்ந்துள்ளது. பொதுவான ஆட்டோமொபைல் பொருட்களுக்கான பக்கவாட்டு சதவீதங்களுக்கான (ஒரு பக்கத்திற்கு) தொழில்துறை தரவுகள் பின்வரும் சதவீதங்களை பரிந்துரைக்கின்றன:
| பொருள் வகை | பரிந்துரைக்கப்பட்ட இடைவெளி (% தடிமன்) | என்னிக்கூடா? |
|---|---|---|
| குளிர்த்தல் முதுக்கு சத்து | 8% – 10% | அறைப்பு வலிமை மற்றும் விரிசல் பரவுதலை சமப்படுத்துகிறது. |
| உச்சிப் பட்டச்சு | 10% – 12% | அதிக வேலை கடினமாக்கம் ஓரளவு பெரிய இடைவெளியை தேவைப்படுகிறது. |
| அலுமினியம் (5000/6000 தொடர்) | 7% – 9% | மென்மையான பொருள் இழுக்கப்படுவது போல இருக்கும்; இறுக்கமான இடைவெளி விரிசலை உடைக்க உதவுகிறது. |
| இன்கோனல் / உயர்-உலோகக்கலவை | 5% – 8% | கடினத்தன்மை அதிகமாக இருப்பதால், கடினமடைவதைத் தடுக்க மிகவும் நெருக்கமான கட்டுப்பாடு தேவைப்படுகிறது. |
அதிக வலிமையுள்ள எஃகுகளுக்கு, பொருளின் உடைதலுக்கு எதிர்ப்பை சமாளிக்க, இடைவெளிகள் மிகவும் அதிகரிக்கப்பட வேண்டியிருக்கலாம்—சில நேரங்களில் பொருளின் தடிமனின் 21% வரை—. பதிப்பி விலகலையும் பொறியாளர்கள் கணக்கில் எடுத்துக்கொள்ள வேண்டும். சரியான கருவியின் வடிவமைப்பு இருந்தாலும்கூட, இணையாக இல்லாத ஒரு பதிப்பி ஓட்டத்தின் போது சீரற்ற இடைவெளியை ஏற்படுத்தி, பாகத்தின் ஒரு பக்கத்தில் புரோஸ் ஏற்படுத்தும். கருவியின் வடிவமைப்பு அளவுக்கு முக்கியமானது பதிப்பியின் சீரான சுமை சமநிலையும், குழியின் மையப்படுத்தலும் ஆகும்.
கட்டம் 2: கருவி பராமரிப்பு & வெட்டும் விளிம்பு மேலாண்மை
சரியாக பொறியாக்கப்பட்ட குழிகளும் கூட வெட்டும் விளிம்பு தேய்ந்தால் புரோஸ் உருவாக்கும். ஒரு கூரான வெட்டும் விளிம்பு உடைதலை தூண்ட வலிமையை செயல்திறன்மிக்க முறையில் குவிக்கிறது. விளிம்பு சுற்றுமுறையாக மாறும்போது, வலிமை பெரிய பகுதியில் பரவி, உடைவதற்கு முன் பொருள் பிளாஸ்டிக்காக பாய்வதை ஏற்படுத்தி, இதன் விளைவாக புரோஸ் உருவாகிறது.
வெட்டும் விளிம்பு 0.05 மிமீ ஐ விட அதிகமாக இருந்தால், பொதுவாக அது "மங்கலானது" எனக் கருதப்படுகிறது. இதைத் தடுக்க, முன்னெச்சரிக்கை பராமரிப்பு அவசியம். சிறந்த நடைமுறைகளில் அடங்குவன:
- திட்டமிட்ட மீண்டும் கூர்மைப்படுத்துதல்: தெளிவான ஓட்டைகளைக் காணும் வரை காத்திருக்க வேண்டாம். பொருளின் தீவிரத்தைப் பொறுத்து, ஒவ்வொரு 5,000 முதல் 10,000 ஸ்ட்ரோக்குகளுக்குப் பிறகு வெட்டும் பகுதிகளை ஆய்வு செய்வதைப் போன்ற ஸ்ட்ரோக் எண்ணிக்கையின் அடிப்படையில் பராமரிப்பு இடைவெளிகளை செயல்படுத்தவும்.
- சரியான கூர்மைப்படுத்தும் நெறிமுறை: கூர்மைப்படுத்தும் போது, புதிய விளிம்பை மீட்டெடுக்க 0.05–0.1 மிமீ பொருளை அகற்றுவது தரமாகும். கூர்மைப்படுத்தும் சூடு கருவி எஃகை மெதுவாக்காத (மென்மையாக்காத) வகையில் உறுதி செய்யவும்.
- மேம்பட்ட பூச்சுகள்: பூச்சு சிகிச்சைகளைப் பயன்படுத்துதல், PVD (இயற்பியல் ஆவி படிவம்) அல்லது TD சிகிச்சை கருவியின் ஆயுளை மிகவும் நீட்டிக்க முடியும். உதாரணமாக, பூச்சு பூசப்பட்ட ஒரு பஞ்ச் 200,000 க்கு பதிலாக 600,000 ஸ்ட்ரோக்குகள் வரை நீடிக்கலாம், நீண்ட காலம் விளிம்பின் கூர்மையை பராமரிக்கிறது.
படி 3: செயல்முறைக்குப் பிந்தைய ஓட்டை நீக்கும் தொழில்நுட்பங்கள்
எரிபொருள் அமைப்பு பாகங்களுக்கான Ra 0.8µm போன்ற கடுமையான மேற்பரப்பு முடித்தல் தேவைகளை தடுப்பது மட்டும் பூர்த்தி செய்ய முடியாதபோது, பின்னர் செயல்முறை புரோஸ்ஸிங் அவசியமாகிறது. பாகத்தின் வடிவமைப்பு மற்றும் அளவைப் பொறுத்து தொகை முடித்தல் மற்றும் துல்லிய முறைகளில் உற்பத்தியாளர்கள் தேர்வு செய்கிறார்கள்.
தொகை முடித்தல் முறைகள்
தொகுப்பு ஆட்டோமொபைல் பிராக்கெட்டுகள் மற்றும் கிளிப்களுக்கு அதிர்வு சுழற்சி அல்லது பேரல் முடித்தல் தான் நிலையானது. பாகங்கள் ஊடகத்தில் (செராமிக், பிளாஸ்டிக் அல்லது எஃகு) மூழ்கியிருக்கும் மற்றும் அதிர்வுக்கு உட்படுத்தப்படும். இந்த அரிப்பு நடவடிக்கை வெளிப்புற பரோஸ்களை அரைத்து அகற்றும். செலவு குறைவாக இருந்தாலும், அதற்கு தேர்வு செய்யும் தன்மை இல்லை மற்றும் கவனமாக கட்டுப்படுத்தப்படாவிட்டால் பாகத்தின் மொத்த அளவுகளில் சிறிது மாற்றத்தை ஏற்படுத்தலாம்.
துல்லிய புரோஸ்ஸிங் முறைகள்
ஹைட்ராலிக் மேனிஃபோல்டுகள் அல்லது டிரான்ஸ்மிஷன் வால்வுகள் போன்ற சிக்கலான வடிவங்களுக்கு, தொகை முடித்தல் பெரும்பாலும் போதுமானதாக இருக்காது. மின்னியல் புரோஸ்ஸிங் (ECM) பாகத்தைத் தொடாமல் பரோஸ்களை கரைக்க மின்வேதியியல் முறையைப் பயன்படுத்துகிறது, இதனால் எந்த இயந்திர அழுத்தமும் பாகத்தின் மீது செலுத்தப்படாது. இதேபோல, வெப்ப ஆற்றல் முறை (TEM) மிக மெல்லிய பர்ஸை உடனடியாக ஆவியாக்க வேகமான சூடேற்றத்தைப் பயன்படுத்துகிறது. இந்த முறைகள் அதிக செலவு செய்யும், ஆனால் முக்கியமான திரவ-கையாளும் பாகங்களுக்கு தேவையான உள் சுத்தத்தை உறுதி செய்கின்றன.
முன்னேறிய புதுமை: ஹைப்ரிட் ஸ்டாம்பிங் & CNC
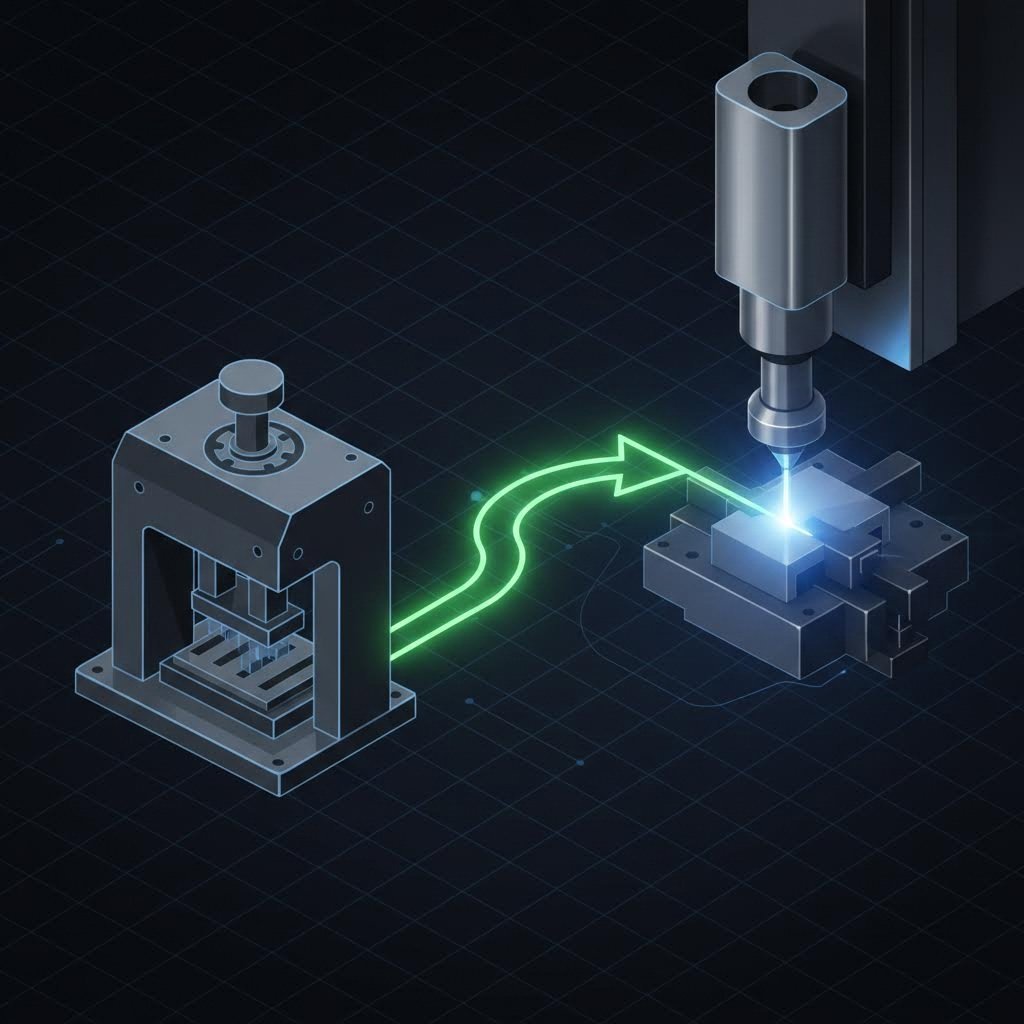
இன் எல்லை ஆட்டோமொபைல் ஸ்டாம்பிங் பர் குறைப்பு ஹைப்ரிட் செயலாக்கத்தில் உள்ளது. பாரம்பரிய ஸ்டாம்பிங் வேகத்திற்கு அனுமதிக்கிறது, ஆனால் பெரும்பாலும் மோசமான ஓரங்களை விட்டுச் செல்கிறது. CNC மெஷினிங் துல்லியத்தை வழங்குகிறது, ஆனால் மெதுவானது. ஹைப்ரிட் ஸ்டாம்பிங்-CNC தொழில்நுட்பங்கள் இந்த செயல்முறைகளை ஒருங்கிணைந்த பணிப்பாய்வில் இணைக்கின்றன.
இந்த அணுகுமுறையில், பாகம் பாதி-நெட் வடிவத்திற்கு ஸ்டாம்ப் செய்யப்பட்டு, பின்னர் உடனடியாக முக்கியமான ஓரங்களை வெட்டுவதற்காக CNC அலகு மூலம் செயலாக்கப்படுகிறது. இந்த முறை பொதுவான 0.1mm இலிருந்து கண்ணுக்குத் தெரியாத 0.02mm வரை பர் உயரத்தைக் குறைக்க முடியும். இது ஸ்பீக்கர் கிரில்கள் அல்லது டாஷ்போர்டு டிரிம்ஸ் போன்ற காணக்கூடிய உள் பாகங்கள் மற்றும் நுண்ணிய கடத்தும் துகள்கள் கூட குறுகிய சுற்று ஏற்படுத்தக்கூடிய EV பேட்டரி டெர்மினல்கள் போன்ற அதிக துல்லியம் தேவைப்படும் பாகங்களுக்கு குறிப்பாக மதிப்புமிக்கதாக உள்ளது.
முடிவு
ஆட்டோமொபைல் ஸ்டாம்பிங்கில் பர்ஸை நீக்குவது அதிர்ஷ்டம் அல்ல, ஒழுங்குப்படுத்தலின் செயல்பாடாகும். குறிப்பிட்ட பொருள் தரத்திற்கான சரியான டை கிளியரன்ஸைக் கணக்கிடுவதில் இது தொடங்கி, கடுமையான அட்டவணைகள் மூலம் கருவியின் கூர்மத்தைப் பராமரிப்பதில் முடிவடைகிறது. எனினும், பொருள் தரங்கள் மேம்படுவதைப் போலவே, தீர்வுகளும் மேம்பட வேண்டும். மேம்பட்ட பின்-செயலாக்கம் அல்லது கலப்பு தொழில்நுட்பங்களை ஒருங்கிணைப்பது, தொழில்நுட்ப ஆட்டோமொபைல் தரக் கட்டுப்பாட்டின் கண்காணிப்பைத் தாங்கும் பூஜ்ய குறைபாடு கொண்ட பாகங்களை உற்பத்தியாளர்கள் வழங்க உதவுகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஆட்டோமொபைல் பாகங்களுக்கான அதிகபட்ச ஏற்றுக்கொள்ளக்கூடிய பர்ஸ் உயரம் என்ன?
பாரம்பரியமாக 10% பொருள் தடிமன் வரை அனுமதிக்கப்பட்டாலும், நவீன ஆட்டோமொபைல் தரங்கள் பெரும்பாலும் மிகக் குறைந்த அனுமதிப்புகளை எதிர்பார்க்கின்றன. முக்கியமான இணைக்கப்படும் பரப்புகள் அல்லது அதிக துல்லிய அசெம்பிளிகளுக்கு, அசெம்பிளி சிக்கல்கள் மற்றும் பாதுகாப்பு ஆபத்துகளைத் தடுக்க 0.05 மிமீ (0.002 அங்குலம்) கீழ் பர்ஸை வைத்திருக்க வேண்டும்.
டை கிளியரன்ஸ் பர்ஸ் உருவாக்கத்தை எவ்வாறு பாதிக்கிறது?
உலோகம் எவ்வாறு உடைகிறது என்பதை டை கிளியரன்ஸ் தீர்மானிக்கிறது. போதுமான அளவு கிளியரன்ஸ் இல்லாதது (மிகவும் இறுக்கமாக) இரண்டாம் நிலை அரிப்பையும் ஓரங்கள் சிதறியதையும் ஏற்படுத்துகிறது, அதிகப்படியான கிளியரன்ஸ் (மிகவும் தளர்வாக) உலோகம் உருண்டு கீழே விழுந்து கிழிக்கப்படுவதை ஏற்படுத்துகிறது. சரியான கிளியரன்ஸ் ஒரு தெளிவான உடைந்த மண்டலத்தை உருவாக்குகிறது, பொதுவாக எஃகு தரத்தைப் பொறுத்து பொருளின் தடிமனில் 8% முதல் 12% வரை இருக்கும்.
3. வேதியியல் அரிப்பு முற்றிலுமாக பர்ர்களை நீக்க முடியுமா?
ஆம், வேதியியல் அரிப்பு பர்ர்-இலவச செயல்முறையாகும், ஏனெனில் அது பொருளை வலுக்கட்டாயமாக வெட்டுவதற்கு பதிலாக கரைக்கிறது. இது இயந்திர அழுத்தத்தையும் சிதைவையும் நீக்குகிறது, பாரம்பரிய ஸ்டாம்பிங் தரைசலை ஏற்படுத்தக்கூடிய ஷிம்கள், திரைகள் அல்லது எரிபொருள் செல் தகடுகள் போன்ற சிக்கலான, தட்டையான ஆட்டோமொபைல் பாகங்களுக்கு சிறந்த மாற்று ஆகும்.