 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஆட்டோமொபைல் சாசி ஸ்டாம்பிங் செயல்முறை: தொழில்நுட்ப வழிகாட்டி
சுருக்கமாக
அந்த ஆட்டோமொபைல் சாசி ஸ்டாம்பிங் செயல்மறை நவீன வாகனங்களின் கட்டமைப்பு அடிப்படையை உருவாக்குவதற்கு அவசியமான ஒரு அதிக-துல்லிய தொழில்துறை உற்பத்தி முறையாகும். இது பெரும் நீர்மநேரியல் அல்லது இயந்திர அழுத்தங்களைப் பயன்படுத்தி, பொதுவாக 1,600 டன்களை மிஞ்சும் விசையுடன், கனரக-அடர்த்தி தகடு உலோகத்தை—பொதுவாக அதிக வலிமை கொண்ட எஃகு (HSS) அல்லது அலுமினியம்—சிக்கலான வடிவங்களாக மாற்றுவதை உள்ளடக்கியது. இந்த செயல்முறை துண்டிடல் மற்றும் துளையிடலிலிருந்து ஆழமான இழுப்பு மற்றும் இறுதி துண்டிப்பு வரை நகர்கிறது, மேலும் மோதல் பாதுகாப்பு மற்றும் கட்டமைப்பு வலிமையை உறுதி செய்ய ±0.01 மிமீ அளவிலான கணுக்கான துல்லியத்தை கண்டிப்பாக பின்பற்ற வேண்டும். பொறியாளர்கள் மற்றும் வாங்குதல் மேலாளர்களுக்கு, சூடான மற்றும் குளிர்ந்த ஸ்டாம்பிங் இடையேயான வித்தியாசங்களையும், சரியான செதில் தொழில்நுட்பத்தைத் தேர்ந்தெடுப்பதையும் புரிந்து கொள்வது, செலவு, எடை மற்றும் செயல்திறனை சமப்படுத்துவதற்கு முக்கியமானது.
அடிப்படைகள்: சாசிஸ் மற்றும் பாடி ஸ்டாம்பிங்
சாசி மற்றும் பாடி பேனல்கள் இரண்டுமே உலோக ஸ்டாம்பிங்கைப் பயன்படுத்தாலும், அவற்றின் பொறியியல் தேவைகள் குறிப்பிடத்தக்க வகையில் வேறுபடுகின்றன. பாடி ஸ்டாம்பிங் "கிளாஸ் A" முகப்பு அழகியல் மீது கவனம் செலுத்துகிறது—ஃபெண்டர்கள் மற்றும் கதவுகளுக்கான குறைபாடற்ற, ஏரோடைனமிக் வளைவுகளை உருவாக்குவதில் தோற்ற முழுமை முக்கியத்துவம் வாய்ந்ததாகும். இதற்கு மாறாக, சாசி ஸ்டாம்பிங் முக்கியத்துவம் அளிப்பது அமைப்பு ஒருங்கிணைப்பு மற்றும் நீடித்த தன்மை செயல்பாட்டுத்தன்மையில் உள்ளது. ஃபிரேம் ரெயில்கள், கிராஸ்-மெம்பர்கள் மற்றும் சஸ்பென்ஷன் கன்ட்ரோல் ஆர்ம்கள் போன்ற சாசி பாகங்கள் தோல்வி இல்லாமல் பெரும் இயங்கு சுமைகள் மற்றும் மோதல் சக்திகளைத் தாங்க வேண்டும்.
இந்த செயல்பாட்டு வேறுபாடு பொருள் தேர்வு மற்றும் செயலாக்கும் அளவுருக்களை தீர்மானிக்கிறது. சாசி பாகங்கள் பொதுவாக ஹை-ஸ்ட்ரெஞ்ச் ஸ்டீல் (HSS) அல்லது அட்வான்ஸ் ஹை-ஸ்ட்ரெஞ்ச் ஸ்டீல் (AHSS) வின் தடித்த அளவுகளிலிருந்து ஸ்டாம்ப் செய்யப்படுகின்றன, இவை சிறந்த கிழிப்பு வலிமையை வழங்குகின்றன, ஆனால் குறைந்த நெகிழ்வுத்தன்மை காரணமாக உருவாக்க கடினத்தன்மை உள்ளது. கூற்றுப்படி Neway Precision , இந்த பெரிய, ஆழமாக இழுக்கப்பட்ட கூறுகளை உருவாக்குவது பாகத்தின் ஆழம் அதன் விட்டத்தை விட அதிகமாக இருக்கும்படி சிறப்பு ஆழமான இழுப்பு நுட்பங்களை பெரும்பாலும் தேவைப்படுகின்றன, இது சாதாரண நெளிய ஸ்டாம்பிங்கிலிருந்து வேறுபட்ட செயல்முறையாகும்.
பயன்படுத்தப்படும் உபகரணங்கள் இந்தத் தேவைகளை எதிரொலிக்கின்றன. உடல் பேனல்கள் அதிவேக டிரான்ஸ்ஃபர் லைன்களில் உருவாக்கப்படும்போது, சாஸி பாகங்கள் பெரும்பாலும் அதிக டன் அளவு பிரஸ்களை தேவைப்படுகின்றன — சில சமயங்களில் ஹைட்ராலிக் அல்லது சர்வோ-ஓட்டப்படும் — HSS இன் வேலை-கடினமடைதல் பண்புகளை கையாளுமாறு. வடிவமைப்பு சிக்கலை அடைவதே நோக்கமாக உள்ளது, பொருளின் தடிமனை சீராக பராமரித்து, வாகனின் சட்டம் கடுமையான பாதுகாப்பு தரநிலைகளை பூர்த்தி செய்வதை உறுதி செய்வதாகும்.
ஸ்டாம்பிங் பாய்வு: படிப்படியாக
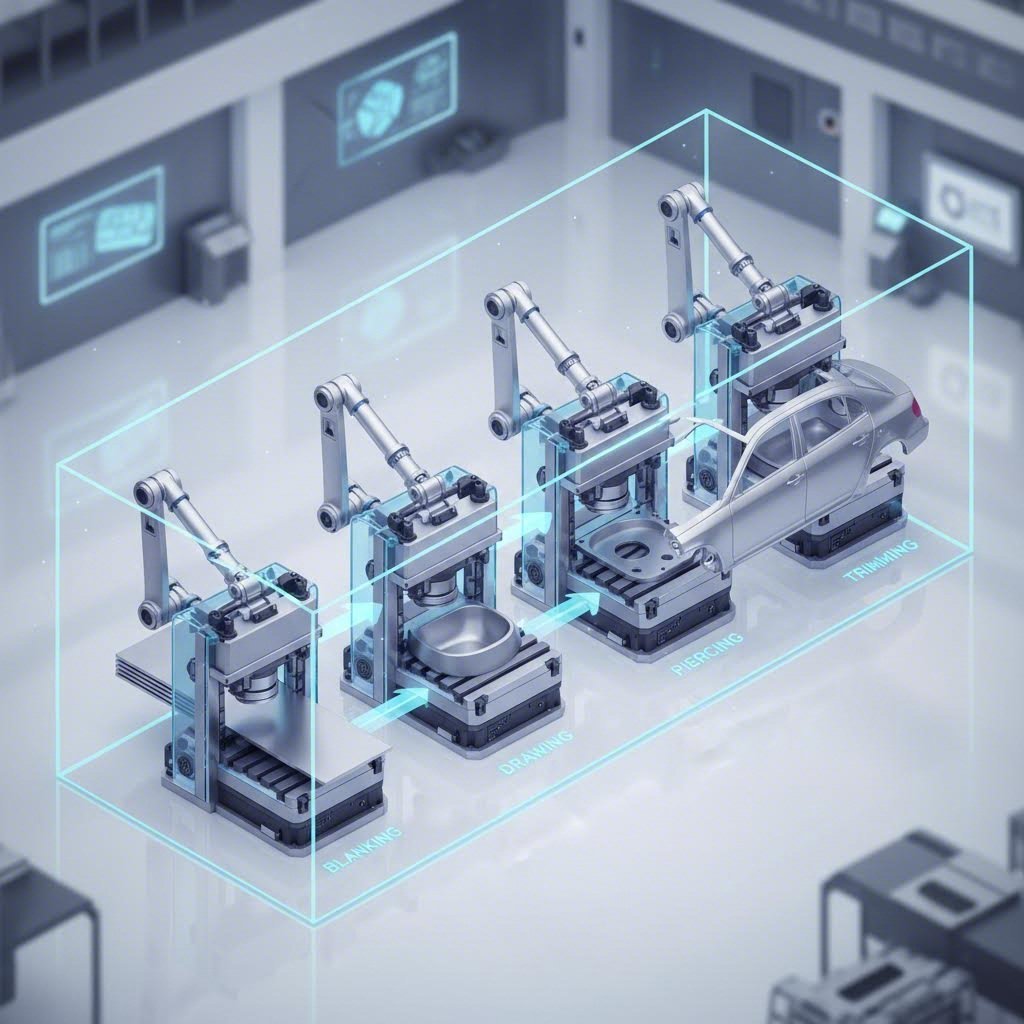
தட்டையான உலோக சுருளிலிருந்து முடிக்கப்பட்ட சாஸி பாகத்திற்கான மாற்றம் கடுமையான தொடர் பாய்வைப் பின்பற்றுகின்றது. பெரிய உற்பத்தி நிறுவனங்களில் பார்க்கப்பட்ட உற்பத்தி முறைகளை அடிப்படையாகக் கொண்டு, டொயோட்டா செயல்முறையை நான்கு முதன்மை நிலைகளாக பிரிக்கலாம், ஒவ்வொன்றும் அளவு துல்லியத்திற்கு முக்கியமானது:
- பிளாங்கிங் மற்றும் தயாரிப்பு: இந்தச் செயல்முறை உலோக சுருளை நீக்குவதிலிருந்து தொடங்குகிறது. உள் அழுத்தங்களை நீக்குவதற்காகப் பொருள் சமப்படுத்தப்படுகிறது, பின்னர் அதை மூடிய "பிளாங்க்ஸ்" - இறுதி பாகத்தின் அடிப்பகுதியை ஒத்த தட்டையான வடிவங்களாக வெட்டுகிறார்கள். இந்த நிலை பொருள் பயன்பாட்டைத் தீர்மானிக்கிறது; பிளாங்க்ஸின் திறமையான அமைப்பு கழிவு குப்பையை குறைக்கிறது.
- வடிவமைத்தல் மற்றும் ஆழமான வரைதல்: பிளாங்க் அச்சில் ஊட்டப்படுகிறது, அங்கு ஆண் தாக்குதல் அதைப் பெண் கட்டுருவில் கட்டாய்ப்படுத்துகிறது. சாஸி பாகங்களுக்கு, இது பெரும்பாலும் மூன்று பரிமாண வடிவமைப்பை உருவாக்கும் ஆழமான வரைதல் செயல்முறையாகும், எடுத்துக்காட்டாக, பிரேம் ரெயிலின் U-சானல். டன் அளவு அழுத்தத்தின் கீழ் உலோகம் பிளாஸ்டிக்காக ஓடுகிறது, பாகத்தின் கட்டமைப்பு சுருக்கத்தை வரையறுக்கிறது.
- முறுக்கி மற்றும் துளைத்தல்: பொதுவான வடிவம் உருவாக்கப்பட்ட பிறகு, துணை கட்டுருக்கள் அதிகப்படியான பொருளை (பிளாஷ்) நீக்கி, தேவையான மவுண்டிங் துளைகள் அல்லது ஸ்லாட்டுகளைத் துளைக்கின்றன. இங்கு துல்லியம் முக்கியமானது; சஸ்பென்ஷன் அல்லது எஞ்சின் பாகங்களுக்கான மவுண்டிங் புள்ளிகள் மற்ற துணை அமைப்புகளுடன் சரியாக ஒழுங்க வேண்டும்.
- பிளாங்கிங் மற்றும் காயினிங்: விட்டு நெளிதல் (ஃபிளேஞ்சிங்) மற்றும் பரப்புகளை தட்டையாக்க அல்லது விவரங்களை பொறுக்கும் குறிப்பிட்ட பகுதிகளை "காய்ந்து" என்பதே இறுதி படிகள் ஆகும். இது பகுதி வாகனத் தொட்டியுடன் வெல்ட் செய்யப்படும்போது அல்லது போல்ட் செய்யப்படும்போது இறுக்கமான, அதிர்வு-இலவச இடைமுகத்தை உருவாக்குவதை உறுதி செய்கிறது.
முக்கிய முடிவு: ஹாட் ஸ்டாம்பிங் எதிர் கோல்ட் ஸ்டாம்பிங்
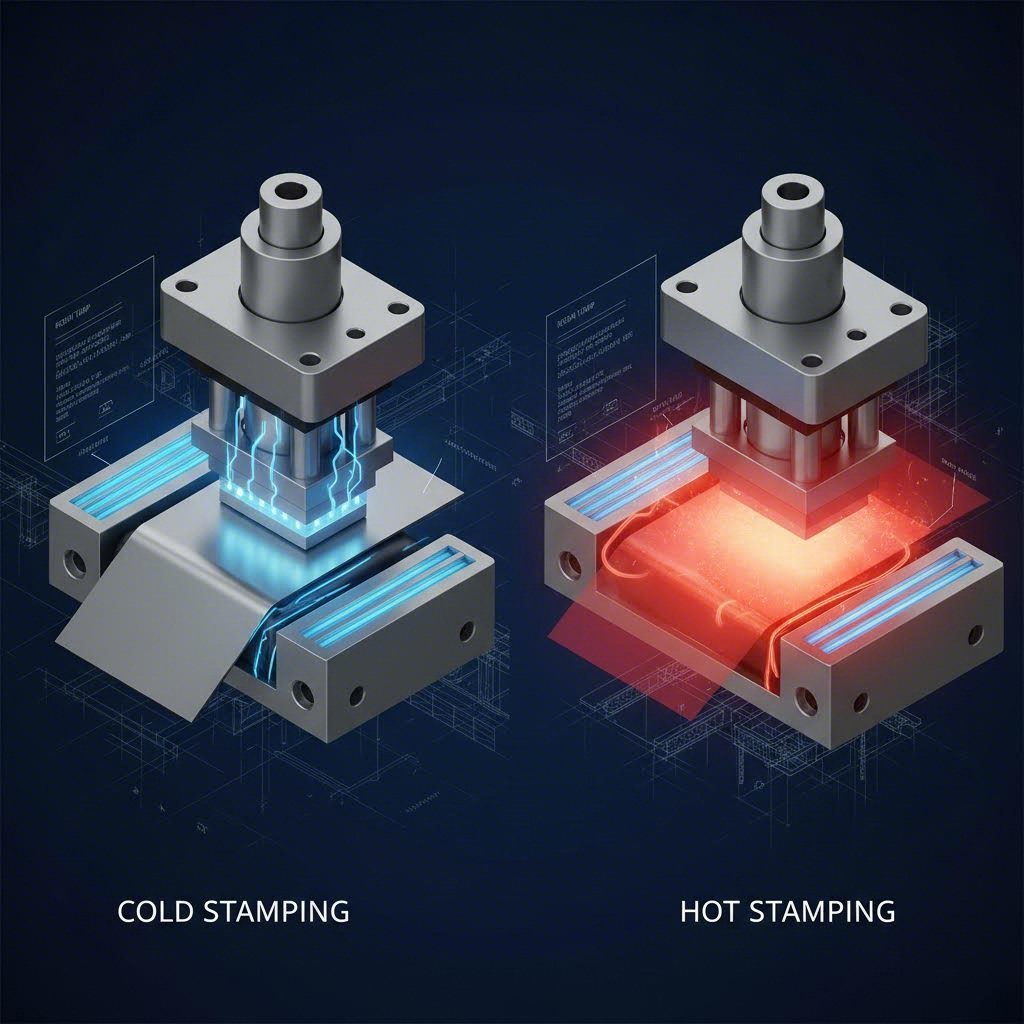
சட்டத் தயாரிப்பில் மிக முக்கியமான தொழில்நுட்ப முடிவுகளில் ஒன்று ஹாட் மற்றும் கோல்ட் ஸ்டாம்பிங் இடையே தேர்வு செய்வதாகும். இந்த தேர்வு பெரும்பாலும் பொருளின் வலிமை தேவைகள் மற்றும் பாகத்தின் சிக்கல்களால் இயக்கப்படுகிறது.
| அம்சம் | குளிர் ஸ்டாம்பிங் | ஹாட் ஸ்டாம்பிங் (அழுத்து ஹார்ட்னிங்) |
|---|---|---|
| செயல்முறை வெப்பநிலை | அறை வெப்பநிலை | ~900°C க்கு மேல் சூடுப்படுத்தி, பின்னர் குளிர்விக்கப்படும் |
| பொருளின் வலிமை | பொதுவாக < 1,000 MPa | 1,500+ MPa வரை (உயர்-உயர் வலிமை) |
| ஸ்பிரிங்பேக் அபாயம் | அதிகம் (ஈடுசெய்தல் தேவைப்படும்) | கிட்டத்தட்ட பூஜ்யம் (பாகம் வடிவத்தில் "உறைந்து போகிறது") |
| சுழற்சி நேரம் | வேகமான (அதிக அளவு) | மெதுவான (சூடேற்றம்/குளிர்வு தேவை) |
| முதன்மை பயன்பாடு | பொதுவான சஸ்பென்ஷன் பாகங்கள், பிராக்கெட்டுகள் | பாதுகாப்பு-முக்கியமான வலுப்படுத்தல்கள் (பி-தூண்கள், ராக்கர்கள்) |
குளிர் ஸ்டாம்பிங் எஃகு கிரேடுகளிலிருந்து தயாரிக்கப்படும் பாகங்களுக்கு அதிக வலிமை குறிப்பிடப்படாத காரணியாக இருப்பதால், வேகத்திற்கும் குறைந்த ஆற்றல் செலவுகளுக்கும் விருப்பமான முறையாகும். எனினும், உற்பத்தியாளர்கள் எடை குறைப்பை நோக்கி அதிகமாக முயற்சிக்கும் போது, அவை கூட்டு அறைப்பு .
ஹாட் ஸ்டாம்பிங் என்பது போரான் எஃகு பிளாங்க்குகளை சுலபமாக வார்ப்பதற்காக சூடேற்றுவதும், அவற்றை டையில் உருவாக்குவதும், பின்னர் கருவிக்குள்ளேயே விரைவாக குளிர்விப்பதும் (குளிர்வு) ஆகும். இந்த செயல்மறை உயர் வலிமை-எடை விகிதத்தைக் கொண்ட பாகங்களை உருவாக்குகிறது, இது நவீன பாதுகாப்பு கூண்டுகளுக்கு அவசியமாகும். ஆற்றல் நுகர்வு மற்றும் சுழற்சி நேரத்தின் காரணாமாக இது அதிக விலையுள்ளதாக இருந்தாலும், "ஸ்பிரிங்பேக்" என்ற பிரச்சினையை நீக்குகிறது, உயர் இழுவிசை பாகங்களுக்கான துல்லியமான வடிவியல் சகிப்பினை உறுதி செய்கிறது.
டை தேர்வு: புரோகிரெசிவ் vs. டிரான்ஸ்ஃபர் டைக்கள்
உற்பத்தி அளவு, பாகத்தின் அளவு மற்றும் மூலதன முதலீடு ஆகியவற்றிற்கு இடையே சரியான கருவி உத்தியைத் தேர்ந்தெடுப்பது ஒரு சமநிலையாகும். ஆட்டோமொபைல் சாசிஸ் துறையில் ஆதிக்கம் செலுத்தும் இரண்டு முதன்மை டை அமைப்புகள்:
முன்னேறி பட்டியல்கள்
முன்னேறும் டை ஸ்டாம்பிங்கில், உலோக தகடு பல நிலையங்களைக் கொண்ட ஒரு டை வழியாக ஊட்டப்படுகிறது. தகடு முன்னேறும்போது பதம் ஒவ்வொரு அடியிலும் வெவ்வேறு செயல்பாடுகளை (வெட்டுதல், வளைத்தல், உருவாக்குதல்) செய்கிறது. இந்த முறை பிராக்கெட்டுகள் மற்றும் வலுப்படுத்துதல் போன்ற சிறிய சாசிஸ் பாகங்களுக்கு மிகவும் திறமையானது, நிமிடத்திற்கு நூற்றுக்கணக்கான பாகங்களை உற்பத்தி செய்யக்கூடியது. எனினும், இது தகட்டின் அளவைப் பொறுத்து கட்டுப்படுத்தப்படுகிறது மற்றும் பெரிய அமைப்பு ரெயில்களுக்கு ஏற்றதல்ல.
டிரான்ஸ்பர் டைஸ்
கிராஸ்-மெம்பர்கள் மற்றும் சப்ஃபிரேம்கள் போன்ற பெரிய சாசிஸ் பாகங்களுக்கு, டிரான்ஸ்ஃபர் டைகள் தரமானவை. இங்கு, தனி பிளாங்க்குகள் "டிரான்ஸ்ஃபர் ஆர்ம்ஸ்" அல்லது ரோபோட்டிக் அமைப்புகளால் ஒரு டை நிலையத்திலிருந்து அடுத்த டை நிலைக்கு இயந்திர ரீதியாக நகர்த்தப்படுகின்றன. இதன்படி அமெரிக்கன் இன்டஸ்ட்ரியல் இந்த முறை தொடர் தடியில் பொருந்து பெரிய பாகங்களில் முடியாத முறையில் முடியும் சிக்கலான வடிவமைப்பு செயல்பாடுகளை அனுமதிக்கின்றது. டிரான்ஸ்ஃபர் லைன்கள் அழுத்துதலுக்கு முன் காலிகளை முறையாக அமைப்பதன் மூலம் கனரசவீக்கான பாகங்களுக்கு அதிக தேர்வுத்திறனையும் பொருள் செயல்திறனையும் வழங்குகின்றன.
சவால்கள் மற்றும் தரக் கட்டுப்பாடு
உயர்நிலை பொருட்கள் ஈடுபடுவதால் சாஸி ஸ்டாம்பிங் தனித்துவமான சவால்களை எதிர்கொள்கின்றது. திரும்பி வருதல் (springback) உருவமைத்தலுக்குப் பின் உலோகம் அதன் அசல் வடிவத்திற்கு திரும்புவதற்கான போக்கு—குளிர் ஸ்டாம்ப் செய்யப்பட்ட HSS-உடன் தொடர்ந்து இருக்கும் பிரச்சினையாகும். சரியாக கணக்கிடப்படாவிட்டால், பாகங்கள் தரத்திற்கு வெளியே செல்வதற்கு காரணமாகின்றன, அதனால் அவை கூட்டு பொருத்தல் பிரச்சினைகளை ஏற்படுத்துகின்றன.
இதைத் தடுப்பதற்காக, பொருளின் நடத்தையை முன்னறிவிப்பதற்கும் "மிகை வளைவு" ஈடுசெய்தலுடன் கட்டுகளை வடிவமைப்பதற்கும் பொறியாளர்கள் முன்னேறிய Finite Element Analysis (FEA) சிமுலேஷன்களைப் பயன்படுத்துகின்றனர். Eigen Engineering சிக்கலான பகுதிகளில் சுருக்கங்கள் அல்லது மெலிதாக்கலைக் குறைப்பதற்கு பதற்ற பரவலைக் கட்டுப்படுத்தும் முறையாக மெக்னெட்டிக் உதவி உருவமைத்தல் போன்ற தொழில்நுட்பங்களை நவீன ஸ்டாம்பிங் ஒருங்கின்றது என குறிப்பிடுகின்றது.
இந்த துல்லியமான அனுமதிகளை உறுதி செய்வதற்கு பொதுவாக சிறப்பு திறன்களைக் கொண்ட ஒரு பங்காளியின் தேவை ஏற்படுகிறது. முன்மாதிரி சரிபார்ப்புக்கும் தொடர் உற்பத்திக்கும் இடையிலான இடைவெளியை நிரப்பும் உற்பத்தியாளர்களுக்கு, Shaoyi Metal Technology ஐ.ஏ.டி.எஃப் 16949 சான்றளிக்கப்பட்ட துல்லியமான ஸ்டாம்பிங் சேவைகளை வழங்குகிறது. 600 டன் வரை அழுத்த திறனைக் கையாளும் திறன் காரணமாக, உலகளாவிய ஓஇஎம் தரநிலைகளைப் பூர்த்தி செய்யும் முக்கியமான கட்டுப்பாட்டு கையேடுகள் மற்றும் துணை கட்டமைப்புகளை உற்பத்தி செய்ய முடிகிறது. இதன் மூலம் வடிவமைப்பிலிருந்து அதிக அளவு உற்பத்திக்கு மாறும் போது கண்டிப்பான தர தொடர்ச்சியை உறுதி செய்ய முடிகிறது.
எதிர்கால போக்குகள்: எடை குறைத்தல் மற்றும் தானியங்கி
இன்றைய எரிபொருள் திறமை மற்றும் மின்மயமாக்கல் ஆகியவற்றை நோக்கிய பயணமே எதிர்கால ஆட்டோமொபைல் சாசி ஸ்டாம்பிங் செயல்முறையை ஆக்கிரமித்துள்ளது. எடை குறைத்தல் எடை குறைத்தலே ஆதிக்கம் செலுத்தும் போக்காக உள்ளது. இது துல்லியமான, வலுவான எஃகுகள் மற்றும் அலுமினிய உலோகக்கலவைகளின் பயன்பாட்டை அதிகரிக்க தொழில்துறையை ஊக்குவிக்கிறது. அலுமினியத்தை ஸ்டாம்ப் செய்வது சில சவால்களை ஏற்படுத்துகிறது. உதாரணமாக, விரிசல் ஏற்படுவதற்கான அதிக போக்கு, துல்லியமான தேய்மான எண்ணெய் மற்றும் விசை கட்டுப்பாட்டை தேவைப்படுத்துகிறது.
அதே நேரத்தில், ஸ்மார்ட் ஸ்டாம்பிங் தொழிற்சாலை தளத்தில் புரட்சியை ஏற்படுத்துகிறது. நிரல்படுத்தக்கூடிய ஸ்லைடு இயக்கத்தை அனுமதிக்கும் செர்வோ அச்சுகள், பாரம்பரிய பறக்கும் சக்கரங்களை மாற்றி, ராம் வேகம் மற்றும் தங்குமிட நேரத்தில் முடிவில்லா கட்டுப்பாட்டை வழங்குகின்றன. இந்த நெகிழ்வுத்தன்மை, மாறாத திசைவேகத்தில் பிளந்துவிடும் கடினமான பொருட்களை உருவாக்க அனுமதிக்கிறது. ஆட்டோமேஷன் டூல் & டை இந்த மேம்பட்ட நுட்பங்கள் NVH (ஒலி, அதிர்வு மற்றும் கடுமை) குறைப்பு பிராக்கெட்டுகள் மற்றும் இன்னும் இலகுவான மற்றும் வலுவான அடுத்த தலைமுறை சாஸிஸ் கட்டமைப்புகளை உருவாக்க முக்கியமானவை.