 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Poinçonnage des connecteurs et bornes automobiles : Ingénierie de précision
TL ;DR
L’emboutissage de connecteurs et de bornes automobiles est un procédé de fabrication de haute précision qui utilise la technologie de matrices progressives pour transformer des bandes métalliques en composants complexes et conducteurs, avec des tolérances au micron près. Ce procédé dépend fortement du choix des alliages de cuivre appropriés—tels que le laiton, le bronze au phosphore ou le cuivre béryllium—afin d'assurer l'intégrité du signal dans les conditions sévères de vibrations et de cycles thermiques présentes dans les véhicules modernes. Les fabricants doivent respecter des normes rigoureuses telles que USCAR-2 et IATF 16949 pour valider les performances. Pour les ingénieurs et les spécialistes des achats, la réussite repose sur l'équilibre entre les propriétés des matériaux et les géométries de conception, comme les broches à pression, ainsi que sur la garantie que les fournisseurs disposent de capacités robustes d'inspection visuelle en ligne.
Concevoir la connexion : L'écosystème du procédé d'estampage
La production de cosses automobiles va bien au-delà du simple formage métallique. Elle constitue un écosystème centré sur l'estampage progressif à haut débit , une méthode dans laquelle une bande métallique continue est alimentée à travers une série de postes. Chaque poste effectue une opération spécifique — poinçonnage, repoussage, cintrage ou ébrasage — avant que la pièce ne passe au suivant. Cela permet la production en masse de géométries complexes à des vitesses souvent supérieures à 1 000 coups par minute, une nécessité pour répondre aux volumes élevés exigés par les équipementiers automobiles.
Les fabricants avancés intègrent des technologies d'« assemblage intégré au moule » ("In-Die Assembly"), où des composants auxiliaires tels que des vis ou des contacts sont insérés directement pendant la phase d'estampage. Cette consolidation réduit les manipulations secondaires et améliore les cumuls de tolérances. Selon des leaders du secteur comme KS Tooling , le flux de travail s'étend au-delà de la presse, reliant souvent le poinçonnage directement aux étapes de placage, de moulage et d'assemblage afin de créer une ligne de production continue. Cette intégration est essentielle pour préserver l'intégrité structurelle des cosses délicates.
Pour l'automatisation à haut volume, les composants sont généralement produits en format « bobine-à-bobine » plutôt que comme pièces détachées. Ce format permet aux machines d'assemblage automatisées en aval de saisir et positionner rapidement les cosses dans les boîtiers de connecteurs. Afin d'assurer une fabrication sans défaut dans cet environnement à haute vitesse, les fournisseurs de premier plan tels que Wiegel utilisent des systèmes avancés d'inspection par vision. Ces caméras surveillent chaque course de presse, vérifiant en temps réel les dimensions critiques et détectant les anomalies, ce qui est indispensable pour les applications automobiles critiques en termes de sécurité.
Science des matériaux : alliages pour environnements automobiles sévères
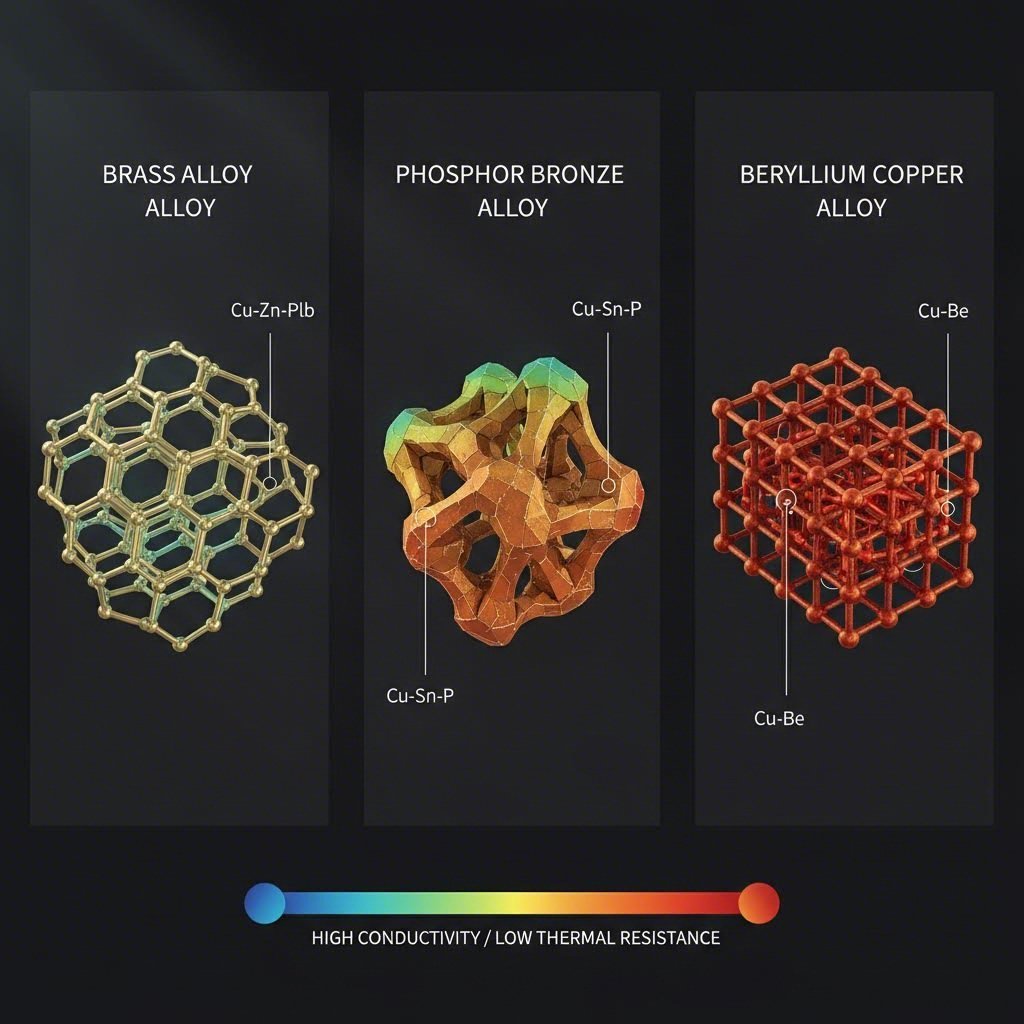
Le choix du bon matériau de base est la base ingénierie de tout connecteur automobile. Le matériau doit offrir un bon compromis entre conductivité électrique et propriétés mécaniques telles que la limite d'écoulement et la résistance à la relaxation des contraintes, particulièrement en raison des hautes températures sous le capot. Le choix de l'alliage détermine la capacité du terminal à maintenir une force de contact tout au long de la durée de vie du véhicule.
| Classe de matériau | Alliage courant | Caractéristiques de performance | Application typique |
|---|---|---|---|
| Laiton | C26000 (Laiton cartouche) | Haute conductivité (28 % IACS), résistance modérée, faible coût. Sensible à la relaxation des contraintes au-delà de 110 °C. | Connecteurs standards pour habitacle, transmission de signaux non critiques. |
| Autres métaux | C51000 / C52100 | Résistance à la fatigue et propriétés de ressort supérieures par rapport au laiton. Stable jusqu'à environ 130 °C. | Capteurs, interrupteurs et bornes nécessitant une durabilité accrue aux cycles. |
| Cuivre beryllium | C17200 (BeCu) | Résistance et résistance à la relaxation la plus élevées. Excellent pour les environnements à haute vibration et des températures allant jusqu'à 200 °C. | Systèmes de batterie pour véhicules électriques, connecteurs miniaturisés pour l'ADAS, unités de commande moteur. |
Au-delà de l'alliage de base, l'ingénierie de surface joue un rôle essentiel. Le placage empêche l'oxydation et la « corrosion par fretting » — de micro-mouvements causés par les vibrations pouvant isoler le point de contact. Bien que le placage à l'étain soit standard pour une utilisation générale, l'or ou l'argent est requis pour les applications haute tension dans les VE ou pour les signaux de capteurs à faible énergie où la fidélité du signal est primordiale. Des fabricants comme KS Terminals insistent sur le fait que la combinaison adéquate de matériau de base et de placage est essentielle pour réussir les tests de validation en chambre salée et de choc thermique.
Géométries et caractéristiques de conception critiques
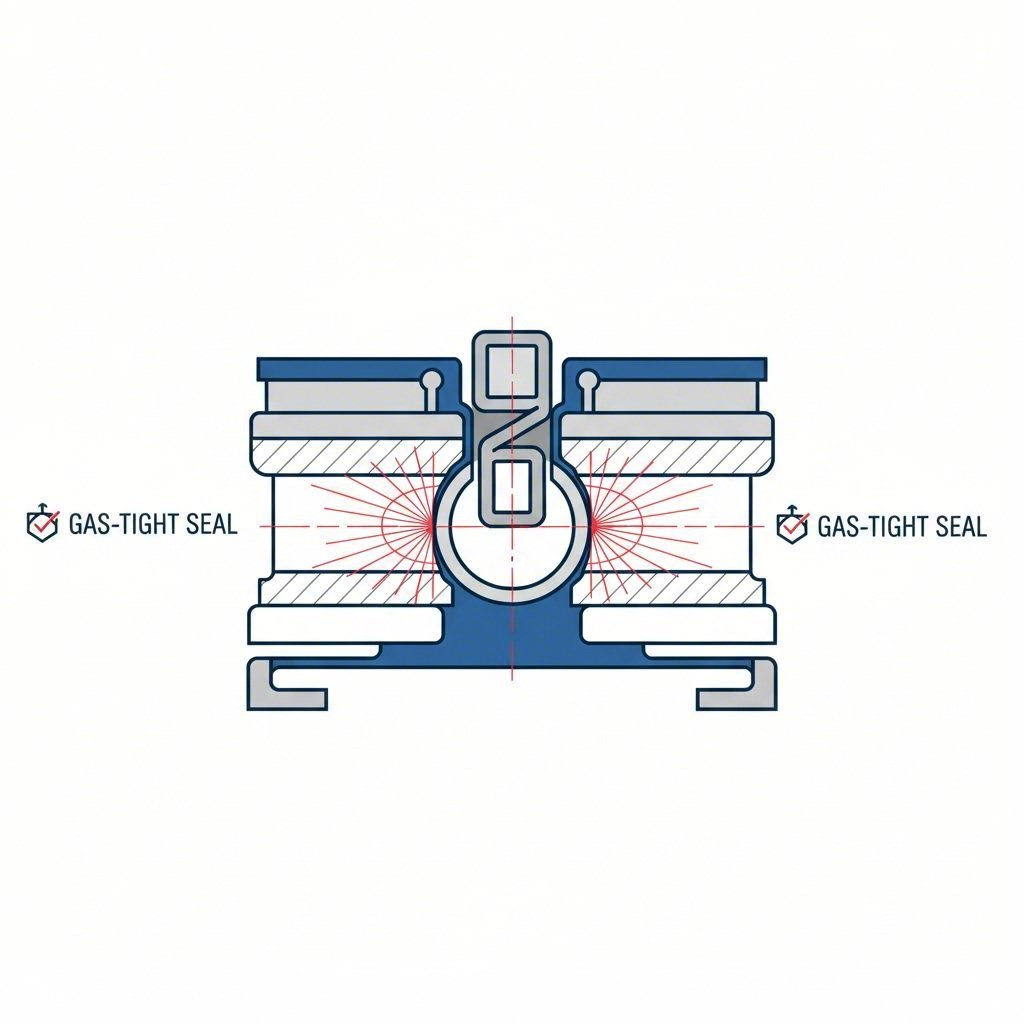
La géométrie d'un terminal embouti est fonctionnelle, pas uniquement structurelle. Les conceptions automobiles modernes s'appuient de plus en plus sur La technologie Press-Fit (broche souple) ce design « Eye of the Needle » permet d'insérer la borne sur un circuit imprimé sans soudure. La section conforme se comprime élastiquement lors de l'insertion, créant une interface étanche aux gaz, éliminant ainsi les contraintes thermiques liées au soudage et assurant une connexion robuste capable de résister à des vibrations importantes.
Les concepteurs doivent également distinguer entre les systèmes scellés et non scellés. Les connecteurs situés dans le compartiment moteur ou les passages de roue nécessitent une protection IP67 ou IP69K, ce qui impose l'utilisation de bornes conçues avec des caractéristiques de rétention spécifiques pour joints en silicone. En revanche, les équipements électroniques de l'habitacle utilisent souvent des conceptions non scellées afin de gagner de la place et réduire les coûts. Des technologies telles que le « skiving » sont utilisées pour façonner précisément l'interface de contact, en enlevant du matériau afin de créer des zones de contact métal-métal fraîches qui optimisent le flux électrique. TE Connectivity il est noté que les contacts estampés et formés offrent souvent une alternative économique aux contacts pleins usinés dans les applications de câblage à grand volume, sans compromettre les performances.
Normes et validation : Le cadre USCAR et IATF
Dans le secteur automobile, la précision est validée par des normes mondiales rigides. La USCAR-2 spécification est la référence nord-américaine pour les essais des systèmes de connexion électrique automobile. Elle classe les connecteurs selon des niveaux de performance, tels que les classes de vibration (V1 pour le châssis, V2 pour le moteur) et les classes d'étanchéité (S1 pour non scellé, S3 pour jet sous haute pression). Les constructeurs européens font souvent référence à la norme LV 214, qui impose des exigences tout aussi strictes en matière de surveillance de la force de sertissage et de physique des contacts.
Pour le processus de fabrication lui-même, IATF 16949 la certification est obligatoire. Cette norme de management de la qualité garantit que le fournisseur d'emboutissage dispose de plans rigoureux de gestion des risques (AMDE) et de contrôle des processus. La validation ne concerne pas uniquement la pièce finale ; elle exige la documentation complète de la chaîne de traçabilité. Les fournisseurs doivent souvent effectuer une analyse interne en coupe transversale afin de vérifier les rapports de compression du sertissage et l'épaisseur du placage, en veillant à ce que chaque lot respecte les spécifications techniques prévues.
Stratégie d'approvisionnement : Évaluation des fournisseurs d'emboutissage
Le choix d'un partenaire pour l'emboutissage de connecteurs et de bornes automobiles nécessite de regarder au-delà du prix par pièce. Les équipes achats doivent évaluer la "capacité d'intervention" du fournisseur. Les indicateurs clés incluent la capacité en tonnes des presses et la vitesse de course, mais aussi la capacité à soutenir une conception pour la fabricabilité (DFM). Un fournisseur compétent doit offrir un support de simulation permettant de prédire l'amincissement du matériau et le ressuage avant la fabrication des outillages définitifs.
Pour les projets nécessitant une transition du développement à la production de masse, l'agilité est essentielle. Des fabricants comme Shaoyi Metal Technology se spécialisent dans la prise en charge de ce passage, offrant des solutions complètes de découpage automobile allant de la fabrication rapide de prototypes à la production à grand volume. Grâce à leur certification IATF 16949 et à des presses pouvant atteindre 600 tonnes, ils sont en mesure de fournir des composants critiques tels que les bras de commande et les sous-ensembles tout en respectant les normes mondiales des équipementiers d'origine (OEM). Évaluer la capacité d'un fournisseur à passer de 50 prototypes à des millions de pièces permet de garantir la continuité de la chaîne d'approvisionnement lors du lancement d'un véhicule.
En définitive, le partenaire idéal propose des services à valeur ajoutée tels que la fabrication interne d'outillages, le placage en continu (reel-to-reel) et le surmoulage. Cette intégration verticale réduit les délais de livraison et centralise la responsabilité qualité, un facteur critique lors de la gestion des logistiques complexes liées à l'assemblage automobile.
Conclusion
L'estampage de connecteurs et de terminaux automobiles est une discipline où la science des matériaux rencontre l'ingénierie de précision. La fiabilité des véhicules modernes — des capteurs de conduite autonome aux groupes motopropulseurs haute tension des véhicules électriques (EV) — dépend de l'intégrité de ces composants estampés. En comprenant les nuances du procédé par matrices progressives, du choix des alliages et de la validation rigoureuse selon la norme USCAR, les ingénieurs peuvent garantir que leurs conceptions résistent aux conditions les plus sévères de la route. La réussite réside dans le partenariat avec des fournisseurs certifiés qui considèrent chaque micron comme une mesure critique de performance.
Questions fréquemment posées
1. Quelle est la différence entre les terminaux estampés et les terminaux usinés ?
Les terminaux estampés sont formés à partir d'une bande continue de métal à l'aide d'une matrices, ce qui les rend idéaux pour une production à grand volume, rentable et hautement répétable. Les terminaux usinés sont découpés à partir de matière pleine, offrant une plus grande durabilité et une densité de courant plus élevée, mais à un coût nettement plus élevé et à un rythme de production plus lent.
2. Pourquoi le cuivre béryllium (BeCu) est-il utilisé dans les connecteurs automobiles ?
Le cuivre béryllium est choisi pour sa résistance exceptionnelle et sa faible relaxation sous contrainte, particulièrement à haute température. Il conserve sa force de « ressort » au fil du temps, garantissant que le connecteur reste bien serré même après des années de vibrations et de cycles thermiques, ce qui est essentiel pour les systèmes de sécurité.
3. En quoi la norme USCAR-2 influence-t-elle la conception des connecteurs ?
La norme USCAR-2 définit les protocoles d'essai en matière de performance, notamment la résistance aux vibrations, aux chocs thermiques et à l'humidité. Une conception de connecteur doit réussir ces classes spécifiques (par exemple V1, S1) pour être approuvée pour une utilisation dans les véhicules nord-américains, ce qui influence la géométrie, le choix des matériaux et les mécanismes de verrouillage.