 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Σφυρηλάτηση Συνδετήρων και Ακροδεκτών Αυτοκινήτου: Μηχανική Ακρίβειας
TL·DR
Η συμπίεση συνδετήρων και ακροδεκτών αυτοκινήτων είναι μια διαδικασία υψηλής ακρίβειας που χρησιμοποιεί τεχνολογία προοδευτικού καλουπιού για να μετατρέψει λωρίδες μετάλλου σε πολύπλοκα, ηλεκτρικά αγώγιμα εξαρτήματα με ανοχές επιπέδου μικρομέτρων. Η διαδικασία βασίζεται σημαντικά στην επιλογή των κατάλληλων κραμάτων χαλκού—όπως Ορείχαλκος, Φωσφορούχος Βρούντζος ή Χαλκός Βηρυλλίου—για να διασφαλιστεί η ακεραιότητα του σήματος υπό τις δύσκολες συνθήκες δόνησης και θερμικών κύκλων που επικρατούν στα σύγχρονα οχήματα. Οι κατασκευαστές πρέπει να τηρούν αυστηρά πρότυπα όπως USCAR-2 και IATF 16949 για την επικύρωση της απόδοσης. Για μηχανικούς και ειδικούς προμηθειών, η επιτυχία εξαρτάται από την εξισορρόπηση των ιδιοτήτων των υλικών με γεωμετρίες σχεδίασης όπως καρφιά με πίεση εισαγωγής και τη διασφάλιση ότι οι προμηθευτές διαθέτουν ισχυρές δυνατότητες εν σειρά ελέγχου με οπτική ανίχνευση.
Μηχανική της Σύνδεσης: Το Οικοσύστημα της Διαδικασίας Διαμόρφωσης
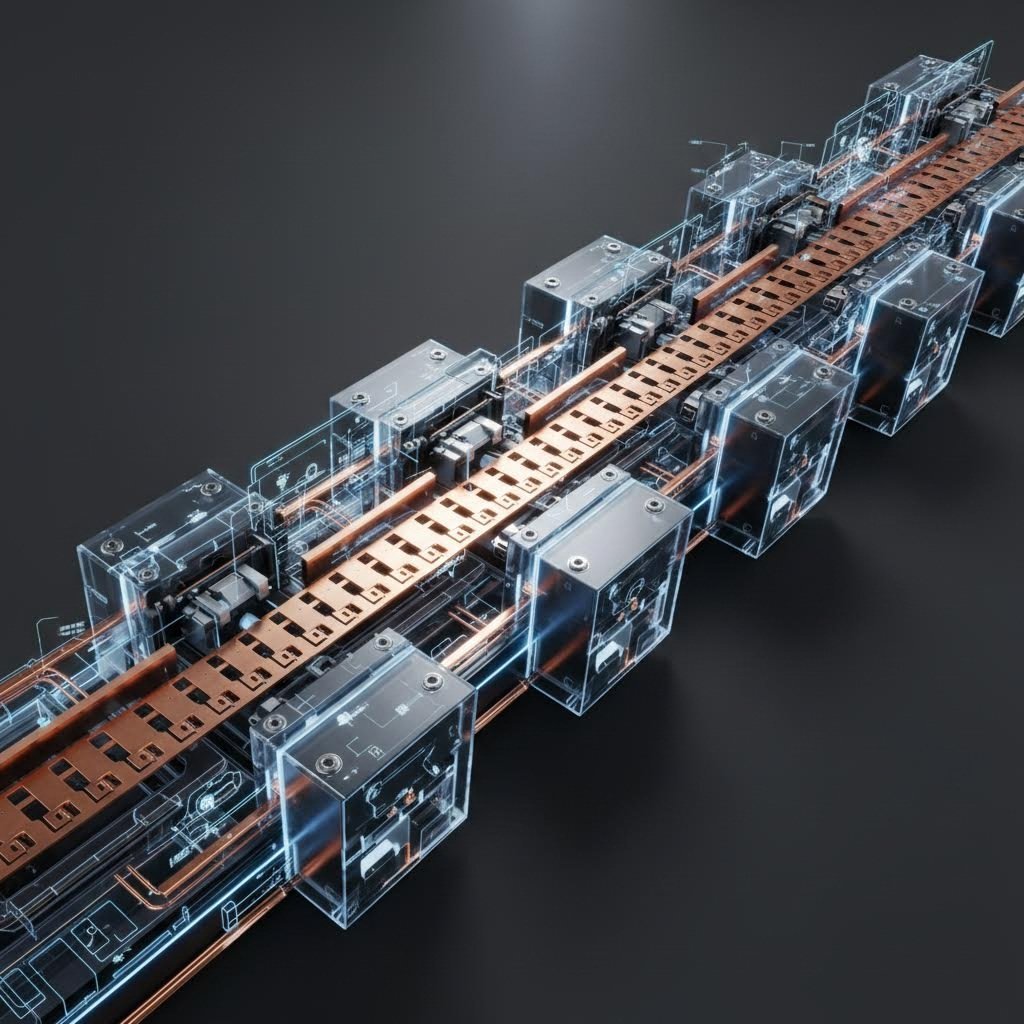
Η παραγωγή τερματικών αυτοκινήτων εκτείνεται πολύ πέρα από την απλή διαμόρφωση μετάλλου. Είναι ένα οικοσύστημα που επικεντρώνεται στη υψηλής ταχύτητας σταδιακή διαμόρφωση με προοδευτικό καλούπι , μία μέθοδος κατά την οποία μία συνεχής λωρίδα μετάλλου τροφοδοτείται μέσω μιας σειράς σταθμών. Κάθε σταθμός εκτελεί μία συγκεκριμένη λειτουργία—διάτρηση, κοπή, λυγίσμα ή σκαλίσμα—πριν το εξάρτημα μετακινηθεί στον επόμενο. Αυτό επιτρέπει τη μαζική παραγωγή πολύπλοκων γεωμετριών με ταχύτητες που συχνά υπερβαίνουν τις 1.000 κινήσεις ανά λεπτό, κάτι απαραίτητο για να καλυφθούν οι υψηλοί όγκοι που απαιτούνται από τους OEM αυτοκινήτων.
Οι προηγμένοι κατασκευαστές ενσωματώνουν τεχνολογίες "Εν-Καλουπίου Συναρμολόγησης", όπου βοηθητικά εξαρτήματα όπως βίδες ή επαφές εισάγονται απευθείας κατά τη φάση της διαμόρφωσης. Η ενοποίηση αυτή μειώνει το δευτερεύον χειρισμό και βελτιώνει τις συσσωρεύσεις ανοχών. Σύμφωνα με ηγέτες του κλάδου όπως KS Tooling , η ροή εργασιών επεκτείνεται πέρα από την πρέσα, συχνά συνδέοντας το διαμόρφωση απευθείας με τις φάσεις επιμετάλλωσης, έγχυσης και συναρμολόγησης για να δημιουργηθεί μια ομαλή γραμμή παραγωγής. Αυτή η ενσωμάτωση είναι κρίσιμη για τη διατήρηση της δομικής ακεραιότητας λεπτών τερματικών.
Για αυτοματοποίηση υψηλού όγκου, τα εξαρτήματα παράγονται συνήθως «από ρολό-σε-ρολό» αντί για χύδη. Αυτή η μορφή επιτρέπει στα αυτόματα μηχανήματα συναρμολόγησης να αντλούν και να τοποθετούν τερματικά σε υλικά συνδετήρων με μεγάλη ταχύτητα. Για να εξασφαλιστεί η παραγωγή χωρίς ελαττώματα σε αυτό το περιβάλλον υψηλής ταχύτητας, οι πρωτοκλασάτοι προμηθευτές όπως Wiegel χρησιμοποιούν προηγμένα συστήματα οπτικής επιθεώρησης. Αυτές οι κάμερες παρακολουθούν κάθε διαδρομή, επαληθεύοντας κρίσιμες διαστάσεις και εντοπίζοντας ανωμαλίες σε πραγματικό χρόνο, κάτι απαραίτητο για εφαρμογές αυτοκινήτου που αφορούν την ασφάλεια.
Επιστήμη Υλικών: Κράματα για Δύσκολα Περιβάλλοντα Αυτοκινήτου
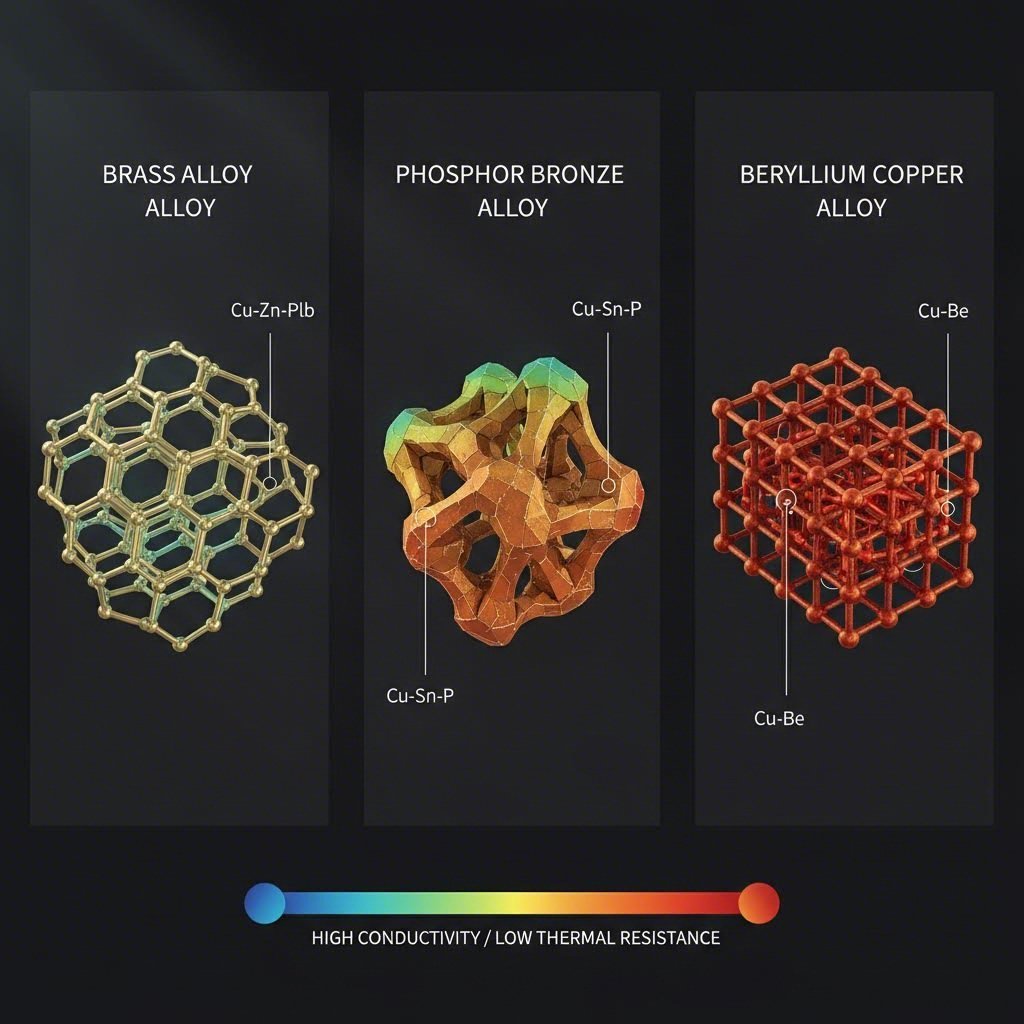
Η επιλογή του κατάλληλου υλικού βάσης αποτελεί την μηχανική βάση κάθε αυτοκινητικού συνδετήρα. Το υλικό πρέπει να εξισορροπεί την ηλεκτρική αγωγιμότητα με μηχανικά χαρακτηριστικά όπως η αντοχή σε διαρροή και η αντίσταση σε χαλάρωση τάσης, ειδικά λόγω των υψηλών θερμοκρασιών κάτω από το καπάκι. Η επιλογή του κράματος καθορίζει την ικανότητα του τερματικού να διατηρήσει την δύναμη επαφής καθ' όλη τη διάρκεια ζωής του οχήματος.
| Τάξη υλικού | Κοινό κράμα | Χαρακτηριστικά απόδοσης | Τυπική εφαρμογή |
|---|---|---|---|
| Ορείχαλκος | C26000 (Cartridge Brass) | Υψηλή αγωγιμότητα (28% IACS), μέτρια αντοχή, χαμηλό κόστος. Ευάλωτο σε χαλάρωση τάσης πάνω από 110°C. | Τυπικοί συνδετήρες θαλάμου, μη-κρίσιμη μετάδοση σήματος. |
| Φωσφορικός χάλκινος | C51000 / C52100 | Ανωτέρη αντοχή σε κόπωση και ιδιότητες ελατηρίου σε σύγκριση με το χαλκό. Σταθερός μέχρι ~130°C. | Αισθητήρες, διακόπτες και τερματικά που απαιτούν υψηλότερη αντοχή σε κύκλους. |
| Βηρυλλιούχος χαλκός | C17200 (BeCu) | Μέγιστη αντοχή και αντίσταση σε χαλάρωση. Εξαιρετικό για υψηλή ταλάντωση και θερμοκρασίες μέχρι 200°C. | Συστήματα μπαταριών ηλεκτρικών οχημάτων (EV), υποσυστήματα συνδέσεων ADAS μικρού μεγέθους, μονάδες ελέγχου κινητήρα. |
Πέρα από το βασικό κράμα, η επιφανειακή μηχανική διαδραματίζει καθοριστικό ρόλο. Η επιμετάλλωση προλαμβάνει την οξείδωση και την «τριβοδιάβρωση» — μικρο-κινήσεις που προκαλούνται από δόνηση και μπορούν να μονώσουν το σημείο επαφής. Ενώ η επικασσίτευση είναι το πρότυπο για γενική χρήση, χρειάζεται επιχρύσωση ή επιαργύρωση για εφαρμογές υψηλής τάσης σε ηλεκτρικά οχήματα (EV) ή για αισθητήρες χαμηλής ενέργειας όπου η πιστότητα του σήματος είναι κρίσιμη. Κατασκευαστές όπως KS Terminals τονίζουν ότι ο σωστός συνδυασμός βασικού υλικού και επιμετάλλωσης είναι απαραίτητος για την επιτυχία στις δοκιμές επιβεβαίωσης με άλμη και θερμικού σοκ.
Κρίσιμες Γεωμετρίες και Χαρακτηριστικά Σχεδίασης
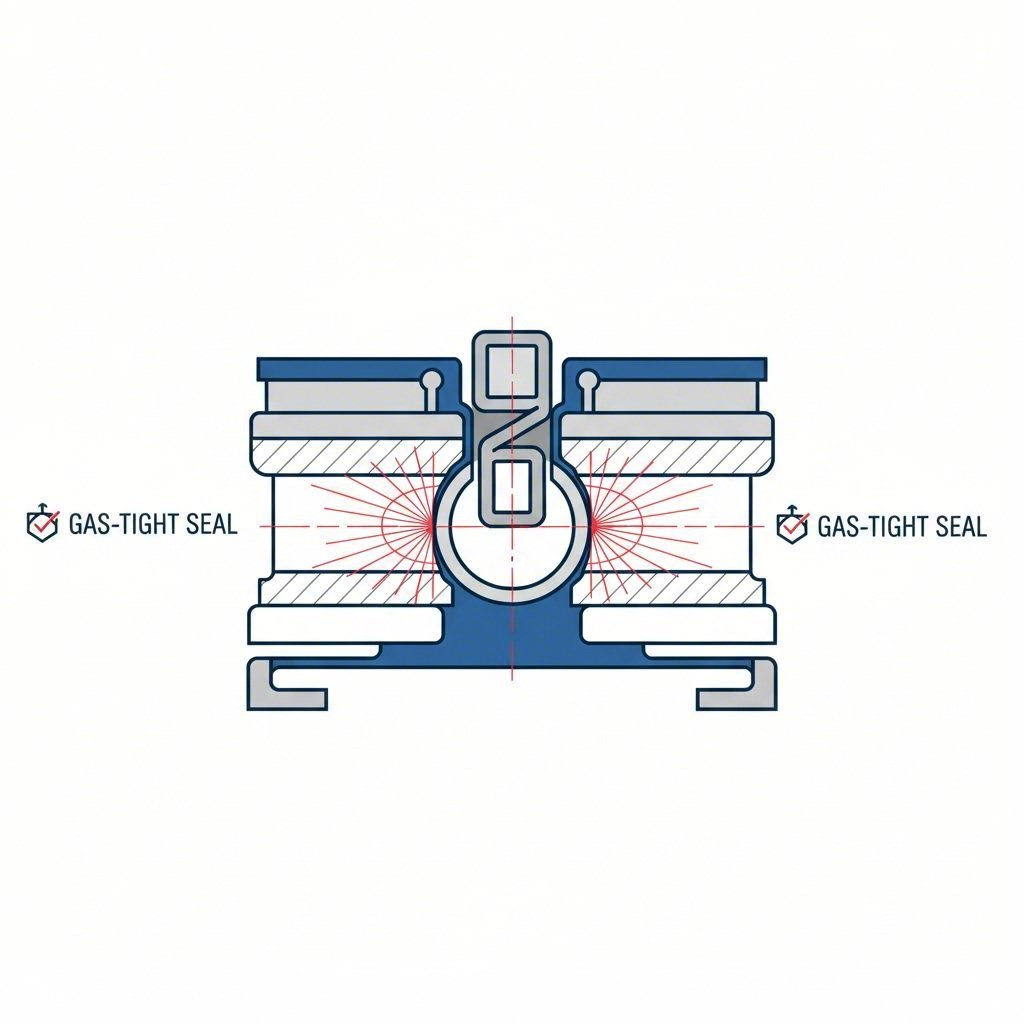
Η γεωμετρία ενός τερματικού με ελαστική διαμόρφωση είναι λειτουργική, όχι απλώς δομική. Οι σύγχρονες αυτοκινητιστικές σχεδιάσεις βασίζονται όλο και περισσότερο στη Τεχνολογία Press-Fit (Compliant Pin) . Αυτό το σχέδιο «Ματιά της Βελόνας» επιτρέπει στον ακροδέκτη να εισαχθεί σε μια πλακέτα PCB χωρίς κόλληση. Η ελαστική περιοχή συμπιέζεται ελαστικά κατά την εισαγωγή, δημιουργώντας ένα στεγανό διάκενο, εξαλείφοντας τη θερμική τάση της κόλλησης και παρέχοντας μια ανθεκτική σύνδεση ικανή να αντέχει σημαντική δόνηση.
Οι σχεδιαστές πρέπει επίσης να διακρίνουν μεταξύ στεγανοποιημένων και μη στεγανοποιημένων συστημάτων. Οι συνδέσεις που βρίσκονται στο θάλαμο του κινητήρα ή στις τροχοτεχνίες απαιτούν βαθμολογίες IP67 ή IP69K, γεγονός που απαιτεί ακροδέκτες σχεδιασμένους με συγκεκριμένα χαρακτηριστικά συγκράτησης για σιλικόνες στεγανοποίησης. Αντίθετα, η ηλεκτρονική του θαλάμου χρησιμοποιεί συχνά μη στεγανοποιημένα σχέδια για εξοικονόμηση χώρου και κόστους. Τεχνολογίες όπως η «κοπή με λοξή ακμή» (skiving) χρησιμοποιούνται για να διαμορφωθεί με ακρίβεια η επιφάνεια επαφής, αφαιρώντας υλικό για να δημιουργηθούν φρέσκες ζώνες επαφής μετάλλου-με-μέταλλο που βελτιστοποιούν την ηλεκτρική ροή. Συνδεσιμότητα TE σημειώνει ότι οι επαφές με κοπή και διαμόρφωση παρέχουν συχνά μια οικονομική εναλλακτική λύση σε σχέση με τις μηχανουργημένες στερεές επαφές για εφαρμογές καλωδίωσης μεγάλου όγκου, χωρίς να θυσιάζεται η απόδοση.
Πρότυπα και επικύρωση: Το πλαίσιο USCAR και IATF
Στον τομέα της αυτοκινητοβιομηχανίας, η ακρίβεια επικυρώνεται μέσω αυστηρών παγκόσμιων προτύπων. Η USCAR-2 η συγκεκριμένη προδιαγραφή είναι το βόρειο αμερικανικό σημείο αναφοράς για τη δοκιμή συστημάτων ηλεκτρικής σύνδεσης αυτοκινήτων. Κατηγοριοποιεί τις συνδέσεις με βάση τα επίπεδα απόδοσης, όπως οι κατηγορίες δονήσεων (V1 για το πλαίσιο, V2 για τον κινητήρα) και οι κατηγορίες σφράγισης (S1 για μη σφραγισμένες, S3 για ψεκασμό υψηλής πίεσης). Οι ευρωπαϊκοί κατασκευαστές OEM συχνά αναφέρονται στο πρότυπο LV 214, το οποίο επιβάλλει παρόμοιες αυστηρές απαιτήσεις για την παρακολούθηση της δύναμης συσκόρπισης και τη φυσική επαφής.
Για την ίδια τη διαδικασία παραγωγής, Δελτίο ΕΚΑΧ η πιστοποίηση είναι υποχρεωτική. Το πρότυπο διαχείρισης ποιότητας εξασφαλίζει ότι ο προμηθευτής διαμόρφωσης διαθέτει αυστηρά σχέδια διαχείρισης κινδύνων (FMEA) και ελέγχου διαδικασιών. Η επικύρωση δεν αφορά μόνο το τελικό εξάρτημα· απαιτεί την τεκμηρίωση ολόκληρης της αλυσίδας εντοπισμού. Οι προμηθευτές συχνά πρέπει να πραγματοποιούν εσωτερική ανάλυση διατομής για την επαλήθευση των λόγων συμπίεσης πίεσης και του πάχους επικάλυψης, διασφαλίζοντας ότι κάθε παρτίδα πληροί τις μηχανικές προδιαγραφές.
Στρατηγική Προμηθειών: Αξιολόγηση Προμηθευτών Διαμόρφωσης
Η επιλογή ενός συνεργάτη για τη διαμόρφωση αυτοκινητιστικών συνδετήρων και τερματικών απαιτεί να ξεπεραστεί η τιμή ανά εξάρτημα. Οι ομάδες προμηθειών πρέπει να αξιολογήσουν τη «Κλίμακα Δυνατοτήτων» ενός προμηθευτή. Βασικά μετρικά στοιχεία περιλαμβάνουν τη χωρητικότητα τόνων του πρέσσου και την ταχύτητα διαδρομής, αλλά και τη δυνατότητα υποστήριξης του σχεδιασμού για ευκολία κατασκευής (DFM). Ένας ικανός προμηθευτής θα πρέπει να προσφέρει υποστήριξη προσομοίωσης για την πρόβλεψη της λεπταίνωσης του υλικού και της επαναφοράς πριν κατασκευαστούν τα σκληρά εργαλεία.
Για έργα που απαιτούν μετάβαση από την ανάπτυξη στη μαζική παραγωγή, το κλειδί είναι η ευελιξία. Κατασκευαστές όπως Shaoyi Metal Technology εξειδικεύονται στην κάλυψη αυτού του κενού, προσφέροντας ολοκληρωμένες λύσεις αμοιβαίας διαμόρφωσης για αυτοκίνητα, που περιλαμβάνουν γρήγορη πρωτοτυποποίηση έως και παραγωγή μεγάλου όγκου. Με πιστοποίηση IATF 16949 και δυνατότητες πρέσας έως 600 τόνους, μπορούν να παραδώσουν κρίσιμα εξαρτήματα όπως βραχίονες ελέγχου και υποπλαίσια, τηρώντας τα παγκόσμια πρότυπα OEM. Η αξιολόγηση της δυνατότητας ενός προμηθευτή να κλιμακώσει — από 50 πρωτότυπα έως εκατομμύρια εξαρτήματα — διασφαλίζει ότι η εφοδιαστική αλυσίδα παραμένει αδιάλειπτη κατά την εκκίνηση του οχήματος.
Εν τέλει, ο ιδανικός συνεργάτης προσφέρει υπηρεσίες προστιθέμενης αξίας, όπως κατασκευή εργαλείων εντός της εγκατάστασης, επίστρωση reel-to-reel και επικάλυψη με ενέσταση. Αυτή η κατακόρυφη ενσωμάτωση μειώνει τους χρόνους παράδοσης και ενοποιεί την ευθύνη για την ποιότητα, έναν κρίσιμο παράγοντα όταν διαχειρίζεστε την πολύπλοκη λογιστική της συναρμολόγησης αυτοκινήτων.
Συμπέρασμα
Η σφράγιση αυτοκινητιστικών συνδετήρων και τερματικών είναι μια τεχνική στην οποία η επιστήμη των υλικών συναντά την ακριβή μηχανική. Η αξιοπιστία των σύγχρονων οχημάτων—από τους αισθητήρες αυτόνομης οδήγησης μέχρι τις ενισχυμένες ηλεκτρικές διατάξεις EV—εξαρτάται από την ακεραιότητα αυτών των σφραγισμένων εξαρτημάτων. Με την κατανόηση των λεπτών διαφορών στη διαδικασία προοδευτικού καλουπιού, την επιλογή κράματος και την αυστηρή πιστοποίηση USCAR, οι μηχανικοί μπορούν να διασφαλίσουν ότι οι σχεδιασμοί τους θα αντέξουν τις πιο δύσκολες συνθήκες στο δρόμο. Το κλειδί για την επιτυχία είναι η συνεργασία με πιστοποιημένους προμηθευτές που θεωρούν κάθε μικρό (micron) ως κρίσιμο δείκτη απόδοσης.
Συχνές Ερωτήσεις
1. Ποια είναι η διαφορά μεταξύ σφραγισμένων και κατεργασμένων τερματικών;
Τα σφραγισμένα τερματικά δημιουργούνται από μια συνεχή λωρίδα μετάλλου χρησιμοποιώντας ένα καλούπι, κάνοντάς τα ιδανικά για παραγωγή μεγάλης ποσότητας, οικονομικής και με υψηλή επαναληψιμότητα. Τα κατεργασμένα τερματικά κόβονται από στερεό υλικό, προσφέροντας μεγαλύτερη αντοχή και πυκνότητα ρεύματος, αλλά με πολύ υψηλότερο κόστος και πιο αργό ρυθμό παραγωγής.
2. Γιατί χρησιμοποιείται το Βηρύλλιο Χαλκος (BeCu) στους αυτοκινητικούς συνδετήρες;
Το Βηρύλλιο Χαλκος επιλέγεται για την εξαιρετική του αντοχή και την αντίσταση στην χαλάρωση λόγω τάσης, ειδικά σε υψηλές θερμοκρασίες. Διατηρεί την «ελατήριο» δύναμη του για μεγάλο χρονικό διάστημα, διασφαλίζοντας ότι ο συνδετήρας παραμένει σφιχτός ακόμα και μετά από χρόνια δόνησης και θερμικών κύκλων, κάτι κρίσιμό για τα συστήματα ασφαλείας.
3. Πώς επηρεάζει το πρότυπο USCAR-2 τον σχεδιασμό των συνδετήρων;
Το USCAR-2 καθορίζει τα πρωτόκολλα δοκιμών για την απόδοση, συμπεριλαμβανομένης της αντίστασης στη δόνηση, στη θερμική σοκ και στην υγρασία. Ένας σχεδιασμός συνδετήρα πρέπει να περάσει αυτές τις συγκεκριμένες "κλάσεις" (π.χ. V1, S1) για να εγκριθεί για χρήση σε οχήματα της Βόρειας Αμερικής, επηρεάζοντας τη γεωμετρία, την επιλογή υλικών και τους μηχανισμούς ασφάλισης.