 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ট্রাঙ্ক লিড স্ট্যাম্পিং প্রক্রিয়া: ত্রুটিহীন প্যানেলের জন্য ইঞ্জিনিয়ারিং নির্ভুলতা
সংক্ষেপে
দ্য ট্রাঙ্ক লিড স্ট্যাম্পিং প্রক্রিয়া হল একটি নির্ভুল অটোমোটিভ উৎপাদন ধারা যা শীট মেটাল ব্ল্যাঙ্ক থেকে অভ্যন্তরীণ এবং বাহ্যিক ক্লোজার প্যানেলগুলি গঠন করতে ব্যবহৃত হয়। এটি সাধারণত OP10 (ডিপ ড্রয়িং) থেকে শুরু করে ট্রিমিং এবং ফ্ল্যাঞ্জিংয়ের মধ্য দিয়ে OP50 (চূড়ান্ত পিয়ার্সিং) পর্যন্ত পাঁচটি পর্যায়ের ট্রান্সফার বা ট্যান্ডেম প্রেস লাইন অন্তর্ভুক্ত করে। প্রধান প্রকৌশলগত চ্যালেঞ্জটি হল ভাঁজ এবং ফাটল রোধ করতে উপাদান প্রবাহ নিয়ন্ত্রণ করা, একইসাথে বাহ্যিক প্যানেলগুলির জন্য ক্লাস A পৃষ্ঠের গুণমান এবং অভ্যন্তরীণ প্যানেলগুলির জন্য কাঠামোগত দৃঢ়তা নিশ্চিত করা।
উপাদান নির্বাচন—সাধারণত হাই-স্ট্রেন্থ লো-অ্যালয় (HSLA) ইস্পাত বা অ্যালুমিনিয়াম অ্যালয় (5000/6000 সিরিজ)—স্প্রিংব্যাক পরিচালনার জন্য আবশ্যক ডাই কমপেনসেশন কৌশলকে নির্ধারণ করে। ব্ল্যাঙ্ক হোল্ডার ফোর্স, লুব্রিকেশন স্তর এবং ডাই তাপমাত্রা স্থিতিশীলতা সহ প্রক্রিয়াকরণের প্যারামিটারগুলির কঠোর নিয়ন্ত্রণের উপর সাফল্য নির্ভর করে।
উপাদান ও ডিজাইনের অগ্রাধিকার: কাঠামো এবং সৌন্দর্যের মধ্যে ভারসাম্য
ট্রাঙ্ক লিডগুলির জন্য প্রকৌশলগত প্রয়োজনীয়তা দুটি ভাগে বিভক্ত: বাহ্যিক প্যানেল বাহ্যিক সৌন্দর্যের পূর্ণতা দাবি করে, যেখানে অভ্যন্তরীণ প্যানেল গাঠনিক দৃঢ়তা অর্জনের জন্য জটিল জ্যামিতিক আকৃতি প্রয়োজন। এই আলাদা অগ্রাধিকারগুলি বুঝতে পারাই স্ট্যাম্পিং লাইন অপ্টিমাইজ করার প্রথম পদক্ষেপ।
আউটার প্যানেল: ক্লাস A পৃষ্ঠের মান
বুট ঢাকনার বাইরের প্যানেলের ক্ষেত্রে, প্রধান লক্ষ্য হল নিখুঁত ক্লাস A পৃষ্ঠ অর্জন করা। এই উপাদানগুলি ভোক্তার কাছে দৃশ্যমান হয় এবং ঢেউ, নিম্নস্থান বা "অয়েল ক্যানিং"-এর মতো সূক্ষ্ম ত্রুটি থেকেও মুক্ত থাকতে হবে। উপাদানকে ব্যর্থতার সীমায় পৌঁছানোর আগেই পাতলা না করে প্যানেল জুড়ে পর্যাপ্ত টান বজায় রাখার জন্য স্ট্যাম্পিং প্রক্রিয়া অবশ্যই কার্যকর হতে হবে। শিল্প বিশেষজ্ঞদের মতে, একঘেয়ে পৃষ্ঠের মান বজায় রাখা অত্যন্ত গুরুত্বপূর্ণ, কারণ আঁকার পর্যায়ে সামান্যতম বিচ্যুতিও পেইন্ট করার পর দৃশ্যমান হয়ে উঠতে পারে।
অভ্যন্তরীণ প্যানেল: জটিলতা এবং দৃঢ়তা
অভ্যন্তরীণ প্যানেলগুলি কাঠামোগত মূল ভিত্তির কাজ করে, যাতে কব্জি এবং তালা মাউন্টিংয়ের জন্য জটিল বস, খাঁজ এবং মাউন্টিং পয়েন্ট রয়েছে। এই জ্যামিতিক জটিলতার কারণে এগুলি গভীর আকৃতি তৈরির চ্যালেঞ্জের সমমুখী হয়। ট্রাঙ্ক ঢাকনার অভ্যন্তরীণ প্যানেলের কেস স্টাডিতে দেখা গেছে যে গুরুত্বপূর্ণ অঞ্চলে উপাদানের পাতলা হওয়ার হার 25.9% পর্যন্ত পৌঁছায়, যা উপাদানকে তার ব্যবহারের সীমার কাছাকাছি ঠেলে দেয়। এমন ডিজাইন গভীর আকর্ষণ সমাধান করা প্রয়োজন কিন্তু যাতে যানের কাঠামোগত অখণ্ডতা বজায় রাখার জন্য যথেষ্ট উপাদানের পুরুত্ব অবশিষ্ট থাকে।
উপাদান নির্বাচন: ইস্পাত বনাম অ্যালুমিনিয়াম
ইস্পাত এবং অ্যালুমিনিয়ামের মধ্যে পছন্দ মূলগতভাবে স্ট্যাম্পিং কৌশল পরিবর্তন করে। ইস্পাত ভাল আকৃতি তৈরির ক্ষমতা এবং খরচ-দক্ষতা প্রদান করে, অন্যদিকে বৈদ্যুতিক যান (EV) এর ওজন কমানোর জন্য অ্যালুমিনিয়াম আরও বেশি পছন্দ করা হয়। তবে, স্প্রিংব্যাকের কারণে অ্যালুমিনিয়ামের জন্য আলাদা ডাই কমপেনসেশন কৌশল প্রয়োজন—আকৃতি তৈরির পরে উপাদানের স্থিতিস্থাপক পুনরুদ্ধার। নকশা পর্যায়ে এই আচরণগুলি অনুকরণ করা প্রয়োজন যাতে মাত্রার অসামঞ্জস্য এড়ানো যায়।
ধাপে ধাপে প্রক্রিয়া প্রবাহ (OP10–OP50)
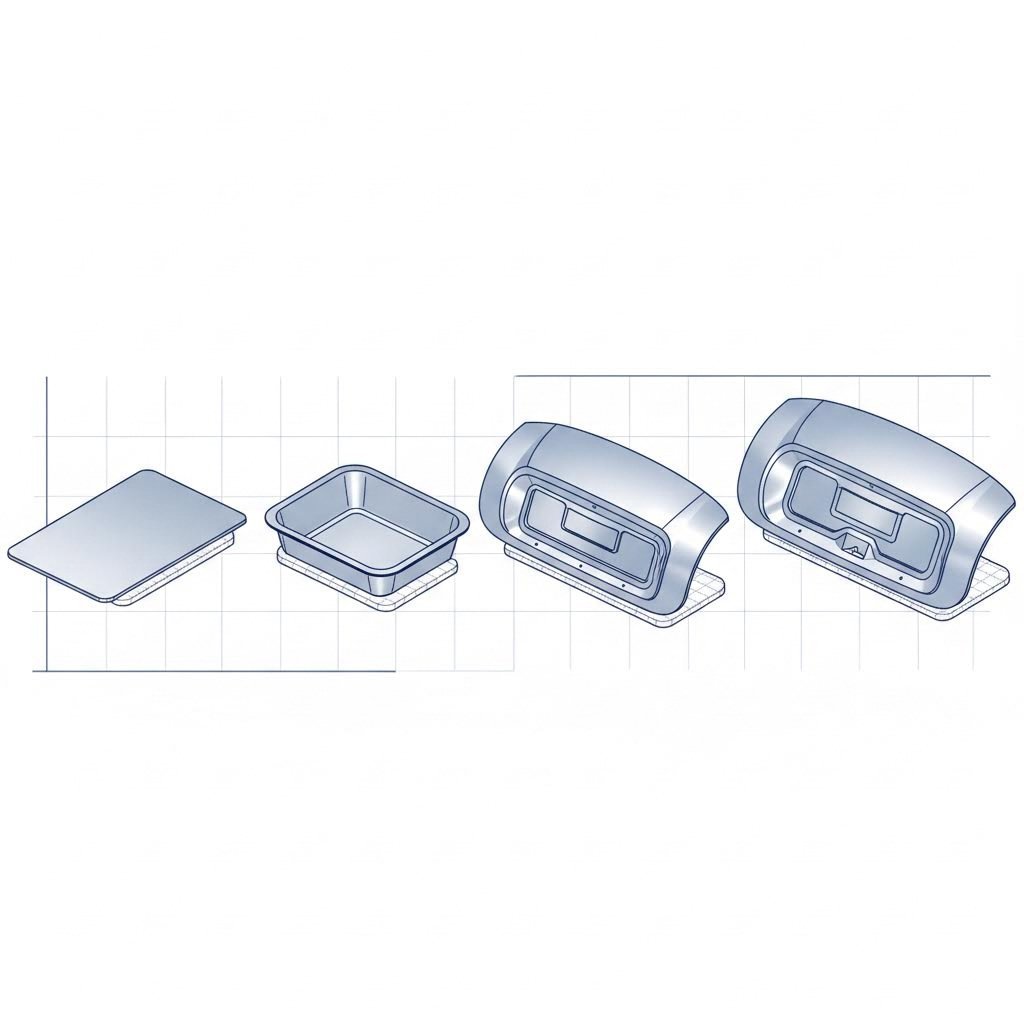
একটি স্ট্যান্ডার্ড উচ্চ-আয়তনের ট্রাঙ্ক লিড উৎপাদন লাইন পাঁচটি অপারেশনাল স্টেশনে (OP) বিভক্ত ট্যান্ডেম বা ট্রান্সফার প্রেস সেটআপ ব্যবহার করে। এই ক্রমিক পদ্ধতি ধাতুকে অতিরিক্ত চাপ দেওয়া ছাড়াই জটিল ফিচারগুলি ধীরে ধীরে তৈরি করার অনুমতি দেয়।
-
OP10: ডিপ ড্রয়িং
সমতল ব্লাঙ্ক (প্রায়শই অপচয় কমানোর জন্য বৃত্তাকার হয়) প্রথম ডাই-এ লোড করা হয়। প্রেস পাঞ্চের উপরে ধাতুকে প্রসারিত করার জন্য বিশাল টন চাপ প্রয়োগ করে, প্রাথমিক 3D জ্যামিতি স্থাপন করে। উপাদান প্রবাহ নিয়ন্ত্রণের জন্য এটি সবচেয়ে গুরুত্বপূর্ণ পর্যায়; এখানে ভুল বাইন্ডার চাপ ফরমিং ত্রুটিগুলির বেশিরভাগ ঘটায়। -
OP20: ট্রিমিং ও পিয়ারসিং
সাধারণ আকৃতি স্থাপিত হওয়ার পর, প্যানেল দ্বিতীয় স্টেশনে যায়। এখানে, স্ক্র্যাপ কাটারগুলি ড্রয়িং করার সময় শীট ধরে রাখার জন্য ব্যবহৃত অতিরিক্ত উপাদান (অ্যাডেনডাম) সরিয়ে ফেলে। সংযোজন বা অ-গুরুত্বপূর্ণ মাউন্টিং পয়েন্টের জন্য প্রাথমিক ছিদ্রগুলি এই পর্যায়ে করা হতে পারে। -
OP30: ফ্ল্যাঙ্গিং ও রেস্ট্রাইকিং
প্যানেলের কিনারাগুলি ফ্ল্যাঞ্জ তৈরি করতে বাঁকানো হয়, যা হেমিং প্রক্রিয়ার (পরবর্তীতে ভিতরের এবং বাইরের প্যানেল যুক্ত করা) জন্য অপরিহার্য। উপাদানের প্রবাহের সীমাবদ্ধতার কারণে OP10-এ পুরোপুরি গঠন করা যায়নি এমন নির্দিষ্ট ব্যাসার্ধ বা জ্যামিতিক বৈশিষ্ট্যগুলি তীক্ষ্ণ করতে রেস্ট্রাইকিং ডাই ব্যবহার করা হতে পারে। -
OP40: ক্যাম অপারেশন
ক্যাম-চালিত টুল ব্যবহার করে, প্রেসটি পার্শ্ব-ক্রিয়া পিয়ার্সিং বা ট্রিমিং সম্পাদন করে। এটি ছিদ্র বা বৈশিষ্ট্যগুলির জন্য প্রয়োজনীয় যা প্রেস স্ট্রোকের সঙ্গে লম্বভাবে নয়, যেমন ট্রাঙ্ক হিঞ্জের জন্য পার্শ্বীয় মাউন্টিং হোল। -
OP50: চূড়ান্ত পিয়ার্সিং এবং ক্যালিব্রেশন
চূড়ান্ত স্টেশনটি নিশ্চিত করে যে লক মেকানিজম, ওয়্যারিং হার্নেস এবং প্রতীকচিহ্নগুলির জন্য মাউন্টিং পয়েন্টগুলি চূড়ান্ত নির্ভুলতার সাথে পিয়ার্স করা হয়েছে। সমাবেশের জন্য প্রয়োজনীয় কঠোর সহনশীলতা পূরণ করতে চূড়ান্ত ক্যালিব্রেশন আঘাত প্রয়োগ করা যেতে পারে।
সাধারণ ত্রুটি এবং প্রকৌশল সমাধান
ট্রাঙ্ক ঢাকনার মতো বড়, জটিল প্যানেলগুলি স্ট্যাম্পিং করা পদার্থবিজ্ঞানের বিরুদ্ধে একটি ধ্রুবক লড়াই। দুটি বিপরীতমুখী ত্রুটি প্রায়শই এই প্রক্রিয়াকে বিঘ্নিত করে: চুলকানো (অতিরিক্ত উপাদান) এবং ক্র্যাকিং (অপর্যাপ্ত উপাদান)। এই দুটি ব্যবহার বিথির মধ্যে প্রায় কয়েক মিলিমিটারের একটি প্রক্রিয়া জোন বিদ্যমান থাকে।
তাপীয় প্রসারণ এবং স্লিপ লাইন
একটি প্রায়শই উপেক্ষিত চল হল তাপীয় প্রসারণ। একটি ট্রাঙ্ক লিড ইনার প্যানেলের বিস্তারিত কেস স্টাডি অধ্যয়নে, গবেষকরা খুঁজে পান যে ঘর্ষণের ফলে উৎপন্ন তাপে ডাই প্রসারিত হয়, যার ফলে ঊর্ধ্ব ডাই এবং ব্লাঙ্ক হোল্ডারের মধ্যকারী ফাঁক সংকুচিত হয়। 950টি পার্ট উৎপাদনের ধারাবাহিক প্রক্রিয়ায়, এই তাপীয় স্থানান্তরের কারণে "স্লিপ লাইন" (উপাদান টানের সীমা) প্রায় 9 মিমি সরে যায়। এই দোলন স্থিতিশীল প্রক্রিয়াকে ব্যবহারের দিকে ঠেলে দিতে পারে, শিফটের শেষের দিকে ফাটল সৃষ্টি করে।
উন্নত প্রক্রিয়া সংশোধন
এই সমস্যাগুলি মোকাবেলা করার জন্য, প্রকৌশলীরা উন্নত প্রতিরোধমূলক ব্যবস্থা গ্রহণ করে:
- গতিশীল কাশন ফোর্স: ধ্রুব ধারণ চাপের পরিবর্তে, আধুনিক প্রেসগুলি খণ্ডিত ফোর্স প্রোফাইল ব্যবহার করে। প্রাথমিকভাবে কম ফোর্স প্রয়োগ করা হয় উপাদান টানের জন্য, তারপর উচ্চ ফোর্স প্রয়োগ করা হয় শীটকে আবদ্ধ করে টানটান করা, যাতে ভাঁজ এড়ানো যায়।
- স্নান ব্যবস্থাপনা: গুণগত নিয়ন্ত্রণের জন্য তেলের আস্তরণের ওজন সামঞ্জস্য করা একটি নির্ভুল পদক্ষেপ। 0.5g/m² থেকে 1.0g/m² এ তেলের ঘনত্ব বৃদ্ধি করলে ঘর্ষণ উল্লেখযোগ্যভাবে কমে যায়, যা উপাদানের টান থেকে উৎপন্ন ফাটলের সমস্যা নিরাময় করে।
- সক্রিয় ডাই শীতলীকরণ: ডাইয়ের পৃষ্ঠকে ঠাণ্ডা রাখতে বায়ুচালিত ব্লোয়িং ডিভাইস স্থাপন করা হয়, যা ডাইয়ের ফাঁকগুলি পরিবর্তন করে এমন তাপীয় প্রসারণ প্রতিরোধে সাহায্য করে এবং স্থিতিশীল তাপমাত্রা বজায় রাখে।
উচ্চ পরিমাণ উৎপাদনে দ্রুত প্রোটোটাইপিং থেকে যোগাযোগ স্থাপনের জন্য যে সক্ষম উৎপাদন অংশীদারদের প্রয়োজন হয়, তাদের জন্য গাড়ির OEM এবং টিয়ার 1 সরবরাহকারীদের জন্য এই প্রকার প্রক্রিয়ার স্থিতিশীলতা অর্জন করা প্রয়োজন, বিশেষ করে তাপীয় ওঠানামা এবং উপাদানের পরিবর্তন পরিচালনা করার সময়। শাওয়াই মেটাল টেকনোলজি ব্যাপক স্ট্যাম্পিং সমাধান সরবরাহ করে। IATF 16949-প্রত্যয়িত নির্ভুলতা এবং সর্বোচ্চ 600 টন পর্যন্ত প্রেস ক্ষমতার উপর ভিত্তি করে, তারা নিয়ন্ত্রণ বাহু এবং সাবফ্রেমের মতো গুরুত্বপূর্ণ উপাদানগুলি বৈশ্বিক মানদণ্ড অনুসরণ করে সরবরাহ করে—আপনার যদি পাঁচ দিনের মধ্যে 50টি প্রোটোটাইপ বা মিলিয়ন মিলিয়ন ভর উৎপাদিত অংশের প্রয়োজন হয়।
মান নিয়ন্ত্রণ: চূড়ান্ত পরীক্ষার সজ্জা
"চূড়ান্ত পরীক্ষার সজ্জা" একটি ট্রাঙ্ক ঢাকনা অসেম্বলি লাইনে পৌঁছানোর আগে মানের চূড়ান্ত নির্ণায়ক। এটি গাড়ির পিছনের দেহের গঠনের একটি শারীরিক নেতিবাচক এর মাত্রা, ফিট এবং সমতলতা যাচাই করার উদ্দেশ্যে তৈরি।
একটি শক্তিশালী পরিদর্শন কৌশলের মূল উপাদানগুলির মধ্যে রয়েছে:
- মাস্টার ডেটাম সিস্টেম (MCS): পিন এবং প্যাডের একটি তিন-তলবিশিষ্ট ব্যবস্থা যা ট্রাঙ্ক ঢাকনাকে তার সঠিক নমিনাল অবস্থানে স্থাপন করে, যেভাবে এটি গাড়িতে লাগানো হয় তার অনুকরণ করে।
- পৃষ্ঠতল যাচাইয়ের প্লেট: প্রায়শই অ্যালুমিনিয়াম বা রজন দিয়ে তৈরি, এই কনট্যুর গেজগুলি গাড়ির দেহের সাথে প্যানেলের বাহ্যিক পরিধির ফাঁক এবং সমতলতা পরীক্ষা করে।
- সীলমোহর পৃষ্ঠতল যাচাই: আবহাওয়ার সীলের জন্য অবিচ্ছিন্ন, ত্রুটিহীন পৃষ্ঠ নিশ্চিত করার জন্য অভ্যন্তর প্যানেলের ফ্ল্যাঞ্জের একটি গুরুত্বপূর্ণ পরীক্ষা। এখানে যেকোনো বিচ্যুতি জল ফুটো এবং বাতাসের শব্দ তৈরি করে।
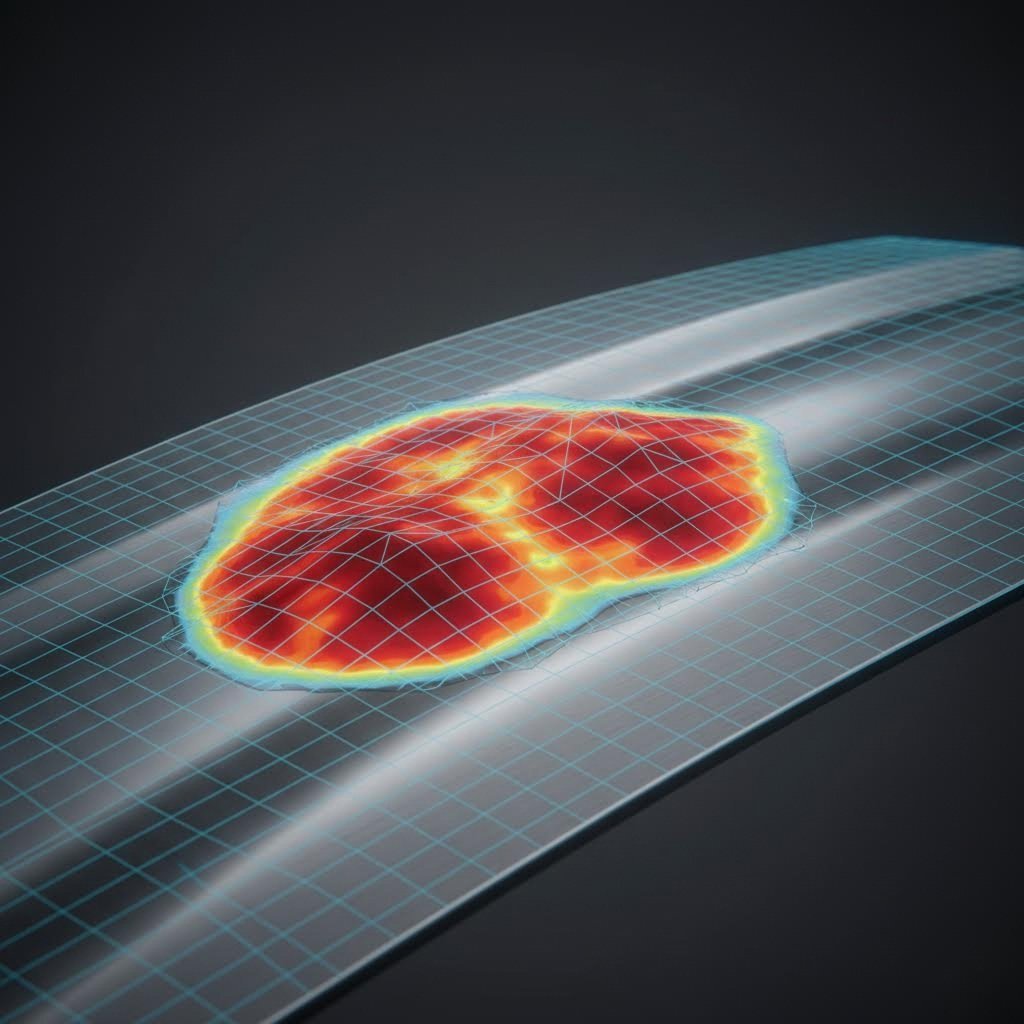
- নীল আলো স্ক্যানিং: যদিও শারীরিক ফিক্সিংগুলি প্রয়োজনীয়, অনেক প্রস্তুতকারী এখন চাপ লাইনে দ্রুত প্রতিক্রিয়া অনুমোদন করার জন্য পৃষ্ঠের বিচ্যুতির হিট ম্যাপ তৈরি করার জন্য অ-যোগাযোগ লেজার স্ক্যানিং ব্যবহার করে।
অভিন্ন FAQ
1. অটোমোটিভ স্ট্যাম্পিং-এর গুরুত্বপূর্ণ পর্যায়গুলি কী কী?
অটোমোটিভ স্ট্যাম্পিং প্রক্রিয়া সাধারণত পাঁচ থেকে সাতটি অপারেশনের ক্রম অনুসরণ করে। এটি ব্ল্যাঙ্কিং (মূল শীট কাটা) দিয়ে শুরু হয়, তারপর অঙ্কন (3D আকৃতি তৈরি করা), সমায়োজন (অতিরিক্ত ধাতু সরানো), এবং ফ্ল্যাঞ্জিং (সংযোগের জন্য প্রান্ত বাঁকানো)। চূড়ান্ত পদক্ষেপগুলি প্রায়শই পিয়ের্সিং মাউন্টিং হোলস এবং রেস্ট্রাইকিং মাত্রা ক্যালিব্রেট করতে। ট্রাঙ্ক ঢাকনা-এর মতো জটিল অংশগুলির ক্ষেত্রে, এই প্রক্রিয়াগুলি একটি ট্রান্সফার বা ট্যানডেম প্রেস লাইনে সম্পাদন করা হয়।
ট্রাঙ্ক ঢাকনার উৎপাদনে স্প্রিংব্যাক কীভাবে পরিচালনা করা হয়?
স্প্রিংব্যাক—ধাতুর গঠনের পরে আবার মূল আকৃতি ফিরে পাওয়ার প্রবণতা—এটি পরিচালনা করা হয় ডাই কমপেনসেশন দ্বারা। প্রকৌশলীরা উপাদানটিকে "ওভার-বেন্ড" করার জন্য টুল জ্যামিতি পরিবর্তন করেন, যাতে তার স্থিতিস্থাপক পুনরুদ্ধার হওয়ার আগেভাগে পূর্বাভাস দেওয়া যায়। এই সরণগুলি পূর্বাভাস দেওয়ার জন্য উন্নত অনুকলন সফটওয়্যার (CAE) ব্যবহার করা হয়, বিশেষ করে অ্যালুমিনিয়াম প্যানেলগুলির ক্ষেত্রে যেখানে ইস্পাতের তুলনায় স্প্রিংব্যাক বেশি হয়।
স্ট্যাম্পিং-এ চেকিং ফিক্সচারের ভূমিকা কী?
চেকিং ফিক্সচার হল স্ট্যাম্প করা অংশগুলির গুণমান যাচাই করার জন্য একটি সূক্ষ্ম যন্ত্র। এটি অংশটির মাত্রার নির্ভুলতা, ছিদ্রের অবস্থান এবং পৃষ্ঠের আকৃতি যাচাই করার জন্য যানবাহনের মাউন্টিং পয়েন্টগুলি শারীরিকভাবে পুনরুত্পাদন করে। ট্রাঙ্ক ঢাকনার ক্ষেত্রে, এটি পিছনের ফেন্ডারগুলির সাপেক্ষে "গ্যাপ এবং ফ্লাশনেস" পরীক্ষা করে এবং নিশ্চিত করে যে লিক রোধ করার জন্য আবহাওয়ার সীলিং পৃষ্ঠটি টলারেন্সের মধ্যে রয়েছে।