 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


গাড়ির অংশের জন্য একক-অপারেশন ডাই স্ট্যাম্পিং: নির্বাচন, আকার নির্ধারণ এবং কখন আপগ্রেড করা উচিত
একক-অপারেশন ডাই প্রতিটি প্রেস স্ট্রোকে একটি কাজ করে — ব্ল্যাঙ্কিং, পার্সিং, বেন্ডিং অথবা ড্রয়িং — আর কিছুই নয়। চারটি সংকেত আপনাকে বলে দেয় যে কোনো পার্টের জন্য এটি সঠিক টুল: পার্টটি স্ট্যান্ডার্ড কয়েল স্টকের চেয়ে বেশি চওড়া, বার্ষিক উৎপাদন প্রায় ২০,০০০ পিসের নিচে, উপাদানটি ৬ মিমি-এর বেশি ঘন, অথবা পার্টটি এখনও প্রোটোটাইপ যাচাইয়ের পর্যায়ে রয়েছে। এই চারটি সংকেতের যেকোনো একটি মিস করলে আপনি অপ্রয়োজনীয় টুলিং-এর জন্য অতিরিক্ত খরচ করছেন অথবা উৎপাদনে স্থায়িত্ব রাখতে অক্ষম একটি প্রক্রিয়া তৈরি করছেন।
এই গাইডে প্রেসের সঠিক আকার নির্ধারণ করা হয়েছে, একক-ডাই পার্টগুলিতে আসলে কোন অংশ ভেঙে যায় তা ব্যাখ্যা করা হয়েছে এবং — যা প্রায় কেউই বাস্তব সংখ্যা দিয়ে ব্যাখ্যা করে না — কখন এবং কীভাবে প্রোগ্রেসিভ বা ট্রান্সফার টুলিং-এ উন্নীত করা উচিত তা সঠিকভাবে বর্ণনা করা হয়েছে।
একক-অপারেশন ডাই আসলে কী
এটিকে "সস্তা বিকল্প" বলা হলে মূল বিষয়টি হারানো হয়।
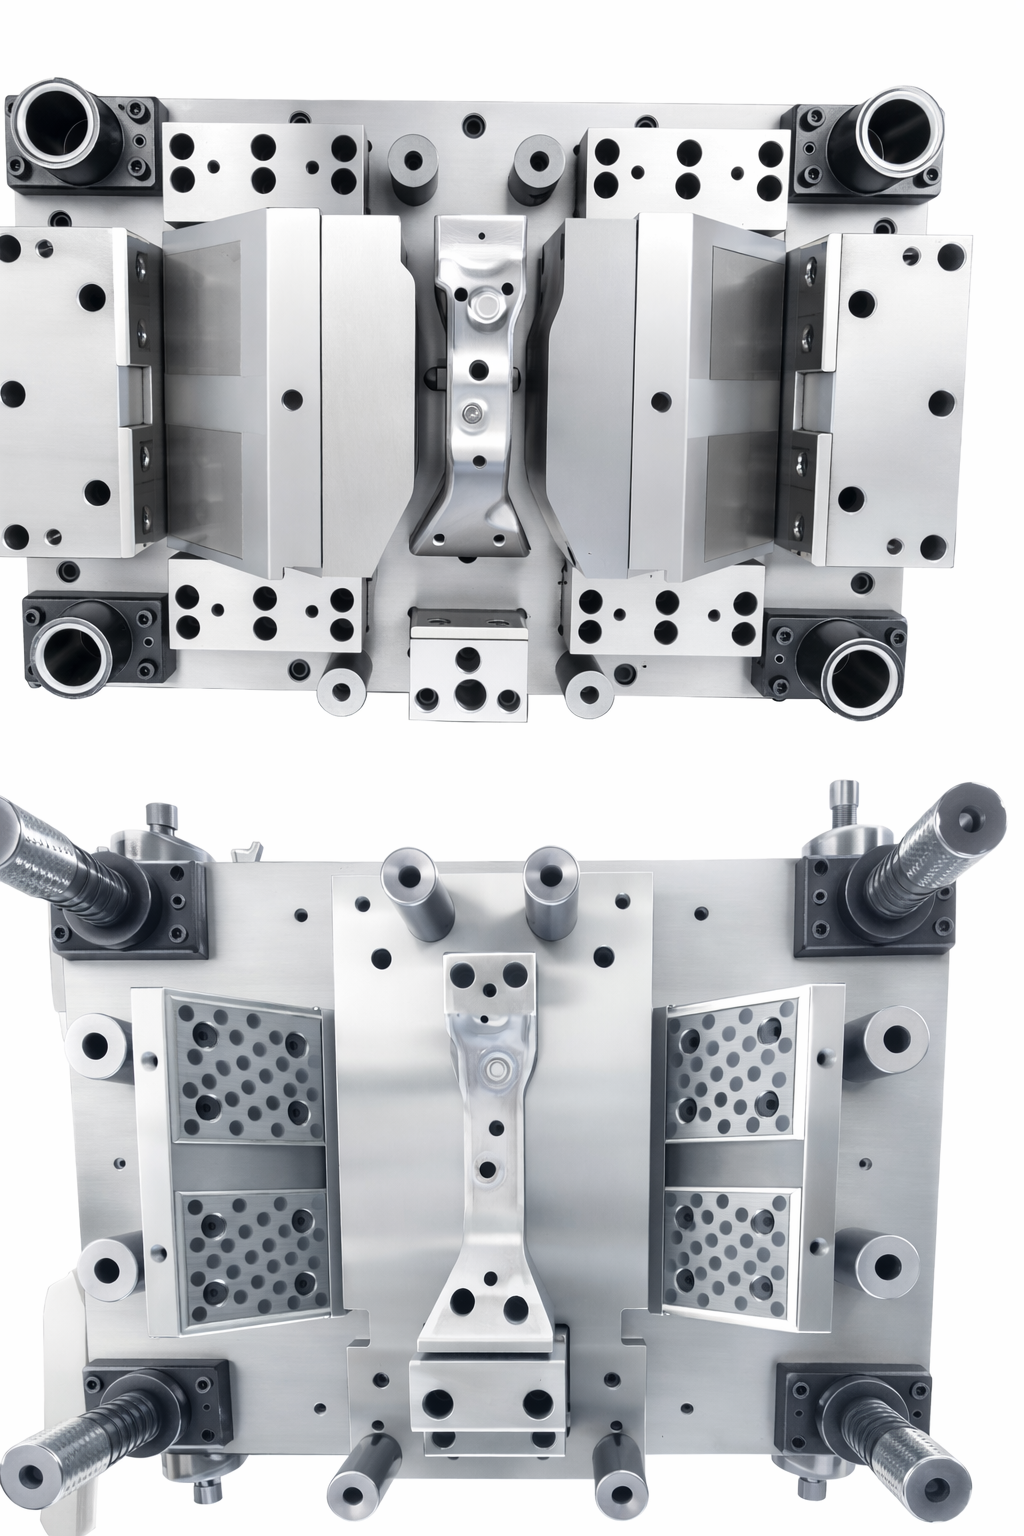
একটি একক-অপারেশন ডাই — যা কখনও কখনও সরল ডাই বা ট্রাইআউট ডাই নামে পরিচিত — প্রতিটি স্ট্রোকে ঠিক একটি অপারেশন সম্পাদন করে: ব্ল্যাঙ্কিং, পিয়ারসিং, বেন্ডিং, ড্রয়িং অথবা ফ্ল্যাঞ্জিং। একটি জটিল অংশ সাধারণত শেষ হওয়ার আগে এই ডাইগুলোর মধ্য দিয়ে ধারাবাহিকভাবে কয়েকটি পাস করে, যেখানে প্রতিটি ডাই তার নির্দিষ্ট কাজটি সম্পন্ন করে এবং অংশটিকে পরবর্তী স্টেশন বা পরবর্তী সেটআপে হস্তান্তর করে।
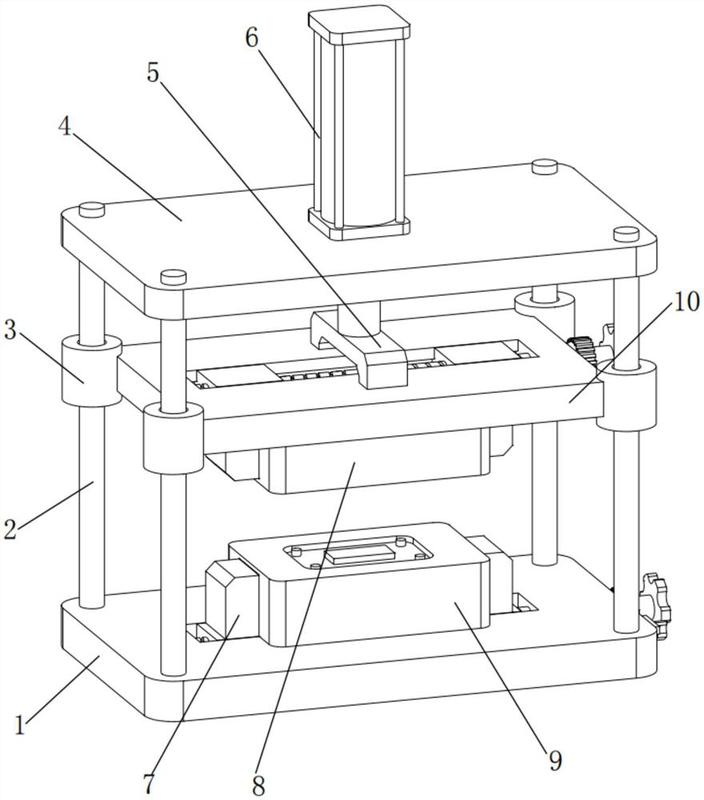
টুলিংটি নিজেই দুটি অর্ধে বিভক্ত হয়। উর্ধ্ব অর্ধে প্রেস স্লাইডের সাথে সংযুক্ত শ্যাঙ্ক, পাঞ্চ হোল্ডার, পাঞ্চটি নিজেই এবং প্রত্যাবর্তন স্ট্রোকে পাঞ্চ থেকে উপাদানটি খুলে নেওয়ার জন্য একটি স্ট্রিপার প্লেট থাকে। নিম্ন অর্ধে ডাই হোল্ডার, ডাই ব্লক, গাইড পোস্ট ও বুশিং থাকে যা দুটি অর্ধের মধ্যে সামঞ্জস্য বজায় রাখে ০.০০৫–০.০১ মিমি মধ্যে, ব্ল্যাঙ্কটি সুস্থিরভাবে স্থাপনের জন্য একটি লোকেটিং পিন এবং শেষ অংশটি স্পষ্টভাবে বের করার জন্য একটি এজেক্টর থাকে।
চারটি সংকেত যা বলে যে একক ডাই সঠিক পছন্দ
আপনার অংশটি প্রগ্রেসিভ টুলিং প্রয়োজন কিনা — অথবা প্রয়োজন নেই কিনা — তা সিদ্ধান্ত নেওয়ার আগে এই মাপদণ্ডগুলির সাথে তা তুলনা করুন।
অংশের আকার হল প্রথম ফিল্টার। স্ট্যান্ডার্ড কয়েল স্টকের সর্বোচ্চ প্রস্থ প্রায় ৬০০ মিমি। যদি অংশটির আকার এই সীমা অতিক্রম করে, তবে ভলিউম যাই হোক না কেন, প্রগ্রেসিভ ডাই দিয়ে তা ফিড করা সম্ভব হবে না।
ভলিউম হল দ্বিতীয় মাপদণ্ড, এবং ক্রেতারা এটি সবচেয়ে বেশি ভুল করেন — উভয় দিকেই। প্রায় ২০,০০০ টির কম বার্ষিক উৎপাদনের ক্ষেত্রে, প্রগ্রেসিভ ডাইয়ের টুলিং খরচ সাধারণত এত দ্রুত অ্যামোর্টাইজ হয় না যাতে একক ডাইয়ের কম প্রাথমিক বিনিয়োগকে ছাড়িয়ে যায়।
উপাদানের পুরুত্বও গুরুত্বপূর্ণ। ৬ মিমির বেশি পুরুত্বের ক্ষেত্রে আপনি বড়-টনেজ একক-স্টেশন অঞ্চলে প্রবেশ করেন — যা পাতলা স্ট্রিপের জন্য তৈরি বহু-স্টেশন প্রগ্রেসিভ সেটআপ নয়, বরং একক অপারেশনের জন্য ভারী ডাইয়ের কাজ।
এবং চতুর্থ সংকেতটি অংশের সঙ্গে সম্পর্কিত নয় — এটি আপনার প্রোগ্রামের কোন পর্যায়ে আপনি রয়েছেন তার সঙ্গে সম্পর্কিত। প্রোটোটাইপ ও ডিজাইন যাচাইকরণের কাজের জন্য এমন টুলিং প্রয়োজন যা ডিজাইন পরিবর্তন গ্রহণ করতে পারে বিনা সম্পূর্ণ পুনর্নির্মাণে। একক ডাই এই পরিবর্তন গ্রহণ করে প্রগ্রেসিভ ডাইয়ের তুলনায় অনেক কম খরচে।
এই চারটির মধ্যে যেকোনো একটি দেখা দিলেই প্রথমে একক-অপারেশন টুলিং-এর দিকে ঝুঁকতে হবে, পরে প্রোগ্রামটি পরিপক্ক হলে আবার বিবেচনা করা যেতে পারে। আমাদের ডাই ডিজাইন ও উৎপাদন ক্ষমতা সমস্ত তিন ধরনের টুলিং-এর ক্ষেত্রে একটি ছাদের তলায় কাজ করে, যা এই গাইডের পরবর্তী অংশে আপগ্রেড সিদ্ধান্ত নেওয়ার সময় গুরুত্বপূর্ণ হয়ে ওঠে।
প্রেসের আকার নির্ধারণ করার পদ্ধতি — প্রকৃত সূত্র এবং এর ব্যবহার
যে তিনটি বল গুরুত্বপূর্ণ, সেগুলো তিন ধরনের বিকৃতি থেকে উদ্ভূত হয় এবং প্রতিটির নিজস্ব সূত্র আছে। ব্ল্যাঙ্কিং বলের সূত্র স্বয়ং সরল — শিয়ার এরিয়া গুণ শিয়ার শক্তি — কিন্তু অন্য দুটি অপারেশনে নিজস্ব চলরাশি জড়িত হয়ে পড়ে।
ব্ল্যাঙ্কিং বল = পরিধি (মিমি) × পুরুত্ব (মিমি) × উপাদানের শিয়ার শক্তি (এমপিএ)
বেন্ডিং বল = (১.৩৩ × দৈর্ঘ্য × পুরুত্ব² × টেনসাইল শক্তি) ÷ ডাই খোলার প্রস্থ
ড্রয়িং বল = π × পাঞ্চ ব্যাস × পুরুত্ব × টেনসাইল শক্তি × ড্র অনুপাত (০.৬–০.৯)
মোট প্রেস টনেজ = (ব্ল্যাঙ্কিং বল + বেন্ডিং বা ড্রয়িং বল) × ১.৩ নিরাপত্তা ফ্যাক্টর
এটি একটি প্রকৃত অংশে কীভাবে দেখা যায়, তা এখানে দেওয়া হলো: DC01-এর একটি ৩০০ মিমি × ২০০ মিমি × ৩ মিমি কার্বন স্টিল ব্র্যাকেট, যার ব্ল্যাঙ্কিং পরিধি প্রায় ১,২০০ মিমি।
ব্ল্যাঙ্কিং বল ≈ ১,২০০ মিমি × ৩ মিমি × ২৮০ এমপিএ = ১,০০৮ কেএন ≈ ১০০ টন
১.৩ নিরাপত্তা ফ্যাক্টর যোগ করুন এবং নিকটতম মানক প্রেস আকারের দিকে উপরের দিকে গোটা করুন; এই ব্র্যাকেটটি ১৬০ টন প্রেসে চালানো হবে—যদিও মূল সংখ্যাটি নির্দেশ করে ১০০ টন প্রেস, কারণ প্রেসটিকে এর নির্ধারিত সীমায় চালানো এর আয়ু কমিয়ে দেয় এবং ব্যাচ থেকে ব্যাচে উপাদানের পরিবর্তনের জন্য কোনো মার্জিন রাখে না। বেন্ডিং ও ড্রয়িং অপারেশনের জন্য সূত্রটি পরিবর্তিত হয়, কারণ বিকৃতির পদ্ধতি ভিন্ন, কিন্তু শৃঙ্খলা একই থাকে: প্রথমে গণনা করুন, গত বছর তৈরি করা কোনো সদৃশ অংশ থেকে অনুমান করবেন না।
একক-ডাই অংশে আসলে কী ভুল হয়
একটি একক-অপারেশন ডাই যান্ত্রিকভাবে সরল, যা ঠিক তাই এর ব্যর্থতার মোডগুলি ভালোভাবে বোঝা যায় এবং প্রায় সবগুলোই প্রতিরোধযোগ্য।
| ত্রুটি | মূল কারণ | থামান |
|---|---|---|
| অতিরিক্ত বার | ক্লিয়ারেন্স খুব বেশি, অথবা কাটিং এজ ভালো নেই | ক্লিয়ারেন্স পুনরায় সেট করুন, পাঞ্চ/ডাই এজ পুনরায় গ্রাইন্ড করুন অথবা প্রতিস্থাপন করুন |
| ছেদ করা অংশের প্রান্ত | খালি জায়গা খুব ছোট | উপাদানের বেধের ৬–১০% হতে হবে খালি জায়গা |
| বেঁক স্প্রিংব্যাক | গঠনের পর উপাদানের স্থিতিস্থাপক পুনরুদ্ধার | সিএই (CAE) দিয়ে কোণটি পূর্বানুমান করুন, ডাই কোণটি ২–৫° আগে থেকে কম্পেনসেট করুন |
| ড্র ক্র্যাকিং | ড্র অনুপাত খুব বেশি হয়েছে অথবা ব্ল্যাঙ্ক-হোল্ডার বল ভুল | সিএই (CAE) ব্যবহার করে ড্র অনুপাত ২.০-এর মধ্যে অপ্টিমাইজ করুন, হোল্ডার বল সামঞ্জস্য করুন |
| ড্র রিংলিং | অপর্যাপ্ত ব্ল্যাঙ্ক-হোল্ডার বল | হোল্ডার বল বৃদ্ধি করুন, ড্র বিডস যোগ করুন অথবা পুনরায় অবস্থান নির্ধারণ করুন |
| ছিদ্রের অবস্থান সরণ | অবস্থান নির্ধারণের পরিশুদ্ধতা অপর্যাপ্ত | স্প্রিং-লোডেড সাইড-পুশ অবস্থান নির্ধারক এবং ভি-ব্লক গাইড ব্যবহার করে আপগ্রেড করুন |
এগুলোর কোনোটিই সঠিকভাবে চালিত লাইনে রহস্যজনক ঘটনা হিসেবে প্রকাশ পায় না। প্রতিটি ঘটনার পিছনে একটি নির্দিষ্ট, পরিমাপযোগ্য কারণ রয়েছে, যার কারণে প্রথম পিস পরীক্ষা—অর্থাৎ উৎপাদন শুরুর আগে সম্পূর্ণ মাত্রিক পরীক্ষা, যেখানে প্রধান মাত্রাগুলো সহনশীলতার মধ্যবিন্দুর ±৩০% এর মধ্যে রাখা হয়—এই সমস্যাগুলোর অধিকাংশকে ব্যাচ-স্তরের সমস্যা হওয়ার আগেই ধরা দেয়। এটি আমাদের স্ট্যাম্পিং মান নিয়ন্ত্রণ প্রক্রিয়ার সাধারণভাবে, একক-ডাই কাজের সঙ্গে সীমাবদ্ধ কোনো বিশেষ পদ্ধতি নয়।
কেউ সঠিকভাবে ব্যাখ্যা করে না এমন আপগ্রেড পথ
অধিকাংশ সরবরাহকারীই আপনাকে বলবে যে একক ডাই "পরে প্রগ্রেসিভ ডাই-এ আপগ্রেড করা যায়।" কিন্তু প্রায় কেউই আপনাকে বলবে না যে কত পরিমাণ অর্ডারে, কত খরচে এবং কোন উপাদানগুলি সংরক্ষিত থাকবে। এখানে আসল পথটি ধাপে ধাপে দেওয়া হলো।
| ধাপ | টুলিং | ভলিউম রেঞ্জ | টুলিং বিনিয়োগ | লিড টাইম |
|---|---|---|---|---|
| ডিজাইন যাচাইকরণ | একক ডাই, নরম টুল স্টিল | ১০–১০০ টুকরো | ¥3,000–15,000 | 2-3 সপ্তাহ |
| ছোট ব্যাচের পরীক্ষা | একক ডাই, স্ট্যান্ডার্ড টুল স্টিল | ১০০–৫,০০০ টুকরো | ¥8,000–40,000 | 3–4 সপ্তাহ |
| মাঝারি ব্যাচ রূপান্তর | একাধিক একক ডাই এবং আধা-স্বয়ংক্রিয় ফিড | ৫,০০০–৩০,০০০ টুকরো | ¥20,000–80,000 | ৪৬ সপ্তাহ |
| ভর উৎপাদন | প্রগ্রেসিভ বা ট্রান্সফার ডাই | বছরে ৫০,০০০ টুকরোর বেশি | ¥50,000–300,000 | ৫–৮ সপ্তাহ |
যে অংশটি আসলে গুরুত্বপূর্ণ, সেটি হলো টেবিল নয়— এটি হলো পর্যায়গুলির মধ্যে যা চলাচল করে। একক-ডাই চালানোর সময় ধরা হওয়া প্রতিটি পরামিতি— পরিমাপ করা স্প্রিংব্যাক, আসল উপাদানের পাতলা হওয়া, পরীক্ষায় কাজ করা ক্লিয়ারেন্স— সরাসরি পরবর্তী প্রগ্রেসিভ বা ট্রান্সফার ডাই ডিজাইনে যায়। এটিই প্রগ্রেসিভ ডাই ডিজাইন শূন্য থেকে শুরু করার তুলনায় বাল্ক উৎপাদনের টুলিং-এর চালুকরণ চক্রকে অর্ধেকের বেশি কমিয়ে দেয়। কোনো পর্যায় এড়ালে সেই সঞ্চারিত তথ্য হারিয়ে যায়। একটি অংশ যদি স্কেচ থেকে সরাসরি প্রগ্রেসিভ ডাই-এ চলে যায়, তবে সাধারণত কম নয়, বরং বেশি পুনরায় কাজ করার প্রয়োজন হয়, কারণ কেউ প্রথমে সস্তা টুলিং-এ ফর্মিং আচরণটি যাচাই করেনি।
আমাদের পড়ুন প্রগ্রেসিভ ডাই গাইড এই সীমার পরে সেই পর্যায়টি আসলে কী জড়িত করে।
যদিও প্রতিটি উচ্চ-পরিমাণের অংশই প্রগ্রেসিভ মডেলের সাথে মানানসই হয় না। গভীর আঁকা, স্বাধীন ফর্মিং স্টেশন বা যে জ্যামিতির কারণে একটি অবিচ্ছিন্ন স্ট্রিপ ডাই সেটের মধ্য দিয়ে চালিত হতে পারে না—এমন অংশগুলি প্রগ্রেসিভ ডাইয়ের চেয়ে ট্রান্সফার টুলিংয়ে তৈরি করা বেশি যুক্তিসঙ্গত, যদিও উৎপাদন পরিমাণ একই থাকে। এখানে ডিজাইনের নমনীয়তা শুধুমাত্র বেগের চেয়ে কম গুরুত্বপূর্ণ নয়—একটি ট্রান্সফার প্রেস অংশটিকে একটি অবিচ্ছিন্ন স্ট্রিপের মধ্য দিয়ে চালানোর পরিবর্তে স্বাধীন স্টেশনগুলির মধ্যে স্থানান্তর করে, যা গভীর আঁকা জ্যামিতির জন্য প্রয়োজনীয় স্থান প্রদান করে।
এই পার্থক্যটি একক-ডাই বনাম প্রগ্রেসিভ-ডাই প্রশ্নের চেয়ে আরও বেশি ক্রেতাকে বিভ্রান্ত করে, মূলত কারণ উভয় বিকল্পই উদ্ধৃতি শীটে একইরকম দেখায় যতক্ষণ না টুলিং কাটা হয় এবং জ্যামিতিগত সমস্যাটি কারখানার ফ্লোরে দেখা দেয়—যা সাধারণত টুলিং বাজেট খরচ হওয়ার পরেই ঘটে। আমাদের ট্রান্সফার ডাই প্রক্রিয়া বিশ্লেষণ ব্যাখ্যা করে যে কখন ট্রান্সফার সেটআপ প্রগ্রেসিভ সেটআপের চেয়ে ভালো ফল দেয়, এবং আপনি যেকোনো পথে টুলিং বাজেট বরাদ্দ করার আগে এটি পড়া উচিত।
যখন একটি মাত্র ডাই যথেষ্ট নয়
একটি মাত্র ডাই-এর বাস্তব সীমা আছে, এবং তা অস্বীকার করা শুধুমাত্র সমস্যাটিকে আরও খারাপ পরিস্থিতিতে স্থগিত করে।
প্রক্রিয়া ক্ষমতা হলো প্রথম সীমা। একক-ডাই পার্টগুলির অবস্থান-নির্ভর মাত্রাগুলি সাধারণত সিপিকে ০.৮–১.২ এর মধ্যে চলে, এবং অ-অবস্থান-নির্ভর মাত্রাগুলিও সাধারণত ১.০–১.৩৩ এর মধ্যেই সীমিত থাকে। গাড়ির নিরাপত্তা-সম্পর্কিত গুরুত্বপূর্ণ পার্টগুলির জন্য প্রায়শই প্রয়োজন হয় Cpk ≥১.৩৩ সুসংগত AIAG-VDA ক্ষমতা সীমা অতিক্রম করা, যা একক-অপারেশন টুলিং কাঠামোগতভাবে প্রতিবার নির্ভরযোগ্যভাবে নিশ্চিত করতে পারে না।
আয়তন হলো দ্বিতীয় সীমা। একবার বার্ষিক চাহিদা প্রায় ৫০,০০০ পিসের উপরে স্থিতিশীল হয়ে গেলে, প্রতি ইউনিট খরচ এবং অর্জনযোগ্য থ্রুপুট—উভয়ই প্রগ্রেসিভ টুলিং-এর পক্ষে পালটে যায়; উপরের টেবিলে দেখানো গণনা ঐ বিন্দুর পরেই একক ডাই-এর পক্ষে অনুকূল হয়ে ওঠে, তার আগে নয়।
এবং যদি চূড়ান্ত লক্ষ্য হয় সম্পূর্ণ অনুপস্থিত অপারেটর সহ উৎপাদন লাইন, তবে একক ডাই-এর হাতে করা ব্ল্যাঙ্ক স্থাপন হলো সেই বাধা যা কোনো প্রকার প্রক্রিয়া অনুশাসন দিয়ে সমাধান করা সম্ভব নয়। এটি একটি ফিড-সিস্টেম এবং টুলিং-আর্কিটেকচার সংক্রান্ত সমস্যা, অপারেটর প্রশিক্ষণ সংক্রান্ত সমস্যা নয়।
এরপর কি করতে হবে
নতুন পার্টের জন্য টুলিং নির্দিষ্ট করার আগে চারটি সংখ্যা নিন: পার্টের ফুটপ্রিন্ট, বার্ষিক ভলিউম, উপাদানের পুরুত্ব এবং প্রোগ্রামের পর্যায়। যদি এদের মধ্যে কোনোটিই সিঙ্গেল ডাই-এর দিকে নির্দেশ করে, তবে পার্টটি শেষ পর্যন্ত মাস প্রোডাকশনে যাওয়ার কারণে প্রথম রানের জন্য অতিরিক্ত টুলিং করবেন না—আপগ্রেড পথটি ঠিক এই কারণে বিদ্যমান যাতে আপনাকে প্রথম দিনেই সঠিক অনুমান করতে হয় না।
যদি আপনি নিশ্চিত না হন যে আপনার পার্টটি আসলে কোন পর্যায়ে রয়েছে, আপনার ড্রয়িংটি টুলিং কৌশল পর্যালোচনার জন্য পাঠান —আপনি পাবেন সিঙ্গেল ডাই এবং কোন আপগ্রেড পর্যায় আপনার ভলিউমের সাথে সঠিকভাবে মেল খায় কিনা তার স্পষ্ট মূল্যায়ন।
প্রশ্নোত্তর
ক্রেতা যখন সিঙ্গেল-অপারেশন টুলিং-এ চূড়ান্ত সিদ্ধান্ত নেন, তখন পাঁচটি প্রশ্ন সবচেয়ে বেশি বার উঠে।
সিঙ্গেল-অপারেশন ডাই কি অটোমোটিভ-গ্রেড মানের প্রয়োজনীয়তা পূরণ করতে পারে?
এটি মৌলিক কার্যকারিতা এবং মাত্রিক প্রয়োজনীয়তা পূরণ করতে পারে, কিন্তু সিপিকে (CPK) সাধারণত ০.৮–১.২ হয়, যা প্রোগ্রেসিভ ডাই-এর অর্জিত ≥১.৩৩-এর চেয়ে কম। এটি গবেষণা ও উন্নয়ন (R&D) এবং ছোট ব্যাচের পর্যায়ের জন্য উপযুক্ত; মাস প্রোডাকশনের জন্য, আপগ্রেড মূল্যায়ন করার পরিকল্পনা করুন।
সিঙ্গেল-অপারেশন ডাইটি আসলে কতদিন টিকবে?
স্ট্যান্ডার্ড টুল স্টিল (DC53) একটি পাঞ্চ ও ডাইয়ের কিনারা জীবন ৩০০,০০০–৬০০,০০০ স্ট্রোক ধরে ধরে রাখে, যখন মোট ডাই জীবন এক মিলিয়নের বেশি হয়। টাইটানিয়াম কার্বাইড নাইট্রাইড (TiCN) কোটিংযুক্ত পাউডার হাই-স্পিড স্টিল (ASP23) ঐ কিনারা জীবনকে ১–২ মিলিয়ন স্ট্রোক পর্যন্ত বাড়ায়।
প্রগ্রেসিভ ডাইতে আপগ্রেড করা মানে কি ডিজাইনটি শুরু থেকে আবার করা?
না। সিঙ্গেল-ডাই ট্রায়াল রানের সময় সংগৃহীত স্প্রিংব্যাক, উপাদানের পাতলা হওয়া এবং ক্লিয়ারেন্স ডেটা সরাসরি প্রগ্রেসিভ ডাই ডিজাইনে ব্যবহার করা যায়, যা সাধারণত মাস-উৎপাদন টুলিং চালু করার সময়কে অর্ধেকের বেশি কমিয়ে দেয়।
সিঙ্গেল-ডাই উৎপাদন সেমি-অটোমেটেড বা ফুলি-অটোমেটেড হতে পারে কি?
হ্যাঁ, তিনটি ধাপে: সেমি-অটোমেটেড ফিডিংয়ের জন্য রোলার ফিডার যোগ করুন (২৫–৪০ স্ট্রোক/মিনিট); রোবটিক ট্রান্সফার দ্বারা একাধিক সিঙ্গেল ডাই সংযুক্ত করুন (১৫–২৫ স্ট্রোক/মিনিট); অথবা সরাসরি প্রগ্রেসিভ ডাইতে চলে যান (৪০–৮০+ স্ট্রোক/মিনিট)। কোনটি প্রযোজ্য হবে, তা আপনার উৎপাদন লক্ষ্যের উপর নির্ভর করে।
কোন ডিজাইন নিয়মগুলি একটি সিঙ্গেল-অপারেশন ডাইয়ে অংশটি তৈরি করাকে সহজ করে?
কয়েকটি যা সবচেয়ে গুরুত্বপূর্ণ: স্টিলের জন্য ন্যূনতম পাঞ্চ করা ছিদ্রের ব্যাস ≥১.০× উপাদানের পুরুত্ব (অ্যালুমিনিয়ামের জন্য ০.৮×); ছিদ্র থেকে কিনারা পর্যন্ত ন্যূনতম দূরত্ব ≥১.৫× পুরুত্ব; স্টিলের জন্য ন্যূনতম বেন্ড অভ্যন্তর ব্যাসার্ধ ≥১.০× পুরুত্ব (অ্যালুমিনিয়ামের জন্য ০.৫×)। এই শর্তগুলি প্রাথমিকভাবে মেনে নেওয়া ট্রাইআউট পুনরায় কাজ করার পরিমাণ উল্লেখযোগ্যভাবে কমায়।
লেখক: সু সুংগুই, স্ট্যাম্পিং ও ডাই প্রক্রিয়া প্রকৌশলী — স্ট্যাম্পিং ফর্মিং প্রক্রিয়া, ডাই গঠনমূলক ডিজাইন, শীট মেটাল ফর্মিং সিমুলেশন এবং সম্পূর্ণ যানবাহনের স্ট্যাম্পড উপাদান প্রোগ্রামে অংশগুলির মান নিয়ন্ত্রণে ব্যাকগ্রাউন্ড রয়েছে, বিশেষভাবে স্প্রিংব্যাক, ক্রিঞ্চিং এবং মাত্রাগত বিচ্যুতি সংক্রান্ত সমস্যাগুলি সমাধানের উপর গুরুত্ব দেওয়া হয়েছে।
পর্যালোচনা করেছেন: ন্যানসেন (সান নান), আন্তর্জাতিক ব্যবসায়িক ব্যবস্থাপক
সর্বশেষ আপডেট: ২০২৬-০৮-০৪