 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


কাঁচা ধাতু থেকে নিখুঁত পৃষ্ঠের দিকে: শীট মেটাল ফিনিশিংয়ের গোপন কৌশল
শীট মেটাল ফিনিশিং এবং এর গুরুত্বপূর্ণ ভূমিকা সম্পর্কে বোঝা
যখন আপনি লেজার কাটিং বা ওয়াটারজেট প্রক্রিয়াকরণ থেকে তৈরি অংশগুলি প্রাপ্ত হন, তখন আপনি আসলে কী দেখেন? নীচের পৃষ্ঠগুলিতে বার্স, হ্যান্ডলিং দাগ, কাটিং রেখার কাছাকাছি ফ্রস্টিং এবং উৎপাদন ট্যাবগুলির অবশিষ্টাংশ। এখানেই যেখানে শীট মেটাল ফিনিশিং আপনার প্রকৃত জীবনের প্রয়োগের জন্য প্রস্তুত কার্যকরী, দৃষ্টিনন্দন পণ্যগুলিতে কাঁচা তৈরি উপাদানগুলিকে রূপান্তরিত করে।
তাহলে ধাতব ফিনিশগুলি আসলে কী? এগুলি ধাতুর পৃষ্ঠকে পরিবর্তন করার যেকোনো প্রক্রিয়াকে বোঝায় যাতে নির্দিষ্ট বৈশিষ্ট্য অর্জন করা যায়—চেহারা উন্নত করা, টেকসইতা বৃদ্ধি, ক্ষয় প্রতিরোধ, বা আরও ভাল কার্যকারিতা অর্জন করা যায়। ধাতব ফিনিশ কেবল সৌন্দর্য নয়; এটি সরাসরি নির্ধারণ করে যে আপনার অংশগুলি তাদের পুরো পরিষেবা জীবনের মধ্যে কীভাবে কাজ করবে।
শীট মেটাল ফিনিশিং কে আলাদা করে তোলে কী
সাধারণ ধাতু কর্মীকরণের প্রয়োগের বিপরীতে, শীট ধাতু অনন্য চ্যালেঞ্জ উপস্থাপন করে। আপনি পাতলা গেজের উপকরণের সাথে কাজ করছেন যেখানে এমনকি ছোট ফিনিশিং প্রক্রিয়াও মাত্রার নির্ভুলতাকে প্রভাবিত করতে পারে। শীট ধাতুর অংশগুলিতে সাধারণ সমতল ও বিস্তৃত পৃষ্ঠগুলি জটিল মেশিনযুক্ত জ্যামিতির চেয়ে ত্রুটিগুলি আরও সহজে দেখায়। এই বিস্তৃত ধাতব পৃষ্ঠে মিল দাগ, আঙুলের ছাপ এবং জারণ তৎক্ষণাৎ দৃশ্যমান হয়ে ওঠে।
এছাড়াও, শীট ধাতুর উপাদানগুলিতে প্রায়শই নির্ভুল বাঁক, গঠিত বৈশিষ্ট্য এবং কঠোর সহনশীলতা থাকে। আপনার নির্বাচিত ধাতব ফিনিশটি প্রক্রিয়াকরণের সময় উপকরণের পুরুত্বের পরিবর্তন এবং বিকৃতির সম্ভাবনাকে বিবেচনায় নিতে হবে। একটি ফিনিশ যা একটি কঠিন ব্লকের উপর নিখুঁতভাবে কাজ করে তা 0.030-ইঞ্চি স্টেইনলেস স্টিলের ব্র্যাকেটের অখণ্ডতা ক্ষুণ্ণ করতে পারে।
কেন পৃষ্ঠ চিকিত্সা সিদ্ধান্তগুলি প্রাথমিকভাবে গুরুত্বপূর্ণ
এমন কিছু যা অনেক ইঞ্জিনিয়ারই কঠিন পথে শেখে: ডিজাইনের সময় গৃহীত সমাপ্তি সংক্রান্ত সিদ্ধান্তগুলি উৎপাদনের সাফল্যকে সরাসরি প্রভাবিত করে। Xometry-এর পোস্ট-প্রসেসিং সংক্রান্ত গবেষণা অনুযায়ী, বিভিন্ন সমাপ্তি পদ্ধতি মাত্রার পরিবর্তনের বিভিন্ন মাত্রা ঘটায়—কিছু প্রক্রিয়া উপাদান যোগ করে, অন্যগুলি সরিয়ে ফেলে, এবং তাপীয় চিকিত্সা প্রসারণ বা সঙ্কোচন ঘটাতে পারে।
আপনি যে সমাপ্তি পদ্ধতি নির্বাচন করছেন তা শুধুমাত্র চূড়ান্ত চেহারাকেই প্রভাবিত করে না—এটি অংশের মাত্রা, অ্যাসেম্বলি টলারেন্স এবং প্রাথমিক ডিজাইন থেকে চূড়ান্ত উৎপাদন পর্যন্ত সমগ্র উৎপাদন কার্যপ্রবাহকে প্রভাবিত করে।
একটি ব্যবহারিক উদাহরণ বিবেচনা করুন: পাউডার কোটিং সাধারণত প্রতি পাশে 1-3 মিল পুরুত্ব যোগ করে। যদি আপনি কম খালের সাথে মিলিত হওয়া অংশগুলি ডিজাইন করে থাকেন, তবে সেই কোটিংয়ের পুরুত্ব সঠিক অ্যাসেম্বলি রোধ করতে পারে। অন্যদিকে, ইলেকট্রোপলিশিং উপাদান সরিয়ে ফেলে, যা পাতলা অংশে মাত্রা গ্রহণযোগ্য সহনশীলতার বাইরে চলে যেতে পারে।
ঠিকমতো পৃষ্ঠ প্রস্তুতিও একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। যেমনটি লক্ষ্য করা হয়েছে বাসিলিয়াস উৎপাদন বিশেষজ্ঞদের দ্বারা , পৃষ্ঠতল পরিষ্কার করা, চর্বি অপসারণ করা এবং কখনও কখনও পৃষ্ঠকে খামতা করার মতো প্রস্তুতি নেওয়া হয় যাতে সমাপ্তি চিকিত্সাগুলি সঠিকভাবে আটকে থাকে এবং প্রত্যাশিতভাবে কাজ করে। আপনি যে সমাপ্তি প্রক্রিয়াটি নির্বাচন করুন না কেন, এই ধাপগুলি এড়িয়ে গেলে গুণমানের ক্ষতি হয়।
এই মৌলিক বিষয়গুলি বোঝা আপনাকে এই গাইডজুড়ে তথ্যসহ সিদ্ধান্ত নিতে সাহায্য করে—আপনি যদি ক্ষয় রক্ষা, দৃষ্টিনন্দন আকর্ষণ বা বিশেষায়িত অটোমোটিভ অ্যাপ্লিকেশনের জন্য ফিনিশ নির্বাচন করছেন কিনা তা নির্বিশেষে।
প্রক্রিয়া ক্যাটাগরি অনুযায়ী ব্যাখ্যা করা ধাতব ফিনিশের প্রকারভেদ
আপনি কি কখনও ভেবেছেন যে কেন পাতলা ধাতুর জন্য এত বিভিন্ন ধরনের পৃষ্ঠ ফিনিশ উপলব্ধ? উত্তরটি হল এই বোঝা যে প্রতিটি ফিনিশিং পদ্ধতির আলাদা উদ্দেশ্য রয়েছে—এবং তাদের কীভাবে ধাতব পৃষ্ঠের সাথে মিথস্ক্রিয়া করে তার ভিত্তিতে তাদের সংগঠিত করা নির্বাচনকে অনেক বেশি সহজ করে তোলে।
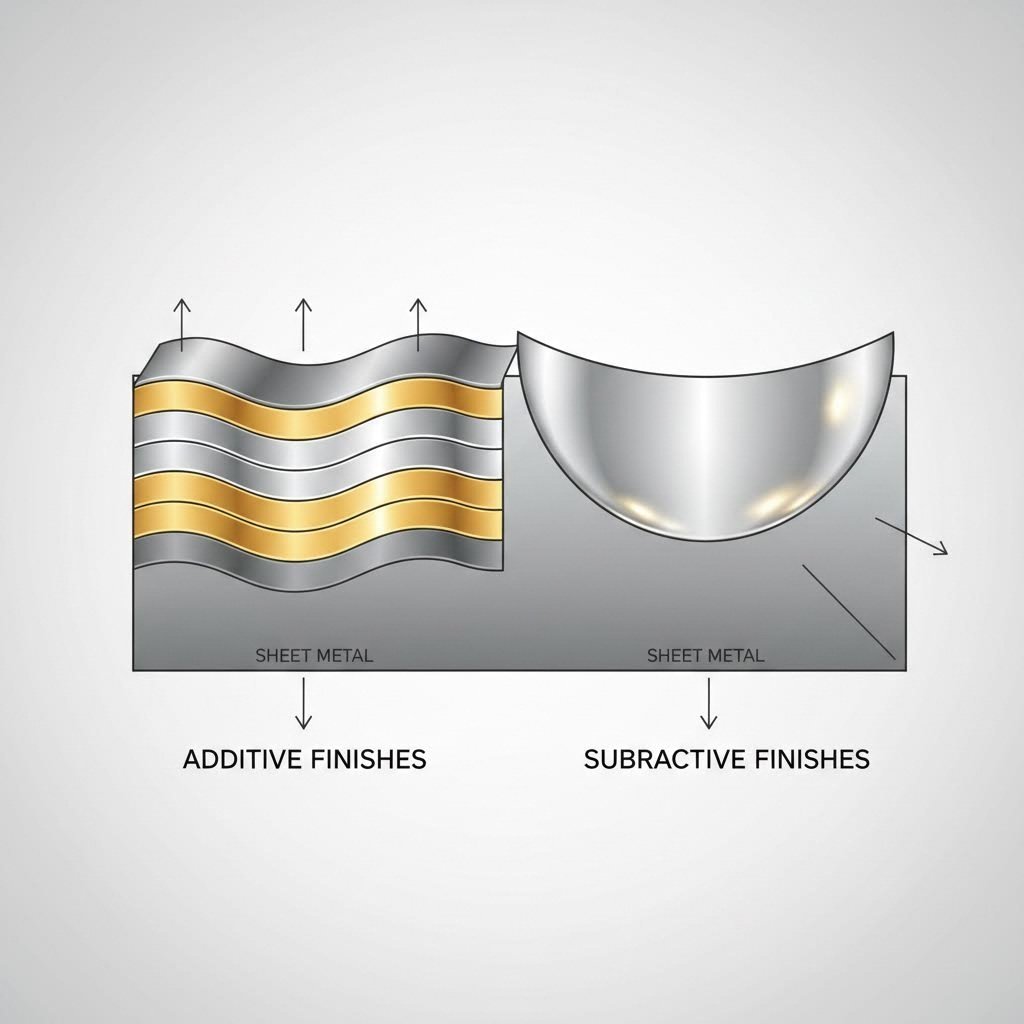
বিকল্পগুলির একটি বর্ণানুক্রমিক তালিকা মুখস্থ করার পরিবর্তে, সহজ কাঠামোর মাধ্যমে শীট মেটাল ফিনিশগুলি সম্পর্কে চিন্তা করুন: কিছু পদ্ধতি আপনার অংশগুলিতে উপাদান যোগ করে, অন্যদিকে অন্যগুলি সরিয়ে নেয়। এই যোগক ও বিয়োগক পার্থক্যটি প্রতিটি প্রক্রিয়া কীভাবে মাত্রা, সহনশীলতা এবং কর্মক্ষমতার বৈশিষ্ট্যকে প্রভাবিত করে তা মৌলিকভাবে পরিবর্তন করে।
সুরক্ষা তৈরি করা যোগক সমাপ্তি পদ্ধতি
যোগক প্রক্রিয়াগুলি আপনার ধাতব পৃষ্ঠে নতুন উপাদান জমা দেয়—তা আরেকটি ধাতব স্তর, একটি পলিমার আবরণ বা রাসায়নিকভাবে রূপান্তরিত অক্সাইড ফিল্ম যাই হোক না কেন। এই ধাতুর জন্য এই ফিনিশগুলি ভিত্তি উপাদানকে পরিবেশগত আক্রমণ থেকে রক্ষা করার জন্য সুরক্ষামূলক বাধা তৈরি করে।
ইলেকট্রোপ্লেটিং আপনার কাজের টুকরোতে ধাতব আয়ন জমা দেওয়ার জন্য বৈদ্যুতিক কারেন্ট ব্যবহার করে। অনুসারে IQS Directory-এর ধাতব ফিনিশিং গাইড , এই প্রক্রিয়াটি তড়িৎবিশ্লেষণ দ্রবণে অংশগুলি নিমজ্জন করার উপর ভিত্তি করে যেখানে ধাতব পরমাণুগুলি একটি ধনাত্মক চার্জযুক্ত অ্যানোড থেকে আপনার ঋণাত্মক চার্জযুক্ত উপাদানে স্থানান্তরিত হয়। জিঙ্ক, নিকেল, ক্রোম এবং সোনা—এগুলি ধাতুর সাধারণ প্লেটিং উপাদান, যা ক্ষয় প্রতিরোধ থেকে শুরু করে পরিবাহিতা বৃদ্ধি পর্যন্ত নির্দিষ্ট সুবিধা প্রদান করে।
পাউডার কোটিং স্থির তাপে একটি অখণ্ড সুরক্ষামূলক স্তর গঠনের জন্য ইলেকট্রোস্ট্যাটিকভাবে শুষ্ক পলিমার গুঁড়ো প্রয়োগ করে, তারপর তা তাপে পাকা করা হয়। এই প্রক্রিয়াটি চূর্ণ, আঁচড় এবং ম্লান হওয়ার বিরুদ্ধে প্রতিরোধী টেকসই ফিনিশ তৈরি করে এবং প্রায় কোনো বিপজ্জনক নির্গমন উৎপাদন করে না। তবে সাধারণত পাউডার কোটিং 1-3 মিল পুরুত্ব যোগ করে, যা আপনাকে কঠোর-সহনশীল নকশার জন্য বিবেচনায় নিতে হবে।
গরম-ডুব galvanizing ইস্পাতের যন্ত্রাংশগুলিকে প্রায় 830°F (443°C) তাপমাত্রায় গলিত দস্তা-এ ডোবানো হয়। এটি একটি শক্তিশালী দস্তা-লোহা খাদ স্তর তৈরি করে যা কঠোর পরিবেশের সম্মুখীন কাঠামোগত উপাদানগুলির জন্য অসাধারণ ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। আবরণটি ঘন হওয়ায় এই পদ্ধতিটি নির্মাণ সংযোজক এবং খোলা চোখের সরঞ্জামের জন্য উপযুক্ত, যা সূক্ষ্ম যন্ত্রাংশের চেয়ে ভিন্ন।
কনভার্সন কোটিং এগুলি কাজ করে আলাদভাবে—এগুলি নতুন উপকরণ জমা দেওয়ার পরিবর্তে বিদ্যমান পৃষ্ঠকে রাসায়নিকভাবে পরিবর্তন করে। ফসফেটিং এবং ক্রোমেট রূপান্তরের মতো প্রক্রিয়াগুলি ক্ষয় থেকে রক্ষা করার পাশাপাশি রঙ আঠালোতে আটকে থাকার ক্ষমতা বাড়ানোর জন্য রক্ষামূলক অক্সাইড বা ফসফেট স্তর তৈরি করে। অ্যালুমিনিয়ামে প্রাথমিকভাবে ব্যবহৃত অ্যানোডাইজিং একটি তড়িৎবিশ্লেষণ প্রক্রিয়ার মাধ্যমে নিয়ন্ত্রিত অক্সাইড স্তর তৈরি করে, যা ঘর্ষণ প্রতিরোধ এবং সজ্জামূলক রঙের বিকল্প প্রদান করে।
সূক্ষ্ম পৃষ্ঠের জন্য বিয়োগমূলক পদ্ধতি
যোগাত্মক শেষ প্রক্রিয়াটি ধাতব পৃষ্ঠের থেকে উপাদান সরিয়ে নির্দিষ্ট বৈশিষ্ট্য অর্জন করে—চাই সেটি হোক মসৃণতা উন্নত করা, খাদ কমানো, অথবা পৃষ্ঠের বিশুদ্ধতার মাধ্যমে ক্ষয় প্রতিরোধের ক্ষমতা বৃদ্ধি করা।
ইলেকট্রোপলিশিং ইলেক্ট্রোপ্লেটিং ধারণার বিপরীত করে, যা 0.0002 ইঞ্চি পর্যন্ত নির্ভুলতার সাথে বৈদ্যুতিক প্রবাহ এবং রাসায়নিক ব্যবহার করে ধাতুর একটি পাতলা স্তর দ্রবীভূত করে। এটি ক্ষুদ্র উচ্চতা ও গর্তগুলি মসৃণ করে, একটি উজ্জ্বল, পরিষ্কার পৃষ্ঠ তৈরি করে যা ক্ষয়ের প্রতি কম সংবেদনশীল। স্টেইনলেস স্টিলের পৃষ্ঠের ক্ষেত্রে, ক্ষয় প্রতিরোধের সর্বোচ্চ সুরক্ষা পাওয়ার জন্য ইলেক্ট্রোপলিশিং-এর পরে প্রায়শই প্যাসিভেশন করা হয়।
যান্ত্রিক পলিশিং এবং গ্রাইন্ডিং খাদ দূর করা, ওয়েল্ড চিহ্ন এবং ত্রুটিগুলি শারীরিকভাবে সরানোর জন্য অ্যাব্রেসিভ ব্যবহার করে পৃষ্ঠগুলি উন্নত করে। এই ইস্পাতের পৃষ্ঠগুলি উপাদান সরানোর জন্য মোটা গ্রাইন্ডিং থেকে শুরু করে আয়নার মতো চেহারার জন্য সূক্ষ্ম বাফিং পর্যন্ত হতে পারে। মসৃণতার মাত্রা অ্যাব্রেসিভ গ্রিটের নির্বাচন এবং প্রক্রিয়াকরণের সময়ের উপর নির্ভর করে।
মিডিয়া ব্লাস্টিং উচ্চ বেগে ধাতব পৃষ্ঠকে পরিষ্কার করতে, ডেবার করতে এবং টেক্সচার করতে বিভিন্ন ধরনের অ্যাব্রেসিভ উপকরণ—অ্যালুমিনিয়াম অক্সাইড থেকে শুরু করে গ্লাস বিড পর্যন্ত—ব্যবহার করে। এই বহুমুখী পদ্ধতি পরবর্তী প্রক্রিয়াকরণের জন্য নির্দিষ্ট পৃষ্ঠের প্রোফাইল তৈরি করে আবর্জনা, মরিচা এবং পুরানো আবরণ সরিয়ে দেয়।
নিষ্ক্রিয়তা স্টেইনলেস স্টিলের পৃষ্ঠ থেকে মুক্ত লৌহ এবং দূষণকারী পদার্থ রাসায়নিকভাবে সরিয়ে দেয়, যা ক্ষয় প্রতিরোধের জন্য প্রাকৃতিক অক্সাইড স্তরকে উন্নত করে। আবরণ পদ্ধতির বিপরীতে, প্যাসিভেশন চেহারা বা পুরুত্ব পরিবর্তন করে না—এটি কেবল ধাতুর নিজস্ব সুরক্ষা বৈশিষ্ট্যগুলি অপ্টিমাইজ করে।
আবেদন এবং খরচ অনুযায়ী ফিনিশের ধরনগুলির তুলনা
আপনার নির্দিষ্ট প্রয়োজনীয়তার সাথে মিলিয়ে ফিনিশের বিভিন্ন ধরন বোঝা যায় যখন এটি ব্যবহারিক হয়ে ওঠে। নিম্নলিখিত তুলনা প্রধান ফিনিশিং বিভাগগুলিকে তাদের প্রক্রিয়াকরণ বৈশিষ্ট্য অনুযায়ী সাজায়:
| ফিনিশিং পদ্ধতি | প্রক্রিয়া ধরন | সাধারণ প্রয়োগ | আপেক্ষিক খরচ |
|---|---|---|---|
| ইলেকট্রোপ্লেটিং (জিঙ্ক, নিকেল, ক্রোম) | যোগদানকারী | অটোমোটিভ ফাস্টেনার, ইলেকট্রনিক্স, সজ্জা হার্ডওয়্যার | মাঝারি |
| পাউডার কোটিং | যোগদানকারী | আবরণ, ব্র্যাকেট, ভোক্তা পণ্য, আউটডোর সরঞ্জাম | নিম্ন থেকে মাধ্যমিক |
| গরম-ডুব galvanizing | যোগদানকারী | গাঠনিক ইস্পাত, রক্ষাকবচ, ইউটিলিটি খুঁটি, নির্মাণ হার্ডওয়্যার | কম |
| অ্যানোডাইজিং | সংযোজন (রূপান্তর) | অ্যালুমিনিয়াম আবরণ, স্থাপত্য উপাদান, ভোক্তা ইলেকট্রনিক্স | মাঝারি |
| ফসফেট আবরণ | সংযোজন (রূপান্তর) | পেইন্ট প্রস্তুতি, অটোমোটিভ বডি, যন্ত্রপাতি | কম |
| ইলেকট্রোপলিশিং | বিয়োজন | মেডিকেল ডিভাইস, খাদ্য প্রক্রিয়াকরণ, অর্ধপরিবাহী সরঞ্জাম | মাঝারি থেকে উচ্চ |
| যান্ত্রিক পলিশিং/গ্রাইন্ডিং | বিয়োজন | সজ্জামূলক ট্রিম, নির্ভুল তল, ওয়েল্ড ফিনিশিং | নিম্ন থেকে মাধ্যমিক |
| মিডিয়া ব্লাস্টিং | বিয়োজন | তলের প্রস্তুতি, মরচি অপসারণ, টেক্সচারিং | কম |
| নিষ্ক্রিয়তা | বিয়োজন (রাসায়নিক) | স্টেইনলেস স্টিলের উপাদান, চিকিৎসা যন্ত্রপাতি, খাদ্য সরঞ্জাম | নিম্ন থেকে মাধ্যমিক |
লক্ষ্য করুন কীভাবে পৃষ্ঠতলের বিভিন্ন ধরনের ফিনিশগুলি নির্দিষ্ট শিল্পের চারপাশে ঘনীভূত হয়? অটোমোটিভ অ্যাপ্লিকেশনগুলি প্রায়শই ফসফেটিং-এর সাথে পেইন্টিং বা পাউডার কোটিং একত্রিত করে। চিকিৎসা এবং খাদ্য প্রক্রিয়াকরণ শিল্পগুলি পরিষ্কার-দূষণ এবং ক্ষয়রোধের সুবিধার জন্য ইলেকট্রোপলিশিং এবং প্যাসিভেশনকে পছন্দ করে। দীর্ঘমেয়াদী বহিরঙ্গন সুরক্ষার জন্য নির্মাণ শিল্প গ্যালভানাইজিং-এর উপর ভারী নির্ভরশীল।
আপনার চূড়ান্ত নির্বাচন কার্যকারী প্রয়োজনীয়তা, বাজেটের সীমাবদ্ধতা এবং উৎপাদন পরিমাণের মধ্যে ভারসাম্য সাপেক্ষে নির্ভর করে। কোনও ফিনিশ আকারে উপাদান যোগ করছে না কি সরাচ্ছে তা বোঝা আপনাকে মাত্রার প্রভাবের পূর্বাভাস দিতে সাহায্য করে—যা সহনশীলতা নির্দিষ্ট করা এবং মিলিত অ্যাসেম্বলিগুলি ডিজাইন করার সময় একটি গুরুত্বপূর্ণ বিবেচনা।
এই কাঠামোটি প্রতিষ্ঠিত হওয়ার পর, পরবর্তী অপরিহার্য পদক্ষেপ হল বোঝা যে কীভাবে পৃষ্ঠতল প্রস্তুতি নির্ধারণ করে যে এই ফিনিশিং পদ্ধতিগুলির মধ্যে কোনওটি প্রত্যাশিতভাবে কাজ করবে কিনা।
প্রি-ফিনিশিং প্রস্তুতি এবং পৃষ্ঠতলের প্রয়োজনীয়তা
কল্পনা করুন আপনি ঘন্টার পর ঘন্টা প্রিমিয়াম পাউডার কোট লাগাচ্ছেন, কিন্তু সপ্তাহের মধ্যেই তা খসে পড়ছে। হতাশাজনক? অবশ্যই। এড়ানো সম্ভব? প্রায় সবসময়। বেশিরভাগ ফিনিশিং ব্যর্থতার মূল কারণ হল কোটিং নিজেই নয়—এটি হল সেই ধাতব পৃষ্ঠের সংস্পর্শে আসার আগে যা ঘটে।
অনুযায়ী অ্যালায়েন্স কেমিক্যালের শিল্প গাইড , "আমি দেখেছি অত্যন্ত উচ্চ কর্মক্ষমতাসম্পন্ন কোটিং ব্যর্থ হয়েছে, আরও বেশি ওয়েল্ড ফাটল ধরেছে এবং একটি সাধারণ ভুলের কারণে আরও বেশি সংবেদনশীল ইলেকট্রনিক্স শর্ট-সার্কিট হয়েছে: অনুপযুক্ত পৃষ্ঠপ্রস্তুতি।" এই বাস্তবতা ধাতব পৃষ্ঠের ফিনিশিং প্রস্তুতিকে সবচেয়ে গুরুত্বপূর্ণ—যদিও প্রায়শই উপেক্ষিত—ধাপে পরিণত করে যা দীর্ঘস্থায়ী ফলাফল অর্জনের জন্য প্রয়োজন।
ফিনিশিং ব্যর্থতা প্রতিরোধের জন্য পৃষ্ঠপ্রস্তুতির ধাপসমূহ
পৃষ্ঠপ্রস্তুতিকে ভিত্তি নির্মাণের মতো ভাবুন। আপনি অস্থিতিশীল ভিত্তির উপর বাড়ি নির্মাণ করবেন না, এবং দূষিত বা অনুপযুক্তভাবে প্রস্তুত পৃষ্ঠে ফিনিশ লাগাবেন না। লক্ষ্য হল এমন একটি পরিষ্কার সাবস্ট্রেট পাওয়া যা যেকোনো দূষণ মুক্ত যা ব্যর্থতার কারণ হতে পারে।
পৃষ্ঠতলের ফিনিশে ধাতব দূষণ দুটি আলাদা শ্রেণিতে পড়ে, যার জন্য ভিন্ন চিকিত্সা পদ্ধতির প্রয়োজন:
- জৈব দূষক: তেল, গ্রিজ, কাটিং তরল, মোম, আঙুলের ছাপ এবং আঠালো পদার্থ—এগুলি অ-ধ্রুবীয় পদার্থ যার জন্য দ্রাবক-ভিত্তিক পরিষ্করণের প্রয়োজন
- অজৈব দূষক: মরিচা, তাপ স্কেল, খনিজ জমা এবং ধুলো—ধ্রুবীয় পদার্থ যার জন্য প্রায়শই যান্ত্রিক বা অ্যাসিড-ভিত্তিক অপসারণের প্রয়োজন
"যেমন তাই দ্রবীভূত হয়"—এই রাসায়নিক নীতিটি আপনার পরিষ্করণ পদ্ধতি নির্ধারণ করে। অ-ধ্রুবীয় দ্রাবক জৈব ময়লা দূর করতে কার্যকর, যেখানে অজৈব দূষণ মোকাবেলার জন্য ভিন্ন পদ্ধতি প্রয়োজন হয়।
এখানে একটি পদ্ধতিগত প্রস্তুতি ধারা রয়েছে যা সাধারণ ত্রুটিগুলি প্রতিরোধ করে:
- প্রাথমিক পরিষ্কার করা: মুছে ফেলা বা চাপযুক্ত বাতাসের মাধ্যমে বড় আকারের দূষণ—চিপস, ধ্বংসাবশেষ এবং আলগা কণা—অপসারণ করুন
- ডিগ্রিজিং: উপযুক্ত দ্রাবক ব্যবহার করে তেল এবং কাটিং তরল অপসারণ করুন (দ্রুত প্রস্তুতির জন্য অ্যাসিটোন বা এমইকে, ইলেকট্রনিক্সের জন্য আইসোপ্রোপাইল অ্যালকোহল, ভারী গ্রিজের জন্য মিনারেল স্পিরিট)
- ডেবারিং: কাটা বা যন্ত্রচালিত অংশগুলির ধারালো কিনারা এবং বারগুলি সরান যা কোটিংয়ের আসক্তি নষ্ট করতে পারে বা চাপের ঘনত্ব তৈরি করতে পারে
- জং এবং স্কেল অপসারণ: যান্ত্রিক ঘর্ষণ, অ্যাসিড চিকিত্সা বা রূপান্তর প্রক্রিয়ার মাধ্যমে অজৈব দূষণ নিরসন করুন
- পৃষ্ঠের প্রোফাইলিং: মিডিয়া ব্লাস্টিং বা রাসায়নিক এটিংয়ের মাধ্যমে কোটিং আসক্তির জন্য উপযুক্ত টেক্সচার তৈরি করুন
- চূড়ান্ত ধোয়া: ফিনিশিংয়ের আগে একটি নিখুঁতভাবে পরিষ্কার, দাগহীন পৃষ্ঠ নিশ্চিত করতে ডিআই জল ব্যবহার করুন
আপনার নির্বাচিত ফিনিশের সাথে প্রস্তুতি পদ্ধতি মিলিয়ে নিন
প্রতিটি ধাতব পৃষ্ঠের ফিনিশের জন্য একই রকম প্রস্তুতি প্রয়োজন হয় না। আপনার সাবস্ট্রেট ম্যাটেরিয়াল এবং প্রযোজ্য ফিনিশিং পদ্ধতি নির্দিষ্ট প্রয়োজনীয়তা নির্ধারণ করে। এখানেই উপাদানের সামঞ্জস্য অত্যন্ত গুরুত্বপূর্ণ হয়ে ওঠে—আপনার যদি অংশগুলি ক্ষতি করে তবে সেরা ডিগ্রিজারও অকেজো হয়ে যায়।
প্লেটিং বা কোটিংয়ের জন্য নির্দিষ্ট ইস্পাত ও লৌহ উপাদানের ক্ষেত্রে, দাগ তরল এবং সোডিয়াম হাইড্রক্সাইড দ্রবণ দিয়ে কঠোর পরিষ্কার করা ভালো ফল দেয়। তবে অ্যালুমিনিয়ামের ক্ষেত্রে একটি নরম পদ্ধতির প্রয়োজন। শিল্প বিশেষজ্ঞদের মতে, সোডিয়াম হাইড্রক্সাইড অ্যালুমিনিয়ামের পৃষ্ঠকে সক্রিয়ভাবে ক্ষয় করবে, যা এই ধরনের প্রয়োগের জন্য একেবারেই অনুপযোগী।
ধাতব অংশের জন্য পৃষ্ঠতল সমাপ্ত করার সময়, এই পদ্ধতি-নির্দিষ্ট প্রয়োজনীয়তাগুলি বিবেচনা করুন:
- পাউডার কোটিংয়ের জন্য: ফসফেট রূপান্তর কোটিং আদর্শ আসঞ্চন তৈরি করে এবং মৌলিক ক্ষয় রোধের সুরক্ষা প্রদান করে
- ইলেকট্রোপ্লেটিংয়ের জন্য: সম্পূর্ণ পরিষ্কার, অক্সাইডমুক্ত পৃষ্ঠ খাঁজ ছাড়া এবং আসঞ্চন ব্যর্থতা ছাড়া সমর্থ ধাতব জমা নিশ্চিত করে
- অ্যানোডাইজিংয়ের জন্য: এটিং অসম অক্সাইড গঠনের কারণ হতে পারে এমন দূষণ সরিয়ে ফেলার পাশাপাশি উপযুক্ত পৃষ্ঠের প্রোফাইল তৈরি করে
- পেইন্টিংয়ের জন্য: হালকা ঘর্ষণ বা রাসায়নিক এটিং কোটিং আসঞ্চনের জন্য যান্ত্রিক 'টুথ' প্রদান করে
পৃষ্ঠের অমসৃণতা বিশেষ উল্লেখগুলি বোঝা
ধাতব পৃষ্ঠের সমাপ্তির প্রয়োজনীয়তা নির্দিষ্ট করার সময়, প্রকৌশলীরা RA (Roughness Average) পরিমাপ ব্যবহার করেন যা মাইক্রোইঞ্চ (µin) বা মাইক্রোমিটার (µm)-এ প্রকাশ করা হয়। এই মানটি গড় পৃষ্ঠ রেখা থেকে গড় বিচ্যুতির প্রতিনিধিত্ব করে—সহজভাবে, আপনার পৃষ্ঠ কতটা মসৃণ বা কতটা কাঠামোগত।
ক্লাস A পৃষ্ঠের সমাপ্তি—সাধারণত দৃশ্যমান সৌন্দর্য-সংক্রান্ত পৃষ্ঠের জন্য প্রয়োজন—RA মান 16 µin (0.4 µm) এর নিচে চায়। শিল্প উপাদানগুলি 63-125 µin গ্রহণ করতে পারে, যেখানে আবরণের জন্য প্রস্তুত পৃষ্ঠগুলি আঠালো হওয়ার জন্য প্রায়শই 125-250 µin উপকৃত হয়।
মূল বোঝা? আরও মসৃণ সবসময় ভালো নয়। অনেক আবরণের সঠিক যান্ত্রিক বন্ধন অর্জনের জন্য নির্দিষ্ট পৃষ্ঠের অমসৃণতার প্রোফাইল প্রয়োজন। মিডিয়া ব্লাস্টিং নির্দিষ্টভাবে নিয়ন্ত্রিত কাঠামো তৈরি করে যা রং এবং পাউডার কোটগুলিকে দৃঢ়ভাবে আটকে রাখতে সাহায্য করে।
সমাপ্তির পুরুত্ব এবং মাত্রিক প্রভাব
প্রতিটি অ্যাডিটিভ ফিনিশিং প্রক্রিয়া আপনার যন্ত্রাংশের মাত্রা পরিবর্তন করে। ডিজাইনের সময় এই পরিবর্তনগুলি বিবেচনায় নেওয়া অ্যাসেম্বলি ব্যর্থতা এবং সহনশীলতার লঙ্ঘন প্রতিরোধ করে।
অনুযায়ী SendCutSend-এর ফিনিশিং স্পেসিফিকেশন , সাধারণ পুরুত্বের সংযোজনগুলি হল:
- টাইপ II অ্যানোডাইজিং: মোট পুরুত্বের সাথে প্রায় 0.0004"-0.0018" যোগ হয়
- দস্তা বৈদ্যুতিক প্লেটিং: মোট পুরুত্বের সাথে প্রায় 0.0006" যোগ হয়
- নিকেল প্লেটিং: মোট পুরুত্বের সাথে প্রায় 0.0004" যোগ হয়
- পাউডার কোটিং: মোট পুরুত্বের সাথে প্রায় 0.004"-0.01" যোগ হয়
প্লেটিং প্রক্রিয়া এবং পাউডার কোটিংয়ের মধ্যে তফাতটা লক্ষ্য করুন? দস্তা প্লেট করা যন্ত্রাংশটি প্রতি পাশে প্রায় 0.0003" বাড়ে, যেখানে পাউডার কোটিং প্রতি পাশে 0.002"-0.005" যোগ করে—প্রায় দশ গুণ বেশি। কড়া খাঁজ সহ মিলিত অ্যাসেম্বলিগুলির জন্য, এই পার্থক্যটি অত্যন্ত গুরুত্বপূর্ণ।
সহনশীলতা নির্দিষ্ট করার সময়, ডিজাইনের মাত্রা থেকে প্রত্যাশিত ফিনিশের পুরুত্ব বিয়োগ করুন। যদি আপনার 0.500" চূড়ান্ত গর্তের ব্যাস প্রয়োজন হয় এবং পাউডার কোটিং করার পরিকল্পনা করেন, অভ্যন্তরীণ তলগুলিতে কোটিং জমা হওয়ার জন্য 0.504"-0.510"-এ গর্তটি ডিজাইন করুন।
সঠিক প্রস্তুতি পদ্ধতি প্রতিষ্ঠিত হওয়ার পর এবং মাত্রার প্রভাবগুলি বোঝা যাওয়ার পর, আপনি নির্দিষ্ট ক্রিয়াকলাপের প্রয়োজনীয়তা—যেমন ক্ষয় রোধ, সৌন্দর্যমূলক আকর্ষণ বা বিশেষ কর্মদক্ষতা—এর ভিত্তিতে ফিনিশ নির্বাচন করার অবস্থানে থাকবেন।
ক্রিয়াকলাপের লক্ষ্য অনুযায়ী সঠিক ফিনিশ নির্বাচন করা
আপনি আপনার ফিনিশিং বিকল্পগুলি চিহ্নিত করেছেন। আপনি প্রস্তুতির প্রয়োজনীয়তা বুঝতে পেরেছেন। এখন প্রতিটি ক্রেতা এবং প্রকৌশলীর মুখোমুখি হওয়া ব্যবহারিক প্রশ্নটি হল: কোন ফিনিশ আসলে আপনার নির্দিষ্ট সমস্যার সমাধান করে? উপলব্ধ প্রক্রিয়াগুলি থেকে শুরু না করে, আসুন পদ্ধতিটি উল্টে দিই—আপনার অংশগুলির কী করার প্রয়োজন তা থেকে শুরু করুন, তারপর আদর্শ সমাধানের দিকে ফিরে যান।
বিভিন্ন ধরনের শীট মেটালের জন্য বিভিন্ন ফিনিশিং কৌশল প্রয়োজন। ইস্পাতের চেয়ে অ্যালুমিনিয়াম আলাদভাবে আচরণ করে। কার্বন স্টিলের তুলনায় স্টেইনলেস স্টিলের নিজস্ব প্রয়োজনীয়তা রয়েছে। এবং আপনার কার্যকরী অগ্রাধিকার—যেমন ক্ষয় প্রতিরোধ, দৃষ্টিগত আকর্ষণ, ক্ষয় প্রতিরোধ ক্ষমতা বা তড়িৎ কর্মদক্ষতা—আপনার পছন্দকে উল্লেখযোগ্যভাবে সীমিত করে দেয়।
সর্বোচ্চ ক্ষয় প্রতিরোধের জন্য ফিনিশ নির্বাচন করা
যখন আপনার যন্ত্রাংশগুলি কঠোর পরিবেশের মুখোমুখি হয়—বহিরঙ্গন অবস্থান, লবণাক্ত স্প্রে, রাসায়নিক সংস্পর্শ বা উচ্চ আর্দ্রতা—তখন ক্ষয় প্রতিরোধ আপনার প্রাথমিক নির্বাচন মানদণ্ড হয়ে ওঠে। কিন্তু এখানে চ্যালেঞ্জ হল: ধাতব ফিনিশের এমন একাধিক ধরন রয়েছে যা চমৎকার ক্ষয় প্রতিরোধের দাবি করে। আপনি কীভাবে তাদের মধ্যে পার্থক্য করবেন?
উত্তর হল আপনার বেস উপাদানকে উপযুক্ত সুরক্ষা কৌশলের সাথে মিলিয়ে নেওয়া। অনুযায়ী Haizol-এর ফিনিশিং গাইড , অ্যালুমিনিয়ামের অংশগুলি অ্যানোডাইজিং থেকে সবচেয়ে বেশি উপকৃত হয়, যা মূল উপাদান থেকে সরাসরি একটি শক্ত অক্সাইড ফিল্ম তৈরি করে। অন্যদিকে, ইস্পাতের অংশগুলির জন্য জিঙ্ক বা নিকেল দিয়ে গ্যালভানাইজিং বা ইলেক্ট্রোপ্লেটিংয়ের মাধ্যমে বাধা সুরক্ষা প্রয়োজন।
আপোষ-অপসারণগুলি সাবধানে বিবেচনা করুন:
- গ্যালভানাইজিং কম খরচে ইস্পাতের জন্য অসাধারণ সুরক্ষা প্রদান করে কিন্তু উল্লেখযোগ্য পুরুত্ব যোগ করে এবং একটি ম্যাট ধূসর রূপ তৈরি করে—গঠনমূলক উপাদানের জন্য আদর্শ, কিন্তু সূক্ষ্ম অ্যাসেম্বলিগুলির জন্য সমস্যাযুক্ত
- জিঙ্ক ইলেকট্রোপ্লেটিং আরও ভালো মাত্রার নির্ভুলতা সহ পাতলা, আরও নিয়ন্ত্রিত জমা প্রদান করে কিন্তু তীব্রভাবে ক্ষয়কারী পরিবেশে হট-ডিপ গ্যালভানাইজিংয়ের তুলনায় কম সুরক্ষা প্রদান করে
- Electroless Nickel Plating প্রায় যেকোনো পরিবাহী ধাতুর জন্য চমৎকার সুরক্ষা প্রদান করে, ১,০০০ ঘন্টার বেশি লবণ স্প্রে প্রতিরোধ সহ—কিন্তু উচ্চতর খরচ এবং কঠোর প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজনীয়তার সাথে
- পাউডার কোটিং রঙের কাস্টমাইজেশনের অনুমতি দেওয়ার পাশাপাশি কার্যকর রাসায়নিক এবং আর্দ্রতা বাধা তৈরি করে, যদিও জিঙ্ক-ভিত্তিক ফিনিশগুলি যে ত্যাগমূলক সুরক্ষা প্রদান করে তা এতে অনুপস্থিত
যেখানে গ্যালভানিক ক্ষয় ঝুঁকি তৈরি করে সেই মিশ্র ধাতব অ্যাসেম্বলিগুলির জন্য, ইলেকট্রোলেস নিকেল প্লেটিং প্রায়শই সেরা সমাধান হিসাবে উঠে আসে—এটি বিভিন্ন ধরনের সাবস্ট্রেটে সমানভাবে বন্ড করে এবং বিভিন্ন উপকরণ জুড়ে সামঞ্জস্যপূর্ণ সুরক্ষা প্রদান করে।
যখন সৌন্দর্য আপনার ফিনিশিং সিদ্ধান্তকে নির্ধারণ করে
কখনও কখনও সুরক্ষার মতো—বা তার চেয়েও বেশি—চেহারা গুরুত্বপূর্ণ হয়। ভোক্তা পণ্য, স্থাপত্য উপাদান এবং দৃশ্যমান আবরণগুলি এমন ধাতব পৃষ্ঠ-ফিনিশ চায় যা কার্যকারিতার মতোই দেখতে ভালো হয়।
আপনার সৌন্দর্যমূলক বিকল্পগুলি তিনটি প্রধান শ্রেণিতে পড়ে:
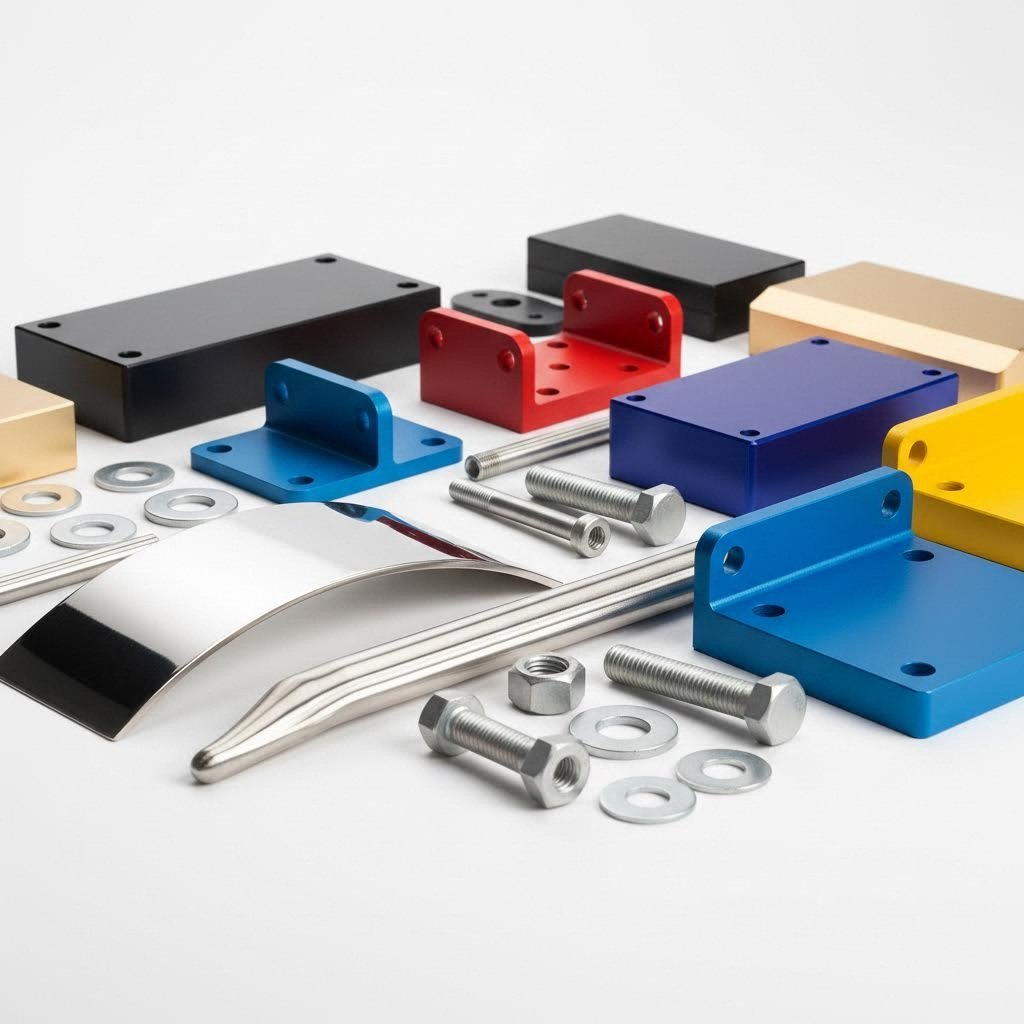
- রঙ ও টেক্সচার ফিনিশ: পাউডার কোটিং এখানে অগ্রণী, যা মসৃণ থেকে শুরু করে ঘন টেক্সচার পর্যন্ত প্রায় সীমাহীন রঙ, চকচকে ভাব এবং টেক্সচার সরবরাহ করে। অ্যানোডাইজিং অ্যালুমিনিয়ামের জন্য নির্দিষ্টভাবে দীর্ঘস্থায়ী, উজ্জ্বল রঙ প্রদান করে, যার UV স্থিতিশীলতা চমৎকার।
- প্রতিফলিত ধাতব ফিনিশ: ইলেকট্রোপলিশিং এবং যান্ত্রিক পলিশিং স্টেইনলেস স্টিলের উপর আয়নার মতো পৃষ্ঠ তৈরি করে। ক্রোম প্লেটিং চকচকে ধাতব চেহারা প্রদান করে, যদিও পরিবেশগত নিয়মাবলী এর ব্যবহারকে ক্রমাগত সীমিত করছে
- প্রাকৃতিক ধাতব চেহারা: ব্রাশ করা ফিনিশগুলি সূক্ষ্ম সমান্তরাল রেখা তৈরি করে যা আঙুলের দাগ লুকিয়ে রাখে এবং ধাতুটিকেই প্রদর্শন করে। ক্লিয়ার অ্যানোডাইজিং অ্যালুমিনিয়ামের প্রাকৃতিক চেহারা অক্ষত রাখে এবং সুরক্ষা যোগ করে
অনুযায়ী সাইটেক প্রিসিশনের বিশ্লেষণ , "পলিশ করা ফিনিশগুলি ধাতব পৃষ্ঠকে উজ্জ্বল করার জন্য বাফ করার অন্তর্ভুক্ত করে। এই প্রক্রিয়াটি ত্রুটিগুলি সরিয়ে দেয় এবং একটি মসৃণ, প্রতিফলিত পৃষ্ঠ তৈরি করে।" যেসব প্রয়োগে নিখুঁত, প্রতিফলিত ফিনিশ সবচেয়ে গুরুত্বপূর্ণ, সেখানে স্টেইনলেস স্টিলে ইলেকট্রোপলিশিং-এর পরে প্যাসিভেশন সর্বোত্তম ফলাফল দেয়।
আপোষ? ব্যবহারের সময় ধাতুর উচ্চ-প্রতিফলিত ফিনিশগুলি প্রতিটি আঁচড়, আঙুলের দাগ এবং ত্রুটি দেখায়। ঘনঘন হাতে নেওয়া উপাদানগুলির জন্য ব্রাশ করা বা টেক্সচার করা ফিনিশগুলি প্রায়শই আরও বেশি ব্যবহারিক প্রমাণিত হয়।
ধারণ প্রতিরোধ এবং ঘর্ষণের প্রয়োজনীয়তা সামঞ্জস্য
যেসব অংশ পিছলে, ঘোরে বা অন্যান্য তলদেশের সংস্পর্শে আসে তাদের ক্ষয়ের চ্যালেঞ্জের মুখোমুখি হতে হয় যার জন্য নির্দিষ্ট ফিনিশিং পদ্ধতির প্রয়োজন। ক্ষয় প্রতিরোধের মূল্যায়ন করার সময় একটি ধাতব ফিনিশার পৃষ্ঠের কঠোরতা এবং ঘর্ষণহীনতা—এই দুটি বৈশিষ্ট্য বিবেচনা করেন, যা সবসময় একত্রে থাকে না।
হার্ড ক্রোম প্লেটিং অসাধারণ ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে কিন্তু উচ্চ ঘর্ষণ সহগ তৈরি করে। উচ্চ ফসফরাসযুক্ত ইলেকট্রোলেস নিকেল কঠোরতা এবং হ্রাসপ্রাপ্ত ঘর্ষণের মধ্যে ভালো ভারসাম্য প্রদান করে। PTFE-সমৃদ্ধ কোটিং উল্লেখযোগ্যভাবে উন্নত লুব্রিসিটির জন্য কিছু কঠোরতা বর্জন করে।
পিছলন্ত যোগাযোগের শর্তাধীন ধাতব উপাদানগুলিতে প্রয়োগ করা ফিনিশের প্রকারগুলির জন্য:
- উচ্চ-ফসফরাসযুক্ত ইলেকট্রোলেস নিকেল (11-13% P) 48-52 RC এর চারপাশে সামঞ্জস্যপূর্ণ কঠোরতা প্রদান করে এবং ভালো ক্ষয় প্রতিরোধ ক্ষমতা রাখে
- হার্ড ক্রোম প্লেটিং 65-70 RC এর কঠোরতা স্তর অর্জন করে কিন্তু ফাটল প্রতিরোধের জন্য সতর্কতার সাথে পুরুত্ব নিয়ন্ত্রণের প্রয়োজন হয়
- নিকেল-PTFE কম্পোজিট কোটিং মডারেট কঠোরতা এবং 0.1 পর্যন্ত ঘর্ষণের সহগ মান একত্রিত করে
বৈদ্যুতিক কর্মক্ষমতার বিবেচনা
ইলেকট্রনিক্স এনক্লোজার, গ্রাউন্ডিং উপাদান এবং ইএমআই শিল্ডিং অ্যাপ্লিকেশনগুলির জন্য বৈদ্যুতিক পরিবাহিতা বজায় রাখা বা উন্নত করা প্রয়োজন। এখানে, অনেক সুরক্ষামূলক ফিনিশ সমস্যা তৈরি করে—উদাহরণস্বরূপ, অ্যানোডাইজিং একটি বৈদ্যুতিকভাবে অন্তরিত স্তর তৈরি করে যা সঠিক গ্রাউন্ডিং প্রতিরোধ করে।
বৈদ্যুতিক অ্যাপ্লিকেশনের জন্য বিবেচনা করুন:
- কনভার্সন কোটিং (ক্রোমেট বা অ-ক্রোমেট) অ্যালুমিনিয়ামে ক্ষয়রোধী সুরক্ষা যোগ করার সময় পরিবাহিতা বজায় রাখে
- জিঙ্ক বা ক্যাডমিয়াম প্লেটিং গ্রাউন্ডিং পৃষ্ঠের জন্য ভালো পরিবাহিতা বজায় রাখে
- নির্বাচনমূলক মাস্কিং সংযোগ বিন্দুগুলিকে অনাবৃত বা সর্বনিম্ন আবৃত রেখে অগুরুত্বপূর্ণ এলাকাগুলিতে সুরক্ষামূলক ফিনিশ প্রয়োগের অনুমতি দেয়
ফাংশনাল প্রয়োজনীয়তার সাথে ফিনিশগুলি মিলিয়ে নেওয়া
নিম্নলিখিত তুলনাটি আপনাকে প্রতিটি প্রাথমিক কার্যকরী লক্ষ্যের জন্য কোন ফিনিশগুলি উৎকৃষ্ট কাজ করে বা দুর্বল কাজ করে তা চিহ্নিত করতে সাহায্য করে:
| ফিনিশ টাইপ | ক্ষয় প্রতিরোধ ক্ষমতা | সৌন্দর্যের আকর্ষণ | প্রতিরোধ পরিধান | বৈদ্যুতিক পরিবাহিতা |
|---|---|---|---|---|
| গরম-ডুব galvanizing | চমৎকার | দরিদ্র | মধ্যম | ভাল |
| জিঙ্ক ইলেকট্রোপ্লেটিং | খুব ভালো | মধ্যম | মধ্যম | ভাল |
| ইলেক্ট্রোলেস নিকেল | চমৎকার | ভাল | খুব ভালো | মধ্যম |
| ক্রোম কোটিং | ভাল | চমৎকার | চমৎকার | মধ্যম |
| পাউডার কোটিং | খুব ভালো | চমৎকার | ভাল | খারাপ (অন্তরক) |
| অ্যানোডাইজিং (টাইপ II) | খুব ভালো | চমৎকার | ভাল | খারাপ (অন্তরক) |
| ইলেকট্রোপলিশিং | ভাল | চমৎকার | মধ্যম | ভাল |
| ক্রোমেট রূপান্তর | ভাল | মধ্যম | দরিদ্র | ভাল |
| নিষ্ক্রিয়তা | ভাল | মধ্যম | দরিদ্র | ভাল |
লক্ষ্য করুন কীভাবে কোনো একক ফিনিশ প্রতিটি ক্ষেত্রেই প্রাধান্য পায় না? এই বাস্তবতা অনেক স্পেসিফিকেশনকে সংমিশ্রণের দিকে ঠেলে দেয়—ফসফেটিং-এর পর পাউডার কোটিং, ক্লিয়ার ক্রোমেট কনভার্সন সহ জিঙ্ক প্লেটিং, অথবা বৈদ্যুতিক যোগাযোগের জন্য মাস্ক করা এলাকা সহ অ্যানোডাইজিং।
আপনার প্রয়োগের জন্য ধাতব ফিনিশ নির্দিষ্ট করার সময়, আপনার অগ্রাধিকারের তালিকা নথিভুক্ত করুন। যদি ক্ষয় প্রতিরোধ সবচেয়ে গুরুত্বপূর্ণ হয়, তবে গ্যালভানাইজিং-এর সৌন্দর্যগত সীমাবদ্ধতা মেনে নিন। যদি চেহারা সিদ্ধান্ত নেওয়ার ক্ষেত্রে গুরুত্বপূর্ণ হয়, তবে বুঝুন যে ঘর্ষণ-সংক্রান্ত এলাকার জন্য পাউডার কোটিং অতিরিক্ত চিকিত্সার প্রয়োজন হতে পারে। এই স্পষ্টতা আপনার ধাতব ফিনিশারকে স্ট্যান্ডার্ড বিকল্পগুলির পরিবর্তে উপযুক্ত সমাধান সুপারিশ করতে সাহায্য করে।
কার্যকরী নির্বাচনের মানদণ্ড স্থাপন করার পর, গ্রহণযোগ্য ফিনিশিং পদ্ধতি নিয়ন্ত্রণকারী শিল্প-নির্দিষ্ট মান এবং সার্টিফিকেশন প্রয়োজনীয়তার মাধ্যমে অটোমোটিভ প্রয়োগগুলি অতিরিক্ত জটিলতা যোগ করে।
অটোমোটিভ ধাতব ফিনিশিং মান এবং প্রয়োজনীয়তা
যখন শীট মেটাল উপাদানগুলি যানবাহনে ব্যবহৃত হয়, তখন ঝুঁকি আমূল পরিবর্তিত হয়। আপনার চ্যাসিস ব্র্যাকেটের শুধু ভালো দেখানোর প্রয়োজন হয় না—এটি -40°F থেকে 180°F পর্যন্ত তাপমাত্রার পরিবর্তন, লবণাক্ত সড়ক এবং কোটি কোটি চাপের চক্র সহ্য করতে হবে ক্ষয় ছাড়াই। অটোমোটিভ মেটাল ফিনিশিং এমন কঠোর শিল্প মানের অধীনে কাজ করে যা সাধারণ উৎপাদন প্রয়োজনীয়তাকে অনেক ছাড়িয়ে যায়।
অটোমোটিভ ফিনিশিং এত কঠোরতা কেন দাবি করে? মোটরযানের গতির সময় যদি একটি সাসপেনশন উপাদান ব্যর্থ হয়, অথবা দুর্ঘটনার সময় কোনও কাঠামোগত অংশে ক্ষয় ঘটে, তার পরিণতি ওয়ারেন্টি দাবির বাইরে গিয়ে নিরাপত্তা-সংক্রান্ত ক্ষেত্রে পৌঁছায়—এবং এজন্যই অটোমোটিভ OEM গুলি এমন ফিনিশিং স্পেসিফিকেশন বাধ্যতামূলক করে যা অন্যান্য শিল্পের কাছে অতিরিক্ত মনে হতে পারে।
অটোমোটিভ-গ্রেড ফিনিশ মান এবং সার্টিফিকেশন
যদি আপনি অটোমোটিভ নির্মাতাদের কাছে উপাদানগুলি সরবরাহ করছেন, তাহলে প্রায় তৎক্ষণাৎ IATF 16949 সার্টিফিকেশনের প্রয়োজনীয়তা আসবে। Xometry-এর সার্টিফিকেশন গাইড অনুসারে, এই কাঠামোটি "ISO 9001 স্ট্যান্ডার্ড থেকে তথ্য এবং দরকারী বিষয়গুলি নিষ্কাশন করে অটোমোটিভ-নির্দিষ্ট নির্মাতা এবং কোম্পানিগুলির জন্য দরকারী নির্দেশিকার একটি সেটে পরিণত করে।"
সাধারণ মানের সার্টিফিকেশন থেকে IATF 16949-এর পার্থক্য কী? এই স্ট্যান্ডার্ডটি নথিভুক্ত প্রক্রিয়া এবং কঠোর অডিটিংয়ের মাধ্যমে অটোমোটিভ পণ্যগুলির মাধ্যমে ধারাবাহিকতা, নিরাপত্তা এবং মানের বিষয়টি নির্দিষ্টভাবে সম্বোধন করে। আইনগতভাবে এটি বাধ্যতামূলক না হলেও, সার্টিফিকেশন ছাড়া সরবরাহকারীদের প্রায়শই ওইএম বিবেচনা থেকে সম্পূর্ণরূপে বাদ দেওয়া হয়—এটি অটোমোটিভ সরবরাহ চেইনের জন্য প্রচলিত প্রবেশাধিকার প্রয়োজনীয়তা হয়ে উঠেছে।
সার্টিফিকেশন প্রক্রিয়াটি সাতটি প্রধান অংশ নিয়ে অভ্যন্তরীণ এবং বাহ্যিক উভয় অডিট অন্তর্ভুক্ত করে। মূল ক্ষেত্রগুলি যেগুলি মূল্যায়ন করা হয় তা হল:
- প্রক্রিয়া নিয়ন্ত্রণ নথি: প্রতিটি ইস্পাত ফিনিশিং অপারেশন যাচাই করা প্যারামিটার সহ নথিভুক্ত পদ্ধতি অনুসরণ করতে হবে
- ট্রেসএবিলিটি সিস্টেম: কাঁচামাল থেকে শুরু করে সম্পূর্ণ অংশগুলি পর্যন্ত উপকরণ এবং প্রক্রিয়াগুলি ট্রেস করা আবশ্যিক
- ত্রুটি প্রতিরোধের প্রোটোকল: গ্রাহকদের কাছে পৌঁছানোর আগেই গুণগত সমস্যাগুলি চিহ্নিত করার এবং প্রতিরোধ করার জন্য সিস্টেম থাকা আবশ্যিক
- অবিরত উন্নতির প্রমাণ: সংস্থাগুলির অবিরত প্রক্রিয়া উন্নয়ন এবং অপচয় হ্রাসের প্রদর্শন করা আবশ্যিক
যেমনটি সার্টিফিকেশন গাইডে উল্লেখ করা হয়েছে, "প্রয়োজনীয়তাগুলি মেনে চলা প্রমাণ করে যে একটি সংস্থা তার পণ্যগুলিতে ত্রুটি সীমিত করার ক্ষমতা এবং প্রতিশ্রুতি রয়েছে এবং এর ফলে অপচয় এবং নষ্ট হওয়া প্রচেষ্টাও হ্রাস পায়।" শীট মেটাল পেইন্টিং এবং অন্যান্য ফিনিশিং অপারেশনের ক্ষেত্রে, এর অর্থ হল নিয়ন্ত্রিত কোটিং পুরুত্ব, নথিভুক্ত কিউর চক্র এবং যাচাইকৃত ক্ষয় রক্ষা স্তর।
ক্লাস A/B/C ফিনিশ শ্রেণীবিভাগ ব্যবস্থা বোঝা
সার্টিফিকেশনের বাইরেও, অটোমোটিভ উপাদানগুলিকে দৃশ্যমানতা এবং কার্যকারিতার ভিত্তিতে গৃহীত গুণগত মান সংজ্ঞায়িত করে এমন ফিনিশ শ্রেণীবিভাগ প্রদান করা হয়। অনুযায়ী Sintel-এর পাউডার কোটিং স্ট্যান্ডার্ডস গাইড , এই শ্রেণীবিন্যাসগুলি "উৎপাদক এবং গ্রাহকদের খরচ, গুণমান এবং কার্যকারিতা সম্পর্কে স্পষ্ট প্রত্যাশা সেট করতে সাহায্য করে।"
ক্লাস A ফিনিশ গ্রাহক-অভিমুখী পৃষ্ঠতলের জন্য সংরক্ষিত প্রিমিয়াম ভিজ্যুয়াল কোয়ালিটির প্রতিনিধিত্ব করে। ড্যাশবোর্ডের উপাদান, দরজার প্যানেল এবং বাহ্যিক ট্রিমের কথা ভাবুন। এগুলির জন্য প্রয়োজন:
- সর্বনিম্ন বা কোনও দৃশ্যমান ত্রুটি নেই
- মসৃণ, সুষম টেক্সচার এবং ধ্রুবক চকচকে ভাব
- দীর্ঘতর পরিদর্শন সময় এবং কঠোর সহনশীলতা
- কঠোর গুণমান মানদণ্ডের কারণে উচ্চতর খরচ
ক্লাস B ফিনিশ দৃশ্যমান কিন্তু অ-কেন্দ্রীয় পৃষ্ঠতলের জন্য দৃশ্যগত আকর্ষণ এবং ব্যবহারিকতার মধ্যে ভারসাম্য বজায় রাখে। বাহ্যিক প্যানেল, মেশিনের আবরণ এবং উপাদানের আবাসন সাধারণত এখানে পড়ে। কার্যকারিতা বা নিরাপত্তা ক্ষতিগ্রস্ত না হলে সামান্য পৃষ্ঠতলের ত্রুটি গ্রহণযোগ্য। B-1 (রৈখিক গ্রেইন), B-2 (কক্ষপথ ফিনিশ) এবং B-3 (টাম্বল ফিনিশ) এর মতো উপশ্রেণীগুলি গ্রহণযোগ্য পৃষ্ঠতলের বৈশিষ্ট্যগুলি আরও সংজ্ঞায়িত করে।
ক্লাস C ফিনিশ লুকানো উপাদানগুলির ক্ষেত্রে চেহারার চেয়ে সুরক্ষাকে অগ্রাধিকার দিন। অভ্যন্তরীণ ব্র্যাকেট, আবদ্ধ অংশের ভিতরের দিক এবং এমন গাঠনিক উপাদানগুলি যা স্বাভাবিক কার্যকারণের সময় দৃশ্যমান থাকে না, এই শ্রেণীবিভাগটি পায়। গ্রহণযোগ্য সীমার মধ্যে থাকা দৃশ্যমান ত্রুটিগুলি অনুমোদিত থাকে, যা ক্ষয় প্রতিরোধ বজায় রাখার পাশাপাশি খরচ উল্লেখযোগ্যভাবে কমিয়ে দেয়।
আপনি যখন অটোমোটিভ অ্যাপ্লিকেশনের জন্য অ্যালুমিনিয়াম উপাদানগুলি সমাপ্ত করেন, তখন অ্যানোডাইজিং প্রায়শই দক্ষতার সাথে ক্লাস A ফলাফল দেয়—কিন্তু উৎপাদনের প্রতিটি লটের রঙ মিলানোর জন্য সতর্কতার সাথে প্রক্রিয়া নিয়ন্ত্রণ করা প্রয়োজন তা বুঝবেন।
উচ্চ-চাপযুক্ত গাঠনিক উপাদানগুলির জন্য ফিনিশিং
শ্যাসিস, সাসপেনশন এবং গাঠনিক উপাদানগুলি অনন্য ফিনিশিং চ্যালেঞ্জের মুখোমুখি হয়। এই অংশগুলি ক্রমাগত যান্ত্রিক চাপ, কম্পন এবং পরিবেশগত উন্মুক্ততার শিকার হয় যা আপনার ফিনিশিং স্পেসিফিকেশনের প্রতিটি দিককে পরীক্ষা করে।
অটোমোটিভ গাঠনিক অ্যাপ্লিকেশনগুলির জন্য প্রধান বিবেচ্য বিষয়গুলি হল:
- লবণ স্প্রে প্রতিরোধ: অন্তর্ভাগের অ্যাপ্লিকেশনগুলিতে মাইল্ড স্টিলের জন্য ন্যূনতম 500 ঘন্টা, অনেক ওইএম (OEM) 720+ ঘন্টা প্রয়োজন। ASTM B117 অনুযায়ী পরীক্ষা কোটিংয়ের কর্মদক্ষতা যাচাই করে
- তাপীয় চক্র সহনশীলতা: চূড়ান্ত তাপমাত্রার মধ্যে বারবার স্থানান্তরের সময় ফাটল, খসে পড়া বা আঠালো ধর্ম হারানো ছাড়াই ফিনিশগুলি টিকে থাকতে হবে
- যান্ত্রিক চাপ সামঞ্জস্যতা: নমনশীল উপাদানগুলির উপরের কোটিংগুলি ভাঙন ছাড়াই সাবস্ট্রেট চলাচল সামলাতে পারবে
- পাথর চিপ প্রতিরোধ: অন্তর্ভাগ এবং চাকার কূপের উপাদানগুলি আঘাত-প্রতিরোধী ফিনিশ প্রয়োজন যা ধ্বংসাবশেষ আঘাতের পরেও সুরক্ষা বজায় রাখে
- রসায়নীয় প্রতিরোধ: জ্বালানী, লুব্রিকেন্ট, ডি-আইসিং রাসায়নিক এবং পরিষ্কারের এজেন্টের সংস্পর্শে ফিনিশের অখণ্ডতা ক্ষুণ্ণ হবে না
অটোমোটিভ অ্যাপ্লিকেশনগুলিতে স্টেইনলেস স্টিলের ফিনিশের ধরনগুলির জন্য, এক্সহস্ট উপাদান এবং ফাস্টেনারগুলির জন্য ইলেকট্রোপলিশিংয়ের পরে প্যাসিভেশন দুর্দান্ত ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। তবে, কার্বন স্টিলের কাঠামোগত সদস্যদের সাধারণত দুর্দান্ত কর্মক্ষমতার জন্য ক্রোমেট রূপান্তর সহ ইলেকট্রোপ্লেটেড জিঙ্ক বা ইলেকট্রোডিপোজিটেড জিঙ্ক-নিকেল খাদ দ্বারা সুরক্ষা দেওয়া হয়।
পরিবেশ এবং ব্যবস্থাপনা বিবেচনা
আধুনিক অটোমোটিভ ফিনিশিং ক্রমবর্ধমানভাবে কর্মক্ষমতার পাশাপাশি পরিবেশগত প্রভাব নিয়েও আলোচনা করছে। ওইএমরা (OEMs) এখন তাদের যোগ্যতা প্রক্রিয়ার অংশ হিসাবে স্থিতিশীলতা মেট্রিক্সের উপর সরবরাহকারীদের মূল্যায়ন করে।
পাউডার কোটিং অনেক অ্যাপ্লিকেশনের জন্য পরিবেশ অনুকূল বিকল্প হিসাবে উঠে এসেছে—এটি প্রায় কোনও VOC নির্গমন তৈরি করে না এবং পুনরায় ব্যবহারের জন্য ওভারস্প্রে পুনরুদ্ধারের অনুমতি দেয়। REACH এবং এরূপ নিয়মগুলির অধীনে আগে অ্যালুমিনিয়ামের জন্য প্রমিত ক্রোমেট রূপান্তর কোটিংগুলির উপর বিধিনিষেধ আরোপ করা হয়েছে, যা ত্রিযোজী ক্রোমিয়াম বা ক্রোমেট-মুক্ত বিকল্পগুলির গ্রহণযোগ্যতা বাড়িয়ে দিচ্ছে।
জল চিকিৎসা, শক্তি খরচ এবং বর্জ্য উৎপাদন—এই সমস্ত কিছুই টেকসই ফিনিশিং অপারেশনগুলিতে গুরুত্বপূর্ণ ভূমিকা পালন করে। বন্ধ-লুপ রিঞ্জ সিস্টেম, শক্তি-দক্ষ কিউরিং ওভেন এবং বর্জ্য হ্রাসকরণ প্রোগ্রাম বাস্তবায়ন করে এমন উৎপাদকরা ওই ধরনের ওইএম অংশীদারিত্বের জন্য আকর্ষক অবস্থানে থাকেন, যা ক্রমাগতভাবে সরবরাহ শৃঙ্খলের টেকসই উৎপাদনের উপর মনোনিবেশ করছে।
এই স্বয়ংচালিত যানবাহন-নির্দিষ্ট প্রয়োজনীয়তাগুলি বোঝা গুণমানের ভিত্তি স্থাপন করে—কিন্তু উৎপাদন পরিমাণে ধারাবাহিক ফলাফল অর্জন করতে হলে উপযুক্ত সরঞ্জাম এবং প্রক্রিয়াকরণ ক্ষমতার প্রয়োজন, যা আমরা পরবর্তীতে পর্যালোচনা করব।
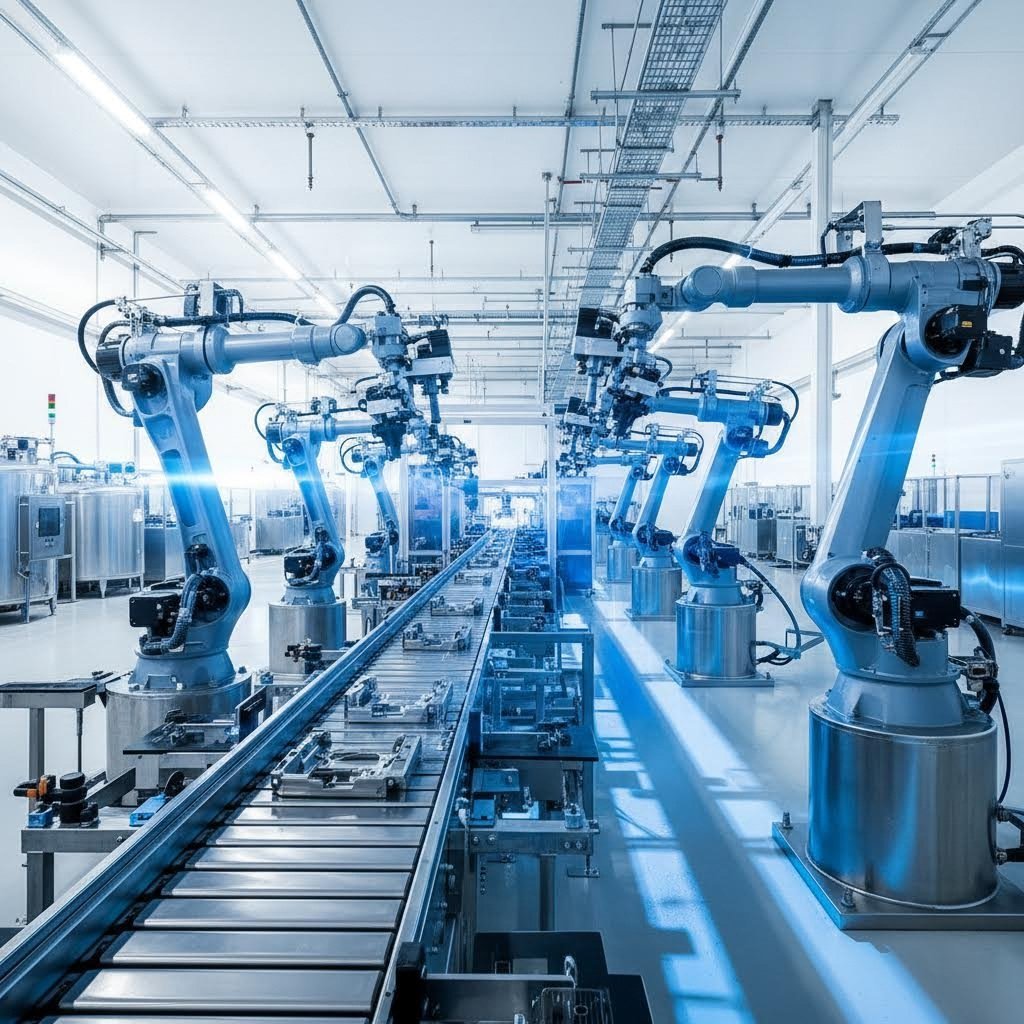
ধাতব ফিনিশিং সরঞ্জাম এবং উৎপাদন ক্ষমতা
আপনি আপনার প্রয়োগের জন্য নিখুঁত ফিনিশ নির্বাচন করেছেন। আপনার পৃষ্ঠগুলি সঠিকভাবে প্রস্তুত করা হয়েছে। এখন একটি ব্যবহারিক প্রশ্ন আসে যা সরাসরি আপনার সময়সূচী এবং বাজেটকে প্রভাবিত করে: কোন সরঞ্জাম আসলে সেই ফিনিশটি প্রয়োগ করে, এবং একক প্রোটোটাইপ থেকে শুরু করে হাজার হাজার উৎপাদন অংশে এটি কীভাবে সম্প্রসারিত হয়?
হাতে একটি নমুনা শেষ করা এবং স্বয়ংক্রিয় লাইনের মাধ্যমে হাজারগুণ চালানোর মধ্যে পার্থক্য শুধুমাত্র গতি নিয়ে নয়—এটি ধারাবাহিকতা, প্রতি অংশের খরচ এবং অর্জনযোগ্য গুণমান স্তরকে প্রভাবিত করে। ধাতব সমাপন মেশিনারির বিকল্পগুলি বোঝা আপনাকে সমাপন অংশীদারদের সাথে কাজ করার সময় বাস্তবসম্মত প্রত্যাশা নির্ধারণে সাহায্য করে।
হাতে করা বনাম স্বয়ংক্রিয় সমাপন সরঞ্জাম
হাতে করা এবং স্বয়ংক্রিয় পদ্ধতির মধ্যে পছন্দ আপনার উৎপাদন পরিমাণ, প্রয়োজনীয় নির্ভুলতা এবং বাজেট সীমাবদ্ধতার উপর নির্ভর করে। অনুযায়ী পলিশিং ম্যাক থেকে শিল্প বিশ্লেষণ , "হাতে করা এবং স্বয়ংক্রিয় পলিশিংয়ের মধ্যে সবচেয়ে গুরুত্বপূর্ণ পার্থক্যগুলির মধ্যে একটি হল শ্রম খরচ"—কিন্তু এটি সমীকরণের শুধুমাত্র একটি অংশ।
হাতে করা সমাপন সরঞ্জাম অপারেটরদের প্রক্রিয়াটির উপর সরাসরি নিয়ন্ত্রণ দেয়। হাতে ধরার মত গ্রাইন্ডার, পলিশিং চাকা, স্প্রে বন্দুক, এবং ব্রাশ প্লেটিং সিস্টেম দক্ষ প্রযুক্তিবিদদের জটিল জ্যামিতি সমাধান করতে, কঠিন এলাকাগুলিতে পৌঁছাতে এবং প্রকৃত-সময়ে কৌশল সামঞ্জস্য করতে সক্ষম করে। এই নমনীয়তা নিম্নলিখিতগুলির জন্য অমূল্য:
- প্রোটোটাইপ উন্নয়ন যা প্রায়শই সমন্বয় করার প্রয়োজন
- কম পরিমাণে উৎপাদন (সাধারণত 25টির কম অংশ)
- জটিল আকৃতি যাতে পৃষ্ঠের প্রয়োজনীয়তা ভিন্ন হয়
- মেরামত এবং পুনঃকাজের কাজ
- কাস্টম বা বিশেষ ফিনিশিং স্পেসিফিকেশন
আপস? ম্যানুয়াল অপারেশনগুলি পরিবর্তনশীলতা প্রবর্তন করে। একই ধরনের অংশগুলি দুজন কর্মী ফিনিশ করলেও সামান্য ভিন্ন ফলাফল হতে পারে। প্রক্রিয়াকরণের সময় ব্যক্তিগত দক্ষতার উপর নির্ভর করে, এবং শ্রমের খরচ পরিমাণের সাথে সরলরৈখিকভাবে বৃদ্ধি পায়—আপনার অর্ডার দ্বিগুণ হলে আনুমানিক দ্বিগুণ ফিনিশিং খরচ হয়।
স্বয়ংক্রিয় ধাতব ফিনিশিং মেশিন প্রোগ্রাম করা, পুনরাবৃত্তিমূলক প্রক্রিয়ার মাধ্যমে অপারেটরের পরিবর্তনশীলতা দূর করে। উৎপাদনের জন্য তৈরি একটি শীট মেটাল ফিনিশিং মেশিন প্রতিটি অংশের জন্য স্থির প্যারামিটার বজায় রাখে: অভিন্ন স্প্রে প্যাটার্ন, সমান প্লেটিং পুরুত্ব এবং নিখুঁতভাবে নিয়ন্ত্রিত পোলিশ চক্র।
অনুযায়ী সুপারফিসি আমেরিকার স্বয়ংক্রিয়করণ কেস স্টাডি , আধুনিক ধাতব ফিনিশিং লাইনগুলিতে "পূর্ব-প্রোগ্রামড 'রেসিপি' নির্বাচন এবং অংশ ট্র্যাকিং" অন্তর্ভুক্ত থাকে যা আপনার ফিনিশিং লাইনের "বর্তমান অবস্থা স্ক্রিনের ঝলকেই প্রদর্শন করে।" একটি বোতাম চাপে এই সিস্টেমগুলি স্বয়ংক্রিয় রঙ পরিবর্তন, ঘনত্বের সমন্বয় এবং প্যারামিটার পরিবর্তন পরিচালনা করে।
স্বয়ংক্রিয় সিস্টেমগুলি নিম্নলিখিত ক্ষেত্রে উৎকৃষ্ট:
- উচ্চ-পরিমাণ উত্পাদন (শত থেকে হাজার পর্যন্ত অংশ)
- ব্যাচগুলির মধ্যে ধ্রুবক গুণমানের প্রয়োজনীয়তা
- প্রতি অংশের শ্রম খরচ আকারে হ্রাস
- গুণমান সার্টিফিকেশনের জন্য নথিভুক্ত প্রক্রিয়া প্যারামিটার
- পুনরাবৃত্তি অর্ডারে দ্রুত প্রতিক্রিয়া
প্রোটোটাইপ থেকে বৃহৎ উৎপাদনে পরিবর্তন
আপনার উৎপাদনের পরিমাণ সরাসরি নির্ধারণ করে কোন ধাতব ফিনিশিং মেশিনটি অর্থনৈতিকভাবে যুক্তিযুক্ত। অ্যাপ্রুভড শিট মেটালের ফ্যাব্রিকেশন গাইড অনুসারে, প্রোটোটাইপ থেকে শুরু করে ব্যাচ উত্পাদন এবং ভর উত্পাদনে পরিবর্তন মৌলিকভাবে ফিনিশিং পদ্ধতি পরিবর্তন করে।
প্রোটোটাইপ পরিমাণ (১-২৫ অংশ) সাধারণত ম্যানুয়াল বা আধা-স্বয়ংক্রিয় সরঞ্জাম ব্যবহার করে:
- হাতে পালিশ এবং গ্রাইন্ডিং স্টেশন
- প্লেটিং এবং রূপান্তর কোটিংয়ের জন্য ছোট ব্যাচের ডুবো ট্যাঙ্ক
- পেইন্টিং এবং পাউডার কোটিংয়ের জন্য ম্যানুয়াল স্প্রে বুথ
- বেঞ্চ-টপ অ্যানোডাইজিং সিস্টেম
প্রোটোটাইপ পরিমাণে প্রক্রিয়াকরণের সময় অনেক ভিন্ন—প্যাসিভেশনের মতো সরল ফিনিশের জন্য ১-৩ দিন, আর একাধিক প্রক্রিয়া ধাপ প্রয়োজন হয় এমন জটিল প্লেটিং অপারেশনের জন্য ১-২ সপ্তাহ পর্যন্ত আশা করা যেতে পারে।
ব্যাচ উৎপাদন (২৫-৫,০০০ পার্টস) উৎসর্গীকৃত টুলিং এবং আধ-স্বয়ংক্রিয় ধাতব ফিনিশিং প্রক্রিয়া লাইনে বিনিয়োগের যৌক্তিকতা প্রদান করে:
- প্রোগ্রামযোগ্য রিসিপ্রোকেটর সহ স্বয়ংক্রিয় স্প্রে সিস্টেম
- স্বয়ংক্রিয় হোইস্ট সিস্টেম সহ ব্যারেল বা র্যাক প্লেটিং লাইন
- স্বয়ংক্রিয় গান সহ কনভেয়ার-ফেড পাউডার কোটিং বুথ
- বার্ধিতকরণ এবং পলিশিংয়ের জন্য কম্পনশীল সমাপন মেশিন
প্রতি অংশের খরচ ব্যাচ আকারে উৎপাদনের ক্ষেত্রে উল্লেখযোগ্যভাবে কমে যায় এবং ধ্রুব্যতা বৃদ্ধি পায়। উৎপাদনের সরঞ্জাম প্রতিষ্ঠিত হওয়ার পর অধিকাংশ ফিনিশিং পদ্ধতির জন্য প্রত্যাশিত সময় 3-7 দিনে কমে আসে।
ভর উৎপাদন (5,000+ অংশ) অবিচ্ছিন্ন উপাদান পরিচালনার সাথে সম্পূর্ণ স্বয়ংক্রিয় ধাতব ফিনিশিং লাইনের প্রয়োজন:
- ক্রমানুসারে ফিনিশিং পর্যায়গুলির মধ্য দিয়ে অংশগুলি নিয়ে যাওয়ার জন্য অবিচ্ছিন্ন কনভেয়ার সিস্টেম
- রোবটিক লোডিং এবং আনলোডিং সিস্টেম
- স্বয়ংক্রিয় বাতিল সহ লাইনের মান পরিদর্শন
- গুদাম সিস্টেমের সাথে সংহত RFID বা বারকোড ট্র্যাকিং
এই পরিমাণে কাস্টম ধাতব প্লেটিং স্বয়ংক্রিয়করণ অসাধারণ দক্ষতা অর্জন করে। Superfici-এর স্বয়ংক্রিয় ফিনিশিং প্রযুক্তি দেখায় যে রঙ, উপাদান এবং SKU এর ভিত্তিতে স্বয়ংক্রিয় বাছাইয়ের মাধ্যমে "হ্যান্ডলিং রোবোটিক্স... প্রতি বছর কোম্পানি এবং কর্মচারীদের শত শত ঘন্টা বাঁচায়"।
কিভাবে সরঞ্জামের পছন্দ গুণমান এবং খরচকে প্রভাবিত করে
সরঞ্জাম বিনিয়োগ এবং প্রতি-অংশ খরচের মধ্যে সম্পর্কটি ভবিষ্যদ্বাণীযোগ্য ধরন অনুসরণ করে। ম্যানুয়াল অপারেশনগুলির মূলধনের প্রয়োজন কম হয়, কিন্তু প্রতি-অংশ শ্রমের পরিমাণ বেশি হয়। স্বয়ংক্রিয় সিস্টেমগুলি এই সমীকরণটিকে উল্টে দেয়—উল্লেখযোগ্য প্রাথমিক বিনিয়োগ ফলাফল আনে অনেক কম প্রান্তিক খরচ।
পাউডার কোটিংয়ের উদাহরণ বিবেচনা করুন। একটি ম্যানুয়াল স্প্রে বুথ প্রতিষ্ঠা করতে $15,000-$30,000 খরচ হতে পারে, যেখানে অপারেটররা জটিলতার উপর নির্ভর করে ঘন্টায় 20-40টি অংশ কোটিং করে। স্বয়ংক্রিয় বন্দুক, কনভেয়ার সিস্টেম এবং একীভূত কিউরিং ওভেন সহ একটি স্বয়ংক্রিয় লাইন $200,000-$500,000 বিনিয়োগের প্রয়োজন হতে পারে—কিন্তু সিস্টেমটি নজরদারি করে 1-2 জন অপারেটরের সাথে ঘন্টায় 200-500টি অংশ প্রক্রিয়া করে।
উচ্চ-আয়তনের উৎপাদকদের জন্য, কাস্টম ধাতব প্লেটিং স্বয়ংক্রিয়করণ গতির বাইরেও অতিরিক্ত সুবিধা প্রদান করে:
- বেধের সামঞ্জস্য: স্বয়ংক্রিয় সিস্টেমগুলি ম্যানুয়াল অপারেশনের জন্য ±15-20% এর তুলনায় ±5% এর মধ্যে প্লেটিং পুরুত্ব বজায় রাখে
- ত্রুটি হ্রাস: প্রোগ্রাম করা প্যারামিটারগুলি প্রক্রিয়াকরণের সময়, তাপমাত্রা নিয়ন্ত্রণ এবং রাসায়নিক ঘনত্বে মানুষের ত্রুটিকে অপসারণ করে
- ডকুমেন্টেশন: স্বয়ংক্রিয় সিস্টেমগুলি IATF 16949 এবং অনুরূপ গুণগত শংসাপত্রের জন্য প্রক্রিয়া তথ্য লগ করে
- পুনরুৎপাদনযোগ্যতা: সংরক্ষিত রেসিপি মাস বা বছর পৃথক উৎপাদন চক্রের মাধ্যমে অভিন্ন ফলাফল নিশ্চিত করে
আপনার আয়তনের প্রয়োজনীয়তা, গুণমানের প্রত্যাশা এবং বাজেটের সীমার মধ্যে ভারসাম্য রেখেই চূড়ান্ত সরঞ্জাম সিদ্ধান্ত নেওয়া হয়। কম পরিমাণে বিশেষায়িত কাজের ক্ষেত্রে দক্ষ ম্যানুয়াল অপারেশন পছন্দনীয়। উচ্চ পরিমাণে উৎপাদনের ক্ষেত্রে স্বয়ংক্রিয়করণের প্রয়োজন হয়। অনেক ফিনিশিং অপারেশনে উভয় ক্ষমতাই বজায় রাখা হয়—প্রোটোটাইপ ও উন্নয়নের জন্য ম্যানুয়াল সরঞ্জাম ব্যবহার করা হয় এবং উৎপাদন চক্রে স্বয়ংক্রিয় ধাতব ফিনিশিং লাইন ব্যবহার করা হয়।
সরঞ্জামের ক্ষমতা বোঝার পর, উৎপাদনের পরে ফিনিশের গুণমান বজায় রাখা হচ্ছে চূড়ান্ত বিবেচ্য বিষয়—বিভিন্ন ধরনের ফিনিশের জন্য উপযুক্ত যত্ন, পরিদর্শন পদ্ধতি এবং বাস্তবসম্মত আয়ু প্রত্যাশা।
ফিনিশের পরবর্তী যত্ন এবং গুণগত যাচাইকরণ
আপনার যন্ত্রাংশগুলি ফিনিশিং লাইন থেকে ত্রুটিহীনভাবে বের হয়ে আসে। পাউডার কোটটি সমানভাবে চকচকে, দস্তা প্লেটিং-এ সম্পূর্ণ আবরণ দেখা যায় এবং পরিদর্শনে নির্দিষ্ট পুরুত্ব মান পূরণ করা নিশ্চিত করা হয়। কিন্তু এখানে অনেক উৎপাদনকারীই যে বাস্তবতা উপেক্ষা করেন: ফিনিশিং-এর পরে যা ঘটে তার উপর নির্ভর করে যে গুণগত মানটি সংরক্ষণ, পরিবহন, সংযোজন এবং বছরের পর বছর ধরে সেবা জীবন জুড়ে টিকে থাকবে কিনা।
অনুযায়ী হাই পারফরম্যান্স কোটিংস রক্ষণাবেক্ষণ গাইড , "উচ্চ কার্যক্ষমতার কোটিংস ধাতব তলগুলির জন্য চমৎকার সুরক্ষা প্রদান করে, কিন্তু এর দীর্ঘস্থায়ীত্ব এবং কার্যকারিতা নিশ্চিত করতে সঠিক রক্ষণাবেক্ষণ অপরিহার্য।" সমস্ত ধাতব ফিনিশিং পদ্ধতির ক্ষেত্রেই এই নীতিটি প্রযোজ্য—ফিনিশটিই কেবল সমীকরণের অর্ধেক।
সঠিক যত্নের মাধ্যমে ফিনিশের আয়ু বৃদ্ধি
ধাতব প্রতিটি ফিনিশের নির্দিষ্ট যত্নের প্রয়োজন রয়েছে যা এর সুরক্ষামূলক ক্ষমতা সর্বাধিক করে। সমস্ত ফিনিশকে একইভাবে চিকিত্সা করা হলে সময়ের আগেই ব্যর্থতা এবং অপ্রয়োজনীয় পুনরায় ফিনিশিংয়ের খরচ হয়।
পাউডার কোটিং এবং রং সহ লেপযুক্ত পৃষ্ঠতলের জন্য, নিয়মিত পরিদর্শনই কার্যকর রক্ষণাবেক্ষণের ভিত্তি গঠন করে। সংরক্ষণ বিশেষজ্ঞদের মতে, ক্যানাডিয়ান কনজারভেশন ইনস্টিটিউট , "নিয়মিত পরিদর্শনই কার্যকর রক্ষণাবেক্ষণের ভিত্তি। ক্ষতি, চিপ বা যেসব অংশে কোটিং পুরানো বা রঙ পালটানো মনে হয়, সেগুলি খুঁজে পেতে লেপযুক্ত পৃষ্ঠতলগুলি প্রায়শই পরীক্ষা করুন।"
আপনার পরিষ্কারের পদ্ধতির উল্লেখযোগ্য প্রভাব থাকে। নরম কাপড় বা স্পঞ্জ দিয়ে pH-নিরপেক্ষ মৃদু ডিটারজেন্ট ব্যবহার করুন—সুরক্ষামূলক স্তরকে ক্ষয় করতে পারে এমন ক্ষারযুক্ত পরিষ্কারের সরঞ্জাম বা কঠোর রাসায়নিক এড়িয়ে চলুন। সর্বদা পরিষ্কারের পর পরিষ্কার জল দিয়ে ভালো করে ধুয়ে ফেলুন যাতে অবশিষ্টাংশ অপসারণ করা যায় যা সময়ের সাথে কোটিংকে ক্ষতিগ্রস্ত করতে পারে।
পরিবেশগত কারণগুলি সামঞ্জস্যযুক্ত রক্ষণাবেক্ষণ সূচির প্রয়োজন করে:
- উপকূলীয় পরিবেশ: লবণের আস্তর ক্ষয়কে ত্বরান্বিত করে, যার জন্য আরও ঘন ঘন পরিষ্কারের প্রয়োজন হয়
- শিল্প পরিবেশ: মানক পদ্ধতির চেয়ে বেশি বিশেষায়িত পরিষ্কারের পদ্ধতির প্রয়োজন হতে পারে রাসায়নিক দূষণকারীদের জন্য
- বহিরঙ্গন প্রয়োগ: আপতিত আলট্রাভায়োলেট রেডিয়েশন অনেক কোটিংকে ক্ষয় করে, যার ফলে অতিরিক্ত সুরক্ষা ব্যবস্থা প্রয়োজন হতে পারে
লেপযুক্ত পৃষ্ঠের ক্ষেত্রে, বাধা স্তরের অখণ্ডতা বজায় রাখা অত্যন্ত গুরুত্বপূর্ণ। সংরক্ষণ গবেষণা অনুসারে, "লেপযুক্ত ধাতুর নীচের ধাতুর ক্ষয় উৎপাদন ফলে সেগুলি প্রসারিত হয়" এবং তাই লেপ খুলে যায়। যেকোনো আঁচড় বা বিবর্তন যা মূল ধাতুকে উন্মুক্ত করে, তা ক্ষয়ের একটি শুরুর বিন্দু তৈরি করে যা লেপের নীচে ছড়িয়ে পড়ে।
হ্যান্ডলিংয়ের সময় ব্যবহৃত ধাতব ফিনিশিং যন্ত্রপাতি অনিচ্ছাকৃতভাবে ফিনিশ করা পৃষ্ঠকে ক্ষতিগ্রস্ত করতে পারে। ফিনিশ করা অংশগুলি সরানোর সময় সর্বদা উপযুক্ত সুরক্ষা উপকরণ ব্যবহার করুন—ফেল্ট প্যাড, ফোম ইনসার্ট বা বিশেষ র্যাক ধাতু-থেকে-ধাতু সংস্পর্শ রোধ করে যা আঁচড় তৈরি করে।
ফিনিশের আয়ু এবং রক্ষণাবেক্ষণের প্রয়োজনীয়তা তুলনা করা
ধাতব অংশের বিভিন্ন ফিনিশিং প্রক্রিয়া বিভিন্ন পরিষেবা আয়ু প্রদান করে। এই প্রত্যাশাগুলি বোঝা আপনাকে আপনার অ্যাপ্লিকেশন জীবনকালের জন্য উপযুক্ত ফিনিশ নির্দিষ্ট করতে এবং রক্ষণাবেক্ষণ বা প্রতিস্থাপনের জন্য বাজেট করতে সাহায্য করে।
| ফিনিশ টাইপ | প্রত্যাশিত আয়ু (অন্তরীক্ষ) | প্রত্যাশিত আয়ু (বহিরঙ্গন) | রক্ষণাবেক্ষণের প্রয়োজনীয়তা |
|---|---|---|---|
| পাউডার কোটিং | ১৫-২০+ বছর | ১০-১৫ বছর | বার্ষিক পরিষ্কার; চিপগুলির জন্য পরীক্ষা করুন; প্রয়োজনীয় স্পর্শ-আপ |
| গরম-ডুব galvanizing | ৫০+ বছর | ২৫-৫০ বছর (পরিবেশের উপর নির্ভর করে পরিবর্তিত হয়) | ন্যূনতম; পর্যায়ক্রমে দৃশ্যমান পরিদর্শন |
| জিঙ্ক ইলেকট্রোপ্লেটিং | ১০-১৫ বছর | ৫-১০ বছর | শুষ্ক রাখুন; সাথে সাথে আঁচড় মেরে দূর করুন |
| ইলেক্ট্রোলেস নিকেল | ২০+ বছর | ১৫-২০ বছর | পর্যায়ক্রমে পরিষ্কার করা; ক্ষয়কারী যোগাযোগ এড়িয়ে চলুন |
| অ্যানোডাইজিং (টাইপ II) | ২০+ বছর | ১৫-২০ বছর | মৃদু সাবান দিয়ে পরিষ্কার করা; কঠোর রাসায়নিক এড়িয়ে চলুন |
| ক্রোম কোটিং | 10-20 বছর | ৫-১০ বছর | নিয়মিত পুনরুজ্জীবন; ক্লোরাইড এক্সপোজার এড়িয়ে চলুন |
| প্যাসিভেশন (স্টেইনলেস) | যত্ন সহকারে অনির্দিষ্ট সময় | ১০-২০+ বছর | ক্লোরাইড দূষণ এড়িয়ে চলুন; ক্ষতিগ্রস্ত হলে পুনরায় প্যাসিভেট করুন |
পরিবেশগত উন্মুক্ততার আজীবন আয়ুকে কীভাবে প্রভাবিত করে তা লক্ষ্য করুন? অভ্যন্তরীণভাবে ৫০ বছর স্থায়ী হওয়া একটি গ্যালভানাইজড উপাদান বাইরের পরিবেশে ২৫ বছর পর উল্লেখযোগ্য ক্ষয় দেখাতে পারে—এবং উপকূলীয় পরিবেশ আরও বেশি সংকুচিত করে তোলে।
গুণগত মান যাচাইকরণ এবং পরিদর্শন পদ্ধতি
অকালে ফিনিশের ক্ষয় শনাক্ত করা ক্যাটাস্ট্রফিক ব্যর্থতা রোধ করে এবং সম্পূর্ণ পুনঃফিনিশিংয়ের পরিবর্তে খরচ-কার্যকর মেরামতি সক্ষম করে। কাস্টম ধাতব অংশের ফিনিশিংয়ের গুণমান নিরীক্ষণের সময় কী খুঁজতে হবে তা জানার উপর নির্ভর করে।
আবৃত পৃষ্ঠের ক্ষেত্রে, নিম্নলিখিতগুলির প্রতি নজর রাখুন:
- রঙ পরিবর্তন বা ম্লান হওয়া: ইউভি ক্ষয় বা রাসায়নিক আক্রমণের ইঙ্গিত দেয়
- চকিং: পাউডারি পৃষ্ঠের অবশিষ্টাংশ কোটিংয়ের বিঘ্ন নির্দেশ করে
- ব্লিস্টার বা বুদবুদ: কোটিংয়ের নিচে আর্দ্রতা প্রবেশের ইঙ্গিত দেয়
- ফাটল বা চেকিং: বয়সের সাথে সাথে কোটিং ভঙ্গুর হয়ে যাওয়া দেখায়
- প্রান্তের ক্ষয়: পেইন্ট বা পাউডার কোট করা অংশগুলির উপর প্রায়শই প্রথম ব্যর্থতার স্থান
প্লেট করা পৃষ্ঠের ক্ষেত্রে, ক্ষয় ভিন্নভাবে দেখা দেয়:
- সাদা ক্ষয় উৎপাদন: জিঙ্ক প্লেটিং-এ, সক্রিয় ক্ষয়ের ইঙ্গিত দেয়
- খসে যাওয়া বা উঠে আসা: এটি ভিত্তি ধাতুর ক্ষয়ক্ষতি থেকে আসা আঠালো ব্যর্থতার লক্ষণ
- গর্ত ছোট ছিদ্রগুলি স্থানীয়কৃত প্লেটিং ত্রুটি বা রাসায়নিক আক্রমণের ইঙ্গিত দেয়
- রঙের পরিবর্তন: নিকেল বা ক্রোমে ম্লান হওয়া পরিবেশগত দূষণের ইঙ্গিত দেয়
পুনঃসমাপ্তি কখন প্রয়োজন হয়
যতই যত্ন নেওয়া হোক না কেন, সব ফিনিশের অবশেষে নবীকরণের প্রয়োজন হয়। ক্ষতি হলে, ছোট সমস্যাগুলিকে বড় সমস্যায় পরিণত হওয়া থেকে রোধ করতে তৎক্ষণাৎ ব্যবস্থা নেওয়া উচিত। কোটিং বিশেষজ্ঞদের মতে, "কোটিং নির্মাতা কর্তৃক সুপারিশকৃত টাচ-আপ পণ্য দিয়ে ছোট চিপ বা আঁচড়গুলি মেরামত করা যেতে পারে। ক্ষতির বৃহত্তর এলাকার জন্য, মেরামত বা পুনঃপ্রয়োগের জন্য সর্বোত্তম পদ্ধতি নির্ধারণের জন্য কোটিং বিশেষজ্ঞদের সাথে পরামর্শ করুন।"
যেসব লক্ষণ নির্দেশ করে সাধারণ মেরামতের পরিবর্তে পুনঃসমাপ্তি প্রয়োজন:
- পৃষ্ঠের 10-15% এর বেশি এলাকা জুড়ে কোটিং আঠালো ব্যর্থতা
- ফিনিশের নিচে দৃশ্যমান ভিত্তি ধাতুর ক্ষয়
- উপাদানের ব্যর্থতা নির্দেশক সিস্টেমিক ফাটল বা চেকিং প্যাটার্ন
- অপর্যাপ্ত অবশিষ্ট সুরক্ষা দেখানো কার্যকারিতা পরীক্ষা
এমন একটি পরিকল্পনা করুন যেখানে লেপগুলি ক্ষয় হওয়ার আগেই পুনরায় প্রয়োগ করা হবে, যাতে মূল ধাতব উন্মুক্ত ও ঝুঁকিপূর্ণ হয়ে না পড়ে। ধাতব ভার্নিশ এবং অন্যান্য সুরক্ষামূলক চিকিত্সা তখনই সবচেয়ে ভালো কাজ করে যখন তা শক্তিশালী সাবস্ট্রেটের উপরে প্রয়োগ করা হয়—ক্ষয় ঘটার পর পর্যন্ত অপেক্ষা করলে প্রস্তুতির খরচ আকাশছোঁয়া হয়ে যায় এবং নতুন লেপের আসঞ্জনে ব্যাঘাত ঘটতে পারে।
সম্পূর্ণ হওয়া অংশগুলির সংরক্ষণ এবং পরিচালনা
সমাপ্তকরণ এবং সমাবেশের মধ্যবর্তী সময়টি ক্ষতির জন্য উল্লেখযোগ্য ঝুঁকি তৈরি করে। অনুপযুক্ত সংরক্ষণ অবস্থা আপনার সমাপ্তকরণ স্পেসিফিকেশন দ্বারা প্রদত্ত সুরক্ষাকে বাতিল করে দিতে পারে।
গুরুত্বপূর্ণ সংরক্ষণ বিবেচনাগুলি হল:
- আর্দ্রতা নিয়ন্ত্রণ: শুষ্ক পরিবেশে সম্পূর্ণ হওয়া অংশগুলি সংরক্ষণ করুন—50% এর নিচে আপেক্ষিক আর্দ্রতা আর্দ্রতা-সংক্রান্ত ক্ষয়ের সূচনা প্রতিরোধ করে
- শারীরিক পৃথকীকরণ: আঘাত এবং গ্যালভানিক ক্ষয় প্রতিরোধের জন্য ধাতু থেকে ধাতুর সংস্পর্শ প্রতিরোধের উপযুক্ত ইন্টারলিভিং উপকরণ ব্যবহার করুন
- পরিষ্কার মোকাবিলা: আঙুলের আড়তে লবণ থাকে যা স্থানীয় ক্ষয় ঘটায়; সমাপ্ত অংশগুলি নিয়ে কাজ করার সময় পরিষ্কার তোয়ালে ব্যবহার করুন
- রক্ষণশীল প্যাকেজিং: দীর্ঘমেয়াদী সংরক্ষণের সময় অতিরিক্ত সুরক্ষা প্রদান করে VCI (বাষ্প ক্ষয় নিরোধক) ব্যাগ বা কাগজ
- তাপমাত্রা স্থিতিশীলতা: ঠাণ্ডা ধাতব পৃষ্ঠে ঘনীভবন ঘটানোর কারণে দ্রুত তাপমাত্রা পরিবর্তন এড়িয়ে চলুন
সমস্ত রক্ষণাবেক্ষণ ক্রিয়াকলাপ নথিভুক্ত করুন এবং পরিদর্শনের ফলাফল, প্রয়োগ করা চিকিৎসা এবং পরিবেশগত অবস্থা সম্পর্কে রেকর্ড রাখুন। ওয়ারেন্টি দাবি, গুণগত তদন্ত এবং ভবিষ্যতের রক্ষণাবেক্ষণ সূচি পরিকল্পনার জন্য এই নথিকরণ অমূল্য।
উপযুক্ত পোস্ট-ফিনিশিং যত্ন প্রতিষ্ঠিত হওয়ার পর চূড়ান্ত পদক্ষেপ হল প্রাথমিক ডিজাইন থেকে শুরু করে উৎপাদন অংশীদার নির্বাচন পর্যন্ত আপনার সামগ্রিক উত্পাদন কার্যপ্রবাহে এই বিবেচনাগুলি একীভূত করা।
আপনার শীট মেটাল ফিনিশিং কার্যপ্রবাহ অপ্টিমাইজ করা
আপনি মৌলিক বিষয়গুলি—সমাপ্তির ধরন, প্রস্তুতির প্রয়োজনীয়তা, নির্বাচনের মাপকাঠি এবং রক্ষণাবেক্ষণের পদ্ধতি সম্পর্কে দক্ষতা অর্জন করেছেন। এখন আসছে ব্যবহারিক চ্যালেঞ্জ যা নির্ধারণ করবে যে এই সমস্ত জ্ঞান কি সফল উৎপাদনে রূপান্তরিত হচ্ছে কিনা: আপনার ডিজাইন প্রক্রিয়াতে সমাপ্তির সিদ্ধান্তগুলি একীভূত করা এবং যারা ধারাবাহিক ফলাফল প্রদান করে এমন উৎপাদনকারীদের সাথে কার্যকর অংশীদারিত্ব গড়ে তোলা।
অনুযায়ী প্রো-সাইজের উৎপাদন গাইড , "প্রায় 70% উৎপাদন খরচ প্রক্রিয়ার শুরুতে গৃহীত ডিজাইন সিদ্ধান্ত থেকে উদ্ভূত হয়।" এই পরিসংখ্যানটি সরাসরি আপনার ধাতব সমাপ্তি প্রক্রিয়ার ক্ষেত্রে প্রযোজ্য—আপনি প্রাথমিক ডিজাইনের সময় যে সিদ্ধান্তগুলি নেন তা অংশগুলি উৎপাদনে আসার অনেক আগে থেকেই সমাপ্তির খরচ, সময়সূচী এবং গুণমানের ফলাফল নির্ধারণ করে ফেলে।
আপনার ডিজাইন প্রক্রিয়াতে সমাপ্তি একীভূত করা
শেষ পর্যায়ের কাজকে একটি পরবর্তী চিন্তা হিসাবে গণ্য করা দামি সমস্যার সৃষ্টি করে। যে অংশগুলির ডিজাইন করা হয়েছে কোটিং-এর পুরুত্ব বিবেচনা ছাড়াই, সেগুলি সমবায়ের সময় ফিট করবে না। প্লেটিং কারেন্ট বন্টন উপেক্ষা করা জ্যামিতি অসম সুরক্ষা দেয়। যে বৈশিষ্ট্যগুলি পরিষ্কারক দ্রবণ আটকে রাখে তা উৎপাদনের মাস খানেক পরে ক্ষয় ঘটায়।
উৎপাদনের জন্য ডিজাইন (DFM) সমর্থন এই ধরনের সমস্যাগুলি সক্রিয়ভাবে সমাধান করে। DFM প্রক্রিয়াটি আপনার পণ্যের ডিজাইন অপ্টিমাইজ করার মাধ্যমে উৎপাদনের দক্ষতা, মান এবং খরচ-দক্ষতা—সেখানে শেষ পর্যায়ের কাজগুলিও অন্তর্ভুক্ত করে। এর মূল উপাদানগুলির মধ্যে রয়েছে উপাদানগুলি আদর্শীকরণ, অংশের সংখ্যা হ্রাস এবং জটিলতা কমানোর জন্য প্রক্রিয়াগুলি সরলীকরণ।
আপনার ডিজাইন কার্যপ্রবাহে শীট মেটাল ফিনিশের বিষয়গুলি একীভূত করার সময়, এই গুরুত্বপূর্ণ ক্ষেত্রগুলির উপর ফোকাস করুন:
- মাত্রার অনুমতি: টলারেন্স স্ট্যাকআপগুলিতে যোগাত্মক ফিনিশের পুরুত্ব বিবেচনা করুন—পাউডার কোটিং 0.004"-0.01" যোগ করে যা ম্যাটিং পৃষ্ঠগুলিকে প্রভাবিত করে
- জ্যামিতির প্রবেশাধিকার: প্লেটিং বা কোটিংয়ের সময় সম্পূর্ণ আবরণ নিশ্চিত করার জন্য ডিজাইন বৈশিষ্ট্যগুলি—গভীর অবতল, ব্লাইন্ড হোল এবং তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি এড়িয়ে চলুন যা দ্রবণ আটকে রাখে বা স্প্রে প্যাটার্ন ব্লক করে
- ম্যাটেরিয়াল নির্বাচন: আপনার নির্বাচিত ইস্পাত ফিনিশ বা অ্যালুমিনিয়াম চিকিত্সার সাথে সামঞ্জস্যপূর্ণ বেস উপকরণ নির্বাচন করুন—কিছু ধাতু খারাপভাবে প্লেট হয় বা অসমভাবে অ্যানোডাইজ হয়
- পৃষ্ঠের প্রয়োজনীয়তা ম্যাপিং: যে সমস্ত পৃষ্ঠের ক্লাস A ফিনিশের প্রয়োজন তা চিহ্নিত করুন এবং কেবল কার্যকরী সুরক্ষার তুলনা করুন, নির্বাচনী স্পেসিফিকেশনের মাধ্যমে খরচ হ্রাস করুন
- অ্যাসেম্বলি ক্রম বিবেচনা: নির্ধারণ করুন যে অংশগুলি অ্যাসেম্বলির আগে বা পরে ফিনিশ করা হবে—এটি মাস্কিং প্রয়োজনীয়তা, হ্যান্ডলিং পদ্ধতি এবং অর্জনযোগ্য গুণমান স্তরগুলিকে প্রভাবিত করে
উৎপাদন বিশেষজ্ঞদের মতে, আপনার নির্বাচিত ফিনিশিং প্রক্রিয়ার জন্য ভালো উৎপাদন নীতি অন্তর্ভুক্ত করা নিশ্চিত করতে আপনার উৎপাদকের সাথে আপনার ডিজাইন নিয়ে আলোচনা করা গুরুত্বপূর্ণ। টুলিং বিনিয়োগের পরে ব্যয়বহুল পুনঃনকশার প্রতিরোধ করতে এই সহযোগিতামূলক পদ্ধতি কার্যকরী হয়।
সামঞ্জস্যপূর্ণ গুণমান ফলাফলের জন্য অংশীদারিত্ব
আপনার ফিনিশিংয়ের ফলাফলগুলি অংশীদার নির্বাচনের উপর অত্যন্ত নির্ভরশীল। ধাতব প্রক্রিয়াকরণ সেবাগুলি ক্ষমতা, সার্টিফিকেশনের অবস্থা এবং প্রযুক্তিগত দক্ষতার ক্ষেত্রে খুব আলাদা। সঠিক অংশীদার শুধুমাত্র প্রক্রিয়াকরণ ক্ষমতাই প্রদান করে না—তারা আপনার স্পেসিফিকেশনগুলি উন্নত করার জন্য প্রকৌশল জ্ঞানও যোগান।
ফিনিশিংয়ের অংশীদারদের মূল্যায়ন করার সময়, সার্টিফিকেশনের অবস্থা সম্পর্কে সতর্কভাবে বিবেচনা করুন। অটোমোটিভ অ্যাপ্লিকেশনের ক্ষেত্রে, IATF 16949 সার্টিফিকেশন একটি কোম্পানির ত্রুটি সীমিত করার পাশাপাশি অপচয় এবং অপচয়পূর্ণ প্রচেষ্টা হ্রাস করার ক্ষমতা ও প্রতিশ্রুতি প্রমাণ করে। এই কাঠামোটি নথিভুক্ত প্রক্রিয়া এবং কঠোর নিরীক্ষণের মাধ্যমে ধারাবাহিকতা, নিরাপত্তা এবং গুণমানকে সম্বোধন করে—যা পুনরাবৃত্তিমূলক ফলাফলের জন্য ফিনিশ মেটাল অপারেশনগুলির ঠিক প্রয়োজন।
ব্যাপক DFM সমর্থন প্রদানকারী অংশীদাররা স্পেসিফিকেশন প্রক্রিয়াকে উল্লেখযোগ্যভাবে সহজ করে তোলে। শুধুমাত্র ড্রয়িং জমা দেওয়া এবং গ্রহণযোগ্য ফলাফলের আশা করার পরিবর্তে, আপনি নকশার সময় ফিনিশিংয়ের প্রয়োজনীয়তা নিয়ে সহযোগিতা করেন—উৎপাদন সমস্যায় পরিণত হওয়ার আগেই সম্ভাব্য সমস্যাগুলি চিহ্নিত করেন।
যেসব অটোমোটিভ অ্যাপ্লিকেশনে দ্রুত প্রোটোটাইপিং-এর পাশাপাশি ধ্রুবক মাস উৎপাদনের গুণমান প্রয়োজন, শাওই (নিংবো) ধাতু প্রযুক্তি অভিন্ন ধাতব ফিনিশিং প্রক্রিয়াগুলি কীভাবে বাস্তবে কাজ করে তা দেখায়। তাদের 5-দিনের দ্রুত প্রোটোটাইপিং ক্ষমতা উৎপাদনের আগেই ফিনিশের বৈধতা যাচাই করার সুযোগ দেয়, এবং IATF 16949 সার্টিফিকেশন নিশ্চিত করে যে চ্যাসিস, সাসপেনশন এবং কাঠামোগত উপাদানগুলির ক্ষেত্রে প্রোটোটাইপ ও উৎপাদন উভয় পর্যায়ে একই গুণমানের মান বজায় থাকে।
ফিনিশিং প্রয়োজনীয়তা সঠিকভাবে নির্দিষ্ট করা
স্পষ্ট নির্দেশনা অগ্রহণযোগ্য অংশগুলি, বিলম্বিত চালান এবং ক্ষতিগ্রস্ত সম্পর্কের মতো ভুল বোঝাবুঝি প্রতিরোধ করে। ধাতব ফিনিশিং প্রক্রিয়া নিয়ে উৎপাদকদের সাথে কাজ করার সময় নিম্নলিখিত পদ্ধতিগত পদক্ষেপগুলি অনুসরণ করুন:
- প্রথমে কার্যকরী প্রয়োজনীয়তা নির্ধারণ করুন: ফিনিশের কী করা উচিত তা নথিভুক্ত করুন—ক্ষয় প্রতিরোধের মাত্রা (লবণ স্প্রে ঘন্টা), ক্ষয় প্রতিরোধ (কঠোরতার মান), তড়িৎ পরিবাহিতা বা সৌন্দর্যমূলক মান (Class A/B/C নির্দেশনা)
- ফিনিশের ধরন এবং পুরুত্ব নির্দিষ্ট করুন: যেখানে সম্ভব একক মানের পরিবর্তে গ্রহণযোগ্য পরিসর অন্তর্ভুক্ত করুন—"ASTM B633, টাইপ II, 0.0003"-0.0005" পুরুত্বের জিঙ্ক ইলেকট্রোপ্লেট" স্পষ্ট ও পরিমাপযোগ্য প্রয়োজনীয়তা প্রদান করে
- গুরুত্বপূর্ণ তলগুলি চিহ্নিত করুন: সম্পূর্ণ নির্দিষ্টকরণ মানদণ্ড প্রয়োগের প্রয়োজনীয়তা আছে এমন তলগুলি এবং যেসব অঞ্চলে শিথিল প্রয়োজনীয়তা গ্রহণযোগ্য তা নির্দেশ করতে অঙ্কন ব্যবহার করুন
- পরীক্ষণের প্রয়োজনীয়তা নথিভুক্ত করুন: গ্রহণযোগ্য পরীক্ষা, নমুনা আকার এবং ঘনত্ব নির্দিষ্ট করুন—"ASTM B117 অনুযায়ী লবণ স্প্রে পরীক্ষা, ন্যূনতম 96 ঘন্টা, প্রতি লটে একটি নমুনা"
- পরিদর্শনের মাপকাঠি প্রতিষ্ঠা করুন: গ্রহণযোগ্য এবং প্রত্যাখ্যাত গুণমানের মধ্যে পার্থক্য নির্ধারণ করুন—ত্বকের ত্রুটির সীমা, রঙের মিলের সহনশীলতা এবং পরিমাপের পদ্ধতি
- পরিচালনা এবং প্যাকেজিংয়ের প্রয়োজনীয়তা অন্তর্ভুক্ত করুন: আপনার গুণমান বিনিয়োগকে ক্ষতিগ্রস্ত করা থেকে রক্ষা করতে ফিনিশিং এবং ডেলিভারির মধ্যবর্তী সময়ে প্রয়োজনীয় সুরক্ষা নির্দিষ্ট করুন
- প্রক্রিয়া নথি অনুরোধ করুন: প্রমাণিত মান ব্যবস্থার জন্য, প্রক্রিয়া নিয়ন্ত্রণের প্রমাণ—তাপমাত্রার রেকর্ড, দ্রবণ বিশ্লেষণের তথ্য এবং পুরুত্বের পরিমাপ—আবশ্যিক।
যেসব অংশীদারদের 12-ঘন্টার মধ্যে উদ্ধৃতি প্রদানের ক্ষমতা রয়েছে—যেমন অটোমোটিভ সরবরাহ চেইনে কাজ করে এমন প্রতিষ্ঠানগুলি—তারা দ্রুত প্রতিক্রিয়ার জন্য নকশা করা ব্যবস্থার ইঙ্গিত দেয়। এই দ্রুত প্রতিক্রিয়া শুধুমাত্র মূল্য নির্ধারণের মধ্যেই সীমাবদ্ধ নয়, বরং উৎপাদন পরিকল্পনা, প্রকৌশল সহায়তা এবং সমস্যা সমাধানেও প্রসারিত হয়।
দীর্ঘমেয়াদী ফিনিশিং অংশীদারিত্ব গড়ে তোলা
সফল শীট মেটাল ফিনিশিং সম্পর্কগুলি কেবল লেনদেনভিত্তিক প্রক্রিয়াকে ছাড়িয়ে যায়। কার্যকর অংশীদারিত্বগুলিতে নিম্নলিখিতগুলি অন্তর্ভুক্ত থাকে:
- প্রাথমিক অংশগ্রহণ: আপনার ফিনিশিং অংশীদারকে ড্রয়িং প্রকাশের পর নয়, বরং ডিজাইন পর্যালোচনার সময় জড়িত করুন
- খোলা যোগাযোগ: শেষ ব্যবহারের প্রয়োজনীয়তা শেয়ার করুন যাতে আপনার অংশীদাররা কেবলমাত্র স্পেসিফিকেশন বাস্তবায়ন না করে বরং সর্বোত্তম সমাধান সুপারিশ করতে পারে
- অবিরত উন্নতির উপর ফোকাস: উভয় পক্ষের জন্য উপকারী এমন প্রক্রিয়াগত উন্নতি চিহ্নিত করতে মানের তথ্য একসাথে পর্যালোচনা করুন
- পরিমাণ পরিকল্পনা: এমন ভবিষ্যদ্বাণী প্রদান করুন যা অংশীদারদের উপযুক্ত ক্ষমতা এবং ইনভেন্টরি বজায় রাখতে সক্ষম করে
অনুযায়ী উৎপাদন সম্পর্কের নির্দেশনা , কার্যকর চুক্তিগুলিতে নিরীক্ষণ ও পরীক্ষার পদ্ধতি, গ্রহণযোগ্যতার মানদণ্ড এবং মানের ব্যর্থতার জন্য প্রতিকারের স্পষ্ট মান নিয়ন্ত্রণ বিধান অন্তর্ভুক্ত করা উচিত। বিশেষ করে ফিনিশিং অপারেশনের ক্ষেত্রে, আপনার সংস্থাগুলির মধ্যে কীভাবে পরিমার্জন প্রতিক্রিয়া লুপ কাজ করে এবং ক্রমাগত উন্নতির প্রত্যাশা নথিভুক্ত করুন।
যখন আপনার উৎপাদন অংশীদার একীভূত মান ব্যবস্থার অধীনে স্ট্যাম্পিং, ফর্মিং এবং ফিনিশিং ক্ষমতা একত্রিত করে, তখন সমন্বয় আকাশছোঁয়া উন্নতি পায়। খুচরা অংশগুলি নির্মাণ থেকে সরাসরি ফিনিশিং-এ চলে যায়, যাতে পৃথক সরবরাহকারীদের মধ্যে জাহাজ যাত্রার বিলম্ব, হ্যান্ডলিংয়ের ক্ষতি বা যোগাযোগের ফাঁক থাকে না। যেখানে ট্রেসেবিলিটির প্রয়োজনীয়তা কাঁচামাল থেকে শুরু করে সম্পূর্ণ অ্যাসেম্বলি পর্যন্ত দায়িত্বের নথিভুক্ত শৃঙ্খল দাবি করে, সেই ক্ষেত্রে অটোমোটিভ মেটাল ফিনিশিং-এ এই একীভূতকরণ বিশেষভাবে মূল্যবান।
কাঁচা শীট মেটাল স্টক থেকে নিখুঁত সমাপ্ত পৃষ্ঠতল পর্যন্ত পথচলা অসংখ্য সিদ্ধান্ত জড়িত—উপাদানের নির্বাচন, প্রক্রিয়ার বিবরণ, প্রস্তুতি প্রোটোকল, সরঞ্জামের পছন্দ এবং গুণগত যাচাইয়ের পদ্ধতি। প্রাথমিক ডিজাইন থেকেই ফিনিশিংয়ের বিষয়গুলি একীভূত করে, প্রকৃত DFM সমর্থন প্রদানকারী প্রত্যয়িত উৎপাদকদের সাথে অংশীদারিত্ব করে এবং প্রয়োজনীয়তা স্পষ্টভাবে উল্লেখ করে, আপনি ফিনিশিংকে উৎপাদনের একটি বোঝা থেকে রূপান্তরিত করেন এমন একটি প্রতিযোগিতামূলক সুবিধায় যা সর্বোত্তম খরচে সামঞ্জস্যপূর্ণ গুণমান প্রদান করে।
শীট মেটাল ফিনিশিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্ন
1. শীট মেটালের জন্য সাধারণ পৃষ্ঠতল ফিনিশ কী?
পাউডার কোটিং হল শীট মেটাল উপাদানগুলির জন্য সবচেয়ে সাধারণ পৃষ্ঠতল ফিনিশ, কারণ এটি ক্ষয় থেকে সুরক্ষা প্রদানের পাশাপাশি চেহারা উন্নত করার জন্য একটি অবিচ্ছিন্ন, সম আস্তরণ তৈরি করতে সক্ষম। এটি প্রতি পাশে 1-3 মিল পুরুত্ব যোগ করে এবং প্রায় সীমাহীন রঙের বিকল্প অফার করে। স্টেইনলেস স্টিলের ক্ষেত্রে, ইলেকট্রোপলিশিংয়ের পর প্যাসিভেশন চমৎকার ফলাফল দেয়। অ্যালুমিনিয়াম অংশগুলি সাধারণত অ্যানোডাইজিং পায়, যা মূল উপাদান থেকে নিয়ন্ত্রিত অক্সাইড স্তর গঠন করে। চূড়ান্তভাবে পছন্দটি আপনার কার্যকরী প্রয়োজনের উপর নির্ভর করে— ক্ষয় প্রতিরোধ, ঘর্ষণ সুরক্ষা, তড়িৎ পরিবাহিতা বা দৃশ্যমান আকর্ষণ।
2. শীট মেটালে কী ধরনের ফিনিশ যোগ করা যেতে পারে?
শীট মেটালের ফিনিশগুলি দুটি প্রধান শ্রেণিতে পড়ে: সংযোজনমূলক এবং বিয়োজনমূলক প্রক্রিয়া। সংযোজনমূলক পদ্ধতিগুলিতে পাউডার কোটিং, ইলেকট্রোপ্লেটিং (জিঙ্ক, নিকেল, ক্রোম), হট-ডিপ গ্যালভানাইজিং, অ্যানোডাইজিং এবং ফসফেটিং-এর মতো রূপান্তর কোটিং অন্তর্ভুক্ত থাকে। এই পদ্ধতিগুলি আপনার ধাতব পৃষ্ঠের উপর সুরক্ষামূলক স্তর তৈরি করে। বিয়োজনমূলক পদ্ধতিগুলির মধ্যে রয়েছে ইলেকট্রোপলিশিং, যান্ত্রিক পলিশিং, মিডিয়া ব্লাস্টিং এবং প্যাসিভেশন—এই পদ্ধতিগুলি নির্দিষ্ট বৈশিষ্ট্য অর্জনের জন্য উপাদান সরিয়ে দেয়। IATF 16949-প্রত্যয়িত অটোমোটিভ অ্যাপ্লিকেশনের জন্য, শাওয়ি মেটাল টেকনোলজির মতো উৎপাদকরা তাদের স্ট্যাম্পিং এবং ফ্যাব্রিকেশন সেবার সঙ্গে সমন্বিত বিস্তৃত ফিনিশিং বিকল্প প্রদান করে।
3. একটি ধাতব শীট কীভাবে ফিনিশ করা যায়?
ফিনিশিং শীট মেটালের তিনটি গুরুত্বপূর্ণ পর্যায় রয়েছে: প্রস্তুতি, আবেদন এবং যাচাইকরণ। প্রথমত, ডিগ্রিজিং, ডেবারিং এবং মরিচা অপসারণের মাধ্যমে পৃষ্ঠটি পরিষ্কার করুন যাতে সঠিক আসঞ্জন নিশ্চিত হয়। পরবর্তীতে, আপনার পছন্দের ফিনিশ প্রয়োগ করুন—যেমন প্লেটিং নতুন ধাতব স্তর জমা দেয়, পাউডার কোটিং পলিমার সুরক্ষা যোগ করে, বা পোলিশিং একটি নিখুঁত পৃষ্ঠের জন্য উপাদান সরিয়ে দেয়। অবশেষে, ঘনত্ব পরিমাপ, আসঞ্জন পরীক্ষা এবং দৃশ্যমান পরিদর্শনের মাধ্যমে গুণমান যাচাই করুন। ফিনিশের ধরন অনুযায়ী প্রক্রিয়াটি ভিন্ন হয়: পাউডার কোটিংয়ের জন্য ইলেকট্রোস্ট্যাটিক আবেদন এবং তাপ কিউরিংয়ের প্রয়োজন হয়, যেখানে ইলেকট্রোপ্লেটিংয়ে রাসায়নিক গুদামে বৈদ্যুতিক কারেন্ট ব্যবহার করা হয়। সঠিক প্রস্তুতি ফিনিশিংয়ের 90% ব্যর্থতা প্রতিরোধ করে।
4. ধাতব ফিনিশিংয়ের বিভিন্ন ধরনগুলি কী কী?
ধাতব সমাপনীতে ইলেকট্রোপ্লেটিং (জিঙ্ক, নিকেল, ক্রোম, সোনা), ইলেকট্রোলেস প্লেটিং, পাউডার কোটিং, হট-ডিপ গ্যালভানাইজিং, অ্যানোডাইজিং, প্যাসিভেশন, ইলেকট্রোপলিশিং, মেকানিক্যাল পলিশিং, মিডিয়া ব্লাস্টিং এবং রূপান্তর কোটিং অন্তর্ভুক্ত থাকে। প্রতিটি আলাদা উদ্দেশ্য পূরণ করে: গ্যালভানাইজিং কাঠামোগত ইস্পাতের জন্য চমৎকার ক্ষয় প্রতিরোধ প্রদান করে; অ্যানোডাইজিং অ্যালুমিনিয়ামের জন্য ঘর্ষণ প্রতিরোধ ও রঙের বিকল্প প্রদান করে; ইলেকট্রোপলিশিং চিকিৎসা যন্ত্রপাতির জন্য অতি মসৃণ পৃষ্ঠ তৈরি করে; পাউডার কোটিং ভোক্তা পণ্যগুলির জন্য টেকসই, সজ্জামূলক সমাপনী প্রদান করে। নির্বাচন নির্ভর করে মূল উপাদান, কার্যকরী প্রয়োজন, পরিবেশগত উন্মুক্ততা এবং বাজেট সীমাবদ্ধতার উপর।
৫. শীট মেটাল পার্টের মাত্রা নির্ধারণে সমাপনী স্তরের পুরুত্ব কীভাবে প্রভাব ফেলে?
বিভিন্ন ফিনিশের কারণে বিভিন্ন ধরনের পুরুত্ব যুক্ত হয় যা ডিজাইনের সহনশীলতার মধ্যে অন্তর্ভুক্ত করা আবশ্যিক। পাউডার কোটিং মোট পুরুত্বের সাথে প্রায় 0.004"-0.01" যোগ করে—যা 0.0006" পুরুত্বের জিঙ্ক ইলেক্ট্রোপ্লেটিংয়ের চেয়ে প্রায় দশ গুণ বেশি। টাইপ II অ্যানোডাইজিং 0.0004"-0.0018" এবং নিকেল প্লেটিং প্রায় 0.0004" পুরুত্ব যোগ করে। ঘনিষ্ঠ ফাঁকসহ জোড়া অ্যাসেম্বলিগুলির ক্ষেত্রে, ডিজাইনের মাপের সাথে প্রত্যাশিত ফিনিশের পুরুত্ব বাদ দিন। পাউডার কোটিংযুক্ত 0.500" চূড়ান্ত ব্যাস প্রয়োজনীয় একটি ছিদ্রকে কোটিং জমাট বসার জন্য 0.504"-0.510" এ ডিজাইন করা উচিত। ইলেক্ট্রোপলিশিংয়ের মতো বিয়োগমূলক প্রক্রিয়াগুলি উপাদান সরিয়ে ফেলে, যা পাতলা অংশগুলিকে প্রভাবিত করতে পারে।