 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ইঞ্জিনিয়ারদের জন্য আবশ্যিক শীট মেটাল ডাই ডিজাইন চেকলিস্ট
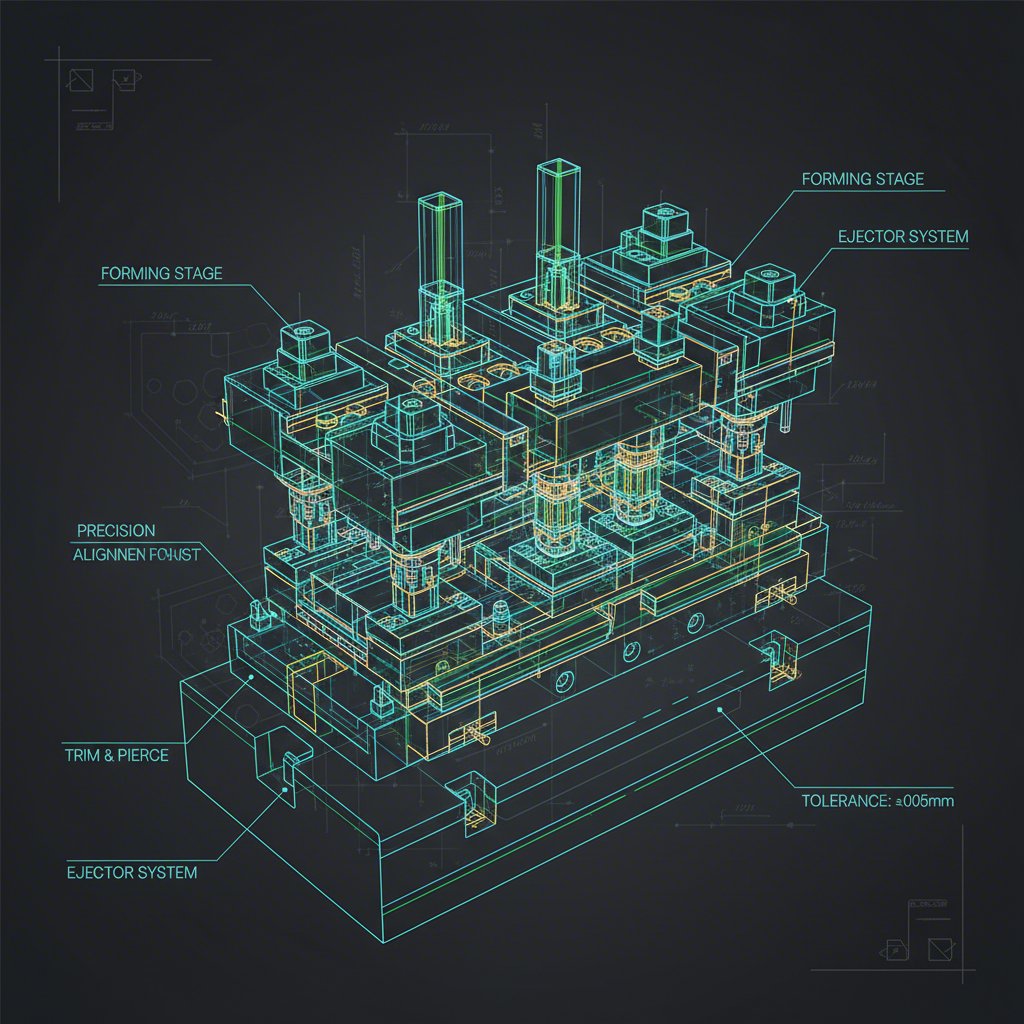
সংক্ষেপে
একটি শীট মেটাল ডাই ডিজাইন চেকলিস্ট একটি গুরুত্বপূর্ণ প্রকৌশল নথি যা কোনও ডাই উৎপাদনের আগে সমস্ত প্রযুক্তিগত স্পেসিফিকেশন, উপাদান সংস্থান, উপকরণের বৈশিষ্ট্য এবং কার্যকরী বৈশিষ্ট্যগুলি পরীক্ষা করার জন্য ব্যবহৃত হয়। এর প্রাথমিক উদ্দেশ্য হল ব্যয়বহুল ডিজাইন ত্রুটি প্রতিরোধ করা, চূড়ান্ত অংশটি গুণমানের মানগুলি পূরণ করছে কিনা তা নিশ্চিত করা এবং টুলিংয়ের কার্যকর আয়ু সর্বাধিক করা। দক্ষ, নির্ভরযোগ্য এবং সূক্ষ্ম ধাতব স্ট্যাম্পিং অপারেশন অর্জনের জন্য একটি বিস্তৃত চেকলিস্ট অনুসরণ করা অপরিহার্য।
ভিত্তিভূত ডিজাইন এবং উপকরণের স্পেসিফিকেশন
যেকোনো ডাই ডিজাইন পর্যালোচনার প্রাথমিক পর্যায়টি ভিত্তিগত উপাদানগুলির উপর কেন্দ্রিত: ডাইয়ের মূল কাঠামো এবং যে কাঁচা উপাদান এটি প্রক্রিয়া করবে। টুলের কর্মদক্ষতা এবং আয়ুর উপর এই স্পেসিফিকেশনগুলি হল ভিত্তি। এখানে একটি মাত্র বিস্তারিত অবহেলা করা উৎপাদনে ধারাবাহিক ব্যর্থতার দিকে নিয়ে যেতে পারে। এই পর্যায়ে একটি গভীর যাচাইকরণ প্রক্রিয়া নিশ্চিত করে যে ডিজাইনটি সঠিক ইঞ্জিনিয়ারিং নীতির উপর ভিত্তি করে তৈরি হয়েছে এবং নির্দিষ্ট প্রয়োগের জন্য উপযুক্ত।
উপাদানের বৈশিষ্ট্যগুলি হল প্রধান বিবেচ্য বিষয়। শীট মেটালের প্রকার, গ্রেড এবং পুরুত্ব কাটার প্রয়োজনীয় বল থেকে শুরু করে ফরমিং অপারেশনগুলিতে ক্ষতিপূরণ করা প্রয়োজন এমন স্প্রিংব্যাকের পরিমাণ পর্যন্ত অসংখ্য ডিজাইন প্যারামিটার নির্ধারণ করে। Geomiq বাঁকানোর সময় নিরপেক্ষ অক্ষের অবস্থানকে নির্দেশ করার জন্য ব্যবহৃত অনুপাত— এমন উপাদানের কঠোরতা এবং তার K-ফ্যাক্টরের মতো উপাদানগুলি সমতল প্যাটার্নগুলি সঠিকভাবে গণনা করতে এবং ফাটল প্রতিরোধ করতে অপরিহার্য। একইভাবে, ডাই সেট নিজেই, যার মধ্যে ঊর্ধ্ব এবং নিম্ন শুজ রয়েছে, চাপ প্রয়োগের সময় বিকৃতি ছাড়াই অপরিমেয় বল সহ্য করার জন্য যথেষ্ট শক্তিশালী হওয়া উচিত।
ডিজাইনারদের চাপ ইন্টারফেসের গুরুত্বপূর্ণ মাত্রাগুলি নিশ্চিত করতে হবে। ডাই শাট উচ্চতা, যা ডাই বন্ধ থাকার সময় ঊর্ধ্ব ডাই শুজের উপরের অংশ থেকে নিম্ন ডাই শুজের নীচের অংশ পর্যন্ত দূরত্ব নির্দেশ করে, চাপ স্পেসিফিকেশনের সাথে সামঞ্জস্যপূর্ণ হতে হবে। একাধিক টুলের মধ্যে শাট উচ্চতা এবং ডাই সেটের মাত্রাগুলির একরূপতা হল একটি সেরা অনুশীলন যা সেটআপ এবং উৎপাদনকে সহজ করে। CAD অঙ্কনগুলিতে এই মৌলিক বিষয়গুলি যাচাই করা যেকোনো ডিজাইন পর্যালোচনার একটি অপরিহার্য প্রথম পদক্ষেপ।
| চেকলিস্ট আইটেম | প্রধান বিবেচনা | যাচাইকরণের উৎস |
|---|---|---|
| উপাদানের ধরন এবং গ্রেড | সঠিক উপাদান নির্দিষ্ট করা হয়েছে কিনা তা নিশ্চিত করুন (যেমন, কোল্ড-রোলড ইস্পাত, HSLA, স্টেইনলেস ইস্পাত)। | অংশ অঙ্কন, উপাদান স্পেসিফিকেশন শীট |
| শীটের পুরুত্ব | ইউনিফর্ম পুরুত্ব যাচাই করুন (সাধারণত 0.9মিমি - 6মিমি) | অংশ অঙ্কন |
| কে-ফ্যাক্টর গণনা | বেন্ড অ্যালাউন্স গণনার জন্য সঠিক কে-ফ্যাক্টর ব্যবহার করা হয়েছে কিনা তা নিশ্চিত করুন (যেমন, কঠিন ইস্পাতের জন্য 0.40) | সিএডি সফটওয়্যার সেটিংস, ইঞ্জিনিয়ারিং স্ট্যান্ডার্ড |
| শাট হাইট | ডাই প্রেসের সাথে শাট হাইটের সামঞ্জস্যপূর্ণতা যাচাই করুন | ডাই অ্যাসেম্বলি ড্রয়িং, প্রেস স্পেসিফিকেশন |
| ডাই শু পুরুত্ব | বিকৃতি রোধ করার জন্য যথেষ্ট পুরুত্ব নিশ্চিত করুন (যেমন, স্ট্যান্ডার্ড ডাইয়ের জন্য 90মিমি) | মরা সমাবেশ অঙ্কন |
মদ উপাদান এবং গাইডিং সিস্টেম সততা
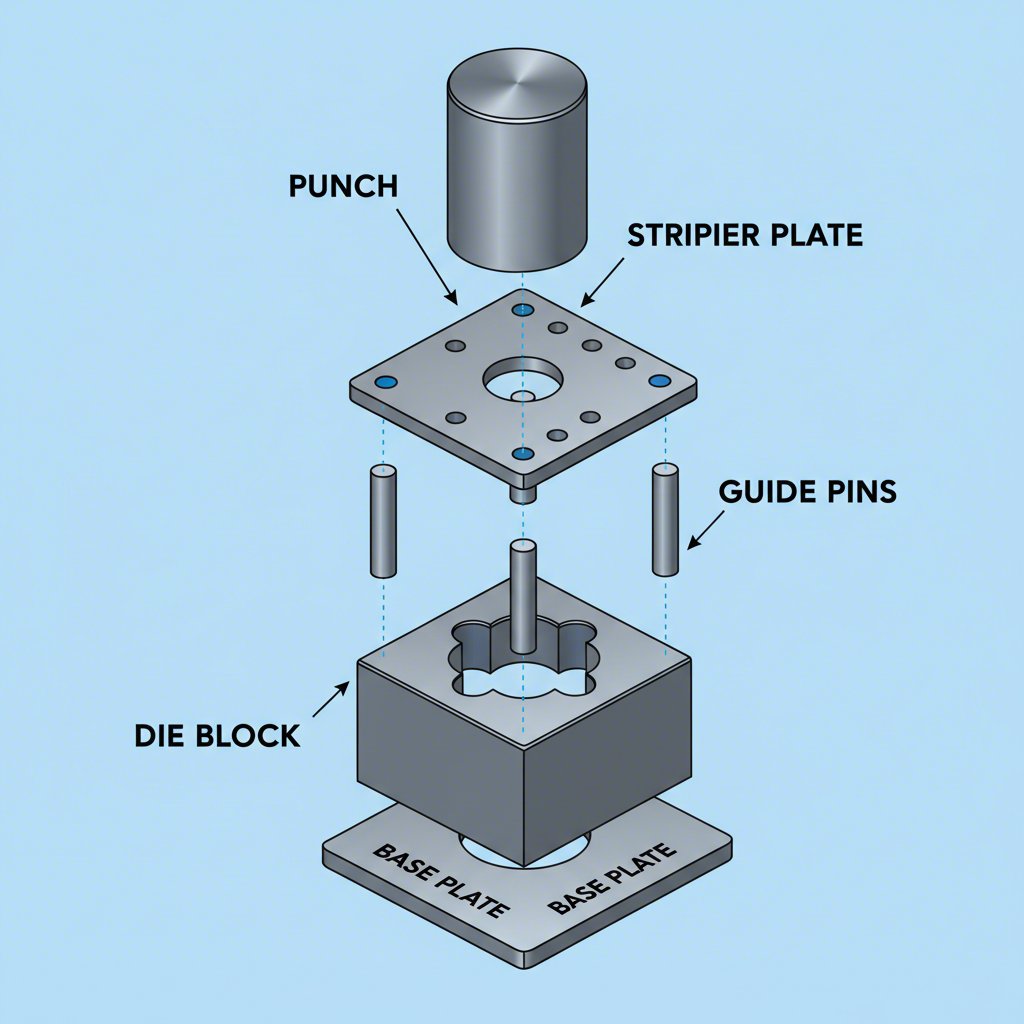
একবার ভিত্তি স্থাপন করা হলে, কাজকারী উপাদান এবং গাইডিং সিস্টেমের অখণ্ডতার দিকে মনোযোগ স্থানান্তরিত হয়। এই উপাদানগুলি - পাঞ্চ, মুর, স্ট্রিপার প্লেট এবং গাইড পিন - হ'ল সরঞ্জামের হৃদয়, কাটা, গঠনের এবং উপাদান নিয়ন্ত্রণের ক্রিয়াকলাপ সম্পাদন করে। এই উপাদানগুলির নির্ভুলতা এবং স্থায়িত্ব সরাসরি অংশের গুণমান এবং পুরো স্ট্যাম্পিং প্রক্রিয়াটির নির্ভরযোগ্যতা নির্ধারণ করে। প্রতিটি উপাদানকে কেবল তার প্রাথমিক ফাংশনটির জন্য নয় বরং অন্যদের সাথে সিঙ্ক্রোনাইজেশন করার জন্যও ডিজাইন করা উচিত।
পাঞ্চ আর ডাই এর সম্পর্কই সবচেয়ে গুরুত্বপূর্ণ। ফাঁকা জায়গা, বা পঞ্চ এবং ডাই গহ্বরের মধ্যে ফাঁক, ডাই ডিজাইনের সবচেয়ে গুরুত্বপূর্ণ পরামিতিগুলির মধ্যে একটি। একটি অনুকূল ক্লিয়ারান্স, সাধারণত উপাদান বেধের 5-12%, ন্যূনতম burrs সঙ্গে একটি পরিষ্কার shear নিশ্চিত এবং টুল জীবন প্রসারিত। স্ট্রিপার প্লেটের মতো অন্যান্য উপাদানগুলি শীট ধাতবকে স্থানে রাখতে এবং অপারেশনের পরে পাঞ্চটি মসৃণভাবে অপসারণ নিশ্চিত করার জন্য অপরিহার্য। প্রগতিশীল মেইলের জন্য, পাইলট পাঞ্চগুলি প্রতিটি স্টেশনে উপাদান স্ট্রিপটি সঠিকভাবে অবস্থিত করতে গুরুত্বপূর্ণ ভূমিকা পালন করে।
উপাদানগুলির অখণ্ডতা নিশ্চিত করার জন্য একটি গুরুত্বপূর্ণ নকশা দর্শন হ'ল ত্রুটি-প্রমাণ, যা পোক-ইয়োক নামেও পরিচিত। যেমনটি একটি নিবন্ধে তুলে ধরা হয়েছে ফ্যাব্রিকেটর , সহজ যান্ত্রিক বৈশিষ্ট্য অন্তর্ভুক্ত ব্যয়বহুল সমাবেশ ত্রুটি প্রতিরোধ করতে পারেন। উদাহরণস্বরূপ, একটি গাইড পিনের বিপরীত বা বিভিন্ন ব্যাসের পিন ব্যবহার করে নিশ্চিত করা হয় যে উপরের এবং নীচের ডাই সেটগুলি কেবল সঠিক দিকনির্দেশে একত্রিত হতে পারে। একইভাবে, একটি উপাদান একটি একক dowel প্রতিস্থাপন এটি তার উদ্দেশ্যে অবস্থান থেকে 180 ডিগ্রী থেকে ইনস্টল করা থেকে প্রতিরোধ করে। উচ্চ ঝুঁকিপূর্ণ অ্যাপ্লিকেশনে বিশেষজ্ঞ নির্মাতাদের জন্য প্রতিটি উপাদানটির অখণ্ডতা নিশ্চিত করা একটি মূল নীতি। উদাহরণস্বরূপ, কাস্টম অটোমোটিভ স্ট্যাম্পিং মেশিনগুলি যেমন কোম্পানিগুলি দ্বারা উন্নত শাওয়াই (নিংবো) মেটাল টেকনোলজি কো., লিমিটেড , গুরুত্বপূর্ণ নিরাপত্তা ব্যবস্থার অংশ ব্যর্থতা প্রতিরোধ করার জন্য এই নির্ভুলতা উপর নির্ভর করে।
- গাইড পিনস ও বুশিংসঃ ভুল সমাবেশ রোধ করার জন্য গাইড পিনগুলি কি বিচ্যুত বা বিভিন্ন ব্যাসের?
- পঞ্চ-টু-ডাই ক্লিয়ারেন্সঃ উপাদান টাইপ এবং বেধ (যেমন, 5-12%) উপর ভিত্তি করে ক্লিনার সঠিকভাবে গণনা করা হয়?
- উপাদান মাউন্টঃ প্রতিটি উপাদান সঠিক দিকনির্দেশনা নিশ্চিত করার জন্য অন্তত একটি স্ক্রু বা ডুয়েল বিপরীত হয়?
- স্ট্রিপার প্লেট ফাংশনঃ স্ট্রিপার প্লেটটি কি কার্যকরভাবে উপাদানটি ধরে রাখতে এবং এটিকে পঞ্চ থেকে সরিয়ে ফেলার জন্য ডিজাইন করা হয়েছে?
- পাইলট পাঞ্চঃ প্রগতিশীল মেইলের জন্য, প্রতিটি পর্যায়ে স্ট্রিপটির সঠিক অবস্থান নিশ্চিত করার জন্য পাইলট পাঞ্চ অন্তর্ভুক্ত করা হয়েছে?
- উপাদান উপাদানঃ সমস্ত কাজ উপাদান উপযুক্ত টুল স্টিল গ্রেড (যেমন, A2, D2) থেকে তৈরি এবং সঠিক কঠোরতা তাপ চিকিত্সা করা হয়?
প্রক্রিয়া, গঠনের এবং নিরাপত্তা যাচাইকরণ
এই অংশটি মুরুর গতিশীল অপারেশনকে সম্বোধন করে, অপারেশনগুলির ক্রম, গঠিত বৈশিষ্ট্যগুলির জ্যামিতি এবং সামগ্রিক প্রক্রিয়া সুরক্ষার উপর দৃষ্টি নিবদ্ধ করে। পূর্ববর্তী বিভাগগুলি ডাইয়ের স্ট্যাটিক অখণ্ডতা নিশ্চিত করেছে, এই বিভাগটি সঠিকভাবে এবং দক্ষতার সাথে অংশটি উত্পাদন করার ক্ষমতা যাচাই করে। এটি ধাতু গঠনের পদার্থবিজ্ঞান এবং প্রক্রিয়া ক্রমের যুক্তির গভীর ডুব জড়িত।
বিশেষ করে প্রগতিশীল ডাইতে, অপারেশনগুলির ক্রমটি কঠোর যুক্তি অনুসরণ করে। একটি সোনার নিয়ম হল ফর্মিং অপারেশনগুলির আগে সমতল অপারেশনগুলি সম্পাদন করা ("ফর্মের আগে সমতল") এবং বাহ্যিক প্রোফাইলটি ফাঁকা করার আগে অভ্যন্তরীণ বৈশিষ্ট্যগুলি ছিদ্র করা ("বাইরে বাইরে" এর আগে ভিতরে) । এটি পূর্ববর্তী পর্যায়ে তৈরি বৈশিষ্ট্যগুলির বিকৃতি রোধ করে। স্ট্রিপটি নিজেই এমনভাবে ডিজাইন করা উচিত যাতে ভাঙ্গন বা বিকৃতি ছাড়াই অংশটি সমস্ত স্টেশন জুড়ে বহন করতে যথেষ্ট কাঠামোগত অখণ্ডতা বজায় থাকে।
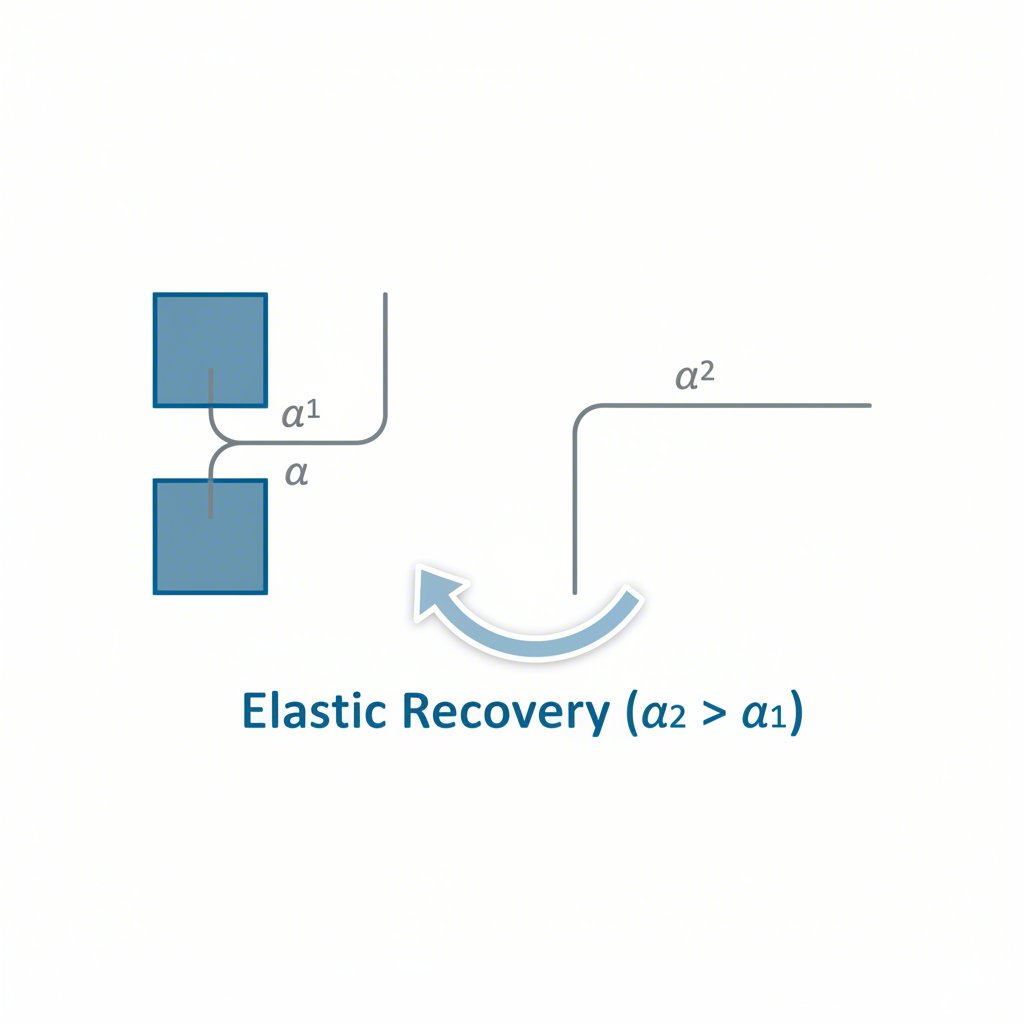
গঠিত বৈশিষ্ট্যগুলির জ্যামিতি যাচাই করা উত্পাদনযোগ্যতার জন্য গুরুত্বপূর্ণ। পত্রকের নকশা নির্দেশিকাগুলিতে বিস্তারিতভাবে বর্ণিত হয়েছে, প্রতিটি বাঁক, গর্ত এবং এমবস উপাদানটি ছিঁড়ে যাওয়া, বিকৃতি বা ভাঙ্গন রোধ করার জন্য প্রতিষ্ঠিত প্রকৌশল নিয়ম মেনে চলতে হবে। উদাহরণস্বরূপ, অভ্যন্তরীণ বাঁক ব্যাসার্ধ সাধারণত উপাদান বেধের সমান হওয়া উচিত। যখন একটি গর্তের খুব কাছে একটি বাঁক তৈরি করা হয়, গর্তটি একটি টিয়ার ড্রপ আকারে বিকৃত হতে পারে। এটি প্রতিরোধ করার জন্য, গর্ত থেকে বাঁক থেকে দূরত্ব যথেষ্ট হতে হবে, সাধারণত কমপক্ষে 2.5 গুণ উপাদান বেধ এবং বাঁক ব্যাসার্ধ। আরেকটি গুরুত্বপূর্ণ ধারণা হল স্প্রিংব্যাক, যেখানে ধাতু গঠন করার পর ইলাস্টিকভাবে পুনরুদ্ধার করে। ডিজাইনারদের প্রায়ই এই প্রভাবের জন্য ক্ষতিপূরণ দিতে এবং পছন্দসই চূড়ান্ত কোণ অর্জন করতে অতিরিক্ত বাঁক অন্তর্ভুক্ত করতে হবে।
| বৈশিষ্ট্য/প্রক্রিয়া | নিয়ম/ফর্মুলা | উদ্দেশ্য |
|---|---|---|
| প্রক্রিয়া ক্রম | ফর্মের আগে সমতল; বাইরে যাওয়ার আগে ভিতরে। | পূর্বে তৈরি করা বৈশিষ্ট্যগুলির বিকৃতি রোধ করে। |
| অভ্যন্তরীণ বাঁক ব্যাসার্ধ (r) | r ≥ উপাদান বেধ (t) | বাইরের রেডিয়সে উপাদান ফাটল হতে বাধা দেয়। |
| বাঁক রিলিফ | ত্রাণের প্রস্থ ≥ t; ত্রাণের গভীরতা > r | একটি প্রান্তের কাছাকাছি একটি বাঁক তৈরি করা হলে উপাদান ছিঁড়ে যাওয়া রোধ করে। |
| গর্ত থেকে বাঁক পর্যন্ত দূরত্ব | দূরত্ব ≥ 2.5t + r | বাঁকানোর সময় গর্তের বিকৃতি রোধ করে। |
| স্প্রিংব্যাক ক্ষতিপূরণ | নকশাটি ইলাস্টিক পুনরুদ্ধারের বিরুদ্ধে লড়াই করার জন্য অতিরিক্ত বাঁক অন্তর্ভুক্ত করে। | নিশ্চিত করে যে চূড়ান্ত অংশের কোণ স্পেসিফিকেশন পূরণ করে। |
টুলিং ট্রান্সফার এবং চূড়ান্ত যাচাইকরণ প্রোটোকল
একটি সরঞ্জামের জীবনচক্রের একটি প্রায়শই উপেক্ষা করা কিন্তু সমালোচনামূলক পর্যায়ে এটির সুবিধা বা সরঞ্জাম প্রস্তুতকারকের থেকে একটি উত্পাদন স্ট্যাম্পারে স্থানান্তরিত হয়। একটি খারাপভাবে পরিচালিত স্থানান্তর উল্লেখযোগ্য উত্পাদন বিলম্ব, মানের সমস্যা এবং জ্ঞান হারাতে পারে। একটি বিস্তৃত টুলিং স্থানান্তর চেকলিস্ট একটি মসৃণ রূপান্তর নিশ্চিত করে, ডাইতে করা উল্লেখযোগ্য বিনিয়োগ রক্ষা করে। এই প্রোটোকলটি একটি সরঞ্জামকে নতুন উৎপাদন পরিবেশে পাঠানো বা গ্রহণ করার আগে চূড়ান্ত যাচাইকরণ হিসাবে কাজ করে।
সফল স্থানান্তরের মূল হল সম্পূর্ণ এবং নির্ভুল ডকুমেন্টেশন। ম্যানর টুল যেমন বিশেষজ্ঞদের দ্বারা বর্ণিত, এটি শুধুমাত্র ফিজিক্যাল ডাইয়ের চেয়ে অনেক বেশি। এতে হার্ড কপি এবং CAD ফরম্যাট উভয়েই সম্পূর্ণ টুল ড্রয়িং, টুল ইনস্টলেশন এবং ডিবাগিংয়ের জন্য বিস্তারিত পদ্ধতি এবং একটি ব্যাপক স্পেয়ার পার্টস তালিকা অন্তর্ভুক্ত থাকতে হবে। এই ডকুমেন্টেশন গ্রহণকারী সুবিধাটিকে মূল নির্মাতার উপর নির্ভর না করেই টুলটি কার্যকরভাবে পরিচালনা, রক্ষণাবেক্ষণ এবং মেরামত করার ক্ষমতা প্রদান করে।
শারীরিক স্থানান্তরের জন্য এর নিজস্ব যাচাইকরণ প্রয়োজন। পরিবহনের সময় ক্ষতি রোধ করতে শিপিং ক্রেটের সঙ্গে সরঞ্জামটি নিরাপদভাবে আবদ্ধ করা আবশ্যিক। লডিং বিল এবং কাস্টমস ঘোষণাসহ সমস্ত শিপিং কাগজপত্র সঠিক হওয়া আবশ্যিক। অবশেষে, সরঞ্জামের মূল পরামিতিগুলির একটি সম্পূর্ণ যাচাইকরণ করা এবং নথিভুক্ত করা উচিত। এর মধ্যে শাট হাইট, ডাইয়ের মোট মাত্রা, উপাদানের স্পেসিফিকেশন এবং টনেজ প্রয়োজনীয়তা নিশ্চিত করা অন্তর্ভুক্ত রয়েছে। শেষ উৎপাদন চক্র থেকে একটি চূড়ান্ত নমুনা স্ট্রিপ অন্তর্ভুক্ত করা আগমনের পরে সরঞ্জামের কার্যকারিতার জন্য একটি স্পষ্ট মানদণ্ড প্রদান করে।
প্রয়োজনীয় টুলিং স্থানান্তর চেকলিস্ট:
- সম্পূর্ণ টুল ড্রয়িং: হার্ড কপি এবং CAD ফাইল উভয়ই অন্তর্ভুক্ত কিনা তা নিশ্চিত করুন।
- পদ্ধতি ও রেকর্ড: স্থাপন পদ্ধতি, সেবা/মেরামতের রেকর্ড এবং উপাদানগুলির সম্পূর্ণ QC রেকর্ড অন্তর্ভুক্তি যাচাই করুন।
- স্পেয়ার পার্টস ডকুমেন্টেশন: একটি স্পেয়ার পার্টস তালিকা, ইনভেন্টরি এবং সরবরাহকারীর যোগাযোগের তথ্য প্রদান করা হয়েছে কিনা তা নিশ্চিত করুন।
- চূড়ান্ত নমুনা স্ট্রিপ: সর্বশেষ উপাদান চালানো প্রতিনিধিত্বকারী একটি নমুনা স্ট্রিপ সরঞ্জাম সঙ্গে অন্তর্ভুক্ত করা হয় কিনা তা পরীক্ষা করুন।
- জাহাজের নিরাপত্তাঃ সরঞ্জামটি তার শিপিং ক্যাসে নিরাপদে সংযুক্ত আছে কিনা তা নিশ্চিত করুন।
- চূড়ান্ত পরামিতি যাচাইকরণঃ নিম্নলিখিত গুরুত্বপূর্ণ তথ্য নিশ্চিত করুন এবং নথিভুক্ত করুনঃ
- শাট হাইট
- ডাই মাত্রা ও ওজন
- টন প্রয়োজন
- উপাদান স্পেসিফিকেশন (ঘনতা ও প্রস্থ)
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
১. পত্রক ধাতু ডাই নকশা সবচেয়ে সাধারণ ভুল কি?
সবচেয়ে সাধারণ এবং ব্যয়বহুল ভুলগুলির মধ্যে একটি হল উপাদান সম্পত্তি, বিশেষ করে স্প্রিংব্যাকের জন্য অপর্যাপ্ত পরিকল্পনা। যেসব ডিজাইনার সঠিকভাবে ধাতুকে কীভাবে স্থিতিস্থাপকতা ফিরে পাবে তা পূর্বাভাস দিতে এবং ক্ষতিপূরণ দিতে ব্যর্থ হন তারা ভুল কোণ এবং মাত্রা সহ অংশ তৈরি করবেন। এর জন্য প্রায়ই কঠিন সরঞ্জাম ইস্পাতের ব্যয়বহুল এবং সময়সাপেক্ষ পুনরায় কাজ প্রয়োজন হয়।
২. মেশিনের নকশায় ভুল-প্রতিরোধী (পোকা-ইয়োক) কেন গুরুত্বপূর্ণ?
ভুল-প্রমাণ অত্যন্ত গুরুত্বপূর্ণ কারণ এটি ডাইয়ের ভুল সমাবেশকে প্রতিরোধ করে, যা সরঞ্জাম এবং প্রেসের বিপর্যয়কর ক্ষতির দিকে পরিচালিত করতে পারে। সহজ নকশা বৈশিষ্ট্য, যেমন গাইড পিনের স্থান পরিবর্তন বা বিভিন্ন আকারের ডুয়েল ব্যবহার, উপাদানগুলি ভুলভাবে একত্রিত করা শারীরিকভাবে অসম্ভব করে তোলে, মেরামত এবং বন্ধ সময়গুলিতে উল্লেখযোগ্য সময় এবং অর্থ সাশ্রয় করে।
৩. কিভাবে punch-to-die clearance গণনা করা হয়?
প্যানচ-টু-ডাই ক্লিয়ারেন্স সাধারণত শীট ধাতুর বেধের শতাংশ হিসাবে গণনা করা হয়। সঠিক শতাংশ উপাদানটির কঠোরতা এবং নমনীয়তার উপর নির্ভর করে। অ্যালুমিনিয়ামের মতো নরম উপকরণগুলির জন্য, প্রতি পাশে প্রায় 5-8% ক্লিয়ারেন্স সাধারণ। উচ্চ-শক্তির ইস্পাতের মতো কঠিন উপাদানগুলির জন্য, প্রতি পাশে 15-20% পর্যন্ত ক্লিয়ারান্স বাড়তে পারে। ভুল ফাঁকা জায়গা বড় বড় বোর, অত্যধিক ঘা শক্তি এবং দ্রুত সরঞ্জাম পরিধান হতে পারে।