 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


অটোমোটিভ স্ট্যাম্পিংয়ে নেকিং প্রক্রিয়া: ব্যাহত হওয়ার মড বনাম অপারেশন
সংক্ষেপে
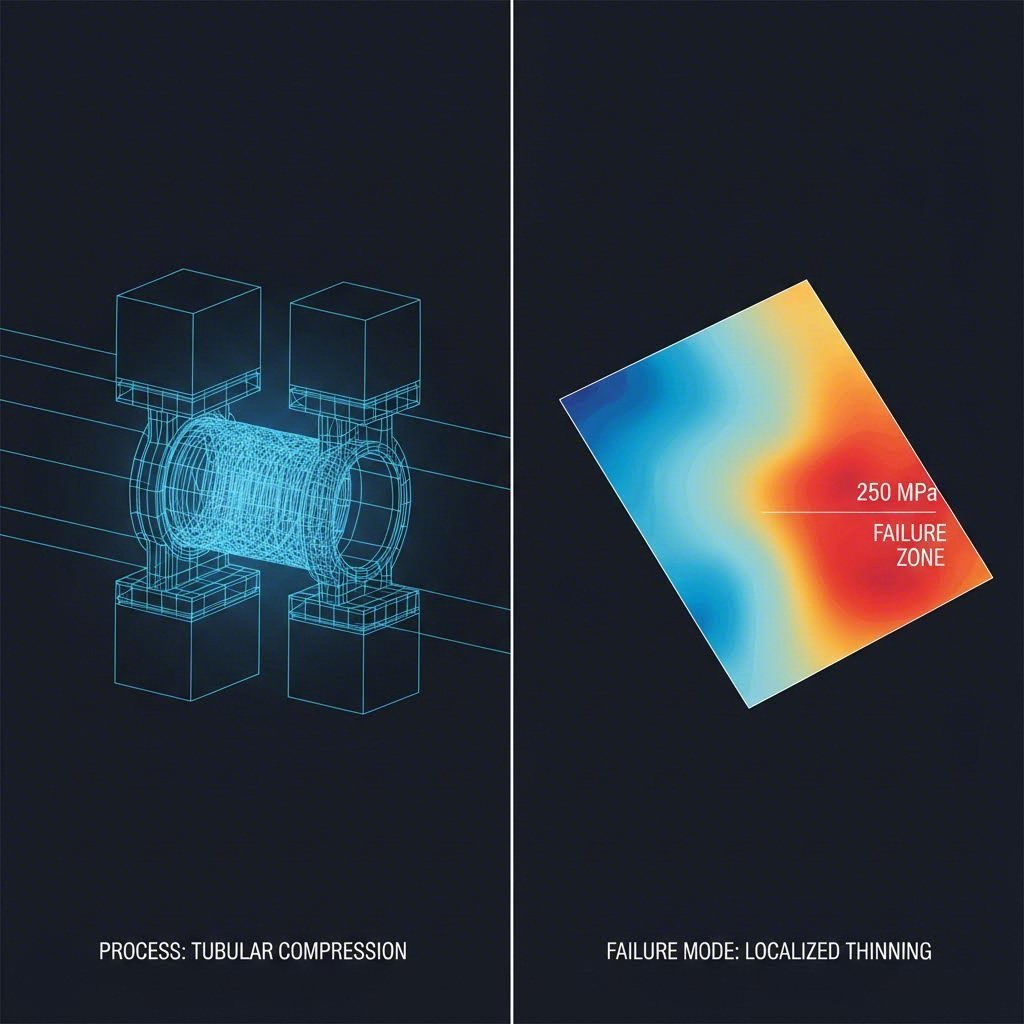
অটোমোটিভ স্ট্যাম্পিংয়ে, "নেকিং" শব্দটি দুটি আলাদা কিন্তু গুরুত্বপূর্ণ ধারণাকে নির্দেশ করে: একটি নির্দিষ্ট উৎপাদন প্রক্রিয়া এবং একটি উপাদান ব্যর্থতা মোড একটি প্রক্রিয়া হিসাবে (যা প্রায়শই হ্রাসকরণ হিসাবে অভিহিত হয়), নেকিং হল একটি টিউব বা পাত্রের ব্যাস ইচ্ছাকৃতভাবে হ্রাস করা, যা সাধারণত নিঃসরণ উপাদান এবং ক্যানিস্টারগুলিতে ব্যবহৃত হয়। একটি ব্যর্থতার মodeড হিসাবে, নেকিং হল শীট মেটালে স্থানীয় পাতলা হওয়ার অস্থিরতা যা ফাটলের আগে ঘটে, যা উপাদানের ফরমেবিলিটির চূড়ান্ত সীমা চিহ্নিত করে।
প্রক্রিয়া ইঞ্জিনিয়ারদের জন্য, নেকিং আয়ত্ত করা দ্বৈত পদ্ধতি প্রয়োজন: অপারেশনটি সম্পাদন করার জন্য টুলিং অপ্টিমাইজ করা নেকিং অপারেশন বোলিং ছাড়া, একই সময়ে স্টেম্প প্যানেল ডিজাইন এড়াতে ঘাড়ের অস্থিরতা স্ট্রেন্স বিতরণ এবং কাজ শক্ত করার হার বিশ্লেষণ করে। এই গাইড উভয় দৃশ্যের জন্য পদার্থবিজ্ঞান, পরামিতি এবং নিয়ন্ত্রণ কৌশলগুলি ভেঙে দেয়।
নেকিং অপারেশনঃ টিউবুলার অংশে ব্যাসার্ধ হ্রাস
অংশ উত্পাদন প্রসঙ্গে, নেকিং একটি গঠনের অপারেশন যা একটি সিলিন্ডারিক শেল বা টিউব এর খোলা প্রান্তে ব্যাসার্ধ হ্রাস করতে ব্যবহৃত হয়। অঙ্কন থেকে ভিন্ন, যা গভীরতা তৈরি করতে উপাদান স্থানান্তর করে, ঘাড়ের ঘাড়ের ঘেরটি পরিধি হ্রাস করার জন্য সংকোচনের শক্তির উপর নির্ভর করে। এই কৌশলটি অটোমোটিভ উত্পাদন যেমন ক্যাটালাইটিক কনভার্টার শেল, শক অ্যাম্বোসর টিউব এবং জ্বালানী ফিলার ঘাড়ের মতো উপাদানগুলির জন্য সর্বত্র বিদ্যমান।
নেকিং প্রসেস এর যান্ত্রিকতা
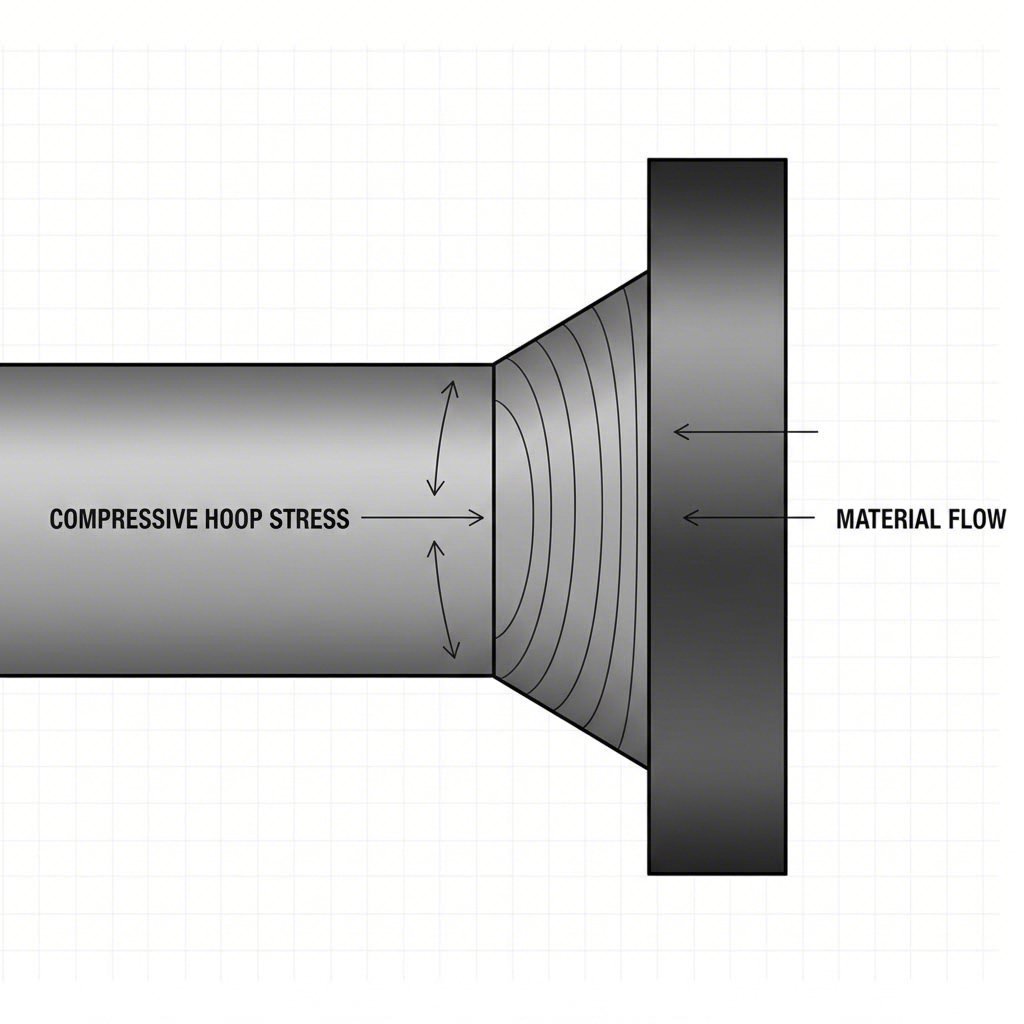
অপারেশনটি একটি টিউবুলার ফাঁকা শেষের উপর একটি ডাই জোর করে। যখন ডাই এগিয়ে যায়, তখন উপাদানটি চাপের চাপের শিকার হয়, যার ফলে এটি ভিতরে প্রবাহিত হয় এবং সামান্য ঘন হয়। এই প্রক্রিয়াটির সফলতা নির্ভর করে উপাদানটির কম্প্রেশনে প্লাস্টিকভাবে প্রবাহিত হওয়ার ক্ষমতা উপর।
এই হ্রাস অর্জনের জন্য দুটি প্রধান পদ্ধতি রয়েছেঃ
- ডাই নেকিং: একটি স্ট্যাটিক ডাই টিউব উপর অক্ষীয়ভাবে ধাক্কা হয়। এটি দ্রুততর কিন্তু ঘর্ষণ এবং বকিংয়ের ঝুঁকি দ্বারা সীমাবদ্ধ যদি হ্রাস অনুপাত খুব আক্রমণাত্মক হয়।
- ঘূর্ণনশীল বা স্পিন নেকঃ অংশ বা টুলটি ঘোরায়, আকার ক্রমাগত হ্রাস করার জন্য স্থানীয় চাপ প্রয়োগ করে। এই পদ্ধতি, প্রায়ই পানীয় ক্যান এবং উচ্চ-নির্ভুলতা অটোমোবাইল অংশ জন্য ব্যবহৃত, ঘর্ষণ হ্রাস এবং ত্রুটি ছাড়া বৃহত্তর ব্যাসার্ধ হ্রাস করতে পারবেন।
ঘাড়ের কাজকর্মের সাধারণ ত্রুটি
কারণ উপাদান সংকুচিত হচ্ছে, প্রাথমিক ব্যর্থতা মোড সময় নাকের প্রক্রিয়াকরণ বিভক্ত হচ্ছে না, কিন্তু বাঁকানো অথবা ঝাঁকুনি। যদি টিউবের অসহায় দৈর্ঘ্য খুব দীর্ঘ হয়, অথবা যদি দেয়ালের বেধ ব্যাসের তুলনায় অপর্যাপ্ত হয়, ধাতু প্রবাহের পরিবর্তে ভাঁজ হবে। প্রকৌশলীরা প্রায়শই অভ্যন্তরীণ আর্মগুলি বা পর্যায়ক্রমিক হ্রাসগুলি (বহু পাস) ব্যবহার করে উপাদানটিকে সমর্থন করে এবং জ্যামিতিক অখণ্ডতা বজায় রাখে।
জটিল জ্যামিতি বা উচ্চ-ভলিউম উত্পাদন পরিচালনাকারী নির্মাতাদের জন্য যেখানে নির্ভুলতা সমালোচনামূলক, বিশেষায়িত স্ট্যাম্পিং পরিষেবাগুলির সাথে অংশীদারিত্ব যেমন শাওয়াই মেটাল টেকনোলজি দ্রুত প্রোটোটাইপিং এবং ভর উৎপাদন মধ্যে ব্যবধানটি পূরণ করতে পারে। আইএটিএফ ১৬৯৪৯-প্রত্যয়িত নির্ভুলতা স্ট্যাম্পিংয়ের ক্ষেত্রে তাদের দক্ষতা নিশ্চিত করে যে গভীর ঘাড়ের মতো কঠিন গঠনের ক্রিয়াকলাপগুলিও বিশ্বব্যাপী OEM মান পূরণ করে।
ব্যর্থতার মোড হিসাবে নেকিংঃ গঠনযোগ্যতার সীমা
Body-in-White (BIW) স্ট্যাম্পিংয়ের বৃহত্তর প্রেক্ষাপটে, ঘাড়ের ছাপাই শত্রু। এটি উপাদান অস্থিরতার সূচনাকে সংজ্ঞায়িত করে যেখানে বিকৃতি একটি সংকীর্ণ ব্যান্ডে স্থানীয়করণ করে, অনিবার্যভাবে ভাঙ্গনের দিকে পরিচালিত করে। একবার স্থানীয়ভাবে ঘাড় গঠিত হলে, সেই অঞ্চলের উপাদান দ্রুত পাতলা হয়ে যায় যখন আশেপাশের উপাদান সম্পূর্ণরূপে বিকৃত হওয়া বন্ধ করে দেয়।
ডিফুজ বনাম স্থানীয় নেকিং
অ্যাডভান্সড হাই-স্ট্রেনথ স্টিল (এএইচএসএস) এর ব্যর্থতার পূর্বাভাস দেওয়ার জন্য নেকিংয়ের অগ্রগতি বোঝা গুরুত্বপূর্ণঃ
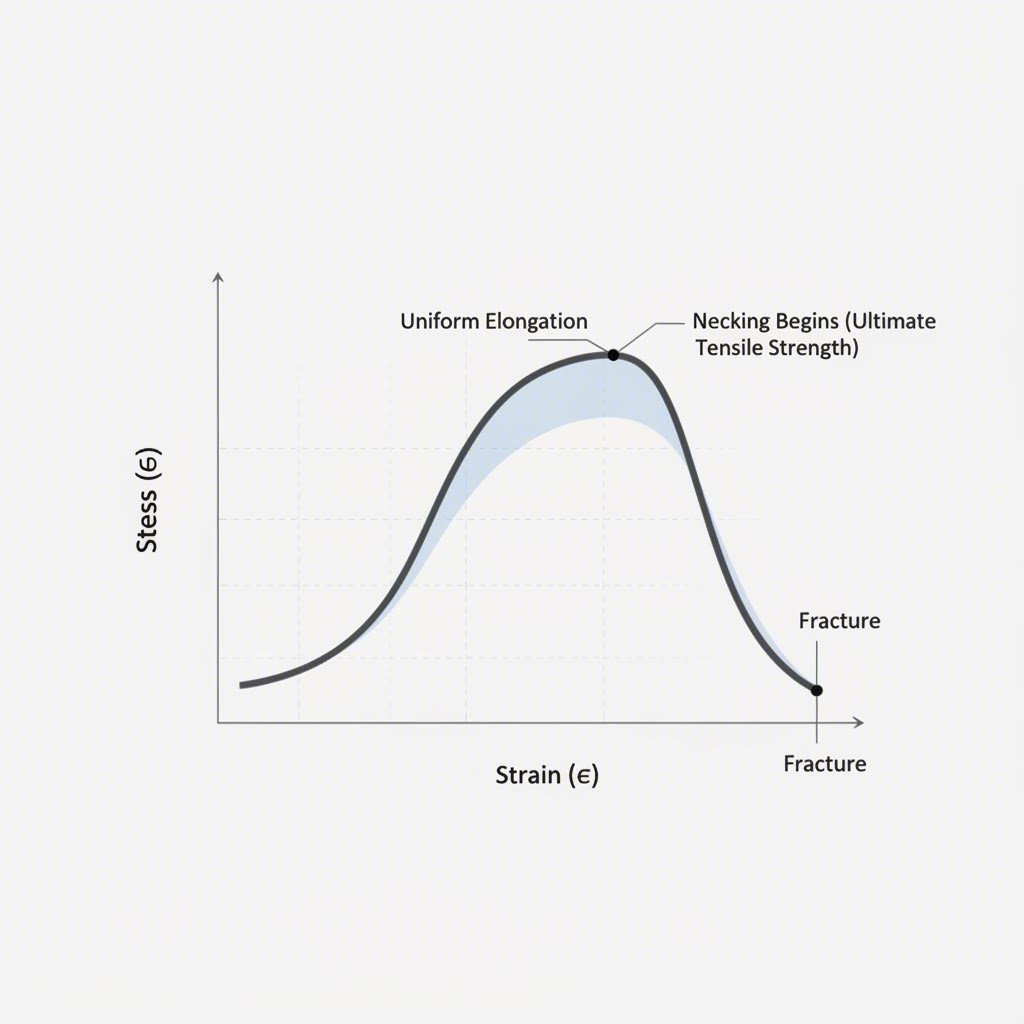
- ডিফিউজ নেকিং: এটি প্রাথমিক পর্যায়ে যেখানে শীটের প্রস্থটি অভিন্নভাবে সংকুচিত হতে শুরু করে। এটি একটি বৃহত্তর এলাকায় ছড়িয়ে পড়ে এবং অবিলম্বে ব্যর্থতার দিকে পরিচালিত করে না। টান পরীক্ষা, এটি চূড়ান্ত টান শক্তি (ইউটিএস) পয়েন্টে ঘটে।
- স্থানীয় নেকিং: এটিই সমালোচনামূলক ব্যর্থতার সীমা। বিকৃতি একটি সংকীর্ণ ব্যান্ড (প্রায় শীট বেধ) মধ্যে ঘনীভূত হয়। এই অবস্থায়, এই উপাদানটি চারপাশের এলাকায় আর প্রসারিত না হয়ে বিপর্যয়করভাবে পাতলা হয়ে যায়। স্ট্যাম্পিং সিমুলেশন এবং ডিজাইনে, স্থানীয় নেকিংয়ের সূচনা অংশের কার্যকরী ব্যর্থতার বিন্দু হিসাবে বিবেচিত হয়।
অস্থিরতার পদার্থবিজ্ঞান
যখন উপাদানটি কাজ শক্ত করার হার পারদক্ষেত্রের আয়তনের হ্রাসকে আর কমানো যায় না। কন্সাইডার এর মানদণ্ড অনুযায়ী, স্থিতিশীলতা বজায় থাকে যতক্ষণ পর্যন্ত উপাদানটি পাতলা হওয়ার চেয়ে দ্রুত শক্তিশালী হয় (কঠিন হয়) । যখন কাজের কঠোরতার হার প্রকৃত চাপের স্তরের নিচে পড়ে, অস্থিরতা সক্রিয় হয়।
এই কারণেই উচ্চ এন-মান (ড্রেস হার্ডিং এক্সপোনেন্ট) উপাদানগুলি জটিল স্ট্যাম্পিংয়ের জন্য পছন্দসই; তারা একটি বৃহত্তর অঞ্চলে আরও বেশি সময় ধরে স্ট্রেস বিতরণ করার ক্ষমতা বজায় রাখে, ঘাড়ের শুরু বিলম্বিত করে।
ইঞ্জিনিয়ারিং পরামিতি এবং উপাদান আচরণ
প্রক্রিয়া এবং ব্যর্থতার মোডের সংযোগ স্থাপনের জন্য উপাদান বিজ্ঞানে গভীরভাবে প্রবেশ করা প্রয়োজন। গ্রীবা অপারেশন এবং গ্রীবা অস্থিরতা উভয় ক্ষেত্রেই ইস্পাতের আচরণ তার চাপ-বিকৃতি বক্ররেখা দ্বারা নির্ধারিত হয়।
N-মানের ভূমিকা
বিকৃতি শক্তিকরণ সূচক (n-মান) হল সবচেয়ে গুরুত্বপূর্ণ প্যারামিটার:
- ব্যর্থতা প্রতিরোধের জন্য: উচ্চ n-মান কাঙ্ক্ষিত। এটি স্থানীয় গ্রীবাকরণ শুরু হওয়ার আগে উপাদানটিকে আরও বেশি প্রসারিত হতে দেয়, যা গভীর-আকৃতির বডি প্যানেলের জন্য অপরিহার্য।
- গ্রীবা অপারেশনের জন্য: বিড়ম্বনা হল যে, খুব উচ্চ n-মান কখনও কখনও চাপজনিত গ্রীবা অপারেশনের জন্য চ্যালেঞ্জিং হতে পারে যদি উপাদানটি খুব দ্রুত শক্ত হয়ে যায়, যার ফলে উচ্চতর বলের প্রয়োজন হয় এবং বাঁকার ঝুঁকি বৃদ্ধি পায়।
ফর্মিং লিমিট বক্ররেখা (FLC)
উৎপাদনে গ্রীবা অস্থিরতা পূর্বাভাস দেওয়ার জন্য, প্রকৌশলীরা ফর্মিং লিমিট বক্ররেখা (FLC)-এর উপর নির্ভর করেন। FLC স্থানীয় গ্রীবাকরণ ঘটে যেখানে সেখানকার প্রধান এবং গৌণ বিকৃতি প্লট করে। যে কোনও স্ট্যাম্পড অংশের ওপরের যে কোনও বিন্দু যদি এই বক্ররেখার উপরে থাকে, তা ব্যর্থ হওয়ার আশা করা হয়।
ডিজিটাল ইমেজ করিলেশন (DIC) এর মতো আধুনিক সনাক্তকরণ পদ্ধতি প্রকৌশলীদের বাস্তব সময়ে চাপ জমা হওয়ার দৃশ্যায়ন করতে সাহায্য করে। পৃষ্ঠের নমুনা ট্র্যাক করে, DIC খালি চোখে দৃশ্যমান হওয়ার আগেই "নেকিং ব্যান্ড" শনাক্ত করতে পারে, যা অগ্রসরতামূলক ডাই সমন্বয়কে সক্ষম করে।
ত্রুটি প্রতিরোধ ও প্রক্রিয়া নিয়ন্ত্রণ
আপনি যদি নেকিং অপারেশন করছেন বা নেকিং ব্যর্থতা প্রতিরোধ করার চেষ্টা করছেন, ঘর্ষণ এবং উপকরণ প্রবাহের উপর নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ।
নেকিং অস্থিরতা প্রতিরোধ (শীট মেটাল)
- লুব্রিকেশন কৌশল: উচ্চ ঘর্ষণ উপকরণ প্রবাহকে সীমিত করে, যা স্থানীয় প্রসারণ ঘটায়। গুরুত্বপূর্ণ অঞ্চলগুলিতে লুব্রিকেশন উন্নত করে উপকরণটিকে সংলগ্ন অঞ্চল থেকে টানার অনুমতি দেওয়া যায়, যা চাপ বন্টন করে।
- বাইন্ডার ফোর্স সমন্বয়: যদি ব্লাঙ্ক হোল্ডার ফোর্স খুব বেশি হয়, তবে উপকরণটি ডাই-এ প্রবেশ করতে পারে না, যা অতিরিক্ত প্রসারণ এবং নেকিংয়ের দিকে নিয়ে যায়। এই ফোর্স কমানো হলে আরও বেশি টানার অনুমতি দেয়।
- ডাই ব্যাসার্ধ: তীক্ষ্ণ ব্যাসার্ধ চাপ কেন্দ্রীভূত করে। ডাই প্রবেশ ব্যাসার্ধ বাড়ানো শীর্ষ চাপ কমাতে পারে এবং স্থানীয় নেক হওয়া প্রতিরোধ করতে পারে।
সফল নেকিং অপারেশন নিশ্চিত করা (টিউবুলার)
- গাইড স্লিভ: সংকোচনজনিত নেকিংয়ের সময় টিউবের দেয়ালগুলি সমর্থন করতে বাহ্যিক বা অভ্যন্তরীণ গাইড ব্যবহার করুন, যাতে বাঁকার সমস্যা এড়ানো যায়।
- পর্যায়ক্রমিক হ্রাস: একক আঘাতে 50% ব্যাস হ্রাস করার চেষ্টা করবেন না। সংকোচনজনিত চাপ নিয়ন্ত্রণের জন্য প্রক্রিয়াটিকে একাধিক ধাপে ভাগ করুন (যেমন: 20% -> 15% -> 10%)।
- অ্যানিলিং: তীব্র হ্রাসের ক্ষেত্রে, উপাদানের নমনীয়তা ফিরিয়ে আনতে এবং কাজ-কঠিন অবস্থা কমাতে মধ্যবর্তী অ্যানিলিং প্রয়োজন হতে পারে।
উপসংহার
অটোমোটিভ স্ট্যাম্পিংয়ে নেকিং এমন একটি দ্বৈততা যা প্রতিটি প্রক্রিয়া প্রকৌশলীকেই পরিচালনা করতে হয়। এটি টিউবুলার উপাদানগুলির জন্য একটি মূল্যবান ফরমিং কৌশল হিসাবে কাজ করে এবং পাতলা ধাতব উপাদানের ফরমেবিলিটির জন্য একটি সীমানা নির্ধারণ করে। সংকোচনজনিত বলগুলির মধ্যে পার্থক্য করে এটি বোঝা যায় নাকের প্রক্রিয়াকরণ এবং নেকিং ব্যর্থতার টানার অস্থিরতা , প্রস্তুতকারকরা তাদের টুলিং ডিজাইন এবং উপকরণ নির্বাচন অপ্টিমাইজ করতে পারেন। সাফল্য এই বলগুলির ভারসাম্য রাখার মধ্যে নিহিত—ধাতুকে আকৃতি দেওয়ার জন্য প্লাস্টিক বিকৃতির সুবিধা নেওয়া, যখন স্থিতিশীলতার শেষ এবং ব্যর্থতার শুরু হওয়ার শারীরিক সীমাগুলি মান্য করা হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. নেকিং এবং ড্রয়িং-এর মধ্যে পার্থক্য কী?
ড্রয়িং হল একটি টেনসাইল প্রক্রিয়া যেখানে গভীরতা তৈরি করার জন্য একটি ব্লাঙ্ককে একটি ডাইয়ে টানা হয়, যা প্রায়শই প্রাচীরের পুরুত্ব কমিয়ে দেয়। নেকিং (একটি প্রক্রিয়া হিসাবে) একটি টিউবের খোলা প্রান্তে ব্যাস কমানোর জন্য প্রয়োগ করা হয় এমন একটি সংকোচনকারী অপারেশন। ড্রয়িং-এ, উপকরণ ফ্ল্যাঞ্জ থেকে বেরিয়ে আসে; নেকিং-এ, উপকরণকে খোলার কাছাকাছি ভিতরের দিকে ঠেলে দেওয়া হয়।
2. n-মান নেকিং অস্থিরতাকে কীভাবে প্রভাবিত করে?
N-মান (কাজ কঠিনকরণ সূচক) উপকরণের বিকৃত হওয়ার সময় কঠিন হওয়ার ক্ষমতাকে নির্দেশ করে। উচ্চতর n-মান মানে হল উপকরণটি স্থানীয় পাতলা হওয়াকে আরও কার্যকরভাবে প্রতিরোধ করে, বড় এলাকাজুড়ে বিকৃতি ছড়িয়ে দেয়। এটি সরাসরি নেকিং অস্থিরতার শুরুকে বিলম্বিত করে, আরও গভীর এবং জটিল স্ট্যাম্পিংয়ের অনুমতি দেয়।
3. ফ্র্যাকচার ঘটার আগে কি নেকিং শনাক্ত করা যায়?
হ্যাঁ। পরীক্ষার সময় ডিজিটাল ইমেজ করিলেশন (DIC) সিস্টেম ব্যবহার করে স্থানীয় নেকিং শনাক্ত করা যেতে পারে, যদিও এটি খুব গভীর না হওয়া পর্যন্ত চোখে দেখা যায় না। উৎপাদনের ক্ষেত্রে, প্যানেলের উপরিভাগে দৃশ্যমান "খাঁজ" বা পাতলা হওয়ার রেখা স্পষ্ট ইঙ্গিত যে প্রক্রিয়াটি ফাটার দ্বারপ্রান্তে এবং অবিলম্বে সমন্বয় প্রয়োজন।