 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ফাটল, অনুমান বা পুনরায় কাজ ছাড়াই ঢালাই লোহা ওয়েল্ড করার পদ্ধতি
ধাপ ১: ওয়েল্ডিং কি সঠিক মেরামত পদ্ধতি তা নির্ধারণ করুন
ঢালাই লোহা ওয়েল্ড করার পদ্ধতি শেখার আগে, সবচেয়ে বেশি সময় নষ্ট হওয়া এড়াতে একটি সিদ্ধান্ত নিন: এই অংশটি কি সাধ্যত ওয়েল্ড করা উচিত? যদি আপনার প্রথম চিন্তা হয়, 'আমি কি ঢালাই লোহা ওয়েল্ড করতে পারি?', তবে কোনো মেশিনে হস্তক্ষেপ করার আগে ঢালাইটির মূল্যায়ন করুন। Lincoln Electric এটি লক্ষ্য করা হয়েছে যে ঢালাই লোহা ওয়েল্ড করা কঠিন, কিন্তু অসম্ভব নয়, কারণ এটি ভঙ্গুর এবং কার্বনের পরিমাণ অত্যধিক। এই কারণে ফাটলের অবস্থান, ব্যবহারের লোড, তাপ চক্র, তেল দূষণ, পূর্ববর্তী মেরামতের ইতিহাস এবং অংশটির মূল্য—এসব উৎসাহের চেয়ে বেশি গুরুত্বপূর্ণ। সুতরাং, ঢালাই লোহা ওয়েল্ড করা যায় কি? কখনও কখনও হ্যাঁ। কিন্তু ঢালাই লোহা ওয়েল্ড করার সেরা পদ্ধতি প্রায়শই ভুল অংশটি ওয়েল্ড না করার সিদ্ধান্ত থেকেই শুরু হয়।
আপনি কি ঢালাই লোহা নিরাপদে ওয়েল্ড করতে পারেন?
যখন মেরামতটি কম-ঝুঁকিপূর্ণ হয় এবং লক্ষ্যটি বাস্তবসম্মত হয়, তখন আপনি কিছু ঢালাই নিরাপদে ওয়েল্ড করতে পারেন। একটি কম-চাপের হাউজিং, কভার বা মেশিন বেস একটি নিরাপত্তা-সংক্রান্ত বা ভারী লোডযুক্ত অংশ থেকে সম্পূর্ণ আলাদা প্রার্থী। এই মেরামত স্ক্রিনিং-এ নির্দেশনা এটি একই ফিল্টারগুলিকেও নির্দেশ করে: অজানা উপাদান, তীব্র তেল শোষণ, ছড়িয়ে পড়া ফাটল, এবং পুনরাবৃত্ত তাপীয় সেবা—এগুলি দ্রুত একটি মেরামতকে বিপদের অঞ্চলে নিয়ে যায়।
| ঢালাই লোহার ধরন বা অবস্থা | সাধারণ ওয়েল্ডেবিলিটি | সাধারণ মেরামত চ্যালেঞ্জ | প্রায়শই বিবেচিত প্রক্রিয়া পথ | যখন বিকল্পগুলি আরও যুক্তিসঙ্গত হয় |
|---|---|---|---|---|
| সিরা কালো লোহা | সাধারণত সতর্কতার সাথে মেরামতযোগ্য | ভঙ্গুর আচরণ এবং ফাটলের প্রতি সংবেদনশীলতা | নিম্ন-স্ট্রেস মেরামতের জন্য নির্বাচনী ওয়েল্ডিং, কিছু সিলিং কাজের জন্য ব্রেজিং | যদি ফাটলটি শাখাযুক্ত, লোডেড বা ভারী দূষণযুক্ত হয় |
| নমনীয় লোহা | কখনও কখনও ওয়েল্ড করা যায় | গ্রেড এবং সার্ভিস লোড গুরুত্বপূর্ণ | উপযুক্ত মেরামতের জন্য যোগ্য ওয়েল্ডিং | যদি গ্রেড অজানা হয় অথবা অংশটি গুরুতর লোড বহন করে |
| ম্যালিয়েবল আয়রন | শর্তসাপেক্ষে ওয়েল্ড করা যায় | ভুলভাবে চিহ্নিত করা সহজ | যাচাইকরণের পর সংরক্ষণশীল ওয়েল্ডিং বা ব্রেজিং | যদি উপাদানের পরিচয় অনিশ্চিত হয় |
| সাদা লোহা | খুব খারাপ প্রার্থী | অত্যন্ত কঠিন এবং ফাটল-প্রবণ | সাধারণত এটি একটি নিয়মিত ওয়েল্ডিং মেরামত নয় | প্রতিস্থাপন প্রায়শই নিরাপদ |
| অজানা, তেলে ভিজে যাওয়া, অথবা পূর্বে মেরামতকৃত ঢালাই | অন্যথা প্রমাণিত না হওয়া পর্যন্ত এটি একটি দুর্বল প্রার্থী | লুকিত দূষণ এবং অনিশ্চিত আচরণ | প্রথমে পরিদর্শন, পরিষ্কার করা অথবা শীতল মেরামতের বিকল্পগুলি | যদি ঝুঁকি নিয়ন্ত্রণ করা সম্ভব না হয় তবে ধাতু সেলাই করা অথবা প্রতিস্থাপন করা |
যখন ওয়েল্ডিং ব্রেজিং বা ধাতু সেলাইয়ের চেয়ে ভালো হয়
ওয়েল্ডিং সাধারণত তখনই ভালো বিকল্প হয় যখন ভাঙা অংশটিকে পুনরায় ফিউজ করে জোড়া দেওয়া আবশ্যক, সঠিক সামঞ্জস্য গুরুত্বপূর্ণ হয়, অথবা মেরামতটি ছোট লিক বন্ধ করার চেয়ে বেশি কিছু করতে হবে। কিছু ভাঙা ঢালাই এবং ভুলভাবে মেশিন করা অংশ এই শ্রেণীর অন্তর্ভুক্ত। বিপরীতভাবে, নিম্ন-চাপের সীলিং কাজের জন্য লোহার ঢালাইয়ে ব্রেজিং করা একটি বুদ্ধিমান বিকল্প হতে পারে, যখন অতিরিক্ত তাপ নতুন ফাটল সৃষ্টি করতে পারে তখন ধাতু সেলাই করা উপযোগী হয়। যদি কাজটি শুধুমাত্র লিকেজ বন্ধ করা হয়, তবে পূর্ণ ফিউশন মেরামত ঝুঁকির চেয়ে সুবিধার বেশি হতে পারে।
যখন প্রতিস্থাপন করা নিরাপদ বিকল্প
প্রতিস্থাপন সাধারণত তখনই সর্বোত্তম বিকল্প হয়ে ওঠে যখন ব্যর্থতা কাউকে আঘাত করতে পারে, যখন ফাটলটি উচ্চ-চাপসহ অংশের মধ্য দিয়ে চলে যায়, যখন অংশটি পুনরাবৃত্ত তাপ চক্রের মধ্য দিয়ে যায়, অথবা যখন মেরামতের খরচ নতুন অংশের মূল্যের কাছাকাছি পৌঁছায়। অজানা উপাদান সহ একটি ঢালাই, গভীর তেল দূষণ বা একাধিক পুরনো মেরামত সহ ঢালাইটি একটি ভালো অন্ধ ঝুঁকি নয়।
- নিশ্চিত করুন যে অংশটি নিরাপত্তা-সংক্রান্ত নয় অথবা সেবার সময় এটি ভারী চাপের মুখে থাকে না।
- পরীক্ষা করুন যে ফাটলটি কম-ঝুঁকিপূর্ণ অঞ্চলে অবস্থিত না প্রধান লোড পাথে (মূল ভার বহনকারী পথে)।
- ঢালাইয়ের মধ্যে লুকিয়ে থাকা তেল শোষণ, মরিচ জমা বা ময়লা খুঁজে বার করুন।
- অজানা উপাদান বা পূর্বের মেরামতের কাজের জন্য অংশটির ইতিহাস পর্যালোচনা করুন।
- জিজ্ঞাসা করুন যে অংশটি সেবার সময় ধারাবাহিকভাবে উত্তপ্ত ও শীতল হয় কিনা।
- মেরামতের সময় ও ঝুঁকির তুলনা করুন সরাসরি প্রতিস্থাপনের সাথে।
- একটি গৃহ-মেরামত বা দোকানের মেরামতে তাপ ও শীতলীকরণ নিয়ন্ত্রণ করা সম্ভব কিনা তা সত্যিকার ভাবে মূল্যায়ন করুন।
অজানা, নিরাপত্তা-সংক্রান্ত বা ভারী চাপসহ ঢালাইয়ের ক্ষেত্রে কেবলমাত্র অনুমানের উপর ভিত্তি করে কখনও মেরামত করবেন না।
যদি অংশটি এখনও একটি শক্তিশালী প্রার্থীর মতো দেখায়, তবে পরবর্তী সমস্ত সিদ্ধান্তকে প্রভাবিত করবে একটি বিষয়: আপনার বেঞ্চে আসলে কোন ধরনের ঢালাই লোহা রয়েছে।
ধাপ ২: প্রথমে ঢালাই লোহার ধরন চিহ্নিত করুন
অংশটি এখনও মেরামতের জন্য মূল্যবান হতে পারে, কিন্তু যদি আপনার বেঞ্চে থাকা ধাতুটি আপনার ধারণা অনুযায়ী না হয়, তবে এই উত্তরটি দ্রুত পরিবর্তিত হয়ে যায়। প্রধান ঢালাই লোহার প্রকারগুলি তাপের প্রতি একইভাবে প্রতিক্রিয়া করে না, এবং মডার্ন কাস্টিং চাপগুলি যে কাঠামোগত বৈশিষ্ট্যগুলি প্রক্রিয়া নির্বাচনের নির্দেশ দেয়। ঢালাই লোহার ওয়েল্ডেবিলিটির জন্য এটিই প্রকৃত শুরুর বিন্দু।
গ্রে, ডাকটাইল, ম্যালিয়েবল এবং হোয়াইট ঢালাই লোহা চিহ্নিত করার পদ্ধতি
প্রথমে সরল দোকানের সংকেতগুলি ব্যবহার করুন। গ্রে আয়রন সাধারণত অন্ধকার দেখায় এবং এটি ধূসর ভাঙনের পৃষ্ঠ নিয়ে ভেঙে যায়। হোয়াইট আয়রন রৌপ্য-সাদা ভাঙনের সাথে ভেঙে যায় এবং এটি অত্যন্ত শক্ত ও ভঙ্গুর। ডাকটাইল আয়রন আরও টেকসই কারণ এর গ্রাফাইট গোলাকার, অন্যদিকে ম্যালিয়েবল আয়রন হোয়াইট আয়রনকে অ্যানিল করে তৈরি করা হয় এবং এর গ্রাফাইট গুচ্ছাকার হয় যা উন্নত টেকসইতা প্রদান করে। অংশটির মূল কাজটিও সহায়তা করে। একটি পাইপ উপাদান বা উৎপাদন ডাই ডাকটাইল আয়রনের দিকে ইঙ্গিত করতে পারে, যেখানে একটি ক্ষয়কারী ঘর্ষণ অংশ হোয়াইট আয়রনের প্রতি সন্দেহ জাগাবে। যদি কোনো অজানা ঢালাই অংশ কাটা বা গ্রাইন্ড করা অস্বাভাবিকভাবে কঠিন মনে হয়, তবে মেরামত পরিকল্পনা করার আগে ধীর হয়ে যান।
| ঢালাই লোহার প্রকার | সাধারণ দোকানের সংকেত | সম্ভাব্য ওয়েল্ডেবিলিটি | ফাটলের প্রবণতা | মেরামতের প্রভাব |
|---|---|---|---|---|
| গ্রে আয়রন | গাঢ় ধূসর চেহারা, ধূসর ভাঙন, দৃশ্যমান শস্য | সাধারণত সতর্কতার সাথে মেরামতযোগ্য | ভঙ্গুর এবং ফাটল-সংবেদনশীল | সাধারণ মেরামতের প্রার্থী, কিন্তু তাপ নিয়ন্ত্রণ গুরুত্বপূর্ণ |
| নমনীয় লোহা | আরও টেকসই আচরণ, পাইপ এবং ভারী দায়িত্বপূর্ণ টুলিং-এ সাধারণ | যোগ্যতা প্রাপ্ত পদ্ধতির সাথে প্রায়শই ওয়েল্ড করা যায় | গ্রে আয়রনের চেয়ে কম, কিন্তু তবুও বাস্তব | গ্রেড এবং সার্ভিস লোড জানা থাকলে ভালো প্রার্থী |
| ম্যালিয়েবল আয়রন | সাদা লোহা থেকে অ্যানিলড, আরও শক্তিশালী এবং কাজ করা সহজ | শর্তসাপেক্ষে ওয়েল্ড করা যায় | মধ্যম স্তরের, কিন্তু ভুলভাবে চিহ্নিত করার ঝুঁকি রয়েছে | মেরামতের জন্য চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে উপাদানটি যাচাই করুন |
| সাদা লোহা | রৌপ্য-সাদা ভাঙন, অত্যন্ত কঠিন, কাটা কঠিন | খুব খারাপ প্রার্থী | খুব বেশি | প্রতিস্থাপন অথবা ওয়েল্ডিং-বিহীন বিকল্পটি সাধারণত নিরাপদ |
কেন ঢালাই লোহার ওয়েল্ডেবিলিটি প্রকারভেদে পরিবর্তিত হয়
বড় পার্থক্য হলো ঢালাইয়ে কার্বন কীভাবে বিদ্যমান থাকে। গ্রে আয়রনে ফ্লেকি গ্রাফাইট থাকে। ডাকটাইল আয়রনে গোলাকার (স্ফিয়ারয়েডাল) গ্রাফাইট ব্যবহার করা হয়। ম্যালিয়েবল আয়রনে অ্যানিলিংয়ের পর গ্রাফাইট গুচ্ছাকারে গঠিত হয়। সাদা লোহায় কার্বন কার্বাইড হিসেবে থাকে, যা কঠোরতা ও ভঙ্গুরতা বৃদ্ধি করে। এই কারণেই ঢালাই লোহার ওয়েল্ডেবিলিটি কখনও এক মাপের সমাধান হয় না। প্রশিক্ষিত ও যোগ্য মেরামত কাজে, ডাকটাইল আয়রন ওয়েল্ড করা সফল হতে পারে । বিপরীতে, সাদা লোহা ওয়েল্ডিং করার চেষ্টা করলে প্রায়শই ফাটল ধরে। যদি আপনি ভাবেন যে, আপনি কি ঢালাই অ্যালয় ওয়েল্ড করতে পারেন, তবে একই সতর্কতা প্রযোজ্য—কারণ অ্যালয় যোগ করা ঢালাইয়ের গঠন ও মেরামত আচরণকে আবারও পরিবর্তন করতে পারে।
কাস্ট আয়রন এবং কাস্ট স্টিল কীভাবে চিনবেন
কাস্ট আয়রন এবং কাস্ট স্টিলের বিভ্রান্তি হল ভুল প্রক্রিয়া নির্বাচনের একটি দ্রুততম উপায়। কাস্ট স্টিলের উপর প্রকাশিত উপকরণ গাইডগুলিতে উল্লেখ করা হয়েছে যে, সাধারণত কাস্ট স্টিল আলোকিত, ঘন, শক্তিশালী এবং আঘাত করলে স্পষ্টভাবে ঝংকৃত হয়, অন্যদিকে কাস্ট আয়রন সাধারণত গাঢ়, ধূসর এবং ভঙ্গুর হয়। যদি আপনি জিজ্ঞাসা করেন যে কাস্ট স্টিল ওয়েল্ড করা যায় কিনা, তবে এর উত্তর কাস্ট আয়রনের চেয়ে আলাদা নিয়মের উপর ভিত্তি করে নির্ধারিত হয়।
- পৃষ্ঠটি সাধারণ কাস্ট আয়রনের তুলনায় আলোকিত এবং কম ধূসর দেখায়।
- ভাঙা প্রান্তগুলি ছিটকে যাওয়ার পরিবর্তে বেশি বিকৃত হয়।
- দানা খালি চোখে দেখা কঠিন, ফলে এটি ঘন দেখায়।
- অংশটিকে টোকা দিলে এটি আরও স্পষ্টভাবে ঝংকৃত হয়।
- বড় রাইজার বা স্প্রু অংশগুলি যেখানে গ্যাস-কাট আকৃতির দেখা যায়, সেগুলি সাধারণত কাস্ট স্টিলের বৈশিষ্ট্য।
যদি ধাতুটি এখনও অজানা থাকে, তবে অনুমান করবেন না। ফিলার নির্বাচন, পরিষ্কার করার কৌশল এবং কাস্ট অ্যালয় ওয়েল্ড করা যায় কিনা—এই প্রশ্নের উত্তরও প্রথমে ঢালাইটি চিহ্নিত করার উপর নির্ভর করে।
ধাপ ৩: সরঞ্জামগুলি সংগ্রহ করুন এবং সঠিক ফিলার নির্বাচন করুন
একবার আপনি যখন বুঝতে পারেন যে আপনি কোন ধরনের কাস্টিং-এর সাথে কাজ করছেন, তখন মেরামতের কাজটি অনেক কম রহস্যময় মনে হয়। এই পর্যায়ে, সাফল্য সাধারণত দুটি বিষয়ের উপর নির্ভর করে: আপনি যদি জয়েন্টটি কতটা ভালোভাবে প্রস্তুত করতে পারেন এবং ফিলার মেটালটি কাজের সাথে কতটা মিলে যায়। কাস্ট আয়রনের জন্য একটি ভালো ওয়েল্ডিং রড ফাটলের ঝুঁকি কমাতে পারে, কিন্তু এটি খারাপ পরিষ্কারকরণ, খারাপ ফিট-আপ বা নিয়ন্ত্রিত না হওয়া তাপকে বাঁচাতে পারে না।
কাস্ট আয়রন ওয়েল্ডিং করার আগে আপনার কী কী সরঞ্জাম প্রয়োজন
কাস্ট আয়রনের মেরামত সহজ হয় যখন আর্ক শুরু হওয়ার আগেই সবকিছু প্রস্তুত থাকে। দোকানের নির্দেশনা অনুযায়ী, ওয়েল্ডক্লাস এটাও জোর দিয়ে বলেছেন যে পরিষ্কারকরণ এবং প্রস্তুতি অত্যন্ত গুরুত্বপূর্ণ, কারণ কাস্ট আয়রনের সূক্ষ্ম গুটিকাযুক্ত পৃষ্ঠে আটকে থাকা তেল এবং অশুদ্ধি ওয়েল্ডিং-কে নষ্ট করে দিতে পারে।
- দূষণ অপসারণের জন্য ডিগ্রিজার, গরম পানি বা স্টিম ক্লিনিং সেটআপ, তারের ব্রাশ এবং গ্রাইন্ডার
- ফাটলগুলি নিয়ন্ত্রিত গ্রুভ দিয়ে খোলার জন্য রোটারি বার্স বা গ্রাইন্ডিং ডিস্ক
- ফাটলের শেষ প্রান্তগুলি বন্ধ করার জন্য ড্রিল এবং ড্রিল বিট
- সঠিক সারিবদ্ধতা বজায় রাখার জন্য ক্ল্যাম্প, চুম্বক এবং মৌলিক ফিক্সচার সরঞ্জাম
- ওয়েল্ডিং হেলমেট, গ্লাভস, জ্যাকেট, চোখের সুরক্ষা এবং ভেন্টিলেশন বা ধোঁয়া নিয়ন্ত্রণ
- ইনফ্রারেড থার্মোমিটার অথবা অন্য কোনও তাপমাত্রা পর্যবেক্ষণের সহায়ক যদি পাওয়া যায়
- রিপেয়ার প্ল্যান অনুযায়ী স্টিক, টিআইজি, এমআইজি অথবা অক্সি-ফুয়েল ব্রেজিং-এর জন্য প্রক্রিয়াকরণ সরঞ্জাম
- তুলনা করার জন্য ফিলার বিকল্পগুলি: নিকেল-সমৃদ্ধ, নিকেল-লোহা, ইস্পাত-ভিত্তিক এবং ব্রেজিং মিশ্রধাতু বিকল্পগুলি
ঢালাই লোহার জন্য সর্বোত্তম ওয়েল্ডিং রড কীভাবে বাছাই করবেন
ঢালাই লোহার জন্য সর্বোত্তম ওয়েল্ডিং রড নির্ভর করে রিপেয়ারের পরে কোন বিষয়টি সবচেয়ে গুরুত্বপূর্ণ। লিংকন ইলেকট্রিক স্টিক ফিলার বাছাইকে তিনটি ব্যবহারিক সমন্বয়ে ভাগ করেছে: খরচ, যন্ত্রকর্মযোগ্যতা (মেশিনিং করা যাওয়ার সামর্থ্য), এবং ওয়েল্ডটি একক-পাস না বহু-পাস ওয়েল্ডটি একক-পাস না বহু-পাস । এটি ক্যাটালগের ভাষায় হারিয়ে না যেয়ে ঢালাই লোহার ওয়েল্ডিং রডগুলির তুলনা করার একটি উপযোগী পদ্ধতি।
| ঢালাই লোহার প্রকার | প্রক্রিয়া | মেরামতের লক্ষ্য | ফিলার পরিবার | কেন এটি উপযুক্ত | প্রধান বাণিজ্যিক আপোস |
|---|---|---|---|---|---|
| গ্রে আয়রন | স捧ক | ফাটল মেরামত এবং সম্ভাব্য যন্ত্রকর্ম (মেশিনিং) | নিকেল-সমৃদ্ধ | অত্যন্ত যান্ত্রিক প্রক্রিয়াযোগ্য, উচ্চ জলীয় লঘুকরণের সাথে ভালোভাবে কাজ করে | উচ্চতর ব্যয় |
| ধূসর বা তন্তুময় লোহা | স捧ক | ঘন অংশগুলিতে শক্তিশালী গঠনমূলক মেরামত | নিকেল-আয়রন | বিশুদ্ধ নিকেলের তুলনায় বেশি শক্তি ও তন্তুতা, ফিউশন-লাইন ফাটলের সমস্যা কম | উচ্চ মিশ্রণের অধীনে কঠিনতর পদার্থ যান্ত্রিক প্রক্রিয়া করা যায় |
| সীমিত পরিষ্কারকরণ সহ সাধারণ ঢালাই | স捧ক | কম খরচের সেবা মেরামত | ইস্পাত-ভিত্তিক মেরামত ফিলার | ব্যবহারকারী-বান্ধব আর্ক এবং ভালো দূষণ সহনশীলতা | কঠিন জমাট, সাধারণত শুধুমাত্র গ্রাইন্ড করা হয়, মেশিন করা যায় না |
| কঠিন বা নিম্ন-চাপের ঢালাই | অক্সি-জ্বালানি বা TIG ব্রেজিং | ভিত্তি-ধাতুর কম তাপ প্রয়োগ করে সীল করা, যুক্ত করা বা মেরামত করা | তামা-মিশ্রণ বা রৌপ্য-ভিত্তিক ব্রেজিং অ্যালয় | যখন ফিউশন ওয়েল্ডিং অত্যধিক ফাটল-প্রবণ হয়, তখন এটি উপযোগী | উচ্চ-তাপমাত্রা বা অত্যধিক লোডযুক্ত অংশগুলির জন্য প্রথম পছন্দ নয় |
অনেক গৃহ ও দোকানের মেরামতের জন্য, সবচেয়ে নিরাপদ শুরুর বিকল্প হলো কাস্ট আয়রনের জন্য নির্দিষ্ট ওয়েল্ডিং ইলেকট্রোড ব্যবহার করে স্টিক ওয়েল্ডিং। যদি আপনি কাস্ট আয়রনের জন্য ওয়েল্ডিং রড কিনছেন, তবে শুধুমাত্র দাম নয়, বরং ফলাফলের দিকে মনোযোগ দিন। মেরামতের পর মেশিনিং প্রয়োজন? নিকেল-সমৃদ্ধ রডগুলি সাধারণত তাদের মূল্য প্রমাণিত করে। মোটা অংশগুলিতে আরও শক্তি প্রয়োজন? নিকেল-আয়রন প্রায়শই ভালো কাস্ট আয়রন ওয়েল্ডিং রড। একটি কঠোর সেবা মেরামতের জন্য সবচেয়ে সহনশীল ও কম খরচের বিকল্প প্রয়োজন? স্টিল-ভিত্তিক ফিলার রয়েছে, কিন্তু এগুলি কঠিন জমাট তৈরি করে।
যখন ব্রেজিং ফিলার ওয়েল্ড ধাতুর চেয়ে বেশি যুক্তিসঙ্গত হয়
ব্রেজিং-এর বেঞ্চে একটি স্থান থাকা উচিত, বিশেষ করে যখন ঢালাইটি ফাটল-সংবেদনশীল, নিম্ন-চাপের বা ক্ষতি ছাড়া ফিউশন করা কঠিন হয়। প্রাইমওয়েল্ড ব্রেজিং গাইড এটি উল্লেখ করে যে তামা-অ্যালয়ের ফিলারগুলি ঢালাই লোহার জন্য সাধারণত ব্যবহৃত হয়, রৌপ্য-ভিত্তিক অ্যালয়গুলি তুলনামূলকভাবে নিম্ন তাপমাত্রায় কাজ করতে পারে, এবং কিছু ব্রেজিং সেটআপে সিলিকন-ব্রোঞ্জও ব্যবহার করা যেতে পারে। সহজ ভাষায় বলতে গেলে, ঢালাই লোহার জন্য একটি ওয়েল্ডিং রড সবসময় সর্বোত্তম সমাধান নয়। কখনও কখনও সঠিক পদক্ষেপ হলো পূর্ণ ফিউশন এড়িয়ে যাওয়া এবং ফিলারকে যথেষ্ট উত্তপ্ত জয়েন্টের সঙ্গে আবদ্ধ হতে দেওয়া।
আপনার সরঞ্জামগুলি নির্বাচন করুন, ফিলারটিও নির্বাচন করুন এবং উভয়কেই সত্যিকার অর্থে বিশ্বস্ত রাখুন। রডটি গুরুত্বপূর্ণ, কিন্তু ফাটলটিকে এখনও খুলে দিতে হবে, পরিষ্কার করতে হবে এবং ফিলারটিকে সুযোগ দেওয়ার জন্য যথেষ্ট ভাবে সুরক্ষিত করতে হবে।
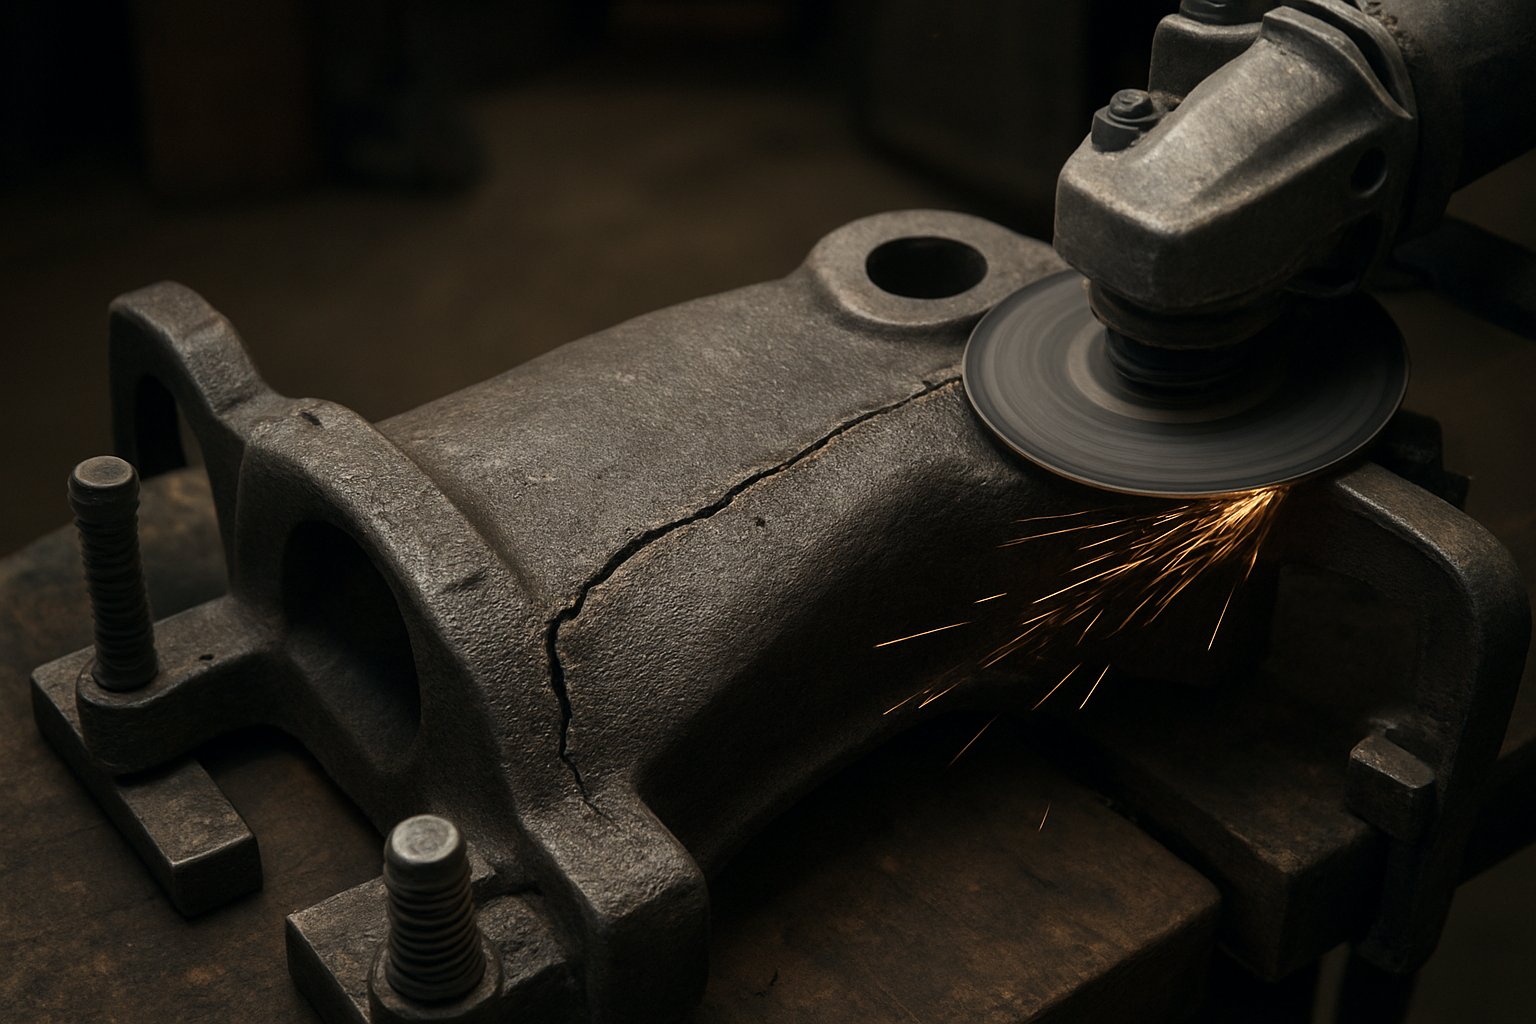
ধাপ ৪: ফাটল এবং কাজের টুকরোটি প্রস্তুত করুন
যদি কোনো একটি স্থান থাকে যেখানে ঢালাই লোহার ফাটল মেরামত সফল হয় বা ব্যর্থ হয়, তবে সেটি হলো এখানে। পুরনো ঢালাইগুলি পরিষ্কার দেখতে হলেও তাদের ছিদ্রগুলিতে তেল, কার্বন, পেইন্ট অবশিষ্টাংশ বা মরচে ধরে থাকতে পারে। যখন এই আটকে থাকা দূষণের উপর তাপ প্রয়োগ করা হয়, তখন এটি গলিত ধাতুতে বুদবুদ তৈরি করে, যা পোরোসিটি (ছিদ্রযুক্ততা) ঘটায়। যদি আপনি ঢালাই লোহা সফলভাবে মেরামত করতে চান, তবে প্রস্তুতি কাজটিকে একটি দ্রুত কাজ হিসেবে বিবেচনা করবেন না। ঢালাই লোহা মেরামত করার সময়, পৃষ্ঠ প্রস্তুতিকরণ কাজটিই মেরামতের অংশ।
ঢালাই লোহার ফাটল পরিষ্কার করে ও খোলার পদ্ধতি
- দ্রাবক বা বাণিজ্যিক পরিষ্কারক দিয়ে সম্পূর্ণ মেরামত অঞ্চলটি ডিগ্রিজ করুন। দৃশ্যমান ফাটলের বাইরে পর্যন্ত পেইন্ট, মরচে এবং ঢালাইয়ের বাইরের স্তর অপসারণ করুন।
- যদি ঢালাইটি সেবার সময় তেল বা গ্রিজ স্পর্শ করে থাকে, তবে গভীরভাবে গ্রাইন্ডিং করার আগে দূষণ অপসারণ করুন। নির্দেশিকা দেওয়া হয়েছে ঢালাই লোহা ওয়েল্ডিং পদ্ধতি এতে উল্লেখ করা হয়েছে যে একটি জারক অক্সি-অ্যাসিটিলিন শিখা গ্রুভ অঞ্চলকে প্রায় ১৫ মিনিট ধরে ৯০০ °F তাপমাত্রায় উত্তপ্ত করতে পারে, এরপর তার ব্রাশ বা গ্রাইন্ডিং করে অবশিষ্টাংশ অপসারণ করতে হবে।
- ফাটলের সম্পূর্ণ রেখাটি শেষ থেকে শেষ পর্যন্ত উন্মুক্ত করুন। পৃষ্ঠের দাগের উপর বিশ্বাস করবেন না। গর্ত, পিনহোল এবং যেকোনো দুর্বল ধাতুকে শক্তিশালী উপাদান না আসা পর্যন্ত পরিষ্কার করুন।
যদি আপনি ঢালাই লোহা মেরামত করা শিখছেন, তবে এটি হল সবচেয়ে বেশি পুনরায় কাজ এড়ানোর অভ্যাস। যে সংযোগটি শুধুমাত্র পরিষ্কার দেখায়, সাধারণত সেটি অপরিষ্কার অবস্থায় ওয়েল্ড করা হয়।
ড্রিল বন্ধ করা এবং সংযোগ খাঁজ করার পদ্ধতি
- ফাটলের প্রতিটি প্রান্তে একটি ছোট স্টপ হোল ড্রিল করুন, যাতে ওয়েল্ডিংয়ের সময় ফাটলটি আরও বাড়ার সম্ভাবনা কম হয়।
- ফাটলটি সম্পূর্ণরূপে অপসারণ করে এবং ফিলার যোগ করার জন্য প্রয়োজনীয় প্রবেশাধিকার তৈরি করার জন্য শুধুমাত্র প্রয়োজনীয় গভীরতায় নিয়ন্ত্রিত V-খাঁজ বা U-খাঁজ গ্রাইন্ড করুন।
- খাঁজটি মসৃণ এবং গোলাকার রাখুন। তীব্র অভ্যন্তরীণ কোণগুলি চাপ বৃদ্ধি করে এবং ওয়েল্ড বিডের পাশে নতুন ফাটল সৃষ্টির সম্ভাবনা বাড়ায়।
ওয়েল্ডিংয়ের আগে ভাঙা ঢালাই লোহার অংশটি কীভাবে ফিক্সচার করবেন
- যেকোনো তাপ প্রয়োগের আগে ভাঙা ঢালাই লোহার টুকরোগুলি শুষ্ক-ফিট করুন এবং সঠিক সামঞ্জস্য নিশ্চিত করুন।
- অংশটিকে ক্ল্যাম্প, ব্রেস বা সাপোর্ট করুন যাতে প্রসারণের ফলে সংযোগটি স্থানচ্যুত না হয়।
- ফিট-আপ ধরে রাখতে যথেষ্ট বাঁধন ব্যবহার করুন, কিন্তু এতটাই নয় যাতে ওয়েল্ডিং শুরু হওয়ার আগেই ঢালাইটি চাপের মধ্যে চলে যায়।
ভাঙা কাস্ট আয়রনের কান, ফ্ল্যাঞ্জ বা হাউজিং তাপমাত্রা পরিবর্তনের সাথে সাথে অপেক্ষাকৃত দ্রুত সরে যেতে পারে। ভালো ফিক্সচারিং জয়েন্টটিকে আপনার ইচ্ছিত অবস্থানে রাখে এবং ওয়েল্ড ধাতুকে প্রয়োজনীয় স্থানে যেতে সাহায্য করে।
- অত্যধিক গ্রাইন্ডিং করা যার ফলে সেকশনটি অত্যন্ত পাতলা হয়ে যায়
- ক্র্যাকের ধারগুলি সূক্ষ্ম রেখে দেওয়া বদলে স্টপ-ড্রিলিং না করা
- তেল, পেইন্ট, মরিচা বা কার্বন অবশিষ্টাংশের উপর ওয়েল্ডিং করা
- ট্যাকিং বা ওয়েল্ডিং-এর আগে ফিট-আপ পরীক্ষা না করা
কাস্ট আয়রন মেরামতের বেশিরভাগ ব্যর্থ প্রচেষ্টা প্রথম বীড দেওয়ার অনেক আগেই শুরু হয়। একটি পরিষ্কার গ্রুভ, শক্তিশালী ক্র্যাক শেষ এবং স্থিতিশীল সেটআপ মেরামতের একটি বাস্তব সুযোগ দেয়। তাপ ব্যবস্থাপনা হলো সেই যত্নশীল প্রস্তুতির মাধ্যমে আরেকটি ক্র্যাক তৈরি হওয়া রোধ করা।
ধাপ ৫: কাস্ট আয়রনের প্রি-হিট এবং শীতলীকরণ নিয়ন্ত্রণ করুন
যদিও সাবধানতাপূর্ণ প্রস্তুতি করা হয়, তবুও অসম তাপের দ্বারা ঢালাইটি আঘাতপ্রাপ্ত হলে এটি ব্যর্থ হতে পারে। লোহা তাপকে চেয়ে হঠাৎ পরিবর্তনকে আরও বেশি অপছন্দ করে। এই কারণেই প্রথম ট্যাক দেওয়ার আগে লোহার তাপীয় প্রস্তুতির একটি পরিকল্পনা প্রয়োজন। লিংকন ইলেকট্রিক-এর নির্দেশিকা অনুযায়ী, সম্ভব হলে সম্পূর্ণ ঢালাইয়ের পূর্ব-তাপীয় প্রস্তুতি পছন্দনীয়, এবং এনভিসি ইঞ্জিনিয়ারিং সাধারণত ঢালাই লোহার জন্য ২০০° সেলসিয়াস থেকে ৬০০° সেলসিয়াস পর্যন্ত পূর্ব-তাপীয় প্রস্তুতির পরিসর উল্লেখ করে। লিংকন আরও উল্লেখ করে যে, সাধারণত সম্পূর্ণ পূর্ব-তাপীয় মেরামতের ক্ষেত্রে তাপমাত্রা ৫০০° ফারেনহাইট থেকে ১২০০° ফারেনহাইট পর্যন্ত হয়, কিন্তু ১৪০০° ফারেনহাইটের নীচে রাখা হয়, কারণ ১৪৫০° ফারেনহাইটের কাছাকাছি একটি সমালোচনামূলক পরিসরে ফাটল সৃষ্টির শর্ত গড়ে ওঠে।
কাস্ট আয়রন ওয়েল্ডিং করার সময় পূর্ব-তাপীয় প্রস্তুতি কেন গুরুত্বপূর্ণ?
একটি ছোট স্থানে স্থানীয় টর্চ দ্বারা তাপ প্রয়োগ করলে তাপমাত্রার একটি তীব্র ঢাল তৈরি হয়। অন্যদিকে, পূর্ব-তাপীয় প্রস্তুতি ঢালাইটিকে আরও সমানভাবে উত্তপ্ত করে, যা সংকোচন সংশ্লিষ্ট প্রতিবন্ধকতা কমায়, সংযোজন উন্নত করে এবং ওয়েল্ডের চারপাশে শীতলীকরণ ধীর করে। এটি গুরুত্বপূর্ণ, কারণ ভঙ্গুর ঢালাইগুলি প্রায়শই ওয়েল্ড বিডের পাশে (অর্থাৎ বিডের মধ্য দিয়ে নয়) ফাটল ধরে।
- আকার এবং সরঞ্জামের অনুমতি থাকলে ঢালাইটিকে ধীরে ধীরে সম্পূর্ণ উত্তপ্ত করুন।
- তাপ উৎসটিকে একটি কোণায় কেন্দ্রীভূত না করে চারপাশে সরান।
- প্রকৃত আয়রন তাপমাত্রা যাচাই করতে তাপমাত্রা স্টিক, অবলোহিত থার্মোমিটার বা থার্মোকাপল ব্যবহার করুন।
- একটি কৌশল বেছে নিন এবং তা-ই অনুসরণ করুন: একটি প্রকৃত প্রিহিট পদ্ধতি অথবা নিয়ন্ত্রিত শীতলীকরণ পদ্ধতি।
- প্রিহিট ছাড়া মেরামতের ক্ষেত্রে, লিংকন অংশটিকে শীতল (ঠাণ্ডা নয়) রাখার পরামর্শ দেয়, যেখানে প্রায় ১০০ °F একটি সহায়ক শুরুর তাপমাত্রা হিসেবে কাজ করে।
ঢালাই লোহার গলনাঙ্ক আপনার লক্ষ্য নয়। যদি আপনি ঢালাই লোহা কোন তাপমাত্রায় গলে, তা জানতে চান, তবে আপনি প্রকৃত ওয়েল্ডিং তাপমাত্রা নিয়ন্ত্রণের চেয়ে ভিন্ন একটি প্রশ্ন করছেন।
ইন্টারপাস নিয়ন্ত্রণের সময় কী পর্যবেক্ষণ করতে হবে
ইন্টারপাস তাপমাত্রা হল পরবর্তী বীড দেওয়ার ঠিক আগে ঢালাই অংশের তাপমাত্রা। এটি স্থির রাখুন, যাতে একটি পাস অঞ্চলটিকে অত্যধিক গরম না করে এবং পরবর্তী পাস একটি শীতল অংশে অবস্থিত না হয়। অসম রং, প্রান্তের কাছাকাছি অত্যধিক তাপ, এবং প্রতিটি ছোট বীড দেওয়ার পর অংশটির তাপমাত্রা বৃদ্ধি পাওয়া—এসব বিষয়ে লক্ষ রাখুন। স্থিতিশীল লোহার তাপীকরণ কঠিন, ভঙ্গুর অঞ্চল এড়াতে এবং বীড স্থাপনকে আরও ভবিষ্যদ্বাণীযোগ্য রাখতে সাহায্য করে।
ওয়েল্ডিংয়ের পর ঢালাই লোহাকে ধীরে ধীরে কীভাবে শীতল করবেন
দ্রুত শীতলীকরণ হল যেখানে অনেকগুলি মেরামত দ্বিতীয়বার ফাটল ধরে। লিংকন ওয়েল্ডিংয়ের পর ধীর গতিতে শীতলীকরণ করার পরামর্শ দেয়, যা সাধারণত অংশটিকে তাপ-প্রতিরোধী উপাদান দিয়ে মোড়ানো বা শুষ্ক বালুতে পোতা হয়। মাগি-ওয়েল্ড থেকে গিয়ারবক্স মেরামতের নির্দেশিকা একই নিয়ম প্রতিফলিত করে: কখনও জল বা সংকুচিত বাতাস দিয়ে বলপূর্বক শীতল করবেন না। সুতরাং, যদি কেউ জিজ্ঞাসা করেন যে ঢালাই লোহা কোন তাপমাত্রায় গলে, তবে মনে রাখবেন যে সফল মেরামত শুধুমাত্র সর্বোচ্চ আর্ক তাপের চেয়ে নিয়ন্ত্রিত তাপ হ্রাসের উপর অনেক বেশি নির্ভরশীল। তাপ ইনপুট নিয়ন্ত্রণে থাকলে, প্রকৃত ওয়েল্ডিং ক্রমটি বিট দ্বারা বিট পরিচালনা করা অনেক সহজ হয়ে যায়।
ধাপ ৬: ঢালাই লোহার জন্য স্টিক, টিআইজি এবং মিগ ওয়েল্ডিং
প্রকৃত ওয়েল্ডিং নিয়ন্ত্রিত অনুভূতি দেবে, বীরত্বপূর্ণ নয়। ঢালাই লোহা সাধারণত দীর্ঘ ওয়েল্ড বিট, ত্বরিত চলাচল এবং অতিরিক্ত আত্মবিশ্বাসকে শাস্তি দেয়। তাপ নিয়ন্ত্রণ এখনও গুরুত্বপূর্ণ, কিন্তু প্রক্রিয়া নির্বাচনও ঠিক ততটাই গুরুত্বপূর্ণ, কারণ কিছু পদ্ধতি ঢালাই লোহার মেরামত কাজ অন্যগুলির তুলনায় অনেক ভালোভাবে সহ্য করে।
| প্রক্রিয়া | সাধারণ ঢালাই লোহা মেরামতের ব্যবহার | ফিলার সামঞ্জস্যতা | পরিষ্কার-পরিচ্ছন্নতার প্রয়োজনীয়তা | জমার নিয়ন্ত্রণ | যখন এটি একটি খারাপ পছন্দ |
|---|---|---|---|---|---|
| স捧ক | ফাটল মেরামত, ভাঙা কান, সাধারণ দোকান মেরামত | নিকেল-ধরনের ইলেকট্রোডগুলি মেশিনিং-সংক্রান্ত কাজের ক্ষেত্রে স্ট্যান্ডার্ড পছন্দ; অন্যান্য মেরামতকারী ইলেকট্রোডগুলি সার্ভিস মেরামতের জন্য ব্যবহার করা যেতে পারে | উচ্চ, কিন্তু তার-ফিড পদ্ধতির তুলনায় আরও সহনশীল | প্রতিটি বিড নিয়ন্ত্রণে খুব ভালো নিয়ন্ত্রণ এবং সহজেই থামানো যায় এমন বিন্দুগুলি | খুব ছোট পরিশুদ্ধ কাজ বা ইলেকট্রোড প্রবেশযোগ্যতা খারাপ এমন স্থানগুলির জন্য কম আদর্শ |
| টিগ | ছোট, সহজে প্রবেশযোগ্য মেরামত যেখানে পূরক উপাদানের নির্ভুল স্থাপন গুরুত্বপূর্ণ | পদ্ধতি-সংবেদনশীল এবং খুব পরিষ্কার জয়েন্টে সাবলীলভাবে মিলিত মেরামতকারী পূরক উপাদানের জন্য সর্বোত্তম | খুব বেশি | অত্যন্ত ভালো পানি-আকৃতির ধাতুর দৃশ্যমানতা এবং নিম্ন জমার হার | অপরিষ্কার, তেল-ভিজে বা বৃহৎ ঢালাইয়ের জন্য খারাপ, যেগুলির দ্রুত পূরণের প্রয়োজন |
| Mig | পরিচিত, খুব পরিষ্কার ঢালাইয়ের জন্য নির্বাচিত রক্ষণাবেক্ষণ মেরামত | PGN বেয়ারিংস উল্লেখ করেছে যে শক্তিশালী মেরামতের জন্য উচ্চ-নিকেল তার পছন্দনীয়, যেখানে মাইল্ড স্টিল তার হলো কম চাপযুক্ত বাজেট-বান্ধব বিকল্প | খুব বেশি | দ্রুত জমাট বসানো সম্ভব, কিন্তু যদি তাপ অত্যধিক দ্রুত বৃদ্ধি পায় তবে এটি কম সহনশীল | অজানা, দূষিত বা ফাটল-প্রবণ ঢালাইয়ের ক্ষেত্রে খারাপ পারফরম্যান্স |
কাস্ট আয়রন স্টিক ওয়েল্ডিং: ধাপে ধাপে নির্দেশিকা
অধিকাংশ মেরামত কাজের জন্য, কাস্ট আয়রন স্টিক ওয়েল্ডিং করা এখনও সবচেয়ে নিরাপদ শুরুর বিকল্প। লিঙ্কন ইলেকট্রিক-এর নির্দেশনা অনুযায়ী, নিম্ন কারেন্ট, প্রায় ১ ইঞ্চি দৈর্ঘ্যের ছোট ওয়েল্ড সেগমেন্ট এবং ধীর ও নিয়ন্ত্রিত অগ্রগতি বজায় রাখা উচিত। এই কারণেই অনেক ওয়ার্কশপে কাস্ট আয়রন স্টিক ওয়েল্ডার দিয়ে ওয়েল্ড করা এখনও ডিফল্ট মেরামত পদ্ধতি। যদি মেরামতের পর মেশিনিং গুরুত্বপূর্ণ হয়, তবে নিকেল রড ব্যবহার করে কাস্ট আয়রন ওয়েল্ড করা সাধারণত ব্যবহারিক পছন্দ।
- শুধুমাত্র সারিবদ্ধতা বজায় রাখার জন্য প্রয়োজনীয় স্থানে ছোট ট্যাক দিন। একটি এলাকায় একাধিক গরম ট্যাক জমা করবেন না।
- দূষণ ও অবশিষ্ট প্রতিবন্ধকতা কমাতে নিম্ন কারেন্ট ব্যবহার করে প্রায় ১ ইঞ্চি বা তার কম দৈর্ঘ্যের ছোট ওয়েল্ড বিড তৈরি করুন।
- তাপ এক স্থানে জমা না হয় তা নিশ্চিত করতে ব্যাকস্টেপ বা স্কিপ প্যাটার্ন ব্যবহার করুন। দীর্ঘ মেরামতের ক্ষেত্রে সমান্তরাল ওয়েল্ড বিডগুলির প্রান্তগুলি যেন একে অপরের সাথে সারিবদ্ধ না হয়, তা নিশ্চিত করুন।
- আপনার মেরামত পরিকল্পনা যদি অনুমতি দেয়, তবে গরম বীডটি হালকা ভাবে পিন করুন। লিংকন উল্লেখ করেছেন যে পিনিং ঢালাই লোহার মেরামতে চাপ কমাতে সাহায্য করতে পারে।
- পরবর্তী পাসের আগে সমস্ত স্ল্যাগ অপসারণ করুন। এলাকাটি পরিষ্কার করে ব্রাশ করুন এবং নতুন চুলের মতো ফাটল বা ছিদ্রযুক্ততা খুঁজে পেতে টো-এর দিকে ঘনিষ্ঠভাবে লক্ষ্য করুন।
- থামার আগে প্রতিটি ক্রেটার পূরণ করুন। খোলা ক্রেটারগুলি সাধারণত ফাটল শুরু করে।
- আপনার তাপ নিয়ন্ত্রণ পরিকল্পনা অনুযায়ী এলাকাটি ঠাণ্ডা হতে দিন, তারপর প্রয়োজন অনুযায়ী মাত্র পুনরাবৃত্তি করুন।
সাধারণ কারখানার ভাষায় বলতে গেলে, স্টিক ওয়েল্ডার যন্ত্রপাতি ব্যবহার করে ঢালাই লোহা ওয়েল্ড করা আপনাকে ঢালাইটি আপনার নিয়ন্ত্রণের বাইরে চলে যাওয়ার আগে থামানো, পরীক্ষা করা এবং মেরামত সংশোধন করার আরও সুযোগ দেয়।
ছোট ও সূক্ষ্ম মেরামতের জন্য ঢালাই লোহা টিআইজি ওয়েল্ডিং
টিআইজি ওয়েল্ডিং দিয়ে ঢালাই লোহা মেরামত করা সম্ভব হয় যখন মেরামতের পরিমাণ ছোট, অ্যাক্সেসযোগ্য এবং সত্যিকার অর্থে পরিষ্কার হয়। এটি সাবধানে পানির পুকুর (পাড়ল) নিয়ন্ত্রণের প্রক্রিয়া, শক্তিশালী ভরাটের প্রক্রিয়া নয়। আর্ক সময় সংক্ষিপ্ত রাখুন, ফিলার সচেতনভাবে যোগ করুন এবং গতির পিছনে ছুটবেন না। সাধারণত প্রান্ত ভাঙন, ছোট স্থানীয় ফাটল বা বিস্তারিত-সংবেদনশীল অঞ্চলগুলিতে টিআইজি ওয়েল্ডিং ভালো কাজ করে, যেখানে একটি বড় স্টিক ইলেকট্রোড অসুবিধাজনক বোধ করা হবে। এটি সাধারণত অপরিষ্কার হাউজিং, তেলে ভিজানো ইঞ্জিনের অংশ বা বিপুল পরিমাণ ওয়েল্ড মেটাল প্রয়োজন হয় এমন বড় অংশগুলির জন্য প্রথম পছন্দ হয় না।
এখানেও ঢালাই লোহার একই নিয়মগুলি প্রযোজ্য: কম তাপ ইনপুট, সংক্ষিপ্ত অগ্রগতি এবং প্রায়শই বিরতি। নির্ভুলতা সহায়ক, কিন্তু এটি ভঙ্গুরতা বাতিল করে না।
যখন মিগ ওয়েল্ডিং দিয়ে ঢালাই লোহা ওয়েল্ড করা যায় এবং যখন তা করা যায় না
MIG ওয়েল্ডিং দিয়ে ঢালাই লোহা ওয়েল্ড করা সম্ভব, কিন্তু এটি তিনটি পদ্ধতির মধ্যে সবচেয়ে সংকীর্ণ সুবিধাজনক সীমা বিশিষ্ট। অনেকেই প্রায়শই জিজ্ঞাসা করেন, আপনি কি ঢালাই লোহা MIG ওয়েল্ড করতে পারেন? সত্যিকারের উত্তর হলো—হ্যাঁ, কিন্তু শুধুমাত্র নির্বাচিত মেরামতের ক্ষেত্রে, যেখানে ঢালাইটির প্রকৃতি জানা থাকে, ফাটলটি সম্পূর্ণরূপে পরিষ্কার করা হয়েছে এবং তাপ নিয়ন্ত্রণ করা যায় ছোট ও নিয়ন্ত্রিত পাসগুলির মাধ্যমে। ফলে MIG দিয়ে ঢালাই লোহা ওয়েল্ড করা হলো একটি পরিস্থিতিভিত্তিক বিকল্প, যা স্বয়ংক্রিয়ভাবে প্রয়োগ করা যায় না।
একই PGN নির্দেশিকা সতর্ক করে যে, সফল ফলাফল নির্ভর করে পরিষ্কার ধাতু, উপযুক্ত তার নির্বাচন এবং সাবধানতাপূর্ণ তাপমাত্রা নিয়ন্ত্রণের উপর। সুতরাং, যখন ঢালাইটি পরিচিত হয় এবং যোগস্থলটি পরিষ্কার ও প্রবেশযোগ্য হয়, তখন MIG দিয়ে ঢালাই লোহা ওয়েল্ড করা রক্ষণাবেক্ষণের কাজের জন্য যুক্তিসঙ্গত হতে পারে। অপরদিকে, অজানা ঢালাই, অপরিষ্কার ফাটল, তেলে ভিজে যাওয়া অংশ বা যেসব মেরামতে ওয়েল্ডার সম্ভবত মাইল্ড স্টিলের মতো দীর্ঘ ওয়েল্ড বিড তৈরি করবেন—সেসব ক্ষেত্রে এটি একটি খারাপ বিকল্প।
একটি সম্পন্ন দেখতে হওয়া ওয়েল্ড বিড এবং একটি গুণগত মেরামত এক জিনিস নয়। ঢালাই লোহা সাধারণত ঠান্ডা হওয়া, পরিষ্কার করা এবং ঘনিষ্ঠভাবে পরীক্ষা করার পরেই তার প্রকৃত উত্তর দেয়, যেখানে কাজের পরবর্তী অংশটি ওয়েল্ডিং-এর মতোই গুরুত্বপূর্ণ হয়ে ওঠে।
ধাপ ৭: ঢালাই লোহার মেরামত পরীক্ষা করুন এবং সম্পন্ন করুন
ঢালাই লোহার মেরামত শেষ হয় না যখন শেষ ওয়েল্ড বিডটি স্থাপন করা হয়। এটি তখনই শেষ হয় যখন অংশটি ধীরে ধীরে ঠান্ডা হয়, ভালোভাবে পরিষ্কার হয় এবং চাপের কোনো নতুন লক্ষণ প্রদর্শন করে না। এটি গুরুত্বপূর্ণ, কারণ ফাটলগুলি ওয়েল্ডিং-এর সময় নয়, বরং ওয়েল্ডিং-এর পরেও দেখা দিতে পারে। এই এএডব্লিউএস উল্লেখ করে যে ফাটলগুলি হল সবচেয়ে গুরুতর ওয়েল্ড বিচ্ছিন্নতা এবং সাধারণত এগুলি অনুমোদিত হয় না, তাই পরীক্ষা পদ্ধতিটি হল সেই পর্যায় যেখানে আপনি বুঝতে পারেন যে মেরামতটি আসলে কাজের জন্য উপযুক্ত কিনা না—নাকি শুধুমাত্র দূর থেকে ভালো দেখাচ্ছে।
ঠান্ডা হওয়ার পর ঢালাই লোহার ওয়েল্ড কীভাবে পরীক্ষা করবেন
- অংশটিকে ইনসুলেশন, শুষ্ক বালু বা অন্য কোনো নিয়ন্ত্রিত পদ্ধতিতে ধীরে ধীরে ঠান্ডা হতে দিন। ওয়েল্ডক্লাস পরামর্শ দেয় যে অংশটিকে এমনভাবে মোড়ানো উচিত যাতে তাপ ধরে রাখা যায় এবং ঠান্ডা হওয়া ধীরগতিতে হয়।
- ছিপিং হ্যামার, তারের ব্রাশ অথবা হালকা গ্রাইন্ডিং-এর মাধ্যমে স্ল্যাগ, ফ্লাক্স অবশিষ্টাংশ এবং আলগা স্কেল অপসারণ করুন।
- ভালো আলোয় সম্পূর্ণ মেরামতি অঞ্চলটি পরিদর্শন করুন। ওয়েল্ড বিডের পৃষ্ঠ, ক্রেটারের প্রান্ত, বিডের পাশের কিনারা (টো) এবং ওয়েল্ডের পাশের বেস মেটাল দেখুন।
- দৃশ্যমান ফাটল, পিনহোল, সংকোচন রেখা বা প্রান্ত বিচ্ছিন্নতা পরীক্ষা করুন।
- অংশটি সঠিক সারিবদ্ধতায় থেকেছে কিনা তা নিশ্চিত করুন। একটি শক্তিশালী কাস্ট আয়রন ওয়েল্ড যদি অংশটিকে বিকৃত করে রাখে, তবুও তা একটি ব্যর্থ মেরামতি হিসাবে বিবেচিত হতে পারে।
মেরামতির গ্রাইন্ডিং ফিনিশ এবং পুনঃপরীক্ষা করার পদ্ধতি
কাজের প্রয়োজন অনুযায়ী শুধুমাত্র যতটুকু গ্রাইন্ডিং প্রয়োজন, ততটুকুই করুন। যদি অংশটির ক্লিয়ারেন্স, সিলিং বা মসৃণ মেটিং সারফেস প্রয়োজন হয়, তবে বিডটি সাবধানে ফিনিশ করুন এবং ওয়েল্ড টো-এ কাটিং এড়িয়ে চলুন। AWS-এর ওয়েল্ড ক্র্যাকিং সংক্রান্ত নির্দেশিকা স্পষ্টভাবে উল্লেখ করে: যদি কোনো ফাটল পাওয়া যায়, তবে ত্রুটিপূর্ণ অঞ্চলটি অপসারণ করে পুনরায় ওয়েল্ড করতে হবে—কোনোভাবেই কসমেটিক গ্রাইন্ডিং-এর আড়ালে লুকিয়ে রাখা যাবে না।
যদি আপনাকে মেশিন করা বা গ্যাস্কেটযুক্ত পৃষ্ঠের জন্য কাস্ট আয়রন ওয়েল্ড করতে হয়, তবে হালকা ফিনিশিংয়ের পর থামুন এবং আবার পরিদর্শন করুন। স্ল্যাগের নিচে যেখানে টো-ফাটলগুলি সহজে দেখা যায় না, পরিষ্কার করার পর সাধারণত ছোট টো-ফাটলগুলি দেখা সহজ হয়ে যায়।
ঢালাই লোহা মেরামতের সেবার জন্য প্রস্তুত হওয়ার লক্ষণগুলি
- মেরামতের অঞ্চল জুড়ে পৃষ্ঠের অবিচ্ছিন্নতা সুসংগত।
- বীড বা ক্রেটারের শেষ অংশের পাশে কোনো নতুন প্রান্ত ফাটল দেখা যায় না।
- মেরামতকৃত অংশটি মূল পার্টের জ্যামিতিক আকৃতির সাথে সমানভাবে সংরেখিত থাকে।
- গ্রাইন্ডিং করার সময় ছিদ্রযুক্ততা, গলিত ধাতুর পকেট বা ফিউশনের অভাব উন্মোচিত হয়নি।
- প্রয়োজনীয় যেকোনো মেশিনিং, সিলিং বা সমতল পৃষ্ঠের পরিষ্কারকরণ সম্পন্ন হয়েছে।
এই মুহূর্তে আপনাকে নিজের প্রতি কঠোর হতে হবে। একটি পরিষ্কার দেখতে ঢালাই লোহা মেরামত যথেষ্ট নয়, যদি বীডটি ছিদ্রযুক্ততা, ক্রেটার ফাটল বা তাপ-প্রভাবিত অঞ্চলে নতুন ফাটল লুকিয়ে রাখে। যদি কিছু সন্দেহজনক দেখায়, তবে অংশটি পুনরায় সেবায় প্রবেশ করার আগেই থেমে যান। ত্রুটিটি নিজেই সাধারণত আপনাকে বলে দেয় যে কী ভুল হয়েছে, এবং সেই প্যাটার্নটিই ট্রাবলশুটিং পদক্ষেপে সমাধান করা হবে।
ঢালাই লোহা ওয়েল্ডিং সমস্যা নির্ণয় করুন এবং কখন বাইরের বিশেষজ্ঞের সহায়তা নেওয়া উচিত তা জানুন
যখন কোনো মেরামত ব্যর্থ হয়, তখন সাধারণত ওই বিফলতা কারণের দিকে ইঙ্গিত করে। ওয়েল্ডক্লাস-এর নির্দেশনা পুনঃপুনঃ একই সমস্যাগুলির দিকে ফিরে আসে: ছিদ্রযুক্ত ঢালাইয়ে দূষণ, অত্যধিক স্থানীয় তাপ, দীর্ঘ ওয়েল্ড বিড, অতিরিক্ত কারেন্ট এবং অত্যধিক দ্রুত শীতলীকরণ। কিছু ইঞ্জিন ব্লক এবং অন্যান্য তাপ-সংবেদনশীল ঢালাইয়ের ক্ষেত্রে, মেটাল স্টিচিং ওয়েল্ডিং তাপ সম্পূর্ণরূপে এড়ানোর কারণে এটি উত্তম পথ হতে পারে। এটি প্রায়শই সেই মুহূর্ত যখন মানুষ কীভাবে মেরামত করতে হয়—এমন নিবন্ধগুলি খোঁজা বন্ধ করে এবং আমার কাছাকাছি ওয়েল্ড মেরামতের জন্য অনুসন্ধান শুরু করে।
ঠান্ডা হওয়ার পর কাস্ট আয়রন ওয়েল্ড কেন ব্যর্থ হয়
অনেক খারাপ মেরামত গরম অবস্থায় গ্রহণযোগ্য দেখায়, কিন্তু অংশটি সংকুচিত হলে ফাটল ধরে। কাস্ট আয়রন ওয়েল্ডিং-এ, দুর্বল বিন্দুটি প্রায়শই বিডের পাশে হয়, শুধুমাত্র বিডের মধ্যে নয়। নীচের প্যাটার্নটি ব্যবহার করে আবার চেষ্টা করার আগে সম্ভাব্য ত্রুটি নির্ণয় করুন।
| লক্ষণ | সম্ভাব্য কারণ | সর্বোত্তম সংশোধন |
|---|---|---|
| বিডের পাশে ফাটল | অসম তাপ প্রয়োগ, দীর্ঘ বিড, উচ্চ কারেন্ট অথবা দ্রুত শীতলীকরণ | সমান প্রি-হিট, ছোট ছোট বিড (স্ট্যাগার্ড), নিম্ন কারেন্ট এবং ধীরগতির ইনসুলেটেড শীতলীকরণ ব্যবহার করুন |
| পোরোসিটি | ছিদ্রযুক্ত লোহায় অবশিষ্ট তেল, ময়লা, মরিচা বা অশুদ্ধি | স্টিম ক্লিন বা গরম জলে পরিষ্কার করুন, শব্দ ধাতুতে গ্রাইন্ড করুন এবং পুনরায় ওয়েল্ডিংয়ের আগে সমস্ত পাশ পরিষ্কার করুন |
| কঠিন বা ভঙ্গুর মেরামতের অঞ্চল | ফাটল-সংবেদনশীল ঢালাইয়ের উপর অত্যধিক স্থানীয় তাপ | তাপ জমাটি কমান এবং যদি আরও লোহার ঢালাই ওয়েল্ডিং অংশটিকে আরও খারাপ করে তবে কম তাপের মেরামতের পথ বিবেচনা করুন |
| ফিউশন অনুপস্থিতি | অপরিষ্কার গ্রুভ বা অসম্পূর্ণ ফাটল প্রস্তুতি | ফাটলটি পুনরায় খুলুন, সম্পূর্ণ ত্রুটিটি প্রকাশ করুন এবং শুধুমাত্র পরিষ্কার ও শক্তিশালী ধাতুতে ওয়েল্ড করুন |
| বিকৃতি বা জয়েন্ট স্থানচ্যুতি | খারাপ ফিক্সচারিং এবং অসম তাপ প্রয়োগ | পুনরায় সংরেখায়ন করুন, সঠিকভাবে ক্ল্যাম্প করুন এবং ঢালাইয়ের উপর তাপ আরও সমানভাবে ছড়িয়ে দিন |
| ঠান্ডা হওয়ার পর বা লোড প্রয়োগের পর পুনরাবৃত্তি ব্যর্থতা | মেরামত পদ্ধতিটি অংশটির সেবা শর্তের সাথে মেলে না | পেশাদার কাস্ট আয়রন ওয়েল্ডিং, মেটাল স্টিচিং বা প্রতিস্থাপনের দিকে যান |
কখন একজন পেশাদার ওয়েল্ডিং মেরামত সেবা বেছে নেবেন
যদি আপনি সার্চ ইঞ্জিনে 'কাস্ট আয়রন ওয়েল্ডিং নিয়ে আমার কাছাকাছি', 'আয়রন ওয়েল্ডিং নিয়ে আমার কাছাকাছি' বা 'আয়রন ওয়েল্ডার নিয়ে আমার কাছাকাছি' লিখছেন, তবে সবচেয়ে কাছের দোকান না বেছে নিয়ে কাস্ট আয়রন ওয়েল্ডিংয়ের অভিজ্ঞতা অনুযায়ী ফিল্টার করুন। একটি ভালো সেবা প্রদানকারী দূষণের মাত্রা, ফাটলের বিস্তার, তাপ নিয়ন্ত্রণ এবং ওয়েল্ডিং প্রক্রিয়াটি এখনও উপযুক্ত কিনা—এসব মূল্যায়ন করবেন।
- একটি সাবধানতাপূর্ণ মেরামত চেষ্টার পরেও ফাটলটি পুনরায় দেখা দিয়েছে।
- অংশটি হল ইঞ্জিন ব্লক, ম্যানিফোল্ড অথবা অন্য কোনো তাপ-চক্রযুক্ত কাস্টিং।
- মেরামতের জন্য চাপ সীলিং, মেশিনিং বা সঠিক সাইডিং প্রয়োজন।
- কাস্টিংটি তেলে ভিজে গেছে, আগেই মেরামত করা হয়েছে অথবা এখনও স্পষ্টভাবে চিহ্নিত করা হয়নি।
- মেটাল স্টিচিং এর মতো শীতল প্রক্রিয়া অতিরিক্ত তাপীয় চাপ যোগ করা এড়াবে।
নিরাপত্তা-সংক্রান্ত গুরুত্বপূর্ণ অংশগুলিতে তৎক্ষণাৎ বন্ধ করুন। যদি ব্যর্থতার ফলে কারও আঘাত হতে পারে বা ব্যয়বহুল সরঞ্জামে ক্ষতি হতে পারে, তবে পরীক্ষা-নিরীক্ষা চালিয়ে যাওয়া বন্ধ করুন।
যখন প্রতিস্থাপন বা পুনর্নির্মাণ করা বেশি যুক্তিসঙ্গত হয়
কিছু অংশ কেবলমাত্র পুনরায় ঢালাই লোহা ওয়েল্ডিং-এর জন্য উপযুক্ত নয়। ধাতু সিমিংয়ের রেফারেন্সে ইঞ্জিন-ব্লকের তুলনা এই কারণটি ব্যাখ্যা করে: অতিরিক্ত তাপ বিকৃতি ও নতুন চাপ সৃষ্টি করতে পারে, অন্যদিকে শীতল মেরামত পদ্ধতিগুলি এই ঝুঁকিকে কমিয়ে রাখে। যদি মেরামত ক্রমাগত ব্যর্থ হয়, তবে প্রতিস্থাপন প্রায়শই আর একবার ঝুঁকি নেওয়ার চেয়ে সস্তা হয়। উৎপাদন স্তরে এই সিদ্ধান্ত নেওয়ার সময় স্বয়ংচালিত গাড়ি নির্মাতাদের জন্য, শাওয়াই মেটাল টেকনোলজি ইস্পাত, অ্যালুমিনিয়াম এবং অন্যান্য ধাতুতে নতুন ওয়েল্ডেড চ্যাসিস অ্যাসেম্বলিগুলির জন্য একটি প্রাসঙ্গিক বিকল্প, যার মধ্যে রোবটিক ওয়েল্ডিং লাইন এবং IATF 16949 সার্টিফায়েড মান নিশ্চিতকরণ ব্যবস্থা রয়েছে। অন্য কথায়, সবচেয়ে বুদ্ধিমান সমাধান কখনও কখনও আর একটি মেরামত নয়।
ঢালাই লোহা ওয়েল্ড করার পদ্ধতি: প্রশ্নোত্তর
১. ঢালাই লোহা আসলে ওয়েল্ড করা যায়, নাকি ব্রেজিং করা নিরাপদ?
হ্যাঁ, কিছু ঢালাই লোহা ওয়েল্ড করা যায়, কিন্তু সঠিক উত্তরটি প্রক্রিয়ার চেয়ে বরং অংশটির উপর নির্ভর করে। হাউজিং, কভার এবং মেশিন বেসের মতো কম-চাপের ঢালাই অংশগুলি প্রায়শই উপযুক্ত ওয়েল্ডিং প্রার্থী হয়, যখন ফাটলটি পরিষ্কার হয় এবং উপাদানটি চেনা থাকে। লিক সিলিং, হালকা-দায়িত্বপূর্ণ মেরামত বা ফাটল-সংবেদনশীল ঢালাইয়ের জন্য ব্রেজিং প্রায়শই আরও নিরাপদ, কারণ এটি তাপীয় চাপ কম সৃষ্টি করে। যদি অংশটি সাদা লোহা হয়, খুব তেলে ভিজে থাকে, নিরাপত্তা-সংবেদনশীল হয় অথবা ভারী লোড ও তাপ চক্রের সম্মুখীন হয়, তবে ওয়েল্ডিং এর মাধ্যমে ঝুঁকি মূল্যের চেয়ে বেশি হতে পারে এবং প্রতিস্থাপন বা মেটাল স্টিচিং প্রায়শই বুদ্ধিমানের পছন্দ হয়।
২. ফাটল না হওয়ার শর্তে ঢালাই লোহা ওয়েল্ড করার সেরা উপায় কী?
সবচেয়ে বিশ্বস্ত পদ্ধতি সাধারণত নিয়ন্ত্রিত মেরামত, দ্রুত মেরামত নয়। প্রথমে লোহার প্রকারভেদ চিহ্নিত করুন, তেল ও পৃষ্ঠের দূষণ অপসারণ করুন, ফাটলটির পূর্ণ পরিসর উন্মুক্ত করুন এবং ফাটলের শেষ দুই প্রান্তে স্টপ-ড্রিলিং করুন। তারপর ছোট ছোট ওয়েল্ড সেগমেন্ট ব্যবহার করুন, তাপ জমাটিকে নিয়ন্ত্রণে রাখুন, প্রতিটি পাসের মধ্যে পরিষ্কার করুন এবং অংশটিকে ইনসুলেশনের অধীনে ধীরে ধীরে ঠান্ডা করুন। অনেক কারখানার মেরামতের ক্ষেত্রে, নিকেল-ভিত্তিক ফিলার দিয়ে স্টিক ওয়েল্ডিং নিয়ন্ত্রণ ও ফাটল প্রতিরোধের মধ্যে সবচেয়ে ভালো ভারসাম্য প্রদান করে। দীর্ঘ ওয়েল্ড বিড, ত্বরিত ট্রাভেল, অসম তাপ প্রয়োগ এবং বাধ্যতামূলক ঠান্ডা করা—এগুলোই হলো কাস্ট আয়রনের মেরামত সম্পন্ন হওয়ার পরেও ব্যর্থ হওয়ার প্রধান কারণ।
৩. কাস্ট আয়রনের জন্য কোন ওয়েল্ডিং রডটি সবচেয়ে ভালো কাজ করে?
এটি ওয়েল্ডিংয়ের পরে মেরামতের কাজ কী করতে হবে তার উপর নির্ভর করে। মেশিনিংয়ের প্রয়োজন হতে পারে এমন মেরামতকৃত অঞ্চলের জন্য এবং আপনি যখন একটি নরম, বেশি কাজ করা যায় এমন স্থাপনা চান, তখন নিকেল-সমৃদ্ধ রডগুলি একটি জনপ্রিয় পছন্দ। নিকেল-আয়রন ফিলারগুলি প্রায়শই মোটা বা বেশি চাপসাপেক্ষ মেরামতের জন্য বেছে নেওয়া হয়, কারণ এগুলি একটি শক্তিশালী স্থাপনা প্রদান করে যদিও এগুলি স্ট্যান্ডার্ড স্টিল ফিলারের তুলনায় ঢালাই লোহার সাথে ভালোভাবে কাজ করে। স্টিল-ভিত্তিক মেরামত ইলেকট্রোডগুলি কম খরচের এবং কঠোর পরিষেবার মেরামতের জন্য ব্যবহারযোগ্য হতে পারে, কিন্তু ওয়েল্ডটি সাধারণত কঠিন এবং মেশিনিংয়ের জন্য কম উপযুক্ত। যদি ফিউশন ওয়েল্ডিং অত্যন্ত ঝুঁকিপূর্ণ মনে হয়, তবে কোনো ঢালাই লোহার ওয়েল্ডিং রডের চেয়ে ব্রেজিং ফিলার একটি ভালো বিকল্প হতে পারে।
৪. আপনি কি বাড়িতে মিগ (MIG) ওয়েল্ডিং দিয়ে ঢালাই লোহা ওয়েল্ড করতে পারেন?
কখনও কখনও, কিন্তু শুধুমাত্র সংকীর্ণ শর্তে। এমআইজি (MIG) পদ্ধতি একটি পরিচিত, অত্যন্ত পরিষ্কার ঢালাইয়ের উপর কাজ করতে পারে যদি মেরামতের এলাকা ছোট হয় এবং তাপ নিয়ন্ত্রণ কঠোরভাবে পালন করা হয়; কিন্তু সাধারণত এটি ছিদ্রযুক্ত, ময়লা বা তেল-দূষিত অংশগুলিতে স্টিক ওয়েল্ডিংয়ের তুলনায় কম সহনশীল। কারণ তার-খাওয়ানো ওয়েল্ডিং দ্রুত তাপ তৈরি করতে পারে, তাই ছোট ভুলগুলি প্রায়শই পরে ওয়েল্ড বিডের পাশে ফাটল হিসেবে দেখা দেয়। গৃহ মেরামতের জন্য স্টিক ওয়েল্ডিং সাধারণত আরও নিরাপদ শুরুর বিকল্প, কারণ আপনি ছোট বিড স্থাপন করতে পারেন, প্রায়শই থামতে পারেন এবং প্রতিটি পাসের মধ্যে জয়েন্টটি পরীক্ষা করতে পারেন। যদি ঢালাইয়ের গুণগত মান অজানা হয় বা এটি দূষিত হয়, তবে এমআইজি (MIG) আপনার প্রথম পছন্দ হওয়া উচিত নয়।
৫. কখন আপনি ঢালাই লোহা মেরামত বন্ধ করে একজন পেশাদার সেবা ব্যবহার করা উচিত?
যখন একটি সাবধানতাপূর্ণ চেষ্টার পরে ফাটল আবার দেখা দেয়, যখন অংশটি নিরাপত্তা-সম্পর্কিত হয়, যখন চাপ সীলিং বা মেশিনিং প্রয়োজন হয়, অথবা যখন আপনি এখনও উপাদানটি নিশ্চিত করতে পারছেন না—সেই সময় থামুন। একটি যোগ্য মেরামত কারখানা বিচার করতে পারে যে ওয়েল্ডিং, ব্রেজিং, মেটাল স্টিচিং বা প্রতিস্থাপন—এর মধ্যে কোনটি আসলে সর্বোত্তম পদ্ধতি। ইঞ্জিন ব্লক, ম্যানিফোল্ড, ভারযুক্ত ব্র্যাকেট এবং অন্যান্য যেসব অংশ পুনরাবৃত্ত তাপীয় বা যান্ত্রিক চাপের সম্মুখীন হয়, সেগুলোর জন্য এটি সবচেয়ে গুরুত্বপূর্ণ। যদি কোনো নির্মাতা সিদ্ধান্ত নেন যে ঢালাই লোহার মেরামত আর যুক্তিসঙ্গত নয় এবং নতুন ওয়েল্ডেড ইস্পাত বা অ্যালুমিনিয়াম অ্যাসেম্বলি প্রয়োজন, তবে শাওয়ি মেটাল টেকনোলজি রোবটিক ওয়েল্ডিং লাইন এবং IATF 16949 সার্টিফায়েড মান নিয়ন্ত্রণ ব্যবস্থা সহ একটি প্রাসঙ্গিক উৎপাদন অংশীদার।