 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


নিখুঁত পার্টসের জন্য ডাই কাস্টিং ড্রাফ্ট অ্যাঙ্গেলের মৌলিক বিষয়
সংক্ষেপে
ডাই কাস্টিং ড্রাফট কোণ হল ছাঁচের উল্লম্ব দেয়ালগুলিতে প্রকৌশলীদের দ্বারা নকশাকৃত একটি সামান্য ঢাল বা ঢাল কোণ। এই গুরুত্বপূর্ণ নকশা বৈশিষ্ট্যটি নিশ্চিত করে যে ঢালাইকৃত অংশটি সহজে এবং পরিষ্কারভাবে ডাই থেকে নিষ্কাশিত হতে পারে। যথেষ্ট ড্রাফট কোণ ছাড়া, অংশটি উচ্চ ঘর্ষণের সম্মুখীন হওয়ার সম্ভাবনা রয়েছে, যার ফলে পৃষ্ঠতলের ক্ষতি, বিকৃতি বা টুলে আটকে যাওয়া হতে পারে, যা উৎপাদন খরচ এবং চক্র সময় বৃদ্ধি করে।
ডাই কাস্টিং-এ ড্রাফট কোণ কী?
ডাই কাস্টিংয়ের প্রেক্ষাপটে, ড্রাফট অ্যাঙ্গেল হল মোল্ড কেবিনের সেই তলগুলির ঢাল বা ঝোঁকের পরিমাণ যা ডাই-এর গতির দিকের সমান্তরাল। এটিকে একটি নিখুঁত উল্লম্ব দেয়ালের জায়গায় একটি সামান্য ঢাল হিসাবে চিন্তা করা যেতে পারে। এই ঢাল, যা প্রায়শই সূক্ষ্ম হয়, উৎপাদনযোগ্যতার জন্য নকশার একটি মৌলিক নীতি। এর প্রধান কাজ হল যখন কঠিনীভূত অংশটিকে মোল্ড থেকে বের করা হয় (যা ইজেকশন নামে পরিচিত), তখন ঘর্ষণ কমাতে এবং ভ্যাকুয়াম তৈরি হওয়া রোধ করতে।
যখন গলিত ধাতু একটি ঢালাইতে প্রবেশ করানো হয়, তখন এটি ঠান্ডা হয়ে সঙ্কুচিত হয় এবং ছাঁচের কোরের সাথে দৃঢ়ভাবে আটকে যায়। ড্রাফট কোণ ছাড়া, অংশটির পুরো পৃষ্ঠ নিষ্কাশনের সময় ছাঁচের দেয়ালের বিরুদ্ধে ঘষা হবে। এটি অপার ঘর্ষণ এবং চাপ তৈরি করে, যা অংশটি এবং টুল উভয়েরই স্ক্র্যাচ, ঘষা দাগ বা এমনকি মারাত্মক ক্ষতির কারণ হতে পারে। উৎপাদন বিশেষজ্ঞদের মতে, ড্রাফট কোণটি নিশ্চিত করে যে অংশ এবং ছাঁচের মধ্যে পৃথকীকরণ নিষ্কাশনের সাথে সাথে প্রায় তাৎক্ষণিকভাবে শুরু হয়, যা সংস্পর্শ এবং ঘর্ষণকে হ্রাস করে। এই ধারণাটি শুধুমাত্র ডাই কাস্টিংয়ের জন্য সীমাবদ্ধ নয় ; এটি ঢালাই সহ অধিকাংশ উৎপাদন প্রক্রিয়াগুলিতে একটি গুরুত্বপূর্ণ বিবেচনা, যেমন ইনজেকশন মোল্ডিং এবং স্যান্ড কাস্টিং।
যদিও ধারণাটি সর্বজনীন, তবুও নির্দিষ্ট কোণ ভিন্ন হয়। ডাই কাস্টিংয়ের জন্য, সাধারণ ড্রাফট কোণগুলি প্রায়শই স্যান্ড কাস্টিং-এর মতো প্রক্রিয়াগুলিতে ব্যবহৃত কোণগুলির চেয়ে ছোট হয়। প্রায় 1.5° থেকে 2° একটি সাধারণ নির্দেশিকা, যদিও উপাদান এবং অংশের জটিলতা অনুযায়ী এটি পরিবর্তিত হতে পারে। উদাহরণস্বরূপ, ইনভেস্টমেন্ট কাস্টিং একটি অনন্য প্রক্রিয়া যেখানে ড্রাফট কোণ প্রায় শূন্য হতে পারে কারণ অংশটি বাইরে নিষ্কাশন না করে সিরামিক শেলটি ভেঙে ফেলা হয়। তবে ডাই কাস্টিং-এ, চূড়ান্ত ইস্পাত ডাইয়ের কারণে প্রায় সমস্ত ডিজাইনের ক্ষেত্রে এই ঢালু অপরিহার্য হয়ে ওঠে।
ড্রাফট কোণের গুরুত্বপূর্ণ ভূমিকা এবং সুবিধাসমূহ
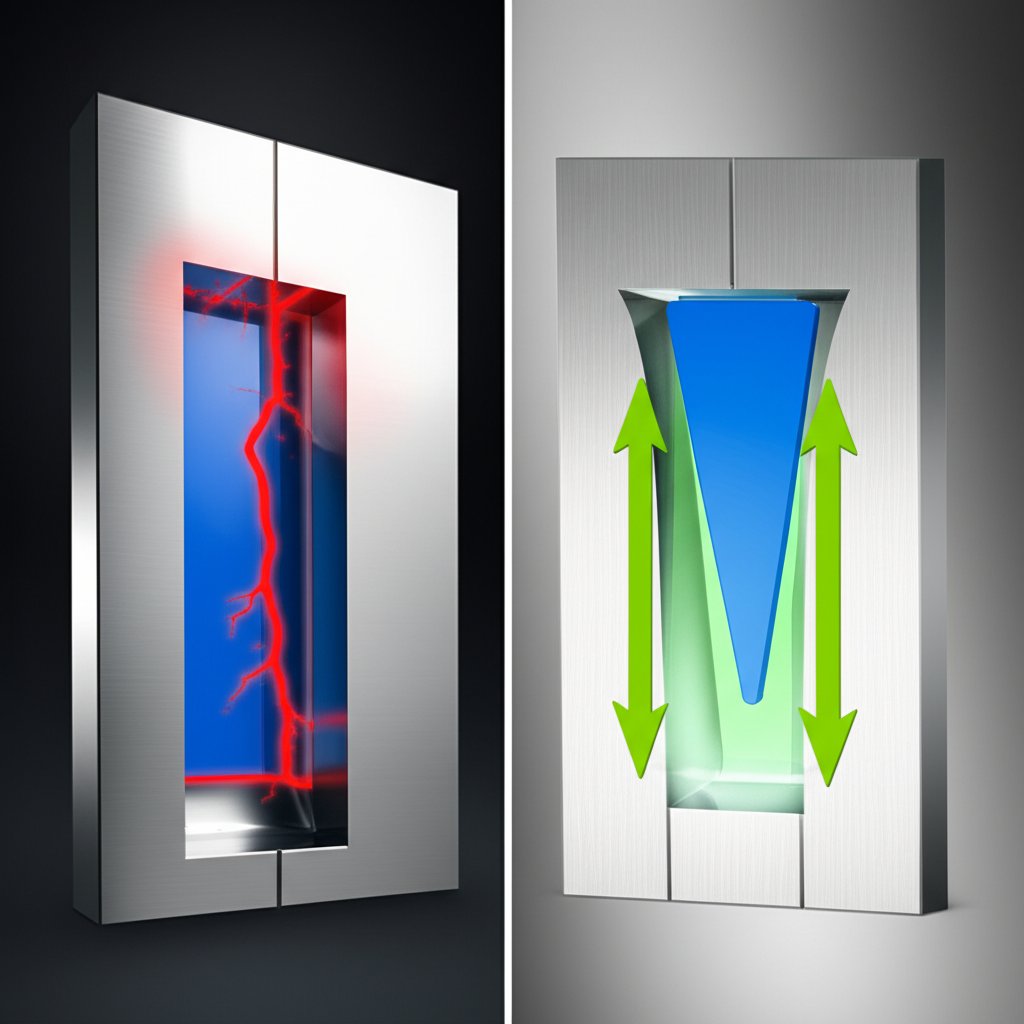
উপযুক্ত ডাই কাস্টিং ড্রাফট কোণ অন্তর্ভুক্ত না করা গুরুতর পরিণতি ডেকে আনতে পারে, যা একটি দক্ষ উৎপাদন প্রক্রিয়াকে একটি ব্যয়বহুল এবং সমস্যাপূর্ণ প্রক্রিয়ায় পরিণত করে। গলিত ধাতু ঠাণ্ডা হয়ে কঠিন হওয়ার সময়, এটি সঙ্কুচিত হয়ে ডাইয়ের সাথে আটকে যায়। খাড়া দেয়াল (শূন্য ড্রাফট) সহ একটি অংশ বাইরে নিষ্কাশন করার চেষ্টা করা এমন একটি নিখুঁত আকারের প্লাগকে ড্রেন থেকে বাইরে টানার মতো—ঘর্ষণ এবং সম্ভাব্য ভ্যাকুয়াম প্রভাব আপনার বিপক্ষে কাজ করে। এর ফলে অংশগুলি আটকে যায়, অপসারণের জন্য অতিরিক্ত বলের প্রয়োজন হয়, যা আবার দাগ, বিকৃতি বা খসে যাওয়া পৃষ্ঠের মতো ত্রুটির কারণ হতে পারে।
একটি ড্রাফট কোণ প্রয়োগ করা হল নকশায় একটি কৌশলগত আপস। যদিও এটি সম্পূর্ণ 90-ডিগ্রি কোণ থেকে জ্যামিতিকে সামান্য পরিবর্তন করে, তবুও উৎপাদনের সুবিধাগুলি অপরিহার্য। এটি সাধারণ ঢালাই ত্রুটি প্রতিরোধ এবং একটি মসৃণ, পুনরাবৃত্তিমূলক উৎপাদন চক্র নিশ্চিত করার জন্য একটি মূল নীতি। এর প্রাথমিক উদ্দেশ্য হল নিশ্চিত করা যে অংশটি ক্ষতি ছাড়াই ছাঁচ থেকে মুক্ত হয়, যা বিশেষ করে কসমেটিক পৃষ্ঠ বা টাইট টলারেন্স সহ অংশগুলির জন্য গুরুত্বপূর্ণ।
সঠিকভাবে নকশাকৃত ড্রাফট কোণগুলি গুণমান, খরচ এবং দক্ষতার উপর প্রভাব ফেলে এমন কয়েকটি গুরুত্বপূর্ণ সুবিধা প্রদান করে:
- অংশ নিষ্কাশন সহজতর: সবচেয়ে তাৎক্ষণিক সুবিধা হল ছাঁচ থেকে মসৃণ এবং ক্ষতিহীন মুক্তি। সামান্য ঢালটি ভ্যাকুয়াম ভেঙে দেয় এবং গহ্বরের দেয়াল বরাবর ঘর্ষণকে কমিয়ে দেয়।
- উন্নত ভেষজ শেষাবস্থা: ছাঁচের বিরুদ্ধে অংশটি টানা প্রতিরোধ করে, ড্রাফট কোণগুলি আঁচড় এবং টানার দাগগুলি দূর করে, যার ফলে সরঞ্জাম থেকে সরাসরি উচ্চ মানের পৃষ্ঠের সমাপ্তি ঘটে।
- সরঞ্জামের আয়ু বৃদ্ধি: কম নির্গমন বলের অর্থ হল দামি ডাই কাস্টিং ছাঁচের উপর কম ঘর্ষণ, যা আগাম ক্ষতি রোধ করে এবং সরঞ্জামগুলির কার্যকরী আয়ু বাড়িয়ে দেয়।
- চক্র সময় হ্রাস: যখন খুব সহজেই অসুবিধা ছাড়া অংশগুলি বের করা হয়, তখন প্রতিটি অংশের জন্য মোট চক্র সময় কমে যায়, যা উৎপাদন দক্ষতা বাড়ায় এবং প্রতি অংশের খরচ কমায়।
সঠিক ড্রাফট কোণ নির্ধারণ: প্রধান ফ্যাক্টর এবং নির্দেশিকা
সমস্ত ডাই কাস্টিং অ্যাপ্লিকেশনের জন্য একক, সার্বজনীন ড্রাফট কোণ নেই। ডিজাইন এবং উপাদানের বিভিন্ন ফ্যাক্টরের ভিত্তিতে সঠিক কোণটি হল একটি গাণিতিক সিদ্ধান্ত। প্রায়শই উদ্ধৃত একটি সাধারণ নিয়ম হল প্রতি ইঞ্চি কেবিটি গভীরতার জন্য 1 ডিগ্রি ড্রাফট প্রয়োগ করা, কিন্তু এটি কেবল একটি শুরুর বিন্দু। অনেক অ্যাপ্লিকেশনের জন্য অংশ মুক্তি নিশ্চিত করার জন্য সমস্ত উল্লম্ব তলে কমপক্ষে 0.5 ডিগ্রি ড্রাফট থাকা খুবই প্রয়োজন।
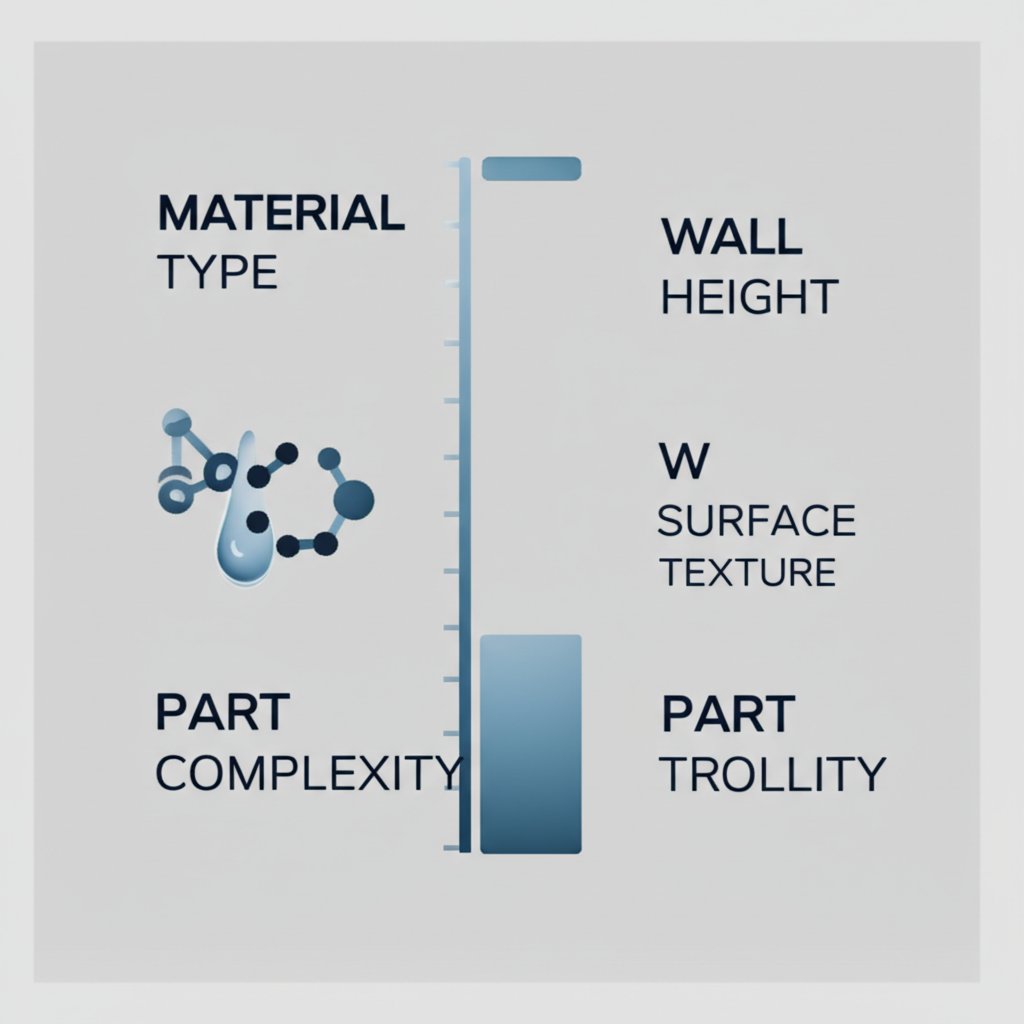
একটি নির্দিষ্ট উপাদানের জন্য উপযুক্ত ড্রাফট কোণ নির্ধারণের জন্য বেশ কয়েকটি গুরুত্বপূর্ণ বিষয় বিবেচনা করা প্রয়োজন। বিভিন্ন ধাতব গঠন শিল্পের জন্য এই উৎপাদন-অনুকূল নকশার নীতিগুলি অত্যন্ত গুরুত্বপূর্ণ। উদাহরণস্বরূপ, অটোমোটিভ ফোরজিং-এ, যেখানে উপাদানের শক্তি সর্বোচ্চ গুরুত্বপূর্ণ, এই ধরনের কঠোর নকশা এবং গুণগত নিয়ন্ত্রণ প্রোটোটাইপিং থেকে শুরু করে বৃহৎ উৎপাদন পর্যন্ত প্রয়োগ করা হয়, শাওই (নিংবো) ধাতু প্রযুক্তি ডাই কাস্টিং-এ মূল পরিবর্তনশীল গুলি হল:
- উপাদান খাদ: বিভিন্ন খাদগুলির আকুঞ্চনের হার এবং ধর্ম ভিন্ন। উদাহরণস্বরূপ, অ্যালুমিনিয়াম খাদগুলি সাধারণত বেশি ক্ষয়কারী হয় এবং দস্তা খাদগুলির তুলনায় আকুঞ্চনের উচ্চতর হার থাকে, যা সাধারণত 1 থেকে 2 ডিগ্রির মধ্যে একটি কিছুটা বড় ড্রাফট কোণের প্রয়োজন হয়। দস্তা, যার আকুঞ্চনের হার কম , কখনও কখনও এক ডিগ্রির কম ড্রাফট সহ ঢালাই করা যেতে পারে।
- প্রাচীরের গভীরতা এবং পুরুত্ব: বৃহত্তর ড্রাফট কোণের প্রয়োজন হয় যখন গহ্বরগুলি আরও গভীর হয়, কারণ বৃহত্তর পৃষ্ঠের ক্ষেত্রফল এবং ঘর্ষণকে অতিক্রম করতে হয়। একটি লম্বা, পাতলা দেয়ালকে বাঁকানো বা ভাঙার ছাড়াই বের করা সম্ভব করতে একটি ছোট, মোটা দেয়ালের চেয়ে আরও বেশি ড্রাফটের প্রয়োজন হবে।
- পৃষ্ঠের টেক্সচার: অংশটির ফিনিশের একটি গুরুত্বপূর্ণ ভূমিকা রয়েছে। একটি মসৃণ, পালিশ করা পৃষ্ঠের ক্ষেত্রে ন্যূনতম ড্রাফট কোণ (যেমন 1-2 ডিগ্রি) যথেষ্ট হতে পারে। তবে, একটি টেক্সচারযুক্ত বা খামতিযুক্ত পৃষ্ঠের জন্য আরও বড় ড্রাফট কোণ (সাধারণত 3 ডিগ্রি বা তার বেশি) প্রয়োজন হয় যাতে নির্গমনের সময় টেক্সচারটি খসে না যায়।
- অংশের জটিলতা: পাঁজর, বস, গর্ত এবং জানালার মতো বৈশিষ্ট্যগুলি জটিলতা যোগ করে। অংশটি আটকে যাওয়ার মতো কোনো অঞ্চল তৈরি না করার জন্য এই প্রতিটি উপাদানের নির্গমনের দিকের সাপেক্ষে সঠিকভাবে নিজস্ব ড্রাফট কোণ প্রয়োগ করা প্রয়োজন।
অবশেষে, সঠিক ড্রাফট কোণ নির্বাচন করা অবশ্যই আদর্শ পার্ট জ্যামিতি এবং উৎপাদন প্রক্রিয়ার বাস্তব প্রয়োজনীয়তার মধ্যে ভারসাম্য বজায় রাখে। বিস্তারিত অ্যালুমিনিয়াম ডাই কাস্টিং ডিজাইন গাইডগুলিতে উল্লেখ করা হিসাবে, ফিলেট, ব্যাসার্ধ এবং বসগুলির মতো বৈশিষ্ট্যগুলি মসৃণ ধাতব প্রবাহ এবং সহজ নিষ্কাশনের জন্য পর্যাপ্ত ড্রাফট সহ ডিজাইন করা আবশ্যিক। এই গাইডগুলি পরামর্শ করা বা একটি অভিজ্ঞ উৎপাদকের সাথে কাজ করা উভয় ক্ষেত্রেই কার্যকারিতা এবং উৎপাদনযোগ্যতার জন্য ডিজাইন অনুকূলিত করা অপরিহার্য।
উৎপাদনযোগ্যতার একটি স্তম্ভ
ডাই কাস্টিং ড্রাফট কোণটি কেবল একটি প্রযুক্তিগত স্পেসিফিকেশনই নয়; এটি অংশের ডিজাইন এবং দক্ষ উত্পাদনের সফলতার একটি মৌলিক ভিত্তি। যদিও এটি একটি ছোটখাটো বিবরণের মতো মনে হতে পারে, তবুও এটি অংশের গুণমান, টুলের আয়ু এবং উৎপাদন খরচের উপর বিশাল প্রভাব ফেলে। ড্রাফট কোণগুলি সঠিকভাবে বোঝা এবং প্রয়োগ করা একটি তাত্ত্বিক ডিজাইনকে একটি প্রায়োগিকভাবে উৎপাদনযোগ্য উপাদানে রূপান্তরিত করে, ব্যয়বহুল ত্রুটি প্রতিরোধ করে এবং ছাঁচ থেকে চূড়ান্ত পণ্য পর্যন্ত একটি মসৃণ পথ নিশ্চিত করে। এটি ডিজাইনের উদ্দেশ্য এবং উত্পাদনের বাস্তবতার মধ্যে সমালোচনামূলক সংযোগস্থলকে নির্দেশ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
১. কাস্টিংয়ে ড্রাফট কোণ কীভাবে গণনা করা হয়?
ড্রাফট কোণ গণনা করার জন্য কোনো সহজ, সার্বজনীন সূত্র নেই। পরিবর্তে, এটি প্রতিষ্ঠিত নির্দেশিকা, উপাদানের বৈশিষ্ট্য এবং অংশের জ্যামিতির উপর ভিত্তি করে নির্ধারণ করা হয়। প্রতি ইঞ্চি খাঁজের গভীরতার জন্য 1 ডিগ্রি ড্রাফট যোগ করা হল একটি সাধারণ নিয়ম। তবে, খাদের সঙ্কোচন হার, পৃষ্ঠের টেক্সচার এবং ছাঁচের প্রাচীরের গভীরতা এই সিদ্ধান্তের জন্য সবই গুরুত্বপূর্ণ উপাদান।
3. একটি ঢালাই আধারের জন্য সাধারণ ড্রাফট কোণ কী?
ড্রাফট কোণ ঢালাই পদ্ধতির উপর নির্ভর করে পরিবর্তিত হয়। উচ্চ-চাপ ডাই কাস্টিংয়ের ক্ষেত্রে বেশিরভাগ পৃষ্ঠের জন্য 1.5° থেকে 2° কোণ সাধারণ। অন্যদিকে, বালি ঢালাইয়ের ক্ষেত্রে সাধারণত 1° থেকে 2° ড্রাফট কোণ প্রয়োজন হয়, যাতে আধারটি বালির ছাঁচ থেকে বিঘ্ন ছাড়াই তুলে নেওয়া যায়। ডাই-কাস্ট অ্যালুমিনিয়াম আবরণের জন্য কোরের জন্য 2 ডিগ্রি এবং খাঁজের জন্য 0.5 ডিগ্রি ড্রাফট একটি প্রস্তাবিত শুরুর বিন্দু। এই কোণগুলি নিশ্চিত করে যে অংশগুলি ক্ষতি ছাড়াই তুলে নেওয়া যায় .
3. ছাঁচে ড্রাফট কোণগুলি কেন অপরিহার্য?
ড্রাফ্ট কোণগুলি অপরিহার্য কারণ ধাতু এবং প্লাস্টিক ঠান্ডা এবং কঠিন হওয়ার সময় সঙ্কুচিত হয়। এই সঙ্কোচনের কারণে মোল্ডের কোরের চারপাশে অংশটি ক্রমশ টানটান হয়ে যায়। ড্রাফ্ট কোণ ছাড়া, এই টানটান ধরার কারণে নিষ্কাশনের সময় বিশাল ঘর্ষণ তৈরি হয়, যার ফলে অংশটি সরানো কঠিন হয়ে পড়ে এবং আঁচড়, টানার দাগ বা বিকৃতির মতো ক্ষতি হতে পারে। হালকা ঢাল ক্লিয়ারেন্স প্রদান করে, যাতে অংশটি পরিষ্কারভাবে এবং মসৃণভাবে মুক্ত হতে পারে।