 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


অটোমোটিভ ক্রস মেম্বার স্ট্যাম্পিং: নির্ভুল চ্যাসিস উৎপাদন
সংক্ষেপে
অটোমোটিভ ক্রস মেম্বার স্ট্যাম্পিং হল একটি উচ্চ-নির্ভুলতা উৎপাদন প্রক্রিয়া, যা গাড়ির চেসিসের কাঠামোগত "মেরুদণ্ড" তৈরি করতে ব্যবহৃত হয়। ইঞ্জিন, ট্রান্সমিশন এবং সাসপেনশনকে সমর্থন করার জন্য অপরিহার্য এই উপাদানগুলি মূলত প্রগতিশীল মার্ফত অথবা ট্রান্সফার ডাই প্রযুক্তি ব্যবহার করে উৎপাদন করা হয় যাতে মাত্রার স্থিতিশীলতা এবং দুর্ঘটনার সময় নিরাপত্তা নিশ্চিত হয়। শিল্পের হালকা ওজনের উপাদান ব্যবহারের প্রতি গুরুত্ব দেওয়ার সাথে সাথে উৎপাদকরা ধীরে ধীরে ঐতিহ্যবাহী ইস্পাত থেকে অ্যাডভান্সড হাই-স্ট্রেংথ স্টিল (AHSS) এবং অ্যালুমিনিয়াম খাদে রূপান্তরিত হচ্ছে, যা স্প্রিংব্যাক এবং তাপ বিকৃতির মতো জটিল চ্যালেঞ্জ তৈরি করে। বৃহৎ পরিসরে উৎপাদনে কঠোর সহনশীলতা বজায় রাখতে উন্নত ডাই ডিজাইন কৌশল, ওভার-বেন্ডিং এবং কম্পিউটার-সহায়িত ইঞ্জিনিয়ারিং (CAE) সিমুলেশন সহ প্রয়োজন হয়।
অটোমোটিভ ক্রস মেম্বারের গঠন এবং কার্য
অটোমোটিভ কাঠামোগত উপাদানগুলির শ্রেণীবিন্যাসে, ক্রস মেম্বার একটি গুরুত্বপূর্ণ ভারবহন উপাদান হিসাবে কাজ করে বডি-ইন-ホাইট (BIW) অ্যাসেম্বলি। কসমেটিক বডি প্যানেলের বিপরীতে, ক্রস মেম্বারগুলি অপরিমেয় যান্ত্রিক চাপ সহ্য করার জন্য ডিজাইন করা হয়েছে, যা দীর্ঘাকার ফ্রেম রেলগুলির সাথে সংযোগকারী পার্শ্বীয় ব্রেস হিসাবে কাজ করে। কোণায় ঘোরার সময় টোরশনাল বল (মোচড়ানো) প্রতিরোধ করা এবং যানবাহনের সবচেয়ে ভারী সাবসিস্টেমগুলির জন্য দৃঢ় মাউন্টিং পয়েন্ট প্রদান করাই এর প্রাথমিক কাজ: ইঞ্জিন, ট্রান্সমিশন এবং সাসপেনশন কন্ট্রোল আর্ম।
অটোমোটিভ ইঞ্জিনিয়ারদের জন্য, ক্রস মেম্বারের ডিজাইন দৃঢ়তা এবং দুর্ঘটনার শক্তি ব্যবস্থাপনার মধ্যে একটি ভারসাম্য বজায় রাখার বিষয়। সামনে বা পার্শ্বীয় আঘাতের ক্ষেত্রে, ক্রস মেম্বারটি গতিশক্তি শোষণ করার জন্য নিয়ন্ত্রিত পদ্ধতিতে বিকৃত হওয়া উচিত যাতে যাত্রী ক্যাবিনে প্রবেশাধিকার রোধ করা যায়। নির্দিষ্ট কনফিগারেশন, যেমন কাপলিং জবযুক্ত সামনের ক্রস মেম্বার , একক স্ট্যাম্পড অ্যাসেম্বলিতে একাধিক কাজ—স্টিয়ারিং র্যাক সাপোর্ট, সাসপেনশন জ্যামিতি সারিবদ্ধকরণ এবং রেডিয়েটার মাউন্টিং—একত্রিত করার জন্য ডিজাইন করা হয়েছে।
এই অংশগুলির কাঠামোগত অখণ্ডতা অপরিহার্য। উদাহরণস্বরূপ, ট্রান্সমিশন ক্রস মেম্বারে ব্যর্থতা ড্রাইভট্রেনের অসামঞ্জস্য, অতিরিক্ত কম্পন এবং যানবাহন নিয়ন্ত্রণ হারানোর দুর্ঘটনাকে তৈরি করতে পারে। ফলস্বরূপ, স্ট্যাম্পিং প্রক্রিয়াটি 100% পুনরাবৃত্তিমূলকতা নিশ্চিত করতে হবে, যাতে প্রতিটি ইউনিট ISO এবং IATF-এর কঠোর মাত্রিক মানগুলি পূরণ করে।
উৎপাদন প্রক্রিয়া: প্রগ্রেসিভ বনাম ট্রান্সফার ডাই স্ট্যাম্পিং
অংশের জটিলতা, উৎপাদন পরিমাণ এবং উপাদানের পুরুত্বের উপর ভিত্তি করে সঠিক স্ট্যাম্পিং পদ্ধতি নির্বাচন করা হয়। ক্রস মেম্বার উৎপাদনের ক্ষেত্রে দুটি প্রধান প্রযুক্তি আধিপত্য বিস্তার করে: প্রগ্রেসিভ ডাই স্ট্যাম্পিং এবং ট্রান্সফার ডাই স্ট্যাম্পিং।
প্রগতিশীল ডাই স্ট্যাম্পিং
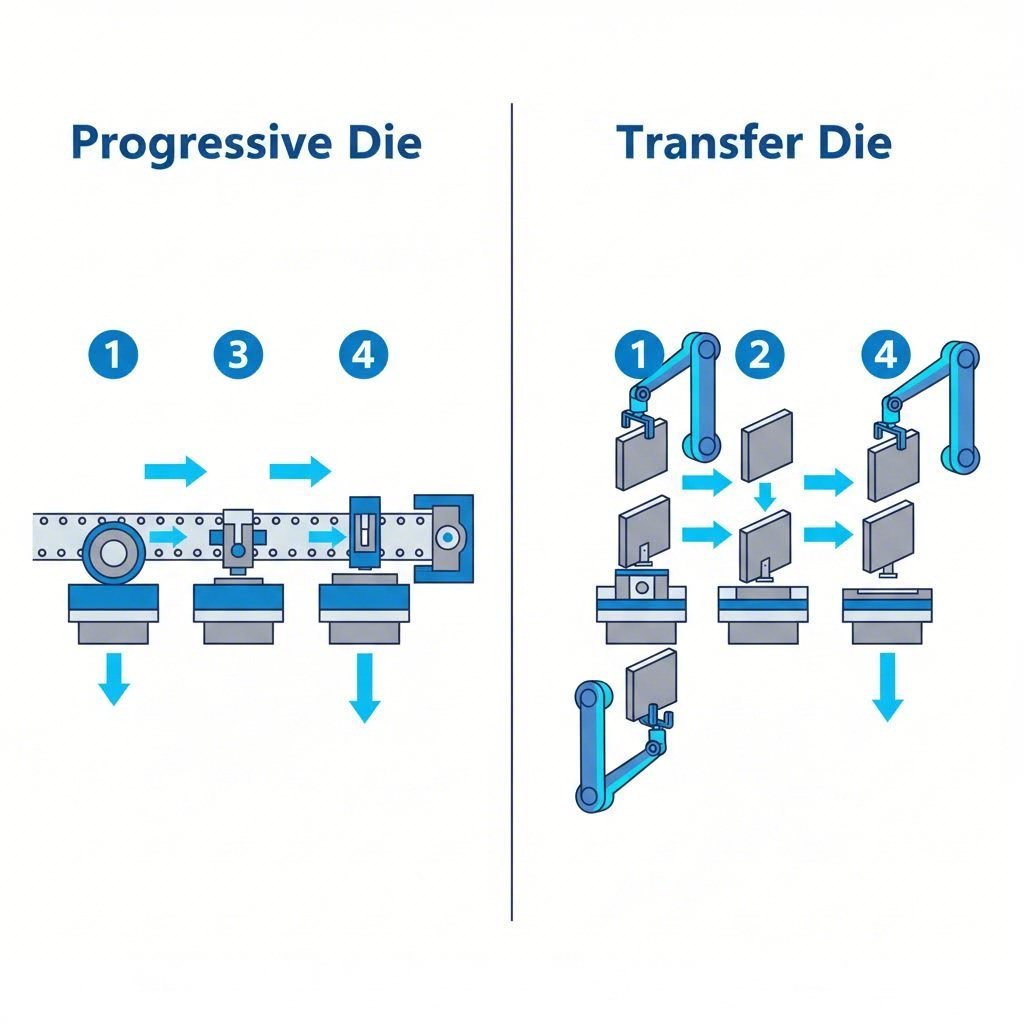
ছোট থেকে মাঝারি আকারের ক্রস মেম্বারগুলির উচ্চ-পরিমাণ উৎপাদনের জন্য আদর্শ, প্রগ্রেসিভ ডাই স্ট্যাম্পিং একটি একক ডাই সেটের মধ্যে একাধিক স্টেশনের মাধ্যমে ধাতব স্ট্রিপের একটি অবিচ্ছিন্ন কুণ্ডলী খাওয়ায়। প্রতিটি প্রেস স্ট্রোকের সাথে সাথে স্ট্রিপটি সামনের দিকে এগোলে, কাটা, বাঁকানো, পাঞ্চিং এবং কয়েনিং-সহ নির্দিষ্ট অপারেশনগুলি ধারাবাহিকভাবে সম্পন্ন হয়। জটিল বৈশিষ্ট্য এবং কঠোর সহনশীলতা সহ উচ্চ গতিতে অংশগুলির জন্য এই পদ্ধতিটি অত্যন্ত দক্ষ। তবে, এটি সাধারণত ডাই বিছানার সর্বোচ্চ আকার এবং চূড়ান্ত স্টেশন পর্যন্ত অংশটি ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকার প্রয়োজনীয়তার দ্বারা সীমিত।
ট্রান্সফার ডাই স্ট্যাম্পিং
ভারী ট্রাক বা এসইউভিতে পাওয়া যায় এমন বৃহত্তর, গভীর বা আকৃতির দিক থেকে জটিল ক্রস মেম্বারগুলির ক্ষেত্রে—ট্রান্সফার ডাই স্ট্যাম্পিং হল শ্রেষ্ঠ পছন্দ। এই প্রক্রিয়ায় প্রথমে আলাদা আলাদা ব্লাঙ্কগুলি কাটা হয় এবং তারপর রোবোটিক অ্যার্ম বা ট্রান্সফার রেল ব্যবহার করে আলাদা ডাই স্টেশনগুলির মধ্যে যান্ত্রিকভাবে স্থানান্তরিত করা হয়। এটি অংশটির স্বাধীন নিয়ন্ত্রণ করার অনুমতি দেয়, যা গভীর আকর্ষণ (ডিপ ড্র-এর) মতো কাজ সম্ভব করে তোলে যা প্রগ্রেসিভ ডাই-এ অসম্ভব হত। উপাদানের প্রবাহ পাতলা বা ফাটা রোধ করতে সঠিকভাবে নিয়ন্ত্রণ করা প্রয়োজন এমন ভারী-গেজ উপাদানের ক্ষেত্রে ট্রান্সফার স্ট্যাম্পিং অপরিহার্য।
প্রক্রিয়া তুলনা
| বৈশিষ্ট্য | প্রগতিশীল মার্ফত | ট্রান্সফার ডাই |
|---|---|---|
| উপাদান ফিড | অবিচ্ছিন্ন কুণ্ডলী স্ট্রিপ | আগে থেকে কাটা আলাদা ব্লাঙ্ক |
| অংশের জটিলতা | মাঝারি জটিলতা, স্ট্রিপের সাথে সংযুক্ত | উচ্চ জটিলতা, গভীর আকর্ষণের ক্ষমতা |
| উৎপাদন গতি | উচ্চ (দ্রুত সাইকেল সময়) | মাঝারি (স্থানান্তর গতি দ্বারা সীমিত) |
| আদর্শ প্রয়োগ | ব্র্যাকেট, ছোট কাঠামোগত সমর্থন | বৃহত ক্রস মেম্বার, ফ্রেম রেল |
যেসব প্রস্তুতকারকরা এই বিভিন্ন প্রয়োজনীয়তা পূরণের জন্য একটি অংশীদারের সন্ধান করছেন, শাওয়াই মেটাল টেকনোলজি দ্রুত প্রোটোটাইপিং থেকে শুরু করে বৃহৎ উৎপাদন পর্যন্ত ব্যাপক সমাধান প্রদান করে। 600 টন পর্যন্ত প্রেস ক্ষমতা এবং IATF 16949 সার্টিফিকেশন সহ, তারা প্রকৌশলগত ধারণা এবং উচ্চ-পরিমাণ ডেলিভারির মধ্যে ব্যবধান কাটিয়ে ওঠে, জটিল ট্রান্সফার অপারেশন এবং উচ্চ-গতির প্রগ্রেসিভ রান উভয়কেই সমর্থন করে।
উপাদান নির্বাচন: AHSS এবং অ্যালুমিনিয়ামে রূপান্তর
জ্বালানি দক্ষতা এবং ইলেকট্রিক ভেহিকল (EV) রেঞ্জ বৃদ্ধির প্রয়োজনীয়তা স্ট্যাম্পড উপাদানগুলির জন্য উপাদান নির্বাচনকে বদলে দিয়েছে। অতীতের দশকগুলিতে ব্যবহৃত ঐতিহ্যবাহী মৃদু ইস্পাত আজ প্রায়শই উন্নত উপাদান দ্বারা প্রতিস্থাপিত হয়েছে যা ওজনের তুলনায় শক্তির ক্ষেত্রে উত্তম অনুপাত প্রদান করে।
অ্যাডভান্সড হাই-স্ট্রেংথ স্টিল (AHSS)
এএইচএসএস এখন সেফেটি-ক্রিটিক্যাল ক্রস মেম্বারগুলির জন্য শিল্প মান। ডুয়াল-ফেজ (DP) এবং মার্টেনসিটিক ইস্পাতের মতো উপকরণ প্রকৌশলীদের কাঠামোগত দৃঢ়তা ছাড়াই পাতলা গেজ ব্যবহার করতে দেয়। যদিও এটি সামগ্রিক যানবাহনের ওজন কমায়, কিন্তু স্ট্যাম্পিং প্রক্রিয়াকে জটিল করে তোলে। এএইচএসএস-এর উচ্চ টেনসাইল শক্তি স্ট্যাম্পিং ডাইগুলির ক্ষয় বাড়ায় এবং কার্যকরভাবে আকৃতি গঠনের জন্য উল্লেখযোগ্য উচ্চ টন প্রেস প্রয়োজন। তদুপরি, উপকরণের সীমিত নমনীয়তা বাঁকের ব্যাসার্ধ্য সঠিকভাবে গণনা না করলে ফাটল হওয়ার প্রবণতা বাড়ায়।
এলুমিনিয়াম লৈগ
প্রিমিয়াম এবং বৈদ্যুতিক যানবাহনের জন্য, অ্যালুমিনিয়াম (নির্দিষ্টভাবে 5000 এবং 6000 সিরিয়াল খাদ) ক্রমবর্ধমানভাবে প্রাধান্য পাচ্ছে। অ্যালুমিনিয়ামের উপাদানগুলি স্টিলের তুলনামূলক ওজনের প্রায় এক-তৃতীয়াংশ হতে পারে, যা ভারী হালকা করার বিশাল সুবিধা প্রদান করে। তবে, অ্যালুমিনিয়াম স্ট্যাম্পিং একক চ্যালেঞ্জ উপস্থাপন করে: এটি স্টিলের তুলনামূলক কম ফরমেবিলিটি রাখে এবং ছিঁড়ে যাওয়ার প্রবণতা বেশি। এমন উন্নত কৌশল যেমন সুপারফরমিং —উত্তপ্ত অ্যালুমিনিয়ামের পাতগুলিকে আকৃতি দেওয়ার জন্য গ্যাসের চাপ ব্যবহার করে—অথবা জটিল অ্যালুমিনিয়ামের ক্রস মেম্বারগুলি সফলভাবে উৎপাদনের জন্য প্রায়শই বিশেষ লুব্রিকেন্টের প্রয়োজন হয়।
ইঞ্জিনিয়ারিং চ্যালেঞ্জ এবং গুণগত নিয়ন্ত্রণ
অটোমোটিভ মানদণ্ডে ক্রস মেম্বার উৎপাদনের জন্য ধাতুবিদ্যা এবং যান্ত্রিক ক্ষেত্রে উল্লেখযোগ্য বাধাগুলি অতিক্রম করা প্রয়োজন। দুটি প্রধান ত্রুটি—স্প্রিংব্যাক এবং তাপজনিত বিকৃতি—কঠোর ইঞ্জিনিয়ারিং সমাধান দাবি করে।
স্প্রিংব্যাক ক্ষতিপূরণ
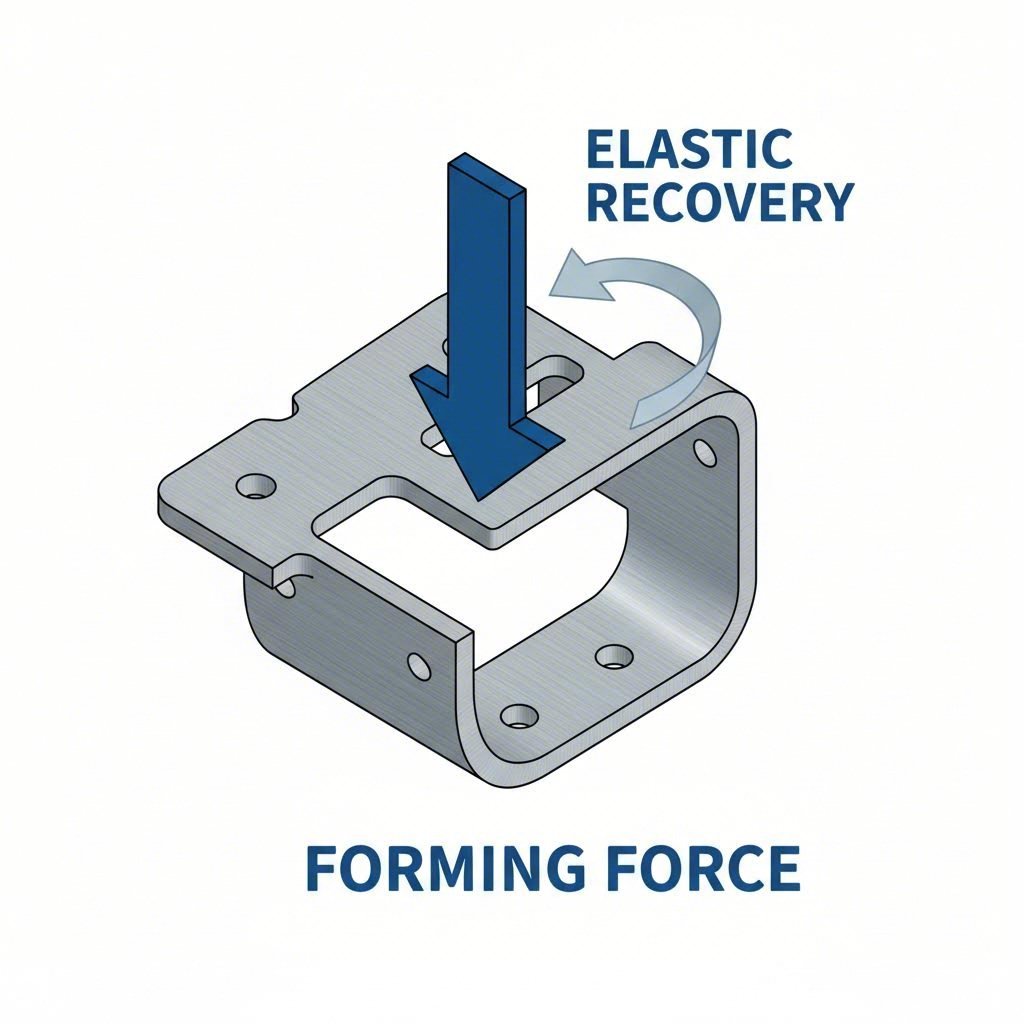
যখন ধাতুকে স্ট্যাম্প করা হয়, তখন আকৃতি প্রদানের বল সরিয়ে নেওয়ার পরে এটি তার মূল আকৃতিতে ফিরে আসার প্রাকৃতিক প্রবণতা রাখে; এটিকে স্প্রিংব্যাক বলা হয়। AHSS-এর মতো উচ্চ-শক্তির উপকরণের ক্ষেত্রে, স্প্রিংব্যাক আরও বেশি লক্ষণীয় এবং পূর্বাভাস দেওয়া কঠিন হয়। এর প্রতিকারের জন্য, ডাই ডিজাইনাররা সঠিক পরিমাণ স্থিতিস্থাপক পুনরুদ্ধার গণনা করার জন্য অনুকলন সফটওয়্যার ব্যবহার করে এবং অংশটিকে "অতিরিক্ত বাঁক" দেওয়ার জন্য ডাই নকশা করে। পছন্দের কোণের বাইরে ধাতুকে স্ট্যাম্প করে, এটি সঠিক সহনশীলতায় ফিরে আসে।
তাপজনিত বিকৃতি নিয়ন্ত্রণ
ক্রস মেম্বারগুলি কমই স্বতন্ত্র অংশ হিসাবে থাকে; এগুলি প্রায়শই ব্র্যাকেট, কাপলিং জব বা ফ্রেম রেলের সঙ্গে ওয়েল্ড করা হয়। রোবটিক MIG ওয়েল্ডিং থার্মাল এক্সপানশন এবং সংকোচন তৈরি করে, যা স্ট্যাম্প করা উপাদানটিকে বিকৃত করতে পারে। Kirchhoff Automotive-এর মতো শীর্ষ প্রস্তুতকারকরা ক্ষতিপূরণমূলক জ্যামিতি নিয়ে প্রাথমিক স্ট্যাম্পিং ডিজাইন করে এই সমস্যার সমাধান করে। অংশটিকে ইচ্ছাকৃতভাবে নির্দিষ্ট দিকে "স্পেক থেকে বাইরে" স্ট্যাম্প করা হয় যাতে পরবর্তী ওয়েল্ড তাপ এটিকে সঠিক চূড়ান্ত মাত্রায় টানে।
দ্রষ্টব্য: এই উপাদানগুলির গুণগত নিয়ন্ত্রণ কেবল দৃশ্যমান পরিদর্শনের বাইরে যায়। এটি স্বয়ংক্রিয় অপটিক্যাল স্ক্যানিং এবং সমন্বয় পরিমাপ মেশিন (CMM) এর মাধ্যমে যাচাই করার প্রয়োজন যে এই শারীরিক চাপের সত্ত্বেও গুরুত্বপূর্ণ মাউন্টিং পয়েন্টগুলি সাব-মিলিমিটার সহনশীলতার মধ্যে থাকে।
উপসংহার
অটোমোটিভ ক্রস মেম্বার উৎপাদন এমন একটি শিল্পশাখা যা কাঁচামালের শক্তির সাথে সূক্ষ্ম নিখুঁততার সমন্বয় ঘটায়। যেহেতু যানবাহনগুলি হালকা কাঠামো এবং বৈদ্যুতিক চালিত ইঞ্জিনের দিকে এগিয়ে যাচ্ছে, তাই AHSS এবং অ্যালুমিনিয়ামকে ত্রুটিহীনভাবে গঠন করার জন্য উন্নত স্ট্যাম্পিংয়ের চাহিদা আরও বৃদ্ধি পাবে। ক্রেতা এবং ইঞ্জিনিয়ারদের জন্য সাফল্য নির্ভর করে এমন সরবরাহকারীদের নির্বাচনের উপর যাদের কাছে শুধু ভারী-টন ক্ষমতাই নয়, বরং উপাদানের আচরণ নিয়ন্ত্রণের জন্য প্রয়োজনীয় প্রকৌশলগত গভীরতা রয়েছে, যাতে চেসিসের মূল কাঠামো চাপের বিরুদ্ধে অটল থাকে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
১. একটি যানবাহনে ক্রস মেম্বারের প্রাথমিক কাজ কী?
একটি ক্রস মেম্বার যানবাহনের ফ্রেম রেলগুলির সাথে সংযুক্তি স্থাপনকারী একটি কাঠামোগত ব্রেস হিসাবে কাজ করে। এটি ট্রান্সমিশন, ইঞ্জিন এবং সাসপেনশন সহ গুরুত্বপূর্ণ উপাদানগুলির সমর্থন করে এবং চেসিসের দৃঢ়তা এবং হ্যান্ডেলিং স্থিতিশীলতা বজায় রাখার জন্য ঐঠাম মাড়ানোর বলকে প্রতিরোধ করে।
২. কি ক্ষতিগ্রস্ত ক্রস মেম্বার মারামি করা যাবে?
সাধারণত একটি বাঁকা বা ফাটা ক্রস মেম্বারের মেরামতের পরিবর্তে প্রতিস্থাপন করা উচিত। যেহেতু এটি একটি নিরাপত্তা-সংবেদনশীল কাঠামোগত উপাদান, তাই এটির ধাতব ক্লান্তির বৈশিষ্ট্য এবং দুর্ঘটনার সময় ক্ষতি প্রতিরোধ ক্ষমতাকে হুমকির মুখে ফেলে রেখে ওয়েল্ডিং বা সোজা করা যেতে পারে। ক্ষতিগ্রস্ত ক্রস মেম্বার নিয়ে গাড়ি চালালে ট্রান্সমিশনের অসঠিক সারিবদ্ধতা এবং তীব্র কম্পন হতে পারে।
ক্রস মেম্বার উৎপাদনে তাপ বিকৃতি কেন একটি উদ্বেগের বিষয়?
মাউন্টিং ব্র্যাকেট লাগানোর জন্য প্রায়শই ক্রস মেম্বারে ওয়েল্ডিংয়ের প্রয়োজন হয়। ওয়েল্ডিংয়ের তাপ ধাতুকে প্রসারিত ও সঙ্কুচিত করে, যা অংশটিকে বিকৃত করতে পারে। চূড়ান্ত অ্যাসেম্বলিটি নিখুঁতভাবে ফিট করার নিশ্চিত করার জন্য প্রস্তুতকারকদের আশাকৃত বিকৃতির ক্ষতিপূরণ করার জন্য স্ট্যাম্পিং ডাই ডিজাইন করতে হবে।