 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ড্রয়িং ডাইসে ফাটল সমাধান: প্রধান কারণ ও সমাধানগুলি
সংক্ষেপে
ড্রয়িং ডাইসে ফাটল হল একটি গুরুত্বপূর্ণ উত্পাদন ব্যর্থতা যা মূলত অতিরিক্ত চাপ, উপাদানের ত্রুটি, পরিচালনার ভুল এবং খারাপ যন্ত্রের নকশার কারণে ঘটে। প্রধান কারণগুলির মধ্যে রয়েছে স্থানীয় সংকোচন চাপ যা বিকৃতি শক্তিকরণের দিকে নিয়ে যায়, উপাদানের ভিতরে অভ্যন্তরীণ চাপ মুক্তি, এবং ডাই বা কাজের টুকরো উভয়েরই ধাতুবিদ্যার ত্রুটি। অপর্যাপ্ত স্নানকরণ, যন্ত্রপাতির ভুল সারিবদ্ধকরণ এবং ভুল ডাই জ্যামিতি—যেমন ভুল ব্যাসার্ধ বা ক্লিয়ারেন্স—এগুলি ডাইয়ের আগেভাগে ব্যর্থতার জন্য উল্লেখযোগ্য কারণ।
গুরুত্বপূর্ণ পার্থক্য বোঝা: ফাটা বনাম বিভক্ত হওয়া
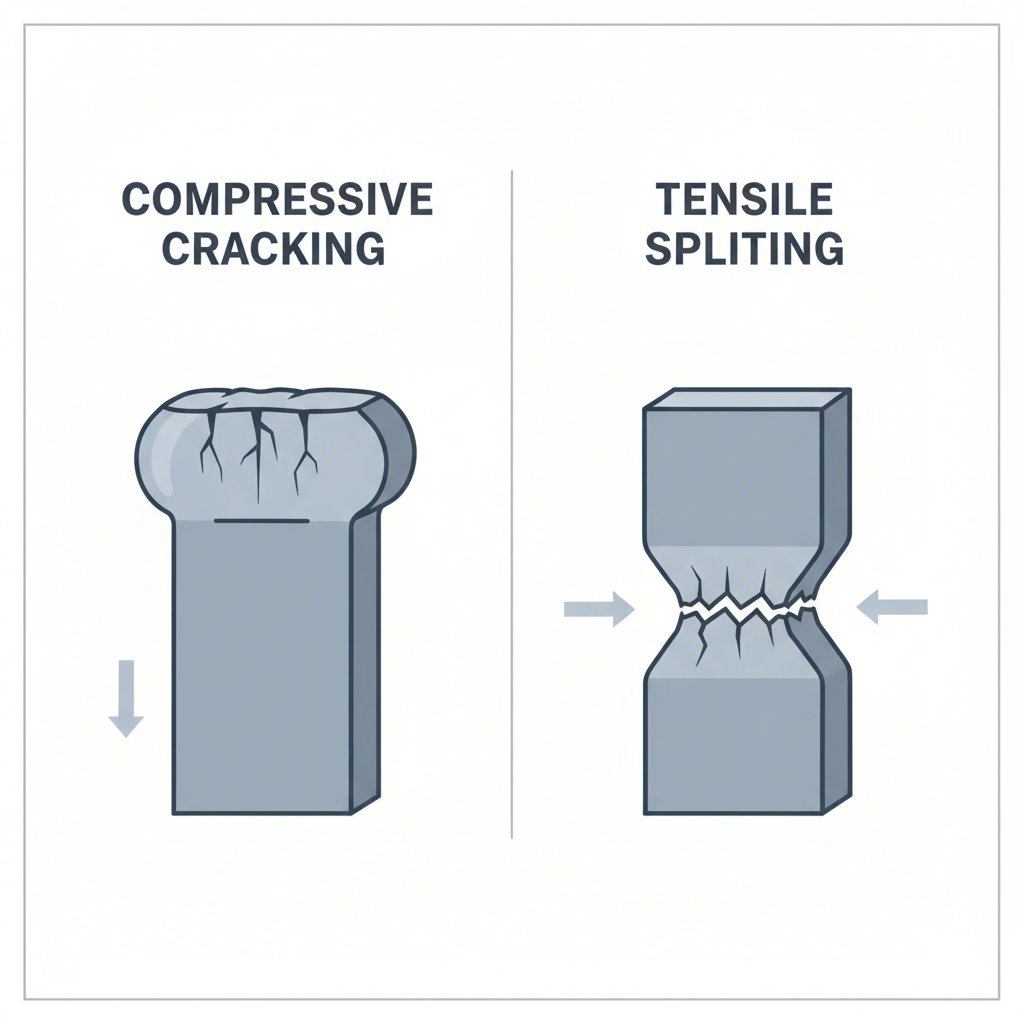
ব্যর্থতা নির্ণয়ের আগে ফাটল এবং বিভাজনের মধ্যে পার্থক্য করা অপরিহার্য, কারণ এদের মূল কারণ এবং সমাধান মৌলিকভাবে ভিন্ন। ব্যর্থতার মোড ভুল শনাক্ত করা প্রায়শই ভুল এবং অকার্যকর সংশোধনমূলক পদক্ষেপের দিকে নিয়ে যায়। উভয় ক্ষেত্রেই অংশটি প্রত্যাখ্যান করা হয়, তবে এগুলি বিপরীত চাপের অবস্থা থেকে উদ্ভূত হয়।
বিভাজন হল একটি তারের ব্যর্থতা। এটি তখন ঘটে যখন ধাতুকে এর সর্বোচ্চ প্রসারণ ক্ষমতার চেয়ে বেশি প্রসারিত করা হয়। এই প্রক্রিয়াটি প্রায়শই উপাদানের দৃশ্যমান পাতলা হওয়া দ্বারা পূর্বাভাসিত হয় যা "নেকিং" নামে পরিচিত। এটি এমন একটি টাফির টুকরো টানার মতো ভাবুন যতক্ষণ না এটি মাঝখানে পাতলা হয়ে যায় এবং অবশেষে ছিঁড়ে যায়। একটি আঁকার প্রক্রিয়ায়, বিভাজন সাধারণত পাঞ্চ ব্যাসার্ধের কাছাকাছি একটি অনুভূমিক বিচ্ছিন্নতা হিসাবে দেখা দেয়, যেখানে উপাদানটি খুব পাতলা হয়ে গেছে। সাধারণ সমাধানগুলির মধ্যে রয়েছে পাঞ্চ ব্যাসার্ধ বৃদ্ধি করা, লুব্রিকেশন উন্নত করা বা ভাল প্রসারণ বৈশিষ্ট্য সহ একটি উপাদান ব্যবহার করা।
ক্র্যাকিং , অন্যদিকে, একটি সংকোচনজনিত ব্যর্থতা। এটি স্থানীয়ভাবে অত্যধিক সংকোচনের ফলাফল যা উপাদানটিকে নির্দিষ্ট অঞ্চলে অত্যধিক কঠিন ও ভঙ্গুর করে তোলে। যেমনটি ফ্যাব্রিকেটর দ্বারা একটি বিশ্লেষণে বিস্তারিত আলোচনা করা হয়েছে, এই ধরনের ব্যর্থতার ফলে ভাঙার স্থানে ধাতুটি মূল অবস্থার চেয়ে ঘন হয়। ফাটলগুলি প্রায়শই উল্লম্ব ব্যর্থতা হিসাবে দেখা দেয় এবং উচ্চ-শক্তির ইস্পাত ও স্টেইনলেস স্টিলের ক্ষেত্রে এগুলি ক্রমাগত বাড়ছে। ফাটলের জন্য একটি সমাধান প্রয়োগ করে ফাটার সমস্যা মেরামত করার চেষ্টা করলে সমস্যাটি আরও খারাপ হবে।
সঠিক রোগ নির্ণয়ের জন্য নিম্নলিখিত পার্থক্যগুলি বিবেচনা করুন:
| বৈশিষ্ট্য | ফাটা (সংকোচনজনিত ব্যর্থতা) | ফাটানো (তন্য ব্যর্থতা) |
|---|---|---|
| চেহারা | সাধারণত একটি উল্লম্ব খোলা ব্যর্থতা | সাধারণত একটি আনুভূমিক বিদীর্ণ, প্রায়শই গ্রীবাকরণের পরে |
| ভাঙার সময় উপাদানের পুরুত্ব | মূল উপাদানের চেয়ে বেশি পুরু | মূল উপাদানের চেয়ে পাতলা (পাতলা হওয়া) |
| প্রাথমিক কারণ | অত্যধিক স্থানীয়কৃত সংকোচন এবং বিকৃতি দ্বারা শক্তিময় হওয়া | অত্যধিক স্থানীয়কৃত প্রসারণ (টান) |
| সাধারণ স্থান | উচ্চ সংকোচনের এলাকা, যেমন ফ্ল্যাঞ্জ বা সংকীর্ণ বক্রতা | পাঞ্চ বক্রতার কাছাকাছি বা উচ্চ প্রসারিত এলাকায় |
উপাদান-সম্পর্কিত কারণ এবং আন্তরিক ত্রুটি
উপকরণ এবং ডাই-এর নিজস্ব ভৌত ও রাসায়নিক বৈশিষ্ট্য ফাটলের ঘটনার পুনরাবৃত্ত কারণ। উপকরণ থেকে উৎপন্ন ব্যর্থতা সূক্ষ্ম হতে পারে কিন্তু উৎপাদন আউটপুট এবং টুলের আয়ুর উপর গুরুতর প্রভাব ফেলে। এই সমস্যাগুলি প্রধানত আকৃতি প্রদান করা হচ্ছে এমন কাঁচামাল এবং ডাইয়ের নির্মাণ উপকরণে থাকা ত্রুটির সাথে সম্পর্কিত।
কাজের টুকরোর ক্ষেত্রে, কাঁচামালের খারাপ নির্বাচন হল প্রধান কারণ। কম স্থিতিস্থাপকতা বা উচ্চ শীতল-শক্তিময় সূচক সহ উপকরণ, যেমন অস্টেনিটিক স্টেইনলেস স্টিল, বিশেষভাবে ঝুঁকিপূর্ণ। বিকৃতির সময়, এই উপকরণগুলি একটি ভাঙা প্রবণ মার্টেনসাইট গঠনের দিকে নিয়ে যায় এমন একটি পর্যায় রূপান্তর অতিক্রম করতে পারে, যা বিশেষজ্ঞদের দ্বারা ব্যাখ্যা করা হয়েছে Kanou Mould . এছাড়াও, খালি জায়গার উপরের ত্রুটি, যেমন নিকস বা গলিং, ম্যাট্রিক্সে উপাদানের মসৃণ প্রবাহকে বাধা দিতে পারে, যা ফাটলের দিকে নিয়ে যায়, এমন একটি সাধারণ সমস্যা যা সঠিক গঠন .
টুলিং-এর ক্ষেত্রে, ডাইয়ের উপকরণের মান অত্যন্ত গুরুত্বপূর্ণ। উদাহরণস্বরূপ, খারাপ মানের কার্বাইড থেকে তৈরি একটি ডাই ক্ষতিকারক ব্যর্থতার দিকে নিয়ে যেতে পারে। দ্য ফ্যাব্রিকেটরের টিউব এবং পাইপ জার্নাল অনুপযুক্ত সিন্টারিংয়ের কারণে পোরোসিটির মতো ধাতুবিদ্যার ত্রুটিগুলিকে প্রধান কারণ হিসাবে চিহ্নিত করে। যখন কার্বাইড গুঁড়ো সঠিকভাবে সিন্টার করা হয় না, তখন টাংস্টেন এবং কোবাল্ট উপাদানগুলি সঠিকভাবে মিশ্রিত হতে ব্যর্থ হয়, যা ডাইয়ের কাঠামোগত অখণ্ডতা এবং আকর্ষণের চাপ সহ্য করার ক্ষমতা হ্রাস করে। এটি দুর্বল স্থান তৈরি করে যেখানে ফাটল সহজেই শুরু হতে পারে এবং ছড়িয়ে পড়তে পারে।
উপাদান-সংক্রান্ত এই ব্যর্থতা কমাতে, কয়েকটি কৌশল কার্যকর:
- ম্যাটেরিয়াল নির্বাচন: প্রয়োগের জন্য ভালো প্লাস্টিসিটি এবং ফরমেবিলিটি সহ উপাদান নির্বাচন করুন। যেসব উপাদান কাজ করার সময় উল্লেখযোগ্য হার্ডেন হয়, সেগুলির জন্য ডাক্টিলিটি ফিরে পেতে মাঝামাঝি সময়ে অ্যানিলিং প্রক্রিয়া পরিকল্পনা করুন।
- গুণবত্তা নিয়ন্ত্রণ: আগত কাঁচামালের উপর কঠোর পরিদর্শন বাস্তবায়ন করুন যাতে পৃষ্ঠের ত্রুটি বা পুরুত্বের অসামঞ্জস্য নিরীক্ষণ করা যায়।
- ডাই উপাদান নির্দিষ্টকরণ: নামকরা সরবরাহকারীদের কাছ থেকে উচ্চমানের, সঠিকভাবে সিন্টার করা কার্বাইড বা অন্যান্য উপযুক্ত টুল স্টিলের জন্য দৃঢ় অবস্থান নিন। নিশ্চিত করুন যে ডাই উপাদানটি নির্দিষ্ট কাজের উপাদানগুলি টানার চাপের জন্য উপযুক্ত।
প্রক্রিয়াগত ব্যর্থতা: প্রক্রিয়া চাপ, লুব্রিকেশন এবং সারিবদ্ধকরণ
নিখুঁত উপাদান এবং ডাই ডিজাইন থাকা সত্ত্বেও, টানার প্রক্রিয়ায় ত্রুটিগুলি ফাটলের একটি প্রধান কারণ। এই প্রক্রিয়াগত ব্যর্থতাগুলি প্রায়শই চাপ, ঘর্ষণ এবং যান্ত্রিক সেটআপের জটিল পারস্পরিক ক্রিয়ার কারণে হয়। এগুলি সমাধানের জন্য উৎপাদন পরিবেশের যত্নসহকারে নিরীক্ষণ এবং নিয়ন্ত্রণের প্রয়োজন হয়।
সবচেয়ে মৌলিক কারণগুলির মধ্যে একটি হল অভ্যন্তরীণ চাপ মুক্তি . একাধিক শিল্প উৎসের দ্বারা উল্লেখিত হিসাবে, ধাতু উত্পাদনের সময় অভ্যন্তরীণ চাপ একটি অপরিহার্য উপজাত দ্রব্য। টানার প্রক্রিয়ার সময়, এই সঞ্চিত চাপগুলি মুক্ত হয়, যা ফাটলের আকারে প্রকাশিত হতে পারে, কখনও কখনও গঠনের পরপরই বা এমনকি কিছুদিন সংরক্ষণের পরেও। উচ্চ হার্ডেনিং সূচক সহ উপকরণের ক্ষেত্রে এটি বিশেষভাবে প্রযোজ্য।
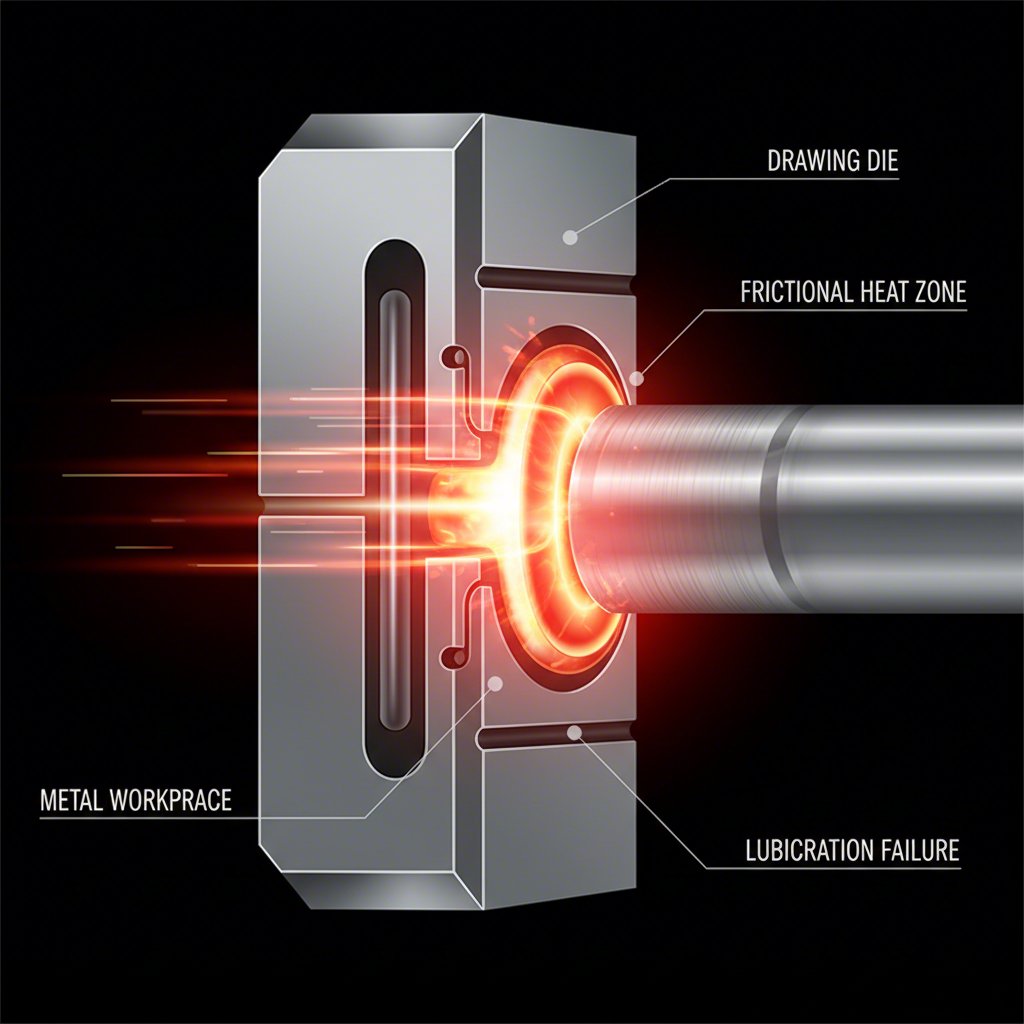
অপর্যাপ্ত স্নেহন আরেকটি গুরুত্বপূর্ণ কার্যকরী ব্যর্থতা। লুব্রিক্যান্টগুলি ডাই এবং কাজের টুকরোর মধ্যে একটি সুরক্ষামূলক ফিল্ম তৈরি করে, ঘর্ষণ এবং তাপ হ্রাস করে। যখন এই ফিল্মটি ভেঙে পড়ে, তখন ধাতু-থেকে-ধাতু যোগাযোগ ঘটে, যা গলিং, আকর্ষণের বল বৃদ্ধি এবং শেষ পর্যন্ত ভাঙনের দিকে নিয়ে যায়। লুব্রিক্যান্টের পছন্দ অত্যন্ত গুরুত্বপূর্ণ; স্টেইনলেস স্টিলের মতো চ্যালেঞ্জিং উপকরণের ক্ষেত্রে, PVDF ফিল্মের মতো বিশেষ লুব্রিক্যান্ট একটি কার্যকর বাধা বজায় রাখতে প্রয়োজন হতে পারে।
অবশেষে, যান্ত্রিক অসমাপ্তন অপ্রতুল চাপ তৈরি করতে পারে যা অকাল ডাই ব্যর্থতার কারণ হয়। উদাহরণস্বরূপ, একটি ক্ষয়ক্ষত পুলি ডাইয়ে তার প্রবেশ করানোর সময় ভুল কোণে তা প্রবাহিত করে, যা অসামঞ্জস্যপূর্ণ ক্ষয়ের ধরন তৈরি করে। এটি ডাইয়ের নির্দিষ্ট বিন্দুগুলিতে চাপ কেন্দ্রীভূত করে, ফলস্বরূপ স্থানীয় ক্ষয় এবং ফাটল হয়। যেমন একটি কেস স্টাডিতে দেখা গেছে, সমস্যা ডাইয়ে নয়, বরং ডাইয়ের আগের খাঁজযুক্ত পুলি যা ভুল সারিবদ্ধকরণের কারণ হয়েছিল।
অপারেশনাল ব্যর্থতা নির্ণয় এবং প্রতিরোধের জন্য অপারেটররা নিম্নলিখিত চেকলিস্টটি ব্যবহার করতে পারেন:
- স্নেহন পরীক্ষা: নিশ্চিত করুন যে লুব্রিকেশন সিস্টেমটি সঠিকভাবে কাজ করছে এবং উপাদান ও প্রক্রিয়ার জন্য উপযুক্ত লুব্রিকেন্ট ব্যবহার করা হচ্ছে।
- সারিবদ্ধকরণ যাচাই: ড্র বেঞ্চের সমস্ত উপাদানগুলি, পুলি এবং গাইডসহ, ক্ষয়ের জন্য নিয়মিত পরীক্ষা করুন এবং ডাইয়ে কাজের টুকরোটির সঠিক সারিবদ্ধকরণ নিশ্চিত করুন।
- প্যারামিটার নিয়ন্ত্রণ: নিশ্চিত করুন যে প্রক্রিয়াকৃত উপাদানের জন্য সুপারিশকৃত সীমার মধ্যে টানার গতি এবং হ্রাসের অনুপাত রয়েছে।
- চাপ ব্যবস্থাপনা: বিলম্বিত ফাটলের ঝুঁকি থাকা উপকরণের ক্ষেত্রে, গঠনের পরপরই চাপ কমানোর জন্য তাপ চিকিত্সা বিবেচনা করা উচিত।
ত্রুটিপূর্ণ ডাই ডিজাইন এবং নিম্নমানের নির্মাণ
ড্রয়িং ডাই-এর ডিজাইন এবং নির্মাণের মান হল এর কর্মদক্ষতা এবং দীর্ঘায়ুত্বের ভিত্তি। এই ক্ষেত্রগুলির যেকোনো একটিতে ত্রুটি চাপের কেন্দ্রীভবন এবং উপকরণ প্রবাহের সমস্যা তৈরি করতে পারে যা সরাসরি ফাটলের দিকে নিয়ে যায়, উপকরণের মান বা পরিচালনার নির্ভুলতা নির্বিশেষে। একটি ভালোভাবে ডিজাইন করা ডাই উপকরণের মসৃণ প্রবাহকে সহজ করে তোলে, অন্যদিকে খারাপ ডিজাইন করা ডাই তার বিরুদ্ধে কাজ করে।
সাধারণ ডিজাইন ত্রুটিগুলির মধ্যে রয়েছে অনুপযুক্ত জ্যামিতি। উদাহরণস্বরূপ, যদি পাঞ্চ এবং ডাই ব্যাসার্ধ অত্যন্ত ছোট (খুব ধারালো) হয়, তবে তা ডাই কক্ষে উপকরণ প্রবাহিত হওয়াকে বাধা দিতে পারে, টান চাপ বৃদ্ধি করে এবং ভাঙন ঘটায়। অন্যদিকে, যদি ব্যাসার্ধ খুব বড় হয়, তবে তা কুঁচকে যাওয়ার কারণ হতে পারে। অনুযায়ী CNstamping , পাঞ্চ এবং ডাইয়ের মধ্যে অননুমোদিত ক্লিয়ারেন্স ফাটার আরেকটি সাধারণ কারণ। একইভাবে, অপর্যাপ্ত অ্যাপ্রোচ কোণের দৈর্ঘ্য টানার চাপকে খুব ছোট একটি এলাকায় কেন্দ্রিত করে, যা লুব্রিকেন্টকে বের করে দেয় এবং গ্যালিং ও ব্যর্থতার দিকে নিয়ে যায়।
নিম্নমানের নির্মাণ এমনকি নিখুঁত ডিজাইনকেও দুর্বল করতে পারে। কার্বাইড ইনসার্ট এবং স্টিলের কেসের মধ্যে ফিট মেকানিক্যাল সাপোর্ট এবং তাপ বিকিরণ উভয়ের জন্যই গুরুত্বপূর্ণ। যদি ইনসার্টটি পুরোপুরি সমর্থিত না হয়—যেমন, টেপারড কেস ID-এর কারণে—তবে এটি টানার বল সহ্য করতে পারবে না এবং ফেটে যাবে। কেসে ইনসার্টকে সঠিকভাবে তাপ-সংকোচন করা সর্বোচ্চ যোগাযোগের ক্ষেত্রফল নিশ্চিত করার জন্য অপরিহার্য, যা কেসকে তাপ শোষক হিসাবে কাজ করতে দেয় এবং ইনসার্টের অতিরিক্ত উত্তপ্ত হওয়া রোধ করে।
এই সমস্যাগুলি এড়াতে, একজন জ্ঞানী এবং অভিজ্ঞ ডাই নির্মাতার সাথে অংশীদারিত্ব করা অত্যন্ত গুরুত্বপূর্ণ। একজন বিশেষজ্ঞ নির্দিষ্ট অ্যাপ্লিকেশনের জন্য সঠিকভাবে টুলটি ডিজাইন এবং নির্মাণ করা নিশ্চিত করতে পারেন, যেখানে উপাদানের বৈশিষ্ট্য, ড্রাফট এবং পরিচালনার চাপগুলি বিবেচনায় আনা হয়। উদাহরণস্বরূপ, শাওয়াই (নিংবো) মেটাল টেকনোলজি কো., লিমিটেড ডাই ডিজাইন অপ্টিমাইজ করার জন্য উন্নত CAE সিমুলেশন ব্যবহার করে এবং অটোমোটিভ স্ট্যাম্পিং-এর মতো চাহিদাপূর্ণ অ্যাপ্লিকেশনের জন্য উচ্চমানের, নির্ভরযোগ্য টুলিং সরবরাহ করার জন্য গভীর প্রকল্প ব্যবস্থাপনার দক্ষতা কাজে লাগায়।
ডাই ডিজাইন এবং নির্মাণের জন্য প্রধান বিবেচ্য বিষয়গুলি হল:
- অপ্টিমাইজড জ্যামিতি: নির্দিষ্ট উপাদান এবং অংশের জ্যামিতির জন্য ব্যাসার্ধ, ক্লিয়ারেন্স এবং প্রবেশ কোণগুলি সামঞ্জস্য করা নিশ্চিত করুন।
- নির্ভরযোগ্য ইনসার্ট সাপোর্ট: সেন্টারলেস-গ্রাউন্ড ইনসার্ট ব্যবহার করুন এবং তাপ স্থানান্তর এবং যান্ত্রিক শক্তি সর্বাধিক করার জন্য কেসের ভিতরে সম্পূর্ণরূপে সমর্থিত আছে কিনা তা নিশ্চিত করুন।
- উপাদান প্রবাহ: বর্গাকার নয় এমন স্টকের জন্য, ডাই ফ্ল্যাটগুলিতে তীক্ষ্ণ কোণ ঢুকে পড়া রোধ করার জন্য কোণাকার কোণযুক্ত ডিজাইন বিবেচনা করুন।
- বিশেষজ্ঞ সহযোগিতা: টুলিং সরবরাহকারীদের সাথে ঘনিষ্ঠভাবে কাজ করুন ডিজাইনগুলি যাচাই করতে এবং নিশ্চিত করতে যে উচ্চ-মানের নির্মাণ অনুশীলন অনুসরণ করা হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. ফরমিং প্রক্রিয়ার সময় ডাই ব্লক ফাটার কারণ কী?
ডাই ব্লক বেশ কয়েকটি কারণে ফাটতে পারে, যা মূলত চাপ এবং উপাদানের অখণ্ডতার সাথে সম্পর্কিত। প্রধান কারণগুলির মধ্যে রয়েছে ত্রুটিপূর্ণ ডাই ডিজাইন বা মিসঅ্যালাইনমেন্ট থেকে চাপ কেন্দ্রীভবন, যা একটি ছোট এলাকায় অপরিমেয় বল কেন্দ্রীভূত করে। আরেকটি গুরুত্বপূর্ণ কারণ হল টুল স্টিলে কার্বাইডগুলির অসম বন্টন, যা দুর্বল বিন্দু তৈরি করে। অবশেষে, পরিচালনার সময় উচ্চ তাপমাত্রা উপাদানের ফাটার প্রতিরোধ ক্ষমতা হ্রাস করতে পারে, বিশেষ করে যদি ডাইটি সঠিকভাবে ঠান্ডা না করা হয়।
2. ধাতুতে ফাটলের কারণ কী?
ধাতব ফাটলের কারণ সাধারণত চাপ উপাদানের শক্ততা অতিক্রম করে। এটি বিভিন্ন কারণে ঘটতে পারে, যেমন প্রয়োগ করা বলের কারণে যান্ত্রিক অতিরিক্ত চাপ (যেমন টানার প্রক্রিয়ায়), দ্রুত তাপন বা শীতল করার কারণে তাপীয় চাপ, পূর্ববর্তী উৎপাদন পদক্ষেপগুলি থেকে অবশিষ্ট অভ্যন্তরীণ চাপ, এবং সময়ের সাথে উপাদানকে দুর্বল করে দেওয়ার মতো পরিবেশগত কারণ যেমন ক্ষয়। সন্ধি বা অন্তর্ভুক্তির মতো উপাদানের ত্রুটিগুলিও ফাটলের জন্য শুরুর বিন্দু হিসাবে কাজ করে।
3. পাতলা ধাতুর পাত গঠনের সময় সবচেয়ে বেশি ফাটলের কারণ কী?
পাতলা ধাতুর পাত গঠনের সময়, অত্যধিক স্থানীয় বিকৃতির কারণে সবচেয়ে বেশি ফাটল হয়। এটি প্রায়শই অনুপযুক্ত ডাই ক্লিয়ারেন্সের কারণে হয়, যেখানে পাঞ্চ এবং ডাইয়ের মধ্যে ফাঁক খুব ছোট হয়, যা ধাতুকে ছিঁড়ে ফেলতে বা ফাটিয়ে দিতে বাধ্য করে। খারাপ সংযোজনও অসম চাপ তৈরি করতে পারে, যা ব্যর্থতার দিকে নিয়ে যায়। আরেকটি সাধারণ কারণ হল উপাদানের অপর্যাপ্ত সমর্থন বা ক্ল্যাম্পিং, যা পাতলা ধাতুর পাতকে অসমভাবে প্রসারিত হতে দেয় এবং এর প্রসারণের সীমা অতিক্রম করে, ফলস্বরূপ ফাটল বা বিভাজন হয়।