 سنشارك في معرض أوتوميكانيكا فرانكفورت ٢٠٢٦ — ٨ سبتمبر | القاعة ٤.٢، الجناح م٣١ —
 EN


كيف تقطع المعدن دون إتلاف الحافة أو التعرّض للإصابات؟
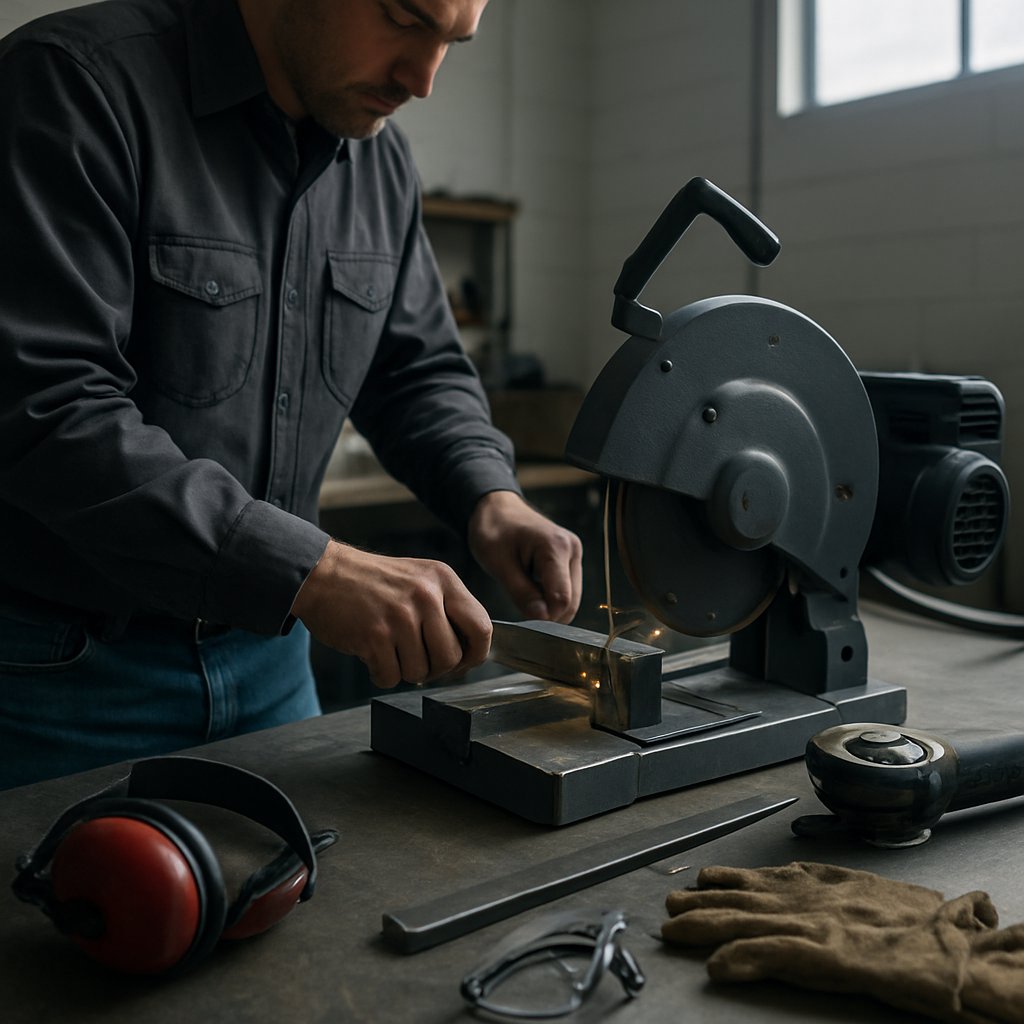
كيفية قطع المعدن حسب نوع المادة ونوع القطع
إذا كنت تتساءل كيف تقطع المعدن دون إتلاف الحافة؟ ابدأ بفكرة واحدة: لا توجد أداة واحدة تناسب جميع المهام. وأفضل نتيجة تعتمد على خمسة عوامل: نوع المعدن، وسماكته، وشكل القطعة المطلوب، وجودة الحافة المطلوبة، والأدوات التي يمكن استخدامها بأمان.
ما العوامل التي تغيّر أفضل طريقة لقطع المعدن؟
تتغيّر أفضل طريقة لقطع المعدن لأن سلوك المعادن يختلف تحت التأثيرات الحرارية والضغطية والميكانيكية. MSC يوضّح أن المعادن الحديديّة تحتوي على أساس من الحديد أو نسبة كبيرة من الحديد، وبالتالي تشمل هذه المجموعة الفولاذ الكربوني والفولاذ المقاوم للصدأ. أما المعادن غير الحديديّة، مثل الألومنيوم، فلا تحتوي على الحديد. ويكتسب ذلك أهميّةً لأن تشكُّل الرقائق والحرارة وتفاعل الأداة مع المادة يختلفان من مادة إلى أخرى.
- نوع المعدن: غالبًا ما تتطلّب المعادن الحديديّة وغير الحديديّة شفراتٍ أو عجلاتٍ أو سرعات قصٍّ مختلفة.
- السُمك: إن قص الصفائح الرقيقة يختلف تمامًا عن قص المواد السميكة. فالصفائح الرقيقة عادةً ما تشير إلى مواد رقيقة الجودة قد تهتزّ أو تشوه عند القص. أما المواد السميكة فتشير إلى القضبان أو الصفائح أو العناصر الإنشائيّة التي تتطلّب أساليب أكثر متانة.
- الشكل: لا تدعم الصفائح المسطّحة أو الأنابيب أو القضبان أو الزوايا الحديديّة عملية القص بنفس الطريقة.
- جودة القطع: القطع الخشن سريع وعملي، لكنه قد يترك حوافًا خشنة أو نتوءات. أما القطع النهائي فيهدف إلى الحصول على حافة أنظف وأدقّ مع الحاجة إلى تنظيف أقل.
- وصول الأداة: ما قد يكون مناسبًا لقطع المعادن في ورشة العمل قد لا يكون عمليًّا في المرآب أو على الطريق المؤدي إلى المنزل.
إجابة سريعة لمعظم المشاريع المنزلية
أفضل نقطة بداية آمنة لمعظم مهام قص المعادن المنزلية هي مطابقة الأداة مع نوع المادة وسمكها أولاً، ثم الاختيار بين قص خشن سريع أو قص نهائي أنظف.
وبالنسبة للعديد من المهام اليدوية (DIY)، يتعلّق قص المعادن باستخدام منشار يدوي أو مقصات أو جلاخ مزود بالملحق المناسب. أما بالنسبة للصلب الأكبر حجماً أو الأسمك، Service Steel يوضّح أن الطرق الشائعة تتوسّع لتشمل القص بالمنشار والقص بالبلازما والقص بتيار الماء والقص بالليزر والقص باللهب، ويتم اختيار كل طريقة وفقاً لسمك المادة ومتطلبات التحمل. وإذا استخدمت عجلة أو شفرة، فتحقق من إرشادات الشركة المصنِّعة الخاصة بالتطبيق والحدود التشغيلية، ولا تعتمد على التخمين. وايلر ينصح تحديداً بمطابقة تصنيف دوران العجلة (RPM) مع الأداة المستخدمة، واستخدام نوع العجلة المناسب للأداة والدرع الواقي. وهنا تبدأ عمليات القص الجيدة، وهنا تبدأ أيضاً عمليات القص الآمنة.
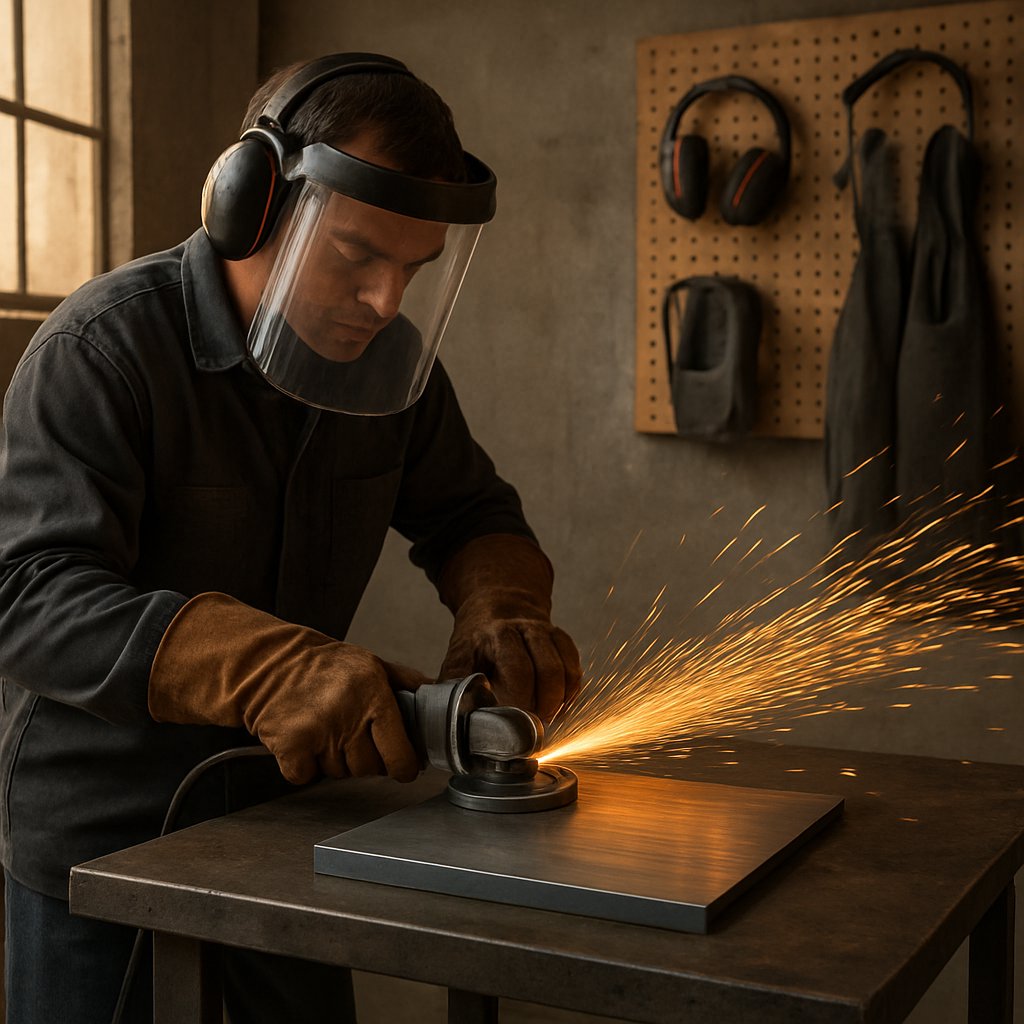
قص المعادن بأمان من البداية إلى النهاية
تبدأ النتائج الجيدة قبل الشرارة أو القطيرة الأولى. ويُنتج قص الصفائح الرقيقة باستخدام المقصات حوافاً حادة كالسكين. وقد يؤدي قص المعادن باستخدام المنشار إلى تناثر شرارات معدنية أو ارتداده إذا انزاحت المادة المراد قصّها. أما عجلات القص التآكلية فتُحدث شرارات وحرارةً، وتزيد من خطر انفجار العجلة. وبما أن كل طريقة من هذه الطرق تتميز بملف مخاطر مختلف، فإن إعدادات السلامة الخاصة بك يجب أن تتناسب مع الأداة المستخدمة والملحقات والمعادن.
السلامة قبل بدء عملية القص
إن إجراء بعض الفحوصات البسيطة يمنع معظم الأخطاء التي يرتكبها المبتدئون. وتؤكد إرشادات السلامة الصادرة عن شركة وايلر على ضرورة استخدام حارس قص مناسب، وليس حارس صقل، عند استخدام عجلات القص على المطاحن الزاوية. كما تشير نفس الإرشادات إلى أن تصنيف سرعة العجلة يجب أن يساوي أو يفوق سرعة الأداة، وأنه يجب استبدال العجلات التالفة، وألا تُستخدم عجلات القص أبداً للقص المنحني عبر ثنيها، أو لأغراض الصقل. وتكرر نبذة المنشار الصادرة عن جامعة كونيكتيكيت نفس المبدأ بالنسبة للمناشير: فاحرص على فحص الشفرة، وابقِ الحارس في مكانه، ولا تُجبر المادة أثناء القص.
- التجهيزات الوقائية: ارتدِ نظارات السلامة مع واقي الوجه، وواقي السمع، والقفازات، والاحذية الصلبة، والملابس الضيقة. وقد تتطلب الأعمال التي تُنتج شرارات كثيرة أيضًا ارتداء ملابس مقاومة للهب أو مئزر جلدي.
- تثبيت القطعة: ثبّت القطعة باستخدام مشبك أو سندان بحيث لا تنحني أو تلتف أو تتدحرج. ويجب تثبيت الأنابيب لمنع انزلاقها، ويجب أن تبقى الفتحة الناتجة عن القطع مفتوحة لكي لا تعلق الشفرة أو القرص.
- التحكم في الشرارات: أزل الورق والمذيبات والخرق ونشارة الخشب والوقود من المنطقة. قواعد إدارة السلامة والصحة المهنية (OSHA) الخاصة بالعمل الساخن اعتبر المواد القابلة للاشتعال القريبة خطرًا جادًّا لإشعال الحرائق، ويجب نقلها أو حمايتها بدرع واقٍ.
- التهوية: لا تجرِ عمليات القطع في الأماكن الداخلية ذات التهوية السيئة، أو في الخنادق، أو في المساحات المغلقة دون تهوية كافية. وبعض عمليات القطع والمواد تتطلب تهوية ميكانيكية.
- حماية السمع: المشارط والآلات الكاشطة صاخبةٌ جدًّا لدرجة أن سدادات الأذن أو واقيات الأذن يجب أن تُستخدم بشكل روتيني، وليس اختياريًّا.
- التعامل مع المعادن الساخنة: القطع الطازجة تترك حوافًا وطرفًا ساخنين. دع القطعة تبرد، أو عزلها، أو أبلغ الآخرين بوضوح قبل لمسها.
- حدد نوع المعدن وتأكد من أن الشفرة أو القرص مُوسومان للمادة والأداة المعنيتين.
- افحص الأداة، والواقي، ومقبض الجانب، والكابل أو البطارية، والمستهلكات بحثًا عن شقوق أو أسنان مفقودة أو تشوه أو تآكل.
- أزل المواد القابلة للاشتعال، وحدّد اتجاه الشرر، وتأكد من كفاية التهوية.
- ثبّت العمل واربطه بحيث لا ينغلق القطع أو يعلق أو يتدحرج أثناء التنفيذ.
- تحقق من وضعية وقفة جسمك وطريقة إمساكك للأداة، ثم شغّلها في وضعية خاضعة للتحكم قبل أن تلامس المعدن.
المخاطر أثناء وبعد عملية القطع
يبدأ معظم المشكلات بمجرد أن تلامس الملحقات المعدن. ويحدث الارتداد عندما تعلق الشفرة أو القرص أو تلتوي أو تصطدم بالمنطقة غير المناسبة. وتحذّر جامعة كونيكتيكيت (UConn) من أن الربع العلوي من قرص المنشار القاطع عُرضة بشكل خاص للارتداد، وأن التثبيت السيئ يفاقم هذه المشكلة لأن قطعة العمل قد تتحرك نحو منطقة القطع. وقد يؤدي الضغط الجانبي أو التلف أو الاستخدام الخاطئ أو التشغيل فوق السرعة الموصى بها أو فرض الأداة على القطع بدلًا من تركها تقطع بسلاسة إلى فشل القرص أو الشفرة.
أثناء قطع المعدن باستخدام منشار، انتبه إلى الاهتزازات غير المنتظمة (التشويش)، أو الاهتزاز المتزايد، أو التحذير الخفي الموجود في عبارة البحث "إذا انخفضت سرعة دوران المنشار أثناء إجراء القطع". إن هذا الانخفاض في السرعة ليس مؤشرًا على ضرورة زيادة الضغط. توقف فورًا وافحص ضغط التغذية، وحالة الشفرة، ونظام الدعم، وما إذا كانت الإكسسوارات المستخدمة مناسبة للمادة المُقطَّعة.
إذا كنت قد تسائلت يومًا: "ما هي الشرارات الناتجة عن قطع المعدن؟"، فعليك أن تعاملها كجسيمات ساخنة تحمل خطر إشعال النار فعليًّا، وليست مجرد وميضٍ غير ضار. كما أن الرقائق الطائرة قد تؤدي إلى إصابات في العينين، والحواف الحارّة (البروزات) قد تسبب الجروح والحروق في آنٍ واحد. وبالمثل، فإن تراكم الحرارة قد يؤدي إلى تغيّر لون الحافة، ما يجعل التعامل مع القطعة أكثر صعوبةً وأقل أمانًا. أما بالنسبة للقراء الذين يبحثون عن عبارة: "أي معدن لا يمكن قطعه باستخدام المِبرد أو المنشار الكهربائي (Sawzall)؟"، فإن القاعدة الأسلم ببساطة هي: لا تقطع أي معدن لم تُصرِّح به الملصقة المُرفقة بالشفرة أو القرص المستخدم، وكن حذرًا جدًّا عند قطع السبائك الخاصة الأشد صلابة، لأنها قد تتسبّب في ارتفاع درجة حرارة الإكسسوارات العادية أو تكوّن طبقة لامعة (Glazing) عليها.
القطع الآمن هو تسلسل خاضع للتحكم، وليس مجرد مرور محظوظ. وينطبق نفس المنطق على إنشاء سير عمل قابل للتكرار على المنضدة أو في المرآب أو عند منضدة المنشار.
سير عمل مُفصَّل خطوة بخطوة لقص المعادن للمبتدئين
لا يحتاج معظم المبتدئين إلى روتين مختلف لكل أداة. بل يحتاجون إلى عملية واحدة قابلة للتكرار. فإذا كانت أولى أفكارك هي: كيف أقطع المعدن دون هدر المادة أو التعرُّض لحدٍّ خشن، فاستخدم نفس الترتيب في كل مرة: حدد نوع المعدن، خطِّط للقطع، ثبِّت القطعة المراد قصها، اختر الملحق المناسب، ثم نظِّف الحافة. وينجح هذا النهج سواء كنت تقطع المعدن باستخدام منشار أو مقصات أو عجلة قص.
يكتسب الإعداد أهمية أكبر مما يتوقعه الكثيرون. ويلاحظ شركة «وايلر» أن عجلات القص الأرق تزيل كمية أقل من المادة، وقد تحسِّن الدقة وتولِّد حرارة أقل. متجر المناشير الباردة ويبرز أيضًا حقيقةً بسيطةً: إن المعدات غير المتوافقة قد تؤدي إلى تلف حراري، وتشوه، وهدر في المواد، ونهاية سطحية رديئة. لذا، إذا كنت تتساءل كيف يمكنني قص المعدن بدقة، فابدأ بمعالجة التخطيط كجزءٍ من عملية القص، وليس كتأخيرٍ قبلها.
التدفق العام لقص المعادن
- حدد نوع المعدن. قرر ما إذا كنت تقصد قص معدن حديدي مثل الصلب أو معدن غير حديدي مثل الألومنيوم. ويؤثر نوع المادة في اختيار الشفرة أو القرص المستخدم.
- اختر نوع القص. قرر ما إذا كنت بحاجة إلى قص مستقيم، أو منحني، أو قص خشن سريع، أو قص نهائي نظيف.
- قسّ وحدّد بدقة. استخدم خطًّا واضحًا وحدّد جانب النفايات حتى تعرف مكان تتبع الملحق.
- ثبّت العمل ودعّمه. يقلل الدعم الثابت من الاهتزاز، ويمنع المواد الأسطوانية من التدحرج، ويساعد في منع الالتصاق.
- اختر الشفرة أو العجلة الصحيحة. وازن بين الملحق والأداة والمعدن. ويُفرِّق متجر المنشار البارد بين الشفرات الحديدية المستخدمة في قص الفولاذ والصلب المقاوم للصدأ، وبين الشفرات غير الحديدية المستخدمة في قص الألومنيوم والنحاس. أما في القطع الكاشط، فإن نمط العجلة وسمكها يؤثران أيضًا على التحكم وجودة السطح.
- ابدأ القطع بلطف. دع الشفرة أو العجلة تُكوِّن مسارها أولًا قبل أن تزيد من ضغط التغذية.
- احفظ التحكم الثابت. ابقَ على الخط المحدَّد ودع الأداة تقوم بالعمل. وإذا ظهر اهتزازٌ أو تباطؤٌ مفاجئٌ أو انحرافٌ عن المسار، فتوقف فورًا وصحِّح الإعداد.
- دع المادة تبرد عند الحاجة. تؤثر الحرارة على سلامة التعامل مع المادة وجودة الحافة.
- أزِل الحواف الحادة. لا يُعتبر القطعة جاهزة فعليًّا حتى تُزال الحواف الحادة تمامًا. وفي عملية تشذيب الألومنيوم الخاصة بها، وينسن يشمل إزالة الحواف الحادة والتنظيف كخطوة نهائية قياسية.
من القياس إلى إزالة الحواف الحادة
الإجابة عن كيفية قطع المعدن بسلاسة لا تكمن عادةً في زيادة القوة، بل في وضع العلامات بدقة أفضل، وتثبيت القطعة بشكل أفضل، واستخدام المستهلك المناسب. فالعلامة غير الدقيقة قليلًا قد تؤدي لعدم تناسق القطعة لاحقًا. واهتزاز القطعة غير المثبتة جيدًا قد يُخرج المنشار عن خط القطع. كما أن استخدام شفرة أو عجلة غير مناسبة للمعدن قد يولّد حرارة زائدة ويستلزم عمليات تنظيف إضافية. ولأي شخص يتعلّم قطع المعادن في المنزل، فإن هذه الخيارات الصغيرة في مرحلة الإعداد غالبًا ما تكون أكثر أهمية من قوة الأداة الخام.
- إجبار الأداة بدل تركها تقوم بالقطع طبيعيًّا.
- استخدام شفرة أو عجلة غير مناسبة لنوع المعدن.
- الانطلاق سريعًا دون دقة والخروج عن خط القطع منذ البداية.
- التخلي عن المشابك والمحاولة لتثبيت القطعة يدويًّا.
- تجاهل تراكم الحرارة واللمس المبكر للحافة بعد القطع.
- تخطي عملية إزالة الحواف الحادة بعد اكتمال عملية القطع.
إذا كنت تتساءل كيف أقطع المعدن مع ارتكاب أقل عدد ممكن من الأخطاء، فاحفظ هذه الطريقة وكرّرها حتى تصبح آليةً بالنسبة لك. وتظل التسلسلات مألوفةً حتى عند تغيُّر الأداة، وهذه بالضبط هي النقطة التي يبدأ عندها اختيار الأداة في التأثير على النتيجة.
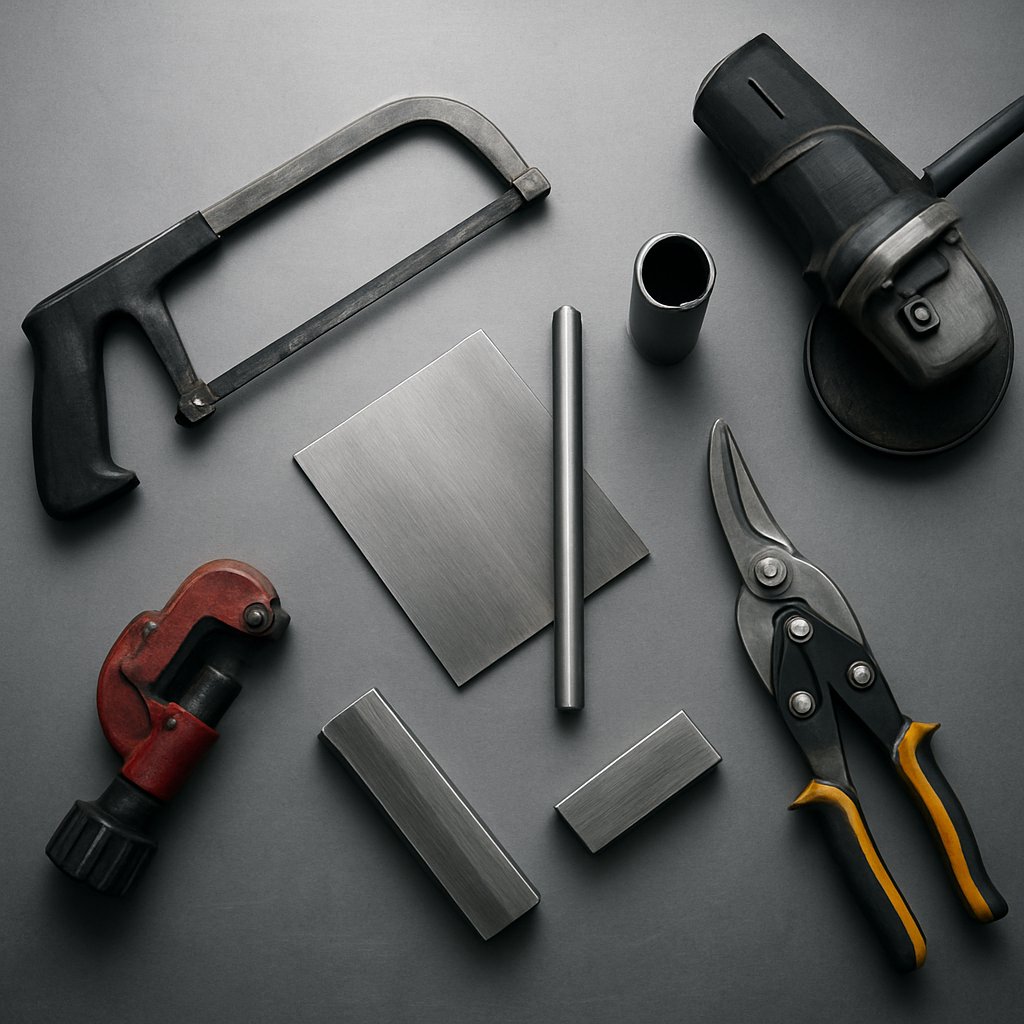
اختيار الأداة المناسبة للقص المطلوب
في هذه المرحلة، يتحول السؤال من التركيز على العملية إلى التركيز على مدى ملاءمة الأداة. فالطريقة الجيدة تساعدك في كل مرة، لكن الأداة لا تزال هي التي تحدد سرعة القص، ونقاء الحافة، ومدى السيطرة التي تحتفظ بها أثناء العمل. ولذلك فلا توجد أداة واحدة مثلى لقص المعادن. فبين الأدوات العديدة المستخدمة في قص المعادن، تحل كل أداة مشكلةً مختلفة.
يوضّح موقع غراس روت موتورسبورتس أن مقصات الطيران هي الأنسب لتقليم حواف الصفائح الرقيقة، وأن المنشار اليدوي مناسب جدًّا لقطع القطع الصغيرة، بينما تُنجِز المطاحن الزاوية قصَّ المعادن متوسطة السماكة بسرعةٍ كبيرة، أما المنشار الحزامي فيتفوّق في قص الأنابيب والأشكال الدقيقة. أ دليل جونسون توولز يُضيف تباينًا مفيدًا: الأدوات التذبذبية أفضل في المساحات الضيقة والقصّ المُستوي، أما المنشار الدائري فهو أقوى في القصّ المستقيم الطويل، والمنشار الترددي أسرع في أعمال الهدم الخشنة.
كيف تختار الأداة المناسبة للقصّ
فكّر في أربعة عوامل أولًا: السماكة، وشكل الخط، وإمكانية الوصول، والنتيجة النهائية. فالصفائح الرقيقة غالبًا ما تستفيد من أدوات القطع اليدوية الخفيفة المخصصة للمعادن مثل المقصات. أما الأنابيب والقضبان المعدنية فتستفيد عادةً من المناشير. والأدوات الكاشطة أسرع، لكنها غالبًا ما تضحي بجودة النتيجة النهائية مقابل السرعة. فإذا كنت تحاول اختيار أفضل أداة لقطع المعادن، فابدأ بالقصّ المطلوب، وليس بالأداة التي تمتلكها بالفعل.
| أداة | أفضل حالة استخدام | مستقيم أو منحني | جودة الحافة | السرعة | مستوى الشرر | التحكم | منحنى التعلم |
|---|---|---|---|---|---|---|---|
| شرائح | تقليم حواف الصفائح الرقيقة | منحنيات مستقيمة ولينة | نظيف على الصفائح الرقيقة عند تقليم الفضلات الضيقة | سريع على المواد ذات السماكة الخفيفة | لا شيء | عالية | منخفض |
| الـ (هاكسو) | الأنابيب الصغيرة والمواد الصغيرة | في الغالب مستقيم | مقبول إلى جيد | بطيء | لا شيء | عالية | منخفض |
| جهاز تلميع الزوايا | المعادن متوسطة السماكة والقصّ الخشن السريع | المنحنيات المستقيمة وذات نصف القطر الكبير | أكثر خشونة، وغالبًا ما تتطلب تنظيفًا إضافيًّا | سريع | عالية | متوسّط | متوسّط |
| منشار شريطي | أفقي للأنابيب، رأسي للأشكال الدقيقة | قصّ مستقيم أو قصّ مُشكَّل، حسب نوع المنشار | نظيف ودقيق | متوسط إلى سريع | الحد الأدنى | عالية | متوسّط |
| منشار دائري مع الشفرة المناسبة | قصّ مستقيم طويل في صفائح أو قضبان معدنية | مستقيم | جيد في التشغيل الطويل | سريع | يختلف حسب الشفرة والإعداد | متوسّط | متوسّط |
| منشار ترددي | الأنابيب، هيكل البناء، قصّ الهدم | فتحات خشنة أكثر من المنحنيات الدقيقة | متعرجة إلى خشنة | سريع | أقل من قطع عجلة التآكل | متوسط إلى منخفض | منخفض إلى متوسط |
| أداة التذبذب | قصات متساوية، وزوايا، وأنابيب صغيرة، وبراغي، وألواح رقيقة | قصات مستقيمة قصيرة وأعمال تفصيلية | نظيفة للقصات الصغيرة الدقيقة | بطيء | منخفض | عالية | منخفض إلى متوسط |
| أداة دوارة أو آلة طحن دوارة | أعمال العجلات الصغيرة القاطعة والوصول إلى أماكن أضيق | المنحنيات المستقيمة وذات نصف القطر الكبير | متوسط | متوسطة على الأجزاء الأخف | عالية مع عجلات التآكل | متوسّط | متوسّط |
تُفوت إحدى التفاصيل من Grassroots Motorsports سهلاً لكنها مفيدة جدًّا: مقصات الطيران مصمَّمة لتقليم لا يزيد عن ١/٤ بوصة من حافة اللوحة، أما المطحنة الدورانية مع عجلة القطع فهي الأنسب للقطع على مواد سميكة تصل إلى حوالي ٣/١٦ بوصة قبل أن يتباطأ الأداء بشكل ملحوظ. وتُساعد هذه الحدود في تجنُّب اختيار أداة قطع معدنية لا تؤدي المهمة بكفاءة منذ البداية.
القص المستقيم، والانحناءات، والمواد الرقيقة، والمواد السميكة
- أنظف حافة: غالبًا ما يكون المنشار الحزامي أفضل أداة لقطع المعادن عندما تكون الدقة أمرًا بالغ الأهمية في قطع الأنابيب أو القضبان أو الأجزاء ذات الأشكال المختلفة. كما يمكن لمقصات القص أن تترك حافة ناعمة على الصفائح الرقيقة عند استخدامها كأداة للتشذيب.
- أسرع قص خشن: اختر المنشار الزاوي للأقسام متوسطة السماكة، أو المنشار الترددّي عندما تكون السرعة أكثر أهمية من النهاية النهائية.
- أسهل خيار محمول: توفر الأداة التذبذبية تحكُّمًا ممتازًا في المساحات الضيِّقة. أما المنشار اليدوي فهو أبطأ، لكنه لا يزال من أبسط الأدوات لقطع المعادن في ورشة صغيرة أو مرآب.
- أفضل خيار للصفائح الرقيقة: مقصات لتقليم الحواف، ومنشار دائري مزود بشفرة مناسبة للقصّ الطويل المستقيم.
يوجد تداخل حقيقي بين هذه الأدوات، لكن شعورك بالقطع يتغير بمجرد أن تلامس الشفرة أو القرص المعدن. فتصبح الضغطة والزاوية الابتدائية وضبط الخط أكثر أهمية هنا مقارنةً بما ورد في ورقة المواصفات الفنية.
تقنيات قص المعدن أداةً بأداة
يختلف شعور التحكم في الخط فور تغيير الملحق المستخدم. فالقرص يطلب مسارًا ثابتًا، بينما تحتاج شفرة المنشار إلى مساحة كافية للانغراس. أما الأدوات الأصغر حجمًا المستخدمة في التفاصيل الدقيقة فتُقدِّر الصبر أكثر من القوة. ولهذا السبب تكتسب التقنية أهمية تكاد تكون مساوية لأهمية اختيار الأداة.
كيفية قص المعدن باستخدام جهاز الطحن الزاوي
إمباير أبرازيفز يصف جهاز الطحن الزاوي باعتباره أحد أكثر أدوات قص المعدن تنوعًا، لكنه يشير أيضًا إلى أنه الأنسب للقص الخشن وللمعادن غير المُنهى صنعها، لأن القرص يسخن كثيرًا وقد يتلف الطلاء أو التشطيب. وللعمل بجهاز الطحن الزاوي عند قص المعدن، يكمن التحكم في اللمسة الخفيفة لا في استخدام القوة الغاشمة.
- جهاز الطحن الزاوي: ابدأ باستخدام عجلة القطع بحيث تلامس فقط الجانب الزائد من الخط لفتح شقٍّ ضحل. ثم حافظ على أداة القطع في وضع مربع وطبِّق ضغطًا خفيفًا وثابتًا. وتوقَّع حدوث شرارات وحافة أقل نعومة مقارنةً بمعظم المنشار ذات الأسنان. وعند استخدام المطحنة الزاوية لقطع الفولاذ، أو قطع الفولاذ باستخدام المطحنة على البراغي أو قضبان التشكيل، توقَّف فورًا إذا زاد الاهتزاز أو الحرارة أو انحراف العجلة عن المسار. فقد تنكسر العجلات إذا استُخدمت بشكل غير صحيح، ولذلك لا يُسمح أبدًا بالتحميل الجانبي لها.
كيف تغيّر المناشير طريقة التشغيل
إن المناشير تزيل المعدن بواسطة الأسنان بدلًا من الاحتكاك، لذا يتغير الشعور أثناء التشغيل منذ اللحظة الأولى. وعادةً ما يُفضّل هذا النوع من القطع تغذية أكثر ثباتًا ودعمًا أفضل.
- منشار اليدين (الهكسو): تشير شركة إمباير إلى أن منشار اليدين مفيدٌ لإجراء قطع مستقيمة في الأنابيب والقضبان والصفائح السميكة نسبيًّا، ويترك سطح قطعٍ نظيفًا نسبيًّا يسهل تحسينه لاحقًا. ابدأ بحركات قصيرة لإرساء مسار القطع، ثم استخدم حركات أطول ومتساوية. إن الضغط الكافي للحفاظ على تشابك الأسنان مع المادة مفيدٌ جدًّا، أما إجبار الإطار فهو غير مطلوب.
- منشار الحزام: عند قص المعدن باستخدام منشار الشريط، قم بتوجيه القطعة بهدوء واحرص على دعمها بالكامل. دع النصل يتبع الخط المحدد بدلًا من ل twisting القطعة لتسريع عملية القص. وإذا بدأ النصل في الانحراف أو بدأت القطعة في الاهتزاز، فتوقف مؤقتًا وأعد ضبط الدعم قبل متابعة العمل.
- إعداد المنشار الدائري لقص المعدن: يمكنك قص المعدن باستخدام المنشار الدائري فقط عند تزويده بنصل أو عجلة كاشطة مصممة خصيصًا للمعادن. وتحذّر شركة إمباير صراحةً من أن عكس اتجاه نصل الخشب القياسي يُعد أمرًا غير آمنٍ وغير موصى به. احرص على دعم القطعة جيدًا، واستخدم دليلًا مستقيمًا عند إجراء قطع طويلة، وقم بالتغذية بشكل منتظم لضمان بقاء النصل على طول الخط المطلوب.
- المنشار الترددي: توصِف شركة إمباير هذا الأداة بأنها عدوانية جدًا، وهي الأنسب للهدم أو القص الخشن. ابدأ من وضعٍ ثابت، واحرص على محاذاة النصل مع العلامة المحددة، ودع النصل المناسب للمعادن يؤدي المهمة. وتوقع اهتزازًا أكبر وحافةً أقل نعومةً مقارنةً بالطرق الأبطأ والأكثر تحكمًا.
متى يكون استخدام الأدوات الدوارة الصغيرة والأدوات التذبذبية منطقيًّا
تُغيّر المساحات الضيّقة الإجابة مرةً أخرى. ففي بعض الأحيان، يكون المنشار أو المِبرد الكبيران ببساطةً غير مناسبين للقطع المطلوب تنفيذه.
- الأداة التذبذبية: إذا كنت تتساءل عما إذا كانت الأداة التذبذبية قادرةً على قطع المعادن، فالإجابة هي نعم، لكن ذلك ينطبق فقط على المهام الصغيرة والدقيقة عند استخدام الشفرة المناسبة. وتوصي شركة جونسون توولز باختيار شفرةٍ تتناسب مع نوع المادة، ووضع علاماتٍ واضحةٍ على القطعة المراد قصّها وتثبيتها جيدًا، واستخدام ضغطٍ خفيفٍ، والاعتماد على السرعات المنخفضة عند قطع المعادن؛ لأن ذلك يحسّن التحكّم ويقلّل من الحرارة والشرارات. ابدأ بلطفٍ على الخط المحدّد ودع حركة التذبذب تقوم بالعمل.
- الأداة الدوّارة: إذا كنت تبحث عن إجابةٍ لسؤال «هل يمكن لجهاز دريميل قطع المعادن؟»، فإن الإجابة العملية هي نعم، لكن ذلك ينطبق فقط على أعمال التفاصيل الدقيقة. وتوضّح شركة إمباير أن الأدوات الدوّارة هي أدوات دقيقة تُستخدم في التعامل مع الأجزاء الصغيرة، والمنحنيات، والخطوط المستقيمة، والتفاصيل الدقيقة جدًّا. احرص على استخدام ضغطٍ خفيفٍ، وكن صبورًا، وتوقّع أن تكون سرعة الإنجاز أبطأ مقارنةً بالمِبرد. وتُعدّ عجلات القطع الصغيرة مفيدةً جدًّا في المساحات الضيّقة، لكنها ليست الخيار الأمثل للقصّ الطويل أو للأقسام السميكة.
قم دائمًا بمطابقة القرص أو العجلة مع الأداة والمعدن المُراد قصّه. وإذا بدأ الحرارة في الارتفاع، أو انخفض التحكم، أو بدا صوت القص غير طبيعي، فانسحب فورًا وأعد تقييم الوضع. فالآلة نفسها مثل جهاز الطحن أو المنشار قد تبدو سهلة الاستخدام عند قص الفولاذ اللين، لكنها قد تتصرف بشكلٍ مختلف تمامًا عند قص الفولاذ المقاوم للصدأ أو الألومنيوم، وهذا التغيير في نوع المعدن يُغيّر الاستراتيجية بأكملها.
كيف يؤثر نوع المعدن في استراتيجيتك لعملية القص
قد تبدو آلة الطحن أو المنشار نفسها متوقَّعةً تمامًا حتى يحدث تغيير في نوع المعدن. فالفولاذ اللين والفولاذ المقاوم للصدأ والألومنيوم لا تتفاعل مع الحرارة والاحتكاك وضغط التغذية بنفس الطريقة، لذا فإن الطريقة التي تؤتي ثمارها مع معدنٍ ما قد تُنتج حافةً خشنةً عند استخدامها مع معدنٍ آخر. فالمعادن الحديدية، مثل الفولاذ اللين والفولاذ المقاوم للصدأ، تحتوي على الحديد، أما المعادن غير الحديدية، مثل الألومنيوم، فلا تحتوي عليه. وهذه الفروق تؤثر في تشكُّل الرقائق وانسداد القرص ودرجة الحرارة والنتيجة النهائية للحافة.
الاختلافات بين الفولاذ اللين والفولاذ المقاوم للصدأ والألومنيوم
إذا كنت تتعلم طريقة قص الفولاذ، فاعتنِ بالفولاذ اللين باعتباره النقطة المرجعية الأساسية، وليس القاعدة المطلقة التي تنطبق على جميع أنواع المعادن. Xmake يصف الفولاذ المقاوم للصدأ بأنه أقوى وأكثر مقاومة للتآكل مقارنةً بالألمنيوم، لكنه أقل سهولة في التشغيل الآلي، ويستغرق قطعه وقتًا أطول وتتآكل أدوات القطع فيه بسرعة أكبر. ويشير نفس المصدر إلى أن الألمنيوم أسهل في التشغيل الآلي والتشكيل. وفي الواقع، فإن أفضل طريقة لقطع الفولاذ المقاوم للصدأ عادةً ما تكون قطعًا أبطأ وأكثر تأنٍّ باستخدام القطعة الاستهلاكية المناسبة، بينما يُشعر الألمنيوم بالسهولة نسبيًّا حتى تبدأ العجلة غير المناسبة في الانسداد.
| معدن | النوع | سلوك القطع | حساسية الحرارة | خطر التحميل أو التصلب الناتج عن التشغيل | ال أدوات غالبًا ما تكون أسهل في التحكم |
|---|---|---|---|---|---|
| الفولاذ الطري | حديدي | عادةً ما يكون الأكثر تسامحًا في عمليات القطع العامة | متوسط | معدل خطر أقل من الفولاذ المقاوم للصدأ أو الألمنيوم | منشار اليد، ومنشار الحزام، ومنشار الدائرة المزود بشفرات معدنية، والعجلات القاطعة المخصصة للصلب |
| فولاذ مقاوم للصدأ | حديدي | قطع أصعب، وتقدّم أبطأ، وارتداء أكبر للأدوات | مدى اهتمام أعلى بجودة الحافة | عرضة للتصلب الناتج عن التشغيل | إعدادات منشار صلبة وعجلات أو شفرات مقاومة للصدأ مع تغذية مستقرة |
| كعنصر أساسي في منتجاتها. | غير حديدية | أكثر ليونة وسهولة في التشكيل، لكنها قد تُسبب التماسخ أو الانسداد عند استخدام الملحق غير المناسب | قد يتراكم الحرارة بسرعة على الملحق حتى عند قطع المعدن بسهولة | خطر ارتفاع الحمل كبير عند استخدام المادة الكاشطة غير المناسبة | شفرات أو أقراص مخصصة للمعادن غير الحديدية، خاصةً عند العمل المدعوم جيدًا |
| الفلزات والسبائك الأشد صلابة | حديدي | مقاومة أعلى للقطع وضغط أكبر على الأدوات اليدوية | إدارة الحرارة تكتسب أهمية أكبر | قد تقصر عمر الملحق بسرعة كبيرة | مناشير أكثر صلابة أو عجلات متخصصة أشد متانة |
إذا كنت تبحث عن طريقة قص الفولاذ المقاوم للصدأ، فإن الخطأ الشائع هو التعجيل في العملية كما لو كان فولاذاً عاديًا. فإذا كانت المادة المراد قصها رقيقة، وتسأل عن كيفية قص صفائح الفولاذ المقاوم للصدأ، فإن الدعم المستقر والتغذية الخفيفة والمضبوطة تكون عادةً أكثر أهمية من السرعة العالية البحتة. أما عند قص الألومنيوم، فقد يشعر العامل بأن القص سلس تمامًا حتى اللحظة التي تبدأ فيها الرقائق بالالتصاق وتتوقف الأداة عن إزالة الحُطام بكفاءة.
اختيار الشفرات والعجلات حسب نوع المادة
يظهر الاختلاف بين المواد بوضوح عند اختيار القطع الاستهلاكية. بَدِيز أبرازيفز ويشير الدليل إلى أن الفولاذ العادي يستخدم عادةً عجلات قص مدعّمة بالراتنج ومكوّنة من جزيئات أكسيد الألمنيوم. أما الفولاذ المقاوم للصدأ والسبائك الأصعب فهي تتطلب عادةً عجلات مصنوعة من أكسيد الزركونيوم-الألمونيوم أو أكسيد السيراميك-الألمونيوم أو خلطات مشابهة تتميّز بمدى تحمل أعلى عند العمل على المعادن الأشد صلابة. ويحذّر نفس الدليل من أن الألمنيوم وغيرها من الفلزات غير الحديدية تحتاج إلى أقراص مصممة خصيصًا لاستخدامها مع الفلزات غير الحديدية، لأن الأقراص القياسية المصممة للفولاذ قد تسدّ بشكل خطير بدلًا من أن تقطع بدقة.
- الصلب المعتدل: نقطة بداية جيدة للشفرات والعجلات متعددة الأغراض.
- الصلب غير القابل للصدأ: استخدم قطع الغيار المصنوعة من الفولاذ المقاوم للصدأ واحرص على أن تكون عملية القطع مُتعمَّدة. ففي العديد من المهام، تُعَدُّ هذه أفضل طريقة لقطع الفولاذ المقاوم للصدأ دون إضافة حرارة غير ضرورية.
- الألومنيوم: اختر الملحقات غير الحديدية وتوقف فورًا إذا بدأت العجلة في الامتلاء أو بدأ التشقق في الالتصاق.
يحدِّد نوع المادة الملحق الذي يجب استخدامه، بينما يحدِّد الشكل سلوك عملية القطع. فقد تحتاج صفائح الفولاذ المقاوم للصدأ وأنابيب الألومنيوم والقضبان الفولاذية اللينة إلى دعم ووضع علامات مختلفة حتى قبل تغيير الأداة.
كيفية قطع الصفائح المعدنية والأنابيب والأنابيب المجوفة والقضبان
لا تزال المادة مهمة، لكن الشكل غالبًا ما يكون العامل الذي يحوِّل عملية قطع بسيطة إلى عملية محبطة. وعندما يبحث الناس عن كيفية قطع الصفائح المعدنية أو كيفية قطع الأنابيب المعدنية فإنهم عادةً ما يتعاملون مع مشكلة في الشكل بقدر ما يتعاملون مع مشكلة في المادة. فقد تهتز الصفائح الرقيقة، وقد تتدحرج القطع الدائرية، وقد تختلف سلوكيات الأقسام المجوفة عن الأقسام الصلبة. إن دليل أنكورلوب يُفصِل بين الصفائح والأنابيب والأنابيب المربعة والقضبان لهذا السبب بالذات، ويُظهر مقدِّم الخدمة المحلي نفس النمط مع الأنابيب والأنابيب المربعة الفولاذية. وحتى عندما يبقى نوع المعدن نفسه، فقد يتغيَّر الأداة الموصى بها بسبب تغيُّر الشكل الذي يؤثِّر في التحكُّم أثناء القطع.
كيفية قص الصفائح والأنابيب والأنابيب المربعة والقضبان
إذا كان مشروعك يركِّز فعليًّا على كيفية قص الصفائح المعدنية ,كيفية قص جوانب المباني المعدنية ، أو كيفية قص المعادن الرقيقة ، ففكِّر أولًا في الدعم وطول القطعة المراد قصها. وتستجيب صفائح المعدن عادةً جيدًا للمقصات عند إجراء قصٍّ صغير، بينما قد يكون استخدام منشار مُعدٍ للمعادن أسهل في حالة القص الطويل المستقيم. أما الأنابيب الدائرية فتحتاج إلى دعمٍ لثباتها أثناء القطع ولضمان أن تبقى مربعة الشكل، ولذلك تُعدّ أدوات مثل قواطع الأنابيب ومناشير التقطيع اليدوية ومناشير الحزام ومناشير الحركة الترددية والماكينات الكاشطة مناسبةً في حالات مختلفة. وقد يبدو قص الأنابيب المربعة أسهل لأن لها أسطحًا مسطحة، لكن الجدران الرقيقة فيها قد تتشوَّه بسهولة أكبر مقارنةً بالمقاطع الصلبة. أما القضبان والقضبان المربعة والحديد المُسنَّد (الريبار) فهي تقاوم عملية القطع أكثر من المقاطع المجوفة، وبالتالي فإن التحكُّم في الأداة غالبًا ما يكون أهم من السرعة العالية.
| الشكل | التحدي الرئيسي | الأدوات الأولية الشائعة | ملاحظة عملية |
|---|---|---|---|
| المعادن المصنوعة من الألواح | الاهتزاز والانحناء وتشوُّه الحواف في القص الطويل | مقصات، منشار جigsaw، منشار دائري بماسورة قطع معدنية، منشار زاوي | الأفضل للعمل على التفاصيل والقصات الطويلة المدعومة، وليس للقص العشوائي الحر |
| أنبوب | التدحرج والحفاظ على استقامة القص | قاطع أنابيب، منشار يدوي، منشار اهتزازي، منشار شريطي، منشار زاوي | قواطع الأنابيب المتخصصة مفيدة جدًّا للحصول على قصات دائرية نظيفة |
| أنبوب | الجدران الرقيقة وتتبع الزوايا | قاطع أنابيب، منشار شريطي، منشار بارد، منشار اهتزازي، منشار زاوي | تتطلب الأقسام المجوفة دعمًا قريبًا من مكان القص |
| قضيب | يتطلّب قص المواد الصلبة جهدًا أكبر | منشار يدوي، منشار شريطي، منشار زاوي، منشار دائري بماسورة معدنية | أداة دورانية على شكل قاطعة قضبان معدنية هي في الغالب حلٌّ يعتمد على مواد رقيقة السمك |
| ساق | الوزن، الاستقامة، والانقباض إذا سقط الجزء المقطوع | منشار شريطي، منشار بارد، منشار دائري بماسورة قطع معادن | أجهزة المنشار الصلبة تحسّن عادةً القدرة على التكرار |
| حديد التسليح | سطح مُضلَّع، تثبيت قوي، وتوقعات تشطيب خشن | مِبرد زاوي، منشار قص، منشار شريطي | ثبّت المادة بإحكام لمنع الالتواء أثناء القطع |
نصائح دعم وتمييز الأشكال المختلفة
- ادعم الصفائح الرقيقة على نطاق واسع: الأجزاء الطويلة غير المدعومة قد تهتز وتنحرف عن الخط المطلوب.
- ثبّت المادة الدائرية باستخدام المشبك لمنعها من التدحرج: يجب ألا يسمح للأنابيب والقضبان بالدوران بعد بدء القطع.
- لا تُفلِت جدران الأنبوب: الإمساك المحكم جيد، لكن الضغط الزائد من المشبك قد يُشوّه الأنابيب الرقيقة.
- حدّد بوضوح الجانب المراد التخلص منه: وهذا الأمر يكتسب أهمية أكبر عند قطع المواد الضيقة أو القطع النهائية الظاهرة.
- احمِ الأسطح المُنتهية: كفي أن تضع وسادة بسيطة تحت المشبك لتفادي التّعَرّجات والخدوش.
- وجّه القطع المستقيمة الطويلة: وهذا مفيدٌ بشكل خاص عند تحديد طريقة قطع ألواح التغليف المعدنية بدقة أو قطع المعادن الرقيقة دون انحراف الحافة.
الشكل يحدد أكثر من مجرد اختيار الأداة. بل يؤثر أيضًا على الحرارة، والحواف المعدنية البارزة (البرادات)، ومقدار التنظيف الذي ستتطلبه الحافة بعد انفصال القطعة. وهنا بالضبط تظهر جودة القطع فعليًّا، وتصبح عملية التشطيب ذات أهمية مماثلة لأهمية عملية القطع نفسها.
قطع أنظف للمعادن وحواف أفضل
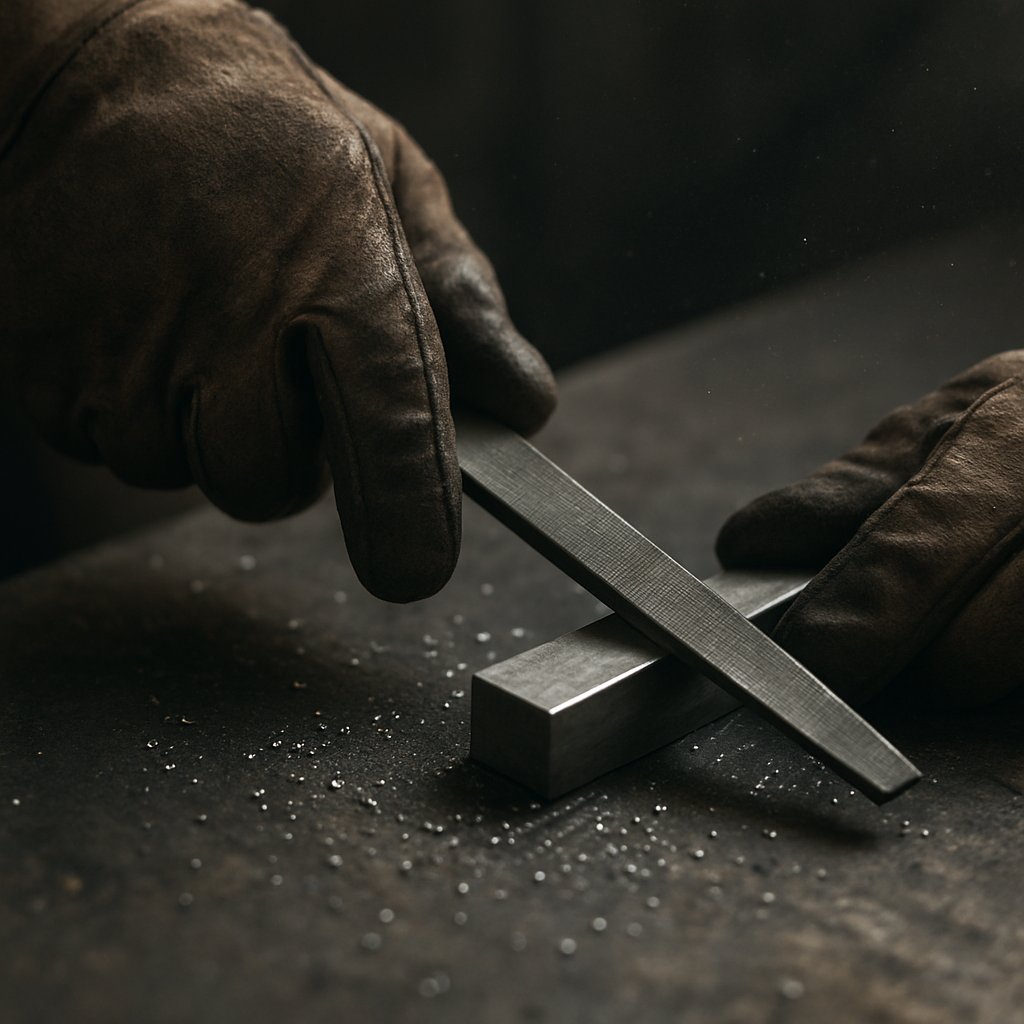
قد تنفصل القطعة، لكن المهمة عادةً لا تنتهي بعد ذلك. فالحواف البارزة (البرادات)، وتغير لون المعدن بسبب الحرارة، والانحناء الطفيف، والزوايا الحادة كالسكين غالبًا ما تظهر فقط بعد اكتمال عملية القطع. ولذلك فإن أنظف قطع لا تُقاس بالسرعة وحدها، بل تُقاس بمدى أمان الحافة واستقامتها وقابليتها للاستخدام فور توقف الأداة.
كيفية الحصول على حواف أنظف مع حرارة أقل
تبدأ جودة الحافة قبل أول تماس. أ دليل عدد الأسنان يوضح قاعدة بسيطة: عادةً ما يستفيد المعدن الأرق من عدد أكبر من الأسنان لتحقيق تشطيب أدق، بينما يعمل المعدن السميك عادةً بشكل أفضل مع عدد أقل من الأسنان لتسهيل خروج الرقائق وتقليل الاحتكاك. وينطبق نفس المنطق على عجلة القطع المعدنية الكاشطة. وفي هذا الدليل الخاص بإزالة الحواف الحادة، تُستخدم درجات الخشونة الأكبر لإزالة المادة بسرعة أكبر، بينما تُستخدم الدرجات الأدق لتحقيق تشطيب أكثر نعومة. وبعبارة أخرى، فإن الشفرة أو العجلة المناسبة لقطع المعادن غالبًا ما تحدد جودة الحافة حتى قبل أن يبدأ القطع.
- دع القطعة تبرد قبل التعامل معها أو فحصها بدقة.
- افحص وجود أي تشوه أو خبث أو حواف حادة مرئية على طول الحافة.
- أزل الحواف الحادة المرتفعة التي قد تعيق تركيب القطعة أو تسبب جروحًا.
- سوّق الزوايا الحادة وخفّض الحافة قليلًا.
- جهّز السطح إذا كانت القطعة ستُلحَم أو تُثبَّت أو تُغطى أو تُركَّب.
لا يُعتبر القطع مكتملًا حتى تصبح الحافة آمنة ومناسبة للخطوة التالية.
إزالة الحواف الحادة، وتنعيم القطعة، وإعدادها
نفس الشيء دليل إزالة الحواف الحادة يُبرز فرقًا مفيدًا. فالتنعيم يزيل المواد الحادة المتبقية، أما التجهيز فيذهب أبعد من ذلك عبر تحسين نسيج السطح وشكل الحواف واستعداد القطعة للطلاء أو التجميع. وغالبًا ما تترك عمليات القص والقطع الميكانيكي حوافًا خشنة (برّادات). كما قد تترك الطرق الأشد حرارة حوافًا حرارية أو بقايا انصهار (دروز) تتطلب تنظيفًا إضافيًّا.
للمهام الصغيرة، غالبًا ما يوفّر المبرد اليدوي أو المبرد المعدني تحكّمًا أكبر مقارنةً بالمرور العدائي الإضافي باستخدام جهاز الطحن. ويكون المبرد المعدني مفيدًا بشكل خاص عندما تحتاج فقط إلى كسر الحافة دون تغيير شكل القطعة. وعليك فحص الحافة باللمس وكذلك بالعين. فقد تبدو القطعة نظيفةً عند النظر إليها، ومع ذلك قد تعلق القفاز أو ترفض الاستقرار بشكل مستوٍ. وعندما يستغرق التنظيف اللاحق للقطع وقتًا أطول من عملية القطع نفسها، فإن المشكلة الحقيقية غالبًا ما تكون في الدقة وليس في قلة الصبر.
متى يكون القطع الصناعي للمعادن أكثر منطقية
إذا كانت كل قطعة ما زالت تتطلب التسوية والتركيب وإعادة الفحص، فالمشكلة لم تعد تقتصر على مجرد تجاوز المخزون. وعند هذه النقطة، يصبح قطع المعادن الصناعي أقل ارتباطًا بما يقطع المعدن مرة واحدة، وأكثر تركيزًا على تكرار نفس النتيجة مع أبعاد مضبوطة بدقة، وأسطح أنظف، وأقل عدد ممكن من المفاجآت.
متى يتوقف القطع اليدوي (DIY) عن كونه الخيار الأمثل
لأغراض الإصلاح أو القص التصحيحي أو تصنيع دعامة واحدة فقط، قد تكون الأدوات اليدوية كافية للإجابة عن سؤال «ما الذي يمكنه قطع المعدن؟» بشكل جيد. لكن العمل الدقيق يغيّر المعيار. وعادةً ما يستلزم العمل اللجوء إلى دعم إنتاج احترافي عند الحاجة إلى:
- أجزاء متكررة: عدة قطع يجب أن تتطابق مع بعضها بدقة، وليس فقط أن تبدو متشابهة بصريًّا.
- التسامحات الضيقة: سمات تتطلب دقة قياسية بدلًا من التقدير البصري للتناسب.
- هندسات معقدة: سمات داخلية، أو تشغيل متعدد الوجوه، أو أشكال مقيدة بسبب صعوبة وصول الأداة.
- مراقبة الجودة الموثَّقة: سجلات الفحص، أو اختبارات الكفاءة، أو القياسات القابلة للتتبع.
- متطلبات الجودة الخاصة بالصناعات automotive: مواصفات حرجة من حيث السلامة أو التي يتحكم بها العميل، حيث تكتسب الاتساقية أهمية مماثلة لأهمية القطع نفسه.
أفضل طريقة لقطع المعادن هي تلك التي تتناسب مع طبيعة المهمة والهدف المطلوب من الجودة والمقياس الإنتاجي.
اختيار قطع المعادن بدقة للحصول على أجزاء قابلة للتكرار
وعندما تتخطى المهمة نطاق الأدوات اليدوية، فقد يكون الجهاز الأنسب لقطع المعادن هو ماكينة تحكم رقمي حاسوبي (CNC) لعمليات التفريز، أو مركز للتشكيـل الدوراني، أو نظام تآكل كهربائي بالتفريغ (EDM)، أو عملية هجينة تشكّل الجزء أولًا ثم تُجرَى عليه عمليات التشغيل الآلية للميزات الحرجة. تكنولوجيا المعادن شاوي يي ويقدّم هذا النهج مسارًا عمليًّا للأجزاء المستخدمة في صناعة السيارات والتي تتطلب أنظمة جودة IATF 16949، والتحكم الإحصائي في العمليات (SPC)، والإنتاج القابل للتكرار بدءًا من مرحلة النموذج الأولي وصولًا إلى الإنتاج الضخم. كما يوضح دليل التشغيل الآلي للسيارات التحملات الدقيقة جدًّا التي قد تصل إلى ±٠٫٠٠٥ مم في التطبيقات المناسبة.
ولتحكُّمٍ أكثر دقةً في الخصائص، يوضِّح نظام «سوميت» لآلات التحكم العددي بالحاسوب (CNC) كيف تحقِّق ورش العمل الدقة باستخدام أجهزة قياس الإحداثيات ثلاثية الأبعاد (CMM)، ومسامير القياس، ومقاييس خشونة السطح، مع الاحتفاظ ببعض القطع ضمن تسامح ±٠٫٠٠٠٥ بوصة. لذا، إذا كنتَ ما زلتَ تسأل عن المُعدَّة التي تقطع المعدن، فتذكَّر أنَّ قطع الإنتاج لا تُقيَّم فقط من حيث القدرة على الفصل، بل يجب أن تتناسب بدقة، وتتكرَّر بدقة، وتتحمل عمليات الفحص والاختبار. وهنا تصبح الدعم الاحترافي هو الحل الأذكى للسؤال عن المعدات القادرة على قطع المعدن بموثوقية وكفاءة في الإنتاج الضخم.
أسئلة شائعة حول قطع المعادن
١. ما أفضل طريقة لقطع المعدن في المنزل؟
تعتمد أفضل طريقة منزلية على نوع المعدن وسمكه وشكله وجودة الحافة المطلوبة. فعادةً ما يكون قص الصفائح الرقيقة أسهل باستخدام مقصات أو منشار مُهيَّأ لقطع المعادن، بينما تفضِّل الأنابيب والقضبان والمواد السميكة عادةً المنشار اليدوي أو المنشار الحزامي أو المنشار الترددّي أو جلاخ الزاوية لأعمال القطع التقريبية. وأكثر الطرق أمانًا هي تثبيت القطعة بإحكام، واستخدام شفرة أو قرص معتمَد لكلٍّ من الأداة والمادة، وإجراء قطعٍ خاضعٍ للتحكم، ثم إزالة الحواف الحادة بعد الانتهاء.
٢. هل المطحنة الزاوية هي أفضل أداة لقطع المعادن؟
المطحنة الزاوية واحدة من أسرع الخيارات اليدوية للقص الخشن، خاصةً على الفولاذ والبراغي والحديد التسليحي وقضبان المعدن، لكنها ليست تلقائيًّا الخيار الأفضل لكل مهمة. فهي تُحدث شرارات وحرارة أكثر من العديد من طرق القص بالمنشار، كما أن الحافة غالبًا ما تحتاج إلى تنظيف إضافي بعد القص. فإذا كنت تبحث عن تحكُّم أفضل وأقل فوضى أو حافة أنظف في الأنابيب أو عند إجراء قصات متكررة، فقد يكون المنشار الحزامي أو المنشار الدائري المُجهَّز لقطع المعادن خيارًا أنسب.
٣. كيف تقطع الفولاذ المقاوم للصدأ دون إتلاف الحافة؟
عادةً ما يتطلَّب الفولاذ المقاوم للصدأ قصًّا أبطأ وأكثر ثباتًا مقارنةً بالفولاذ اللدن. استخدم قرصًا أو شفرة مخصصة للفولاذ المقاوم للصدأ، وثبِّت القطعة المراد قصها بشكل جيد، وابدأ برفق على خط القص، وتجنب دفع القرص أو الشفرة بقوة لأن الحرارة الزائدة قد تؤثر سلبًا على النهاية وتقلل من عمر الاستهلاك. أما بالنسبة لأوراق الفولاذ المقاوم للصدأ الرقيقة، فإن الدعم المستقر وضغط التغذية الخفيف يكتسبان أهمية أكبر، كما أن مرور سريع لإزالة الحواف بعد القص يساعد في تنظيف الحافة دون تغيير شكل القطعة.
٤. ما هي الطريقة الأسلم لقطع صفائح المعدن أو التغليف المعدني؟
ادعم الصفيحة على نطاق واسع حتى لا تهتز أو تنحني أو تنزلق أثناء القطع. عيّن جانب الفائض بوضوح، وثبّت الصفيحة عند الإمكان، واحمِ الأسطح المُنتهية، وارتَدِ نظارات الحماية وقفازات الحماية وواقيات السمع لأن صفائح المعدن الرقيقة تُنتج حوافًا حادة حتى لو بدا القطع نظيفًا. وللقصّ الصغير، تكون المقصات غالبًا أسهل في التحكم، بينما تُفضَّل المنشار الموجَّه المُعدّ للمعادن للقصّ الطويل المستقيم.
٥. متى يجب أن تتوقف عن استخدام أدوات القطع اليدوية (DIY) وتنتقل إلى أدوات قطع معدنية احترافية؟
تتوقف أدوات التشغيل الذاتي عن كونها أفضل حل عندما تتطلب المهمة أجزاءً مكررة، ومقاييس دقيقة جدًّا، وأشكالًا معقَّدة، أو فحصًا قابلاً للتتبع، أو اتساقًا يُراعى فيه معايير الصناعة automotive. وعند هذه النقطة، تصبح التحدي الحقيقي ليس فقط ما الأداة القادرة على قطع المعدن، بل ما الأداة القادرة على إنتاج نفس النتيجة في كل مرة مع ضبطٍ دقيقٍ للجودة. ولأعمال النماذج الأولية والانتاج الضخم في مجال صناعة السيارات، قد يكون التعاون مع شريكٍ متخصصٍ في التشغيل الآلي حاصلٍ على شهادة IATF 16949 مثل شركة Shaoyi Metal Technology خيارًا أكثر منطقية، لأن هذا الشريك يوفِّر ضبط العمليات الموثَّق، والاتساق المبني على المراقبة الإحصائية للعمليات (SPC)، والإنتاج القابل للتوسُّع.