 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN

Automechanika Frankfurt 2026: Limang tanong na itinanong ng mga mamimili sa Hall 4.2
Automechanika Frankfurt 2026: Limang tanong na itinanong ng mga mamimili sa Hall 4.2
Ang Automechanika Frankfurt ay isinagawa mula sa ika-8 hanggang ika-12 ng Setyembre 2026, at si Shaoyi ay naglaan ng limang araw na iyon sa Hall 4.2, Stand M31. Hindi ito isang photo diary. Dinala namin ang labindalawang nabatikang sample sa stand at ipinagkaloob sa kanila ang pagkakataon na simulan ang usapan; at sa katapusan ng linggo, paulit-ulit na lumabas ang parehong limang katanungan. Mahalaga itong isulat dahil ang mga tanong na inilalagay ng mga buyer sa isang stand ay mas nagsasabi tungkol sa kasalukuyang kalagayan ng pagkuha ng mga komponent kaysa sa karamihan ng mga ulat sa merkado.
Bakit Nagre-reserba ng Stand sa Frankfurt ang Isang Tagagawa ng Komponent
Ang Automechanika Frankfurt ay isinagawa tuwing dalawang taon sa Messe Frankfurt at nananatiling pinakamalaking lugar ng pagpupulong sa automotive aftermarket at supply chain. Ang edisyon ng 2026 ay dinalhan ng higit sa 4,400 na exhibitor mula sa higit sa 80 bansa—mga limang porsyento nang higit kaysa sa nakaraang edisyon—sa isang taon na hindi madali para sa industriya. Ang eksibisyon ng 2024 ay dinalhan ng higit sa 107,000 na bisita mula sa 172 bansa.
Para sa isang tagagawa ng mga bahagi, ang halaga ng eksibisyon ay ang pagpapadami. Ang pagsusuri sa isang supplier na karaniwang tumatagal ng tatlong buwan—mga email, pagpapadala ng mga sample, at video call—ay nangyayari sa loob lamang ng dalawampung minuto, dahil ang bahagi ay nasa kamay ng bumibili at ang mga taong gumawa nito ay nakatayo malapit dito. Walang PDF ang makapapalit sa isang quality engineer na hinahaplos ang isang stamped bracket at tinitingnan ang kalidad ng gilid at ang burr side.
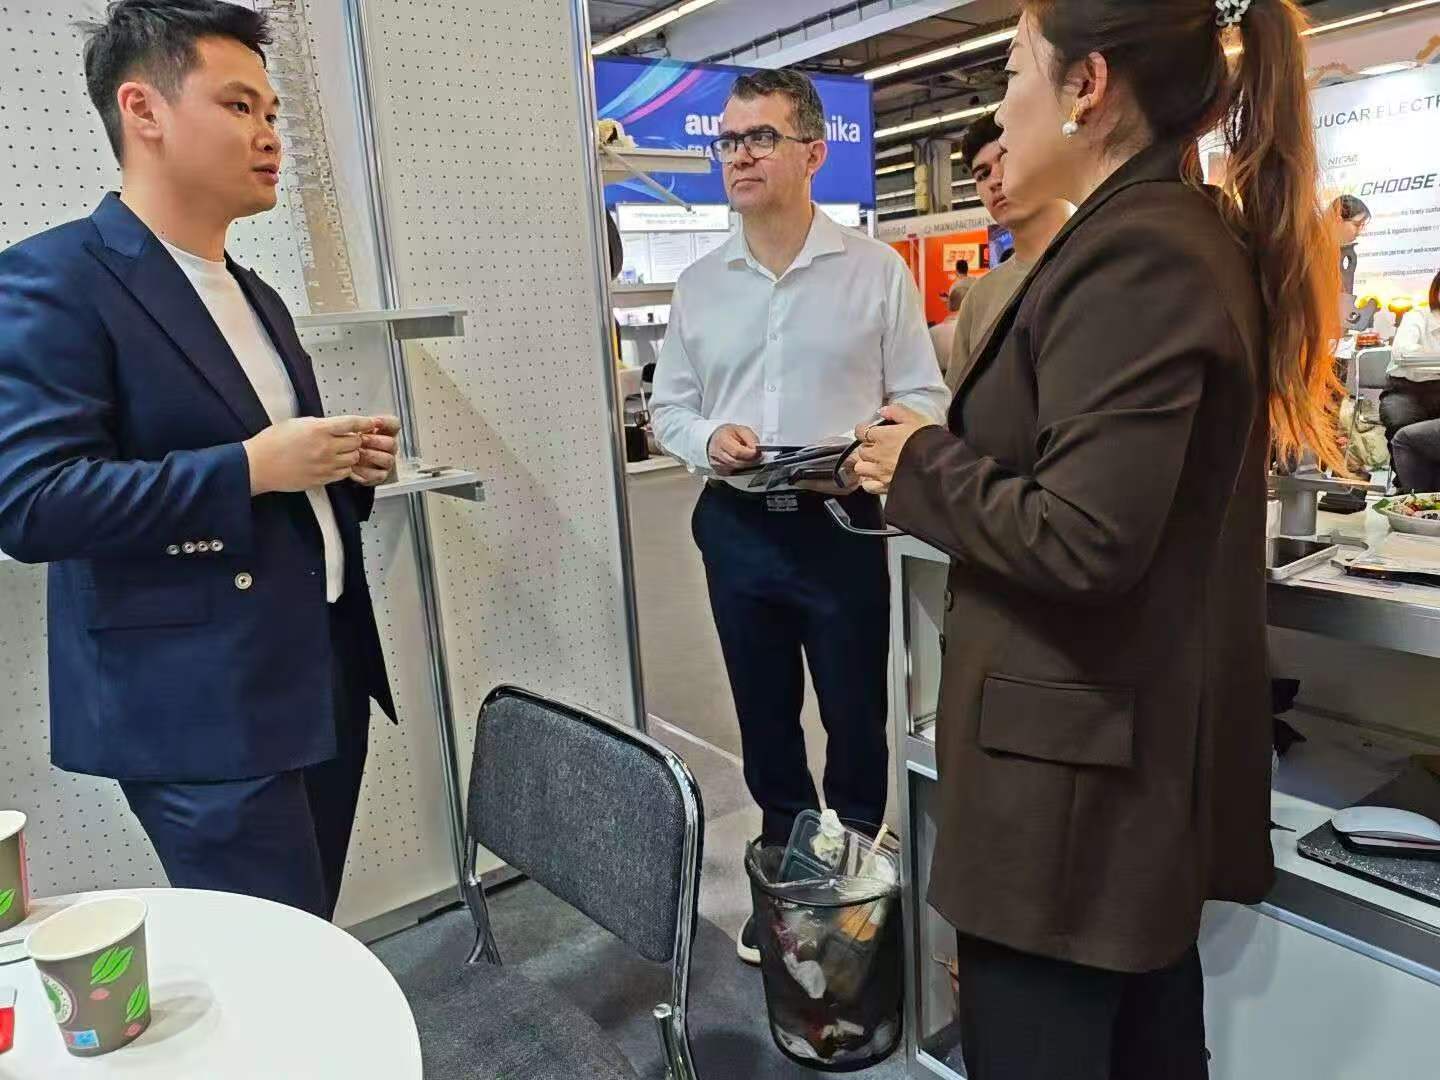
Stand M31, Hall 4.2, Automechanika Frankfurt 2026.
Hall 4.2: Kung Saan Nagsisimula ang Usapan Tungkol sa Material Grade
Ang paliparan ng eksibisyon ay organisado ayon sa paksa, at ang mga Hall 1, 3, at 4 ay nagtatampok ng Parts & Components, na kadalasang umaabot sa kalahati ng kabuuang espasyo ng eksibisyon. Ito ang lugar ng chassis, suspension, braking, at driveline—na eksaktong lugar kung saan nararapat ang aming mga bahagi.
Nagbabago ito kung sino ang lumalapit sa booth. Ang mga bisita sa hall na ito ay mga buyer, quality engineer, at product engineer. Walang nagtanong kung ano ang stamping. Nagtanong sila tungkol sa uri ng materyales, kapal, posisyon ng butas pagkatapos ng pagbuo, pagmamay-ari ng die, at PPAP. Napakakaunti lamang ang mga usapan na nanatili sa lebel ng marketing nang higit sa isang minuto.
Ano ang Ipinapakilala Namin
Labindalawang sample ang sumama sa amin papuntang Frankfurt, pinili upang sakupin ang buong hanay kaysa magmukhang impresibo: mula sa 0.8 mm na precision parts hanggang sa 3.5 mm na control arm stampings, mula sa malalim na hinugot na spring seats hanggang sa welded at machined assemblies.
|
Halimbawa |
Tipikal na Aplikasyon |
Baitang ng Materyales |
Kapal |
Mga pangunahing operasyon |
|
Upuan ng Spring ng Shock Absorber |
Shock absorber |
DC04 / DD13 |
1.8 mm |
Malalim na paghugot, pagbuo, pagpapalawak ng gilid, restrike |
|
Plato ng shock absorber mounting |
Assembly ng shock absorber |
DC04 / S355MC |
2.6 mm |
Piercing, pagbuo, pagpapalawak ng gilid |
|
Shock absorber bracket |
Shock absorber / suspensyon |
S420MC / S460MC |
2.5 mm |
Piercing, pagkukurba, pagbuo |
|
Chassis bracket |
Chassis structure |
S420MC / S460MC |
2.6 mm |
Multi-station stamping, pagkukurba, stiffening ribs |
|
Control arm stamping |
Pag-suspenso |
S420MC / S460MC |
3.5 mm |
Pagbuo, piercing, flanging |
|
Maliit na presisyong stamping |
Presisyong bahagi para sa sasakyan |
DC01 / DC04 |
0.8 mm |
Panghihigpit sa mataas na bilis, pagbuo nang may kahusayan |
|
Suporta mula sa matibay na bakal |
Chassis / katawan |
DP600 / S500MC |
1.6 mm |
Pagbuo ng matibay na bakal, panghihigpit |
|
Pananggalang sa init |
Eksusto / ilalim ng sasakyan |
SUS430 / DC04 |
0.85 mm |
Malalim na pagguhit, pagbuo, pagpapalawak ng gilid |
|
Plaka ng retainer |
Shock absorber / chasis |
DC04 / C45 |
1.5 mm |
Piercing, pagbuo, pagkukurba |
|
Maliit na suporta para sa pag-mount |
Pag-mount para sa sasakyan |
DC01 / S355MC |
1.85 mm |
Piercing, pagkukurba, paggawa ng flange |
|
Nakaweld na stamping na assembly |
Chasis / shock absorber |
S355MC / S420MC |
2.3 mm |
Pagpapadurog at pagpapakawit |
|
Pagpapadurog at pag-aayos sa pamamagitan ng CNC |
Chassis / suspensyon |
S420MC / C45 |
2.0 mm |
Pagpapadurog, pagmamasin sa CNC, pagpapakawit |
Anim ang kanilang ibinigay — ang upuan ng pako, suporta ng chassis, bahagi ng kahusayan, mataas na lakas na suporta, maliit na suporta para sa pagkakabit, at pinagsamang bahaging nakakawit — kasama ang progresibong strip na inilagay sa tabi ng natapos na bahagi.
Ang pagpili ay sinadya. Ang isang natapos na bahagi ay nagpapakita kung ano ang kayang ipadala ng isang tagapag-suplay; ang isang strip ay nagpapakita kung paano ito naisip. Ang strip ay nagpapaliwanag sa isang inhinyero kung saan matatagpuan ang mga estasyon ng pagpapasok na nauugnay sa mga estasyon ng pagbuo, kung paano inayos ang carrier, gaano karaming materyales ang pumapasok sa bahagi at gaano karaming materyales ang naging basura. Maraming bisita ang naglaan ng higit na oras sa mga strip kaysa sa mga bahagi, na karaniwang palatandaan ng isang seryosong bumibili.
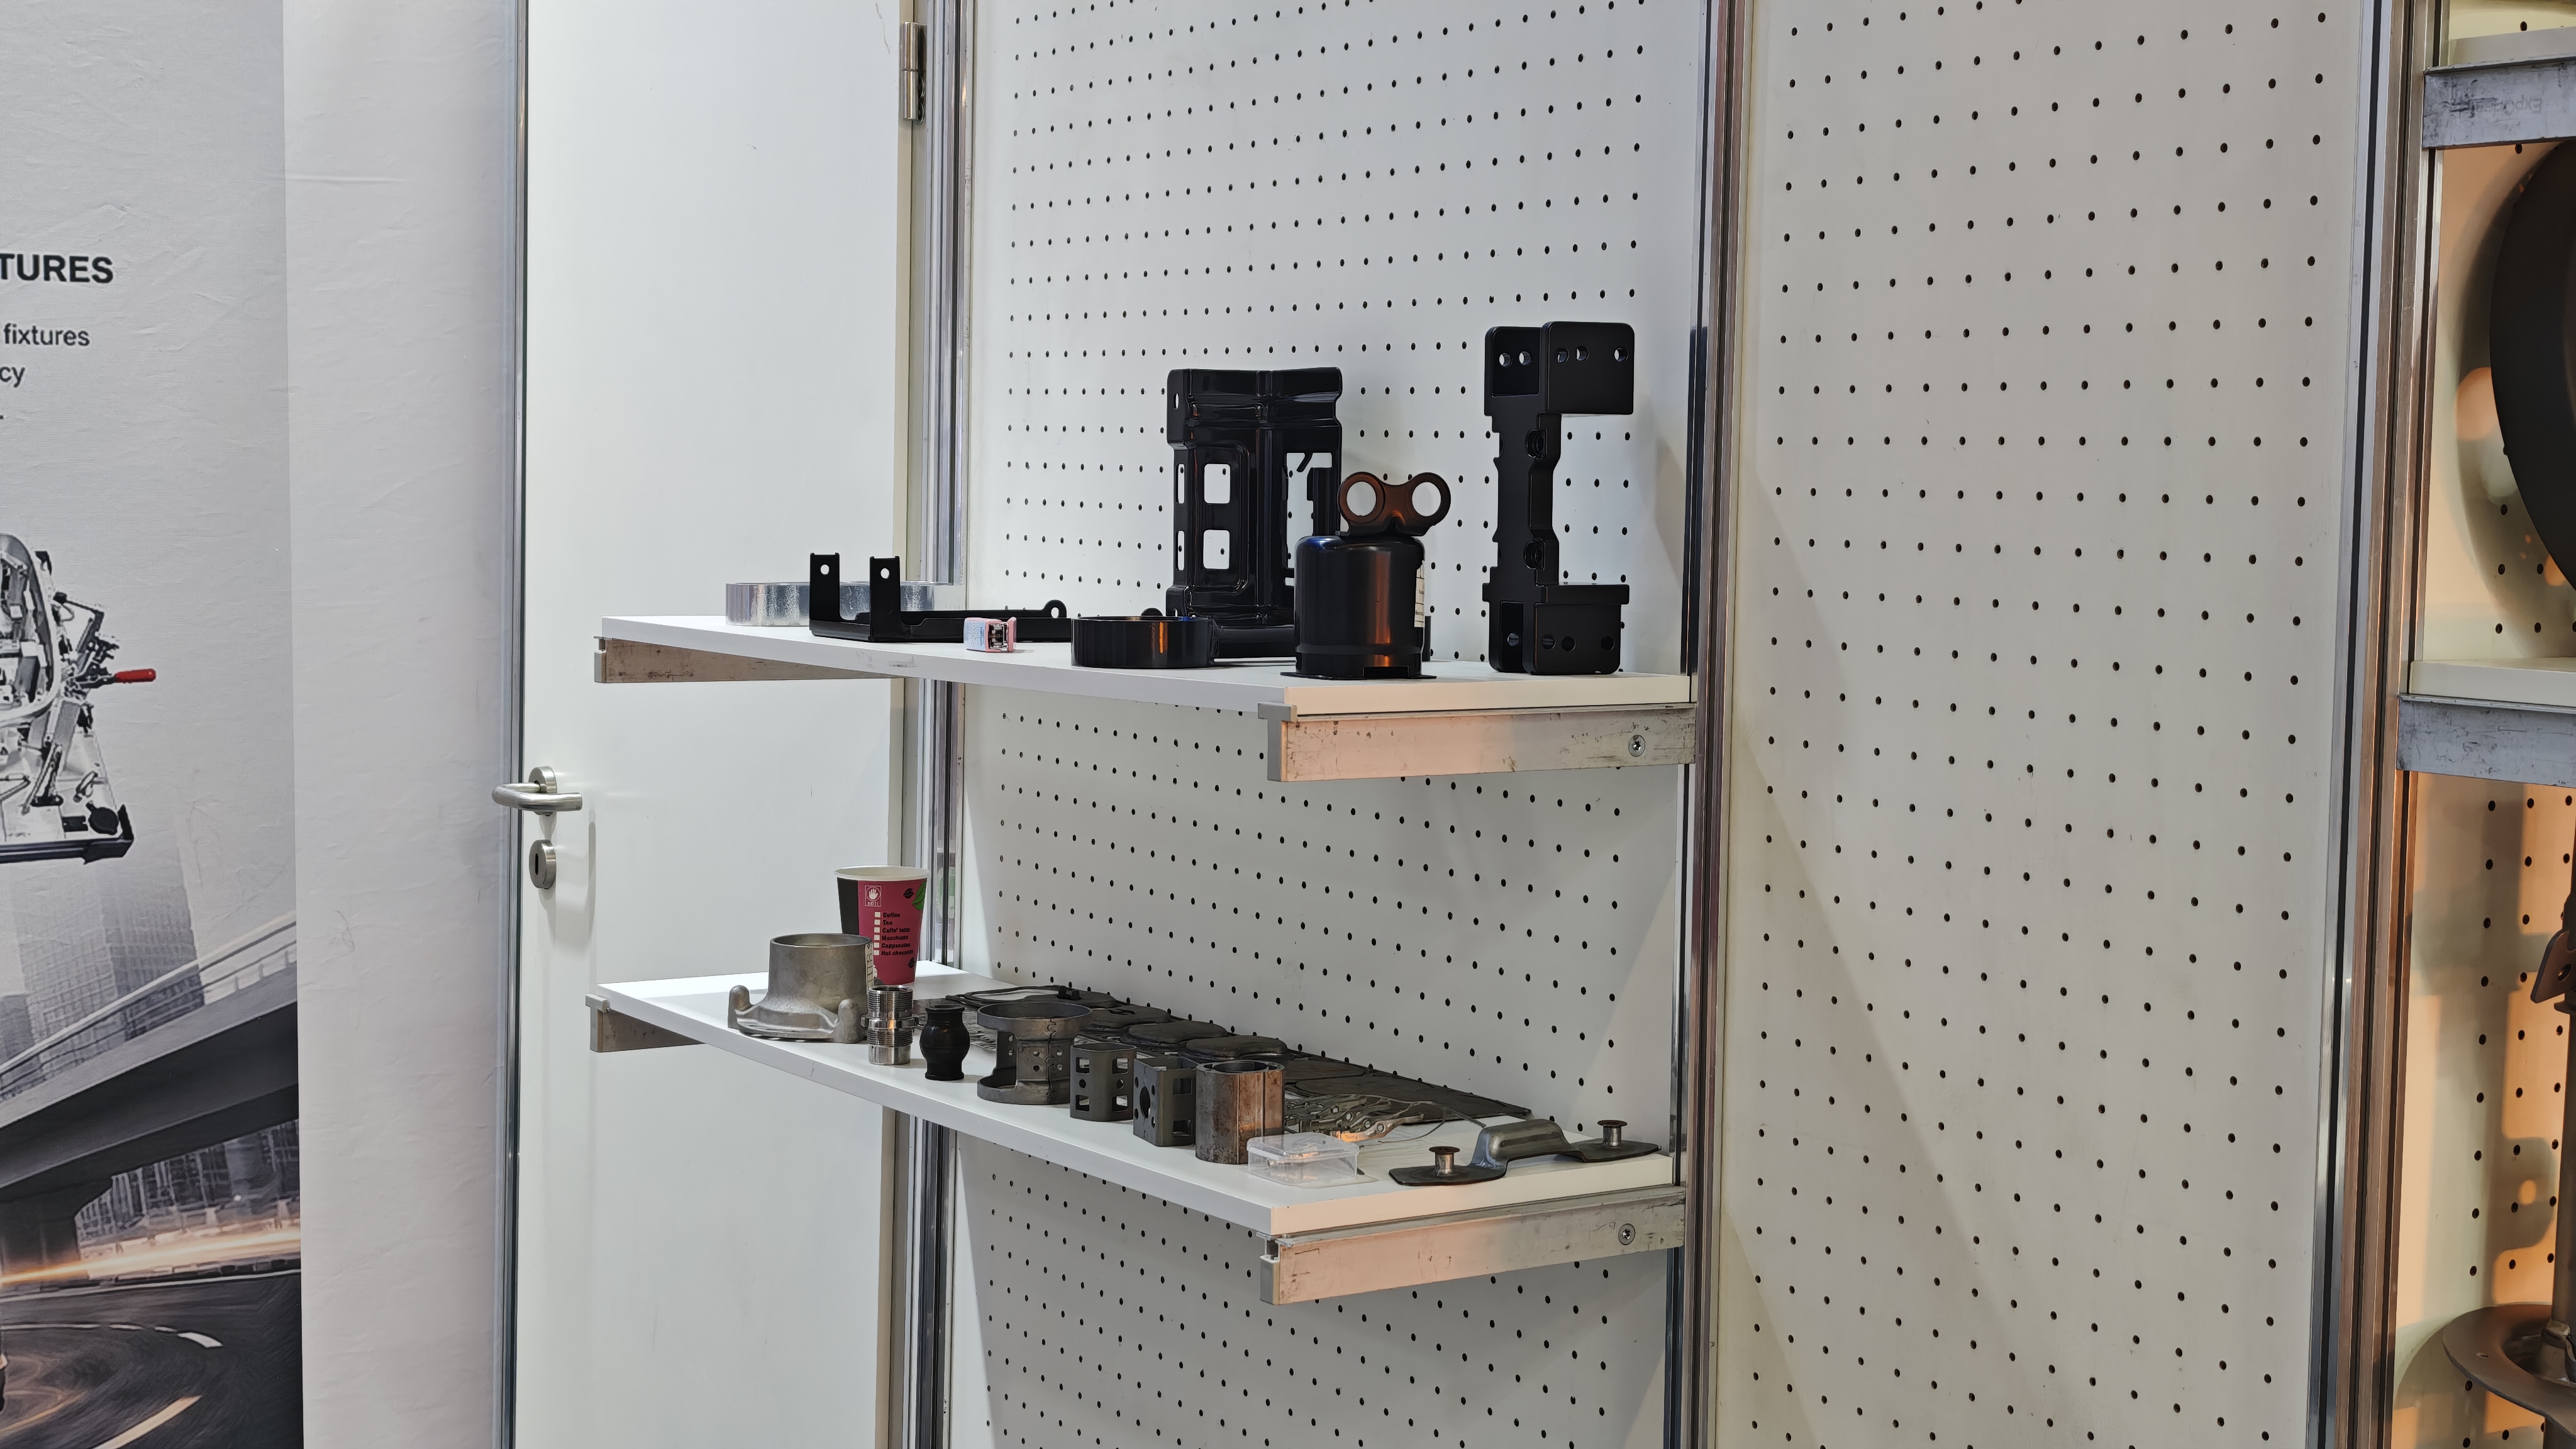 Progresibong strip sa tabi ng natapos na bahagi: pagkakasunod-sunod ng mga estasyon, disenyo ng carrier, at paggamit ng materyales, lahat ay nakikita agad.
Ang Limang Tanong
1. Ano ang uri ng mga bahagi ang ginagawa ninyo?
Mga bahaging metal para sa sasakyan, at partikular na mga stamped parts para sa chassis, suspension, at shock absorber applications. Dinidesenyo at ginagawa rin namin ang progressive dies sa loob ng aming pasilidad, kaya maaaring tumakbo ang isang programa gamit ang iisang supplier mula sa pagbuo ng tooling hanggang sa mass production.
Ang mga sample sa mesa ay ang maikling sagot sa tanong na ito. Ang mga ito ay kumakatawan sa tatlong larangan kung saan talagang gumagana kami, imbes na isang katalogo ng lahat ng maaaring gawin ng isang press sa teorya.
2. Ginagawa ba ninyo ang mga die sa loob ng inyong pasilidad?
Oo. Ang progressive dies ay idinedisenyo at ginagawa ng aming sariling tooling team, at kami mismo ang nangangasiwa sa tryout, modification, at final validation.
Ang dahilan kung bakit ito mahalaga ay hindi ang lead time, bagaman ito ay nagpapabuti rin. Ang tunay na dahilan ay ang die at ang stamping process ay maaaring i-optimize nang sabay-sabay imbes na tratuhin bilang dalawang hiwalay na proyekto. Kapag ang tooling ay galing sa isang tool room na nasa labas, ang isang problema sa pagbuo na natuklasan sa tryout ay naging isang negosasyon sa pagitan ng dalawang kumpanya. Ngunit kapag ang die ay idinisenyo sa parehong gusali kung saan naka-install ang press, ito ay naging isang pagwawasto.
3. Anong mga materyales at kapal ang maaari ninyong i-stamp?
Isang hanay ng automotive sheet materials: low-carbon steel, high-strength steel, at ilang napiling stainless at aluminium grades. Para sa karaniwang automotive stamping, ang saklaw ng kapal ay nasa pagitan ng humigit-kumulang 0.6 hanggang 4.0 mm, depende sa grade, geometry ng bahagi, at proseso ng pagbuo. Para sa isang tiyak na RFQ, ang materyales at kapal ay kinokonperma sa panahon ng tooling feasibility analysis.
Ang mga sample na dinala namin ay nagpapakita kung ano ang ibig sabihin ng saklaw na iyon sa praktikal na aplikasyon: mga bahagi ng DC01 na may precision na 0.8 mm sa isang dulo, mga stamping ng control arm na S460MC na may kapal na 3.5 mm sa kabilang dulo, at isang heat shield na SUS430 na may kapal na 0.85 mm sa gitna.
4. Ano ang iyong MOQ?
Walang nakatakda na minimum order quantity (MOQ). Suportado namin ang prototype, maliit na batch, at mass production.
Mas kapaki-pakinabang na tanong ay kung aling proseso ang angkop sa dami ng produksyon. Sa mababang dami, ang amortisasyon ng tooling ang pangunahing salik sa presyo bawat piraso, kaya mas makatuwiran ang paggamit ng mas simpleng die. Sa mataas na dami, ang progressive tooling at automated feeding ay pumababa ng presyo bawat piraso nang sapat upang maituwid ang invest sa tooling. Ang ganitong kompromiso ay dapat isama sa feasibility analysis, hindi bilang isang panghuling pag-iisip.
5. Paano ninyo kinokontrol ang kalidad?
Gumagana kami sa ilalim ng isang IATF 16949 quality management system. Ang mga bagong proyekto ay sumusunod sa APQP at PPAP, kasama ang FMEA, control plans, at process monitoring batay sa mga kinakailangan ng proyekto. Ang dimensional inspection ay gumagamit ng CMM at iba pang kagamitan depende sa bahagi. Bago ang mass production, binibigyang-valid ang tooling at ang production process, kaya ang proseso ay matatag mula sa unang production lot.
Isang kaso na paulit-ulit naming inilalahad sa booth
Bawat booth sa Automechanika ay nangangako ng precision at reliability. Ang tunay na magagamit ng isang buyer ay isang tiyak na problema at kung paano ito nalutas. Kapag tinanong kami ng mga bisita kung nakagawa na ba kami ng shock absorber upper mounting plate, ito ang kuwento na sinabi namin.
Gawa sa high-strength steel ang bahaging ito, at ang lokal na forming area ay may relatibong mataas na deformation. Sa unang tooling tryout, lumitaw ang cracking sa paligid ng isang formed radius.
Ang mabilis na sagot ay dapat sana ay magbago sa mas madaling hubugin na uri ng materyal. Sinuri namin muna ang proseso ng paghuhubog at natagpuan na hindi balansado ang daloy ng materyal sa paligid ng nakataas na bahagi. Kaya imbes na baguhin ang materyal, pinabuti namin ang radius ng paghuhubog at inayos ang kontrol sa daloy ng materyal at ang puwersa ng hawak ng blangko. Naayos ang pagkabitak.
Ito ang nagpakita ng susunod na isyu: ang pagbabalik sa ibabaw na ginagamit sa pagkabit, na nakaaapekto sa estabilidad ng sukat ng bahagi. Nagdagdag kami ng huling operasyon na muling pagtatak at pagsusuri upang kontrolin ang mahalagang lugar ng pagkabit at mapatatag ang mga sukat.
Ang punto ng pagkukuwento ng kuwentong ito sa isang lugar sa kumperensya sa kalakalan ay hindi ang solusyon mismo. Ito ay ang pagkakasunod-sunod. Para sa ganitong uri ng bahagi, ang aming diskarte ay hindi baguhin ang porma pagkatapos lumitaw ang isang problema. Ito ay upang matukoy ang mga panganib sa paghuhubog habang dinisenyo ang porma, gamit ang pagsusuri sa paghuhubog at karanasan sa pagtatak, at upang mapabuti ang pagkakasunod-sunod ng paghuhubog bago ang produksyong pangmasa. Ang pagsubok ay laging makakahanap ng isang bagay; ang layunin ay na ito ay makahanap lamang ng maliit na mga bagay.
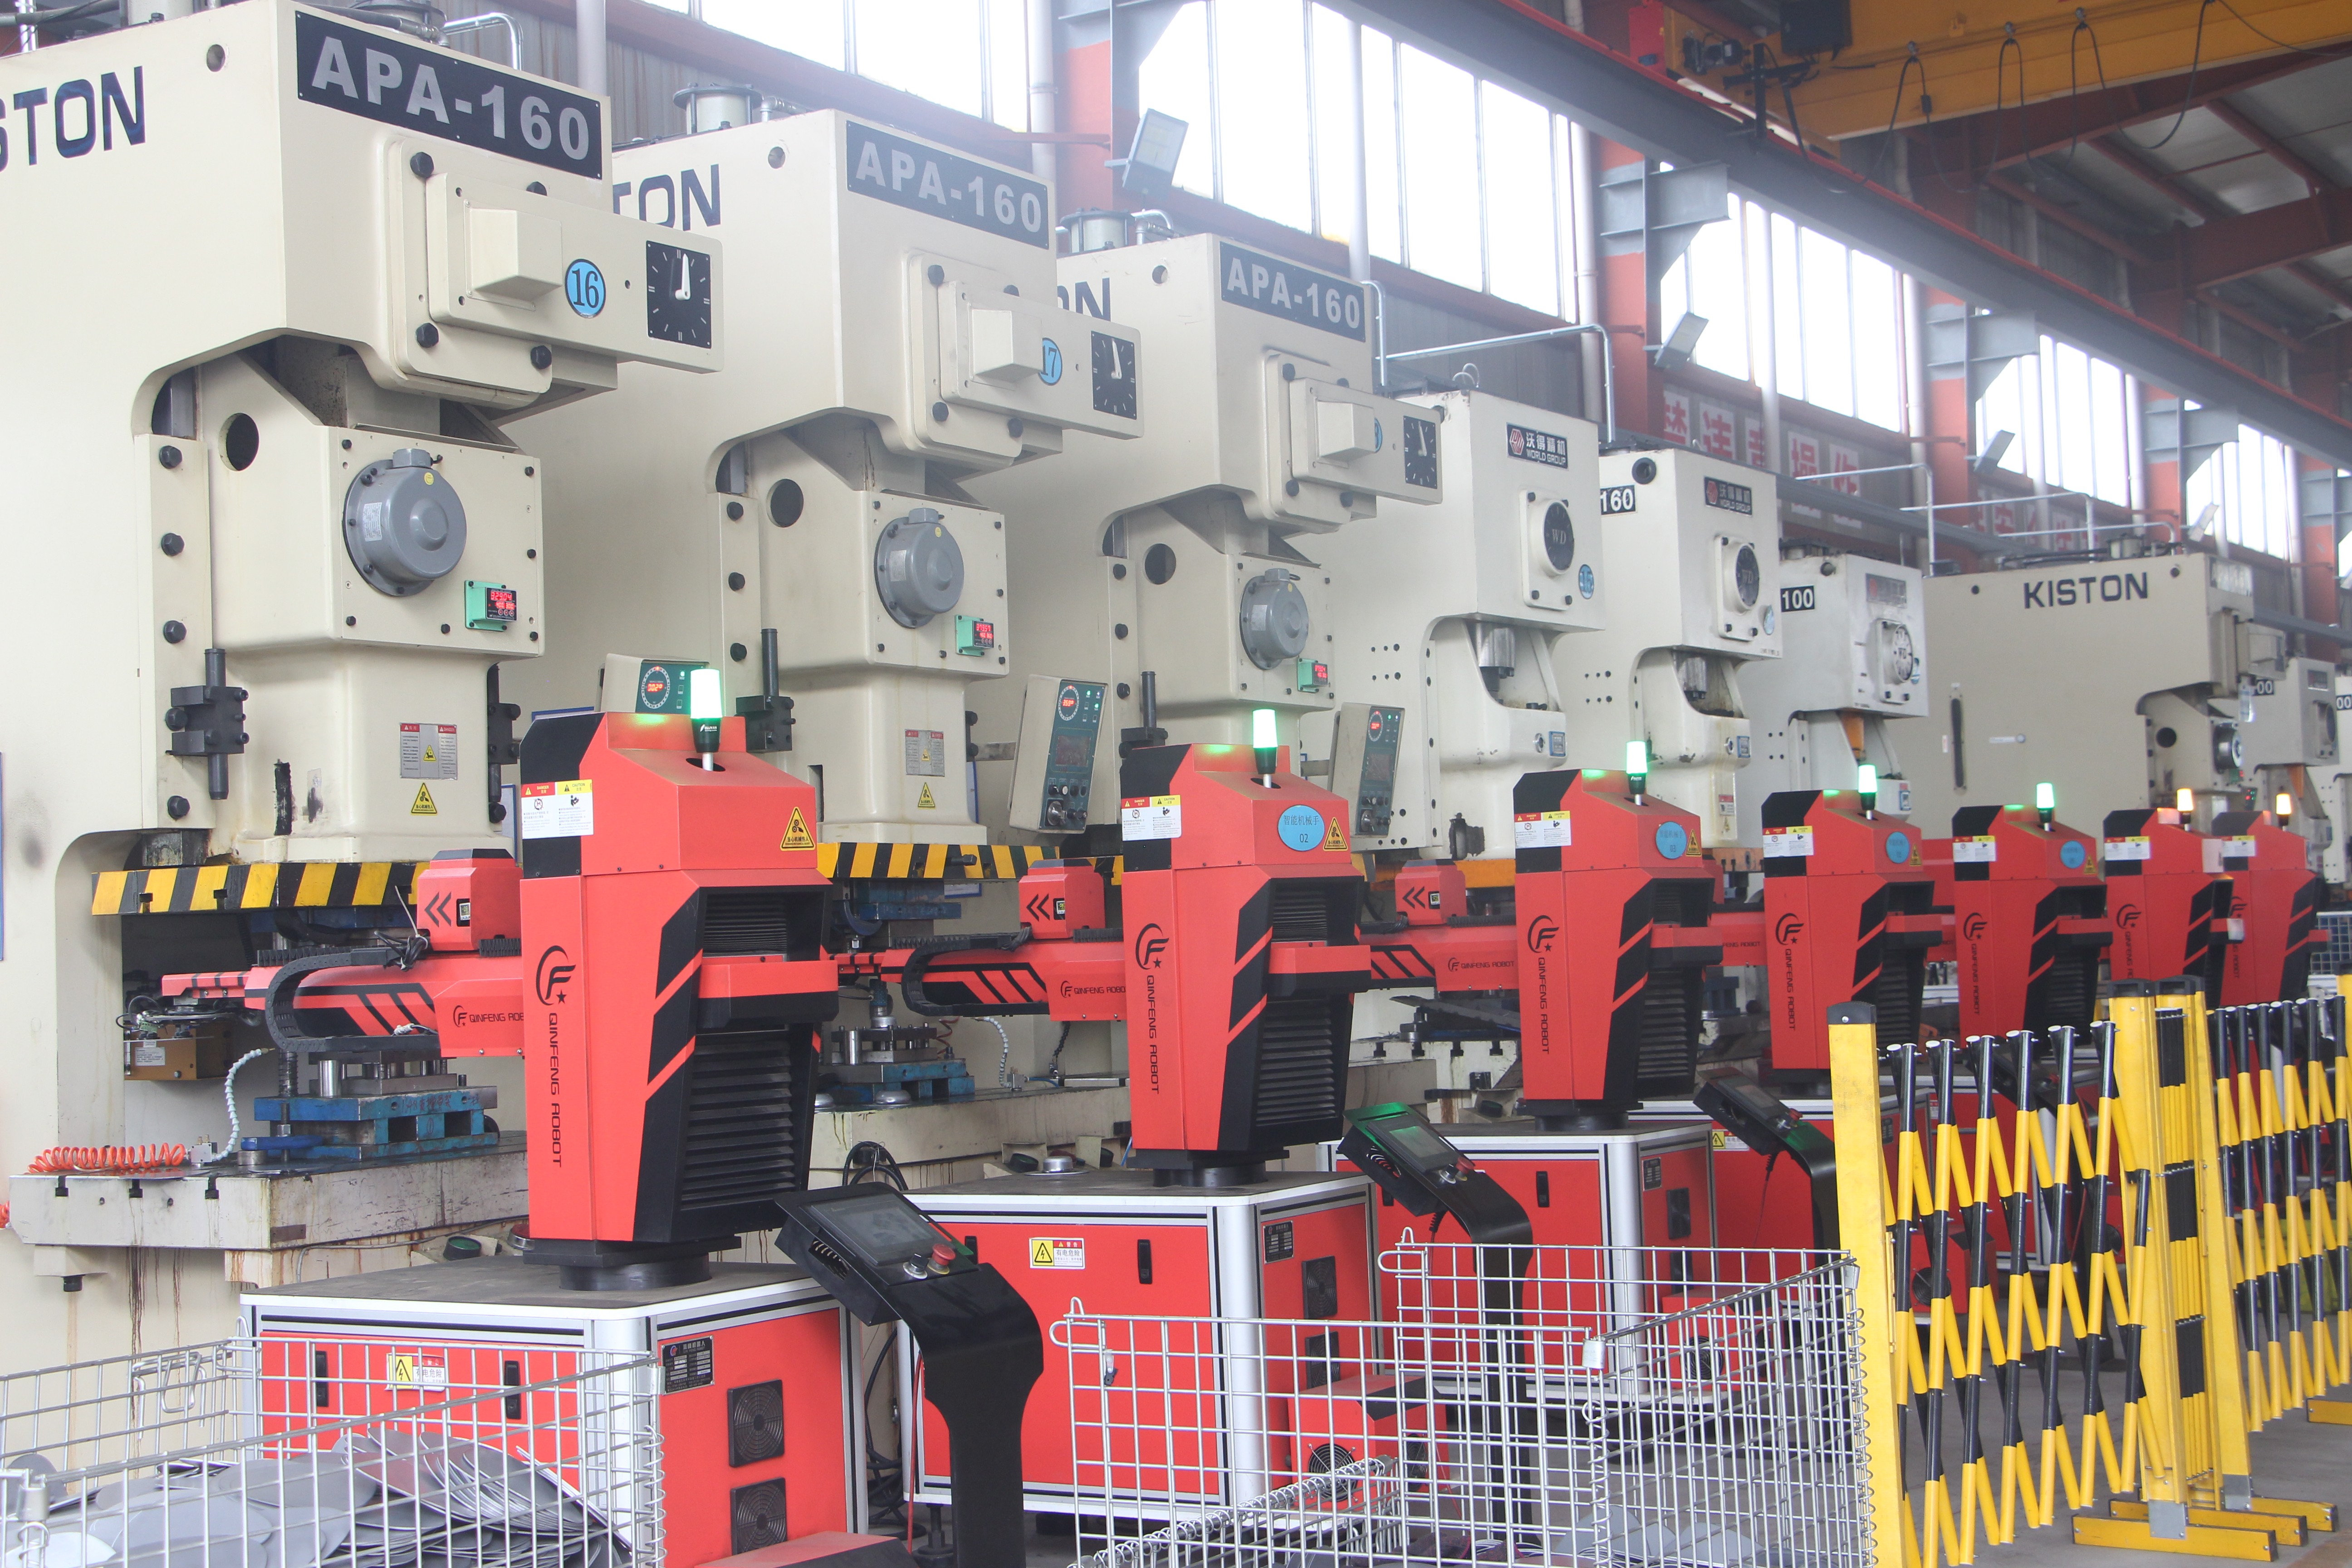
Ang mga panganib sa pagbuo ay nakikilala sa disenyo ng die; ang pagsubok ay nagpapatunay sa kanila imbes na magtuklas ng mga ito.
Ano ang Karaniwan sa Limang Tanong na Iyon
Isa lamang sa lima ang tungkol sa kakayahan. Ang iba pang apat ay tungkol sa panganib.
Ang tooling ay naging ang unang panganib na pinag-aalalahanan ng mga buyer. Ang tanong tungkol sa die ay lumabas bago ang presyo sa karamihan ng mga usapan. Ang isang tool na dumating nang huli, o kailangang i-correct sa tatlong beses sa pamamagitan ng ikatlong partido, ay nagpapaliban ng isang programa sa paraang hindi mababawi ng anumang pagkakaiba sa presyo bawat piraso.
Ang mataas na lakas na bakal ay naging ang karaniwan imbes na eksepsyon. Kalahati ng mga sample na dinala namin ay S420MC, S460MC, S500MC o DP600. Tinanong ng mga buyer ang mga isyu tulad ng cracking, springback, at wear ng die bilang karaniwang tanong, hindi bilang espesyal na kaso—na kung ano ang nangyayari kapag ang mga layunin sa lightweighting at mga kinakailangan sa load ay nasa parehong kategorya.
Inaasahan ang kahatian sa dami mula sa simula. Gusto ng mga bumibili na malaman na tatanggapin ang mga prototype at batch para sa pagsusuri, at maaaring magbago ang proseso habang dumadami ang produksyon. Walang sinuman ang gustong magpatala sa permanenteng kagamitan bago pa man maisagawa ang pagsusuri sa disenyo at proseso.
Kung Hindi Kami Nakausap Sa Frankfurt
Kung ikaw ay nagdidisenyo o bumibili ng mga metal na bahagi na inilalagay sa chasis, suspensyon, shock absorber, o katawan — para sa mga sasakyang pangpasahero, komersyal, o platform ng EV — ipadala ang iyong 2D/3D na drawing sa [email protected] o gamitin ang form para sa quote sa aming website. Makakatanggap ka ng pagsusuri sa kakayahang gumawa ng kagamitan at isang presyo, at pipirma kami ng NDA bago anumang file ay ibinabahagi.
Kung hindi posible ang pagbisita sa pabrika ngayong taon, maaari naming i-arrange ang live video tour ng mga press line, tool room, at inspection area bilang kapalit.
Ang susunod na Automechanika Frankfurt ay gaganapin mula Setyembre 5 hanggang 9, 2028. Inaasahan namin na makikita ka roon. Mas gusto namin na makipag-usap tayo bago iyon.
Isinulat ni: Nansen
Sinuri ni: Nansen, Business Manager
Huling Na-update: 21/9/2026