 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


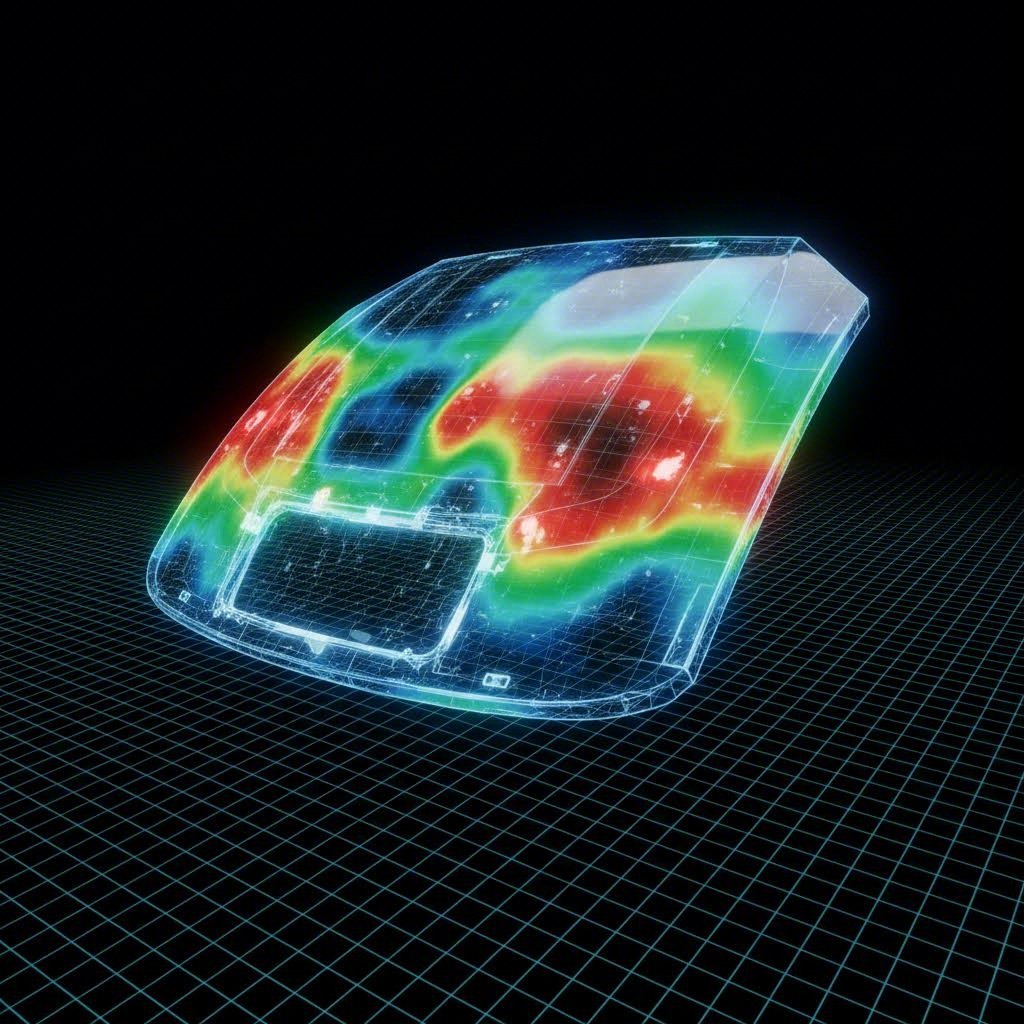
ஆட்டோமொபைல் ஸ்டாம்பிங்கில் பரப்பு குறைபாடுகள்: காயம் மற்றும் பழுது சரி செய்தல் வழிகாட்டி ஸ்டாம்ப் செய்யப்பட்ட ஆட்டோமொபைல் பேனலில் அழுத்தம் பரவலின் வெப்ப வரைபட காட்சி
சுருக்கமாக
ஆட்டோமொபைல் ஸ்டாம்பிங்கில் பரப்பு குறைபாடுகள் ஸ்கிராப் விகிதங்களையும் உற்பத்தி தொடங்களையும் தாமதப்படுத்தலுக்கான முதன்மை காரணிகளாக உள்ளன, பொதுவாக பின்வருமாறு வகைப்படுத்தப்படுகின்றன கிளாஸ் A அழகுசார் குறைபாடுகள் (இவை அழகுநிலையை பாதிக்கும்) மற்றும் அமைப்பு சார்ந்த குறைபாடுகள் (இவை பாதுகாப்பை பாதிக்கும்). சரியான காயம் கண்டறிதல் பின்வருமிடையே வேறுபாடு காணுதலை தேவைப்படுத்து நிலையான குறைபாடுகள் (கருவி மாசுபாடு அல்லது சேதத்தால் ஏற்படும்) மற்றும் இயங்கும் குறைபாடுகள் (ஓட்டம், வெப்பம் மற்றும் பதற்றம் போன்ற செயல்பாட்டு மாறிகளால் ஏற்படும்).
பூஜ்ய-குறைபாடு உற்பத்தியை அடைய, பொறியாளர்கள் செயல்முறை மாறிகளை - குறிப்பாக பிளாங்க் ஹோல்டர் பலம் (BHF), தேய்மானம், மற்றும் கருவி ஆரங்கள் - ஐ சரிசெய்து, மேம்பட்ட கண்டறிதல் முறைகளைப் பயன்படுத்த வேண்டும். ஆரஞ்சு தோல், ஷாக் லைன்கள் மற்றும் பிளவுகள் போன்ற முக்கிய குறைபாடுகளின் மூல காரணங்களை இந்த வழிகாட்டி உள்ளடக்கியுள்ளது; இலக்கண அசைவு முதல் தொழிற்சாலை பராமரிப்பு வரை செயல்படுத்தக்கூடிய தீர்வுகளை வழங்குகிறது.
கிளாஸ் A காஸ்மெட்டிக் குறைபாடுகள் ("பிராண்ட் கில்லர்கள்")
ஹூடுகள், கதவுகள் மற்றும் ஃபெண்டர்கள் போன்ற வெளி தோல் பேனல்களுக்கு, ஓஇஎம்கள் தேவைப்படும் "கிளாஸ் A" முடித்தலைக் கெடுக்கும் அளவுக்கு நுண்ணிய மேற்பரப்பு விலகல்கள் கூட இருக்கும். இந்த குறைபாடுகள் பாகத்தின் வலிமையைப் பாதிக்காது, ஆனால் பெயிண்ட் பூசிய பிறகு காணக்கூடிய தோற்ற திரிபுகளை உருவாக்கும். இவற்றை நிர்வகிக்க, பொருள் பண்புகள் மற்றும் பதற்ற பரவலின் மீது துல்லியமான கட்டுப்பாடு தேவைப்படுகிறது.
ஆரஞ்சு தோல் போன்ற மேற்பரப்பு
கண்டறிதல்: ஒரு சிட்ரஸ் பழத்தின் தோலைப் போன்ற மேற்பரப்பு, அது பெயிண்ட் பூசிய பிறகு மிகவும் காணக்கூடியதாக இருக்கும், ஒளியை சிதறடித்து முடித்தலை மங்கலாக்கும்.
முதன்மை காரணம்: இது முக்கியமாக பொருள் அளவிலான சிக்கல். இது, தனி உலோகத் துகள்கள் சேர்ந்து ஒரே நேரத்தில் வடிவமையாமல், தனித்தனியாக வடிவமைக்கும்போது ஏற்படுகிறது. ஆழமான வரைதல் செயல்முறையின் போது பெரிய துகள்களைக் கொண்ட பொருட்கள் இந்த நிகழ்விற்கு அதிக ஆளாகின்றன. சில சந்தர்ப்பங்களில், அதிகப்படியான தேய்மானம் எண்ணெய் பைகளைச் சிக்கித்து விடுவதால், அதே போன்ற பரப்பு உருவத்தை உருவாக்குகிறது.
தீர்வு:
- பொருள் தேர்வு: நுண்ணிய துகள்களைக் கொண்ட தகடு உலோகத்திற்கு மாறி, துகள் அளவு கட்டுப்பாட்டு தரநிலைகளை இறுக்கமாக்கவும்.
- பதட்ட மேலாண்மை: பொருள் பரப்பை இழுத்து இறுக்குவதற்கு போதுமான அளவு இழுக்கப்பட்டுள்ளதை உறுதிசெய்து, அதே நேரத்தில் துகள் அளவிலான நிலையின்மையை ஏற்படுத்தாத வகையில் அதிகமாக இழுக்கப்படாமல் பார்த்துக்கொள்ளவும்.
- தேய்மான கட்டுப்பாடு: ஆக்ஸிஜனேற்ற கடினத்தன்மையை தடுக்க, தேய்மானப் பொருளின் கனம் மற்றும் பயன்பாட்டு அளவை சீராக்கவும்.
ஸ்கிட் கோடுகள் மற்றும் ஷாக் கோடுகள்
இந்த இரண்டு குறைபாடுகளும் பெரும்பாலும் குழப்பமடைகின்றன, ஆனால் இவற்றின் இயந்திர தோற்றங்கள் மாறுபட்டவை. சரியான தீர்வைத் தேர்ந்தெடுப்பதற்கு இவற்றை வேறுபடுத்துவது மிகவும் முக்கியமானது.
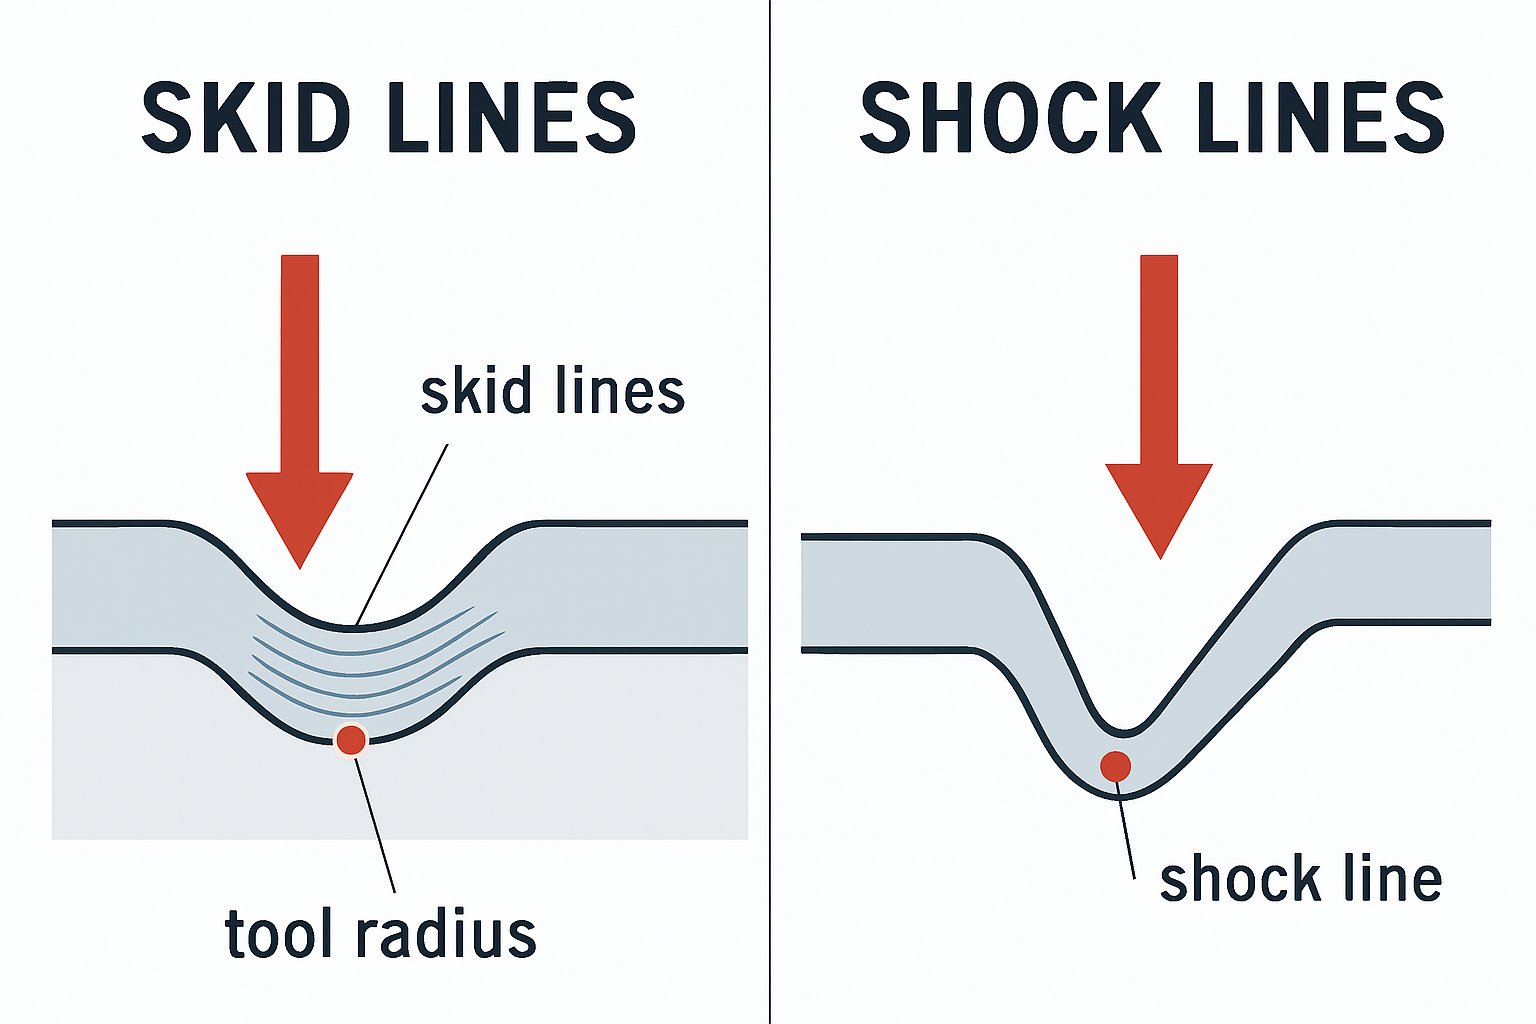
- ஸ்கிட் கோடுகள்: தகடு உலோகத்தால் ஏற்படுகிறது உடல்ரீதியாக நகர்த்தப்படும் கருவியின் ஆரைக்கு மேல் (உருக்கு உள்ளே செல்லும் ஆரை அல்லது எழுத்து வரி போன்ற). இந்த இயக்கம் பரப்பை முற்றிலும் தேய்க்கும், அதில் ஒரு காண்பதற்குத் தெரியும் பாதையை விட்டுச் செல்லும். தீர்வு: கருவியின் ஆரையை கண்ணாடி முடிவு நிலையில் பாலிஷ் செய்து, உயர்திறன் திரவத்தைப் பயன்படுத்தோ அல்லது குறிப்பிட்ட ஆரைக்கு மேல் உலோகத்தின் நகர்வைக் குறைக்குமாறு கூடுதல் வடிவமைப்பைச் சரி செய்துகொள்ள.
- ஷாக் லைன்கள் (அல்லது தாக்க வரிகள்): காரணமாக பதினிலை ஹிஸ்டெரிசிஸ் . உலோகம் ஒரு ஆரைக்கு மேல் வளைக்கப்படும் பின்னர் நேராக்கப்படும் போது, பதினிலையின் வேகமான மாற்றம் ஒரு காண்பதற்குத் தெரியும் வரியை விட்டுச் செல்லும், நகர்வு ஏதும் நிகழவில்லை என்றாலும் கூட. இது அடிக்கடி எழுத்து வரிகளுக்கு அருகில் நிகழும். தீர்வு: வளைத்தல்-நேர்த்தல் சுழற்சியின் கடுமையைக் குறைக்க கருவியின் ஆரையை அதிகரிக்கவோ அல்லது வடிவமைப்பு கட்டத்தின் போது பதினிலை பரவளையை உகப்படுத்துப் பயன்படுத்தோ சிமுலேஷன் மென்பொருள் பயன்படுத்துகொள்ள
பரப்பு குறைவுகள் மற்றும் சிங்க் குறிகள்
கண்டறிதல்: பாகத்தின் மீது பெயிண்ட் அல்லது ஸ்டோன் செய்யும் வரை பல்வேறு கண்ணுக்குத் தெரியாத ஆழமான அல்லது "குழி" பகுதிகள். இவை பெரும்பாலும் கதவு கைப்பிடி இடங்கள் அல்லது எரிபொருள் நிரப்பும் கதவுகளைச் சுற்றிலும் ஏற்படுகின்றன.
முதன்மை காரணம்: இவை பெரும்பாலும் சீரற்ற பதற்ற பரவலால் ஏற்படும் "விழுந்து விடுதல்" குறைகள் ஆகும். அதிக பதற்ற வீதம் கொண்ட பகுதியைச் சுற்றிலும் குறைந்த பதற்ற வீதம் கொண்ட பகுதி இருந்தால், பொருள் சீரற்ற முறையில் தளர்கிறது, இதன் மூலம் குறைந்த இடத்தை உருவாக்குகிறது. சிக்கலான வடிவங்களைச் சுற்றிலும் உள்ள நெகிழ்வு மீட்சி (ஸ்பிரிங்பேக்) பரப்பை உள்நோக்கி இழுக்கலாம்.
தீர்வு: பேனலில் போதுமான பதற்றத்தை உருவாக்குமாறு பிளாங்க் ஹோல்டர் விசை (BHF) அதிக கிரௌனிங் செய்வது எதிர்பார்க்கப்படும் தளர்வைச் சமந்து கொள்ளலாம்.
அமைப்பு நேர்மை குறைகள் ("பாக கொலைகாரர்கள்")
அமைப்பு குறைகள் உடனடியாக பாகத்தை நிராகரிக்க காரணமாகின்றன, ஏனெனில் அவை பாகத்தின் உடல் நேர்மையைக் குலைக்கின்றன. இவை உருவாக்கும் எல்லை விவரப்படம் (FLD) மற்றும் இழுவிசைக்கும் சுருக்கு விசைக்கும் இடையே உள்ள சமன்பாட்டால் ஆளப்படுகின்றன.
விரிசல்கள் மற்றும் பிளவுகள்
கண்டறிதல்: உலோகத்தில் காணப்படும் தெளிவான பிளவுகள், மிகச் சிறிய பிளவுகளில் இருந்து பேரழிவு நிலை பிளவுகள் வரை. இவை பொதுவாக ஆழமான இழுப்பு மூலைகள் போன்ற மெல்லிய பகுதிகளில் ஏற்படுகின்றன.
இயந்திரம்: பொருள் அதன் இழுவிசை வலிமை எல்லையை தாண்டிவிட்டது. இது ஒரு இயங்கும் குறைபாடு அதிக உராய்வு, பொருளின் நெகிழ்ச்சி குறைவு (n-மதிப்பு), அல்லது கடுமையான உருக்குலை வடிவமைப்பு ஆகியவற்றால் அடிக்கடி ஏற்படுகிறது.
சரிசெய்யும் நடவடிக்கைகள்:
- BHF ஐக் குறைக்கவும்: உருக்குலை குழியினுள் பொருள் சுதந்திரமாக ஓட அனுமதிக்க, பிளாங்க் ஹோல்டர் விசையைக் குறைக்கவும்.
- சரம்பலிப்பு: உயர் செயல்திறன் தேய்மான எண்ணெய்களைப் பயன்படுத்தவும் அல்லது முக்கிய உராய்வு புள்ளிகளில் செயலில் தேய்மான எண்ணெய் அமைப்புகளை நிறுவவும்.
- ஆரம் சீரமைப்பு: உருக்குலை நுழைவாயில் ஆரத்தை அதிகரிக்கவும். கூர்மையான ஆரம் ஒரு பிரேக் போல செயல்படுகிறது, பொருள் ஓட்டத்தை தடுத்து, அது பிளவு வரை நீண்டு கொண்டே போகிறது.
சுருக்கம்
கண்டறிதல்: அலை போன்ற, சுருங்கிய உலோகம், பொதுவாக ஃபிளேஞ்ச் பகுதி அல்லது கூம்பு வடிவச் சுவர்களில் காணப்படுகிறது. பிளவுகளை விட மாறாக, சுருக்கங்கள் சுருக்கும் நிலையின்மை .
இயந்திரம்: உலோகம் தொடுகோட்டில் சுருக்கப்படும்போது (ஒன்றோடொன்று அழுத்தப்படும்போது), கட்டுப்பாட்டில் இல்லாவிட்டால், அது பரப்பிலிருந்து வளைந்து வெளியே வர tend tendency கொண்டுள்ளது. அதிகப்படியான பொருள் உள்ள கூம்பு வடிவச் சுவர்களில் இது பொதுவானது.
சரிசெய்யும் நடவடிக்கைகள்:
- BHF ஐ அதிகரிக்கவும்: வளைத்தலை உடல் ரீதியாக அடக்குவதற்கு ஃபிளேஞ்சின் மீது அதிக அழுத்தத்தைச் செலுத்தவும்.
- டிரா பீட்ஸ் பயன்படுத்தவும்: பொருளின் ஓட்டத்தைக் கட்டுப்படுத்தவும், சுவரில் உள்ள இழுப்பை அதிகரிக்கவும், சுருக்கங்களை ஏற்படுத்தும் தளர்வான பொருளை வெளியே இழுக்கவும் டிரா பீட்ஸ் பொருத்தவும்.
- வர்த்தக ஈடுபாட்டைக் குறிப்பிடவும்: சுருக்கங்களைச் சரிசெய்ய BHF ஐ அதிகரிப்பது பிளவுகளின் ஆபத்தை அதிகரிக்கிறது. இந்த இரண்டு தோல்வி பாங்குகளுக்கிடையிலான பாதுகாப்பான மண்டலமே செயல்முறை ஜன்னல் ஆகும்.
கருவி & செயல்முறை-ஏற்படுத்தப்பட்ட குறைபாடுகள்
எல்லா குறைபாடுகளும் பொருள் ஓட்டத்திலிருந்து வருவதில்லை; பல கருவியின் நிலை அல்லது ஸ்டாம்பிங் சூழலின் அச்சு பதிவுகள் ஆகும். நிலையான மற்றும் @dynamic ஆதாரங்களை வேறுபடுத்துவது பிரச்சினைகளை நீக்குவதற்கான முதல் படியாகும்.
நிலையான மற்றும் இயங்கும் குறைபாடுகள்
| குறைபாட்டு வகை | Characteristics | பொதுவான காரணங்கள் | முதன்மை தீர்வுகள் |
|---|---|---|---|
| நிலையான குறைபாடுகள் | ஒவ்வொரு பாகத்திலும் ஒரே இடத்தில் மீண்டும் தோன்றும் அடையாளங்கள். | தூசி, உலோக துகள்கள் (ஸ்லக்குகள்), சேதமடைந்த டை பரப்புகள் அல்லது கருவியின் முகத்தில் கலப்படு. | டை தொகுப்புகளைச் சுத்தம் செய்யவும்; கண்டிப்பான டை பராமரிப்பு அட்டவணைகளை உருவாக்கவும்; கருவி பரப்புகளை பாலிஷ் செய்யவும். |
| இயங்கும் குறைபாடுகள் | செயல்முறை-சார்ந்தது; வேகம் அல்லது வெப்பநிலையுடன் குறைபாட்டின் தீவிரத்தன்மை மற்றும் மாறுபாடு. | உராய்வு மாற்றங்கள், வெப்பம் குவிதல், ஒட்டுதல் (சேர்க்கை அழிவு), அல்லது நிலையற்ற அழுத்தி இயக்கங்கள். | அழுத்தி வேகத்தை சரிசெய்யவும்; தேய்மானத்தை மேம்படுத்தவும்; ஒட்டுதலை தடுக்க PVD பூச்சுகள் (TiCN போன்ற) கருவிகளில் பயன்படுத்தவும். |
ஒட்டுதல் மற்றும் ஓரங்கள்
உராய்வு (அல்லது சேர்க்கை அழிவு) என்பது அதிக அழுத்தம் மற்றும் வெப்பத்தின் காரணமாக தாள் உலோகம் கருவி எஃகில் நுண்ணிய அளவில் இணைந்து, பொருளின் துகள்களை பிடுங்கும் போது ஏற்படுகிறது. இது ஆழமான சிராய்ப்புகளை ஏற்படுத்தி கருவி பரப்பை அழிக்கிறது. இது அதிக வலிமை கொண்ட எஃகு மற்றும் அலுமினியத்தை அடிக்கும் போது அதிகம் காணப்படுகிறது. இதற்கான தீர்வு மேம்பட்ட PVD கருவி பூச்சுகளைப் பயன்படுத்துவதும், தேய்மானம் மற்றும் பணிப்பொருளுக்கு இடையே வேதியியல் ஒப்புத்தன்மையை உறுதி செய்வதுமாகும்.
ஓரங்கள் அவை வெட்டு வரியின் ஓரங்களில் கூர்மையான, உயர்ந்த ஓரங்களாக இருக்கும். இவை பெரும்பாலும் தவறான டை தெளிவுத்துவம் காரணமாக ஏற்படுகின்றன. பஞ்ச் மற்றும் குழி இடையே உள்ள இடைவெளி மிக அதிகமாக இருந்தால் (பொதுவாக பொருளின் தடிமனில் >10-15%), உலோகம் தெளிவாக அறுக்கப்படாமல் கிழிக்கப்படும். மிக இறுக்கமாக இருந்தால், அதிக விசை தேவைப்படும்.
இந்த மாறிகளை நிர்வகிப்பதற்கு உறுதியான உபகரணங்கள் மற்றும் துல்லியமான பொறியியல் தேவைப்படுகிறது. இந்த அபாயங்களை ஆரம்பத்திலேயே குறைக்க விரும்பும் உற்பத்தியாளர்களுக்கு, திறமையான தயாரிப்பாளருடன் இணைந்து செயல்படுவது அவசியம். Shaoyi Metal Technology இந்த இடைவெளியை நிரப்புவதில் நிபுணத்துவம் பெற்றது, IATF 16949 சான்றளிக்கப்பட்ட துல்லியம் மற்றும் 600 டன் வரை அழுத்த திறனைப் பயன்படுத்தி, OEM மேற்பரப்பு தரநிலைகளுக்கு முழு உட்படியாக கட்டுப்பாட்டு கையேடுகள் போன்ற முக்கிய பாகங்களை வழங்குகிறது.
கண்டறிதல் & தரக் கட்டுப்பாட்டு முறைகள்
நவீன ஆட்டோமொபைல் தரநிலைகள் எளிய கண்ணால் ஆய்வை விட முன்னேறியுள்ளன. ஒரு குறையைக் கண்டறிவது பயனுள்ளதாக இருந்தாலும், அதை முன்கூட்டியே ஊகிப்பது புரட்சிகரமானது.
கையால் செய்தல் மற்றும் இலக்கமய ஸ்டோனிங்
கையால் செய்யப்படும் ஸ்டோனிங்: பாரம்பரிய முறையானது, தடிப்படையிலான அரிக்கும் கல்லை அச்சிடப்பட்ட பலகையின் மீது தேய்த்தல் ஆகும். உயர்ந்த புள்ளிகள் (பர்ர்கள், உச்சிகள்) அரிக்கப்படுகின்றன, அதே நேரத்தில் தாழ்வான பகுதிகள் தொடப்படாமல் இருக்கின்றன, இதனால் காட்சி மாறுபாட்டு வரைபடம் உருவாகிறது. இது பயனுள்ளதாக இருந்தாலும், இது கடினமான உழைப்பை தழுவியது மற்றும் ஆபரேட்டரின் திறனை சார்ந்துள்ளது.
இலக்கமய ஸ்டோனிங்: இது பரப்பு குறைபாடுகளின் மானிய வரைபடத்தை உருவாக்க சிமுலேஷன் மென்பொருள் (ஆட்டோஃபார்ம் போன்ற) அல்லது ஆப்டிக்கல் ஸ்கேனிங் தரவைப் பயன்படுத்துவதைக் குறிக்கிறது. இலக்கண ஸ்டோனிங் செயல்முறையை ஒரு இலக்க சூழலில் நிகழ்த்துவதன் மூலம், பொறியாளர்கள் A வகுப்பு குறைபாடுகளை கருவி வெட்டப்படுவதற்கு முன்பே அடையாளம் காண முடியும். இது தரக் கட்டுப்பாட்டை "முயற்சி" கட்டத்திலிருந்து "வடிவமைப்பு" கட்டத்திற்கு மாற்றுகிறது, இது மேம்பாட்டு நேரத்தையும் செலவையும் குறிப்பிடத்தக்க அளவில் குறைக்கிறது.
ஆப்டிக்கல் அளவீட்டு அமைப்புகள்
தொடர்ச்சியான ஒளி (ஜீப்ரா ஸ்ட்ரைப்பிங்) அல்லது லேசர் ஸ்கேனிங் போன்றவற்றை தானியங்கி அமைப்புகள் மைக்ரோமீட்டர் அளவில் பரப்பு உருவியலை அளவிட பயன்படுத்துகின்றன. இந்த அமைப்புகள் அழுத்த கட்டுப்பாட்டு அமைப்பில் மீண்டும் ஊட்டமளிக்கப்படக்கூடிய நோக்குநிலை, அளவிடக்கூடிய தரவுகளை வழங்குகின்றன. எடுத்துக்காட்டாக, ஒரு ஆப்டிக்கல் அமைப்பு ஒரு போக்குடைய "சிங்க் மார்க்" ஐக் கண்டறிந்தால், அழுத்த வரிசை ஈடுசெய்ய குஷன் அழுத்தத்தை தானாக சரிசெய்யும், இது ஒரு மூடிய-சுழற்சி தரக் கட்டுப்பாட்டு அமைப்பை உருவாக்குகிறது.