 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ஆட்டோமொபைல் ஸ்டாம்பிங்கிற்கான இன்-டை டேப்பிங்: சர்வோ மற்றும் மெக்கானிக்கல் வழிகாட்டி
சுருக்கமாக
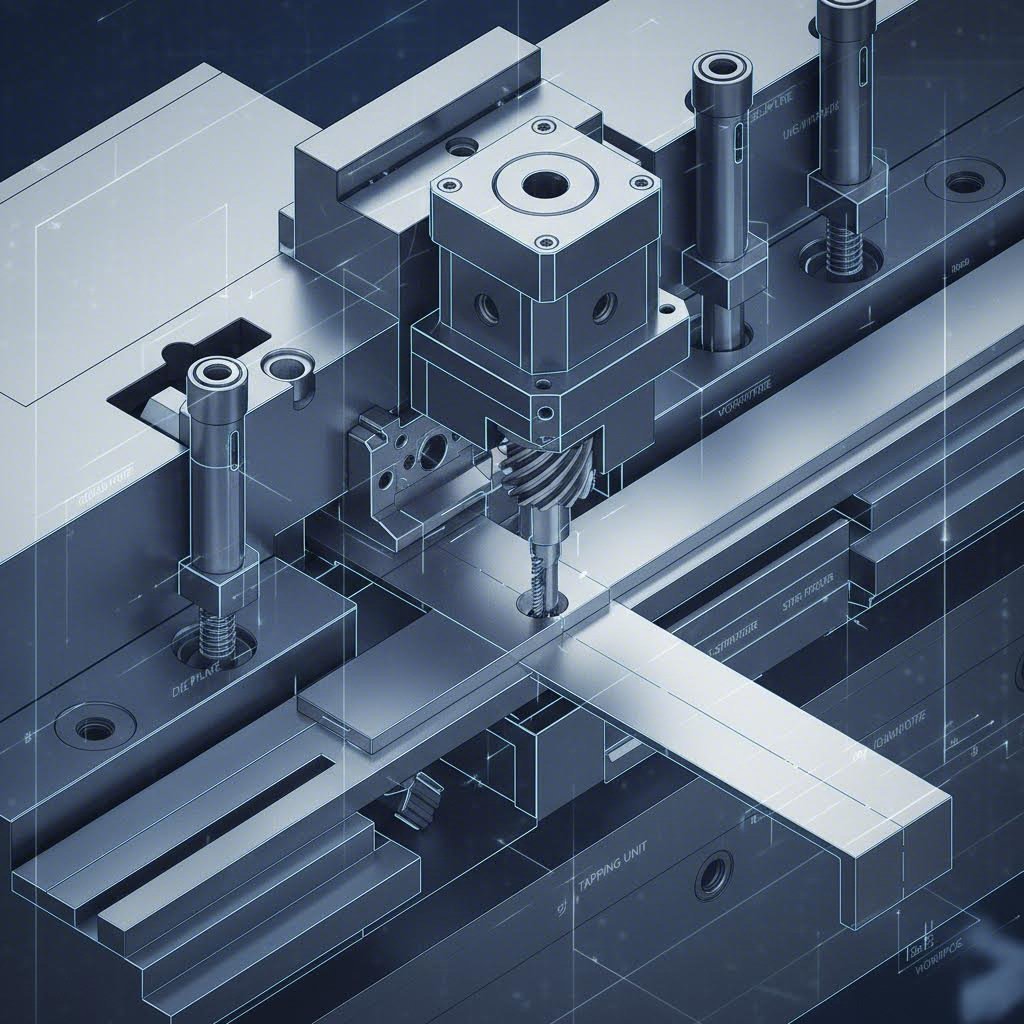
தானியங்கி உருவாக்கத்தில் இன்-டை டேப்பிங் என்பது முறையான டையிலேயே நூல் செயல்பாடுகளை ஒருங்கிணைக்கும் ஒரு மேம்பட்ட உற்பத்தி செயல்முறையாகும், இது விலையுயர்ந்த இரண்டாம் நிலை செயலாக்கத்திற்கான தேவையை நீக்குகிறது. அழுத்துதல் ஓட்டத்துடன் டேப்பிங் தலைகளை ஒருங்கிணைப்பதன் மூலம், தானியங்கி OEMகள் தேவைப்படும் "பூஜ்ய குறைபாடு" தரத்தை பராமரிக்கும் போது, ஒரு நிமிடத்திற்கு 200 ஓட்டங்களை (SPM) மீறிய உற்பத்தி வேகத்தை உற்பத்தியாளர்கள் அடைய முடியும். இந்த தொழில்நுட்பம் உழைப்புச் செலவுகள், WIP (பணியில் உள்ள பொருட்கள்) இருப்பு மற்றும் தரைப் பரப்பு தேவைகளை குறிப்பிடத்தக்க அளவில் குறைக்கிறது.
வணிக நோக்கம்: ஏன் தானியங்கி உருவாக்கத்திற்கு இன்-டை டேப்பிங் தேவை
திறவு துளைகள் தேவைப்படும் அச்சிடப்பட்ட பாகங்களை அச்சிடுதலுக்குப் பிறகு கையாலோ அல்லது அரை-தானியங்கி முறையிலோ நூற்க வேண்டியிருந்ததால், இதற்காக ஒரு தனி நிலையத்திற்கு அவற்றை நகர்த்த வேண்டியிருந்தது. இந்த "செயல்முறை இடைவெளி" பல தோல்விகளை ஏற்படுத்துகிறது: கையாளுதல் செலவுகள் அதிகரித்தல், பாகங்கள் கலந்துபோகும் சாத்தியம் மற்றும் மொத்த உற்பத்தி வேகம் குறைதல். அச்சிடும் கட்டத்திலேயே நூற்றலை ஒருங்கிணைப்பதன் மூலம், இந்த செயல்முறை ஒரு தொடர்ச்சியான, ஒரே சுற்று செயலாக மாற்றப்படுகிறது.
செலவு மற்றும் வேக நன்மைகள்
முதன்மை நிதி இயக்கியானது பாகத்திற்கான செலவைக் குறைப்பதாகும். அச்சு இயந்திரத்தின் ஏற்கனவே உள்ள இயக்கத்தைப் பயன்படுத்தி, டை-இன் தேர்வு அலகுகள் அச்சு இயந்திரத்தை எதிர்கொள்ளக்கூடிய விகிதத்தில் - சிறிய விட்டத்திற்கு பெரும்பாலும் 250 SPM வரை - முடிக்கப்பட்ட பாகங்களை உற்பத்தி செய்ய முடியும். இது தனி நிற்கும் தேர்வு இயந்திரங்களை விட மிகவும் வேகமானது. மேலும், மறுபயன்பாட்டுக்குரிய தேர்வு அலகின் மூலதனச் செலவு (இது டைக்களுக்கு இடையே நகர்த்தப்படலாம்) ஒரு குறிப்பிட்ட துணை தேர்வு இயந்திரத்தை வாங்குவதை விட பெரும்பாலும் குறைவாக இருக்கும்.
பிழையற்ற பண்பாடு
ஆட்டோமொபைல் OEMகள் கண்டிப்பான தரக் கட்டுப்பாட்டை கோருகின்றன. ஸ்டாம்ப் செய்யப்பட்ட பிற அம்சங்களைப் பொறுத்து நூல் இடம் துல்லியமாக இருப்பதை உறுதி செய்வதன் மூலம், டை-இன் அமைப்புகள் தரத்தை உள்ளார்ந்தே மேம்படுத்துகின்றன, பெரும்பாலும் 0.001–0.002 அங்குலத்திற்குள் பொறுத்திருப்புகளைக் கொண்டிருக்கின்றன. ஒருங்கிணைந்த சென்சார்கள் தேர் உடைவு அல்லது தவறான ஊட்டத்தை உடனடியாகக் கண்டறிந்து, ஆயிரக்கணக்கான குறைபாடுள்ள பாகங்கள் உற்பத்தி செய்வதற்கு முன் அச்சு இயந்திரத்தை நிறுத்துகின்றன. IATF 16949 தரநிலைகளுக்கு இணங்கும் விற்பனையாளர்களுக்கு இந்த திறன் அவசியமானது.
உள்ளூர் கருவியாக்கத்தின் தொழில்நுட்பச் சிக்கல்களை நிர்வகிக்க விருப்பமில்லாத அல்லது திறன் குறைபாடுகளைச் சந்திக்கும் உற்பத்தியாளர்களுக்கு, நிலைநாட்டப்பட்ட தலைவர்களிடம் வெளியே ஒப்படைப்பது ஒரு செயல்திறன் மிக்க உத்தியாகும். உங்கள் ஆட்டோமொபைல் உற்பத்தியை முடுக்குங்கள் Shaoyi Metal Technology , அதன் விரிவான ஸ்டாம்பிங் தீர்வுகள் 600 டன் வரையிலான பதட்டங்களைப் பயன்படுத்தி வேகமான புரோட்டோடைப்பிங்கிலிருந்து அதிக அளவிலான உற்பத்தி வரையிலான இடைவெளியை நிரப்புகின்றன.
முக்கிய தொழில்நுட்ப ஒப்பீடு: சர்வோ எதிர் இயந்திர அமைப்புகள்
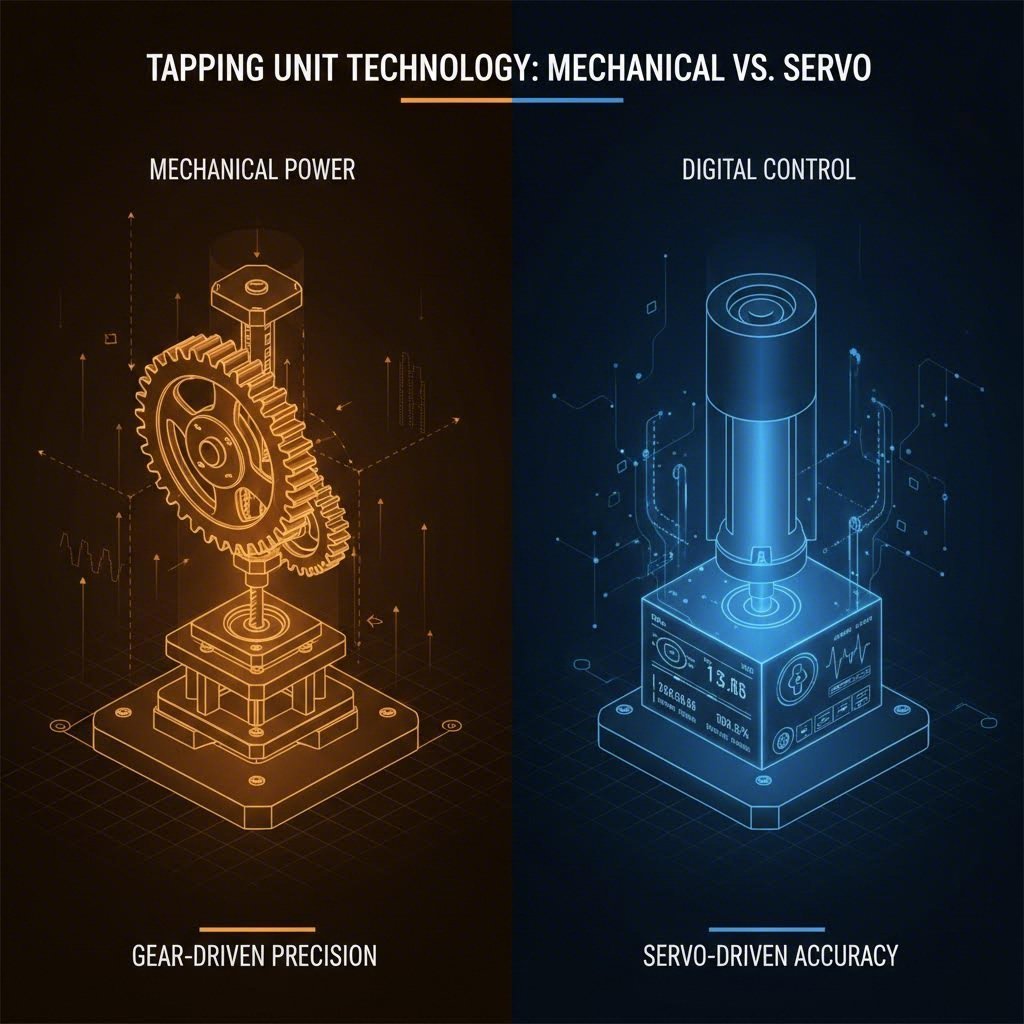
சரியான ஓட்டுதல் இயந்திரத்தைத் தேர்ந்தெடுப்பது பொறியாளர்களுக்கு மிக முக்கியமான தொழில்நுட்ப முடிவாகும். இயந்திர மற்றும் சர்வோ-ஓட்டப்படும் அலகுகளுக்கு இடையேயான தேர்வு தொகுதி, பாகத்தின் சிக்கலான தன்மை மற்றும் பட்ஜெட் அடிப்படையில் அமைகிறது.
இயந்திர கட்டத்தில் துளையிடுதல்
இயந்திர அலகுகள் தொழில்துறையின் உழைப்பாளிகள் ஆகும். இவை பதட்ட ஓட்டத்தால் நேரடியாக இயக்கப்படுகின்றன, பொதுவாக ராக்-அண்ட்-பினியன் அல்லது லீட் ஸ்கிரூ இயந்திரத்தைப் பயன்படுத்தி. இந்த ஒத்திசைவு, துளையிடும் கருவி பதட்ட சுழற்சிக்கு ஏற்ப பொருளில் நுழைவதையும் வெளியேறுவதையும் உறுதி செய்கிறது.
நன்மைகள்: குறைந்த ஆரம்ப செலவு, உறுதியான தேக்கம், எளிய பராமரிப்பு மற்றும் வெளி மின்சார ஆதாரங்களின் தேவை இல்லை.
குறைபாடுகள்ஃ வேகம் அழுத்தத்துடன் கண்டிப்பாக இணைக்கப்பட்டுள்ளது; மறுசீரமைப்பு இல்லாமல் நூல் ஆழத்தை மாற்றுவதற்கான குறைந்த நெகிழ்வுத்தன்மை.
சர்வோ-இயக்கப்பட்ட டை-உள் டேப்பிங்
சர்வோ அமைப்புகள் டேப்பிங் ஸ்பிண்டில்களை இயக்க தனி மோட்டார்களைப் பயன்படுத்துகின்றன. இது டேப்பிங் செயலை அழுத்து ராம் வேகத்திலிருந்து பிரிக்கிறது, வேகம், டார்க் மற்றும் தங்குமிட நேரத்தில் நிரல்படுத்தக்கூடிய கட்டுப்பாட்டை அனுமதிக்கிறது.
நன்மைகள்: சிக்கலான பாகங்களுக்கு துல்லியமான கட்டுப்பாடு, சுழற்சி நேரத்தை சேமிக்க 'விரைவாக பின்னோக்கி' செல்லும் திறன், முக்கிய அழுத்தத்தை மெதுவாக்காமல் பெரிய விட்டத்தில் டேப்பிங் செய்யும் திறன்.
குறைபாடுகள்ஃ அதிக முதலீட்டுச் செலவு (இயந்திர செலவை விட 2-4 மடங்கு), மின்சார ஒருங்கிணைப்பு தேவைப்படுகிறது, மேலும் சிக்கலான பராமரிப்பு.
| அம்சம் | இயந்திர அமைப்புகள் | சர்வோ அமைப்புகள் |
|---|---|---|
| இயக்க மூலம் | அழுத்து ஸ்ட்ரோக் (நேரடி இணைப்பு) | தனி சர்வோ மோட்டார் |
| நெகிழ்வுத்தன்மை | குறைந்தது (நிலையான விகிதம்) | அதிகம் (நிரல்படுத்தக்கூடிய) |
| 代價 | குறைவு முதல் சராசரி வரை | உயர் |
| சிறப்பாக பொருந்தும் | அதிக அளவு, தொடர்ச்சியான பாகங்கள் | சிக்கலான பாகங்கள், மாறுபட்ட ஆழங்கள் |
| பரिपாலன | எளிய இயந்திர பழுதுபார்ப்பு | சிறப்பு தொழில்நுட்பம் தேவை |
இதன்படி IMS Buhrke-Olson , எளிய, அதிக அளவு உற்பத்திக்கு இயந்திர அமைப்புகள் இன்னும் சிறந்த தேர்வாக உள்ளன, அதே நேரத்தில் பல பாக மாற்றுருக்களை உற்பத்தி செய்யும் வரிசைகளுக்கு செர்வோ அமைப்புகள் தேவையான தகவமைப்பை வழங்குகின்றன.
தொழில்நுட்ப அமைப்பு: மேலிருந்து கீழ், கீழிருந்து மேல், மற்றும் ஸ்ட்ரிப்-பின்தொடர்
அச்சிடப்பட்ட பாகத்தின் வடிவமைப்பும், முன்னேறும் செதிலின் வடிவமைப்பும் துளைத்து நூற்றுமிடும் அலகின் இயற்பியல் அமைப்பை தீர்மானிக்கின்றன. செதில் வடிவமைப்பாளர்கள் பொருள் நகர்வை, குறிப்பாக “ஸ்ட்ரிப் லிஃப்ட்” என ஏற்றுக்கொள்ளும் அமைப்பைத் தேர்ந்தெடுக்க வேண்டும்.
மேலிருந்து கீழ் துளைத்தல்
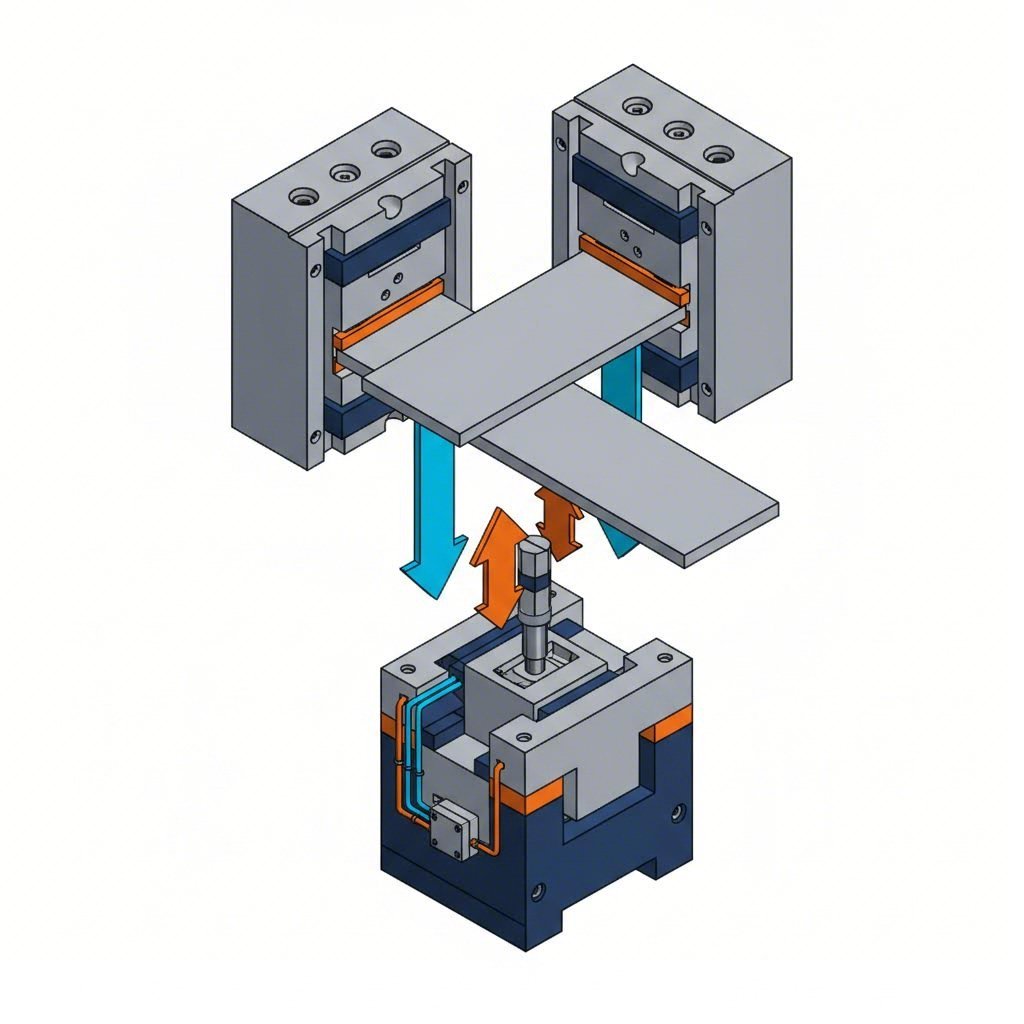
குறைந்தபட்ச ஸ்ட்ரிப் லிப்ட் கொண்ட தட்டையான பாகங்களுக்கான இது தரமான கட்டமைப்பாகும். துளையிடும் அலகு மேல் சாப்பில் பொருத்தப்பட்டு, பிரஸ் ராமுடன் கீழே இறங்கும். இது மிகவும் பொதுவான மற்றும் செலவு-சார்ந்த முறையாகும், அதிக வேகத்தில் இயங்கக்கூடியது. எனினும், ஸ்ட்ரோக்கின் துளையிடும் பகுதியின் போது ஸ்ட்ரிப் ஒப்பீட்டளவில் நிலையாகவும், தட்டையாகவும் இருக்க வேண்டும்.
கீழிருந்து மேல் நோக்கி துளையிடுதல்
முன்னேறும் சாப்பில் குறிப்பிடத்தக்க ஸ்ட்ரிப் லிப்ட் (அமைப்புகள் அல்லது உருவாக்கங்களை தெளிவாக்க) தேவைப்படும் போது, பொருள் நிலையங்களுக்கிடையே செங்குத்தாக நகர்கிறது. இந்த வழக்குகளில், கீழ் சாப் ஷூவில் கீழிருந்து மேல் நோக்கி அலகு பொருத்தப்படுகிறது. ஸ்ட்ரிப் துளையில் கீழே தள்ளப்படுகிறது, அல்லது துளை ஸ்ட்ரிப்பை சந்திக்க மேலே எழும்புகிறது. தயாரிப்பாளர் ஸ்ட்ரிப் லிப்ட் தரமான எல்லைகளை மீறும் போது பகுதியை நிலைநிறுத்த சுழற்சியை இயக்குவதற்கான பதிலாக பிரஸ் ஸ்ட்ரோக்கைப் பயன்படுத்தி கீழிருந்து மேல் நோக்கி துளையிடுதல் பயனுள்ளதாக இருக்கும் என குறிப்பிடுகிறது.
ஸ்ட்ரிப்-பின்தொடர் தொழில்நுட்பம்
அழுத்து ஸ்ட்ரோக் குறுகியதாக இருக்கும் அல்லது ஸ்ட்ரிப் லிப்ட் அதிகமாக இருக்கும் (2.5 அங்குலத்திற்கு மேல்) பயன்பாடுகளுக்கு, ஸ்ட்ரிப்-பின்தொடர் யூனிட்கள் தீர்வாக உள்ளன. இந்த யூனிட்கள் ஸ்ட்ரோக்கின் ஒரு பகுதிக்கு ஸ்ட்ரிப்புடன் 'பயணிக்கின்றன', இதனால் தேவையான துளையில் நுழையும் நேரம் தருகிறது. இது ஸ்டேஷனரி யூனிட்டுக்கு துளையில் நுழைவதற்கும் வெளியேறுவதற்கும் போதுமான நேரம் இல்லாத அதிவேக, குறுகிய ஸ்ட்ரோக் அழுத்தங்களில் கூட டேப் தனது திரெட் சுழற்சிகளை முழுமையாக முடிக்க அனுமதிக்கிறது.
செயல்பாட்டு சிறப்பு: சுத்திகரிப்பு, பாதுகாப்பு மற்றும் பராமரிப்பு
டையில் டேப்பிங் செயல்பாட்டை செயல்படுத்துவதற்கு கருவியில் ஏற்படக்கூடிய பேரழிவு சேதத்தைத் தடுக்க டையின் பராமரிப்பு மற்றும் பாதுகாப்புக்கான கண்டிப்பான அணுகுமுறை தேவைப்படுகிறது.
சுத்திகரிப்பு மற்றும் குளிர்வித்தல்
டேப்பிங் குறிப்பிடத்தக்க வெப்பத்தையும் உராய்வையும் உருவாக்குகிறது. நவீன டையில் உள்ள யூனிட்கள் பெரும்பாலும் "டூல் மூலம் குளிர்விக்கும்" வசதியைக் கொண்டுள்ளன, இது அதிக அழுத்த எண்ணெயை நேரடியாக வெட்டும் ஓரத்திற்கு வழங்குகிறது. இது திரெட்டை சுத்திகரிப்பது மட்டுமல்லாமல், கருவியை சிக்க வைக்கக்கூடிய அல்லது பாகத்தின் மேற்பரப்பை பாதிக்கக்கூடிய சிப்களையும் வெளியேற்றுகிறது.
டை பாதுகாப்பு சென்சார்கள்
‘லைட்ஸ் அவுட்’ அல்லது குறைந்தபட்ச கண்காணிப்புடன் இயக்க, உறுதியான உணர்வு கருவிகள் அவசியம். உணர்வானிகள் பின்வருவனவற்றை கண்காணிக்க வேண்டும்:
1. தாப் இருப்பு: ஒவ்வொரு சுழற்சிக்குப் பிறகும் தாப் இன்னும் செயல்பாட்டில் உள்ளதா என்பதை உறுதி செய்தல்.
2. ஸ்ட்ரிப் நிலை: தாப் நுழைவதற்கு முன் துளை சரியாக சீரமைக்கப்பட்டுள்ளதா என்பதை உறுதி செய்தல்.
3. திருப்பு விசை எல்லைகள்: செர்வோ அமைப்புகள் திருப்பு விசை உச்சங்களை (தாப் மங்கலாக இருப்பதையோ அல்லது துளை சிறியதாக இருப்பதையோ குறிக்கும்) கண்டறிந்து, உடனடியாக அழுத்தத்தை நிறுத்த முடியும்.
விரைவான மாற்றம் பராமரிப்பு
நிறுத்தம் லாபத்தை அழிக்கிறது. BYD, ஆட்டோமேட்டட் டேப்பிங் சிஸ்டம்ஸ் போன்ற முன்னணி உற்பத்தியாளர்கள் ஆட்டோமேட்டட் டேப்பிங் சிஸ்டம்ஸ் உபயோகிக்கப்படும் ட்விஸ்ட்-லாக் லீட் ஸ்கிரூ அசெம்ப்ளிகள், அழுக்கடைந்த டேப்பை செகன்டுகளில் மாற்ற அலகை பதட்டத்தில் இருந்து அகற்றாமலேயே ஆபரேட்டர்களை அனுமதிக்கின்றன. திரெட் ஸ்டிரிப்பிங்கை தடுக்க பிட்ச் கியர்களை சுத்தம் செய்வதிலும், நேரத்தை ஒருங்கிணைப்பதை சரிபார்ப்பதிலும் தொழில்நுட்ப பராமரிப்பு திட்டங்கள் கவனம் செலுத்த வேண்டும்.
டையின் ஒருங்கிணைப்பின் மூலோபாய மதிப்பு
டையில் திரெட் போடுவதற்கான மாற்றம் ஆட்டோமொபைல் ஸ்டாம்பிங் செயல்பாடுகளுக்கான பரிபக்வத்தின் ஒரு மைல்கல்லாக உள்ளது. இது ஒரு தயாரிப்பாளரை எளிய பிளாங்க்ஸ் வழங்குநரிலிருந்து, முழுமையான, மதிப்பு சேர்க்கப்பட்ட பாகங்களை வழங்குபவராக மாற்றுகிறது. ஸ்ட்ரோக் நேரம் மற்றும் ஸ்ட்ரிப் லிஃப்ட் மேலாண்மை போன்றவற்றைப் பொறுத்தவரை பொறியியல் கற்றல் வளர்ச்சி வளைவு இருந்தாலும், இரண்டாம் நிலை லாஜிஸ்டிக்ஸை நீக்குவதன் மூலமும், பூஜ்ஜிய குறைபாடு ஊடுருவலை அடைவதன் மூலமும் கிடைக்கும் ROI மறுக்க முடியாதது.
தொழிற்சாலை மேலாளர்களுக்கு, முடிவு என்பது ஆரம்பகால பொறியியல் செலவை உழைப்பு மற்றும் தள இடத்தில் நீண்டகால சேமிப்புடன் சமப்படுத்துவதாகும். அதிக அளவிலான உற்பத்திக்கான உறுதியான இயந்திர அலகைத் தேர்ந்தெடுப்பதாக இருந்தாலும் அல்லது பல்வேறு பாகங்களுக்கான திறந்த முறை சர்வோ அமைப்பைத் தேர்ந்தெடுப்பதாக இருந்தாலும், டையில் துளையிடுதல் நவீன, போட்டி மிகு ஆட்டோமொபைல் உற்பத்தியின் முக்கிய அடித்தளமாகும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. டையில் துளையிடுதலுக்கான அதிகபட்ச வேகம் என்ன?
துளையிடும் அளவு, பொருள் மற்றும் நூல் ஆழத்தைப் பொறுத்து உற்பத்தி வேகம் கணிசமாக மாறுபடும். பெரும்பாலான உலோகங்களில் சிறிய விட்டம் (எ.கா., M3 முதல் M5 வரை) இருந்தால், வேகம் 200 SPM-ஐ மிஞ்சலாம். பெரிய விட்டங்கள் அல்லது அதிக வலிமையான எஃகு போன்ற கடினமான பொருட்கள் வெப்பத்தையும் கருவியின் ஆயுட்காலத்தையும் கையாளுவதற்காக பொதுவாக 60 முதல் 100 SPM-க்கு இடையே மெதுவாக இயங்கும்.
2. ஏற்கனவே உள்ள டைகளுக்கு டையில் துளையிடுதலை மாற்றி பொருத்த முடியுமா?
ஆம், ஆனால் இதற்கு போதுமான டை இடம் தேவைப்படுகிறது. டேப்பிங் யூனிட்கள் சிறியதாக இருந்தாலும், யூனிட் மற்றும் தேவையான ஸ்டிரிப்பர் பயணத்தை ஏற்றுக்கொள்ள டையில் ஒரு திறந்த நிலையம் அல்லது ஏற்கனவே உள்ள நிலையங்களுக்கு இடையே போதுமான இடம் இருக்க வேண்டும். மறுசீரமைப்பு சாத்தியமா என்பதையோ அல்லது புதிய டை கட்டுமானம் தேவைப்படுகிறதா என்பதையோ தீர்மானிக்க ஒரு டை வடிவமைப்பாளரை அணுகுவது அவசியம்.
3. டையை சிப்கள் சேதப்படுத்தாமல் எவ்வாறு தடுப்பது?
சிப் மேலாண்மை மிகவும் முக்கியமானது. பெரும்பாலான டை-உள் அமைப்புகள் சிப்களை உருவாக்காமல் நூல்களை உருவாக்கும் சிறப்பு டேப்களை (ரோல் ஃபார்ம் டேப்கள் போன்றவை) பயன்படுத்துகின்றன. வெட்டும் டேப்கள் பயன்படுத்தப்பட்டால், சிப்களை உடனடியாக கழுவி அகற்ற அதிக அழுத்த கருவி-மூலமாக குளிர்விக்கும் திரவம் மற்றும் வெற்றிட அமைப்புகள் பயன்படுத்தப்படுகின்றன, இதனால் அவை டையை மாசுபடுத்தாமலும், பாகங்களில் குறி வைக்காமலும் தடுக்கப்படுகிறது.