 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


AHSS ஸ்டாம்பிங்கிற்கான டை பொருட்களைத் தேர்வுசெய்தல்: PM எஃகுகள் & பூச்சுகளின் வழிகாட்டி
சுருக்கமாக
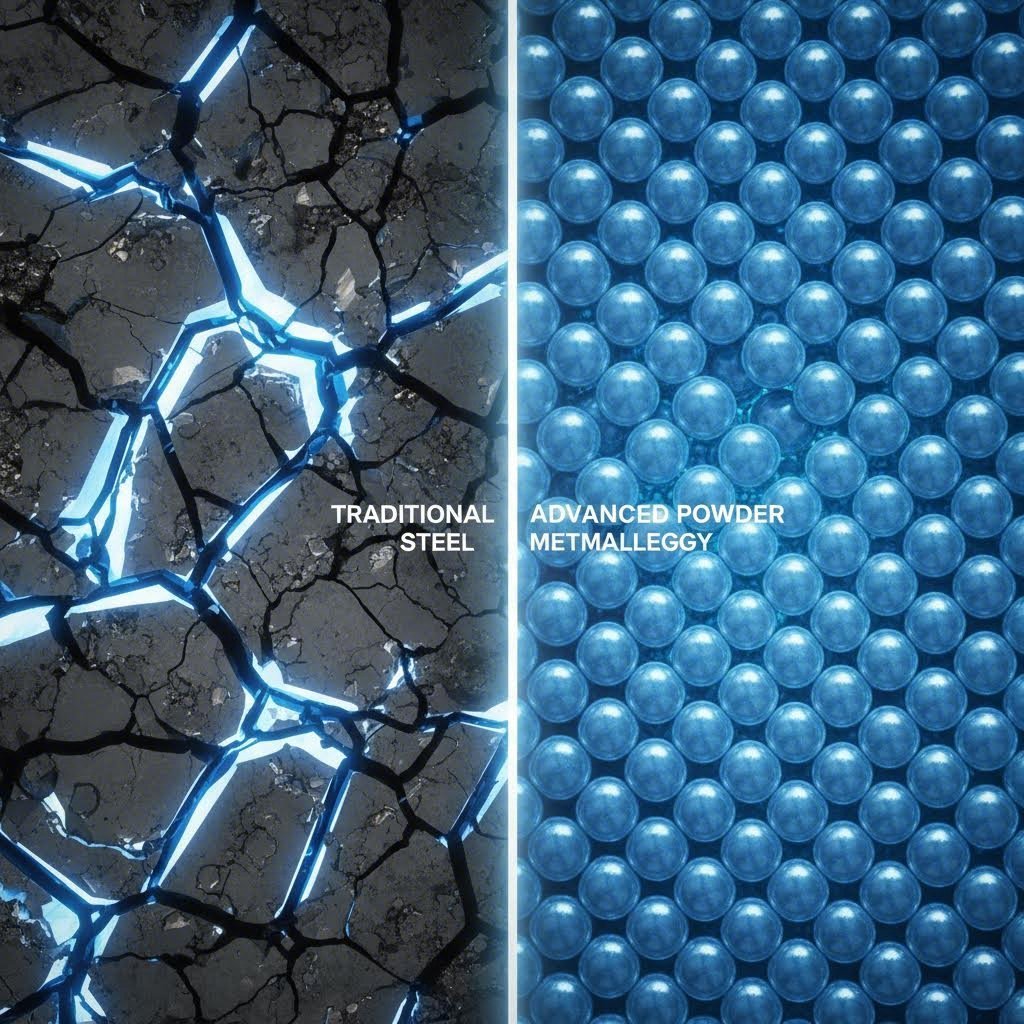
AHSS ஸ்டாம்பிங்கிற்கான சரியான டை பொருட்களைத் தேர்ந்தெடுப்பது பாரம்பரிய டூலிங் உத்திகளில் இருந்து அடிப்படையான மாற்றத்தை தேவைப்படுத்துகிறது. 590 MPa ஐ மீறும் அதிநவீன அதிக வலிமை கொண்ட ஸ்டீல்களுக்கு (AHSS), கார்பைட் ஸ்ட்ரிங்கர்கள் போன்ற போதுமான தன்மை மற்றும் நுண்ணமைப்பு மாறுபாடுகள் இல்லாததால் பொதுவான D2 டூல் ஸ்டீல் அடிக்கடி தோல்வியடைகிறது. தொழில்துறை ஒப்புதல், பவுடர் உலோகவியல் (PM) கருவி எஃகுகள் (எ.கா. வனாடிஸ் 4E அல்லது CPM 3V), சிப்பிங் இல்லாமல் அதிக தாக்க அதிர்வுகளைத் தாங்கக்கூடிய ஒரு சீரான தானிய அமைப்பை வழங்குகிறது.
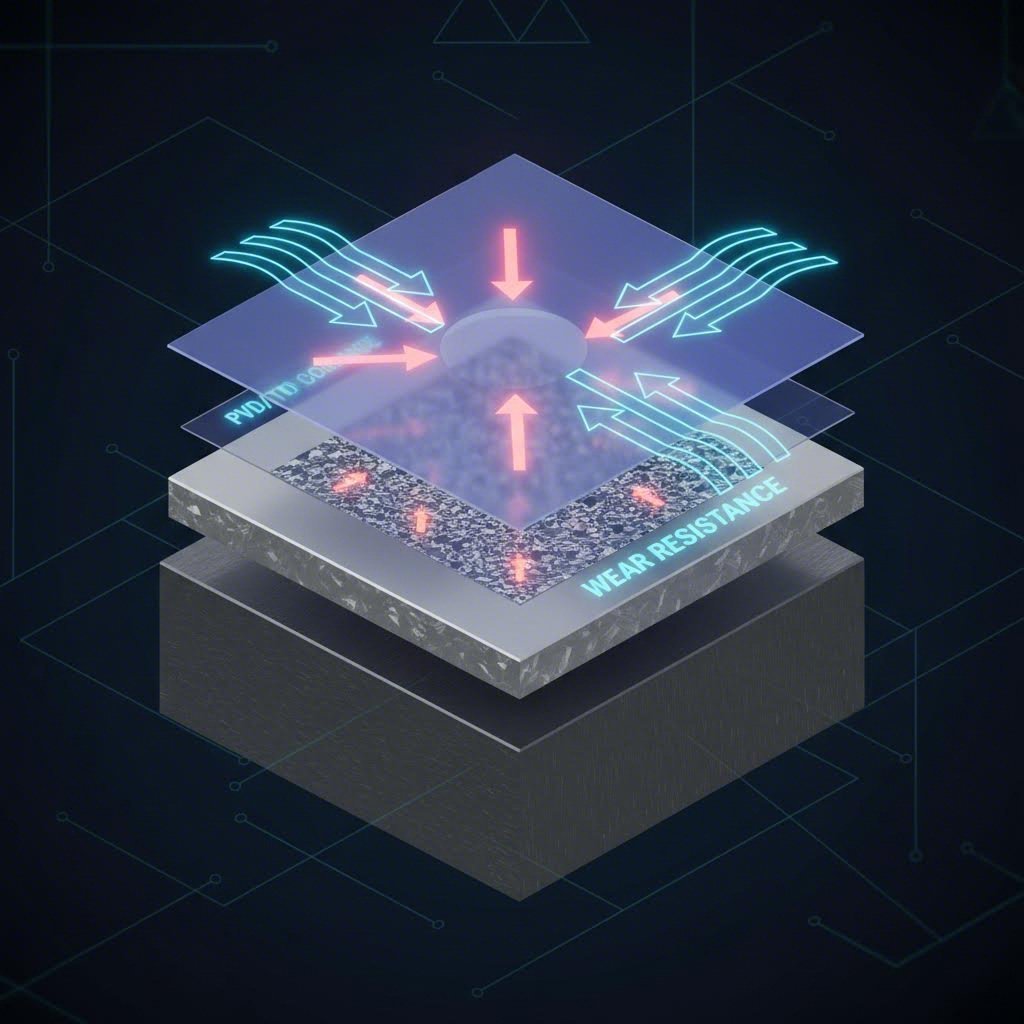
ஆனால், அடிப்படைப் பொருள் போராட்டத்தின் பாதி மட்டுமே. AHSS இன் அதிக அரிப்பு அணியும் மற்றும் கல்லிழுப்பதை எதிர்கொள்ள, சரியான PM அடிப்படைப் பொருளை ஒரு மேம்பட்ட மேற்பரப்பு கோட்டிங்குடன் இணைக்க வேண்டும்—பொதுவாக PVD (ஃபிசிக்கல் வேபர் டெபாசிஷன்) துல்லியமான பராமரிப்பிற்காக TD (தெர்மல் டிஃப்யூஷன்) அதிகபட்ச பரப்பு கடினத்தன்மைக்காக. ஒரு வெற்றிகரமான தேர்வு உத்தி, தகட்டு உலோகத்தின் இழுவிசை வலிமையை நேரடியாக அச்சு பொருளின் தன்மை மற்றும் பூச்சு அடுக்கின் அழிவு எதிர்ப்புடன் தொடர்புபடுத்துகிறது.
AHSS சவால்: ஏன் பாரம்பரிய கருவி எஃகுகள் தோல்வியடைகின்றன
மேம்பட்ட உயர் வலிமை கொண்ட ஸ்டீல் (AHSS) அச்சிடுதல் மிருதுவான ஸ்டீல் உருவாக்கத்தில் காணப்படுவதை விட அதிக அளவிலான விசைகளை அறிமுகப்படுத்துகிறது. மிருதுவான ஸ்டீல் ஒப்பீட்டளவில் குறைந்த தொடர்பு அழுத்தத்தை தேவைப்படுத்தும்போது, டியூயல் ஃபேஸ் (DP) மற்றும் மார்டென்சைட்டிக் (MS) ஸ்டீல்கள் போன்ற AHSS தரநிலைகள் அச்சு பரப்பின் மீது பெரும் அழுத்த அழுத்தத்தை ஏற்படுத்துகின்றன. இது உருவாக்கத்தின் போது தகட்டு பொருளின் வேகமான வேலை கடினத்தன்மையை ஏற்படுத்துகிறது, அச்சிடப்பட்ட பாகம் கருவியைப் போலவே கிட்டத்தட்ட கடினமாக மாறும் சூழ்நிலையை உருவாக்குகிறது.
AISI D2 போன்ற பாரம்பரிய குளிர் வேலை கருவி எஃகுகளுக்கு முதன்மை தோல்வி புள்ளி அவற்றின் நுண்கட்டமைப்பு ஆகும். பாரம்பரிய உருகிய இன்காட்-ஒற்றை எஃகுகளில், கார்பைடுகள் "ஸ்ட்ரிங்கர்ஸ்" என அழைக்கப்படும் பெரிய, ஒழுங்கற்ற வலையமைப்புகளை உருவாக்குகின்றன. 980 MPa அல்லது 1180 MPa எஃகை உடைக்கும் போது ஏற்படும் அதிக தாக்க அதிர்ச்சிக்கு உட்படுத்தப்படும் போது, இந்த ஸ்ட்ரிங்கர்கள் பதற்றத்தை அதிகரிக்கும் புள்ளிகளாக செயல்பட்டு, பேரழிவுகரமான உடைதல் அல்லது விரிசல் . அழுத்தம் மெதுவாக இருக்கும் மிருதுவான எஃகு ஸ்டாம்பிங்கை விட, AHSS தோல்வி பெரும்பாலும் திடீரென்றும், அமைப்புச் சார்ந்ததாகவும் இருக்கும்.
மேலும், அதிக தொடர்பு அழுத்தம் குறிப்பிடத்தக்க வெப்பத்தை உருவாக்குகிறது, இது பொதுவான சூட்டுமிழிகளை பலவீனப்படுத்தி உராய்வு (ஒட்டும் அழிப்பு) ஏற்படுத்துகிறது. இங்கு தாள் உலோகம் நேரடியாக கருவி மேற்பரப்பில் பொருந்திக்கொண்டு, செதில் அளவிலான சிறு துகள்களை இடைஞ்சலாக பிடுங்குகிறது. AHSS புரிதல் 980 MPa ஐ விட அதிக இழுவிசை வலிமை கொண்ட தரங்களுக்கு, எளிய அரிப்பு அழிப்பிலிருந்து சிக்கலான களைப்பு தோல்விகளுக்கு தோல்வி முறை மாறுவதாக குறிப்பிடுகிறது, இதனால் அதிக அளவு உற்பத்திக்கு D2 பழமையானதாகிவிடுகிறது.
முக்கிய பொருள் வகுப்புகள்: D2 முதல் PM வரை மற்றும் கார்பைடு
டை பொருளைத் தேர்ந்தெடுப்பது செலவு, உறுதித்தன்மை (உடைதலிலிருந்து எதிர்ப்பு) மற்றும் அழிவு எதிர்ப்பு ஆகியவற்றுக்கிடையேயான ஒரு சமரசமாகும். AHSS பயன்பாடுகளுக்கு, தர வரிசை தனித்துவமானது.
மரபுவழி கருவி எஃகுகள் (D2, A2)
D2 குறைந்த செலவு மற்றும் தேவையான அளவு அழிவு எதிர்ப்பு காரணமாக மிருதுவான எஃகுகளை அடிக்கும் பயன்பாடுகளுக்கான அடிப்படையாக உள்ளது. எனினும், அதன் தடித்த கார்பைடு கட்டமைப்பு அதன் உறுதித்தன்மையைக் குறைக்கிறது. AHSS பயன்பாடுகளுக்கு, D2 பொதுவாக முன்மாதிரி அல்லது குறைந்த-தர AHSS (590 MPa க்கு கீழ்) குறைந்த அளவு உற்பத்திகளுக்கு மட்டுப்படுத்தப்பட்டுள்ளது. அதிக தர உலோகங்களுக்கு பயன்படுத்தினால், அடிக்கடி பராமரிப்பு தேவைப்படும் மற்றும் ஆரம்ப களைப்பு தோல்வியை அடிக்கடி சந்திக்கிறது.
பவுடர் மெட்டலர்ஜி (PM) ஸ்டீல்ஸ்
இது நவீன AHSS உற்பத்திக்கான தரமாகும். PM எஃகுகள் உருகிய உலோகத்தை மிக நுண்ணிய தூளாக மாற்றி, பின்னர் அதிக வெப்பத்திலும் அழுத்தத்திலும் (ஹாட் ஐசோஸ்டாட்டிக் பிரஸிங்) பிணைப்பதன் மூலம் உருவாக்கப்படுகின்றன. இந்த செயல்முறை நுண்ணிய, சீராக பரவிய கார்பைடுகளுடன் ஒரு சீரான நுண்கட்டமைப்பை உருவாக்குகிறது. Vanadis 4E ,CPM 3V , அல்லது K340 சிப்பிங் தடுக்க உயர் தாக்க தன்மையுடன் சிறந்த சுருக்க வலிமையைப் பராமரிக்க தேவையான தடிமனை வழங்குங்கள். தயாரிப்பாளர் d2 டைகள் ஒரு கட்டுப்பாட்டு கையேட்டு பகுதியில் 5,000 சுழற்சிகளுக்குப் பிறகு தோல்வியடையக்கூடும் என்றாலும், PM ஸ்டீல் டைகள் 40,000 சுழற்சிகளுக்கும் அதிகமாக சிறப்பாக செயல்பட்டன.
சிமெண்ட் செய்யப்பட்ட கார்பைடு
மிகவும் கடுமையான பயன்பாடுகளுக்கு, அல்லது பஞ்சுகள் மற்றும் டை பொத்தான்கள் போன்ற குறிப்பிட்ட உள்ளமைவுகளுக்கு, சிமெண்டட் கார்பைட் சிறந்த அழிப்பு எதிர்ப்பை வழங்குகிறது. எனினும், இது மிகவும் பொடி பொடியானது. இது எந்த ஸ்டீலையும் விட அதிக அளவில் அரிப்பு அழிவை எதிர்க்கிறது, ஆனால் AHSS ஸ்னாப்-த்ரூவின் பொதுவான அதிர்ச்சி சுமைகளுக்கு உடைந்து விழுவதற்கு ஆளாகிறது. அதிர்ச்சி கையாளப்படும் உயர் அழிப்பு பகுதிகளில் அல்லது குறைந்த பாரம் கொண்ட ஆனால் அரிக்கும் பொருட்களை உருவாக்குவதற்கு இது சிறந்தது.
பூச்சுகளின் முக்கிய பங்கு: PVD, CVD மற்றும் TD
AHSS மிகவும் அரிக்கும் தன்மை கொண்டதாக இருப்பதால், சிறந்த PM ஸ்டீல் கூட இறுதியில் அழிந்து போகும். காலிங் தடுக்க கடினமான, குறைந்த உராய்வு தடையை வழங்குவதற்காக பூச்சுகள் அவசியம்.
| பூச்சு வகை | செயல்முறை வெப்பநிலை | முதன்மை நன்மை | முக்கிய குறைபாடு |
|---|---|---|---|
| PVD (ஃபிசிக்கல் வேபர் டெபாசிஷன்) | குறைந்த (~500°C) | அடிப்படை வலிமையை பராமரிக்கிறது; சிறந்த அளவு துல்லியம். | TD/CVD-ஐ விடக் குறைந்த பிணைப்பு வலிமை; முடிச்சிய அடுக்கு. |
| TD (தெர்மல் டிஃப்யூஷன்) | அதிகம் (~1000°C) | அதிக முடிச்சிய கடினத்தன்மை (வனாடியம் கார்பைட்); உலோகவியல் பிணைப்பு. | கருவியை முன்னெடுக்க முன்னெடுக்க தேவைப்படுகிறது; அளவு திரிபுக்கான அதிக ஆபத்து. |
| CVD (கெமிக்கல் வேபர் டெபாசிஷன்) | அதிகம் (~1000°C) | தடிமனான, நீடித்த பூச்சு; சிக்கலான வடிவங்களுக்கு நல்லது. | அதிக வெப்பம் கருவியை திரிபடையும்; வெற்றிடத்தில் கடினமாக்குதல் தேவைப்படுகிறது. |
ஃபிசிக்கல் வேபர் டெபாசிஷன் (PVD) துல்லியமான செதுக்குகளுக்கு அடிக்கடி விருப்பமாக உள்ளது, ஏனெனில் குறைந்த வெப்பநிலையில் பயன்படுத்தல் காரணியாக, அடிப்படை வெப்ப சிகிச்சையையும் அளவு துல்லியத்தன்மையையும் பாதுகாக்கிறது. கூர்மையான வடிவத்தை பராமரிப்பது முக்கியமாக உள்ள வெட்டும் ஓரங்களுக்கு இது திருப்தியானது.
தெர்மல் டிஃப்யூசன் (TD) வனாடியம் கார்பைட் அடுக்கை உருவாக்குகிறது, மிகவும் கடினமானது (3000+ HV), இது கனமான உருவாக்கும் செயல்பாடுகளில் கல்லிங்கை எதிர்க்கும் தங்க தரமாக உள்ளது. இருப்பினும், செயல்முறை ஆஸ்டெனைட்டிங் வெப்பநிலையில் நடைபெறுவதால், கருவி எஃகு கார்பன் மூலத்தன்மையாக செயல்படுகிறது மற்றும் முன்னெடுக்க முன்னெடுக்க தேவைப்படுகிறது. இது அளவு நகர்வை ஏற்படுத்தலாம், கண்டிப்பான அளவு தொலைநிலைகளுக்கு TD ஆபத்தானது, கவனில் கையாளப்படாவிட்டால்.
தேர்வு செயல்முறை: பொருளை AHSS கிரேடுடன் பொருத்துதல்
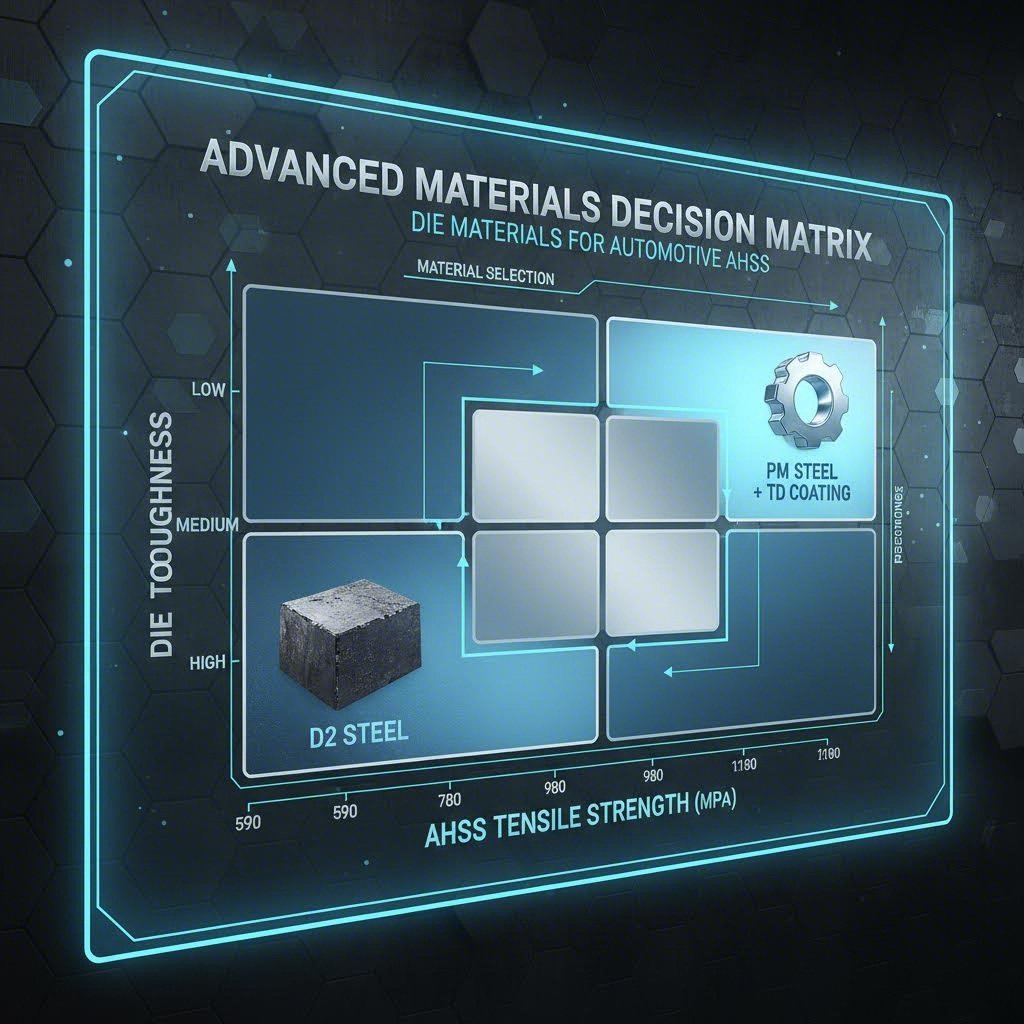
எந்தப் பொருளைப் பயன்படுத்துவது என்பதை தகட்டு உலோகத்தின் குறிப்பிட்ட இழுவிசை வலிமை நிர்ணயிக்க வேண்டும். பொருளின் தரம் அதிகரிக்கும்போது, கருவி உபகரணத்தின் தேவை எளிய அழிப்பு எதிர்ப்பிலிருந்து தாக்க உறுதிப்பாட்டுக்கு மாறுகிறது.
- 590 MPa - 780 MPa: குறைந்த அளவு உற்பத்திக்கு மரபுசார் D2 பயன்படுத்தலாம், ஆனால் நீண்ட கால உபயோகத்திற்கு மாற்றப்பட்ட குளிர்ச்சி வேலை எஃகு (எ.கா. 8% Cr) அல்லது அடிப்படை PM தரம் பாதுகாப்பானது. உராய்வைக் குறைப்பதற்கு PVD பூச்சு (எ.கா. TiAlN அல்லது CrN) பரிந்துரைக்கப்படுகிறது.
- 980 MPa - 1180 MPa: இதுதான் திருப்புமுனை. D2 பெரும்பாலும் பாதுகாப்பற்றது. நீங்கள் உறுதியான PM எஃகை (எ.கா., Vanadis 4 Extra அல்லது சமமானது) பயன்படுத்த வேண்டும். கீறலுக்கு உள்ளாகும் வடிவமைப்புப் பகுதிகளுக்கு TD பூச்சு மிகவும் பயனுள்ளதாக இருக்கும். வெட்டும் ஓரங்களுக்கு, PM அடிப்படையில் PVD பூச்சு ஓரத்தை பராமரிக்கவும், சிதைவதை எதிர்க்கவும் உதவுகிறது.
- 1180 MPa-க்கு மேல் (மார்டென்சைட்டிக்/ஹாட் ஸ்டாம்பட்): அதிகபட்ச உறுதிப்பாடு கொண்ட PM தரங்கள் அல்லது சிறப்பு மெட்ரிக்ஸ் ஹை-ஸ்பீட் எஃகுகள் மட்டுமே பயன்படுத்தப்பட வேண்டும். மேற்பரப்பு தயாரிப்பு மிகவும் முக்கியமானது, மேலும் டுப்ளெக்ஸ் கோட்டிங்குகள் (நைட்ரைடிங்-க்குப் பின் PVD) அதிகபட்ச மேற்பரப்பு சுமைகளைச் சமாளிக்க பெரும்பாலும் பயன்படுத்தப்படுகிறது.
பொருள் தேர்வு என்பது உற்பத்தி சூழலின் ஒரு பகுதி மட்டுமே என்பதை அங்கீகரிப்பதும் முக்கியம். முன்மாதிரியிலிருந்து தொடங்கி தொடர் உற்பத்தியை நோக்கி விரிவாக்கம் செய்யும் உற்பத்தியாளர்களுக்கு, இந்த பொருட்களைக் கையாளும் திறன் கொண்ட ஸ்டாம்பருடன் இணைந்து செயல்படுவது மிகவும் முக்கியமானது. Shaoyi Metal Technology 600 டன் வரை உயர் தூக்குதல் அழுத்தங்கள் மற்றும் IATF 16949 சான்றளிக்கப்பட்ட செயல்முறைகளைப் பயன்படுத்தி பொருள் தரவரிசைக்கும் வெற்றிகரமான பாகங்கள் உருவாக்குதலுக்கும் இடையே உள்ள இடைவெளியை நீக்குவதன் மூலம், தேர்ந்தெடுக்கப்பட்ட டை பொருட்கள் உற்பத்தி நிலைமைகளின் கீழ் தங்கள் செயல்திறனை வழங்குவதை உறுதி செய்கின்றன.
வெப்ப சிகிச்சை மற்றும் மேற்பரப்பு தயாரிப்புக்கான சிறந்த நடைமுறைகள்
அடிப்படைப் பொருள் சரியாக தயார் செய்யப்படாவிட்டால், மிக விலையுயர்ந்த PM எஃகு மற்றும் பிரீமியம் பூச்சு கூட தோல்வியடையும். "முட்டை ஓடு விளைவு" என்பது ஒரு பொதுவான தோல்வி வடிவமாகும், இதில் கடினமான பூச்சு மென்மையான அடிப்படைப் பொருளில் பூசப்படுகிறது. அழுத்தத்தின் கீழ், அடிப்படைப் பொருள் சரிந்து, பெரும்பாலும் பூச்சு வெடித்து விழுந்துவிடும்.
இதைத் தடுக்க, பூச்சை ஆதரிக்கும் வகையில் சப்ஸ்ட்ரேட்டை போதுமான கடினத்தன்மைக்கு (பொதுவாக PM எஃகுகளுக்கு 58-62 HRC) வெப்பத்தால் சிகிச்சை செய்ய வேண்டும். மூன்று முறை வெப்பத்தால் சிகிச்சை நிலையான ஆஸ்டெனைட்டை மாற்றவும் அளவு நிலைத்தன்மையை உறுதி செய்யவும் பெரும்பாலும் தேவைப்படுகிறது. மேலும், பூச்சுக்கு முன் பரப்பு முடித்த தரம் கட்டாயமாக இருக்க வேண்டும். கருவியின் பரப்பு, சராசரி முரட்டுத்தன்மை (Ra) 0.2 µm அல்லது அதற்கு மேல் கெட்டியாக பாலிஷ் செய்யப்பட வேண்டும். கருவியில் ஏதேனும் தேய்த்தல் குறிகள் அல்லது சிராய்ப்புகள் இருந்தால், அவை பிளவுகளை உருவாக்கும் அழுத்த இடங்களாக மாறும் அல்லது பூச்சு ஒட்டுத்தன்மையை குறைக்கும்.
இறுதியாக, பராமரிப்பு உத்திகளை மாற்ற வேண்டும். பூச்சை நீக்காமல் ஒரு பூச்சிடப்பட்ட கருவியை கூர்மையாக்க தேய்க்க மட்டும் செய்ய முடியாது. PVD-பூச்சிடப்பட்ட கருவிகளுக்கு, பூச்சை பெரும்பாலும் வேதியியல் மூலம் நீக்க வேண்டும், பின்னர் கருவியை கூர்மையாக்கி பாலிஷ் செய்து, மீண்டும் பூச்சிட்டு முழு செயல்திறனையும் மீட்டெடுக்க வேண்டும். இந்த சுழற்சி வாழ்க்கத்தின் செலவை ஆரம்ப செதில் பொருள் தேர்வில் கணக்கில் எடுத்துக்கொள்ள வேண்டும்.
நீண்டகால உற்பத்திக்கு ஏற்ப சீர்மைப்படுத்தல்
AHSS க்கு மாற்றம் சாதனத்தின் ஒரு முழுமையான அணுகுமுறையை தேவைப்படுத்துகிறது. கடந்த காலத்தின் "பாதுகாப்பான" தேர்வுகளை மட்டும் நம்பியிருப்பது போதுமானதாக இல்லை. அடிப்படை ஊட்டம் கட்டமைப்பு முழுமைத்துவத்தை வழங்கும் அதே வேளையில், பூச்சு ஓட்டுதல் செயல்திறனை வழங்கும் கூட்டமைப்பு அமைப்பாக டையை பொறியாளர்கள் கருத வேண்டும். PM எஃகுகளின் உறுதித்தன்மையை நவீன பூச்சுகளின் அழிவு எதிர்ப்புடன் பொருத்துவதன் மூலம், உயர் வலிமை கொண்ட பொருட்களை அச்சிடுவதின் சவாலை தொடர்ச்சியான, லாபகரமான செயல்பாடாக உற்பத்தியாளர்கள் மாற்ற முடியும். உயர்தர பொருட்களின் முன்னரே செலுத்தப்படும் செலவு குறைக்கப்பட்ட நிறுத்தநேரம் மற்றும் குறைந்த தவறு விகிதங்கள் மூலம் கிட்டத்தட்ட எப்போதும் மீட்டெடுக்கப்படுகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
1. AHSS ஐ அச்சிடுவதற்கான சிறந்த டை பொருள் எது?
590 MPa க்கு மேல் உள்ள பெரும்பாலான AHSS பயன்பாடுகளுக்கு, வனாடிஸ் 4E, CPM 3V அல்லது இதுபோன்ற வகைகள் போன்ற பவுடர் மெட்டலர்ஜி (PM) சாதன எஃகுகள் சிறந்த தேர்வாகக் கருதப்படுகின்றன. பாரம்பரிய D2 போலல்லாமல், PM எஃகுகள் சிப்பிங்கை எதிர்க்க தேவையான உறுதித்தன்மையை வழங்கும் அதே வேளையில் அதிக அழுத்த வலிமையை பராமரிக்கும் மெல்லிய, சீரான நுண்கட்டமைப்பைக் கொண்டுள்ளன.
2. AHSS உடன் D2 டூல் ஸ்டீல் ஏன் தோல்வியடைகிறது?
D2 என்பது முக்கியமாக அதன் நுண்ணமைப்பின் காரணமாக தோல்வியடைகிறது, இதில் பெரிய 'கார்பைடு ஸ்ட்ரிங்கர்கள்' உள்ளன. AHSS ஸ்டாம்பிங்கின் அதிக அதிர்ச்சி மற்றும் தொடர்பு அழுத்தங்களுக்கு உட்படுத்தப்படும்போது, இந்த ஸ்ட்ரிங்கர்கள் பதற்ற ஒட்டுமொத்தமான புள்ளிகளாக செயல்பட்டு வெடிப்பு மற்றும் சிப்பிங்குக்கு வழிவகுக்கின்றன. D2 என்பது அதிக வலிமையான பொருட்களால் உருவாக்கப்படும் ஸ்னாப்-த்ரூ விசைகளைக் கையாளுவதற்குத் தேவையான தன்மையையும் இழக்கிறது.
3. ஸ்டாம்பிங் டைகளுக்கான PVD மற்றும் CVD பூச்சுகளுக்கு இடையே உள்ள வித்தியாசம் என்ன?
முக்கிய வித்தியாசம் பயன்பாட்டு வெப்பநிலை ஆகும். PVD (ஃபிசிக்கல் வேபர் டெபாசிஷன்) குறைந்த வெப்பநிலையில் (~500°C) பயன்படுத்தப்படுகிறது, இது கருவி ஸ்டீல் மென்மையடைவதை அல்லது திசைதிருப்பதைத் தடுக்கிறது. CVD (கெமிக்கல் வேபர் டெபாசிஷன்) மற்றும் TD (தர்மல் டிஃபியூஷன்) ~1000°C போன்ற மிக அதிக வெப்பநிலையில் பயன்படுத்தப்படுகின்றன, இது வலுவான உலோகவியல் பிணைப்பு மற்றும் தடிமனான பூச்சு ஆகியவற்றை உருவாக்குகிறது, ஆனால் கருவியை மீண்டும் கெட்டியாக்க வேண்டியது அவசியம், இது அளவிலான திரிபை ஏற்படுத்தும் ஆபத்தை ஏற்படுத்துகிறது.
4. ஸ்டாம்பிங்குக்கு பவுடர் மெட்டலர்ஜி (PM) ஸ்டீல் எப்போது பயன்படுத்த வேண்டும்?
உங்கள் ஸ்டாம்பிங் செயல்முறை 590 MPa ஐ விட அதிகமான இழுவிசை வலிமை கொண்ட தகடு உலோகத்தைப் பயன்படுத்துகிறதெனில், அல்லது பராமரிப்புச் செலவுகள் கவலையாக உள்ள குறைந்த வலிமை கொண்ட பொருட்களின் நீண்ட கால உற்பத்திக்காகவோ PM எஃகு மாறுதலை நீங்கள் பயன்படுத்த வேண்டும். வெடிப்பு அபாயம் அதிகமாக உள்ள சிக்கலான டை வடிவவியல் கொண்ட பயன்பாடுகளுக்கு PM எஃகு மிகவும் அவசியமானது.