 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


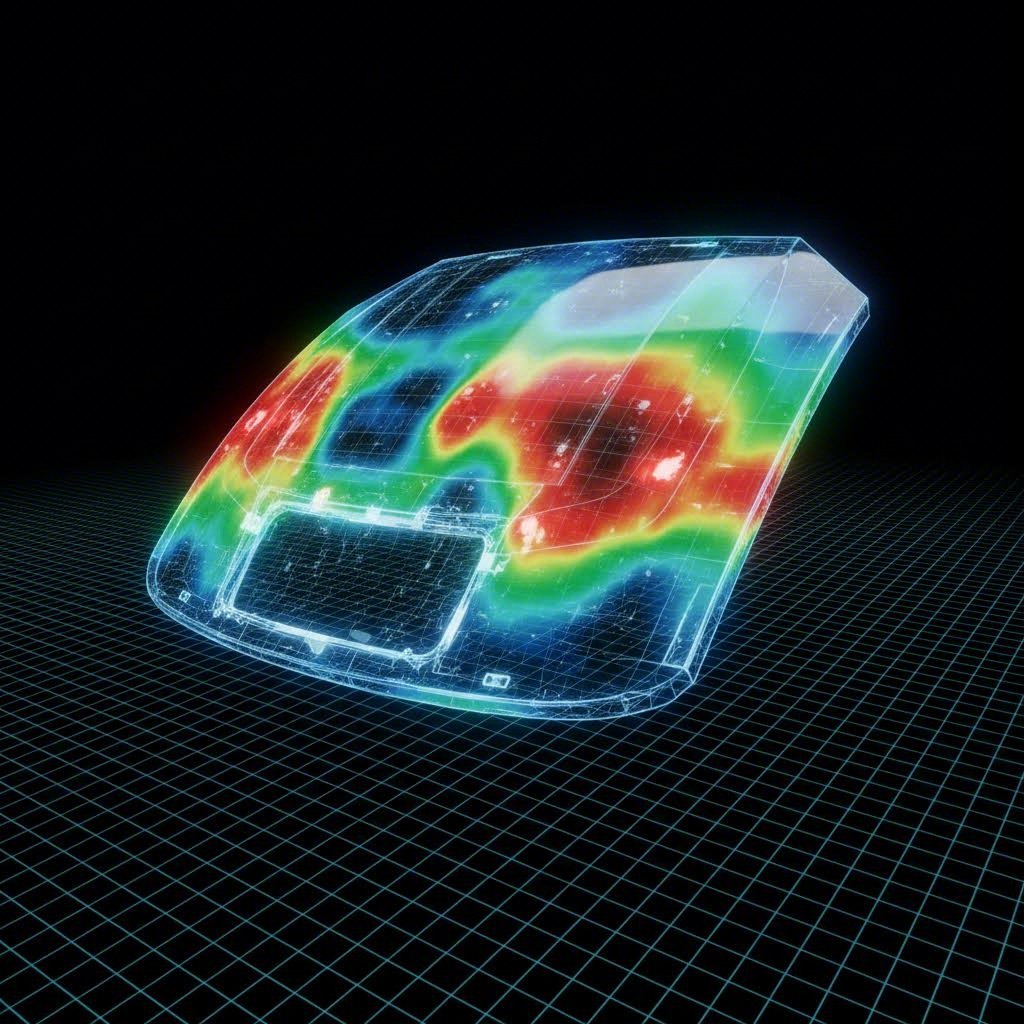
অটোমোটিভ স্ট্যাম্পিংয়ে পৃষ্ঠতলের ত্রুটি: স্ট্যাম্প করা অটোমোটিভ প্যানেলে চাপের বন্টনের উপর তাপ মানচিত্র দৃশ্যায়ন
সংক্ষেপে
অটোমোটিভ স্ট্যাম্পিংয়ে পৃষ্ঠের ত্রুটিগুলি স্ক্র্যাপ হার এবং উৎপাদন চালু করা বিলম্বিত করার প্রধান কারণ, যা সাধারণত নিম্নলিখিত শ্রেণিতে বিভক্ত: ক্লাস এ কসমেটিক ত্রুটি (যা দৃশ্যমানতা নষ্ট করে) এবং গাঠনিক ত্রুটি (যা নিরাপত্তা নষ্ট করে) স্ট্যাটিক ত্রুটি (টুলিং দূষণ বা ক্ষতির কারণে ঘটে) এবং ডাইনামিক ত্রুটি (প্রবাহ, তাপ এবং বিকৃতির মতো প্রক্রিয়া পরিবর্তনশীলতার কারণে ঘটে)
শূন্য-ত্রুটি উৎপাদন অর্জনের জন্য, ইঞ্জিনিয়ারদের Blank Holder Force (BHF), লুব্রিকেশন এবং টুল রেডিয়াসের মতো প্রক্রিয়া চল রাশি অপ্টিমাইজ করতে হবে—সেইসাথে উন্নত সনাক্তকরণ পদ্ধতির সুবিধা নিতে হবে। এই গাইডটি অরেঞ্জ পীল, শক লাইন এবং স্প্লিটের মতো গুরুত্বপূর্ণ ত্রুটির মূল কারণগুলি নিয়ে আলোচনা করে, ডিজিটাল সিমুলেশন থেকে শপ-ফ্লোর মেইনটেনান্স পর্যন্ত কার্যকর সমাধান প্রদান করে।
ক্লাস A কসমেটিক ত্রুটি ("ব্র্যান্ড কিলার")
হুড, দরজা এবং ফেন্ডারের মতো বাইরের স্কিন প্যানেলের ক্ষেত্রে, ওইএমদের প্রয়োজনীয় ক্লাস A ফিনিশ নষ্ট করে দেওয়া যেতে পারে ক্ষুদ্রতম পৃষ্ঠীয় বিচ্যুতি দ্বারাও। এই ত্রুটিগুলি অংশের শক্ততা প্রভাবিত করে না কিন্তু রং করার পর দৃশ্যমান বিকৃতি তৈরি করে। এগুলি নিয়ন্ত্রণ করতে উপাদানের ধর্ম এবং স্ট্রেইন বন্টনের উপর নিখুঁত নিয়ন্ত্রণ প্রয়োজন।
কমলা ছাতা
ডায়াগনেসিস: কমলা ফলের ত্বকের মতো একটি খারাপ, টেক্সচুরযুক্ত পৃষ্ঠ। রং করার পর এটি অত্যন্ত দৃশ্যমান হয়ে ওঠে, আলো ছড়িয়ে দেয় এবং ফিনিশকে নিষ্প্রভ করে দেয়।
মূল কারণ: এটি মূলত একটি উপাদান-স্তরের সমস্যা। এটি তখন ঘটে যখন ধাতবের পৃথক কণা একত্রে না হয়ে আলাদাভাবে বিকৃত হয়। গভীর টানার সময় স্থূল-কণাযুক্ত উপকরণগুলি এই ঘটনার জন্য বেশি ঝুঁকিপূর্ণ। কিছু ক্ষেত্রে, অতিরিক্ত লুব্রিকেশন তেলের পকেট আটকে ফেলতে পারে, যা একই রকম পৃষ্ঠের গঠন তৈরি করে।
সমাধান:
- ম্যাটেরিয়াল নির্বাচন: আরও ঘন কণা নিয়ন্ত্রণ মানযুক্ত সূক্ষ্ম-কণাযুক্ত শীট মেটালে পরিবর্তন করুন।
- চাপ ব্যবস্থাপনা: নিশ্চিত করুন যে উপাদানটি পৃষ্ঠটি টানটান করার জন্য যথেষ্ট প্রসারিত হয়েছে কিন্তু এতটা নয় যে এটি কণা-স্তরের অস্থিতিশীলতা সৃষ্টি করবে।
- লুব্রিকেশন নিয়ন্ত্রণ: হাইড্রোস্ট্যাটিক রুক্ষতা প্রতিরোধের জন্য লুব্রিক্যান্টের সান্দ্রতা এবং প্রয়োগের পরিমাণ অনুকূলিত করুন।
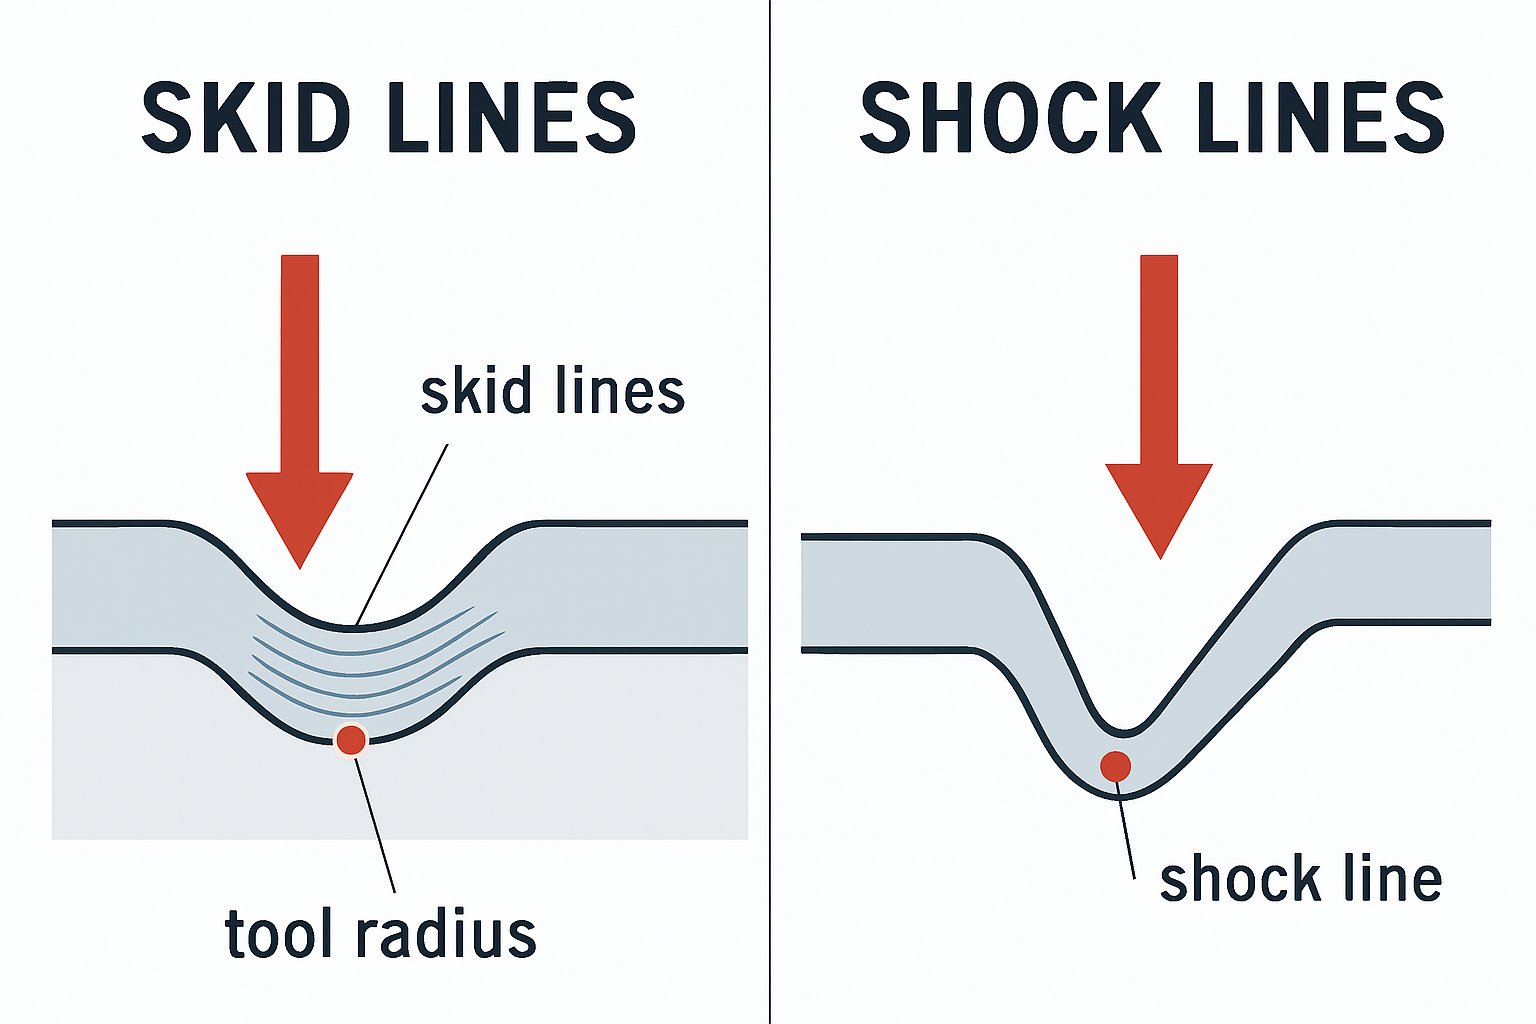
স্কিড লাইন বনাম শক লাইন
এই দুটি ত্রুটিকে প্রায়শই গুলিয়ে ফেলা হয় কিন্তু এদের যান্ত্রিক উৎস আলাদা। সঠিক সমাধান নির্বাচনের জন্য এদের মধ্যে পার্থক্য করা অত্যন্ত গুরুত্বপূর্ণ।
- স্কিড লাইন: শীট মেটালের কারণে শারীরিকভাবে স্লাইডিং টুল রেডিয়সের উপর (যেমন ডাই এন্ট্রি রেডিয়াস বা অক্ষর লাইন) । এই গতি পৃষ্ঠকে পলিশ করে, একটি দৃশ্যমান পথ ছেড়ে যায়। সংশোধন: পোলিশ টুল রেডিয়েট একটি আয়না সমাপ্তি, উচ্চ কার্যকারিতা তৈলাক্তকরণ প্রয়োগ, বা নির্দিষ্ট রেডিয়ায় ধাতু আন্দোলন কমাতে addendum নকশা সামঞ্জস্য।
- শক লাইন (বা ইমপ্যাক্ট লাইন): এর কারণ স্ট্রেন হিস্টেরসিস . যখন ধাতু একটি ব্যাসার্ধের উপর বাঁকা হয় এবং তারপর বাঁকা হয়, তখন প্রসারের দ্রুত পরিবর্তন একটি দৃশ্যমান রেখা ছেড়ে যেতে পারে, এমনকি যদি কোনও স্লাইডিং ঘটে না। এটি প্রায়ই চরিত্রের লাইনের কাছে ঘটে। সংশোধন: বাঁক-unbend চক্রের তীব্রতা কমাতে টুল ব্যাসার্ধ বৃদ্ধি, অথবা ব্যবহার সিমুলেশন সফটওয়্যার ডিজাইন পর্যায়ে স্ট্রেস বিতরণকে সর্বোত্তম করতে।
পৃষ্ঠের নিম্ন স্তর এবং সিঙ্ক চিহ্ন
ডায়াগনেসিস: সূক্ষ্ম অবতলন বা "গর্ত" যা প্রায়শই খালি চোখে দৃশ্যমান হয় না, যতক্ষণ না অংশটি রং করা বা স্টোন করা হয়। এগুলি প্রায়শই দরজার হ্যান্ডেলের গর্ত বা জ্বালানি পূরণের দরজার চারপাশে ঘটে।
মূল কারণ: এগুলি প্রায়শই অসম পীড়ন বন্টনের কারণে ঘটিত "ফল-ইন" ত্রুটি। যখন উচ্চ পীড়নের হারের একটি অঞ্চল নিম্ন পীড়নের হারের অঞ্চল দ্বারা ঘেরা থাকে, তখন উপাদানটি অসমভাবে শিথিল হয়, একটি নিম্ন স্থান তৈরি করে। জটিল জ্যামিতির চারপাশে ইলাস্টিক পুনরুদ্ধার (স্প্রিংব্যাক) পৃষ্ঠটিকে ভিতরের দিকে টানতে পারে।
সমাধান: বৃদ্ধি করতে ব্লাঙ্ক হোল্ডার ফোর্স (BHF) প্যানেলের উপর যথেষ্ট টান তৈরি করতে, যাতে উপাদানটি সমানভাবে প্রবাহিত হয়। ডাই ফেসটি অতিরিক্ত ক্রাউন করাও প্রত্যাশিত শিথিলতা কমপেনসেট করতে পারে।
গাঠনিক অখণ্ডতা ত্রুটি ("অংশ ধ্বংসকারী")
গাঠনিক ত্রুটিগুলি অংশের তাৎক্ষণিক প্রত্যাখ্যানের কারণ হয় কারণ এটি উপাদানটির শারীরিক অখণ্ডতাকে ক্ষুণ্ণ করে। এগুলি ফরমিং লিমিট ডায়াগ্রাম (FLD) এবং টান ও সংকোচনমূলক চাপের মধ্যে ভারসাম্য দ্বারা নিয়ন্ত্রিত হয়।
ফাটল এবং ক্র্যাক
ডায়াগনেসিস: ধাতব অংশে দৃশ্যমান ফাটল, যা ক্ষুদ্র ফাটল থেকে ভয়াবহ বিভাজন পর্যন্ত হতে পারে। এই ধরনের ত্রুটিগুলি সাধারণত গভীর টানা কোণায় মত অত্যধিক পাতলা অঞ্চলে ঘটে।
প্রক্রিয়া: উপাদানটি এর টেনসাইল শক্তির সীমা অতিক্রম করেছে। এটি একটি গতিশীল ত্রুটি যা সাধারণত অত্যধিক ঘর্ষণ, উপাদানের অপর্যাপ্ত নমনীয়তা (n-মান), বা কঠোর ডাই জ্যামিতির কারণে ঘটে।
সংশোধনমূলক পদক্ষেপ:
- BHF কমান: ডাই কক্ষে উপাদান মাটি স্বাচ্ছন্দ্যে প্রবাহিত হতে পারে তার জন্য ব্ল্যাঙ্ক হোল্ডার ফোর্স কমান।
- লুব্রিকেশন: উচ্চ-কর্মক্ষমতা সম্পন্ন লুব্রিকেন্ট ব্যবহার করুন অথবা গুরুত্বপূর্ণ ঘর্ষণ বিন্দুতে সক্রিয় লুব্রিকেশন সিস্টেম স্থাপন করুন।
- ব্যাসার্ধ অপ্টিমাইজেশন: ডাই প্রবেশ ব্যাসার্ধ বাড়ান। তীক্ষ্ণ ব্যাসার্ধ ব্রেকের মত কাজ করে, উপাদানের প্রবাহ রোধ করে এবং বিভাজন পর্যন্ত টানা হয়ে যায়।
চুলকানো
ডায়াগনেসিস: তরঙ্গায়িত, বাঁকানো ধাতু, যা সাধারণত ফ্ল্যাঞ্জ এলাকা বা সংকীর্ণ দেয়ালে পাওয়া যায়। ফাটলের বিপরীতে, বক্রতা ঘটে সংকোচনজনিত অস্থিতিশীলতা .
প্রক্রিয়া: যখন ধাতব উপাদানকে স্পর্শক বরাবর (একসাথে চেপে) সংকুচিত করা হয়, তখন যদি না আবদ্ধ করা হয় তবে এটি সাধারণত সমতল থেকে বাইরে বাঁকানো হয়। যেখানে অতিরিক্ত উপাদান থাকে সেখানে খাড়া দেয়ালে এটি ঘটে।
সংশোধনমূলক পদক্ষেপ:
- BHF বৃদ্ধি করুন: আউট অফ প্লেন বাঁক চাপা দিতে ফ্ল্যাঞ্জের উপর আরও চাপ প্রয়োগ করুন।
- ড্র-বিড ব্যবহার করুন: উপাদানের প্রবাহকে সীমিত করতে এবং দেয়ালে টান বৃদ্ধি করতে ড্র-বিড স্থাপন করুন, যা ভাঁজ তৈরি করে এমন ঢিলেঢালা উপাদানকে টেনে বার করবে।
- আপোষের বিষয়টি লক্ষ্য করুন: ভাঁজ ঠিক করতে BHF বৃদ্ধি করা ফাটলের ঝুঁকি বাড়ায়। এই দুটি ব্যর্থতার মধ্যে প্রক্রিয়া উইন্ডোটি নিরাপদ অঞ্চল।
টুলিং এবং প্রক্রিয়া-নির্ভর ত্রুটি
সমস্ত ত্রুটি উপাদান প্রবাহ থেকে আসে না; অনেকগুলি হল টুলের অবস্থা বা স্ট্যাম্পিং পরিবেশের ছাপ। এই দুটি স্থির এবং ডায়নামিক উৎসের মধ্যে পার্থক্য করা সমস্যা নিরসনের প্রথম পদক্ষেপ।
স্ট্যাটিক বনাম ডাইনামিক ত্রুটি
| ত্রুটির ধরন | বৈশিষ্ট্য | সাধারণ কারণ | প্রাথমিক সমাধানগুলি |
|---|---|---|---|
| স্ট্যাটিক ত্রুটি | প্রতিটি অংশের একই অবস্থানে পুনরাবৃত্ত হওয়া একই ধরনের চিহ্ন। | ধুলো, ধাতব ছোবড়া (স্লাগ), ক্ষতিগ্রস্ত ডাই পৃষ্ঠ, অথবা টুলের পৃষ্ঠে দূষণ। | ডাই সেটগুলি পরিষ্কার করুন; কঠোর ডাই রক্ষণাবেক্ষণের সূচি ; টুলের পৃষ্ঠ পলিশ করুন। |
| ডাইনামিক ত্রুটি | প্রক্রিয়া-নির্ভর; গতি বা তাপের সাথে তীব্রতা পরিবর্তিত হতে পারে। | ঘর্ষণের পরিবর্তন, তাপের সঞ্চয়, আঠালো ক্ষয় (আঠালো ঘর্ষণ), বা অস্থিতিশীল প্রেস গতিবিদ্যা। | প্রেসের গতি সমন্বয় করুন; স্নানযুক্তকরণ উন্নত করুন; আঠালো ক্ষয় রোধের জন্য সরঞ্জামগুলিতে PVD প্রলেপ (যেমন TiCN) প্রয়োগ করুন। |
আঠালো ক্ষয় এবং ধারালো কিনারা
গ্যালিং (অথবা আঠালো ক্ষয়) তখন ঘটে যখন উচ্চ চাপ ও তাপের কারণে পাতলা ধাতু ক্ষুদ্রস্কেলে টুল ইস্পাতের সাথে ফিউজ হয়ে যায়, যার ফলে উপাদানের টুকরো ছিঁড়ে যায়। এটি গভীর আঁচড় সৃষ্টি করে এবং টুলের পৃষ্ঠকে নষ্ট করে দেয়। উচ্চ-শক্তির ইস্পাত এবং অ্যালুমিনিয়াম স্ট্যাম্পিং-এ এটি সাধারণ। এর সমাধান হল উন্নত PVD টুল প্রলেপ ব্যবহার করা এবং স্নানযুক্তকারী ও কাজের টুকরোর মধ্যে রাসায়নিক সামঞ্জস্য নিশ্চিত করা।
বুর কাটার রেখা বরাবর ধারালো, উঁচু কিনারা। এগুলি প্রায়শই অনুপযুক্ত ডাই ক্লিয়ারেন্স এর কারণে হয়। যদি পাঞ্চ এবং ডাইয়ের মধ্যে ফাঁক খুব বড় হয় (সাধারণত উপাদানের পুরুত্বের >10-15%) তবে ধাতু পরিষ্কারভাবে কর্তন না হয়ে ছিঁড়ে যায়। যদি খুব কম হয়, তবে অতিরিক্ত বলের প্রয়োজন হয়।
এই চলকগুলি পরিচালনা করতে শক্তিশালী সরঞ্জাম এবং নির্ভুল প্রকৌশল প্রয়োজন। উৎপাদকদের জন্য ঝুঁকি কমানোর লক্ষ্যে সঠিক ফ্যাব্রিকেটরের সাথে অংশীদারিত্ব গড়ে তোলা অপরিহার্য। শাওয়াই মেটাল টেকনোলজি এই ফাঁক পূরণে বিশেষজ্ঞ, IATF 16949-প্রত্যয়িত নির্ভুলতা এবং 600 টন পর্যন্ত প্রেস ক্ষমতা ব্যবহার করে OEM পৃষ্ঠের মানদণ্ড কঠোরভাবে মেনে চলে যেমন কন্ট্রোল আর্মের মতো গুরুত্বপূর্ণ উপাদান সরবরাহ করে।
সনাক্তকরণ ও গুণগত নিয়ন্ত্রণ পদ্ধতি
আধুনিক অটোমোটিভ মানগুলি এখন সাধারণ দৃশ্য পরিদর্শনের পরে এগিয়ে গেছে। কোনও ত্রুটি খুঁজে পাওয়া কার্যকর হলেও, এটি ভবিষ্যদ্বাণী করা আমূল পরিবর্তন ঘটায়।
ম্যানুয়াল বনাম ডিজিটাল স্টোনিং
ম্যানুয়াল স্টোনিং: ঐতিহ্যবাহী পদ্ধতিতে স্ট্যাম্প করা প্যানেলের উপর একটি সমতল ঘর্ষণযোগ্য পাথর ঘষা হয়। উঁচু জায়গাগুলি (বার, শীর্ষ) ঘষা হয়, যেখানে নিচু জায়গাগুলি অপরিবর্তিত থাকে, একটি দৃশ্যমান বৈসাদৃশ্যপূর্ণ মানচিত্র তৈরি করে। যদিও এটি কার্যকর, এটি শ্রমসাপেক্ষ এবং অপারেটরের দক্ষতার উপর নির্ভরশীল।
ডিজিটাল স্টোনিং: এটি পৃষ্ঠের ত্রুটিগুলির একটি ভার্চুয়াল মানচিত্র তৈরি করতে সিমুলেশন সফটওয়্যার (যেমন অটোফর্ম) বা অপটিক্যাল স্ক্যানিং ডেটা ব্যবহার করার কথাই বোঝায়। ডিজিটাল পরিবেশে প্রকৃত স্টোনিং প্রক্রিয়াকে অনুকরণ করে, প্রকৌশলীরা ক্লাস A ত্রুটিগুলি শনাক্ত করতে পারেন যখন টুলটি কাটা হয়নি তখনই . এটি গুণগত নিয়ন্ত্রণকে "ট্রাইআউট" পর্ব থেকে "ডিজাইন" পর্বে স্থানান্তরিত করে, উল্লেখযোগ্যভাবে উন্নয়নের সময় এবং খরচ হ্রাস করে।
অপটিক্যাল পরিমাপ সিস্টেম
স্বয়ংক্রিয় সিস্টেমগুলি পৃষ্ঠের স্তরবিন্যাস মাইক্রোমিটার পর্যন্ত পরিমাপ করতে কাঠামোবদ্ধ আলো (জেব্রা স্ট্রাইপিং) বা লেজার স্ক্যানিং ব্যবহার করে। এই সিস্টেমগুলি উদ্বৃত্ত, পরিমাপযোগ্য ডেটা প্রদান করে যা প্রেস নিয়ন্ত্রণ সিস্টেমে ফিরিয়ে দেওয়া যেতে পারে। উদাহরণস্বরূপ, যদি একটি অপটিক্যাল সিস্টেম একটি প্রবণ "সিঙ্ক মার্ক" শনাক্ত করে, তবে প্রেস লাইনটি কম্পেনসেট করার জন্য স্বয়ংক্রিয়ভাবে কা uশন চাপ সামঞ্জস্য করতে পারে, একটি ক্লোজড-লুপ কোয়ালিটি কন্ট্রোল সিস্টেম তৈরি করে।