 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


স্ট্যাম্পিং সাসপেনশন সাবফ্রেম: উৎপাদন ও পারফরম্যান্স গাইড
সংক্ষেপে
স্ট্যাম্পিং সাসপেনশন সাবফ্রেম অটোমোটিভ উত্পাদন প্রক্রিয়াকে বর্ণনা করে যেখানে উচ্চ-টনেজ প্রেসগুলি ইস্পাতের পাতগুলিকে কাঠামোগত চেসিস উপাদানে রূপ দেয়। টিউবুলার বা হাইড্রোফর্মড বিকল্পগুলির বিপরীতে, স্ট্যাম্প করা সাবফ্রেমগুলি সাধারণত একটি "ক্ল্যামশেল" ডিজাইন ব্যবহার করে—দুটি স্ট্যাম্প করা অর্ধেক একসঙ্গে ওয়েল্ড করা হয়—ভারী উৎপাদনের যানবাহনের জন্য খরচ-দক্ষতা এবং কাঠামোগত দৃঢ়তা বজায় রাখতে।
এই পদ্ধতিটি OEM-দের আধুনিক সাসপেনশন জ্যামিতির জন্য প্রয়োজনীয় দুর্ঘটনা নিরাপত্তা এবং ঐংক্ষিক দৃঢ়তা বজায় রাখার সময় ওজন কমাতে হাই-স্ট্রেন্থ লো-অ্যালয় (HSLA) ইস্পাত ব্যবহার করতে দেয়। ইঞ্জিনিয়ার এবং সোর্সিং পেশাদারদের জন্য, যানবাহনের গতিবিদ্যা এবং উৎপাদন বাজেট অপ্টিমাইজ করার জন্য স্ট্যাম্পিং, হাইড্রোফর্মিং এবং অ্যালুমিনিয়াম এক্সট্রুশনের মধ্যে আপোষ-বিনিময় বোঝা অত্যন্ত গুরুত্বপূর্ণ।
স্ট্যাম্পড সাবফ্রেমগুলির পিছনের ইঞ্জিনিয়ারিং
স্ট্যাম্পড সাবফ্রেমের উত্পাদন হল সূক্ষ্ম ধাতব আকৃতি প্রদানের একটি বিজয়, যা কাঁচামাল বিজ্ঞানকে উচ্চ-পরিমাণ শিল্প ক্ষমতার সঙ্গে যুক্ত করে। এই প্রক্রিয়াটি কুণ্ডলীকৃত ইস্পাত দিয়ে শুরু হয়, যা বড় প্রেসগুলিতে খাওয়ানো হয়— প্রায়শই 600 থেকে 3,000 টনের মধ্যে রেট করা হয়— যাতে প্রগ্রেসিভ বা ট্রান্সফার ডাই সজ্জিত থাকে। এই ডাইগুলি ধাতুকে পর্যায়ক্রমে কাটে, বাঁকায় এবং আকৃতি দেয়, যাতে জটিল জ্যামিতিক আকৃতি অর্জন করা যায় যা সাধারণ টিউবিং দিয়ে পুনরাবৃত্তি করা সম্ভব নয়।
আধুনিক অটোমোটিভ অ্যাপ্লিকেশনগুলিতে, মৃদু ইস্পাত থেকে উচ্চ-শক্তি সম্পন্ন কম-খাদ ধাতু (HSLA) এবং অ্যাডভান্সড হাই-স্ট্রেংথ স্টিল (AHSS) উচ্চ শক্তির ইস্পাতে রূপান্তর স্ট্যাম্পড ডিজাইনগুলিকে বিপ্লবিত করেছে। 590 MPa-এর বেশি টেনসাইল শক্তি সহ উপকরণ ব্যবহার করে, উৎপাদনকারীরা সাবফ্রেমের গাঠনিক অখণ্ডতা নষ্ট না করেই ভর হ্রাস করতে পাতলা গেজ শীট ব্যবহার করতে পারে। EV ব্যাটারি প্যাকের অতিরিক্ত ওজন ক্ষতিপূরণ এবং জ্বালানি দক্ষতার মানগুলি পূরণ করার জন্য এই "হালকা করার" কৌশলটি অপরিহার্য।
তবে, AHSS স্ট্যাম্পিং-এর ক্ষেত্রে "স্প্রিংব্যাক"—যা হল ধাতুর আকৃতি গঠনের পরে আবার তার মূল আকৃতি ফিরে পাওয়ার প্রবণতা—এর মতো চ্যালেঞ্জগুলি দেখা দেয়। এটি কমাতে, F&P America আদর্শ মাত্রার নির্ভুলতা নিশ্চিত করতে উন্নত অনুকলন সফটওয়্যার এবং বিশেষ ডাই কোটিং ব্যবহার করে। তদুপরি, স্ট্যাম্পিং প্রক্রিয়াটি পরবর্তী সংযোজন পদক্ষেপগুলির জন্য উপযুক্ত হওয়া আবশ্যিক; স্ট্যাম্প করা দুটি অংশ সাধারণত রোবোটিক MIG বা স্পট ওয়েল্ডিংয়ের মাধ্যমে যুক্ত করা হয় একটি দৃঢ় বাক্স সেকশন তৈরি করতে, যার পরে ক্ষয় প্রতিরোধের জন্য E-কোটিং করা হয়।
প্রথম প্রোটোটাইপ থেকে শুরু করে বৃহৎ উৎপাদন পর্যন্ত এই জটিলতাগুলি পরিচালনা করার জন্য যে কোম্পানিগুলি খুঁজছে, তাদের জন্য শাওয়াই মেটাল টেকনোলজি অত্যাবশ্যকীয় দক্ষতা সরবরাহ করে। তাদের IATF 16949-প্রত্যয়িত নির্ভুল স্ট্যাম্পিং-এ (600 টন পর্যন্ত) দক্ষতা কন্ট্রোল আর্ম এবং সাবফ্রেমের মতো উপাদানগুলির জন্য কম পরিমাণের যাচাই এবং বৃহৎ পরিমাণে ডেলিভারির মধ্যে ব্যবধান কাটিয়ে উঠতে সাহায্য করে। আপনি শাওয়াই মেটাল টেকনোলজি -এ তাদের ইঞ্জিনিয়ারিং স্পেসিফিকেশন যাচাই করতে পারেন যেভাবে তারা বৈশ্বিক OEM মানগুলির সাথে সামঞ্জস্য রাখে তা দেখতে।
স্ট্যাম্পড বনাম হাইড্রোফর্মড বনাম টিউবুলার: একটি প্রযুক্তিগত তুলনা
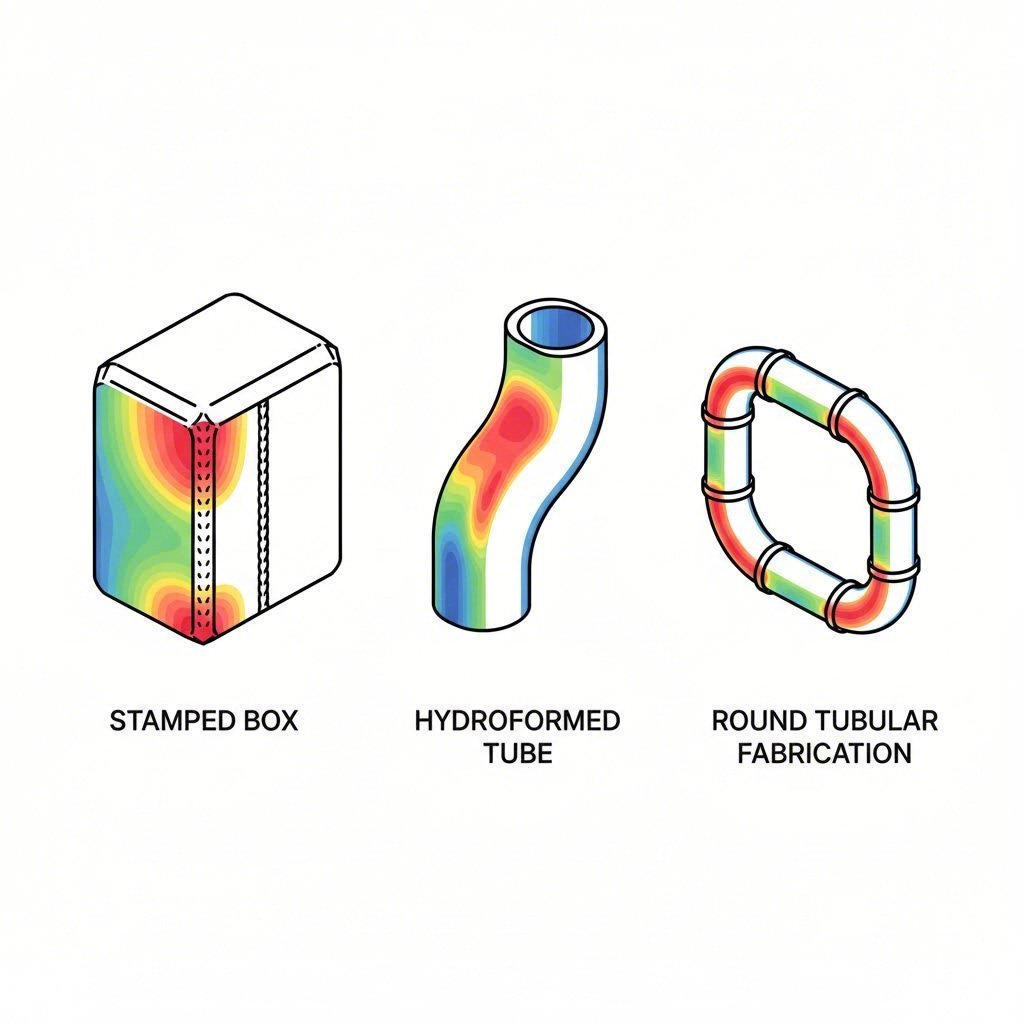
সাবফ্রেম নির্মাণের সঠিক পদ্ধতি নির্বাচন যানবাহনের হ্যান্ডলিং থেকে শুরু করে উৎপাদন খরচ পর্যন্ত সবকিছুকে প্রভাবিত করে। যদিও মাস উৎপাদনের ক্ষেত্রে স্ট্যাম্পিং সর্বোচ্চ গুরুত্বপূর্ণ, তবুও হাইড্রোফর্মিং এবং টিউবুলার ফ্যাব্রিকেশনের কার্যকারিতা উন্নত অ্যাপ্লিকেশনের জন্য নির্দিষ্ট সুবিধা রয়েছে।
| বৈশিষ্ট্য | স্ট্যাম্পড স্টিল (OEM স্ট্যান্ডার্ড) | হাইড্রোফর্মড স্টিল | টিউবুলার / ফ্যাব্রিকেটেড |
|---|---|---|---|
| উৎপাদন প্রক্রিয়া | ডাইগুলিতে চাপ দেওয়া শীট মেটাল, তারপর ওয়েল্ডিং (ক্ল্যামশেল) | তরল চাপ দ্বারা প্রসারিত নিরবচ্ছিন্ন টিউব | কাটা টিউবগুলি ম্যানুয়ালি বা রোবটিকভাবে ওয়েল্ডিং করা হয় |
| দৃঢ়তা এবং কঠোরতা | উচ্চ (ওয়েল্ডিংয়ের গুণমানের উপর নির্ভরশীল) | খুব উচ্চ (সিমলেস রেল, কাজে শক্ত হয়েছে) | পরিবর্তনশীল (ডিজাইনের উপর নির্ভরশীল, প্রায়শই OEM-এর চেয়ে কম দৃঢ়) |
| ওজন | মাঝারি (HSLA সহ পাতলা) | মাঝারি থেকে ভারী (মোটা দেয়াল) | সবচেয়ে হালকা (ক্রোমোলি/DOM টিউবিং) |
| টুলিং খরচ | খুব উচ্চ (দামি ডাই) | উচ্চ (বিশেষ ছাঁচ) | নিম্ন (জিগ এবং ফিক্সচার) |
| প্রতি টুকরোর মূল্য | সবচেয়ে নিম্ন (উচ্চ পরিমাণে) | মাঝারি | সর্বোচ্চ (শ্রমসাধ্য) |
স্ট্যাম্পড সাবফ্রেমগুলি ওইএম বাজারে প্রভাব বিস্তার করে কারণ উচ্চ পরিমাণে এগুলি সবচেয়ে কম দামে পাওয়া যায়। শেলের মধ্যে সরাসরি জটিল মাউন্টিং পয়েন্ট এবং পকেটগুলি স্ট্যাম্প করার ক্ষমতা বাহ্যিক ব্র্যাকেটের প্রয়োজন কমিয়ে দেয়। তবে, দীর্ঘ ওয়েল্ড সিমগুলির উপর নির্ভরশীলতা ক্লান্তির সম্ভাব্য বিন্দু এবং তাপ-প্রভাবিত অঞ্চল তৈরি করে যা সতর্কতার সাথে পরিচালনা করা আবশ্যিক।
হাইড্রোফর্মড সাবফ্রেম , যেমন গুলি প্রকৌশলী করেছেন ডেট্রয়ট স্পিড , ওয়েল্ডিংয়ের তাপ ছাড়াই ইস্পাত টিউবগুলি আকৃতি দেওয়ার জন্য তরল চাপ ব্যবহার করে। এর ফলে একটি নিরবচ্ছিন্ন রেল তৈরি হয় যা উন্নত মাত্রার নির্ভুলতা এবং কাঠামোগত দক্ষতা প্রদান করে। আকর্ষণীয়ভাবে, উচ্চ-প্রান্তের হাইড্রোফর্মড অ্যাসেম্বলিগুলিও প্রায়শই ব্যবহার করে স্ট্যাম্পড ক্রস-মেম্বার রেলগুলিকে একসঙ্গে বাঁধার জন্য, একটি সংকর ডিজাইন তৈরি করে যা উভয় পক্ষের সেরাটি কাজে লাগায়—রেলগুলির জন্য নিরবচ্ছিন্ন শক্তি এবং সংযোজকগুলির জন্য স্ট্যাম্পড দৃঢ়তা।
উপাদান উদ্ভাবন: ইস্পাত বনাম অ্যালুমিনিয়াম
চেসিসের শ্রেষ্ঠত্বের যুদ্ধ এখন আর কেবলমাত্র জ্যামিতি নয়, ধাতুবিদ্যার ওপরও নির্ভর করে। যদিও স্ট্যাম্পড ইস্পাত এখনও আদর্শ হিসাবে রয়েছে, তবু অ্যালুমিনিয়াম বিশেষ করে প্রিমিয়াম এবং বৈদ্যুতিক যানগুলিতে সাবফ্রেম বাজারে প্রবেশাধিকার লাভ করছে। অনুযায়ী, অ্যালুমিনিয়াম এক্সট্রুডার্স কাউন্সিল , স্ট্যাম্পড ইস্পাতের সাবফ্রেমকে অ্যালুমিনিয়াম এক্সট্রুশন ডিজাইন দ্বারা প্রতিস্থাপন করলে ওজন হ্রাস পেতে পারে সর্বোচ্চ 35% পর্যন্ত।
ওজনের বাইরেও অ্যালুমিনিয়ামের সুস্পষ্ট সুবিধা রয়েছে। এটি একটি প্রাকৃতিক অক্সাইড স্তর গঠন করে যা ক্ষয় প্রতিরোধ করে, অন্যদিকে স্ট্যাম্পড ইস্পাত কঠোর সড়কের লবণ থেকে বাঁচতে জিঙ্ক-নিকেল কোটিং বা ই-কোটের উপর নির্ভর করে। তদুপরি, ইস্পাত স্ট্যাম্পিংয়ের জন্য প্রয়োজনীয় বিশাল ডাইয়ের তুলনায় অ্যালুমিনিয়াম এক্সট্রুশনের জন্য টুলিংয়ের খরচ উল্লেখযোগ্যভাবে কম হতে পারে—কখনও কখনও পর্যন্ত 1,000% কম। এটি অ্যালুমিনিয়ামকে কম পরিমাণে উৎপাদিত মডেল বা মাঝামাঝি চক্রের আপডেটের জন্য আকর্ষক করে তোলে যেখানে মূলধন বিনিয়োগ সীমিত।
তবু, খরচ এবং প্যাকেজিং দক্ষতার ক্ষেত্রে ইস্পাত প্রতিরোধ করে। অ্যাডভান্সড স্ট্যাম্পিং লুব্রিক্যান্টগুলি, যেমনটি IRMCO , কাঁচামালের খরচের একটি অংশের জন্য অ্যালুমিনিয়ামের ওজন-থেকে-শক্তি অনুপাতের কাছাকাছি পৌঁছানোর জন্য অত্যন্ত উচ্চ-শক্তির ইস্পাত গঠন সক্ষম করে। এছাড়াও, হাইব্রিড ডিজাইনগুলি আবির্ভূত হচ্ছে যেখানে স্ট্যাম্পড ইস্পাতের খোলগুলি নির্দিষ্ট লোড পাথের জন্য উপাদানের বৈশিষ্ট্যগুলি অপ্টিমাইজ করার জন্য ঢালাই অ্যালুমিনিয়াম কোণগুলির সাথে যুক্ত হয়।
অ্যাপ্লিকেশন এবং পারফরম্যান্সের প্রভাব
একটি সাবফ্রেমের প্রভাব ইঞ্জিন ধরে রাখার বাইরেও অনেক দূরে প্রসারিত হয়; এটি NVH (শব্দ, কম্পন এবং কর্কশতা) এবং সাসপেনশন জ্যামিতির একটি প্রাথমিক নির্ধারক। স্ট্যাম্পড সাবফ্রেমগুলি NVH পরিচালনায় বিশেষত কার্যকর কারণ তাদের খোলা, বাক্সের মতো কাঠামোগুলি নির্দিষ্ট ফ্রিকোয়েন্সিগুলি দমন করার জন্য টিউন করা যেতে পারে, যা রাস্তার শব্দকে ক্যাবিনে প্রবেশ করা থেকে প্রতিরোধ করে।
পারফরম্যান্স অ্যাপ্লিকেশনে, দৃঢ়তা সর্বোচ্চ গুরুত্বপূর্ণ। একটি নমনীয় সাবফ্রেম লোডের অধীনে সাসপেনশন পিকআপ পয়েন্টগুলিকে স্থানান্তরিত হতে দেয়, যা অপ্রত্যাশিত হ্যান্ডলিংয়ের কারণ হয়। এই কারণে আটারমার্কেট আপগ্রেডগুলি প্রায়শই কারখানার স্ট্যাম্পড ইউনিটগুলিকে জোরালো টিউবুলার বা হাইড্রোফর্মড সংস্করণ দিয়ে প্রতিস্থাপন করে। তবে, রাস্তার 99% যানবাহনের জন্য, ইউরোপীয় অ্যালুমিনিয়াম শিল্প তথ্য নির্দেশ করে যে ভালভাবে প্রকৌশলীকৃত স্ট্যাম্পড বা হাইব্রিড সাবফ্রেম ক্র্যাশ শক্তি ব্যবস্থাপনা (ক্রাম্পল জোন) এবং কেবিনের আরামের মধ্যে অনুকূল ভারসাম্য প্রদান করে।
দীর্ঘস্থায়িত্বও একটি গুরুত্বপূর্ণ পার্থক্যকারী। ড্রেনেজ খারাপ হলে স্ট্যাম্পড সাবফ্রেমগুলি অভ্যন্তরীণ মরিচা হতে প্রবণ হয়, কারণ জল "ক্ল্যামশেল"-এর ভিতরে জমা হয়। রোড সল্ট ব্যবহার করা অঞ্চলগুলিতে বিশেষত ওয়েল্ড সিম এবং ই-কোটের অখণ্ডতার নিয়মিত পরীক্ষা অপরিহার্য। অন্যদিকে, সিমহীন হাইড্রোফর্মড বা এক্সট্রুডেড ডিজাইনগুলিতে ক্ষয় শুরু হওয়ার জন্য কম ফাঁক থাকে, যা ক্ষয়কারী পরিবেশে দীর্ঘতর সেবা জীবন প্রদান করতে পারে।
চ্যাসিস কৌশল অনুকূলকরণ
স্ট্যাম্পিং, হাইড্রোফরমিং এবং এক্সট্রুশনের মধ্যে পছন্দ কখনও দ্বিমুখী হয় না; এটি আয়তন, বাজেট এবং কর্মক্ষমতার লক্ষ্যগুলির সাথে জড়িত একটি কৌশলগত গণনা। ভর বাজারের যানবাহনের জন্য, স্ট্যাম্পিং সাসপেনশন সাবফ্রেম খরচ-দক্ষতা এবং কাঠামোগত একীভূতকরণের অপরাজিত চ্যাম্পিয়ন হিসাবে অব্যাহত রয়েছে। ইস্পাত প্রযুক্তি যত উন্নত হচ্ছে, ততই আমরা পাতলা, শক্তিশালী এবং আরও জটিল স্ট্যাম্প করা উপাদানগুলির আশা করতে পারি, যা অটোমোটিভ চেসিস পদানুক্রমে তাদের প্রাধান্য বজায় রাখবে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. সাসপেনশনের অংশ হিসাবে সাবফ্রেম বিবেচিত হয়?
হ্যাঁ, সাসপেনশন সিস্টেমে সাবফ্রেম একটি গুরুত্বপূর্ণ ইন্টারফেস। এটি একটি কাঠামোগত ভিত্তি হিসাবে কাজ করে যা যানবাহনের প্রধান ইউনিবডির সাথে কন্ট্রোল আর্ম, স্টিয়ারিং র্যাক এবং ইঞ্জিনকে সংযুক্ত করে। রাবার বুশিং সহ এই উপাদানগুলিকে সাবফ্রেমে (প্রায়শই) পৃথক করে রাখার মাধ্যমে, প্রস্তুতকারকরা কম্পন উল্লেখযোগ্যভাবে কমাতে এবং চলাচলের গুণমান উন্নত করতে পারে।
2. মরচে ধরা স্ট্যাম্প করা সাবফ্রেম মেরামত করা যাবে?
সাধারণত, পৃষ্ঠের মরচা চিকিৎসা করা যায়, কিন্তু স্ট্যাম্পড সাবফ্রেমে কাঠামোগত ক্ষয় প্রায়শই চূড়ান্ত হয়। যেহেতু এই সাবফ্রেমগুলি উচ্চ-শক্তির ইস্পাতের পাতলা পাত থেকে তৈরি করা হয় যা একসঙ্গে ওয়েল্ড করা হয়, তাই ব্যাপক ক্ষয় সাসপেনশন লোড এবং দুর্ঘটনার বল সামলানোর ক্ষমতা কমিয়ে দেয়। ক্লান্ত ধাতুতে জটিল ওয়েল্ডিং মেরামতের চেয়ে প্রায়শই প্রতিস্থাপনই আরও নিরাপদ এবং খরচ-কার্যকর বিকল্প।
3. ওয়াই অপনয়ন টিউবুলার ফ্যাব্রিকেশনের চেয়ে স্ট্যাম্পিং পছন্দ করে?
ওয়াই অপনয়ন সাইকেল সময় এবং সামঞ্জস্যতাকে অগ্রাধিকার দেয়। একটি স্ট্যাম্পিং প্রেস কয়েক সেকেন্ডের মধ্যে একটি সাবফ্রেম অংশ উৎপাদন করতে পারে যা নিখুঁতভাবে পুনরাবৃত্তিযোগ্য, অন্যদিকে টিউবুলার ফ্যাব্রিকেশনে কাটা, বাঁকানো এবং টিউবগুলির সংযোগ করা এবং পরে সময়সাপেক্ষ ওয়েল্ডিং জড়িত থাকে। যদিও কম পরিমাণে পারফরম্যান্স গাড়ির জন্য টিউবুলার ফ্রেমগুলি চমৎকার, তবুও মিলিয়ন মিলিয়ন যানবাহনের জন্য স্ট্যাম্পিংয়ের উৎপাদন গতি বা প্রতি ইউনিট খরচ-দক্ষতার সাথে তারা মেলে না।