 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


গাড়ির ডাই ডিজাইনে স্প্রিংব্যাকের প্রভাব কমানো
সংক্ষেপে
ফরমিং-এর পরে শীট মেটালের ইলাস্টিক আকৃতি পুনরুদ্ধারই হল স্প্রিংব্যাক, যা অটোমোটিভ ডাই ডিজাইনে একটি গুরুত্বপূর্ণ সমস্যা এবং মাত্রার অসঠিকতা ও ব্যয়বহুল উৎপাদন বিলম্বের কারণ হয়। এডভান্সড হাই-স্ট্রেন্থ স্টিল (AHSS) এর ক্ষেত্রে স্প্রিংব্যাক-এর প্রভাব আরও বেশি লক্ষণীয়। এই আচরণের সঠিক পূর্বাভাস দেওয়া এবং কার্যকরভাবে একটি কম্পেনসেটেড ডাই ডিজাইন তৈরি করা—যেখানে চূড়ান্ত অংশটি নির্ভুল লক্ষ্য আকৃতিতে ফিরে আসার জন্য টুলিং পৃষ্ঠগুলি পরিবর্তন করা হয়—এটি কার্যকর ব্যবস্থাপনার জন্য প্রয়োজন।
অটোমোটিভ উৎপাদনে স্প্রিংব্যাক এবং এর গুরুত্বপূর্ণ প্রভাব সম্পর্কে বোঝা
শীট মেটাল ফরমিং-এ, স্প্রিংব্যাক বলতে একটি অংশের জ্যামিতিক পরিবর্তনকে বোঝায় যা ফরমিং চাপ প্রয়োগ বন্ধ করার পর এবং ডাই থেকে অপসারণের পর ঘটে। এই ঘটনাটি ঘটে কারণ স্ট্যাম্পিং চলাকালীন উপাদানটি স্থায়ী (প্লাস্টিক) এবং অস্থায়ী (ইলাস্টিক) উভয় ধরনের বিকৃতির সম্মুখীন হয়। যন্ত্রপাতি সরানোর পর, উপাদানের ভিতরে সঞ্চিত ইলাস্টিক শক্তি এটিকে আংশিকভাবে তার মূল আকৃতিতে ফিরে যেতে বাধ্য করে। অটোমোটিভ উৎপাদনের ক্ষেত্রে যেখানে নির্ভুলতা খুবই গুরুত্বপূর্ণ, সেখানে এই ছোট বলে মনে হওয়া ইলাস্টিক পুনরুদ্ধার গুরুতর প্রভাব ফেলতে পারে।
নিয়ন্ত্রণহীন স্প্রিংব্যাক-এর প্রভাব গুরুতর এবং উৎপাদন প্রক্রিয়াজুড়ে তা ছড়িয়ে পড়ে। ভুল পূর্বাভাস সরাসরি জ্যামিতিক সহনশীলতা পূরণ করতে ব্যর্থ অংশের দিকে নিয়ে যায়। এই মাত্রার বিচ্যুতি পরবর্তী পর্যায়ে গুরুতর চ্যালেঞ্জ তৈরি করে, চূড়ান্ত যানবাহনের অখণ্ডতা এবং গুণমানকে ক্ষুণ্ণ করে। প্রধান নেতিবাচক প্রভাবগুলির মধ্যে রয়েছে:
- মাত্রার বিচ্যুতি: চূড়ান্ত অংশটি নির্দিষ্ট CAD জ্যামিতির সাথে মেলে না, যার ফলে ফিট এবং ফিনিশ খারাপ হয়।
- অ্যাসেম্বলির অসুবিধা: উপাদানগুলি না মেলাটি স্বয়ংক্রিয় এবং হাতে করা অ্যাসেম্বলি প্রক্রিয়াকে কঠিন বা অসম্ভব করে তোলে, যার ফলে উৎপাদন লাইন বন্ধ হয়ে যায়।
- ডাই ট্রাইআউট লুপের বৃদ্ধি: ইঞ্জিনিয়ারদের বারবার চেষ্টা ও ভুলের একটি ব্যয়বহুল এবং সময়সাপেক্ষ চক্রে ঠেলে দেওয়া হয়, যেখানে ডাইগুলি পুনরাবৃত্তভাবে পরিবর্তন ও পরীক্ষা করা হয় সঠিক অংশের আকৃতি পাওয়ার জন্য।
- উচ্চতর স্ক্র্যাপ হার: যে অংশগুলি সংশোধন করা যায় না বা অ্যাসেম্বল করা যায় না তা ফেলে দেওয়া হয়, যার ফলে উপাদানের অপচয় এবং উৎপাদন খরচ বৃদ্ধি পায়।
- লাভজনকতা ক্ষতিগ্রস্ত হওয়া: সময়, শ্রম এবং উপকরণের অপচয়ের সমন্বয় সরাসরি একটি প্রকল্পের আর্থিক সাফল্যকে প্রভাবিত করে।
এডভান্সড হাই-স্ট্রেন্থ স্টিল (AHSS)-এর মতো আধুনিক উপকরণ ব্যবহারের ক্ষেত্রে স্প্রিংব্যাকের চ্যালেঞ্জটি বিশেষভাবে তীব্র। যেমনটি নির্দেশিকাগুলিতে ব্যাখ্যা করা হয়েছে AHSS সম্পর্কে অন্তর্দৃষ্টি , এই উপকরণগুলির ইয়েল্ড স্ট্রেন্থ এবং ইয়ংয়ের মডুলাসের অনুপাত অধিক, অর্থাৎ ফরমিংয়ের সময় এগুলি উল্লেখযোগ্যভাবে বেশি স্থিতিস্থাপক শক্তি সঞ্চয় করে। যখন এই শক্তি মুক্ত হয়, ফলস্বরূপ স্প্রিংব্যাক সাধারণ মৃদু ইস্পাতের তুলনায় অনেক বেশি প্রকট হয়। এই ঘটনাটি কয়েকটি আলাদা আলাদা মোডে প্রকাশ পায়, যার মধ্যে রয়েছে কোণ পরিবর্তন (টুলের কোণ থেকে বিচ্যুতি), পার্শ্বদেয়ালের কার্ল (চ্যানেলের দেয়ালে বক্রতা), এবং টুইস্ট (অসমতুল অবশিষ্ট চাপের কারণে ঐঠাসিক ঘূর্ণন)।
স্প্রিংব্যাক আচরণকে প্রভাবিত করা প্রধান উপাদানগুলি
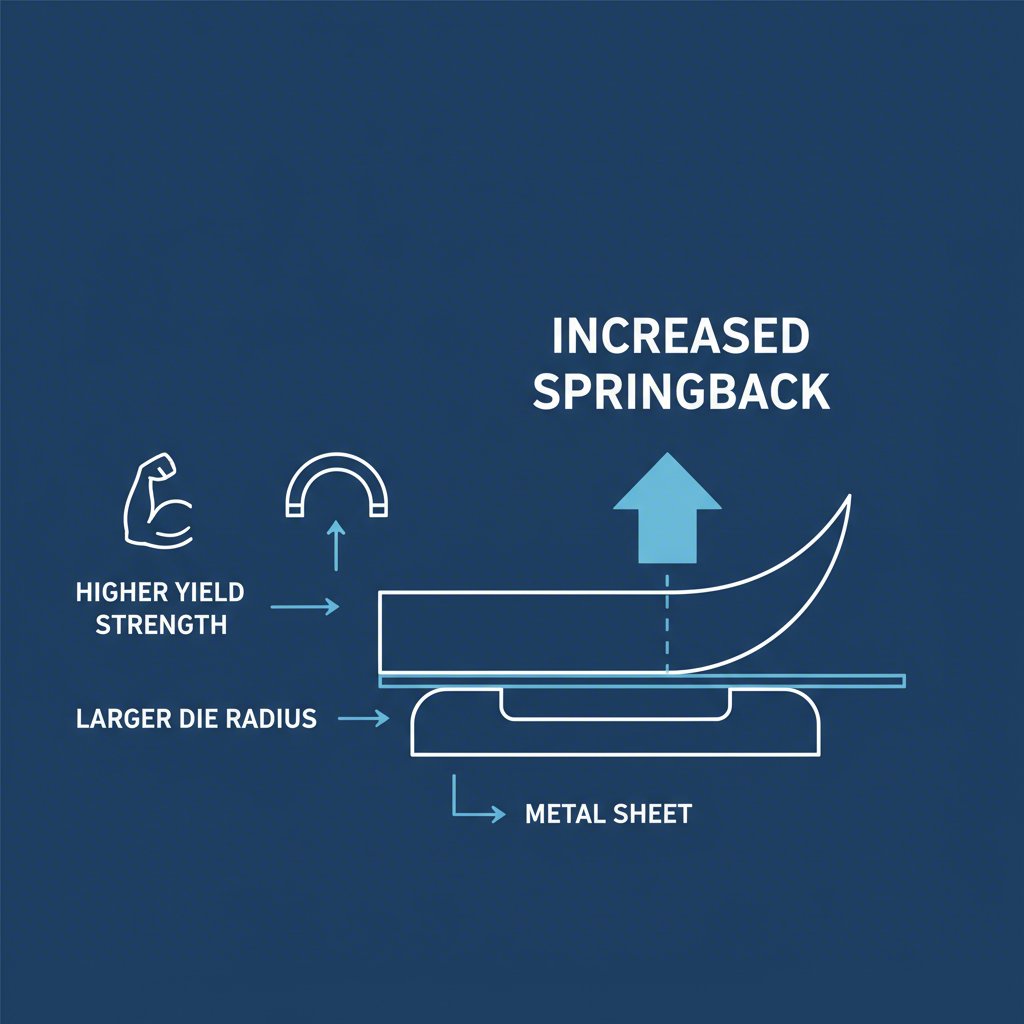
স্প্রিংব্যাকের তীব্রতা এলোমেলো নয়; এটি উপকরণের বৈশিষ্ট্য, টুলিং জ্যামিতি এবং প্রক্রিয়া প্যারামিটারগুলির সাথে সম্পর্কিত একটি ভবিষ্যদ্বাণীমূলক পরিবর্তনশীল দ্বারা নির্ধারিত হয়। এই উপাদানগুলির সম্পূর্ণ বোঝার কার্যকর ভবিষ্যদ্বাণী এবং ক্ষতিপূরণের প্রথম পদক্ষেপ। ফরমিং চাপের অধীনে উপকরণটি কীভাবে আচরণ করবে তা আন্দাজ করার জন্য ডাই ডিজাইনারদের এই উপাদানগুলি বিশ্লেষণ করতে হবে।
উপাদানের বৈশিষ্ট্যগুলি হল প্রাথমিক চালক। TRIP এবং মাইক্রো-অ্যালয় স্টিলের মতো উচ্চতর ফলন এবং আন্তর্জাতিক শক্তি সহ ইস্পাত, যা অটোমোটিভ উপাদানগুলিতে ব্যাপকভাবে ব্যবহৃত হয়, তাতে বেশি স্প্রিংব্যাক দেখা যায়। এর কারণ হল যে উচ্চ-শক্তির উপাদানগুলি প্লাস্টিকভাবে বিকৃত করতে বেশি বলের প্রয়োজন হয়, যা পুনরায় আকৃতি ধারণের সময় বেশি স্থিতিস্থাপক শক্তি মুক্ত করে। শীটের পুরুত্বও একটি ভূমিকা পালন করে; পাতলা গেজগুলি, যা প্রায়শই যানবাহনের হালকা করার জন্য ব্যবহৃত হয়, তাদের কম কাঠামোগত দৃঢ়তা থাকে এবং আকৃতির বিচ্যুতির জন্য বেশি ঝুঁকিপূর্ণ।
টুলিং জ্যামিতি একটি সমানভাবে গুরুত্বপূর্ণ কারণ। অটোমোটিভ ইস্পাতের শীটগুলি সম্পর্কে একটি ব্যাপক গবেষণায় দেখা গেছে যে কিছু উপাদানের বৈশিষ্ট্যের চেয়ে টুলিং পছন্দের প্রভাব বেশি হতে পারে। 'জার্নাল' এ প্রকাশিত গবেষণায় উপকরণসমূহ এটি উদ্ঘাটিত করেছে যে উপাদানের স্বাতন্ত্র্যতা অপেক্ষা ডাইয়ের ব্যাস স্প্রিংব্যাকের উপর আরও বেশি প্রভাব ফেলে। বিশেষত, এই গবেষণা থেকে এই সিদ্ধান্তে পৌঁছানো হয়েছে যে বড় ডাই ব্যাসার্ধের ফলে স্প্রিংব্যাক বৃদ্ধি পায় কারণ এটি কম প্লাস্টিক বিকৃতি সৃষ্টি করে, যার ফলে ইলাস্টিক রিকভারি আরও বেশি লক্ষণীয় হয়। এটি স্প্রিংব্যাক নিয়ন্ত্রণের জন্য প্রধান পদ্ধতি হিসাবে টুল এবং ডাই ডিজাইন অপ্টিমাইজ করার গুরুত্বকে তুলে ধরে।
বিশ্লেষণের জন্য একটি স্পষ্ট কাঠামো প্রদান করার জন্য, প্রভাবশালী প্রধান উপাদানগুলি এবং তাদের প্রভাবগুলি নীচে সংক্ষেপে দেওয়া হল:
| প্রভাব বিস্তারকারী উপাদান | স্প্রিংব্যাকের উপর প্রভাব |
|---|---|
| উপাদানের ভাঙন সামর্থ্য | উচ্চতর শক্তির ফলে স্প্রিংব্যাক বৃদ্ধি পায়। |
| শীটের পুরুত্ব | পাতলা শীটগুলি সাধারণত আরও বেশি স্প্রিংব্যাক প্রদর্শন করে। |
| ডাই বেন্ডিং ব্যাসার্ধ | বড় ব্যাসার্ধের ফলে স্প্রিংব্যাক আরও বেশি হয়। |
| উপাদান স্বাতন্ত্র্যতা | যন্ত্রপাতির জ্যামিতির তুলনায় এর প্রভাব কম লক্ষণীয়। |
| কাজের কঠিন হওয়ার হার (n-মান) | উচ্চতর কাজের কঠিনীভবন ফর্ম অনুযায়ী প্রবাহ চাপ বৃদ্ধি করে, যা আরও স্প্রিংব্যাকের কারণ হয়। |
স্প্রিংব্যাক কমপেনসেশনের জন্য উন্নত ডাই ডিজাইন কৌশল
স্প্রিংব্যাক কার্যকরভাবে পরিচালনা করার জন্য প্রতিক্রিয়াশীল সমন্বয় থেকে সক্রিয় ডিজাইন কৌশলে রূপান্তর করা প্রয়োজন। সবচেয়ে উন্নত পদ্ধতিকে বলা হয় স্প্রিংব্যাক কমপেনসেশন, যেখানে ডাইটিকে ইচ্ছাকৃতভাবে একটি 'ভুল' আকৃতিতে ডিজাইন করা হয়। এই 'কমপেনসেটেড' ডাই ফেস শীট মেটালকে এমনভাবে গঠন করে যে এটি স্থিতিস্থাপকভাবে প্রত্যাহারিত হয়ে কাঙ্ক্ষিত, মাত্রানুযায়ী সঠিক জ্যামিতি অর্জন করে। উদাহরণস্বরূপ, যদি একটি 90-ডিগ্রি বেন্ড 2 ডিগ্রি স্প্রিংব্যাক হওয়ার পূর্বাভাস দেয়, তবে ডাইটিকে অংশটিকে 92 ডিগ্রিতে বাঁকানোর জন্য ডিজাইন করা উচিত।
যদিও ওভারবেন্ডিং বা কয়েনিং-এর মতো ঐতিহ্যবাহী পদ্ধতি রয়েছে, সেগুলি প্রায়শই দামি শারীরিক চেষ্টা-ভুলের উপর নির্ভর করে। আধুনিক ক্ষতিপূরণ হল একটি অনুকল্পন-চালিত প্রক্রিয়া যা নকশা কাজের সঙ্গে উন্নত সফটওয়্যার একীভূত করে। এই পদ্ধতি OEM এবং টিয়ার 1 সরবরাহকারীদের জন্য প্রথমবারেই সঠিক টুলিং অর্জনের জন্য আরও নির্ভুল, দক্ষ এবং নির্ভরযোগ্য পথ প্রদান করে। জটিল অটোমোটিভ উপাদানগুলির জন্য, এই ক্ষেত্রে বিশেষজ্ঞদের সাথে অংশীদারিত্ব করা অত্যন্ত গুরুত্বপূর্ণ। ফার্মগুলি যেমন শাওয়াই (নিংবো) মেটাল টেকনোলজি কো., লিমিটেড এই আধুনিক পদ্ধতির উদাহরণ স্থাপন করে, CAE অনুকল্পনের উন্নত ব্যবহার করে কাস্টম অটোমোটিভ স্ট্যাম্পিং ডাই প্রকৌশলী করে যা সক্রিয়ভাবে উপাদানের আচরণকে বিবেচনায় নেয়, নির্ভুলতা নিশ্চিত করে OEM এবং টিয়ার 1 সরবরাহকারীদের জন্য।
অনুকল্পন-চালিত ক্ষতিপূরণ কার্যপ্রবাহ একটি স্পষ্ট, ব্যবস্থাগত প্রক্রিয়া অনুসরণ করে:
- প্রাথমিক ফর্মিং অনুকল্পন: সীমান্ত উপাদান বিশ্লেষণ (FEA) ব্যবহার করে, প্রকৌশলীরা নমিনাল ডাই জ্যামিতি সহ সম্পূর্ণ স্ট্যাম্পিং প্রক্রিয়া অনুকল্পন করেন যাতে স্প্রিংব্যাকের পরিমাণ এবং দিক সহ চূড়ান্ত অংশের আকৃতি সঠিকভাবে পূর্বাভাস দেওয়া যায়।
- ক্ষতিপূরণের গণনা: সফটওয়্যারটি প্রত্যাশিত স্প্রিংব্যাক আকৃতির সাথে লক্ষ্য নকশা জ্যামিতির তুলনা করে। এরপর ডাই পৃষ্ঠের এই বিচ্যুতি প্রতিরোধের জন্য প্রয়োজনীয় জ্যামিতিক সংশোধনগুলি গণনা করে।
- CAD মডেল পরিবর্তন: গণনা করা সংশোধনগুলি ডাইয়ের CAD মডেলে স্বয়ংক্রিয়ভাবে প্রয়োগ করা হয়, একটি নতুন, ক্ষতিপূরণকৃত টুল পৃষ্ঠ জ্যামিতি তৈরি করে।
- যাচাইকরণ সিমুলেশন: ক্ষতিপূরণকৃত ডাই নকশা ব্যবহার করে একটি চূড়ান্ত সিমুলেশন চালানো হয় যাতে নিশ্চিত করা যায় যে অংশটি এখন সঠিক মাত্রায় ফিরে আসবে। যেকোনো প্রকৃত টুলের জন্য ইস্পাত কাটার আগে এই যাচাইকরণ পদক্ষেপ কৌশলের কার্যকারিতা নিশ্চিত করে।
এই প্রাক্কল্পিত পদ্ধতি প্রকৃত ট্রাইআউট পর্বের সময় ব্যয়বহুল এবং সময়সাপেক্ষ ডাই পুনঃকরণ এবং সামঞ্জস্যের প্রয়োজনীয়তা উল্লেখযোগ্যভাবে কমায়, বাজারে আনার সময় ত্বরান্বিত করে এবং মোট উৎপাদন খরচ হ্রাস করে।
আধুনিক ডাই ডিজাইনে সিমুলেশন এবং প্রেডিক্টিভ বিশ্লেষণের ভূমিকা
আধুনিক স্প্রিংব্যাক কম্পেনসেশনের জন্য সিমুলেশন সফটওয়্যারের মাধ্যমে নির্ভুল ভবিষ্যদ্বাণী হল মূল ভিত্তি। ফিনিট এলিমেন্ট অ্যানালাইসিস (FEA) ইঞ্জিনিয়ারদের খালি হোল্ডার ফোর্স থেকে শুরু করে পাঞ্চ গতি পর্যন্ত সম্পূর্ণ স্ট্যাম্পিং অপারেশনের ভার্চুয়াল মডেল তৈরি করতে দেয়, যার ফলে চূড়ান্ত অংশের আকৃতি অসাধারণ বিস্তারিতভাবে পূর্বাভাস দেওয়া যায়। একটি প্রযুক্তিগত গাইডে বর্ণিত হিসাবে ETA, Inc. , এই ভবিষ্যদ্বাণীমূলক ক্ষমতা উৎপাদন শুরু হওয়ার আগেই কম্পেনসেটেড টুল ফেস তৈরি করার অনুমতি দেয়, যা ডাই ডিজাইনকে একটি প্রতিক্রিয়াশীল কলা থেকে একটি ভবিষ্যদ্বাণীমূলক বিজ্ঞানে রূপান্তরিত করে।
যাইহোক, অনুকলনের কার্যকারিতা পরম নয় এবং এটি গুরুত্বপূর্ণ চ্যালেঞ্জের মুখোমুখি। এর প্রধান সীমাবদ্ধতা হল যে আউটপুটের নির্ভুলতা সম্পূর্ণরূপে ইনপুট ডেটার গুণমানের উপর নির্ভরশীল। জটিল AHSS গ্রেডের জন্য উপাদানের বৈশিষ্ট্য নির্ণয়ে অসঠিকতা স্প্রিংব্যাক পূর্বাভাসে ভুল ত্রুটির দিকে নিয়ে যেতে পারে। গবেষণায় দেখা গেছে যে উচ্চ-শক্তির ইস্পাতে স্প্রিংব্যাক পূর্বাভাস দেওয়ার জন্য প্রাথমিক আইসোট্রপিক হার্ডেনিং মডেলগুলি প্রায়শই অপর্যাপ্ত, কারণ এগুলি বাউশিংগার প্রভাবের মতো ঘটনাগুলি বিবেচনা করে না, যেখানে উল্টানো লোডিং শর্তাবলী (যেমন, ডাই ব্যাসার্ধের উপর বাঁকানো এবং খোলা) এর অধীনে একটি উপাদানের ফলন শক্তি পরিবর্তিত হয়। নির্ভরযোগ্য ফলাফল অর্জনের জন্য উন্নত উপাদান মডেল এবং শারীরিক পরীক্ষার থেকে নির্ভুল ডেটা প্রয়োজন।
এই চ্যালেঞ্জগুলি সত্ত্বেও, সঠিকভাবে বাস্তবায়ন করা হলে অনুকলনের সুবিধাগুলি অপরিসীম। এটি ডাই ডিজাইন অনুকূলিত করার এবং উৎপাদন ঝুঁকি হ্রাস করার জন্য একটি শক্তিশালী কাঠামো প্রদান করে।
অনুকলনের সুবিধা
- দুর্বল এবং সময়সাপেক্ষ শারীরিক ডাই ট্রাইআউটের সংখ্যা কমায়।
- খুচরা হার এবং ম্যানুয়াল ডাই সমন্বয় কমিয়ে মোট খরচ কমায়।
- পণ্য উন্নয়ন চক্র এবং বাজারে আনার সময়কে ত্বরান্বিত করে।
- একটি ভার্চুয়াল পরিবেশে জটিল জ্যামিতি এবং নতুন উপকরণের পরীক্ষা এবং বৈধতা যাচাইয়ের অনুমতি দেয়।
সিমুলেশনের সুবিধা
- পূর্বাভাসের নির্ভুলতা নির্ভর করে সঠিক উপকরণের ইনপুট তথ্যের উপর।
- গাণিতিকভাবে ঘনঘটিত হতে পারে, যার জন্য উল্লেখযোগ্য প্রসেসিং ক্ষমতা এবং সময় প্রয়োজন।
- ফলাফলগুলি ব্যাখ্যা করতে এবং উন্নত উপকরণ মডেলগুলি সঠিকভাবে বাস্তবায়ন করতে বিশেষ দক্ষতা প্রয়োজন হতে পারে।
- ভুল মডেলিং ভুল ক্ষতিপূরণের দিকে নিয়ে যেতে পারে, যার ফলে ব্যয়বহুল ডাই পুনঃকরণ প্রয়োজন হয়।