 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ফোর্জিংয়ের ধাতব ক্লান্তির উপর প্রভাব: কেন গ্রেইন ফ্লো সবকিছু পরিবর্তন করে
ধাতব ক্লান্তি এবং কেন এটি গুরুত্বপূর্ণ তা বোঝা
এমন একটি গুরুত্বপূর্ণ বিমানের উপাদানকে কল্পনা করুন যা প্রতিটি পরিদর্শনে উত্তীর্ণ হয়েছে, তবুও হঠাৎ করে ফ্লাইটের মধ্যে ব্যর্থ হয়েছে। এই ভয়াবহ ঘটনা বাস্তবে পরিণত হয় এপ্রিল 2018-এ সাউথওয়েস্ট এয়ারলাইনস ফ্লাইট 1380-এ , যখন ধাতব ক্লান্তির কারণে একটি ফ্যান ব্লেড ব্যর্থতার ভয়াবহ পরিণতি ঘটে। চিন্তাজনক সত্যটি হলো? প্রকৌশলে ধাতব ক্লান্তি এখনও সবচেয়ে বিপজ্জনক এবং ভুল বোঝা ঘটনাগুলির মধ্যে একটি—এবং কীভাবে আঘাত প্রক্রিয়া উপাদানগুলির আয়ু উল্লেখযোগ্যভাবে বৃদ্ধি করতে পারে তা অন্বেষণের আগে এটি বোঝা অপরিহার্য।
তাহলে ধাতব ক্লান্তি আসলে কী? এটিকে চিন্তা করুন যে প্রগতিশীল গঠনমূলক ক্ষতি হিসাবে, যা ঘটে যখন উপাদানগুলি পুনরাবৃত্ত চাপের চক্রের মধ্যে দিয়ে যায়, এমনকি যখন সেই চাপগুলি তাদের চূড়ান্ত টান শক্তির তুলনায় অনেক কম থাকে। উপাদানের ভাঙন বিন্দু অতিক্রম করার ফলে ঘটিত হঠাৎ অতিরিক্ত ব্যর্থতার বিপরীতে, ক্লান্তি হাজার বা এমনকি মিলিয়ন লোডিং চক্রের মধ্যে নীরবে বিকশিত হয়। একটি উপাদান প্রতিটি আলাদা চাপ প্রয়োগ করা সত্ত্বেও কোনও স্পষ্ট সমস্যা ছাড়াই মোকাবিলা করতে পারে, তবুও সূক্ষ্ম ক্ষতি জমা হয় যতক্ষণ না হঠাৎ ব্যর্থতা সতর্কতা ছাড়াই ঘটে।
পুনরাবৃত্ত চাপের অধীনে কেন ধাতব উপাদানগুলি ব্যর্থ হয়
এখানে ক্লান্তি বিশেষভাবে বিপজ্জনক করে তোলে: এটি চাপের মাত্রায় ঘটতে পারে যা স্ট্যান্ডার্ড ইঞ্জিনিয়ারিং গণনা অনুযায়ী সম্পূর্ণ নিরাপদ মনে হয়। যখন আপনি একটি কাগজের ক্লিপকে পিছনের দিকে এবং সামনের দিকে বাঁকান যতক্ষণ না এটি ভাঙে, তখন আপনি ক্রিয়ার মাধ্যমে ক্লান্তি দেখছেন। প্রতিটি বাঁক চাপ প্রয়োগ করে যা একক টানে তারকে ভাঙার চেয়ে অনেক কম, তবুও সঞ্চিত প্রভাব শেষ পর্যন্ত ব্যর্থতা ঘটায়।
প্রতিটি তৈরি করা উপাদানের সূক্ষ্ম ত্রুটি থাকে—সূক্ষ্ম ফাঁক, অন্তর্ভুক্তি বা পৃষ্ঠের আঁচড় যা পরিদর্শনের সময় প্রায় অদৃশ্য থাকে। পুনঃপুন লোডিংয়ের অধীনে, এই ক্ষুদ্র ত্রুটিগুলি ফাটলের সূচনা বিন্দুতে পরিণত হয় যা প্রতিটি চাপ চক্রের সাথে ধীরে ধীরে বৃদ্ধি পায়। একটি ফাটলের অগ্রভাগে চাপ সামগ্রিক গণনা করা চাপ প্রবাহ শক্তির চেয়ে অনেক কম থাকলেও স্থানীয় প্রবাহ ঘটাতে পারে।
এই বাস্তবতা প্রকৌশলীদের একটি মৌলিক চ্যালেঞ্জের মুখোমুখি করে: আপনি কীভাবে এমন উৎপাদন প্রক্রিয়া নির্বাচন করবেন যা এই অভ্যন্তরীণ ত্রুটিগুলি কমিয়ে দেবে এবং ফাটল গঠন ও বৃদ্ধির প্রতি প্রতিরোধী কাঠামো তৈরি করবে? এটি ঠিক সেখানেই যেখানে ফোরজিং কী এবং ফোরজিংয়ের সুবিধাগুলি বোঝা ক্লান্তি-সমালোচনামূলক অ্যাপ্লিকেশনের জন্য অপরিহার্য হয়ে ওঠে।
ক্লান্তি-আহত ব্যর্থতার তিনটি পর্যায়
ধাতব ক্লান্তি এক মুহূর্তে ঘটে না। বরং, এটি তিনটি সুনির্দিষ্ট পর্যায়ের মধ্য দিয়ে এগিয়ে যায় যা দীর্ঘস্থায়ী উপাদান ডিজাইন করতে প্রকৌশলীদের বুঝতে হবে:
- পর্যায় ১: ফাটলের সূচনা — যখন কোনো উপাদান পুনরাবৃত্ত চাপের চক্রের মধ্যে পড়ে, তখন উচ্চ চাপের কেন্দ্রবিন্দুতে ক্ষুদ্র ক্ষুদ্র ফাটল শুরু হয়। এই ফাটলগুলি প্রায়শই অণুবীক্ষণিক এবং খালি চোখে অদৃশ্য। এই ক্ষুদ্র ফাটল শুরু করার জন্য প্রয়োজনীয় চাপ উপাদানের চূড়ান্ত টানা শক্তির তুলনা অনেক কম হতে পারে, যা প্রাথমিক সনাক্তকরণকে অত্যন্ত কঠিন করে তোলে।
- পর্যায় ২: ফাটলের প্রসারণ — চক্রীয় লোডিং চালিয়ে যাওয়ার সাথে সাথে, প্রাথমিক ফাটলগুলি উপাদানের দুর্বলতম পথ ধরে প্রসারিত হতে শুরু করে। প্রতিটি চাপের চক্রে ফাটলটি কিছুটা বড় হয়ে যায়, যা ফাটলের অগ্রভাগে আরও বেশি চাপ কেন্দ্রীভূত করে। এই পর্যায়টি উপাদানের ক্লান্তি জীবনের বেশিরভাগ সময় নেয়, এবং ফাটলগুলি শাখা হয়ে উপাদানের গঠনের মধ্যে দ্বারা সহজতম পথ অনুসরণ করে।
- পর্যায় ৩: হঠাৎ ভাঙন — যখন অবশিষ্ট ক্রস-সেকশন প্রযুক্ত লোডের মোকাবিলা করতে আর সক্ষম হয় না, তখনই চূড়ান্ত পর্যায়টি ঘটে। ব্যর্থতা হঠাৎ এবং তীব্রভাবে ঘটে, প্রায়শই কোনও সতর্কতা ছাড়াই—বিশেষ করে যদি উদ্ভব এবং প্রসারণের পর্যায়গুলি অনাবিষ্কৃত থাকে। এই পর্যায়ে পৌঁছানোর আগেই হস্তক্ষেপ অসম্ভব হয়ে যায়।
এই পর্যায়গুলি বোঝা গুরুত্বপূর্ণ কারণ উপাদানের অখণ্ডতা কতটা গুরুত্বপূর্ণ তা তা বোঝায়। ধাতুতে তৈরি উপাদানগুলি সাধারণত ফাটলের উদ্ভবের বিরুদ্ধে শ্রেষ্ঠ প্রতিরোধ প্রদর্শন করে, কারণ উত্কলন প্রক্রিয়াটি অনেক অভ্যন্তরীণ ত্রুটি দূর করে যেখানে অন্যথায় ফাটল শুরু হত। এই মৌলিক জ্ঞানটি উৎপাদন পদ্ধতির পছন্দ—বিশেষ করে ঢালাই বা কঠিন স্টক থেকে যন্ত্রচালিত করার পরিবর্তে উত্কলন করার পছন্দ—উপাদানটি ক্রোড়গত চাপের লক্ষ লক্ষ চক্র সহ্য করবে না নাকি কাজের সময় অপ্রত্যাশিতভাবে ব্যর্থ হবে তা নির্ধারণ করতে সাহায্য করে।
উত্কলন প্রক্রিয়া ব্যাখ্যা করা
এখন যেহেতু আপনি বুঝতে পেরেছেন কিভাবে ধাতব ক্লান্ততা ঘটে এবং অভ্যন্তরীণ ত্রুটিগুলি কেন দুর্ঘটনাজনক ব্যাঘাতের কারণ হয়, একটি স্বাভাবিক প্রশ্ন উঠে আসে: কোন উৎপাদন প্রক্রিয়া সেই ত্রুটিগুলি দূর করে এবং ফাটল ছড়িয়ে পড়ার প্রতিরোধের জন্য অন্তর্নিহিতভাবে প্রতিরোধক গঠন তৈরি করে? উত্তর হল আলগাছায়—এমন একটি প্রক্রিয়া যা অবিশ্বাস্য ক্লান্ততা প্রদর্শনের জন্য আণবিক স্তরে ধাতবকে পুনরায় গঠন করে।
আলগাছাকে সংজ্ঞায়িত করা হয় যে উচ্চ তাপমাত্রায় ধাতবকে ডাইগুলির মধ্যে চাপ প্রয়োগ করে পূর্বনির্ধারিত আকৃতিতে প্লাস্টিক বিকৃতির মধ্য দিয়ে পুনরায় গঠন করা। ঢালাইয়ের বিপরীতে, যেখানে গলিত ধাতবকে ছাঁচে ঢালা হয়, অথবা যন্ত্র কাটিং, যেখানে কঠিন ব্লাঙ্ক থেকে উপাদান সরিয়ে দেওয়া হয়, আলগাছায় ধাতবকে কঠিন অবস্থায় পুনরায় গঠন করা হয়। ক্লান্ততা প্রতিরোধের জন্য এই পার্থক্যটি অত্যন্ত গুরুত্বপূর্ণ কারণ আলগাছার সময় প্রয়োগ করা চাপ বল মাইক্রোস্ট্রাক্টারকে পরিশোধিত করে, চুলের মতো ফাটল এবং ফাঁকগুলির মতো লুকনো ত্রুটিগুলি দূর করে এবং ধাতব প্রবাহের সাথে সামঞ্জস্য রেখে তন্তুময় ম্যাক্রোস্ট্রাক্টারকে পুনরায় সাজায়।
কিভাবে ফোরজিং আণবিক স্তরে ধাতুর গঠন পরিবর্তন করে
যখন আপনি ধাতুকে এর ফোরজিং তাপমাত্রায় উত্তপ্ত করেন, পরমাণুর স্তরে একটি অসাধারণ ঘটনা ঘটে। তাপীয় শক্তি পরমাণুর গতিশীলতা বৃদ্ধি করে, যার ফলে প্রযুক্ত চাপের অধীনে ক্রিস্টালিন গ্রেইন গঠন পুনরায় সংগঠিত হয়। এই প্রক্রিয়াটিকে বলা হয় স্থিতিস্থাপক বিকৃতি, যা ধাতুর অভ্যন্তরীণ কাঠামোকে স্থায়ীভাবে পরিবর্তন করে কিন্তু তা ভেঙে দেয় না।
আপসেট ফোরজিং-এর সংজ্ঞা বিবেচনা করুন: এমন একটি প্রক্রিয়া যেখানে সংকোচনকারী বল প্রয়োগের মাধ্যমে দৈর্ঘ্য হ্রাস পায় এবং প্রস্থচ্ছেদের ক্ষেত্রফল বৃদ্ধি পায়। ফোরজিং-এর সময় আপসেটিং-এর সময়, ধাতবের গ্রেইন সীমানা প্রযুক্ত বলের লম্বভাবে পুনরায় সাজানো হয়, যা একটি ঘন, আরও সমান গঠন তৈরি করে। এই শস্য নিখুঁতকরণ সরাসরি ক্লান্তি বৈশিষ্ট্যের উন্নতির দিকে পরিবর্তিত হয় কারণ ছোট, আরও সমান শস্য ফাটল শুরু এবং প্রসারণের বিরুদ্ধে আরও বেশি প্রতিরোধ ক্ষমতা প্রদান করে।
আপসেট ফোর্জিং প্রক্রিয়ায় সাধারণত একটি গোলাকার বারকে গ্রিপিং ডাই দিয়ে আবদ্ধ করা হয়, যখন অন্য একটি ডাই উন্মুক্ত প্রান্তের দিকে এগিয়ে আসে, তাকে চাপ দিয়ে পুনরায় আকৃতি দেয়। ফাস্টেনার হেড, ভালভ শেষ এবং চাপ কেন্দ্রীভবনের বিন্দুতে স্থানীয় উপাদান নির্মাণের প্রয়োজন হয় এমন অন্যান্য উপাদানগুলি গঠনের জন্য এই পদ্ধতি সাধারণত ব্যবহৃত হয়।
এই রূপান্তরের সময় তাপমাত্রা নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ। হট ফোর্জিং ধাতুর পুনঃস্ফটিকীকরণ তাপমাত্রার উপরে ঘটে—সাধারণত ইস্পাতের ক্ষেত্রে 850 থেকে 1150 ডিগ্রি সেলসিয়াস এবং অ্যালুমিনিয়ামের ক্ষেত্রে 500 ডিগ্রি সেলসিয়াস পর্যন্ত। এই তাপমাত্রায়, নতুন শস্য গঠিত হওয়ার সাথে সাথে অভ্যন্তরীণ চাপ কমে যায়, যা শক্তি এবং নমনীয়তা সহ যান্ত্রিক বৈশিষ্ট্যগুলি উন্নত করে এবং উপাদানের অখণ্ডতা বজায় রাখে।
কাঁচা বিলেট থেকে পরিশোধিত উপাদান
ক্লান্তি-প্রতিরোধী মুদ্রাকরণ উপাদানে প্রাথমিক ধাতব স্টক থেকে যাত্রা একটি সতর্কভাবে নিয়ন্ত্রিত ক্রম অনুসরণ করে। চক্রীয় লোডের অধীনে অংশটি কীভাবে কাজ করবে তা নির্ধারণ করে এমন চূড়ান্ত ধাতুবিদ্যার বৈশিষ্ট্যগুলিকে প্রতিটি পদক্ষেপ প্রভাবিত করে:
- ডাই ডিজাইন এবং উৎপাদন — যেকোনো ধাতু উত্তপ্ত করার আগে, প্রকৌশলীরা ডাই ডিজাইন করেন যা শস্য প্রবাহ নিয়ন্ত্রণ করবে, উপাদানের সঠিক বন্টন নিশ্চিত করবে এবং অপচয় কমাবে। সমাপ্ত উপাদানে প্রত্যাশিত চাপের প্যাটার্নের সাথে সামঞ্জস্যপূর্ণ দিকনির্দেশমূলক শক্তি বাড়াতে ভালভাবে ডিজাইন করা ডাই গুরুত্বপূর্ণ ভূমিকা পালন করে।
- বিলেট প্রস্তুতি — উপযুক্ত ক্রস-সেকশন সহ প্রাথমিক বিলেট বা ইনগটগুলি নির্দিষ্ট দৈর্ঘ্যে কাটা হয়। শুরুর উপাদানের গুণমান সরাসরি চূড়ান্ত পণ্যকে প্রভাবিত করে, ক্লান্তি-সমালোচনামূলক অ্যাপ্লিকেশনের জন্য সঠিক স্টক নির্বাচনকে অপরিহার্য করে তোলে।
- মুদ্রাকরণ তাপমাত্রায় উত্তপ্ত করা — ধাতুটি চুল্লিতে উত্তপ্ত করা হয় যতক্ষণ না এটি সর্বোত্তম প্লাস্টিসিটি প্রাপ্ত হয়। উপাদান অনুযায়ী এই তাপমাত্রা ভিন্ন হয়— ইস্পাতের জন্য 850-1150°C এবং অ্যালুমিনিয়ামের জন্য মাত্র 500°C এর মতো। সঠিক উত্তপ্তকরণ নিশ্চিত করে যে ধাতুটি বিকৃতির সময় ফাটল ছাড়াই সমানভাবে প্রবাহিত হবে।
- প্লাস্টিক বিকৃতি — উত্তপ্ত ধাতুটি ডাই-এ স্থানান্তরিত হয় যেখানে চাপ প্রয়োগ করে এর আকৃতি পরিবর্তন করা হয়। বিভিন্ন ডাই-এর মধ্য দিয়ে একাধিকবার প্রক্রিয়াকরণ প্রয়োজন হতে পারে, এবং প্রয়োজন হলে পর্যায়গুলির মধ্যে পুনরায় উত্তপ্ত করা হয়। এই পদক্ষেপের সময়, অভ্যন্তরীণ ফাঁকগুলি ধসে পড়ে, স্ফুটন দূর হয় এবং গ্রেন কাঠামো পরিশীলিত হয়— যা ক্লান্তি প্রতিরোধকে সরাসরি উন্নত করে।
- তাপ চিকিত্সা — বিকৃতির পরে, উপাদানগুলি সাধারণত এনিলিং, টেম্পারিং বা কুয়েঞ্চিং-এর মতো তাপ চিকিত্সা প্রক্রিয়ার মধ্য দিয়ে যায় যাতে কঠোরতা এবং শক্তি সহ নির্দিষ্ট যান্ত্রিক বৈশিষ্ট্যগুলি উন্নত করা যায়।
- নিয়ন্ত্রিত শীতলন — শীতলকরণের হার এবং পদ্ধতি চূড়ান্ত গ্রেন কাঠামোর বিকাশকে প্রভাবিত করে। সঠিক শীতলকরণ কাঙ্ক্ষিত বৈশিষ্ট্যগুলি উৎসাহিত করে যা ক্লান্তি জীবনকে উন্নত করে।
- সমাপন পরিচালনা — চূড়ান্ত মেশিনিং, ট্রিমিং এবং পৃষ্ঠতলের চিকিৎসা উপাদানটিকে ব্যবহারের জন্য প্রস্তুত করে এবং সংক্ষয় প্রতিরোধ ক্ষমতা যোগ করতে পারে অথবা ক্লান্তি-সম্পৃক্ত স্থানগুলিতে পৃষ্ঠের মান উন্নত করতে পারে।
এই ধারাবাহিকতাটি ক্লান্তি প্রয়োগের জন্য বিশেষভাবে মূল্যবান হওয়ার কারণ হল প্রতিটি ধাপ কীভাবে সমন্বিতভাবে কাজ করে। তাপ দেওয়া ভাঙন ছাড়াই বিকৃতি ঘটাতে সক্ষম করে। চাপ প্রয়োগ করা আন্তঃসত্ত্বাগুলি দূর করে যা অন্যথায় ফাটলের শুরুর স্থান হিসাবে কাজ করত। নিয়ন্ত্রিত শীতলীকরণ সূক্ষ্ম শস্য গঠনকে স্থির করে রাখে। একসাথে, এই ধাপগুলি অবিচ্ছিন্ন শস্য প্রবাহ, সমান ঘনত্ব এবং ক্লান্তি ব্যর্থতার কারণ হওয়া ক্রমবর্ধমান ক্ষতির প্রতি আন্তরিক প্রতিরোধ ক্ষমতা সহ উপাদান তৈরি করে।
যেভাবে উত্তপ্ত ধাতুকে ক্ষুদ্র কাঠামোগত স্তরে মৌলিকভাবে রূপান্তরিত করে তা বোঝার পর, এখন আপনি প্রস্তুত আছেন এই সূক্ষ্ম শস্য গঠন কীভাবে ক্লান্তি ফাটল প্রসারণের প্রতি শ্রেষ্ঠ প্রতিরোধ তৈরি করে তা অন্বেষণ করার জন্য—এবং কেন চাহিদাপূর্ণ প্রয়োগগুলিতে এটি সবচেয়ে বড় পার্থক্য তৈরি করে।
কীভাবে ফোর্জিং ক্লান্তি প্রতিরোধের জন্য গ্রেইন স্ট্রাকচারকে উন্নত করে
আপনি দেখেছেন কীভাবে নিয়ন্ত্রিত প্লাস্টিক বিকৃতির মাধ্যমে ফোর্জিং কাঁচা ধাতুকে রূপান্তরিত করে—কিন্তু আসল ম্যাজিকটা ঘটে ক্লান্তি প্রদর্শনের ক্ষেত্রে। ফোর্জিংয়ের সময় তৈরি হওয়া অবিচ্ছিন্ন, সারিবদ্ধ গ্রেইন ফ্লো হল চক্রীয় লোডিংয়ের অধীনে উপাদানের আয়ু বাড়ানোর জন্য একক সবচেয়ে গুরুত্বপূর্ণ ধাতুবিদ্যার সুবিধা। যখন ইঞ্জিনিয়াররা বলেন যে ফোর্জড স্টিল উপাদানগুলি অন্যদের চেয়ে ভালো কর্মদক্ষতা দেখায়, তখন আসলে তারা সেই অণুবীক্ষণ স্তরের কথা বলছেন যেখানে চাপ গ্রেইন স্ট্রাকচারের সাথে মিলিত হয়।
আপনি কাঠের একটি টুকরোতে তন্তুর মতো শস্য প্রবাহের কথা ভাবুন। যেমন কাঠ তার শস্য বরাবর সহজে ফাটে কিন্তু এর বিপরীতে ফাটার প্রতিরোধ করে, ধাতুও অনুরূপভাবে আচরণ করে। ফোরজিংয়ের সময়, শস্যগুলি উপাদানের প্রবাহের দিকে লম্বা হয়ে যায় এবং উপাদানটির আকৃতি অনুসরণ করে একটি তন্তুময় অভ্যন্তরীণ গঠন তৈরি করে। এই সারিবদ্ধকরণ এলোমেলো নয়—এটি ডাই ডিজাইন, তাপমাত্রা নিয়ন্ত্রণ এবং বিকৃতির হারের মাধ্যমে জানপ্রতি প্রকৌশলী করা হয় যাতে উপাদানটির সর্বোচ্চ চাপ অনুভব করার জায়গাতেই সবচেয়ে শক্তিশালী অভিমুখ স্থাপন করা যায়।
শস্য প্রবাহ সারিবদ্ধকরণ এবং ফাটল প্রতিরোধ
ক্লান্তির জন্য এটি কেন গুরুত্বপূর্ণ তার কারণ এখানে: ফাটলগুলি স্বাভাবিকভাবেই কম প্রতিরোধের পথে ছড়িয়ে পড়তে চায়। সঠিকভাবে সারিবদ্ধ শস্য প্রবাহ সহ ফোরজড উপাদানগুলিতে, সেই পথ ফাটলকে শস্যের বরাবর না গিয়ে শস্য সীমানার উপর দিয়ে যেতে বাধ্য করে। প্রতিটি শস্য সীমানা একটি স্বাভাবিক বাধা হিসাবে কাজ করে, ফাটল আরও বাড়ার জন্য অতিরিক্ত শক্তির প্রয়োজন হয়। ফলাফল? ক্লান্তির জীবন আকাশচুম্বী হয়।
অনুযায়ী শস্য প্রবাহ বলতত্ত্ব সম্পর্কে গবেষণা , দিকনির্দেশক শস্য প্রবাহ এমন এক ধরনের প্রাকৃতিক বাধা তৈরি করে যা ফাটলের প্রসারণ এবং ক্লান্তি-জনিত ত্রুটিকে বাধা দেয়। যেহেতু ফাটলগুলি সাধারণত সবচেয়ে কম প্রতিরোধের পথ অনুসরণ করে, তাই সেগুলি শস্য সীমানা বরাবর ছড়িয়ে পড়ার প্রবণতা রাখে। একটি আকৃতি প্রদত্ত উপাদানে যেখানে শস্য প্রবাহ অনুকূলিত হয়, সেখানে ফাটলগুলিকে ফাটলের প্রসারণের দিকের সাথে লম্বভাবে সজ্জিত একাধিক শস্য সীমানা পার হতে হয়—এটি কার্যত ফাটলের প্রসারণকে ধীর করে দেয় বা সম্পূর্ণরূপে বন্ধ করে দেয়।
যখন শস্য গঠন মুখ্য চাপের দিকের সাথে সামঞ্জস্য রাখে, তখন উপাদানের মধ্য দিয়ে প্রসারিত হওয়ার জন্য ফাটলগুলিকে অনেক বেশি শক্তি খরচ করতে হয়। প্রতিটি শস্য সীমানা একটি রাস্তার বাধা হিসাবে কাজ করে, ফাটলকে দিক পরিবর্তন করতে বা সম্পূর্ণরূপে থামতে বাধ্য করে—এটি এলোমেলোভাবে সজ্জিত গঠনের তুলনায় ক্লান্তি জীবনকে কয়েক গুণ বৃদ্ধি করে।
আকৃতি প্রদানের সুবিধাগুলি কেবল সাধারণ সামঞ্জস্যের বাইরে প্রসারিত হয়। এর আকৃতি প্রদানের প্রক্রিয়া উপাদান তৈরি করে যেখানে শক্তির সর্বোচ্চ দিকে প্রয়াসী হওয়ার জন্য শস্যগুলি ইচ্ছাকৃতভাবে সাজানো হয়, ফলস্বরূপ অসাধারণ ক্লান্তি এবং আঘাতের প্রতিরোধ ক্ষমতা থাকে। অংশটির জ্যামিতি যতই জটিল হোক না কেন, সঠিকভাবে গঠিত উপাদানের প্রতিটি অংশে উপাদানের আকৃতি অনুসরণ করে ধারাবাহিক শস্য প্রবাহ থাকবে।
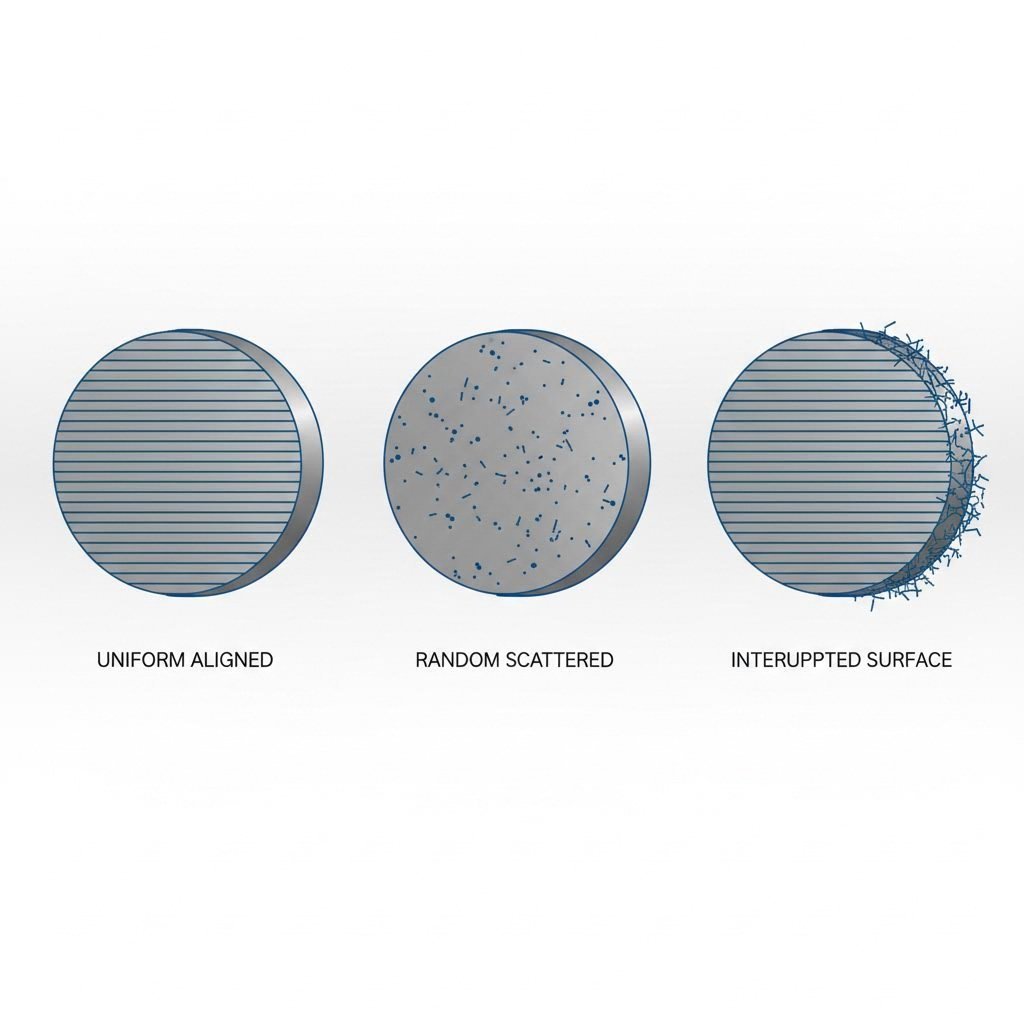
এটি ঢালাই করা উপাদানগুলির সাথে তুলনা করুন। ঢালাইকরণের সময়, গলিত প্রলেপটি একটি ছাঁচে ঢালা হয় এবং ডেনড্রাইটগুলিতে পরিণত হয় যা অবশেষে শস্যে পরিণত হয়। এই শস্যগুলির আকার এবং দিকনির্দেশে একরূপতা থাকে না—কিছু ক্ষুদ্র, অন্যগুলি বৃহৎ, কিছু মোটা, কিছু সূক্ষ্ম। এই এলোমেলোতা শস্য সীমান্তের ফাঁক এবং দুর্বল বিন্দু তৈরি করে যেখানে ফাটল সহজেই শুরু হতে পারে। ঢালাই করা উপাদানগুলি আকৃতির শক্তি প্রদান করতে পারে না যা আকৃতি প্রদান করে।
যন্ত্রচালিত উপাদানগুলি একটি আলাদা সমস্যা তৈরি করে। যন্ত্রচালনা সাধারণত পূর্ব-প্রক্রিয়াকৃত বিলেট দিয়ে শুরু হয় যেখানে ইতিমধ্যে গ্রেইন ফ্লো থাকে। তবে, যখন সেই বিলেটটি যন্ত্রচালিত হয়, তখন কাটার প্রক্রিয়াটি একমুখী গ্রেইন ফ্লো প্যাটার্নকে বাধাগ্রস্ত করে। যন্ত্রচালনা গ্রেইনের প্রান্তগুলিকে পৃষ্ঠের সাথে উন্মুক্ত করে, যা উপাদানটিকে স্ট্রেস করোশন ক্র্যাকিং এবং ওই উন্মুক্ত সীমানায় ক্লান্তির সূচনার জন্য আরও বেশি ঝুঁকিপূর্ণ করে তোলে। আপনি কার্যত সেই অবস্থানগুলিতে অন্তর্নিহিত দুর্বল বিন্দু তৈরি করেছেন যেখানে ক্লান্তির ফাটল শুরু হতে চায়।
ব্যর্থতা ঘটানোর জন্য অভ্যন্তরীণ ত্রুটিগুলি দূর করা
গ্রেইন সারিবদ্ধকরণ শুধুমাত্র গল্পের একটি অংশ বলে। ক্লান্তির পর্যায়গুলি নিয়ে আমাদের আলোচনা থেকে মনে রাখবেন যে ফাটলগুলি চাপের ঘনত্বের বিন্দুতে শুরু হয়—প্রায়শই অন্তর্নিহিত ত্রুটি যা পরিদর্শনের জন্য অদৃশ্য। এখানেই ফোরজিং এর দ্বিতীয় বড় সুবিধা আসে: অভ্যন্তরীণ ফাঁক, ছিদ্রতা এবং অন্তর্ভুক্তি দূর করা যা ফাটলের সূচনার স্থান হিসাবে কাজ করে।
উৎপাদন প্রক্রিয়ার সময়, তীব্র চাপ ধাতবের ভিতরে থাকা ফাঁপা স্থান বা গ্যাস পকেটগুলি বন্ধ করে দেয়। যে প্লাস্টিক বিকৃতির মাধ্যমে শস্য গঠন নিখুঁত হয় তা একই সঙ্গে ছিদ্রতা দূর করে যা অন্যথায় ঢালাই উপকরণগুলিতে থেকে যেত। তুলনামূলক উৎপাদন বিশ্লেষণ অনুসারে, এর ফলে মেশিন করা অংশগুলির তুলনায় ঘন, আরও সুষম উপাদান গঠন তৈরি হয় যেগুলিতে মূল খাদের ত্রুটি থাকতে পারে।
সূক্ষ্ম কাঠামোগত স্তরে যা ঘটে তা বিবেচনা করুন:
- ফাঁপা স্থান বন্ধ হওয়া — চাপ বল অভ্যন্তরীণ গহ্বরগুলিকে শারীরিকভাবে ধসিয়ে দেয়, এমন চাপ কেন্দ্রগুলি দূর করে যেখানে অন্যথায় ক্লান্তির ফাটল শুরু হত।
- ছিদ্রতা দূরীকরণ — কঠিনীভবনের সময় আটকে যাওয়া গ্যাস পকেটগুলি বিকৃতির সময় চেপে বের করা হয়, উপাদানটিকে উপাদানের মধ্যে সম্পূর্ণ ঘন করে তোলে।
- অন্তর্ভুক্তি পুনর্বণ্টন — যদিও অন্তর্ভুক্তিগুলি সম্পূর্ণরূপে দূর করা সম্ভব নয়, আঘাতজাত করণ (forging) সেগুলিকে ছোট ছোট কণায় বিভক্ত করে এবং গ্রেইন প্রবাহ রেখার সাথে সাথে সেগুলি ছড়িয়ে দেয়, ফলে ফাটলের উৎস হিসাবে তাদের কার্যকারিতা কমে যায়।
- গ্রেইন বাউন্ডারি নিরাময় — উত্তপ্ত আঘাতজাত করণের সময় ঘটিত পুন:স্ফটিকীকরণ নতুন গ্রেইন বাউন্ডারি তৈরি করে যেখানে ঢালাই বা শীতল-কাজকরা উপকরণগুলিতে বাউন্ডারিতে সঞ্চিত ক্ষুদ্র ফাঁপা স্থানগুলি থাকে না।
হল-পেচ সম্পর্কটি ছোট ও পরিশোধিত গ্রেইনগুলির গুরুত্ব বোঝার জন্য বৈজ্ঞানিক ভিত্তি প্রদান করে। গ্রেইনের আকার কমার সাথে সাথে উপকরণের শক্তি বৃদ্ধি পায়, কারণ গ্রেইন বাউন্ডারিগুলি ধাতুগুলির বিকৃতির প্রধান পদ্ধতি হিসাবে ডিসলোকেশনগুলির চলাচলকে বাধা দেয়। যখন আঘাতজাত করণ ছোট ও সমান গ্রেইন তৈরি করে, বাউন্ডারির সংখ্যা বৃদ্ধি পাওয়ায় ডিসলোকেশনগুলির চলাচল কঠিন হয়ে পড়ে, যার ফলে প্লাস্টিক বিকৃতি শুরু করতে আরও বেশি চাপের প্রয়োজন হয়। এটি সরাসরি উচ্চতর ক্লান্তি শক্তিতে রূপান্তরিত হয়।
KDK আপসেট ফোরজিং-এর মতো প্রক্রিয়া এই নীতিগুলি আরও এগিয়ে নেয় যেখানে চাপ সবচেয়ে বেশি দাবি করে সেখানে ঠিক তার উপরে উপাদান কেন্দ্রিত করা হয়। ফাস্টেনার মাথা, ভালভ স্টেম, শ্যাফট শেষ প্রভৃতি গুরুত্বপূর্ণ স্থানগুলিতে প্রস্থচ্ছেদের ক্ষেত্র বৃদ্ধি করে আপসেট ফোরজিং এমন উপাদান তৈরি করে যেখানে সবচেয়ে শক্তিশালী এবং সূক্ষ্ম শস্য গঠন ঠিক সেখানে বিদ্যমান থাকে যেখানে ক্লান্তি লোডিং সবচেয়ে তীব্র।
সমন্বিত শিলা প্রবাহ এবং ত্রুটি অপসারণের প্রভাব এই কারণেই ব্যাখ্যা করে যে কেন ঘর্ষণকারী উপাদানগুলি চাহিদাপূর্ণ অ্যাপ্লিকেশনগুলিতে ধ্রুবকভাবে উত্তম ক্লান্তি কর্মক্ষমতা দেখায়। যখন আপনি ক্লান্তি-সমালোচনামূলক অ্যাপ্লিকেশনের জন্য আগুনে গঠিত ইস্পাত উপাদানগুলি নির্বাচন করেন, তখন আপনি ঘনত্ব এবং সমরূপতা মাধ্যমে ফাটলের উৎপত্তি প্রতিরোধ করে এমন উপাদান নির্বাচন করছেন এবং একইসঙ্গে অপটিমাইজড শিলা অভিমুখের মাধ্যমে ফাটল ছড়ানো প্রতিরোধ করছেন। ঢালাই বা কাটার মাধ্যমে এই দ্বৈত সুবিধাটি অনুকরণ করা সম্ভব নয়—এবং এই কারণেই এই ধাতুবিদ্যার মৌলিক বিষয়গুলি বোঝা প্রকৌশলীদের লক্ষ কোটি চাপ চক্র সহ্য করতে হবে এমন উপাদানগুলির জন্য ভালো উৎপাদন সিদ্ধান্ত নিতে সাহায্য করে।
ঘন্টন পদ্ধতি এবং তাদের ক্লান্তি সুবিধাগুলির তুলনা
এখন যেহেতু আপনি বুঝতে পেরেছেন কিভাবে গ্রেইন গঠন এবং ত্রুটি দূরীকরণ ক্লান্তি পারফরম্যান্সকে প্রভাবিত করে, এখানে পরবর্তী যুক্তিযুক্ত প্রশ্ন: আপনার নির্দিষ্ট অ্যাপ্লিকেশনের জন্য কোন ফোরজিং পদ্ধতি সর্বোত্তম ফলাফল দেয়? উত্তরটি উপাদানের আকার, জ্যামিতিক জটিলতা এবং কোথায় ক্লান্তি চাপ সবচেয়ে বেশি কেন্দ্রীভূত হয় তার উপর নির্ভর করে। বিভিন্ন ফোরজিং পদ্ধতি আলাদা ধাতুবিদ্যার ফলাফল তৈরি করে—এবং আপনার প্রয়োজনীয়তার সাথে সঠিক পদ্ধতিটি মেলানো দশক ধরে চলার মধ্যে এবং আগেভাগে ব্যর্থ হওয়ার মধ্যে পার্থক্য তৈরি করতে পারে।
শিল্প অ্যাপ্লিকেশনগুলিতে তিনটি প্রধান ফোরজিং পদ্ধতি প্রাধান্য পায়: বড় আকারের উপাদানের জন্য ওপেন-ডাই ফোরজিং, নির্ভুল অংশগুলির জন্য ক্লোজড-ডাই ফোরজিং এবং স্থানীয় উপাদান সঞ্চয়ের প্রয়োজন হয় এমন উপাদানগুলির জন্য আপসেট ফোরজিং। প্রতিটি পদ্ধতি গ্রেইন প্রবাহকে ভিন্নভাবে নিয়ন্ত্রণ করে, নির্দিষ্ট অ্যাপ্লিকেশনের জন্য উপযোগী অনন্য ক্লান্তি প্রতিরোধের বৈশিষ্ট্য তৈরি করে।
ফ্যাটিগ প্রয়োজনীয়তার সাথে ফোরজিং পদ্ধতি মেলানো
খোলা-ডাই আঘাত এটি কাজের টুকরোকে সম্পূর্ণভাবে আবদ্ধ না করে সমতল বা সাদামাটা আকৃতির ডাইয়ের মধ্যে ধাতুকে আকৃতি দেওয়ার সঙ্গে জড়িত। এটিকে শিল্প-স্তরের নিয়ন্ত্রিত হাতুড়ি মারার মতো ভাবা যেতে পারে। এই পদ্ধতি বড় উপাদানগুলির জন্য চমৎকার কাজ করে—যেমন শ্যাফট, রিং এবং কাস্টম আকৃতি যেখানে উৎপাদনের পরিমাণ জটিল টুলিং-এর বিনিয়োগের জন্য যথেষ্ট নয়। ওপেন-ডাই ফোরজিংয়ের সময় পুনরাবৃত্ত বিকৃতি এবং ঘূর্ণন উপাদানটির প্রস্থচ্ছেদের প্রত্যেকটি অংশে চমৎকার গ্রেইন রিফাইনমেন্ট তৈরি করে, যা সমগ্র অংশের জন্য সমান ক্লান্তি প্রতিরোধের প্রয়োজন হলে এটিকে আদর্শ করে তোলে।
ক্লোজড-ডাই ফোরজিং (যা ইমপ্রেশন-ডাই ফোরজিং নামেও পরিচিত) সঠিকভাবে মেশিনযুক্ত ডাই ব্যবহার করে যা কাজের টুকরোটিকে সম্পূর্ণভাবে ঘিরে রাখে, ধাতুকে প্রতিটি কুঁজোর বিস্তারিত অংশে প্রবাহিত হতে বাধ্য করে। এই পদ্ধতিতে ওপেন-ডাইয়ের তুলনায় নিয়ন্ত্রিত সহনশীলতা এবং আরও জটিল জ্যামিতি সহ প্রায়-নেট-আকৃতির উপাদান তৈরি করা হয়। ক্লান্তি-সমালোচনামূলক অ্যাপ্লিকেশনের জন্য, ক্লোজড-ডাই ফোরজিং একটি গুরুত্বপূর্ণ সুবিধা প্রদান করে: চাপের কেন্দ্রে যেখানে ঘনীভূত হয় সেখানে ঠিক ঠিক গ্রেইন প্রবাহ নির্দেশ করার জন্য ডাই ডিজাইনকে অনুকূলিত করা যেতে পারে। কানেক্টিং রড, ক্র্যাঙ্কশ্যাফট এবং গিয়ার ব্লাঙ্কগুলি সাধারণত এমন লোডিং শর্তাবলীর জন্য নির্দিষ্টভাবে প্রকৌশলী গ্রেইন অভিমুখের সাথে ক্লোজড-ডাই অপারেশন থেকে বের হয়।
আপসেট আঘাত একটি মৌলিকভাবে ভিন্ন পদ্ধতি গ্রহণ করে। সম্পূর্ণ কাজের টুকরোটি পুনরায় আকৃতি দেওয়ার পরিবর্তে, আপসেট ফোরজিং নির্দিষ্ট স্থানে অনুদৈর্ঘ্য ক্ষেত্র বৃদ্ধি করে যখন সামগ্রিক দৈর্ঘ্য বজায় রাখে। অনুযায়ী ফোরজিং শিল্প বিশ্লেষণ , বোল্ট, শ্যাফট এবং ফ্ল্যাঞ্জের মতো নির্দিষ্ট স্থানে অনুদৈর্ঘ্য ক্ষেত্রের ক্ষেত্রফল বৃদ্ধির প্রয়োজন হয় এমন অংশগুলির জন্য এই প্রক্রিয়াটি অত্যন্ত কার্যকর। স্থানীয় বিকৃতি ঠিক সেখানেই সূক্ষ্ম গ্রেইন কাঠামোকে কেন্দ্রীভূত করে যেখানে চাপ সবচেয়ে বেশি প্রয়োজন হয়।
| প্রযুক্তি | সেরা প্রয়োগ | ক্লান্তি সুবিধা | সাধারণ উপাদান |
|---|---|---|---|
| খোলা-ডাই আঘাত | বড় উপাদান, কম পরিমাণে উৎপাদন, কাস্টম আকৃতি | সমগ্র জুড়ে সমান গ্রেইন পরিশোধন; সমান লোডিংয়ের সম্মুখীন হওয়া সামঞ্জস্যপূর্ণ অনুদৈর্ঘ্য ক্ষেত্র সহ উপাদানগুলির জন্য চমৎকার | বড় শ্যাফট, রিং, স্লিভ, চাপ পাত্রের উপাদান, সামুদ্রিক প্রোপেলার শ্যাফট |
| ক্লোজড-ডাই ফোরজিং | জটিল জ্যামিতি, উচ্চ-পরিমাণ উৎপাদন, নির্ভুল অংশ | উপাদানের রূপরেখা অনুসরণ করে অপ্টিমাইজড গ্রেইন প্রবাহ; প্রধান চাপের সাথে সামঞ্জস্য রেখে দিকনির্দেশক শক্তি | সংযোগকারী রড, ক্র্যাঙ্কশ্যাফট, গিয়ার ব্লাঙ্ক, টারবাইন ব্লেড, সাসপেনশন উপাদান |
| আপসেট আঘাত | স্থানীয় উপাদান বিল্ডআপ, ফাস্টেনার, বৃহত্তর প্রান্ত সহ উপাদান | গুরুত্বপূর্ণ চাপ বিন্দুতে কেন্দ্রীভূত গ্রেইন পরিশোধন; প্রয়োজনীয় স্থানে অনুদৈর্ঘ্য ক্ষেত্রের ক্ষেত্রফল বৃদ্ধি করে লোডগুলি পুনর্বণ্টন করে | বোল্ট, ভাল্ব স্টেম, অটোমোটিভ ড্রাইভ শ্যাফট, ফ্ল্যাঞ্জযুক্ত ফিটিং, অ্যাক্সেল স্পিন্ডল |
যখন আপসেট ফোরজিং শ্রেষ্ঠ ফলাফল দেয়
ক্লান্তি-সম্পৃক্ত প্রয়োগের ক্ষেত্রে আপসেট ফোরজিংয়ের বিশেষ মনোযোগ প্রাপ্য, কারণ এটি একটি নির্দিষ্ট প্রকৌশল চ্যালেঞ্জ সমাধান করে: আপনি কীভাবে অন্যত্র অপ্রয়োজনীয় উপাদান যোগ না করেই সেই নির্দিষ্ট স্থানগুলিতে শক্তি বৃদ্ধি করবেন যেখানে চাপ কেন্দ্রীভূত হয়? উত্তরটি নিয়ন্ত্রিত ধাতব পুনর্বণ্টনে নিহিত।
আপসেট ফোরজিং প্রক্রিয়ার সময়, একটি ধাতব কাজের টুকরোতে চাপ প্রয়োগ করে বিকৃত করা হয়—সাধারণত উত্তপ্ত অবস্থায়—যাতে নির্দিষ্ট স্থানে এর ব্যাস বা পুরুত্ব বৃদ্ধি করা যায়। অন্যান্য পদ্ধতি থেকে আপসেট ফোরজিংকে আলাদা করার মূল বৈশিষ্ট্য হল যে বিকৃতি মূলত সামগ্রিক দৈর্ঘ্য বজায় রেখে একটি নির্দিষ্ট অংশকে প্রভাবিত করে। এই নির্বাচনমূলক পদ্ধতি অপ্টিমাইজড শক্তি-থে-ওজন অনুপাত সহ উপাদানগুলি তৈরি করে।
দৈনন্দিন প্রয়োগ থেকে আপসেট ফোরজিংয়ের উদাহরণগুলি বিবেচনা করুন:
- বোল্ট এবং ফাস্টনার — বোল্টের মাথা এবং শ্যাঙ্কের উপর সম্পূর্ণ ভিন্ন চাপ কাজ করে। আপসেট ফোর্জিং লোড বহনের জন্য অনুকূলিত শুদ্ধ গ্রেইন কাঠামোযুক্ত বৃহত্তর মাথা তৈরি করে, যখন থ্রেডযুক্ত অংশটি টেনসাইল লোডের জন্য উপযুক্ত মাত্রা বজায় রাখে। এজন্য এয়ারোস্পেস এবং অটোমোটিভ অ্যাপ্লিকেশনের জন্য উচ্চ-শক্তি ফাস্টেনারগুলি প্রায়শই বার স্টক থেকে মেশিনিংয়ের চেয়ে ফোর্জ করা হয়।
- ভ্যালভ উপাদান — ভাল্ব স্টেমগুলি সীলিং পৃষ্ঠ এবং অ্যাকচুয়েটর সংযোগের জন্য বৃহত্তর প্রান্ত প্রয়োজন। আপসেট ফোর্জিং এই গুরুত্বপূর্ণ ইন্টারফেসগুলিতে উপাদান বৃদ্ধি করে রাখে যখন একটি নাতচিকুটে স্টেম অংশ বজায় রাখে, যা পুনরাবৃত্ত অপারেশনের চক্রীয় লোড এবং জ্যামিতিক সংক্রমণের স্থানে চাপ কেন্দ্রীভবন উভয়কেই প্রতিরোধ করে।
- অটোমোটিভ ড্রাইভ উপাদান — অক্ষ শ্যাফট এবং ড্রাইভ শ্যাফটগুলিতে প্রায়শই আপসেট-ফোর্জড প্রান্ত থাকে যেখানে স্প্লাইন বা ফ্ল্যাঞ্জগুলি ম্যাটিং উপাদানগুলির সাথে সংযুক্ত হয়। যানবাহনের কার্যকারণের সময় এই সংযোগ বিন্দুগুলি সর্বোচ্চ টর্ক স্থানান্তর এবং চক্রীয় লোডিংয়ের সম্মুখীন হয়। এই ইন্টারফেসগুলিতে পরিশীলিত গ্রেন কাঠামোকে কেন্দ্রীভূত করে আপসেট ফোর্জিং দীর্ঘস্থায়ী জীবনকাল উল্লেখযোগ্যভাবে বৃদ্ধি করে।
আপসেট ফোর্জিংয়ের ক্লান্তি সুবিধাগুলি একাধিক ধাতুবিদ্যার উন্নতি থেকে আসে যা একইসাথে ঘটে। আপসেটিংয়ের সময় সংকোচন বলগুলি গ্রেন প্রবাহকে অনুকূলিত করে, বৃহত্তর অংশে চাপ রেখার সাথে গ্রেনগুলিকে সারিবদ্ধ করে। এই সারিবদ্ধকরণ বিশেষ করে উচ্চ-চাপ এলাকাগুলিতে শক্তি বৃদ্ধি করে যেখানে অন্যথায় ক্লান্তি ফাটল শুরু হত। এছাড়াও, তীব্র স্থানীয় বিকৃতি ছিদ্রতা হ্রাস করে এবং অভ্যন্তরীণ ফাঁকগুলি দূর করে যা ফাটল নিউক্লিয়েশন সাইট হিসাবে কাজ করে।
যেসব কোম্পানি নির্ভুল আপসেট ফোরজিং-এ বিশেষজ্ঞ, যেমন KDK Upset Forging Co এবং অনুরূপ উৎপাদকদের মতো, আপসেটিং প্রক্রিয়ার সময় উপাদানের প্রবাহ নিয়ন্ত্রণের জন্য উন্নত কৌশল তৈরি করেছে। এই অগ্রগতি উৎপাদন চক্রের মাধ্যমে ধাতব গ্রেইনের সূক্ষ্মীকরণ নিশ্চিত করে, যা প্রকৌশলীদের তাদের ডিজাইনে নির্ভরযোগ্যভাবে ব্যবহার করার জন্য ভালো ক্লান্তি প্রতিরোধের বৈশিষ্ট্য প্রদান করে।
সঠিক ফোরজিং কৌশলের পছন্দ বিশেষভাবে গুরুত্বপূর্ণ হওয়ার কারণ হলো এই যে, প্রাথমিক বিকৃতির সময় যা ঘটে তা পুনরায় তৈরি করার জন্য কোনো পোস্ট-প্রসেসিং যথেষ্ট নয়। আপনি উপাদানটির মেশিনিং, তাপ চিকিত্সা এবং পৃষ্ঠতল ফিনিশিং ব্যাপকভাবে করতে পারেন—কিন্তু ফোরজিং-এর সময় গঠিত মৌলিক গ্রেইন কাঠামো অপরিবর্তিত থাকে। শুরু থেকেই উপযুক্ত ফোরজিং পদ্ধতি নির্বাচন করাটাই উপাদানের অন্তর্নিহিত ক্লান্তি প্রতিরোধ নির্ধারণ করে, যা পুরো উৎপাদন প্রক্রিয়ার মধ্যে সবচেয়ে গুরুত্বপূর্ণ সিদ্ধান্তগুলির মধ্যে একটি।
এই প্রযুক্তি-নির্দিষ্ট সুবিধাগুলি বোঝা আপনাকে এই মূল্যায়নের জন্য প্রস্তুত করে যে কীভাবে উপাদানের জ্যামিতি অর্জনের জন্য মৌলিকভাবে ভিন্ন পদ্ধতি নেওয়া সেমি এবং মেশিন করা অংশগুলির বিপরীতে ফোর্জড উপাদানগুলি দাঁড়ায়।
ফোর্জড উপাদান বনাম সেমি এবং মেশিন করা বিকল্পগুলি
আপনি শিখেছেন কীভাবে বিভিন্ন ফোর্জিং প্রযুক্তি নির্দিষ্ট ক্লান্তি সুবিধা তৈরি করে—কিন্তু ফোর্জড উপাদানগুলি প্রকৃতপক্ষে প্রকৌশলীদের দ্বারা বিবেচিত দুটি প্রধান বিকল্পের তুলনায় কীভাবে তুলনা করে? সেমি এবং মেশিন করা অংশগুলি মৌলিকভাবে ভিন্ন উৎপাদন দর্শনকে উপস্থাপন করে, যার প্রতিটি ক্লান্তি জীবনকে সরাসরি প্রভাবিত করে এমন স্পষ্ট ধাতুবিদ্যার বৈশিষ্ট্য প্রবর্তন করে। এই পার্থক্যগুলি বোঝা আপনাকে ক্লান্তি প্রতিরোধের উপাদানের সাফল্য বা ব্যর্থতা নির্ধারণ করলে তথ্য-ভিত্তিক সিদ্ধান্ত নিতে সাহায্য করে।
যখন আবৃত বনাম ঢালাই ধাতু বা যান্ত্রিক বনাম আবৃত উপাদানগুলির তুলনা করা হয়, তখন আলোচনাটি অবশ্যই অভ্যন্তরীণ গঠনে ফিরে আসে। প্রতিটি উৎপাদন পদ্ধতি একটি অনন্য সূক্ষ্ম গঠনের ছাপ তৈরি করে যা পূর্বনির্ধারিত করে যে কীভাবে উপাদানটি তার সেবা জীবনের জন্য চক্রীয় লোডিংয়ের প্রতি সাড়া দেবে। আসুন প্রতিটি ধরনের উপাদানের ভিতরে কী ঘটে তা পরীক্ষা করি—এবং কেন এই পার্থক্যগুলি সম্পূর্ণ ভিন্ন ক্লান্তি কর্মক্ষমতায় অনুবাদ করে।
ক্লান্তি প্রয়োগে আবৃত বনাম ঢালাই উপাদান
ঢালাই হল মোল্টেন ধাতু একটি ছাঁচে ঢালা যেখানে এটি কাঙ্ক্ষিত আকৃতিতে কঠিন হয়ে ওঠে। যথেষ্ট সহজ শোনায়—কিন্তু এই কঠিনীভবন প্রক্রিয়াটি ক্লান্তি-সমালোচনামূলক অ্যাপ্লিকেশনের জন্য স্বাভাবিক সমস্যাগুলি তৈরি করে। ধাতুটি তরল থেকে কঠিনে রূপান্তরিত হওয়ার সময়, এটি আয়তনে সঙ্কুচিত হয়। অনুযায়ী ঢালাই ত্রুটির Foseco-এর বিশ্লেষণ , এই সঙ্কোচনটি অতিরিক্ত ধাতু দিয়ে সঠিকভাবে খাওয়ানো না হলে অভ্যন্তরীণ ফাঁকা বা গুহা রেখে যেতে পারে, প্রায়শই পুরু অংশগুলিতে পকেট বা স্পঞ্জ-এর মতো স্ফীতি হিসাবে দেখা যায়।
এই সংকোচনের ফাঁকগুলি অভ্যন্তরীণ চাপের কেন্দ্রবিন্দু হিসাবে কাজ করে—ঠিক এমন ধরনের অভ্যন্তরীণ ত্রুটি যেখানে ক্লান্তি ফাটল শুরু হতে পছন্দ করে। আমাদের আগের আলোচনা থেকে মনে রাখবেন যে, উচ্চ চাপের ঘনত্বের বিন্দুতে ফাটল গঠিত হয়। একটি ঢালাইয়ের ভিতরে লুকানো সংকোচনের ফাঁক প্রতিবার উপাদানটি লোড হওয়ার সময় স্থানীয় চাপ বৃদ্ধি করে তোলে, যা ক্লান্তি ব্যর্থতার শুরুতে ফাটল গঠনের প্রাথমিক পর্যায়কে দ্রুত ত্বরান্বিত করে।
সংকোচনের বাইরেও, ঢালাই অতিরিক্ত ত্রুটির কারণ হিসাবে কাজ করে। গ্যাস ছিদ্রতা তখন গঠিত হয় যখন দ্রবীভূত গ্যাস—বিশেষ করে অ্যালুমিনিয়াম খাদগুলিতে হাইড্রোজেন—ঠান্ডা হওয়ার সময় দ্রবণ থেকে বেরিয়ে আসে, উপাদানের মধ্যে ছড়িয়ে থাকা ক্ষুদ্র বুদবুদ তৈরি করে। এই ছিদ্রগুলি যান্ত্রিক শক্তি হ্রাস করে এবং ফাটল গঠনের একাধিক সম্ভাব্য স্থান তৈরি করে। গলিত ধাতু থেকে আসা অ-ধাতব অন্তর্ভুক্তি বা দ্রবীভূত অবশিষ্টাংশ শক্ত হওয়ার সময় আটকে যেতে পারে, যা অভ্যন্তরীণ ত্রুটি হিসাবে কাজ করে এবং ক্লান্তি প্রতিরোধকে ক্ষতিগ্রস্ত করে।
একটি ব্যাপক টোলেডো বিশ্ববিদ্যালয় কর্তৃক পরিচালিত ক্লান্তি কর্মক্ষমতা অধ্যয়ন চূড়ান্ত ইস্পাত এবং নমনীয় ঢালাই লোহার ক্র্যাঙ্কশাফটগুলির তুলনা করলে এই পার্থক্যগুলির জোরালো প্রমাণ পাওয়া যায়। গবেষণায় দেখা গেছে যে ঢালাই লোহার বিকল্পগুলির তুলনায় চূড়ান্ত ইস্পাতের ক্র্যাঙ্কশাফটগুলি ক্লান্তির প্রদর্শন উন্নততর। বিশেষত, 10^6 সাইকেলের ক্লান্তি শক্তি নমনীয় ঢালাই লোহার তুলনায় চূড়ান্ত ইস্পাতের ক্ষেত্রে 36% বেশি ছিল। সম্ভবত, আরও গুরুত্বপূর্ণভাবে, প্রদত্ত চাপের প্রসারে, চূড়ান্ত ইস্পাতের উপাদানের আয়ু ছোট আয়ুর ক্ষেত্রে কমপক্ষে এক ঘাত বৃহত্তর এবং দীর্ঘ আয়ুর ক্ষেত্রে প্রায় 50 গুণ বৃহত্তর।
এই কর্মক্ষমতার পার্থক্যের ব্যাখ্যা দান করে দানা গঠনের পার্থক্য। ঢালাইয়ের সময়, গলিত পেস্ট দানাদার গাছ (dendrites) তৈরি করে যা অবশেষে একক আকার ও অভিমুখীনতা ছাড়া দানায় পরিণত হয়। এই এলোমেলোতা দানা সীমানার ফাঁক এবং দুর্বল বিন্দু তৈরি করে। অন্যদিকে, চূড়ান্ত প্রক্রিয়া সুসংহত দানা প্রবাহ তৈরি করে যার দানাগুলি সূক্ষ্ম এবং একঘেয়ে—এমন একাধিক বাধা তৈরি করে যা ফাটলের প্রসারণকে বাধা দেয়, ফাটলের বৃদ্ধির সহজ পথ প্রদান করে না।
কেন শুধুমাত্র মেশিনিং ফোরজিং কর্মক্ষমতা মেটাতে পারে না
মেশিনিং একটি সম্পূর্ণ ভিন্ন পদ্ধতি অবলম্বন করে: কঠিন স্টক উপাদান দিয়ে শুরু করে চূড়ান্ত উপাদান ছাড়া সবকিছু সরিয়ে ফেলা। এই বিয়োগমূলক প্রক্রিয়াটি সরল মনে হলেও, এটি ক্লান্তির নির্দিষ্ট ঝুঁকি তৈরি করে যা ফোরজিং সম্পূর্ণভাবে এড়িয়ে যায়।
মেশিনিং-এর সঙ্গে জড়িত মৌলিক সমস্যাটি হল শস্য প্রবাহের ব্যাঘাত। প্রি-ওয়ার্কড বিল্লেট উপাদানের মূল প্রক্রিয়াকরণ থেকে কিছু দিকনির্দেশমূলক শস্য গঠন থাকে। তবে যখন কাটিং যন্ত্রগুলি উপাদানের জ্যামিতি তৈরি করতে উপাদান সরায়, তখন তারা পৃষ্ঠের শস্য প্রবাহ রেখাগুলি ছিন্ন করে। এটি মেশিন করা পৃষ্ঠগুলির সঙ্গে শস্যের শেষ প্রকাশ করে—ঠিক সেই স্থানগুলিতে যেখানে ক্লান্তির ফাটল সাধারণত শুরু হয়।
একটি মেশিনযুক্ত পৃষ্ঠের ক্ষুদ্রস্কেলে কী ঘটে তা বিবেচনা করুন। কাটার ক্রিয়া পরিবর্তিত বৈশিষ্ট্যযুক্ত বিঘ্নিত উপাদানের একটি পাতলা স্তর তৈরি করে। আরও গুরুত্বপূর্ণভাবে, উন্মুক্ত শস্য সীমানা পরিবেশগত আক্রমণ এবং চাপ দ্বারা সংক্ষারণ ফাটলের জন্য প্রস্তুত পথ সরবরাহ করে। সঠিকভাবে আকৃতি প্রদত্ত উপাদানগুলির মসৃণ, অবিচ্ছিন্ন পৃষ্ঠের তুলনায় এই বিচ্ছিন্ন শস্য সীমানায় পৃষ্ঠের ফাটল সহজেই শুরু হতে পারে।
মেশিনযুক্ত উপাদানগুলি মূল স্টক উপাদানে উপস্থিত যে কোনও ত্রুটিও ধারণ করে। যদি প্রারম্ভিক বিলেটে অভ্যন্তরীণ ফাঁক, স্ফুটিকতা বা অন্তর্ভুক্তি থাকে, তবে মেশিনিং শুধুমাত্র বাইরের আকৃতি দেয় কিন্তু চূড়ান্ত অংশের ভিতরে এই ত্রুটিগুলি অক্ষত রেখে দেয়। ফাঁকগুলি বন্ধ করার জন্য কোনও সংকোচনকারী বল নেই, শস্য গঠন পরিশোধনের জন্য কোনও প্লাস্টিক বিকৃতি নেই, ক্লান্তি ক্ষতি শুরু হওয়ার স্থানে চাপ কেন্দ্রগুলি অপসারণের কোনও সুযোগ নেই।
উচ্চ চক্রীয় লোডিংয়ের সম্মুখীন উপাদানগুলি পরীক্ষা করার সময় আকৃতি প্রদানের ক্লান্তি জীবনের তুলনা বিশেষভাবে চমকপ্রদ হয়ে ওঠে। আগে উল্লিখিত টোলেডো বিশ্ববিদ্যালয়ের একই গবেষণায় দেখা গেছে যে প্লাস্টিক বিকৃতির সময় ত্রুটি অপসারণ এবং ফাটল ছড়ানোর প্রতিরোধের জন্য অনুকূলিত শস্য অভিমুখ উভয়ের ফলে আকৃতি প্রদত্ত উপাদানগুলি উপকৃত হয়—এমন সুবিধাগুলি যা মেশিন করা অংশগুলি অর্জন করতে পারে না, তাদের উৎপাদন কতটাই না সূক্ষ্ম হোক না কেন।
| মাপকাঠি | তৈরি করা উপাদান | টাস্কটি উপাদান | যন্ত্রপাতি উপাদান |
|---|---|---|---|
| শস্য গঠন | উপাদানের রূপরেখা অনুসরণ করে অবিচ্ছিন্ন, সমন্বিত শস্য প্রবাহ; প্লাস্টিক বিকৃতি থেকে পরিশোধিত শস্যের আকার | এলোমেলো শস্য অভিমুখ; অসম শস্যের আকার সহ কাণ্ডাকার কাঠামো; শস্য সীমানার ফাঁকগুলি সাধারণ | মেশিন করা পৃষ্ঠতলে শস্য প্রবাহ বিঘ্নিত হয়; পৃষ্ঠে শস্যের প্রান্ত উন্মুক্ত; অভ্যন্তরীণভাবে মূল স্টক কাঠামো ধারণ করে |
| অভ্যন্তরীণ ত্রুটি | ন্যূনতম—সংকোচনকারী বলগুলি ফাঁক বন্ধ করে, ছিদ্রতা অপসারণ করে, শস্য প্রবাহ রেখা বরাবর অন্তর্ভুক্তিগুলি পুনর্বণ্টন করে | শ্রিঙ্কেজ ক্যাভিটি, গ্যাস পোরোসিটি এবং আটকে থাকা অন্তর্ভুক্তি সাধারণ; ত্রুটির মাত্রা কাস্টিং নিয়ন্ত্রণের উপর নির্ভর করে কিন্তু সম্পূর্ণরূপে দূর করা সম্ভব নয় | মূল স্টক উপাদানের যেকোনো ত্রুটি ধারণ করে; উৎপাদন প্রক্রিয়ার সময় ত্রুটি দূরীকরণের কোনো ব্যবস্থা নেই |
| পৃষ্ঠের অখণ্ডতা | পৃষ্ঠের দিকে অবিচ্ছিন্ন শস্য প্রবাহ; ফিনিশ মেশিনিং প্রয়োজন হতে পারে কিন্তু অন্তর্নিহিত কাঠামো অক্ষত থাকে | পৃষ্ঠে এলোমেলো শস্য অভিমুখ; পৃষ্ঠে পোরোসিটি বা অন্তর্ভুক্তি থাকতে পারে; ছাঁচের পৃষ্ঠ প্রস্তুতির জন্য সতর্কতা প্রয়োজন | কাটার ক্রিয়া থেকে বিঘ্নিত পৃষ্ঠ স্তর; উন্মুক্ত শস্য সীমানা; মেশিনিং অপারেশন থেকে পৃষ্ঠের অবশিষ্ট চাপ |
| আপেক্ষিক ক্লান্তি জীবন | উত্কৃষ্ট—লোডিং অবস্থার উপর নির্ভর করে সাধারণত ঢালাই বিকল্পগুলির চেয়ে 6x থেকে 50x দীর্ঘ জীবন; নমনীয় ঢালাই লৌহের তুলনায় 10^6 চক্রে 36% বেশি ক্লান্তি শক্তি | সবচেয়ে নিম্ন—অভ্যন্তরীণ ত্রুটিগুলি ফাটল শুরু হওয়ার স্থান হিসাবে কাজ করে; এলোমেলো শস্য কাঠামো ফাটল ছড়ানোর সহজ পথ প্রদান করে | মাঝারি—এটি মূল স্টকের গুণমানের উপর অত্যধিক নির্ভরশীল; পৃষ্ঠের গ্রেইন বিঘ্ন ফাটলের শুরুর পর্যায়ে ক্লান্তির ঝুঁকি তৈরি করে |
| সেরা ব্যবহারের ক্ষেত্রে | ক্লান্তি-সম্পর্কিত গুরুত্বপূর্ণ প্রয়োগ; নিরাপত্তা উপাদান; উচ্চ-চাপ সংযোগ; চক্রীয় লোডিং পরিবেশ; এয়ারোস্পেস, অটোমোটিভ এবং শিল্প প্রয়োগ যেখানে সর্বোচ্চ নির্ভরযোগ্যতা প্রয়োজন | যেসব জটিল জ্যামিতির জন্য ফোরজিং ছাঁচ অব্যবহার্য; কম চাপযুক্ত প্রয়োগ; যেসব উপাদানে ক্লান্তি প্রাথমিক বিফলতার মাধ্যম নয়; খরচ-সংবেদনশীল প্রয়োগ যেখানে যথেষ্ট নিরাপত্তা ফ্যাক্টর রয়েছে | কম পরিমাণে উৎপাদন; প্রোটোটাইপ উন্নয়ন; ক্লান্তি-অসম্পর্কিত গুরুত্বহীন উপাদান; যেসব প্রয়োগে পৃষ্ঠের মানের প্রয়োজনীয়তা সরাসরি ফোরজিং-এর দ্বারা প্রদত্ত মানকে ছাড়িয়ে যায় |
পৃষ্ঠতলের সমাপ্তির বিবেচনা এই তুলনাকে আরও একটি দিক যোগ করে। যদিও চূড়ান্ত মাত্রার সহনশীলতা অর্জনের জন্য ফোর্জড উপাদানগুলির দ্বিতীয় ধাপের যন্ত্র কাজের প্রয়োজন হতে পারে, ফোর্জিংয়ের সময় গঠিত অন্তর্নিহিত শস্য গঠন মেশিনের পৃষ্ঠের নিচে অবিচ্ছিন্নভাবে থাকে। ফ্যাটিগ পারফরম্যান্সের সুবিধাগুলি বজায় থাকে কারণ ফাটলের সূচনা সাধারণত পৃষ্ঠে বা পৃষ্ঠের ঠিক নিচে ঘটে—এবং এই গুরুত্বপূর্ণ গভীরতায় সূক্ষ্ম ও অবিচ্ছিন্ন শস্য গঠন ফাটলের উৎপত্তিকে প্রতিরোধ করে।
ধাতুর ক্লান্তি প্রতিরোধের পদ্ধতির ক্ষেত্রে, প্রমাণগুলি ক্রমাগত ঘনিষ্ঠ লোডিং-এর মাধ্যমে উপাদানের আয়ু নির্ধারণের ক্ষেত্রে ফোরজিংকে শ্রেষ্ঠ উৎপাদন পদ্ধতি হিসাবে চিহ্নিত করে। ত্রুটি অপসারণ, শস্য পরিশোধন এবং সারিবদ্ধ শস্য প্রবাহের সমন্বয় এমন একটি ধাতুবিদ্যার ভিত্তি তৈরি করে যা ঢালাই বা যন্ত্রচালিত পদ্ধতি দ্বারা পুনরুত্পাদন করা সম্ভব নয়। ঢালাইকৃত উপাদানগুলি স্বাভাবিক স্ফীতি এবং এলোমেলো শস্য অভিমুখের বিরুদ্ধে সংগ্রাম করে। যন্ত্রচালিত উপাদানগুলি স্টক উপাদানে বিদ্যমান ত্রুটি থেকে শুরু করে এবং উৎপাদন প্রক্রিয়ার সময় পৃষ্ঠের শস্য ব্যাঘাত যুক্ত করে।
এই ক্লান্তি পারফরম্যান্সের মৌলিক পার্থক্যগুলি বোঝা ইঞ্জিনিয়ারদের শুরু থেকেই সঠিক উত্পাদন পদ্ধতি নির্বাচনে সাহায্য করে। যখন উপাদানের ব্যর্থতা গুরুতর পরিণতি ডেকে আনে—যেমন নিরাপত্তা-সংক্রান্ত এয়ারোস্পেস অংশ, উচ্চ ক্ষমতাসম্পন্ন অটোমোটিভ উপাদান, বা কঠোর পরিস্থিতিতে কাজ করা শিল্প মেশিনারি—তখন ফোরজিং-এর তুলনামূলক সুবিধাগুলি উপেক্ষা করা কঠিন হয়ে পড়ে। ফোরজিং টুলিং এবং প্রক্রিয়া নিয়ন্ত্রণে প্রাথমিক বিনিয়োগ দীর্ঘ সেবা জীবন, কম ব্যর্থতার হার এবং উপাদানগুলির ক্লান্তি প্রতিরোধের জন্য সর্বোত্তম ধাতুবিদ্যার ভিত্তি রয়েছে এই আস্থার মাধ্যমে লাভজনক ফল প্রদান করে।
ফোরজিংয়ের মাধ্যমে উপাদান-নির্দিষ্ট ক্লান্তি উন্নতি
আপনি দেখেছেন যে কিভাবে সমস্ত ক্ষেত্রে আলঘনের তুলনা করে আলঘনের উপর উন্নতি হয়েছে—কিন্তু এখানে অনেক ইঞ্জিনিয়ার উপেক্ষা করে: যে ধাতু নিয়ে আপনি কাজ করছেন তার উপর নির্ভর করে ক্লান্তি উন্নতির মাত্রা উল্লেখযোগ্যভাবে পরিবর্তিত হয়। ইস্পাত, অ্যালুমিনিয়াম এবং টাইটানিয়াম প্রত্যেকেই আলঘন প্রক্রিয়ার প্রতি আলাদা প্রতিক্রিয়া দেখায়, এবং এই উপাদান-নির্দিষ্ট আচরণ বোঝার মাধ্যমে আপনি আপনার নির্দিষ্ট অ্যাপ্লিকেশনের জন্য ক্লান্তি কর্মক্ষমতা সর্বোচ্চ করতে পারেন।
আলঘন শস্য সূক্ষ্মকরণ, ত্রুটি অপসারণ এবং সারিবদ্ধ শস্য প্রবাহের মাধ্যমে সব ধাতুর জন্য উপকারী হলেও, প্রত্যেকটি উপাদান আলঘন প্রক্রিয়ার সাথে আলাদা উপায়ে মানিয়ে নেয় এমন অনন্য বৈশিষ্ট্য নিয়ে আসে। ইস্পাত খাদগুলি কাজের কঠোরতা প্রভাবের মাধ্যমে চমকপ্রদর্শন দেখায়। অ্যালুমিনিয়াম সবচেয়ে বেশি লাভবান হয় অসামঞ্জস্য অপসারণের মাধ্যমে। টাইটানিয়াম তার দ্বি-পর্যায় সূক্ষ্ম গঠন অপ্টিমাইজ করার জন্য সঠিক তাপ নিয়ন্ত্রণ প্রয়োজন। প্রত্যেকটি উপাদানকে কি বিশেষ করে তোলে তা আমরা অনুসন্ধান করব—এবং সর্বোচ্চ ক্লান্তি প্রতিরোধের জন্য আলঘন কিভাবে কাজে লাগানো যায় তাও দেখব।
সর্বোচ্চ ক্লান্তি আয়ুর জন্য ইস্পাত খাদ আলঘন
যখন ফোর্জড ইস্পাতের ক্লান্তি প্রতিরোধের কথা আসে, স্টিল খাদগুলি ফোর্জিং প্রক্রিয়া থেকে সম্ভবত সবচেয়ে চমকপ্রদ উন্নতি প্রদান করে। এর কারণ হল: প্লাস্টিক বিকৃতির সময় ঘটে যাওয়া কাজের শক্ততা এবং গ্রেইন পরিষ্কারতার প্রতি ইস্পাত অসাধারণভাবে সাড়া দেয়। প্রতিটি হাতুড়ির আঘাত বা প্রেস স্ট্রোক ক্রিস্টালাইন গঠনের মধ্যে বিস্থাপন ঘনত্ব বৃদ্ধি করে, একটি শক্তিশালী, আরও ক্লান্তি-প্রতিরোধী উপাদান তৈরি করে।
আমরা যে হল-পেচ সম্পর্কটি আগে আলোচনা করেছি, তা ফোর্জড স্টিলের ক্ষেত্রে শক্তিশালীভাবে প্রযোজ্য। ফোর্জিং যেমন গ্রেইনের আকার পরিশোধন করে—প্রায়শই গ্রেইনগুলিকে তাদের মূল মাত্রার একটি ভগ্নাংশে হ্রাস করে—তেমনি প্রাপ্তির শক্তি সমানুপাতিকভাবে বৃদ্ধি পায়। এই গ্রেইন পরিষ্কারতা সরাসরি উচ্চতর ক্লান্তি সীমাতে রূপান্তরিত হয় কারণ ছোট গ্রেইনের অর্থ হল আরও বেশি গ্রেইন সীমানা, এবং আরও বেশি সীমানা মানে ফাটল প্রসারণের বিরুদ্ধে আরও বেশি বাধা।
ইস্পাত খাদগুলি মাইক্রোস্ট্রাকচারের সমসত্ত করার ক্ষমতার জন্য উৎকলন থেকে উপকৃত হয়। ইস্পাতের বিটের দৃঢ়ীভবনের সময়, গঠনমূলক বিচ্ছুরণ ঘটতে পারে—নির্দিষ্ট খাদ উপাদানগুলি সমানভাবে ছড়িয়ে না পড়ে নির্দিষ্ট অঞ্চলে কেন্দ্রীভূত হয়। উৎকলনের সময় তীব্র প্লাস্টিক বিকৃতি এই বিচ্ছুরিত অঞ্চলগুলিকে ভেঙে দেয়, উপাদানটির মধ্যে আরও সমসত্ত গঠন তৈরি করে। এই সমসত্ততা স্থানীয় দুর্বল স্থানগুলিকে অপসারণ করে যা অন্যথায় ক্লান্তি ফাটলের শুরুর স্থান হিসাবে কাজ করতে পারে।
ক্র্যাঙ্কশ্যাফট, সংযোগকারী রড এবং গিয়ার উপাদানগুলির মতো উচ্চ-কর্মক্ষমতার অ্যাপ্লিকেশনের জন্য, কাজের দ্বারা কঠিন হওয়া, শস্যের নিম্নীকরণ এবং গঠনগত সমসত্ততার এই সংমিশ্রণের কারণে উৎকলিত ইস্পাত এখনও সোনার মানদণ্ড হিসাবে বিবেচিত হয়। কোটি কোটি চাপ চক্র সহ্য করতে হবে এমন উপাদানগুলির জন্য এই বৈশিষ্ট্যগুলির উপর নির্ভর করে এয়ারোস্পেস এবং অটোমোটিভ শিল্প।
উপাদান-নির্দিষ্ট উৎকলন বিবেচনা
প্রতিটি ধাতব শ্রেণীর জন্য ক্লান্তি পারফরম্যান্সের জন্য ফোরজিং প্যারামিটারগুলি অপ্টিমাইজ করার সময় অনন্য সুযোগ এবং চ্যালেঞ্জ থাকে। এই পার্থক্যগুলি বোঝা প্রকৌশলীদের নির্দিষ্ট অ্যাপ্লিকেশনের জন্য উপযুক্ত উপকরণ এবং ফোরজিং পদ্ধতি নির্বাচন করতে সাহায্য করে:
-
ইস্পাত খাদ
- বিকৃতির সময় কাজ শক্তিশালী হওয়া তার শক্তি এবং ক্লান্তি প্রতিরোধকে উল্লেখযোগ্যভাবে বৃদ্ধি করে
- পুনরায় স্ফটিকীকরণের মাধ্যমে শস্য পরিশোধন সুষম, সূক্ষ্ম-শস্য গঠন তৈরি করে
- মূল ঢালাই থেকে গঠনগত বিভাজনকে সমান করে
- আরও বৈশিষ্ট্য অপ্টিমাইজেশনের জন্য ফোরজ করার পরের তাপ চিকিত্সার প্রতি ভালভাবে সাড়া দেয়
- প্রশস্ত ফোরজিং তাপমাত্রা পরিসর (850-1150°C) প্রক্রিয়ার নমনীয়তা প্রদান করে
- সবচেয়ে উপযুক্ত: অটোমোটিভ পাওয়ারট্রেন, এয়ারোস্পেস কাঠামোগত উপাদান, শিল্প মেশিনারি, উচ্চ-চাপ ফাস্টেনার
-
এলুমিনিয়াম লৈগ
- ঢালাইয়ের সময় ঘনত্বের অনুপস্থিতি থেকে প্রাপ্ত প্রাথমিক সুবিধা—অ্যালুমিনিয়াম ঢালাইয়ের একটি সাধারণ ত্রুটি
- ঘনীভবনের সময় দ্রবীভূত হাইড্রোজেন থেকে গ্যাস ঘনত্ব ফোরজিংয়ের সময় সংকুচিত এবং অপসারিত হয়
- নিম্ন আকৃতির তাপমাত্রা (প্রায় 500°C) ভিন্ন সরঞ্জামের বিবেচনা প্রয়োজন
- ওজনের তুলনায় চমৎকার শক্তির কারণে ওজন-সংবেদনশীল ক্লান্তি অ্যাপ্লিকেশনগুলির জন্য আকৃতি দেওয়া অ্যালুমিনিয়াম আদর্শ
- দানার পরিষ্কারকরণ ক্লান্তি প্রতিরোধের উন্নতি করে যখন অ্যালুমিনিয়ামের স্বাভাবিক ক্ষয় প্রতিরোধ বজায় রাখে
- যার জন্য সবচেয়ে উপযুক্ত: বিমান কাঠামোগত সদস্য, অটোমোটিভ সাসপেনশন উপাদান, সাইকেল ফ্রেম, সমুদ্রের অ্যাপ্লিকেশন
-
টাইটানিয়াম সংকর
- আলফা-বিটা পর্যায়ের অপ্টিমাইজেশনের উপর গরম আকৃতির সময় ক্লান্তি বৈশিষ্ট্যগুলি গুরুত্বপূর্ণভাবে নির্ভর করে
- অনুযায়ী টাইটানিয়াম আকৃতির তাপমাত্রা নিয়ে গবেষণা , আলফা + বিটা আকৃতি (1500-1750°F বা 816-954°C) সাধারণত সূক্ষ্ম দানার গঠন এবং আরও সমান পর্যায় বন্টনের কারণে ভালো ক্লান্তি প্রতিরোধ প্রদান করে
- বিটা ট্রান্সাস তাপমাত্রা (সাধারণত 1700-1850°F বা 927-1010°C) কাঠামোগত বিকাশের জন্য একটি গুরুত্বপূর্ণ নিয়ন্ত্রণ বিন্দু হিসাবে কাজ করে
- সংকীর্ণ প্রক্রিয়াকরণ জায়গা সঠিক তাপমাত্রা নিয়ন্ত্রণ দাবি করে—সামান্য বিচ্যুতি বৈশিষ্ট্যগুলিকে উল্লেখযোগ্যভাবে প্রভাবিত করে
- অসাধারণ শক্তি-থেকে-ওজন অনুপাত এবং ক্ষয়রোধী প্রতিরোধের সমন্বয় ঘটানোর ফলে চাপা টাইটানিয়ামকে চাহিদাপূর্ণ পরিবেশের জন্য আদর্শ করে তোলে
- এটি সবচেয়ে উপযুক্ত: মহাকাশযান ইঞ্জিনের উপাদান, ল্যান্ডিং গিয়ার, জৈব-চিকিত্সা রোপণ, সামুদ্রিক প্রচালন ব্যবস্থা
টাইটানিয়াম ফোরজিং এর বৈশিষ্ট্যগুলি বিশেষ মনোযোগ প্রাপ্য কারণ এই উপাদানের আচরণ ইস্পাত এবং অ্যালুমিনিয়াম থেকে উল্লেখযোগ্যভাবে ভিন্ন। টাইটানিয়ামের কেলাস গঠন বিটা ট্রান্সাস তাপমাত্রায় পরিবর্তিত হয়—যা ষড়ভুজাকার ঘন-সজ্জিত আলফা পর্যায় থেকে ঘন-কেন্দ্রিক ঘনক বিটা পর্যায়ে রূপান্তরিত হয়। ফোরজিং এই তাপমাত্রা সীমার উপরে না নিচে হচ্ছে তা নিয়ন্ত্রণ করা চূড়ান্ত সূক্ষ্মগঠন এবং তার ফলে ক্লান্তি কর্মক্ষমতা নির্ধারণ করে।
যখন টাইটানিয়াম বিটা ট্রান্সাসের নীচে আলফা + বিটা আলফাগুলির মধ্যে পরিণত হয়, তখন ফলস্বরূপ ক্ষুদ্রকাঠামোটি প্রাথমিক আলফা শস্য এবং রূপান্তরিত বিটা অঞ্চলগুলি নিয়ে গঠিত হয়। এই কাঠামোটি সাধারণত শক্তি এবং ক্লান্তি প্রতিরোধের সেরা ভারসাম্য দেয়। বিটা তাপমাত্রার উপরে বিটা আলগা করা শীতল হওয়ার সময় মোটা শস্যের উন্নয়নের কারণে ক্লান্তি কর্মক্ষমতা হারানোর সম্ভাবনা থাকলেও আঁকাবাঁকা এবং আকৃতি দেওয়ার সুবিধা বাড়াতে পারে।
আলগা করার জন্য উপাদান নির্বাচন শেষ পর্যন্ত অ্যাপ্লিকেশনের প্রয়োজনীয়তার সাথে উপাদানের বৈশিষ্ট্য মেলানোর উপর নির্ভর করে। সর্বোচ্চ শক্তি এবং ক্লান্তি প্রতিরোধের বিষয়টি সবচেয়ে বেশি গুরুত্বপূর্ণ হলে স্টিল খাদগুলি প্রভাব বিস্তার করে। চক্রীয় লোড দেওয়ার ক্ষমতা ছাড়াই ওজন হ্রাসের প্রয়োজন হয় এমন অ্যাপ্লিকেশনগুলির জন্য অ্যালুমিনিয়াম আলগা করার সুবিধা পায়। টাইটানিয়াম অসাধারণ শক্তি-থেকে-ওজন অনুপাতের পাশাপাশি ক্ষয় প্রতিরোধ এবং জৈব-উপযুক্ততা প্রয়োজন হয় এমন পরিবেশগুলিতে কাজ করে।
প্রতিটি উপাদান আকৃতি প্রক্রিয়ায় কীভাবে সাড়া দেয় তা বোঝা প্রকৌশলীদের উপাদান এবং উৎপাদন পদ্ধতির অনুকূল সংমিশ্রণ নির্দিষ্ট করতে সক্ষম করে। আকৃতি থেকে ফ্যাটিগ উন্নতি সব ধাতুর জন্য সমান নয়—কিন্তু যখন আপনি সঠিক উপাদানটিকে সঠিক আকৃতি পদ্ধতির সাথে মেলান, ফলাফলগুলি নিজেই কথা বলে উন্নত উপাদানের আয়ু এবং পরিষেবাতে ব্যর্থতার হার হ্রাস করে।
শিল্প অ্যাপ্লিকেশন যেখানে আকৃতি ফ্যাটিগ ব্যর্থতা প্রতিরোধ করে
আপনি বিভিন্ন উপাদান আকৃতির প্রতি কীভাবে সাড়া দেয় তা অন্বেষণ করেছেন—এখন দেখুন বাস্তব জগতে এই ফ্যাটিগ সুবিধাগুলি কোথায় সবচেয়ে বেশি গুরুত্বপূর্ণ। যেসব শিল্পে উপাদানের ব্যর্থতা কেবল অসুবিধাজনক নয় বরং সম্ভাব্য ক্যাটাস্ট্রফিক, সেখানে আকৃতি পছন্দের উৎপাদন পদ্ধতি হয়ে উঠেছে। জরুরি ব্রেকিংয়ে আপনার যানবাহনকে স্থিতিশীল রাখা থেকে শুরু করে বিমানের অবতরণের সময় প্রভাব শোষণ করা ল্যান্ডিং গিয়ার পর্যন্ত, প্রতিদিন চুপচাপ দুর্ঘটনা প্রতিরোধ করে আকৃতি উপাদানগুলি।
যখন প্রকৌশলীরা ক্লান্তি-সম্পর্কিত অ্যাপ্লিকেশনের জন্য উৎপাদন বিকল্পগুলি মূল্যায়ন করেন, তখন তারা কেবল প্রাথমিক খরচের তুলনা করেন না। তারা ব্যর্থতার হার, ওয়ারেন্টি দাবি, রক্ষণাবেক্ষণের সময়সীমা এবং কোনও কিছু ভুল হলে তার পরিণতি বিবেচনায় নিয়ে মালিকানার মোট খরচ গণনা করেন। আমফাস ইন্টারন্যাশনালের শিল্প বিশ্লেষণ অনুসারে , ফোর্জড অংশগুলি আরও কম দুর্বল বিন্দু সহ উত্তম মাত্রার নির্ভুলতা এবং পরিচালনার সামঞ্জস্য অর্জন করে, যা শক্তি-থেকে-ওজন অনুপাত, নির্ভরযোগ্যতা এবং চরম চাপের অধীনে কার্যকারিতা সাফল্য নির্ধারণ করে এমন ক্ষেত্রে এগুলিকে অপরিহার্য করে তোলে।
যেসব অটোমোটিভ উপাদান ফোর্জড ক্লান্তি প্রতিরোধের দাবি করে
মহাসড়ক ধরে গাড়ি চালানোর কথা কল্পনা করুন, হঠাৎ আপনার সাসপেনশন কম্পোনেন্ট ব্যর্থ হয়ে যায়। এই দুঃস্বপ্নের ঘটনা ব্যাখ্যা করে যে গাড়ির কর্মদক্ষতার প্রয়োজনীয়তা তীব্র হওয়ার সাথে সাথে অটোমোটিভ ফোরজিং অ্যাপ্লিকেশনগুলি কেন দ্রুত বিস্তৃত হচ্ছে। আধুনিক যানবাহনগুলি তাদের সেবা জীবন জুড়ে লক্ষাধিক চাপ চক্রের মুখোমুখি হয়—প্রতিটি উঁচু-নিচু ভূমি, মোড়, ত্বরণ এবং ব্রেকিং ইভেন্ট গুরুত্বপূর্ণ কম্পোনেন্টগুলির উপর চক্রীয় লোড ফেলে।
যেসব উপাদানের জন্য ক্লান্তি ব্যর্থতা সম্পূর্ণরূপে অসহনীয়, অটোমোটিভ শিল্প সেগুলির জন্য ফোরজিং এর উপর নির্ভর করে:
- সাসপেনশন আর্ম এবং কন্ট্রোল আর্ম — এই উপাদানগুলি রাস্তার অনিয়মিততার কারণে ধ্রুবক চক্রীয় লোড সহ্য করে যখন নির্ভুল চাকার জ্যামিতি বজায় রাখে। ফোরজড সাসপেনশন আর্মগুলি চাপ কেন্দ্রীভবন বিন্দুগুলিতে ফাটলের উৎপত্তি প্রতিরোধ করে এবং উল্লম্ব আঘাত ও পার্শ্বীয় কর্ণিং বল উভয়ের সাথে মোকাবিলা করার জন্য প্রয়োজনীয় দিকনির্দেশমূলক শক্তি প্রদান করে। ফোরজড আর্মগুলিতে ধাতব শস্যের অবিচ্ছিন্ন প্রবাহ কম্পোনেন্টের রূপরেখা অনুসরণ করে, ঠিক সেখানেই সর্বোচ্চ ক্লান্তি প্রতিরোধ স্থাপন করে যেখানে চাপ কেন্দ্রীভূত হয়।
- সংযোগকারী রড — অন্তর্দহন ইঞ্জিনের চরম পরিবেশে কাজ করার সময়, কানেক্টিং রডগুলি প্রতি মিনিটে হাজার হাজার বার টেনসাইল এবং কম্প্রেসিভ লোডের সম্মুখীন হয়। প্রতিটি দহন ঘটনা একটি বিস্ফোরক বল তৈরি করে যা রডটিকে পিস্টন থেকে ক্র্যাঙ্কশ্যাফটে স্থানান্তরিত করতে হয়। গঠিত কানেক্টিং রডগুলি উন্নত শস্য কাঠামো এবং অভ্যন্তরীণ ত্রুটিগুলি দূর করার মাধ্যমে এই ক্লান্তিকর চক্রীয় লোডকে সহ্য করে, যা অন্যথায় ক্লান্তি ফাটল শুরু করত।
- ক্র্যাঙ্কশ্যাফট তৈরি করি — সম্ভবত কোনও অটোমোটিভ উপাদানের চেয়ে বেশি কঠোর ক্লান্তির চাহিদার মুখোমুখি হয় না। ক্র্যাঙ্কশ্যাফটগুলি পিস্টনগুলির পুনরাবৃত্তিমূলক গতিকে ঘূর্ণন শক্তিতে রূপান্তরিত করে এবং একইসাথে ঐংঘনিক কম্পন, বাঁকানো মুহূর্ত এবং উচ্চ-ফ্রিকোয়েন্সি চাপ উল্টানোর মুখোমুখি হয়। গঠিত ক্র্যাঙ্কশ্যাফটগুলিতে সারিবদ্ধ শস্য প্রবাহ বহু-অক্ষীয় ক্লান্তি লোডের বিরুদ্ধে অসাধারণ প্রতিরোধ ক্ষমতা প্রদান করে যা কম মানের উপাদানগুলিকে ধ্বংস করে দেয়।
- ড্রাইভ শ্যাফট এবং অ্যাক্সেল শ্যাফট — ত্বরণ, মন্দন এবং গিয়ার পরিবর্তনের সময় এই টর্ক-স্থানান্তরকারী উপাদানগুলি চলমান লোডের সম্মুখীন হয়। অ্যাপসেট-ফোর্জড প্রান্তগুলি সংযোগ স্থানগুলিকে শক্তিশালী করে যেখানে স্প্লাইন এবং ফ্ল্যাঞ্জগুলি ম্যাটিং উপাদানের সাথে যুক্ত হয়—ঠিক সেই স্থানগুলিতেই চক্রীয় টর্ক লোডের অধীনে অন্যথায় ক্লান্তি-জনিত ফাটল শুরু হত।
- স্টিয়ারিং নাকলি এবং চাকা হাব — নিরাপত্তা-সমালোচনামূলক স্টিয়ারিং এবং চাকার মাউন্টিং উপাদানগুলি গাড়ির পুরো পরিষেবা জীবন জুড়ে রাস্তার লোড, ব্রেকিং বল এবং কর্নারিং চাপের সম্মিলিত প্রভাব সহ্য করতে হবে।
ক্লান্তি-সমালোচনামূলক উপাদান সংগ্রহকারী অটোমোটিভ প্রকৌশলীদের জন্য, প্রাধিকৃত উত্পাদকদের কাছ থেকে সুষম গরম আঘাত সমাধানগুলির সাথে কাজ করা ধ্রুবক মান নিশ্চিত করে। শাওই (নিংবো) ধাতু প্রযুক্তি iATF 16949-প্রত্যয়িত অটোমোটিভ উপাদানগুলি সরবরাহ করে, যার মধ্যে আছে আঘাতযুক্ত সাসপেনশন আর্ম এবং ড্রাইভ শ্যাফট, এবং নিজস্ব প্রকৌশল ব্যবস্থা নকশা থেকে উৎপাদন পর্যন্ত ক্লান্তি-সমালোচনামূলক স্পেসিফিকেশন পূরণ করা নিশ্চিত করে।
শিল্প জুড়ে সমালোচনামূলক অ্যাপ্লিকেশন
যানবাহনের বাইরেও, কয়েকটি শিল্প এমন উপাদানের ক্লান্তি সুবিধার উপর নির্ভরশীল যেখানে উপাদানের ব্যর্থতা অসুবিধা বা ওয়ারেন্টি খরচের চেয়ে অনেক গুরুতর পরিণতি ডেকে আনে।
এয়ারস্পেস অ্যাপ্লিকেশনগুলি
যখন আপনি 35,000 ফুট উচ্চতায় উড়ছেন, তখন রাস্তার পাশে ঘুরে দাঁড়ানো যায় না। বিমান চালনা খাতের সবচেয়ে কঠোর ক্লান্তি প্রয়োজনীয়তার মুখোমুখি হয় বিমানের জন্য উৎপাদিত উপাদানগুলি, কারণ ব্যর্থতা প্রায়শই জীবনহানির কারণ হয়। বিমানের দেহের চক্রাকার চাপ, টেকঅফ এবং অবতরণের সময় পুনরাবৃত্ত লোডিং চক্র, এবং টারবাইন ইঞ্জিনের কম্পন পরিবেশ—সবই অসাধারণ ক্লান্তি প্রতিরোধের দাবি করে।
- ল্যান্ডিং গিয়ার উপাদান — প্রতিটি অবতরণের সময় এই সংযুক্তি বিপুল আঘাত শক্তি শোষণ করে, যখন ভূমি পরিচালনের সময় বিমানের সম্পূর্ণ ওজন সমর্থন করে। আঘাতের প্রতিরোধ এবং হাজার হাজার অবতরণ চক্র টেকার জন্য প্রয়োজনীয় ক্লান্তি শক্তি পাওয়া যায় আবদ্ধ ল্যান্ডিং গিয়ার উপাদানগুলির মধ্যে। আবদ্ধ উপাদানগুলির শক্তি শোষণের ক্ষমতা হঠাৎ আঘাত সহ্য করতে দেয় ফাটল ছাড়াই— এয়ারোস্পেস ল্যান্ডিং গিয়ারের জন্য এটি অত্যন্ত গুরুত্বপূর্ণ।
- টার্বাইন ডিস্ক এবং ব্লেড — হাজার আরপিএম-এ ঘূর্ণনের সময় উচ্চ তাপমাত্রায় কাজ করে, টার্বাইন উপাদানগুলি চরম কেন্দ্রবিমুখী বল এবং তাপীয় চক্রের সংমিশ্রণ অনুভব করে। উচ্চ তাপমাত্রায় ক্লান্তি প্রতিরোধের জন্য অনুকূলিত নিখুঁত শস্য গঠনের সুবিধা পাওয়া যায় আবদ্ধ টার্বাইন ডিস্কে।
- গাঠনিক ফিটিং এবং ব্র্যাকেট — উড়ানের প্রকরণ, ঝোড়ো হাওয়া এবং চাপ চক্র থেকে চলমান চক্রিক লোডিং সত্ত্বেও প্রধান গাঠনিক উপাদানগুলির সংযোগকারী বিমানের উপাদানগুলি দশকের পর দশক ধরে সেবা জুড়ে অখণ্ডতা বজায় রাখতে হয়।
ভারী যন্ত্রপাতি এবং শিল্প প্রয়োগ
যেসব উপাদান কম দৃঢ় পদ্ধতিতে তৈরি করা হয় তা দ্রুত নষ্ট হয়ে যাবে—এমন অবস্থার মধ্যে শিল্প সরঞ্জামগুলি কাজ করে। ভারী চাপ, অবিরত কার্যকাল এবং কঠোর পরিবেশের সম্মিলন সরঞ্জামের নির্ভরযোগ্যতার জন্য ফোরজিং প্রক্রিয়াকে অপরিহার্য করে তোলে।
- ক্রেন হুক এবং লিফটিং সরঞ্জাম — লিফটিং করার সময় ক্রেন হুকের ব্যর্থতা ঘটলে সরঞ্জাম ধ্বংস, সুবিধার ক্ষতি এবং প্রাণহানি সহ ভয়াবহ পরিণতি ঘটতে পারে। ফোর্জড ক্রেন হুকগুলি চরম চাপ এবং লিফটিং অপারেশনের সময় ঘটা আঘাত চাপ সহ্য করতে পারে।
- রেলওয়ে চাকা এবং অক্ষ — রেল উপাদানগুলি রেল জয়েন্ট থেকে পুনরাবৃত্ত আঘাত চাপ এবং ভারী অক্ষ চাপের সম্মুখীন হয়। ফোর্জড রেলওয়ে উপাদানগুলি মাত্রিক স্থিতিশীলতা এবং ফাটল প্রতিরোধ বজায় রাখার পাশাপাশি লক্ষাধিক চাকা ঘূর্ণন সহ্য করতে হবে।
- খনি সরঞ্জামের উপাদান — কম রক্ষণাবেক্ষণের সুযোগ সহ কঠোর, উচ্চ-কম্পনপূর্ণ পরিবেশে কাজ করে এমন খনি সরঞ্জামগুলি এমন আঘাতদণ্ডিত উপাদান দাবি করে যা সবচেয়ে কঠোরতম অবস্থার অধীনে ক্লান্তির বিরুদ্ধে প্রতিরোধ করে।
তেল এবং গ্যাস প্রয়োগ
তেল ও গ্যাস শিল্প এমন পরিবেশে কাজ করে যেখানে উপাদানের ব্যর্থতা বিস্ফোরণ, পরিবেশগত দুর্যোগ এবং প্রতি দিন মিলিয়ন ডলারের হিসাবে উৎপাদন ক্ষতির কারণ হতে পারে। এই অ্যাপ্লিকেশনগুলির জন্য প্রয়োজনীয় নির্ভরযোগ্যতা প্রদান করে আঘাতদণ্ডিত প্রক্রিয়া।
- উচ্চ-চাপ ভালভ এবং ফ্ল্যাঞ্জ — কার্যকরী চাহিদার কারণে চাপ চক্রাকারের মুখোমুখি হয় এমন এই উপাদানগুলি সম্ভাব্য ক্ষয়কারী পরিবেশেরও সম্মুখীন হতে পারে। আঘাতদণ্ডিত ভালভগুলি ক্লান্তি লোডিং এবং পরিবেশগত আক্রমণের সম্মিলিত প্রভাব সহ্য করে।
- বোরিং উপাদান — ভূগর্ভস্থ বোরিং সরঞ্জামগুলি চরম চাপ, তাপমাত্রা এবং কম্পনের মুখোমুখি হয় যখন পৃষ্ঠের মাইল নিচে কাজ করে, যেখানে প্রতিস্থাপন অসাধারণভাবে কঠিন এবং ব্যয়বহুল।
- সাবসি সরঞ্জাম — সমুদ্রতলে কাজ করা উপাদানগুলির দশকেরও বেশি সময় ধরে নির্ভরযোগ্য পরিষেবা প্রদান করা আবশ্যিক, যেখানে রক্ষণাবেক্ষণের জন্য কোনও সুযোগ নেই।
অর্থনৈতিক ন্যায্যতা
বিকল্পগুলির তুলনায় ফোরজিং মূল্যায়ন করার সময়, প্রাথমিক খরচ শুধুমাত্র গল্পের একটি অংশ বলে। উপাদানটির পুরো সেবা জীবন জুড়ে মালিকানার মোট খরচ বিবেচনা করে বুদ্ধিমান ক্রয় সিদ্ধান্ত নেওয়া হয়। ফোরজ করা উপাদানগুলি সাধারণত নিম্নলিখিত সুবিধা প্রদান করে:
- ব্যর্থতার হার হ্রাস — সেবাকালীন কম ব্যর্থতার কারণে অপ্রত্যাশিত বন্ধের পরিমাণ কমে, জরুরি মেরামতির খরচ কমে এবং উপাদানের ব্যর্থতার ফলে ঘটা ক্ষতি এড়ানো যায়।
- সম্প্রসারিত পরিষেবা জীবন — প্রতিস্থাপনের মধ্যে দীর্ঘতর সময় ধরে চলা উপাদানগুলি চক্রজীবনের খরচ কমায়, এমনকি যদি প্রাথমিক ক্রয়মূল্য বিকল্পগুলির চেয়ে বেশি হয়।
- ওয়ারেন্টি দাবি হ্রাস — OEM-এর জন্য, ওয়ারেন্টির ঝুঁকি হ্রাস পাওয়া সরাসরি লাভজনকতাকে প্রভাবিত করে এবং নির্ভরযোগ্যতার জন্য ব্র্যান্ড খ্যাতি গড়ে তোলে।
- পরিদর্শনের প্রয়োজনীয়তা হ্রাস — ফোরজ করা উপাদানগুলির অখণ্ডতার উপর বেশি আস্থা পরিদর্শনের ঘনত্ব এবং সংশ্লিষ্ট রক্ষণাবেক্ষণ খরচ কমাতে পারে।
- নিরাপত্তা মার্জিনের সুবিধা — উত্কৃষ্ট ক্লান্তি প্রতিরোধ ক্ষমতা অতিরিক্ত নিরাপত্তা মার্জিন প্রদান করে যা চারপাশের গঠনগুলিতে ডিজাইন অপ্টিমাইজেশন বা ওজন হ্রাসের অনুমতি দিতে পারে।
এখানে আলোচিত শিল্পগুলির একটি সাধারণ বৈশিষ্ট্য রয়েছে: তারা উপাদানের নির্ভরযোগ্যতা নিয়ে জুয়া খেলতে পারে না। যাত্রী বহনকারী যান, বাণিজ্যিক বিমান, শিল্প যন্ত্রপাতি বা শক্তি অবকাঠামো—যে কোনও প্রয়োগের ক্ষেত্রে ক্লান্তির কারণে ব্যর্থতার ফলাফল কেবল প্রতিস্থাপনের খরচের চেয়ে অনেক বেশি দূরে পৌঁছায়। এই বাস্তবতাই ব্যাখ্যা করে যে কেন উৎপাদন প্রক্রিয়ায় উত্কৃষ্ট ক্লান্তি প্রতিরোধ ক্ষমতা সেবাকালীন মহাবিপর্যয় রোধ করে, এটি বুঝতে পেরে প্রকৌশলীদের মধ্যে আরও বেশি সংখ্যক লোক আঘাত প্রয়োগের (forging) দিকে ঝুঁকছেন।
আঘাত প্রয়োগ (forging) কোথায় সর্বোচ্চ মূল্য প্রদান করে তা বোঝা প্রকৌশলীদের সঠিক উৎপাদন পদ্ধতি প্রাথমিকভাবে নির্দিষ্ট করতে সাহায্য করে—কিন্তু ক্লান্তি কর্মক্ষমতা যাচাই করতে আদর্শীকৃত পরীক্ষার পদ্ধতি এবং দৃঢ় মান নিশ্চিতকরণ ব্যবস্থার প্রয়োজন।
ক্লান্তি প্রদর্শনের জন্য পরীক্ষার মান এবং মান নিশ্চিতকরণ
আপনি কীভাবে নিশ্চিত করবেন যে আঁকা উপাদানগুলি আসলই ক্লান্তি প্রদর্শনের ওপর নির্ভর করা যায়? শ্রেষ্ঠ দানাদার গঠন এবং ত্রুটি অপসারণ সম্পর্কে দাবি আকর্ষক মনে হলেও—প্রকৌশলগত সিদ্ধান্তের জন্য উদ্দেশ্যমূলক যাচাই প্রয়োজন। এখানেই প্রামাণিক পরীক্ষার পদ্ধতি এবং কঠোর মান নিয়ন্ত্রণ ব্যবস্থা তাত্ত্বিক সুবিধাকে নথিভুক্ত, পুনরাবৃত্ত প্রদর্শনের তথ্যে রূপান্তরিত করে।
ভালো খবর হলো? পরিচিত ASTM ক্লান্তি পরীক্ষার মানগুলি চক্রাকার লোডিংয়ের অধীনে উপাদান এবং উপাদানগুলির আচরণ পরিমাপ করার জন্য ক্রমপদ্ধতি পদ্ধতি প্রদান করে। এই পদ্ধতিগুলি উৎপাদন পদ্ধতির মধ্যে আপেল-টু-আপেল তুলনা সম্ভব করে এবং ক্লান্তি-গুরুত্বপূর্ণ প্রয়োগের জন্য আঁকা উপাদান নির্দিষ্ট করার জন্য প্রকৌশলীদের আত্মবিশ্বাস দেয়।
ক্লান্তি যাচাইয়ের জন্য শিল্প মান
বিভিন্ন আন্তর্জাতিকভাবে স্বীকৃত মান ক্লান্তি পরীক্ষার নিয়ন্ত্রণ করে, যা নির্দিষ্ট লোডিং অবস্থা এবং উপাদানের আচরণের জন্য ডিজাইন করা হয়। আপনার প্রয়োগের ক্ষেত্রে কোন মানটি প্রযোজ্য তা বোঝা গুরুত্বপূর্ণ পরীক্ষার ফলাফল নিশ্চিত করে যা বাস্তব কার্যকারিতা পূর্বাভাস দেয়।
অনুযায়ী ক্লান্তি পরীক্ষার পদ্ধতির উপর টেস্টরিসোর্সের বিশ্লেষণ , ASTM E466 পরিবেশগত তাপমাত্রায় ধ্রুবক প্রসারণ লোডিংয়ের অধীনে ধাতব উপাদানের ক্লান্তি পরীক্ষার জন্য একটি পদ্ধতিগত পদ্ধতি প্রদান করে। এই মানটি বিশেষভাবে অক্ষীয় নমুনাগুলির ক্লান্তি শক্তি পরিমাপ করে যেখানে পরীক্ষার সময় প্রায় সমস্ত সময় প্রসারণ স্থিতিস্থাপক থাকে—এমন অবস্থা যা অনেক উচ্চ-চক্র ক্লান্তি প্রয়োগের বৈশিষ্ট্য নির্ধারণ করে।
এই স্ট্যান্ডার্ডটি কঠোরতা, গ্রেইন আকার এবং পৃষ্ঠতলের মসৃণতা ইত্যাদি বিঘ্নকারী চলরাশিগুলি নিয়ন্ত্রণের উপর জোর দেয় যাতে বিভিন্ন ল্যাবের মধ্যে তুলনীয় ক্লান্তি তথ্য নিশ্চিত করা যায়। ফোর্জড উপাদানগুলির সঙ্গে ঢালাই বা মেশিন করা বিকল্পগুলির তুলনা করার সময় এই ধরনের সামঞ্জস্য বজায় রাখা অত্যন্ত গুরুত্বপূর্ণ—আপনার প্রয়োজন হয় এই আস্থা রাখার যে পর্যবেক্ষিত কর্মক্ষমতার পার্থক্য উৎপাদন পদ্ধতি থেকে এসেছে, পরীক্ষার পার্থক্য থেকে নয়।
| স্ট্যান্ডার্ড | পরীক্ষা প্রকার | এটি কী পরিমাপ করে | আবেদন |
|---|---|---|---|
| এএসটিএম ই৪৬৬ | অক্ষীয় ক্লান্তি পরীক্ষা (বল-নিয়ন্ত্রিত) | ধ্রুব প্রসার চক্রীয় লোডিংয়ের অধীনে ক্লান্তি শক্তি; উচ্চ-চক্র ক্লান্তি অঞ্চলের জন্য S-N বক্ররেখা তৈরি | উপাদানগুলি যেগুলি প্রায়শই স্থিতিস্থাপক বিকৃতির সম্মুখীন হয়; 10,000 চক্রের বেশি উচ্চ-চক্র অ্যাপ্লিকেশন; উৎপাদন পদ্ধতি জুড়ে উপাদানের ক্লান্তি প্রতিরোধের তুলনা |
| ASTM E606 | বিকৃতি-নিয়ন্ত্রিত ক্লান্তি পরীক্ষা | নিম্ন-চক্র ক্লান্তি আচরণ; বিকৃতি-জীবন সম্পর্ক; চক্রীয় চাপ-বিকৃতি প্রতিক্রিয়া | উল্লেখযোগ্য প্লাস্টিকের চাপের মধ্যে থাকা উপাদান; 10,000 সাইকেলের নিচে লো-সাইকেল ফ্যাটিগ অ্যাপ্লিকেশন; তাপীয় চক্র পরিবেশ; চাপ পাত্রের উপাদান |
| ISO 1143 | ঘূর্ণায়মান বীম ফ্যাটিগ পরীক্ষা | ঘূর্ণায়মান বাঁকনের অধীনে ফ্যাটিগ সীমা; ধাতব উপকরণের সহনশীলতার বৈশিষ্ট্য | শ্যাফট ও অক্ষের অ্যাপ্লিকেশন; ঘূর্ণায়মান বাঁকন ভার অনুভবকারী উপাদান; উপাদানের ফ্যাটিগ বৈশিষ্ট্যের প্রাথমিক প্রতিষ্ঠা |
| ASTM E647 | ফ্যাটিগ ফাটল বৃদ্ধির হার পরীক্ষা | চক্রীয় চাপের অধীনে ফাটলের ছড়ানোর হার; ফাটল বৃদ্ধির জন্য সীমান্ত চাপ তীব্রতা | ক্ষতি সহনশীলতা বিশ্লেষণ; ধরা পড়া ত্রুটিযুক্ত উপাদানের অবশিষ্ট আয়ু ভবিষ্যদ্বাণী; ফাটল প্রতিরোধে গ্রেইন ফ্লো-এর সুবিধার যাথার্থ্য যাচাই |
ASTM E466 পরীক্ষা থেকে উৎপন্ন S-N বক্ররেখা বিকল্পগুলির তুলনায় ফোরজিংয়ের ক্লান্তি সুবিধাগুলি তুলনা করার জন্য একটি মৌলিক সরঞ্জাম হিসাবে কাজ করে। এই বক্ররেখাটি ব্যর্থতার আগে চক্রাকার চাপের প্রসার এবং চক্রের সংখ্যাকে লগারিদমিক স্কেলে চিত্রিত করে। যখন ফোরজড এবং ঢালাই উপাদানগুলি অভিন্ন পরীক্ষার পদ্ধতির মধ্য দিয়ে যায়, তখন ফোরজড নমুনাগুলি ধ্রুবপ্রকৃতির সাথে শ্রেষ্ঠ কর্মক্ষমতা প্রদর্শন করে—সাধারণত সমতুল্য চাপের স্তরে অনেক বেশি চক্র সহ্য করে, অথবা সমতুল্য চক্র সংখ্যার জন্য উচ্চতর চাপ সহ্য করে।
ধ্রুবকতা নিশ্চিত করার জন্য গুণগত নিয়ন্ত্রণ ব্যবস্থা
পরীক্ষা কর্মক্ষমতা যাচাই করে—কিন্তু ধ্রুব ক্লান্তি বৈশিষ্ট্য উৎপাদন প্রক্রিয়াজুড়ে ফোরজিং গুণগত নিয়ন্ত্রণের উপর নির্ভর করে। প্রতিটি উপাদান উত্কৃষ্ট ক্লান্তি প্রতিরোধ প্রদানকারী ধাতুবিদ্যার বৈশিষ্ট্যগুলি অর্জন করে তা নিশ্চিত করার জন্য নিরীক্ষণ এবং নিয়ন্ত্রণের জন্য কয়েকটি গুরুত্বপূর্ণ প্যারামিটার প্রয়োজন।
তাপমাত্রা পর্যবেক্ষণ — উষ্ণতা সরাসরি শস্য রিফাইনমেন্ট, উপাদান প্রবাহ এবং চূড়ান্ত সূক্ষ্ম গঠনকে প্রভাবিত করে। খুব কম হলে, বিকৃতির সময় ধাতু ফাটতে পারে। খুব বেশি হলে, অতিরিক্ত শস্য বৃদ্ধি ক্লান্তির বৈশিষ্ট্যগুলি ক্ষতিগ্রস্ত করতে পারে। থার্মোকাপল, অবলোহিত পাইরোমিটার বা তাপীয় ইমেজিং ব্যবহার করে নিরবচ্ছিন্ন তাপমাত্রা নিরীক্ষণ নিশ্চিত করে যে উপাদানটি উৎপাদন পর্ব জুড়ে অনুকূল পরিসরের মধ্যে থাকে।
বিকৃতি নিয়ন্ত্রণ — প্লাস্টিক বিকৃতির মাত্রা এবং হার শস্য রিফাইনমেন্ট এবং অভ্যন্তরীণ ত্রুটি দূরীকরণ নির্ধারণ করে। চাপ বল, হাতুড়ির শক্তি এবং ডাই বন্ধকরণের নিখুঁত নিয়ন্ত্রণ উৎপাদন চক্রের মধ্যে ধারাবাহিক উপাদান প্রবাহ এবং শস্য গঠন বিকাশ নিশ্চিত করে। আধুনিক ফোরজিং অপারেশনগুলি প্রায়শই প্রতিটি উপাদানকে উপযুক্ত বিকৃতি প্রাপ্ত হয়েছে কিনা তা যাচাই করতে বাস্তব-সময়ের বল নিরীক্ষণ ব্যবহার করে।
ফোরজ পরবর্তী পরিদর্শন — ফোরজিং-এর পরে, আকারগত সম্মতি এবং অভ্যন্তরীণ অখণ্ডতা যাচাই করার জন্য উপাদানগুলি পরিদর্শনের অধীন হয়। এই পরিদর্শনের মধ্যে আকারগত যাচাই এবং ক্লান্তি কর্মক্ষমতা ক্ষতিগ্রস্ত করতে পারে এমন কোনও অসঙ্গতি শনাক্ত করার জন্য অ-বিনষ্টকারী পরীক্ষা অন্তর্ভুক্ত থাকে।
অ-বিনষ্টকারী পরীক্ষার পদ্ধতি—যা সামগ্রিকভাবে ফোরজিং পরিদর্শন পদ্ধতি হিসাবে পরিচিত—উপাদানটিকে ক্ষতি না করেই অভ্যন্তরীণ অখণ্ডতা যাচাই করে:
- আল্ট্রাসোনিক টেস্টিং (UT) — উচ্চ-ফ্রিকোয়েন্সির শব্দ তরঙ্গগুলি অভ্যন্তরীণ ফাঁক, অন্তর্ভুক্তি এবং বিচ্ছিন্নতা শনাক্ত করে যা ক্লান্তি ফাটল শুরু হওয়ার স্থান হতে পারে। যেখানে ঢালাই উপকরণগুলিতে সাধারণ অভ্যন্তরীণ ত্রুটিগুলি দূর করা হয়েছে কিনা তা যাচাই করার জন্য UT আয়তন পরীক্ষার সুবিধা প্রদান করে।
- চৌম্বকীয় কণা পরিদর্শন (MPI) — ফেরোম্যাগনেটিক উপকরণের জন্য, MPI উপাদানটিকে চৌম্বকায়িত করে এবং চৌম্বকীয় কণাগুলি প্রয়োগ করে যা ত্রুটির স্থানগুলিতে জমা হয়, এর মাধ্যমে পৃষ্ঠ এবং পৃষ্ঠের কাছাকাছি বিচ্ছিন্নতা শনাক্ত করে।
- ডাই পেনিট্রেন্ট পরিদর্শন (DPI) — পেনিট্রেন্ট ডাই ফাটল ও ত্রুটিগুলিতে প্রবেশ করার পর একটি ডেভেলপার কোটিংয়ের উপরে ফুটে ওঠার মাধ্যমে সারফেস-ব্রেকিং ত্রুটিগুলি দৃশ্যমান হয়। ফ্যাটিগ ক্র্যাক শুরু হওয়ার বিরুদ্ধে প্রতিরোধের জন্য সারফেস অখণ্ডতা যাচাই করার জন্য এই পদ্ধতি ব্যবহৃত হয়।
- রেডিওগ্রাফিক পরীক্ষণ — এক্স-রে বা গামা-রে ইমেজিং অভ্যন্তরীণ ত্রুটি, ছিদ্রযুক্ততা এবং অন্তর্ভুক্তি প্রকাশ করে—গুরুত্বপূর্ণ অ্যাপ্লিকেশনের জন্য অভ্যন্তরীণ গুণমানের নথিভুক্ত প্রমাণ প্রদান করে।
স্ট্যান্ডার্ডাইজড ফ্যাটিগ পরীক্ষার পদ্ধতি এবং ব্যাপক মান নিয়ন্ত্রণের সমন্বয় এমন একটি যাচাইকরণ কাঠামো তৈরি করে যা ফোর্জিংয়ের তাত্ত্বিক সুবিধাগুলিকে নথিভুক্ত, পুনরাবৃত্তিযোগ্য কর্মক্ষমতায় রূপান্তরিত করে। যখন ইঞ্জিনিয়াররা ফ্যাটিগ-সংক্রান্ত গুরুত্বপূর্ণ অ্যাপ্লিকেশনের জন্য ফোর্জ করা উপাদান নির্দিষ্ট করেন, তখন এই পরীক্ষা এবং পরিদর্শনের অবস্থাপনা নিশ্চয়তা দেয় যে প্রতিটি উপাদান প্রত্যাশিত সেবা আয়ু প্রদান করবে—অনুমানের পরিবর্তে নিরপেক্ষ তথ্য দ্বারা সমর্থিত।
পারফরম্যান্সের বেসলাইন নির্ধারণ করা এবং মান নিশ্চিত করার জন্য প্রয়োগ হওয়া পরীক্ষার মান এবং উৎপাদনের ধারাবাহিকতা নিশ্চিত করার জন্য গুণগত ব্যবস্থা বিবেচনা করে, অবশিষ্ট প্রশ্নটি হয়ে ওঠে ব্যবহারিক: আপনার নির্দিষ্ট অ্যাপ্লিকেশনের ক্ষেত্রে ফোরজিং কখন যুক্তিযুক্ত হয়, এবং আপনার ডিজাইনগুলি অনুকূল করার জন্য ফোরজিং সরবরাহকারীদের সাথে কার্যকরভাবে কীভাবে অংশীদারিত্ব করবেন?
ক্লান্তি অ্যাপ্লিকেশনের জন্য ফোরজিং সম্পর্কে তথ্যসম্পন্ন সিদ্ধান্ত গ্রহণ
আপনি ফোরজিংয়ের ক্লান্তি সুবিধার জন্য বাহ্যিক প্রমাণগুলি দেখেছেন—কিন্তু ভালো ইঞ্জিনিয়ারিং এবং চমৎকার ইঞ্জিনিয়ারিং-এর মধ্যে যা পার্থক্য করে তা হল: কখন ফোরজিং সঠিক পছন্দ তা জানা এবং কখন বিকল্পগুলি আপনার জন্য আরও ভালো কাজ করতে পারে। প্রতিটি অ্যাপ্লিকেশনের জন্য অন্ধভাবে ফোরজড উপাদান নির্দিষ্ট করা সম্পদের অপচয় ঘটায়, অন্যদিকে যেখানে ফোরজিং গুরুত্বপূর্ণ সেখানে এটি উপেক্ষা করা অকাল ব্যর্থতার ঝুঁকি তৈরি করে। চাবিকাঠি হল ফোরজিংয়ের সক্ষমতা এবং সীমাবদ্ধতার বিরুদ্ধে আপনার নির্দিষ্ট প্রয়োজনীয়তা নিরপেক্ষভাবে মূল্যায়ন করা।
চলুন সৎ হই: আস্তিন গঠন সর্বদা উত্তর নয়। ফ্রিগেটের উৎপাদন প্রক্রিয়া বিশ্লেষণ অনুসারে, আস্তিন গঠনের সীমাবদ্ধতা উপেক্ষা করা ব্যয়বহুল উৎপাদন ভুল, বিলম্ব এবং খারাপ মানের পণ্যের দিকে নিয়ে যেতে পারে। এই সীমাগুলি বোঝা আপনাকে আপনার প্রকল্পের জন্য আস্তিন গঠন উপযুক্ত কিনা তা নির্ধারণ করতে স্মার্ট সিদ্ধান্ত নিতে সাহায্য করে—অথবা বিকল্প পদ্ধতি আরও ভাল ফলাফল দিতে পারে কিনা তা নির্ধারণ করতে।
আস্তিন গঠন কখন সঠিক পছন্দ তা মূল্যায়ন করা
আস্তিন গঠনে প্রতিশ্রুতিবদ্ধ হওয়ার আগে, কয়েকটি গুরুত্বপূর্ণ বিষয় বিবেচনা করুন যা নির্ধারণ করে যে এই উৎপাদন পদ্ধতি আপনার অ্যাপ্লিকেশনের প্রয়োজনীয়তার সাথে সামঞ্জস্যপূর্ণ কিনা। প্রতিটি উপাদান আস্তিন গঠনের সুবিধাগুলি থেকে সমানভাবে উপকৃত হয় না, এবং কিছু ডিজাইন আস্তিন গঠন প্রক্রিয়ার মাধ্যমে অর্থনৈতিকভাবে উৎপাদিত হওয়া সম্ভব নয়।
জ্যামিতিক জটিলতার সীমাবদ্ধতা — তুলনামূলকভাবে সরল আকৃতির উপাদান উৎপাদনের ক্ষেত্রে ফোরজিং খুবই কার্যকর, কিন্তু জটিল জ্যামিতি উৎপাদনে এটি গুরুতর চ্যালেঞ্জের সম্মুখীন হয়। ধারালো কোণ, অসমমিত ডিজাইন বা জটিল অভ্যন্তরীণ বৈশিষ্ট্যযুক্ত অংশগুলি গ্রেইন প্রবাহকে ব্যাহত করে—এমন বৈশিষ্ট্য যা ফ্যাটিগ প্রতিরোধের ক্ষেত্রে ফোরজিংকে শ্রেষ্ঠ করে তোলে। যখন জ্যামিতিক জটিলতার কারণে গ্রেইন প্রবাহ অসম হয়ে যায়, তখন ফ্যাটিগ সুবিধাগুলি উল্লেখযোগ্যভাবে হ্রাস পায়। যদি আপনার উপাদানের জন্য এমন বৈশিষ্ট্যের প্রয়োজন হয় যা ব্যবহারিক ফোরজিং ক্ষমতাকে অতিক্রম করে, তবে বিবেচনা করুন যে ফোরজড স্টক থেকে মেশিনিং করা বা বিকল্প উৎপাদন পদ্ধতি কার্যকর হতে পারে কিনা।
উৎপাদন পরিমাণের অর্থনীতি — আকৃতি প্রদানের জন্য প্রতি অপারেশনে অপরিসীম চাপের মধ্যে কাজ করে এমন ডাই—বিশেষ ছাঁচের প্রয়োজন হয়। এই ডাইগুলি তৈরি করা প্রাথমিক বিনিয়োগের দিক থেকে উল্লেখযোগ্য, এবং নির্ভুল অ্যাপ্লিকেশনে ডাই রক্ষণাবেক্ষণ ও প্রতিস্থাপন মোট উৎপাদন খরচের প্রায় ২০% পর্যন্ত হতে পারে। কম পরিমাণ উৎপাদন বা একক প্রোটোটাইপের ক্ষেত্রে, এই টুলিং বিনিয়োগ সঠিক নয়। তবে, যেসব অ্যাপ্লিকেশনে হাজার হাজার উপাদানের মধ্যে টুলিং খরচ ছড়িয়ে পড়ে, সেক্ষেত্রে প্রতি ইউনিট খরচ হিসাবে আকৃতি প্রদান আরও আকর্ষক হয়ে ওঠে।
যখন বিকল্প পদ্ধতি যথেষ্ট হয় — প্রতিটি উপাদানের ক্ষেত্রে ক্লান্তি ভারযুক্ত হওয়া এতটা গুরুতর নয় যে আপনি ফোরজিং-এর উচ্চ মূল্য দিতে বাধ্য হবেন। যেসব অ্যাপ্লিকেশনে স্থির ভারযুক্ত প্রাধান্য পায়, যেখানে নিরাপত্তা ফ্যাক্টরগুলি পর্যাপ্ত মার্জিন প্রদান করে, অথবা যেখানে সারফেস ট্রিটমেন্টগুলি মৌলিক উপাদানের সীমাবদ্ধতা কাটিয়ে উঠতে পারে, সেখানে ঢালাই বা মেশিনিং-এর সঙ্গে উপযুক্ত পোস্ট-প্রসেসিং কম খরচে গ্রহণযোগ্য কর্মদক্ষতা প্রদান করতে পারে। প্রশ্ন হল: আপনার অ্যাপ্লিকেশনটি আসলে কতটা ক্লান্তি-সংক্রান্ত?
আপনার নির্দিষ্ট অ্যাপ্লিকেশনের জন্য ফোরজিং-এর তুলনায় অন্যান্য উৎপাদন পদ্ধতি মূল্যায়ন করার সময় এই সিদ্ধান্ত নির্ণয়ের মাপকাঠি বিবেচনা করুন:
- ক্লান্তি সংক্রান্ততা মূল্যায়ন — উপাদানের ব্যর্থতা কি নিরাপত্তা ঝুঁকি, উল্লেখযোগ্য ডাউনটাইম খরচ বা ওয়ারেন্টি ঝুঁকি তৈরি করে? উচ্চ পরিণতির অ্যাপ্লিকেশনগুলি প্রাথমিক খরচ বেশি হওয়া সত্ত্বেও ফোরজিং-এর পক্ষে শক্তিশালীভাবে সমর্থন করে।
- প্রত্যাশিত চাপ চক্র — সেবা জীবনের মধ্যে লক্ষাধিক চাপ চক্র অভিজ্ঞ উপাদানগুলি ফাটল প্রতিরোধের ক্ষেত্রে ফোরজিং-এর সবচেয়ে বেশি উপকৃত হয়। কম চক্রের অ্যাপ্লিকেশনগুলি বিকল্প উৎপাদন পদ্ধতি সহ্য করতে পারে।
- চাপের কেন্দ্রীভবন স্থানগুলি — গুরুত্বপূর্ণ চাপ বিদ্যুতে শস্য প্রবাহ অনুকূলিত করার জন্য ফোরজিং ডাইগুলি কি নকশা করা যায়? যদি জ্যামিতি উপকারী শস্য অভিমুখকে বাধা দেয়, তবে ফোরজিং-এর সুবিধাগুলি হ্রাস পায়।
- উৎপাদন পরিমাণ এবং ফ্রিকোয়েন্সি — আয়তন কি ডাই বিনিয়োগের জন্য যৌক্তিক হবে? প্রাথমিক উৎপাদন এবং পণ্যের জীবনচক্রের মধ্যে প্রতিস্থাপন বা স্পেয়ার পার্টসের প্রত্যাশিত চাহিদা উভয়ই বিবেচনা করুন।
- উপাদানের উপলব্ধতা এবং খরচ — কিছু উপাদান অন্যদের তুলনা সহজে ফোরজ হয়। সংকীর্ণ প্রক্রিয়াকরণ জানালা সহ বিরল খাদগুলি ফোরজিংয়ের বিশেষায়িত দক্ষতা প্রয়োজন করতে পারে যা সরবরাহকারী বিকল্পগুলি সীমাবদ্ধ করে।
- মাত্রার সহনশীলতার প্রয়োজনীয়তা — ফোরজিং প্রায়-নেট আকৃতি তৈরি করে, কিন্তু সাধারণত নির্ভুল সহনশীলতার জন্য মেশিনিং পরবর্তী প্রক্রিয়া প্রয়োজন। মোট উৎপাদন খরচ তুলনায় সম্পূর্ণ সমাপন অপারেশনগুলি অন্তর্ভুক্ত করুন।
- লিড টাইম সীমাবদ্ধতা — ডাই নকশা এবং উৎপাদনে সময় লাগে। যদি জরুরি প্রোটোটাইপ উন্নয়ন আপনার সময়সূচী নির্ধারণ করে, তবে দ্রুত সরঞ্জামের জন্য সরবরাহকারী ক্ষমতা অনুযায়ী ফোরজিং ব্যবহারের সময় নির্ধারণ করা হবে।
অনুকূল ফলাফলের জন্য ফোরজিং পার্টনারদের সাথে কাজ করা
আপনার অ্যাপ্লিকেশনের জন্য ফোরজিং উপযুক্ত তা নির্ধারণ করার পরেও, সাফল্য খুব বেশি নির্ভর করে ফোরজিং সরবরাহকারীর নির্বাচন এবং সহযোগিতামূলক ডিজাইন অপ্টিমাইজেশনের উপর। অভিজ্ঞ ফোরজিং পার্টনাররা দক্ষতা আনে যা ভালো ডিজাইনকে অসাধারণ ফোরজড উপাদানে রূপান্তরিত করে—এবং উৎপাদনের ব্যয়বহুল সমস্যায় পরিণত হওয়ার আগেই সম্ভাব্য সমস্যাগুলি চিহ্নিত করে।
অনুযায়ী বান্টি এলএলসি-এর ডিজাইন অপ্টিমাইজেশন গবেষণা , আপনার ডিজাইন নীতি এবং উৎপাদন প্রক্রিয়া বোঝে এমন একজন অভিজ্ঞ ধাতব যন্ত্রাংশ উৎপাদকের সাথে পরামর্শ করা অপরিহার্য। তারা আপনার নির্দিষ্ট প্রকল্পের জন্য সবচেয়ে উপযুক্ত অপ্টিমাইজেশন পদ্ধতি নির্বাচন করতে সাহায্য করতে পারেন এবং আপনার উপাদানগুলির জন্য সর্বোত্তম সম্ভাব্য ফলাফল নিশ্চিত করতে পারেন।
ফোরজিং-এর ক্ষেত্রে সরাসরি প্রযোজ্য উৎপাদনের জন্য ডিজাইন (DFM) নীতি। লক্ষ্য হল ডিজাইনগুলিকে সরল করা যাতে উপাদানগুলি দ্রুত এবং খরচে উৎপাদন করা যায় যাতে গুণমানের ক্ষতি না হয়। ফোরজিং অ্যাপ্লিকেশনের ক্ষেত্রে DFM-এর বিবেচ্য বিষয়গুলি হল:
- ড্রাফ্ট কোণ — উপযুক্ত খসড়া কোণগুলি ঢাল থেকে অংশগুলি সরানোর অনুমতি দেয় ক্ষতি বা অত্যধিক ক্ষয় ছাড়া।
- ফিলেট ব্যাসার্ধ — প্রচুর ফিলেট উপকরণের মধ্য দিয়ে আকর্ষণীয় প্রবাহকে উৎসাহিত করে এবং সম্পন্ন করা উপাদানে চাপের ঘনত্ব কমায়।
- পার্টিং লাইনের অবস্থান — কৌশলগত পার্টিং লাইনের অবস্থান ফ্ল্যাশ সরানোর চ্যালেঞ্জগুলি কমায় এবং শস্য প্রবাহের অবস্থান অনুকূলভাবে করে।
- প্রাচীরের পুরুত্বের সমানতা — সুসাময়িক বিভাগগুলি সমস্ত ঠান্ডা প্রচারের অনুমতি দেয় এবং অবশিষ্ট চাপের উন্নয়ন কমায়।
সেরা ফোরজিং অংশীদারিত্ব সরবরাহকারী দক্ষতা এবং প্রাথমিক নকশা জড়িততার সংমিশ্রণ করে। শেষ করা নকশাগুলি উপস্থাপন করে এবং উদ্ধৃতি চাওয়ার পরিবর্তে, ধারণা উন্নয়নের সময় সম্ভাব্য সরবরাহকারীদের সাথে যুক্ত হন। ফোরজিং নকশা অনুকূলকরণে তাদের ইনপুট উৎপাদনযোগ্যতা সমস্যাগুলি অপসারণ করতে পারে যখন আপনি যে বিবেচনা করেননি তার মধ্যে শস্য প্রবাহের উন্নতির মাধ্যমে ক্লান্তি কর্মক্ষমতা বাড়াতে পারে।
যারা ইঞ্জিনিয়ার তাদের জন্য ফোরজিংয়ের সম্ভাব্যতা দ্রুত মূল্যায়ন করা, দ্রুত প্রোটোটাইপিং ক্ষমতা সহ উৎপাদনকারীদের—যাদের কিছু প্রোটোটাইপ মাত্র 10 দিনের মধ্যে সরবরাহ করে—উৎপাদন টুলিংয়ে বিনিয়োগের আগে ব্যবহারিক মূল্যায়ন সক্ষম করে। ভৌগোলিক বিবেচনাগুলি এখানেও গুরুত্বপূর্ণ: নিংবো বন্দরের মতো প্রধান শিপিং হাবের কাছাকাছি অবস্থিত সরবরাহকারীরা বৈশ্বিক সরবরাহ চেইনের জন্য ডেলিভারির সময়সীমা কমিয়ে আনতে পারে।
সম্ভাব্য ফোরজিং অংশীদারদের মূল্যায়ন করার সময়, উৎপাদন যোগ্যতার পাশাপাশি তাদের ইঞ্জিনিয়ারিং সমর্থন ক্ষমতা বিবেচনা করুন। শাওই (নিংবো) ধাতু প্রযুক্তি ডিজাইন অপ্টিমাইজেশনের জন্য অভ্যন্তরীণ ইঞ্জিনিয়ারিং সমর্থন প্রদান করে, যা ইঞ্জিনিয়ারদের ফোরজিং তাদের নির্দিষ্ট প্রয়োজনীয়তা পূরণ করে কিনা তা মূল্যায়ন করতে এবং ডিজাইনের উন্নতির মাধ্যমে ক্লান্তি প্রদর্শনের ক্ষেত্রে উন্নতির সুযোগগুলি চিহ্নিত করতে সাহায্য করে।
ক্লান্তির প্রয়োজনীয়তা এবং বাস্তব সীমাবদ্ধতার মধ্যে ভারসাম্য বজায় রাখার উপর চূড়ান্তভাবে আঘাত দেওয়া বা বিকল্পগুলি অনুসরণ করার সিদ্ধান্ত নির্ভর করে। যখন আপনি এই সিদ্ধান্তের কাছে পদ্ধতিগতভাবে আসবেন, আপনার নির্দিষ্ট লোডিং শর্তাবলী ঈমানদারভাবে মূল্যায়ন করবেন এবং কেবল অর্ডার জয়ের চেয়ে আপনার সাফল্যকে অগ্রাধিকার দেয় এমন সরবরাহকারীদের সাথে অংশীদারিত্ব করবেন, তখন আপনি নির্ভরযোগ্য, খরচ-কার্যকর উপাদানগুলি প্রদান করার জন্য সর্বদা আপনার সবচেয়ে চাহিদাপূর্ণ অ্যাপ্লিকেশনগুলির জন্য উৎপাদন সংক্রান্ত সিদ্ধান্তে পৌঁছাবেন।
আঘাত দেওয়া এবং ধাতব ক্লান্তি সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্ন
1. অন্যান্য উত্পাদন পদ্ধতির তুলনায় আঘাত দেওয়া কীভাবে ক্লান্তির আচরণ উন্নত করে?
ফোরজিং তিনটি প্রধান ক্রিয়াকলাপের মাধ্যমে ক্লান্তি আচরণের উন্নতি ঘটায়: ধারাবাহিক শস্য প্রবাহ সংযোগ যা ফাটলগুলিকে শস্য সীমানার বরাবর না গিয়ে তার মধ্যদিয়ে যেতে বাধ্য করে, চাপ প্রয়োগের মাধ্যমে অভ্যন্তরীণ ফাঁক এবং স্ফুটন দূরীকরণ, এবং সূক্ষ্ম শস্য গঠন যা ফাটল শুরু হওয়ার বিরুদ্ধে প্রতিরোধ ক্ষমতা বাড়ায়। গবেষণায় দেখা গেছে যে 10^6 চক্রে ডাকটাইল কাস্ট আয়রনের তুলনায় ফোরজড ইস্পাত উপাদানগুলি 36% বেশি ক্লান্তি শক্তি অর্জন করতে পারে, এবং লোডিং অবস্থার উপর নির্ভর করে ক্লান্তি আয়ু উন্নতি 6x থেকে 50x পর্যন্ত হতে পারে।
2. ধাতু ফোরজিং-এর অসুবিধাগুলি কী কী?
অভিযোজনের কয়েকটি সীমাবদ্ধতা রয়েছে যা প্রকৌশলীদের বিবেচনা করা উচিত। এটি সন্নিবেশযুক্ত বিয়ারিং, সিন্টারযুক্ত কার্বাইড বা বহু-ধাতব গঠনবিশিষ্ট অংশগুলি তৈরি করতে পারে না। তীক্ষ্ণ কোণ বা জটিল অভ্যন্তরীণ বৈশিষ্ট্যযুক্ত জটিল জ্যামিতি উপকারী শস্য প্রবাহকে ব্যাহত করতে পারে। ডাই উৎপাদনের জন্য প্রাথমিক বিনিয়োগের প্রয়োজন হয়, যা ছোট উৎপাদন চক্রকে অর্থনৈতিকভাবে চ্যালেঞ্জিং করে তোলে। এছাড়াও, ছোট, সূক্ষ্মভাবে নকশাকৃত অংশগুলি সাধারণত চূড়ান্ত বিবরণী অর্জনের জন্য মাধ্যমিক যন্ত্র পরিচালনার প্রয়োজন হয়।
3. ধাতব ক্লান্তি কি উল্টানো বা দূর করা যাবে?
ফাটল দেখা দেওয়ার পরে ধাতব ক্লান্তির ক্ষতি সাধারণত অপসারণযোগ্য নয়। ক্লান্ত উপাদানটিকে আবার বাঁকানো দ্বারা এর মূল শক্তি ফিরে পাওয়া যায় না। জমা হওয়া ক্লান্তির ক্ষতি সম্পূর্ণভাবে দূর করার একমাত্র উপায় হল ধাতুকে এমন তাপমাত্রায় উত্তপ্ত করা যেখানে পরমাণুগুলি স্বাধীনভাবে চলাচল করতে পারে, এবং তারপর তাকে পুনরায় ঠান্ডা করা—আসলে উপাদানটিকে পুনরায় গলানো। এই কারণে ফোরজিং-এর মতো উপযুক্ত উৎপাদন পদ্ধতির মাধ্যমে ক্লান্তি প্রতিরোধ করা ক্ষতি ঘটার পর তা সমাধানের চেয়ে অনেক বেশি কার্যকর।
4. আপসেট ফোরজিং কী এবং কখন এটি ব্যবহার করা উচিত?
আপসেট ফোর্জিং হল এমন একটি প্রক্রিয়া যেখানে চাপ বল কোনও উপাদানের নির্দিষ্ট স্থানে অনুদৈর্ঘ্য ক্ষেত্রফল বৃদ্ধি করে, যদিও উপাদানটির মোট দৈর্ঘ্য অপরিবর্তিত থাকে। এটি সেগুলির জন্য আদর্শ যেখানে চাপের কেন্দ্রবিন্দুতে স্থানীয়ভাবে উপাদান জমা হওয়া প্রয়োজন—যেমন বোল্টের মাথা, ভাল্ভ স্টেম এবং অটোমোটিভ ড্রাইভ শ্যাফটের প্রান্ত। আপসেট ফোর্জিং ঠিক সেখানেই শস্য গঠনকে ঘনীভূত করে যেখানে ক্লান্তি লোডিং সবচেয়ে তীব্র হয়, যা ফাস্টেনার, ফ্ল্যাঞ্জযুক্ত ফিটিং এবং সংযোগস্থলে চক্রীয় চাপের সম্মুখীন অ্যাক্সেল স্পিন্ডলগুলির জন্য এটিকে আরও উন্নত করে তোলে।
5. ফোর্জ করা উপাদানগুলির ক্লান্তি কর্মক্ষমতা কীভাবে প্রস্তুতকারকরা যাচাই করেন?
নির্মাতারা অক্ষীয় ক্লান্তি পরীক্ষার জন্য ASTM E466, বিকৃতি-নিয়ন্ত্রিত পরীক্ষার জন্য ASTM E606 এবং ঘূর্ণায়মান বীম পরীক্ষার জন্য ISO 1143 সহ আদর্শীকৃত পরীক্ষার পদ্ধতি ব্যবহার করে। ফোরজিংয়ের সময় মান নিয়ন্ত্রণের মধ্যে রয়েছে তাপমাত্রা পর্যবেক্ষণ, বিকৃতি নিয়ন্ত্রণ এবং ফোরজিং-পরবর্তী পরিদর্শন। আলট্রাসোনিক পরীক্ষা, চৌম্বকীয় কণা পরিদর্শন এবং রঞ্জক প্রবেশ পরীক্ষা সহ অ-ধ্বংসাত্মক পরীক্ষার পদ্ধতি অভ্যন্তরীণ অখণ্ডতা যাচাই করে। IATF 16949-প্রত্যয়িত নির্মাতারা যেমন শাওই কঠোর প্রক্রিয়া নিয়ন্ত্রণ এবং ডকুমেন্টেশনের মাধ্যমে সামঞ্জস্যপূর্ণ ক্লান্তি বৈশিষ্ট্য নিশ্চিত করে।