 আমরা অটোমেকানিকা ফ্রাঙ্কফুর্ট ২০২৬-এ প্রদর্শনীতে অংশগ্রহণ করছি — ৮ সেপ্টেম্বর | হল ৪.২, স্ট্যান্ড এম৩১ —
 EN


আপনি কীভাবে ধার নষ্ট না করে বা আঘাতের ঝুঁকি না নিয়ে ধাতু কাটবেন
উপাদান এবং কাটার ধরন অনুযায়ী ধাতু কাটার পদ্ধতি
যদি আপনি ভাবছেন আপনি কীভাবে ধার নষ্ট না করে ধাতু কাটবেন , একটি ধারণা দিয়ে শুরু করুন: প্রতিটি কাজের জন্য একটি একক সরঞ্জাম বিদ্যমান নেই। সর্বোত্তম ফলাফল পাওয়ার জন্য পাঁচটি পরিবর্তনশীল বিষয়ের উপর নির্ভর করে: ধাতুর প্রকার, এর পুরুত্ব, আকৃতি, আপনার প্রয়োজনীয় ধারের গুণগত মান এবং আপনি যেসব সরঞ্জাম নিরাপদে ব্যবহার করতে পারেন।
ধাতু কাটার সর্বোত্তম পদ্ধতিকে কী পরিবর্তন করে
ধাতু কাটার সর্বোত্তম পদ্ধতি পরিবর্তিত হয় কারণ বিভিন্ন ধাতু তাপ, চাপ এবং ঘর্ষণের প্রতি ভিন্ন ভাবে প্রতিক্রিয়া করে। এমএসসি ব্যাখ্যা করে যে লৌহযুক্ত ধাতুগুলির মধ্যে লোহা বেস বা উল্লেখযোগ্য পরিমাণ লোহা থাকে, তাই এই শ্রেণীতে কার্বন স্টিল এবং স্টেইনলেস স্টিল অন্তর্ভুক্ত। অ-লৌহযুক্ত ধাতু, যেমন অ্যালুমিনিয়াম, তাতে লোহা থাকে না। এটি গুরুত্বপূর্ণ কারণ চিপ গঠন, তাপ এবং টুলের সঙ্গে মাটেরিয়ালের মিথস্ক্রিয়া প্রতিটি মাটেরিয়ালের জন্য একই হয় না।
- ধাতব প্রকার: লৌহযুক্ত এবং অ-লৌহযুক্ত ধাতুগুলির জন্য প্রায়শই ভিন্ন ব্লেড, চাকতি বা কাটিং গতির প্রয়োজন হয়।
- পুরুত্ব: পাতলা শীট এবং ঘন স্টক কাটার পদ্ধতি সম্পূর্ণ আলাদা। পাতলা শীট সাধারণত হালকা গেজ উপকরণকে বোঝায় যা কম্পন বা বিকৃতির শিকার হতে পারে। ঘন স্টক বলতে বার, প্লেট বা কাঠামোগত অংশগুলিকে বোঝায় যার জন্য আরও শক্তিশালী পদ্ধতির প্রয়োজন হয়।
- আকৃতি: একটি সমতল শীট, পাইপ, রড বা অ্যাঙ্গেল আয়রন কাটিং-কে একইভাবে সমর্থন করে না।
- কাটার গুণমান: একটি কাঁচা কাট দ্রুত এবং কার্যকর, কিন্তু এটি বার্র বা অস্পষ্ট প্রান্ত রেখে দিতে পারে। ফিনিশ কাটের লক্ষ্য হল কম পরিষ্কার করার প্রয়োজন হয় এমন একটি পরিষ্কার ও আরও নির্ভুল প্রান্ত তৈরি করা।
- টুল এক্সেস: একটি কারখানায় যা ধাতু কাটে, তা একটি গ্যারেজ বা ড্রাইভওয়েতে ব্যবহারযোগ্য হতে পারে না।
অধিকাংশ বাড়ির প্রকল্পের জন্য একটি দ্রুত উত্তর
বেশিরভাগ ঘরোয়া ধাতু কাটার কাজের জন্য সবচেয়ে নিরাপদ শুরুর বিন্দু হলো প্রথমে সরঞ্জামটিকে উপযুক্ত উপাদান ও পুরুত্বের সাথে মিলিয়ে নেওয়া, এবং তারপর দ্রুত অসমাপ্ত কাটার মধ্যে বা পরিষ্কার চূড়ান্ত কাটার মধ্যে পছন্দ করা।
অনেক ডিআইওয়াই (DIY) কাজের জন্য ধাতু কাটার পদ্ধতি হাতে ধরে নেওয়া যায় এমন সো বা কাটার যন্ত্র, ছেঁকড়া বা সঠিক অ্যাকসেসরি সহ গ্রাইন্ডার ব্যবহারের উপর নির্ভর করে। বড় বা ঘন ইস্পাতের ক্ষেত্রে, সার্ভিস স্টিল উল্লেখ করে যে সাধারণ পদ্ধতিগুলো সো-কাটিং, প্লাজমা, ওয়াটারজেট, লেজার এবং ফ্লেম কাটিং-এ প্রসারিত হয়, যেখানে প্রতিটি পদ্ধতি পুরুত্ব ও সহনশীলতা প্রয়োজনের উপর ভিত্তি করে নির্বাচন করা হয়। আপনি যদি চাকা বা ব্লেড ব্যবহার করেন, তবে নির্মাতার প্রয়োগ ও কার্যকরী সীমা সম্পর্কিত নির্দেশিকা অনুসরণ করুন—অনুমানের উপর নির্ভর করবেন না। ওয়াইলার বিশেষভাবে চাকার আরপিএম (RPM) রেটিং সরঞ্জামের সাথে মিলিয়ে নেওয়া এবং সরঞ্জাম ও গার্ডের জন্য উপযুক্ত চাকা স্টাইল ব্যবহার করার পরামর্শ দেন। এখানেই ভালো কাটার শুরু হয়, এবং এখানেই নিরাপদ কাটার শুরু হয়।
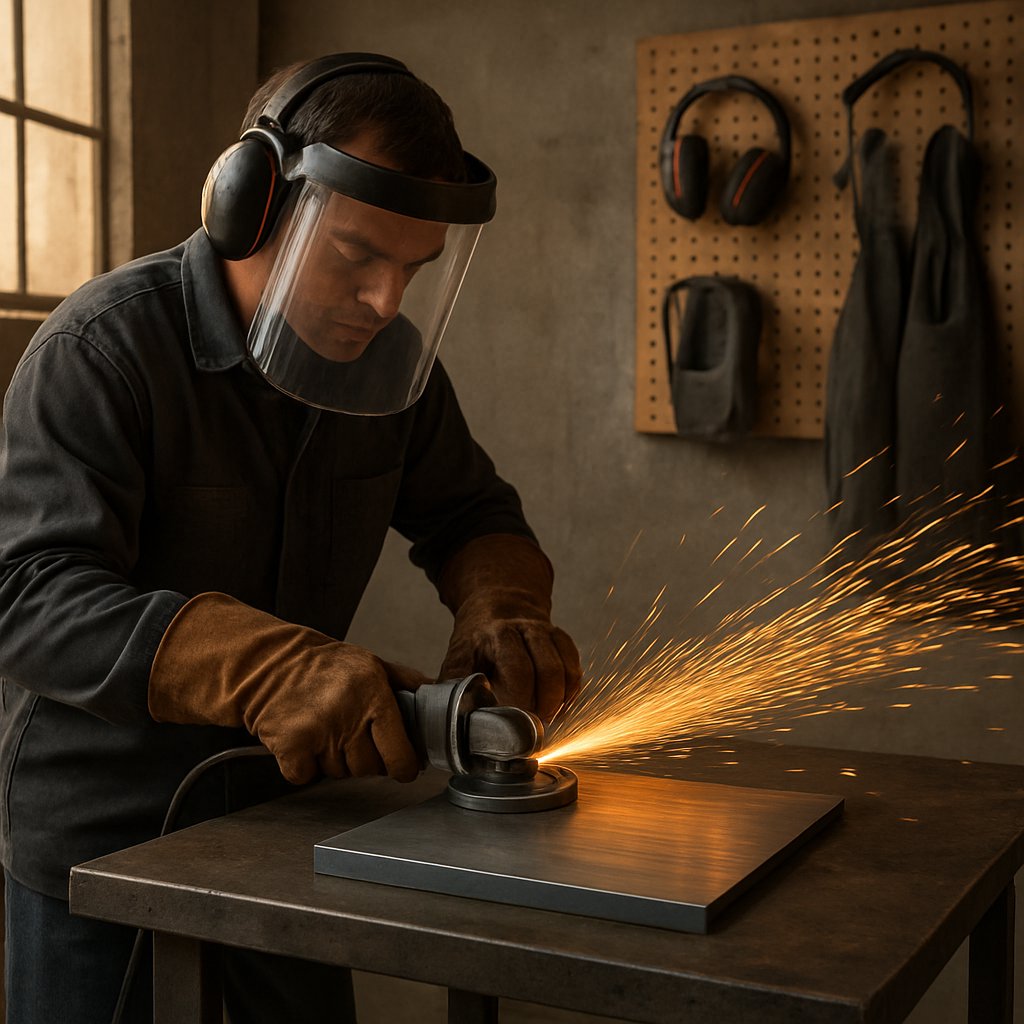
শুরু থেকে শেষ পর্যন্ত ধাতু নিরাপদে কাটা
ভালো ফলাফল প্রথম স্পার্ক বা চিপ উৎপন্ন হওয়ার আগেই শুরু হয়। কাঁচি দিয়ে পাতলা শীট কাটলে অত্যন্ত ধারালো প্রান্ত তৈরি হয়। সো-দ্বারা ধাতু কাটার সময়, যদি কাজের টুকরো সরে যায়, তবে চিপ ছিটকে যেতে পারে এবং ব্যাক-কিক হতে পারে। অ্যাব্রেসিভ কাট-অফ হুইলগুলি স্পার্ক, তাপ এবং হুইল বিফলতার ঝুঁকি যোগ করে। যেহেতু প্রতিটি পদ্ধতির বিভিন্ন ঝুঁকির প্রোফাইল রয়েছে, তাই আপনার নিরাপত্তা ব্যবস্থা অবশ্যই যন্ত্র, অ্যাকসেসরি এবং ধাতুর সাথে মেল খাওয়া উচিত।
কাটার আগে নিরাপত্তা
কয়েকটি পরীক্ষা করলে শুরুতে করা অধিকাংশ ভুল এড়ানো যায়। ওয়াইলার নিরাপত্তা নির্দেশিকা কোণ গ্রাইন্ডারে কাট-অফ হুইল ব্যবহার করার সময় গ্রাইন্ডিং গার্ড নয়, বরং সঠিক কাটিং গার্ড ব্যবহার করার উপর জোর দেয়। একই নির্দেশিকা অনুযায়ী, হুইলের গতি রেটিং যন্ত্রের গতির সমান বা তার চেয়ে বেশি হওয়া উচিত, ক্ষতিগ্রস্ত হুইলগুলি প্রতিস্থাপন করতে হবে এবং কাট-অফ হুইলগুলি কখনও বক্র কাটার জন্য বাঁকানো হবে না বা গ্রাইন্ডিংয়ের জন্য ব্যবহার করা হবে না। ইউকনের সো সংক্ষিপ্ত নির্দেশিকাও সো-এর জন্য একই নীতি পুনরাবৃত্তি করে: ব্লেড পরীক্ষা করুন, গার্ডটি স্থানে রাখুন এবং কাটার জন্য জোর প্রয়োগ করবেন না।
- ব্যক্তিগত সুরক্ষা সরঞ্জাম (পিপিই): নিরাপত্তা চশমা এবং মুখের শিল্ড, শ্রবণ সুরক্ষা, হাত ও মজবুত জুতো পরুন এবং শরীরের সঙ্গে ঘেঁষে থাকা পোশাক ব্যবহার করুন। স্পার্ক-সমৃদ্ধ কাজের জন্য আগুন-প্রতিরোধী পোশাক বা চামড়ার আঁচল প্রয়োজন হতে পারে।
- ওয়ার্কহোল্ডিং: টুকরোটি ক্ল্যাম্প বা ভাইসে আটকান যাতে এটি বাঁকতে, মোড়াতে বা গড়াতে না পারে। পাইপটি অবশ্যই চক দিয়ে আটকানো হবে এবং কাটার ফাঁকটি খোলা রাখতে হবে যাতে ব্লেড বা হুইল আটকে না যায়।
- স্পার্ক নিয়ন্ত্রণ: এলাকা থেকে কাগজ, দ্রাবক, রাগ, কাঠের গুঁড়ো এবং জ্বালানি সরিয়ে ফেলুন। ওএসএইচএ হট-ওয়ার্ক নিয়ম সন্নিহিত দহনশীল বস্তুগুলিকে গুরুতর অগ্নিবিপদ হিসেবে বিবেচনা করুন এবং এগুলিকে সরিয়ে ফেলা বা আবদ্ধ করা আবশ্যিক।
- হাওয়া প্রবাহ: উপযুক্ত বাতাসের প্রবাহ ছাড়া দুর্বল ভেন্টিলেশনযুক্ত অভ্যন্তরীণ এলাকা, খাদ বা সীমিত স্থানে কাটা করবেন না। কিছু কাটার পদ্ধতি ও উপকরণ যান্ত্রিক ভেন্টিলেশন প্রয়োজন করে।
- শ্রবণ সুরক্ষা: সি ও গ্রাইন্ডারগুলি এত শব্দ করে যে কানের প্লাগ বা কানের মাফলার ব্যবহার নিয়মিত হওয়া উচিত, ঐচ্ছিক নয়।
- গরম ধাতু হ্যান্ডলিং: সাম্প্রতিক কাটাগুলি গরম বার এবং গরম প্রান্ত রেখে যায়। অংশটি ঠান্ডা হতে দিন, এটিকে পৃথক করুন অথবা স্পর্শ করার আগে অন্যদের স্পষ্টভাবে সতর্ক করুন।
- ধাতুটি চিহ্নিত করুন এবং নিশ্চিত করুন যে ব্লেড বা চাকতি সেই উপাদান ও যন্ত্রের জন্য লেবেলযুক্ত।
- যন্ত্রটি, সুরক্ষা আবরণ, পার্শ্ব হ্যান্ডেল, তার বা ব্যাটারি এবং খরচযোগ্য অংশগুলি ফাটল, অনুপস্থিত দাঁত, বিকৃতি বা ক্ষয় কিনা তা পরীক্ষা করুন।
- জ্বলনশীল বস্তুগুলি সরিয়ে ফেলুন, স্পার্কের দিক নির্ধারণ করুন এবং নিশ্চিত হোন যে ভেন্টিলেশন যথেষ্ট।
- কাজের টুকরোটিকে সমর্থন করুন এবং ক্ল্যাম্প করুন যাতে কাটার সময় এটি বন্ধ হয়ে যায় না, চাপ পায় না বা মাঝখানে ঘুরে যায় না।
- আপনার দাঁড়ানোর অবস্থান এবং গ্রিপ পরীক্ষা করুন, তারপর ধাতুর সংস্পর্শে আসার আগে নিয়ন্ত্রিত অবস্থানে যন্ত্রটি চালু করুন।
কাটার সময় এবং পরে ঝুঁকি
অধিকাংশ সমস্যাই সহায়ক যন্ত্রটি ধাতুর সংস্পর্শে আসার পর শুরু হয়। যখন কোনো ব্লেড বা চাকতি আটকে যায়, বাঁকে বা ভুল অঞ্চলে আঘাত করে, তখন কিকব্যাক ঘটে। ইউকন সতর্ক করেছেন যে কাট-অফ স ব্লেডের উপরের চতুর্থাংশটি বিশেষভাবে কিকব্যাকের জন্য সংবেদনশীল, এবং খারাপ ক্ল্যাম্পিং এটিকে আরও খারাপ করে তোলে কারণ কাজের টুকরোটি কাটার মধ্যে সরে যেতে পারে। পার্শ্বীয় চাপ, ক্ষতি, ভুল প্রয়োগ, অতিরিক্ত গতি বা যন্ত্রটিকে কাটতে দেওয়ার পরিবর্তে বাধ্য করা—এসবের ফলে চাকতি বা ব্লেড বিফল হতে পারে।
একটি সো-এর সাহায্যে ধাতু কাটার সময়, চ্যাটার (কম্পন), বৃদ্ধিপ্রাপ্ত কম্পন বা "কাটার সময় যদি সো-এর আরপিএম কমে যায়" এই অনুসন্ধান শব্দটিতে লুকিয়ে থাকা সতর্কতা লক্ষ্য করুন। গতির এই হ্রাস অধিকতর চাপ প্রয়োগের ইঙ্গিত দেয় না। থেমে যান এবং ফিড চাপ, ব্লেডের অবস্থা, সমর্থন এবং অ্যাক্সেসরি কি উপাদানের সাথে মেল খাচ্ছে কিনা তা পরীক্ষা করুন।
যদি আপনি ভাবছেন "ধাতু কাটার সময় যে স্পার্কগুলো বের হয় তার প্রকৃতি কী", তবে সেগুলোকে আগুন শুরু করার বাস্তব সম্ভাবনা সম্পন্ন গরম কণা হিসেবে বিবেচনা করুন, যা কোনো ক্ষতিকর নয় এমন আলো নয়। উড়ে যাওয়া চিপসগুলো চোখে আঘাত করতে পারে এবং গরম বার্সগুলো একসাথে কাটা ও জ্বালানোর ক্ষমতা রাখে। তাপ জমা হওয়ায় কিনারা রং-বদল হতে পারে এবং টুকরোটিকে নিরাপদভাবে হাতলে কষ্ট হতে পারে। যারা "কোন ধাতু গ্রাইন্ডার বা সজল দিয়ে কাটা যায় না" এই প্রশ্নটি খুঁজছেন, তাদের জন্য সবচেয়ে নিরাপদ নিয়মটি সহজ: যে কোনো ধাতু কাটবেন না যার জন্য ব্লেড বা হুইলের লেবেল অনুমোদন দেয় না, এবং যেসব বিশেষ ধরনের সংকর ধাতু অতিরিক্ত গরম হয়ে যেতে পারে বা সাধারণ অ্যাক্সেসরিগুলোকে গ্লেজ করতে পারে, সেগুলোর সাথে বিশেষ সতর্কতা অবলম্বন করুন।
একটি নিরাপদ কাটিং হলো একটি নিয়ন্ত্রিত ধাপের ক্রম, ভাগ্যবশত সফল হওয়া একটি কাটিং নয়। একই যুক্তি বেঞ্চে, গ্যারেজে বা স স্ট্যান্ডে পুনরাবৃত্তিযোগ্য কাজের প্রবাহে রূপান্তরিত হয়।
শুরুকারীদের জন্য ধাতু কাটার ধাপে ধাপে কাজের প্রবাহ
অধিকাংশ শুরুকারীদের প্রতিটি যন্ত্রের জন্য আলাদা পদ্ধতির প্রয়োজন হয় না। তাদের একটি পুনরাবৃত্তিযোগ্য প্রক্রিয়ার প্রয়োজন। যদি আপনার প্রথম চিন্তা হয় যে, আমি কীভাবে ধাতু কাটব, যাতে উপকরণ নষ্ট না হয় অথবা খারাপ কিনারা তৈরি না হয়, তবে সবসময় একই ক্রম অনুসরণ করুন: ধাতুটি চিহ্নিত করুন, কাটিং পরিকল্পনা করুন, কাজের টুকরোটি সুদৃঢ়ভাবে আটকান, উপযুক্ত অ্যাক্সেসরি মিলিয়ে নিন, এবং শেষে কিনারাটি পরিষ্কার করুন। এই পদ্ধতি সব ধরনের যন্ত্র—যেমন স, স্নিপস বা কাট-অফ হুইল—দিয়ে ধাতু কাটার সময় কার্যকর।
সেটআপ অনেকের ধারণার চেয়ে বেশি গুরুত্বপূর্ণ। ওয়াইলার উল্লেখ করেছেন যে, পাতলা কাটিং হুইলগুলি কম উপকরণ অপসারণ করে, নির্ভুলতা বৃদ্ধি করতে পারে এবং কম তাপ উৎপন্ন করে। কোল্ড স শপ এটি একটি সরল সত্যকেও উজ্জ্বল করে তোলে: অসামঞ্জস্যপূর্ণ সরঞ্জাম তাপীয় ক্ষতি, বিকৃতি, উপকরণের অপচয় এবং খারাপ পৃষ্ঠের সমাপ্তির কারণ হতে পারে। সুতরাং, যদি আপনি ভাবছেন যে আমি কীভাবে ধাতুকে পরিষ্কারভাবে কাটতে পারি, তবে কাটার অংশ হিসাবে পরিকল্পনা করাকে শুরু করুন, না যে এটি কাটার আগে একটি বিলম্ব।
সার্বজনীন ধাতু কাটার কাজের প্রবাহ
- ধাতুটি চিহ্নিত করুন। সিদ্ধান্ত নিন যে আপনি ইস্পাতের মতো লৌহযুক্ত ধাতু নাকি অ্যালুমিনিয়ামের মতো অলৌহ ধাতু কাটছেন। উপাদানের ধরন ব্লেড ও চাকতির পছন্দকে প্রভাবিত করে।
- কাটার ধরন নির্বাচন করুন। সিদ্ধান্ত নিন যে আপনার সোজা কাটা, বক্ররেখা কাটা, দ্রুত খাঁটো কাটা বা পরিষ্কার সমাপ্তি কাটার প্রয়োজন হবে কিনা।
- সাবধানে পরিমাপ করুন এবং চিহ্নিত করুন। স্পষ্ট রেখা ব্যবহার করুন এবং অপচয় পাশে চিহ্নিত করুন যাতে আপনি জানেন যে সহায়ক যন্ত্রটি কোথায় গতি করবে।
- কাজের বস্তুকে সমর্থন করুন এবং ক্ল্যাম্প করুন। স্থিতিশীল সমর্থন কম্পন কমায়, গোলাকার স্টক যাতে গড়িয়ে না যায় তা নিশ্চিত করে এবং আটকে যাওয়া প্রতিরোধ করে।
- সঠিক ব্লেড বা চাকতি নির্বাচন করুন। অ্যাক্সেসরি টুল এবং ধাতু উভয়ের সাথে মেল করুন। কোল্ড স শপ ইস্পাত ও স্টেইনলেস স্টিলের জন্য ফেরাস ব্লেড এবং অ্যালুমিনিয়াম ও পিতলের জন্য নন-ফেরাস ব্লেডকে আলাদা করে। অ্যাব্রেসিভ কাটিংয়ের ক্ষেত্রে, চাকতির ধরন ও পুরুত্বও নিয়ন্ত্রণ ও শেষ ফিনিশকে প্রভাবিত করে।
- কাটিং ধীরে ধীরে শুরু করুন। ফিড চাপ বাড়ানোর আগে ব্লেড বা চাকতিকে পথ প্রতিষ্ঠা করতে দিন।
- স্থিতিশীল নিয়ন্ত্রণ বজায় রাখুন। রেখার উপর থাকুন এবং টুলকে কাজ করতে দিন। যদি এটি কাঁপে, হঠাৎ ধীর হয়ে যায় বা বিচ্যুত হয়, তবে থামুন এবং সেটআপ সংশোধন করুন।
- প্রয়োজন হলে উপাদানটি ঠাণ্ডা করুন। তাপ নিরাপত্তা এবং কাটিং এজের গুণগত মান উভয়কেই প্রভাবিত করে।
- এজ ডিবার করুন। ত ост্রীয় ধার অপসারণ না করা পর্যন্ত কাজটি সম্পূর্ণ হয়নি। এর অ্যালুমিনিয়াম ট্রিম প্রক্রিয়ায়, উইনসেন ডিবারিং এবং পরিষ্কার করা মানক শেষ পদক্ষেপ হিসাবে অন্তর্ভুক্ত করা হয়েছে।
পরিমাপ থেকে ডিবারিং পর্যন্ত
ধাতু পরিষ্কারভাবে কাটার উত্তর সাধারণত আরও বেশি বল প্রয়োগ করা নয়। এটি হলো ভালো চিহ্নিতকরণ, ভালো সমর্থন এবং সঠিক খরচযোগ্য যন্ত্র। একটু বিচ্যুত চিহ্ন পরে খারাপ ফিট হয়ে যেতে পারে। ঢিলে কাজের টুকরো কম্পন করতে পারে এবং কাটার লাইন থেকে বিচ্যুত হতে পারে। ভালোভাবে মেল না করা ব্লেড বা চাকতি অতিরিক্ত তাপ ও পরিষ্কার করার অতিরিক্ত প্রয়োজন তৈরি করতে পারে। যারা বাড়িতে ধাতু কাটার শিক্ষা নিচ্ছেন, তাদের জন্য এই ছোট ছোট প্রস্তুতি সংক্রান্ত সিদ্ধান্তগুলো প্রায়শই যন্ত্রের মূল শক্তির চেয়ে বেশি গুরুত্বপূর্ণ।
- যন্ত্রটিকে কাটতে দেওয়ার পরিবর্তে তাকে জোর করে চালানো।
- ধাতুর জন্য ভুল ব্লেড বা চাকতি ব্যবহার করা।
- শুরুতে তাড়াহুড়ো করে লাইন থেকে বেরিয়ে যাওয়া।
- ক্ল্যাম্প বাদ দিয়ে টুকরোটি হাত দিয়ে ধরে রাখার চেষ্টা করা।
- তাপ জমা হওয়া উপেক্ষা করে কাটা প্রান্তে খুব তাড়াতাড়ি স্পর্শ করা।
- কাটা পৃথক হওয়ার পর ডিবারিং বাদ দেওয়া।
যদি আপনি কম ভুলের সাথে ধাতু কাটার উপায় নিয়ে প্রশ্ন করছেন, তবে এই কাজের প্রবাহটি সংরক্ষণ করুন এবং এটি স্বয়ংক্রিয়ভাবে চলতে শুরু না করা পর্যন্ত পুনরাবৃত্তি করুন। যখন সরঞ্জাম পরিবর্তন হয়, তখনও ক্রমটি পরিচিত থাকে, এবং ঠিক এখানেই সরঞ্জাম নির্বাচন ফলাফলকে গড়ে তোলে।
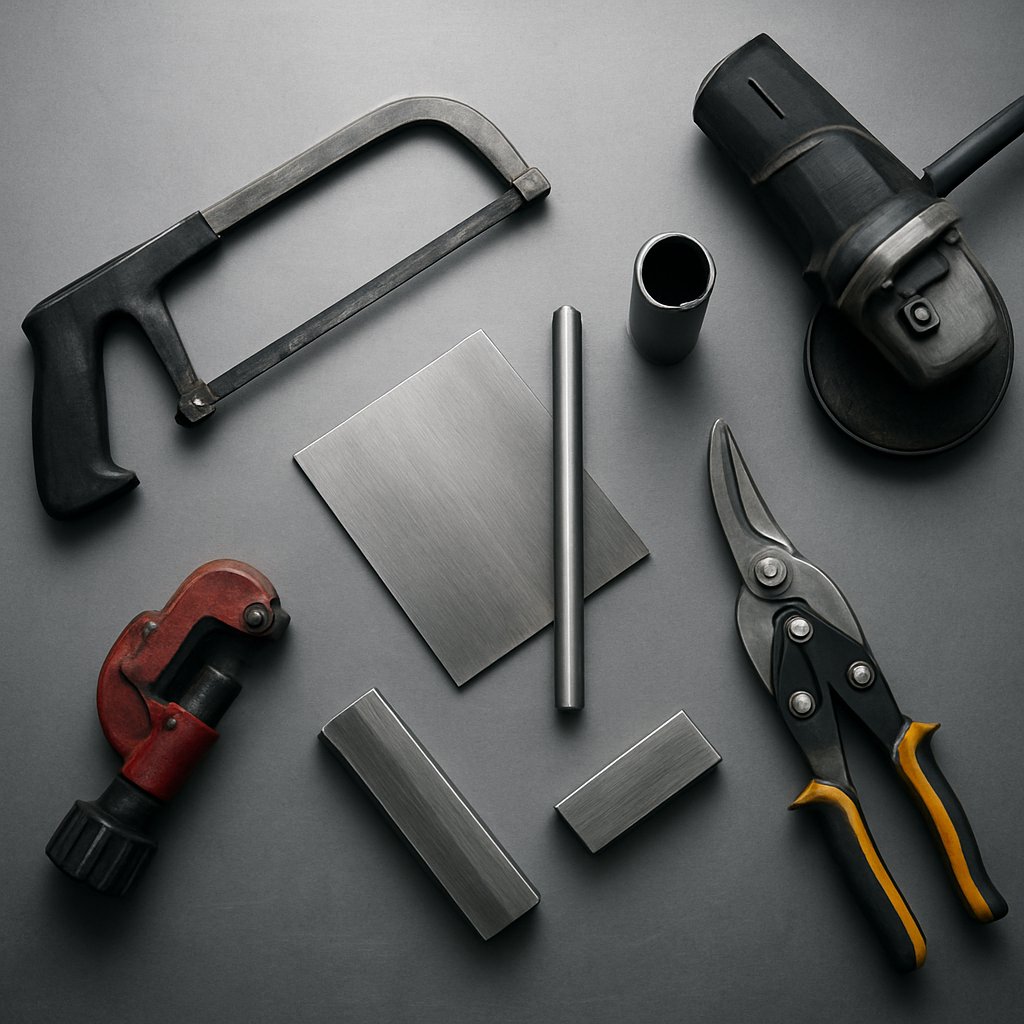
আপনার প্রয়োজনীয় কাটার জন্য সঠিক সরঞ্জাম নির্বাচন
এই পর্যায়ে প্রশ্নটি প্রক্রিয়া থেকে ফিটিং-এর দিকে স্থানান্তরিত হয়। একটি ভালো কাজের প্রবাহ প্রতিবার সহায়তা করে, কিন্তু সরঞ্জামটিই নির্ধারণ করে কত দ্রুত কাটা হবে, কিনা কাটার প্রান্তটি কতটা পরিষ্কার হবে এবং আপনি কতটা নিয়ন্ত্রণ বজায় রাখতে পারবেন। এই কারণে ধাতু কাটার জন্য কোনো একক সেরা সরঞ্জাম নেই। ধাতু কাটার জন্য বহুসংখ্যক সরঞ্জামের মধ্যে প্রতিটি আলাদা সমস্যার সমাধান করে।
গ্রাসরুটস মোটরস্পোর্টস উল্লেখ করে যে, বিমান শিয়ার্স পাতলা শীটের প্রান্ত কাটার জন্য সবচেয়ে উপযুক্ত, হ্যাকস স ছোট স্টকে ভালোভাবে কাজ করে, অ্যাঙ্গেল গ্রাইন্ডারগুলি মাঝারি-ঘন ধাতু কাটতে দ্রুত কাজ করে, এবং ব্যান্ডস ও টিউবিং এবং সঠিক আকৃতির জন্য উত্তম। একটি জনসন টুলস গাইড এটি একটি উপযোগী বিপরীততা যোগ করে: দোলনকারী টুলগুলি সংকীর্ণ স্থান এবং সমতল কাটার জন্য ভালো, বৃত্তাকার স ও দীর্ঘ সোজা কাটার জন্য শক্তিশালী, এবং প্রত্যাবর্তনশীল স ও খারাপ ধরনের ভাঙচুরের কাজের জন্য দ্রুততর।
কাটার সাথে টুলটি মেলানোর পদ্ধতি
প্রথমে চারটি বিষয় বিবেচনা করুন: পুরুত্ব, রেখার আকৃতি, অ্যাক্সেস এবং ফিনিশ। পাতলা শীট প্রায়শই কাঁচি সহ হাতে ধরে নেওয়া হালকা ধাতু কাটার টুলগুলির সুবিধা দেয়। টিউবিং এবং বার স্টক সাধারণত স ও দ্বারা কাটা হয়। অ্যাব্রেসিভ টুলগুলি দ্রুত, কিন্তু তারা প্রায়শই গতির জন্য ফিনিশের মান হারায়। যদি আপনি ধাতু কাটার জন্য সেরা টুলটি বেছে নিতে চান, তবে আপনার কাছে যে টুলটি আছে তা নয়, বরং আপনার যে কাটাটি প্রয়োজন তা দিয়ে শুরু করুন।
| সরঞ্জাম | সেরা ব্যবহার কেস | সোজা অথবা বক্র | প্রান্তের গুণগত মান | গতি | স্পার্ক স্তর | নিয়ন্ত্রণ | শেখার পথ |
|---|---|---|---|---|---|---|---|
| ছেদনী | পাতলা শীটের কিনারা কাটানো | সোজা এবং মৃদু বক্ররেখা | সংকীর্ণ বর্জ্য কাটার সময় পাতলা শীটে পরিষ্কার | হালকা-গেজ উপকরণে দ্রুত | কোনোটিই নয় | উচ্চ | কম |
| হ্যাকস | ছোট টিউবিং এবং ছোট স্টক | মূলত সোজা | মোটামুটি থেকে ভালো | ধীর | কোনোটিই নয় | উচ্চ | কম |
| কোণ গ্রাইন্ডার | মাঝারি-ঘন ধাতু এবং দ্রুত খারাপ ধরনের কাটা | সোজা এবং বৃহৎ-ব্যাসার্ধের বক্ররেখা | অপেক্ষাকৃত খারাপ, প্রায়শই আরও পরিষ্কারকরণ প্রয়োজন | দ্রুত | উচ্চ | মাঝারি | মাঝারি |
| ব্যান্ড সাও | টিউবিং-এর জন্য অনুভূমিক এবং নির্ভুল আকৃতির জন্য উল্লম্ব | সোজা কাট বা আকৃতিপূর্ণ কাট, সাঁটোর ধরনের উপর নির্ভর করে | পরিষ্কার এবং নির্ভুল | মাঝারি থেকে দ্রুত | ন্যূনতম | উচ্চ | মাঝারি |
| উপযুক্ত ব্লেড সহ বৃত্তাকার সাঁটো | শীট বা বার স্টকে দীর্ঘ সোজা কাট | সোজা | দীর্ঘ কাটের জন্য ভালো | দ্রুত | ব্লেড এবং সেটআপের উপর নির্ভর করে পরিবর্তিত হয় | মাঝারি | মাঝারি |
| রেসিপ্রোকেটিং সরু কর্তন যন্ত্র | পাইপ, ফ্রেমিং, ভাঙচুর কাট | সূক্ষ্ম বক্ররেখার চেয়ে খাঁটো কাটাকাটি | দানাদার থেকে খাঁটো | দ্রুত | অ্যাব্রেসিভ হুইল কাটিং-এর চেয়ে নিচু | মাঝারি থেকে কম | নিম্ন থেকে মাধ্যমিক |
| দোলন যন্ত্র | সমতল কাটাকাটি, কোণ, ছোট পাইপ, স্ক্রু এবং পাতলা শীট | ছোট সোজা কাটাকাটি এবং বিস্তারিত কাজ | ছোট কাটাকাটির জন্য পরিষ্কার ও নির্ভুল | ধীর | কম | উচ্চ | নিম্ন থেকে মাধ্যমিক |
| ঘূর্ণন যন্ত্র বা ডাই গ্রাইন্ডার | ছোট কাটিং হুইলের কাজ এবং আরও সংকীর্ণ অ্যাক্সেস | সোজা এবং বৃহৎ-ব্যাসার্ধের বক্ররেখা | মাঝারি | হালকা অংশের জন্য মাঝারি | খারাপ চাকতি সহ উচ্চ | মাঝারি | মাঝারি |
একটি বিশদ থেকে গ্রাসরুটস মোটরস্পোর্টস অনুযায়ী এটি মিস করা সহজ হলেও খুবই দরকারী: বিমান ছেদনকারী কাঁচি ডিজাইন করা হয়েছে একটি প্যানেল এর প্রান্ত থেকে সর্বাধিক ১/৪ ইঞ্চি কাটার জন্য, এবং একটি ডাই গ্রাইন্ডার যার সাথে কাটিং চাকতি আছে তা সাধারণত ৩/১৬ ইঞ্চি পর্যন্ত মাটির জন্য সবচেয়ে স্বাচ্ছন্দ্যপূর্ণ, যার পরে কাটার গতি উল্লেখযোগ্যভাবে কমে যায়। এই সীমাগুলি আপনাকে ধাতু কাটার জন্য এমন কোনো যন্ত্র বাছার থেকে বাধা দেয় যা কাজটির শুরু থেকেই বিরোধিতা করে।
সোজা কাট, বক্ররেখা, পাতলা স্টক এবং ঘন স্টক
- সবচেয়ে পরিষ্কার প্রান্ত: যখন টিউবিং, বার অথবা আকৃতিপূর্ণ অংশে নির্ভুলতা গুরুত্বপূর্ণ হয়, তখন ধাতু কাটার জন্য ব্যান্ড স প্রায়শই সেরা যন্ত্র। স্নিপস কেবল পাতলা শীটের ক্ষেত্রে ট্রিমিং যন্ত্র হিসেবে ব্যবহার করলে একটি মসৃণ প্রান্ত রেখে দিতে পারে।
- দ্রুততম আনুমানিক কাট: মাঝারি-ঘন অংশের জন্য অ্যাঙ্গেল গ্রাইন্ডার বেছে নিন, অথবা ফিনিশের চেয়ে গতি বেশি গুরুত্বপূর্ণ হলে রেসিপ্রোকেটিং স বেছে নিন।
- সবচেয়ে সহজ হ্যান্ডহেল্ড বিকল্প: ওসিলেটিং টুল সংকীর্ণ স্থানে চমৎকার নিয়ন্ত্রণ প্রদান করে। হ্যাকস ও ধীরগতির হয়, কিন্তু এখনও ছোট কারখানা বা গ্যারেজে ধাতু কাটার জন্য সবচেয়ে সহজ যন্ত্রগুলির মধ্যে একটি।
- পাতলা শীটের জন্য সেরা পছন্দ: কিনারা কাটার জন্য স্নিপস এবং দীর্ঘ সোজা কাটার জন্য উপযুক্ত ব্লেডযুক্ত একটি বৃত্তাকার সঁজোয়া।
এই যন্ত্রগুলোর মধ্যে ওভারল্যাপ বাস্তবিকই রয়েছে, কিন্তু যখনই ব্লেড বা চাকতি ধাতুতে স্পর্শ করে, প্রতিটি কাটার অনুভূতি পরিবর্তিত হয়। এখানে চাপ, শুরুর কোণ এবং রেখা নিয়ন্ত্রণ—সবগুলোই স্পেসিফিকেশন শীটের চেয়ে বেশি গুরুত্বপূর্ণ হয়ে ওঠে।
ধাতু কাটার জন্য যন্ত্রভিত্তিক কৌশল
যখনই অ্যাক্সেসরি পরিবর্তন হয়, রেখা নিয়ন্ত্রণের অনুভূতি পরিবর্তিত হয়। একটি চাকতি স্থির পথ চায়, একটি সঁজোয়া ব্লেড কাটার জন্য পর্যাপ্ত জায়গা চায়, আর ছোট বিস্তারিত যন্ত্রগুলো শক্তির চেয়ে ধৈর্যের প্রতি বেশি সম্মান দেয়। তাই যন্ত্র নির্বাচনের মতোই কৌশলও প্রায় সমান গুরুত্বপূর্ণ।
অ্যাঙ্গেল গ্রাইন্ডার দিয়ে ধাতু কাটার পদ্ধতি
এম্পায়ার এব্রেসিভস অ্যাঙ্গেল গ্রাইন্ডারকে ধাতু কাটার সবচেয়ে বহুমুখী যন্ত্রগুলোর মধ্যে একটি হিসেবে বর্ণনা করা হয়েছে, কিন্তু এটি মূলত খাঁটো কাটা এবং অসমাপ্ত ধাতুর জন্য উপযুক্ত, কারণ চাকতিটি গরম হয়ে যায় এবং পেইন্ট বা ফিনিশ ক্ষতিগ্রস্ত করতে পারে। অ্যাঙ্গেল গ্রাইন্ডার দিয়ে ধাতু কাটার ক্ষেত্রে নিয়ন্ত্রণ পাওয়া যায় হালকা স্পর্শ থেকে, শক্তিশালী চাপ দেওয়ার মাধ্যমে নয়।
- অ্যাঙ্গেল গ্রাইন্ডার: কাটার চাকতির সাথে লাইনের বর্জ্য পাশের সংস্পর্শে রেখে শুরু করুন, যাতে এটি একটি অল্প গভীরতার খাঁজ তৈরি করতে পারে। তারপর টুলটিকে সমকোণে রেখে হালকা, স্থিতিশীল চাপ প্রয়োগ করুন। অধিকাংশ দাঁতযুক্ত সঁটোর তুলনায় স্পার্ক এবং একটু খারাপ কাটার প্রান্ত হওয়ার আশা করুন। স্টিল কাটার সময় কোণ গ্রাইন্ডার ব্যবহার করা হচ্ছে কিংবা বোল্ট ও বার স্টকের উপর গ্রাইন্ডার দিয়ে স্টিল কাটা হচ্ছে, তখন যদি কম্পন, তাপ বা বিচ্যুতি বৃদ্ধি পায় তবে কাজ বন্ধ করুন। ভুলভাবে ব্যবহার করলে চাকতিগুলি ভেঙে যেতে পারে, তাই পার্শ্বীয় লোডিং কখনই লক্ষ্য নয়।
সঁটোগুলি কৌশলে কীভাবে পরিবর্তন আনে
সঁটোগুলি ধাতু কাটে ঘর্ষণ নয়, বরং দাঁত দিয়ে, ফলে অনুভূতি তৎক্ষণাৎ পরিবর্তিত হয়। সাধারণত কাটার জন্য স্থিতিশীল ফিড এবং ভালো সমর্থন প্রয়োজন।
- হ্যাকসঁটো: এম্পায়ার উল্লেখ করেছেন যে হ্যাকসঁটোগুলি পাইপ, স্টক এবং ভারী-গেজ শীটে সোজা কাটার জন্য কার্যকর এবং এগুলি তুলনামূলকভাবে পরিষ্কার কাটা দেয় যা সহজেই পরিশীলিত করা যায়। পথটি স্থাপন করতে ছোট ছোট স্ট্রোক দিয়ে শুরু করুন, তারপর দীর্ঘ, সমান স্ট্রোক ব্যবহার করুন। দাঁতগুলি সক্রিয় রাখতে যথেষ্ট চাপ প্রয়োজন। ফ্রেমটিকে জোর করে চাপানো উচিত নয়।
- ব্যান্ড সঁটো: ব্যান্ড সঁজি দিয়ে ধাতু কাটার সময়, কাজটি শান্তভাবে নির্দেশনা দিন এবং এটি সম্পূর্ণরূপে সমর্থিত রাখুন। কাটার গতি ত্বরান্বিত করতে কাজের টুকরোটি ঘুরিয়ে না দিয়ে ব্লেডটিকে চিহ্নিত রেখার সাথে সামঞ্জস্য বজায় রাখুন। যদি ব্লেডটি সরে যাওয়া শুরু করে অথবা কাজের টুকরোটি কাঁপতে শুরু করে, তবে কাটার কাজ থামিয়ে সমর্থন পুনরায় সেট করুন এবং তারপর কাজ চালিয়ে যান।
- ধাতু কাটার জন্য সার্কুলার সঁজি সেট আপ: আপনি শুধুমাত্র তখনই সার্কুলার সঁজি দিয়ে ধাতু কাটতে পারবেন যখন এটি ধাতু কাটার জন্য ডিজাইন করা ব্লেড বা অ্যাব্রেসিভ হুইল দিয়ে সজ্জিত থাকবে। এম্পায়ার বিশেষভাবে সতর্ক করেছেন যে স্ট্যান্ডার্ড কাঠের ব্লেডটি উলটে দেওয়া অসুরক্ষিত এবং এটি করা উচিত নয়। কাজটি সমর্থিত রাখুন, দীর্ঘ কাটার সময় সোজা গাইড ব্যবহার করুন এবং সমানভাবে ফিড করুন যাতে ব্লেডটি রেখার উপর স্থির থাকে।
- রেসিপ্রোকেটিং সঁজি: এম্পায়ার এই সরঞ্জামটিকে আক্রমণাত্মক বলে অভিহিত করেছেন এবং এটি ধ্বংসাত্মক কাজ বা খাঁটো কাটার জন্য সবচেয়ে উপযুক্ত। স্থিতিশীল অবস্থান থেকে শুরু করুন, ব্লেডটি চিহ্নিত রেখার সাথে সঠিকভাবে সামঞ্জস্য বজায় রাখুন এবং উপযুক্ত ধাতুর ব্লেডটিকে কাজ করতে দিন। ধীরগতির এবং অধিক নিয়ন্ত্রিত পদ্ধতির তুলনায় আপনি অধিক কম্পন এবং অধিক অসম কিনারা পাবেন।
ছোট রোটারি এবং ওসিলেটিং টুলগুলি কখন উপযুক্ত হয়
সংকীর্ণ স্থানগুলি আবার উত্তরটিকে পরিবর্তন করে। কখনও কখনও একটি বড় কাটার বা গ্রাইন্ডার আপনার প্রয়োজনীয় কাটার জন্য খুব ভারী ও অসুবিধাজনক হয়ে যায়।
- দোলন যন্ত্র: যদি আপনি জিজ্ঞাসা করেন যে একটি দোলন যন্ত্র ধাতু কাটতে পারে কিনা, তবে এটি ছোট ও নির্ভুল কাজের জন্য সঠিক ব্লেড ব্যবহার করলে কাটতে পারে। জনসন টুলস পরামর্শ দেয় যে ব্লেডটি কাজের উপাদানের সাথে মিলিয়ে নেওয়া উচিত, কাজটি চিহ্নিত করে সুদৃঢ়ভাবে আটকানো উচিত, হালকা চাপ প্রয়োগ করতে হবে এবং ধাতুর জন্য নিম্ন গতি বেছে নেওয়া উচিত, কারণ এটি নিয়ন্ত্রণ বাড়ায় এবং তাপ ও স্পার্ক উৎপাদন কমায়। কাটার রেখার উপর ধীরে ধীরে শুরু করুন এবং দোলন কাজ করতে দিন।
- ঘূর্ণন যন্ত্র: যদি আপনার প্রশ্ন হয় যে ড্রেমেল কি ধাতু কাটতে পারে, তবে ব্যবহারিক উত্তর হলো—হ্যাঁ, বিশদ কাজের জন্য। এম্পায়ার ঘূর্ণন যন্ত্রগুলিকে ছোট অংশ, বক্ররেখা, সোজা রেখা এবং সূক্ষ্ম বিবরণের জন্য নির্ভুল যন্ত্র হিসেবে বর্ণনা করে। হালকা চাপ রাখুন, ধৈর্য ধরুন এবং গ্রাইন্ডারের তুলনায় ধীরগতির কাজ আশা করুন। সংকীর্ণ স্থানে কাজ করার জন্য ছোট কাট-অফ হুইলগুলি খুব কার্যকর, কিন্তু দীর্ঘ কাট বা মোটা অংশের জন্য এগুলি সর্বোত্তম পছন্দ নয়।
প্রতিবার টুল এবং ধাতুর সাথে ব্লেড বা চাকতির মিল রাখুন। যদি তাপ বৃদ্ধি পায়, নিয়ন্ত্রণ হ্রাস পায় অথবা কাটার শব্দ অস্বাভাবিক হয়ে ওঠে, তবে কাজটি থামিয়ে পুনরায় মূল্যায়ন করুন। যে গ্রাইন্ডার বা স যন্ত্রটি মাইল্ড স্টিলের উপর সহজে কাজ করে, সেটি স্টেইনলেস স্টিল বা অ্যালুমিনিয়ামের উপর সম্পূর্ণ ভিন্নভাবে আচরণ করতে পারে, এবং সেই ধাতুর পরিবর্তন সমগ্র কৌশলকে পরিবর্তন করে দেয়।
ধাতুর প্রকারভেদ আপনার কাটার কৌশলকে কীভাবে পরিবর্তন করে
একই গ্রাইন্ডার বা স যন্ত্রটি ধাতু পরিবর্তন না হওয়া পর্যন্ত ভবিষ্যদ্বাণীযোগ্য মনে হতে পারে। মাইল্ড স্টিল, স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম তাপ, ঘর্ষণ বা ফিড চাপের প্রতি একইভাবে প্রতিক্রিয়া জানায় না, তাই একটি ধাতুতে কার্যকর পদ্ধতি অন্য ধাতুতে অসমাপ্ত বা খারাপ কিনারা ফেলতে পারে। লৌহযুক্ত ধাতু, যেমন মাইল্ড স্টিল এবং স্টেইনলেস স্টিল, লৌহ ধারণ করে। অ-লৌহযুক্ত ধাতু, যেমন অ্যালুমিনিয়াম, লৌহ ধারণ করে না। এই পার্থক্যটি চিপ গঠন, লোডিং, তাপ এবং কিনারার সমাপ্তির গুণগত মানকে প্রভাবিত করে।
মাইল্ড স্টিল, স্টেইনলেস স্টিল এবং অ্যালুমিনিয়ামের মধ্যে পার্থক্য
যদি আপনি স্টিল কাটার পদ্ধতি শিখছেন, তবে মাইল্ড স্টিলকে প্রতিটি ধাতুর জন্য সাধারণ নিয়ম হিসেবে না নিয়ে বরং একটি মূল সূচক হিসেবে বিবেচনা করুন। Xmake স্টেইনলেস স্টিলকে অ্যালুমিনিয়ামের তুলনায় শক্তিশালী এবং ক্ষয়রোধী বলে বর্ণনা করা হয়েছে, কিন্তু এটি কম মেশিনযোগ্য এবং ধীরগতির কাটিং ও দ্রুত টুল ক্ষয় ঘটায়। একই উৎস উল্লেখ করে যে অ্যালুমিনিয়াম মেশিন করা এবং আকৃতি দেওয়া সহজ। ব্যবহারে, স্টেইনলেস স্টিল কাটার সবচেয়ে ভালো পদ্ধতি হলো সঠিক খরচযোগ্য যন্ত্র ব্যবহার করে ধীরগতির ও সাবধানতাপূর্ণ কাটিং, যেখানে অ্যালুমিনিয়াম সাধারণত সহজ মনে হয় যতক্ষণ না ভুল চাকতি আটকে যায়।
| ধাতু | প্রকার | কাটিং আচরণ | তাপ সংবেদনশীলতা | লোডিং বা কাজ দ্বারা শক্তিকরণের ঝুঁকি | টুলগুলি প্রায়শই নিয়ন্ত্রণ করা সহজ |
|---|---|---|---|---|---|
| মিল্ড স্টিল | ফেরাস | সাধারণ কাটিংয়ের জন্য সাধারণত সবচেয়ে সহনশীল | মাঝারি | স্টেইনলেস বা অ্যালুমিনিয়ামের তুলনায় কম ঝুঁকি | হ্যাকস স ও, ব্যান্ড স ও, মেটাল ব্লেডযুক্ত সার্কুলার স ও এবং স্টিল-মূল্যায়িত কাট-অফ হুইল |
| স্টেইনলেস স্টিল | ফেরাস | কঠিন কাটিং, ধীরগতির অগ্রগতি, বেশি টুল ক্ষয় | প্রান্তের গুণগত মানের প্রতি উচ্চ সতর্কতা | কাজ দ্বারা শক্তিকরণের প্রবণতা | কঠিন কাটার সেটআপ এবং স্টেইনলেস-রেটেড চাকা বা ব্লেড যার ফিড স্থির |
| অ্যালুমিনিয়াম | অ-আয়রনযুক্ত | নরম এবং আকৃতি দেওয়া সহজ, কিন্তু ভুল অ্যাক্সেসরি ব্যবহারে এটি ছড়িয়ে পড়তে বা অ্যাক্সেসরি বন্ধ হয়ে যেতে পারে | ধাতু সহজেই কাটা গেলেও অ্যাক্সেসরিতে তাপ দ্রুত জমা হতে পারে | ভুল অ্যাব্রেসিভ ব্যবহারে উচ্চ লোডিং ঝুঁকি | অ-লৌহ-রেটেড ব্লেড বা ডিস্ক, বিশেষ করে ভালভাবে সমর্থিত কাজে |
| কঠিন ইস্পাত ও মিশ্র ধাতু | ফেরাস | উচ্চতর কাটিং প্রতিরোধ এবং হ্যান্ডহেল্ড টুলগুলিতে বেশি চাপ | তাপ ব্যবস্থাপনা আরও গুরুত্বপূর্ণ | অ্যাক্সেসরির আয়ু দ্রুত হ্রাস করতে পারে | আরও কঠিন সো বা আরও টেকসই বিশেষায়িত চাকা |
যদি আপনি স্টেইনলেস স্টিল কাটার পদ্ধতি নিয়ে গবেষণা করছেন, তবে সাধারণ ভুলটি হলো এটিকে মাইল্ড স্টিলের মতো দ্রুত কাটার চেষ্টা করা। যদি প্রকল্পটি পাতলা মেটাল শীট হয় এবং আপনি স্টেইনলেস স্টিল শীট কাটার পদ্ধতি জানতে চান, তবে স্থিতিশীল সমর্থন এবং হালকা, নিয়ন্ত্রিত ফিড সাধারণত কাঁচা গতির চেয়ে বেশি গুরুত্বপূর্ণ। অ্যালুমিনিয়াম ধাতু কাটার ক্ষেত্রে, কাটার অনুভূতি সাধারণত মসৃণ থাকে, যতক্ষণ না চিপগুলি আটকে যায় এবং অ্যাক্সেসরি ভালোভাবে কাটার অবশিষ্টাংশ অপসারণ করতে ব্যর্থ হয়।
উপাদান অনুযায়ী ব্লেড ও হুইল নির্বাচন
খরচযোগ্য পণ্যের নির্বাচনেই উপাদানের পার্থক্যগুলি স্পষ্ট হয়ে ওঠে। বাডিজ অ্যাব্রাসিভস উল্লেখ করে যে মাইল্ড স্টিলের জন্য সাধারণত অ্যালুমিনিয়াম অক্সাইড গ্রিটযুক্ত সংবদ্ধ রেজিন-বন্ডেড কাট-অফ হুইল ব্যবহার করা হয়। স্টেইনলেস স্টিল এবং অন্যান্য কঠিন মিশ্র ধাতুগুলির জন্য সাধারণত জিরকোনিয়া অ্যালুমিনা, সেরামিক অ্যালুমিনা বা এরকম অন্যান্য মিশ্রণ বেশি উপযুক্ত, কারণ এগুলি কঠিন ধাতুগুলিতে বেশি স্থায়ী হয়। একই নির্দেশিকা সতর্ক করে যে অ্যালুমিনিয়াম এবং অন্যান্য অ-লৌহ ধাতু কাটার জন্য অ-লৌহ ধাতু ব্যবহারের জন্য ডিজাইন করা ডিস্ক ব্যবহার করা আবশ্যিক, কারণ সাধারণ স্টিলের ডিস্কগুলি পরিষ্কারভাবে কাটার পরিবর্তে বিপজ্জনকভাবে আটকে যেতে পারে।
- মাইল্ড স্টিল: সাধারণ উদ্দেশ্যের ব্লেড এবং চাকার জন্য ভালো শুরুর বিন্দু।
- রুটিলেস স্টিল: স্টেইনলেস স্টিলের জন্য উপযুক্ত খরচযোগ্য উপকরণ ব্যবহার করুন এবং কাটাটি সচেতনভাবে করুন। অনেক কাজের জন্য, অতিরিক্ত তাপ যোগ না করে স্টেইনলেস স্টিল কাটার এটিই সেরা উপায়।
- অ্যালুমিনিয়াম: অ-লৌহ সামগ্রীর সাপোর্ট বেছে নিন এবং যদি চাকা লোড হওয়া শুরু করে বা চিপগুলি ঘষাঘষি শুরু করে, তবে কাটাটি বন্ধ করুন।
উপাদান আপনাকে বলে দেয় যে সাপোর্টটি কী হওয়া উচিত; আকৃতি আপনাকে বলে দেয় যে কাটাটি কীভাবে আচরণ করবে। একটি স্টেইনলেস স্টিলের পাত, একটি অ্যালুমিনিয়াম পাইপ এবং একটি মাইল্ড স্টিলের রড—সবগুলোর জন্য টুল পরিবর্তনের আগেই ভিন্ন ধরনের সমর্থন ও চিহ্নিতকরণের প্রয়োজন হতে পারে।
পাত ধাতু, পাইপ, টিউব এবং রড কাটার পদ্ধতি
উপাদান এখনও গুরুত্বপূর্ণ, কিন্তু আকৃতি প্রায়শই একটি সরাসরি কাটাকে বিরক্তিকর করে তোলে। যখন মানুষ খোঁজে পাত ধাতু কীভাবে কাটবেন অথবা ধাতুর পাইপ কীভাবে কাটবেন তখন তারা সাধারণত উপাদানের সমস্যার পাশাপাশি আকৃতির সমস্যার সম্মুখীন হয়। পাতলা পাত কম্পন করতে পারে, গোলাকার স্টক গড়িয়ে যেতে পারে এবং খালি অংশগুলি কঠিন অংশের তুলনায় ভিন্নভাবে আচরণ করে। এর অ্যাঙ্করলিউব গাইড একই কারণে শীট, পাইপ, টিউব এবং রডকে আলাদা করা হয়, এবং ব্যাকইয়ার্ড প্রোভাইডার স্টিল পাইপ ও টিউবের ক্ষেত্রেও একই প্যাটার্ন দেখায়। এমনকি যখন ধাতু একই থাকে, তবুও আকৃতির পরিবর্তনের কারণে প্রস্তাবিত সরঞ্জাম পরিবর্তিত হতে পারে, কারণ আকৃতি কাটার নিয়ন্ত্রণকে প্রভাবিত করে।
শীট, পাইপ, টিউব এবং রড কাটার পদ্ধতি
যদি আপনার প্রকল্পটি আসলে শীট মেটাল কীভাবে ট্রিম করতে হয় ,ধাতব সাইডিং কীভাবে কাটবেন , অথবা পাতলা ধাতু কীভাবে কাটবেন হয়, তবে প্রথমে সমর্থন এবং কাটার দৈর্ঘ্য সম্পর্কে ভাবুন। ছোট ছাঁটাইয়ের জন্য শীট মেটাল প্রায়শই স্নিপস দিয়ে ভালোভাবে কাটা যায়, অন্যদিকে দীর্ঘ সোজা কাটার জন্য ধাতুর জন্য সেট করা সো ব্যবহার করা সহজ হতে পারে। গোলাকার পাইপকে স্থির রাখতে এবং সঠিক কোণে রাখতে সাহায্য দরকার, তাই পাইপ কাটার, হ্যাকস সো, ব্যান্ড সো, রেসিপ্রোকেটিং সো এবং গ্রাইন্ডার—প্রতিটি বিভিন্ন পরিস্থিতিতে উপযুক্ত। টিউব সহজ মনে হতে পারে কারণ এর সমতল পৃষ্ঠ আছে, কিন্তু পাতলা দেয়ালগুলি কঠিন অংশের তুলনায় সহজেই বিকৃত হতে পারে। রড, বার এবং রিবার খালি অংশের চেয়ে কাটার বিরুদ্ধে বেশি প্রতিরোধ করে, তাই সরঞ্জাম নিয়ন্ত্রণ সাধারণত কাঁচা গতির চেয়ে বেশি গুরুত্বপূর্ণ।
| আকৃতি | প্রধান চ্যালেঞ্জ | সাধারণ শুরুর সরঞ্জাম | ব্যবহারিক নোট |
|---|---|---|---|
| পাতলা ধাতু | দীর্ঘ কাটার সময় কম্পন, বাঁকানো এবং প্রান্তের বিকৃতি | স্নিপস, জিগস স ও, ধাতু-কাটার ব্লেড সহ বৃত্তাকার স ও, অ্যাঙ্গেল গ্রাইন্ডার | ট্রিম কাজ এবং দীর্ঘ সমর্থিত কাটার জন্য সর্বোত্তম, মুক্তহস্তে দ্রুত কাটা উপযুক্ত নয় |
| পাইপ | কাটার সময় রোলিং করা এবং কাটাটি সঠিকভাবে বর্গাকার রাখা | পাইপ কাটার, হ্যাকস ও, রেসিপ্রোকেটিং স ও, ব্যান্ড স ও, অ্যাঙ্গেল গ্রাইন্ডার | বিশেষভাবে পরিষ্কার গোলাকার কাটার জন্য নিবেদিত পাইপ কাটারগুলি বিশেষভাবে কার্যকর |
| টিউব | পাতলা দেয়াল এবং কোণ ট্র্যাকিং | টিউব কাটার, ব্যান্ড স ও, কোল্ড স ও, রেসিপ্রোকেটিং স ও, অ্যাঙ্গেল গ্রাইন্ডার | খালি অংশগুলির কাটার কাছাকাছি সমর্থন প্রয়োজন |
| রড | ঘন বস্তু কাটতে বেশি প্রয়াস লাগে | হ্যাকস ও, ব্যান্ড স ও, অ্যাঙ্গেল গ্রাইন্ডার, ধাতুর ব্লেড সহ বৃত্তাকার স ও | একটি ধাতুর দণ্ড কাটার স্টাইল রোটারি টুল মূলত পাতলা-স্টক সমাধান |
| বার | ওজন, সোজাভাব, এবং অফকাট অংশটি যদি পড়ে যায় তবে চাপ | ব্যান্ড স ও, কোল্ড স ও, ধাতু কাটার ব্লেডযুক্ত বৃত্তাকার স ও | কঠিন স ও সেটআপগুলি সাধারণত পুনরাবৃত্তিযোগ্যতা উন্নত করে |
| রিবার | খাঁজযুক্ত পৃষ্ঠ, শক্ত ধরণ, খারাপ ফিনিশের প্রত্যাশা | অ্যাঙ্গেল গ্রাইন্ডার, চপ স ও, ব্যান্ড স ও | কাটার সময় যাতে স্টক ঘূর্ণন না করতে পারে সেজন্য শক্তভাবে ক্ল্যাম্প করুন |
বিভিন্ন আকৃতির জন্য সমর্থন ও চিহ্নিতকরণের টিপস
- পাতলা শীটটি ব্যাপকভাবে সমর্থন করুন: দীর্ঘ অসমর্থিত অংশগুলি কাঁপতে পারে এবং লাইন থেকে বিচ্যুত হতে পারে।
- গোলাকার স্টককে ঘূর্ণনের বিরুদ্ধে ক্ল্যাম্প করুন: কাটা শুরু হওয়ার পর পাইপ এবং রড যেন ঘূর্ণন না করতে পারে।
- টিউবের দেয়ালগুলি চূর্ণ করবেন না: দৃঢ়ভাবে ধরা ভালো, কিন্তু অত্যধিক ক্ল্যাম্প চাপ পাতলা টিউবকে বিকৃত করতে পারে।
- অপচয়ের দিকটি স্পষ্টভাবে চিহ্নিত করুন: এটি সংকীর্ণ স্টক এবং দৃশ্যমান ফিনিশ করা টুকরোগুলিতে আরও বেশি গুরুত্বপূর্ণ।
- সম্পন্ন পৃষ্ঠগুলির সুরক্ষা করুন: ক্ল্যাম্পের নীচে একটি সাধারণ প্যাড ব্যবহার করলে খাঁজ এবং আঁচড় এড়ানো যায়।
- দীর্ঘ সোজা কাটার জন্য গাইড ব্যবহার করুন: এটি বিশেষভাবে সহায়ক যখন ধাতব সাইডিং সুন্দরভাবে কাটার পদ্ধতি বুঝতে হয় অথবা একটি বিচ্ছুরিত প্রান্ত ছাড়াই পাতলা ধাতু কাটার পদ্ধতি নির্ধারণ করতে হয়।
আকৃতি শুধুমাত্র টুল নির্বাচনের চেয়ে বেশি কিছু নির্ধারণ করে। এটি তাপ, বার্স (বার্ড) এবং টুকরোটি আলাদা হওয়ার পর প্রান্তটি কতটা পরিষ্কার করা প্রয়োজন হবে—সেই বিষয়গুলোকেও প্রভাবিত করে। এখানেই কাটিংয়ের গুণগত মান স্পষ্ট হয়ে ওঠে, এবং কাটিংয়ের পাশাপাশি ফিনিশিং-এর গুরুত্বও সমানভাবে বৃদ্ধি পায়।
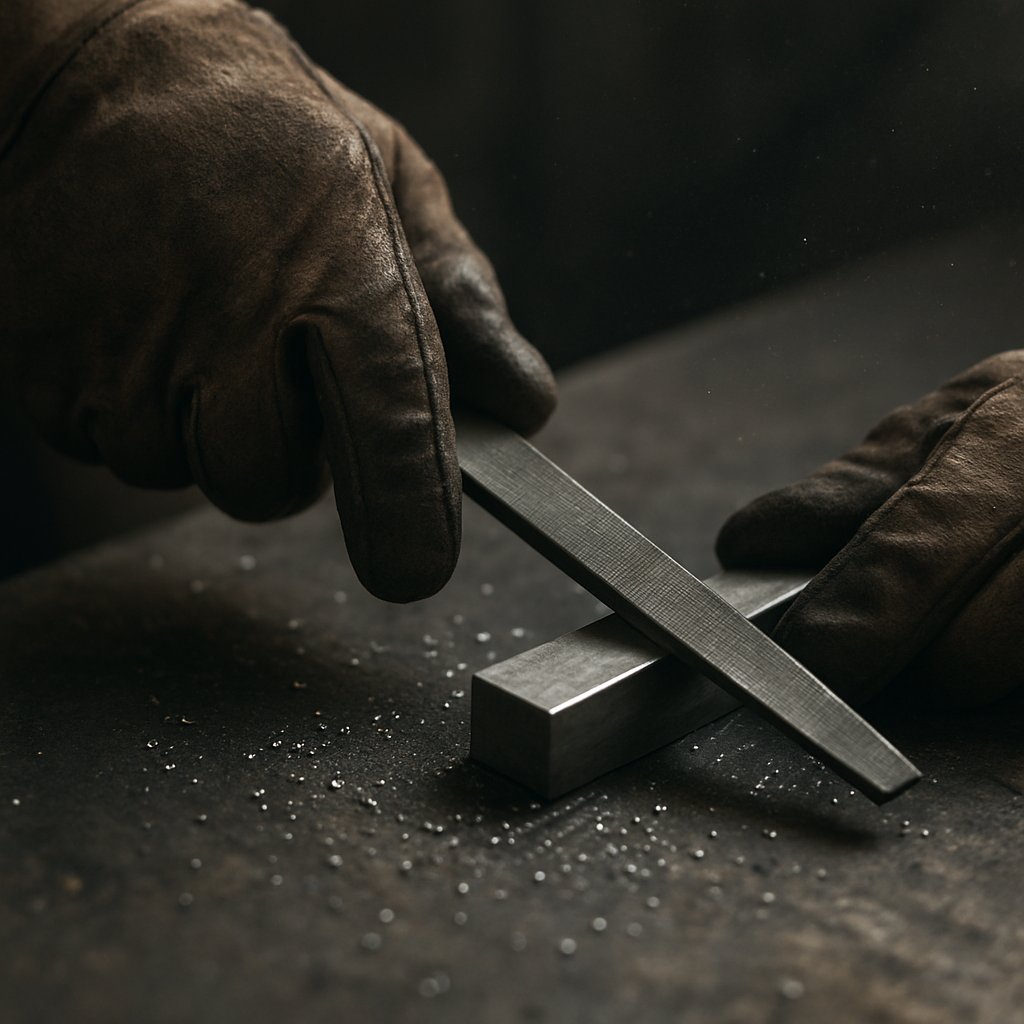
পরিষ্কার ধাতু কাটিং এবং উন্নত প্রান্ত
টুকরোটি আলাদা হতে পারে, কিন্তু কাজটি সাধারণত এখনও শেষ হয়নি। কাটিং খোলার পর বার্স, তাপ-জনিত রং, সামান্য বিকৃতি এবং অত্যন্ত ধারালো কোণগুলো প্রায়শই দেখা যায়। তাই সবচেয়ে পরিষ্কার কাটিংগুলোকে শুধুমাত্র গতির ভিত্তিতে মূল্যায়ন করা হয় না। এগুলোকে মূল্যায়ন করা হয় টুল থামার পর প্রান্তটি কতটা নিরাপদ, সোজা এবং ব্যবহারযোগ্য—এই বিষয়ের ভিত্তিতে।
কম তাপ সহ পরিষ্কার প্রান্ত পাওয়ার উপায়
প্রান্তের গুণগত মান প্রথম যোগাযোগের আগেই শুরু হয়। একটি দাঁতের সংখ্যা নির্দেশিকা এটি একটি সরল নিয়ম ব্যাখ্যা করে: পাতলা ধাতুর ক্ষেত্রে সাধারণত উচ্চতর দাঁতের সংখ্যা ব্যবহার করলে আরও মসৃণ ফিনিশ পাওয়া যায়, অন্যদিকে ঘন ধাতুর জন্য কম সংখ্যক দাঁত ব্যবহার করলে চিপগুলি সহজে অপসারিত হয় এবং ঘর্ষণ কম থাকে। একই নীতি অ্যাব্রেসিভ ধাতু কাটিং হুইলের ক্ষেত্রেও প্রযোজ্য। এই ডিবারিং গাইডে, দ্রুত উপাদান অপসারণের জন্য মোটা গ্রিট ব্যবহার করা হয়, অন্যদিকে মসৃণ ফিনিশ দেওয়ার জন্য মাইক্রো গ্রিট ব্যবহার করা হয়। অন্য কথায়, সঠিক ধাতু কাটিং ব্লেড বা হুইল প্রায়শই কাটার শুরু হওয়ার আগেই প্রান্তের গুণগত মান নির্ধারণ করে।
- হাত দিয়ে ধরা বা নিকট থেকে পরীক্ষা করার আগে অংশটি ঠান্ডা হতে দিন।
- প্রান্ত বরাবর বিকৃতি, ড্রস বা দৃশ্যমান বার্র আছে কিনা তা পরীক্ষা করুন।
- যেসব উঠে থাকা বার্র ফিটিং-এ বাধা দেয় বা কাটার কারণ হয়, সেগুলি অপসারণ করুন।
- ধারের তীব্র কোণগুলি মসৃণ করুন এবং প্রান্তটি হালকা ভাবে ভাঙুন।
- যদি অংশটি ওয়েল্ড করা, ফাস্টেন করা, কোট করা বা অ্যাসেম্বল করা হবে, তবে সেই উদ্দেশ্যে পৃষ্ঠটি প্রস্তুত করুন।
প্রান্তটি নিরাপদ হওয়া এবং পরবর্তী পদক্ষেপের জন্য উপযুক্ত হওয়া পর্যন্ত কাটাটি সম্পন্ন হয়নি।
বার্র অপসারণ, মসৃণকরণ এবং অংশটি প্রস্তুত করা
একই বার্র অপসারণ গাইড এটি একটি উপযোগী পার্থক্য তৈরি করে। বার্বার অপসারণ করা হলে ধারালো অবশিষ্ট উপাদানগুলি সরিয়ে ফেলা হয়। ফিনিশিং আরও এগিয়ে যায় এবং পৃষ্ঠের গঠন, প্রান্তের আকৃতি এবং কোটিং বা অ্যাসেম্বলির জন্য প্রস্তুতি উন্নত করে। কাটিং এবং শিয়ারিং প্রায়শই যান্ত্রিক বার্বার রেখে যায়। উচ্চতর তাপমাত্রার পদ্ধতিগুলি তাপীয় বার্বার বা ড্রস রেখে যেতে পারে যা আরও পরিষ্কার করার প্রয়োজন হয়।
ছোট কাজের জন্য একটি হাতের ফাইল বা মেটাল ফাইলার প্রায়শই গ্রাইন্ডার দিয়ে আর একটি আক্রমণাত্মক পাস নেওয়ার চেয়ে বেশি নিয়ন্ত্রণ প্রদান করে। যখন শুধুমাত্র প্রান্তটি ভাঙতে হবে কিন্তু অংশটির আকৃতি পরিবর্তন করা হবে না, তখন মেটাল ফাইলার বিশেষভাবে কার্যকর। প্রান্তটি দৃষ্টি এবং স্পর্শ উভয় দ্বারা পরীক্ষা করুন। একটি অংশ পরিষ্কার দেখতে হলেও এটি এখনও গ্লাভস আটকে রাখতে পারে বা সমতলে সঠিকভাবে বসতে পারে না। যখন কাটার পরের পরিষ্কারকরণের সময় কাটার সময়ের চেয়ে বেশি হয়ে যায়, তখন আসল সমস্যা প্রায়শই ধৈর্য নয়, বরং নির্ভুলতা।
যখন শিল্প ধাতু কাটিং আরও যুক্তিসঙ্গত হয়
যদি প্রতিটি অংশকে এখনও ফাইলিং, ফিটিং এবং পুনরায় পরীক্ষা করার প্রয়োজন হয়, তবে সমস্যাটি শুধুমাত্র স্টক পার হওয়ার বাইরে চলে যায়। সেই পর্যায়ে, শিল্পক্ষেত্রের ধাতু কাটার কাজটি একবার ধাতু কেটে ফেলা নয়, বরং নিয়ন্ত্রিত মাত্রা, পরিষ্কার পৃষ্ঠ, এবং কম অপ্রত্যাশিত ঘটনার সাথে একই ফলাফল পুনরাবৃত্তি করা হয়।
যখন ডিআইওয়াই কাটার কাজ আর সেরা বিকল্প হয়ে ওঠে না
একটি মেরামত, ট্রিম কাট বা একক ব্র্যাকেটের জন্য হ্যান্ডহেল্ড টুলগুলি ধাতু কাটার প্রশ্নের উত্তর দিতে পারে। কিন্তু সূক্ষ্ম কাজের জন্য মানদণ্ড পরিবর্তিত হয়। যখন আপনার নিম্নলিখিত কোনো একটি প্রয়োজন হয়, তখন কাজটি সাধারণত পেশাদার উৎপাদন সমর্থনের অধীনে থাকে:
- পুনরাবৃত্তি করা অংশগুলি: একে অপরের সাথে মিলতে হবে এমন একাধিক টুকরো—শুধু দৃষ্টিতে মিলে যাওয়া যথেষ্ট নয়।
- কঠোর সহনশীলতা: চোখে দেখে ফিট করার পরিবর্তে পরিমাপ করে নির্ভুলতা প্রয়োজন হয় এমন বৈশিষ্ট্য।
- জটিল জ্যামিতি: অভ্যন্তরীণ বৈশিষ্ট্য, বহু-পৃষ্ঠ মেশিনিং অথবা টুল অ্যাক্সেসের সীমাবদ্ধতায় সীমিত আকৃতি।
- দস্তাবিজভুক্ত মান নিয়ন্ত্রণ: পরীক্ষা রেকর্ড, ক্ষমতা পরীক্ষা বা ট্রেসেবল পরিমাপ।
- অটোমোটিভ-মানের প্রয়োজনীয়তা: নিরাপত্তা-সংক্রান্ত বা গ্রাহক-নিয়ন্ত্রিত স্পেসিফিকেশনগুলি, যেখানে সামঞ্জস্য এবং কাটিংয়ের মান উভয়ই গুরুত্বপূর্ণ।
সেরা কাটিং পদ্ধতি হল যে পদ্ধতিটি কাজের ধরন, গুণগত লক্ষ্য এবং উৎপাদনের পরিমাপের সাথে সামঞ্জস্যপূর্ণ।
পুনরাবৃত্তিযোগ্য অংশের জন্য প্রিসিশন মেটাল কাটিং বেছে নেওয়া
যখন কাজটি হাতের সরঞ্জামের বাইরে চলে যায়, তখন ধাতু কাটার জন্য সঠিক মেশিন হতে পারে সিএনসি মিল, টার্নিং সেন্টার, ইডিএম সেটআপ অথবা একটি হাইব্রিড প্রক্রিয়া যা প্রথমে অংশটি গঠন করে এবং পরে গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি মেশিনিং করে। শাওয়াই মেটাল টেকনোলজি এটি আইএটিএফ ১৬৯৪৯ মানের গুণগত ব্যবস্থা, পরিসংখ্যানিক প্রক্রিয়া নিয়ন্ত্রণ এবং প্রোটোটাইপ থেকে বৃহৎ উৎপাদন পর্যন্ত পুনরাবৃত্তিযোগ্য উৎপাদনের প্রয়োজনীয় গাড়ি অংশগুলির জন্য একটি ব্যবহারিক পথ হিসেবে উপস্থাপন করে। এর গাড়ি মেশিনিং নির্দেশিকা উপযুক্ত অ্যাপ্লিকেশনে ±০.০০৫ মিমি পর্যন্ত খুব কঠোর সহনশীলতা বর্ণনা করে।
আরও কঠোর বৈশিষ্ট্য নিয়ন্ত্রণের জন্য, সামিট সিএনসি ব্যাখ্যা করে যে কীভাবে দোকানগুলি সিএমএম পরীক্ষা, গেজ পিন এবং পৃষ্ঠ খাদরতা পরিমাপের মাধ্যমে নির্ভুলতা যাচাই করে, যেখানে কিছু কাজ ±০.০০০৫ ইঞ্চি পর্যন্ত ধরা হয়। সুতরাং, যদি আপনি এখনও ভাবছেন কী ধাতু কাটতে পারে, তবে মনে রাখবেন যে উৎপাদন অংশগুলিকে শুধুমাত্র বিচ্ছেদের চেয়ে বেশি কিছু দিয়ে মূল্যায়ন করা হয়। এগুলি অবশ্যই ফিট করতে হবে, পুনরাবৃত্তি করতে হবে এবং পরীক্ষার সম্মুখীন হতে হবে। এখানেই পেশাদার সমর্থন ধাতু বিশ্বস্তভাবে এবং বৃহৎ পরিসরে কাটার জন্য বুদ্ধিমান সমাধান হয়ে ওঠে।
ধাতু কাটার প্রশ্নোত্তর
১. বাড়িতে ধাতু কাটার সেরা উপায় কী?
সেরা ঘরোয়া পদ্ধতি নির্ভর করে ধাতুর প্রকার, পুরুত্ব, আকৃতি এবং আপনার প্রয়োজনীয় কিনারার গুণগত মানের উপর। পাতলা শীট সাধারণত কাঁচি বা ধাতুর জন্য সেট করা সাপ দিয়ে কাটা সহজ, অন্যদিকে পাইপ, রড এবং মোটা স্টক সাধারণত হ্যাকস স বা ব্যান্ড স, রেসিপ্রোকেটিং স বা কাঁচা কাজের জন্য অ্যাঙ্গেল গ্রাইন্ডার দ্বারা কাটা হয়। সবচেয়ে নিরাপদ পদ্ধতি হল টুকরোটি ক্ল্যাম্প করা, যন্ত্র এবং উপাদান উভয়ের জন্য অনুমোদিত ব্লেড বা হুইল ব্যবহার করা, নিয়ন্ত্রিত কাটার প্রক্রিয়া সম্পন্ন করা এবং শেষে বার্র সরিয়ে ফেলা।
২. ধাতু কাটার জন্য কোণ গ্রাইন্ডার সর্বোত্তম সরঞ্জাম কিনা?
কোণ গ্রাইন্ডার হল স্টিল, বোল্ট, রিবার এবং বার স্টকের মতো উপকরণে খাঁটি কাটার জন্য হাতে ধরার জন্য দ্রুততম হস্তচালিত বিকল্পগুলির মধ্যে একটি, কিন্তু এটি প্রতিটি কাজের জন্য স্বয়ংক্রিয়ভাবে সর্বোত্তম পছন্দ নয়। এটি অনেক সো-ভিত্তিক পদ্ধতির চেয়ে বেশি স্পার্ক এবং তাপ তৈরি করে, এবং প্রায়শই কাটার পরে প্রান্তটি আরও পরিষ্কার করার প্রয়োজন হয়। যদি আপনি টিউবিং এবং পুনরাবৃত্তিমূলক কাটার জন্য আরও ভালো নিয়ন্ত্রণ, কম বিশৃঙ্খলা বা পরিষ্কার প্রান্ত চান, তবে ব্যান্ড স বা ধাতুর জন্য উপযুক্ত বৃত্তাকার স একটি ভালো বিকল্প হতে পারে।
৩. প্রান্তটি নষ্ট না করে কীভাবে স্টেইনলেস স্টিল কাটবেন?
স্টেইনলেস স্টিল সাধারণত মাইল্ড স্টিলের চেয়ে ধীরে ও স্থিতিশীল কাটার প্রশংসা করে। স্টেইনলেস-মানের ব্লেড বা হুইল ব্যবহার করুন, কাজটি ভালোভাবে সমর্থন করুন, লাইনের উপর ধীরে শুরু করুন এবং অতিরিক্ত তাপ ফিনিশটিকে খারাপ করতে পারে এবং খরচযোগ্য জিনিসগুলির আয়ু কমিয়ে দিতে পারে বলে অ্যাক্সেসরি জোর করবেন না। পাতলা স্টেইনলেস শীটের ক্ষেত্রে স্থিতিশীল সমর্থন এবং হালকা ফিড চাপ আরও বেশি গুরুত্বপূর্ণ, এবং কাটার পরে একটি দ্রুত ডিবারিং পাস পার্টের আকৃতি পরিবর্তন না করেই প্রান্তটি পরিষ্কার করতে সাহায্য করে।
৪. শীট মেটাল বা মেটাল সাইডিং কাটার সবচেয়ে নিরাপদ উপায় কী?
কাটার সময় শীটটিকে ব্যাপকভাবে সমর্থন করুন যাতে এটি দোলাচল, বাঁক বা বিচ্যুত না হয়। অপসারণযোগ্য অংশটি স্পষ্টভাবে চিহ্নিত করুন, সম্ভব হলে ক্ল্যাম্প করুন, শেষ করা পৃষ্ঠগুলিকে রক্ষা করুন এবং চোখের রক্ষা, হাতের গ্লাভস এবং শ্রবণ রক্ষার জন্য প্রয়োজনীয় সুরক্ষা ব্যবস্থা গ্রহণ করুন—কারণ পাতলা শীট মেটাল এমনকি পরিষ্কার কাটার পরেও ধারালো প্রান্ত রাখে। ছোট কাটার জন্য স্নিপস প্রায়শই নিয়ন্ত্রণ করা সহজ, অন্যদিকে দীর্ঘ সোজা কাটার জন্য ধাতু কাটার জন্য সঠিকভাবে সেট করা গাইডেড সঁজোয়া ব্যবহার করা সাধারণত ভালো।
৫. আপনার কখন ডিআইওয়াই টুলস ব্যবহার বন্ধ করে পেশাদার ধাতু কাটার দিকে যেতে হবে?
যখন কাজটি পুনরাবৃত্ত অংশ, কঠিন সহনশীলতা, জটিল আকৃতি, ট্রেসেবল পরীক্ষা বা অটোমোটিভ-মানের সামঞ্জস্যতা প্রয়োজন করে, তখন ডিআইওয়াই টুলস আর সেরা সমাধান হয়ে থাকে না। সেই পর্যায়ে প্রকৃত চ্যালেঞ্জ শুধু ধাতু কাটতে পারে কিনা তা নয়, বরং নিয়ন্ত্রিত গুণগত মানের সাথে প্রতিবার একই ফলাফল উৎপাদন করতে পারে কিনা তা হয়ে ওঠে। প্রোটোটাইপ থেকে উৎপাদন পর্যন্ত অটোমোটিভ কাজের জন্য, আইএটিএফ ১৬৯৪৯ সার্টিফাইড মেশিনিং পার্টনার—যেমন শাওয়ি মেটাল টেকনোলজি—বেছে নেওয়া বেশি যুক্তিসঙ্গত হতে পারে, কারণ এটি নথিভুক্ত প্রক্রিয়া নিয়ন্ত্রণ, এসপিসি-চালিত সামঞ্জস্যতা এবং স্কেলেবল উৎপাদনকে সমর্থন করে।