 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


হট স্ট্যাম্পিং বনাম কোল্ড স্ট্যাম্পিং অটোমোটিভ পার্টস: প্রকৌশল সিদ্ধান্ত গাইড
সংক্ষেপে
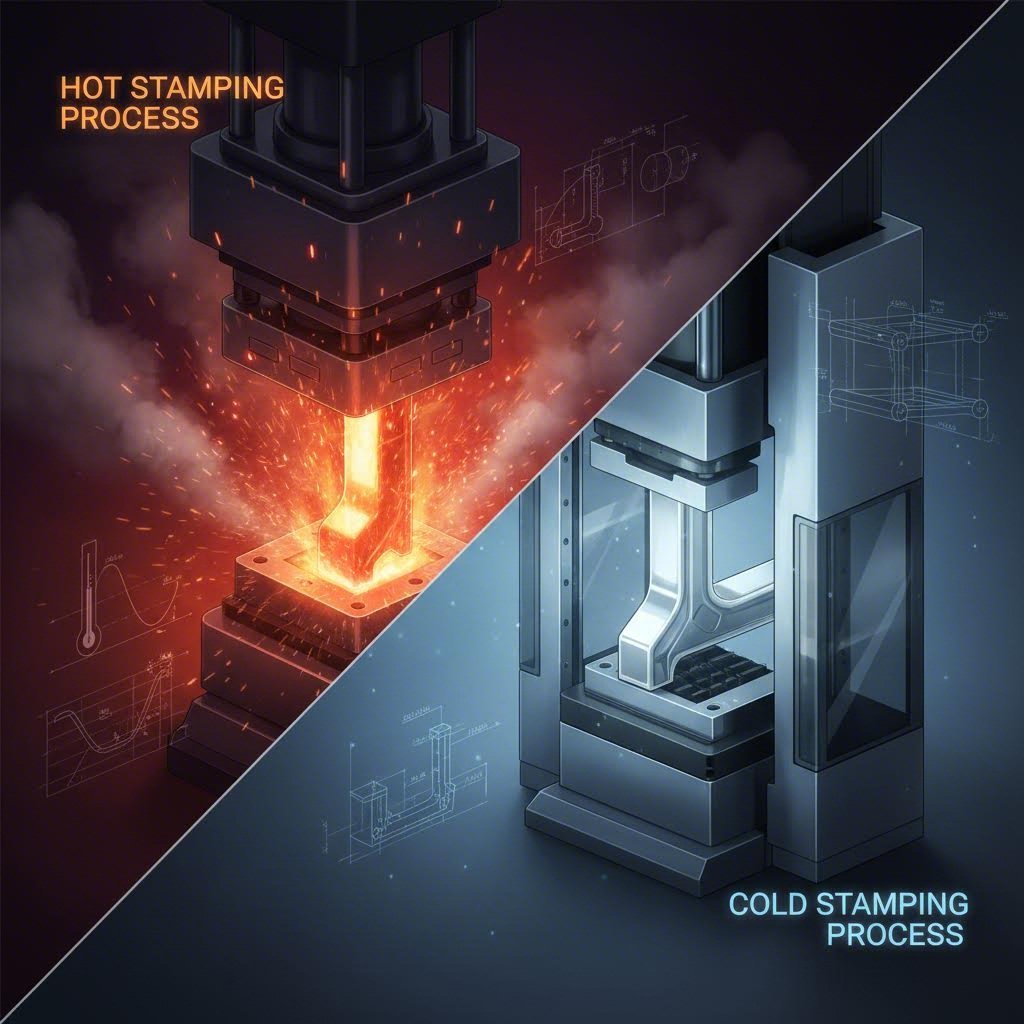
গাড়ির অংশগুলির জন্য হট স্ট্যাম্পিং এবং কোল্ড স্ট্যাম্পিং-এর মধ্যে পছন্দটি মূলত টান সহনশীলতা ,জ্যামিতিক জটিলতা এবং উৎপাদন খরচ হট স্ট্যাম্পিং (প্রেস হার্ডেনিং) "বডি-ইন-হোয়াইট"-এর মতো নিরাপত্তা-সংক্রান্ত গুরুত্বপূর্ণ উপাদানগুলির জন্য শিল্প মান হিসাবে প্রচলিত, যেখানে 950°C তাপমাত্রায় বোরন ইস্পাতকে উত্তপ্ত করে অত্যন্ত উচ্চ শক্তি (1,500+ MPa) অর্জন করা হয় যাতে কোনও স্প্রিংব্যাক থাকে না, যদিও চক্র সময়টি বেশি থাকে (8–20 সেকেন্ড)। কোল্ড স্ট্যাম্পিং উচ্চ-আয়তনের চ্যাসিস এবং কাঠামোগত অংশগুলির জন্য দক্ষতার নেতা হিসাবে বিবেচিত হয়, যা কম শক্তি খরচ এবং দ্রুত উৎপাদন গতি প্রদান করে, যদিও আধুনিক 1,180 MPa এডভান্সড হাই-স্ট্রেন্থ স্টিল (AHSS)-এর ক্ষেত্রে ফর্মিংয়ের সময় স্প্রিংব্যাক নিয়ে চ্যালেঞ্জের মুখোমুখি হয়।
মূল ক্রিয়াকলাপ: তাপ বনাম চাপ
প্রকৌশলগত স্তরে, এই দুটি প্রক্রিয়ার মধ্যে পার্থক্য হল পুনর্বিন্যাস তাপমাত্রা ধাতুর। এই তাপীয় সীমা নির্ধারণ করে যে ইস্পাতের মাইক্রোস্ট্রাকচার বিকৃতির সময় পরিবর্তিত হয় কিনা না শুধুমাত্র যান্ত্রিক চাপের মাধ্যমে শক্ত হয়ে যায়।
হট স্ট্যাম্পিং এটিকে প্রেস হার্ডেনিং হিসাবেও জানা যায়, যার মধ্যে ফর্মিংয়ের আগে ব্লাঙ্ককে এর অস্টেনিটাইজেশন তাপমাত্রার উপরে (সাধারণত 900–950°C) উত্তপ্ত করা হয়। চাবিটি হল যে ফর্মিং এবং কুয়েঞ্চিং জল-শীতল ডাইয়ের ভিতরে একসাথে ঘটে। এই দ্রুত শীতলকরণ ইস্পাতের মাইক্রোস্ট্রাকচারকে ফেরাইট-পিয়ারলাইট থেকে মার্টেনসাইট তে রূপান্তরিত করে, যা ইস্পাতের সবচেয়ে শক্ত অবস্থা। ফলাফল হল একটি উপাদান যা প্রেসে নরম এবং নমনীয় অবস্থায় প্রবেশ করে কিন্তু একটি আলট্রা-হাই-স্ট্রেন্থ নিরাপত্তা ঢাল হিসাবে বেরিয়ে আসে।
কোল্ড স্ট্যাম্পিং কক্ষ তাপমাত্রায় ঘটে (পুন:ক্রিস্টালাইজেশন বিন্দুর অনেক নিচে)। এটি নির্ভর করে কার্যকরী শক্ততা (অথবা স্ট্রেইন হার্ডেনিং), যেখানে প্লাস্টিক বিকৃতি নিজেই শক্তি বৃদ্ধির জন্য ক্রিস্টাল ল্যাটিসকে অস্থানে স্থাপন করে। আধুনিক কোল্ড স্ট্যাম্পিং প্রেসগুলি—বিশেষ করে সার্ভো এবং ট্রান্সফার সিস্টেমগুলি—বিপুল পরিমাণ টনেজ (৩,০০০ টন পর্যন্ত) প্রয়োগ করতে পারে, তবে উপাদানের প্রারম্ভিক নমনীয়তা দ্বারা উপাদানের আকৃতি প্রদানের ক্ষমতা সীমিত হয়। হট স্ট্যাম্পিং-এর বিপরীতে, যা তাপের মাধ্যমে উপাদানের অবস্থা "রিসেট" করে, কোল্ড স্ট্যাম্পিং-এর ধাতুর মূল আকৃতিতে ফিরে আসার প্রাকৃতিক প্রবণতার বিরুদ্ধে লড়াই করতে হয়, যা স্প্রিংব্যাক নামে পরিচিত।
হট স্ট্যাম্পিং (প্রেস হার্ডেনিং): সেফটি কেজ সমাধান
হট স্ট্যাম্পিং গাড়ির "সেফটি কেজ"-এর সমার্থক হয়ে উঠেছে। নিঃসরণ নিয়ন্ত্রণ হালকা করার দিকে ঠেলে দেওয়ার সাথে সাথে এবং দুর্ঘটনার নিরাপত্তা মান ক্রমশ কঠোর হওয়ায়, ওইএমগুলি আরোহীদের সুরক্ষার ক্ষতি না করেই পাতলা, শক্তিশালী অংশ তৈরি করতে প্রেস হার্ডেনিং-এর দিকে ঘুরে দাঁড়িয়েছে।
প্রক্রিয়া: অস্টেনিটাইজেশন এবং কুয়েঞ্চিং
এই প্রক্রিয়ার জন্য আদর্শ উপাদান হল 22MnB5 বোরন ইস্পাত । প্রক্রিয়াটি স্বতন্ত্র এবং শক্তি-ঘনিষ্ঠ:
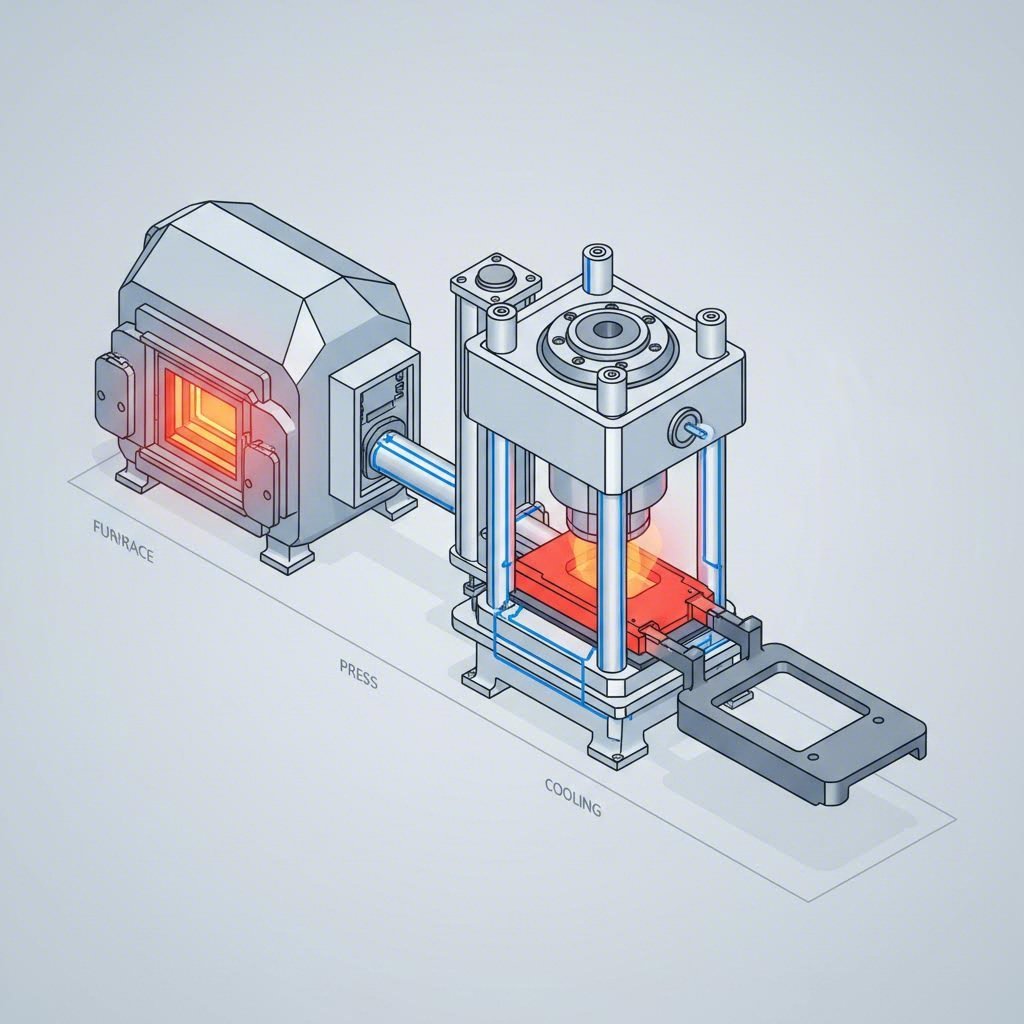
- গরম করা: রোলার-হার্থ ফার্নেসের মধ্য দিয়ে ব্লাঙ্কগুলি প্রায় 950°সে-এ পৌঁছানোর জন্য ভ্রমণ করে (প্রায় 30+ মিটার লম্বা)।
- ট্রান্সফার: উজ্জ্বল ব্লাঙ্কগুলিকে অতি দ্রুত প্রেসে স্থানান্তর করা হয় (<3 সেকেন্ডের মধ্যে, যাতে আগে থেকেই ঠাণ্ডা হয়ে যাওয়া না হয়)।
- গঠন এবং শীতলীকরণ: ডাইটি বন্ধ হয়ে যায়, অংশটিকে গঠন করে এবং একই সঙ্গে এটিকে >27°সে/সে হারে শীতল করে। চক্র সময়ের জন্য এই "ধারণ সময়" (5–10 সেকেন্ড) হল বোতলের মুখ।
"শূন্য স্প্রিংব্যাক" সুবিধা
হট স্ট্যাম্পিং-এর সংজ্ঞায়ক সুবিধা হল মাত্রার নির্ভুলতা। কারণ অংশটি গরম এবং নমনীয় অবস্থায় গঠিত হয় এবং মার্টেনসাইটিক রূপান্তরের সময় আকৃতিতে "হিমায়িত" হয়ে যায়, তাই প্রায়ত কোনও স্প্রিংব্যাক নেই । এটি জটিল জ্যামিতি, যেমন এক-পিস দরজার আংটি বা জটিল বি-পিলারগুলির জন্য অনুমতি দেয়, যা শীতল স্ট্যাম্প করা সম্ভব হত না গুরুতর বিকৃতি বা ফাটল ছাড়া।
সাধারণ প্রয়োগ
- এ-পিলার এবং বি-পিলার: পাল্টানোর সময় সুরক্ষার জন্য গুরুত্বপূর্ণ।
- ছাদের রেল এবং দরজার রিং: একাধিক অংশকে একক উচ্চ-শক্তির উপাদানে একীভূত করা।
- বাম্পার এবং ইমপ্যাক্ট বীম: প্রায়শই 1,200 MPa এর বেশি প্রান্তিক শক্তি প্রয়োজন।
কোল্ড স্ট্যাম্পিং: দক্ষতার কাজের ঘোড়া
উৎকৃষ্ট শক্তি এবং জটিলতার ক্ষেত্রে হট স্ট্যাম্পিং এগিয়ে থাকলেও, কোল্ড স্ট্যাম্পিং প্রাধান্য পায় আয়তনের দক্ষতায় এবং কার্যকরী খরচ । যেসব উপাদানের গিগাপাসকাল শক্তি স্তরে জটিল, গভীর-আকৃতির জ্যামিতির প্রয়োজন হয় না, সেক্ষেত্রে কোল্ড স্ট্যাম্পিং আর্থিকভাবে শ্রেষ্ঠ পছন্দ।
তৃতীয় প্রজন্মের AHSS-এর উত্থান
তিহাসিকভাবে, কোল্ড স্ট্যাম্পিং নরম ইস্পাতের মধ্যে সীমাবদ্ধ ছিল। তবে তৃতীয় প্রজন্মের উন্নত উচ্চ-শক্তির ইস্পাত (AHSS) , যেমন কোয়েঞ্চ এবং পার্টিশন (QP980) বা TRIP-সহায়তাকারী বেইনিটিক ফেরাইট (TBF1180), ফাঁক বন্ধ করেছে। এই উপকরণগুলি ঠান্ডা স্ট্যাম্পড অংশগুলিকে 1,180 MPa বা এমনকি 1,500 MPa পর্যন্ত টেনসাইল শক্তি অর্জনের অনুমতি দেয়, যা আগে হট স্ট্যাম্পিংয়ের জন্য সংরক্ষিত ছিল।
গতি এবং অবকাঠামো
একটি ঠান্ডা স্ট্যাম্পিং লাইন, সাধারণত প্রগ্রেসিভ বা ট্রান্সফার ডাই ব্যবহার করে, অব্যাহতভাবে কাজ করে। প্রেস হার্ডেনিংয়ের থামা-চলা প্রকৃতির বিপরীতে (কোয়েঞ্চের জন্য অপেক্ষা করা), ঠান্ডা স্ট্যাম্পিং প্রেসগুলি উচ্চ স্ট্রোক হারে চলতে পারে, সেকেন্ডের একটি ভগ্নাংশে অংশগুলি উৎপাদন করে। কোনও ফার্নেস চালানোর প্রয়োজন হয় না, যা প্রতি অংশের জন্য শক্তি খরচ উল্লেখযোগ্যভাবে কমিয়ে দেয়।
উচ্চ পরিমাণের উপাদানগুলির জন্য এই দক্ষতা কাজে লাগাতে চাইলে একটি দক্ষ সরবরাহকারীর সাথে অংশীদারিত্ব গড়ে তোলা অপরিহার্য। BYD, Wu Ling Bingo, Leapmotor T03, ORA Lightning Cat-এর মতো কোম্পানিগুলির মতো শাওয়াই মেটাল টেকনোলজি প্রোটোটাইপিং এবং বৃহৎ উৎপাদনের মধ্যে ফাঁক পূরণ করুন, 600 টন পর্যন্ত চাপ ক্ষমতা সহ IATF 16949-প্রত্যয়িত নির্ভুল স্ট্যাম্পিং প্রদান করে। জটিল সাবফ্রেম এবং নিয়ন্ত্রণ আর্ম পরিচালনার তাদের দক্ষতা দেখায় যে কীভাবে আধুনিক শীতল স্ট্যাম্পিং কঠোর OEM মানগুলি পূরণ করতে পারে।
স্প্রিংব্যাক চ্যালেঞ্জ
উচ্চ-শক্তি ইস্পাতে শীতল স্ট্যাম্পিংয়ের প্রধান প্রকৌশল বাধা হল স্প্রিংব্যাক । প্রান্তিক শক্তি বৃদ্ধির সাথে সাথে গঠনের পরে স্থিতিস্থাপক পুনরুদ্ধার বৃদ্ধি পায়। টুলিং প্রকৌশলীদের অবশ্যই জটিল অনুকলন সফটওয়্যার ব্যবহার করে "ক্ষতিপূরণ" ডাই ডিজাইন করতে হবে যা ধাতুটিকে অতিরিক্ত বাঁকাবে, এটি সঠিক সহনশীলতায় ফিরে আসবে বলে আশা করা হচ্ছে। এটি হট স্ট্যাম্পিংয়ের তুলনায় শীতল AHSS-এর জন্য টুল ডিজাইনকে উল্লেখযোগ্যভাবে বেশি ব্যয়বহুল এবং পুনরাবৃত্তিমূলক করে তোলে।
গুরুত্বপূর্ণ তুলনামূলক ম্যাট্রিক্স
ক্রয় কর্মকর্তা এবং প্রকৌশলীদের জন্য, সিদ্ধান্তটি প্রায়শই কার্যকারিতা মেট্রিক এবং উৎপাদন অর্থনীতির মধ্যে সরাসরি বিনিময়ের উপর নির্ভর করে। নিচের টেবিলটি অটোমোটিভ অ্যাপ্লিকেশনগুলির জন্য সাধারণ সম্মতি নির্দেশ করে।
| বৈশিষ্ট্য | হট স্ট্যাম্পিং (প্রেস হার্ডেনিং) | কোল্ড স্ট্যাম্পিং (AHSS) |
|---|---|---|
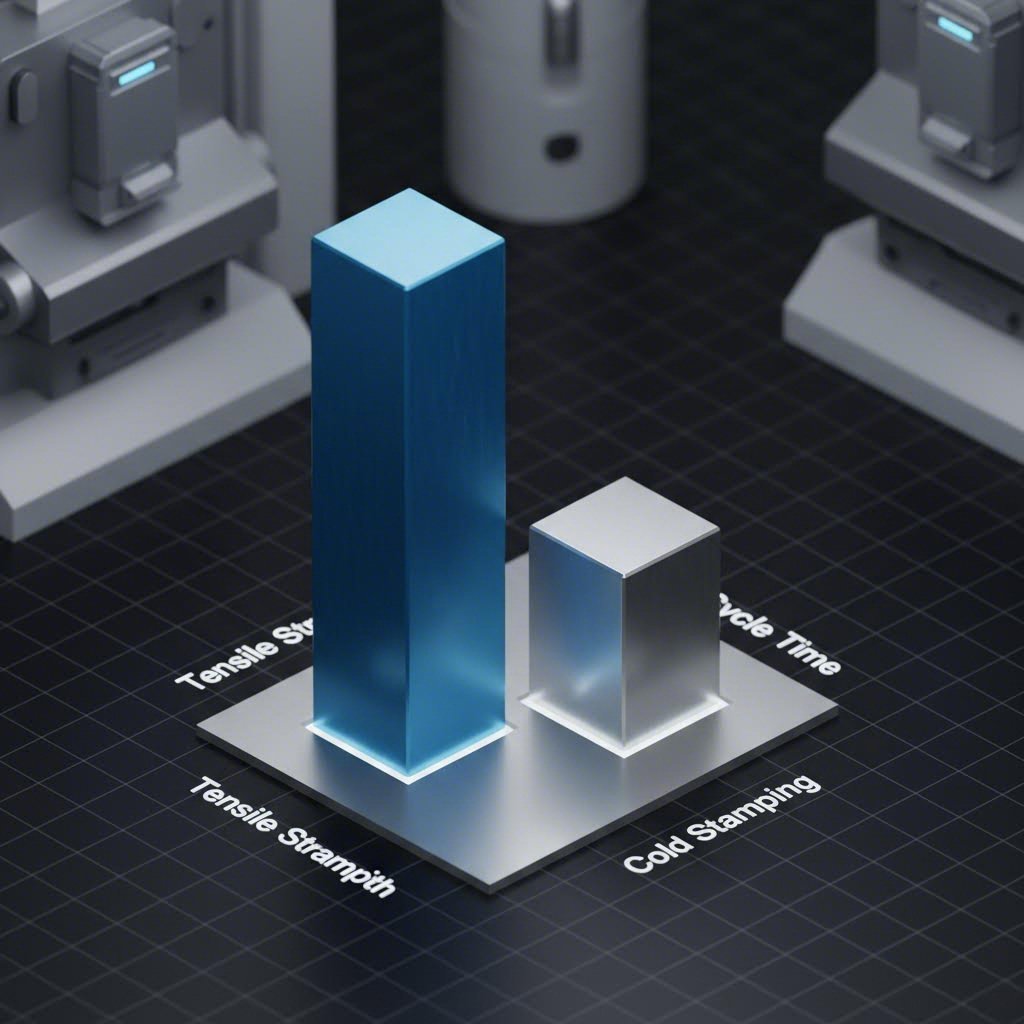
| টান সহনশীলতা | ১,৩০০ – ২,০০০ MPa (অতি উচ্চ) | ৩০০ – ১,২০০ MPa (সাধারণ) |
| চক্র সময় | ৮ – ২০ সেকেন্ড (ধীরগতি) | < ১ সেকেন্ড (দ্রুত) |
| স্প্রিংব্যাক | ন্যূনতম / প্রায় শূন্য | উল্লেখযোগ্য (ক্ষতিপূরণের প্রয়োজন) |
| জ্যামিতিক জটিলতা | উচ্চ (জটিল আকৃতি সম্ভব) | নিম্ন থেকে মাধ্যমিক |
| টুলিং খরচ | উচ্চ (কুলিং চ্যানেল, বিশেষ ইস্পাত) | মাঝারি (AHSS ক্ষতিপূরণের জন্য উচ্চতর) |
| মূলধন বিনিয়োগ | খুব উচ্চ (ফার্নেস + লেজার ট্রিমিং) | মাঝারি (প্রেস + কয়েল লাইন) |
| শক্তি খরচ | উচ্চ (ফার্নেস হিটিং) | নিম্ন (শুধুমাত্র যান্ত্রিক বল) |
প্রযুক্তিগত অভিসরণ: ফাঁক কমছে
"গরম" এবং "ঠান্ডা" এর মধ্যে দ্বৈত পার্থক্য ক্রমশ কম কঠোর হয়ে আসছে। শিল্পে এখন একটি অভিসরণ দেখা যাচ্ছে যেখানে নতুন প্রযুক্তি প্রতিটি প্রক্রিয়ার ত্রুটিগুলি কমানোর চেষ্টা করে।
- প্রেস কোয়েঞ্চড ইস্পাত (PQS): এগুলি হল হাইব্রিড উপকরণ যা হট স্ট্যাম্পিং-এর জন্য ডিজাইন করা হয়েছে কিন্তু কিছু নমনীয়তা ধরে রাখার জন্য প্রকৌশলীদের দ্বারা তৈরি (সম্পূর্ণ ভঙ্গুর মার্টেনসাইটের বিপরীতে)। এটি একক অংশের মধ্যে "অনুকূলিত বৈশিষ্ট্য" অর্জন করতে দেয়—আঘাতের অঞ্চলে কঠিন, কিন্তু চাপা পড়ার অঞ্চলে নমনীয় যাতে শক্তি শোষণ করা যায়।
- ঠান্ডায় গঠনযোগ্য 1500 MPa: ইস্পাত উৎপাদনকারীরা ঠান্ডায় গঠনযোগ্য মার্টেনসাইটিক গ্রেড (MS1500) চালু করছে যা ফার্নেস ছাড়াই হট-স্ট্যাম্পড শক্তির স্তর অর্জন করতে পারে। তবে, এগুলি এখনও অত্যন্ত সীমিত আকৃতির মতো রোল-গঠিত রকার প্যানেল বা বাম্পার বীমের মতো সরল আকৃতিতে সীমাবদ্ধ কারণ এদের গঠনের ক্ষমতা অত্যন্ত সীমিত।
অবশেষে, সিদ্ধান্ত ম্যাট্রিক্স অগ্রাধিকার প্রদান করে জ্যামিতি যদি অংশটির একটি জটিল আকৃতি থাকে (গভীর আকর্ষণ, কঠিন ব্যাসার্ধ) এবং >1,000 MPa শক্তির প্রয়োজন হয়, তবে গরম স্ট্যাম্পিং প্রায়শই একমাত্র বাস্তবসম্মত বিকল্প। যদি জ্যামিতি সহজ হয় বা শক্তির প্রয়োজন <1,000 MPa হয়, তবে ঠান্ডা স্ট্যাম্পিং খরচ এবং গতির দিক থেকে উল্লেখযোগ্য সুবিধা প্রদান করে।
উপসংহার: সঠিক প্রক্রিয়া নির্বাচন
"গরম বনাম ঠান্ডা" বিতর্কটি একটি প্রক্রিয়ার শ্রেষ্ঠত্ব নিয়ে নয়, বরং যানবাহন স্থাপত্যে উপাদানটির কাজের সাথে উৎপাদন পদ্ধতি মেলানো নিয়ে। নিরাপত্তা ক্যাজের ক্ষেত্রে গরম স্ট্যাম্পিং-এর অবিসংবাদিত আধিপত্য রয়েছে—উচ্চ-শক্তির, জটিল কাঠামোগত খুঁটির মাধ্যমে যাত্রীদের রক্ষা করার জন্য এটি অপরিহার্য। যেখানে ব্যর্থতা একটি বিকল্প নয়, সেখানে এটি প্রিমিয়াম সমাধান।
অন্যদিকে, শীতল স্ট্যাম্পিং হল অটোমোটিভ বৃহৎ উৎপাদনের মূল ভিত্তি। 3য় প্রজন্মের AHSS উপকরণ দিয়ে এর বিকাশ এটিকে গাঠনিক দায়িত্বের বৃহত্তর অংশ পালন করতে দেয়, প্রেস হার্ডেনিংয়ের চক্র-সময়ের জরিমানা ছাড়াই হালকা ওজনের সুবিধা প্রদান করে। ক্রয় দলের জন্য, কৌশলটি স্পষ্ট: জটিল, আক্রমণ-প্রতিরোধী নিরাপত্তা অংশগুলির জন্য হট স্ট্যাম্পিং নির্দিষ্ট করুন, এবং প্রোগ্রামের খরচ প্রতিযোগিতামূলক রাখতে অন্য সবকিছুর জন্য শীতল স্ট্যাম্পিং সর্বাধিক করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. হট এবং কোল্ড স্ট্যাম্পিংয়ের মধ্যে পার্থক্য কী?
প্রাথমিক পার্থক্যটি তাপমাত্রা এবং উপাদান রূপান্তরে নিহিত। হট স্ট্যাম্পিং মেটালকে ~950°C তাপমাত্রায় উত্তপ্ত করে যাতে এর সূক্ষ্ম গঠন পরিবর্তন হয় (মার্টেনসাইট তৈরি করে), যা জটিল, অতি-উচ্চ-শক্তির অংশগুলি তৈরি করতে সক্ষম করে যাতে কোনও স্প্রিংব্যাক থাকে না। কোল্ড স্ট্যাম্পিং উচ্চ চাপ ব্যবহার করে ঘরের তাপমাত্রায় ধাতুকে আকৃতি দেয়, কাজের দ্বারা শক্তিমতী করার উপর নির্ভর করে। এটি দ্রুততর এবং আরও শক্তি-দক্ষ, কিন্তু স্প্রিংব্যাক এবং উচ্চ-শক্তির গ্রেডগুলিতে কম ফরম্যাবিলিটির দ্বারা সীমিত।
2. অটোমোটিভ A-পিলারগুলির জন্য কেন হট স্ট্যাম্পিং ব্যবহার করা হয়?
এ-পিলারগুলির জন্য একটি অনন্য সমন্বয় প্রয়োজন জটিল জ্যামিতি (যেন গাড়ির নকশা এবং দৃশ্যমানতা লাইনগুলির সাথে মেলে) এবং অত্যন্ত শক্ত (একটি টলওভার মধ্যে ছাদ ধসে পড়া প্রতিরোধ করার জন্য) । হট স্ট্যাম্পিং 22MnB5 ইস্পাতকে এই জটিল আকারে গঠিত করতে দেয় যখন 1,500+ এমপিএ এর টান শক্তি অর্জন করে, এমন একটি সমন্বয় যা কোল্ড স্ট্যাম্পিং সাধারণত ফাটল বা গুরুতর বিকৃতি ছাড়াই অর্জন করতে পারে না।
৩. ঠান্ডা স্ট্যাম্পিং গরম স্ট্যাম্পিংয়ের চেয়ে দুর্বল অংশ উত্পাদন করে?
সাধারণত, হ্যাঁ, কিন্তু ফাঁকটা কমছে। ঐতিহ্যগত কোল্ড স্ট্যাম্পিং সাধারণত জটিল অংশগুলির জন্য প্রায় 590980 এমপিএ পর্যন্ত ছাপ দেয়। তবে আধুনিক তৃতীয় প্রজন্মের এএইচএসএস (অ্যাডভান্সড হাই-স্টেইনস্টিলস) ঠান্ডা স্ট্যাম্পড অংশগুলিকে 1,180 এমপিএ বা এমনকি 1,470 এমপিএ সহজ আকারে পৌঁছানোর অনুমতি দেয়। তবুও, সর্বোচ্চ স্তরের শক্তির জন্য (1,8002,000 এমপিএ), গরম স্ট্যাম্পিং একমাত্র বাণিজ্যিক সমাধান।