 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


উচ্চ শক্তির ইস্পাত স্ট্যাম্পিং অটোমোটিভ: অপরিহার্য ইঞ্জিনিয়ারিং গাইড
সংক্ষেপে
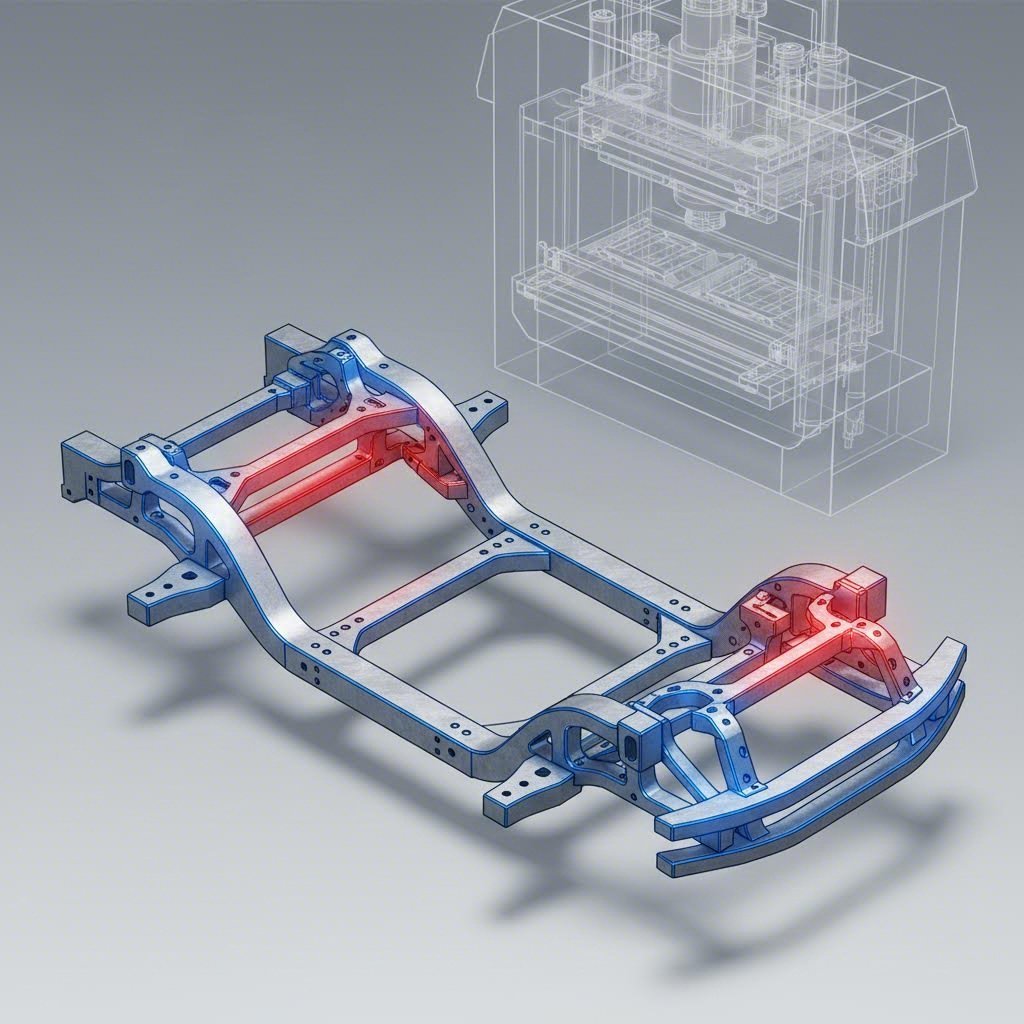
উচ্চ-শক্তির ইস্পাত (HSS) স্ট্যাম্পিং হল এমন একটি গুরুত্বপূর্ণ উৎপাদন প্রক্রিয়া যা অটোমোটিভ শিল্পের দ্বৈত লক্ষ্য অর্জনে সক্ষম করে: হালকা ওজনের মাধ্যমে জ্বালানি দক্ষতা সর্বাধিক করা এবং কঠোর ধাক্কা নিরাপত্তা মানগুলি পূরণ করা। ডুয়াল ফেজ (DP) এবং TRIP ইস্পাতের মতো উন্নত গ্রেড ব্যবহার করে, উৎপাদকরা কাঠামোগত অখণ্ডতা ছাড়াই পাতলা গেজ ব্যবহার করতে পারেন।
যাইহোক, এই শক্তির জন্য একটি মূল্য দিতে হয়: আকৃতি প্রদানের ক্ষমতা হ্রাস এবং উল্লেখযোগ্য প্রায়শই পুনরুদ্ধার (স্প্রিংব্যাক)। সফল বাস্তবায়নের জন্য চাপ লাইনের সমগ্র আধুনিকীকরণ প্রয়োজন—উচ্চতর টনেজ ক্ষমতা এবং বিশেষ ফিড স্ট্রেইটেনার থেকে শুরু করে স্প্রিংব্যাক কমপেনসেশনের জন্য উন্নত সিমুলেশন সফটওয়্যার পর্যন্ত। এই গাইডটি উচ্চ শক্তির ইস্পাত স্ট্যাম্পিং অটোমোটিভ অ্যাপ্লিকেশন আয়ত্ত করার জন্য প্রয়োজনীয় উপকরণ বিজ্ঞান, সরঞ্জামের প্রয়োজনীয়তা এবং প্রক্রিয়া কৌশল নিয়ে আলোচনা করে।
উপকরণের পরিসর: HSLA থেকে UHSS
"উচ্চ শক্তির ইস্পাত" এই পদটি ধাতুবিদ্যার বিকাশের বেশ কয়েকটি স্পষ্ট প্রজন্মকে একটি ব্যাপক ছাতার আওতায় আনে। অটোমোটিভ প্রকৌশলীদের জন্য, সঠিক প্রয়োগ এবং ডাই ডিজাইনের জন্য এই শ্রেণীগুলির মধ্যে পার্থক্য করা অত্যন্ত গুরুত্বপূর্ণ।
HSLA (হাই-স্ট্রেন্থ লো-অ্যালয়)
HSLA ইস্পাত আধুনিক কাঠামোগত উপাদানের জন্য বেসলাইন হিসাবে কাজ করে। HSLA 50XF (350/450) এর মতো গ্রেডগুলি 50,000 PSI (350 MPa) এর কাছাকাছি প্রান্তিক শক্তি প্রদান করে। এই শক্তি কার্বনের চেয়ে ভ্যানাডিয়াম বা নিওবিয়ামের মতো উপাদানগুলির সাথে মাইক্রো-মিশ্রণের মাধ্যমে অর্জন করা হয়। মৃদু ইস্পাতের চেয়ে শক্তিশালী হওয়া সত্ত্বেও, তারা সাধারণত ভালো ফর্মেবিলিটি এবং ওয়েল্ডেবিলিটি বজায় রাখে, যা চ্যাসিস উপাদান এবং জোরদারের জন্য উপযুক্ত করে তোলে।
এএইচএসএস (অ্যাডভান্সড হাই-স্ট্রেন্থ স্টিল)
AHSS অটোমোটিভ ক্ষমতায় সত্যিকারের লাফ উপস্থাপন করে। এই ইস্পাতগুলিতে বহু-ফেজ কাঠামো থাকে যা অনন্য যান্ত্রিক বৈশিষ্ট্যের অনুমতি দেয়।
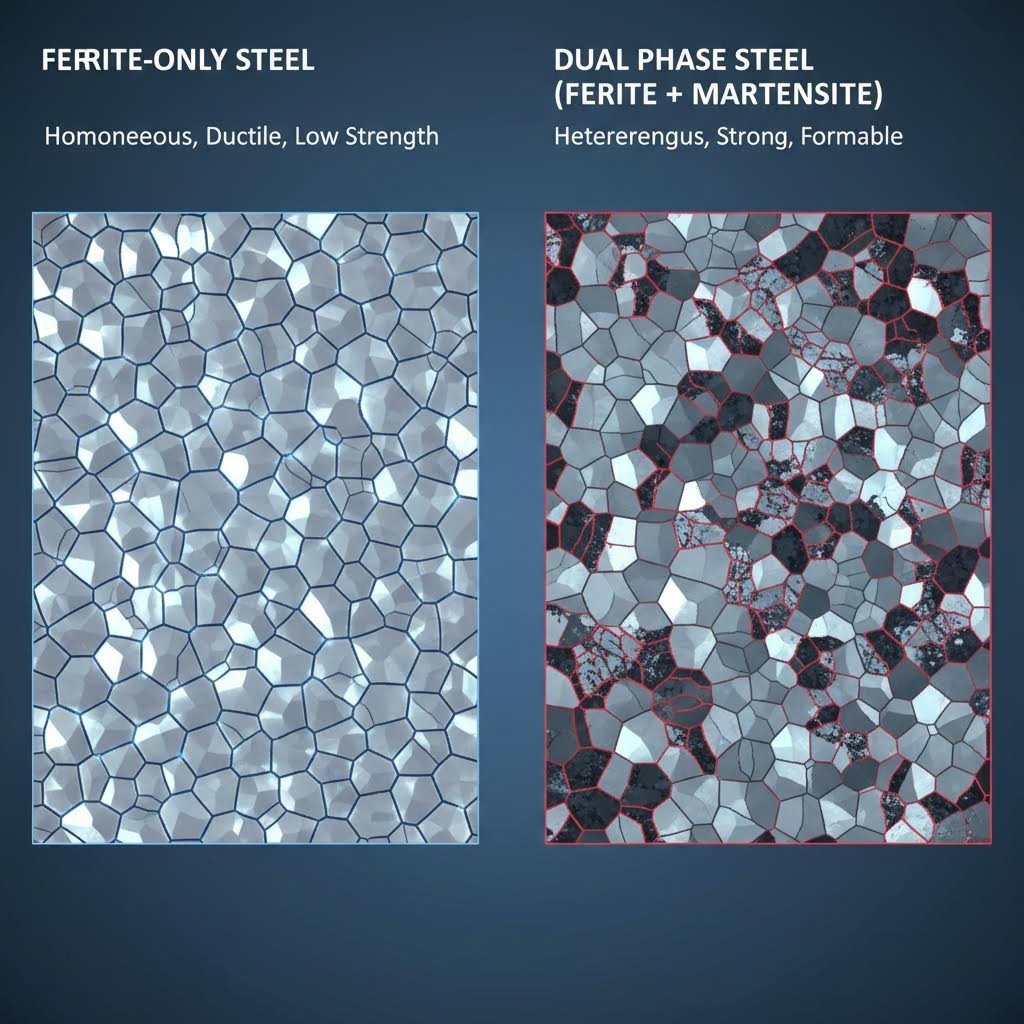
- ডুয়াল ফেজ (DP): বর্তমানে শিল্পের "কর্মী" (যেমন, DP350/600)। এর কাঠামোতে নরম ফেরিট ম্যাট্রিক্সে কঠিন মার্টেনসাইট দ্বীপগুলি ছড়িয়ে থাকে। এই সংমিশ্রণ ফর্ম শুরু করার জন্য কম প্রান্তিক শক্তি প্রদান করে কিন্তু চূড়ান্ত অংশের শক্তির জন্য উচ্চ কাজ-কঠিন হার প্রদান করে।
- TRIP (রূপান্তর-প্ররোচিত প্লাস্টিসিটি): এই ইস্পাতগুলিতে ধারণকৃত অস্টেনাইট থাকে যা মার্টেনসাইটে রূপান্তরিত হয় চলাকালীন বিকৃতি। এটি অসাধারণ প্রসারণ এবং শক্তি শোষণের অনুমতি দেয়, যা ক্র্যাশ জোনের জন্য আদর্শ করে তোলে।
ইউএইচএসএস (আল্ট্রা-হাই-স্ট্রেন্থ স্টিল)
যখন টেনসাইল শক্তি 700–800 MPa ছাড়িয়ে যায়, তখন আমরা ইউএইচএসএস এর অধিভুক্তিতে প্রবেশ করি। মার্টেনসিটিক গ্রেড এবং বোরন স্টিলের মতো প্রেস হার্ডেনিং স্টিল (পিএইচএস) এখানে পড়ে। এই উপকরণগুলি প্রায়শই এতটাই শক্তিশালী হয় যে ফাটল ছাড়া কার্যকরভাবে ঠান্ডা স্ট্যাম্পিং করা যায় না, যার ফলে হট স্ট্যাম্পিং প্রযুক্তির প্রয়োগ করা হয়।
প্রেস ও সরঞ্জামের প্রয়োজনীয়তা: লুকানো খরচ
মৃদু ইস্পাত থেকে হাই স্ট্রেন্থ স্টিল স্ট্যাম্পিং অটোমোটিভ অ্যাপ্লিকেশনের জন্য শুধুমাত্র শক্তিশালী ডাই নয়; এটি একটি ব্যাপক সুবিধা নিরীক্ষণের দাবি করে।
টনেজ মাল্টিপ্লায়ার
উপকরণের শক্তি সরাসরি এটি বিকৃত করার জন্য প্রয়োজনীয় বলের সাথে সম্পর্কিত। ইঞ্জিনিয়ারদের জন্য একটি সাধারণ নিয়ম হল DP800 স্ট্যাম্পিংয়ের জন্য প্রায় দ্বিগুণ টনেজ একই অংশের জ্যামিতির জন্য HSLA 50XF-এর। মৃদু ইস্পাতের জন্য যথেষ্ট ছিল এমন যান্ত্রিক প্রেসগুলি প্রায়ই এই গ্রেডগুলি প্রক্রিয়াকরণের সময় স্ট্রোকের নীচে স্টল হয়ে যায় বা শক্তির ধারণক্ষমতা হারায়।
স্ন্যাপ-থ্রু শক পরিচালনা
HSS স্ট্যাম্পিং-এর মধ্যে সবচেয়ে ক্ষতিকর ঘটনাগুলির মধ্যে একটি হল "স্ন্যাপ-থ্রু" বা নেতিবাচক টনেজ। যখন একটি উচ্চ-শক্তির ব্লাঙ্ক ভেঙে যায় (কাটা হয়), তখন সঞ্চিত সম্ভাব্য শক্তি তাৎক্ষণিকভাবে মুক্ত হয়। এটি প্রেস কাঠামোর মধ্যে দিয়ে পিছনের দিকে একটি তীব্র শক তরঙ্গ পাঠায়, যা টাই রড এবং বিয়ারিংগুলিকে তাদের জন্য ডিজাইন করা হয়নি এমন টেনশন/কম্প্রেশন চক্রগুলিতে ফেলে। স্ন্যাপ-থ্রু কমানোর জন্য প্রায়ই হাইড্রোলিক ড্যাম্পার বা প্রেসের গতি কমানোর প্রয়োজন হয়, যা আউটপুটকে প্রভাবিত করে।
ফিড লাইন আপগ্রেড
কুণ্ডলী ফিডিং সিস্টেম প্রায়ই একটি উপেক্ষিত বোতলের মুখ। মৃদু ইস্পাতের জন্য ডিজাইন করা স্ট্যান্ডার্ড স্ট্রেটনারগুলি উচ্চ-শক্তির উপকরণগুলি থেকে কয়েল সেট কার্যকরভাবে সরাতে পারে না। HSS প্রক্রিয়াকরণের জন্য প্রয়োজন:
- ছোট ব্যাসের কাজের রোল: উপাদানটিকে আরও তীব্রভাবে বাঁকানোর জন্য।
- নিবিড় রোল স্পেসিং: পর্যাপ্ত পরিবর্তনশীল চাপ প্রয়োগ করতে।
- বড় ব্যাকআপ রোল: অপরিমিত চাপের অধীনে কাজের রোলগুলি থেকে বিকৃত হওয়া থেকে রোধ করতে।
প্রক্রিয়াজাতকরণের চ্যালেঞ্জ: তাপ, ক্ষয় এবং আকৃতি দেওয়া
উৎপাদন শক্তি বৃদ্ধির সাথে সাথে আকৃতি প্রদানের পদার্থবিদ্যা আমূল পরিবর্তিত হয়। ঘর্ষণের ফলে অনেক বেশি তাপ উৎপন্ন হয়, এবং ভুল করার সুযোগ ক্রমশ কমে আসে।
তাপীয় সঞ্চয় এবং ঘর্ষণ
স্ট্যাম্পিং-এ, শক্তি কেবল অদৃশ্য হয়ে যায় না; এটি তাপে রূপান্তরিত হয়। শিল্প তথ্য অনুযায়ী, 2মিমি মৃদু ইস্পাত গঠনের সময় ডাইয়ের কোণায় তাপমাত্রা প্রায় 120°F (50°C) হতে পারে, কিন্তু DP1000 গঠনের সময় তাপমাত্রা বেড়ে যেতে পারে 210°F (100°C) বা তার বেশি। এই তাপীয় লাফ স্ট্যান্ডার্ড লুব্রিকেন্টগুলিকে ভেঙে দিতে পারে, যার ফলে ধাতু থেকে ধাতুতে সরাসরি সংস্পর্শ হয়।
টুল ক্ষয় এবং গ্যালিং
AHSS গঠনের জন্য প্রয়োজনীয় উচ্চতর সংস্পর্শের চাপের কারণে দ্রুত টুল ক্ষয় হয়। "গ্যালিং"—যেখানে শীটের উপকরণ টুলে লেগে থাকে—এটি একটি ঘনঘটিত ব্যর্থতার মডেল। একবার যদি টুল গ্যাল হওয়া শুরু হয়, পার্টের গুণমান তীব্রভাবে কমে যায়। গবেষণা থেকে দেখা যায় যে, ক্ষয়প্রাপ্ত টুলগুলি DP এবং TRIP গ্রেডের হোল এক্সপানশন ক্ষমতা (কিনারা প্রসারণের মাপ) 50% পর্যন্ত কমিয়ে দিতে পারে, যা ফ্ল্যাঞ্জিং অপারেশনের সময় কিনারা ফাটার কারণ হয়।
সঠিক অংশীদার নির্বাচন
এই জটিলতা বিবেচনা করে, সঠিক সরঞ্জাম পোর্টফোলিও সহ একটি উত্পাদন অংশীদার নির্বাচন করা অত্যন্ত গুরুত্বপূর্ণ। শাওয়াই মেটাল টেকনোলজি এই ফাঁক পূরণ করে ওঠে 600 টন পর্যন্ত সূক্ষ্ম প্রেস ক্ষমতা প্রদান করে, বিশেষত অটোমোটিভ কাঠামোগত উপাদানগুলির উচ্চ-টনেজ চাহিদা পূরণ করার জন্য। তাদের IATF 16949 সার্টিফিকেশন নিশ্চিত করে যে AHSS-এর জন্য প্রয়োজনীয় কঠোর প্রক্রিয়া নিয়ন্ত্রণ—প্রোটোটাইপ থেকে ভর উৎপাদন পর্যন্ত—কঠোরভাবে বজায় রাখা হয়।
স্প্রিংব্যাক: নির্ভুলতার শত্রু
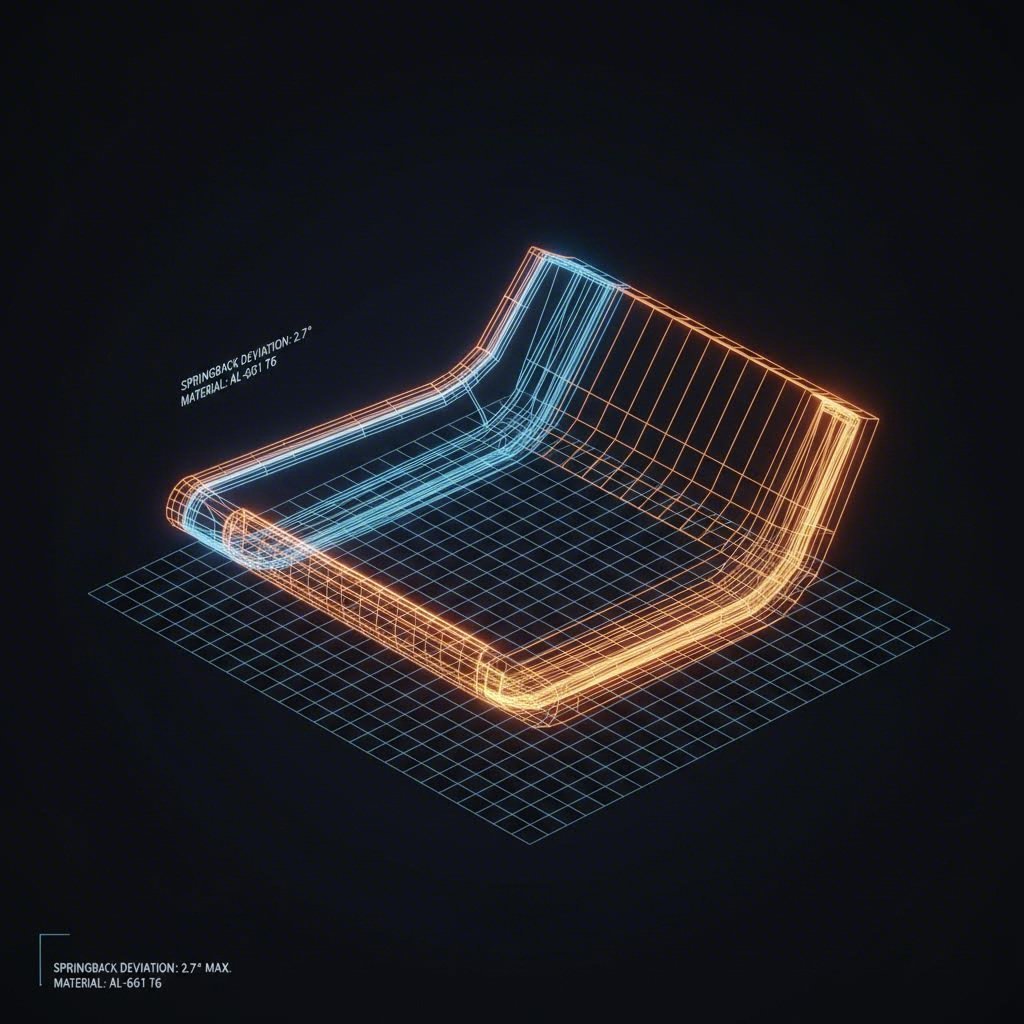
স্প্রিংব্যাক হল একটি অংশের জ্যামিতিক পরিবর্তন যা ফরমিংয়ের শেষে ফরমিং বলগুলি প্রয়োগ বন্ধ করার পর ঘটে। উচ্চ-শক্তির ইস্পাতের ক্ষেত্রে, এটি প্রধান গুণগত চ্যালেঞ্জ।
স্থিতিস্থাপক পুনরুদ্ধারের পদার্থবিদ্যা
স্থিতিস্থাপক পুনরুদ্ধার উপাদানের আয়েল্ড স্ট্রেন্থের সমানুপাতিক। যেহেতু AHSS-এর আয়েল্ড স্ট্রেন্থ মৃদু ইস্পাতের চেয়ে 3–5 গুণ বেশি, তাই স্প্রিংব্যাক অনুপাতে আরও গুরুতর হয়। যে পার্শ্ব-প্রাচীরের কার্ল বা কোণার পরিবর্তন মৃদু ইস্পাতে উপেক্ষণীয় ছিল, DP600-এ তা মারাত্মক টলারেন্স ব্যর্থতায় পরিণত হয়।
অনুকল্পনা বাধ্যতামূলক
চেষ্টা-ভুল আর একটি ব্যবহারযোগ্য পদ্ধতি নয়। আধুনিক টুল ডিজাইন উন্নত অনুকল্পনা সফটওয়্যার (যেমন AutoForm ) এর উপর নির্ভর করে যা ইস্পাত কাটার আগেই স্প্রিংব্যাক পূর্বাভাস দিতে সাহায্য করে। এই "ডিজিটাল প্রসেস টুইনস" প্রকৌশলীদের অতিরিক্ত বাঁকানো বা উপাদান সরানোর মতো ক্ষতিপূরণ কৌশলগুলি ভার্চুয়ালি পরীক্ষা করতে দেয়। এখন শিল্পমান হল সফটওয়্যারে পূর্ণ স্প্রিংব্যাক ক্ষতিপূরণ লুপ চালানো যাতে ডাই মেশিনারির জন্য একটি "উইন্ডেজ" পৃষ্ঠ তৈরি করা যায়।
ভবিষ্যতের প্রবণতা: হট স্ট্যাম্পিং এবং মাল্টি-পার্ট ইন্টিগ্রেশন
নিরাপত্তা মানগুলি যত উন্নত হচ্ছে, ততই শিল্পটি তার সবচেয়ে গুরুত্বপূর্ণ অ্যাপ্লিকেশনগুলির জন্য কোল্ড স্ট্যাম্পিং এর বাইরে এগিয়ে যাচ্ছে।
হট স্ট্যাম্পিং (প্রেস হার্ডেনিং)
A-পিলার এবং B-পিলারের মতো অংশগুলির জন্য যেখানে 1500 MPa এর বেশি টেনসাইল শক্তি প্রয়োজন, সেখানে কোল্ড স্ট্যাম্পিং প্রায়শই অসম্ভব। সমাধান হল হট স্ট্যাম্পিং, যেখানে বোরন ইস্পাত (যেমন Usibor) ~900°C তাপমাত্রায় উত্তপ্ত করা হয়, নরম থাকাকালীন আকৃতি দেওয়া হয় এবং তারপর কুইঞ্চ করা হয় ভিতরে জল-শীতল ডাইয়ে। এই প্রক্রিয়াটি অত্যন্ত শক্তিশালী অংশ তৈরি করে এবং প্রায় কোনও স্প্রিংব্যাক থাকে না।
লেজার ওয়েল্ডেড ব্ল্যাঙ্ক (LWB)
এরকম উৎপাদকদের মতো ArcelorMittal লেজার ওয়েল্ডেড ব্ল্যাঙ্ক ব্যবহার করে মাল্টি-পার্ট ইন্টিগ্রেশন (MPI)-এর পক্ষে কাজ করছেন। স্ট্যাম্পিংয়ের আগে বিভিন্ন গ্রেডের ইস্পাত (যেমন একটি নরম ডিপ-ড্রয়িং গ্রেড এবং একটি কঠোর UHSS গ্রেড) একটি একক ব্ল্যাঙ্কে ওয়েল্ডিং করে, প্রকৌশলীরা একটি অংশের নির্দিষ্ট অঞ্চলগুলির কর্মক্ষমতা সামঞ্জস্য করতে পারেন। এটি মোট অংশের সংখ্যা হ্রাস করে, অ্যাসেম্বলি ধাপগুলি দূর করে এবং ওজন বন্টন অনুকূলিত করে।
উপসংহার: লাইটওয়েটিং মাস্টারির পথ
উচ্চ প্রবলতা সম্পন্ন ইস্পাত স্ট্যাম্পিং অটোমোটিভ প্রক্রিয়াগুলি আর কেবল প্রতিযোগিতামূলক সুবিধা হয়ে থাকলে না; এটি টিয়ার 1 সরবরাহকারীদের জন্য এখন একটি মৌলিক প্রয়োজনীয়তা। মৃদু ইস্পাত থেকে AHSS এবং UHSS-এ রূপান্তর উৎপাদনে একটি সাংস্কৃতিক পরিবর্তন চায়—অভিজ্ঞতামূলক "ট্রাইআউট" পদ্ধতি থেকে ডেটা-চালিত, সিমুলেশন-নেতৃত্বাধীন ইঞ্জিনিয়ারিং-এ পরিবর্তন করা।
এই ক্ষেত্রে সাফল্য তিনটি স্তম্ভের উপর নির্ভর করে: দৃঢ় সরঞ্জাম যা উচ্চ টনেজ এবং আঘাত মোকাবেলা করতে সক্ষম; উন্নত সিমুলেশন স্প্রিংব্যাক পূর্বাভাস দেওয়ার জন্য এবং তা কমপেনসেট করার জন্য; এবং ম্যাটেরিয়াল বিশেষজ্ঞতা শক্তি এবং ফর্মেবিলিটির মধ্যে বৈষম্যগুলি নেভিগেট করতে। যেমন যানবাহনের নকশা হালকা, নিরাপদ কাঠামোর জন্য এগিয়ে যাচ্ছে, এই কঠিন উপকরণগুলি দক্ষতার সাথে স্ট্যাম্প করার ক্ষমতা অটোমোটিভ উৎপাদনের পরবর্তী প্রজন্মের নেতাদের নির্ধারণ করবে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. অটোমোটিভ ধাতু স্ট্যাম্পিংয়ের জন্য সেরা ধাতু কী?
একক "সেরা" ধাতু নেই; পছন্দটি নির্দিষ্ট অ্যাপ্লিকেশনের উপর নির্ভর করে। HSLA খরচ এবং শক্তির ভারসাম্যের কারণে সাধারণ কাঠামোগত অংশগুলির জন্য এটি চমৎকার। ডুয়াল ফেজ (DP) ইস্পাত রেল এবং ক্রস-মেম্বারগুলির মতো দুর্ঘটনা-প্রাসঙ্গিক অংশগুলির জন্য উচ্চ শক্তি শোষণের কারণে প্রায়শই পছন্দ করা হয়। ত্বকের প্যানেল (ফেন্ডার, হুড) এর জন্য, নরম বেক হার্ডেনেবল (BH) ইস্পাতগুলি পৃষ্ঠের গুণমান এবং দাগ প্রতিরোধের নিশ্চিত করার জন্য ব্যবহৃত হয়।
2. আপনি কি উচ্চ-শক্তির ইস্পাত যানবাহনের অংশগুলি মেরামত করতে পারেন?
সাধারণত না। আল্ট্রা-হাই-স্ট্রেংথ স্টিল (UHSS) অথবা প্রেস-হার্ডেনড বোরন ইস্পাত থেকে তৈরি অংশগুলি সাধারণত মেরামত, উত্তপ্ত বা খণ্ডিত করা উচিত নয়। ওয়েল্ডিং বা সোজা করার সময় উত্তাপ সাবধানে নকশাকৃত সূক্ষ্ম গঠনকে ধ্বংস করে দিতে পারে, যা অংশটির দুর্ঘটনা নিরাপত্তা কার্যকারিতা উল্লেখযোগ্যভাবে হ্রাস করে। ওইএম মেরামতি নির্দেশিকা সাধারণত এই উপাদানগুলির সম্পূর্ণ প্রতিস্থাপন আবশ্যিক করে।
3. HSLA এবং AHSS-এর মধ্যে প্রধান পার্থক্য কী?
প্রধান পার্থক্য হল তাদের সূক্ষ্ম গঠন এবং শক্তি বৃদ্ধির পদ্ধতিতে। HSLA (হাই-স্ট্রেন্থ লো-অ্যালয়) একক-ফেজ ফেরাইট গঠনে শক্তি বৃদ্ধি করার জন্য সূক্ষ্ম খাদ উপাদান (নাইওবিয়ামের মতো) এর উপর নির্ভর করে। AHSS (উন্নত উচ্চ-শক্তির ইস্পাত) HSLA এর সাথে তুলনা করা যায় না এমন উচ্চ শক্তি এবং আকৃতি দেওয়ার জন্য DP ইস্পাতে ফেরাইট এবং মার্টেনসাইটের মতো জটিল বহু-পর্যায়ের সূক্ষ্ম গঠন ব্যবহার করে।