 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ফোর্জ করা অটোমোটিভ অংশগুলির জন্য তাপ চিকিৎসা: ৯টি অপরিহার্য বিষয়
ফোর্জড অটোমোটিভ উপাদানগুলির জন্য তাপ চিকিত্সা বোঝা
একটি নিখুঁতভাবে ফোর্জ করা ক্র্যাঙ্কশ্যাফটের কথা কল্পনা করুন—বিপুল চাপের নিচে গঠিত, শক্তির জন্য এর গ্রেন স্ট্রাকচার সাজানো। তবুও সঠিক তাপীয় প্রক্রিয়াকরণ ছাড়া, একই উপাদানটি উচ্চ-কর্মক্ষমতার ইঞ্জিনের চাপপূর্ণ অবস্থার নিচে ভয়াবহভাবে ব্যর্থ হতে পারে। এখানেই তাপ চিকিত্সা কাঁচা ফোর্জড ধাতু এবং আপনার যোগ্য অটোমোটিভ উপাদানগুলির মধ্যে একটি গুরুত্বপূর্ণ সেতু হয়ে ওঠে।
অতএব, অটোমোটিভ ফোরজিংয়ের প্রেক্ষিতে তাপ চিকিত্সা বলতে কী বোঝায়? সহজ ভাষায়, ইস্পাত (বা অন্যান্য ধাতু) এর অভ্যন্তরীণ গঠনকে রূপান্তরিত করার জন্য তাপ প্রয়োগ ও শীতলীকরণের একটি নিয়ন্ত্রিত প্রক্রিয়া। এই ধাতুবিদ্যার প্রক্রিয়াটি একটি ফোরজ অংশকে নির্দিষ্ট তাপমাত্রায় উত্তপ্ত করা, সেখানে নির্দিষ্ট সময় ধরে ধরে রাখা এবং তারপর নিয়ন্ত্রিত হারে শীতল করা নিয়ে গঠিত। ফলাফল? শক্তি, কঠোরতা, দৃঢ়তা এবং ক্ষয় প্রতিরোধের মতো বৈশিষ্ট্যগুলির উল্লেখযোগ্য উন্নতি—যে সমস্ত বৈশিষ্ট্য আধুনিক যান চাইতে হয়।
নির্ভুল তাপীয় প্রক্রিয়াকরণের জন্য কেন ফোরজ অটোমোটিভ অংশ প্রয়োজন
আধুনিক অটোমোটিভ উপাদানগুলি অসাধারণ চ্যালেঞ্জের মুখোমুখি হয়। সাসপেনশন অ্যারমগুলি ক্রমাগত চক্রীয় লোড সহ্য করে। ট্রান্সমিশন গিয়ারগুলি উচ্চ-যোগাযোগ চাপের মুখোমুখি হয়। ড্রাইভ শ্যাফগুলি ব্যাঘাত ছাড়াই বিশাল টর্ক নিয়ন্ত্রণ করতে হয়। যদিও ফোরজিং একটি আদর্শ শস্য প্রবাহ তৈরি করে এবং অভ্যন্তরীণ ফাঁকগুলি অপসারণ করে, তবু তাপ চিকিত্সা প্রক্রিয়াটি চূড়ান্তভাবে নির্ধারণ করে যে এই অংশগুলি কি বাস্তব পরিস্থিতি সহ্য করতে পারে কিনা।
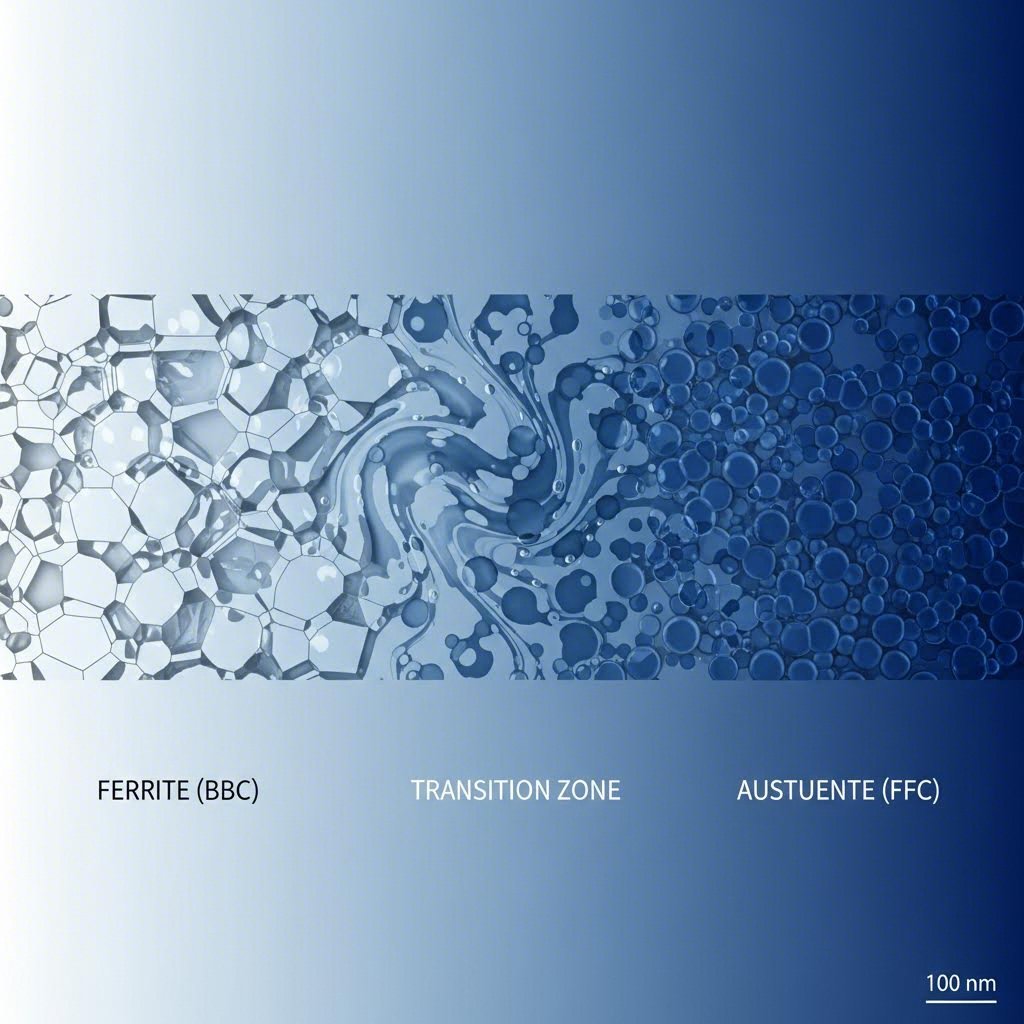
তাপীয় প্রক্রিয়াকরণের সময় ইস্পাতের উত্তপ্ত এবং শীতল হওয়ার ফলে পরমাণু স্তরে দশা রূপান্তর ঘটে। যখন আপনি একটি ইস্পাত লাঙ্গলকে এর সমালোচনামূলক তাপমাত্রার চেয়ে বেশি উত্তপ্ত করেন, তখন এর ক্রিস্টাল গঠন ফেরাইট থেকে অস্টেনাইটে পরিবর্তিত হয়। আপনি কীভাবে অংশটি শীতল করছেন—দ্রুত কোয়েঞ্চিংয়ের মাধ্যমে বা ধীরে ধীরে অ্যানিলিংয়ের মাধ্যমে—এটি নির্ধারণ করে যে আপনি কঠিন মার্টেনসাইট পাবেন নাকি নরম, আরও নমনীয় গঠন পাবেন। এটি কেবল ধাতুবিদ্যার তত্ত্ব নয়; এটি প্রতিটি উচ্চ-কর্মক্ষম অটোমোটিভ উপাদানের ব্যবহারিক ভিত্তি।
একটি গঠিত উপাদানের চূড়ান্ত যান্ত্রিক বৈশিষ্ট্যের প্রায় 80% নির্ধারণ করতে পারে তাপ চিকিত্সা, যা অটোমোটিভ অংশ উৎপাদনে সম্ভবত সবচেয়ে প্রভাবশালী প্রক্রিয়াকরণ পদক্ষেপ হিসাবে প্রতিষ্ঠিত করে।
উপাদানের কর্মক্ষমতার ধাতুবিদ্যার ভিত্তি
বিভিন্ন তাপীয় চক্র উপাদানের আচরণকে কীভাবে প্রভাবিত করে তা জানা থাকলে প্রকৌশলী এবং ক্রয় পেশাদারদের তাদের অ্যাপ্লিকেশনের জন্য সঠিক প্রক্রিয়াগুলি নির্দিষ্ট করতে সাহায্য করে। যখন আপনি জানেন যে বিভিন্ন তাপীয় চক্র উপাদানের আচরণকে কীভাবে প্রভাবিত করে, তখন আপনি নিম্নলিখিত বিষয়গুলি সম্পর্কে তথ্যসহ সিদ্ধান্ত নিতে পারেন:
- আপনার উপাদানের লোডিং শর্তানুযায়ী কোন তাপ চিকিত্সা প্রক্রিয়া খাপ খায়
- পৃষ্ঠের কঠোরতা এবং কোরের দৃঢ়তা কীভাবে ভারসাম্য করা যায়
- কোন পরীক্ষা এবং যাচাইয়ের পদ্ধতি ধ্রুব মান নিশ্চিত করে
- উপাদানের রসায়ন তাপ চিকিত্সার প্যারামিটার নির্বাচনকে কীভাবে প্রভাবিত করে
তাপ চিকিত্সা প্রক্রিয়া জড়িত তিনটি মূল চলক : উত্তপ্ত তাপমাত্রা, শীতল হার এবং কোয়েঞ্চিং মাধ্যম। এই উপাদানগুলি নিয়ন্ত্রণ করে, উৎপাদকরা আবহযোগ্য উপাদানের বৈশিষ্ট্য প্রয়োজনীয় স্পেসিফিকেশন অনুযায়ী ঠিক করতে পারে—যে অর্থে একটি কানেক্টিং রডে ক্লান্তি প্রতিরোধকে সর্বোচ্চ করা হয় অথবা ডিফারেন্সিয়াল গিয়ারে ঘর্ষণ বৈশিষ্ট্য অপ্টিমাইজ করা হয়।
এই গাইডটি জুড়ে, আপনি প্রতিটি ইঞ্জিনিয়ার এবং ক্রয় পেশাদারদের জন্য ধাতুগুলির তাপ চিকিত্সা সম্পর্কে অটোমোটিভ অ্যাপ্লিকেশনগুলিতে বোঝা উচিত এমন প্রাথমিক বিষয়গুলি খুঁজে পাবেন। কোয়েঞ্চিং এবং টেম্পারিং-এর মতো মূল প্রক্রিয়া থেকে শুরু করে উন্নত পৃষ্ঠ চিকিত্সা এবং গুণমান যাচাইয়ের পদ্ধতি পর্যন্ত, এই জ্ঞান আপনাকে আপনার ফোর্জড অটোমোটিভ অংশগুলির জন্য সঠিক তাপীয় প্রক্রিয়াকরণ নির্দিষ্ট করতে সক্ষম করে।
মূল তাপ চিকিত্সা প্রক্রিয়াগুলি ব্যাখ্যা করা হল
আপনি যখন বুঝতে পেরেছেন যে কেন তাপীয় প্রক্রিয়াকরণ গুরুত্বপূর্ণ, তখন চলুন সেই ধরনের তাপ চিকিত্সাগুলি নিয়ে আলোচনা করি যা ফোর্জড অটোমোটিভ অংশগুলিকে নির্ভরযোগ্য, উচ্চ কর্মক্ষমতা সম্পন্ন উপাদানে রূপান্তরিত করে। প্রতিটি তাপ চিকিত্সা প্রক্রিয়ার একটি স্পষ্ট উদ্দেশ্য রয়েছে—এবং কোন পদ্ধতি কখন প্রয়োগ করতে হবে তা জানা আদর্শ ফলাফল অর্জনের জন্য অপরিহার্য।
ইস্পাতের তাপ প্রয়োগ করলে এর স্ফটিক গঠনে মৌলিক পরিবর্তন ঘটে। যখন আপনি প্রায় 723°C উষ্ণতার বেশি ইস্পাতে তাপ প্রয়োগ করেন, তখন এর বডি-সেন্টার্ড কিউবিক ফেরাইট গঠন ফেস-সেন্টার্ড কিউবিক অস্টিনাইটে রূপান্তরিত হয়। এই অস্টিনাইট অবস্থা সমবৃত্ত তাপ চিকিৎসার শুরুর বিন্দু। পরবর্তীকালে—শীতল করার সময়—যা ঘটে, তা আপনার আকৃত উপাদানের চূড়ান্ত বৈশিষ্ট্য নির্ধারণ করে।
কার্যকারিতা বৃদ্ধির জন্য এনিলিং এবং নরমালাইজিং
যে কোন আকৃত অংশ মেশিনিং করা বা চূড়ান্ত কঠোরতা প্রস্তুত করার আগে, প্রায়শই চাপ প্রতিরোধ এবং উন্নত কার্যকারিতা প্রয়োজন। এখানেই এনিলিং এবং নরমালাইজিং প্রয়োজন।
অ্যানিলিং একটি তাপ চিকিৎসা প্রক্রিয়া যা ধাতুকে একটি নির্দিষ্ট উষ্ণতায় ধীরে ধীরে উত্তপ্ত করে, তার মধ্যে ধরে রাখে এবং তারপর নিয়ন্ত্রিত—সাধারণত খুব ধীরে—হারে শীতল করে। অটোমোটিভ আকৃতির জন্য, এনিলিং সাধারণত 790°C থেকে 870°C উষ্ণতায় ঘটে। ধীরে ধীরে শীতল করা, প্রায়শই চুল্লির ভিতরেই, ইস্পাতের অভ্যন্তরীণ গঠনকে প্রায় সাম্যাবস্থার শর্তাবলীতে পৌঁছানোর অনুমতি দেয়।
এটি কী অর্জন করে? অনুযায়ী শিল্প গবেষণা , এনিলিং-এর মাধ্যমে পাওয়া যায় কয়েকটি গুরুত্বপূর্ণ সুবিধা:
- মেশিনিং-এর জন্য কঠিনতা হ্রাস করে
- ফোরজিং অপারেশন থেকে উদ্ভূত অবশিষ্ট চাপ দূর করে
- আঁশেরতা বৃদ্ধি করে এবং ফাটল রোধ করে
- দানার গঠন পরিশোধিত করে এবং সূক্ষ্ম গঠনগত ত্রুটি সংশোধন করে
নরমালাইজিং উত্তপ্ত করার পদ্ধতি অনুরূপ অনুসরণ করে, কিন্তু একটি গুরুত্বপূর্ণ পার্থক্য সহ: ভাগটি চুল্লির ভিতরে না ঠান্ডা করে, বরং স্থির বাতাসে ঠান্ডা করা হয়। ইস্পাতকে এর সমালোচনামূলক তাপমাত্রার (মাঝারি কার্বন ইস্পাতের জন্য সাধারণত প্রায় 870°C) 30-50°C উপরে উত্তপ্ত করা হয় এবং সংক্ষিপ্ত সময়ের জন্য ধরে রাখা হয়, তারপর বাতাসে ঠান্ডা করা শুরু হয়।
এনিলিং-এর পরিবর্তে স্বাভাবিকীকরণ কেন বেছে নেবেন? আরও সামান্য দ্রুত ঠান্ডা হওয়ার হার আরও সূক্ষ্ম এবং সুষম দানার গঠন তৈরি করে। এটি এনিল করা উপকরণের তুলনায় আরও ভালো দৃঢ়তা এবং শক্তি প্রদান করে। কখনও কখনও ফোরজিং এবং ঢালাইতে পাওয়া কোঁচড়ানো, অতি-উত্তপ্ত গঠন দূর করতে স্বাভাবিকীকরণ বিশেষভাবে কার্যকর। যখন উৎপাদনের সময়সীমা কম থাকে এবং এনিলিং সমানভাবে কাজ করবে, তখন স্বাভাবিকীকরণ একটি ছোট চক্র সময় প্রদান করে।
শক্ততা অর্জনের জন্য কোয়েঞ্চিং এবং টেম্পারিং
যখন অটোমোটিভ উপাদানগুলির সর্বোচ্চ কঠোরতা এবং ঘর্ষণ প্রতিরোধের প্রয়োজন হয়, তখন কোয়েঞ্চিং প্রক্রিয়া প্রয়োগ করা হয়। এই তাপ চিকিত্সা প্রক্রিয়ায় ইস্পাতকে এর সমালোচনা তাপমাত্রার চেয়ে বেশি—সাধারণত 815°C থেকে 870°C—উত্তপ্ত করা হয় এবং তারপর জল, তেল বা পলিমার দ্রবণে দ্রুত ঠান্ডা করা হয়।
পারমাণবিক স্তরে যা ঘটে তা হল: দ্রুত ঠান্ডা করার ফলে কার্বন পরমাণুগুলি আয়রনের ক্রিস্টাল কাঠামোর মধ্যে আবদ্ধ হয়ে যায় যাতে তাদের বিসরণ ঘটতে না পারে। ফেরাইট এবং পিয়ারলাইটে রূপান্তরিত না হয়ে, অস্টেনাইট সরাসরি মারটেনসাইটে রূপান্তরিত হয়—যা একটি অত্যন্ত কঠিন, সূঁচের মতো সূক্ষ্ম কাঠামো। এই বিসরণহীন অপসারণ রূপান্তরই কোয়েঞ্চিং করা ইস্পাতের অসাধারণ কঠোরতা প্রদান করে।
যাইহোক, এটি একটি আপস হিসাবে কাজ করে। যেমনটি tWI থেকে ধাতুবিদ্যা গবেষণায় উল্লেখ করা হয়েছে, মারটেনসাইট স্বভাবতই ভঙ্গুর। সম্পূর্ণ কোয়েঞ্চিং করা উপাদান গাড়ির অংশগুলির গতিশীল চাপের কাছে সম্ভবত ফাটল হবে। তাই কোয়েঞ্চিং এর পরে প্রায় সবসময় টেম্পারিং ধাতব প্রক্রিয়া প্রয়োগ করা হয়।
টেম্পারিং-এ কোয়েঞ্চ করা ইস্পাতকে একটি নির্দিষ্ট তাপমাত্রায় (নির্ণায়ক বিন্দুর নিচে—প্রায় 200°C থেকে 650°C, প্রয়োজনীয় বৈশিষ্ট্য অনুযায়ী) পুনরায় উত্তপ্ত করা হয় এবং নিয়ন্ত্রিত শীতলীকরণের আগে সেই তাপমাত্রায় ধরে রাখা হয়। এটি আবদ্ধ কার্বনের একটি অংশকে সূক্ষ্ম কার্বাইড হিসাবে অধঃক্ষেপিত হতে দেয়, যা কোয়েঞ্চিংয়ের সময় অর্জিত কঠোরতার বেশিরভাগ অংশ সংরক্ষণ করে আন্তঃস্থ চাপ কমায়।
হিট ট্রিটমেন্ট এবং টেম্পারিং-এর সমন্বয় উভয়ের সেরাটি প্রদান করে:
- ঘর্ষণ প্রতিরোধের জন্য উচ্চ কঠোরতা
- আঘাত এবং ক্লান্তি প্রতিরোধের জন্য উন্নত দৃঢ়তা
- ব্যবহারের সময় মাত্রার স্থিতিশীলতা
- ভঙ্গুর ভাঙনের ঝুঁকি হ্রাস
এভাবে ভাবুন: কোয়েঞ্চিং একটি কঠিন কিন্তু ভঙ্গুর গঠন তৈরি করে, যেখানে টেম্পারিং বাস্তব কার্যকারিতার জন্য প্রয়োজনীয় নমনীয়তা দিয়ে সেই কঠোরতার ভারসাম্য বজায় রাখে। নির্দিষ্ট টেম্পারিং তাপমাত্রা নির্ধারণ করে যে ভারসাম্যটি কোথায় থাকবে—নিম্ন তাপমাত্রা বেশি কঠোরতা সংরক্ষণ করে, আবার উচ্চ তাপমাত্রা দৃঢ়তাকে প্রাধান্য দেয়।
চারটি প্রাথমিক হিট ট্রিটমেন্টের তুলনা
প্রতিটি প্রক্রিয়া কখন প্রয়োগ করতে হবে তা বোঝার জন্য তাদের স্বতন্ত্র বৈশিষ্ট্যগুলি জানা আবশ্যিক। অটোমোটিভ ফোরজিং অ্যাপ্লিকেশনের জন্য এই মূল তাপ চিকিত্সাগুলির একটি ব্যবহারিক তুলনা নিম্নলিখিত টেবিলে দেওয়া হল:
| প্রক্রিয়ার নাম | তাপমাত্রার পরিসর | কুলিং পদ্ধতি | প্রাথমিক উদ্দেশ্য | সাধারণ অটোমোটিভ অ্যাপ্লিকেশন |
|---|---|---|---|---|
| অ্যানিলিং | 790°C – 870°C | ধীরে ধীরে চুল্লির মাধ্যমে শীতল করা | চাপ উপশম, মেশিনযোগ্যতা উন্নত, ঘূর্ণন ক্ষমতা বৃদ্ধি | জটিল ফোরজিংয়ের প্রাক-মেশিনিং, ওয়েল্ডেড অ্যাসেম্বলিগুলির জন্য চাপ উপশম |
| নরমালাইজিং | 850°C – 900°C (গুরুত্বপূর্ণ তাপমাত্রার 30-50°C উপরে) | বায়ু শীতলকরণ | শস্য পরিশোধন, সুসংগত সূক্ষ্ম গঠন, আঘাত সহনশীলতা উন্নত | কানেক্টিং রড, ক্র্যাঙ্কশ্যাফট, সুসংগত বৈশিষ্ট্য প্রয়োজন এমন কাঠামোগত ফোরজিং |
| কোয়েঞ্চিং | 815°C – 870°C | জল, তেল বা পলিমারে দ্রুত শীতল করা | মার্টেনসাইট গঠনের মাধ্যমে সর্বোচ্চ কঠোরতা | গিয়ার, শ্যাফট, ক্ষয়-সংবেদনশীল উপাদান (সর্বদা টেম্পারিং-এর পরে) |
| টেম্পারিং | 200°C – 650°C | বাতাসে শীতল করা অথবা নিয়ন্ত্রিত শীতলকরণ | ভঙ্গুরতা কমানো, কঠোরতা এবং দৃঢ়তার মধ্যে ভারসাম্য আনা | সমস্ত কোয়েঞ্চড উপাদান: ট্রান্সমিশন গিয়ার, ড্রাইভ শ্যাফট, সাসপেনশন অংশ |
লক্ষ্য করুন কীভাবে এই ধরনের তাপ চিকিৎসা একসাথে কাজ করে। এনিলিং এবং নরমালাইজিং সাধারণত মধ্যবর্তী পদক্ষেপ হিসাবে কাজ করে—যন্ত্রচালিত কাজের জন্য ফোরজিংগুলি প্রস্তুত করা অথবা একটি প্রাথমিক সূক্ষ্ম গঠন প্রতিষ্ঠা করা। পরপর ব্যবহৃত কোয়েঞ্চিং এবং টেম্পারিং সেই চূড়ান্ত যান্ত্রিক বৈশিষ্ট্যগুলি প্রদান করে যা অটোমোটিভ উপাদানগুলির প্রয়োজন হয়।
সঠিক প্রক্রিয়ার নির্বাচন আপনার উপাদানের নির্দিষ্ট প্রয়োজনের উপর নির্ভর করে। একটি সাসপেনশন কন্ট্রোল আর্ম সমসত্ত্ব শক্ততা অর্জনের জন্য নরমালাইজিং প্রয়োজন হতে পারে, অন্যদিকে ট্রান্সমিশন গিয়ারের জন্য পৃষ্ঠের কঠোরতা এবং ক্লান্তি প্রতিরোধের জন্য সম্পূর্ণ কোয়েঞ্চ-অ্যান্ড-টেম্পার চক্র প্রয়োজন। এই পার্থক্যগুলি বোঝা আপনার আবদ্ধ অংশগুলির প্রয়োজনীয়তা সঠিকভাবে নির্দিষ্ট করতে সাহায্য করে—পরবর্তীতে আমরা যে উন্নত পৃষ্ঠ কঠোরকরণ চিকিৎসা নিয়ে আলোচনা করব, তার জন্য প্রস্তুতি হিসাবে।
থার্মোকেমিক্যাল চিকিৎসার মাধ্যমে পৃষ্ঠ কঠোরকরণ
যদি এমন একটি উপাদান প্রয়োজন হয় যা বাইরের দিকে অত্যন্ত কঠিন কিন্তু ভিতরের দিকে শক্ত এবং নমনীয় হয়? স্ট্যান্ডার্ড কোয়েঞ্চিং এবং টেম্পারিং এর ক্ষেত্রে এটা সীমিত পর্যন্ত সম্ভব। যেসব অটোমোটিভ গিয়ার, ক্যামশাফট এবং বিয়ারিংয়ের কঠোর পৃষ্ঠ সংস্পর্শ চাপের মুখোমুখি হয়, সেগুলির জন্য থার্মোকেমিক্যাল চিকিৎসা একটি শক্তিশালী সমাধান প্রদান করে—যা কোরের শক্ততা অক্ষুণ্ণ রেখে পৃষ্ঠের রাসায়নিক গঠনকে মূলগতভাবে পরিবর্তন করে।
যেমন প্রচলিত তাপ চিকিৎসা যা সম্পূর্ণ অংশটি পরিবর্তন করে, তার বিপরীতে থার্মোকেমিক্যাল প্রক্রিয়া ইস্পাতের উপরিতলে নির্দিষ্ট উপাদানগুলি ছড়িয়ে দেয়। এটি একটি শক্ত 'কেস' তৈরি করে যা একটি নরম, বেশি স্থিতিস্থাপক কোরের চারপাশে থাকে। ফলাফল? এমন উপাদান যা পৃষ্ঠের ক্ষয় ও ক্লান্তি প্রতিরোধ করে কিন্তু সম্পূর্ণ ভাঙ্গনপ্রবণ হয় না। এই ধরনের পদ্ধতির মাধ্যমে ইস্পাতের উপরিতল শক্ত করার পদ্ধতি বোঝা গুরুত্বপূর্ণ অটোমোটিভ অংশগুলি নির্দিষ্ট করার জন্য অপরিহার্য।
উচ্চ-যোগাযোগ চাপযুক্ত উপাদানের জন্য কার্বুরাইজিং
অটোমোটিভ উৎপাদনে কার্বুরাইজিং হল সবচেয়ে ব্যাপক থার্মোকেমিক্যাল উপরিতল শক্তকরণ প্রক্রিয়া। নীতিটি সরল: আপনি নিম্ন-কার্বন ইস্পাতের উপরিতলে কার্বন পরমাণু ছড়িয়ে দেন উচ্চ তাপমাত্রায়, সাধারণত 850°C এবং 950°C এর মধ্যে। যথেষ্ট কার্বন সমৃদ্ধকরণের পর, অংশটি কুইঞ্চিং প্রক্রিয়ায় যায় যাতে কার্বন-সমৃদ্ধ উপরিতলটি শক্ত মারটেনসাইটে রূপান্তরিত হয়।
নিম্ন-কার্বন ইস্পাত দিয়ে শুরু করা হয় কেন? কারণ এটি আপনাকে উভয় জগতের সেরাটি দেয়। কার্বন-সমৃদ্ধ অংশ চৌম্বক করার পর অসাধারণ কঠোরতা অর্জন করে, যখন নিম্ন-কার্বন কোর শক্তিশালী এবং আঘাত-প্রতিরোধী থাকে। যেসব উপাদান উচ্চ সংস্পর্শ চাপের সম্মুখীন হয়—যেমন লোডের অধীনে গিয়ারবক্সের গিয়ারগুলি বা ভালভ লিফটারের বিরুদ্ধে চলমান ক্যামশ্যাফট লোবগুলি—তাদের জন্য এই ধাতব কঠিনকরণ প্রক্রিয়া আদর্শ।
বিভিন্ন কার্বুরাইজিং পদ্ধতি রয়েছে, যার প্রতিটি ভিন্ন উৎপাদন প্রয়োজনীয়তার জন্য উপযুক্ত:
- গ্যাস কার্বুরাইজিং – মিথেন বা প্রোপেন সমৃদ্ধ চুলার বাতাসে সম্পাদন করা হয়; সবচেয়ে সাধারণ শিল্প পদ্ধতি
- ভ্যাকুয়াম কার্বুরাইজিং (নিম্ন-চাপ কার্বুরাইজিং) – সর্বনিম্ন বিকৃতির সাথে সঠিক কার্বন নিয়ন্ত্রণ প্রদান করে; উচ্চ-নির্ভুলতা সম্পন্ন অটোমোটিভ উপাদানের জন্য আদর্শ
- প্লাজমা কার্বুরাইজিং – কার্বন স্থানান্তরের জন্য দক্ষ প্লাজমা ডিসচার্জ ব্যবহার করে; পরিবেশগত সুবিধার কারণে ক্রমবর্ধমান জনপ্রিয়
কার্বুরাইজিং এবং কোয়েঞ্চিং-এর পরে ধাতুর টেম্পারিং প্রক্রিয়াটি অত্যন্ত গুরুত্বপূর্ণ। টেম্পারিং ছাড়া, মার্টেনসাইটিক কেসটি গতিশীল অটোমোটিভ অ্যাপ্লিকেশনের জন্য খুব ভঙ্গুর হবে। একটি সাবধানতার সাথে নির্বাচিত টেম্পারিং তাপমাত্রা—সাধারণত থ্রু-হারডেনড পার্টগুলির চেয়ে কম—পৃষ্ঠের কঠোরতা ধরে রাখে আর সঙ্গে সঙ্গে দৃঢ়তা উন্নত করে।
অটোমোটিভ অ্যাপ্লিকেশনের জন্য কার্বুরাইজিং-এর প্রধান সুবিধাগুলি:
- 58 HRC-এর বেশি পৃষ্ঠের কঠোরতা স্তর অর্জন করে যখন কেন্দ্রে নমনীয়তা বজায় রাখে
- উপকারী সংকোচনকারী অবশিষ্ট চাপের মাধ্যমে ক্লান্তি শক্তি উন্নত করে
- ভারী লোডযুক্ত উপাদানগুলির জন্য গভীর কেস গভীরতা (সাধারণত 0.5–2.5 mm) সক্ষম করে
- 8620 এবং 9310-এর মতো সাধারণ অটোমোটিভ ইস্পাতের সাথে অসাধারণভাবে কাজ করে
নাইট্রাইডিং এবং কার্বন-নাইট্রাইডিং অ্যাপ্লিকেশন
যখন পৃষ্ঠের কঠোরতার মতোই মাত্রার স্থিতিশীলতা গুরুত্বপূর্ণ হয়, তখন নাইট্রাইডিং সুস্পষ্ট সুবিধা প্রদান করে। এই প্রক্রিয়াটি অনেক কম তাপমাত্রায়—সাধারণত 500°C থেকে 550°C —রূপান্তরের পরিসরের অনেক নীচে। কারণ এখানে কোনও শমন জড়িত নেই, তাই ধাতুকে ঐতিহ্যগত অর্থে কঠিন ও তাপযুক্ত করা এখানে প্রযোজ্য নয়। পরিবর্তে, চিকিত্সার সময় কঠিন নাইট্রাইড যৌগগুলি সরাসরি গঠিত হয়।
নিম্ন প্রক্রিয়াকরণ তাপমাত্রার ফলে ন্যূনতম বিকৃতি ঘটে—এটি নির্ভুল অটোমোটিভ উপাদানগুলির জন্য একটি বড় সুবিধা যেগুলি উল্লেখযোগ্য মাত্রিক পরিবর্তন সহ্য করতে পারে না। ক্র্যাঙ্কশ্যাফট, সিলিন্ডার লাইনার এবং নির্ভুল ভালভ উপাদানগুলি প্রায়শই নাইট্রাইডিং থেকে উপকৃত হয়, কারণ চিকিত্সা থেকে বের হওয়ার পর তাদের জ্যামিতি অক্ষত থাকে।
নাইট্রাইডিং পদ্ধতিগুলি হল:
- গ্যাস নাইট্রাইডিং – নাইট্রোজেন বিসরণের জন্য অ্যামোনিয়া বায়ুমণ্ডল ব্যবহার করে; জটিল জ্যামিতি জুড়ে সামঞ্জস্যপূর্ণ ফলাফল উৎপাদন করে
- প্লাজমা (আয়ন) নাইট্রাইডিং – কেস গভীরতা এবং কঠোরতার উপর চমৎকার নিয়ন্ত্রণের জন্য গ্লো ডিসচার্জ প্লাজমা ব্যবহার করে; নির্দিষ্ট পৃষ্ঠের নির্বাচিত চিকিত্সা সক্ষম করে
নাইট্রাইডিং-এর প্রধান সুবিধাগুলি:
- শমন ছাড়াই অত্যন্ত কঠিন পৃষ্ঠ (প্রায়শই 60 HRC-এর সমতুল্যের বেশি) উৎপাদন করে
- নিম্ন প্রক্রিয়াকরণের তাপমাত্রার কারণে সর্বনিম্ন বিকৃতি
- নাইট্রাইড স্তর থেকে চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা
- চক্রীয়ভাবে লোড করা উপাদানগুলির জন্য শ্রেষ্ঠ ক্লান্তি প্রতিরোধ ক্ষমতা
কার্বন-নাইট্রাইডীকরণ উভয় প্রক্রিয়ার উপাদানগুলিকে একত্রিত করে, ইস্পাতের পৃষ্ঠের মধ্যে কার্বন এবং নাইট্রোজেন উভয়ই ছড়িয়ে দেয়। কার্বুরাইজিং এবং নাইট্রাইডিংয়ের তাপমাত্রার মধ্যবর্তী তাপমাত্রায় (সাধারণত 760°C থেকে 870°C) কার্বন-নাইট্রাইডিং করা হয়, যার পরে কোয়েঞ্চিং করা হয় এবং এটি সরাসরি কার্বুরাইজিংয়ের তুলনায় ঘর্ষণ প্রতিরোধ ক্ষমতা বৃদ্ধি করে এমন একটি কঠিন কেস তৈরি করে। ভালভ সিট এবং হালকা গিয়ারের মতো ছোট অটোমোটিভ উপাদানগুলির জন্য যেখানে মাঝারি কেস গভীরতা যথেষ্ট, সেখানে এই ধাতব তাপ চিকিত্সা পদ্ধতি বিশেষভাবে মূল্যবান।
অটোমোটিভ অ্যাপ্লিকেশনগুলিতে কেস গভীরতা বোঝা
থার্মোকেমিক্যাল চিকিত্সা নির্দিষ্ট করার সময়, কেস গভীরতা একটি গুরুত্বপূর্ণ প্যারামিটার হয়ে ওঠে। কিন্তু এর অর্থ আসলে কী?
কার্যকর কেস গভীরতা (ECD) সেই গভীরতাকে নির্দেশ করে যেখানে কঠোরতা একটি নির্দিষ্ট মানে পৌঁছায়—সাধারণত কার্বুরাইজড অংশগুলির জন্য 50 HRC। তাপ চিকিত্সা গবেষণা অনুযায়ী , এটি ক্রস-বিভাগীয় নমুনাগুলিতে মাইক্রোহার্ডনেস ট্রাভার্স সম্পাদন করে এবং যেখানে কঠোরতা লক্ষ্য থ্রেশহোল্ড পর্যন্ত হ্রাস পায় তা চিহ্নিত করে মাপা হয়।
টোটাল কেস ডেপথ (TCD) পরমাণু বিসরণের সম্পূর্ণ গভীরতা—যেখানে নাইট্রোজেন বা কার্বন আসলে প্রবেশ করেছে তা নির্দেশ করে। নাইট্রাইডেড অংশগুলির জন্য, TCD সাধারণত সেই গভীরতা হিসাবে সংজ্ঞায়িত করা হয় যেখানে কঠোরতা কোর কঠোরতার চেয়ে 50 HV উপরে পরিমাপ করে।
গাড়ির উপাদানগুলির জন্য এই পার্থক্যটি কেন গুরুত্বপূর্ণ? হার্টজিয়ান কন্টাক্ট চাপের সম্মুখীন একটি ট্রান্সমিশন গিয়ার বিবেচনা করুন। সর্বোচ্চ স্কীয়ার চাপ ঘটে সেখানে সাবসারফেস ফাটল প্রতিরোধ করার জন্য কেস যথেষ্ট গভীর হওয়া আবশ্যিক। খুব অগভীর কেস নির্দিষ্ট করুন, এবং কঠোর স্তরের নীচে ক্লান্তি বিফলতা শুরু হয়। অতিরিক্ত গভীরতা নির্দিষ্ট করুন, এবং আপনি প্রক্রিয়াকরণের সময় এবং খরচ বাড়িয়েছেন কোনো সমানুপাতিক সুবিধা ছাড়াই।
গাড়ির অ্যাপ্লিকেশনগুলির জন্য সাধারণ কেস গভীরতা:
- কার্বারাইজড গিয়ার এবং শ্যাফটগুলি: 0.5–2.5 মিমি কার্যকর কেস গভীরতা
- নাইট্রাইডেড প্রিসিজন উপাদানগুলি: 0.1–0.6 মিমি টোটাল কেস ডেপথ
- কার্বনিট্রাইডেড ছোট উপাদান: 0.1–0.75 মিমি কার্যকরী কেস গভীরতা
পৃষ্ঠ চিকিত্সা এবং কোরের বৈশিষ্ট্যগুলির মধ্যে সম্পর্ক একটি মৌলিক নীতিকে তুলে ধরে: থার্মোকেমিক্যাল হার্ডেনিং এমন একটি সংমিশ্রণ গঠন করে যেখানে কঠিন কেস পৃষ্ঠের লোড নেয়, আর দৃঢ় কোর আঘাত শোষণ করে এবং ভাঙন রোধ করে। এই ভারসাম্য—যা শুধুমাত্র ছড়ানোর প্যারামিটার এবং কেস গভীরতার নির্ভুল নিয়ন্ত্রণের মাধ্যমে অর্জন করা সম্ভব—এর জন্যই গুরুত্বপূর্ণ অটোমোটিভ উপাদানগুলির জন্য এই প্রক্রিয়াগুলি অপরিহার্য হয়ে ওঠে।
পৃষ্ঠ হার্ডেনিং পদ্ধতি প্রতিষ্ঠিত হওয়ার পর, পরবর্তী বিবেচ্য বিষয় হল এই চিকিত্সাগুলিকে নির্দিষ্ট উপাদান শ্রেণিগুলির সাথে খাপ খাওয়ানো—এটা বোঝা যে কোন অটোমোটিভ অংশগুলির জন্য কার্বারাইজিং বনাম নাইট্রাইডিং প্রয়োজন, এবং কীভাবে লোডিং অবস্থা তাপ চিকিত্সার নির্বাচনকে নির্ধারণ করে।
উপাদানের শ্রেণী অনুযায়ী তাপ চিকিত্সা
আপনি দেখেছেন কিভাবে বিভিন্ন তাপীয় প্রক্রিয়া কাজ করে—কিন্তু আপনি কীভাবে জানবেন কোন চিকিৎসা কোন অটোমোটিভ অংশের জন্য উপযুক্ত? উত্তর লুকিয়ে আছে প্রতিটি উপাদানের সেবা চলাকালীন সময়ে মুখোমুখি হওয়া নির্দিষ্ট চাপগুলি বোঝার মধ্যে। একটি ট্রান্সমিশন গিয়ার একটি সাসপেনশন কন্ট্রোল আর্মের চেয়ে অনেক ভিন্ন চাপ সহ্য করে। এই বাস্তব অবস্থার সাথে তাপ চিকিৎসা প্রক্রিয়াগুলির মানচিত্র করা হল সেখানে তত্ত্ব বাস্তব প্রয়োগে পরিণত হয়।
আসুন উপাদানের শ্রেণী অনুযায়ী এটি সাজাই, প্রতিটি প্রধান অটোমোটিভ সিস্টেমের জন্য তাপ চিকিৎসা নির্বাচনের পেছনে থাকা লোডিং অবস্থাগুলি পরীক্ষা করে।
পাওয়ারট্রেন কম্পোনেন্ট হিট ট্রিটমেন্ট প্রয়োজন
যেকোনো যানবাহনের মধ্যে সবচেয়ে বেশি চাপের সম্মুখীন হয় এমন তাপীয় ও যান্ত্রিক পরিবেশে পাওয়ারট্রেন উপাদানগুলি কাজ করে। এই অংশগুলি অত্যধিক ঘূর্ণন বল, চক্রীয় লোডিং এবং ধ্রুবক ঘর্ষণ—প্রায়শই উচ্চ তাপমাত্রায়—সহ্য করতে হয়। এই উপাদানগুলিতে ব্যবহৃত ইস্পাত ফোরজিং-এর জন্য তাপমাত্রা সাধারণত 1,100°C থেকে 1,250°C এর মধ্যে হয়, এবং পরবর্তী তাপ চিকিত্সা ঐ ফোরজড গঠনকে রূপান্তরিত করতে হয় যা লক্ষাধিক চাপ চক্র সহ্য করতে সক্ষম হবে।
ক্র্যাঙ্কশ্যাফট তৈরি করি পিস্টনের পুনরাবৃত্তিমূলক গতিকে ঘূর্ণন শক্তিতে রূপান্তরিত করে। প্রতিটি ইঞ্জিন বিপ্লবের সাথে তারা অপার বাঁক এবং বল সহ্য করে। অনুযায়ী JSW One MSME গবেষণা তাপ চিকিত্সা করা ইস্পাত—বিশেষত কুইঞ্চ এবং টেম্পার করা গ্রেডগুলি—ক্র্যাঙ্কশ্যাফটের কঠোরতা এবং ঘর্ষণ প্রতিরোধের উন্নতির জন্য অপরিহার্য। মধ্যম-কার্বন গ্রেড, যেমন 4140 বা 4340 এর কার্বন স্টিল ফোর্জিং-এর পর হার্ডেনিং এবং টেম্পারিং এই উপাদানগুলির ক্লান্তি প্রতিরোধের জন্য প্রয়োজনীয় বৈশিষ্ট্য প্রদান করে। বিশেষত বিয়ারিং জার্নালগুলির ইন্ডাকশন হার্ডেনিং এর মতো পৃষ্ঠচিকিত্সা ক্র্যাঙ্কশ্যাফট যেখানে মেইন এবং রড বিয়ারিংয়ের সাথে যোগাযোগ করে সেখানে স্থানীয় ঘর্ষণ প্রতিরোধ যোগ করে।
সংযোগকারী রড পিস্টন এবং ক্র্যাঙ্কশ্যাফটের মধ্যে গতি স্থানান্তরিত করে, প্রতিটি দহন চক্রের সময় তীব্র সংকোচন এবং তান্যজনিত বল অনুভব করে। তাপ চিকিত্সা করা ইস্পাত ফোর্জিং—সাধারণত নরমালাইজড বা কুইঞ্চ এবং টেম্পার করা—এই অংশগুলির প্রয়োজনীয় শক্তি এবং ক্লান্তি প্রতিরোধ প্রদান করে। চ্যালেঞ্জটি কী? এই অংশগুলি চরম লোড সামলানোর সময় হালকা ওজন বজায় রাখা প্রয়োজন। তাপ চিকিত্সার অনুকূলকরণ প্রকৌশলীদের লক্ষ্য বৈশিষ্ট্য ন্যূনতম উপাদান ব্যবহার করে অর্জন করতে দেয়, যা শক্তি এবং যানের ভরের মধ্যে ভারসাম্য রক্ষা করে।
ট্রান্সমিশন গিয়ার তাপ চিকিত্সায় ইস্পাত বর্গের জন্য সবচেয়ে চ্যালেঞ্জিং প্রয়োগের উদাহরণ হতে পারে। এই উপাদানগুলি অভিজ্ঞ:
- দাঁতের পৃষ্ঠে উচ্চ হার্জিয়ান যোগাযোগের চাপ
- গিয়ার মূলে পুনরাবৃত্ত বাঁক লোড
- মেশিংয়ের সময় ধ্রুব স্লাইডিং ঘর্ষণ
- আক্রমণাত্মক শিফটগুলির সময় শক লোডিং
এই সংমিশ্রণে ক্ষয় প্রতিরোধের জন্য পৃষ্ঠের কঠোরতা এবং দাঁতের ভাঙ্গন রোধ করার জন্য কোরের দৃঢ়তা প্রয়োজন। কার্বুরাইজিং হল প্রধান পছন্দ—8620 এর মতো কম-কার্বন সংকর ইস্পাত কার্বন সমৃদ্ধকরণের পর কোয়েন্চিং করা হয়, যা প্রায়ই 58 HRC এর বেশি কেস কঠোরতা তৈরি করে এবং কোরগুলি 30-40 HRC-এ দৃঢ় থাকে।
ক্যামশ্যাফট ভালভ টাইমিং নিয়ন্ত্রণ করে এবং লোব-টু-লিফটার ইন্টারফেসে উল্লেখযোগ্য ঘর্ষণের সম্মুখীন হয় পৃষ্ঠ কঠিনকরণ গতিশীল পরিচালনের জন্য প্রয়োজনীয় দৃঢ়তা বজায় রেখে এর আয়ু বৃদ্ধি করে। লোব পৃষ্ঠের ইন্ডাকশন হার্ডেনিং বা গ্যাস নাইট্রিডিং সাধারণত ব্যবহৃত হয়, যা কোরের বৈশিষ্ট্য না প্রভাবিত করেই স্থানীয় ক্ষয় প্রতিরোধ প্রদান করে।
সাসপেনশন এবং স্টিয়ারিং পার্ট স্পেসিফিকেশন
ঘূর্ণন চাপের মধ্যে প্রধানত শক্তি সংক্রান্ত উপাদানগুলির বিপরীতে, সাসপেনশন এবং স্টিয়ারিং অংশগুলি বহুমুখী দিকের লোড মোকাবেলা করতে হয়— রাস্তার উপরিভাগ থেকে উল্লম্ব আঘাত, কোণায় ঘূর্ণনের সময় পাশাপাশি বল এবং ব্রেকিং ও ত্বরণের সময় দৈর্ঘ্য বরাবর লোড।
নিয়ন্ত্রণ বাহু চাকার হাবকে যানের দেহের সাথে সংযুক্ত করে এবং রাস্তার আঘাত শোষণ করা প্রয়োজন হয় যখন নির্ভুল চাকার জ্যামিতি বজায় রাখে। এই উপাদানগুলি সাধারণত সামান্য কার্বন বা কম খাদ ইস্পাতের স্বাভাবিক বা কুইঞ্চড-এন্ড-টেম্পারড ইস্পাত ব্যবহার করে। প্রাথমিক গঠনের সময় ইস্পাত আগুনের তাপমাত্রা (সাধারণত 1,150°C থেকে 1,200°C) শ্রেণী প্রবাহ স্থাপন করে যা প্রাথমিক চাপের দিকের সাথে সারিবদ্ধ হয়। পরবর্তী তাপ চিকিৎসা চূড়ান্ত কার্যকারিতা পাওয়ার জন্য এই গঠনকে নিখুঁত করে।
স্টিয়ারিং নাক সাসপেনশন উপাদানগুলির মধ্যে অন্যতম সবচেয়ে গুরুত্বপূর্ণ— এগুলি চাকার হাব সমর্থন করে, বল জয়েন্টের মধ্য দিয়ে নিয়ন্ত্রণ বাহুতে সংযুক্ত হয়, এবং স্টিয়ারিং, ব্রেকিং, পাশাপাশি লোড এবং রাস্তার আঘাত থেকে উৎপন্ন বল সহ্য করতে হয়। প্রকাশিত গবেষণা মোবিলিটি ও যান মেকানিক্স জার্নাল 25CrMo4 কম মিশ্র ইস্পাতকে চিহ্নিত করে, যা 865°C তাপমাত্রায় কঠিন করা হয়েছে, এবং স্টিয়ারিং নাকলির জন্য একটি আদর্শ উপাদান। এই ক্রোমিয়াম-মলিবডেনাম ইস্পাতটি নিম্নলিখিতগুলির একটি চমৎকার সংমিশ্রণ প্রদান করে:
- বহু-দিকনির্দেশক লোডের জন্য উচ্চ নমন শক্তি
- চক্রীয় চাপের জন্য ভালো ক্লান্তি প্রতিরোধ
- ভঙ্গুর ভাঙন প্রতিরোধের জন্য যথেষ্ট নমনীয়তা
- চমৎকার ফোরজেবিলিটি (1,205°C ফোরজিং তাপমাত্রা সুপারিশ করা হয়)
আকর্ষণীয়ভাবে, একই গবেষণা দেখায় যে ওজন হ্রাসকরণকে অগ্রাধিকার দেওয়া হলে AlZn5.5MgCu T6 অ্যালুমিনিয়াম খাদও ভালো কাজ করে—এটি দেখায় যে কীভাবে উপাদান নির্বাচন এবং তাপ চিকিত্সা একত্রে কাজ করে নির্দিষ্ট ডিজাইন প্রয়োজনীয়তা পূরণ করে।
টাই রডস চাকা অ্যাসেম্বলিগুলিতে স্টিয়ারিং ইনপুট স্থানান্তর করে এবং মূলত অক্ষীয় এবং বাঁকানো লোডের সম্মুখীন হয়। মাঝারি কার্বন ইস্পাত, সাধারণত সামান্য তাপ প্রয়োগ করা বা কঠিন এবং তাপ প্রয়োগ করা, প্রয়োজনীয় শক্তি প্রদান করে। এখানে পৃষ্ঠ চিকিত্সা কম সাধারণ কারণ ঘর্ষণ মূলত রড বডির চেয়ে বল জয়েন্ট ইন্টারফেসে ঘটে।
ড্রাইভট্রেন উপাদানের প্রয়োজনীয়তা
ড্রাইভট্রেইন উপাদানগুলি গিয়ারবক্স থেকে চাকাতে শক্তি স্থানান্তরিত করে, চলমান গতির সময় উচ্চ টর্ক লোড সামলায়। এই অংশগুলি পাওয়ারট্রেইন উপাদানের ঘূর্ণনের চাহিদা এবং চ্যাসিস উপাদানের স্থায়িত্বের চাহিদাকে একত্রিত করে।
ড্রাইভ শ্যাফট স্থায়ী ঘূর্ণনের কারণে ক্লান্তি প্রতিরোধ করার পাশাপাশি উল্লেখযোগ্য ঐন্দ্রিক লোড সামলাতে হয়। 4140 বা 4340 মতো গ্রেডের তাপ চিকিত্সায় ইস্পাত লাঠি, মধ্যম কঠোরতাতে কোয়েন্চ এবং টেম্পার করা প্রয়োজনীয় ঐন্দ্রিক শক্তি প্রদান করে। ভারসাম্য বিন্দু গুরুত্বপূর্ণ—অতিরিক্ত কঠিন শ্যাফট ভঙ্গুর ভাঙ্গনের প্রবণ হয়ে ওঠে, অন্যদিকে অতিরিক্ত নরম শ্যাফট চূড়ান্ত টর্কের নিচে ফিরে যেতে পারে।
CV (কনস্ট্যান্ট ভেলোসিটি) জয়েন্ট চিক্রীয় ঘূর্ণন বজায় রেখে চলমান কোণের মধ্য দিয়ে ক্ষমতা সঞ্চালন করার অনুমতি দেয়। অভ্যন্তরীণ উপাদানগুলি—বিশেষ করে খাঁচা, অভ্যন্তর রেস এবং বলগুলি—কঠোর কোর সহ অসাধারণ পৃষ্ঠের কঠোরতা প্রয়োজন। পৃষ্ঠের কঠোরতা অর্জনের জন্য কার্বুরাইজিং-এর পর কোয়েঞ্চিং এবং নিম্ন তাপমাত্রায় টেম্পারিং হল স্ট্যান্ডার্ড পদ্ধতি, যা এই উপাদানগুলির ঘূর্ণায়মান যোগাযোগের ক্লান্তি প্রতিরোধ করে।
ডিফারেন্টিয়াল গিয়ার মোড় ঘোরার সময় গতির পার্থক্য অনুমোদন করে চালিত চাকাগুলির মধ্যে ক্ষমতা বন্টন করে। গিয়ার সংক্রমণের মতো, এগুলি উচ্চ যোগাযোগের চাপের মুখোমুখি হয় এবং কেস-হার্ডেন পৃষ্ঠের প্রয়োজন। রিং এবং পিনিয়ন সেটগুলি সাধারণত কার্বুরাইজিং প্রক্রিয়া করা হয় যাতে দাঁতের পৃষ্ঠ ক্ষয় প্রতিরোধী হয় এবং মেশিংয়ের মিলিয়ন চক্র টিকে থাকে।
উপাদান তাপ চিকিত্সা রেফারেন্স গাইড
নিম্নলিখিত টেবিলটি সাধারণ অটোমোটিভ উপাদানগুলি সাধারণ তাপ চিকিত্সা প্রয়োজন এবং লক্ষ্য কঠোরতা স্পেসিফিকেশন অনুযায়ী সাজায়:
| উপাদান শ্রেণী | সাধারণ উপাদান | সাধারণ তাপ চিকিত্সা | লক্ষ্য কঠোরতা পরিসর | প্রাথমিক নির্বাচন ফ্যাক্টরগুলি |
|---|---|---|---|---|
| পাওয়ারট্রেন – ঘূর্ণনশীল | ক্র্যাঙ্কশ্যাফ্ট, ক্যামশ্যাফ্ট | কোয়েঞ্চ ও টেম্পার + সারফেস হার্ডেনিং (ইন্ডাকশন বা নাইট্রাইডিং) | কোর: 28-35 HRC; জার্নাল/লোব: 50-60 HRC | ফ্যাটিগ প্রতিরোধ, স্থানীয় ক্ষয় প্রতিরোধ |
| পাওয়ারট্রেন – রেসিপ্রোকেটিং | সংযোগকারী রড | নরমালাইজিং অথবা কোয়েঞ্চ ও টেম্পার | 28-38 HRC (থ্রু-হার্ডেনড) | ফ্যাটিগ শক্তি, ওজন অপ্টিমাইজেশন |
| পাওয়ারট্রেন – গিয়ার | ট্রান্সমিশন গিয়ার | কার্বুরাইজিং + কুঞ্চ এবং টেম্পার | পৃষ্ঠ: 58-62 HRC; কোর: 30-40 HRC | পৃষ্ঠের ক্ষয়, বাঁকন ফ্যাটিগ, সংস্পর্শ চাপ |
| স্থগিতাদেশ | নিয়ন্ত্রণ আর্ম, নাকেলগুলি | নরমালাইজিং অথবা কোয়েঞ্চ ও টেম্পার | 25-35 HRC (থ্রু-হার্ডেনড) | দৃঢ়তা, বহুমুখী লোডিং, ফ্যাটিগ |
| স্টিয়ারিং | টাই রড, স্টিয়ারিং নাকেল | কুঞ্চ এবং টেম্পার (Cr-Mo ইস্পাত) | 28-36 HRC (থ্রু-হার্ডেনড) | নমন শক্তি, ফ্যাটিগ, ফোরজেবিলিটি |
| ড্রাইভট্রেন – শ্যাফট | ড্রাইভ শ্যাফট, অক্ষীয় শ্যাফট | কুঞ্চ ও টেম্পার | 28-38 HRC (থ্রু-হার্ডেনড) | বলঘূর্ণন শক্তি, ক্লান্তি প্রতিরোধ |
| ড্রাইভট্রেন – জয়েন্ট | সিভি জয়েন্ট, ইউনিভার্সাল জয়েন্ট | কার্বুরাইজিং + কুঞ্চ এবং টেম্পার | পৃষ্ঠ: 58-62 HRC; কোর: 30-38 HRC | রোলিং কন্টাক্ট ক্লান্তি, ক্ষয় প্রতিরোধ |
| ড্রাইভট্রেন – গিয়ার | ডিফারেনশিয়াল রিং/পিনিয়ন | কার্বুরাইজিং + কুঞ্চ এবং টেম্পার | পৃষ্ঠতল: 58-63 HRC; কোর: 30-42 HRC | যোগাযোগের চাপ, দাঁতের বক্রতা ক্লান্তি |
একটি নিদর্শন লক্ষ্য করুন? পৃষ্ঠের সংস্পর্শের চাপের মুখোমুখি উপাদান—গিয়ার, CV জয়েন্ট, ক্যামশ্যাফট লোব—অবিরামভাবে কার্বারাইজিং বা পৃষ্ঠ চিকিত্সার মাধ্যমে কেস হারডেনিং এর প্রয়োজন। বাঁকন, টোরশন বা বহুমুখী লোডের অধীন অংশ—কানেক্টিং রড, কন্ট্রোল আর্ম, ড্রাইভ শ্যাফট—সাধারণত কোয়েঞ্চ এবং টেম্পারের মাধ্যমে থ্রু-হারডেনিং ব্যবহার করে।
উপাদান অনুযায়ী এই পদ্ধতি প্রকাশ করে যে কেন তাপ চিকিত্সার মানগুলি প্রতিটি প্রয়োগের জন্য সামঞ্জস্য করা আবশ্যিক। যখন লোডিংয়ের শর্তাবলী গাড়ির বিভিন্ন সিস্টেমে এতটা ভিন্ন হয়, তখন একটি সার্বজনীন পদ্ধতি কাজ করে না। পরবর্তী গুরুত্বপূর্ণ বিষয়? কীভাবে ঘটক উপাদানের রসায়ন তাপ চিকিত্সার প্যারামিটারগুলিকে প্রভাবিত করে যা এই লক্ষ্য বৈশিষ্ট্যগুলি অর্জন করবে—এবং এটি আমাদের উপাদান-নির্দিষ্ট প্রোটোকলে নিয়ে আসে।
উপাদান-নির্দিষ্ট তাপ চিকিত্সার প্রোটোকল
আপনি দেখেছেন কিভাবে উপাদানের শ্রেণীগুলি তাপ প্রক্রিয়াকরণের পছন্দকে নির্ধারণ করে—কিন্তু একটি অন্য গুরুত্বপূর্ণ চলরাশি রয়েছে: ইস্পাতটিই। সমস্ত খাদগুলি তাপ ও শীতলকরণের প্রতি একইভাবে সাড়া দেয় না, ইস্পাতকে শক্তিশালী করে। প্রতিটি গ্রেডের মধ্যে আবদ্ধ রাসায়নিক গঠন নির্ধারণ করে যে কোন তাপ চিকিত্সা প্যারামিটারগুলি অনুকূল কর্মক্ষমতা আনলক করবে। এই উপাদান-নির্দিষ্ট প্রোটোকলগুলি বোঝাই ভালো স্পেসিফিকেশন থেকে চমৎকার স্পেসিফিকেশনকে আলাদা করে।
ইস্পাতের তাপ চিকিত্সার ইতিহাস হাজার হাজার বছরের, কিন্তু আধুনিক অটোমোটিভ অ্যাপ্লিকেশনগুলি সেই সূক্ষ্মতা দাবি করে যা প্রাচীন লৌহশিল্পীরা কখনও কল্পনা করতে পারেননি। আজকের ফোরজিং ইস্পাতগুলি হল সাবধানে নকশাকৃত খাদ যেখানে প্রতিটি উপাদান—কার্বন, ক্রোমিয়াম, নিকেল, মলিবডেনাম—এর তাপ প্রক্রিয়াকরণের প্রতি উপাদানের প্রতিক্রিয়া নির্ধারণে একটি সুনির্দিষ্ট ভূমিকা রয়েছে।
অ্যালয় স্টিল নির্বাচন এবং তাপ চিকিত্সা জোড়া
অটোমোটিভ ফোরজ এর জন্য ইস্পাতের তাপ চিকিত্সা নির্দিষ্ট করার সময়, চারটি খাদ পরিবার আলোচনায় প্রাধান্য পায়। প্রতিটি নির্দিষ্ট অ্যাপ্লিকেশনের জন্য উপযুক্ত হওয়ার জন্য এবং এর সম্ভাবনা অর্জনের জন্য প্রয়োজনীয় নির্দিষ্ট তাপীয় প্রক্রিয়াকরণ প্যারামিটারের জন্য প্রতিটি খাদের আলাদা বৈশিষ্ট্য রয়েছে।
4140 ইস্পাত – সাধারণ উদ্দেশ্যের কাজের ঘোড়া
মধ্যম শক্তির অ্যাপ্লিকেশনের জন্য একটি বহুমুখী, খরচ-কার্যকর খাদের প্রয়োজন হলে, 4140 হল সম্ভবত আপনার শুরুর বিন্দু। Michlin Metals অনুযায়ী, এই ক্রোম-মলিবডেনাম ইস্পাতে 0.38–0.43% কার্বন, 0.80–1.10% ক্রোম এবং 0.15–0.25% মলিবডেনাম রয়েছে। 4130 এর তুলনা করলে উচ্চতর কার্বন সামগ্রী ইস্পাতের তাপ চিকিত্সার সময় বৃহত্তর কঠোরতা অর্জন করতে সাহায্য করে।
অটোমোটিভ উপাদানগুলির জন্য 4140 এর জনপ্রিয়তার কারণ কী? এর সুষম রাসায়নিক গঠন নিম্নলিখিতগুলি সম্ভব করে:
- শীতলনের মধ্য দিয়ে সরাসরি কঠোরকরণ—কার্বুরাইজিং এর প্রয়োজন নেই
- মধ্যম ক্রস-সেকশনের জন্য কঠোরতার ভাল গভীরতা
- বিস্তৃত তাপমাত্রা পরিসর জুড়ে টেম্পারিং এর জন্য চমৎকার প্রতিক্রিয়া
- ড্রাইভ শ্যাফট, অ্যাক্সেল শ্যাফট এবং কাঠামোগত উপাদানগুলিতে নির্ভরযোগ্য কার্যকারিতা
দণ্ড এবং আকৃতির জন্য সাধারণ নির্দিষ্টাংকগুলি হল AMS 6349, AMS 6382 এবং MIL-S-5628। যখন আপনি এই গ্রেডের ইস্পাত তাপ চিকিৎসা করেন, তখন প্রায় 845°C–870°C তাপমাত্রায় অস্টেনিটাইজিং এর পর তেলে ঠান্ডা করা এবং টেম্পারিং এর মধ্য দিয়ে যাওয়ার প্রত্যাশা করুন, যার ফলে চূড়ান্ত কঠোরতা সাধারণত 28–38 HRC এর মধ্যে হয়।
4340 ইস্পাত – যখন শক্তির ক্ষেত্রে কোন আপস করা যায় না
উচ্চ শক্তির পাশাপাশি উৎকৃষ্ট দৃঢ়তা কি দরকার? 4340 সেখানে এগিয়ে আসে যেখানে 4140 এর সীমা পৌঁছে যায়। এই নিকেল-ক্রোম-মলিবডেনাম সংকর 4140 এর কার্বন পরিসর ভাগ করে নেয় কিন্তু 1.65–2.00% নিকেল এবং উচ্চতর ক্রোম (0.70–0.90%) এবং মলিবডেনাম (0.20–0.30%) যোগ করে।
নিকেল যোগ মূলত এই ইস্পাতের তাপ চিকিৎসার প্রতিক্রিয়া পরিবর্তন করে। হিসাবে ASM International গবেষণা ব্যাখ্যা করে, হারডেনেবিলিটি—যে ধর্মটি কোয়েঞ্চিং-এর সময় কতদূর গভীরে কঠোরতা প্রবেশ করে তা নির্ধারণ করে—তা বিশেষভাবে নির্ভর করে খাদের পরিমাণের উপর। 4340 এ উপস্থিত নিকেল 4140 এর তুলনায় হারডেনিং-এর গভীরতা এবং অতিরিক্ত দৃঢ়তা বৃদ্ধি করে, যা বৃহৎ ক্রস-সেকশনের উপাদানগুলির জন্য আদর্শ যেখানে সম্পূর্ণ অংশজুড়ে সমরূপ ধর্মাবলী অপরিহার্য।
4340 এর প্রয়োগের মধ্যে রয়েছে:
- ভারী দায়িত্বের ক্র্যাঙ্কশ্যাফট এবং কানেক্টিং রড
- গুরুত্বপূর্ণ এয়ারোস্পেস-অটোমোটিভ ক্রসওভার উপাদান
- উচ্চ কর্মক্ষমতা সম্পন্ন রেসিং ড্রাইভট্রেন অংশ
- যেকোনো প্রয়োগ যেখানে ব্যর্থতার পরিণতি গুরুতর
4340 ইস্পাতের তাপ চিকিত্সার প্যারামিটারগুলি সাধারণত 815°C–845°C তে অস্টেনিটাইজিং, তেলে কোয়েঞ্চিং এবং টেম্পারিং নিয়ে গঠিত। সাধারণ স্পেসিফিকেশন—AMS 6415—চাহিদাপূর্ণ প্রয়োগের জন্য বার, ফোরজিং এবং টিউবিং কভার করে।
8620 ইস্পাত – কার্বুরাইজিংয়ের চ্যাম্পিয়ন
যখন উপাদানগুলির কঠিন, ঘর্ষণ-প্রতিরোধী পৃষ্ঠের পাশাপাশি শক্তিশালী কোরের প্রয়োজন হয়, তখন হিট ট্রিটমেন্ট স্টিলের পদ্ধতি থ্রু-হার্ডেনিং থেকে কেস হার্ডেনিং-এ চলে আসে। এই ক্ষেত্রে 8620 এর ভূমিকা গুরুত্বপূর্ণ।
এই কম-কার্বন খাদ (0.18–0.23% কার্বন) -এ মাঝারি পরিমাণে ক্রোমিয়াম, নিকেল এবং মলিবডেনাম রয়েছে। কম কার্বন কেন? কারণ প্রক্রিয়াকরণের সময় কার্বারাইজিং পৃষ্ঠের স্তরটিকে কার্বন দিয়ে সমৃদ্ধ করবে—কম কার্বন দিয়ে শুরু করা চিকিত্সার পরেও কোরকে শক্তিশালী এবং নমনীয় রাখতে সাহায্য করে।
8620 এর জন্য স্টিল হিট ট্রিটমেন্টের ধারা সরাসরি হার্ডেনিং গ্রেডগুলি থেকে মৌলিকভাবে ভিন্ন:
- 850°C–950°C তে কার্বনকে পৃষ্ঠের মধ্যে ছড়িয়ে দেওয়ার জন্য কার্বারাইজিং
- কার্বন-সমৃদ্ধ কেসকে কঠিন মার্টেনসাইটে রূপান্তরিত করার জন্য কুয়েঞ্চিং
- পৃষ্ঠের কঠোরতা নষ্ট না করে চাপ কমানোর জন্য কম তাপমাত্রায় টেম্পারিং
ট্রান্সমিশন গিয়ার, ডিফারেনশিয়াল উপাদান এবং CV জয়েন্ট উপাদানগুলি সাধারণত 8620 ব্যবহার করে কারণ তাদের 58 HRC এর বেশি পৃষ্ঠের কঠোরতা প্রয়োজন হয় যখন মূল দৃঢ়তা 30–40 HRC এর কাছাকাছি রাখা হয়। AMS 6274 স্পেসিফিকেশনটি অটোমোটিভ এবং এয়ারোস্পেস কার্বারাইজিং অ্যাপ্লিকেশনগুলির জন্য এই কার্যকরী উপাদানটি কভার করে।
9310 ইস্পাত – গুরুত্বপূর্ণ অটোমোটিভের জন্য এয়ারোস্পেস-গ্রেড পারফরম্যান্স
কিছু অটোমোটিভ অ্যাপ্লিকেশন—বিশেষ করে হাই-পারফরম্যান্স এবং মোটরস্পোর্ট প্রেক্ষাপটে—এমন অসাধারণ বৈশিষ্ট্যের দাবি করে যা সাধারণত এয়ারোস্পেসের জন্য সংরক্ষিত থাকে। 9310 ঠিক সেটাই প্রদান করে।
0.07–0.13% কার্বন এবং উচ্চ নিকেল আন্তরিকতা (3.00–3.50%) এর সমন্বয়ে, 9310 কার্বারাইজিং ইস্পাতের প্রিমিয়াম শ্রেণীকে প্রতিনিধিত্ব করে। শিল্প সূত্র উচ্চ নিকেল আন্তরিকতা 8620 এর তুলনায় কার্বারাইজড কেস এবং মূল উভয়ের জন্যই দৃঢ়তা যোগ করে—যা চরম লোড বা শক অবস্থার মুখোমুখি হওয়া উপাদানগুলির জন্য গুরুত্বপূর্ণ।
8620 এর চেয়ে 9310 কেন বেছে নেবেন? এই বিষয়গুলি বিবেচনা করুন:
- হাই-সাইকেল অ্যাপ্লিকেশনের জন্য উন্নত ক্লান্তি প্রতিরোধ
- মূলে উন্নত আঘাত দৃঢ়তা
- চরম কার্যকরী অবস্থার নিচে ভালো কর্মদক্ষতা
- AMS 6260 এবং MIL-S-7393 এর মতো এয়ারোস্পেস থেকে উদ্ভূত স্পেসিফিকেশনগুলি পূরণ করা
আপোষ? খরচ। 8620 এর তুলনায় 9310 একটি প্রিমিয়াম দাবি করে, তাই এটি সাধারণত এমন অ্যাপ্লিকেশনগুলির জন্য সংরক্ষিত যেখানে কর্মদক্ষতা বিনিয়োগকে সম্পূর্ণভাবে ন্যায্যতা দেয়—রেসিং ট্রান্সমিশন, হাই-এন্ড পারফরম্যান্স যানবাহন, বা নিরাপত্তা-সংবেদনশীল উপাদান।
উপাদানের রাসায়নিক গঠনকে তাপীয় প্রক্রিয়াকরণের সাথে মিলিয়ে নেওয়া
বিভিন্ন ধাতুর মিশ্রণের জন্য ভিন্ন তাপ চিকিত্সার প্যারামিটার কেন প্রয়োজন তা বোঝা নির্ভর করে তিনটি মৌলিক বিষয়ের উপর: কার্বনের পরিমাণ, মিশ্রণ উপাদান এবং হারডেনেবিলিটির উপর।
কার্বনের পরিমাণ সরাসরি সর্বোচ্চ অর্জনযোগ্য কঠোরতা নির্ধারণ করে। কোয়েঞ্চিংয়ের পরে বেশি কার্বনের অর্থ হল বেশি কঠিন মার্টেনসাইট। তবে, ASM গবেষণা যেমন নিশ্চিত করে, সর্বোচ্চ কঠোরতা কেবলমাত্র কার্বনের পরিমাণের উপর নির্ভর করে—কিন্তু একটি উপাদান জুড়ে সেই কঠোরতা অর্জন করতে পর্যাপ্ত হারডেনেবিলিটি প্রয়োজন।
মিশ্রণ উপাদান —ক্রোমিয়াম, মলিবডেনাম, নিকেল— সর্বোচ্চ কঠোরতা উল্লেখযোগ্যভাবে বৃদ্ধি করে না। পরিবর্তে, শীতলীকরণের সময় তারা রূপান্তর গতিবিদ্যা ধীর করে দেয়, যার ফলে ধীর কোয়েঞ্চ হারের মাধ্যমেও মার্টেনসাইট গঠিত হতে পারে। এটি বেশি গভীরতায় কঠিনকরণ এবং বেশি ঘন অংশের মধ্যে আরও সমান বৈশিষ্ট্য প্রদান করে।
কঠোরীকরণযোগ্যতা , যা দ্বারা সংজ্ঞায়িত, ASM হ্যান্ডবুক , হল এমন একটি ধর্ম যা কোয়েঞ্চিং-এর মাধ্যমে সৃষ্ট কঠোরতার গভীরতা এবং বন্টন নির্ধারণ করে। যেসব ইস্পাতে কঠোরতা গভীরভাবে প্রবেশ করে তাদের কঠিনীভবন ক্ষমতা বেশি; যেগুলিতে কম গভীরতায় প্রবেশ করে তাদের কঠিনীভবন ক্ষমতা কম। বিভিন্ন প্রস্থচ্ছেদ বিশিষ্ট অটোমোটিভ উপাদানগুলির জন্য, উপযুক্ত কঠিনীভবন ক্ষমতা সহ একটি ইস্পাত নির্বাচন করলে সমগ্র জুড়ে ধ্রুব বৈশিষ্ট্য নিশ্চিত করা যায়।
ফোরজিং-তাপ চিকিত্সার সংযোগ
এখানে এমন একটি সম্পর্ক রয়েছে যা খুব কম স্পেসিফিকেশনই উল্লেখ করে: ফোরজিং তাপমাত্রা পরবর্তী তাপ চিকিত্সার প্রয়োজনীয়তাকে সরাসরি প্রভাবিত করে। অনুসারে শিল্প গবেষণা অবশিষ্ট আঘাতের তাপ তাপ চিকিত্সার জন্য ব্যবহার করা উল্লেখযোগ্য সুবিধা দেয়—শক্তি সংরক্ষণ, প্রক্রিয়াকরণ চক্র সংক্ষিপ্ত করা এবং সম্ভাব্যভাবে বৈশিষ্ট্যগুলি উন্নত করা।
যখন ফোর্জিংগুলি তাদের গঠনের তাপমাত্রা (সাধারণত 1,100°C–1,250°C) থেকে ঠাণ্ডা হয়, তখন যে সূক্ষ্ম-গঠন তৈরি হয় তা শীতল হওয়ার হারের উপর নির্ভর করে। দ্রুত শীতল করলে বেইনাইট বা মার্টেনসাইট উৎপন্ন হতে পারে; ধীরে ধীরে শীতল করলে ফেরাইট এবং পিয়ারলাইট পাওয়া যায়। এই প্রারম্ভিক সূক্ষ্ম-গঠন উপাদানটি পরবর্তী তাপীয় প্রক্রিয়াকরণে কীভাবে প্রতিক্রিয়া জানায় তা প্রভাবিত করে।
গবেষণায় উল্লেখ করা হয়েছে যে অবশিষ্ট তাপ কোয়েঞ্চিং—যেখানে ফোর্জিংগুলি সরাসরি কোয়েঞ্চ করা হয় যখন তাদের তাপমাত্রা এখনও সমালোচনামূলক বিন্দুর উপরে থাকে—এবং পরে টেম্পারিং করা হয়, তা ঐতিহ্যবাহী চিকিত্সার তুলনায় উচ্চতর শক্তি এবং কঠোরতা দিতে পারে। এই স্থূল গ্রেন গঠনটি মেশিনযোগ্যতাও উন্নত করে, যা প্রায়শই উপেক্ষিত সুবিধা।
8620 এবং 9310 মতো কার্বুরাইজিং গ্রেডের জন্য, ফোরজিং তাপ অবশিষ্ট ব্যবহার করে আইসোথার্মাল নরমালাইজিং বিশেষভাবে কার্যকর। ফোরজিং তাপমাত্রা থেকে অংশগুলি দ্রুত আইসোথার্মাল হোল্ডিং পরিসরে (সাধারণত 550°C–680°C) শীতল করা হয়, যা প্রারিট রূপান্তর বক্ররেখা অনুযায়ী নির্বাচিত হয়, তারপর বাতাসে শীতল করা হয়। এই প্রক্রিয়াটি উপযুক্ত কঠোরতা অর্জন করে, অবাঞ্ছিত বেইনাইট এড়িয়ে যায় এবং প্রতি টনে প্রায় 150 kWh শক্তি খরচ সাশ্রয় করে।
খাদ পরিবার অনুযায়ী মূল বিষয়গুলি
গঠিত অটোমোটিভ উপাদানগুলির জন্য তাপ চিকিৎসা নির্দিষ্ট করার সময়, প্রত্যেকটি প্রধান খাদ পরিবারের জন্য এই নির্দেশাবলী ব্যবহার করুন:
4140-এর জন্য (সাধারণ উদ্দেশ্য প্রয়োগ):
- সম্পূর্ণ রূপান্তরের জন্য 845°C–870°C তে অস্টেনাইজ করুন
- সন্তুলিত শীতল হারের জন্য তেলে কুয়েঞ্চ করুন—জলে কুয়েঞ্চ করলে ফাটলের ঝুঁকি থাকে
- লক্ষ্য কঠোরতা অনুযায়ী টেম্পার করুন: উচ্চ কঠোরতার জন্য নিম্ন তাপমাত্রা (200°C–400°C), বেশি দৃঢ়তার জন্য উচ্চ তাপমাত্রা (500°C–650°C)
- জটিল আকৃতির জন্য চূড়ান্ত তাপ চিকিৎসার আগে নরমালাইজিং বিবেচনা করুন
- আপনার উপাদানের ক্রস-সেকশনের জন্য হারডেনেবিলিটি যথেষ্ট কিনা তা যাচাই করুন
4340 (উচ্চ-শক্তি প্রয়োগ) এর জন্য:
- 815°C–845°C তে অস্টেনিটাইজ করুন—4140 এর তুলনায় সামান্য কম, কারণ এতে অধিক খাদ থাকে
- অয়েল কোয়েঞ্চ মানদণ্ড; উচ্চ হারডেনেবিলিটির কারণে পাতলা অংশের জন্য বাতাসে ঠাণ্ডা করা যথেষ্ট হতে পারে
- চাপ প্রতিরোধের নিশ্চিতকরণের জন্য গুরুত্বপূর্ণ প্রয়োগের ক্ষেত্রে ডাবল টেম্পারিং নির্দিষ্ট করা যেতে পারে
- 4140 এর তুলনায় সমতুল্য কঠোরতায় উচ্চতর শক্তি এবং দৃঢ়তা আশা করুন
- যেসব উপাদানের ক্রস-সেকশন 4140 এর হারডেনেবিলিটি সীমা অতিক্রম করে তাদের জন্য আদর্শ
8620 (কার্বুরাইজিং প্রয়োগ) এর জন্য:
- পৃষ্ঠের গভীরতা এবং চক্র সময়ের উপর নির্ভর করে 850°C–950°C তে কার্বুরাইজ করুন
- কার্বন সম্ভাব্যতা সাবধানে নিয়ন্ত্রণ করুন—সাধারণত পৃষ্ঠের কার্বনের জন্য 0.80–1.00% হয়
- কার্বুরাইজিং তাপমাত্রা থেকে বা 815°C–845°C তাপমাত্রায় পুনরায় উত্তপ্ত করার পর শীতল করুন
- 150°C–200°C তাপমাত্রায় প্রতিবাস করুন যাতে চাপ কমে যায় কিন্তু কেস কঠোরতা অক্ষুণ্ণ থাকে
- উপাদানের লোডিং এর ভিত্তিতে কার্যকর কেস গভীরতা নির্দিষ্ট করুন—সাধারণত গিয়ারের জন্য 0.5–2.0 mm
9310 (প্রিমিয়াম/বিমান শিল্প-গ্রেড অ্যাপ্লিকেশন) এর জন্য:
- 8620 এর মতো কার্বুরাইজ করুন, কিন্তু উচ্চ নিকেল সংকরের কারণে কোরের কঠোরতা বৃদ্ধি আশা করুন
- সাধারণত কঠোর প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন—বিমান শিল্প-উদ্ভূত স্পেসিফিকেশন অনুসরণ করে
- স্থায়ী অস্টেনাইট রূপান্তরিত করার জন্য প্রায়শই শূন্যের নিচে চিকিৎসা প্রয়োজন
- AMS 6260 বা সমমূল্যবোধ সহ সম্পূর্ণ বিমান শিল্প ট্রেসিবিলিটি নিশ্চিত করুন
- যেসব অ্যাপ্লিকেশনে 8620 এর বৈশিষ্ট্য সত্যিই অপর্যাপ্ত সেগুলোর জন্য সংরক্ষিত রাখুন
উপাদান-নির্দিষ্ট প্রোটোকল স্থাপন করার পর, পরবর্তী গুরুত্বপূর্ণ প্রশ্ন হয়ে ওঠে: আপনি কীভাবে যাচাই করবেন যে তাপ চিকিৎসা প্রকৃতই নির্দিষ্ট ফলাফল অর্জন করেছে? এটি আমাদের গুণগত নিয়ন্ত্রণ এবং পরীক্ষা পদ্ধতির কথা আনে—যে অপরিহার্য যাচাইয়ের ধাপ যা নিশ্চিত করে যে আপনার আকৃত উপাদানগুলি নির্দিষ্ট মতো কার্যকর হবে।
তাপ-চিকিত্সিত আকৃতির জন্য মান নিয়ন্ত্রণ এবং পরীক্ষা
আপনি সঠিক উপাদান নির্বাচন করেছেন, উপযুক্ত তাপীয় প্রক্রিয়া নির্বাচন করেছেন এবং আপনার আকৃতি উপাদানগুলি তাপ চিকিত্সার চক্র সম্পন্ন করেছে। কিন্তু আপনি কীভাবে জানবেন যে চিকিত্সাটি আসলে কাজ করেছে? কঠোর যাচাইকরণ ছাড়া, সবচেয়ে সতর্কতার সাথে পরিকল্পিত তাপ চিকিত্সা প্রক্রিয়াও একটি ধারণাতেই পরিণত হয়, গ্যারান্টি নয়। মান নিয়ন্ত্রণ এই ফাঁক পূরণ করে—তাপীয় প্রক্রিয়াকে একটি আশাবাদী পদ্ধতি থেকে একটি প্রত্যয়িত ফলাফলে রূপান্তরিত করে।
অনুযায়ী গ্রুপো টিটিটি-এর শিল্প গবেষণা , তাপ চিকিত্সা উৎপাদনে "বিশেষ প্রক্রিয়া" হিসাবে বিবেচিত হয়—যেখানে চূড়ান্ত যান্ত্রিক বৈশিষ্ট্যগুলি শেষ করা অংশের সাধারণ পরিদর্শনের মাধ্যমে যাচাই করা যায় না। একটি তাপ-চিকিত্সিত ধাতব উপাদান লক্ষ্য কঠোরতা অর্জন করুক বা না করুক, তা একই রকম দেখাতে পারে। যেখানে ব্যর্থতা গুরুতর পরিণতি ডেকে আনতে পারে, সেমন অটোমোটিভ অ্যাপ্লিকেশনগুলির জন্য এই বাস্তবতা পদ্ধতিগত পরীক্ষা এবং নথিভুক্তিকরণকে অপরিহার্য করে তোলে।
কঠোরতা পরীক্ষা এবং যাচাইকরণ পদ্ধতি
ধাতুর তাপ চিকিত্সার কার্যকারিতা যাচাই করার জন্য কঠোরতা পরীক্ষা হল সবচেয়ে সাধারণ পদ্ধতি। কিন্তু আপনার অ্যাপ্লিকেশনের জন্য কোন পরীক্ষার পদ্ধতি উপযুক্ত? উত্তরটি নির্ভর করে উপাদানের ধরন, চিকিত্সা প্রক্রিয়া এবং আপনার প্রয়োজনীয় নির্দিষ্ট তথ্যের উপর।
রকওয়েল পরীক্ষা তাপ চিকিত্সা যাচাইয়ের ক্ষেত্রে একটি মূল পদ্ধতি। যেমন পাওলোর ধাতুবিদ্যা গবেষণা ব্যাখ্যা করে, এই পদ্ধতিটি একটি টংস্টেন কার্বাইড বল বা একটি গোলাকার হীরার ইন্ডেন্টারের মাধ্যমে লোড প্রয়োগ করে। প্রথমে, একটি হালকা "অল্প" লোড (সাধারণত 3 বা 5 kgf) পরীক্ষার মেশিনটিকে জিরো করে। তারপর একটি ভারী "প্রধান" লোড (উপাদানভেদে 15 থেকে 150 kgf) প্রয়োগ করা হয় এবং ছাড়ার আগে ধরে রাখা হয়। ইন্ডেন্টার দ্বারা নিচের দিকে ভ্রমণ করা দূরত্ব কঠোরতা নির্ধারণ করে।
অটোমোটিভ উপাদানগুলির জন্য সাধারণ রকওয়েল স্কেলগুলি হল:
- রকওয়েল C (HRC) – 150 kgf প্রধান লোড সহ হীরার ইন্ডেন্টার ব্যবহার করে; কঠিন ইস্পাতের জন্য মানদণ্ড
- রকওয়েল B (HRB) – 100 kgf প্রধান লোড সহ বল ইন্ডেন্টার ব্যবহার করে; নরম ইস্পাত এবং অ-আয়রন ধাতুগুলির জন্য উপযুক্ত
- সুপারফিশিয়াল রকওয়েল – পাতলা সেকশন বা কেস-হার্ডেনড পৃষ্ঠের জন্য হালকা ভার ব্যবহার করে
ব্রিনেল পরীক্ষা একটি 10মিমি টাংস্টেন কার্বাইড বলের মাধ্যমে আপেক্ষিকভাবে উচ্চ ভার প্রয়োগ করে—ইস্পাতের জন্য সাধারণত 3,000 কেজিএফ। রকওয়েল পরীক্ষার বিপরীতে, ব্রিনেল খাদটির গভীরতা নয় বরং এর ব্যাস পরিমাপ করে। কেন ব্রিনেল পছন্দ করবেন? বৃহত্তর খাদ একটি আরও প্রতিনিধিত্বমূলক গড় কঠোরতা প্রদান করে, যা ঢালাই এবং আঘাতজাত ধাতুর জন্য আদর্শ যেখানে পৃষ্ঠ অমসৃণ থাকতে পারে অথবা গঠনের মধ্যে রাসায়নিক পরিবর্তন ঘটতে পারে।
সূক্ষ্ম কঠোরতা পরীক্ষা (ভিকার্স এবং নুপ) সুনির্দিষ্টভাবে কাটা হীরার ব্যবহার করে আরও হালকা ভার প্রয়োগ করে। ছোট, স্থানীয়কৃত অঞ্চলে কঠোরতা পরিমাপ করতে এই পরীক্ষাগুলি উত্কৃষ্ট—যা আপনার কার্বুরাইজড বা নাইট্রাইড উপাদানগুলির কেস গভীরতা যাচাই করার সময় প্রয়োজন। তাপ-রাসায়নিক প্রক্রিয়ার মাধ্যমে ধাতু উত্তপ্ত করা পৃষ্ঠ থেকে কোর পর্যন্ত কঠোরতার ঢাল তৈরি করে, এবং সূক্ষ্ম কঠোরতা পরীক্ষা দ্বারা এই ঢালগুলি নির্দিষ্টকৃত মান পূরণ করছে কিনা তা নির্ধারণ করা হয়।
একটি গুরুত্বপূর্ণ নোট: মাইক্রোহার্ডনেস পরীক্ষার ক্ষেত্রে, সবসময় পদ্ধতি (ভিকার্স বা নুপ) এবং পরীক্ষার লোড উল্লেখ করুন। যেমন পাওলোর গবেষণা তাৎপর্যপূর্ণ, অতি হালকা লোড মান অসত্যভাবে উচ্চ পাঠ দেয়, অন্যদিকে অতি ভারী লোড পুরোপুরি একটি পাতলা কেস ভেদ করে যেতে পারে। যদিও 304 ইস্পাতের ক্ষেত্রে হার্ডনেস পরীক্ষার নীতি অনুরূপ, তবু অটোমোটিভ-গ্রেড অ্যালয় ইস্পাতের ক্ষেত্রে প্রত্যাশিত হার্ডনেস লেভেল এবং কেস গভীরতার ভিত্তিতে লোড নির্বাচন সতর্কতার সাথে করা প্রয়োজন।
মাইক্রোস্ট্রাকচার বিশ্লেষণ গুণমান নিশ্চিত করার জন্য
হার্ডনেস সংখ্যা গল্পের একটি অংশ বলে—কিন্তু মাইক্রোস্ট্রাকচারাল স্তরে কী ঘটছে তা তা উন্মোচন করে না। অনুযায়ী গুণমান নিয়ন্ত্রণ গবেষণা , ধাতুবিদ্যার গঠনের ক্ষুদ্রস্কোপ পরীক্ষা দশা বন্টন এবং বৈশিষ্ট্য সম্পর্কে বিস্তারিত তথ্য প্রদান করে যা হার্ডনেস পরীক্ষা একা ধারণ করতে পারে না।
সূক্ষ্মগঠন কেন গুরুত্বপূর্ণ? একটি কোয়েঞ্চড এবং টেম্পারড উপাদানের কথা বিবেচনা করুন যা লক্ষ্য কঠোরতা অর্জন করে। যদি মার্টেনসাইট সঠিকভাবে টেম্পার না করা হয়, তবে পরিষেবার চাপে অবশিষ্ট চাপ ভঙ্গুর ভাঙ্গনের কারণ হতে পারে। যদি অতিরিক্ত অবশিষ্ট অস্টাইট থাকে, তবে সময়ের সাথে মাত্রিক অস্থিতিশীলতা দেখা দিতে পারে। ধাতুবিদ্যার বিশ্লেষণ নিশ্চিত করে যে প্রত্যাশিত রূপান্তরগুলি আসলে ঘটেছে কিনা এবং নিম্নলিখিতগুলির মতো সমস্যাগুলি শনাক্ত করে:
- উচ্চতাপে অতিরিক্ত দানার বৃদ্ধি
- অসম্পূর্ণ রূপান্তর গঠন
- পৃষ্ঠের ডিকার্বুরাইজেশন
- অবাঞ্ছিত ফেজ বা অন্তর্ভুক্তি
কার্বুরাইজিং বা ইন্ডাকশন হার্ডেনিংয়ের মতো পৃষ্ঠ চিকিৎসার ক্ষেত্রে, কেস গভীরতা যাচাই করতে প্রতিনিধিত্বমূলক নমুনা কাটা এবং বিভিন্ন গভীরতায় কঠোরতা পরিমাপ করা বা অণুবীক্ষণের অধীনে সূক্ষ্মগঠনের পরিবর্তন পর্যবেক্ষণ করা প্রয়োজন। যেহেতু এটি পরীক্ষার নমুনাকে ধ্বংস করে ফেলে, সেহেতু অটোমোবাইল উৎপাদকরা সাধারণত উৎপাদন লটের সমরূপ শর্তাবলীতে প্রতিনিধিত্বমূলক নমুনা প্রক্রিয়া করে থাকে।
সম্পূর্ণ মান যাচাইকরণ ক্রম
কার্যকর মান নিয়ন্ত্রণ শুধুমাত্র চূড়ান্ত পরিদর্শনের মধ্যে সীমাবদ্ধ নয়, এটি সম্পূর্ণ তাপ চিকিত্সা কার্যপ্রবাহ জুড়ে প্রসারিত হয়। CQI-9 হিট ট্রিটমেন্ট সিস্টেম অ্যাসেসমেন্ট প্রয়োজনীয়তা এর ভিত্তিতে, একটি ব্যাপক যাচাইকরণ পদ্ধতি অন্তর্ভুক্ত করে:
- আগমন উপাদান পরীক্ষা – উপাদানের রাসায়নিক গঠন এবং শংসাপত্র নির্দিষ্টকরণের সাথে মিলে যাচাই করুন; উপাদান চিহ্নিতকরণ এবং ট্রেসযোগ্যতা নিশ্চিত করুন
- প্রি-ট্রিটমেন্ট যাচাইকরণ – অংশের জ্যামিতি, পৃষ্ঠের অবস্থা এবং পরিষ্কার-পরিচ্ছন্নতা পরীক্ষা করুন; সমান তাপ প্রয়োগের জন্য সঠিক লোডিং প্যাটার্ন নিশ্চিত করুন
- চলমান পর্যবেক্ষণ – ক্যালিব্রেটেড যন্ত্রের মাধ্যমে তাপীয় চক্রের সময় তাপমাত্রার সমরূপতা, বায়ুমণ্ডলীয় গঠন এবং সময়ক্রম ট্র্যাক করুন
- পোস্ট-ট্রিটমেন্ট ভিজ্যুয়াল পরিদর্শন – ফাটল, বিকৃতি বা রঙ পরিবর্তনের মতো পৃষ্ঠের ত্রুটি শনাক্ত করুন যা প্রক্রিয়াকরণের সমস্যার ইঙ্গিত দেয়
- কঠিনতা পরীক্ষা – উপযুক্ত পরীক্ষা পদ্ধতি ব্যবহার করে পৃষ্ঠ এবং কোর কঠোরতা নির্দিষ্টকরণ মেনে চলছে কিনা তা যাচাই করুন
- কেস ডেপথ যাচাইকরণ – পৃষ্ঠ-কঠিনকৃত অংশগুলির জন্য, মাইক্রোহার্ডনেস ট্রাভার্সের মাধ্যমে কার্যকর কেস ডেপথ নিশ্চিত করুন
- সূক্ষ্ম গঠনের বিশ্লেষণ – উপযুক্ত ফেজ রূপান্তর নিশ্চিত করতে ধাতুবিদ্যার নমুনা পরীক্ষা করুন
- ডকুমেন্টেশন এবং সার্টিফিকেশন – অংশগুলির সাথে নির্দিষ্ট তাপ চিকিত্সা লট, সরঞ্জাম এবং প্যারামিটারের সাথে সম্পর্কিত সমস্ত ট্রেসএবিলিটি রেকর্ড সম্পন্ন করুন
এই কাঠামোবদ্ধ পদ্ধতি সাধারণ অটোমোটিভ উপাদানের ব্যর্থতা প্রতিরোধ করে—অনুপযুক্ত টেম্পারিংয়ের কারণে ক্লান্তি ফাটল, পৃষ্ঠের অপর্যাপ্ত কঠোরতার কারণে ক্ষয় ব্যর্থতা এবং অনাবৃত রূপান্তর সমস্যার কারণে ভঙ্গুর ভাঙন। IATF 16949 দ্বারা পরিচালিত অটোমোটিভ সরবরাহ চেইনে, এই নথিকরণ একটি অপরিহার্য প্রমাণ হয়ে ওঠে যে বিশেষ প্রক্রিয়াগুলি প্রয়োজনীয়তা পূরণ করেছে।
গুণগত যাচাইকরণ পদ্ধতি প্রতিষ্ঠিত হওয়ার পর, পরবর্তী বিবেচনা হয়ে ওঠে কোন শিল্প মান এবং সার্টিফিকেশনগুলি এই অনুশীলনগুলি নিয়ন্ত্রণ করে এবং কীভাবে অনুপালন অটোমোটিভ সরবরাহ চেইন জুড়ে ঝুঁকি হ্রাস করে—তা বোঝা।
ঔদ্যোগিক মান এবং সার্টিফিকেশনের আবশ্যকতা
গুণগত মান পরীক্ষা নিশ্চিত করে যে আলাদা আলাদা উপাদানগুলি নির্দিষ্ট মানদণ্ড পূরণ করে—কিন্তু হাজার হাজার অংশ, একাধিক উৎপাদন লট এবং বৈশ্বিক সরবরাহ চেইন জুড়ে সামঞ্জস্যপূর্ণ ফলাফল কীভাবে নিশ্চিত করা যায়? এখানেই শিল্পমান এবং সার্টিফিকেশনগুলি ভূমিকা পালন করে। এই কাঠামোগুলি তাপ চিকিত্সা প্রক্রিয়াগুলিকে আলাদা পদ্ধতি থেকে পরিণত করে এমন পদ্ধতিগতভাবে নিয়ন্ত্রিত অপারেশনে যা OEM-গুলি বিশ্বাস করতে পারে।
অটোমোটিভ সরবরাহকারীদের জন্য, সার্টিফিকেশন ঐচ্ছিক নয়। প্রধান OEM-গুলি উৎপাদন প্রোগ্রামগুলির জন্য সরবরাহকারীদের অনুমোদনের আগে নির্দিষ্ট মানদণ্ড মেনে চলার প্রয়োজন হয়। এই প্রয়োজনীয়তাগুলি বোঝা আপনাকে সম্ভাব্য অংশীদারদের মূল্যায়ন করতে এবং নিশ্চিত করতে সাহায্য করে যে আপনার নিজস্ব কার্যক্রম শিল্পের প্রত্যাশা পূরণ করে।
IATF 16949 এবং অটোমোটিভ গুণগত মান
IATF 16949 বিশ্বব্যাপী অটোমোটিভ সরবরাহকারীদের জন্য গুণগত মান ব্যবস্থাপনার মৌলিক মান হিসাবে কাজ করে। কিন্তু এটাই হল যা অনেকে লক্ষ্য করে না: এই মানটি শিল্প তাপ চিকিত্সার মতো "বিশেষ প্রক্রিয়া"-এর জন্য অতিরিক্ত প্রয়োজনীয়তা সহ নির্দিষ্টভাবে আলোচনা করে।
অনুযায়ী অটোমোটিভ কোয়ালিটি সলিউশনস , AIAG (অটোমোটিভ ইন্ডাস্ট্রি অ্যাকশন গ্রুপ) CQI-9—হিট ট্রিটমেন্ট সিস্টেম অ্যাসেসমেন্ট—তৈরি করেছে যাতে সংস্থাগুলি তাদের থার্মাল প্রসেসিং অপারেশনগুলিতে ফাঁকগুলি চিহ্নিত করতে এবং সংশোধনমূলক ব্যবস্থা বাস্তবায়ন করতে পারে। এই হিট ট্রিটমেন্ট পদ্ধতি ম্যানুয়ালটি IATF 16949 ধারা 4.3.2 এর সম্পূরক, যা গ্রাহক-নির্দিষ্ট প্রয়োজনীয়তা কভার করে।
স্টেলান্টিস, ফোর্ড এবং জিএম সহ প্রধান OEM গুলি তাদের সরবরাহকারীদের প্রয়োজনীয়তায় CQI-9 উল্লেখ করে। এই মানটি প্রতি বছর যথাযথভাবে প্রত্যয়িত অভ্যন্তরীণ লিড অডিটরদের দ্বারা আত্ম-মূল্যায়ন পরিচালনা করার প্রয়োজন করে। কমপ্লায়েন্সের অন্তর্ভুক্তি কী কী?
- প্রক্রিয়া নিয়ন্ত্রণ ডকুমেন্টেশন – প্রতিটি হিট ট্রিটমেন্ট প্রক্রিয়ার জন্য লিখিত পদ্ধতি, যাতে তাপমাত্রা প্যারামিটার, সময়কাল এবং বায়ুমণ্ডলীয় বিবরণ অন্তর্ভুক্ত থাকে
- সরঞ্জামের যোগ্যতা – তাপমাত্রার সমরূপতা জরিপ, AMS2750 অনুযায়ী পাইরোমেট্রি প্রত্যয়ন এবং নথিভুক্ত ক্যালিব্রেশন সূচি
- ট্রেসএবিলিটি সিস্টেম – প্রতিটি উপাদানকে তার নির্দিষ্ট হিট ট্রিটমেন্ট লট, ব্যবহৃত সরঞ্জাম এবং প্রসেসিং প্যারামিটারের সাথে সংযুক্ত করা
- ধারাবাহিক উন্নতি – FMEA, SPC এবং ক্ষমতা বিশ্লেষণ ব্যবহার করে ত্রুটি প্রতিরোধ এবং প্রক্রিয়াগুলি অপটিমাইজ করা
একটি তাপ চিকিত্সা পদ্ধতির মূল্যায়ন করা তাপীয় প্রক্রিয়াগুলি পরিচালনার জন্য একটি কাঠামোগত পদ্ধতি প্রদান করে, ধারাবাহিক উন্নতি বাড়ায় এবং সরবরাহ শৃঙ্খলের মাধ্যমে খরচ হ্রাস করে ত্রুটি প্রতিরোধ করে।
ওইএম তাপ চিকিত্সার স্পেসিফিকেশন পূরণ করা
আইএটিএফ 16949 অনুযায়ী মৌলিক অনুযায়ীতা ছাড়াও, পৃথক ওইএমগুলি ইস্পাত প্রক্রিয়ার তাপ চিকিত্সার জন্য গ্রাহক-নির্দিষ্ট প্রয়োজনীয়তা আরোপ করে। হিসাবে অ্যালয় তাপ চিকিত্সা উল্লেখ করে, আধুনিক তাপ চিকিত্সা ক্রিয়াকলাপগুলি একযোগে এমএস 2750 ফার্নেস নিয়ন্ত্রণ, এআইএজি সিকিউআই-9 প্রক্রিয়া ব্যবস্থাপনা এবং পরীক্ষা ও উপাদান যাচাইয়ের জন্য প্রযোজ্য ISO, DIN এবং ASTM স্পেসিফিকেশন সহ একাধিক মান মেনে চলতে হবে।
এর ব্যবহারিক অর্থ কী? প্রত্যয়িত উৎপাদকরা নিম্নলিখিত বজায় রাখে:
- নথিভুক্ত প্রক্রিয়া রেসিপি – প্রতিটি উপাদান ধরনের জন্য সংজ্ঞায়িত প্যারামিটার থাকে যা ঔপচারিক প্রকৌশল অনুমোদন ছাড়া পরিবর্তন করা যাবে না
- পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ – নির্দিষ্ট নিয়ন্ত্রণ সীমা অতিক্রম করলে তদন্তের প্রয়োজন হয়, এমন পরিস্থিতিতে ক্রমাগতভাবে মূল চলকগুলি পর্যবেক্ষণ করা হয়
- ল্যাবরেটরি অ্যাক্রেডিটেশন – পরীক্ষার সুবিধাগুলি ISO/IEC 17025 সার্টিফিকেশন বা তদনুরূপ ধারণ করে, যা পরিমাপের নির্ভুলতা নিশ্চিত করে
- সরবরাহ শৃঙ্খলের ডকুমেন্টেশন – উপাদানের সার্টিফিকেট, প্রক্রিয়াকরণের রেকর্ড এবং পরীক্ষার ফলাফল প্রতিটি স্তর জুড়ে উৎসে ফিরে যায়
সার্টিফিকেশন এবং উপাদান যোগ্যতার মধ্যে সম্পর্ক সরাসরি। একটি গাড়ির প্রোগ্রামের জন্য একটি আকৃতি দেওয়া অংশ বৃহৎ উৎপাদনে প্রবেশ করার আগে, উৎপাদন অংশ অনুমোদন প্রক্রিয়া (PPAP) প্রয়োজনীয়তা পাশ করতে হবে—এমন প্রমাণ সহ যে তাপ চিকিত্সা সহ সমস্ত বিশেষ প্রক্রিয়াগুলি ঠিকভাবে নিয়ন্ত্রিত হয়। বৈধ CQI-9 মূল্যায়ন এবং নথিভুক্ত প্রক্রিয়া ক্ষমতা ছাড়া, উপাদানের যোগ্যতা বাধাগ্রস্ত হয়।
ইঞ্জিনিয়ার এবং ক্রয় পেশাদারদের জন্য, এই সার্টিফিকেশন ফ্রেমওয়ার্কটি সরবরাহ শৃঙ্খলের ঝুঁকিকে উল্লেখযোগ্যভাবে কমিয়ে দেয়। যখন আপনি IATF 16949-সার্টিফাইড সরবরাহকারীদের কাছ থেকে CQI-9 অনুসরণের নথিভুক্ত প্রমাণ সহ ক্রয় করেন, তখন আপনি কেবল সরবরাহকারীর দাবিকে বিশ্বাস করছেন না—আপনি এমন প্রক্রিয়ার উপর নির্ভর করছেন যা পদ্ধতিগতভাবে নিরীক্ষণ করা হয়েছে এবং প্রধান OEM-গুলি তা যাচাই করেছে। আপনার নির্দিষ্ট অ্যাপ্লিকেশনের জন্য তাপ চিকিত্সা অংশীদার নির্বাচন এবং প্রক্রিয়া নির্দিষ্ট করার ক্ষেত্রে এই প্রমাণিত মানের ভিত্তি বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে।
সঠিক তাপ চিকিত্সা অংশীদার নির্বাচন
আপনি প্রক্রিয়াগুলি বুঝতে পারেন, উপাদান প্রোটোকলগুলি জানেন এবং কোন সার্টিফিকেশনগুলি গুরুত্বপূর্ণ তা চিনতে পারেন। এখন এসে পড়েছে বাস্তব চ্যালেঞ্জ: আপনি আসলে কীভাবে একজন তাপ চিকিত্সা অংশীদার নির্বাচন করবেন এবং এমন প্রয়োজনীয়তা নির্দিষ্ট করবেন যা ক্রমাগত উৎকৃষ্ট উপাদানে রূপান্তরিত হবে? প্রাথমিক ডিজাইন স্পেসিফিকেশন থেকে শুরু করে সরবরাহকারীর যোগ্যতা পর্যন্ত এই সিদ্ধান্ত গ্রহণের প্রক্রিয়াটি নির্ধারণ করে যে আপনার গঠিত অটোমোটিভ অংশগুলি প্রত্যাশা পূরণ করবে নাকি তা অর্জনে ব্যর্থ হবে।
আপনি যদি কোনও ইঞ্জিনিয়ার হন যিনি উপাদানগুলির অঙ্কন চূড়ান্ত করছেন অথবা ক্রয়ন পেশাদারি যিনি সম্ভাব্য সরবরাহকারীদের মান যাচাই করছেন, তাহলে কাজের ধারা সাধারণভাবে পূর্বানুমানযোগ্য পর্যায়গুলি অনুসরণ করে। প্রতিটি পর্যায় সঠিকভাবে করা ব্যয়বহুল পুনরায় কাজ, যোগ্যতা বিষয়ক বিদম্ভ এবং যোগান শৃঙ্খলের সমস্যা এড়িয়ে যা হয় যখন বিশদকরণ ক্ষমতার সাথে মান মান মানানি।
উপাদানের অঙ্কনে তাপ চিকিৎসা নির্দিষ্টকরণ
স্পষ্ট নির্দেশনা বিভ্রান্তি প্রতিরোধ করে। অস্পষ্ট নির্দেশনা ইঞ্জিনিয়ারিং এবং উৎপাদনের মধ্যে ভুল বোঝাবুঝি, প্রত্যাখ্যাত অংশ এবং আঙুল দেখানোর দিকে নিয়ে যায়। অনুযায়ী NASA-এর প্রক্রিয়া নির্দিষ্টকরণ PRC-2001 ইঞ্জিনিয়ারিং অঙ্কনগুলি তাপ চিকিৎসার প্রক্রিয়া, চূড়ান্ত টেম্পার অবস্থা এবং প্রযোজ্য নির্দিষ্টকরণ স্পষ্টভাবে উল্লেখ করা উচিত। উদাহরণস্বরূপ:
- কোয়েঞ্চ এবং টেম্পারের জন্য: "[নির্দিষ্টকরণ] অনুযায়ী 160-180 KSI-এ কোয়েঞ্চ এবং টেম্পার করুন"
- কেস হার্ডেনিংয়ের জন্য: "[কেস গভীরতা] কার্যকর কেস গভীরতা এবং [পৃষ্ঠের কঠোরতা] HRC ন্যূনতমে কার্বুরাইজ এবং হার্ডেন করুন"
- স্ট্রেস রিলিফের জন্য: "উত্তপ্ত করার পর [TEMPERATURE] তাপমাত্রায় [DURATION] সময়ের জন্য চাপ প্রশমন করুন"
লক্ষ্য করুন এই নির্দেশগুলিতে কী কী অন্তর্ভুক্ত: নির্দিষ্ট তাপ এবং চিকিত্সা প্রক্রিয়া, পরিমাপযোগ্য গ্রহণযোগ্যতার মানদণ্ড এবং নিয়ন্ত্রক স্পেসিফিকেশনগুলির উল্লেখ। তাপ চিকিত্সা প্রক্রিয়ার সময় অনুমানের প্রয়োজন এড়াতে এই ধরনের বিস্তারিত তথ্য অপরিহার্য।
এড়ানোর জন্য সাধারণ স্পেসিফিকেশন ভুলগুলি:
- প্রক্রিয়া ছাড়াই কঠোরতা নির্দিষ্ট করা – "55-60 HRC" উল্লেখ করা হচ্ছে, কিন্তু এটি পৃষ্ঠ না কোরে প্রযোজ্য তা নির্দিষ্ট করা হচ্ছে না, বা কোন চিকিত্সা প্রক্রিয়ায় এটি অর্জিত হয়
- কেস গভীরতার প্রয়োজনীয়তা বাদ দেওয়া – কার্বারাইজড অংশের ক্ষেত্রে, কার্যকরী কেস গভীরতা এবং পৃষ্ঠ কঠোরতা উভয়ই সংজ্ঞায়িত করা আবশ্যিক
- পরীক্ষার স্থান উপেক্ষা করা – NASA এর স্পেসিফিকেশনগুলি জোর দেয় যে যখন শেষ অংশে কঠোরতা পরীক্ষা করা প্রয়োজন হয়, তখন কার্যকারিতার ওপর প্রভাব এড়াতে পরীক্ষার স্থান নির্বাচন করা উচিত
- উপাদানের অবস্থা উল্লেখ না করা – প্রক্রিয়াকরণের আগে আসা উপাদানের জন্য এনিলিং, নরমালাইজিং বা অন্য কোনো শর্ত নির্দিষ্ট করতে ব্যর্থ হওয়া
সাধারণ ধাতব তাপ চিকিত্সা অ্যাপ্লিকেশনের জন্য, এই নীতিগুলি সর্বজনীনভাবে প্রযোজ্য। তবে, উচ্চ-কর্মক্ষমতা সম্পন্ন অটোমোটিভ উপাদানগুলির জন্য প্রায়শই উল্লিখিত এয়ারোস্পেস তাপ চিকিত্সা স্পেসিফিকেশনগুলি প্রক্রিয়া ডকুমেন্টেশন, পাইরোমেট্রি সার্টিফিকেশন এবং ট্রেসএবিলিটির মতো বাড়তি প্রয়োজনীয়তা যোগ করে, যা সাধারণ অটোমোটিভ কলআউটগুলির চেয়ে বেশি।
তাপ চিকিত্সার ক্ষমতা মূল্যায়ন
স্পেসিফিকেশনের স্বচ্ছতা কেবল অর্ধেক সমীকরণ। আপনার সরবরাহকারী আসলে আপনি যা নির্দিষ্ট করেছেন তা সরবরাহ করতে হবে। ফোরজিং সরবরাহকারীদের মূল্যায়ন সম্পর্কিত শিল্প গবেষণা অনুসারে, তিনটি ক্ষমতার ক্ষেত্র ঘনিষ্ঠ পরীক্ষার যোগ্য।
সরঞ্জাম এবং সুবিধা
উচ্চ-মানের সরবরাহকারীদের নিজস্ব তাপ চিকিত্সার সুবিধা থাকে অথবা নামকরা সরবরাহকারীদের সাথে প্রতিষ্ঠিত অংশীদারিত্ব থাকে। নিম্নলিখিতগুলির জন্য খুঁজুন:
- ডিকার্বুরাইজেশন প্রতিরোধের জন্য নিয়ন্ত্রিত বায়ুমণ্ডলীয় চুল্লি
- আপনার উপাদানের প্রয়োজনীয়তা অনুযায়ী ম্যাচ করা কোয়েঞ্চিং সিস্টেম
- নথিভুক্ত তাপমাত্রার সমতা সহ টেম্পারিং চুলা
- যদি পৃষ্ঠ চিকিত্সা প্রয়োজন হয় তবে কার্বুরাইজিং বা নাইট্রাইডিং ক্ষমতা
ফুল-সার্ভিস ফোরজিং গবেষণা যেমন জোর দেয়, একই ছাদের নিচে ফোরজিং এবং তাপীয় প্রক্রিয়াকরণ পরিচালনা করে এমন সংহত সরবরাহকারীরা ছিন্নভিন্ন সরবরাহ শৃঙ্খলের তুলনায় উন্নত মান নিয়ন্ত্রণ, কম সীসা সময় এবং সম্ভাব্য নিম্ন মোট খরচ প্রদান করে
গুণগত মান ব্যবস্থা এবং সার্টিফিকেশন
IATF 16949 সার্টিফিকেশন অটোমোটিভ সরবরাহকারীদের জন্য মৌলিক প্রয়োজনীয়তা। এই ভিত্তির ঊর্ধ্বে, যাচাই করুন:
- নথিভুক্ত সংশোধনমূলক ব্যবস্থা সহ বর্তমান CQI-9 স্ব-মূল্যায়ন
- AMS2750-অনুসম্মত পাইরোমেট্রি এবং চুলার ক্যালিব্রেশন
- কঠোরতা এবং ধাতুবিদ্যার পরীক্ষার জন্য স্বীকৃত ল্যাবরেটরি ক্ষমতা
- প্রক্রিয়াকরণ রেকর্ডের সাথে যুক্ত অংশগুলির সম্পূর্ণ ট্রেসিবিলিটি ব্যবস্থা
তecnical বিশেষজ্ঞতা
উন্নত তাপ চিকিত্সাকারী প্রতিষ্ঠানগুলি ধাতুবিদ এবং প্রক্রিয়া প্রকৌশলীদের নিয়োগ দেয় যারা উপাদানের রসায়ন, উপাদানের জ্যামিতি এবং তাপীয় প্যারামিটারগুলির মধ্যে কীভাবে মান হয় তা বোঝেন। নতুন উপাদানের জন্য প্রক্রিয়া অপ্টিমাইজ করা বা অপ্রত্যাশিত ফলাফল সমাধানের সময় এই দক্ষতা অমূল্য হয়ে ওঠে।
খরচ, লিড টাইম এবং গুণমানের মধ্যে ভারসাম্য
প্রতিটি ক্রয় সিদ্ধান্তের মধ্যে আপোস জড়িত। এখানে কীভাবে স্মার্টভাবে তা পরিচালন করবেন তা দেখানো হল:
| অগ্রাধিকার | বিবেচনা | সম্ভাব্য আপোস |
|---|---|---|
| সর্বনিম্ন খরচ | উচ্চ পরিমাণ ব্যাচিং, স্ট্যান্ডার্ড প্রক্রিয়া, বিদেশী সোর্সিং | দীর্ঘতর লিড টাইম, কম নমনীয়তা, সম্ভাব্য যোগাযোগের চ্যালেঞ্জ |
| সবচেয়ে দ্রুত লিড টাইম | সমন্বিত সরবরাহকারী, নিজস্বত্ব ক্ষমতা, আঞ্চলিক কাছাকাছি | প্রিমিয়াম মূল্য, ন্যূনতম অর্ডারের প্রয়োজন |
| উচ্চতম গুণবত্তা | ব্যাপক পরীক্ষা, বিমানযান-গ্রেড নিয়ন্ত্রণ, উন্নত সরঞ্জাম | প্রতি অংশের উচ্চতর খরচ, দীর্ঘতর যোগ্যতা প্রক্রিয়া |
সম্পূর্ণ সমাহিত ফোরজিং সরবরাহকারীদের কাছেই প্রায়শই এই আদর্শ স্থানটি পাওয়া যায়, যারা গরম ফোরজিং-এর সাথে নিজস্বত্ব তাপ চিকিত্সা ক্ষমতার সমম্বয় ঘটায়। এই সমম্বয় সুবিধাগুলির মধ্যে পরিবহন বাতিল করে, হ্যান্ডেলিংয়ের ক্ষতির ঝুঁকি কমায় এবং আরও কঠোর প্রক্রিয়া নিয়ন্ত্রণ সক্ষম করে।
উদাহরণস্বরূপ, শাওই (নিংবো) মেটাল টেকনোলজি এই সমাহিত পদ্ধতির উদাহরণ—IATF 16949 সার্টিফিকেশনের অধীনে নির্ভুল গরম ফোরজিং-এর সাথে ব্যাপক তাপীয় প্রক্রিয়াকে একত্রিত করে। সাসপেনশন আর্ম এবং ড্রাইভ শ্যাফটের মতো উপাদানগুলি সরবরাহ করার তাদের দক্ষতা যত কম 10 দিনের মধ্যে দ্রুত প্রোটোটাইপিং থেকে উচ্চ-আয়তন উৎপাদন পর্যন্ত দেখায় যে কীভাবে গুণমান নষ্ট না করেই উল্লম্ব একীভূতকরণ সময়সীমা ত্বরান্বিত করে। আন্তর্জাতিক প্রোগ্রামগুলির জন্য তাদের নিংবো বন্দরের কাছাকাছি অবস্থান আরও বৈশ্বিক যোগাযোগ প্রক্রিয়াকে সহজ করে।
সম্ভাব্য অংশীদারদের মূল্যায়নের সময়, আপনার প্রয়োজনীয়তার অনুরূপ তাপ চিকিত্সা প্রয়োগের প্রমাণ চান। তুলনামূলক উপাদানগুলিতে প্রক্রিয়া নিয়ন্ত্রণ দেখানোর জন্য ক্ষমতা অধ্যয়নের অনুরোধ করুন। নিশ্চিত করুন যে তাদের নথিভুক্ত পদ্ধতিগুলি আপনার সুনির্দিষ্ট প্রয়োজনীয়তার সাথে মেলে—এবং সমস্যা দেখা দিলে তা সমাধানের জন্য তাদের প্রযুক্তিগত গভীরতা রয়েছে।
অংশীদার নির্বাচন সম্পন্ন হওয়ার পর, চূড়ান্ত বিবেচনা হয়ে ওঠে ভবিষ্যৎমুখী: আসন্ন প্রযুক্তিগুলি কীভাবে তাপ চিকিত্সার সুনির্দিষ্টকরণকে প্রভাবিত করবে, এবং আপনার গঠিত উপাদানের প্রয়োজনীয়তা অনুকূলিত করার জন্য আপনার কী পদক্ষেপ নেওয়া উচিত?
আপনার গঠিত উপাদানের সুনির্দিষ্টকরণ অনুকূলিত করা
আপনি তাপ প্রক্রিয়াকরণের মৌলিক বিষয়গুলি অতিক্রম করেছেন, উপাদান-নির্দিষ্ট প্রোটোকলগুলি অন্বেষণ করেছেন এবং সম্ভাব্য অংশীদারদের মূল্যায়ন করা শিখেছেন। এখন প্রশ্ন হচ্ছে: পরবর্তীটা কী? তাপ চিকিত্সা খাত দ্রুত বিকশিত হচ্ছে, আসন্ন প্রযুক্তিগুলি উৎপাদকদের ধাতুকে তাপ দ্বারা শক্তিশালী করা এবং ফলাফল যাচাই করার পদ্ধতিকে পুনর্গঠিত করছে। এই প্রবণতাগুলি বোঝা এবং নির্দিষ্ট পদক্ষেপ নেওয়া আপনাকে এমন গঠিত অটোমোটিভ উপাদান নির্দিষ্ট করার জন্য প্রস্তুত করবে যা আজকের প্রয়োজনের পাশাপাশি আগামীকালের চাহিদা পূরণ করবে।
তাপ প্রক্রিয়াকরণে আসন্ন প্রযুক্তি
তাপ প্রক্রিয়াকরণ শিল্প এমন একটি অবস্থানে দাঁড়িয়ে আছে যা হিট ট্রিট টুডে একে একটি গুরুত্বপূর্ণ সম্মিলন হিসাবে বর্ণনা করে। শিল্প চুল্লি প্রযুক্তি, শক্তি দক্ষতা এবং টেকসই কার্যক্রমে অগ্রগতি উপাদানগুলি কীভাবে কঠিন, শক্তিশালী এবং নিখুঁত করা হয় তা রূপান্তরিত করছে। ভবিষ্যতের স্পেসিফিকেশন পরিকল্পনা করার সময় আপনার দৃষ্টি আকর্ষণ করার মতো কয়েকটি প্রধান উন্নয়ন রয়েছে।
ডিজিটালকরণ এবং শিল্প ৪.০ এর সংযোজন
আধুনিক তাপ চিকিত্সা কার্যক্রমগুলি ক্রমাগতভাবে স্মার্ট চুল্লির উপর নির্ভর করে চলছে, যেগুলি সেন্সর সহ সজ্জিত যা বাস্তব সময়ে চলার তথ্য সংক্রান্ত যোগাযোগ করে। এই সিস্টেমগুলি তাপন পর্ব এবং শীতল চক্রের সম্পূর্ণ সময় জুড়ে অবিচ্ছিন্ন পর্যবেক্ষণ এবং সূক্ষ্ম সমানুপাতিক নিয়ন্ত্রণকে সক্ষম করে। শিল্প বিশ্লেষণ অনুসারে, তাপমাত্রার বক্ররেখা বা বার্নার প্যারামিটারের প্রবণতা রক্ষণাবেক্ষণের প্রয়োজন আছে তা আগেভাগে নির্দেশ করতে পারে—যার ফলে অপারেটররা প্রতিক্রিয়াশীল মরামতির পরিবর্তে ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণের মাধ্যমে বিনা বিরতিতে উৎপাদন অর্জন করতে পারেন।
ডিজিটাল টুইনগুলি এখন চুল্লির আচরণ অনুকরণ করে এবং বাস্তব সময়ের কার্যকারিতা ব্যাহত না করে প্যারামিটার অনুকূলকরণকে সহায়তা করে। এই ভার্চুয়াল মডেলিং উপাদান এবং শক্তি নষ্ট করে ফেলা চেষ্টা-ভুল পদ্ধতির পরিমাণ কমায়। তাপ চিকিত্সা নির্দিষ্টকরণের জন্য প্রকৌশলীদের কাছে এর অর্থ হল যে উন্নত ডিজিটাল নিয়ন্ত্রণ সহ সরবরাহকারীরা আরও কাছাকাছি প্রক্রিয়া জানালা এবং আরও সামঞ্জস্যপূর্ণ ফলাফল প্রদান করতে পারে।
শক্তির দক্ষতা এবং টেকসই উন্নয়ন
বাড়তে থাকা শক্তির খরচ এবং কঠোর জলবায়ু লক্ষ্যমাত্রার সাথে, আপনি কীভাবে পরিবেশগত প্রভাবকে ন্যূনতম করে ইস্পাতের তাপ চিকিত্সা করবেন? একাধিক পদক্ষেপ গৃহীত হয়েছে:
- উন্নত নিরোধক উপকরণ তাপ ক্ষতি কমানো, প্রতি প্রক্রিয়াকৃত টুকরোতে নির্দিষ্ট শক্তির চাহিদা উল্লেখযোগ্যভাবে হ্রাস করা
- বর্জ্য তাপ পুনরুদ্ধার উচ্চ-তাপমাত্রার তাপ পাম্প বা ORC সিস্টেম ব্যবহার করে শক্তি ধারণ করা হয় যা অন্যথায় নষ্ট হয়ে যেত
- বিদ্যুতায়ন উচ্চ তাপমাত্রার প্রক্রিয়ার ক্ষেত্রে চ্যালেঞ্জ থাকা সত্ত্বেও উচ্চ প্রক্রিয়া দক্ষতা এবং নি:সরণ হ্রাস প্রদান করে
- জ্বালানি হিসাবে হাইড্রোজেন প্রাকৃতিক গ্যাস ব্যবহার করে চলা শিল্পগুলিতে ডিকার্বনাইজেশনের জন্য এটি নিয়ে গবেষণা চলছে
ম্যাকিনসি অ্যান্ড কোম্পানি অনুমান করে যে বর্জ্য তাপের বৈশ্বিক সম্ভাবনা যা বছরে কমপক্ষে 3,100 টিওয়াইএইচ হিসাবে কাজে লাগানো যেতে পারে—যা সম্পূর্ণরূপে কাজে লাগালে বছরে পর্যন্ত 164 বিলিয়ন ডলার সঞ্চয়ের সম্ভাবনা রয়েছে। অগ্রগামী তাপ চিকিত্সা সরবরাহকারীরা পুনরুদ্ধারকারী, পুনর্জন্মীয় বার্নার এবং তাপ বিনিময়কারীদের স্ট্যান্ডার্ড সরঞ্জাম হিসাবে একীভূত করছে।
অ্যাডভান্সড প্রসেস কন্ট্রোল
ধাতব উপাদানকে বাস্তব সময়ে তাপীয়ভাবে শক্তিশালী করার জন্য প্রথম এআই-ভিত্তিক অপ্টিমাইজেশন সিস্টেমগুলি বাস্তবায়ন করা হচ্ছে। এই সিস্টেমগুলি প্রক্রিয়াকরণ ডেটা থেকে শেখে এবং ফার্নেসের বায়ুমণ্ডল, শক্তি নিয়ন্ত্রণ, উত্তাপন ও শীতলকরণের হার—এই প্যারামিটারগুলি স্বয়ংক্রিয়ভাবে অভিযোজিত করে শক্তি খরচ এবং প্রক্রিয়াকরণের সময় হ্রাস করে। কুয়েঞ্চিং—উত্তপ্ত ইস্পাতকে দ্রুত ঠাণ্ডা করার প্রক্রিয়া—কুয়েঞ্চ ডিলে, তাপমাত্রা এবং আলোড়নের স্বয়ংক্রিয় নিরীক্ষণের মাধ্যমে ক্রমশ আরও নির্ভুল হয়ে উঠছে।
বিয়ারিং ইস্পাতের কার্বনাইট্রাইডিং-এর একটি ধরনের পুনর্জাগরণ ঘটেছে, কারণ শিল্প গবেষণা উচ্চতর শক্তি ঘনত্ব এবং তাপ প্রতিরোধের স্তরকে সহজতর করে। মডিউলার তাপ চিকিত্সা প্রক্রিয়া—নাইট্রাইডিং এবং নিম্ন-চাপ কার্বারাইজিং একত্রিত করে—বিভিন্ন কাজের টুকরোর সাথে আরও নমনীয়ভাবে খাপ খায়।
আপনার তাপ চিকিত্সার প্রয়োজনীয়তা সম্পর্কে ব্যবস্থা গ্রহণ
মাত্র কাজে রূপান্তরিত হলে তত্ত্ব মূল্যবান হয়ে ওঠে। আপনি যদি একটি নতুন যানবাহন প্রোগ্রামের জন্য উপাদান নির্দিষ্ট করছেন বা বিদ্যমান সরবরাহ শৃঙ্খলকে অপ্টিমাইজ করছেন, এই ব্যবহারিক পদক্ষেপগুলি আপনার এগিয়ে যাওয়ার পথ নির্দেশ করে।
আপনার বর্তমান স্পেসিফিকেশনগুলি মাপুন
বিদ্যমান উপাদানের ড্রাফিং এবং ক্রয় অর্ডারগুলি পর্যালোচনা করুন। এগুলি কি তাপ চিকিত্সা প্রয়োজনীয়তা স্পষ্টভাবে প্রকাশ করে? অস্পষ্ট নির্দেশনা ব্যাখ্যা সংক্রান্ত সমস্যা তৈরি করে। নিশ্চিত করুন যে স্পেসিফিকেশনগুলিতে অন্তর্ভুক্ত:
- নির্দিষ্ট তাপ চিকিত্সা প্রক্রিয়া (শুধু লক্ষ্য কঠোরতা নয়)
- পৃষ্ঠ এবং কোর বৈশিষ্ট্যের জন্য পরিমাপযোগ্য গ্রহণযোগ্যতার মান
- শাসনকারী শিল্প স্পেসিফিকেশনের রেফারেন্স
- প্রযোজ্য ক্ষেত্রে কেস ডেপথের প্রয়োজনীয়তা
- পরীক্ষার স্থান এবং পদ্ধতি
সরবরাহ চেইনের ক্ষমতা মাপুন
এই গাইডে আলোচিত সার্টিফিকেশন এবং ক্ষমতা প্রয়োজনীয়তার বিরুদ্ধে বর্তমান এবং সমভাবী সরবরাহকারীদের নিরীক্ষণ করুন। যারা অভ্যন্তরীণভাবে ধাতব উপাদানে তাপ চিকিত্সা করে সেই একীভূত সরবরাহকারীরা বিখণ্ডিত সরবরাহ চেইনের তুলনা গুণগত সুবিধা প্রদান করে। IATF 16949 সার্টিফিকেশন, CQI-9 অনুপালন এবং আপনার নির্দিষ্ট অ্যাপ্লিকেশনগুলি সমর্থন করার জন্য প্রযুক্ত প্রযুক্তিগত গভীরতা যাচাই করুন।
মোট মান বিবেচনা করুন
ন্যূনতম মূল্য খুচরা সাধারণত ন্যূনতম মোট খরচের প্রতিনিধিত্ব করে না। অংশীদারদের মূল্যায়নের সময় যোগ্যতার সময়সীমা, প্রত্যাখ্যানের হার, যোগাযোগের দক্ষতা এবং যানবাহন বিবেচনা করুন। দ্রুত প্রোটোটাইপিং ক্ষমতা সম্পন্ন সরবরাহকারীরা উন্নয়ন চক্রকে ত্বরান্বিত করে—আপনাকে দ্রুত বাজারে আনে।
প্রধান বিবেচ্য বিষয়গুলির তালিকা
গঠিত অটোমোটিভ অংশগুলির জন্য তাপ চিকিত্সা নির্দিষ্ট করার সময় এই সংক্ষিপ্ত রেফারেন্স ব্যবহার করুন:
- ম্যাটেরিয়াল নির্বাচন: উদ্দিষ্ট তাপ চিকিত্সার সাথে খাদ রসায়ন মিলিয়ে নিন—থ্রু-হার্ডেনিং গ্রেড (4140, 4340) বনাম কার্বুরাইজিং গ্রেড (8620, 9310)
- প্রক্রিয়া নির্বাচনঃ উপাদান লোডিং শর্তাবলীর সাথে তাপীয় প্রক্রিয়াকরণ সামঞ্জস্য করুন—যোগাযোগের চাপের জন্য পৃষ্ঠ হার্ডেনিং, দৃঢ়তার জন্য থ্রু-হার্ডেনিং
- নির্দিষ্টকরণের স্পষ্টতা: সমস্ত ড্রয়িংয়ে প্রক্রিয়ার ধরন, লক্ষ্য বৈশিষ্ট্য, পরীক্ষার পদ্ধতি এবং নিয়ন্ত্রক মানগুলি অন্তর্ভুক্ত করুন
- কেস গভীরতার প্রয়োজনীয়তা: পৃষ্ঠ-হার্ডেন করা উপাদানের জন্য, চাপ বিশ্লেষণের ভিত্তিতে কার্যকর কেস গভীরতা নির্দিষ্ট করুন
- গুণগত যাচাইকরণ: কঠোরতা পরীক্ষার পদ্ধতি, সূক্ষ্ম গঠনের প্রয়োজনীয়তা এবং নথিভুক্তকরণের প্রত্যাশা সংজ্ঞায়িত করুন
- সরবরাহকারী প্রত্যয়ন: IATF 16949 এবং CQI-9 মেনে চলা বেসিক যোগ্যতার মানদণ্ড হিসাবে দাবি করুন
- সরঞ্জামের ক্ষমতা: চুল্লির ধরন, বায়ুমণ্ডলীয় নিয়ন্ত্রণ এবং কোয়েঞ্চিং সিস্টেম আপনার প্রয়োজনীয়তা মেটাচ্ছে কিনা তা যাচাই করুন
- ট্রেসএবিলিটি সিস্টেম: অংশগুলির সাথে নির্দিষ্ট তাপ চিকিত্সা লট এবং প্যারামিটারের সংযোগ স্থাপনের জন্য সম্পূর্ণ ডকুমেন্টেশন নিশ্চিত করুন
- কারিগরি সহযোগিতা: প্রক্রিয়া অপ্টিমাইজেশন এবং সমস্যা সমাধানের জন্য ধাতুবিদ্যা বিশেষজ্ঞদের কাছে প্রবেশাধিকার নিশ্চিত করুন
- সময়কাল এবং নমনীয়তা: আপনার প্রোগ্রামের সময়সূচী অনুযায়ী প্রোটোটাইপিংয়ের গতি এবং উৎপাদন স্কেলযোগ্যতা মূল্যায়ন করুন
আপনার পথ এগিয়ে
গঠিত অটোমোটিভ অংশগুলির জন্য তাপ চিকিত্সা বিজ্ঞান এবং দক্ষতার উভয়ই — যেখানে ধাতুবিদ্যার নীতিগুলি বাস্তব উৎপাদন দক্ষতার সাথে মিলিত হয়। এই গাইডে আলোচিত নয়টি গুরুত্বপূর্ণ বিষয় আপনাকে তথ্যসহ সিদ্ধান্ত নিতে, প্রয়োজনীয়তা সঠিকভাবে নির্দিষ্ট করতে এবং কঠোর পরিস্থিতিতে কার্যকর অংশগুলি সরবরাহ করতে সক্ষম অংশীদারদের নির্বাচন করতে সক্ষম করে।
যেসব প্রস্তুতকারী গোবার সঙ্গে ক্রয় প্রক্রিয়া সহজতর করার জন্য একটি বৈশ্বিকভাবে অনুমোদিত অংশীদার খুঁজছেন, সেসব ক্ষেত্রে শাওয়ি মেটাল টেকনোলজি-এর মতো সরবরাহকারী প্রোটোটাইপিং থেকে শুরু করে ভারী উৎপাদন পর্যন্ত প্রকৌশলগত সমর্থন প্রদান করে। তাদের কঠোর মান নিয়ন্ত্রণ নির্দিষ্ট স্পেসিফিকেশন অনুযায়ী উপাদান তৈরি নিশ্চিত করে, এবং একই ছাদের নিচে আবদ্ধ আকৃতি ও তাপ চিকিৎসা সুবিধাগুলি সরবরাহ শৃঙ্খলের জটিলতা দূর করে। তাদের ব্যাপকারী অটোমোটিভ ফোরজিং ক্ষমতা এর সম্পূর্ণ পরিসর অন্বেষণ করুন যেখানে সূক্ষ্ম হট ফোরজিং এর সঙ্গে উন্নত তাপীয় প্রক্রিয়াকরণ আপনার অ্যাপ্লিকেশনের প্রয়োজন অনুযায়ী প্রদর্শন নিশ্চিত করে।
প্রযুক্তি এগিয়ে যাচ্ছে। মানগুলি ক্রমাগত বিবর্তিত হচ্ছে। কিন্তু মূল নীতিটি অপরিবর্তিত রয়েছে: সঠিকভাবে নির্দিষ্ট ও কার্যকরী তাপ চিকিৎসা আকৃত ধাতুকে সেই যান এবং তাদের যোগ্য মানুষের জন্য উপযোগী অটোমোটিভ উপাদানে রূপান্তরিত করে।
আকৃত অটোমোটিভ অংশগুলির জন্য তাপ চিকিৎসা সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্ন
১. কাঠামোর অংশগুলির তাপ চিকিত্সা কি?
উৎকৃষ্ট অংশগুলির তাপ চিকিত্সা নিয়ন্ত্রিত তাপ এবং শীতলকরণ চক্র জড়িত থাকে যা উৎকৃষ্টের পরে উপাদানগুলির ধাতুবিদ্যার গঠনকে রূপান্তরিত করে। সাধারণ প্রক্রিয়াগুলির মধ্যে রয়েছে চাপ মুক্তি এবং উন্নত মেশিনযোগ্যতার জন্য অ্যানিলিং, শস্য রিফাইনমেন্টের জন্য নরমালাইজিং, মার্টেনসাইট গঠনের মাধ্যমে সর্বোচ্চ কঠোরতা অর্জনের জন্য কোয়েঞ্চিং এবং কঠোরতা এবং দৃঢ়তার মধ্যে ভারসাম্য রাখার জন্য টেম্পারিং। অনেক উৎকৃষ্ট অটোমোটিভ অংশ একাধিক ক্রমিক চিকিত্সা প্রক্রিয়া অতিক্রম করে—যেমন, মেশিনিংয়ের পরে অ্যানিলিং-এর পর কোয়েঞ্চিং এবং টেম্পারিং—ট্রান্সমিশন গিয়ার, ক্র্যাঙ্কশ্যাফ্ট এবং সাসপেনশন উপাদানের মতো চাহিদাপূর্ণ অ্যাপ্লিকেশনের জন্য আদর্শ যান্ত্রিক বৈশিষ্ট্য অর্জনের জন্য।
2. তাপ চিকিত্সার 4 প্রকার প্রক্রিয়া কী কী?
গঠিত অটোমোটিভ উপাদানগুলির জন্য চারটি প্রধান তাপ চিকিত্সা প্রক্রিয়া হল এনিলিং (790-870°C থেকে ধীরে ধীরে শীতল করা, যা চাপ কমাতে এবং মেশিনযোগ্যতা উন্নত করতে সাহায্য করে), নরমালাইজিং (850-900°C থেকে বাতাসে শীতল করা, যা শস্য পরিশোধন এবং সুষম সূক্ষ্ম গঠন প্রদান করে), কোয়েঞ্চিং (815-870°C থেকে জল, তেল বা পলিমারে দ্রুত শীতল করা, যা সর্বোচ্চ কঠোরতা প্রদান করে) এবং টেম্পারিং (কোয়েঞ্চিং-এর পর 200-650°C তাপমাত্রায় পুনরায় উত্তপ্ত করা, যা শক্তি ধরে রাখার সময় ভঙ্গুরতা কমায়)। প্রতিটি প্রক্রিয়াই আলাদা উদ্দেশ্য পূরণ করে, এবং প্রায়শই এগুলি একত্রে কাজ করে—কোয়েঞ্চিং এবং টেম্পারিং একত্রে অটোমোটিভ গিয়ার ও শ্যাফটগুলির জন্য প্রয়োজনীয় উচ্চ কঠোরতা এবং দৃঢ়তা প্রদান করে।
3. কোন ধাতুগুলি তাপ চিকিত্সা করা যায় না?
আয়রন, অ্যালুমিনিয়াম, তামা এবং নিকেলের মতো বিশুদ্ধ ধাতুগুলি প্রচলিত তাপ চিকিত্সা পদ্ধতির মাধ্যমে কঠিন করা যায় না কারণ এতে কঠিন ক্রিস্টালাইন গঠনকে স্থির করার জন্য প্রয়োজনীয় খাদ উপাদান অনুপস্থিত। তাপ চিকিত্সার কার্যকারিতা কার্বনের পরিমাণ এবং খাদ উপাদানের উপর নির্ভর করে যা তাপ প্রয়োগ ও শীতল করার সময় পর্যায় পরিবর্তনের অনুমতি দেয়। অটোমোটিভ ফোর্জিং-এর ক্ষেত্রে, 4140, 4340, 8620 এবং 9310-এর মতো খাদ ইস্পাত কার্বন, ক্রোমিয়াম, নিকেল এবং মলিবডেনাম দিয়ে বিশেষভাবে তৈরি করা হয় যাতে তাপীয় প্রক্রিয়াকরণের প্রতি এটি পূর্বানুমেয়ভাবে প্রতিক্রিয়া করে এবং যানবাহনের উপাদানগুলির জন্য প্রয়োজনীয় কঠোরতা, দৃঢ়তা এবং ঘর্ষণ প্রতিরোধের ক্ষমতা অর্জন করা যায়।
4. তাপ চিকিত্সা অটোমোটিভ উপাদানের কর্মক্ষমতাকে কীভাবে প্রভাবিত করে?
তাপ চিকিৎসা একটি গঠিত অটোমোটিভ উপাদানের চূড়ান্ত যান্ত্রিক বৈশিষ্ট্যের প্রায় 80% নির্ধারণ করতে পারে। সঠিক তাপীয় প্রক্রিয়াকরণ সংযোগ রডের মতো চক্রীয়ভাবে লোড করা অংশগুলির ক্লান্তি প্রতিরোধের উন্নতি করে, গিয়ারবক্স গিয়ারের মতো ঘর্ষণ-সংবেদনশীল উপাদানগুলির জন্য পৃষ্ঠের কঠোরতা বৃদ্ধি করে এবং আঘাত-প্রতিরোধী সাসপেনশন অংশগুলির জন্য দৃঢ়তা অপ্টিমাইজ করে। উপযুক্ত তাপ চিকিৎসা ছাড়া, এমনকি নিখুঁতভাবে গঠিত উপাদানগুলিও আধুনিক যানবাহনের কর্মক্ষমতার প্রয়োজনীয়তা পূরণ করতে পারে না। এই প্রক্রিয়াটি ক্লান্তি আয়ু বাড়ানোর জন্য উপকারী সংকোচনাত্মক অবশিষ্ট চাপ তৈরি করে, যা নিরাপত্তা-সংবেদনশীল অটোমোটিভ অ্যাপ্লিকেশনের জন্য এটিকে অপরিহার্য করে তোলে।
5. অটোমোটিভ যন্ত্রাংশের জন্য তাপ চিকিৎসা সরবরাহকারীদের কী কী সার্টিফিকেশন থাকা উচিত?
অটোমোটিভ তাপ চিকিত্সা সরবরাহকারীদের IATF 16949 সার্টিফিকেশন ধারণ করা উচিত যা একটি ভিত্তিভূমি গুণগত ব্যবস্থাপনা মান, এবং Stellantis, Ford ও GM-সহ প্রধান OEM-দের দ্বারা নির্ধারিত CQI-9 (তাপ চিকিত্সা সিস্টেম মূল্যায়ন) অনুযায়ী অনুপালন। অতিরিক্ত প্রয়োজনীয়তাগুলির মধ্যে রয়েছে ফার্নেস ক্যালিব্রেশনের জন্য AMS2750-অনুযায়ী পাইরোমেট্রি, ISO/IEC 17025 স্বীকৃত পরীক্ষাগার এবং প্রতিটি উপাদানকে নির্দিষ্ট প্রক্রিয়াকরণ প্যারামিটারের সাথে সংযুক্ত করে এমন ডকুমেন্টেড ট্রেসিবিলিটি সিস্টেম। Shaoyi Metal Technology-এর মতো সরবরাহকারীরা এই সার্টিফিকেশনগুলি বজায় রাখে এবং সমন্বিত ফোর্জিং ও তাপ চিকিত্সার সক্ষমতা প্রদান করে, প্রোটোটাইপিং থেকে শুরু করে ভর উৎপাদন পর্যন্ত ধ্রুবক গুণগত মান নিশ্চিত করে।