 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


বাম্পার রেইনফোর্সমেন্ট স্ট্যাম্পিং প্রক্রিয়া: হট স্ট্যাম্পিং এবং UHSS-এ দক্ষতা
সংক্ষেপে
দ্য বাম্পার রেইনফোর্সমেন্ট স্ট্যাম্পিং প্রক্রিয়া আধুনিক যানগুলির জন্য সাধারণত অর্জিত হয় হট স্ট্যাম্পিং (যা প্রেস হার্ডেনিং নামেও পরিচিত)। এই পদ্ধতি বোরন অ্যালয় ইস্পাত (সাধারণত 22MnB5 ) কে 1,500 MPa এর বেশি টেনসাইল শক্তি সহ আল্ট্রা-হাই স্ট্রেন্থ স্টিল (ইউএইচএসএস) উপাদানে রূপান্তরিত করে 1,500 MPa এই প্রক্রিয়াটি 900°C এর বেশি গরম করে ব্লাঙ্কগুলিকে অস্টেনিটিক অবস্থায় পৌঁছানোর জড়িত থাকে 900°C তারপরে জল-শীতল ডাই-এ দ্রুত স্থানান্তর করা হয়, যেখানে ফর্মিং এবং কুয়েঞ্চিং একযোগে ঘটে। এটি স্প্রিংব্যাক দূর করে এবং জৈবিক, হালকা এবং দুর্ঘটনা-প্রতিরোধী কাঠামো তৈরি করার অনুমতি দেয় যা বৈশ্বিক নিরাপত্তা মানগুলি পূরণের জন্য অপরিহার্য।
বাম্পার রেইনফোর্সমেন্টের ইঞ্জিনিয়ারিং ভূমিকা
বাম্পার রেইনফোর্সমেন্টগুলি, যা সাধারণত বাম্পার বিম নামে পরিচিত, একটি যানবাহনের আঘাত ব্যবস্থাপনা পদ্ধতির প্রাথমিক কাঠামোগত কাঠামো হিসাবে কাজ করে। বহিরাগত ফ্যাসিয়া এবং যানবাহনের চ্যাসিসের (প্রায়শই ক্র্যাশ বক্সের মাধ্যমে) মধ্যে সংযোগ বিন্দু হিসাবে কাজ করে, এই উপাদানগুলির সামনে বা পিছনের সংঘর্ষের সময় গতিশক্তি শোষণ এবং ছড়িয়ে দেওয়া আবশ্যিক। ইঞ্জিনিয়ারিংয়ের চ্যালেঞ্জটি হল দুর্ঘটনার সময় নিরাপত্তা দিয়ে হালকা করা (এলডব্লিউ) জ্বালানির অর্থনীতি নিয়ম এবং ইভি পরিসরের প্রয়োজনীয়তা থেকে উদ্ভূত।
ঐতিহাসিকভাবে, বাম্পার বিমগুলি ঠাণ্ডা স্ট্যাম্পিং পদ্ধতি ব্যবহার করে মৃদু ইস্পাত থেকে তৈরি করা হত। তবে, উচ্চতর নিরাপত্তা রেটিংয়ের চাহিদা শিল্পমানককে আল্ট্রা-হাই স্ট্রেন্থ স্টিল (ইউএইচএসএস) , বিশেষ করে 22MnB5 এর মতো বোরন-ম্যাঙ্গানিজ খাদ। কিছু প্রিমিয়াম অ্যাপ্লিকেশনে তাদের উচ্চ শক্তি-ওজন অনুপাতের জন্য অ্যালুমিনিয়াম খাদ (6000 বা 7000 সিরিজ) ব্যবহৃত হলেও, বোরন ইস্পাত এখনও প্রধান উপাদান হিসাবে টিকে আছে কারণ এটি অসাধারণ খরচ-কর্মক্ষমতা অনুপাত এবং মার্টেনসিটিক হার্ডেনিং অর্জনের ক্ষমতা প্রদান করে।
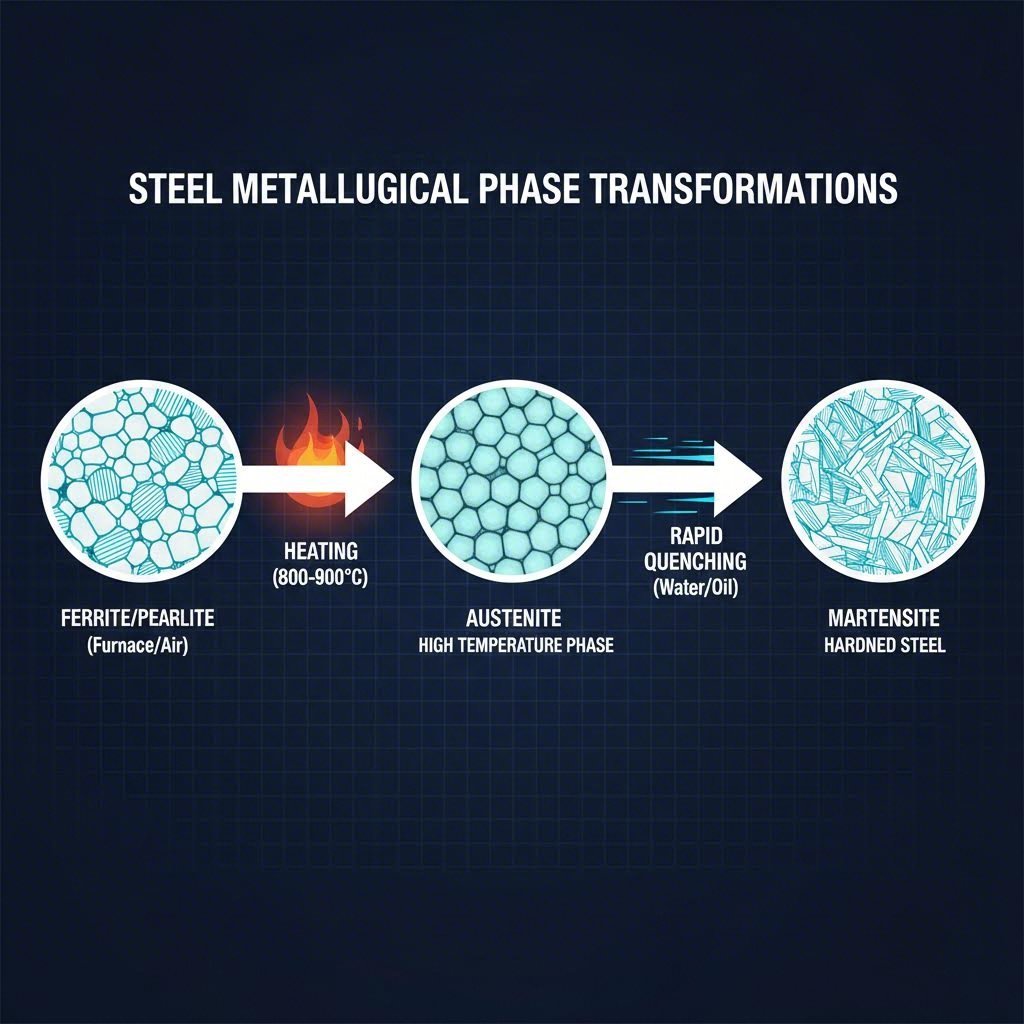
ধাতুবিদ্যার রূপান্তর অত্যন্ত গুরুত্বপূর্ণ: ইস্পাত ফেরিটিক-পিয়ারলিটিক সূক্ষ্মগঠন দিয়ে শুরু হয় (টেনসাইল শক্তি ~600 MPa) এবং পুরোপুরি মার্টেনসিটিক গঠন অর্জনের জন্য (~1,500 MPa এর বেশি টেনসাইল শক্তি) তাপীয় প্রক্রিয়াকরণ করা হয়। এই রূপান্তর প্রকৌশলীদের প্রাচীরের পুরুত্ব কমাতে দেয়—প্রায়শই 1.2mm–2.0mm পর্যন্ত—যা কাঠামোগত অখণ্ডতা নষ্ট না করে।
মূল প্রক্রিয়া: হট স্ট্যাম্পিং (প্রেস হার্ডেনিং) কার্যপ্রবাহ
1,500+ MPa বাম্পার বীম গঠনের জন্য শীতল গঠনের সাথে যুক্ত বিশাল স্প্রিংব্যাক সমস্যা ছাড়া হট স্ট্যাম্পিং-ই একমাত্র উৎপাদন প্রক্রিয়া। কার্যপ্রবাহটি একটি নির্ভুল নিয়ন্ত্রিত তাপীয় চক্র যা গঠন এবং তাপ চিকিৎসাকে একীভূত করে।
1. অস্টেনিটাইজেশন (তাপদান)
এই প্রক্রিয়াটি পূর্ব-কাটা ব্লাঙ্কগুলি (প্রায়শই Al-Si প্রলেপযুক্ত, যা স্কেলিং রোধ করতে সাহায্য করে) আলাদা করে একটি রোলার হার্থ ফার্নেসে খাওয়ানোর মাধ্যমে শুরু হয়। ব্লাঙ্কগুলি প্রায় 900°C–950°C তাপমাত্রায় উত্তপ্ত করা হয় এবং একটি নির্দিষ্ট সময় ধরে রাখা হয়। এই তাপ প্রক্রিয়াটি ইস্পাতের সূক্ষ্ম গঠনকে ফেরাইট থেকে অস্টেনাইট অস্টেনাইটে রূপান্তরিত করে, যা উপাদানটিকে অত্যন্ত নমনীয় করে তোলে এবং সহজ ফর্মিংয়ের জন্য এর প্রবাহ সামর্থ্য প্রায় 200 MPa-এ হ্রাস করে।
2. স্থানান্তর এবং ফর্মিং
একবার ব্লাঙ্কটি ফার্নেস থেকে বের হয়ে আসলে, গতি সর্বোচ্চ গুরুত্বপূর্ণ হয়ে ওঠে। রোবোটিক স্থানান্তর বাহু গরম ব্লাঙ্কটিকে কয়েক সেকেন্ডের মধ্যে (সাধারণত <3 সেকেন্ড) প্রেস ডাইয়ের ভিতরে নিয়ে যায়, যাতে অকাল শীতলীকরণ রোধ করা যায়। তারপর হাইড্রোলিক বা সার্ভো-মেকানিক্যাল প্রেস দ্রুত বন্ধ হয়। বন্ধ হওয়ার গতি সাধারণত 500 থেকে 1,000 mm/s পরিসরে থাকে, যাতে ধাপ রূপান্তর শুরু হওয়ার আগেই উপাদানটি ফর্ম হয়ে যায়।
3. ডাইয়ের ভিতরে শীতলীকরণ
এটি বাম্পার রেইনফোর্সমেন্ট স্ট্যাম্পিং প্রক্রিয়া এর সংজ্ঞায়িত ধাপ। ডাই-এ জটিল অভ্যন্তরীণ শীতলকরণ চ্যানেল থাকে যার মধ্য দিয়ে শীতল জল পরিভ্রমণ করে। যখন প্রেস নীচের মৃত কেন্দ্রে (BDC) পৌঁছায়, তখন এটি স্থির হয়ে থাকে এবং উচ্চ টনেজে (অংশের আকারের উপর নির্ভর করে সাধারণত 500–1,500 টন) গঠিত অংশটি ধরে রাখে। এই সংস্পর্শের ফলে দ্রুত তাপ নিষ্কাশিত হয়, 100°C/s এর বেশি শীতলকরণের হার অর্জন করে। 27°C/s এই দ্রুত কোয়েঞ্চিং পিয়ারলাইট/বেইনাইট গঠনের অঞ্চলগুলি এড়িয়ে অস্টেনাইটকে সরাসরি মার্টেনসাইট .
4. অংশ নিষ্কাশন
প্রায় 5 থেকে 10 সেকেন্ডের কোয়েঞ্চিং সময়ের পর, প্রেস খুলে যায় এবং কঠিন অংশটি নিষ্কাশিত হয়। উপাদানটির এখন চূড়ান্ত যান্ত্রিক বৈশিষ্ট্য থাকে: চরম কঠোরতা, উচ্চ তন্য শক্তি এবং শূন্য স্প্রিংব্যাক, কারণ ফেজ পরিবর্তনের সময় তাপীয় চাপগুলি প্রশমিত হয়।
উৎপাদন পদ্ধতির তুলনা
যদিও হট স্ট্যাম্পিং উচ্চ-কর্মক্ষমতার জন্য গোল্ড স্ট্যান্ডার্ড, কিন্তু নির্দিষ্ট অ্যাপ্লিকেশনের জন্য কোল্ড স্ট্যাম্পিং এবং রোল ফরমিং এখনও প্রাসঙ্গিক। প্রক্রিয়া নির্বাচনের জন্য ট্রেড-অফগুলি বোঝা আবশ্যিক।
| বৈশিষ্ট্য | হট স্ট্যাম্পিং (প্রেস হার্ডেনিং) | কোল্ড স্ট্যাম্পিং | রোল ফর্মিং |
|---|---|---|---|
| উপাদানের শক্তি | খুব উচ্চ (>1,500 MPa) | নিম্ন থেকে মধ্যম (<1,000 MPa) | উচ্চ (>1,200 MPa সম্ভব) |
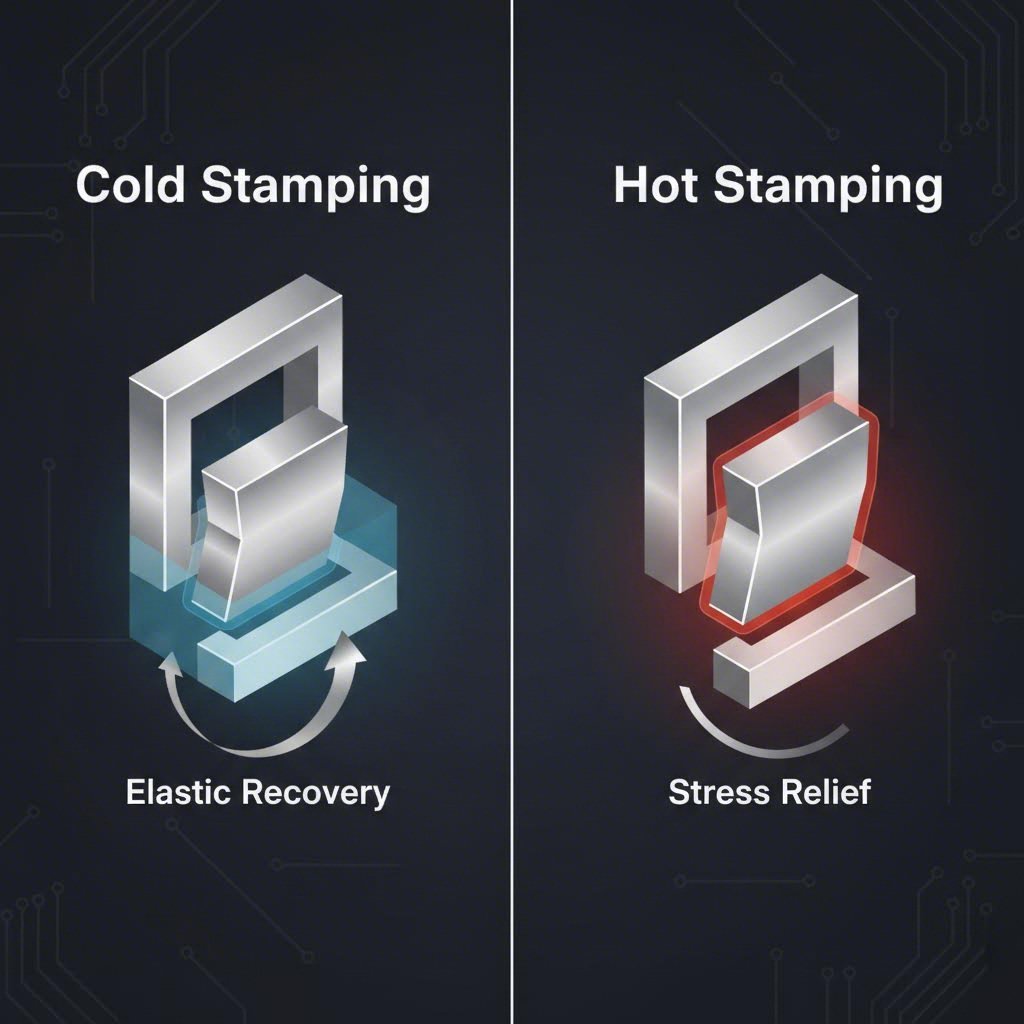
| স্প্রিংব্যাক | অপসারিত (তাপীয় চাপ প্রশমন) | উল্লেখযোগ্য (ক্ষতিপূরণের প্রয়োজন) | উচ্চ (নিয়ন্ত্রণ কঠিন) |
| জ্যামিতিক জটিলতা | উচ্চ (পরিবর্তনশীল সুইপ, গভীর ড্র) | মাঝারি | নিম্ন (শুধুমাত্র ধ্রুবক ক্রস-সেকশন) |
| চক্র সময় | ধীর (10–30 সেকেন্ড) | দ্রুত (1–5 সেকেন্ড) | অবিচ্ছিন্ন (অতি দ্রুত) |
| টুলিং খরচ | উচ্চ (কুলিং চ্যানেল, তাপ প্রতিরোধী) | মাঝারি | উচ্চ (রোল সেটগুলি) |
কোল্ড স্ট্যাম্পিং যেখানে ওজন হ্রাসের চেয়ে খরচ এবং চক্র সময় অগ্রাধিকার তার জন্য কম শক্তি সম্পন্ন উপাদান বা মাইল্ড স্টিলের ব্র্যাকেটের জন্য এটি ভালো কাজ করে। তবে, ইউএইচএসএস ঠান্ডায় গঠন করলে টুলের খুব বেশি ক্ষয় এবং অপ্রত্যাশিত স্প্রিংব্যাক হয়। রোল ফর্মিং ধ্রুব ক্রস-সেকশন বিশিষ্ট বীম (সোজা বীম) এর জন্য এটি দক্ষ, কিন্তু আধুনিক এরোডাইনামিক ডিজাইন দ্বারা প্রয়োজনীয় জটিল বক্ররেখা এবং সংহত মাউন্টিং বৈশিষ্ট্যগুলি এটি সমানুযায়ী করতে পারে না।
এই বিকল্পগুলি নেভিগেট করার জন্য উৎপাদকদের, সঠিক ফ্যাব্রিকেশন অংশীদার নির্বাচন অত্যন্ত গুরুত্বপূর্ণ। শাওয়াই মেটাল টেকনোলজি iATF 16949 সার্টিফিকেশন এবং 600 টন পর্যন্ত প্রেস ক্ষমতা সহ দৃঢ় স্ট্যাম্পিং ক্ষমতা প্রদান করে এমন কোম্পানিগুলি এই ফাঁক বন্ধ করে দেয়, দ্রুত প্রোটোটাইপিং থেকে বৃহৎ উৎপাদন পর্যন্ত অটোমোটিভ প্রকল্পগুলি সমর্থন করে, বৈশ্বিক OEM মানের জন্য প্রয়োজনীয় নির্ভুলতার সাথে গুরুত্বপূর্ণ কাঠামোগত উপাদান পরিচালন করে।
পোস্ট-প্রসেসিং এবং কোয়ালিটি কন্ট্রোল
হট-স্ট্যাম্পড বাম্পার রিইনফোর্সমেন্টের চরম কঠোরতা ডাউনস্ট্রিম প্রক্রিয়াকরণে অনন্য চ্যালেঞ্জ তৈরি করে। 1,500 MPa ইস্পাতের বিরুদ্ধে ঐতিহ্যবাহী যান্ত্রিক ট্রিমিং ডাইগুলি সাধারণত ব্যর্থ হয় বা তৎক্ষণাৎ ক্ষয়প্রাপ্ত হয়।
লেজার ট্রিমিং এবং কাটিং
চূড়ান্ত মাত্রা অর্জন করতে এবং মাউন্টিং হোলগুলি কাটতে, প্রস্তুতকারীরা প্রধানত ব্যবহার করে 5-অক্ষীয় লেজার কাটিং সেল । এই নন-কনট্যাক্ট পদ্ধতিটি ক্র্যাশ পরিস্থিতিতে ব্যর্থতার সম্ভাব্য বিন্দু হওয়া মাইক্রো-ক্র্যাক ছাড়াই নির্ভুল কিনারা নিশ্চিত করে। যান্ত্রিক পিয়ার্সিংয়ের চেয়ে ধীরগতির হলেও, একই লাইনে বিভিন্ন বাম্পার ভেরিয়েন্টের জন্য প্রয়োজনীয় নমনীয়তা লেজার ট্রিমিং প্রদান করে।
পৃষ্ঠ চিকিত্সা
যদি বোরন স্টিলের ব্লাঙ্কটি আবৃত না হত, তাহলে উচ্চ চুল্লির তাপমাত্রা পৃষ্ঠের জারণ (স্কেল) ঘটায়। ই-কোটিংয়ের আগে এই অংশগুলির উপর শট ব্লাস্টিং করা হয় যাতে সঠিক আসক্তি নিশ্চিত হয়। বিকল্পভাবে, Al-Si (অ্যালুমিনিয়াম-সিলিকন) আগে থেকে আবৃত ব্লাঙ্কগুলি স্কেল গঠন প্রতিরোধ করে কিন্তু ফর্মিং পর্যায়ে আবরণ খসে যাওয়া এড়াতে সতর্ক প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজন হয়।
গুণগত যাচাই
নিরাপত্তা অংশগুলির জন্য কঠোর পরীক্ষার প্রোটোকল অপরিহার্য। মানের নিয়ন্ত্রণ পদ্ধতি হিসাবে অন্তর্ভুক্ত রয়েছে:
- ভিকার্স কঠোরতা পরীক্ষা: গুরুত্বপূর্ণ অঞ্চল জুড়ে মার্টেনসাইটিক রূপান্তর নিশ্চিত করা।
- 3D ব্লু লাইট স্ক্যানিং: সিএডি ডেটা অনুযায়ী মাত্রার নির্ভুলতা পরীক্ষা করা, চ্যাসিসের সাথে মাউন্টিং পয়েন্টগুলির সামঞ্জস্য নিশ্চিত করা।
- সূক্ষ্ম গঠন বিশ্লেষণ: বাহনের ভার বহনকারী এলাকায় বেইনাইট বা ফেরাইটের অনুপস্থিতি নিশ্চিত করার জন্য পর্যায়ক্রমে ধ্বংসাত্মক পরীক্ষা।
উৎপাদন কৌশল অনুকূলিকরণ
হট-স্ট্যাম্পড বাম্পার রিইনফোর্সমেন্টের দিকে রূপান্তর অটোমোবাইল উৎপাদনে একটি স্পষ্ট পরিবর্তন চিহ্নিত করে, যা যাত্রী নিরাপত্তা এবং যানবাহনের দক্ষতা প্রাধান্য দেয়। তাপমাত্রা, স্থানান্তর গতি এবং কুয়েঞ্চিং চাপের পরিবর্তনশীল গুণাবলী নিয়ন্ত্রণ করে উৎপাদকরা এমন উপাদান সরবরাহ করেন যা অপরিমিত বল সহ্য করতে পারে এবং ভরকে ন্যূনতম করে রাখে। ইস্পাত গ্রেড 1,800 MPa এবং তার বেশির দিকে এগিয়ে যাওয়ার সাথে সাথে স্ট্যাম্পিং প্রক্রিয়ার নির্ভুলতা যানবাহনের পরবর্তী প্রজন্মের নিরাপত্তা গঠন নির্ধারণের জন্য একটি গুরুত্বপূর্ণ কারক হিসাবে অব্যাহত থাকে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. সরাসরি এবং পরোক্ষ হট স্ট্যাম্পিং-এর মধ্যে পার্থক্য কী?
বাজারে সরাসরি হট স্ট্যাম্পিং , ব্লাঙ্কটিকে প্রথমে উত্তপ্ত করা হয় এবং তারপর একক ধাপে ফর্ম দেওয়া হয় এবং শীতল করা হয়। বাম্পার বিমগুলির জন্য এটি সবচেয়ে সাধারণ পদ্ধতি। পরোক্ষ হট স্ট্যাম্পিং প্রথমে অংশটিকে প্রায় চূড়ান্ত আকৃতিতে ঠান্ডা ফর্ম দেওয়া হয়, তারপর এটিকে উত্তপ্ত করা হয় এবং চূড়ান্তভাবে শীতল ঢালাইতে রাখা হয় যাতে শীতল করা এবং ক্যালিব্রেশন করা যায়। পরোক্ষ স্ট্যাম্পিং আরও জটিল জ্যামিতির অনুমতি দেয় কিন্তু অতিরিক্ত টুলিং-এর প্রয়োজনের কারণে এটি আরও ব্যয়বহুল।
2. বাম্পার রেইনফোর্সমেন্টগুলিতে ব্যবহৃত ইস্পাতে বোরন কেন যুক্ত করা হয়?
ইস্পাতের গুণাবলীকে উল্লেখযোগ্যভাবে উন্নত করার জন্য ক্ষুদ্র পরিমাণে (সাধারণত 0.002%–0.005%) বোরন যুক্ত করা হয় কঠোরীকরণযোগ্যতা এটি শীতল হওয়ার সময় ফেরাইট এবং পার্লাইটের মতো নরম মাইক্রোস্ট্রাকচারের গঠনকে বিলম্বিত করে, এমনকি শিল্প স্ট্যাম্পিং ডাইগুলিতে প্রাপ্ত শীতল হওয়ার হারেও ইস্পাতটিকে পুরোপুরি কঠিন মার্টেনসাইটে রূপান্তরিত হতে নিশ্চিত করে।
3. কি হট-স্ট্যাম্প করা অংশগুলি ওয়েল্ড করা যায়?
হ্যাঁ, হট-স্ট্যাম্পড বোরন স্টিলের অংশগুলি ওয়েল্ড করা যেতে পারে, তবে এর জন্য নির্দিষ্ট প্যারামিটারের প্রয়োজন। ওয়েল্ডিংয়ের তাপ তাপ-চিকিত্সিত অঞ্চলকে স্থানীয়ভাবে এনিল (মৃদু) করতে পারে, যার ফলে "মৃদু স্থান" তৈরি হয়, তাই স্পট ওয়েল্ডিং বা লেজার ওয়েল্ডিং— উভয় ক্ষেত্রেই ওয়েল্ডিং প্রক্রিয়াটি সতর্কতার সাথে নিয়ন্ত্রণ করা আবশ্যিক। প্রায়শই সংযোজনের আগে ওয়েল্ড এলাকাগুলিতে Al-Si কোটিং সরানোর জন্য লেজার অ্যাবলেশন ব্যবহার করা হয় যাতে ওয়েল্ডের সামগ্রী নিশ্চিত হয়।