 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ফোরজিংয়ে দক্ষতা অর্জন: অটো পার্টসে ত্রুটি এড়ানোর উপায়
ফোরজিংয়ে দক্ষতা অর্জন: অটো পার্টসে ত্রুটি এড়ানোর উপায়
সংক্ষেপে
উৎকীর্ণিত অটো যন্ত্রাংশে ত্রুটি এড়ানো নির্ভর করে সমগ্র উত্পাদন প্রক্রিয়ার উপর কঠোর নিয়ন্ত্রণের উপর। সাফল্যের জন্য তাপমাত্রা, উৎকীর্ণন চাপ এবং উপাদান প্রবাহের মতো মূল প্যারামিটারগুলির সঠিক ব্যবস্থাপনা প্রয়োজন। ফাটল, ভাঁজ এবং অপর্যাপ্ত পূরণের মতো সবচেয়ে সাধারণ সমস্যাগুলি ডাই ডিজাইনের অনুকূলকরণ, উপযুক্ত কাঁচামাল নির্বাচন ও প্রস্তুতি এবং ধ্রুবক লুব্রিকেশনের মাধ্যমে প্রতিরোধ করা যায়।
অটোমোটিভ উপাদানগুলিতে সাধারণ উৎকীর্ণন ত্রুটি চিহ্নিতকরণ
যেমন অটোমোটিভ শিল্পের মতো উচ্চ-কর্মক্ষমতার অ্যাপ্লিকেশনগুলিতে, ফোর্জড অংশগুলির গাঠনিক অখণ্ডতা অপরিহার্য। সম্ভাব্য ত্রুটি চিহ্নিত করা প্রতিরোধের দিকে প্রথম পদক্ষেপ। ফোর্জিং ত্রুটিগুলি হল অসামঞ্জস্যতা যা একটি উপাদানের যান্ত্রিক বৈশিষ্ট্যকে ক্ষতিগ্রস্ত করে, এটিকে কঠোর স্পেসিফিকেশন পূরণ করতে অক্ষম করে তোলে। এই সমস্যাগুলি প্রায়শই উত্তাপন প্রক্রিয়া, ঢালাই নকশা বা উপাদান পরিচালনার পরিবর্তনশীলতা থেকে উদ্ভূত হয়। সবচেয়ে প্রচলিত ত্রুটিগুলি বোঝা কার্যকর মান নিয়ন্ত্রণ ব্যবস্থা বাস্তবায়নের জন্য একটি গুরুত্বপূর্ণ ভিত্তি প্রদান করে।
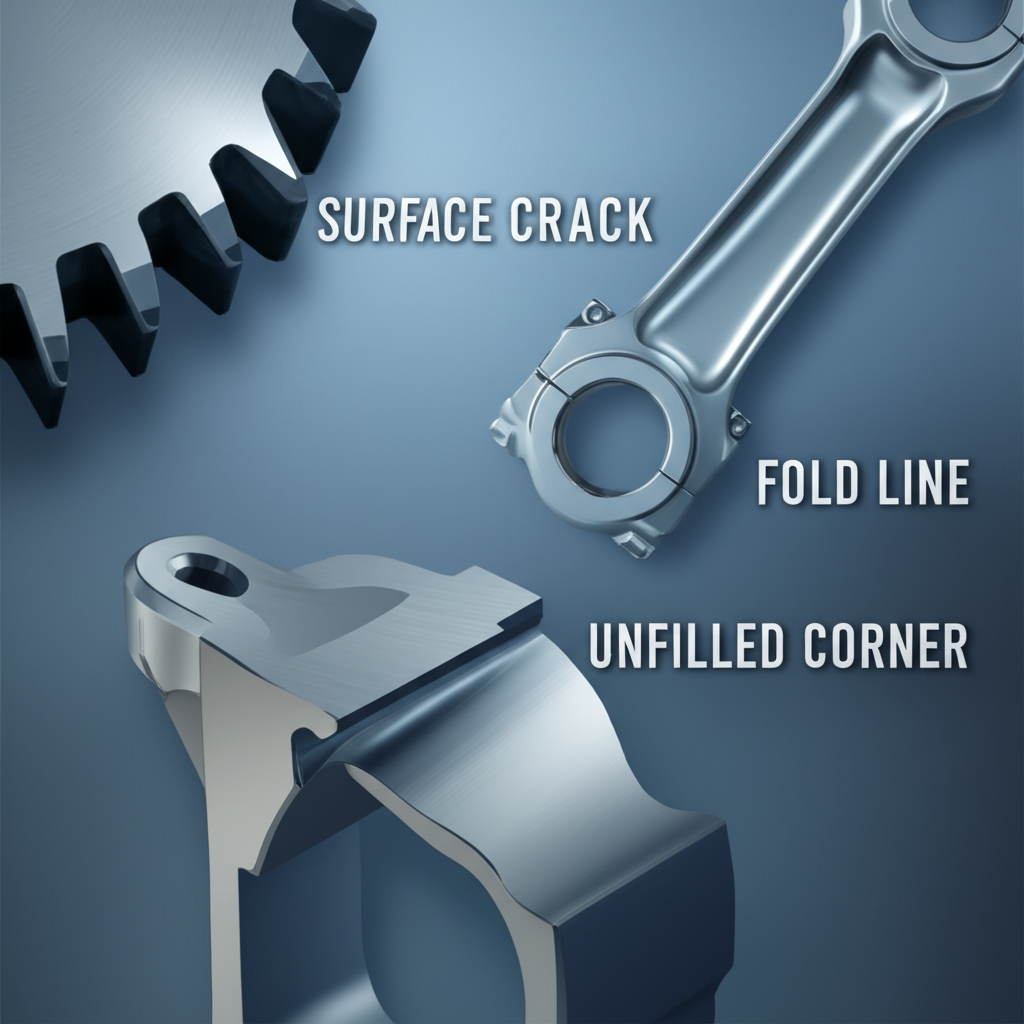
ফোর্জিং অপারেশনগুলিতে প্রায়শই ত্রুটির কয়েকটি ধরন দেখা যায়। প্রতিটির আলাদা কারণ এবং বৈশিষ্ট্য রয়েছে:
- পৃষ্ঠের ফাটল: এগুলি অংশের বাহ্যিক পৃষ্ঠে ফাটল। এগুলি প্রায়শই খুব কম তাপমাত্রায় ফোর্জিং করার ফলে, ধাতুকে খুব দ্রুত বিকৃত করার কারণে বা প্রক্রিয়া শেষে অনুপযুক্ত শীতল হওয়ার হারের কারণে ঘটে।
- ভাঁজ বা ল্যাপ: এই ত্রুটি তখন ঘটে যখন ধাতুর একটি পাতলা আঁচলকে ভাঁজ করে পৃষ্ঠের মধ্যে আটকানো হয়, যার ফলে একটি দুর্বল সিম তৈরি হয়। এটি সাধারণত খারাপ ডাই ডিজাইনের ফলাফল যা নিরেট উপাদানের প্রবাহকে বাধা দেয় অথবা ডাইগুলির ভুল সাজানোর কারণে হয়।
- আন্ডারফিল / অসম্পূর্ণ ফোরজিং: আন্ডারফিল ত্রুটি তখন ঘটে যখন ধাতু ডাই কক্ষটি সম্পূর্ণরূপে পূরণ করতে ব্যর্থ হয়, যার ফলে অংশগুলি অনুপস্থিত বা ভুলভাবে গঠিত হয়। সাধারণ কারণগুলির মধ্যে রয়েছে কাঁচামালের অপর্যাপ্ত পরিমাণ, কম ফোরজিং চাপ, বা উপাদানটিকে প্রবাহিত হওয়ার জন্য খুব জটিল ডাই ডিজাইন।
- মিসম্যাচ বা ডাই শিফট: এই মাত্রার ত্রুটি ঊর্ধ্ব এবং নিম্ন ফোরজিং ডাইগুলির ভুল সাজানোর কারণে হয়। ফলস্বরূপ অংশটিতে বিভাজন রেখায় একটি অনুভূমিক স্থানচ্যুতি থাকে, যা এর জ্যামিতি এবং ফিটকে ক্ষতিগ্রস্ত করে।
- অনুপযুক্ত গ্রেইন প্রবাহ: অংশের রূপরেখা অনুসরণ করে এমন একটি ধারাবাহিক গ্রেইন কাঠামো তৈরি করার জন্য ফোরজিং প্রক্রিয়াকে মূল্যবান মনে করা হয়, যা উত্তম শক্তি প্রদান করে। অনুপযুক্ত গ্রেইন প্রবাহ এই ধরনটি ব্যাহত করে, দুর্বল বিন্দু তৈরি করে যা ক্লান্তি প্রতিরোধ এবং সামগ্রিক টেকসইতাকে হ্রাস করতে পারে।
প্রক্রিয়া নিয়ন্ত্রণে দক্ষতা: ত্রুটি প্রতিরোধের মূল
ফোরজিং ত্রুটি প্রতিরোধের ভিত্তি হল মূল প্রক্রিয়া চলকগুলির উপর দক্ষতা অর্জন: তাপমাত্রা, চাপ এবং বিকৃতির হার। এই উপাদানগুলির ভুল নিয়ন্ত্রণ বক্রতা, ফাটল এবং অসম্পূর্ণ ফোরজিং-এর মতো ত্রুটির প্রাথমিক কারণ। সঠিক নিরীক্ষণ ও নিয়ন্ত্রণ ব্যবস্থা প্রয়োগ করে উৎপাদনকারীরা নিশ্চিত করতে পারে যে উপাদানগুলি সঠিক স্পেসিফিকেশন পূরণ করে এবং তাদের নির্দিষ্ট কাঠামোগত অখণ্ডতা বজায় রাখে।
তাপমাত্রা নিয়ন্ত্রণ সর্বোচ্চ গুরুত্বপূর্ণ: সাফল্যের জন্য আদর্শ ফোরজিং তাপমাত্রা বজায় রাখা অত্যন্ত গুরুত্বপূর্ণ। প্রতিটি ধাতব খাদের একটি নির্দিষ্ট তাপমাত্রার পরিসর থাকে যেখানে এটি ফাটল ছাড়াই আকৃতি দেওয়ার জন্য যথেষ্ট নমনীয় হয়। যদি তাপমাত্রা খুব কম হয়, তবে ধাতু বিকৃতির বিরুদ্ধে প্রতিরোধ করে, যা পৃষ্ঠে ফাটলের উদ্ভব ঘটায়। অন্যদিকে, যদি এটি খুব বেশি হয়, তবে এটি অবাঞ্ছিত শস্য বৃদ্ধির দিকে নিয়ে যায়, যা চূড়ান্ত অংশটিকে দুর্বল করে তোলে। সমাধান হল সূক্ষ্ম নিয়ন্ত্রণযুক্ত উন্নত চুলাগুলি ব্যবহার করে বিলেটগুলিকে সমানভাবে উত্তপ্ত করা এবং পুরো ফোরজিং চক্র জুড়ে তাপমাত্রা নজরদারি করা। ফোরজিং-এর পরে ধীর, নিয়ন্ত্রিত শীতল করা তাপীয় চাপ এবং ফ্লেক নামে পরিচিত অভ্যন্তরীণ ফাটল গঠন প্রতিরোধের জন্যও অপরিহার্য।
উপযুক্ত বল এবং বিকৃতির হার প্রয়োগ করা: উৎপাদনের সময় প্রয়োগ করা সংকোচন বলের পরিমাণ এবং গতি সরাসরি উপকরণের প্রবাহকে প্রভাবিত করে। অত্যধিক বল বা খুব দ্রুত বিকৃতির হার উপকরণকে আটকে ফেলতে পারে, যার ফলে চাপের ঘনত্ব এবং অভ্যন্তরীণ ফাটল হয়। নিয়ন্ত্রিত বিকৃতি সহ একটি ভালোভাবে পরিকল্পিত আঘাতজাত ধাতু উৎপাদন প্রক্রিয়া নিশ্চিত করে যে ধাতু মসৃণভাবে প্রবাহিত হবে এবং ডাই খাঁচাটি সম্পূর্ণরূপে পূর্ণ হবে। এটি ধাতব শস্যের প্রবাহ প্যাটার্নকে অবিচ্ছিন্ন এবং অনুকূল রাখতে সাহায্য করে, যা অটোমোটিভ যন্ত্রাংশগুলির শক্তি এবং ক্লান্তি প্রতিরোধের জন্য অপরিহার্য। অনুযায়ী ট্রান্সভ্যালর-এর অনুকলন বিশেষজ্ঞদের , সীমান্ত উপাদান বিশ্লেষণ ব্যবহার করে উৎপাদন শুরু হওয়ার আগেই উপকরণের প্রবাহ পূর্বাভাস দেওয়া যায় এবং সম্ভাব্য সমস্যাগুলি চিহ্নিত করা যায়।
টুলিং এবং লুব্রিকেশনের গুরুত্বপূর্ণ ভূমিকা
প্রক্রিয়ার প্যারামিটারগুলির পাশাপাশি ফোরজিংয়ে ব্যবহৃত শারীরিক সরঞ্জাম—ডাই—এবং প্রক্রিয়াটি সহজ করার জন্য ব্যবহৃত লুব্রিকেন্টগুলি ত্রুটিহীন অংশগুলি উৎপাদনে গুরুত্বপূর্ণ ভূমিকা পালন করে। খারাপভাবে ডিজাইন করা বা রক্ষণাবেক্ষণ করা ডাইগুলি একাধিক প্রধান ত্রুটির সরাসরি কারণ, যখন অপর্যাপ্ত লুব্রিকেশন পৃষ্ঠের ত্রুটি এবং অতিরিক্ত টুল ক্ষয়ের দিকে নিয়ে যেতে পারে।
ডাই ডিজাইন এবং রক্ষণাবেক্ষণ: চূড়ান্ত আকৃতিতে ধাতুকে নিয়ে যাওয়ার জন্য একটি ভালভাবে প্রকৌশলী ডাই ত্রুটি ছাড়াই চূড়ান্ত আকৃতি অর্জনের জন্য মৌলিক। ডাই ডিজাইনে তীক্ষ্ণ কোণগুলি কোল্ড শাটস্-এর মতো ত্রুটির দিকে নিয়ে যেতে পারে, যেখানে ধাতুর দুটি স্রোত ঠিকভাবে ফিউজ হতে ব্যর্থ হয়। ফিলেট ব্যাসার্ধ বৃদ্ধি করে এটি কমানো যেতে পারে। মিসম্যাচ এবং অন্যান্য মাত্রিক অসঠিকতার দিকে নিয়ে যাওয়া ক্ষয়-ক্ষতি প্রতিরোধের জন্য নিয়মিত ডাই রক্ষণাবেক্ষণও ততটাই গুরুত্বপূর্ণ। যেমনটি উল্লেখ করা হয়েছে, ফোরজিং অপারেশন অনুকরণ করার জন্য উন্নত CAD সফটওয়্যার ব্যবহার করা উৎপাদনের আগেই ডাইয়ের বৈশিষ্ট্যগুলি নিখুঁত করতে এবং সম্ভাব্য সমস্যাগুলি দূর করতে সাহায্য করে। Sinoway Industry , ফোরজিং অপারেশন অনুকরণ করার জন্য উন্নত CAD সফটওয়্যার ব্যবহার করা উৎপাদনের আগেই ডাইয়ের বৈশিষ্ট্যগুলি নিখুঁত করতে এবং সম্ভাব্য সমস্যাগুলি দূর করতে সাহায্য করে।
কার্যকর লুব্রিকেশন কৌশল: উৎপাদনে লুব্রিকেন্টগুলি একাধিক উদ্দেশ্য পূরণ করে: কাজের টুকরো এবং ডাইয়ের মধ্যে ঘর্ষণ কমায়, আটকে যাওয়া রোধ করার জন্য একটি পার্টিং এজেন্ট হিসাবে কাজ করে এবং তাপ স্থানান্তর পরিচালনাতে সাহায্য করে। অনুপযুক্ত বা অপর্যাপ্ত লুব্রিকেশন পৃষ্ঠের ত্রুটি সৃষ্টি করতে পারে এবং ধাতুকে ডাইয়ের মধ্যে সম্পূর্ণরূপে পূরণ করতে বাধা দিতে পারে। ব্যবহৃত উপাদান এবং নির্দিষ্ট প্রক্রিয়ার শর্তের উপর নির্ভর করে লুব্রিকেন্টের পছন্দ করা হয়। সঠিক লুব্রিকেন্ট সঠিকভাবে প্রয়োগ করা নিরেট উপকরণের প্রবাহকে নিশ্চিত করে, ডাইকে আগে থেকেই ক্ষয় থেকে রক্ষা করে এবং চূড়ান্ত উপাদানের উচ্চ-মানের পৃষ্ঠের সমাপ্তির জন্য অবদান রাখে।
মৌলিক মান: উপকরণ নির্বাচন এবং প্রস্তুতি
একটি উৎপাদিত অটোমোটিভ অংশের মান তার আগেই নির্ধারিত হয় যখন এটি ফোর্জ প্রেসে পৌঁছায়। এই প্রক্রিয়াটি কাঁচামাল নির্বাচন এবং যত্নসহকারে প্রস্তুতির সাথে শুরু হয়। উচ্চ-মানের, ত্রুটিমুক্ত ধাতু দিয়ে শুরু করা এবং নিশ্চিত করা যে এটি উৎপাদনের জন্য সঠিকভাবে প্রস্তুত করা হয়েছে, ভবিষ্যতে ব্যয়বহুল ব্যর্থতা প্রতিরোধের জন্য একটি অপরিহার্য পদক্ষেপ।
উপকরণ পরিচালনার জন্য একটি ব্যাপক পদ্ধতি অপরিহার্য। যেসব প্রতিষ্ঠানের শক্তিশালী ও নির্ভরযোগ্য উপাদানের প্রয়োজন, সম্পূর্ণ উৎপাদন শৃঙ্খল পরিচালনা করে এমন সরবরাহকারীর সাথে অংশীদারিত্ব করা তাদের জন্য গুরুত্বপূর্ণ। উদাহরণস্বরূপ, ক্ষেত্রের বিশেষজ্ঞরা সমগ্র কাঁচামাল সংগ্রহ থেকে শুরু করে চূড়ান্ত পরিদর্শন পর্যন্ত সমস্ত কিছু কভার করে এমন একীভূত পরিষেবা প্রদান করে। যারা শেষ পর্যন্ত সমাধান খুঁজছেন, শাওয়ি মেটাল টেকনোলজির কাস্টম ফোরজিং পরিষেবা আইএটিএফ16949 প্রত্যয়িত হট ফোর্জিং প্রদান করে অটোমোটিভ শিল্পের জন্য, যা শুরু থেকে শেষ পর্যন্ত মান নিয়ন্ত্রণ নিশ্চিত করে। এই সমগ্র পদ্ধতিটি উৎপাদন লাইনে ত্রুটিপূর্ণ উপকরণ প্রবেশের ঝুঁকি কমিয়ে দেয়।
প্রি-ফোর্জিং চেকলিস্ট হল ধারাবাহিকতা এবং মান নিশ্চিত করার জন্য একটি ব্যবহারিক সরঞ্জাম:
- কাঁচামাল পরিদর্শন: নির্ভরযোগ্য সরবরাহকারীদের কাছ থেকে বিলেট সংগ্রহ করুন এবং সন্ধি, ফাটল বা অপদ্রব্যের মতো অভ্যন্তরীণ ত্রুটির জন্য গভীর পরিদর্শন করুন।
- সঠিক পরিষ্করণ: তাপদানের আগে, স্কেল, মরিচা বা অন্যান্য দূষণকারী অপসারণের জন্য বিলেটগুলি সঠিকভাবে পরিষ্কার করা আবশ্যিক। এমন না করলে স্কেল গর্তের সৃষ্টি হতে পারে, যেখানে আঘাতজাত অংশের পৃষ্ঠে অক্সাইডগুলি চাপা পড়ে।
- নির্ভুল আয়তন গণনা: ডাই খাঁচাটি পূরণ করতে প্রয়োজনীয় উপকরণের পরিমাণ সঠিকভাবে গণনা করুন। উপকরণের অভাব অনধিকৃত পূরণের দিকে নিয়ে যায়, যা একটি সাধারণ এবং গুরুত্বপূর্ণ ত্রুটি।
- সমতাপীয় তাপদান: আঘাতজাত উপযুক্ত তাপমাত্রায় কাঁচামাল সমানভাবে উত্তপ্ত করা হয়েছে কিনা তা নিশ্চিত করুন। অসম তাপদান অপূর্ণ অংশ এবং অন্যান্য প্রবাহ-সংক্রান্ত ত্রুটির প্রাথমিক কারণ।
আঘাতজাত গুণমান সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্ন
1. আঘাতজাতকরণে অপূর্ণ অংশের ত্রুটির প্রাথমিক কারণ কী?
একটি অপূর্ণ অংশ, যেখানে ধাতু ডাই খাঁচাটি সম্পূর্ণভাবে পূরণ করে না, এটি একাধিক কারণে হতে পারে। সবচেয়ে সাধারণ কারণগুলির মধ্যে রয়েছে কাঁচামালের অপর্যাপ্ত পরিমাণ ব্যবহার করা, বিলেটের অনুপযুক্ত বা অসম তাপদান, এবং ত্রুটিপূর্ণ ফোরজিং পদ্ধতি বা ডাই ডিজাইন। কম ফোরজিং চাপও ধাতুকে ছাঁচের সমস্ত অংশে পৌঁছাতে বাধা দিতে পারে, যার ফলে এই ত্রুটি দেখা দেয়। পরিষ্কার উপাদানের সঠিক পরিমাণ সমানভাবে উত্তপ্ত করা এবং ভালভাবে নকশাকৃত ডাই ব্যবহার করা এই ত্রুটি প্রতিরোধের প্রধান ব্যবস্থা।
২. আঘাতযোগ্য ইস্পাতের অসুবিধাগুলি কী কী?
যদিও ফোরজিং অত্যন্ত শক্তিশালী এবং টেকসই যন্ত্রাংশ তৈরি করে, তবুও এই প্রক্রিয়ার কিছু সীমাবদ্ধতা রয়েছে। পাউডার ধাতুবিদ্যা-এর মতো প্রক্রিয়ার তুলনায়, ফোরজিং যন্ত্রাংশের চূড়ান্ত আকৃতি নিয়ন্ত্রণে কম নিয়ন্ত্রণ দেয়। কঠোর সহনশীলতা এবং চূড়ান্ত মাত্রা অর্জনের জন্য ফোরজড যন্ত্রাংশগুলি প্রায়শই মেশিনিং প্রক্রিয়ার প্রয়োজন হয়, যা মোট খরচ এবং উৎপাদন সময় বাড়িয়ে দিতে পারে। তদুপরি, ছোট, অত্যন্ত জটিল যন্ত্রাংশ বা বিভিন্ন ধাতুর মিশ্রণ প্রয়োজন এমন উপাদানগুলি তৈরি করার জন্য ফোরজিং খুব উপযুক্ত নয়।