 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


অটোমোটিভ স্ট্যাম্পিং উৎপাদন চক্র সময়: কোল্ড বনাম হট বেঞ্চমার্ক
সংক্ষেপে
অটোমোটিভ স্ট্যাম্পিং উৎপাদন চক্রের সময় মূলত গঠনের পদ্ধতির দ্বারা নির্ধারিত হয়: কোল্ড স্ট্যাম্পিং উচ্চ-আয়তনের গতির জন্য শিল্পের আদর্শ, সাধারণত অর্জন করে 20–60 মিনিট প্রতি স্ট্রোক (SPM) , বা প্রতি অংশে প্রায় 1–3 সেকেন্ড। এর বিপরীতে, হট স্ট্যাম্পিং (প্রেস হার্ডেনিং) ডাইয়ের ভিতরে কুইঞ্চিংয়ের প্রয়োজনীয়তার কারণে উল্লেখযোগ্যভাবে ধীর, গড়ে চক্র প্রতি 10–30 সেকেন্ড কিন্তু নিরাপত্তা উপাদানগুলির জন্য উত্তম তারের শক্তি প্রদান করে।
উৎপাদকদের জন্য, দক্ষতার মাপকাঠি প্রায়শই তোয়োটা-এর মতো নেতাদের বিরুদ্ধে পরিমাপ করা হয়, যেখানে পৃথক স্ট্যাম্পিং পদক্ষেপগুলি মাত্র ৩ সেকেন্ড . শীতল স্ট্যাম্পিং বডি প্যানেল এবং কাঠামোগত অংশগুলির জন্য দ্রুত আউটপুট প্রদান করলেও, সময়ের অপচয় সত্ত্বেও গুরুত্বপূর্ণ খুঁটি এবং শক্তিকরণের জন্য হট স্ট্যাম্পিং অপরিহার্য থাকে। এই চক্রগুলির অনুকূলিতকরণের জন্য উন্নত সার্ভো প্রেস প্রযুক্তি এবং স্বয়ংক্রিয় ট্রান্সফার সিস্টেমের প্রয়োজন যাতে মূল্যহীন হ্যান্ডলিংয়ের সময় কমানো যায়।
শীতল স্ট্যাম্পিং চক্র সময়: উচ্চ-আয়তনের স্ট্যান্ডার্ড
অটোমোটিভ বৃহৎ উৎপাদনের ক্ষেত্রে শীতল স্ট্যাম্পিং এখনও মূল ভিত্তি হিসাবে রয়েছে, যা ঘরের তাপমাত্রায় অসাধারণ গতিতে অংশগুলি উৎপাদন করার ক্ষমতার জন্য প্রশংসিত। এই প্রক্রিয়ায়, ইস্পাত বা অ্যালুমিনিয়ামের কুণ্ডলীগুলি যান্ত্রিক বা সার্ভো প্রেসে খাওয়ানো হয় যেখানে তাদের দ্রুত ধারাবাহিকতায় কাটা, আকৃতি দেওয়া এবং ছিদ্র করা হয়। যেহেতু কোনও তাপীয় বোতলের মুখ (উপাদান গরম বা ঠান্ডা হওয়ার জন্য অপেক্ষা করা) নেই, তাই চক্র সময়টি শুধুমাত্র প্রেসের যান্ত্রিক গঠন এবং উপাদান খাওয়ানোর গতির দ্বারা সীমাবদ্ধ।
ঠাণ্ডা স্ট্যাম্পিং দক্ষতার জন্য শিল্পের বেঞ্চমার্ক প্রায়শই টয়োটার উৎপাদন লাইন থেকে উদ্ধৃত হয়। তাদের আদর্শ চার-ধাপ স্ট্যাম্পিং প্রক্রিয়া (আঁকা, ছাঁটাই, বাঁকানো এবং ফোটানো) এ, প্রতিটি ধাপ সম্পন্ন করতে প্রায় ৩ সেকেন্ড সম্পন্ন করতে সময় লাগে। আধুনিক উচ্চ-গতির ট্যান্ডেম লাইন এবং ট্রান্সফার প্রেসগুলি এটিকে আরও বাড়িয়ে তুলতে পারে। উদাহরণস্বরূপ, টয়োটা মোটর ম্যানুফ্যাকচারিং ফ্রান্সের প্রেস শপ তার লাইনগুলি প্রায় 25 স্ট্রোক প্রতি মিনিট (SPM) একক অংশগুলির জন্য, যা প্রতি স্ট্রোকে মাত্র 2.4 সেকেন্ডের সাইকেল সময়কে নির্দেশ করে। যখন ডুয়াল পার্টস চালানো হয় (প্রতি স্ট্রোকে দুটি অংশ), তখন আউটপুট কার্যত দ্বিগুণ হয়, যা ঠাণ্ডা গঠনের বিশাল আউটপুট ক্ষমতাকে প্রদর্শন করে।
প্রগ্রেসিভ ডাই বনাম ট্রান্সফার ডাই গতি
ঠাণ্ডা স্ট্যাম্পিংয়ের মধ্যে, টুলিং কৌশল সাইকেল সময়কে উল্লেখযোগ্যভাবে প্রভাবিত করে:
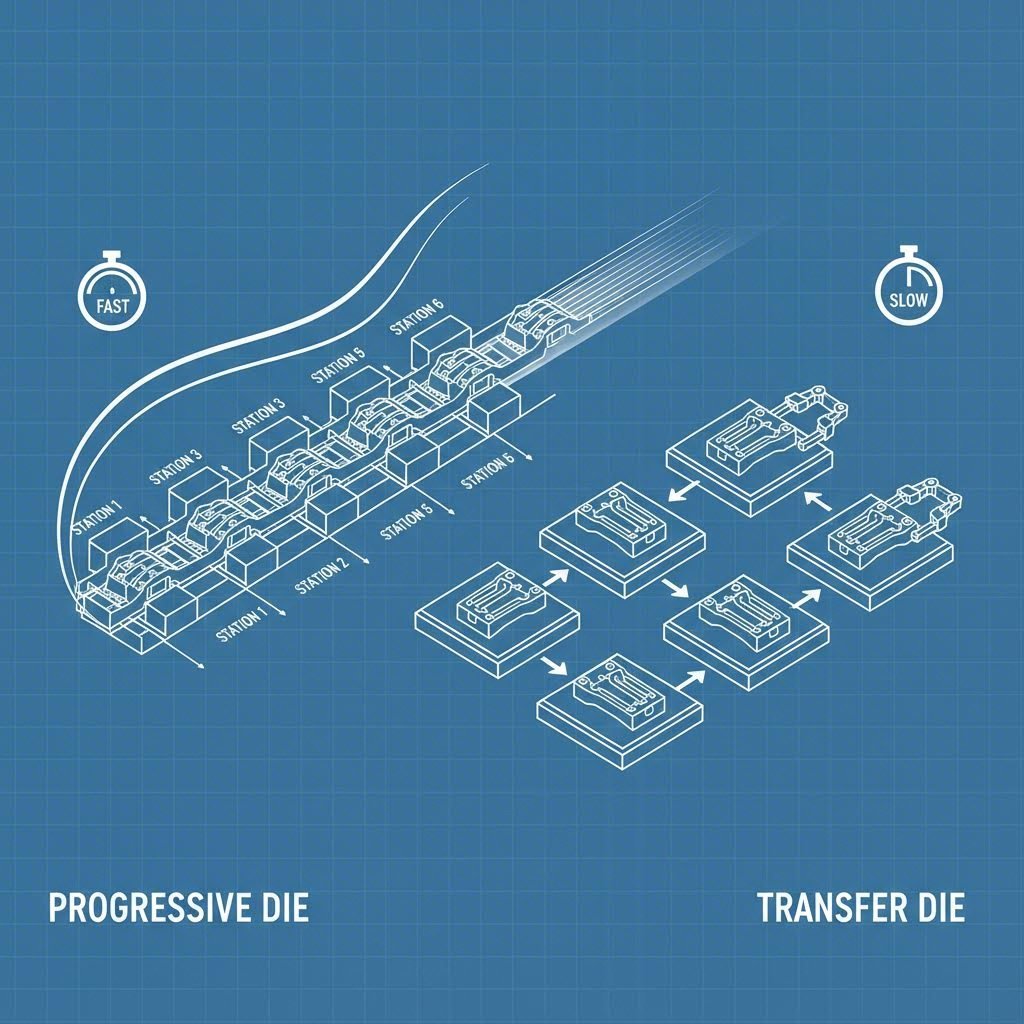
- প্রগতিশীল ডাই ষ্ট্যাম্পিং: এটি সবচেয়ে দ্রুত পদ্ধতি, ব্র্যাকেট এবং ফাস্টেনারের মতো ছোট, জটিল অংশগুলির জন্য আদর্শ। ধাতব স্ট্রিপ একাধিক স্টেশন সহ একক ডাই মাধ্যমে অবিরতভাবে খাওয়ানো হয়। গতি সহজেই অতিক্রম করতে পারে 60–80 SPM কারণ অংশটি ক্যারিয়ার স্ট্রিপের সাথে আবদ্ধ থাকে, জটিল ট্রান্সফার আর্ম ছাড়াই দ্রুত এবং নির্ভুল গতি নিশ্চিত করে।
- ট্রান্সফার ডাই স্ট্যাম্পিং: বড় বড় বডি প্যানেল এবং কাঠামোগত উপাদানগুলির জন্য ব্যবহৃত হয় যা আকৃতি গঠনের জন্য স্ট্রিপ থেকে মুক্ত হতে হবে। যান্ত্রিক ট্রান্সফার আঙুল স্টেশনগুলির মধ্যে অংশটি সরায়। যদিও প্রগ্রেসিভ স্ট্যাম্পিংয়ের তুলনা ধীর গতিতে হয়, আধুনিক সার্ভো-চালিত ট্রান্সফারগুলি গতি উন্নত করেছে 15–30 SPM পরিসরে, আকারের ক্ষমতা এবং উৎপাদনের গতির মধ্যে ভারসাম্য রেখেছে।
নিচের টেবিলটি শীতল স্ট্যাম্পিং প্রযুক্তির জন্য সাধারণ কর্মদক্ষতার মেট্রিকগুলি নিরূপণ করে:
| প্যারামিটার | প্রগতিশীল মার্ফত | ট্রান্সফার ডাই | ট্যানডেম লাইন |
|---|---|---|---|
| সাধারণ গতি | 40–80+ SPM | 15–30 SPM | 10–18 SPM |
| সাইকেল টাইম / পার্ট | 0.75–1.5 সেকেন্ড | ২–৪ সেকেন্ড | ৩–৬ সেকেন্ড |
| প্রাথমিক প্রয়োগ | ব্র্যাকেট, সংযোগকারী, ছোট রেল | ক্রস সদস্য, স্তম্ভ, কাঠামো | বৃহৎ স্কিন প্যানেল (হুড, দরজা) |
| প্রধান উত্তেজনা | সর্বোচ্চ গতি | জ্যামিতি নমনীয়তা | পৃষ্ঠের গুণমান নিয়ন্ত্রণ |
হট স্ট্যাম্পিং সাইকেল সময়: উচ্চ-শক্তির বিনিময়
হট স্ট্যাম্পিং, অথবা প্রেস হার্ডেনিং, একটি মূলগতভাবে ভিন্ন সময়সূচীতে কাজ করে। এই প্রক্রিয়াটি একটি ফার্নেসে বোরন ইস্পাতের ব্লাঙ্কগুলিকে প্রায় 900°C (1,650°F) তাপে উত্তপ্ত করার পর একটি শীতল ডাইতে স্থানান্তরিত করা হয়। এই চক্রের সংজ্ঞায়ক বৈশিষ্ট্য হল গঠনের গতি নয়, বরং থাকার সময় শীতলনের জন্য প্রয়োজন। অংশটি দ্রুত শীতল হয়ে মাইক্রোস্ট্রাকচারকে মারটেনসাইটে রূপান্তরিত করার জন্য বন্ধ ডাইয়ে চাপের অধীনে ধরে রাখা হয়, যা 1,500 MPa পর্যন্ত টানা শক্তি অর্জন করে।
এই শমন পর্বটি একটি গুরুত্বপূর্ণ চাপের সৃষ্টি করে। একটি সাধারণ হট স্ট্যাম্পিং চক্র চলে ১০ থেকে ৩০ সেকেন্ড এর মধ্যে, যা কোল্ড স্ট্যাম্পিংয়ের তুলনায় ৫ থেকে ১০ গুণ ধীরগতির। একটি স্ট্যান্ডার্ড হট স্ট্যাম্পিং চক্রের ভাঙন সাধারণত এরকম দেখায়:
- স্থানান্তর (ভাটা থেকে প্রেস): < ৩ সেকেন্ড (অকাল শীতল হওয়া রোধ করতে অত্যন্ত গুরুত্বপূর্ণ)
- আকৃতি দেওয়া: 1–2 সেকেন্ড
- শমন (দ্বিলম্বন): ৫–১৫ সেকেন্ড (প্রধান সময় খরচ)
- অংশ নিষ্কাশন ও অপসারণ: ২–৪ সেকেন্ড
এই ধীরগতি কমাতে, উৎপাদকরা প্রায়শই মাল্টি-ক্যাভিটি ডাই ব্যবহার করে (একসাথে ২, ৪ বা এমনকি ৮টি অংশ স্ট্যাম্প করা) প্রতি মিনিটে কার্যকর অংশের সংখ্যা বাড়ানোর জন্য, যদিও প্রতি স্ট্রোকের চক্র সময় দীর্ঘ থাকে। শীতল চ্যানেল ডিজাইন এবং উচ্চ তাপ পরিবাহিতা সম্পন্ন টুল ইস্পাতে সাম্প্রতিক অগ্রগতি ধীরে ধীরে এই সময়গুলি কমাচ্ছে, কিছু উন্নত লাইন দাবি করে যে চক্র ৮–১০ সেকেন্ডের কাছাকাছি পৌঁছেছে, যদিও এটি এখনও সার্বজনীন মান হয়ে ওঠেনি।
উৎপাদন গতির উপর প্রভাব ফেলা গুরুত্বপূর্ণ কারক
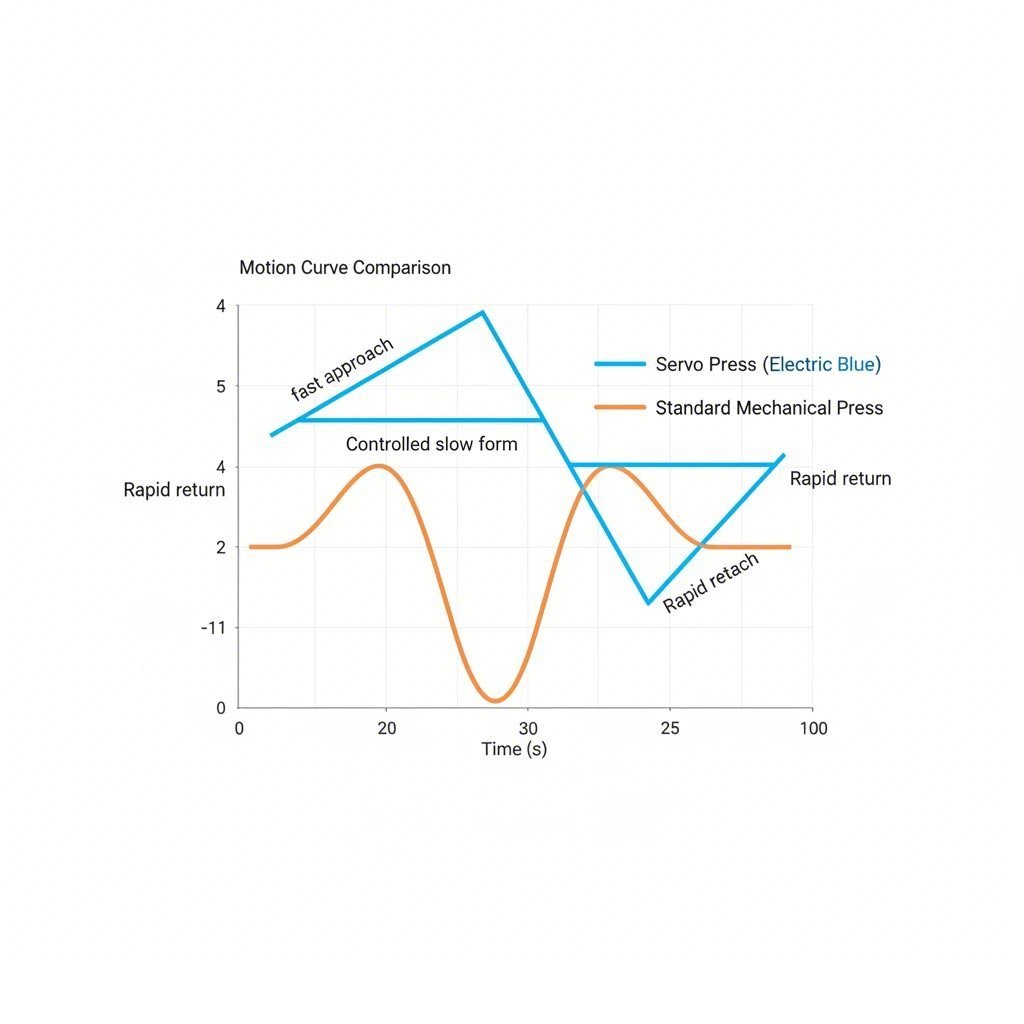
উত্তপ্ত ও শীতল ফরমিংয়ের মৌলিক পদার্থবিজ্ঞানের পাশাপাশি, উৎপাদন ঘড়ি থেকে কয়েক সেকেন্ড কমানোর জন্য বেশ কয়েকটি প্রযুক্তিগত কারণ অপরিহার্য ভূমিকা পালন করে। যান্ত্রিক থেকে সার্ভো প্রেস প্রযুক্তি এ পরিবর্তন একটি গেম-চেঞ্জার ছিল। ধ্রুব বেগে চলমান যান্ত্রিক ফ্লাইহুইলের বিপরীতে, একটি সার্ভো প্রেসে প্রোগ্রামযোগ্য স্লাইড মোশন থাকে। প্রকৌশলীরা প্রেসটিকে কেবলমাত্র গুরুত্বপূর্ণ ফরমিংয়ের মুহূর্তে ধীর করে দিতে এবং স্ট্রোকের অকার্যকর অংশে (আসা ও ফেরার সময়) দ্রুত ত্বরান্বিত করতে প্রোগ্রাম করতে পারেন। ঐতিহ্যবাহী যান্ত্রিক প্রেসের তুলনায় এই অপ্টিমাইজেশন চক্র সময় 30–60% পর্যন্ত কমাতে পারে।
স্বয়ংক্রিয়করণ এবং পরিবর্তনের দক্ষতা একইভাবে গুরুত্বপূর্ণ। উচ্চ-মিশ্রণ উৎপাদন পরিবেশে, "চক্র সময়" কেবল স্ট্রোক গতির কথা নয়; এটি উপলব্ধতার কথা। টয়োটা ইয়ারিসের জন্য ব্যবহৃত আধুনিক স্ট্যাম্পিং লাইনগুলি স্বয়ংক্রিয় ডাই পরিবর্তন ব্যবস্থা এবং সার্ভো-চালিত গ্রিপার ব্যবহার করে যা 180 সেকেন্ডের কম সময়ে একটি অংশ থেকে অন্য অংশে উৎপাদন পরিবর্তন করতে পারে। 180 সেকেন্ড . একক মিনিটে ডাই পরিবর্তন (SMED) ক্ষমতা নিশ্চিত করে যে প্রেসটি বেশি সময় অংশগুলি তৈরি করতে এবং কম সময় অনামিকা থাকতে ব্যয় করে।
যাইহোক, এই অপ্টিমাইজড সাইকেল সময়গুলি অর্জন করতে হলে এমন একজন অংশীদারের প্রয়োজন হয় যিনি সমগ্র উৎপাদন স্পেকট্রামটি বোঝেন। শাওয়াই মেটাল টেকনোলজি দ্রুত প্রোটোটাইপিং এবং ভর উৎপাদনের মধ্যে ফাঁক পূরণে বিশেষজ্ঞ। 600 টন পর্যন্ত প্রেস ক্ষমতা এবং IATF 16949-প্রত্যয়িত নির্ভুলতা কাজে লাগিয়ে তারা উচ্চ-আয়তনের উৎপাদনে ওঠার আগে প্রোটোটাইপ সহ স্বতন্ত্র ক্লায়েন্টদের ডিজাইন দ্রুত যাচাই করতে সাহায্য করে। এই সমন্বিত পদ্ধতি প্রকৌশলীদের ডিজাইন পর্বের শুরুতেই সাইকেল-টাইম বাধা চিহ্নিত করতে সাহায্য করে, নিশ্চিত করে যে কন্ট্রোল আর্ম এবং সাবফ্রেমের মতো উপাদানগুলি ব্যাপক উৎপাদন শুরু হওয়ার আগেই গতি এবং গুণমানের জন্য অপ্টিমাইজড হয়েছে।
সাইকেল টাইম বনাম লিড টাইম বনাম ট্যাক্ট টাইম
অটোমোটিভ উৎপাদনের প্রেক্ষাপটে, "সময়" বিভিন্ন স্টেকহোল্ডারদের কাছে বিভিন্ন অর্থ বহন করতে পারে। এই শব্দগুলির মধ্যে বিভ্রান্তি প্রায়শই ইঞ্জিনিয়ারিং ও ক্রয় দলগুলির মধ্যে প্রত্যাশার অসামঞ্জস্যের দিকে নিয়ে যায়। এগুলির মধ্যে পার্থক্য করা অপরিহার্য চক্র সময় অন্যান্য সাময়িক মেট্রিক্স থেকে
- চক্র সময় (মেশিনের গতি): এটি একটি একক ইউনিটে একটি অপারেশন সম্পন্ন করতে যে সময় লাগে। স্ট্যাম্পিং-এর ক্ষেত্রে, যদি একটি প্রেস 20 SPM-এ চলে, তবে চক্র সময় হবে 3 সেকেন্ড। এই মেট্রিকটি প্ল্যান্ট ম্যানেজার এবং প্রক্রিয়া প্রকৌশলীদের প্রধান উদ্বেগের বিষয়, যারা তাৎক্ষণিক লাইন দক্ষতার উপর ফোকাস করেন।
- লিড টাইম (গ্রাহকের অপেক্ষা): এটি অর্ডার দেওয়া থেকে ডেলিভারি পর্যন্ত মোট সময়কে নির্দেশ করে। একটি নতুন স্ট্যাম্পিং প্রকল্পের জন্য, লিড টাইম-এ টুলিং ডিজাইন, ডাই নির্মাণ এবং পরীক্ষা অন্তর্ভুক্ত থাকে, যা সাধারণত 8–14 সপ্তাহ প্রগ্রেসিভ ডাইয়ের জন্য ধরে ধরে। বিদ্যমান পার্টগুলির ক্ষেত্রেও, লিড টাইম-এ কাঁচামাল সূচি এবং যোগাযোগ ব্যবস্থা অন্তর্ভুক্ত থাকে, যা সেকেন্ড নয়, দিন বা সপ্তাহে পরিমাপ করা হয়।
- ট্যাক্ট টাইম (চাহিদার ধুন): ট্যাক্ট সময় গ্রাহকের চাহিদা দ্বারা উপলব্ধ উৎপাদন সময়কে ভাগ করে গণনা করা হয়। যদি একজন গ্রাহকের প্রতিদিন 1,000 যন্ত্রাংশের প্রয়োজন হয় এবং কারখানা 1,000 মিনিট চলে, তবে ট্যাক্ট সময় হবে 1 মিনিট। ঘাটতি এড়াতে চক্র সময় সর্বদা ট্যাক্ট সময়ের চেয়ে দ্রুত হতে হবে।
- যানবাহন থ্রুপুট সময়: এটি একটি সম্পূর্ণ গাড়ি অসেম্বল করার মোট সময়। প্রাসঙ্গিকভাবে, একটি দরজার প্যানেল স্ট্যাম্প করতে মাত্র কয়েক সেকেন্ড লাগে কিন্তু টয়োটা ইয়ারিসের মতো একটি যানবাহনের জন্য মোট উৎপাদন সময় প্রায় 15 ঘন্টা , যার মধ্যে প্রায়শই রং করার কাজ অর্ধেক সময় নেয়।
উপসংহার
ঘড়ির কাঁটা ছাড়িয়ে প্রক্রিয়াগত প্রয়োজনীয়তা বিশ্লেষণ করে অটোমোটিভ স্ট্যাম্পিং উৎপাদন চক্র সময় বোঝা প্রয়োজন। যদিও ঠান্ডা স্ট্যাম্পিং উচ্চ-আয়তনের বাহ্যিক প্যানেলের জন্য প্রয়োজনীয় 20–60 SPM এর অত্যন্ত দ্রুত গতি প্রদান করে, তবুও হট স্ট্যাম্পিং 10–30 সেকেন্ডের ধীর চক্র গ্রহণ করে নিরাপত্তা ক্যাজগুলির জন্য প্রয়োজনীয় জীবন-রক্ষাকারী শক্তি প্রদানের জন্য। এই পছন্দটি কেবল গতির বিষয়ে হয় না, বরং উপাদানের বৈশিষ্ট্য, জ্যামিতি এবং আয়তনের ভারসাম্যের বিষয়ে।
অটোমোটিভ ইঞ্জিনিয়ারদের জন্য, অপ্টিমাইজেশনের পথ হল সার্ভো প্রেস এবং স্বয়ংক্রিয় ট্রান্সফার সিস্টেমের মতো প্রযুক্তি ব্যবহার করে মূল্য সংযোজনহীন সময়কে কমিয়ে আনা। চক্র সময় এবং লিড সময়ের মধ্যে পার্থক্যগুলি স্পষ্টভাবে সংজ্ঞায়িত করে এবং প্রয়োগের জন্য উপযুক্ত স্ট্যাম্পিং পদ্ধতি নির্বাচন করে উৎপাদনকারীরা সমন্বিত দক্ষতা অর্জন করতে পারেন যা আধুনিক অটোমোটিভ উৎপাদনকে সংজ্ঞায়িত করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. একটি গাড়ির দেহের জন্য সম্পূর্ণ স্ট্যাম্পিং প্রক্রিয়াটি কতক্ষণ সময় নেয়?
যদিও পৃথক পার্টগুলি কয়েক সেকেন্ডের মধ্যে স্ট্যাম্প করা হয় (সাধারণত প্রতি ধাপে 1-3 সেকেন্ড), একটি সম্পূর্ণ গাড়ির দেহ শতাধিক স্ট্যাম্প করা পার্ট নিয়ে গঠিত। একটি আধুনিক প্রেস শপ ব্যাচে এই পার্টগুলি উৎপাদন করে। প্রেস লাইনে একটি নির্দিষ্ট ধাতব পাতের আসল সময় খুব কম—একটি সম্পূর্ণ 4-ধাপের ট্যান্ডেম লাইন প্রক্রিয়ার জন্য প্রায়ই 15 সেকেন্ডেরও কম—কিন্তু একটি যানবাহনের জন্য প্রয়োজনীয় সমস্ত পার্ট স্ট্যাম্প করার জন্য যুক্তিসঙ্গত সমন্বয় সাধারণত কয়েকটি শিফট বা দিনের ইনভেন্টরি গঠনকে জড়িয়ে রাখে।
2. অটোমোটিভ স্ট্যাম্পিং চক্রের সাধারণতম ধাপগুলি কী কী?
একটি স্ট্যান্ডার্ড অটোমোটিভ স্ট্যাম্পিং লাইনে সাধারণত চারটি আলাদা ধাপ জড়িত: অঙ্কন (প্রাথমিক 3D আকৃতি তৈরি করা), সমায়োজন (অতিরিক্ত ধাতু কেটে ফেলা), বেন্ডিং/ফ্ল্যাঞ্জিং (নির্দিষ্ট কিনার ও দৃঢ়তা তৈরি করা), এবং পিয়ারসিং/রেস্ট্রাইকিং (ছিদ্র করার এবং চূড়ান্ত জ্যামিতি নিখুঁত করা)। ট্যান্ডেম লাইনে, এই ধাপগুলি আলাদা প্রেসে ঘটে; ট্রান্সফার বা প্রগ্রেসিভ ডাই-এ, এগুলি একটি একক প্রেস সিস্টেমের মধ্যে ক্রমানুসারে ঘটে।
3. হট স্ট্যাম্পিং কেন কোল্ড স্ট্যাম্পিংয়ের তুলনা অনেক ধীরগতি?
হট স্ট্যাম্পিংয়ে ধাতুকে ~900°C তাপে উত্তপ্ত করতে হয় এবং ডাইয়ের ভিতরে ধরে রেখে ঠান্ডা করতে হয় (কুয়েঞ্চিং) যাতে মারটেনসিটিক স্টিল কাঠামো স্থির হয়। এই ঠান্ডা করার পর্ব, বা "দ্বেল টাইম", সাধারণত 5–15 সেকেন্ড ধরে চলে, যে সময় প্রেস খোলা যায় না। কোল্ড স্ট্যাম্পিংয়ে এই তাপীয় অপেক্ষা কালের প্রয়োজন হয় না, ফলে প্রেস যান্ত্রিক গতি অনুযায়ী অবিরামভাবে চলতে পারে।